Vq35dd - Desmontaje y montaje de la unidad. Bloque de cilindros ++
Vista desplegada

| 1. | Placa de refuerzo | 2. | Plato de arrastre | 3. | Soporte del retén de aceite trasero |
| 4. | Arnés secundario | 5. | Sensor de detonación | 6. | Bloque de cilindros |
| 7. | Cojinete de empuje (superior) | 8. | Cojinete de bancada (superior) | 9. | Inyector de aceite |
| 10. | Cigüeñal | 11. | Chaveta del cigüeñal | 12. | Cojinete de empuje (inferior) |
| 13. | Cojinete de bancada (inferior) | 14. | Placa deflectora | 15. | Cojinete de biela |
| 16. | Biela | 17. | Buje de biela | 18. | Perno de biela |
| 19. | Anillo de retención | 20. | Pistón | 21. | Juego de segmentos de pistón |
| A. | Aro superior | B. | Aro intermedio | C. | Segmentos rascadores de aceite |
| D. | Sombrerete de bancada | E. | Consulte Desmontaje y montaje. | F. | Marca delantera |
| G. | Viga del cojinete de bancada |
 : Los cojinetes de bancada (superior), los cojinetes de bancada (inferior) y los cojinetes de biela se reemplazan por pares.
Desmontaje y montaje
DESMONTAJE
Desmonte las culatas. Consulte Desmontaje e instalación.
Desconecte los conectores del mazo de cables de los sensores de detonación y retire el mazo auxiliar.
Retire el sensor de detonación.
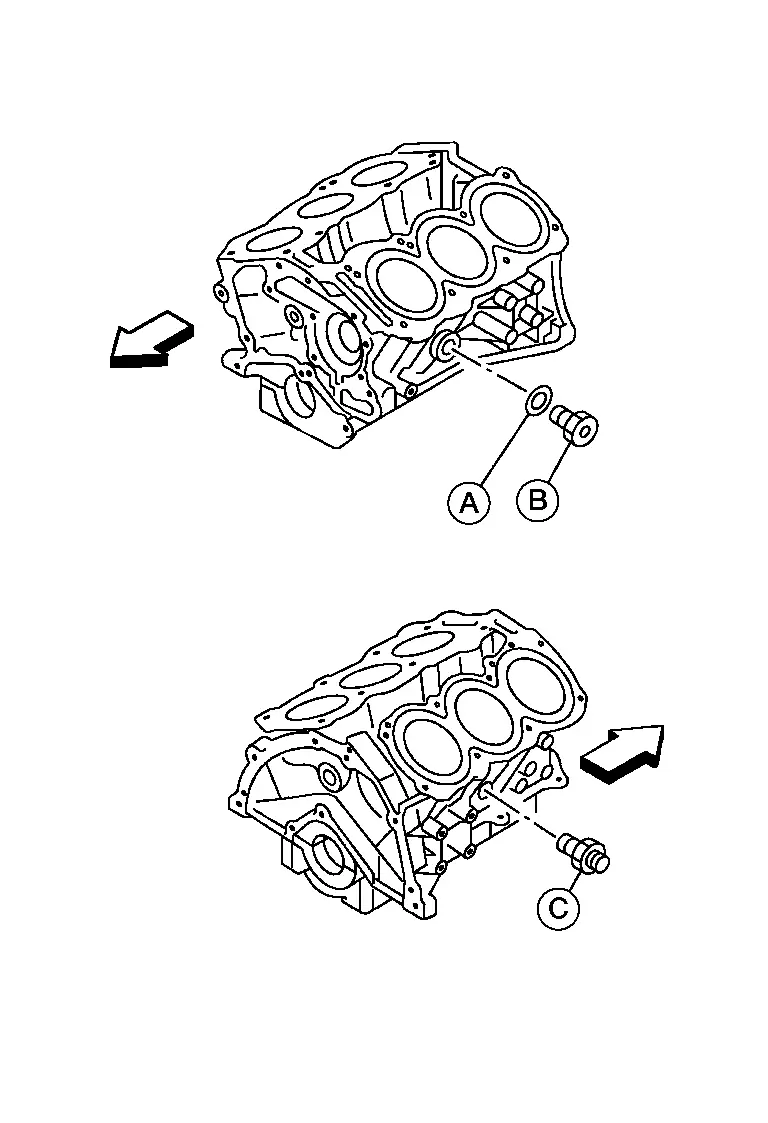
Retire el tapón de drenaje de agua (B) y el perno del conector (C) del bloque de cilindros (si es necesario).
 |
: Parte delantera del motor |
Retire los conjuntos de pistón y biela siguiendo el procedimiento siguiente:Antes de retirar el conjunto de pistón y biela, verifique la holgura lateral de la biela. Consulte Bloque de cilindros. Coloque el muñón del cigüeñal correspondiente a la biela que va a retirar en el punto muerto inferior. Retire los pernos de la tapa de biela y retire la tapa de biela. Con el mango de un martillo o una herramienta similar, empuje el conjunto de pistón y biela hacia el lado de la culata.
Desmonte los cojinetes de biela.
Retire los aros del pistón utilizando la herramienta adecuada (A).
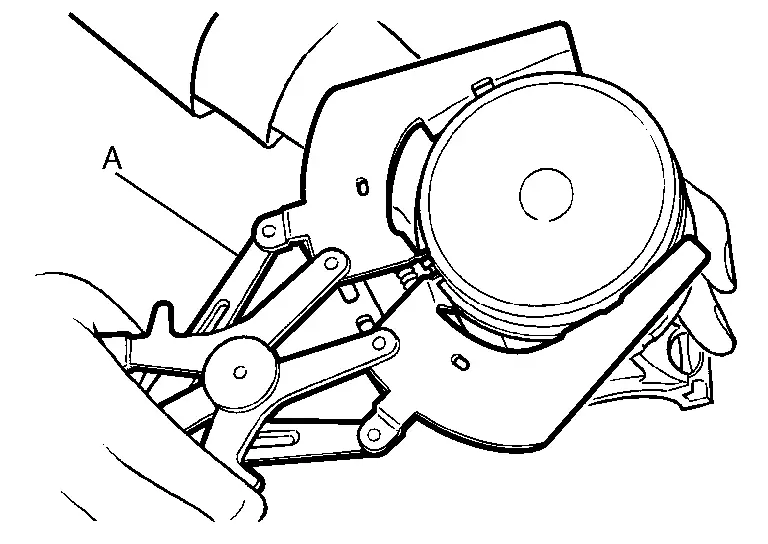
Antes de desmontar los aros de pistón, verifique la holgura lateral de los aros. Consulte Inspección.
Retire el pistón de la biela de la siguiente manera.Utilizando la herramienta adecuada (A), retire los anillos de seguridad.
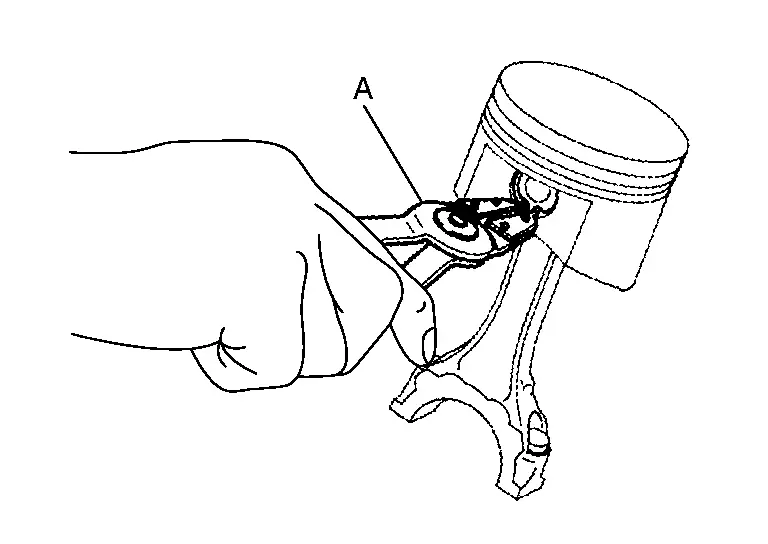
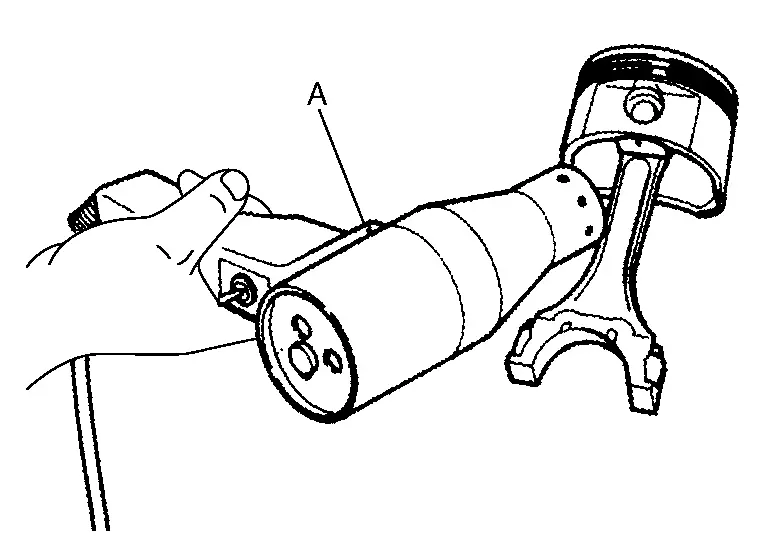
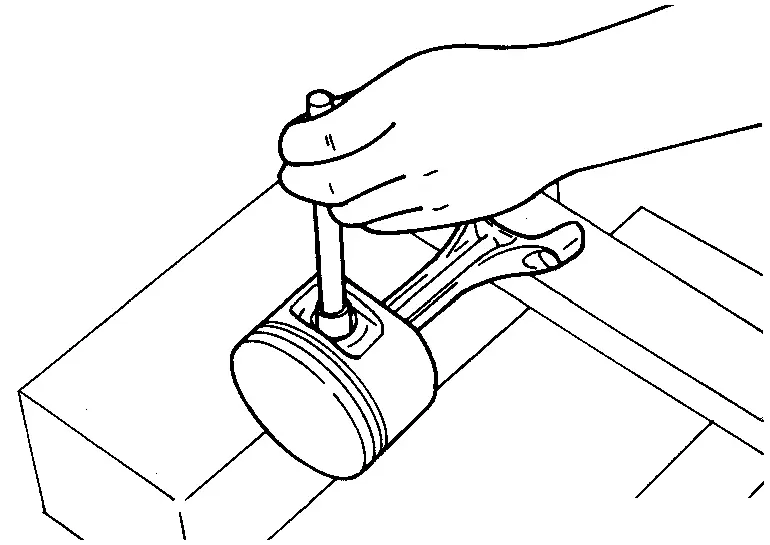
Desmonte la placa deflectora de la viga del cojinete de bancada.
Afloje los pernos en el orden inverso al mostrado y retire la viga de cojinetes de bancada, las tapas de cojinetes y el cigüeñal.
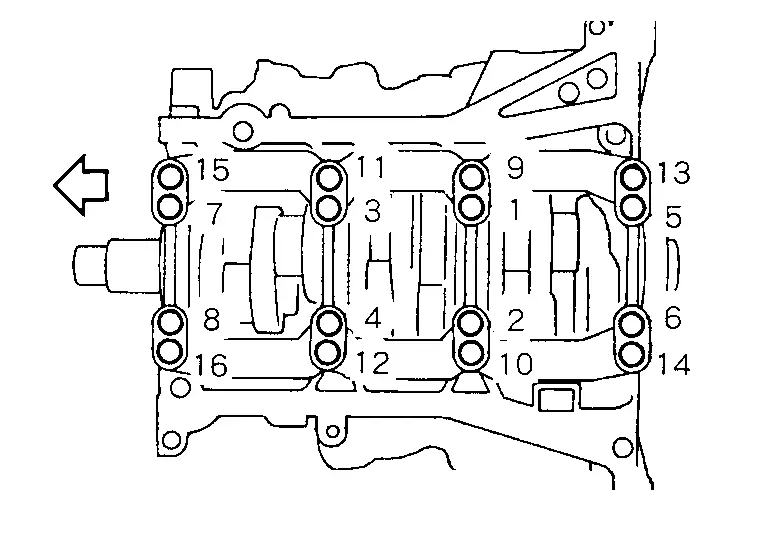
Antes de aflojar los pernos de la tapa de cojinete de bancada, mida la holgura lateral del cigüeñal. Consulte Inspección.

: Parte delantera del motor
Retire los inyectores de aceite.
Desmonte los cojinetes de bancada y los cojinetes de empuje del bloque de cilindros y de las tapas de cojinete de bancada.
Al desmontarlos, anote la dirección y la posición. Manténgalos en el orden correcto para la instalación.
MONTAJE
Sople los conductos de refrigerante y de aceite del motor y el cilindro para eliminar cualquier materia extraña.
Instale los tapones de drenaje del bloque de cilindros (si se retiraron).

Aplique sellador a la rosca del tapón de drenaje de agua (B) y del perno del conector (C).
Utilice sellador de roscas de alto rendimiento original (Genuine High Performance Thread Sealant) o equivalente. Consulte Productos químicos y selladores recomendados.
Tapón de drenaje de agua (B) : 62 N·m Perno del conector (C) : 39 N·m 
: Parte delantera del motor
Instale los inyectores de aceite (oil jets).
Instale los cojinetes de bancada y los cojinetes de empuje.Elimine el polvo, la suciedad y el aceite del motor de las superficies de contacto de los cojinetes del bloque de cilindros y de la tapa del cojinete de bancada. Instale los cojinetes de empuje (1) a ambos lados del alojamiento del muñón n.º 3 (B) en el bloque de cilindros y en la tapa del cojinete de bancada.

Instale los cojinetes de empuje con la ranura de aceite (E) orientada hacia el brazo del cigüeñal (exterior).
Instale el cojinete con una saliente en un extremo en el bloque de cilindros y el cojinete con una saliente central en la tapa. Alinee cada saliente con la muesca correspondiente.
| (A) | : Alojamiento del muñón n.º 4 |
| (C) | : Alojamiento del muñón n.º 2 |
| (D) | : Alojamiento del muñón n.º 1 |
 |
: Parte delantera del motor |
Coloque los cojinetes de bancada superiores en su posición correcta en el bloque de cilindros.
Confirme que se utilicen los cojinetes de bancada correctos. Consulte Inspección.
Instrucciones para la reutilización de los pernos de la tapa del cojinete de bancada.
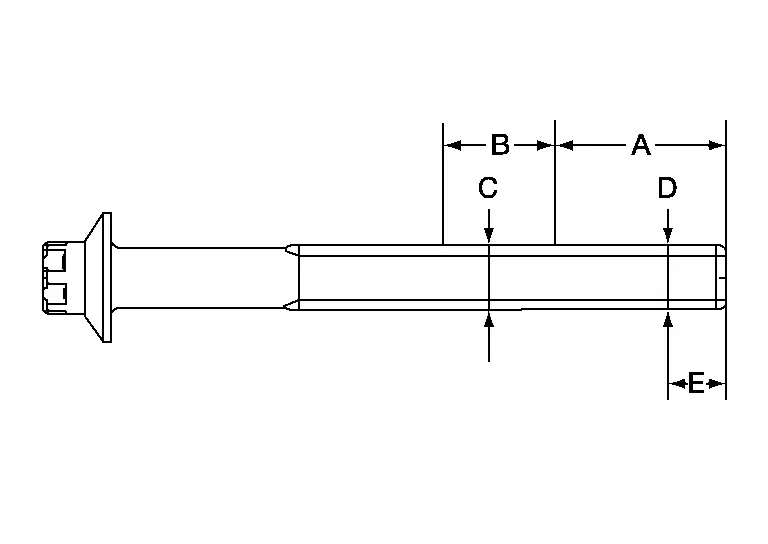
Para apretar los pernos de la tapa del cojinete de bancada se utiliza un método de apriete en zona plástica. Mida (D) y (C) como se muestra.
Para (C), seleccione el diámetro mínimo en la zona de medición.
Si la diferencia entre (D) y (C) supera el límite, reemplace los pernos por unos nuevos para el montaje.
| Límite [(D) - (C)] | : 0,11 mm (0,0043 in) |
| (A) | : 30 mm (1.18 in) |
| (B) | : 20 mm (0.79 pulg) |
| (E) | : 10 mm (0.39 pulg) |
Instale el cigüeñal, los cojinetes de bancada inferiores, las tapas de cojinetes de bancada, la viga de cojinetes de bancada y los pernos de las tapas de cojinetes utilizando el procedimiento siguiente:Asegúrese de que las marcas delanteras de la viga de cojinetes de bancada queden orientadas hacia la parte delantera del motor.
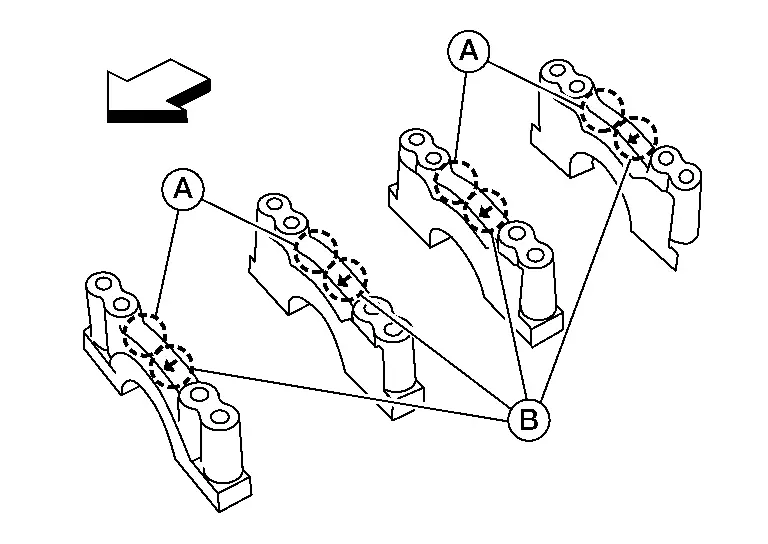
| (A) | : Número del muñón de bancada |
| (B) | : Marca delantera |
 |
: Parte delantera del motor |
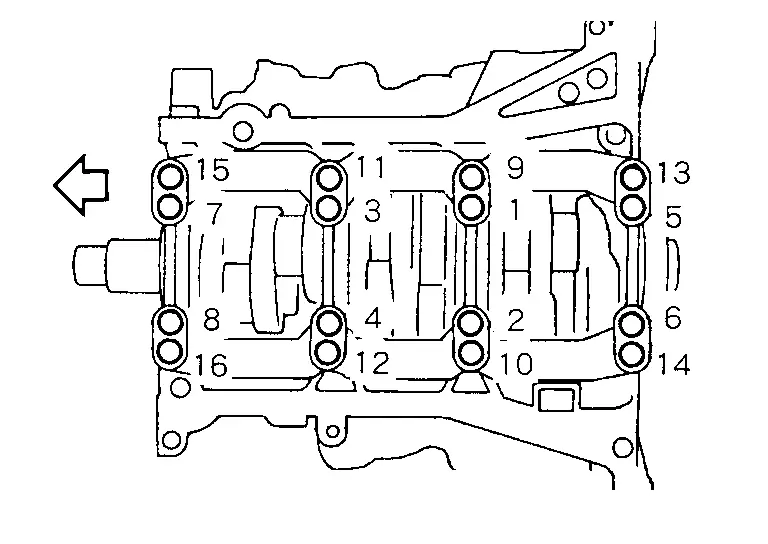
| Paso 1 | : 44 N·m |
| Paso 2 | : 90° – 95° en sentido horario |
| Número de herramienta | : KV10112100 (BT-8653-A) |
Mida la holgura axial del cigüeñal.
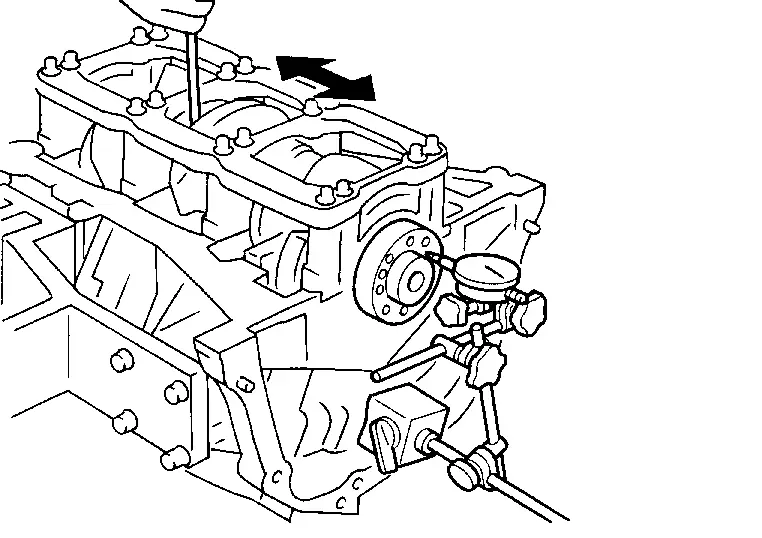
Si supera el límite, reemplace el cojinete de empuje por uno nuevo.
| Estándar y límite | : Consulte Bloque de cilindros. |
Instale el pistón en la biela.Utilizando unas pinzas para anillos de seguridad adecuadas, instale el anillo de seguridad por completo en la ranura del pasador del lado trasero del pistón.

| (A) | : Marca frontal del pistón |
| (B) | : Orificio de aceite |
| (C) | : Marca frontal de la biela |
| (D) | : N.º de cilindro |
Caliente el pistón hasta que el pasador del pistón pueda introducirse a mano sin fuerza excesiva [aprox. 60 - 70 °C]. Desde la parte delantera hacia la trasera, introduzca el pasador del pistón en el pistón y a través de la biela.
Monte de modo que la marca frontal del pistón (B) en la cabeza y el orificio de aceite (C), la marca frontal de la biela (D) y el n.º de cilindro (E) en la biela queden posicionados como se muestra.
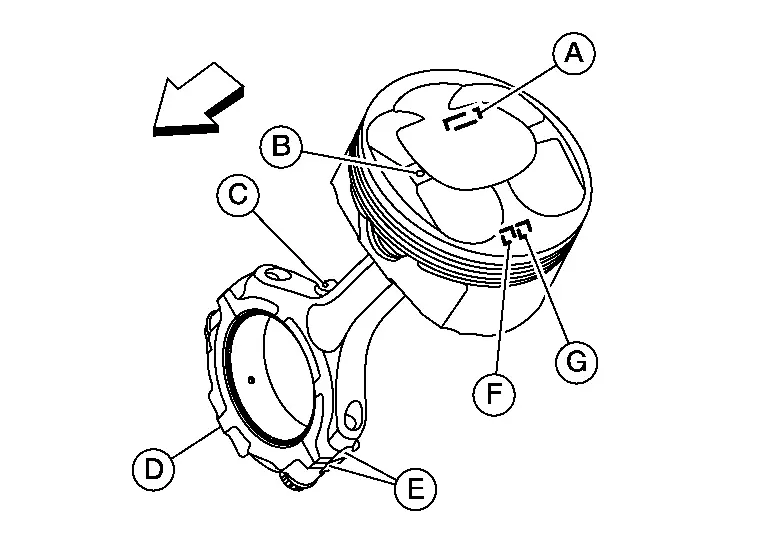
(A) : Código de identificación de la cabeza del pistón (F) : Número de grupo del pistón (G) : Tipo de pistón (derecho o izquierdo) 
: Parte delantera del motor
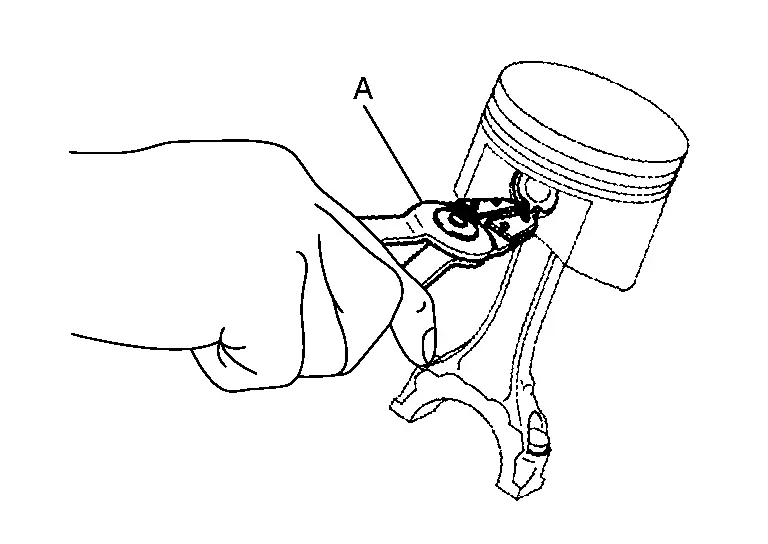
Después de instalar, compruebe que la biela gira suavemente sobre el bulón.
Con un expansor de aros de pistón, instale los aros de pistón.
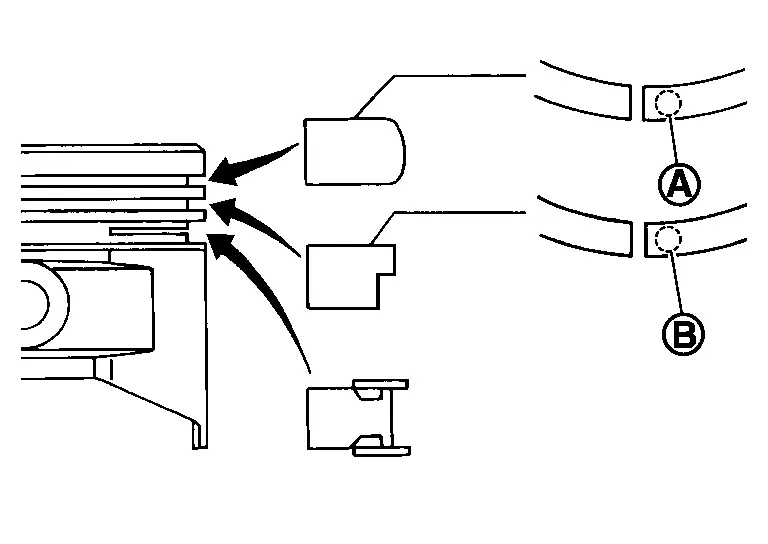
| (A) | : Sin marcado |
| (B) | : Z4 |
Coloque cada aro con la separación (gap) como se muestra, tomando como referencia la marca delantera del pistón (E).
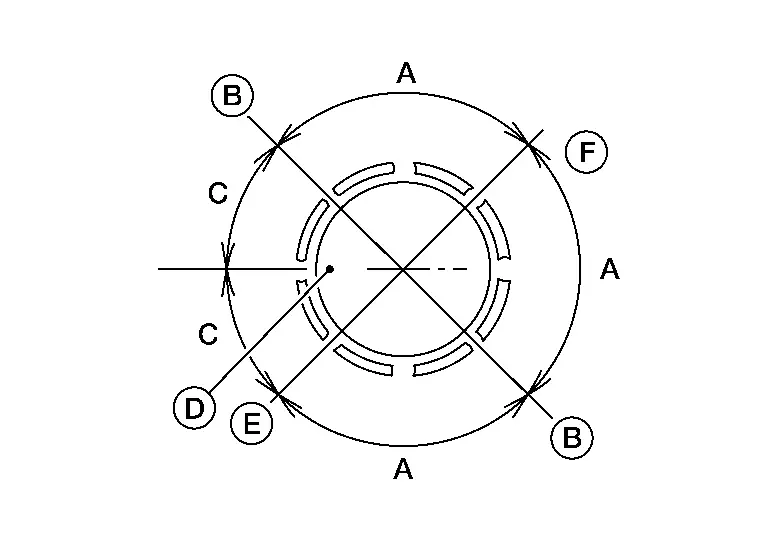
(A) : 90° (B) : Separación (gap) del riel superior o inferior del aro de aceite (cualquiera de ellos) (C) : 45° (D) : Marca frontal del pistón (E) : Separación del segundo aro (F) : Separación del aro superior
Instale los cojinetes de biela en la biela y en la tapa de biela.
Al instalar los cojinetes de biela, aplique aceite de motor a la superficie del cojinete (lado del cigüeñal). No aplique aceite de motor a la superficie posterior (lado de la biela y la tapa), sino límpiela a fondo.
Al instalar, alinee el saliente (A) del cojinete de biela con la muesca (B) de la biela.
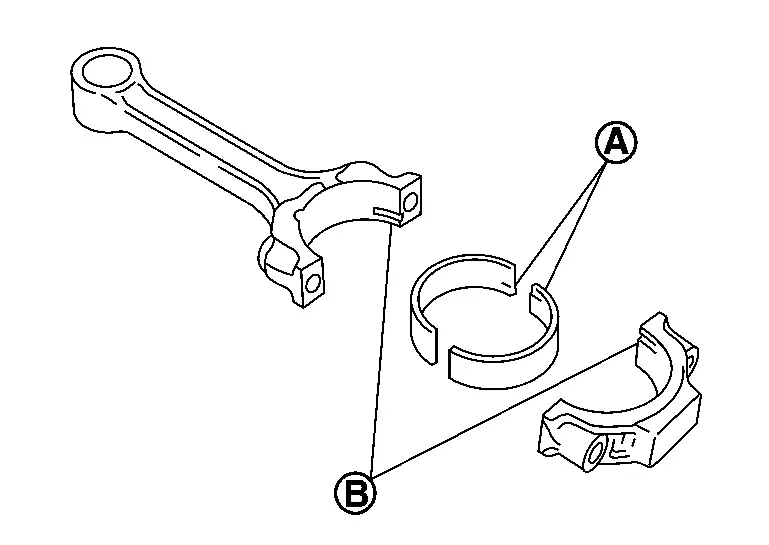
Compruebe que los orificios de aceite de la biela y del cojinete correspondiente estén alineados.
Instale el conjunto de pistón y biela en el cilindro correspondiente.
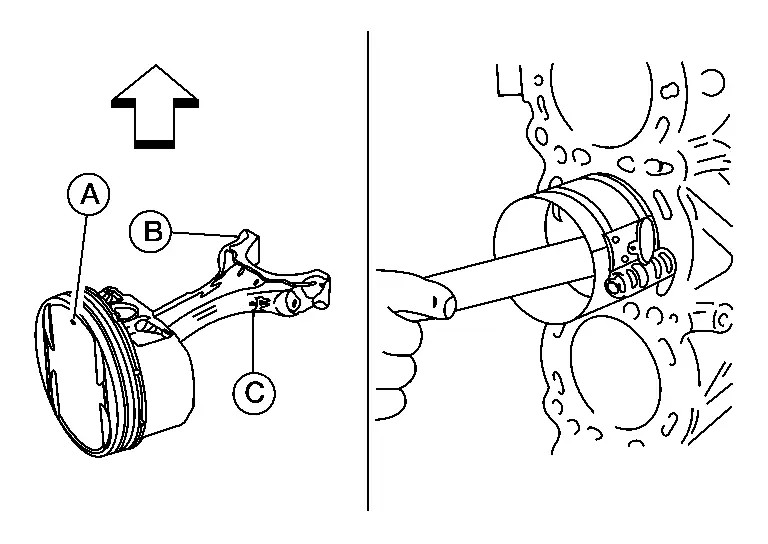
Coloque el muñón del cigüeñal correspondiente a la biela que se va a instalar en el punto muerto inferior.
Aplique suficiente aceite de motor al cilindro, a la falda del pistón, al aro del pistón y al muñón del cigüeñal.
Haga coincidir la posición del cilindro con el número de cilindro (B) de la biela que se va a instalar.
Instale el pistón con la marca delantera del pistón (A) en la cabeza orientada hacia la parte delantera del motor (
 ) utilizando la herramienta adecuada.
(C) : Orificio de aceite
Instale la tapa de biela.
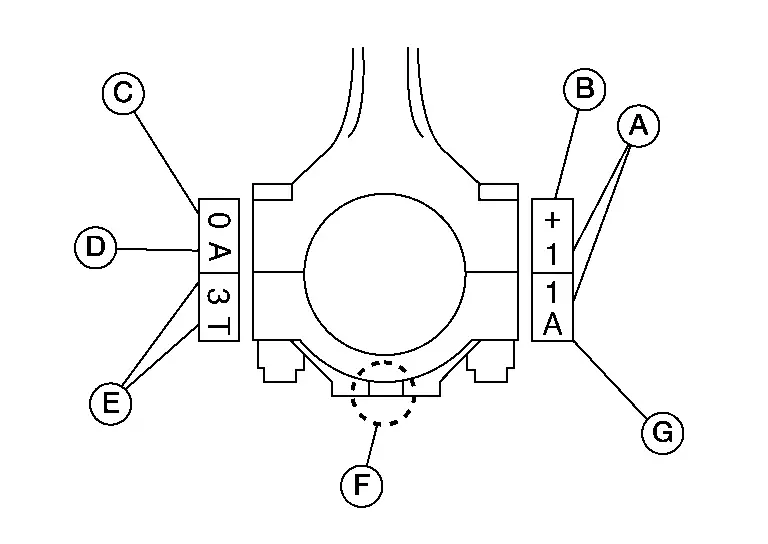
Haga coincidir las marcas numéricas de cilindro estampadas (A) de la biela con las de la tapa del cilindro para el montaje.
Instale el conjunto de pistón, biela y tapa de modo que la marca delantera (F) de la tapa y del pistón queden orientadas hacia la parte delantera del motor.
Lubrique las roscas y las superficies de asiento con aceite de motor nuevo.
| (B) | : Marca estampada |
| (C) | : Grado del orificio del pie de biela |
| (D) | : Grado de masa |
| (E) | : Marca de control de producción |
| (G) | : Marca de control de producción |
Revise los tornillos de la tapa de biela antes de reutilizarlos y, después, instálelos en su posición original en la biela. Los tornillos deben enroscarse suavemente a mano.
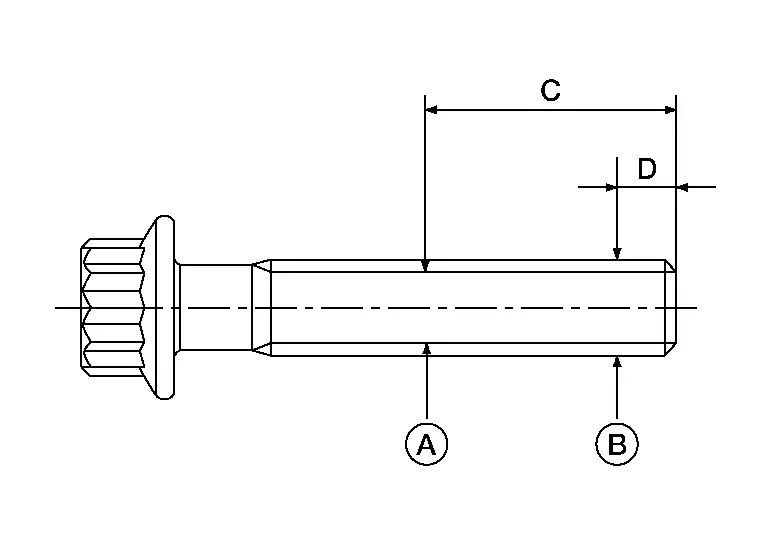
Mida el diámetro exterior del tornillo de la tapa de biela como se muestra.
Límite [(B) - (A)] : 0.12 mm (0.0047 pulg) (C) : 19 mm (0.75 in) (D) : 5 mm (0,20 in) Cuando la reducción supera el límite (cuando se vuelve más delgado), reemplace el perno de biela por uno nuevo.
Apriete los pernos de biela en dos pasos utilizando la herramienta:
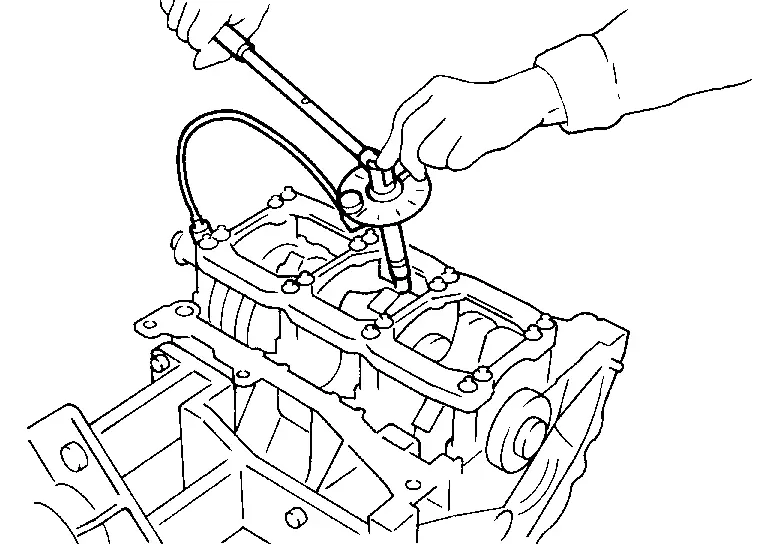
| Paso 1 | : 19,6 N·m |
| Paso 2 | : 90° - 95° en sentido horario |
| Número de herramienta | : KV10112100 (BT-8653-A) |
Después de apretar las tuercas, asegúrese de que el cigüeñal gire suavemente.
Compruebe la holgura lateral de la biela. Si supera el límite, reemplace la biela y/o el cigüeñal.
Holgura lateral de la biela: Estándar y límite : Consulte Bloque de cilindros.
Instale la placa deflectora en la viga de los cojinetes principales.
Instale los sensores de detonación.
Asegúrese de que no haya materia extraña en la superficie de contacto del bloque de cilindros ni en la cara posterior del sensor de detonación.
Instale primero el sensor de detonación del banco 2 (1) y después el sensor de detonación del banco 1 (2).
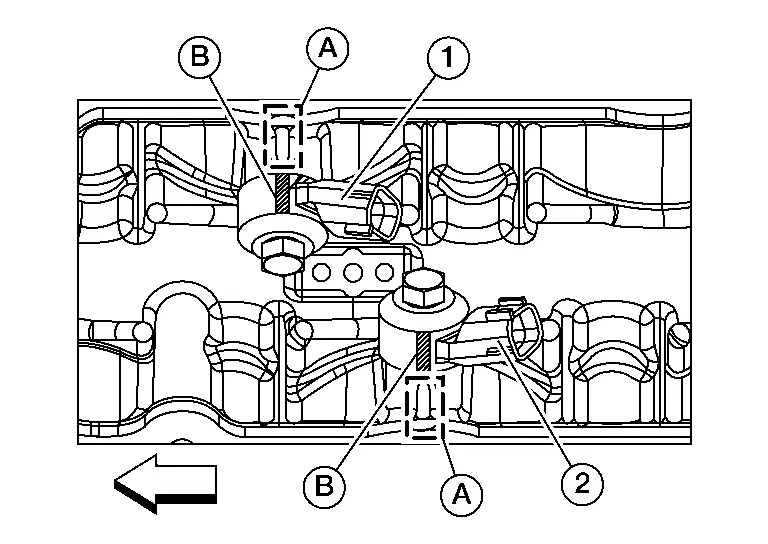
Alinee la marca (B) del sensor de detonación con la marca de fundición (A) del bloque de cilindros.
No apriete los tornillos sujetando el conector.
Asegúrese de que el sensor de detonación no interfiera con otras piezas.
Retire el motor del soporte de montaje.
Instale un nuevo soporte del retén del sello de aceite trasero utilizando la herramienta (A).
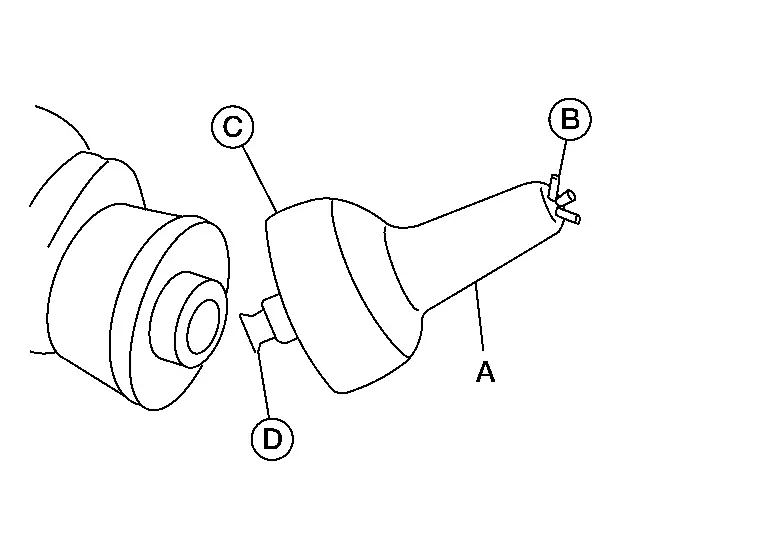
| Número de herramienta (A) | : — (NI-47128) |
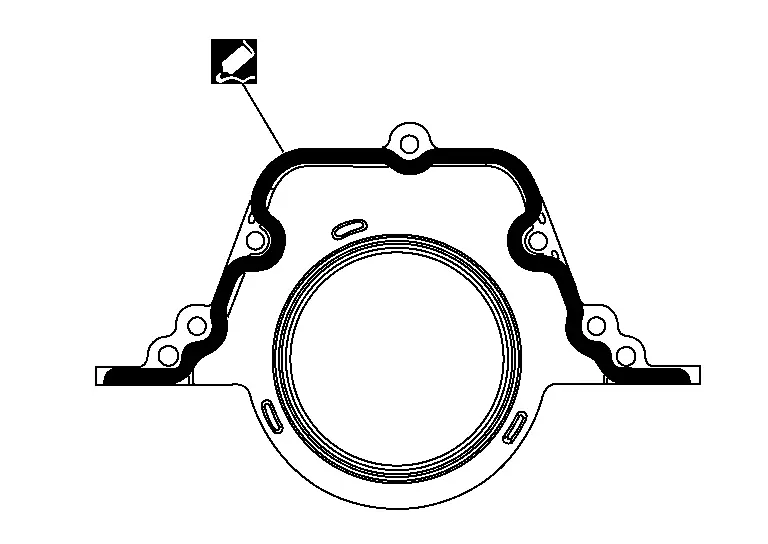
Utilice sellador de silicona RTV original de Nissan, o equivalente. Consulte Productos químicos y selladores recomendados.
Lubrique la superficie de sellado del nuevo retén trasero del cigüeñal con aceite de motor nuevo. Deslice el nuevo retén trasero del cigüeñal (1) sobre la herramienta (A) y hasta el cigüeñal.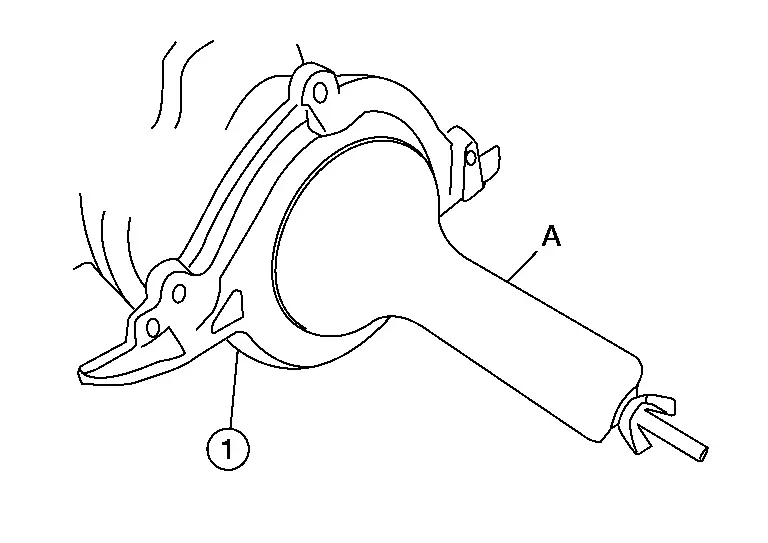
El montaje de los demás componentes se realiza en el orden inverso al desmontaje.
Inspección
HOLGURA ENTRE PISTÓN Y PASADOR DE PISTÓN
Diámetro interior del orificio del pasador de pistón
Mida el diámetro interior del orificio del pasador del pistón usando la herramienta adecuada (A).
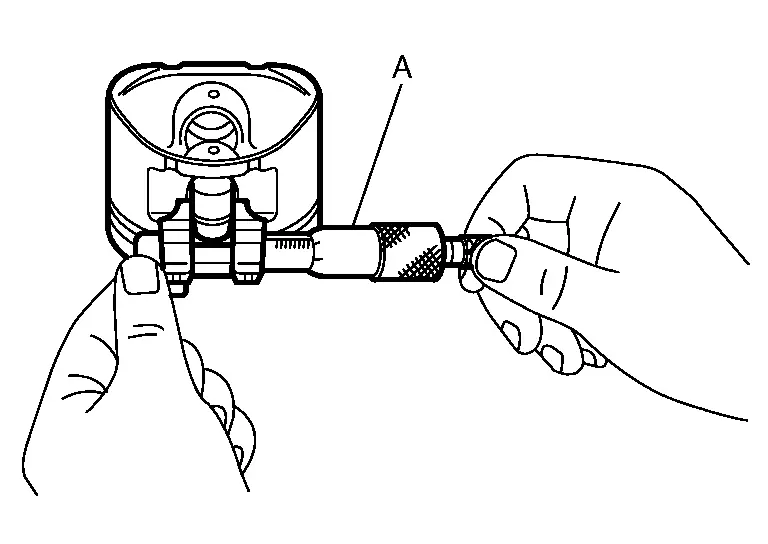
Estándar : Consulte Bloque de cilindros.
Diámetro exterior del pasador de pistón
Mida el diámetro exterior del pasador del pistón usando una herramienta adecuada (A).
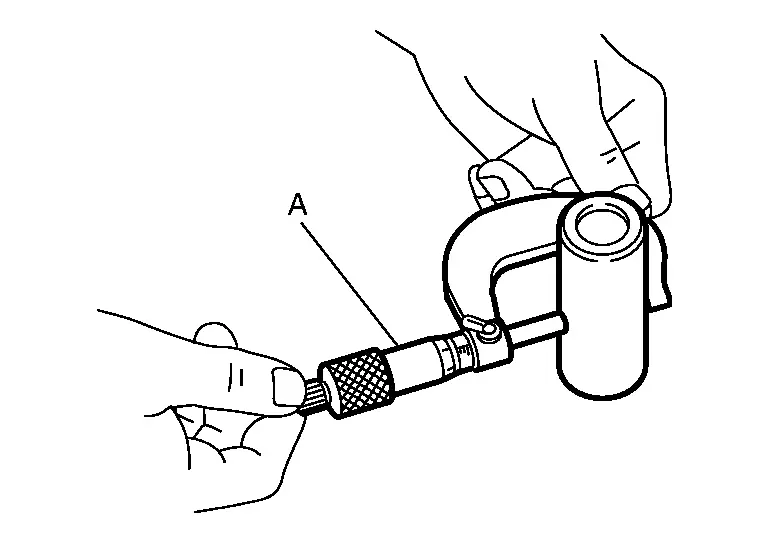
Estándar : Consulte Bloque de cilindros.
Ajuste de interferencia entre pistón y pasador de pistón
(Holgura de aceite entre pistón y pasador del pistón) = (Diámetro del orificio del pasador del pistón) - (Diámetro exterior del pasador del pistón)
| Estándar | : Consulte Bloque de cilindros. |
Si la holgura supera la especificación, reemplace el conjunto de pistón/pasador del pistón, el conjunto de biela o ambos, según las especificaciones de cada pieza.
HOLGURA LATERAL DEL ARO DE PISTÓN
Mida la holgura lateral del aro del pistón y de la ranura del aro del pistón utilizando la herramienta adecuada (C).

| Estándar y límite | : Consulte Bloque de cilindros. |
| (A) | : OK |
| (B) | : NG |
Si está fuera de especificación, reemplace el conjunto de aros del pistón. Si la holgura supera el límite máximo con aros nuevos, reemplace el pistón.
SEPARACIÓN DE LAS PUNTAS DEL SEGMENTO DEL PISTÓN
Usando el pistón (1), introduzca (A) el aro de pistón (2) hasta que quede en el centro del diámetro interior del cilindro y mida la separación de los extremos usando la herramienta adecuada (B).
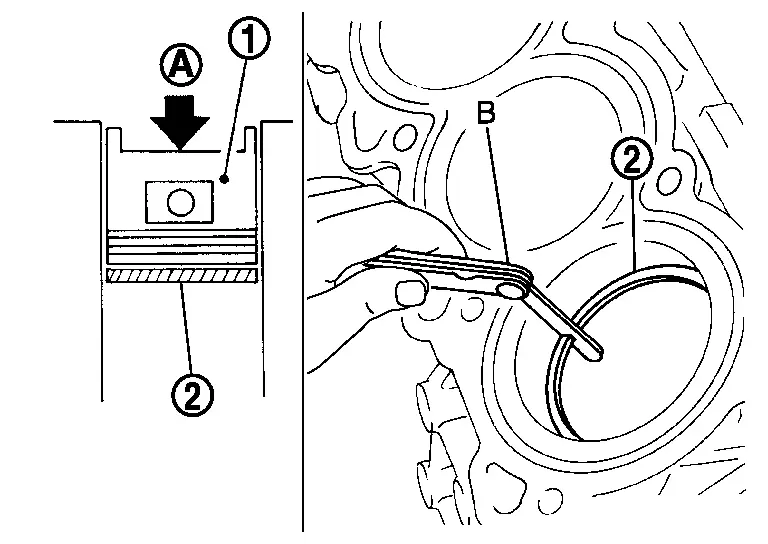
| Estándar y límite | : Consulte Bloque de cilindros. |
Si el valor medido supera el límite, reemplace el segmento del pistón y vuelva a medir. Si aún supera el límite, reemplace el bloque de cilindros.
FLEXIÓN Y TORSIÓN DE LA BIELA
Compruebe con un alineador de bielas.

Límite : Consulte Bloque de cilindros. Si supera el límite, reemplace el conjunto de biela.
DIÁMETRO DEL ALOJAMIENTO DEL COJINETE DE BIELA (CABEZA DE BIELA)
Instale la tapa de biela (1) sin el cojinete de biela instalado y apriete los pernos de biela. Consulte Desmontaje y montaje.
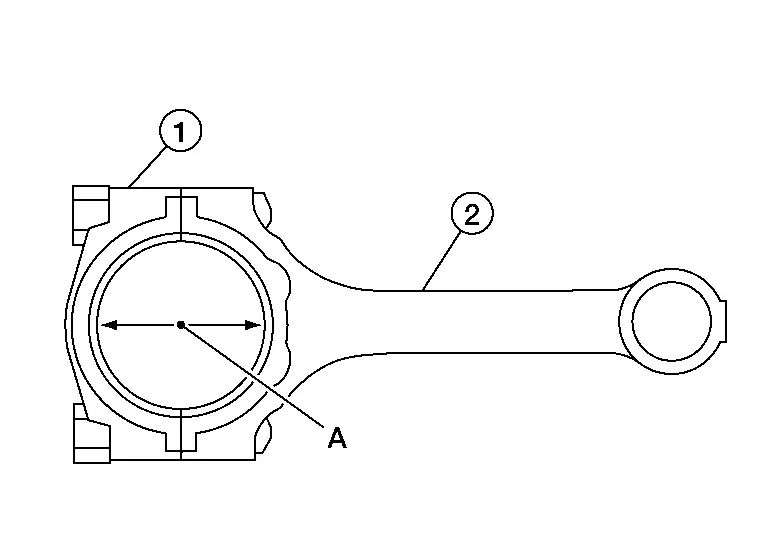
(2) : Biela (A) : Dirección de medición del diámetro interior Mida el diámetro interior de la biela (cabeza grande) usando una herramienta adecuada.
Estándar : Consulte Bloque de cilindros. Si excede el valor estándar, reemplace el conjunto de biela.
HOLGURA DE ACEITE DEL CASQUILLO DE BIELA (EXTREMO PEQUEÑO)
Diámetro interior de la biela (extremo pequeño)
Mida el diámetro interior del casquillo del bulón del pistón usando la herramienta adecuada (A).
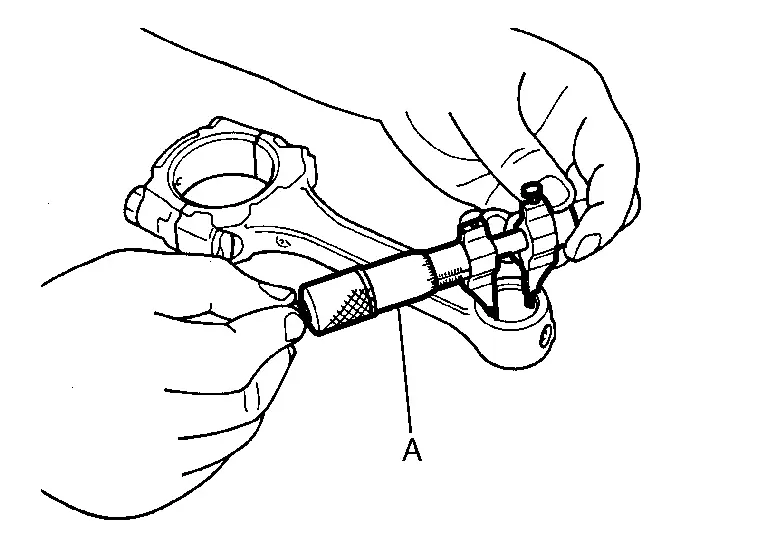
Estándar : Consulte Bloque de cilindros.
Diámetro exterior del pasador de pistón
Mida el diámetro exterior del pasador del pistón usando una herramienta adecuada (A).
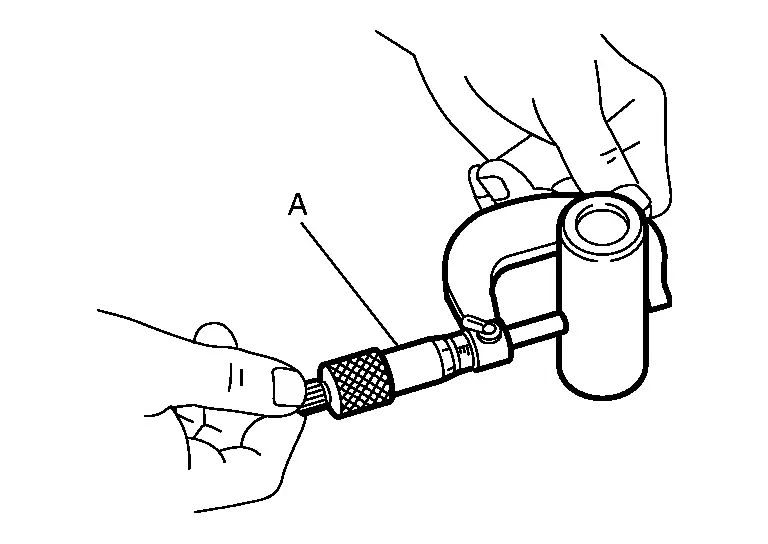
Estándar : Consulte Bloque de cilindros.
Holgura de aceite del casquillo de biela (extremo pequeño)
(Holgura de aceite de la cabeza pequeña de la biela) = (Diámetro interior de la cabeza pequeña de la biela) – (Diámetro exterior del bulón del pistón)
| Estándar y límite | : Consulte Bloque de cilindros. |
Si el valor medido supera la especificación, reemplace el conjunto de biela y/o el conjunto de pistón y bulón.
Si reemplaza el conjunto de pistón y bulón, utilice la tabla de selección de ajuste del pistón para elegir el pistón correspondiente al grupo de diámetro del cilindro del bloque que se va a usar. Siga el procedimiento "HOLGURA ENTRE PISTÓN Y DIÁMETRO DEL CILINDRO".
DISTORSIÓN DEL BLOQUE DE CILINDROS
Usando una herramienta adecuada, retire el material de junta antiguo de la superficie del bloque de cilindros y retire cualquier aceite de motor, incrustación, carbonilla u otra contaminación.
Mida la deformación de la cara superior del bloque de cilindros en varios puntos distintos, en seis direcciones, usando herramientas adecuadas (A/B).
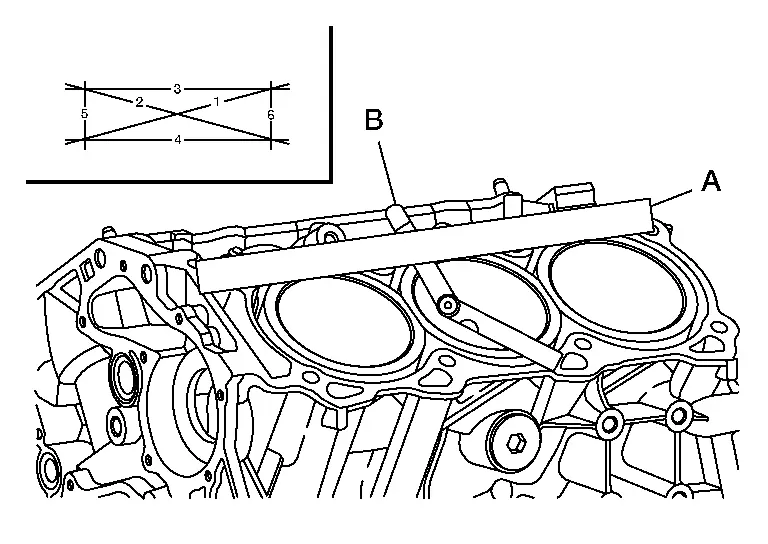
| Límite | : Consulte Bloque de cilindros. |
Si está fuera de especificación, rectifique la superficie del bloque de cilindros. La cantidad permitida de rectificado depende de la cantidad de rectificado de la culata. El límite de rectificado es [cantidad de rectificado de la culata] + [cantidad de rectificado del bloque de cilindros] = 0,2 mm (0,008 in).
Altura del bloque de cilindros : 214,95 - 215,05 mm (8,4626 - 8,4665 pulg)
DIÁMETRO INTERIOR DEL ALOJAMIENTO DEL COJINETE PRINCIPAL
Instale los sombreretes de cojinetes principales con los cojinetes principales retirados y apriete los pernos al par especificado.
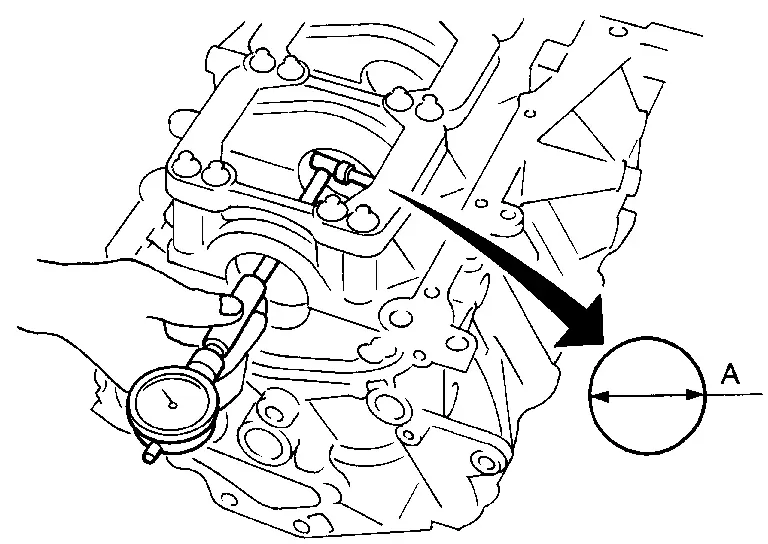
Usando la herramienta adecuada, mida el diámetro interior (A) del alojamiento del cojinete de bancada.
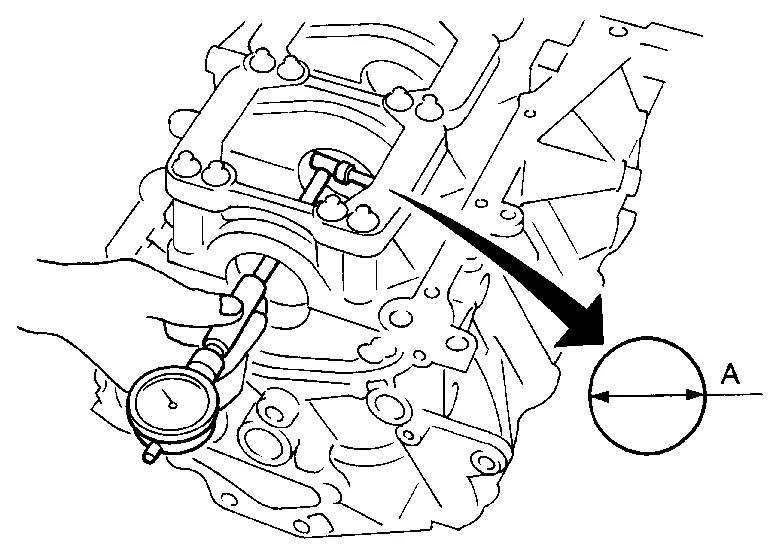
| Estándar | : Consulte Bloque de cilindros. |
Si está fuera de la norma, sustituya el bloque de cilindros y los sombreretes de cojinetes principales como un conjunto.
HOLGURA ENTRE PISTÓN Y DIÁMETRO DEL CILINDRO
Usando la herramienta adecuada, mida el diámetro del cilindro para detectar desgaste, falta de redondez y conicidad en (C), (D) y (E). El eje (A) está en la dirección longitudinal del motor.
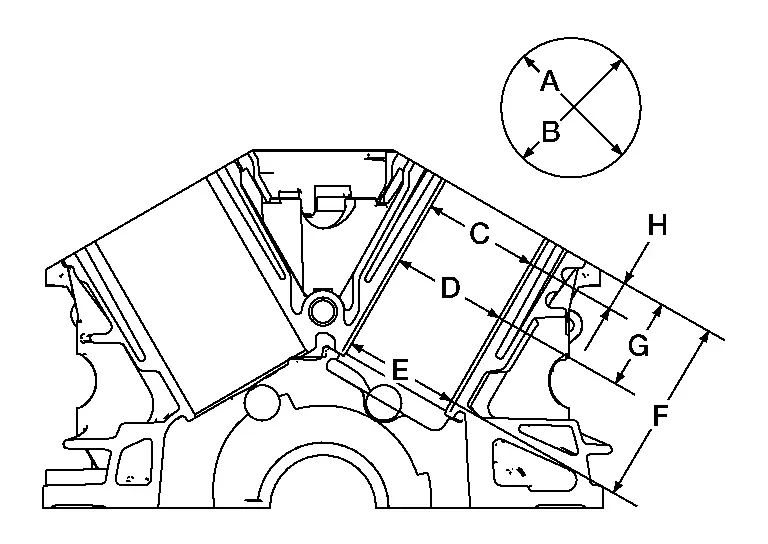
| Falta de redondez [Diferencia entre (A) y (B)] | |
| Límite | : Consulte Bloque de cilindros. |
| Conicidad [Diferencia entre (C), (D) y (E) en la dirección (A)] | |
| Límite | : Consulte Bloque de cilindros. |
| (F) | : 120 mm (4.72 pulg.) |
| (G) | : 60 mm (2.36 in) |
| (H) | : 10 mm (0.39 pulg) |
Si supera el límite, rectifique todos los cilindros. Sustituya el bloque de cilindros si es necesario.
Revise si hay rayaduras u otros daños. Si se encuentran rayaduras o daños, rectifique con piedra de honear.
Si se sustituyen tanto el bloque de cilindros como los pistones por otros nuevos, seleccione un pistón con el mismo número de grado grabado en la parte posterior del bloque de cilindros. Estos números están grabados en numeración arábiga o romana.
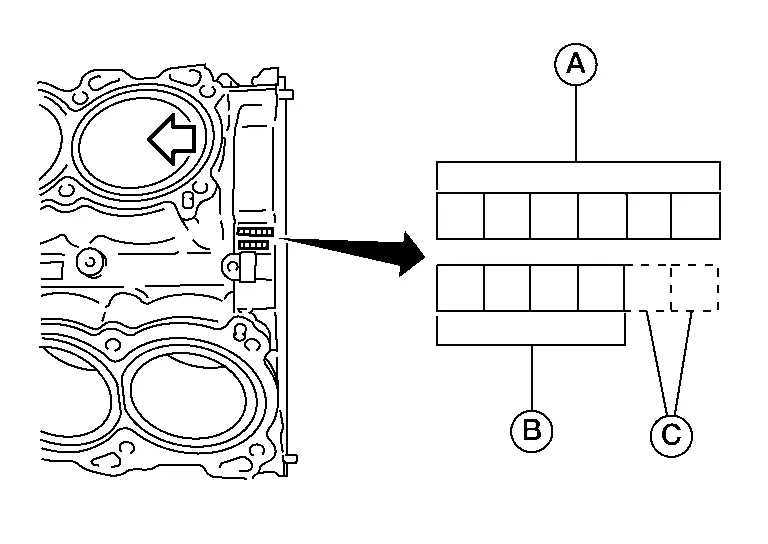
(A) : Grado del diámetro del cilindro (B) : Grado del muñón de bancada (C) : Código de gestión 
: Parte delantera del motor
Mida el diámetro de la falda del pistón usando la herramienta adecuada.
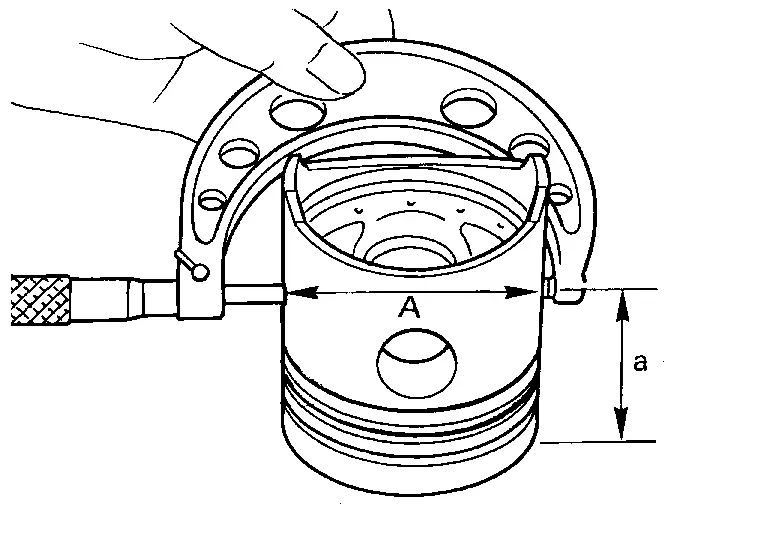
| Diámetro del pistón (A) | : Consulte Bloque de cilindros. |
| Punto de medición (a) (Distancia desde la parte superior) | : 38,0 mm (1,496 in) |
Compruebe que la holgura pistón-cilindro esté dentro de la especificación.
Calcule a partir del diámetro de la falda del pistón y del diámetro interior del cilindro [dirección (B), posición (D)].
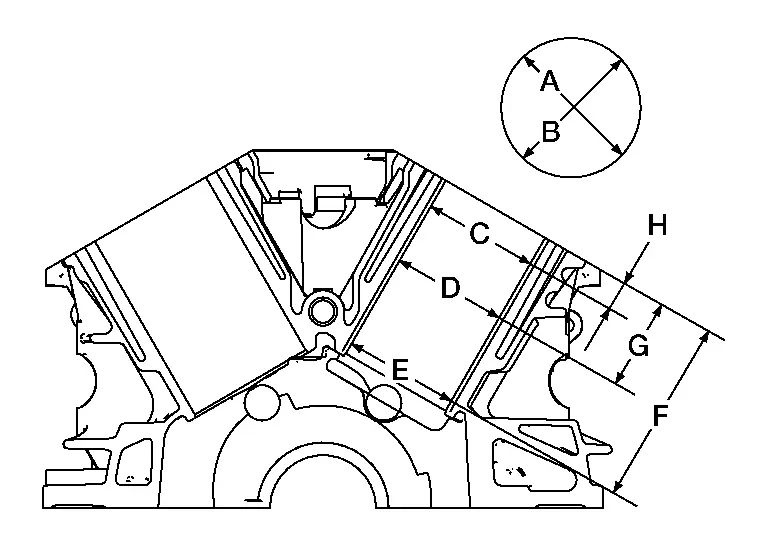
(Holgura) = (diámetro interior del cilindro) – (diámetro de la falda del pistón) Estándar : Consulte Bloque de cilindros. (A) : Usado para medir la falta de redondez del diámetro del cilindro (C) : Usado para medir la conicidad del diámetro del cilindro (E) : Usado para medir la conicidad del diámetro del cilindro (F) : 120 mm (4.72 pulg.) (G) : 60 mm (2.36 in) (H) : 10 mm (0.39 pulg)
Rectificado de cilindros (realesado)
El tamaño del diámetro del cilindro se determina sumando la holgura pistón-cilindro al diámetro del pistón.
| Cálculo del tamaño tras rectificado | : D = A + B − C |
| donde: | |
| (D) | : Diámetro rectificado |
| (A) | : Diámetro del pistón medido |
| (B) | : Holgura pistón-cilindro |
| (C) | : Sobremedida de bruñido 0,02 mm (0,0008 pulg) |
Instale las tapas de bancada y la viga de bancada, y apriételas al par especificado. De lo contrario, los diámetros de los cilindros pueden deformarse después del rectificado. Consulte Vista desmontada.
Mandrine los cilindros.
Cuando sea necesario mandrinar cualquier cilindro, también deben mandrinarse todos los demás.
No retire demasiado material del cilindro en cada pasada. Retire solo unos 0,05 mm (0,0020 pulg) de diámetro por pasada.
Bruña los cilindros para obtener la holgura pistón-cilindro especificada.
Mida el cilindro terminado para comprobar la falta de redondez y la conicidad.
La medición debe realizarse después de que el cilindro se haya enfriado.
CIGÜEÑAL
Compruebe si los muñones principales y de biela del cigüeñal presentan rayaduras, desgaste o grietas.

Mida los muñones para detectar conicidad y falta de redondez.
| Estándar | |
| Falta de redondez [(X) — (Y)] | : Consulte Bloque de cilindros. |
| Conicidad [(A) - (B)] | : Consulte Bloque de cilindros. |
Mida la excentricidad del cigüeñal.
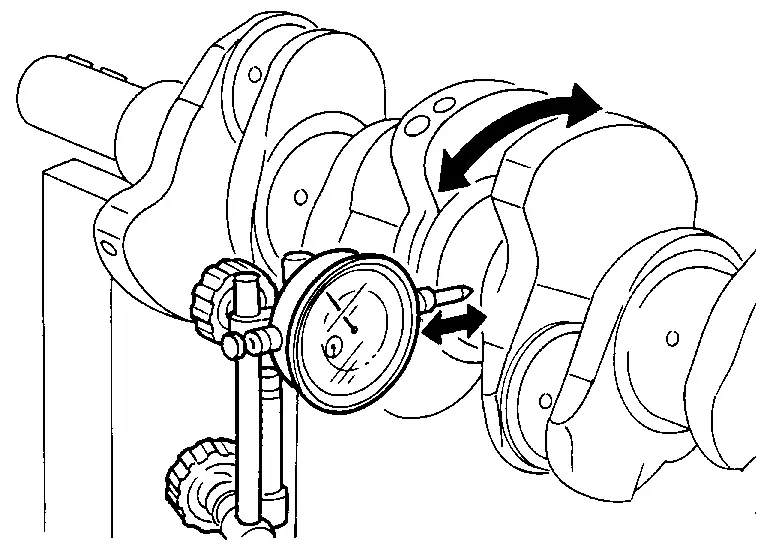
| Descentramiento (lectura del indicador de cuadrante) | |
| Estándar y límite | : Consulte Bloque de cilindros. |
HOLGURA DE COJINETE
Utilice uno de los dos métodos siguientes; sin embargo, el método (A) ofrece resultados más fiables y es el método preferido.
Método A (con calibre de interiores y micrómetro)
Cojinete de bancada
Coloque los cojinetes de bancada en sus posiciones correctas en el bloque de cilindros y en la tapa de bancada.
Instale las tapas de bancada y la viga de bancada en el bloque de cilindros. Apriete todos los pernos al par especificado en la secuencia indicada. Consulte Desmontaje y montaje.
Mida los diámetros interiores (A) de cada cojinete principal, como se muestra.
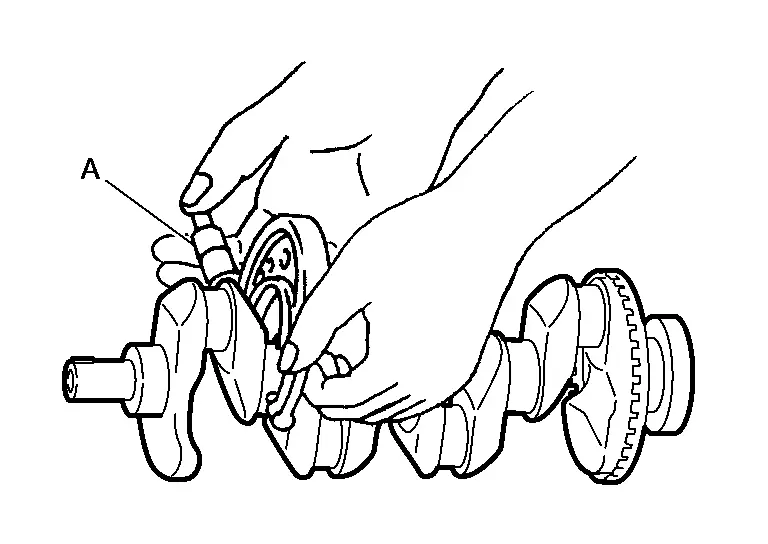
Usando la herramienta adecuada (A), mida los diámetros exteriores de cada muñón de bancada del cigüeñal como se muestra.
Calcule la holgura del cojinete de bancada.
Holgura del cojinete de bancada = (Diámetro interior del cojinete de bancada) - (Diámetro del muñón del cigüeñal)
| Estándar y límite | : Consulte Cojinete principal. |
Si excede el límite, reemplace el cojinete de bancada.
Si la holgura no se puede ajustar con ningún cojinete de medida estándar, rectifique el muñón del cigüeñal y utilice cojinetes de reparación (subdimensionados).
Al rectificar el muñón del cigüeñal, confirme que la dimensión (L) en el radio de acuerdo sea mayor que el límite especificado.

Límite : Consulte Bloque de cilindros.
Si el cigüeñal o el bloque de cilindros se reemplazan por uno nuevo, seleccione el espesor de los cojinetes de bancada de la siguiente manera: El número de grado de cada muñón de bancada del bloque de cilindros (B) está grabado en el respectivo bloque de cilindros. Estos números están grabados en numerales arábigos o romanos. Si el diámetro medido está fuera del grado grabado, decida el grado adecuado entre los cojinetes de bancada disponibles.

| (A) | : Grado del diámetro del cilindro |
| (C) | : Código de gestión |
 |
: Parte delantera del motor |
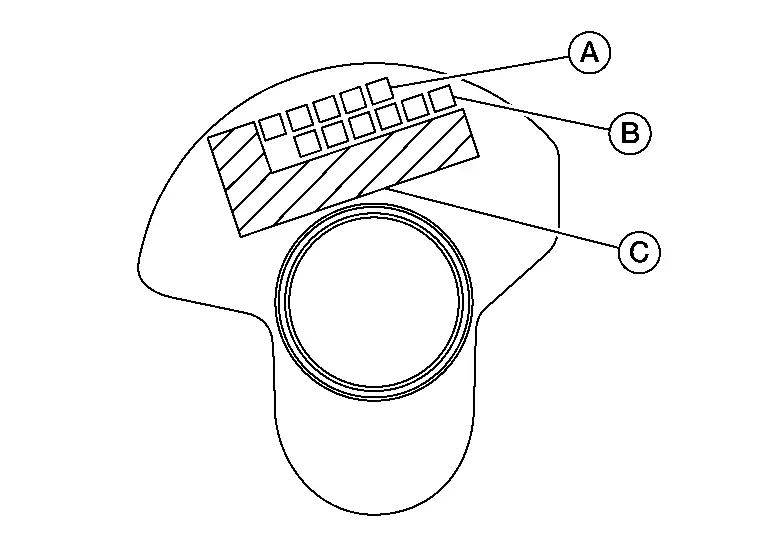
| (B) | : Grado del muñón de biela del cigüeñal |
| (C) | : Área de marca de producción |

| (A) | : Marca |
| (B) | : Diámetro interior del alojamiento del cojinete del bloque de cilindros |
| (C) | : Diámetro del muñón principal del cigüeñal |
| (D) | : Diámetro del muñón [Unidad: mm (in)] |
| (E) | : Diámetro del orificio [Unidad: mm (in)] |
Cojinete de biela (cabeza grande)
Instale los cojinetes de biela (2) en la biela (3) y en la tapa de cojinetes de biela (1), y apriete los pernos de biela. Consulte Desmontaje y montaje.
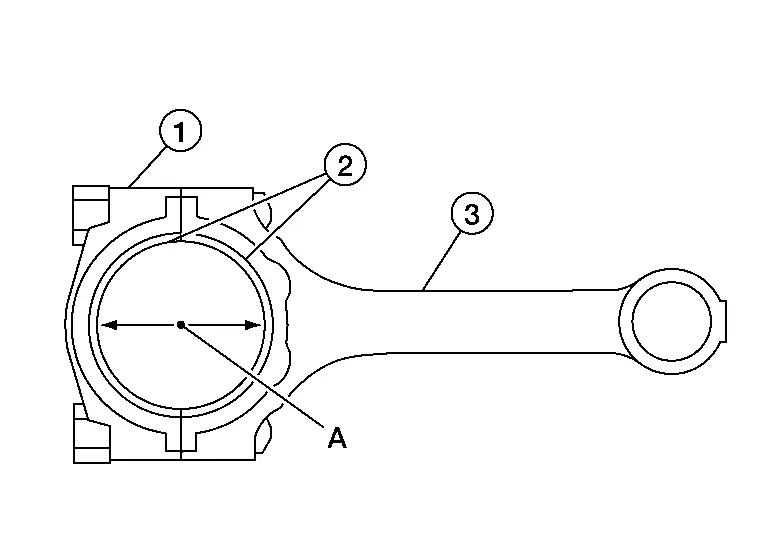
Mida el diámetro interior (A) de cada biela (cabeza grande) como se muestra.
Usando la herramienta adecuada (A), mida el diámetro exterior de cada muñón de biela del cigüeñal.

Calcule la holgura del cojinete de biela.
(Holgura de aceite del cojinete) = (Diámetro interior del cojinete de biela) - (Diámetro del muñón de biela del cigüeñal)
| Estándar y límite | : Consulte Cojinete de biela. |
Si la holgura calculada supera el límite especificado, sustituya los cojinetes.
Si la holgura no se puede ajustar dentro de la norma de ningún cojinete, rectifique el muñón del cigüeñal y utilice cojinetes de reparación (subdimensionados).
Si se sustituye el cigüeñal por uno nuevo, seleccione los cojinetes de biela según la siguiente tabla:
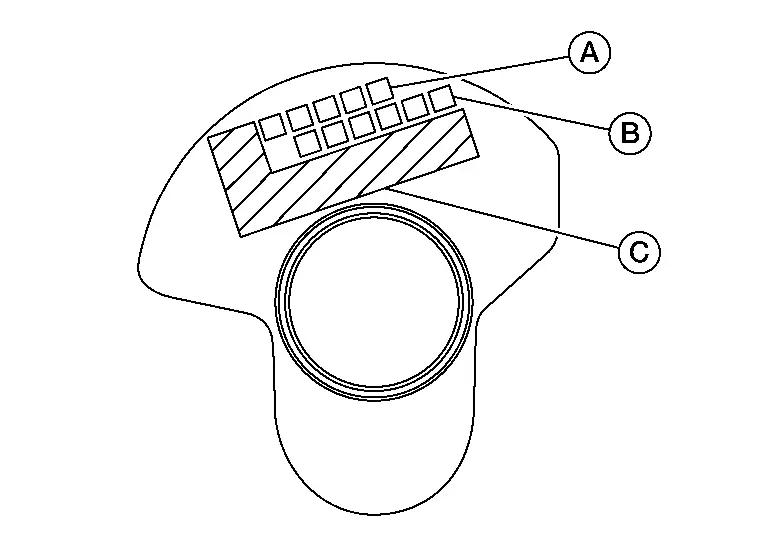
| (A) | : Grado del muñón de bancada del cigüeñal |
| (B) | : Grado del muñón de biela del cigüeñal |
| (C) | : Área de marca de producción |
Número de clase del cojinete de biela (color de identificación)
- 0 (negro-negro)
- 1 (marrón-marrón)
- 2 (verde-verde)
Estos números están grabados en numeración arábiga o romana.
Método B (utilizando Plastigage)
Retire completamente el aceite de motor y el polvo del muñón de biela del cigüeñal y de las superficies de cada cojinete.

Corte un trozo de Plastigage ligeramente más corto que el ancho del cojinete y colóquelo en la dirección axial del cigüeñal, evitando los orificios de lubricación.
Instale los cojinetes de biela en la tapa de biela y apriete los pernos de biela al par especificado. Consulte Desmontaje y montaje.
Retire el sombrerete de biela y los cojinetes y, usando la escala de la bolsa de Plastigage, mida el ancho del Plastigage.
TOBERA DE ACEITE
Compruebe si la tobera presenta deformaciones o daños.
Sople aire comprimido por la tobera y compruebe si hay obstrucciones.
Si no funciona correctamente, reemplace el inyector de aceite.