Головка блока цилиндров
Компоненты
УЗЛЫ И ДЕТАЛИ
ИЛЛЮСТРАЦИЯ
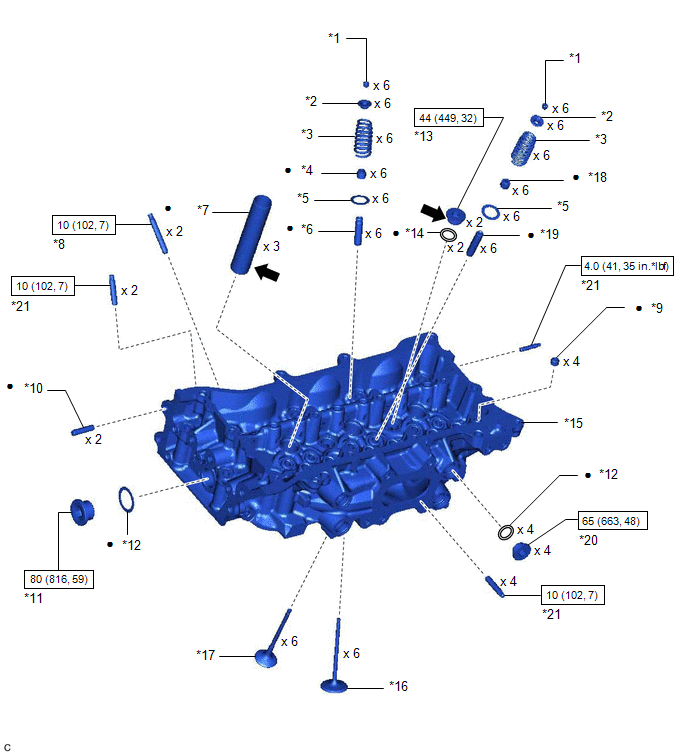
*1 |
СУХАРЬ ПРУЖИНЫ КЛАПАНА |
*2 |
ТАРЕЛКА ПРУЖИНЫ КЛАПАНА |
*3 |
ВНУТРЕННЯЯ ПРУЖИНА КЛАПАНА |
*4 |
САЛЬНИК СТЕРЖНЯ ВПУСКНОГО КЛАПАНА |
*5 |
ОПОРНАЯ ШАЙБА ПРУЖИНЫ КЛАПАНА |
*6 |
ВТУЛКА НАПРАВЛЯЮЩАЯ ВПУСКНОГО КЛАПАНА |
*7 |
ТРУБКА СВЕЧИ ЗАЖИГАНИЯ |
*8 |
ШПИЛЬКА КРЕПЛЕНИЯ ВПУСКНОГО КОЛЛЕКТОРА К ГОЛОВКЕ БЛОКА ЦИЛИНДРОВ |
*9 |
УСТАНОВОЧНЫЙ ШТИФТ |
*10 |
ПРЯМОЙ ШТИФТ |
*11 |
ПРЯМАЯ ПРОБКА № 2 |
*12 |
ПРОКЛАДКА ПРОБКИ ГОЛОВКИ БЛОКА ЦИЛИНДРОВ |
*13 |
ПРЯМАЯ РЕЗЬБОВАЯ ЗАГЛУШКА №1 |
*14 |
ПРОКЛАДКА ВОДЯНОГО ОТВЕРСТИЯ |
*15 |
ГОЛОВКА БЛОКА ЦИЛИНДРОВ ЛЕВАЯ |
*16 |
ВПУСКНОЙ КЛАПАН |
*17 |
ВЫПУСКНОЙ КЛАПАН |
*18 |
САЛЬНИК СТЕРЖНЯ ВЫПУСКНОГО КЛАПАНА |
*19 |
ВТУЛКА НАПРАВЛЯЮЩАЯ ВЫПУСКНОГО КЛАПАНА |
*20 |
ПРЯМАЯ ПРОБКА № 3 |
*21 |
ШПИЛЬКА |
- |
- |
 |
Н·м (кгс·см, фут·фунт): Заданный момент затяжки |
● |
Деталь одноразового использования |
 |
Герметик 1324 |
★ |
Деталь с предварительным нанесением покрытия |
Разборка
РАЗБОРКА
Ниже приведены необходимые процедуры (регулировка, калибровка, инициализация или регистрация), которые必须 выполнить после снятия и установки или замены деталей при снятии/установке двигателя.
Необходимые процедуры после снятия, установки или замены деталейЗамененная деталь или выполненная процедура | Необходимая процедура | Последствия / неработоспособная функция при невыполнении необходимой процедуры | Ссылка |
|---|---|---|---|
Отсоединение/подсоединение клеммы аккумуляторной батареи |
Выполните калибровку нулевой точки датчика рулевого управления |
Система предупреждения о выходе из полосы (с управлением рулем) |
 |
Система предотвращения столкновений |
|||
Интеллектуальная система ультразвуковых датчиков парковки*1 |
|||
Система освещения (для бензиновой модели с функцией освещения поворотов) |
|||
Запомнить нейтральное положение угла поворота рулевого колеса |
Система помощи при парковке |
|
|
Система панорамного обзора |
|
||
Замена ECM |
Регистрация идентификационного номера автомобиля (VIN) |
Загорается индикатор MIL |
|
Регистрация идентификатора связи ECU (иммобилайзер) |
Функция запуска двигателя |
|
|
|
Проверка после ремонта |
|
|
Замена автоматической трансмиссии в сборе |
|
|
|
Замена ECM (Если корректировочный код коробки передач считан из ECM) |
|
||
Замена ECM (Если корректировочный код коробки передач не считан из ECM) |
|
||
Замена трансмиссионной жидкости АКПП |
Сброс оценки термодеградации ATF |
Значение пункта списка данных «ATF Thermal Degradation Estimate» (Оценка термодеградации ATF) определяется некорректно |
|
Замена ECM |
Регистрация кодов (Система смарт-ключа (для функции запуска)) |
|
|
Подвеска, шины и т. д. |
|
|
|
Регулировка оптической оси узла телевизионной камеры заднего вида (установка положения камеры заднего вида) |
Система помощи при парковке |
|
|
|
Система панорамного обзора |
|
|
Выполните инициализацию блока управления левой фарой в сборе |
Система освещения (для бензиновой модификации с поворотными фарами) |
|
|
Регулировка углов установки передних колес |
Выполните обучение варианта системы и калибровку нулевой точки датчика ускорения. |
|
|
- *1: При выполнении обучения с помощью Techstream.
Нажмите здесь
- *2: Не требуется при замене ЭБУ двигателя на новый.
ПОРЯДОК РАБОТЫ
1. СНИМИТЕ ВПУСКНОЙ КЛАПАН
(a) Используя SST и деревянные брусочки, сожмите внутреннюю пружину клапана и снимите 6 сухарей клапанов с тарелки пружины клапана. SST: 09202-70020 09202-01010 09202-01020 SST: 09202-00021 ПОДСКАЗКА: Разложите снятые детали так, чтобы их можно было установить на прежние места. |
|
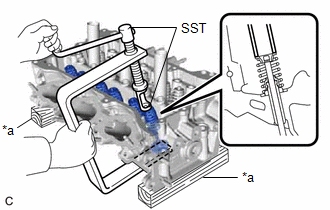
(b) Снимите 6 тарелок пружин клапанов, 6 внутренних пружин клапанов и 6 впускных клапанов с головки блока цилиндров левой.
ПОДСКАЗКА:
Разложите снятые детали так, чтобы их можно было установить на прежние места.
2. СНИМИТЕ ВЫПУСКНОЙ КЛАПАН
(a) Используя SST и деревянные брусочки, сожмите внутреннюю пружину клапана и снимите 6 сухарей клапанов с тарелки пружины клапана. SST: 09202-70020 09202-01010 09202-01020 SST: 09202-00021 ПОДСКАЗКА: Разложите снятые детали так, чтобы их можно было установить на прежние места. |
|
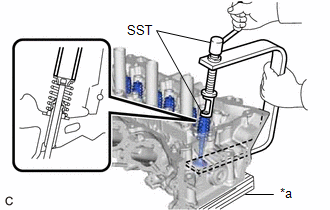
(b) Снимите 6 тарелок пружин клапанов, 6 внутренних пружин клапанов и 6 выпускных клапанов с головки блока цилиндров левой.
ПОДСКАЗКА:
Разложите снятые детали так, чтобы их можно было установить на прежние места.
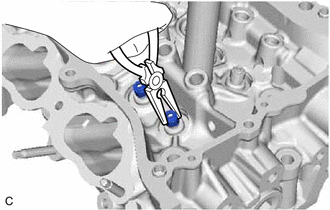
3. СНЯТЬ САЛЬНИК СТЕРЖНЯ ВПУСКНОГО КЛАПАНА
(a) Используя длинногубцы, снимите 6 сальников стержней впускных клапанов с втулки направляющей впускного клапана. |
 |
4. СНЯТЬ САЛЬНИК СТЕРЖНЯ ВЫПУСКНОГО КЛАПАНА
ПОДСКАЗКА:
Используйте ту же процедуру, что и для впускной стороны.
5. СНЯТЬ ОПОРНУЮ ШАЙБУ ПРУЖИНЫ КЛАПАНА
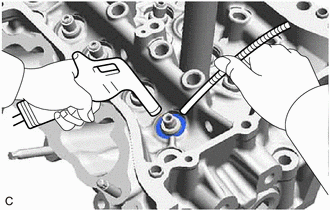
(a) Используя сжатый воздух и магнитный захват, снимите 12 опорных шайб пружин клапанов, продувая их воздухом с головки блока цилиндров левой. ПОДСКАЗКА: Разложите снятые детали так, чтобы их можно было установить на прежние места. |
 |
6. СНЯТЬ ПРЯМУЮ ПРОБКУ № 1
ПРИМЕЧАНИЕ:
Если из прямой резьбовой заглушки №1 подтекает охлаждающая жидкость или заглушка корродирована, замените ее.
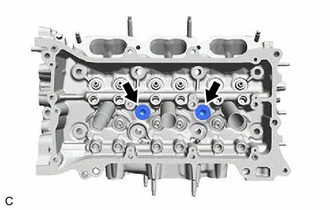
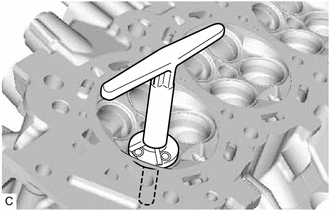
(a) Используя торцовый ключ с внутренним шестигранником 10 мм, снимите 2 прямые пробки № 1 и 2 прокладки водяного отверстия с головки блока цилиндров левой. |
 |
7. СНЯТЬ ПРЯМУЮ ПРОБКУ № 2
ПРИМЕЧАНИЕ:
Если из прямой пробки № 2 течет охлаждающая жидкость или пробка корродирована, замените её.
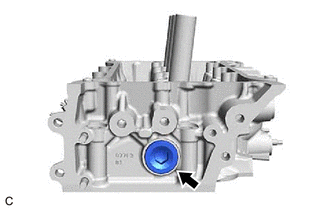
(a) Используя шестигранный ключ 14 мм, снимите прямую пробку № 2 и прокладку пробки головки блока цилиндров с головки блока цилиндров левой. |
 |
8. СНЯТЬ ПРЯМУЮ ПРОБКУ № 3
ПРИМЕЧАНИЕ:
Если из прямой пробки № 3 течет охлаждающая жидкость или пробка корродирована, замените её.
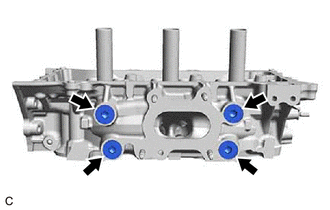
(a) Используя торцовый ключ с внутренним шестигранником 10 мм, снимите 4 прямые пробки № 3 и 4 прокладки пробок головки блока цилиндров с головки блока цилиндров левой. |
 |
Проверка
ПРОВЕРКА
ПОДСКАЗКА:
- Используйте ту же процедуру для ряда 1 и ряда 2.
- Следующая процедура относится к ряду 2.
ПОРЯДОК РАБОТЫ
1. ПРОВЕРИТЬ ГОЛОВКУ БЛОКА ЦИЛИНДРОВ ЛЕВУЮ
(a) Используя прецизионную линейку и щуп, проверьте поверхности, прилегающие к блоку цилиндров в сборе и коллекторам, на коробление.
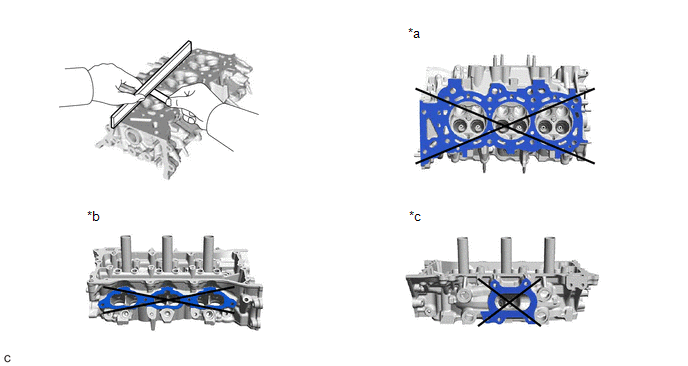
*a |
Нижняя сторона |
*b |
Сторона впускного коллектора |
*c |
Сторона выпускного коллектора |
- |
- |
Стандартное коробление:
Пункт | Заданное условие |
|---|---|
Нижняя сторона |
0.05 мм (0.00197 дюйм.) |
Сторона впускного коллектора |
0,08 мм (0,00315 дюйм.) |
Сторона выпускного коллектора |
0,08 мм (0,00315 дюйм.) |
Максимальное коробление:
Пункт | Заданное условие |
|---|---|
Нижняя сторона |
0.10 мм (0.00394 дюйм.) |
Сторона впускного коллектора |
0.10 мм (0.00394 дюйм.) |
Сторона выпускного коллектора |
0.10 мм (0.00394 дюйм.) |
ПОДСКАЗКА:
Если коробление превышает максимальное значение, замените головку блока цилиндров левую.
2. ПРОВЕРИТЬ ГОЛОВКУ БЛОКА ЦИЛИНДРОВ ЛЕВУЮ НА ТРЕЩИНЫ
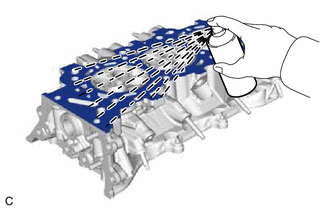
(a) Используя капиллярный метод контроля (дефектоскопия проникающими жидкостями), проверьте впускные каналы, выпускные каналы и нижнюю поверхность головки блока цилиндров левой на наличие трещин. ПОДСКАЗКА: Если обнаружены трещины, замените головку блока цилиндров левую. |
 |
3. ПРОВЕРКА ВПУСКНОГО КЛАПАНА
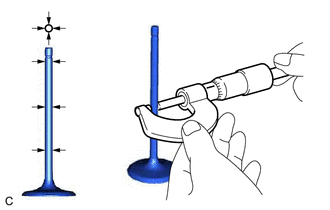
(a) С помощью микрометра измерьте диаметр стержня клапана. Стандартный диаметр стержня клапана: От 5.470 до 5.485 мм (от 0.215 до 0.216 дюйм.) ПОДСКАЗКА: Если диаметр стержня клапана не соответствует норме, проверьте масляный зазор направляющей втулки впускного клапана. |
 |
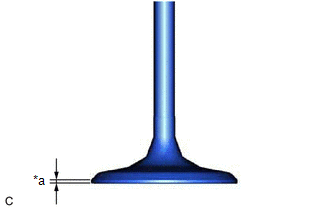
(b) С помощью штангенциркуля измерьте толщину фаски головки клапана. Стандартная толщина пояска: 1.0 мм (0.0394 дюйм.) Минимальная толщина фаски: 0.5 мм (0.0197 дюйм.) ПОДСКАЗКА: Если толщина фаски меньше минимальной, замените впускной клапан. |
|
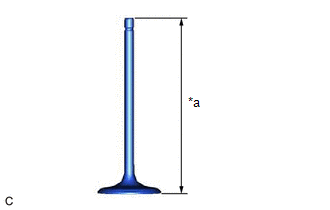
(c) С помощью штангенциркуля измерьте общую длину впускного клапана. Стандартная общая длина: 105.85 мм (4.17 дюйм.) Минимальная общая длина: 105.35 мм (4.15 дюйм.) ПОДСКАЗКА: Если общая длина меньше минимальной, замените впускной клапан. |
|
4. ПРОВЕРКА ВЫПУСКНОГО КЛАПАНА
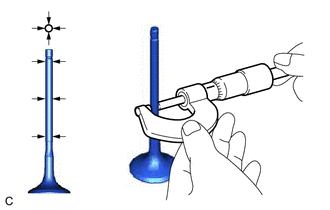
(a) С помощью микрометра измерьте диаметр стержня клапана. Стандартный диаметр стержня клапана: От 5.465 до 5.480 мм (от 0.215 до 0.216 дюйм.) ПОДСКАЗКА: Если диаметр стержня клапана не соответствует норме, проверьте масляный зазор направляющей втулки выпускного клапана. |
 |
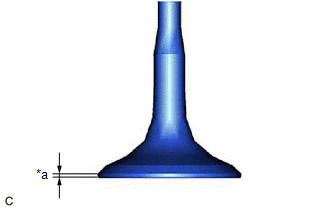
(b) С помощью штангенциркуля измерьте толщину фаски головки клапана. Стандартная толщина пояска: 1.0 мм (0.0394 дюйм.) Минимальная толщина фаски: 0.5 мм (0.0197 дюйм.) ПОДСКАЗКА: Если толщина фаски меньше минимальной, замените выпускной клапан. |
|
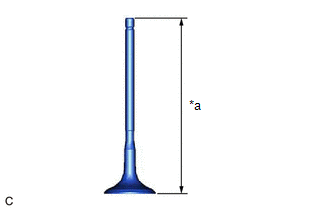
(c) С помощью штангенциркуля измерьте общую длину выпускного клапана. Стандартная общая длина: 110.40 мм (4.35 дюйм.) Минимальная общая длина: 109.90 мм (4.33 дюйм.) ПОДСКАЗКА: Если общая длина меньше минимальной, замените выпускной клапан. |
|
5. ПРОВЕРИТЬ ГНЕЗДО ВПУСКНОГО КЛАПАНА
(a) Тонким слоем нанесите берлинскую лазурь на рабочую фаску клапана.
(b) Слегка прижмите рабочую фаску клапана к посадочному гнезду впускного клапана.
ПРИМЕЧАНИЕ:
Не проворачивайте впускной клапан при запрессовке.
(c) Проверьте рабочую фаску клапана и посадочное гнездо впускного клапана, выполнив следующие действия: (1) Если краска на основе берлинской лазури равномерно появляется по всей окружности 360° рабочей фаски впускного клапана, фаска концентрична. ПОДСКАЗКА: Если фаска клапана не концентрична, замените впускной клапан. (2) Если краска на основе берлинской лазури равномерно появляется по всей окружности 360° посадочного гнезда впускного клапана, посадочное гнездо и рабочая фаска концентричны. ПОДСКАЗКА: Если посадочное гнездо не концентрично фаске клапана, восстановите посадочное гнездо впускного клапана. (3) Измерьте ширину пояска контакта посадочного гнезда впускного клапана и рабочей фаски клапана. Стандартная ширина: от 1,1 до 1,5 мм (от 0,0433 до 0,0591 дюйм) |
|
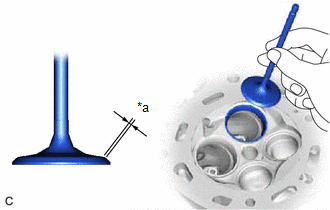
6. ПРОВЕРИТЬ ГНЕЗДО ВЫПУСКНОГО КЛАПАНА
(a) Тонким слоем нанесите берлинскую лазурь на рабочую фаску клапана.
(b) Слегка прижмите рабочую фаску клапана к посадочному гнезду выпускного клапана.
ПРИМЕЧАНИЕ:
Не проворачивайте выпускной клапан при запрессовке.
(c) Проверьте рабочую фаску клапана и посадочное гнездо выпускного клапана, выполнив следующие действия: (1) Если краска на основе берлинской лазури равномерно появляется по всей окружности 360° рабочей фаски выпускного клапана, фаска концентрична. ПОДСКАЗКА: Если фаска клапана не концентрична, замените выпускной клапан. (2) Если краска на основе берлинской лазури равномерно появляется по всей окружности 360° посадочного гнезда выпускного клапана, посадочное гнездо и рабочая фаска концентричны. ПОДСКАЗКА: Если посадочное гнездо не концентрично фаске клапана, восстановите посадочное гнездо выпускного клапана. (3) Измерьте ширину пояска контакта посадочного гнезда выпускного клапана и рабочей фаски клапана. Стандартная ширина: от 1,1 до 1,5 мм (от 0,0433 до 0,0591 дюйм) |
|
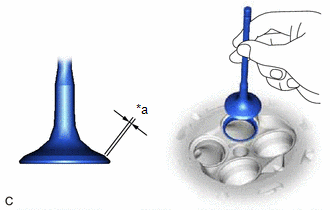
7. ПРОВЕРИТЬ ВНУТРЕННЮЮ ПРУЖИНУ КЛАПАНА
(a) Используя штангенциркуль, измерьте свободную длину внутренней пружины клапана. Стандартная свободная длина: 54,53 мм (2,15 дюйм.) Минимальная свободная длина: 52,43 мм (2,06 дюйм.) ПОДСКАЗКА: Если свободная длина не соответствует указанной, замените внутреннюю пружину клапана. |
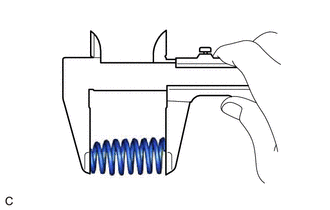 |
(b) С помощью стального угольника измерьте отклонение внутренней пружины сжатия. Максимальное отклонение (справочно): 1.4 мм (0.0551 дюйм.) ПОДСКАЗКА: Если отклонение превышает максимальное значение, замените внутреннюю пружину клапана. |
|
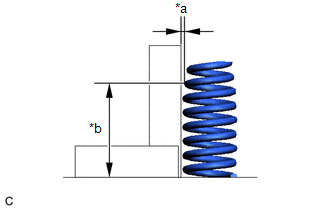
8. ПРОВЕРИТЬ МАСЛЯНЫЙ ЗАЗОР ВТУЛКИ НАПРАВЛЯЮЩЕЙ КЛАПАНА
(a) Используя нутромер, измерьте внутренний диаметр направляющей втулки клапана. Стандартный внутренний диаметр направляющей втулки клапана: от 5,510 до 5,530 мм (от 0,217 до 0,218 дюйм.) |
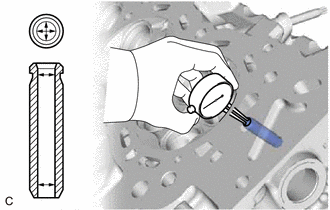 |
(b) Из результата измерения внутреннего диаметра направляющей втулки клапана вычтите результат измерения диаметра стержня клапана.
Стандартный зазор в масле:
Пункт | Заданное условие |
|---|---|
Забор воздуха |
От 0.025 до 0.060 мм (от 0.000984 до 0.00236 дюйм.) |
Выпускной |
от 0,030 до 0,065 мм (от 0,00118 до 0,00256 дюйм.) |
Максимальный зазор масляного клина:
Пункт | Заданное условие |
|---|---|
Забор воздуха |
0,12 мм (0,00472 дюйм.) |
Выпускной |
0,12 мм (0,00472 дюйм.) |
ПОДСКАЗКА:
Если масляный зазор превышает максимальное значение, замените клапан и направляющую втулку клапана.
Меры предосторожности
МЕРЫ ПРЕДОСТОРОЖНОСТИ
ПОДСКАЗКА:
- Цифры после разряда 1/100 мм (1/1000 дюйм.) в номинальных, минимальных и максимальных значениях приведены только для справки.
- Если для проверки указаны одновременно стандартное и максимальное или минимальное значения, стандартное значение используйте только как справочное, а выводы делайте по максимальному и минимальному значениям.
Сборка
СБОРКА
ПОДСКАЗКА:
- Используйте ту же процедуру для ряда 1 и ряда 2.
- Следующая процедура относится к ряду 2.
ПОРЯДОК РАБОТЫ
1. УСТАНОВКА ТРУБКИ СВЕЧИ ЗАЖИГАНИЯ
ПОДСКАЗКА:
При использовании новой головки блока цилиндров левой трубки свечей зажигания необходимо заменить.
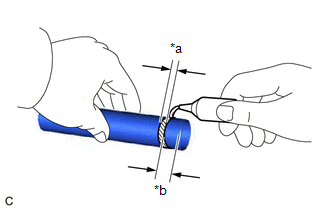
(a) Нанесите клей на новую трубку свечи зажигания, как показано на иллюстрации. Клей: Toyota Genuine Adhesive 1324, Three Bond 1324 или аналог Стандартная ширина нанесения: от 1,0 до 3,0 мм (от 0,0394 до 0,118 дюйм.) ПРИМЕЧАНИЕ: Установите трубку свечи зажигания в течение 3 минут после нанесения клея. |
|
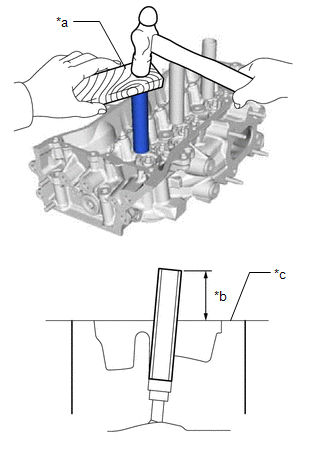
(b) Используя молоток и деревянный брусок, запрессуйте 3 трубки свечей зажигания до указанного выступания. Стандартная высота выступания: 73 мм (2,87 дюйм.) ПРИМЕЧАНИЕ:
|
|
2. УСТАНОВИТЬ ПРЯМУЮ ПРОБКУ № 3
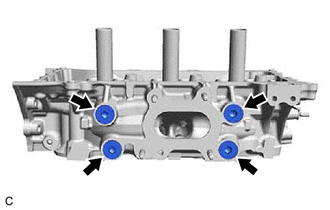
(a) Используя торцовый ключ с внутренним шестигранником 10 мм, установите 4 новые прокладки пробок головки блока цилиндров и 4 прямые пробки № 3 на головку блока цилиндров левую. Момент затяжки: 65 Н·м {663 кгс·см, 48 фут·фунт} ПРИМЕЧАНИЕ:
|
 |
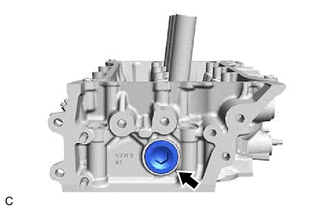
3. УСТАНОВИТЬ ПРЯМУЮ ПРОБКУ № 2
(a) Используя шестигранный ключ 14 мм, установите новую прокладку пробки головки блока цилиндров и прямую пробку № 2 на головку блока цилиндров левую. Момент затяжки: 80 Н·м {816 кгс·см, 59 фут·фунт-сила} |
 |
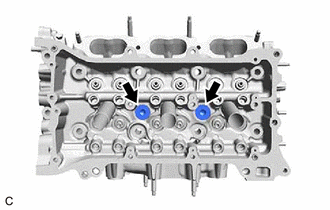
4. УСТАНОВИТЬ ПРЯМУЮ ПРОБКУ № 1
(a) Нанесите клей на 2 прямые пробки № 1.
Клей:
Toyota Genuine Adhesive 1324, Three Bond 1324 или аналог
ПРИМЕЧАНИЕ:
Установите 2 прямые пробки № 1 в течение 3 минут после нанесения клея.
(b) Используя торцовый ключ с внутренним шестигранником 10 мм, установите 2 новые прокладки водяного отверстия и 2 прямые пробки № 1 на головку блока цилиндров левую. Момент затяжки: 44 Н·м {449 кгс·см, 32 фут·фунт} |
 |
5. УСТАНОВИТЬ ОПОРНУЮ ШАЙБУ ПРУЖИНЫ КЛАПАНА
(a) Установите 12 опорных шайб пружин клапанов на головку блока цилиндров левую.
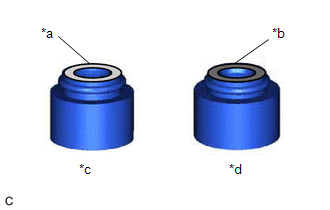
6. УСТАНОВИТЬ САЛЬНИК СТЕРЖНЯ ВПУСКНОГО КЛАПАНА
(a) Нанесите тонкий слой моторного масла на новый сальник стержня впускного клапана. ПРИМЕЧАНИЕ: Убедитесь, что каждый маслосъемный колпачок установлен на правильную сторону. Установка маслосъемного колпачка впускного клапана на выпускную сторону или маслосъемного колпачка выпускного клапана на впускную сторону может привести к проблемам при последующей сборке. ПОДСКАЗКА: Сальники стержней впускных клапанов серого цвета, а сальники стержней выпускных клапанов черного цвета. |
|
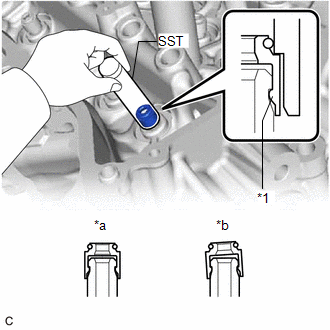
(b) Используя SST, запрессуйте 6 сальников стержней впускных клапанов во втулку направляющей впускного клапана. SST: 09201-41020 ПРИМЕЧАНИЕ:
|
|
7. УСТАНОВИТЬ САЛЬНИК СТЕРЖНЯ ВЫПУСКНОГО КЛАПАНА
ПОДСКАЗКА:
Используйте ту же процедуру, что и для впускной стороны.
8. УСТАНОВИТЬ ВЫПУСКНОЙ КЛАПАН
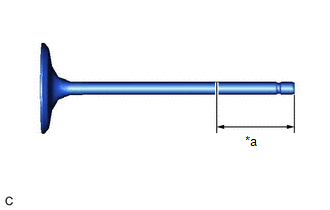
(a) Обильно смажьте моторным маслом область торца выпускного клапана, как показано на иллюстрации. |
|
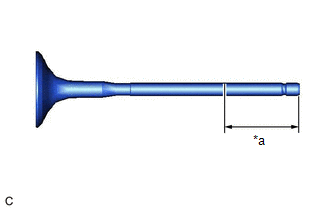
(b) Установите 6 выпускных клапанов, 6 внутренних пружин клапанов и 6 тарелок пружин клапанов на головку блока цилиндров левую.
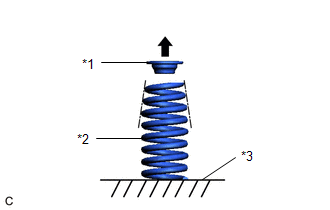
*1 |
Тарелка пружины клапана |
*2 |
Внутренняя пружина клапана |
*3 |
Головка блока цилиндров LH |
 |
Верхняя сторона |
ПРИМЕЧАНИЕ:
- Установите внутреннюю пружину сжатия коническим концом вверх (к тарелке клапанной пружины).
- Установите те же детали в той же комбинации на их прежние места.
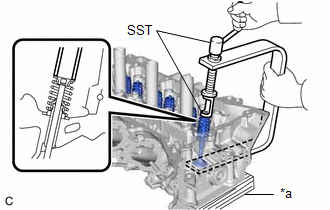
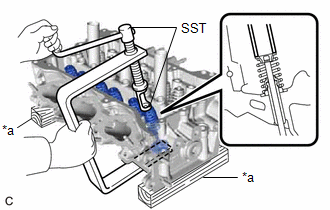
(c) С помощью SST и деревянных брусков сожмите внутреннюю пружину клапана и установите 6 сухарей пружины клапана в тарелку пружины клапана. SST: 09202-70020 09202-01010 09202-01020 SST: 09202-00021 ПРИМЕЧАНИЕ: Установите те же детали в той же комбинации на их прежние места. |
|
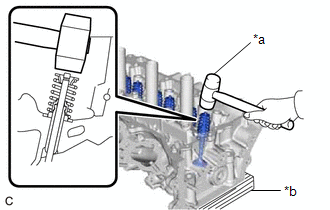
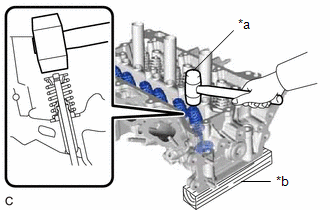
(d) Легкими ударами пластикового молотка по торцу стержня клапана убедитесь в правильной посадке. ПРИМЕЧАНИЕ:
|
|
9. УСТАНОВКА ВПУСКНОГО КЛАПАНА
(a) Обильно смажьте моторным маслом участок торца впускного клапана, показанный на иллюстрации. |
|
(b) Установите 6 впускных клапанов, 6 внутренних пружин клапанов и 6 тарелок пружин клапанов в головку блока цилиндров LH.
*1 |
Тарелка пружины клапана |
*2 |
Внутренняя пружина клапана |
*3 |
Головка блока цилиндров LH |
|
Верхняя сторона |
ПРИМЕЧАНИЕ:
- Установите внутреннюю пружину сжатия коническим концом вверх (к тарелке клапанной пружины).
- Установите те же детали в той же комбинации на их прежние места.
(c) С помощью SST и деревянных брусков сожмите внутреннюю пружину клапана и установите 6 сухарей пружины клапана в тарелку пружины клапана. SST: 09202-70020 09202-01010 09202-01020 SST: 09202-00021 ПРИМЕЧАНИЕ: Установите те же детали в той же комбинации на их прежние места. |
|
(d) Легкими ударами пластикового молотка по торцу стержня клапана убедитесь в правильной посадке. ПРИМЕЧАНИЕ:
|
|
Ремонт
РЕМОНТ
ПОДСКАЗКА:
- Используйте ту же процедуру для ряда 1 и ряда 2.
- Следующая процедура относится к ряду 2.
ПОРЯДОК РАБОТЫ
1. РЕМОНТ СЕДЛА ВПУСКНОГО КЛАПАНА
ПРИМЕЧАНИЕ:
- При ремонте седла впускного клапана постоянно проверяйте ширину фаски седла и положение посадки клапана.
- Постепенно уменьшайте нажим на шарошку, чтобы получить ровную поверхность седла впускного клапана.
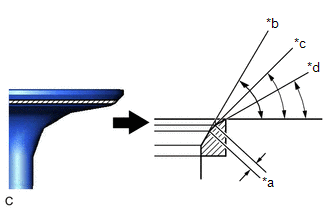
(a) Используя шарошку 45°, прошлифуйте седло впускного клапана так, чтобы ширина седла впускного клапана стала больше стандартной. |
 |
(b) Используя шарошки 30° и 60°, выполните коррекцию седла впускного клапана так, чтобы впускной клапан прилегал по всей окружности седла. Контакт должен находиться в центре седла впускного клапана, а ширина седла впускного клапана по всей окружности должна соответствовать указанной. Стандартная ширина: от 1,1 до 1,5 мм (от 0,0433 до 0,0591 дюйм) |
|
(c) Притрите впускной клапан и седло впускного клапана вручную с использованием абразивной пасты.
(d) Проверьте положение посадки впускного клапана.
2. РЕМОНТ СЕДЛА ВЫПУСКНОГО КЛАПАНА
ПРИМЕЧАНИЕ:
- При ремонте седла выпускного клапана постоянно проверяйте ширину фаски седла и положение посадки клапана.
- Постепенно уменьшайте нажим на шарошку, чтобы получить ровную поверхность седла выпускного клапана.
(a) Используя шарошку 45°, прошлифуйте седло выпускного клапана так, чтобы ширина седла выпускного клапана стала больше стандартной. |
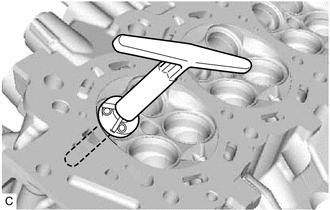 |
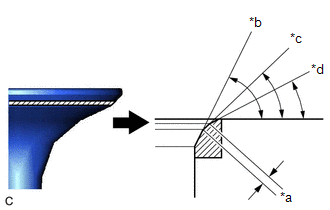
(b) Используя шарошки 30° и 75°, выполните коррекцию седла выпускного клапана так, чтобы выпускной клапан прилегал по всей окружности седла. Контакт должен находиться в центре седла выпускного клапана, а ширина седла выпускного клапана по всей окружности должна соответствовать указанной. Стандартная ширина: от 1,1 до 1,5 мм (от 0,0433 до 0,0591 дюйм) |
|
(c) Притрите выпускной клапан и седло выпускного клапана вручную с использованием абразивной пасты.
(d) Проверьте положение посадки выпускного клапана.
Замена
ЗАМЕНА
ПОДСКАЗКА:
- Используйте ту же процедуру для ряда 1 и ряда 2.
- Следующая процедура относится к ряду 2.
ПОРЯДОК РАБОТЫ
1. ЗАМЕНА ВТУЛКИ НАПРАВЛЯЮЩЕЙ ВПУСКНОГО КЛАПАНА
(a) Нагрейте головку блока цилиндров LH до температуры от 80 до 100 °C.
(b) Установите головку блока цилиндров LH на деревянные бруски.
ВНИМАНИЕ:
Обязательно используйте защитные перчатки.
(c) С помощью SST и молотка выбейте втулку направляющей впускного клапана. SST: 09201-10000 09201-01050 SST: 09950-70010 09951-07100 |
|
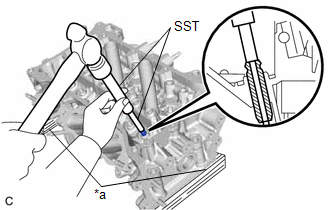
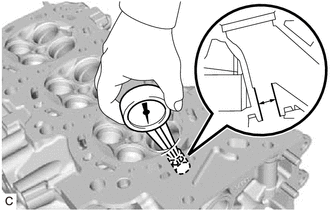
(d) С помощью рычажного нутромера измерьте диаметр отверстия под втулку направляющей впускного клапана в головке блока цилиндров LH. Стандартный диаметр отверстия под направляющую втулку впускного клапана: От 10.285 до 10.306 мм (от 0.405 до 0.406 дюйм.) Таблица выбора новых направляющих втулок:
ПОДСКАЗКА:
|
 |
(e) Нагрейте головку блока цилиндров LH до температуры от 80 до 100 °C.
(f) Установите головку блока цилиндров LH на деревянные бруски.
ВНИМАНИЕ:
Обязательно используйте защитные перчатки.
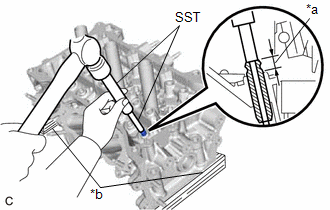
(g) С помощью SST и молотка запрессуйте новую втулку направляющей впускного клапана до заданного выступания: 9.30 до 9.70 мм (от 0.366 до 0.382 дюйм). SST: 09201-10000 09201-01050 SST: 09950-70010 09951-07100 Стандартная высота выступания: 9.30 до 9.70 мм (от 0.366 до 0.382 дюйм) |
|
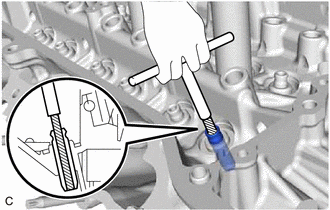
(h) С помощью острой развертки 5.5 мм разверните втулку направляющей впускного клапана до получения заданного зазора при масляном зазоре. Стандартный зазор в масле: От 0.025 до 0.060 мм (от 0.000984 до 0.00236 дюйм.) |
 |
2. ЗАМЕНА ВТУЛКИ НАПРАВЛЯЮЩЕЙ ВЫПУСКНОГО КЛАПАНА
(a) Нагрейте головку блока цилиндров LH до температуры от 80 до 100 °C.
(b) Установите головку блока цилиндров LH на деревянные бруски.
ВНИМАНИЕ:
Обязательно используйте защитные перчатки.
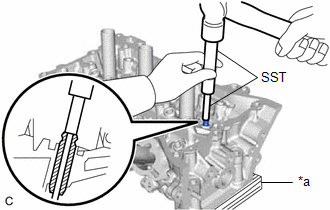
(c) С помощью SST и молотка выбейте втулку направляющей выпускного клапана. SST: 09201-10000 09201-01050 SST: 09950-70010 09951-07100 |
|
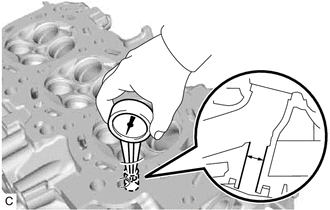
(d) С помощью рычажного нутромера измерьте диаметр отверстия под втулку направляющей выпускного клапана в головке блока цилиндров LH. Стандартный диаметр отверстия под направляющую втулку выпускного клапана: От 10.285 до 10.306 мм (от 0.405 до 0.406 дюйм.) Таблица выбора новых направляющих втулок:
ПОДСКАЗКА:
|
 |
(e) Нагрейте головку блока цилиндров LH до температуры от 80 до 100 °C.
(f) Установите головку блока цилиндров LH на деревянные бруски.
ВНИМАНИЕ:
Обязательно используйте защитные перчатки.
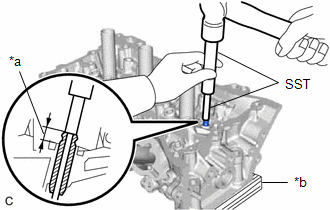
(g) С помощью SST и молотка запрессуйте новую втулку направляющей выпускного клапана до заданного выступания. SST: 09201-10000 09201-01050 SST: 09950-70010 09951-07100 Стандартная высота выступания: 9.30 до 9.70 мм (от 0.366 до 0.382 дюйм) |
|
(h) С помощью острой развертки 5.5 мм разверните втулку направляющей выпускного клапана до получения заданного масляного зазора. Стандартный зазор в масле: от 0,030 до 0,065 мм (от 0,00118 до 0,00256 дюйм.) |
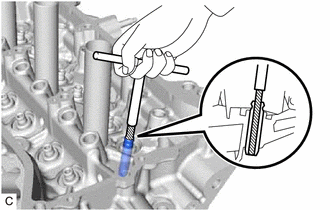 |
3. ЗАМЕНА УСТАНОВОЧНЫХ ШТИФТОВ
ПРИМЕЧАНИЕ:
Снимать установочные штифты не нужно, если их не требуется заменить.
(a) Легкими ударами пластикового молотка запрессуйте новые установочные штифты в головку блока цилиндров LH и подузел головки блока цилиндров.
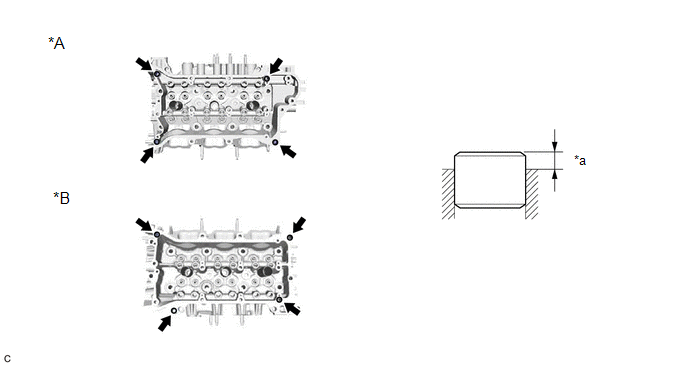
*A |
для банка 1 |
*B |
для банка 2 |
*a |
Высота выступания |
- |
- |
Стандартная высота выступания:
2.5–3.5 мм (0.0984–0.138 дюйм)
4. ЗАМЕНА ШПИЛЕК
ПРИМЕЧАНИЕ:
Если шпилька деформирована или резьба повреждена, замените её.
(a) С помощью торцевых ключей TORX E6 и E8 установите шпильки в головку блока цилиндров LH.
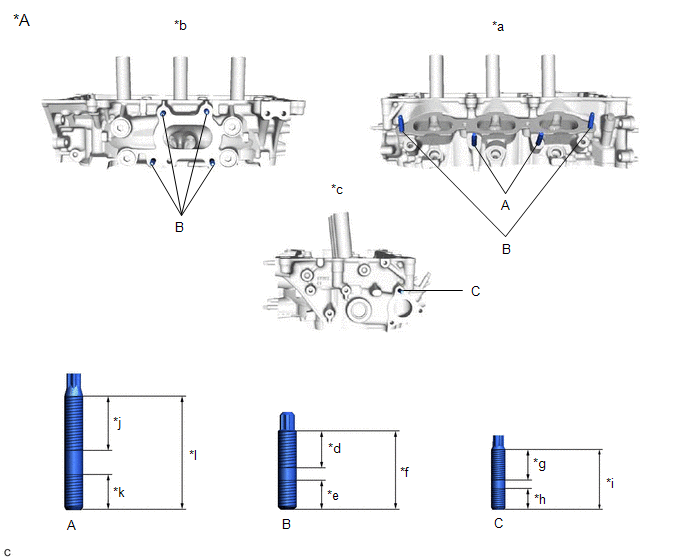
*A |
для банка 2 |
- |
- |
*a |
Впускной клапан |
*b |
Выпускной клапан |
*c |
Задняя сторона |
*d |
20 мм (0,787 дюйма) |
*e |
13 мм (0.512 дюйм.) |
*f |
35 мм (1.38 дюйм.) |
*g |
16 мм (0.630 дюйма) |
*h |
9 мм (0,354 дюйм) |
*i |
27 мм (1,06 дюйм) |
*j |
26 мм (1,02 дюйм.) |
*k |
16.7 мм (0.657 дюйм) |
*l |
51.7 мм (2.04 дюйм) |
Момент затяжки:
Болт (A), (B):
10 Н·м {102 кгс·см, 7 фут·фунт}
Болт (C) :
4 Н·м {41 кгс·см, 35 дюйм·фунт-сила}
(b) С помощью торцевых ключей TORX E6 и E8 установите шпильки в подузел головки блока цилиндров.
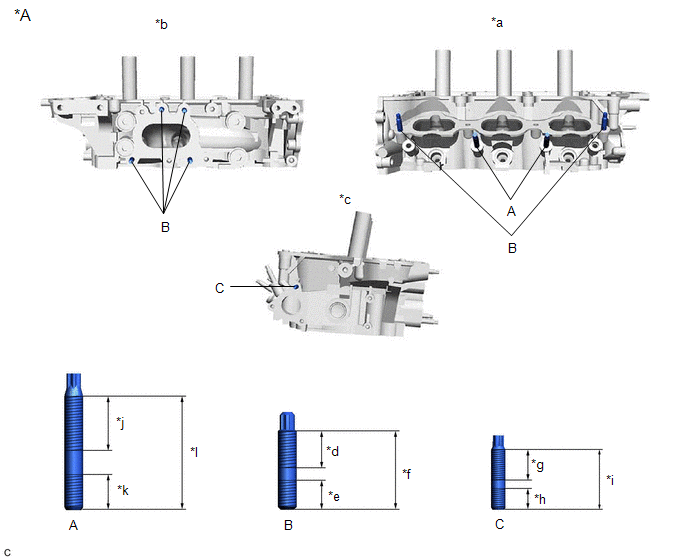
*A |
для банка 1 |
- |
- |
*a |
Впускной клапан |
*b |
Выпускной клапан |
*c |
Задняя сторона |
*d |
20 мм (0,787 дюйма) |
*e |
13 мм (0.512 дюйм.) |
*f |
35 мм (1.38 дюйм.) |
*g |
16 мм (0.630 дюйма) |
*h |
9 мм (0,354 дюйм) |
*i |
27 мм (1,06 дюйм) |
*j |
26 мм (1,02 дюйм.) |
*k |
16.7 мм (0.657 дюйм) |
*l |
51.7 мм (2.04 дюйм) |
Момент затяжки:
Болт (A), (B):
10 Н·м {102 кгс·см, 7 фут·фунт}
Болт (C) :
4 Н·м {41 кгс·см, 35 дюйм·фунт-сила}
5. ЗАМЕНА ПРЯМЫХ ШТИФТОВ
ПРИМЕЧАНИЕ:
Если прямой штифт деформирован, замените его.
(a) Легкими ударами пластикового молотка запрессуйте новые прямые штифты в головку блока цилиндров LH, как показано на иллюстрации.
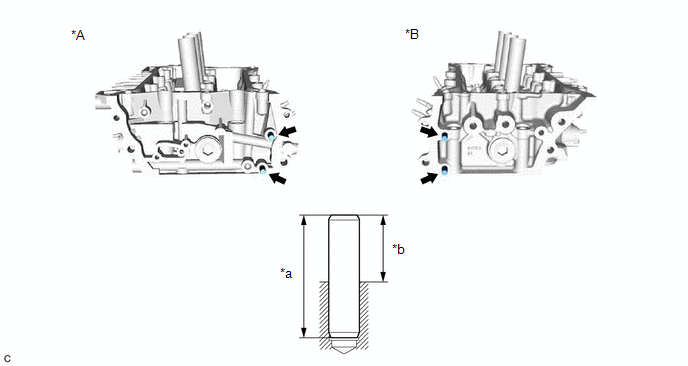
*A |
для банка 1 |
*B |
для банка 2 |
*a |
34 мм (1.34 дюйм) |
*b |
Высота выступания |
Стандартная высота выступания:
17.5 до 19.5 мм (от 0.689 до 0.768 дюйм)