Zylinderkopf
Bauteile
BAUTEILE
ABBILDUNG
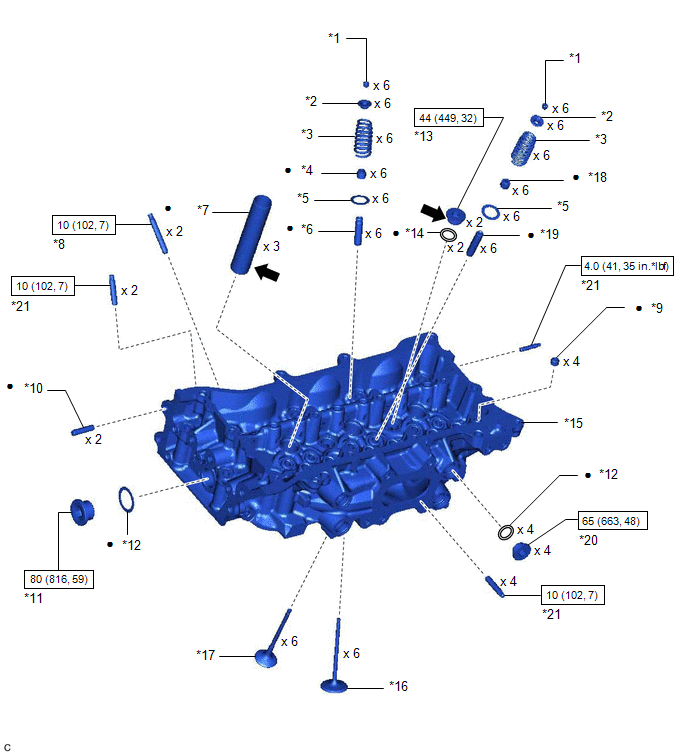
*1 |
VENTILFEDERTELLER-SICHERUNG |
*2 |
VENTILFEDERTELLER |
*3 |
INNERE DRUCKFEDER |
*4 |
EINLASSVENTILSCHAFTDICHTUNG |
*5 |
VENTILFEDERSITZ |
*6 |
EINLASSVENTILFÜHRUNGSBUCHSE |
*7 |
ZÜNDKERZENROHR |
*8 |
STEHBOLZEN ANSAUGKRÜMMER ZU ZYLINDERKOPF |
*9 |
RINGSTIFT |
*10 |
PASSSTIFT |
*11 |
NR. 2 GERADE VERSCHLUSSSCHRAUBE |
*12 |
DICHTRING ZYLINDERKOPF-VERSCHLUSSSCHRAUBE |
*13 |
GERADE VERSCHLUSSSCHRAUBE NR. 1 |
*14 |
DICHTUNG WASSERKANAL |
*15 |
ZYLINDERKOPF LINKS |
*16 |
EINLASSVENTIL |
*17 |
AUSLASSVENTIL |
*18 |
AUSLASSVENTILSCHAFTDICHTUNG |
*19 |
AUSLASSVENTILFÜHRUNGSBUCHSE |
*20 |
NR. 3 GERADE VERSCHLUSSSCHRAUBE |
*21 |
STIFTSCHRAUBE |
- |
- |
 |
N*m (kgf*cm, ft.*lbf): Vorgegebenes Anzugsdrehmoment |
● |
Nicht wiederverwendbares Teil |
 |
Klebstoff 1324 |
★ |
Vorbeschichtetes Teil |
Demontage
AUSBAU
Die erforderlichen Arbeitsschritte (Einstellen, Kalibrieren, Initialisieren oder Registrieren), die nach dem Ausbauen und Einbauen oder Austauschen von Teilen beim Aus- und Einbau der Motoreinheit durchzuführen sind, werden nachfolgend gezeigt.
Erforderliche Arbeitsschritte nach Ausbau/Einbau/Austausch von TeilenAusgetauschtes Teil oder durchgeführter Arbeitsschritt | Notwendiges Verfahren | Wirkung/Eingeschränkte Funktion, wenn das notwendige Verfahren nicht durchgeführt wird | Verweis |
|---|---|---|---|
Batteriepol abgeklemmt/angeschlossen |
Nullpunktkalibrierung des Lenkwinkelsensors durchführen |
Spurhalteassistent (mit Lenkungsregelung) |
 |
Pre-Collision-System |
|||
Intelligentes Clearance-Sonar-System*1 |
|||
Beleuchtungssystem (für Benzinmodell mit Abbiegelicht) |
|||
Neutralpunkt des Lenkwinkels speichern |
Einparkhilfe-Überwachungssystem |
|
|
Panoramic-View-Monitorsystem |
|
||
Austausch des ECM |
Registrierung der Fahrzeug-Identifizierungsnummer (VIN) |
MIL leuchtet auf |
|
Registrierung der ECU-Kommunikations-ID (Wegfahrsperre) |
Motorstartfunktion |
|
|
|
Inspektion nach der Reparatur |
|
|
Austausch der Automatikgetriebe-Baugruppe |
|
|
|
Austausch des ECM (Wenn Getriebe-Kompensationscode aus dem ECM ausgelesen wurde) |
|
||
Austausch des ECM (Wenn Getriebe-Kompensationscode nicht aus dem ECM ausgelesen wurde) |
|
||
Wechsel des Automatik-Getriebeöls |
Rücksetzen der ATF-Wärmealterungsschätzung |
Der Wert des Datenlisten-Elements "ATF-Wärmealterungsschätzung" wird nicht korrekt geschätzt. |
|
Austausch des ECM |
Registrierung des Codes (Smart-Key-System (für Startfunktion)) |
|
|
Fahrwerk, Reifen usw. |
|
|
|
Optische Achse der Rückfahrkamera-Baugruppe einstellen (Einstellung der Position der Rückfahrkamera) |
Einparkhilfe-Überwachungssystem |
|
|
|
Panoramic-View-Monitorsystem |
|
|
Initialisierung der Scheinwerfer-Steuergerät-Baugruppe links durchführen |
Beleuchtungssystem (für Benzinmodell mit Kurvenlicht) |
|
|
Vorderradeinstellung anpassen |
Systemvarianten-Lernfunktion und Nullpunktkalibrierung des Beschleunigungssensors durchführen. |
|
|
- *1: Bei Durchführung der Lernfunktion mit dem Techstream.
Hier klicken
- *2: Nicht erforderlich, wenn das ECM durch ein neues ersetzt wurde.
ARBEITSSCHRITTE
1. EINLASSVENTIL AUSBAUEN
(a) Mit SST und Holzklötzen die innere Druckfeder zusammendrücken und die 6 Keile des Ventilfedertellers abnehmen. SST: 09202-70020 09202-01010 09202-01020 SST: 09202-00021 HINWEIS: Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können. |
|
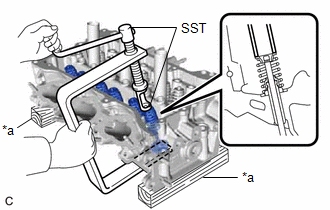
(b) 6 Ventilfederteller, 6 innere Druckfedern und 6 Einlassventile vom Zylinderkopf LH abnehmen.
HINWEIS:
Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
2. AUSLASSVENTIL AUSBAUEN
(a) Mit SST und Holzklötzen die innere Druckfeder zusammendrücken und die 6 Keile des Ventilfedertellers abnehmen. SST: 09202-70020 09202-01010 09202-01020 SST: 09202-00021 HINWEIS: Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können. |
|
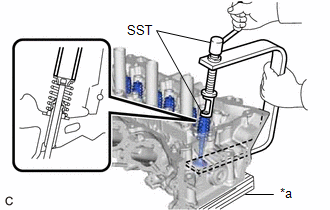
(b) 6 Ventilfederteller, 6 innere Druckfedern und 6 Auslassventile vom Zylinderkopf LH abnehmen.
HINWEIS:
Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
3. EINLASSVENTILSCHAFTDICHTRING ENTFERNEN
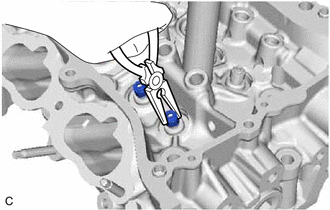
(a) Mit einer Spitzzange die 6 Einlassventilschaftdichtringe aus der Ventilführungsbuchse des Einlassventils entfernen. |
 |
4. AUSLASSVENTILSCHAFTDICHTRING ENTFERNEN
HINWEIS:
Gleiches Vorgehen wie bei der Einlassseite anwenden.
5. VENTILFEDERSITZ ABBAUEN
(a) Mit Druckluft und einem Magnetgreifer die 12 Ventilfedersitze entfernen, indem Luft von der Seite des Zylinderkopfs LH darauf geblasen wird. HINWEIS: Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können. |
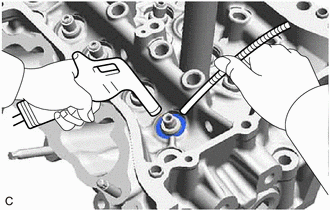 |
6. NR. 1 GERADE VERSCHLUSSSCHRAUBE ENTFERNEN
HINWEIS:
Wenn Kühlmittel aus einer geraden Verschlussschraube Nr. 1 austritt oder eine Schraube korrodiert ist, ist sie zu ersetzen.
(a) Mit einem Innensechskantschlüssel 10 mm die 2 Nr. 1 geraden Verschlussschrauben und 2 Wasserkanaldichtungen vom Zylinderkopf LH abnehmen. |
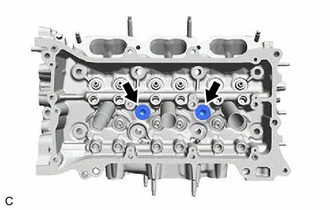 |
7. NR. 2 GERADE VERSCHLUSSSCHRAUBE ENTFERNEN
HINWEIS:
Wenn Kühlmittel an einer Nr. 2 geraden Verschlussschraube austritt oder eine Schraube korrodiert ist, ersetzen.
(a) Mit einem Innensechskantschlüssel 14 mm die Nr. 2 gerade Verschlussschraube und den Dichtring der Zylinderkopf-Verschlussschraube vom Zylinderkopf LH abnehmen. |
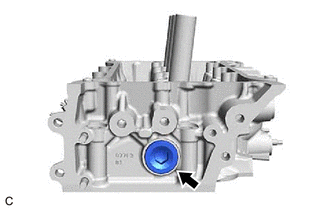 |
8. NR. 3 GERADE VERSCHLUSSSCHRAUBE ENTFERNEN
HINWEIS:
Wenn Kühlmittel an einer Nr. 3 geraden Verschlussschraube austritt oder eine Schraube korrodiert ist, ersetzen.
(a) Mit einem Innensechskantschlüssel 10 mm die 4 Nr. 3 geraden Verschlussschrauben und 4 Dichtringe der Zylinderkopf-Verschlussschrauben vom Zylinderkopf LH abnehmen. |
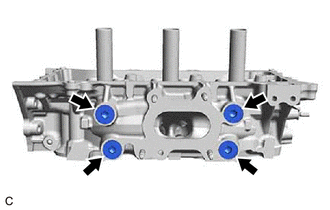 |
Prüfung
PRÜFUNG
HINWEIS:
- Gleiches Vorgehen für Bank 1 und Bank 2 anwenden.
- Das folgende Vorgehen gilt für Bank 2.
ARBEITSSCHRITTE
1. ZYLINDERKOPF LH PRÜFEN
(a) Mit einem Präzisionslineal und einer Fühlerlehre die Flächen, die an der Zylinderblock-Baugruppe und den Krümmern anliegen, auf Verzug prüfen.
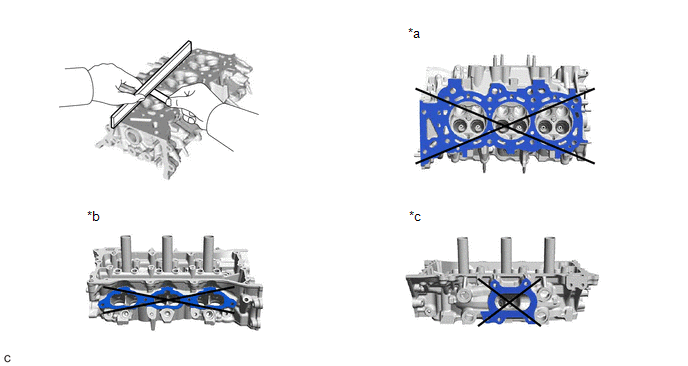
*a |
Unterseite |
*b |
Seite Saugrohr |
*c |
Abgaskrümmer-Seite |
- |
- |
Standard-Verzug:
Punkt | Vorgegebene Bedingung |
|---|---|
Unterseite |
0,05 mm (0,00197 Zoll) |
Seite Saugrohr |
0,08 mm (0,00315 in.) |
Abgaskrümmer-Seite |
0,08 mm (0,00315 in.) |
Maximaler Verzug:
Punkt | Vorgegebene Bedingung |
|---|---|
Unterseite |
0,10 mm (0,00394 in.) |
Seite Saugrohr |
0,10 mm (0,00394 in.) |
Abgaskrümmer-Seite |
0,10 mm (0,00394 in.) |
HINWEIS:
Wenn der Verzug größer als der Maximalwert ist, den Zylinderkopf LH ersetzen.
2. ZYLINDERKOPF LH AUF RISSE PRÜFEN
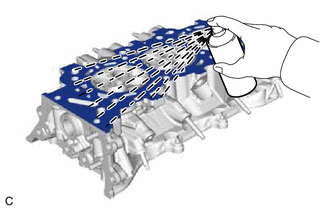
(a) Mit einer Farbeindringprüfung die Einlasskanäle, Auslasskanäle und die Unterseite des Zylinderkopfs LH auf Risse prüfen. HINWEIS: Wenn Risse gefunden werden, den Zylinderkopf LH ersetzen. |
 |
3. EINLASSVENTIL PRÜFEN
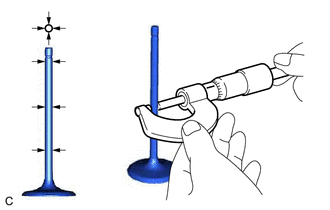
(a) Mit einem Mikrometer den Durchmesser des Ventilschafts messen. Standard-Ventilschaftdurchmesser: 5,470 bis 5,485 mm (0,215 bis 0,216 in.) HINWEIS: Wenn der Ventilschaftdurchmesser nicht den Vorgaben entspricht, das Öl-Spiel der Ventilführungsbuchse des Einlassventils prüfen. |
 |
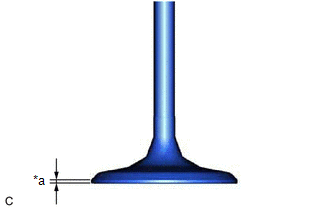
(b) Mit einer Schieblehre die Dicke des Ventiltellerrandes messen. Standard-Tellerranddicke: 1,0 mm (0,0394 Zoll) Minimale Randdicke: 0,5 mm (0,0197 Zoll) HINWEIS: Wenn die Randdicke kleiner als der Minimalwert ist, das Einlassventil ersetzen. |
|
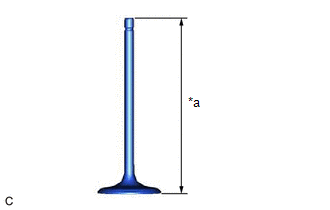
(c) Mit einer Schieblehre die Gesamtlänge des Einlassventils messen. Standard-Gesamtlänge: 105.85 mm (4.17 Zoll) Minimale Gesamtlänge: 105.35 mm (4.15 Zoll) HINWEIS: Wenn die Gesamtlänge kleiner als der Minimalwert ist, das Einlassventil ersetzen. |
|
4. AUSLASSVENTIL PRÜFEN
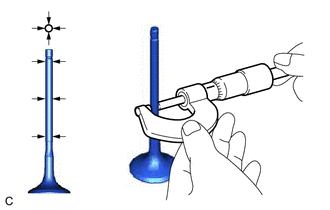
(a) Mit einem Mikrometer den Durchmesser des Ventilschafts messen. Standard-Ventilschaftdurchmesser: 5,465 bis 5,480 mm (0,215 bis 0,216 in.) HINWEIS: Wenn der Ventilschaftdurchmesser nicht den Vorgaben entspricht, das Öl-Spiel der Ventilführungsbuchse des Auslassventils prüfen. |
 |
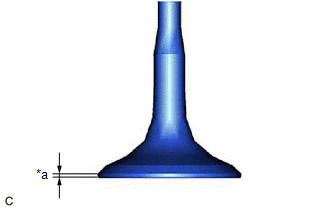
(b) Mit einer Schieblehre die Dicke des Ventiltellerrandes messen. Standard-Tellerranddicke: 1,0 mm (0,0394 Zoll) Minimale Randdicke: 0,5 mm (0,0197 Zoll) HINWEIS: Wenn die Randdicke kleiner als der Minimalwert ist, das Auslassventil ersetzen. |
|
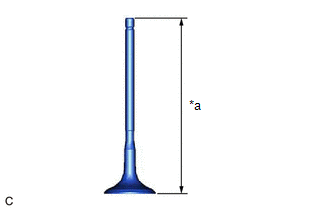
(c) Mit einer Schieblehre die Gesamtlänge des Auslassventils messen. Standard-Gesamtlänge: 110.40 mm (4.35 Zoll) Minimale Gesamtlänge: 109.90 mm (4.33 Zoll) HINWEIS: Wenn die Gesamtlänge kleiner als der Minimalwert ist, das Auslassventil ersetzen. |
|
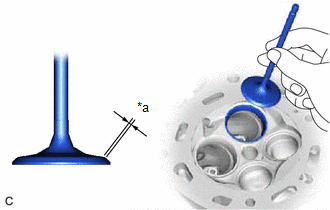
5. EINLASSVENTILSITZ PRÜFEN
(a) Eine dünne Schicht Preußischblau auf die Ventilfläche auftragen.
(b) Die Ventilfläche leicht gegen den Einlassventilsitz drücken.
HINWEIS:
Das Einlassventil beim Eindrücken nicht drehen.
(c) Ventilfläche und Einlassventilsitz mit folgendem Verfahren prüfen: (1) Wenn Preußischblau über 360° an der gesamten Einlassventilfläche erscheint, ist die Ventilfläche konzentrisch. HINWEIS: Wenn die Ventilfläche nicht konzentrisch ist, das Einlassventil ersetzen. (2) Wenn Preußischblau über 360° am gesamten Einlassventilsitz erscheint, sind Einlassventilsitz und Ventilfläche konzentrisch. HINWEIS: Wenn die Ventilfläche nicht konzentrisch ist, den Einlassventilsitz nacharbeiten. (3) Die Breite der Auflagefläche von Einlassventilsitz und Ventilfläche messen. Standardbreite: 1,1 bis 1,5 mm (0,0433 bis 0,0591 in.) |
|
6. AUSLASSVENTILSITZ PRÜFEN
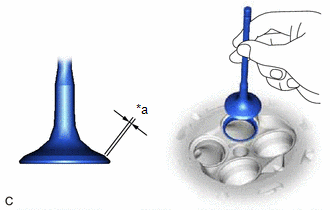
(a) Eine dünne Schicht Preußischblau auf die Ventilfläche auftragen.
(b) Die Ventilfläche leicht gegen den Auslassventilsitz drücken.
HINWEIS:
Das Auslassventil beim Eindrücken nicht drehen.
(c) Ventilfläche und Auslassventilsitz mit folgendem Verfahren prüfen: (1) Wenn Preußischblau über 360° an der gesamten Auslassventilfläche erscheint, ist die Ventilfläche konzentrisch. HINWEIS: Wenn die Ventilfläche nicht konzentrisch ist, das Auslassventil ersetzen. (2) Wenn Preußischblau über 360° am gesamten Auslassventilsitz erscheint, sind Auslassventilsitz und Ventilfläche konzentrisch. HINWEIS: Wenn die Ventilfläche nicht konzentrisch ist, den Auslassventilsitz nacharbeiten. (3) Die Breite der Auflagefläche von Auslassventilsitz und Ventilfläche messen. Standardbreite: 1,1 bis 1,5 mm (0,0433 bis 0,0591 in.) |
|
7. INNERE DRUCKFEDER PRÜFEN
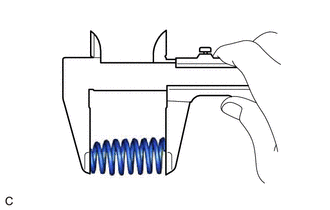
(a) Mit einem Messschieber die freie Länge der inneren Druckfeder messen. Standard-Freilänge: 54.53 mm (2.15 in.) Minimale freie Länge: 52.43 mm (2.06 in.) HINWEIS: Wenn die freie Länge nicht den Vorgaben entspricht, die innere Druckfeder ersetzen. |
 |
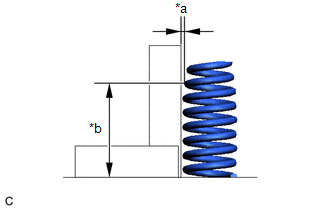
(b) Mit einem Stahlwinkel die Abweichung der inneren Druckfeder messen. Maximale Abweichung (Referenz): 1,4 mm (0,0551 in.) HINWEIS: Wenn die Abweichung größer als der Maximalwert ist, die innere Druckfeder ersetzen. |
|
8. SPIELRAUM DER VENTILFÜHRUNGSBUCHSE PRÜFEN
(a) Mit einem Innenmessgerät den Innendurchmesser der Ventilführungsbuchse messen. Standard-Innendurchmesser der Ventilführungsbuchse: 5.510 bis 5.530 mm (0.217 bis 0.218 in.) |
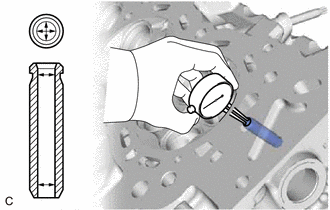 |
(b) Vom Innendurchmesser der Ventilführungsbuchse den Ventilschaftdurchmesser abziehen.
Standard-Lagerspiel:
Punkt | Vorgegebene Bedingung |
|---|---|
Lufteinlass |
0,025 bis 0,060 mm (0,000984 bis 0,00236 in.) |
Auslass |
0.030 bis 0.065 mm (0.00118 bis 0.00256 in.) |
Maximales Lagerspiel:
Punkt | Vorgegebene Bedingung |
|---|---|
Lufteinlass |
0.12 mm (0.00472 in.) |
Auslass |
0.12 mm (0.00472 in.) |
HINWEIS:
Wenn das Öl-Spiel den Maximalwert überschreitet, das Ventil und die Ventilführungsbuchse ersetzen.
Vorsichtsmaßnahmen
VORSICHTSMASSNAHMEN
HINWEIS:
- Stellen jenseits der 1/100 mm (1/1000 in.) bei Standard-, Mindest- und Maximalwerten dienen nur als Richtwert.
- Wenn bei einer Prüfung sowohl Standard- als auch Maximal- oder Minimalwerte angegeben sind, dient der Standardwert nur als Richtwert. Die Beurteilung erfolgt anhand der Maximal- und Minimalwerte.
Zusammenbau
MONTAGE
HINWEIS:
- Gleiches Vorgehen für Bank 1 und Bank 2 anwenden.
- Das folgende Vorgehen gilt für Bank 2.
ARBEITSSCHRITTE
1. ZÜNDKERZENROHR EINBAUEN
HINWEIS:
Bei Verwendung eines neuen Zylinderkopfs LH müssen die Zündkerzenrohre ersetzt werden.
(a) Klebstoff wie in der Abbildung auf ein neues Zündkerzenrohr auftragen. Klebstoff: Toyota Original-Klebstoff 1324, Three Bond 1324 oder gleichwertig Standard-Auftragsbreite: 1.0 bis 3.0 mm (0.0394 bis 0.118 in.) HINWEIS: Das Zündkerzenrohr innerhalb von 3 Minuten nach dem Auftragen des Klebstoffs einbauen. |
|
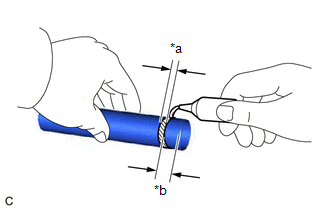
(b) Mit einem Hammer und einem Holzklotz die 3 Zündkerzenrohre auf das vorgegebene Überstandsmaß einschlagen. Standard-Überstandshöhe: 73 mm (2.87 in.) HINWEIS:
|
|
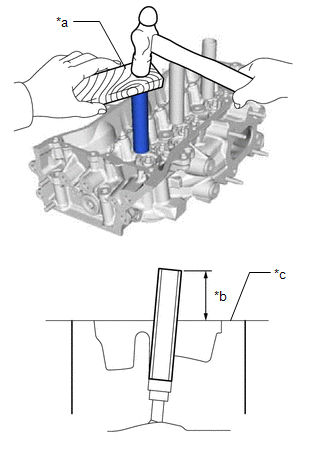
2. NR. 3 GERADE VERSCHLUSSSCHRAUBE EINBAUEN
(a) Mit einem Innensechskantschlüssel 10 mm 4 neue Dichtringe der Zylinderkopf-Verschlussschrauben und die 4 Nr. 3 geraden Verschlussschrauben am Zylinderkopf LH einbauen. Drehmoment: 65 N·m {663 kgf·cm, 48 ft·lbf} HINWEIS:
|
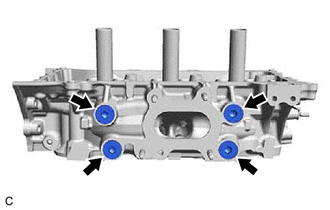 |
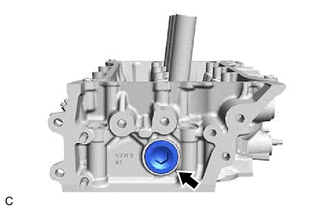
3. NR. 2 GERADE VERSCHLUSSSCHRAUBE EINBAUEN
(a) Mit einem Innensechskantschlüssel 14 mm einen neuen Dichtring der Zylinderkopf-Verschlussschraube und die Nr. 2 gerade Verschlussschraube am Zylinderkopf LH einbauen. Drehmoment: 80 N·m {816 kgf·cm, 59 ft·lbf} |
 |
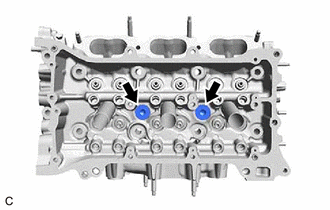
4. NR. 1 GERADE VERSCHLUSSSCHRAUBE EINBAUEN
(a) Klebstoff auf die 2 Nr. 1 geraden Verschlussschrauben auftragen.
Klebstoff:
Toyota Original-Klebstoff 1324, Three Bond 1324 oder gleichwertig
HINWEIS:
Die 2 Nr. 1 geraden Verschlussschrauben innerhalb von 3 Minuten nach dem Auftragen des Klebstoffs einbauen.
(b) Mit einem Innensechskantschlüssel 10 mm 2 neue Wasserkanaldichtungen und die 2 Nr. 1 geraden Verschlussschrauben am Zylinderkopf LH einbauen. Drehmoment: 44 N·m {449 kgf·cm, 32 ft·lbf} |
 |
5. VENTILFEDERSITZ EINBAUEN
(a) Die 12 Ventilfedersitze am Zylinderkopf LH einbauen.
6. EINLASSVENTILSCHAFTDICHTRING EINBAUEN
(a) Einen neuen Einlassventilschaftdichtring leicht mit Motoröl benetzen. HINWEIS: Darauf achten, jeden Ventilschaft-Simmerring auf der richtigen Seite einzubauen. Ein Einlassventilschaft-Simmerring auf der Auslassseite oder ein Auslassventilschaft-Simmerring auf der Einlassseite kann später Montageprobleme verursachen. HINWEIS: Die Einlassventilschaftdichtringe sind grau, die Auslassventilschaftdichtringe sind schwarz. |
|
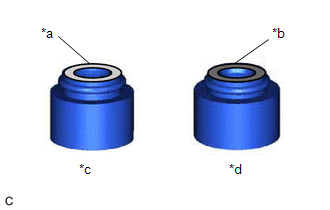
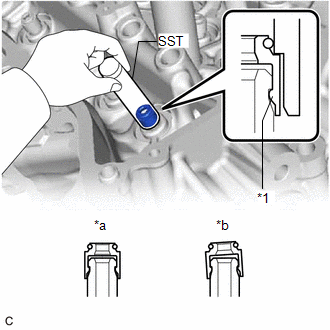
(b) Mit SST die 6 Einlassventilschaftdichtringe in die Ventilführungsbuchse des Einlassventils eindrücken. SST: 09201-41020 HINWEIS:
|
|
7. AUSLASSVENTILSCHAFTDICHTRING EINBAUEN
HINWEIS:
Gleiches Vorgehen wie bei der Einlassseite anwenden.
8. AUSLASSVENTIL EINBAUEN
(a) Den Spitzenbereich des Auslassventils wie in der Abbildung reichlich mit Motoröl benetzen. |
|
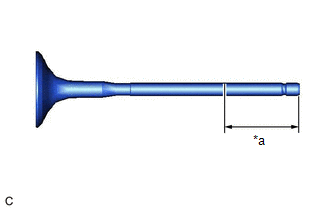
(b) Die 6 Auslassventile, 6 innere Druckfedern und 6 Ventilfederteller am Zylinderkopf LH einbauen.
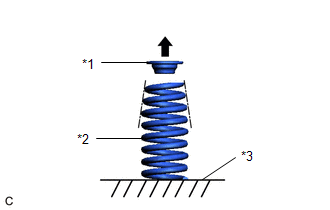
*1 |
Ventilfederteller |
*2 |
Innere Druckfeder |
*3 |
Zylinderkopf links |
 |
Oberseite |
HINWEIS:
- Die innere Druckfeder mit der konischen Seite nach oben (zum Ventilfederteller) einbauen.
- Dieselben Teile in derselben Kombination an ihren ursprünglichen Positionen einbauen.
(c) Mit SST und Holzklötzen die innere Druckfeder zusammendrücken und die 6 Ventilfederteller-Sicherungen am Ventilfederteller montieren. SST: 09202-70020 09202-01010 09202-01020 SST: 09202-00021 HINWEIS: Dieselben Teile in derselben Kombination an ihren ursprünglichen Positionen einbauen. |
|
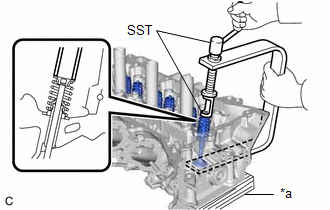
(d) Mit einem Kunststoffhammer leicht auf das Ventilschaftende klopfen, um einen korrekten Sitz sicherzustellen. HINWEIS:
|
|
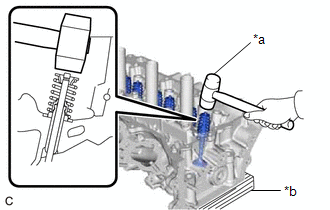
9. EINLASSVENTIL EINBAUEN
(a) Die Spitze des Einlassventils (siehe Abbildung) ausreichend mit Motoröl benetzen. |
|
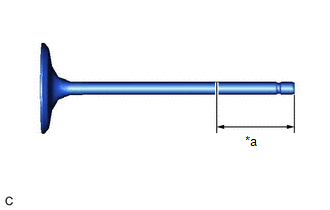
(b) Die 6 Einlassventile, 6 innere Druckfedern und 6 Ventilfederteller am Zylinderkopf links montieren.
*1 |
Ventilfederteller |
*2 |
Innere Druckfeder |
*3 |
Zylinderkopf links |
|
Oberseite |
HINWEIS:
- Die innere Druckfeder mit der konischen Seite nach oben (zum Ventilfederteller) einbauen.
- Dieselben Teile in derselben Kombination an ihren ursprünglichen Positionen einbauen.
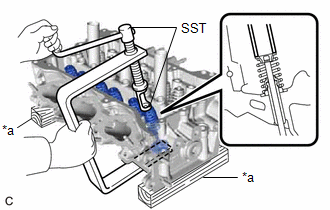
(c) Mit SST und Holzklötzen die innere Druckfeder zusammendrücken und die 6 Ventilfederteller-Sicherungen am Ventilfederteller montieren. SST: 09202-70020 09202-01010 09202-01020 SST: 09202-00021 HINWEIS: Dieselben Teile in derselben Kombination an ihren ursprünglichen Positionen einbauen. |
|
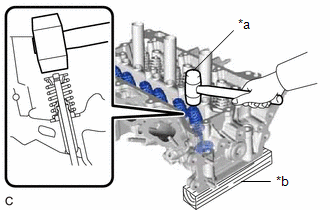
(d) Mit einem Kunststoffhammer leicht auf das Ventilschaftende klopfen, um einen korrekten Sitz sicherzustellen. HINWEIS:
|
|
Reparatur
REPARATUR
HINWEIS:
- Gleiches Vorgehen für Bank 1 und Bank 2 anwenden.
- Das folgende Vorgehen gilt für Bank 2.
ARBEITSSCHRITTE
1. EINLASSVENTILSITZ INSTANDSETZEN
HINWEIS:
- Beim Instandsetzen des Einlassventilsitzes ständig die Ventilsitzbreite und die Position des Ventilsitzes prüfen.
- Den Fräser nach und nach zurückziehen, damit der Einlassventilsitz glatt wird.
(a) Mit einem 45°-Fräser den Einlassventilsitz nachfräsen, sodass die Einlassventilsitzbreite größer als der Sollwert ist. |
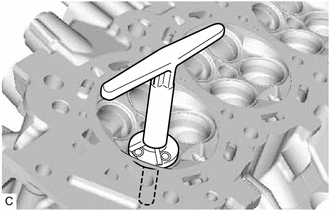 |
(b) Mit 30°- und 60°-Fräsern den Einlassventilsitz so korrigieren, dass das Einlassventil am gesamten Umfang des Einlassventilsitzes anliegt. Der Kontakt sollte in der Mitte des Einlassventilsitzes liegen, und die Einlassventilsitzbreite sollte am gesamten Umfang dem Sollwert entsprechen. Standardbreite: 1,1 bis 1,5 mm (0,0433 bis 0,0591 in.) |
|
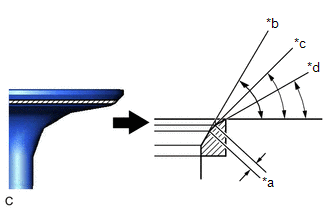
(c) Einlassventil und Einlassventilsitz mit Schleifpaste von Hand einschleifen.
(d) Position des Einlassventilsitzes prüfen.
2. AUSLASSVENTILSITZ INSTANDSETZEN
HINWEIS:
- Beim Instandsetzen des Auslassventilsitzes ständig die Ventilsitzbreite und die Position des Ventilsitzes prüfen.
- Den Fräser nach und nach zurückziehen, damit der Auslassventilsitz glatt wird.
(a) Mit einem 45°-Fräser den Auslassventilsitz nachfräsen, sodass die Auslassventilsitzbreite größer als der Sollwert ist. |
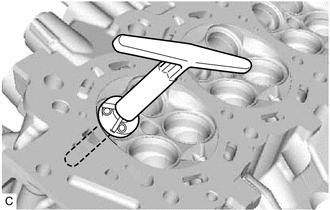 |
(b) Mit 30°- und 75°-Fräsern den Auslassventilsitz so korrigieren, dass das Auslassventil am gesamten Umfang des Auslassventilsitzes anliegt. Der Kontakt sollte in der Mitte des Auslassventilsitzes liegen, und die Auslassventilsitzbreite sollte am gesamten Umfang dem Sollwert entsprechen. Standardbreite: 1,1 bis 1,5 mm (0,0433 bis 0,0591 in.) |
|
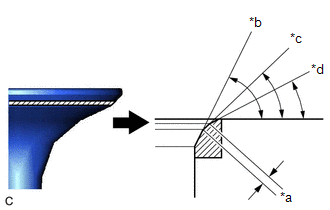
(c) Auslassventil und Auslassventilsitz mit Schleifpaste von Hand einschleifen.
(d) Position des Auslassventilsitzes prüfen.
Austausch
AUSTAUSCH
HINWEIS:
- Gleiches Vorgehen für Bank 1 und Bank 2 anwenden.
- Das folgende Vorgehen gilt für Bank 2.
ARBEITSSCHRITTE
1. EINLASSVENTILFÜHRUNGSBUCHSE ERSETZEN
(a) Zylinderkopf links auf 80 bis 100 °C erwärmen.
(b) Zylinderkopf links auf Holzklötze legen.
VORSICHT:
Unbedingt Schutzhandschuhe tragen.
(c) Mit SST und einem Hammer die Einlassventilführungsbuchse austreiben. SST: 09201-10000 09201-01050 SST: 09950-70010 09951-07100 |
|
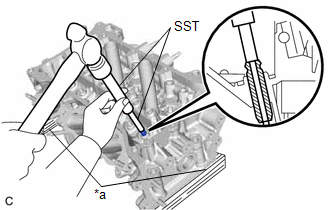
(d) Mit einer Innenmessschraube den Bohrungsdurchmesser der Einlassventilführungsbuchse am Zylinderkopf links messen. Standard-Bohrungsdurchmesser für Einlassventilführungsbuchse: 10,285 bis 10,306 mm (0,405 bis 0,406 in.) Auswahltabelle für neue Führungsbuchsen:
HINWEIS:
|
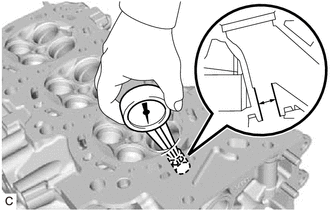 |
(e) Zylinderkopf links auf 80 bis 100 °C erwärmen.
(f) Zylinderkopf links auf Holzklötze legen.
VORSICHT:
Unbedingt Schutzhandschuhe tragen.
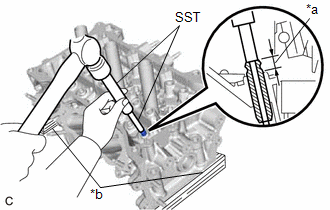
(g) Mit SST und einem Hammer eine neue Einlassventilführungsbuchse bis zum vorgegebenen Überstand einschlagen. SST: 09201-10000 09201-01050 SST: 09950-70010 09951-07100 Standard-Überstandshöhe: 9.30 bis 9.70 mm (0.366 bis 0.382 in.) |
|
(h) Mit einer scharfen 5.5 mm Reibahle die Einlassventilführungsbuchse aufreiben, um das vorgegebene Ölspiel zu erreichen. Standard-Lagerspiel: 0,025 bis 0,060 mm (0,000984 bis 0,00236 in.) |
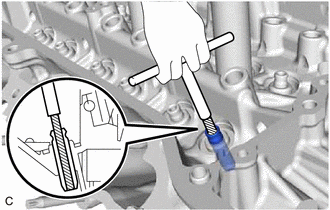 |
2. AUSLASSVENTILFÜHRUNGSBUCHSE ERSETZEN
(a) Zylinderkopf links auf 80 bis 100 °C erwärmen.
(b) Zylinderkopf links auf Holzklötze legen.
VORSICHT:
Unbedingt Schutzhandschuhe tragen.
(c) Mit SST und einem Hammer die Auslassventilführungsbuchse austreiben. SST: 09201-10000 09201-01050 SST: 09950-70010 09951-07100 |
|
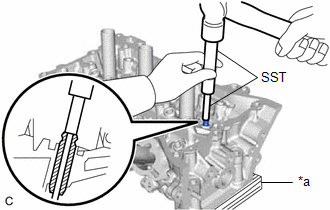
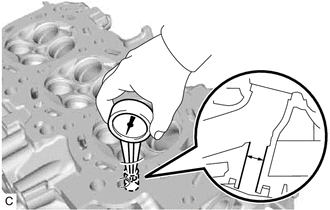
(d) Mit einer Innenmessschraube den Bohrungsdurchmesser der Auslassventilführungsbuchse am Zylinderkopf links messen. Standard-Bohrungsdurchmesser für Auslassventilführungsbuchse: 10,285 bis 10,306 mm (0,405 bis 0,406 in.) Auswahltabelle für neue Führungsbuchsen:
HINWEIS:
|
 |
(e) Zylinderkopf links auf 80 bis 100 °C erwärmen.
(f) Zylinderkopf links auf Holzklötze legen.
VORSICHT:
Unbedingt Schutzhandschuhe tragen.
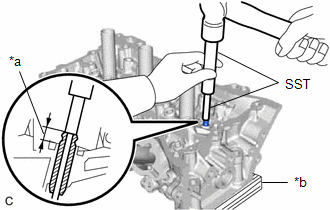
(g) Mit SST und einem Hammer eine neue Auslassventilführungsbuchse bis zum vorgegebenen Überstand einschlagen. SST: 09201-10000 09201-01050 SST: 09950-70010 09951-07100 Standard-Überstandshöhe: 9.30 bis 9.70 mm (0.366 bis 0.382 in.) |
|
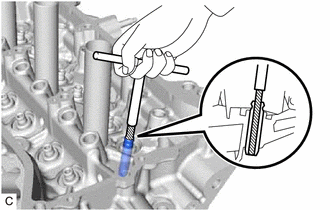
(h) Mit einer scharfen 5.5 mm Reibahle die Auslassventilführungsbuchse aufreiben, um das vorgegebene Ölspiel zu erreichen. Standard-Lagerspiel: 0.030 bis 0.065 mm (0.00118 bis 0.00256 in.) |
 |
3. PASSHÜLSEN ERSETZEN
HINWEIS:
Die Ringstifte nur entfernen, wenn sie ersetzt werden müssen.
(a) Mit einem Kunststoffhammer neue Passhülsen in den Zylinderkopf links und die Zylinderkopf-Unterbaugruppe einschlagen.
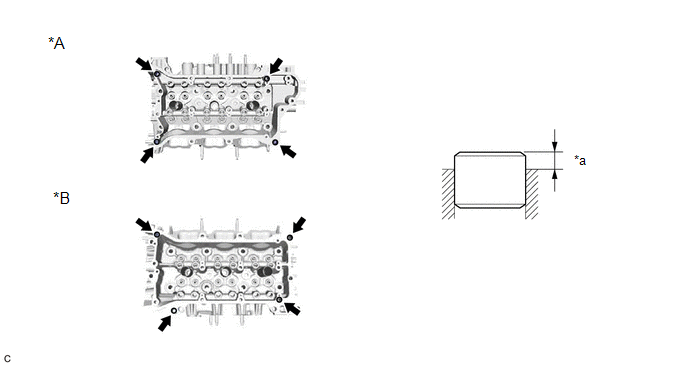
*A |
für Bank 1 |
*B |
für Bank 2 |
*a |
Überstandshöhe |
- |
- |
Standard-Überstandshöhe:
2,5 bis 3,5 mm (0,0984 bis 0,138 in.)
4. STIFTSCHRAUBE ERSETZEN
HINWEIS:
Wenn ein Stehbolzen verformt ist oder die Gewinde beschädigt sind, den Stehbolzen ersetzen.
(a) Mit den TORX-Steckschlüsseln E6 und E8 die Stiftschrauben in den Zylinderkopf links einschrauben.
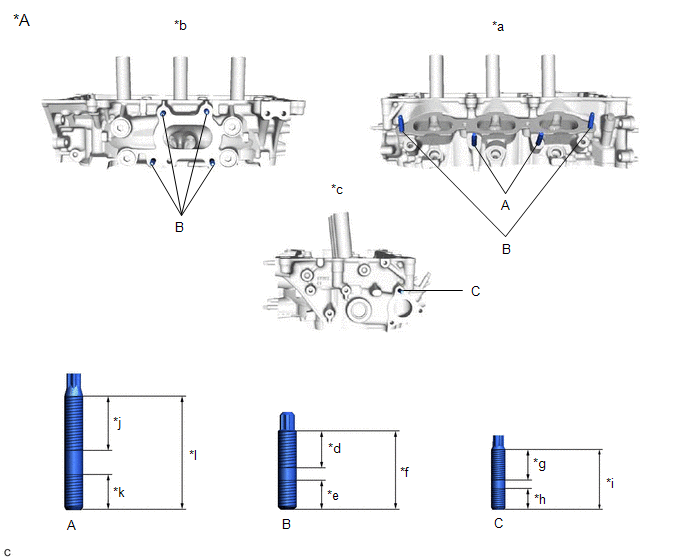
*A |
für Bank 2 |
- |
- |
*a |
Einlassseite |
*b |
Auslassseite |
*c |
Rückseite |
*d |
20 mm (0.787 in.) |
*e |
13 mm (0,512 in.) |
*f |
35 mm (1.38 in.) |
*g |
16 mm (0.630 in.) |
*h |
9 mm (0,354 in.) |
*i |
27 mm (1,06 in.) |
*j |
26 mm (1.02 in.) |
*k |
16.7 mm (0.657 in.) |
*l |
51.7 mm (2.04 in.) |
Drehmoment:
Schraube (A), (B):
10 N·m {102 kgf·cm, 7 ft·lbf}
Schraube (C) :
4 N·m {41 kgf·cm, 35 in·lbf}
(b) Mit den TORX-Steckschlüsseln E6 und E8 die Stiftschrauben in die Zylinderkopf-Unterbaugruppe einschrauben.
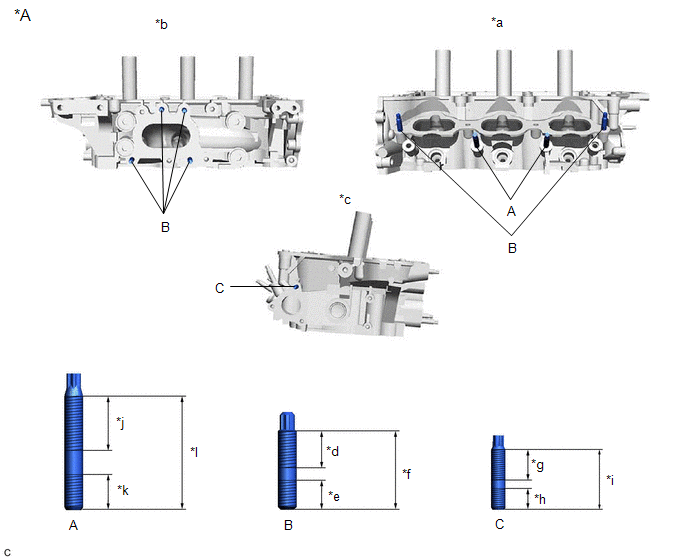
*A |
für Bank 1 |
- |
- |
*a |
Einlassseite |
*b |
Auslassseite |
*c |
Rückseite |
*d |
20 mm (0.787 in.) |
*e |
13 mm (0,512 in.) |
*f |
35 mm (1.38 in.) |
*g |
16 mm (0.630 in.) |
*h |
9 mm (0,354 in.) |
*i |
27 mm (1,06 in.) |
*j |
26 mm (1.02 in.) |
*k |
16.7 mm (0.657 in.) |
*l |
51.7 mm (2.04 in.) |
Drehmoment:
Schraube (A), (B):
10 N·m {102 kgf·cm, 7 ft·lbf}
Schraube (C) :
4 N·m {41 kgf·cm, 35 in·lbf}
5. PASSSTIFT ERSETZEN
HINWEIS:
Falls ein Passstift verformt ist, durch einen neuen ersetzen.
(a) Mit einem Kunststoffhammer neue Passstifte wie in der Abbildung in den Zylinderkopf links einschlagen.
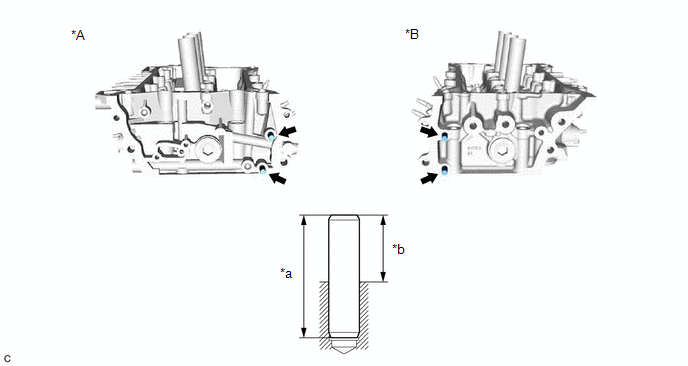
*A |
für Bank 1 |
*B |
für Bank 2 |
*a |
34 mm (1,34 in.) |
*b |
Überstandshöhe |
Standard-Überstandshöhe:
17.5 bis 19.5 mm (0.689 bis 0.768 in.)