Aus- und Einbau
Rahmenteile
Allgemeine Ausrüstung
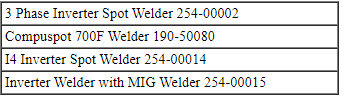
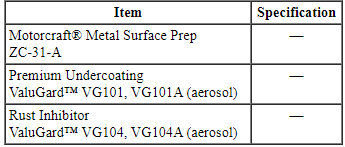
Material
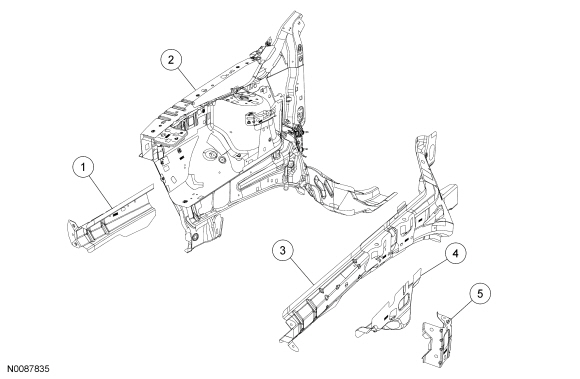
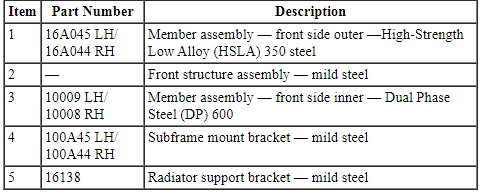
Vordere Längsträger – Explosionsdarstellung
HINWEIS: Rechte Seite dargestellt, linke Seite entsprechend.
WARNUNG: Unfallschadenreparaturen müssen den Anweisungen in diesem Werkstatthandbuch entsprechen. Ersatzteile müssen neue Original-Ford-Motor-Company-Teile sein. Recycelte, gebrauchte, Aftermarket- oder aufbereitete Teile (einschließlich Karosserieteile, Räder oder Rückhaltesystem-Bauteile) sind von Ford nicht zugelassen.
Abweichungen von den in diesem Handbuch beschriebenen Anweisungen, einschließlich alternativer Reparaturverfahren oder der Verwendung von Ersatzbauteilen, gefährden die Crash-Sicherheit. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität und die Crash-Sicherheit beeinträchtigen, was bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen kann.
WARNUNG: Unsichtbare ultraviolette und infrarote Strahlung, die beim Schweißen entsteht, kann ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, z. B. einen Schweißerhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung. Daher werden Filtergläser der dunkelsten Stufe empfohlen, die noch ausreichende Sicht ermöglichen. Personen im Schweißbereich sollten unbedingt eine Schweißschutzbrille tragen. Außerdem Schutzkleidung tragen. Die Nichtbeachtung dieser Hinweise kann zu schweren Verletzungen führen.
WARNUNG: Die Knautschzonen der Rahmenlängsträger nehmen bei einer Kollision die Aufprallenergie auf und müssen bei Beschädigung ersetzt werden. Vor dem Austausch der Knautschzonen der Rahmenlängsträger beschädigte Rahmenlängsträger auf die vorgegebenen Rahmenmaße richten. Die Nichtbeachtung dieser Anweisungen kann die Funktion der Knautschzonen der Rahmenlängsträger beeinträchtigen und bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
HINWEIS: Bei allen Reparaturen an der selbsttragenden Karosserie bzw. am Rahmen die vorgeschriebenen Schweißverfahren einhalten. Weitere Informationen finden Sie unter Schweißhinweise - Stahl in diesem Abschnitt.
- Motorhaube abnehmen.
- Fahrzeug gemäß den Herstellerangaben auf einer Rahmenrichtbank positionieren. Fahrzeug vermessen, um festzustellen, ob die Karosserie gerichtet und ausgerichtet werden muss. Falls erforderlich, Fahrzeug grob ziehen, um die Maße vor dem Unfall wiederherzustellen. Weitere Maßangaben finden Sie unter Karosserie in diesem Abschnitt.
- Vordere Stoßstange abnehmen.
- Batterie ausbauen.
- Kotflügel der betroffenen Seite(n) abnehmen.
- Kühler ausbauen.
- Kühlerstütze ausbauen.
- Hilfsrahmen, Antriebsaggregat und Antriebsstrang bei Bedarf ausbauen.
- Fahrwerkskomponenten bei Bedarf ausbauen.
- HINWEIS: Werkseitige Punktschweißnähte dürfen durch Widerstandspunktschweißen (STRW) oder MIG-Lochschweißnähte ersetzt werden. Punkt- bzw. Lochschweißnähte müssen den Werksschweißnähten hinsichtlich Position und Anzahl entsprechen. Keine neue Punktschweißnaht direkt über eine ursprüngliche Schweißposition setzen. Der Durchmesser des Schweißlochs muss 8 mm (0,31 in) betragen.
Punktschweißnähte ausbohren und die Hilfsrahmen-Halterungsbaugruppe der betroffenen Seite(n) entfernen.
- HINWEIS: Die folgenden 3 Schritte zeigen die 3 Schnittpunkte, die je nach Schwere des Unfallschadens für Reparaturen verwendet werden können. Den passenden Schnittpunkt nach Bedarf auswählen.
HINWEIS: Schnittpunkt Nr. 1. Links dargestellt, rechts entsprechend.
Schnittlinie 155 mm (6,1 in) von der vorderen Stoßstangenhalterung am äußeren Rahmenlängsträger anreißen. Mit Plasmaschneider, Trennscheibe oder Säbelsäge die inneren und äußeren Baugruppen des vorderen Längsträgers entlang der Anrisslinie abtrennen.- Schnittlinie 40 mm (1,57 in) bis 50 mm (1,96 in) hinter dem ersten Rahmenlängsträger-Schnitt am äußeren Teil der Baugruppe anreißen. Mit Trennscheibe oder Entsprechendem nur den äußeren Längsträgerteil abtrennen und entfernen. Dadurch entsteht eine Überlappungsverbindung.
- Schweißflächen nacharbeiten.
- HINWEIS: Schnittpunkt Nr. 2. Links dargestellt, rechts entsprechend.
Schnittlinie 330 mm (12,99 in) von der vorderen Stoßstangenhalterung am äußeren Rahmenlängsträger anreißen. Mit Plasmaschneider, Trennscheibe oder Säbelsäge die inneren und äußeren Baugruppen des vorderen Längsträgers entlang der Anrisslinie abtrennen.
- Schnittlinie 40 mm (1,57 in) bis 50 mm (1,96 in) hinter dem ersten Rahmenlängsträger-Schnitt am äußeren Teil der Baugruppe anreißen. Mit Trennscheibe oder Entsprechendem nur den äußeren Längsträgerteil abtrennen und entfernen. Dadurch entsteht eine Überlappungsverbindung.
- Schweißflächen nacharbeiten.
- HINWEIS: Schnittpunkt Nr. 3. Links dargestellt, rechts entsprechend.
Schnittlinie 870 mm (34,25 in) von der vorderen Stoßstangenhalterung am äußeren Rahmenlängsträger anreißen. Mit Plasmaschneider, Trennscheibe oder Säbelsäge die inneren und äußeren Baugruppen des vorderen Längsträgers entlang der Anrisslinie abtrennen.
- Schnittlinie 40 mm (1,57 in) bis 50 mm (1,96 in) hinter dem ersten Rahmenlängsträger-Schnitt am äußeren Teil der Baugruppe anreißen. Mit Trennscheibe oder Entsprechendem nur den äußeren Längsträgerteil abtrennen und entfernen. Dadurch entsteht eine Überlappungsverbindung.
- Schweißflächen nacharbeiten.
- Schnittkanten der inneren und äußeren Längsträger anfasen, um die Stumpfschweißung zu verbessern.
- Schnittlinie des inneren und äußeren Längsträgers auf die neuen inneren und äußeren vorderen Längsträger übertragen.
- Mit Plasmaschneider, Trennscheibe oder Säbelsäge auf Länge schneiden. Die Schnittenden anfasen, um die Schweißfläche zu verbessern.
- Mit Drahtbürste oder Schleifpapier die KTL-Beschichtung an den Außenflächen des Ersatzteilabschnitts im Umkreis von etwa 15 mm (0,59 in) um die Reparaturstelle entfernen.
- Mit Drahtbürste Fremdmaterial am Rahmen im Umkreis von etwa 15 mm (0,59 in) um die Reparaturstelle entfernen. Alle blanken Metallflächen mit Metallvorbehandlung und einer schweißgeeigneten Grundierung behandeln.
- Den inneren Rahmenholm-Ersatzteil einsetzen und in Position spannen. Mit Heftschweißungen fixieren und die korrekte Ausrichtung des Rahmenholms prüfen.
- Stoßnaht an der Innenseite der Abschnittsverbindung mit MIG-Schweißgerät und Draht ER70S-3 mit 0,9 mm (0,035 in) bis 0,11 mm (0,045 in) Durchmesser durchgehend schweißen.
- Die korrekte Ausrichtung und die Unterbodenmaße prüfen.
- Mit Farbeindringprüfung feststellen, ob Risse oder große Lunker in der Schweißnaht vorhanden sind. Falls Risse oder andere Fehler vorliegen, den Fehler ausschleifen und nachschweißen, bis die Naht fehlerfrei ist.
- Reparaturbereich mit Metallvorbehandlung reinigen und den betroffenen Bereich mit Korrosionsschutz versehen.
- Den Ersatz-Außenlängsträger reinigen und mit Korrosionsschutz versehen.
- Den äußeren Rahmenholm-Ersatzteil einsetzen und in Position spannen.
- Die korrekte Ausrichtung des äußeren Rahmenholms prüfen.
- Stoßnaht des äußeren Rahmenlängsträgers mit MIG-Schweißgerät und Draht ER70S-3 mit 0,9 mm (0,035 in) bis 1,1 mm (0,045 in) Durchmesser durchgehend schweißen.
- Mit Farbeindringprüfung feststellen, ob Risse oder große Lunker in der Schweißnaht vorhanden sind. Falls Risse oder andere Fehler vorliegen, den Fehler ausschleifen und nachschweißen, bis die Naht fehlerfrei ist.
- Reparaturbereich mit Metallvorbehandlung reinigen und den betroffenen Bereich mit Korrosionsschutz versehen.
- HINWEIS: Werkseitige Punktschweißnähte dürfen durch STRW-Schweißnähte oder MIG-Lochschweißnähte ersetzt werden. Punkt- bzw. Lochschweißnähte müssen den Werksschweißnähten hinsichtlich Position und Anzahl entsprechen. Keine neue Punktschweißnaht direkt über eine ursprüngliche Schweißposition setzen. Der Durchmesser des Schweißlochs muss 8 mm (0,31 in) betragen.
Mit MIG-Schweißgerät oder Widerstandspunktschweißgerät entlang der oberen und unteren Naht der Ersatzlängsträger Loch- bzw. Punktschweißnähte setzen.
- Hilfsrahmen-Halterungsbaugruppe wieder einbauen, falls zuvor ausgebaut.
- Schweißnähte bei Bedarf nacharbeiten und Korrosionsschutz aufbringen.
- Hilfsrahmen und Antriebskomponenten wieder einbauen, falls bei der Demontage ausgebaut. Weitere Informationen finden Sie in Abschnitt 502-00 und Abschnitt 307-01A.
- 2 zusätzliche Punktschweißnähte für die Befestigungshalterung des Hilfsrahmens setzen und Schweißmutter W711013-S300 einbauen (nur Baugruppe linke Seite). Korrosionsschutz auf die betroffenen Bereiche des Rahmens und des Ersatzabschnitts aufbringen.
- Kühlerstütze wieder einbauen. Weitere Informationen finden Sie in Abschnitt 501-02.
- Kühler wieder einbauen. Weitere Informationen finden Sie in Abschnitt 303-03.
- Batterie wieder einbauen. Weitere Informationen finden Sie in Abschnitt 414-01.
- Kotflügel wieder einbauen. Weitere Informationen finden Sie in Abschnitt 501-02.
- Vordere Stoßstange wieder einbauen. Weitere Informationen finden Sie in Abschnitt 501-19.
- Motorhaube wieder einbauen.
Dachblech
Allgemeine Ausrüstung
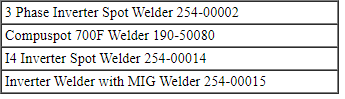
Material

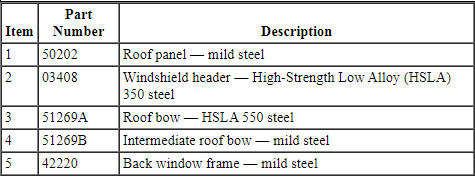
Dachblech - Explosionsdarstellung

Ausbau
WARNUNG: Unfallschadenreparaturen müssen den Anweisungen in diesem Werkstatthandbuch entsprechen. Ersatzteile müssen neue Original-Ford-Motor-Company-Teile sein. Recycelte, gebrauchte, Aftermarket- oder aufbereitete Teile (einschließlich Karosserieteile, Räder oder Rückhaltesystem-Bauteile) sind von Ford nicht zugelassen.
Abweichungen von den in diesem Handbuch beschriebenen Anweisungen, einschließlich alternativer Reparaturverfahren oder der Verwendung von Ersatzbauteilen, gefährden die Crash-Sicherheit. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität und die Crash-Sicherheit beeinträchtigen, was bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen kann.
WARNUNG: Unsichtbare ultraviolette und infrarote Strahlung, die beim Schweißen entsteht, kann ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, z. B. einen Schweißerhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung. Daher werden Filtergläser der dunkelsten Stufe empfohlen, die noch ausreichende Sicht ermöglichen. Personen im Schweißbereich sollten unbedingt eine Schweißschutzbrille tragen. Außerdem Schutzkleidung tragen. Die Nichtbeachtung dieser Hinweise kann zu schweren Verletzungen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
HINWEIS: Alle Scheiben, Außenlackierungen und Innenverkleidungen ausreichend abdecken, um Oberflächenverunreinigungen durch Reparaturmaterialien zu vermeiden.
HINWEIS: Die Fahrer- und Beifahrerseite des Dachblechs sind lasergeschweißt (Laser-Skip-Schweißung). Der Einbau eines neuen Dachblechs erfolgt mit einer Schweißkleb-Technik. Sowohl mechanisches Schweißen als auch chemisches Kleben sind Bestandteil des Einbauverfahrens.
- Windschutzscheibe und Heckscheibe ausbauen. Weitere Informationen siehe Abschnitt 501-11.
- Dachhimmel ausbauen. Weitere Informationen siehe Abschnitt 501-05.
- Gepäckträger ausbauen (falls vorhanden).
- Zierleisten der Dachrinne ausbauen. Weitere Informationen siehe Abschnitt 501-08.
- Von innen am Fahrzeug den NVH-Schaum entlang der Dachspriegel möglichst unbeschädigt vom Dachblech lösen, dabei einen flexiblen, scharfen, breiten Schaber oder ein Messer verwenden.
- Alle Dachblech-Punktschweißverbindungen im Bereich der Windschutzscheiben- und Heckscheibenöffnung entfernen (ausbohren).
- Mit einem Druckluft-Meißelhammer mit Blechschneidaufsatz das Blech vorsichtig vom Fahrzeug trennen, indem die gesamte Länge entlang der inneren Dachrinnennaht auf beiden Seiten des Dachblechs getrennt wird.
- Mit Unterstützung eines Helfers das Dachblech vom Fahrzeug abnehmen.
- Mit einem Druckluft-Meißelhammer mit Flachmeißel den verbleibenden Teil des Dachblechs im Bereich der Dachrinne entfernen.
Einbau
HINWEIS: Um unbeabsichtigte Schäden zu vermeiden, sämtliche Scheiben, Außenlackierungen und Innenverkleidungen ausreichend schützen.
- Beschädigungen an den Flanschbereichen, die beim Ausbau entstanden sind, mit Hammer und Fäustling richten.
- Den Bereich der Dachrinne für das neue Dachblech mit einer Schleifmaschine sorgfältig vorbereiten.
- Mit Unterstützung eines Helfers das neue Dachblech am Fahrzeug positionieren.
- Die Position der Verbindung Blech-Karosserie korrekt ausrichten und markieren, anschließend das Blech abnehmen.
- Entlang des Flansches der Dachrinne auf beiden Seiten eine Raupe Metallklebstoff gemäß den Angaben auf dem Etikett auftragen.
- Eine 13 mm (0,51 in) hohe Raupe Nahtdichtmasse direkt auf den auf den Dachspriegeln verbliebenen NVH-Schaum auftragen und das Dachblech sofort wieder einsetzen, wobei es an den bei der Probemontage angebrachten Markierungen ausgerichtet wird.
- HINWEIS: Das Dachblech zum Neupositionieren nicht anheben, sondern verschieben, damit der Kontakt zu Dichtmasse und Klebstoff erhalten bleibt.
Sicherstellen, dass guter Kontakt zu Dichtmasse und Klebstoff besteht. Das Dachblech auf allen Seiten vorsichtig einspannen.
- Mit dem Widerstandspunktschweißgerät das Dachblech im Bereich der Windschutzscheibe und Heckscheibe am Fahrzeug anschweißen. Die Punktschweißungen müssen in Lage und Anzahl den Werkschweißungen entsprechen. Keine neue Punktschweißung direkt über eine ursprüngliche Schweißstelle setzen. Der Durchmesser des Lochs für die Lochschweißung muss 8 mm (0,31 in) betragen.
- Mit dem MIG-Schweißgerät (Metall-Inertgas) die Seiten des Dachblechs mit 10 mm (0,39 in) langen Schweißraupen im Abstand von 40 mm (1,57 in) nahtschweißen. An jeder Ecke muss eine 10 mm (0,39 in) lange Schweißraupe gesetzt werden.
- Die Reparaturstelle gemäß den von Ford freigegebenen Lackempfehlungen für das Auftragen des Lacksystems vorbereiten.
- Einen hochwertigen Haftgrund gemäß den Empfehlungen des Lackherstellers für Verträglichkeit und Auftragen aufbringen.
- HINWEIS: Immer Lackmaterialien eines einzigen Lackherstellers verwenden. Die Kombination von Produkten verschiedener Hersteller kann zu Unverträglichkeiten der Lackmaterialien und potenziell zum Verlust der Garantie für jedes aufgetragene Produkt führen.
Falls erforderlich, einen hochwertigen Füller gemäß den von Ford freigegebenen Lackempfehlungen auftragen. Mit der empfohlenen Schleifpapier-Körnung plan schleifen.
- Dach und Reparaturstelle gemäß den von Ford freigegebenen Lackempfehlungen lackieren.
- Den Lackmaterialien ausreichend Trocknungszeit geben, damit sie sicher gehandhabt werden können (Angaben des Lackherstellers beachten), und anschließend die Zierleiste der Dachrinne montieren.
- Gepäckträger montieren (falls vorhanden).
- Dachhimmel einbauen. Weitere Informationen siehe Abschnitt 501-05.
- Windschutzscheibe und Heckscheibe montieren. Weitere Informationen siehe Abschnitt 501-11.
Innere Karosserie-Verstärkungsbleche
Allgemeine Ausrüstung
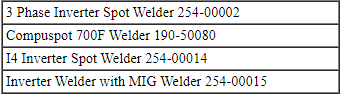
Material

Innere Karosserieseite
HINWEIS: Trennreparaturen dürfen nur an der äußeren Karosserieseitenwand durchgeführt werden. An inneren Verstärkungsblechen dürfen keine Trennreparaturen durchgeführt werden. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität des Fahrzeugs beeinträchtigen.
HINWEIS: Für spezifische Angaben zu Stahlbezeichnungen die Ford-Empfehlungs-Matrix zur Reparierbarkeit von Stahl im Abschnitt Technische Daten dieses Abschnitts beachten.
HINWEIS: Außenbleche zur besseren Übersicht entfernt.
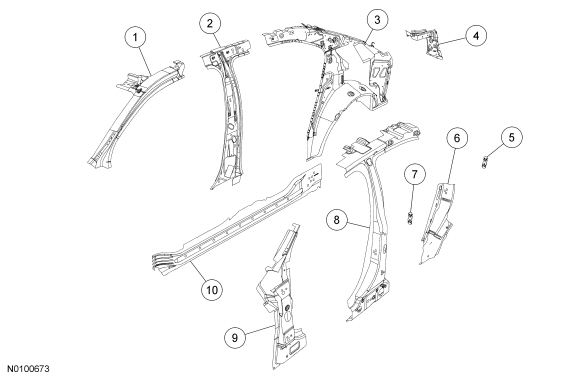

Vorderbau
HINWEIS: Linke Seite dargestellt, rechte Seite entsprechend.
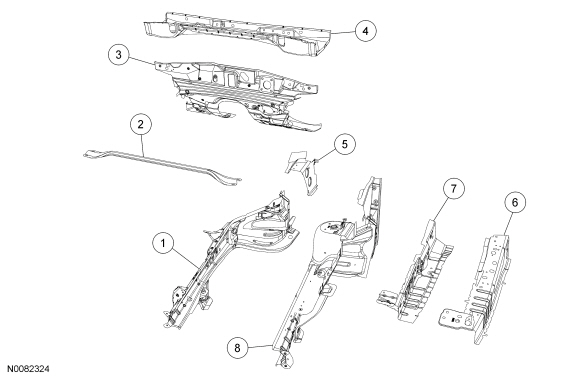

Unterboden - vorne
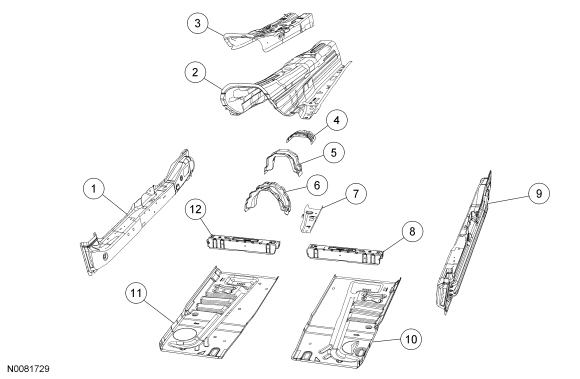
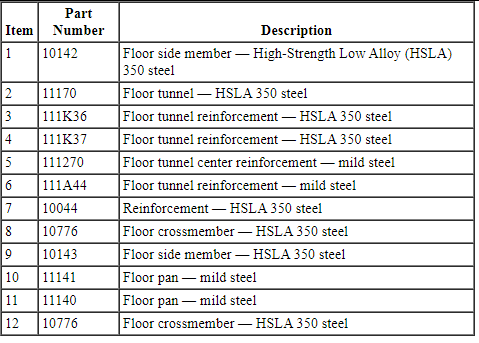
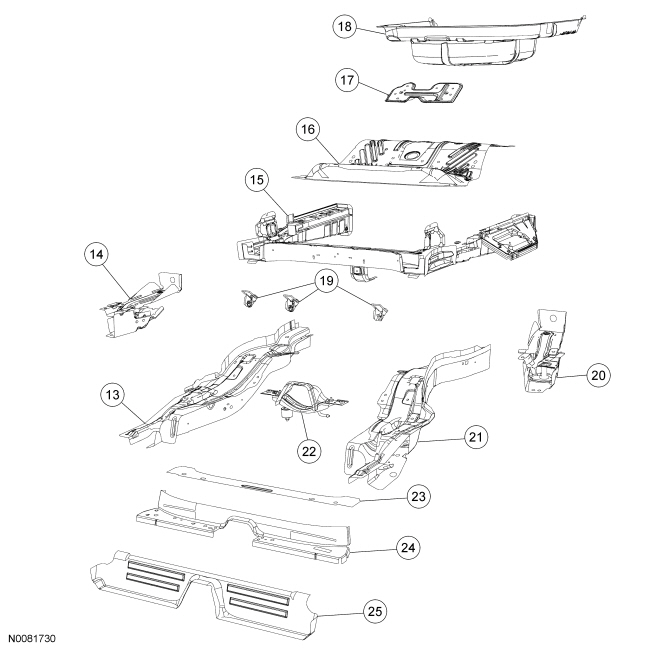
Unterboden - hinten
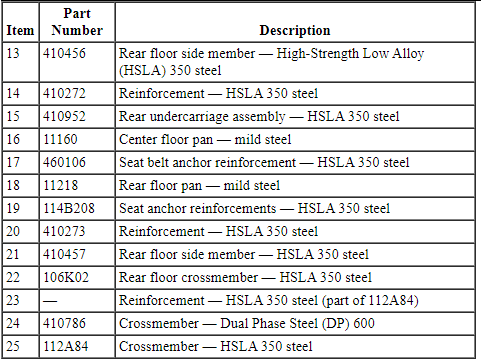
WARNUNG: Unfallschadenreparaturen müssen den Anweisungen in diesem Werkstatthandbuch entsprechen. Ersatzteile müssen neue Original-Ford-Motor-Company-Teile sein. Recycelte, gebrauchte, Aftermarket- oder aufbereitete Teile (einschließlich Karosserieteile, Räder oder Rückhaltesystem-Bauteile) sind von Ford nicht zugelassen.
Abweichungen von den in diesem Handbuch beschriebenen Anweisungen, einschließlich alternativer Reparaturverfahren oder der Verwendung von Ersatzbauteilen, gefährden die Crash-Sicherheit. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität und die Crash-Sicherheit beeinträchtigen, was bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen kann.
WARNUNG: Unsichtbare ultraviolette und infrarote Strahlung, die beim Schweißen entsteht, kann ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, z. B. einen Schweißerhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung. Daher werden Filtergläser der dunkelsten Stufe empfohlen, die noch ausreichende Sicht ermöglichen. Personen im Schweißbereich sollten unbedingt eine Schweißschutzbrille tragen. Außerdem Schutzkleidung tragen. Die Nichtbeachtung dieser Hinweise kann zu schweren Verletzungen führen.
- HINWEIS: Wenn Weld-Bonding-Verfahren durchgeführt werden müssen, siehe Weld-Bonding in diesem Abschnitt.
HINWEIS: Bei jeder Reparatur eines Seitenwandabschnitts die vorgeschriebenen Schweißverfahren einhalten. Weitere Informationen finden Sie unter Schweißvorschriften - Stahl in diesem Abschnitt.
HINWEIS: Werkseitige Punktschweißungen dürfen durch Widerstandspunktschweißungen oder Metallschutzgas-Schweißnähte (MIG-Lochschweißungen) ersetzt werden. Die Punkt-/Lochschweißungen müssen in Position und Anzahl den Werksschweißungen entsprechen. Einen neuen Punktschweißpunkt nicht direkt über einer ursprünglichen Schweißstelle setzen. Der Durchmesser des Schweißlochs sollte 8 mm (0,31 in) betragen.
Die äußeren Karosserieblechteile im betroffenen Bereich entfernen, bevor eine Verstärkungsblech-Teil ersetzt wird. Weitere Informationen finden Sie unter Richtlinien für das Trennen in diesem Abschnitt. - Beim Schweißen von überlappenden Flächen oder Trägermaterialien vor dem Schweißen einen schweißfähigen Haftgrund auf die Flächen auftragen. Nach dem Schweißen Korrosionsschutzmaterial auf die inneren und äußeren Flächen bzw. Trägermaterialien auftragen.
- Der Korrosionsschutz muss immer dann wiederhergestellt werden, wenn lackierte Flächen oder die KTL-Grundierung abgeschliffen oder durchgeschliffen werden müssen oder wenn Reparaturen auf blankem Metall durchgeführt werden. Weitere Informationen siehe Wiederherstellung des Korrosionsschutzes nach der Reparatur in diesem Abschnitt.
- Sicherstellen, dass horizontale Fugen und Flansche mit Nahtabdichtung korrekt abgedichtet sind, um das Eindringen von Feuchtigkeit zu verhindern. Wasser und Feuchtigkeit sammeln sich in horizontalen Fugen, und dort tritt Korrosion meist schneller auf. Metalloberflächen müssen vor dem Auftragen der Nahtabdichtung sauber und trocken sein.
- Den Lackiervorgang gemäß den von Ford freigegebenen Lackempfehlungen fortsetzen.
Seitenaufprallverstärkung
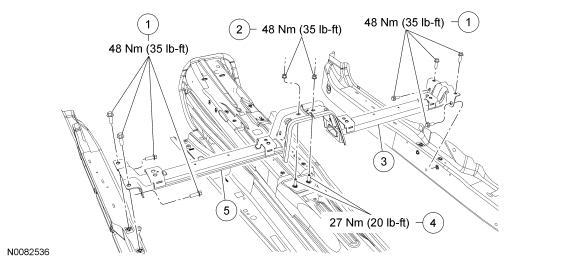
Seitenschutz- und Fahrgastraumverstärkungsrohr (SPACE-Rohr)

WARNUNG: Die Reparatur von Unfallschäden muss den Anweisungen in diesem Werkstatthandbuch entsprechen. Ersatzteile müssen neue, originale Ford Motor Company Teile sein. Recycelte, gebrauchte, Nachbau- oder aufbereitete Teile (einschließlich Karosserieteile, Räder oder Rückhaltesystem-Komponenten) sind von Ford nicht zugelassen.
Abweichungen von den in diesem Handbuch beschriebenen Anweisungen, einschließlich alternativer Reparaturverfahren oder der Verwendung von Ersatzbauteilen, gefährden die Crash-Sicherheit. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität und die Crash-Sicherheit beeinträchtigen, was bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen kann.
- HINWEIS: Das Seitenschutz- und Fahrgastraumverstärkungsrohr (SPACE-Rohr) wird nur als komplette Baugruppe ersetzt.
Vordersitze ausbauen. Weitere Informationen siehe Abschnitt 501-10.
- Die Mittelkonsole ausbauen. Weitere Informationen finden Sie in Abschnitt 501-12.
- Untere B-Säulen-Verkleidung und Einstiegsleiste(n) ausbauen. Weitere Informationen siehe Abschnitt 501-05.
- Rücksitzkissen-Baugruppe ausbauen.
- Die 2 Verriegelungslaschen an der Vorderseite des Sitzkissens lösen und den Sitz abnehmen.
- Hintere Teppichauflage ausbauen.
- Die 2 Steckniete entfernen und den Teppich abnehmen.
- Die 4 Schrauben SPACE-Rohr zu Bodenblech auf der betroffenen Seite entfernen und entsorgen.
- Die mittleren Befestigungsmuttern und die Konsolenhalterung ausbauen.
Einbau
HINWEIS: Das Anzugsmoment der mittleren Befestigungsbolzen muss nach dem Entfernen der Muttern erneut geprüft werden. Die Bolzen müssen das Anzugsmoment von 27 N·m beibehalten.
- SPACE-Rohr positionieren und neue Schrauben für Rohr-zu-Boden montieren.
- Konsolenhalterung und Mittelbefestigungsmuttern montieren.
- Alle Befestigungselemente auf 48 N·m festziehen.
- Hintere Teppichauflage montieren.
- Untere B-Säulenverkleidung und Einstiegleiste(n) montieren. Weitere Informationen siehe Abschnitt 501-05.
- Hintere Sitzfläche montieren.
- Die Mittelkonsole einbauen. Weitere Informationen finden Sie in Abschnitt 501-12.
- Vordersitze montieren. Weitere Informationen siehe Abschnitt 501-10.
Seitenaufprallverstärkung – Polizei-Paket
Explosionsdarstellung
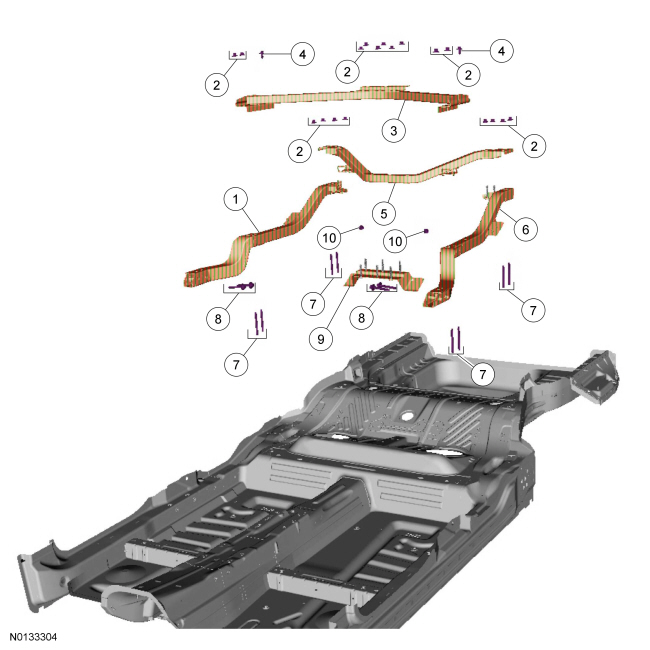

Legende Stahlarten
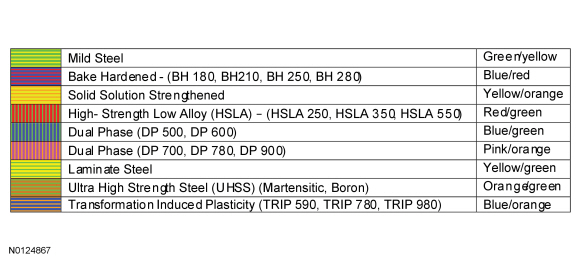
Ausbau
Alle
- Hintere Rückenlehne ausbauen. Weitere Informationen siehe Abschnitt 501-10.
Vorderer Verstrebung
Hintere Verstrebung
Mittlere Halterung
Seitliche Verstrebungen
- Hintere Einstiegleisten ausbauen. Siehe Abschnitt 501-05.
Einbau
Mittlere Halterung
- Nur von Hand festziehen.
Seitliche Verstrebungen
- Nur von Hand festziehen.
Hintere Verstrebung
- HINWEIS: Sicherstellen, dass der mittlere Sicherheitsgurt über die hintere Verstrebung geführt ist.
Nur von Hand festziehen.
Vorderer Verstrebung
- Nur von Hand festziehen.
Alle
- Festziehen auf 55 N·m
- Festziehen auf 55 N·m
- Festziehen auf 55 N·m
- Festziehen auf 62 N·m
- Festziehen auf 48 N·m
- Hintere Rückenlehne montieren. Weitere Informationen siehe Abschnitt 501-10.
- Hintere Einstiegleisten montieren. Siehe Abschnitt 501-05.
Türaußenblech
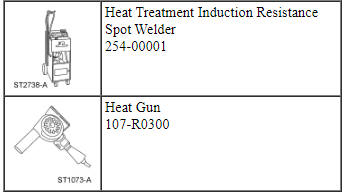
Spezialwerkzeug(e)
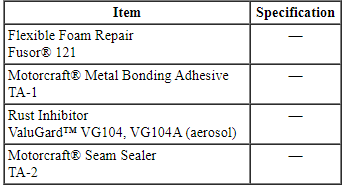
Material
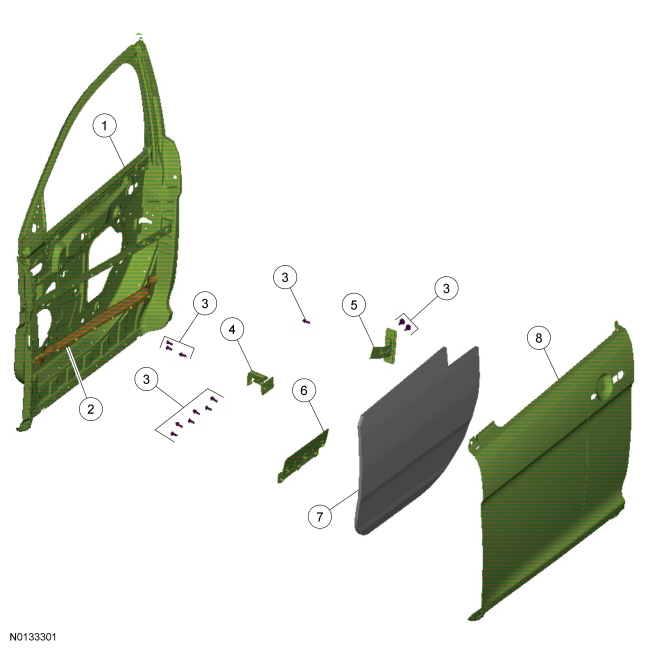
Türbaugruppe – Explosionsdarstellung
HINWEIS: Abbildung zeigt die linke vordere Tür; rechte vordere und hintere Türen sind ähnlich. Der Türaufprallträger besteht aus Bor-Stahl und ist nicht wartbar.

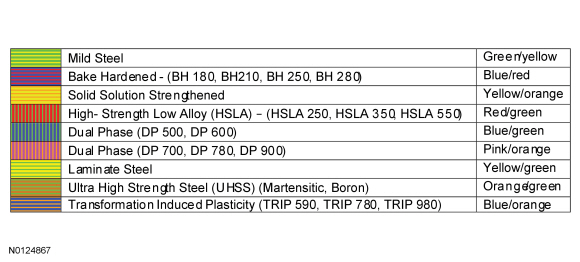
Legende Stahlarten
Ausbau
WARNUNG: Unfallschadenreparaturen müssen den Anweisungen in diesem Werkstatthandbuch entsprechen. Ersatzteile müssen neue Original-Ford-Motor-Company-Teile sein. Recycelte, gebrauchte, Aftermarket- oder aufbereitete Teile (einschließlich Karosserieteile, Räder oder Rückhaltesystem-Bauteile) sind von Ford nicht zugelassen.
Abweichungen von den in diesem Handbuch beschriebenen Anweisungen, einschließlich alternativer Reparaturverfahren oder der Verwendung von Ersatzbauteilen, gefährden die Crash-Sicherheit. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität und die Crash-Sicherheit beeinträchtigen, was bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen kann.
WARNUNG: Unsichtbare ultraviolette und infrarote Strahlung, die beim Schweißen entsteht, kann ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, z. B. einen Schweißerhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung. Daher werden Filtergläser der dunkelsten Stufe empfohlen, die noch ausreichende Sicht ermöglichen. Personen im Schweißbereich sollten unbedingt eine Schweißschutzbrille tragen. Außerdem Schutzkleidung tragen. Die Nichtbeachtung dieser Hinweise kann zu schweren Verletzungen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
- Türfensterscheibe ausbauen. Weitere Informationen siehe Abschnitt 501-11.
- Tür ausbauen und auf einem Montageständer sichern. Weitere Informationen siehe Abschnitt 501-03.
- Außenspiegel ausbauen (falls vorhanden). Weitere Informationen siehe Abschnitt 501-09.
- Äußere Türzierleisten ausbauen. Weitere Informationen siehe Abschnitt 501-08.
- Äußeren Türgriff ausbauen. Weitere Informationen siehe Abschnitt 501-14A oder Abschnitt 501-14B.
- HINWEIS: Darauf achten, die Türschale nicht zu durchbohren.
Mit einem Punktschweißnahtschneider oder einem gleichwertigen Werkzeug die Punktschweißnähte am Türblech suchen und ausbohren.
- HINWEIS: Äußerste Sorgfalt walten lassen, um ein Durchtrennen der Türschalenbaugruppe zu vermeiden.
Mit einer Trennscheibe entlang des Umfangs der äußeren Türblechfalz schleifen, um die Falzkanten zu trennen.
- HINWEIS: Vor dem Ausbau des Außenblechs den Klebstoff zwischen Türaußenblech, Flatterträger, Gürtellinienverstärkung und Aufprallträger mit einem scharfen Messer durchtrennen.
HINWEIS: Gegebenenfalls ist ein Heißluftgebläse erforderlich, um den Türblech-Klebstoff zu erweichen.
Türaußenblech ausbauen.- Mit einem Flachmeißel oder einem gleichwertigen Werkzeug das Originalblech entfernen.
- Mit einem scharfen Messer oder einem breiten Schaber den verbleibenden Teil des Falzflansches von der Türschale entfernen.
- Verbliebenen Klebstoff vom Flansch der Türschale entfernen.
Einbau
- Das Ersatzblech probeweise an der Türschalenbaugruppe anpassen.
- Die Türschalenbaugruppe vorbereiten, indem alle Passflächen einschließlich des Falzbereichs, der äußeren Gürtelverstärkung und des Aufprallträgers blank geschliffen werden.
- Das Ersatz-Türaußenblech vorbereiten, indem die KTL-Beschichtung an allen Passflächen entfernt wird.
- HINWEIS: Metallklebstoff hat je nach Temperatur und Luftfeuchtigkeit eine begrenzte Verarbeitungszeit. Alle Probepassungen und Falzarbeiten müssen abgeschlossen sein, bevor der Klebstoff aushärten darf.
Metallklebstoff auf folgende Bereiche auftragen: Falzflansch des Ersatzblechs und Verbindung Gürtelverstärkung zu Außenblech.
- Den Falzflansch des Außenblechs teilweise an die Türbaugruppe anlegen.
- Mit einem Türblech-Montagewerkzeug oder nach der Hammer-und-Amboss-Methode den umlaufenden Türfalz schließen und überschüssigen Klebstoff in den Fugen glätten.
- Die Tür an der Karosserie montieren und die korrekte Ausrichtung zu allen Karosseriekanten sowie die gleichmäßigen Spaltmaße prüfen. Bei Bedarf einstellen.
- Das Türaußenblech an der Türschalenbaugruppe festspannen und den Bereich Türaußenblech zur Gürtellinie mittels Squeeze-Type Resistance Spot Welding (STRW, Quetschwiderstandspunktschweißen) punktschweißen, wobei Lage und Anzahl der Werkspunktschweißungen nachgebildet werden.
- HINWEIS: Überschüssigen, ausgetretenen Blechklebstoff in die Nähte glätten, damit er als Nahtabdichtung wirkt.
Die Tür aus dem Fahrzeug ausbauen, den Falzvorgang abschließen und Schäden durch das Falzen beseitigen.
- HINWEIS: Das Türaußenblech zur besseren Übersicht ausgebaut dargestellt.
Flexibles Schaumreparaturmaterial zwischen Türaußenblech und Aufprallträger sowie zwischen Außenblech und Flatterträger auftragen.
- Den Flanschbereich schleifen und mit einem von Ford freigegebenen Lacksystem grundieren.
- Nahtdichtmasse am gesamten Umfang des Falzflansches auftragen.
- Den Reparaturbereich Türaußenblech zur Türschale mit einem von Ford freigegebenen Lacksystem lackieren.
- Die Tür am Fahrzeug montieren. Weitere Informationen siehe Abschnitt 501-03.
- Korrosionsschutz wiederherstellen. Weitere Informationen siehe Wiederherstellung des Korrosionsschutzes nach Reparatur.
- Die Außenseite der Türbaugruppe mit einem von Ford freigegebenen Lacksystem lackieren.
- Türfensterscheibe montieren. Weitere Informationen siehe Abschnitt 501-11.
- Äußeren Türgriff montieren. Weitere Informationen siehe Abschnitt 501-14A oder Abschnitt 501-14B.
- Außenspiegel montieren (falls vorhanden). Weitere Informationen siehe Abschnitt 501-09.
- Türzierleisten montieren. Weitere Informationen siehe Abschnitt 501-08.
- Tür auf Sollwert einstellen. Weitere Informationen siehe Abschnitt 501-03.
Testen Sie sich
Ein kurzes Quiz zum Ford Taurus: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.