Automatikgetriebe
Bauteile
BAUTEILE
ABBILDUNG
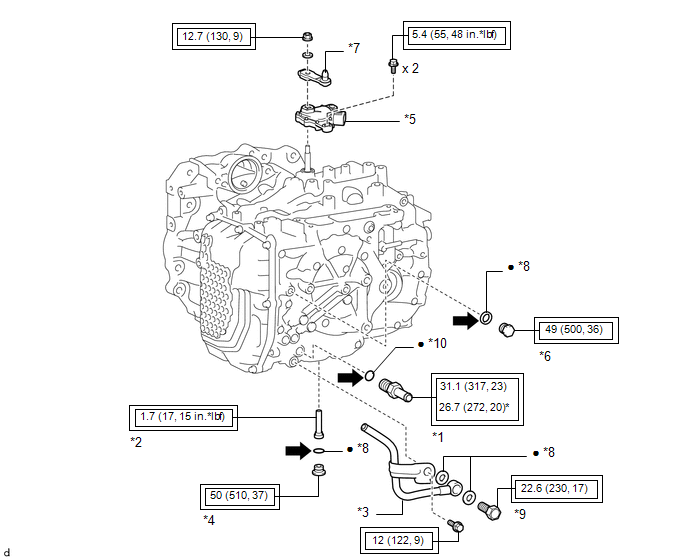
*1 |
ÖLKÜHLER-AUSLASSROHR NR. 1 UNTERBAUGRUPPE |
*2 |
NR. 1 GETRIEBEÖL-EINFÜLLROHR |
*3 |
ÖLKÜHLER-ANSCHLUSSSTÜCK UNTERBAUGRUPPE |
*4 |
ÜBERLAUFSTOPFEN |
*5 |
PARK-/NEUTRALSTELLUNGSSCHALTER-BAUGRUPPE |
*6 |
NACHFÜLLSTOPFEN |
*7 |
GETRIEBESCHALTWELLENHEBEL |
*8 |
DICHTUNG |
*9 |
ÖLKÜHLER-HOHLSCHRAUBE |
*10 |
O-RING |
 |
Anzugsdrehmoment für „Hauptbereiche mit grundlegender Fahrzeugfunktion wie Fahren/Lenken/Bremsen“: N*m (kgf*cm, ft.*lbf) |
* |
Zur Verwendung mit einem Überwurfmutternschlüssel |
● |
Nicht wiederverwendbares Teil |
 |
Toyota Original ATF WS |
ABBILDUNG
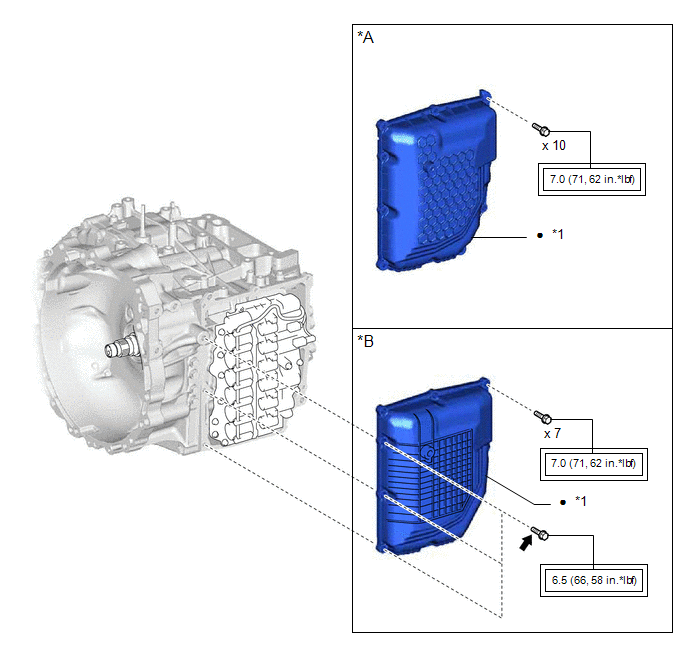
*A |
für TMC-Fertigung |
*B |
für TMMWV-Fertigung |
*1 |
GETRIEBEGEHÄUSE-SEITENDECKEL |
- |
- |
|
Anzugsdrehmoment für „Hauptbereiche mit grundlegender Fahrzeugfunktion wie Fahren/Lenken/Bremsen“: N*m (kgf*cm, ft.*lbf) |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original-Klebstoff 1324, Three Bond 1324 oder gleichwertig |
★ |
Vorbeschichtetes Teil |
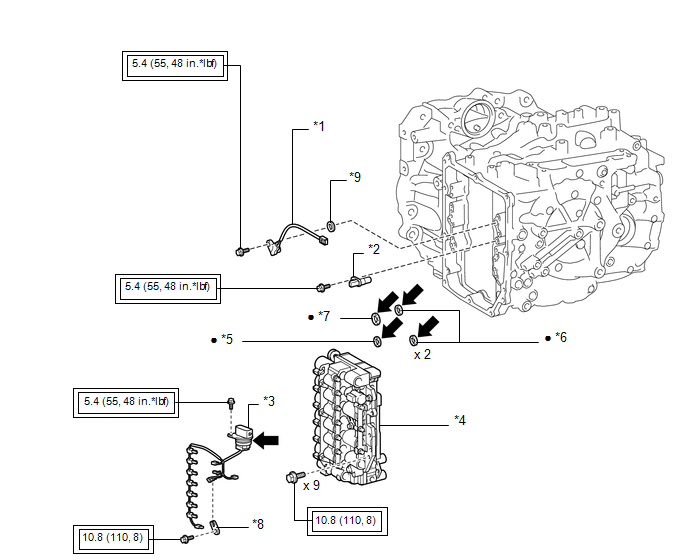
ABBILDUNG
*1 |
GETRIEBEDREHZAHLSENSOR (NC) |
*2 |
GETRIEBEDREHZAHLSENSOR (NT) |
*3 |
GETRIEBE-KABELBAUM |
*4 |
GETRIEBE-VENTILKÖRPER-BAUGRUPPE |
*5 |
DICHTUNG VORDERER ÖLPUMPENDECKEL NR. 1 |
*6 |
DICHTUNG GETRIEBEGEHÄUSE |
*7 |
DICHTUNG VORDERER ÖLPUMPENDECKEL NR. 2 |
*8 |
TEMPERATURSENSOR-HALTEKLAMMER |
*9 |
DISTANZSTÜCK |
- |
- |
|
Anzugsdrehmoment für „Hauptbereiche mit grundlegender Fahrzeugfunktion wie Fahren/Lenken/Bremsen“: N*m (kgf*cm, ft.*lbf) |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original ATF WS |
- |
- |
ABBILDUNG
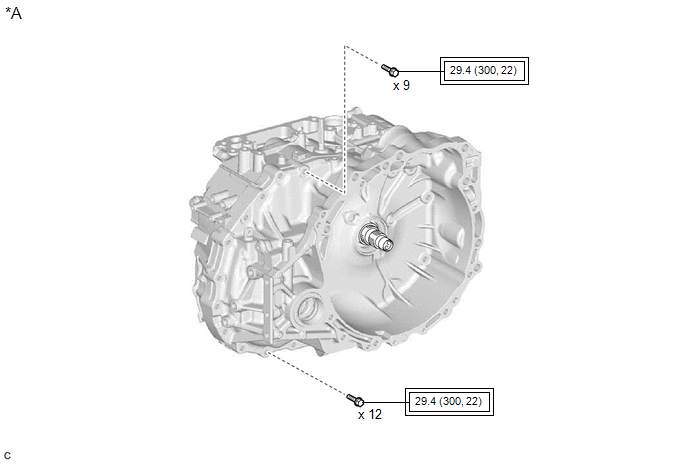
*A |
für TMC-Fertigung |
- |
- |
|
Anzugsdrehmoment für „Hauptbereiche mit grundlegender Fahrzeugfunktion wie Fahren/Lenken/Bremsen“: N*m (kgf*cm, ft.*lbf) |
- |
- |
ABBILDUNG
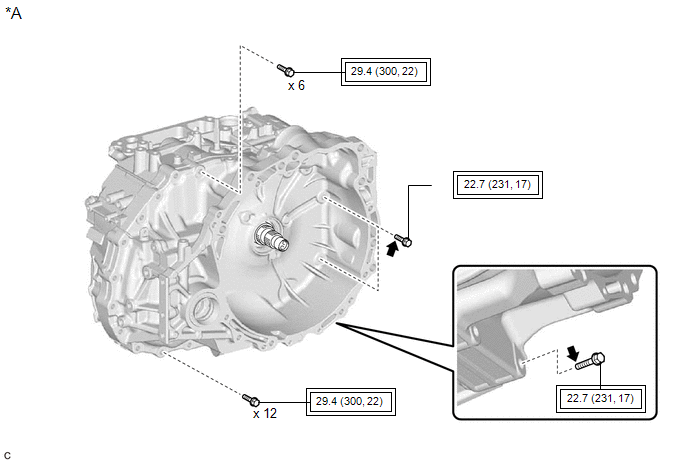
*A |
für TMMWV-Fertigung |
- |
- |
|
Anzugsdrehmoment für „Hauptbereiche mit grundlegender Fahrzeugfunktion wie Fahren/Lenken/Bremsen“: N*m (kgf*cm, ft.*lbf) |
|
Toyota Original-Klebstoff 1324, Three Bond 1324 oder gleichwertig |
★ |
Vorbeschichtetes Teil |
- |
- |
ABBILDUNG
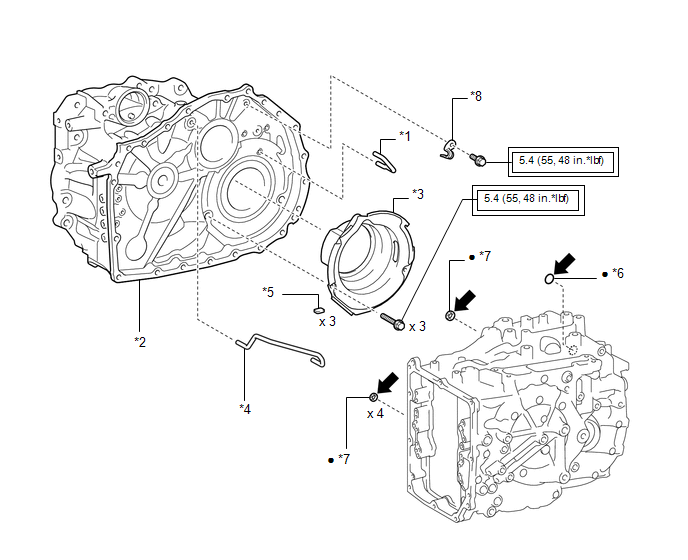
*1 |
SCHMIERÖLLEITUNG DIFFERENZIAL |
*2 |
GETRIEBEGEHÄUSE |
*3 |
ÖLABSCHEIDER GETRIEBEGEHÄUSE |
*4 |
SCHMIERÖLLEITUNG GETRIEBE |
*5 |
ÖLREINIGUNGSMAGNET GETRIEBE |
*6 |
O-RING |
*7 |
DICHTUNG GETRIEBEGEHÄUSE |
*8 |
KLAMMER |
|
Anzugsdrehmoment für „Hauptbereiche mit grundlegender Fahrzeugfunktion wie Fahren/Lenken/Bremsen“: N*m (kgf*cm, ft.*lbf) |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original ATF WS |
- |
- |
ABBILDUNG
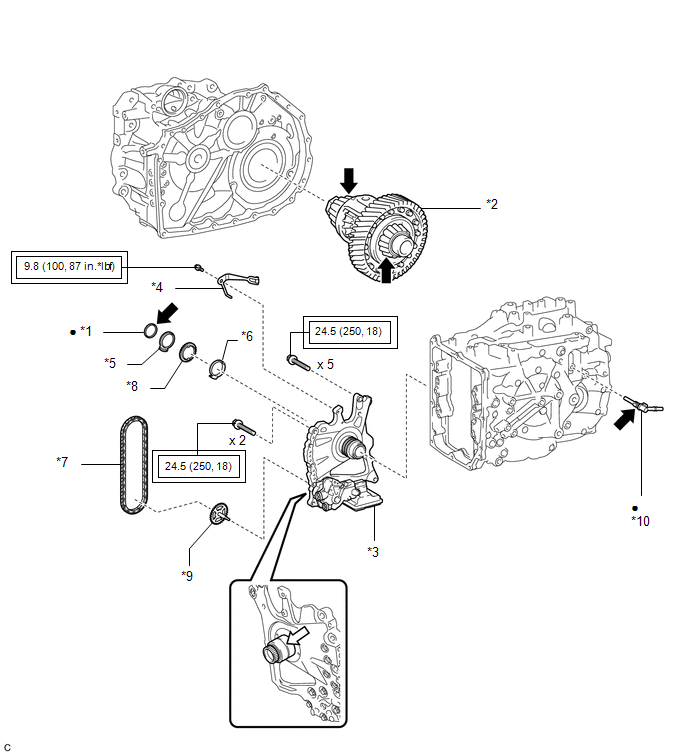
*1 |
ÖLDICHTRING KUPPLUNGSTROMMEL |
*2 |
DIFFERENZIALGEHÄUSE BAUGRUPPE |
*3 |
VORDERE ÖLPUMPE BAUGRUPPE |
*4 |
SCHALTRASTFEDER UNTERBAUGRUPPE |
*5 |
ÖLPUMPENKETTENRAD VORDERE AXIALSCHEIBE |
*6 |
ÖLPUMPENKETTENRAD HINTERE AXIALSCHEIBE |
*7 |
GETRIEBE-ANTRIEBSKETTE |
*8 |
GETRIEBEÖLPUMPE ANTRIEBSKETTENRAD |
*9 |
ÖLPUMPEN-ANTRIEBSWELLE UNTERBAUGRUPPE |
*10 |
ENTLÜFTUNGSSTOPFEN NR. 1 (ATM) |
|
Anzugsdrehmoment für „Hauptbereiche mit grundlegender Fahrzeugfunktion wie Fahren/Lenken/Bremsen“: N*m (kgf*cm, ft.*lbf) |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original ATF WS |
 |
MP-Fett |
ABBILDUNG
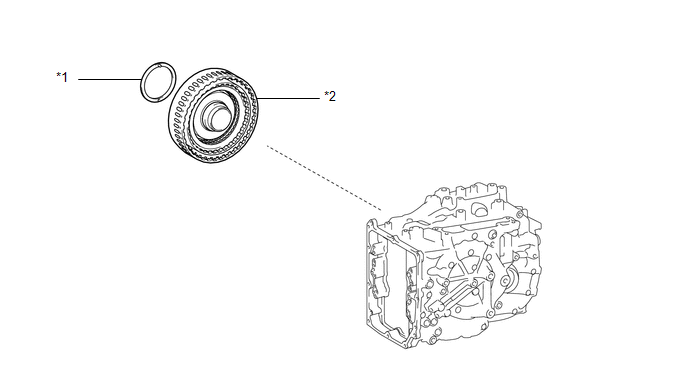
*1 |
PLANETENTRÄGER-AXIALSCHEIBE |
*2 |
KUPPLUNG C-3 UND C-4 BAUGRUPPE |
ABBILDUNG
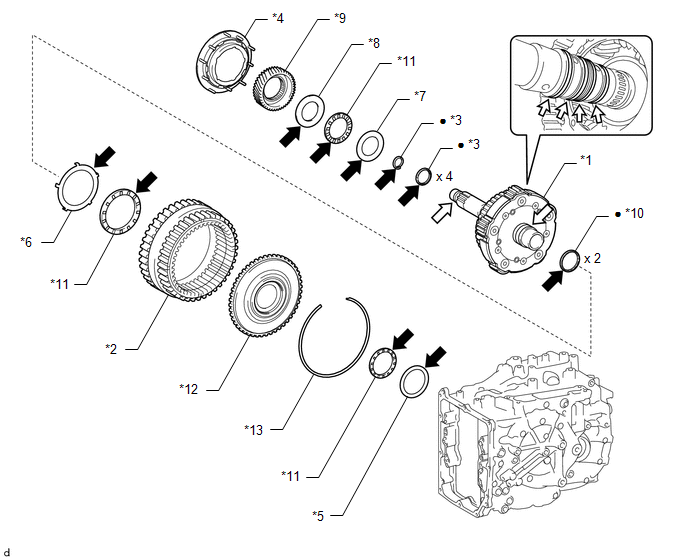
*1 |
VORDERER PLANETENRADSATZ BAUGRUPPE |
*2 |
VORDERES PLANETENHOHLRAD |
*3 |
ÖLDICHTRING EINGANGSWELLE |
*4 |
PLANETENTRÄGER-AXIALSCHEIBE NR. 2 |
*5 |
AXIALLAUFRING NR. 6 |
*6 |
AXIALLAUFRING NR. 7 |
*7 |
AXIALLAUFRING NR. 8 |
*8 |
AXIALLAUFRING NR. 9 |
*9 |
PLANETEN-SONNENRAD |
*10 |
ÖLDICHTRING HINTERE EINGANGSWELLE |
*11 |
AXIAL-NADELLAGER |
*12 |
FLANSCH VORDERES PLANETENHOHLRAD |
*13 |
SICHERUNGSRING |
- |
- |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original ATF WS |
|
MP-Fett |
- |
- |
ABBILDUNG
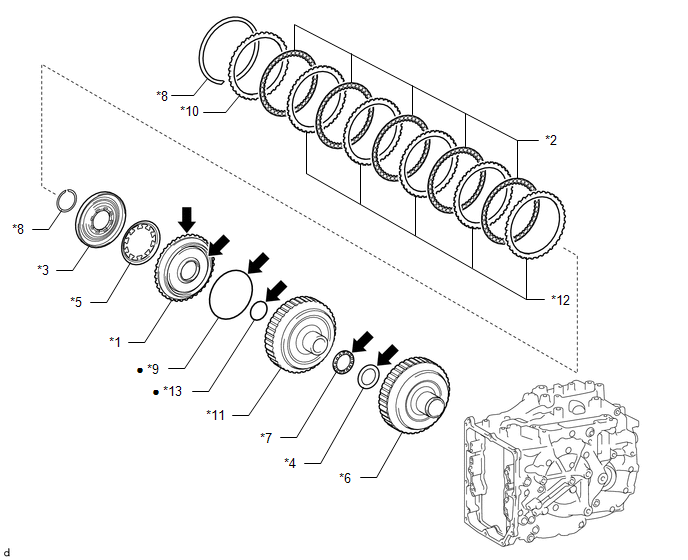
*1 |
KOLBEN VORWÄRTSKUPPLUNG |
*2 |
VORDERE KUPPLUNG KUPPLUNGSLAMELLE |
*3 |
KUPPLUNGSAUSGLEICH NR. 1 |
*4 |
AXIALLAUFRING NR. 5 |
*5 |
RÜCKSTELLDRUCKFEDER HINTERER KUPPLUNGSKOLBEN |
*6 |
SONNENRAD-EINGANGSNABE UNTERBAUGRUPPE |
*7 |
AXIAL-NADELLAGER |
*8 |
SICHERUNGSRING |
*9 |
O-RING |
*10 |
FLANSCH VORWÄRTSKUPPLUNG |
*11 |
KUPPLUNGSTROMMEL UNTERBAUGRUPPE |
*12 |
VORWÄRTS-LAMELLENKUPPLUNG KUPPLUNGSLAMELLE |
*13 |
D-RING |
- |
- |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original ATF WS |
ABBILDUNG
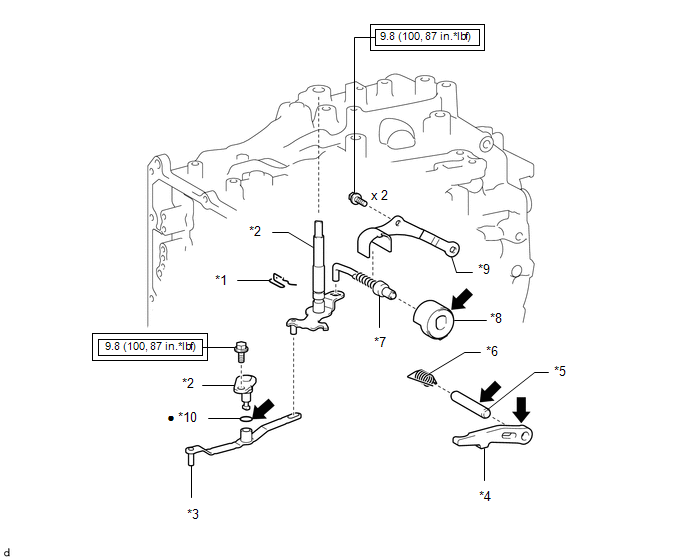
*1 |
HALTEFEDER HANDSCHIEBERHEBELWELLE |
*2 |
HANDSCHIEBERHEBELWELLE UNTERBAUGRUPPE |
*3 |
HANDSCHIEBERHEBEL UNTERBAUGRUPPE |
*4 |
PARKSPERRKLINKE |
*5 |
PARKSPERRKLINKENWELLE |
*6 |
DREHFEDER PARKSPERRKLINKE |
*7 |
PARKSPERRSTANGE UNTERBAUGRUPPE |
*8 |
PARKSPERRHÜLSE |
*9 |
ANSCHLAGPLATTE KLINKE |
*10 |
O-RING |
|
Anzugsdrehmoment für „Hauptbereiche mit grundlegender Fahrzeugfunktion wie Fahren/Lenken/Bremsen“: N*m (kgf*cm, ft.*lbf) |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original ATF WS |
- |
- |
ABBILDUNG
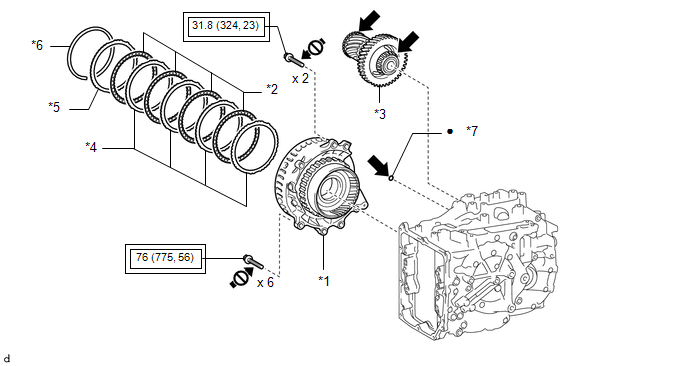
*1 |
VORGELEGE-ANTRIEBSRAD UNTERBAUGRUPPE |
*2 |
BREMSLAMELLE NR. 1 |
*3 |
RITZEL UND VORGELEGE-ABTRIEBSRAD UNTERBAUGRUPPE |
*4 |
BREMSPLATTE NR. 1 |
*5 |
BREMSFLANSCH NR. 1 |
*6 |
SICHERUNGSRING |
*7 |
O-RING |
- |
- |
|
Anzugsdrehmoment für „Hauptbereiche mit grundlegender Fahrzeugfunktion wie Fahren/Lenken/Bremsen“: N*m (kgf*cm, ft.*lbf) |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original ATF WS |
 |
Keine Schmiermittel auf die Gewindeteile auftragen |
ABBILDUNG
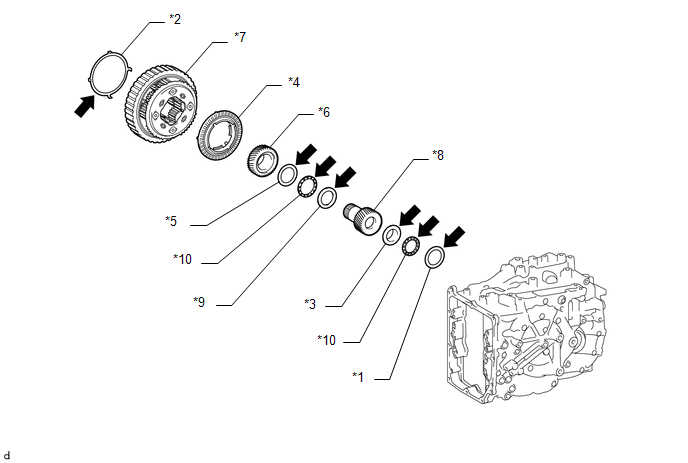
*1 |
AXIALLAUFRING NR. 2 |
*2 |
PLANETENTRÄGER-AXIALSCHEIBE NR. 3 |
*3 |
AXIALLAUFRING NR. 3 |
*4 |
PLANETENTRÄGER-AXIALSCHEIBE NR. 4 |
*5 |
AXIALLAUFRING NR. 4 |
*6 |
PLANETEN-SONNENRAD UNTERBAUGRUPPE |
*7 |
HINTERER PLANETENRADSATZ BAUGRUPPE |
*8 |
HINTERES PLANETEN-SONNENRAD UNTERBAUGRUPPE |
*9 |
AXIALLAUFRING |
*10 |
AXIAL-NADELLAGER |
|
Toyota Original ATF WS |
- |
- |
ABBILDUNG
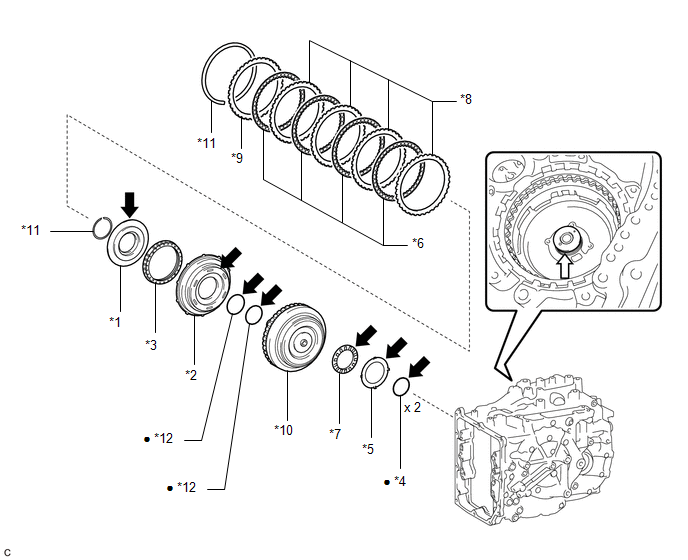
*1 |
KUPPLUNGSAUSGLEICH C-2 |
*2 |
KUPPLUNGSKOLBEN C-2 |
*3 |
KUPPLUNGS-RÜCKSTELLFEDER UNTERBAUGRUPPE |
*4 |
ÖLDICHTRING DER DIREKTKUPPLUNGSTROMMEL |
*5 |
NR. 1 AXIALLAGERSCHEIBE |
*6 |
NR. 2 KUPPLUNGSLAMELLE |
*7 |
AXIAL-NADELLAGER |
*8 |
NR. 2 KUPPLUNGSBLECH |
*9 |
FLANSCH DER DIREKTKUPPLUNG |
*10 |
ZWISCHENWELLE, BAUGRUPPE |
*11 |
SICHERUNGSRING |
*12 |
O-RING |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original ATF WS |
|
MP-Fett |
- |
- |
ABBILDUNG
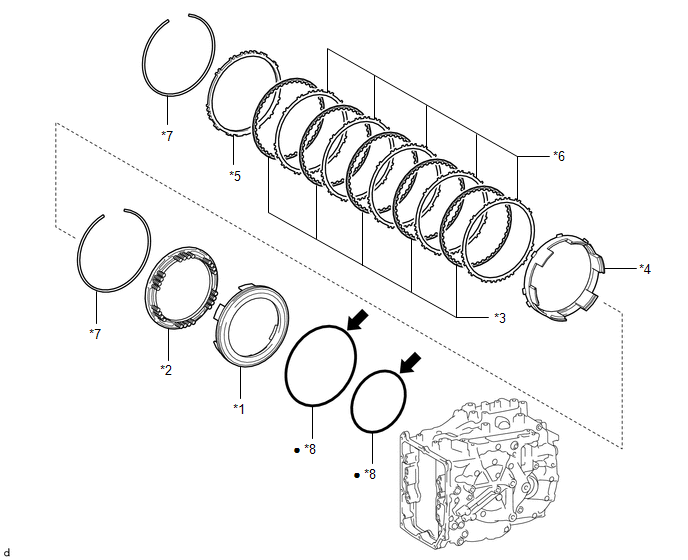
*1 |
KOLBEN DER 1. GANG- UND RÜCKWÄRTSBREMSE |
*2 |
RÜCKSTELLFEDER DER 1. GANG- UND RÜCKWÄRTSBREMSE, BAUGRUPPE |
*3 |
BREMSSCHEIBE DER 2. GANGBREMSE |
*4 |
NR. 2 KOLBEN DER 1. GANG- UND RÜCKWÄRTSBREMSE |
*5 |
BREMSFLANSCH DER 2. GANGBREMSE |
*6 |
BREMSBLECH DER 2. GANGBREMSE |
*7 |
SICHERUNGSRING |
*8 |
O-RING |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original ATF WS |
ABBILDUNG
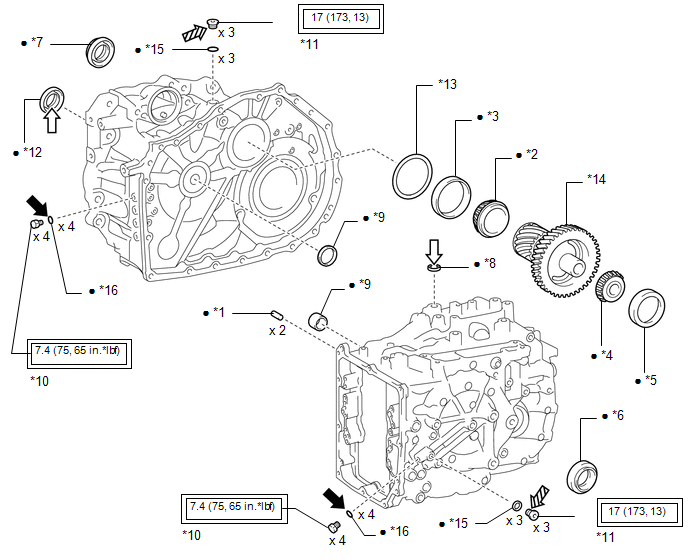
*1 |
PASSSTIFT DES AUTOMATIKGETRIEBEGEHÄUSES |
*2 |
KEGELROLLENLAGER VORNE AN DER ABTRIEBSRITZEL-WELLE (INNENRING) |
*3 |
KEGELROLLENLAGER VORNE AN DER ABTRIEBSRITZEL-WELLE (AUSSENRING) |
*4 |
KEGELROLLENLAGER HINTEN AN DER ABTRIEBSRITZEL-WELLE (INNENRING) |
*5 |
KEGELROLLENLAGER HINTEN AN DER ABTRIEBSRITZEL-WELLE (AUSSENRING) |
*6 |
ANTRIEBSWELLEN-SIMMERRING VORNE LINKS |
*7 |
ANTRIEBSWELLEN-SIMMERRING VORNE RECHTS |
*8 |
WELLENDICHTRING DER SCHALTWELLE DES HANDSCHIEBERHEBELS |
*9 |
NADELLAGER |
*10 |
NR. 1 VERSCHLUSSSTOPFEN DES GETRIEBEGEHÄUSES |
*11 |
NR. 2 VERSCHLUSSSTOPFEN DES GETRIEBEGEHÄUSES |
*12 |
WELLENDICHTRING DES GETRIEBEGEHÄUSES |
*13 |
PASSSCHEIBE FÜR RITZEL UND ABTRIEBSRITZEL |
*14 |
RITZEL UND VORGELEGE-ABTRIEBSRAD UNTERBAUGRUPPE |
*15 |
DICHTUNG |
*16 |
O-RING |
|
Anzugsdrehmoment für „Hauptbereiche mit grundlegender Fahrzeugfunktion wie Fahren/Lenken/Bremsen“: N*m (kgf*cm, ft.*lbf) |
● |
Nicht wiederverwendbares Teil |
|
Toyota Original ATF WS |
|
MP-Fett |
 |
Toyota Original-Klebstoff 1324, Three Bond 1324 oder gleichwertig |
★ |
Vorbeschichtetes Teil |
Demontage
AUSBAU
ARBEITSSCHRITTE
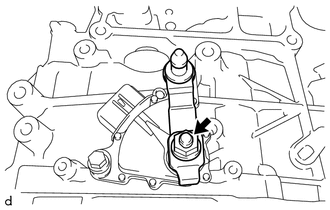
1. SCHALTHEBEL DER GETRIEBESCHALTWELLE ABNEHMEN
(a) Mutter, Scheibe und Schalthebel der Getriebeschaltwelle von der Baugruppe der Handschieberhebelwelle abnehmen. |
 |
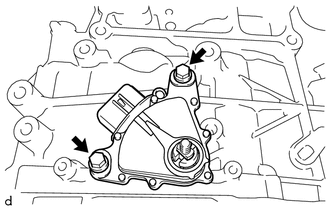
2. PARK-/NEUTRALSTELLUNGSSCHALTER-BAUGRUPPE AUSBAUEN
(a) Die 2 Schrauben und die Baugruppe des Parkstellungs-/Neutralstellungsschalters vom Automatikgetriebe-Gehäuse abnehmen. |
 |
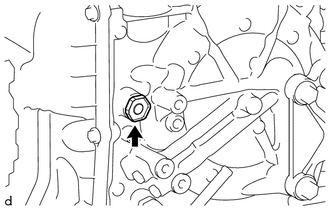
3. EINFÜLLSTOPFEN ENTFERNEN
(a) Einfüllschraube und Dichtung vom Gehäuse-Unterbau des Automatikgetriebes abnehmen. |
 |
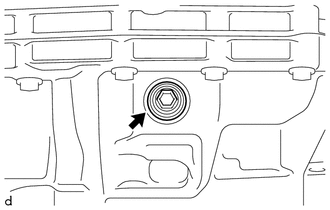
4. ÜBERLAUFSTOPFEN ENTFERNEN
(a) Mit einem 10-mm-Sechskant-Steckschlüssel den Überlaufstopfen und die Dichtung vom Getriebedeckel abnehmen. |
 |
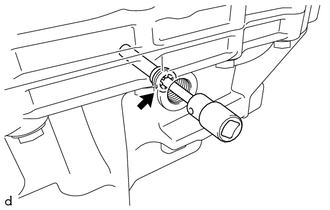
5. NR. 1 ÖLEINFÜLLROHR DES GETRIEBES ENTFERNEN
(a) Mit einem 6-mm-Sechskant-Steckschlüssel das Nr.-1-Öleinfüllrohr des Getriebes vom Getriebedeckel abnehmen. |
 |
6. ÖLKÜHLERANSCHLUSSSTUTZEN, BAUGRUPPE ENTFERNEN
(a) Die Schraube entfernen, um den Halterungsteil der Ölkühleranschlussstutzen-Baugruppe vom Automatikgetriebe-Gehäuse zu lösen. |
|
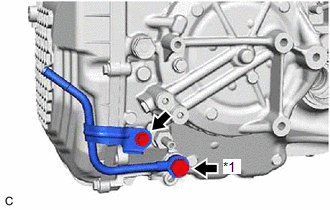
(b) Die Ölkühleranschlussschraube, 2 Dichtungen und die Ölkühleranschlussstutzen-Baugruppe vom Automatikgetriebe-Gehäuse abnehmen.
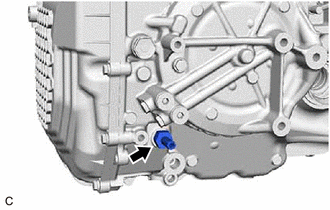
7. NR. 1 ÖLKÜHLER-AUSLASSROHR, BAUGRUPPE ENTFERNEN
(a) Mit einem 19-mm-Rohrschlüssel das Nr.-1-Ölkühler-Auslassrohr, Baugruppe, vom Automatikgetriebe-Gehäuse abnehmen. |
 |
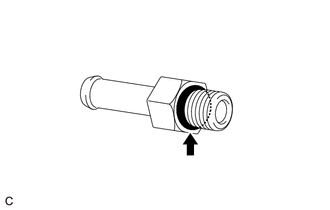
(b) O-Ring vom Nr.-1-Ölkühler-Auslassrohr, Baugruppe, abnehmen. |
 |
8. GETRIEBEGEHÄUSE-SEITENDECKEL ENTFERNEN
(a) Die 10 Schrauben und den Getriebegehäuse-Seitendeckel vom Automatikgetriebe-Gehäuse abnehmen. |
|
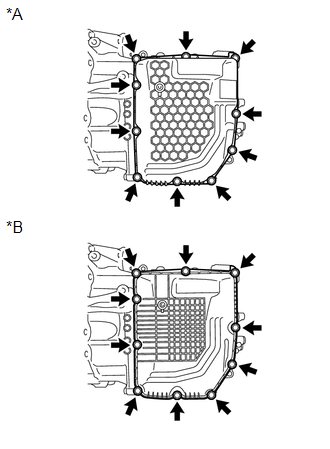
9. GETRIEBEKABELBAUM ENTFERNEN
(a) Die Klammer lösen, um den Getriebekabelbaum von der Magnetventil-Halteplatte zu trennen. |
|
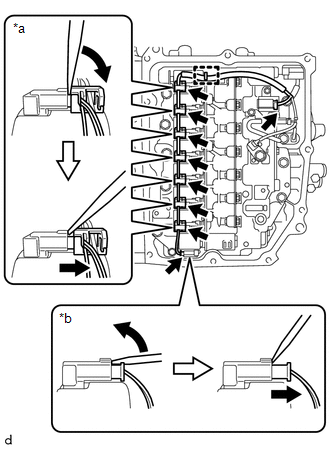
(b) Die 9 Steckverbinder der Magnetventile trennen.
HINWEIS:
- Den Steckverbinder A des Magnetventils mit einem Schraubendreher gemäß der Darstellung trennen.
- Den Steckverbinder B des Magnetventils mit einem Schraubendreher gemäß der Darstellung trennen.
(c) Die Schraube und die Klammer des Temperatursensors entfernen und den Temperatursensor von der Getriebeventilkörper-Baugruppe trennen. |
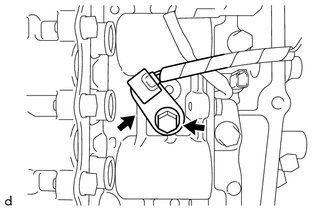 |
(d) Den Steckverbinder des Getriebedrehzahlsensors (NT) und den Steckverbinder des Getriebedrehzahlsensors (NC) trennen. |
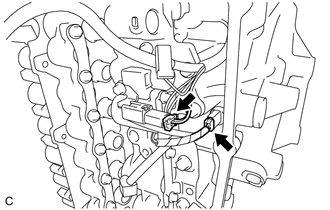 |
(e) Die Schraube und den Getriebekabelbaum vom Automatikgetriebe-Gehäuse abnehmen. |
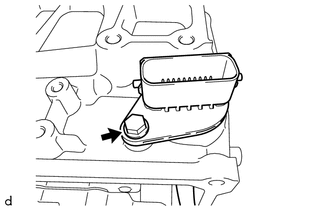 |
10. GETRIEBEVENTILKÖRPER-BAUGRUPPE ENTFERNEN
(a) Die Klammer lösen, um den Steckverbinder des Kabels des Getriebedrehzahlsensors (NC) zu trennen. |
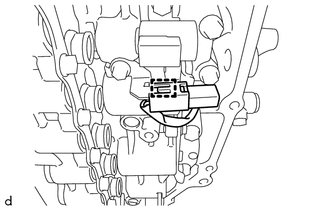 |
(b) Die 9 Schrauben und die Getriebeventilkörper-Baugruppe vom Automatikgetriebe-Gehäuse abnehmen. |
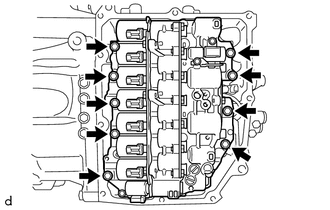 |
(c) Die 2 Getriebegehäusedichtungen vom Automatikgetriebe-Gehäuse abnehmen. |
|
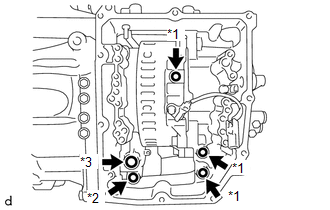
(d) Die Getriebegehäusedichtung von der Abtriebsritzel-Baugruppe abnehmen.
(e) Die Nr.-1-Dichtung des vorderen Ölpumpendeckels von der vorderen Ölpumpen-Baugruppe abnehmen.
(f) Die Nr.-2-Dichtung des vorderen Ölpumpendeckels von der vorderen Ölpumpen-Baugruppe abnehmen.
11. GETRIEBEDREHZAHLSENSOR (NT) ENTFERNEN
(a) Die Schraube und den Getriebedrehzahlsensor (NT) vom Automatikgetriebe-Gehäuse abnehmen. |
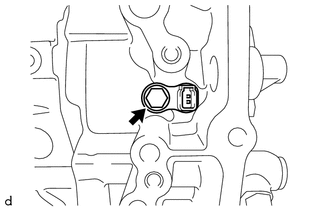 |
12. GETRIEBEDREHZAHLSENSOR (NC) ENTFERNEN
(a) Die Schraube, die Distanzhülse und den Getriebedrehzahlsensor (NC) von der Abtriebsritzel-Baugruppe abnehmen. |
|
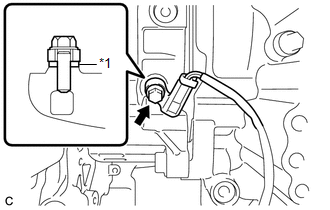
13. AXIALSPIEL DER EINGANGSWELLE PRÜFEN
Hier klicken
14. GETRIEBEDECKEL ENTFERNEN
(a) Die 21 Schrauben entfernen. |
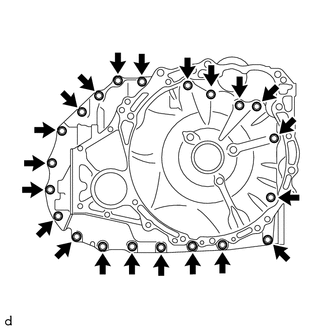 |
(b) Mit einem Kunststoffhammer den Umfang des Getriebedeckels abklopfen, um ihn vom Automatikgetriebe-Gehäuse abzunehmen. |
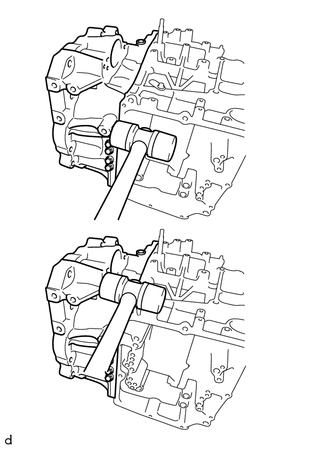 |
(c) Die 5 Getriebegehäusedichtungen von der vorderen Ölpumpen-Baugruppe abnehmen. |
|
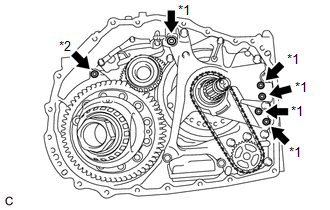
(d) O-Ring vom Automatikgetriebe-Gehäuse abnehmen.
15. ÖLABSCHEIDER DES GETRIEBEDECKELS ENTFERNEN
(a) Die 3 Schrauben und den Ölabscheider des Getriebedeckels vom Getriebedeckel abnehmen. |
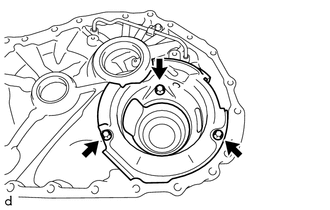 |
16. GETRIEBEÖL-REINIGUNGSMAGNETE ENTFERNEN
(a) Die 3 Getriebeöl-Reinigungsmagnete vom Ölabscheider des Getriebedeckels abnehmen. |
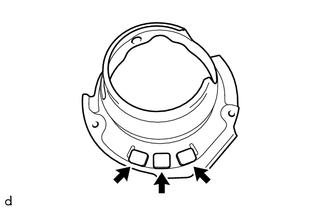 |
17. GETRIEBEÖL-REINIGUNGSMAGNETE PRÜFEN
Hier klicken
18. SCHMIERÖLLEITUNG DES DIFFERENTIALS ENTFERNEN
(a) Die Schmierölleitung des Differentials vom Getriebedeckel abnehmen. |
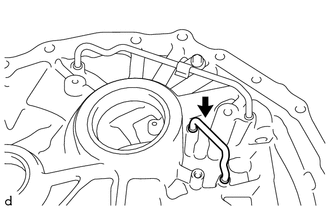 |
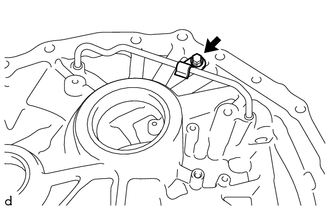
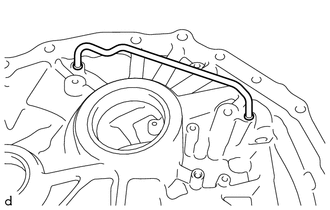
19. SCHMIERÖLLEITUNG DES GETRIEBES ENTFERNEN
(a) Die Schraube und die Klammer vom Getriebedeckel abnehmen. |
 |
(b) Die Schmierölleitung des Getriebes vom Getriebedeckel abnehmen. |
 |
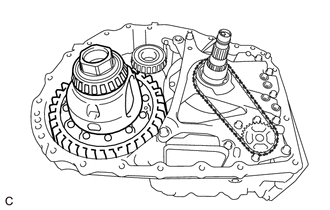
20. DIFFERENTIALGEHÄUSE-BAUGRUPPE ENTFERNEN
(a) Die Differentialgehäuse-Baugruppe vom Automatikgetriebe-Gehäuse abnehmen. |
 |
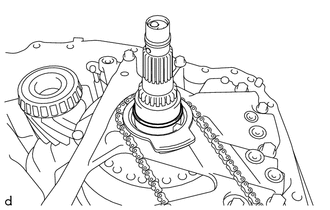
21. ÖLDICHTRING DER KUPPLUNGSTROMMEL ENTFERNEN
(a) Ölabdichtring der Kupplungstrommel von der vorderen Ölpumpen-Baugruppe abnehmen. |
 |
22. VORDERE ANLAUFSCHEIBE DES ÖLPUMPENKETTENRADS ENTFERNEN
(a) Vordere Anlaufscheibe des Ölpumpenkettenrads vom Antriebskettenrad der Getriebeölpumpe abnehmen. |
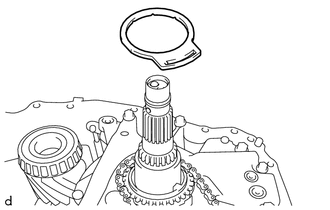 |
23. GETRIEBE-ANTRIEBSKETTE ENTFERNEN
(a) Getriebe-Antriebskette zusammen mit dem Antriebskettenrad der Getriebeölpumpe und der Antriebswellen-Baugruppe der Ölpumpe von der vorderen Ölpumpen-Baugruppe abnehmen. HINWEIS: Um eine Beschädigung der Buchse der vorderen Ölpumpen-Baugruppe zu vermeiden, Getriebe-Antriebskette, Antriebskettenrad der Getriebeölpumpe und Antriebswellen-Baugruppe der Ölpumpe waagerecht zur vorderen Ölpumpen-Baugruppe abnehmen. |
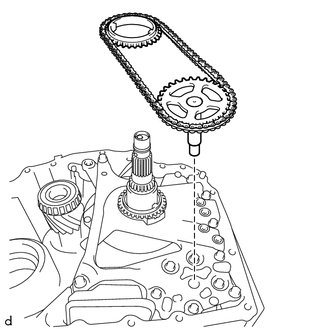 |
24. HINTERE ANLAUFSCHEIBE DES ÖLPUMPENKETTENRADS ENTFERNEN
(a) Hintere Anlaufscheibe des Ölpumpenkettenrads von der vorderen Ölpumpen-Baugruppe abnehmen. |
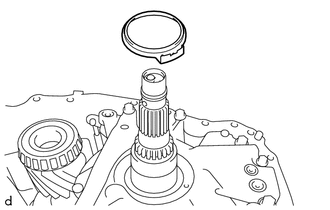 |
25. HANDSCHALTRASTFEDER-BAUGRUPPE ENTFERNEN
(a) Schraube und Handschaltrastfeder-Baugruppe von der vorderen Ölpumpen-Baugruppe abnehmen. |
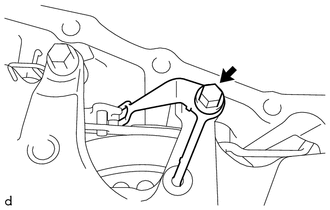 |
26. VORDERE ÖLPUMPEN-BAUGRUPPE ENTFERNEN
HINWEIS:
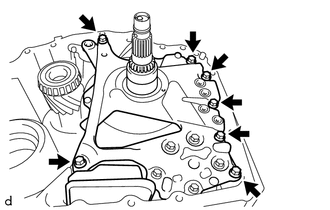
Um eine Beschädigung der vorderen Ölpumpen-Baugruppe und der Getriebeventilkörper-Baugruppe zu vermeiden, beim Abnehmen der vorderen Ölpumpen-Baugruppe zuerst die Getriebeventilkörper-Baugruppe demontieren.
(a) 7 Schrauben entfernen und vordere Ölpumpen-Baugruppe von der Automatikgetriebegehäuse-Baugruppe abnehmen. |
 |
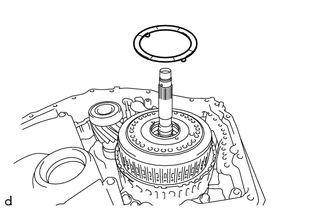
27. ANLAUFSCHEIBE DES PLANETENRADTRÄGERS ENTFERNEN
(a) Anlaufscheibe des Planetenradträgers von der C-3- und C-4-Kupplungsbaugruppe abnehmen. |
 |
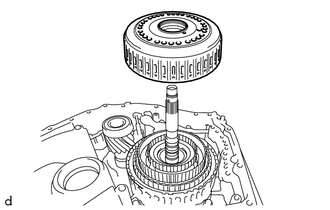
28. C-3- UND C-4-KUPPLUNGSBAUGRUPPE ENTFERNEN
(a) C-3- und C-4-Kupplungsbaugruppe von der vorderen Planetenradsatz-Baugruppe abnehmen. |
 |
29. SPIEL DER C-3-KUPPLUNG PRÜFEN
Hier klicken
30. SPIEL DER C-4-KUPPLUNG PRÜFEN
Hier klicken
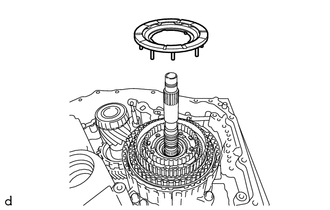
31. NR. 2 ANLAUFSCHEIBE DES PLANETENRADTRÄGERS ENTFERNEN
(a) Nr. 2 Anlaufscheibe des Planetenradträgers von der vorderen Planetenradsatz-Baugruppe abnehmen. |
 |
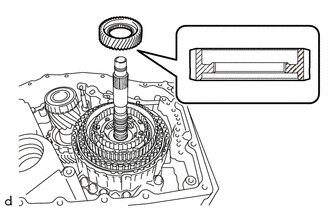
32. PLANETEN-SONNENRAD ENTFERNEN
(a) Planeten-Sonnenrad von der vorderen Planetenradsatz-Baugruppe abnehmen. |
 |
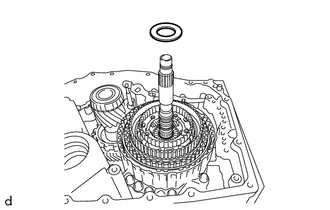
33. NR. 9 AXIAL-LAUFSCHEIBE ENTFERNEN
(a) Nr. 9 Axial-Laufscheibe von der vorderen Planetenradsatz-Baugruppe abnehmen. |
 |
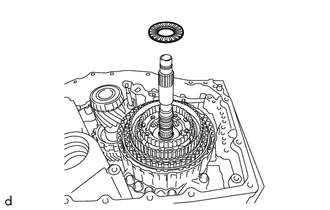
34. AXIAL-NADELLAGER ENTFERNEN
(a) Axial-Nadellager von der vorderen Planetenradsatz-Baugruppe abnehmen. |
 |
35. NR. 8 AXIAL-LAUFSCHEIBE ENTFERNEN
(a) Nr. 8 Axial-Laufscheibe von der vorderen Planetenradsatz-Baugruppe abnehmen. |
|
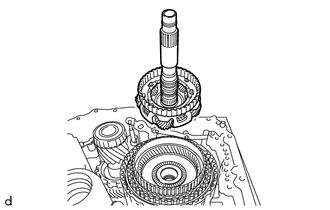
36. VORDERE PLANETENRADSATZ-BAUGRUPPE ENTFERNEN
(a) Vordere Planetenradsatz-Baugruppe vom vorderen Planetenhohlrad abnehmen. |
 |
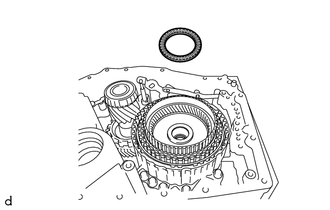
37. AXIAL-NADELLAGER ENTFERNEN
(a) Axial-Nadellager vom vorderen Planetenhohlrad abnehmen. |
 |
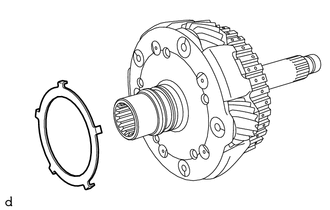
38. NR. 7 AXIAL-LAUFSCHEIBE ENTFERNEN
(a) Nr. 7 Axial-Laufscheibe von der vorderen Planetenradsatz-Baugruppe abnehmen. |
 |
39. VORDERE PLANETENRADSATZ-BAUGRUPPE PRÜFEN
Hier klicken
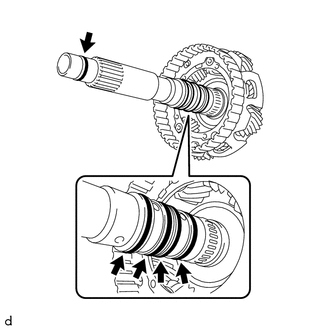
40. ÖLDICHTRING DER EINGANGSWELLE ENTFERNEN
(a) 5 Öldichtringe der Eingangswelle von der vorderen Planetenradsatz-Baugruppe abnehmen. |
 |
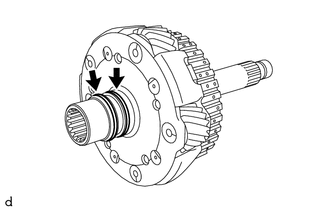
41. HINTERER ÖLDICHTRING DER EINGANGSWELLE ENTFERNEN
(a) 2 hintere Öldichtringe der Eingangswelle von der vorderen Planetenradsatz-Baugruppe abnehmen. |
 |
42. VORDERES PLANETENHOHLRAD ENTFERNEN
(a) Vorderes Planetenhohlrad mit Flansch des vorderen Planetenhohlrads von der C-1-Kupplungsbaugruppe abnehmen. |
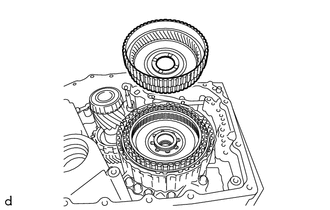 |
(b) Schraubendreher mit mit Schutzband umwickelter Spitze verwenden und den Sicherungsring vom vorderen Planetenhohlrad abnehmen. HINWEIS: Darauf achten, das vordere Planetenhohlrad und den Flansch des vorderen Planetenhohlrads nicht zu beschädigen. |
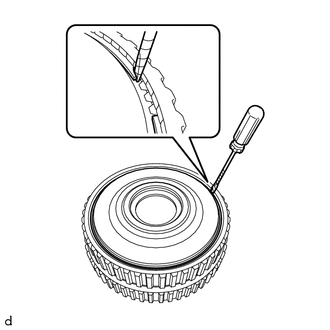 |
(c) Flansch des vorderen Planetenhohlrads vom vorderen Planetenhohlrad abnehmen. |
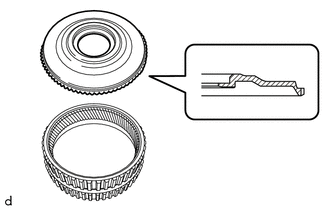 |
43. AXIAL-NADELLAGER ENTFERNEN
(a) Axial-Nadellager von der C-1-Kupplungsbaugruppe abnehmen. |
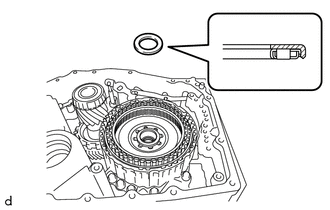 |
44. NR. 6 AXIAL-LAUFSCHEIBE ENTFERNEN
(a) Nr. 6 Axial-Laufscheibe von der C-1-Kupplungsbaugruppe abnehmen. |
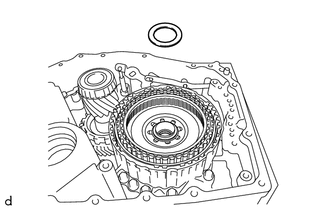 |
45. C-1-KUPPLUNGSBAUGRUPPE ENTFERNEN
(a) C-1-Kupplungsbaugruppe von der Sonnenrad-Eingangsnabe-Baugruppe abnehmen. |
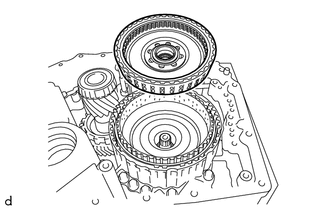 |
46. SPIEL DER C-1-KUPPLUNG PRÜFEN
Hier klicken
47. KUPPLUNGSSCHEIBE DER VORDEREN KUPPLUNG ENTFERNEN
(a) Schraubendreher mit mit Schutzband umwickelter Spitze verwenden und den Sicherungsring von der Kupplungstrommel-Baugruppe abnehmen. HINWEIS: Darauf achten, die Kupplungstrommel-Baugruppe nicht zu beschädigen. |
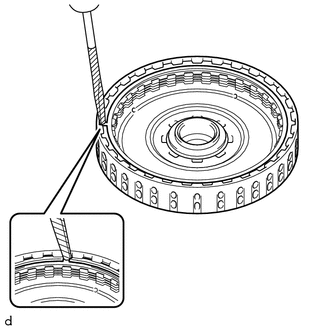 |
(b) Flansch der Vorwärtskupplung, 5 Kupplungsscheiben der vorderen Kupplung und 5 Lamellen der Vorwärts-Lamellenkupplung von der Kupplungstrommel-Baugruppe abnehmen. |
|
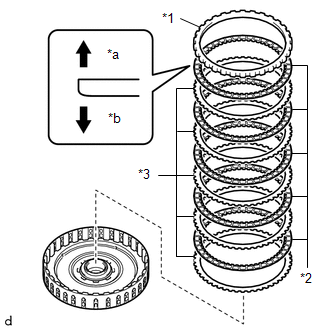
48. KUPPLUNGSSCHEIBE DER VORDEREN KUPPLUNG PRÜFEN
Hier klicken
49. NR. 1 KUPPLUNGSAUSGLEICHER ENTFERNEN
(a) SST auf den Nr. 1 Kupplungsausgleicher setzen und die Rückstellfeder des hinteren Kupplungskolbens mit einer Presse zusammendrücken. SST: 09387-00020 HINWEIS: Die Rückstellfeder des hinteren Kupplungskolbens nicht übermäßig zusammendrücken. |
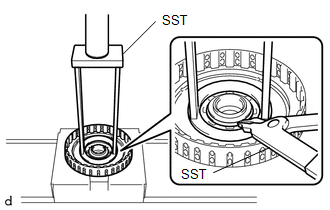 |
(b) Mit SST den Sicherungsring von der Kupplungstrommel-Baugruppe abnehmen.
SST: 09350-30020
09350-07070
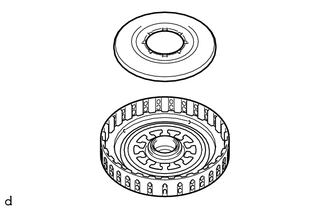
(c) Nr. 1 Kupplungsausgleicher vom Kolben der Vorwärtskupplung abnehmen. |
 |
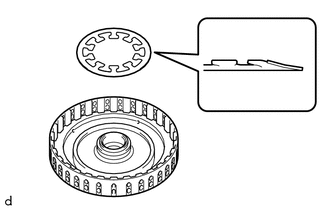
50. DRUCKFEDER DER RÜCKSTELLUNG DES HINTEREN KUPPLUNGSKOLBENS ENTFERNEN
(a) Druckfeder der Rückstellung des hinteren Kupplungskolbens vom Kolben der Vorwärtskupplung abnehmen. |
 |
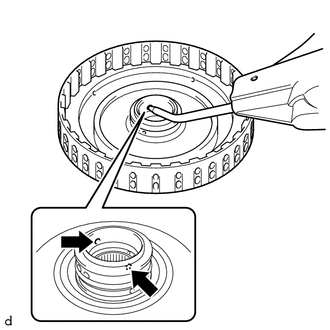
51. KOLBEN DER VORWÄRTSKUPPLUNG ENTFERNEN
(a) Druckluft (392 kPa (4,0 kgf/cm2, 57 psi)) an die Ölbohrung der Kupplungstrommel-Baugruppe anlegen, um den Kolben der Vorwärtskupplung von der Kupplungstrommel-Baugruppe zu lösen. HINWEIS:
|
 |
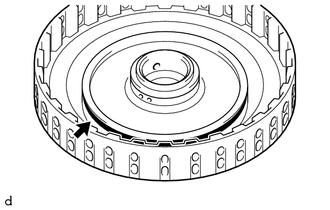
(b) O-Ring von der Kupplungstrommel-Baugruppe abnehmen. |
 |
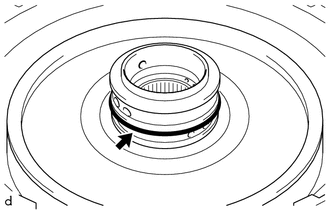
(c) D-Ring von der Kupplungstrommel-Baugruppe abnehmen. |
 |
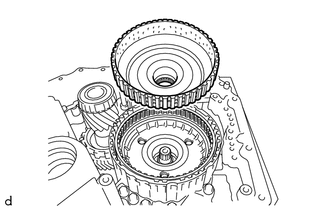
52. SONNENRAD-EINGANGSNABE-BAUGRUPPE ENTFERNEN
(a) Sonnenrad-Eingangsnabe-Baugruppe von der Vorgelegerad-Baugruppe abnehmen. |
 |
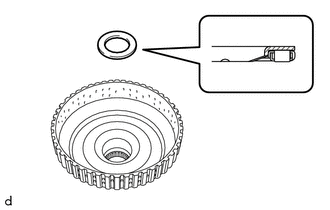
53. AXIAL-NADELLAGER ENTFERNEN
(a) Axial-Nadellager von der Sonnenrad-Eingangsnabe-Baugruppe abnehmen. |
 |
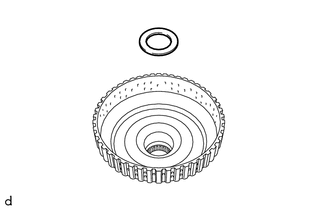
54. NR. 5-AXIALLAGERSCHEIBE AUSBAUEN
(a) Die Nr. 5-Axiallagerscheibe von der Unterbaugruppe der Sonnenrad-Eingangsnabe ausbauen. |
 |
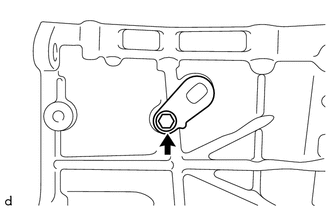
55. SCHALTWELLEN-UNTERBAUGRUPPE AUSBAUEN
(a) Schraube entfernen. |
 |
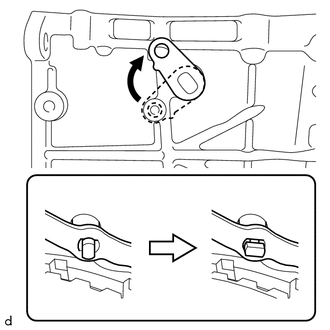
(b) Die Ausfräsungen der Schalthebel-Unterbaugruppe und der Schaltwellen-Unterbaugruppe ausrichten und die Schaltwellen-Unterbaugruppe ausbauen. HINWEIS: Die Schaltwellen-Unterbaugruppe in die in der Abbildung gezeigte Position drehen, um die Ausfräsungen auszurichten. |
 |
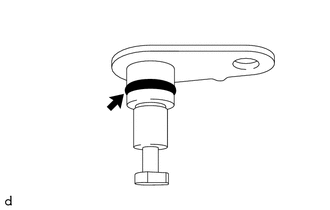
(c) Den O-Ring von der Schaltwellen-Unterbaugruppe abnehmen. |
 |
56. SCHALTHEBEL-UNTERBAUGRUPPE AUSBAUEN
(a) Die Schalthebel-Unterbaugruppe vom Automatikgetriebe-Gehäuse-Unterbaugruppe abnehmen. |
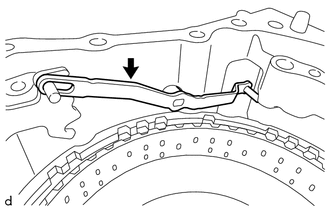 |
57. PARKSPERRE-HALTEPLATTE AUSBAUEN
(a) Die 2 Schrauben und die Parksperren-Haltelplatte von der Automatikgetriebe-Gehäuse-Unterbaugruppe abschrauben. |
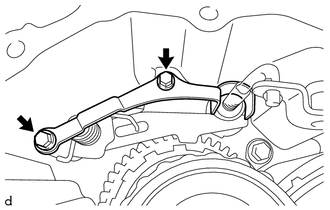 |
58. HALTEFEDER DER SCHALTWELLEN-UNTERBAUGRUPPE AUSBAUEN
(a) Die Haltefeder der Schaltwellen-Unterbaugruppe von der Automatikgetriebe-Gehäuse-Unterbaugruppe abnehmen. |
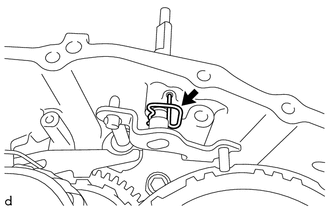 |
59. PARKSPERRSTANGEN-UNTERBAUGRUPPE AUSBAUEN
(a) Die Schaltwellen-Unterbaugruppe und die Parksperrstangen-Unterbaugruppe wie in der Abbildung gezeigt bewegen und die Parksperrstangen-Unterbaugruppe ausbauen. HINWEIS: Die Ausfräsungen der Parksperrstangen-Unterbaugruppe und der Schaltwellen-Unterbaugruppe ausrichten und die Parksperrstangen-Unterbaugruppe ausbauen. |
|
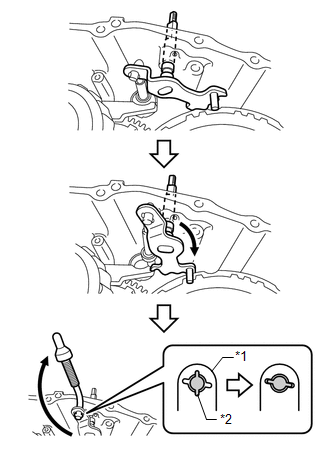
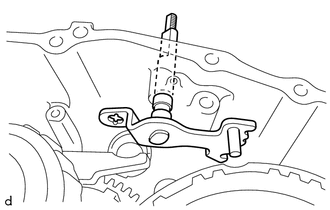
60. SCHALTWELLEN-UNTERBAUGRUPPE AUSBAUEN
(a) Die Schaltwellen-Unterbaugruppe von der Automatikgetriebe-Gehäuse-Unterbaugruppe abnehmen. |
 |
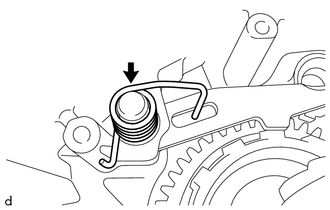
61. PARKSPERRKLINKEN-TORSIONSFEDER AUSBAUEN
(a) Die Parksperrklinken-Torsionsfeder von der Automatikgetriebe-Gehäuse-Unterbaugruppe abnehmen. |
 |
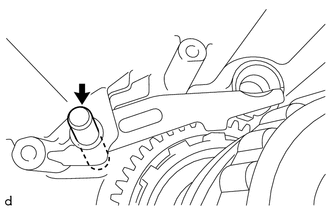
62. PARKSPERRKLINKEN-BOLZEN AUSBAUEN
(a) Den Parksperrklinken-Bolzen von der Automatikgetriebe-Gehäuse-Unterbaugruppe abnehmen. |
 |
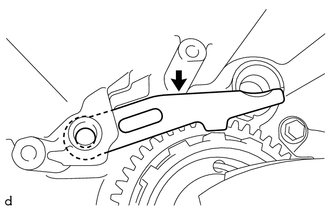
63. PARKSPERRKLINKE AUSBAUEN
(a) Die Parksperrklinke von der Automatikgetriebe-Gehäuse-Unterbaugruppe abnehmen. |
 |
64. PARKSPERRHÜLSE AUSBAUEN
(a) Die Parksperrhülse von der Automatikgetriebe-Gehäuse-Unterbaugruppe abnehmen. |
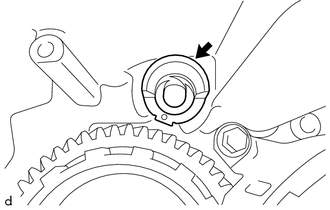 |
65. SPIEL DER B-1-BREMSE PRÜFEN
Hier klicken
66. VORGELEGEANTRIEBSRAD-UNTERBAUGRUPPE AUSBAUEN
(a) Mit einem T50-„TORX“-Steckschlüssel die 2 Schrauben (A) von der Vorgelegeantriebsrad-Unterbaugruppe lösen und herausdrehen. |
|
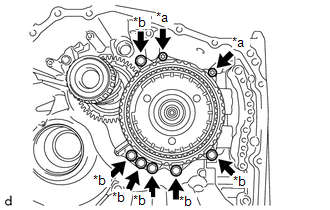
(b) Die 6 Schrauben (B) von der Vorgelegeantriebsrad-Unterbaugruppe abschrauben.
(c) Die Vorgelegeantriebsrad-Unterbaugruppe zusammen mit dem Ritzel und der Vorgelege-Abtriebsrad-Unterbaugruppe von der Automatikgetriebe-Gehäuse-Unterbaugruppe abnehmen. |
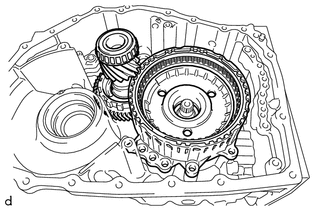 |
(d) O-Ring vom Automatikgetriebe-Gehäuse abnehmen. |
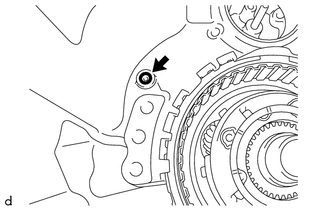 |
67. NR. 1-BREMSSCHEIBE AUSBAUEN
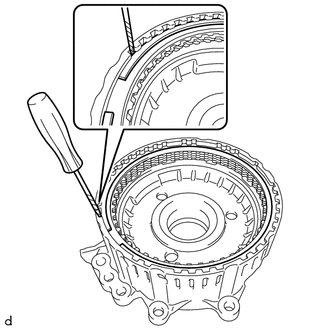
(a) Mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, den Sicherungsring von der Vorgelegeantriebsrad-Unterbaugruppe entfernen. HINWEIS: Darauf achten, die Vorgelegeantriebsrad-Unterbaugruppe nicht zu beschädigen. |
 |
(b) Den Nr. 1-Bremsflansch, 4 Nr. 1-Bremsscheiben und 4 Nr. 1-Bremslamellen von der Vorgelegeantriebsrad-Unterbaugruppe abnehmen. |
|
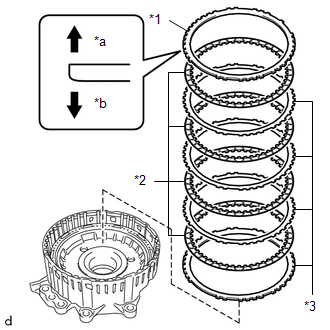
68. NR. 1-BREMSSCHEIBE PRÜFEN
Hier klicken
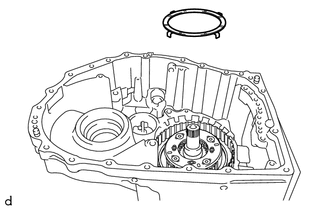
69. NR. 3-AXIALSCHEIBE DES PLANETENRADTRÄGERS AUSBAUEN
(a) Die Nr. 3-Axialscheibe des Planetenradträgers vom hinteren Planetenradsatz abnehmen. |
 |
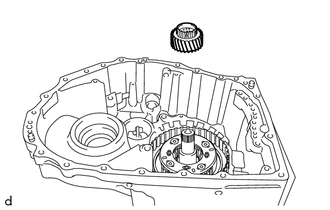
70. PLANETEN-SONNENRAD-UNTERBAUGRUPPE AUSBAUEN
(a) Die Planeten-Sonnenrad-Unterbaugruppe vom hinteren Planetenradsatz abnehmen. |
 |
71. PLANETEN-SONNENRAD-UNTERBAUGRUPPE PRÜFEN
Hier klicken
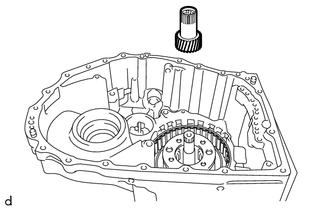
72. HINTERE PLANETEN-SONNENRAD-UNTERBAUGRUPPE AUSBAUEN
(a) Die hintere Planeten-Sonnenrad-Unterbaugruppe von der C-2-Kupplungsbaugruppe abnehmen. |
 |
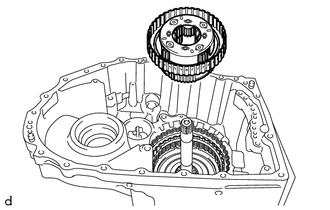
73. HINTEREN PLANETENRADSATZ AUSBAUEN
(a) Den hinteren Planetenradsatz von der C-2-Kupplungsbaugruppe abnehmen. |
 |
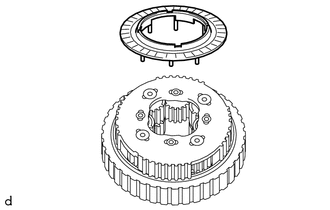
74. NR. 4-AXIALSCHEIBE DES PLANETENRADTRÄGERS AUSBAUEN
(a) Die Nr. 4-Axialscheibe des Planetenradträgers vom hinteren Planetenradsatz abnehmen. |
 |
75. HINTEREN PLANETENRADSATZ PRÜFEN
Hier klicken
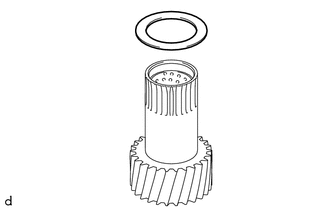
76. NR. 4-AXIALLAGERSCHEIBE AUSBAUEN
(a) Die Nr. 4-Axiallagerscheibe von der hinteren Planeten-Sonnenrad-Unterbaugruppe abnehmen. |
 |
77. AXIAL-NADELLAGER AUSBAUEN
(a) Das Axial-Nadellager von der hinteren Planeten-Sonnenrad-Unterbaugruppe abnehmen. |
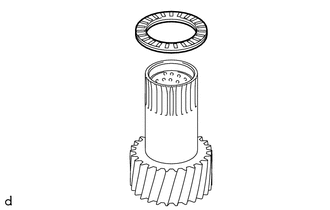 |
78. AXIALLAGERSCHEIBE AUSBAUEN
(a) Die Axiallagerscheibe von der hinteren Planeten-Sonnenrad-Unterbaugruppe abnehmen. |
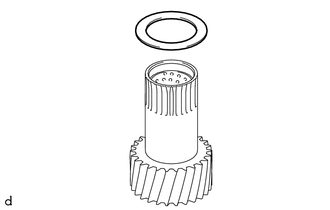 |
79. NR. 3-AXIALLAGERSCHEIBE AUSBAUEN
(a) Die Nr. 3-Axiallagerscheibe von der hinteren Planeten-Sonnenrad-Unterbaugruppe abnehmen. |
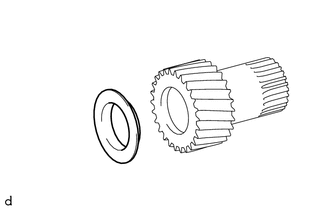 |
80. HINTERE PLANETEN-SONNENRAD-UNTERBAUGRUPPE PRÜFEN
Hier klicken
81. AXIAL-NADELLAGER AUSBAUEN
(a) Das Axial-Nadellager von der C-2-Kupplungsbaugruppe abnehmen. |
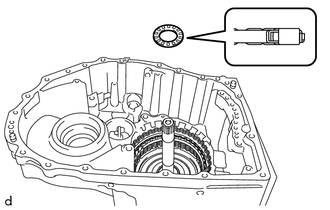 |
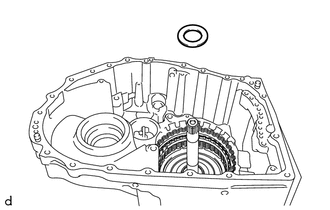
82. NR. 2-AXIALLAGERSCHEIBE AUSBAUEN
(a) Die Nr. 2-Axiallagerscheibe von der C-2-Kupplungsbaugruppe abnehmen. |
 |
83. SPIEL DER C-2-KUPPLUNG PRÜFEN
Hier klicken
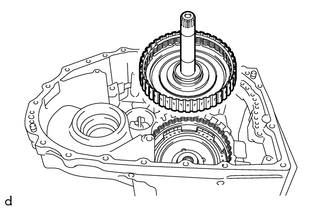
84. C-2-KUPPLUNGSBAUGRUPPE AUSBAUEN
(a) Die C-2-Kupplungsbaugruppe von der Automatikgetriebe-Gehäuse-Unterbaugruppe abnehmen. |
 |
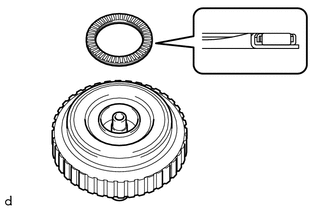
85. AXIAL-NADELLAGER AUSBAUEN
(a) Das Axial-Nadellager von der C-2-Kupplungsbaugruppe abnehmen. |
 |
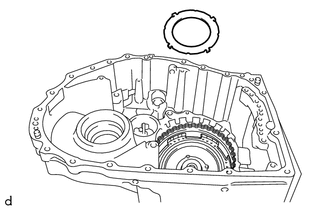
86. NR. 1-AXIALLAGERSCHEIBE AUSBAUEN
(a) Die Nr. 1-Axiallagerscheibe von der Automatikgetriebe-Gehäuse-Unterbaugruppe abnehmen. |
 |
87. NR. 2-KUPPLUNGSSCHEIBE AUSBAUEN
(a) Mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, den Sicherungsring von der Zwischenwellen-Unterbaugruppe entfernen. HINWEIS: Darauf achten, die Zwischenwellen-Unterbaugruppe nicht zu beschädigen. |
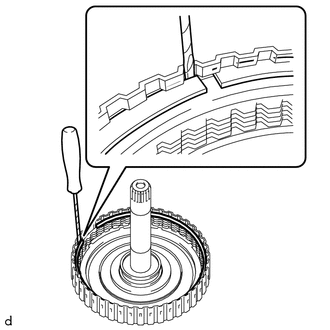 |
(b) Den Direktkupplungsflansch, 4 Nr. 2-Kupplungsscheiben und 4 Nr. 2-Kupplungsstahlscheiben von der Zwischenwellen-Unterbaugruppe abnehmen. |
|
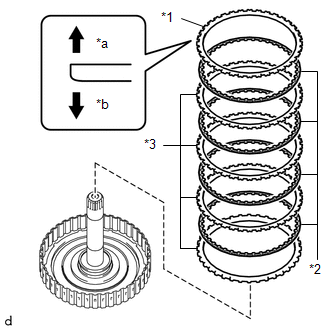
88. KUPPLUNGSSCHEIBE NR. 2 PRÜFEN
Hier klicken
89. C-2-KUPPLUNGSAUSGLEICHER ENTFERNEN
(a) SST auf den C-2-Kupplungsausgleicher setzen und die Rückstellfederbaugruppe der Kupplung mit einer Presse zusammendrücken. SST: 09387-00020 HINWEIS: Die Rückstellfederbaugruppe der Kupplung nicht übermäßig zusammendrücken. |
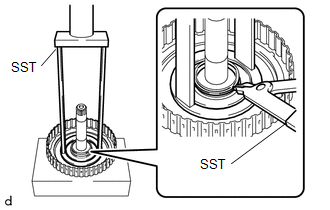 |
(b) Mit SST den Sicherungsring von der Zwischenwellenbaugruppe entfernen.
SST: 09350-30020
09350-07070
(c) C-2-Kupplungsausgleicher von der Zwischenwellenbaugruppe abnehmen. |
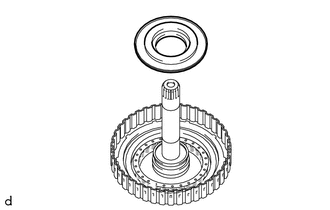 |
90. RÜCKSTELLFEDERBAUGRUPPE DER KUPPLUNG ENTFERNEN
(a) Rückstellfederbaugruppe der Kupplung von der Zwischenwellenbaugruppe abnehmen. |
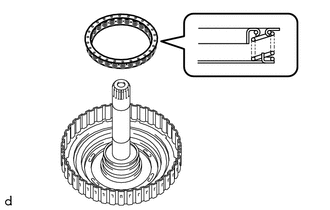 |
91. RÜCKSTELLFEDERBAUGRUPPE DER KUPPLUNG PRÜFEN
Hier klicken
92. C-2-KUPPLUNGSKOLBEN ENTFERNEN
(a) Druckluft (392 kPa (4,0 kgf/cm², 57 psi)) an die Ölbohrung der Zwischenwellenbaugruppe anlegen. HINWEIS:
|
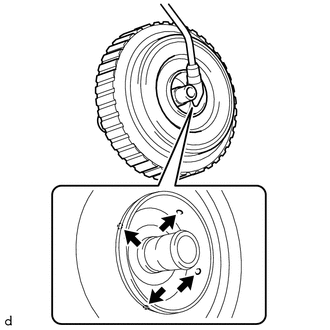 |
(b) C-2-Kupplungskolben von der Zwischenwellenbaugruppe abnehmen. |
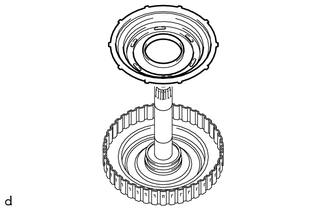 |
(c) Die 2 O-Ringe von der Zwischenwellenbaugruppe entfernen. |
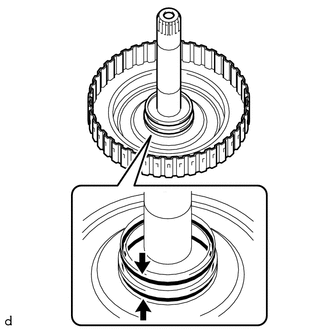 |
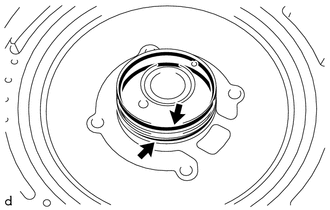
93. ÖLDICHTRING DER DIREKTKUPPLUNGSTROMMEL ENTFERNEN
(a) Die 2 Öldichtringe der Direktkupplungstrommel vom Automatikgetriebegehäuse-Baugruppe entfernen. |
 |
94. SPIEL DER B-2-BREMSE PRÜFEN
Hier klicken
95. BREMSLAMELLEN DER 2. BREMSE ENTFERNEN
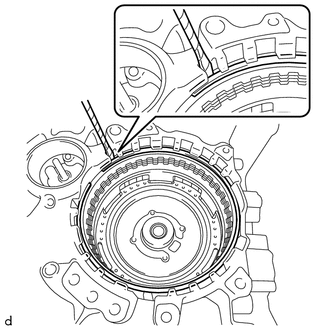
(a) Mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, den Sicherungsring von der Automatikgetriebegehäuse-Baugruppe entfernen. HINWEIS: Darauf achten, die Automatikgetriebegehäuse-Baugruppe nicht zu beschädigen. |
 |
(b) Bremsflansch der 2. Bremse, 5 Bremsscheiben der 2. Bremse und 5 Bremsplatten der 2. Bremse von der Automatikgetriebegehäuse-Baugruppe entfernen. |
|
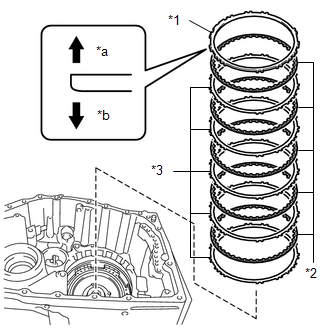
96. BREMSSCHEIBEN DER 2. BREMSE PRÜFEN
Hier klicken
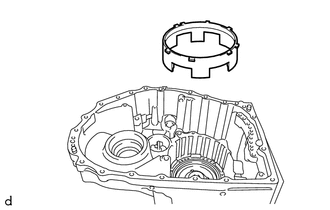
97. KOLBEN DER 1. UND RÜCKWÄRTSGANG-BREMSE NR. 2 ENTFERNEN
(a) Kolben der 1. und Rückwärtsgang-Bremse Nr. 2 von der Automatikgetriebegehäuse-Baugruppe entfernen. |
 |
98. RÜCKSTELLFEDERBAUGRUPPE DER 1. UND RÜCKWÄRTSGANG-BREMSE ENTFERNEN
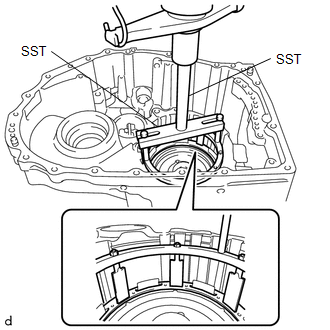
(a) SST auf die Rückstellfederbaugruppe der 1. und Rückwärtsgang-Bremse setzen und diese mit einer Presse zusammendrücken. SST: 09380-60011 09381-06020 09381-06050 09381-06060 09381-06100 09381-06110 SST: 09950-70010 09951-07200 HINWEIS: Die Rückstellfederbaugruppe der 1. und Rückwärtsgang-Bremse nicht übermäßig zusammendrücken. |
 |
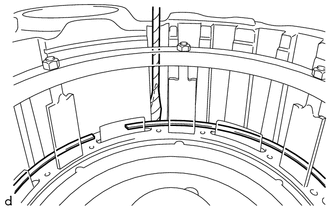
(b) Mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, den Sicherungsring von der Automatikgetriebegehäuse-Baugruppe entfernen. HINWEIS: Darauf achten, die Automatikgetriebegehäuse-Baugruppe nicht zu beschädigen. |
 |
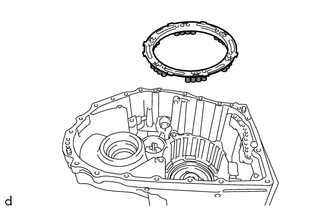
(c) Rückstellfederbaugruppe der 1. und Rückwärtsgang-Bremse von der Automatikgetriebegehäuse-Baugruppe abnehmen. |
 |
99. RÜCKSTELLFEDERBAUGRUPPE DER 1. UND RÜCKWÄRTSGANG-BREMSE PRÜFEN
Hier klicken
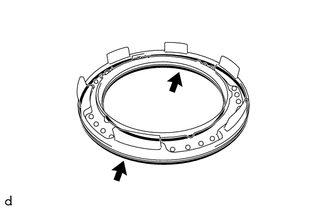
100. KOLBEN DER 1. UND RÜCKWÄRTSGANG-BREMSE ENTFERNEN
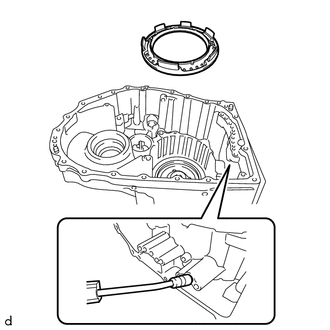
(a) Druckluft (ca. 392 kPa (4,0 kgf/cm², 57 psi)) an die ATF-Bohrung anlegen, um den Kolben der 1. und Rückwärtsgang-Bremse von der Automatikgetriebegehäuse-Baugruppe zu entfernen. |
 |
(b) Die 2 O-Ringe vom Kolben der 1. und Rückwärtsgang-Bremse entfernen. |
 |
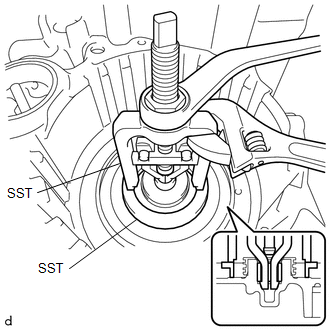
101. NADELLAGER ENTFERNEN
(a) Mit SST das Nadellager von der Automatikgetriebegehäuse-Baugruppe entfernen. SST: 09303-55010 SST: 09502-12010 HINWEIS: Darauf achten, die Automatikgetriebegehäuse-Baugruppe nicht zu beschädigen. |
 |
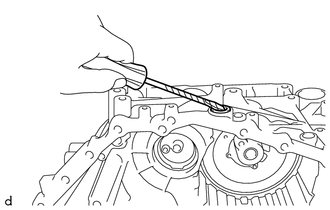
102. DICHTUNG DER SCHALTWELLE DES HANDSCHALTVENTILS ENTFERNEN
(a) Mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, die Dichtung der Schaltwelle des Handschaltventils von der Automatikgetriebegehäuse-Baugruppe entfernen. HINWEIS: Darauf achten, die Automatikgetriebegehäuse-Baugruppe nicht zu beschädigen. |
 |
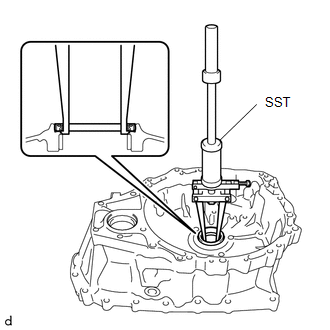
103. GETRIEBEGEHÄUSE-WELLENDICHTRING ENTFERNEN
(a) Mit SST den Getriebegehäuse-Wellendichtring vom Achsgehäuse entfernen. SST: 09308-36010 HINWEIS: Darauf achten, das Achsgehäuse nicht zu beschädigen. |
 |
104. WELLENDICHTRING ANTRIEBSWELLE VORNE RECHTS ENTFERNEN
(a) Mit SST den Wellendichtring der vorderen Antriebswelle rechts vom Achsgehäuse entfernen. SST: 09308-36010 HINWEIS: Darauf achten, das Achsgehäuse nicht zu beschädigen. |
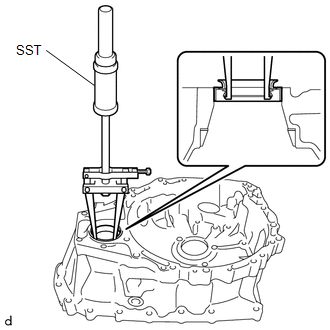 |
105. WELLENDICHTRING ANTRIEBSWELLE VORNE LINKS ENTFERNEN
(a) Mit SST den Wellendichtring der vorderen Antriebswelle links von der Automatikgetriebegehäuse-Baugruppe entfernen. SST: 09308-36010 HINWEIS: Darauf achten, die Automatikgetriebegehäuse-Baugruppe nicht zu beschädigen. |
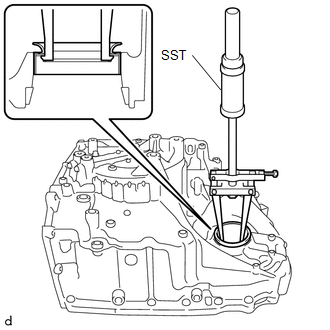 |
106. NADELLAGER ENTFERNEN
(a) Mit SST und einer Presse das Nadellager vom Achsgehäuse entfernen. SST: 09950-60011 09951-00550 SST: 09950-70010 09951-07200 HINWEIS: Darauf achten, das Achsgehäuse nicht zu beschädigen. |
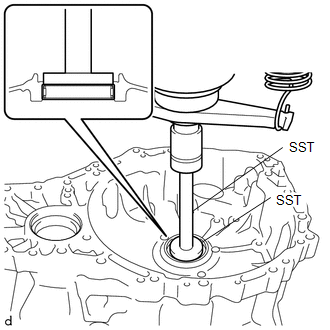 |
107. ÄUSSERER LAUFRING DES HINTEREN KEGELROLLENLAGERS DES VORGELEGERADS ENTFERNEN
(a) Mit SST den äußeren Laufring des hinteren Kegelrollenlagers des Vorgelegerads von der Automatikgetriebegehäuse-Baugruppe entfernen.
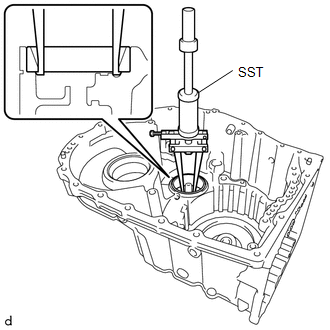
SST: 09308-36010
HINWEIS:
Darauf achten, die Automatikgetriebegehäuse-Baugruppe nicht zu beschädigen.
HINWEIS:
Beim Entfernen der Teile die Klaue des SST mit der Vertiefung der Automatikgetriebegehäuse-Baugruppe ausrichten.
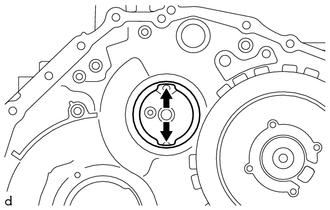
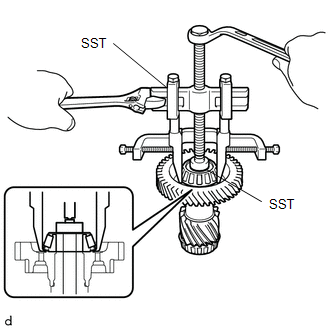
108. INNERER LAUFRING DES HINTEREN KEGELROLLENLAGERS DES VORGELEGERADS ENTFERNEN
(a) Mit SST den inneren Laufring des hinteren Kegelrollenlagers des Vorgelegerads von der Ritzel- und Vorgelegerad-Baugruppe entfernen. SST: 09950-40011 09951-04010 09952-04010 09953-04030 09954-04010 09955-04011 09957-04010 09958-04011 SST: 09950-60011 09951-00310 HINWEIS: Da das SST am Rollenbereich angesetzt ist, besteht die Möglichkeit, dass der Rollenbereich bricht und sich das SST löst, bevor der innere Laufring des hinteren Kegelrollenlagers des Vorgelegerads entfernt ist. |
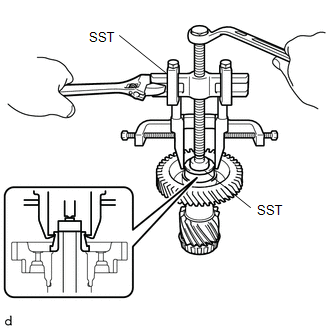
 |
(b) Falls der Rollenbereich bricht und sich das SST löst, das SST in der in der Abbildung gezeigten Position erneut am inneren Laufring ansetzen und das Entfernen fortsetzen. SST: 09950-40011 09951-04010 09952-04010 09953-04030 09954-04010 09955-04011 09957-04010 09958-04011 SST: 09950-60011 09951-00310 |
 |
109. ÄUSSERER LAUFRING DES VORDEREN KEGELROLLENLAGERS DES VORGELEGERADS ENTFERNEN
(a) Mit SST den äußeren Laufring des vorderen Kegelrollenlagers des Vorgelegerads und die Ausgleichsscheibe des Ritzels und Vorgelegerads vom Achsgehäuse entfernen.
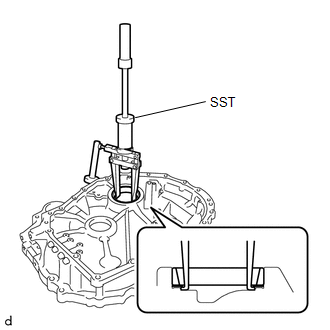
SST: 09308-36010
HINWEIS:
Darauf achten, das Achsgehäuse nicht zu beschädigen.
HINWEIS:
Beim Entfernen der Teile die Klaue des SST mit der Vertiefung des Achsgehäuses ausrichten.
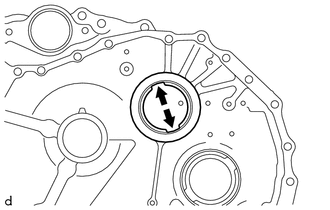
110. INNERER LAUFRING DES VORDEREN KEGELROLLENLAGERS DES VORGELEGERADS ENTFERNEN
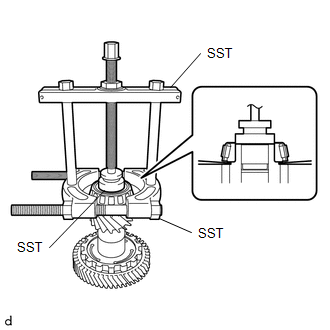
(a) Mit SST den inneren Laufring des vorderen Kegelrollenlagers des Vorgelegerads von der Ritzel- und Vorgelegerad-Baugruppe entfernen. SST: 09950-00020 SST: 09950-00030 SST: 09950-60011 09951-00380 |
 |
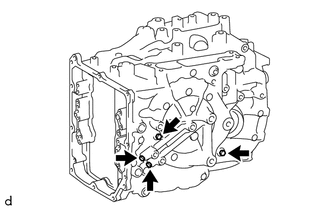
111. VERSCHLUSSSTOPFEN NR. 1 DES GETRIEBEGEHÄUSES ENTFERNEN
(a) Die 4 Verschlussstopfen Nr. 1 von der Automatikgetriebegehäuse-Baugruppe entfernen. |
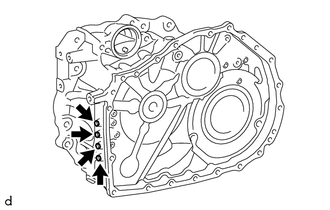
 |
(b) Die 4 Verschlussstopfen Nr. 1 vom Achsgehäuse entfernen. |
 |
(c) Die 8 O-Ringe von den 8 Verschlussstopfen Nr. 1 entfernen. |
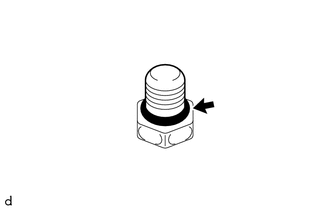 |
112. VERSCHLUSSSTOPFEN NR. 2 DES GETRIEBEGEHÄUSES ENTFERNEN
(a) Mit einem 6-mm-Innensechskant-Steckschlüssel die 3 Verschlussstopfen Nr. 2 und 3 Dichtungen von der Automatikgetriebegehäuse-Baugruppe entfernen. |
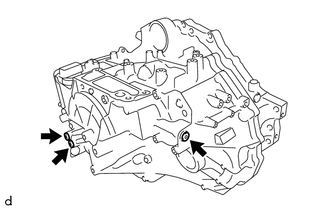 |
(b) Mit einem 6-mm-Innensechskant-Steckschlüssel die 3 Verschlussstopfen Nr. 2 und 3 Dichtungen vom Achsgehäuse entfernen. |
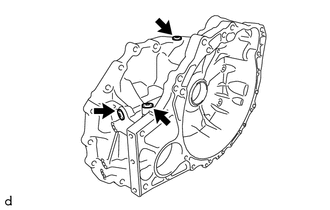 |
113. ZYLINDERSTIFT DES AUTOMATIKGETRIEBEGEHÄUSES ENTFERNEN
HINWEIS:
Die Zylinderstifte des Automatikgetriebegehäuses müssen nur entfernt werden, wenn sie ersetzt werden sollen.
(a) Die 2 Zylinderstifte des Automatikgetriebegehäuses von der Automatikgetriebegehäuse-Baugruppe entfernen. |
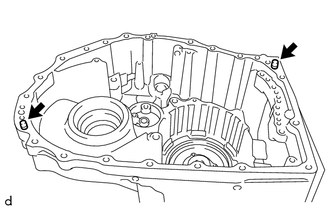 |
114. ENTLÜFTERSTOPFEN NR. 1 (ATM) ENTFERNEN
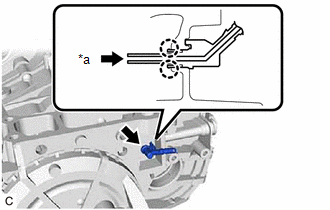
(a) Jede Klaue lösen und den Entlüfterstopfen Nr. 1 (ATM) von der Automatikgetriebegehäuse-Baugruppe entfernen. HINWEIS: Darauf achten, die Automatikgetriebegehäuse-Baugruppe nicht zu beschädigen. |
|
Prüfung
PRÜFUNG
ARBEITSSCHRITTE
1. ÖLREINIGUNGSMAGNET DES GETRIEBES PRÜFEN
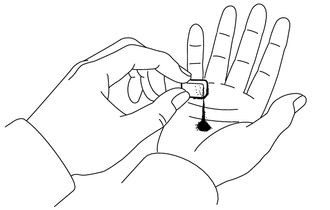
(a) Die ausgebauten Ölreinigungsmagnete des Getriebes verwenden, um Stahlspäne aufzufangen. Die Späne und Partikel im Getriebegehäuse und an den Ölreinigungsmagneten untersuchen, um festzustellen, welche Art von Verschleiß im Automatikgetriebe vorliegen könnte. Ergebnis: Stahl (magnetisch) Verschleiß an Lager, Zahnrad und Lamelle Messing (nicht magnetisch) Buchsenverschleiß |
 |
2. VORDERE KUPPLUNGSSCHEIBE PRÜFEN
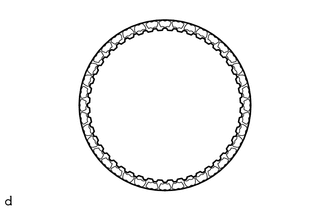
(a) Prüfen, ob die Kontaktflächen der vorderen Kupplungsscheibe, der Kupplungslamelle der vorderen Lamellenkupplung und des Kupplungsflansches der Vorwärtskupplung verschlissen oder verbrannt sind. Falls erforderlich, ersetzen. HINWEIS:
|
 |
3. KUPPLUNGSSCHEIBE NR. 2 PRÜFEN
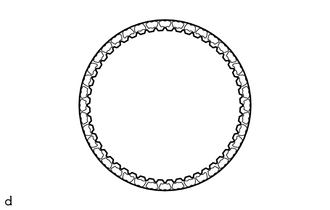
(a) Prüfen, ob die Kontaktflächen der Kupplungsscheibe Nr. 2, der Kupplungslamelle Nr. 2 und des Kupplungsflansches der direkten Kupplung verschlissen oder verbrannt sind. Falls erforderlich, ersetzen. HINWEIS:
|
 |
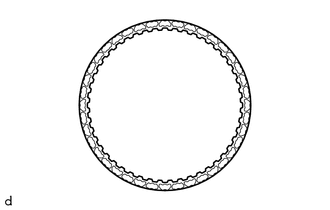
4. BREMSSCHEIBE NR. 1 PRÜFEN
(a) Prüfen, ob die Kontaktflächen der Bremsscheibe Nr. 1, der Bremslamelle Nr. 1 und des Bremsflansches Nr. 1 verschlissen oder verbrannt sind. Falls erforderlich, ersetzen. HINWEIS:
|
 |
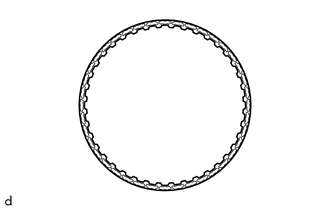
5. BREMSSCHEIBE DER 2. BREMSE PRÜFEN
(a) Prüfen, ob die Kontaktflächen der Bremsscheibe der 2. Bremse, der Bremslamelle der 2. Bremse und des Bremsflansches der 2. Bremse verschlissen oder verbrannt sind. Falls erforderlich, ersetzen. HINWEIS:
|
 |
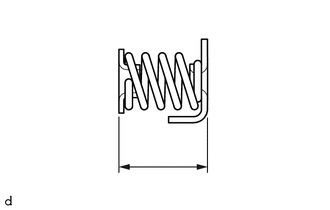
6. KUPPLUNGSRÜCKSTELLFEDER-BAUGRUPPE PRÜFEN
(a) Mit einem Messschieber die freie Länge der Kupplungsrückstellfeder-Baugruppe zusammen mit dem Federteller messen. Standard-Freilänge: 14,61 mm (0,575 in.) Wenn die freie Länge kürzer als die Standard-Freilänge ist, die Kupplungsrückstellfeder-Baugruppe ersetzen. |
 |
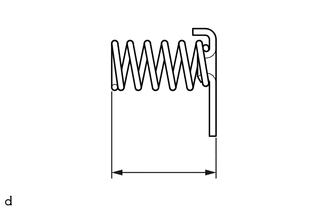
7. RÜCKSTELLFEDER-BAUGRUPPE DER 1. BREMSE UND RÜCKWÄRTSGANGBREMSE PRÜFEN
(a) Mit einem Messschieber die freie Länge der Rückstellfeder-Baugruppe der 1. Bremse und Rückwärtsgangbremse zusammen mit dem Federteller messen. Standard-Freilänge: 18,29 mm (0,720 in.) Wenn die freie Länge kürzer als die Standard-Freilänge ist, die Rückstellfeder-Baugruppe der 1. Bremse und Rückwärtsgangbremse ersetzen. |
 |
8. PLANETENRADWELLE MIT SONNENRAD PRÜFEN
(a) Mit einem Innenmessgerät den Innendurchmesser der Buchse der Planetenradwelle mit Sonnenrad messen. Standard-Innendurchmesser: 33,286 bis 33,312 mm (1,310 bis 1,311 in.) Maximaler Innendurchmesser: 33,312 mm (1,311 in.) Wenn der Innendurchmesser größer als der Maximalwert ist, die Planetenradwelle mit Sonnenrad ersetzen. |
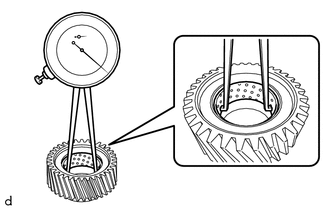 |
9. HINTERE PLANETENRADWELLE MIT SONNENRAD PRÜFEN
(a) Mit einem Innenmessgerät den Innendurchmesser der Buchse der hinteren Planetenradwelle mit Sonnenrad messen. Standard-Innendurchmesser: 24,287 bis 24,313 mm (0,956 bis 0,957 in.) Maximaler Innendurchmesser: 24,313 mm (0,957 in.) Wenn der Innendurchmesser größer als der Maximalwert ist, die hintere Planetenradwelle mit Sonnenrad ersetzen. |
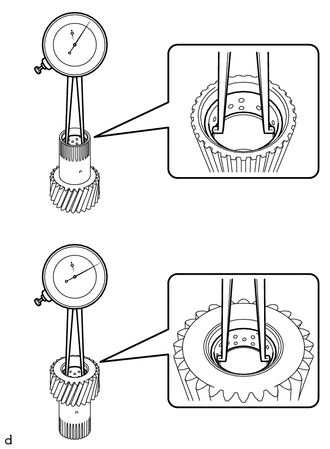 |
10. VORDERE PLANETENRADSATZ-BAUGRUPPE PRÜFEN
(a) für äußeres Planetenrad: (1) Mit einer Fühlerlehre das Spiel zwischen Planetenradträger und Planetenrädern an 5 Stellen messen. Standardwert: 0,2 bis 0,6 mm (0,00787 bis 0,0236 Zoll) Wenn das Spiel größer als das Standardspiel ist, die vordere Planetenradsatz-Baugruppe ersetzen. |
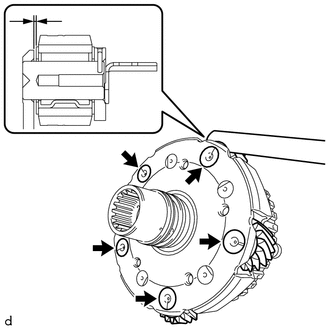 |
(b) für inneres Planetenrad: (1) Mit einer Fühlerlehre das Spiel zwischen Planetenradträger und Planetenrädern an 5 Stellen messen. Standardwert: 0,2 bis 0,6 mm (0,00787 bis 0,0236 Zoll) Wenn das Spiel größer als das Standardspiel ist, die vordere Planetenradsatz-Baugruppe ersetzen. |
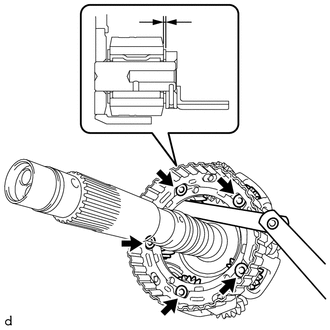 |
11. HINTERE PLANETENRADSATZ-BAUGRUPPE PRÜFEN
(a) für langes Planetenrad: (1) Mit einer Fühlerlehre das Spiel zwischen Planetenradträger und Planetenrädern an 4 Stellen messen. Standardwert: 0,15 bis 1,05 mm (0,00591 bis 0,0413 in.) Wenn das Spiel größer als das Standardspiel ist, die hintere Planetenradsatz-Baugruppe ersetzen. |
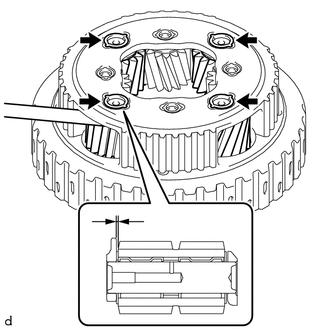 |
(b) für kurzes Planetenrad: (1) Mit einer Fühlerlehre das Spiel zwischen Planetenradträger und Planetenrädern an 4 Stellen messen. Standardwert: 0,15 bis 0,85 mm (0,00591 bis 0,0335 in.) Wenn das Spiel größer als das Standardspiel ist, die hintere Planetenradsatz-Baugruppe ersetzen. |
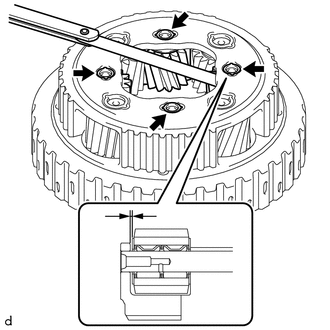 |
12. AXIALSPIEL DER EINGANGSWELLE PRÜFEN
(a) Mit einer Messuhr das Axialspiel der Eingangswelle messen. Standard-Axialspiel der Eingangswelle: 0,332 bis 1,103 mm (0,0131 bis 0,0434 in.) |
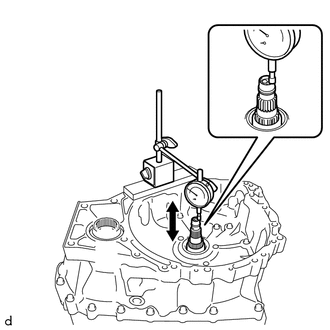 |
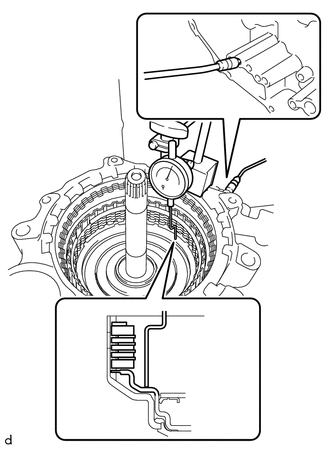
13. SPIEL DER C-3-KUPPLUNG PRÜFEN
(a) Die C-3- und C-4-Kupplungsbaugruppe auf die vordere Ölpumpenbaugruppe setzen.
(b) Mit einer Messuhr das Spiel der C-3-Kupplung messen, während Druckluft (ca. 200 kPa (2,0 kgf/cm², 29 psi)) angelegt wird.
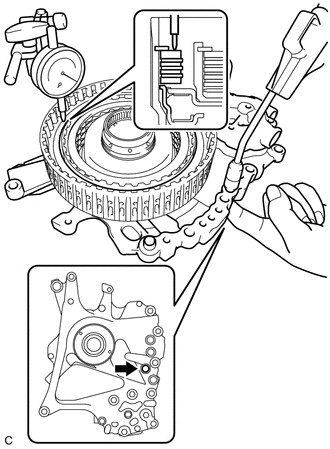
 |
Abdeckung Ölbohrung |
Lamellenspiel (Richtwert):
0,19 bis 0,61 mm (0,00748 bis 0,0240 in.)
HINWEIS:
- Beim Anlegen der Druckluft die in der Abbildung gezeigte Stelle mit dem Finger abdecken.
- Um das Spiel zu ermitteln, an mindestens 3 Stellen messen und die Ergebnisse mitteln.
Wenn das Spiel nicht den Vorgaben entspricht, die C-3- und C-4-Kupplungsbaugruppe ersetzen.
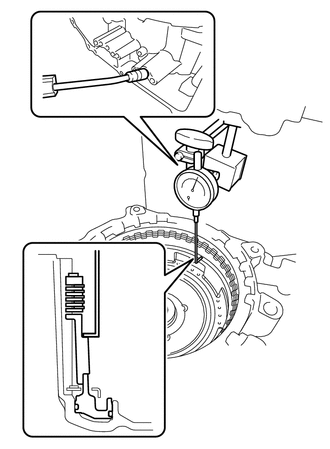
14. SPIEL DER C-4-KUPPLUNG PRÜFEN
(a) Die C-3- und C-4-Kupplungsbaugruppe auf die vordere Ölpumpenbaugruppe setzen.
(b) Mit einer Messuhr das Spiel der C-4-Kupplung messen, während Druckluft (ca. 400 kPa (4,1 kgf/cm², 58 psi)) angelegt wird.
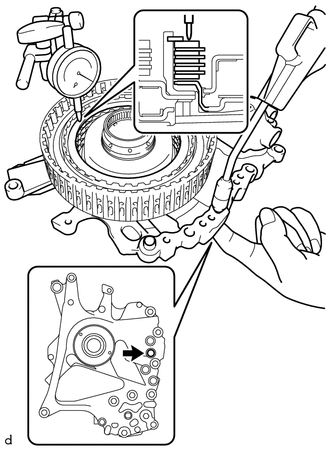
|
Abdeckung Ölbohrung |
Lamellenspiel (Richtwert):
0,27 bis 0,73 mm (0,0106 bis 0,0287 in.)
HINWEIS:
- Beim Anlegen der Druckluft die in der Abbildung gezeigte Stelle mit dem Finger abdecken.
- Um das Spiel zu ermitteln, an mindestens 3 Stellen messen und die Ergebnisse mitteln.
Wenn das Spiel nicht den Vorgaben entspricht, die C-3- und C-4-Kupplungsbaugruppe ersetzen.
15. SPIEL DER C-1-KUPPLUNG PRÜFEN
HINWEIS:
Bauteile von TMC Made und TMMWV Made können anhand der Stelle identifiziert werden, an der die Seriennummer eingeprägt ist.
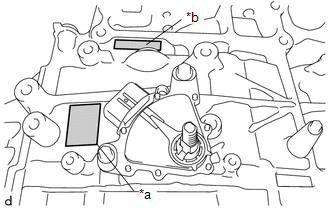
*a |
TMC Made |
*b |
TMMWV Made |
(a) Mit einer Messuhr das Spiel der C-1-Kupplung messen, während Druckluft (ca. 200 kPa (2,0 kgf/cm², 29 psi)) angelegt wird. Lamellenspiel (Richtwert): 1,0 bis 1,2 mm (0,0394 bis 0,0472 in.) HINWEIS:
Wenn das Spiel nicht den Vorgaben entspricht, einen passenden vorderen Kupplungsflansch auswählen, sodass das Spiel innerhalb des vorgegebenen Bereichs liegt. Dicke des Vorwärtskupplungsflanschs: für TMC Made:
|
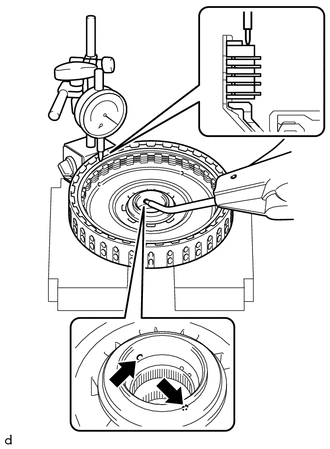 |
16. SPIEL DER B-1-BREMSE PRÜFEN
HINWEIS:
Bauteile von TMC Made und TMMWV Made können anhand der Stelle identifiziert werden, an der die Seriennummer eingeprägt ist.
*a |
TMC Made |
*b |
TMMWV Made |
(a) Das Spiel der B-1-Bremse mit einer Messuhr messen, während Druckluft (ca. 200 kPa (2,0 kgf/cm2, 29 psi)) anliegt. Lamellenspiel: 0.8 bis 1.0 mm (0.0315 bis 0.0394 in.) HINWEIS: Um das Spiel zu ermitteln, an mindestens 3 Stellen messen und die Ergebnisse mitteln. Liegt das Spiel nicht im Sollbereich, einen passenden Bremsflansch Nr. 1 auswählen, sodass das Spiel innerhalb des vorgegebenen Bereichs liegt. Dicke des Bremsflanschs Nr. 1: für TMC Made:
|
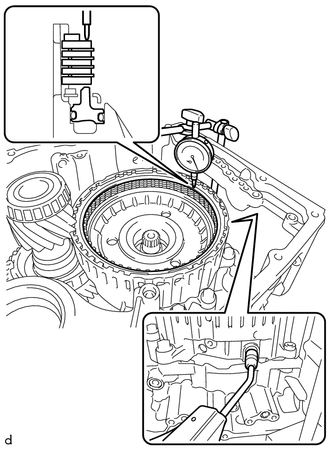 |
17. SPIEL DER C-2-KUPPLUNG PRÜFEN
HINWEIS:
Bauteile von TMC Made und TMMWV Made können anhand der Stelle identifiziert werden, an der die Seriennummer eingeprägt ist.
*a |
TMC Made |
*b |
TMMWV Made |
(a) Das Spiel der C-2-Kupplung mit einer Messuhr messen, während Druckluft (ca. 400 kPa (4,1 kgf/cm2, 58 psi)) anliegt. Kolbenhub: 0.8 bis 1.0 mm (0.0315 bis 0.0394 in.) HINWEIS: Um das Spiel zu ermitteln, an mindestens 3 Stellen messen und die Ergebnisse mitteln. Liegt das Spiel nicht im Sollbereich, einen passenden Direktkupplungsflansch auswählen, sodass das Spiel innerhalb des vorgegebenen Bereichs liegt. Dicke des Direktkupplungsflanschs: für TMC Made:
|
 |
18. SPIEL DER B-2-BREMSE PRÜFEN
HINWEIS:
Bauteile von TMC Made und TMMWV Made können anhand der Stelle identifiziert werden, an der die Seriennummer eingeprägt ist.
*a |
TMC Made |
*b |
TMMWV Made |
(a) Das Spiel der B-2-Bremse mit einer Messuhr messen, während Druckluft (ca. 200 kPa (2,0 kgf/cm2, 29 psi)) anliegt. Kolbenhub: 1,0 bis 1,2 mm (0,0394 bis 0,0472 in.) HINWEIS: Um das Spiel zu ermitteln, an mindestens 3 Stellen messen und die Ergebnisse mitteln. Liegt das Spiel nicht im Sollbereich, einen passenden Bremsflansch der 2. Bremse auswählen, sodass das Spiel innerhalb des vorgegebenen Bereichs liegt. HINWEIS: Es sind 7 Bremsflansche der 2. Bremse mit unterschiedlichen Dicken erhältlich. Dicke des Bremsflanschs der 2. Bremse: für TMC Made:
|
 |
Zusammenbau
MONTAGE
ARBEITSSCHRITTE
1. LAGERPOSITION
Lagerposition und Einbaurichtung prüfen.
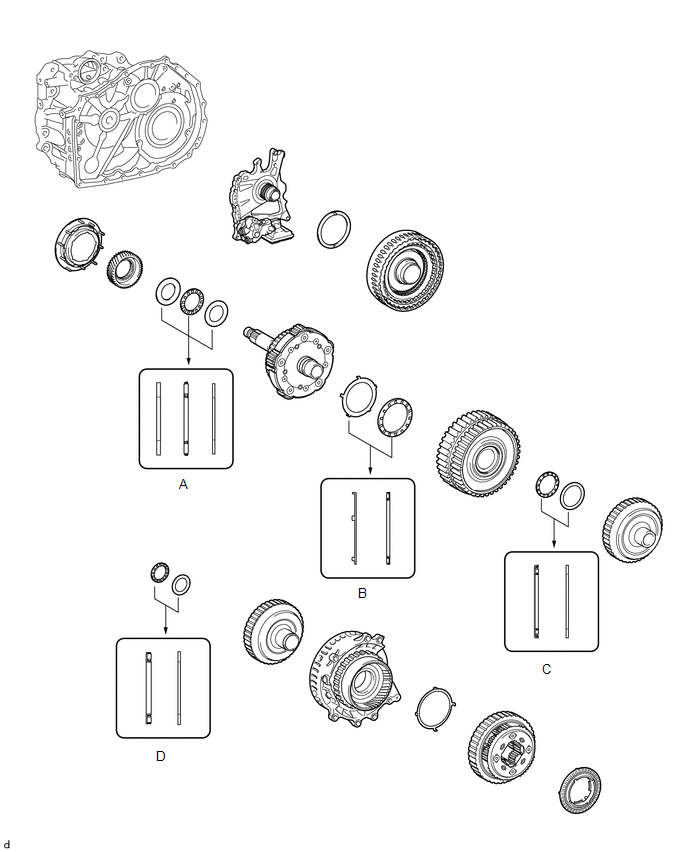
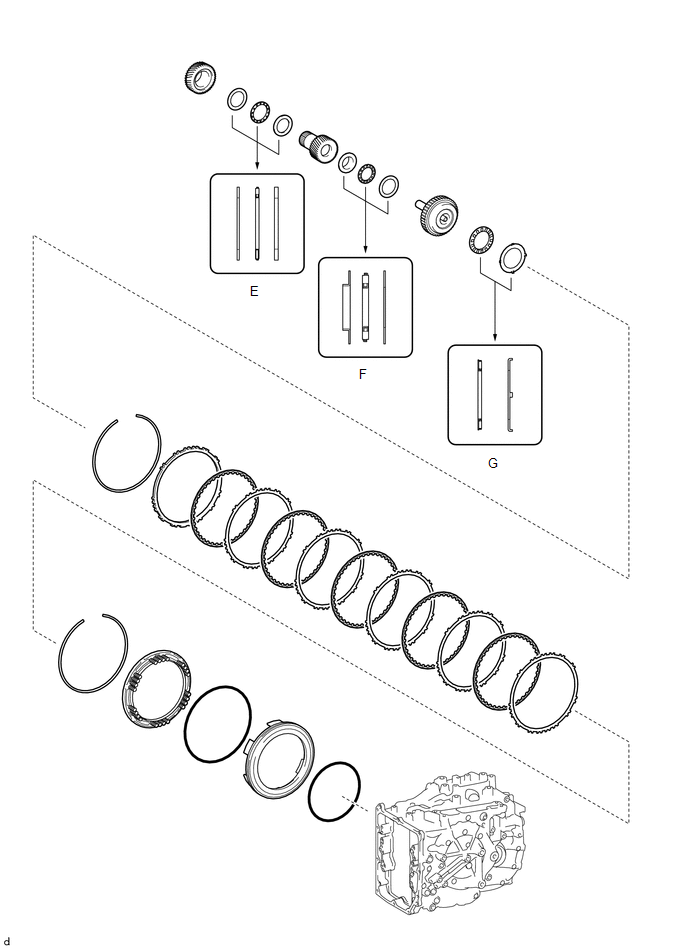
Durchmesser von Axial-Nadellager und Lagerlaufbahn:
Kennzeichnung | Vorderseite Axiallager-Laufbahn Durchmesser innen / außen mm (in.) | Axiallager Durchmesser innen / außen mm (in.) | Rückseite Axiallager-Laufbahn Durchmesser innen / außen mm (in.) |
|---|---|---|---|
A |
32.6 (1.28) / 54.2 (2.13) |
31.7 (1.25) / 52.3 (2.06) |
31.7 (1.25) / 52.3 (2.06) |
B |
59.8 (2.35) / 77.0 (3.03) |
58.3 (2.30) / 75.0 (2.95) |
- |
C |
- |
39.2 (1.54) / 52.6 (2.07) |
38.1 (1.50) / 50.2 (1.98) |
D |
- |
33.3 (1.31) / 46.3 (1.82) |
34.2 (1.35) / 47.3 (1.86) |
E |
34.4 (1.35) / 48.7 (1.92) |
33.2 (1.31) / 47.7 (1.88) |
33.2 (1.31) / 47.7 (1.88) |
F |
25.58 (1.01) / 43.7 (1.72) |
24.2 (0.953) / 43.7 (1.72) |
24.2 (0.953) / 43.7 (1.72) |
G |
- |
50.5 (1.99) / 74.5 (2.93) |
52.8 (2.08) / 76.4 (3.01) |
2. ZYLINDERSTIFTE DES AUTOMATIKGETRIEBEGEHÄUSES EINBAUEN
HINWEIS:
Die Zylinderstifte des Automatikgetriebegehäuses müssen nur entfernt werden, wenn sie ersetzt werden sollen.
HINWEIS:
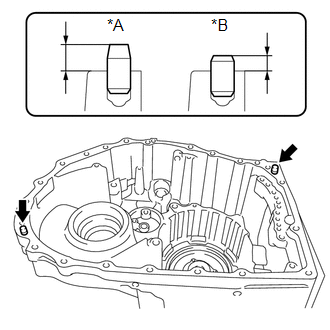
Bauteile von TMC Made und TMMWV Made können anhand der Stelle identifiziert werden, an der die Seriennummer eingeprägt ist.
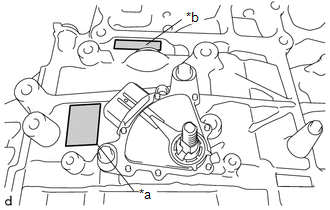
*a |
TMC Made |
*b |
TMMWV Made |
(a) 2 neue Zylinderstifte des Automatikgetriebegehäuses mit einem Kunststoffhammer auf die vorgegebene Überstandshöhe einschlagen. Überstandshöhe: für TMC-Fertigung 10.7 bis 11.3 mm (0.421 bis 0.445 in.) für TMMWV-Fertigung 7,0 bis 8,0 mm (0,276 bis 0,315 in.) |
|
3. VORDERES KEGELROLLENLAGER (INNENRING) DES VORGELEGERADS EINBAUEN
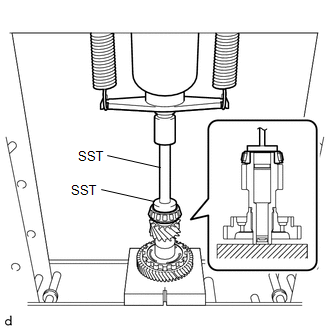
(a) Mit SST und einer Presse das neue vordere Kegelrollenlager (Innenring) des Vorgelegerads auf die Ritzel- und Vorgelegerad-Baugruppe aufpressen. SST: 09950-60011 09951-00550 SST: 09950-70010 09951-07150 HINWEIS: Darauf achten, dass das vordere Kegelrollenlager (Innenring) des Vorgelegerads spielfrei auf der Ritzel- und Vorgelegerad-Baugruppe sitzt. Bei vorhandenem Spiel kann das Drehmoment der Ritzel- und Vorgelegerad-Baugruppe nicht korrekt gemessen werden. |
 |
4. VORDERES KEGELROLLENLAGER (AUSSENRING) DES VORGELEGERADS EINBAUEN
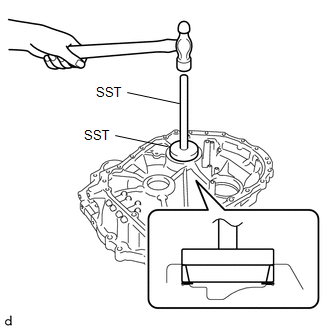
(a) Mit SST und einem Hammer das neue vordere Kegelrollenlager (Außenring) des Vorgelegerads und die Ausgleichsscheibe des Ritzels und Vorgelegerads in den Getriebedeckel einbauen. SST: 09950-60021 09951-00780 SST: 09950-70010 09951-07150 HINWEIS: Darauf achten, dass das vordere Kegelrollenlager (Außenring) des Vorgelegerads spielfrei an Ausgleichsscheibe des Ritzels und Vorgelegerads sowie am Getriebedeckel anliegt. Bei vorhandenem Spiel kann das Drehmoment der Ritzel- und Vorgelegerad-Baugruppe nicht korrekt gemessen werden. |
 |
5. HINTERES KEGELROLLENLAGER (INNENRING) DES VORGELEGERADS EINBAUEN
(a) Mit SST und einer Presse das neue hintere Kegelrollenlager (Innenring) des Vorgelegerads auf die Ritzel- und Vorgelegerad-Baugruppe aufpressen. SST: 09506-30012 SST: 09950-60011 09951-00420 09951-00550 SST: 09950-70010 09951-07150 HINWEIS: Darauf achten, dass das hintere Kegelrollenlager (Innenring) des Vorgelegerads spielfrei auf der Ritzel- und Vorgelegerad-Baugruppe sitzt. Bei vorhandenem Spiel kann das Drehmoment der Ritzel- und Vorgelegerad-Baugruppe nicht korrekt gemessen werden. |
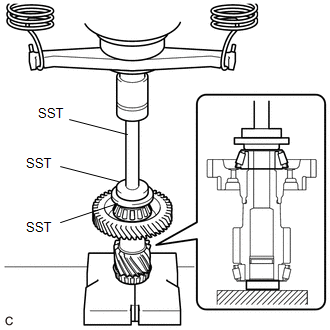 |
6. HINTERES KEGELROLLENLAGER (AUSSENRING) DES VORGELEGERADS EINBAUEN
(a) Mit SST und einem Hammer das neue hintere Kegelrollenlager (Außenring) des Vorgelegerads in die Automatikgetriebegehäuse-Baugruppe einbauen. SST: 09950-60021 09951-00680 SST: 09950-70010 09951-07150 HINWEIS: Darauf achten, dass das hintere Kegelrollenlager (Außenring) des Vorgelegerads spielfrei an der Automatikgetriebegehäuse-Baugruppe anliegt. Bei vorhandenem Spiel kann das Drehmoment der Ritzel- und Vorgelegerad-Baugruppe nicht korrekt gemessen werden. |
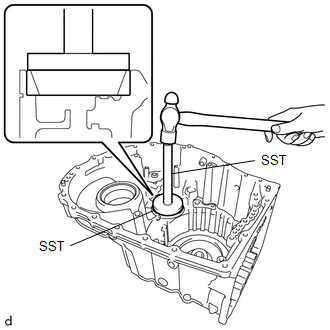 |
7. VORSPANNUNG DES VORDEREN KEGELROLLENLAGERS DES DIFFERENTIALGEHÄUSES EINSTELLEN
(a) Alle Reste der Dichtmasse von den Dichtflächen des Getriebedeckels und der Automatikgetriebegehäuse-Baugruppe entfernen.
(b) Das vordere Kegelrollenlager (Innenring) und das hintere Kegelrollenlager (Innenring) des Differentialgehäuses mit ausreichend Toyota Genuine ATF WS einstreichen.
(c) Die Differentialgehäuse-Baugruppe in die Automatikgetriebegehäuse-Baugruppe einbauen. |
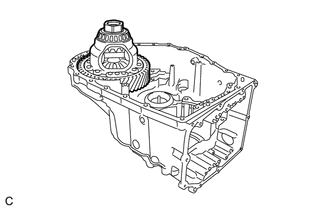 |
(d) Den Getriebedeckel mit den 21 Schrauben (A und B) an der Automatikgetriebegehäuse-Baugruppe montieren. Drehmoment: 29 N·m {300 kgf·cm, 22 ft·lbf} Schraubenlänge:
|
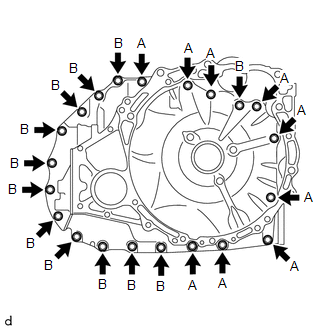 |
(e) Die Differentialgehäuse-Baugruppe mit SST mindestens 20-mal drehen, um die Lager einzulaufen. SST: 09564-33010 |
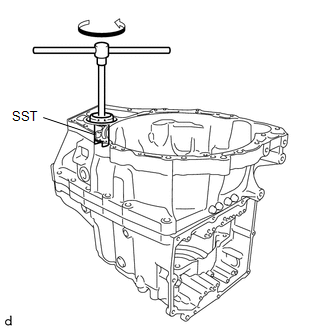 |
(f) Mit SST und einem Drehmomentschlüssel das Drehmoment des vorderen Kegelrollenlagers des Differentialgehäuses messen, während SST mit 10 U/min gedreht wird. SST: 09564-33010 Sollwert Drehmoment beim Drehen: für TMC-Fertigung 0.69 bis 1.02 N·m (8 bis 10 kgf·cm, 7 bis 9 in.·lbf) für TMMWV-Fertigung 0.99 bis 1.28 N·m (11 bis 13 kgf·cm, 9 bis 11 in.·lbf) Liegt das Drehmoment nicht im Sollbereich, anhand der nachstehenden Tabelle eine Ausgleichsscheibe auswählen, sodass das Drehmoment innerhalb des vorgegebenen Bereichs liegt. Dicke der Ausgleichsscheibe des Differentialantriebsritzels:
|
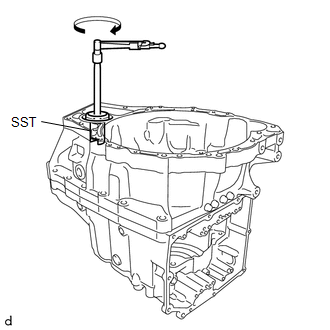 |
(g) Die 21 Schrauben entfernen und den Getriebedeckel von der Automatikgetriebegehäuse-Baugruppe abnehmen.
8. VORSPANNUNG DER KEGELROLLENLAGER DES RITZELS UND VORGELEGERADS EINSTELLEN
(a) Das vordere Kegelrollenlager (Innenring) und das hintere Kegelrollenlager (Innenring) des Vorgelegerads mit ausreichend Toyota Genuine ATF WS einstreichen.
(b) Die Ritzel- und Vorgelegerad-Baugruppe in die Automatikgetriebegehäuse-Baugruppe einbauen. |
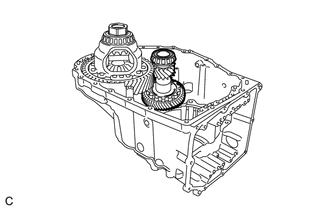 |
(c) Den Getriebedeckel mit den 21 Schrauben (A und B) an der Automatikgetriebegehäuse-Baugruppe montieren. Drehmoment: 29 N·m {300 kgf·cm, 22 ft·lbf} Schraubenlänge:
|
|
(d) Die Differentialgehäuse-Baugruppe mit SST mindestens 20-mal drehen, um die Lager einzulaufen. SST: 09564-33010 |
|
(e) Mit SST und einem Drehmomentschlüssel das Lagerlaufdrehmoment des Kegelrollenlagers von Ritzel und Tellerrad messen, während das SST mit 10 U/min gedreht wird. SST: 09564-33010 Sollwert Drehmoment beim Drehen: für TMC-Fertigung Vorspannung des Kegelrollenlagers im vorderen Differentialgehäuse + 0,99 bis 2,26 N·m (11 bis 23 kgf·cm, 9 bis 20 in.·lbf) für TMMWV-Fertigung Vorspannung des Kegelrollenlagers im vorderen Differentialgehäuse + 1,75 bis 2,61 N·m (18 bis 26 kgf·cm, 16 bis 23 in.·lbf) Liegt das Drehmoment nicht im Sollbereich, anhand der nachstehenden Tabelle eine Ausgleichsscheibe auswählen, sodass das Drehmoment innerhalb des vorgegebenen Bereichs liegt. Dicke der Passscheiben für Ritzel und Tellerrad:
|
|
(f) Die 21 Schrauben entfernen und das Getriebegehäuse von der Automatikgetriebe-Gehäusebaugruppe abnehmen.
(g) Die Baugruppe aus Ritzel und Zwischenrad von der Automatikgetriebe-Gehäusebaugruppe abnehmen.
(h) Die Differentialgehäuse-Baugruppe von der Automatikgetriebe-Gehäusebaugruppe abnehmen.
9. NR. 2 GETRIEBEGEHÄUSESTOPFEN EINBAUEN
(a) Die 6 Getriebegehäusestopfen Nr. 2 und die 6 Einbaubohrungen reinigen.
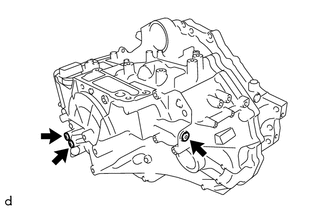
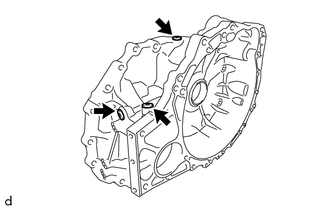
(b) Klebstoff auf 2 bis 3 Gewindegänge am Ende des Getriebegehäusestopfens Nr. 2 auftragen. Klebstoff: Toyota Original-Klebstoff 1324, Three Bond 1324 oder gleichwertig HINWEIS: Getriebegehäusestopfen Nr. 2 unmittelbar nach dem Auftragen des Klebstoffs einbauen, damit keine Fremdkörper anhaften. |
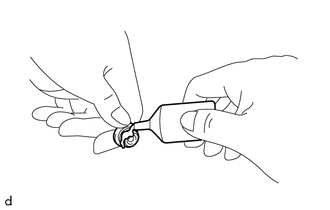 |
(c) Mit einem 6-mm-Innensechskantschlüssel die 3 Getriebegehäusestopfen Nr. 2 und 3 neue Dichtungen in die Automatikgetriebe-Gehäusebaugruppe einbauen. Drehmoment: 17 N·m {173 kgf·cm, 13 ft·lbf} |
 |
(d) Mit einem 6-mm-Innensechskantschlüssel die 3 Getriebegehäusestopfen Nr. 2 und 3 neue Dichtungen in das Getriebegehäuse einbauen. Drehmoment: 17 N·m {173 kgf·cm, 13 ft·lbf} |
 |
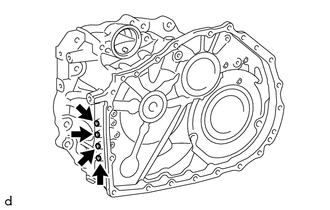
10. NR. 1 GETRIEBEGEHÄUSESTOPFEN EINBAUEN
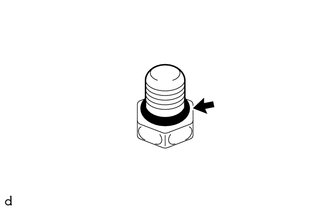
(a) 8 neue O-Ringe mit Toyota Original ATF WS benetzen und an den 8 Getriebegehäusestopfen Nr. 1 anbringen. |
 |
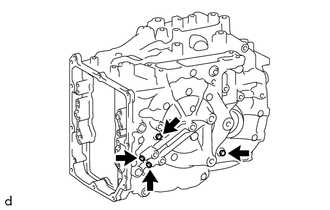
(b) Die 4 Getriebegehäusestopfen Nr. 1 in die Automatikgetriebe-Gehäusebaugruppe einbauen. Drehmoment: 7.4 N·m {75 kgf·cm, 65 in·lbf} |
 |
(c) Die 4 Getriebegehäusestopfen Nr. 1 in das Getriebegehäuse einbauen. Drehmoment: 7.4 N·m {75 kgf·cm, 65 in·lbf} |
 |
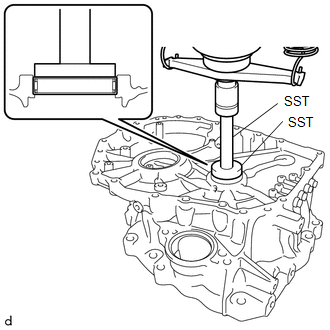
11. NADELLAGER EINBAUEN
(a) Mit SST und einer Presse ein neues Nadellager in das Getriebegehäuse einpressen. SST: 09950-60011 09951-00560 SST: 09950-70010 09951-07200 HINWEIS: Darauf achten, das Achsgehäuse nicht zu beschädigen. |
 |
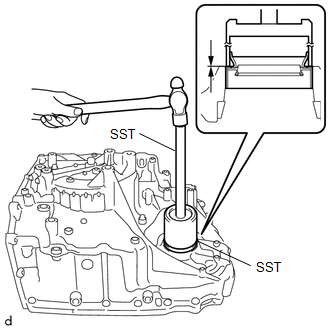
12. ANTRIEBSWELLEN-SIMMERRING VORN LINKS EINBAUEN
(a) Mit SST und einem Hammer einen neuen Antriebswellen-Simmerring vorn links in die Automatikgetriebe-Gehäusebaugruppe einschlagen. SST: 09649-17010 SST: 09950-70010 09951-07200 Standardeinbautiefe: -0,5 bis 0,5 mm (-0,0197 bis 0,0197 in.) |
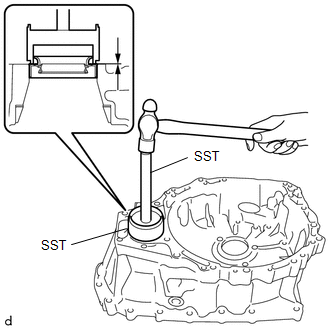
 |
13. ANTRIEBSWELLEN-SIMMERRING VORN RECHTS EINBAUEN
(a) Mit SST und einem Hammer einen neuen Antriebswellen-Simmerring vorn rechts in das Getriebegehäuse einschlagen. SST: 09316-10010 SST: 09950-70010 09951-07200 Standardeinbautiefe: -0,5 bis 0,5 mm (-0,0197 bis 0,0197 in.) |
 |
14. GETRIEBEGEHÄUSE-SIMMERRING EINBAUEN
(a) Die Einpressfläche des Simmerrings reinigen und entfetten.
(b) Mit SST und einem Hammer einen neuen Getriebegehäuse-Simmerring in das Getriebegehäuse einschlagen. SST: 09950-60011 09951-00640 SST: 09950-70010 09951-07200 Standardeinbautiefe: -0,5 bis 0,5 mm (-0,0197 bis 0,0197 in.) |
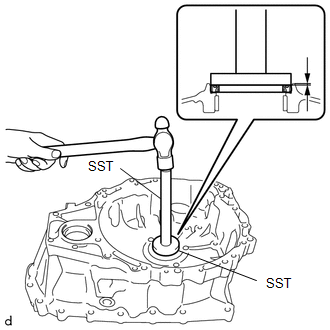 |
(c) Die Dichtlippe des Getriebegehäuse-Simmerrings mit MP-Fett einfetten.
15. SIMMERRING DER SCHALTWELLE DES HANDSCHALTVENTILS EINBAUEN
(a) Mit SST und einem Hammer einen neuen Simmerring der Schaltwelle des Handschaltventils in die Automatikgetriebe-Gehäusebaugruppe einschlagen. SST: 09950-60011 09951-00210 SST: 09950-70010 09951-07200 Standardeinbautiefe: -0,3 bis 0,4 mm (-0,0118 bis 0,0157 in.) |
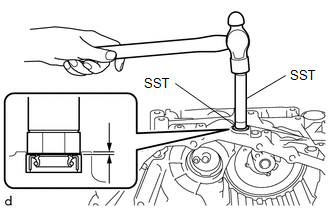 |
(b) Die Dichtlippe des Simmerrings der Schaltwelle des Handschaltventils mit MP-Fett einfetten.
16. NADELLAGER EINBAUEN
(a) Mit SST und einer Presse ein neues Nadellager in die Automatikgetriebe-Gehäusebaugruppe einpressen. SST: 09950-60011 09951-00210 SST: 09950-70010 09951-07150 Standardeinbautiefe: 2,1 bis 2,5 mm (0,0827 bis 0,0984 in.) HINWEIS: Nadellager so einbauen, dass die Lieferantenkennzeichnung zur Vorderseite der Automatikgetriebe-Baugruppe zeigt. |
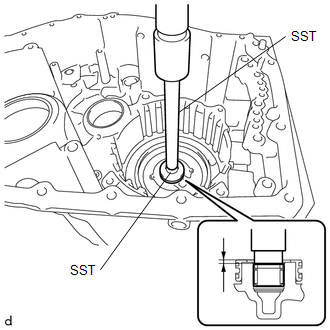 |
17. KOLBEN DER 1. UND RÜCKWÄRTSGANG-BREMSE EINBAUEN
(a) 2 neue O-Ringe leicht mit Toyota Original ATF WS benetzen und an den Kolben der 1. und Rückwärtsgang-Bremse anbringen. HINWEIS:
|
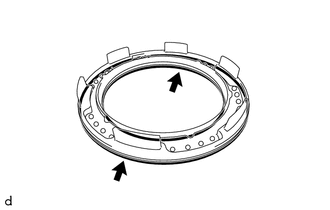 |
(b) Die Rückstellfeder-Baugruppe der 1. und Rückwärtsgang-Bremse auf den Kolben der 1. und Rückwärtsgang-Bremse setzen. |
|
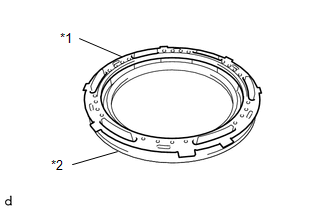
(c) Den Kolben der 1. und Rückwärtsgang-Bremse mit der Rückstellfeder-Baugruppe in die Automatikgetriebe-Gehäusebaugruppe einbauen. HINWEIS: Darauf achten, dass die O-Ringe beim Einbau nicht beschädigt werden und nicht aus ihrer Position springen. |
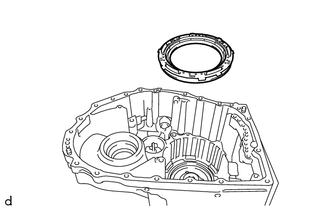 |
18. RÜCKSTELLFEDER-BAUGRUPPE DER 1. UND RÜCKWÄRTSGANG-BREMSE EINBAUEN
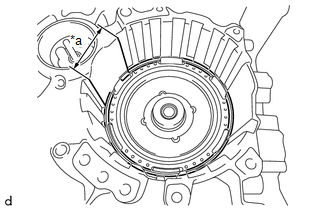
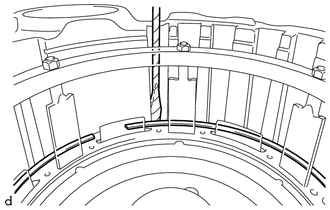
(a) Den Sicherungsring wie in der Abbildung gezeigt an der Automatikgetriebe-Gehäusebaugruppe anbringen. HINWEIS: Die Öffnung des Sicherungsrings muss innerhalb des in der Abbildung gezeigten Bereichs (Keilwellenbereich) liegen. |
|
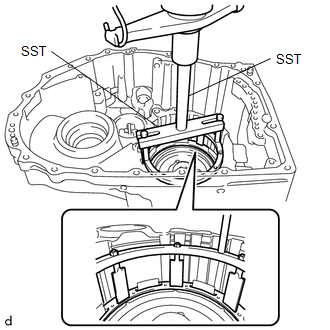
(b) SST auf die Rückstellfeder-Baugruppe der 1. und Rückwärtsgang-Bremse setzen und mit einer Presse zusammendrücken. SST: 09380-60011 09381-06020 09381-06050 09381-06060 09381-06100 09381-06110 SST: 09950-70010 09951-07200 HINWEIS: Presse anhalten, wenn die Rückstellfeder-Baugruppe der 1. und Rückwärtsgang-Bremse bündig mit der Sicherungsringnut abschließt. |
 |
(c) Mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, den Sicherungsring in die Sicherungsringnut der Automatikgetriebe-Gehäusebaugruppe einsetzen. HINWEIS:
|
 |
19. KOLBEN NR. 2 DER 1. UND RÜCKWÄRTSGANG-BREMSE EINBAUEN
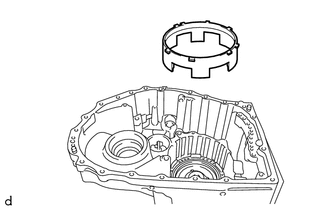
(a) Den Kolben Nr. 2 der 1. und Rückwärtsgang-Bremse in die Automatikgetriebe-Gehäusebaugruppe einbauen. |
 |
20. SCHEIBENPAKET DER 2. BREMSE EINBAUEN
(a) 5 Lamellen, 5 Reibscheiben der 2. Bremse und den Flansch der 2. Bremse in die Automatikgetriebe-Gehäusebaugruppe einbauen. HINWEIS: Den Flansch der 2. Bremse mit der konischen Fläche zur Reibscheibe der 2. Bremse montieren. |
|
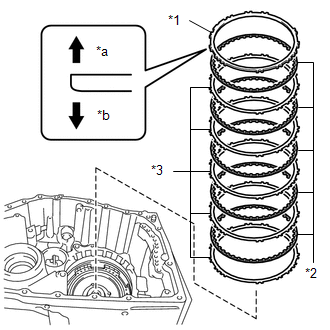
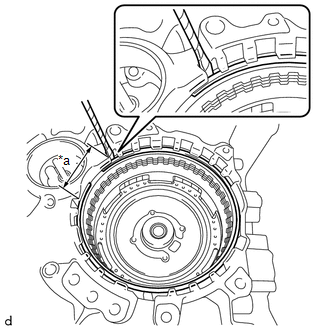
(b) Mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, den Sicherungsring in die Automatikgetriebe-Gehäusebaugruppe einsetzen. HINWEIS: Die Öffnung des Sicherungsrings muss innerhalb des in der Abbildung gezeigten Bereichs (Keilwellenbereich) liegen. |
|
21. SPIEL DER B-2-BREMSE PRÜFEN
Hier klicken
22. DICHTRING DER DIREKTKUPPLUNGSTROMMEL EINBAUEN
(a) Eine kleine Menge MP-Fett auf den gesamten Umfang der Einbaunut des Dichtrings der Direktkupplungstrommel auftragen.
HINWEIS:
Durch das Auftragen von MP-Fett wird das Taumeln in der Einbaunut des Dichtrings der Direktkupplungstrommel beseitigt. So wird eine Beschädigung des Dichtrings der Direktkupplungstrommel beim Einbau der vorderen Planetenradbaugruppe verhindert.
(b) 2 neue Dichtringe der Direktkupplungstrommel mit Toyota Original ATF WS benetzen und in die Automatikgetriebe-Gehäusebaugruppe einbauen. HINWEIS: Die Öffnung des Dichtrings der Direktkupplungstrommel möglichst wenig aufspreizen und dann in die Automatikgetriebe-Gehäusebaugruppe einbauen. Wurde die Öffnung aufgespreizt, den Ring kurz mit den Fingern zusammendrücken, damit er wieder seine ursprüngliche Form annimmt. |
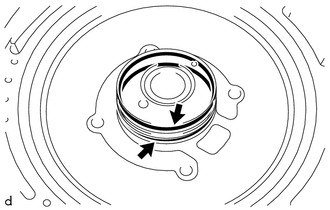 |
23. C-2-KUPPLUNGSKOLBEN EINBAUEN
(a) Eine dünne Schicht Toyota Genuine ATF WS auf 2 neue O-Ringe auftragen und diese an der Zwischenwellen-Baugruppe anbringen. HINWEIS: Darauf achten, den O-Ring nicht zu beschädigen oder zu verdrehen. |
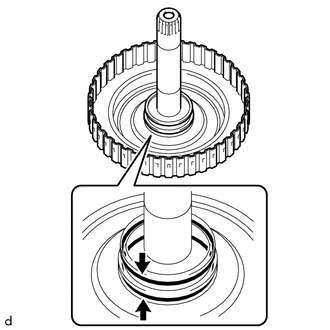 |
(b) Eine dünne Schicht Toyota Genuine ATF WS auf die Dichtlippe des C-2-Kupplungskolbens auftragen.
(c) C-2-Kupplungskolben an der Zwischenwellen-Baugruppe einbauen. HINWEIS:
|
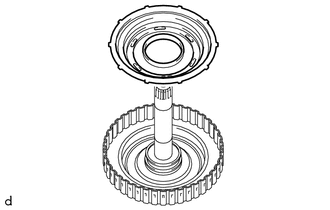 |
24. KUPPLUNGSRÜCKSTELLFEDER-BAUGRUPPE EINBAUEN
(a) Die Kupplungsrückstellfeder-Baugruppe an der Zwischenwellen-Baugruppe einbauen. |
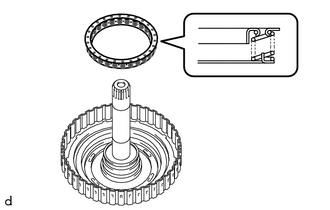 |
25. C-2-KUPPLUNGSAUSGLEICHER EINBAUEN
(a) Eine dünne Schicht Toyota Genuine ATF WS auf die Dichtlippe des C-2-Kupplungsausgleichers auftragen.
(b) C-2-Kupplungsausgleicher an der Zwischenwellen-Baugruppe einbauen. HINWEIS: Darauf achten, die Dichtlippe des C-2-Kupplungsausgleichers nicht zu beschädigen. HINWEIS:
|
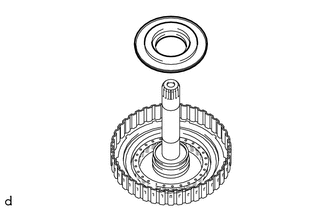 |
(c) SST auf den C-2-Kupplungsausgleicher setzen und die Kupplungsrückstellfeder-Baugruppe mit einer Presse zusammendrücken. SST: 09387-00020 HINWEIS: Die Presse anhalten, sobald die Kupplungsrückstellfeder-Baugruppe bündig mit der Sicherungsringnut ist. |
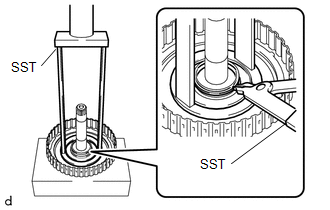 |
(d) Den Sicherungsring mit SST an der Zwischenwellen-Baugruppe einbauen.
SST: 09350-30020
09350-07070
HINWEIS:
Sicherstellen, dass der Sicherungsring korrekt in der Nut der Zwischenwellen-Baugruppe eingebaut ist.
26. NR. 2 KUPPLUNGSSCHEIBE EINBAUEN
(a) Die 4 Nr. 2-Kupplungsplatten, 4 Nr. 2-Kupplungsscheiben und den Direktkupplungsflansch an der Zwischenwellen-Baugruppe einbauen. HINWEIS:
|
|
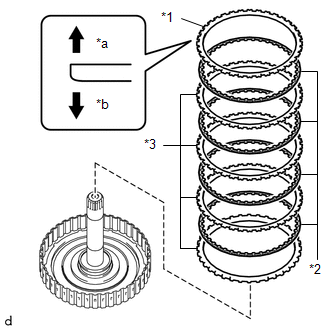
(b) Mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, den Sicherungsring an der Zwischenwellen-Baugruppe einbauen. HINWEIS:
|
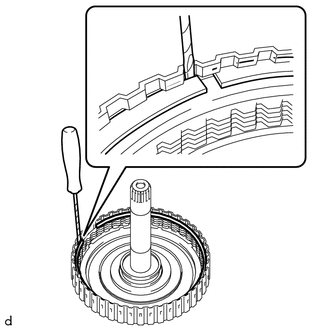 |
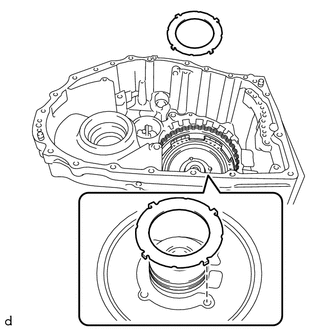
27. NR. 1 AXIALLAGERSCHEIBE EINBAUEN
(a) Die Nr. 1-Axiallagerscheibe mit Toyota Genuine ATF WS benetzen und an der Getriebegehäuse-Baugruppe einbauen. Durchmesser Nr. 1-Axiallagerscheibe:
HINWEIS: Die Nase der Nr. 1-Axiallagerscheibe sicher in die Bohrung der Getriebegehäuse-Baugruppe einsetzen. |
 |
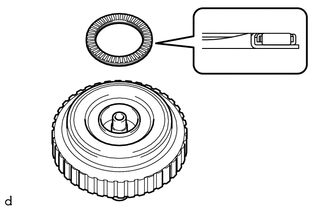
28. AXIAL-NADELLAGER EINBAUEN
(a) Das Axial-Nadellager mit Toyota Genuine ATF WS benetzen und an der C-2-Kupplungsbaugruppe einbauen. Durchmesser Axial-Nadellager:
HINWEIS: Sicherstellen, dass das Axial-Nadellager in der richtigen Richtung eingebaut wird. HINWEIS: Falls das Axial-Nadellager beim Einbau der C-2-Kupplungsbaugruppe herausfällt, die Einbaufläche der C-2-Kupplungsbaugruppe mit MP-Fett einfetten und die Teile einbauen. |
 |
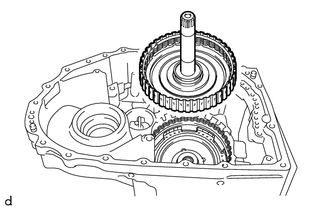
29. C-2-KUPPLUNGSBAUGRUPPE EINBAUEN
(a) Die C-2-Kupplungsbaugruppe an der Getriebegehäuse-Baugruppe einbauen. |
 |
30. SPIEL DER C-2-KUPPLUNG PRÜFEN
Hier klicken
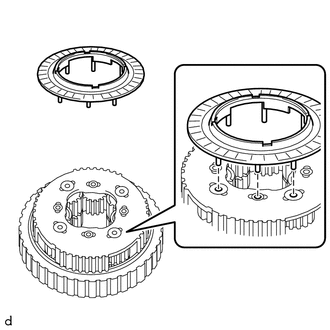
31. NR. 4 PLANETENTRÄGER-ANLAUFSCHEIBE EINBAUEN
(a) Die Nr. 4 Planetenträger-Anlaufscheibe an der hinteren Planetenradbaugruppe einbauen. HINWEIS:
|
 |
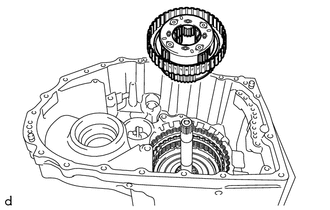
32. HINTERE PLANETENRADBAUGRUPPE EINBAUEN
(a) Die hintere Planetenradbaugruppe an der C-2-Kupplungsbaugruppe einbauen. |
 |
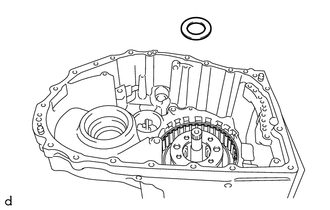
33. NR. 2 AXIALLAGERSCHEIBE EINBAUEN
(a) Die Nr. 2-Axiallagerscheibe mit Toyota Genuine ATF WS benetzen und an der C-2-Kupplungsbaugruppe einbauen. Durchmesser Nr. 2-Axiallagerscheibe:
|
 |
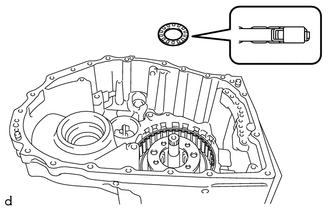
34. AXIAL-NADELLAGER EINBAUEN
(a) Das Axial-Nadellager mit Toyota Genuine ATF WS benetzen und an der C-2-Kupplungsbaugruppe einbauen. Durchmesser Axial-Nadellager:
|
 |
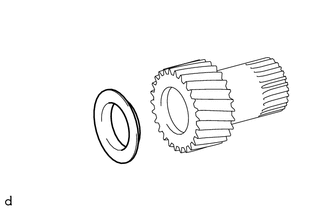
35. NR. 3 AXIALLAGERSCHEIBE EINBAUEN
(a) Die Nr. 3-Axiallagerscheibe mit Toyota Genuine ATF WS benetzen und an der hinteren Planetenrad-Sonnenradbaugruppe einbauen. Durchmesser Nr. 3-Axiallagerscheibe:
HINWEIS: Falls die Nr. 3-Axiallagerscheibe beim Einbau der hinteren Planetenrad-Sonnenradbaugruppe herausfällt, die Einbaufläche der hinteren Planetenrad-Sonnenradbaugruppe mit MP-Fett einfetten und die Teile einbauen. |
 |
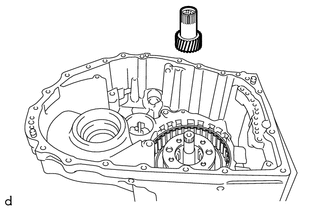
36. HINTERE PLANETENRAD-SONNENRADBAUGRUPPE EINBAUEN
(a) Die hintere Planetenrad-Sonnenradbaugruppe an der C-2-Kupplungsbaugruppe einbauen. |
 |
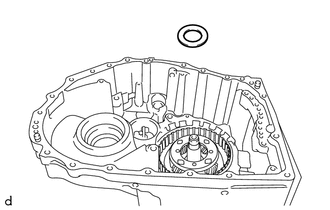
37. AXIALLAGERSCHEIBE EINBAUEN
(a) Die Axiallagerscheibe mit Toyota Genuine ATF WS benetzen und an der hinteren Planetenrad-Sonnenradbaugruppe einbauen. Durchmesser Axiallagerscheibe:
|
 |
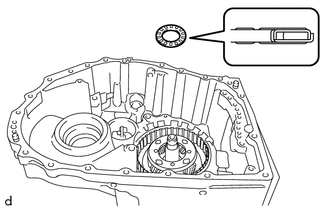
38. AXIAL-NADELLAGER EINBAUEN
(a) Das Axial-Nadellager mit Toyota Genuine ATF WS benetzen und an der hinteren Planetenrad-Sonnenradbaugruppe einbauen. Durchmesser Axial-Nadellager:
|
 |
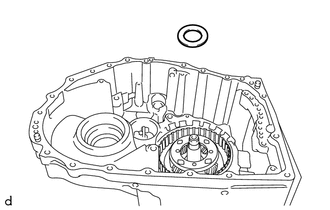
39. NR. 4 AXIALLAGERSCHEIBE EINBAUEN
(a) Die Nr. 4-Axiallagerscheibe mit Toyota Genuine ATF WS benetzen und an der hinteren Planetenrad-Sonnenradbaugruppe einbauen. Durchmesser Nr. 4-Axiallagerscheibe:
|
 |
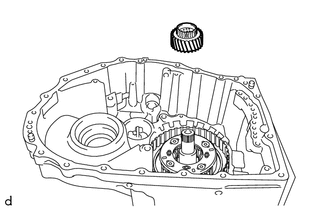
40. PLANETEN-SONNENRADBAUGRUPPE EINBAUEN
(a) Die Planeten-Sonnenradbaugruppe an der hinteren Planetenradbaugruppe einbauen. |
 |
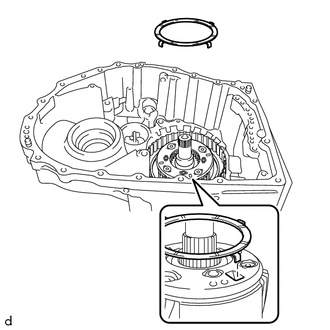
41. NR. 3 PLANETENTRÄGER-ANLAUFSCHEIBE EINBAUEN
(a) Die Nr. 3 Planetenträger-Anlaufscheibe mit Toyota Genuine ATF WS benetzen und an der hinteren Planetenradbaugruppe einbauen. HINWEIS: Die Nase der Nr. 3 Planetenträger-Anlaufscheibe sicher in die Bohrung der hinteren Planetenradbaugruppe einsetzen. |
 |
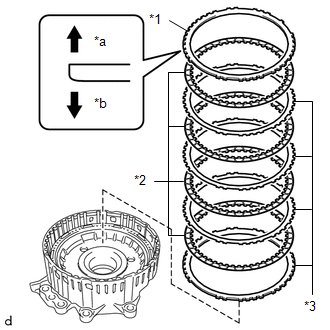
42. NR. 1 BREMSSCHEIBE EINBAUEN
(a) Die 4 Nr. 1-Bremsplatten, 4 Nr. 1-Bremsscheiben und den Nr. 1-Bremsflansch an der Vorgelegeantriebsrad-Baugruppe einbauen. HINWEIS:
|
|
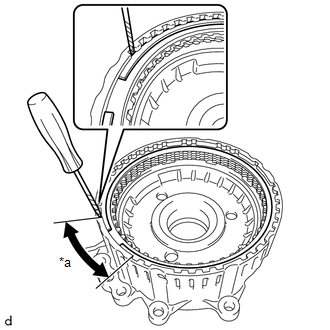
(b) Mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, den Sicherungsring an der Vorgelegeantriebsrad-Baugruppe einbauen. HINWEIS:
|
|
43. VORGELEGEANTRIEBSRAD-BAUGRUPPE EINBAUEN
(a) Die Schrauben zur Montage der Baugruppe Vorgelegetriebe-Antriebszahnrad sowie die 8 Schraubenbohrungen reinigen und entfetten.
HINWEIS:
Werden die Schrauben ohne Reinigen und Entfetten der Schrauben und Schraubenbohrungen angezogen, ist das Anzugsdrehmoment zu hoch. Die Baugruppe Vorgelegetriebe-Antriebszahnrad oder das Automatikgetriebegehäuse kann dadurch beschädigt werden.
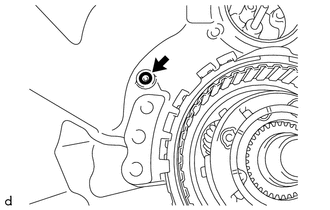
(b) Einen neuen O-Ring mit Toyota Genuine ATF WS benetzen und am Automatikgetriebegehäuse montieren. |
 |
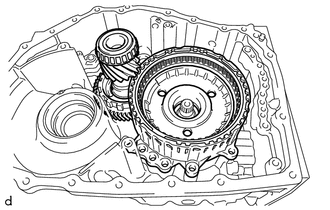
(c) Die Baugruppe Vorgelegetriebe-Antriebszahnrad zusammen mit der Baugruppe Ritzel und Vorgelegetriebe-Abtriebszahnrad am Automatikgetriebegehäuse montieren. |
 |
(d) Die 8 Schrauben (A und B) vorläufig montieren. HINWEIS: Schraube (A) ist eine Zylinderschraube mit Innensechskant. |
|
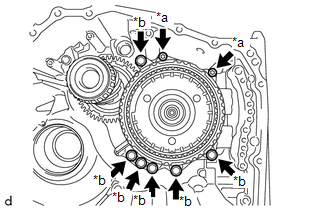
(e) Die 6 Schrauben (B) vollständig festziehen.
Drehmoment:
76 N·m {775 kgf·cm, 56 ft·lbf}
(f) Die 2 Schrauben (A) mit einem Steckschlüssel T50 "TORX" vollständig festziehen.
Drehmoment:
32 N·m {324 kgf·cm, 23 ft·lbf}
44. SPIEL DER B-1-BREMSE PRÜFEN
Hier klicken
45. PARKSPERRENHÜLSE MONTIEREN
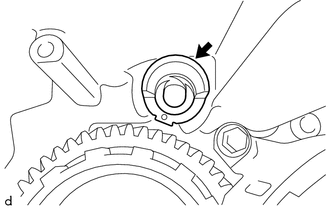
(a) Die Parksperrenhülse mit Toyota Genuine ATF WS benetzen und am Automatikgetriebegehäuse montieren. |
 |
46. PARKSPERRENKLINKE MONTIEREN
(a) Die Parksperrenklinke mit Toyota Genuine ATF WS benetzen und am Automatikgetriebegehäuse montieren. |
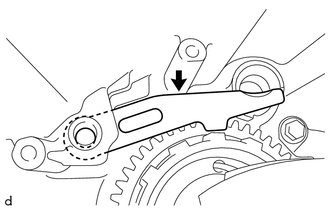 |
47. PARKSPERRENKLINKEN-WELLE MONTIEREN
(a) Die Parksperrenklinken-Welle mit Toyota Genuine ATF WS benetzen und am Automatikgetriebegehäuse montieren. |
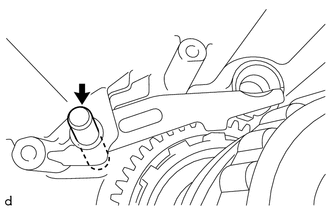 |
48. PARKSPERRENKLINKEN-DREHFEDER MONTIEREN
(a) Die Parksperrenklinken-Drehfeder gemäß Abbildung am Automatikgetriebegehäuse montieren. HINWEIS: Die Parksperrenklinken-Drehfeder vollständig und sicher auf die Parksperrenklinken-Welle aufstecken. |
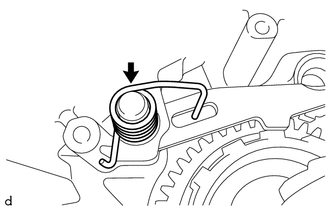 |
49. BAUGRUPPE SCHALTWELLE HANDSCHIEBEVENTIL MONTIEREN
(a) Die Baugruppe Schaltwelle Handschieberventil am Automatikgetriebegehäuse montieren. HINWEIS: Beim Montieren der Baugruppe Schaltwelle Handschieberventil darauf achten, den Wellendichtring der Schaltwelle Handschieberventil nicht zu beschädigen. |
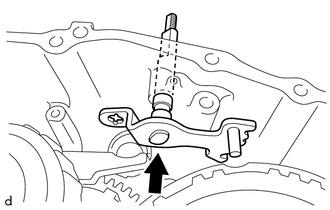 |
50. BAUGRUPPE PARKSPERRENSTANGE MONTIEREN
(a) Die Baugruppe Parksperrenstange gemäß Abbildung montieren. HINWEIS: Die Aussparungen der Baugruppe Parksperrenstange und der Baugruppe Schaltwelle Handschieberventil sicher ausrichten. |
|
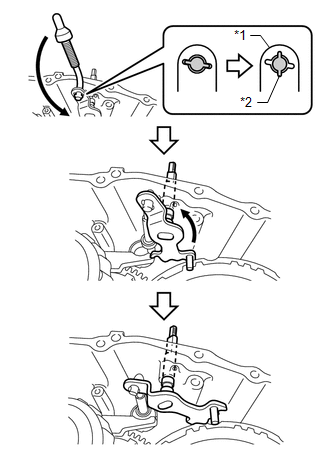
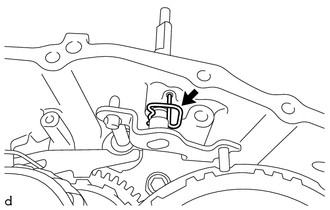
51. HALTEFEDER DER SCHALTWELLE HANDSCHIEBEVENTIL MONTIEREN
(a) Die Haltefeder der Schaltwelle Handschieberventil am Automatikgetriebegehäuse montieren. |
 |
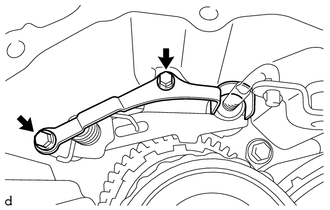
52. KLINKENSPERRBLECH MONTIEREN
(a) Das Klinkensperrblech mit den 2 Schrauben am Automatikgetriebegehäuse montieren. Drehmoment: 9.8 N·m {100 kgf·cm, 87 in·lbf} |
 |
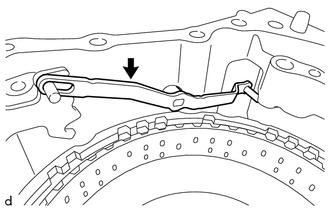
53. BAUGRUPPE SCHALTHEBEL HANDSCHIEBEVENTIL MONTIEREN
(a) Die Baugruppe Schalthebel Handschieberventil am Automatikgetriebegehäuse montieren. HINWEIS: Der Zapfen der Baugruppe Schaltwelle Handschieberventil muss in die Nut der Baugruppe Schalthebel Handschieberventil eingesetzt werden. |
 |
54. BAUGRUPPE SCHALTWELLE HANDSCHIEBEVENTIL MONTIEREN
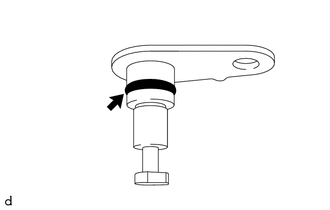
(a) Einen neuen O-Ring mit Toyota Genuine ATF WS benetzen und an der Baugruppe Schaltwelle Handschieberventil montieren. HINWEIS: Sicherstellen, dass der O-Ring nicht verdreht ist. |
 |
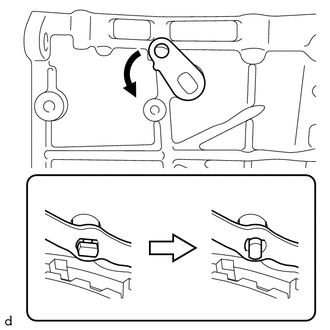
(b) Die Aussparungen der Baugruppe Schalthebel Handschieberventil und der Baugruppe Schaltwelle Handschieberventil ausrichten und die Baugruppe Schaltwelle Handschieberventil montieren. HINWEIS: Die Baugruppe Schaltwelle Handschieberventil in die in der Abbildung gezeigte Position einsetzen, dann sind die Aussparungen ausgerichtet. |
 |
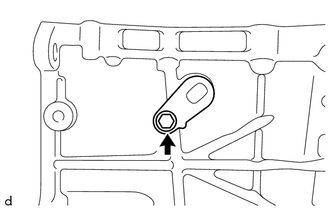
(c) Die Baugruppe Schaltwelle Handschieberventil mit der Schraube am Automatikgetriebegehäuse befestigen. Drehmoment: 9.8 N·m {100 kgf·cm, 87 in·lbf} |
 |
55. NR. 5 AXIALLAGERSCHEIBE MONTIEREN
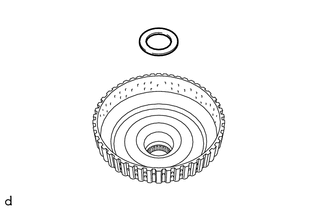
(a) Die Nr. 5 Axiallagerscheibe mit Toyota Genuine ATF WS benetzen und an der Baugruppe Sonnenrad-Eingangsnabe montieren. Durchmesser der Nr. 5 Axiallagerscheibe:
|
 |
56. AXIAL-NADELLAGER MONTIEREN
(a) Das Axial-Nadellager mit Toyota Genuine ATF WS benetzen und an der Baugruppe Sonnenrad-Eingangsnabe montieren. Durchmesser Axial-Nadellager:
|
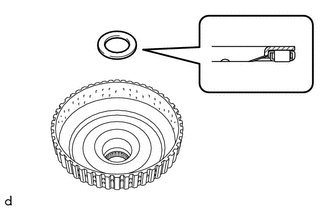 |
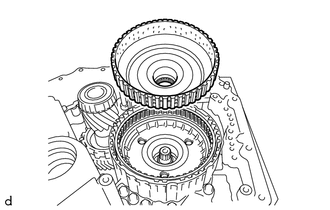
57. BAUGRUPPE SONNENRAD-EINGANGSNABE MONTIEREN
(a) Die Baugruppe Sonnenrad-Eingangsnabe an der Baugruppe Vorgelegetriebe-Antriebszahnrad montieren. |
 |
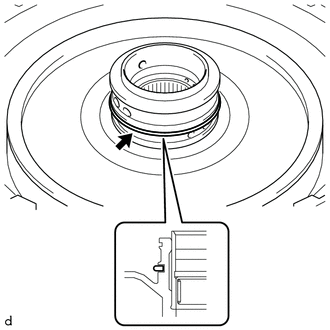
58. KOLBEN DER VORWÄRTSKUPPLUNG MONTIEREN
(a) Einen neuen D-Ring leicht mit Toyota Genuine ATF WS benetzen und an der Baugruppe Kupplungstrommel montieren. HINWEIS:
|
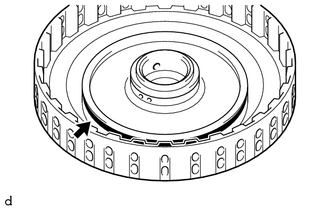
 |
(b) Einen neuen O-Ring leicht mit Toyota Genuine ATF WS benetzen und an der Baugruppe Kupplungstrommel montieren. HINWEIS: Darauf achten, den O-Ring nicht zu beschädigen oder zu verdrehen. |
 |
(c) Den Kolben der Vorwärtskupplung leicht mit Toyota Genuine ATF WS benetzen und an der Baugruppe Kupplungstrommel montieren. HINWEIS:
|
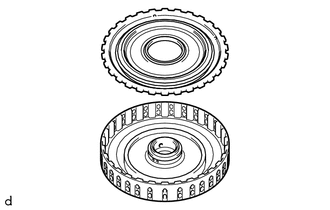 |
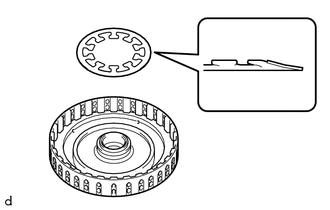
59. RÜCKSTELL-DRUCKFEDER DER HINTEREN KUPPLUNGSKOLBEN MONTIEREN
(a) Die Rückstell-Druckfeder der hinteren Kupplungskolben am Kolben der Vorwärtskupplung montieren. HINWEIS: Auf die richtige Einbaurichtung achten. |
 |
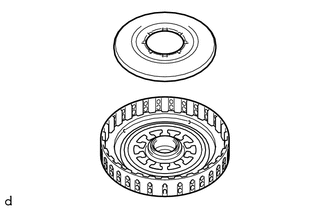
60. NR. 1 KUPPLUNGSAUSGLEICHER MONTIEREN
(a) Die Dichtlippe des Kolbens der Vorwärtskupplung leicht mit Toyota Genuine ATF WS benetzen.
(b) Den Nr. 1 Kupplungsausgleicher am Kolben der Vorwärtskupplung montieren. HINWEIS: Darauf achten, die Dichtlippe des Kolbens der Vorwärtskupplung nicht zu beschädigen. |
 |
(c) SST auf den Nr. 1 Kupplungsausgleicher setzen und die Rückstell-Druckfeder der hinteren Kupplungskolben mit einer Presse zusammendrücken. SST: 09387-00020 HINWEIS: Die Presse anhalten, sobald die Rückstell-Druckfeder der hinteren Kupplungskolben bündig mit der Sicherungsringnut abschließt. |
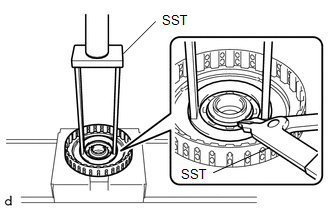 |
(d) Den Sicherungsring mit SST an der Baugruppe Kupplungstrommel montieren.
SST: 09350-30020
09350-07070
HINWEIS:
Sicherstellen, dass der Sicherungsring korrekt in der Nut der Baugruppe Kupplungstrommel sitzt.
61. REIBSCHEIBEN DER VORDEREN KUPPLUNG MONTIEREN
(a) Die 5 Lamellen der Vorwärtskupplung, 5 Kupplungsscheiben der vorderen Kupplung und den Flansch der Vorwärtskupplung an der Baugruppe Kupplungstrommel montieren. HINWEIS:
|
|
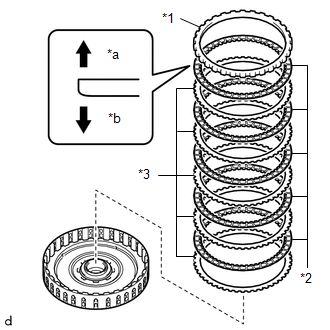
(b) Einen mit Schutzband umwickelten Schraubendreher verwenden und den Sicherungsring an der Baugruppe Kupplungstrommel montieren. HINWEIS:
|
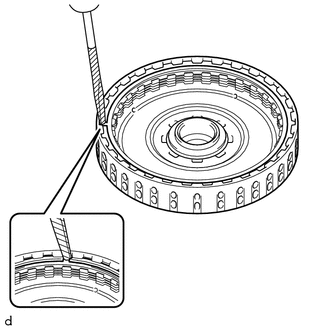 |
62. SPIEL DER C-1-KUPPLUNG PRÜFEN
Hier klicken
63. BAUGRUPPE C-1-KUPPLUNG MONTIEREN
(a) Die Baugruppe C-1-Kupplung an der Baugruppe Sonnenrad-Eingangsnabe montieren. |
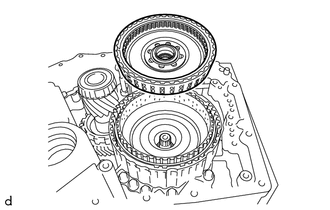 |
64. NR. 6 AXIALLAGERSCHEIBE MONTIEREN
(a) Die Anlaufscheibe Nr. 6 mit Toyota Genuine ATF WS benetzen und an der C-1-Kupplungsbaugruppe montieren. Durchmesser der Anlaufscheibe Nr. 6:
|
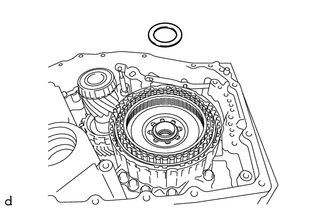 |
65. NADELAXIALLAGER EINBAUEN
(a) Das Nadelaxiallager mit Toyota Genuine ATF WS benetzen und an der C-1-Kupplungsbaugruppe montieren. Durchmesser Axial-Nadellager:
|
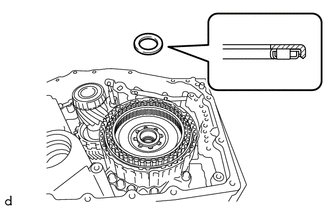 |
66. VORDERES PLANETENRADHOHLRAD EINBAUEN
(a) Den Flansch des vorderen Planetenradhohlrads am vorderen Planetenradhohlrad montieren. |
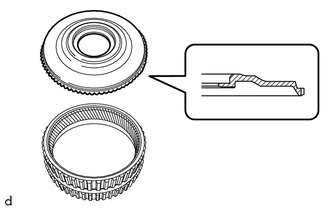 |
(b) Einen Schraubendreher mit mit Schutzband umwickelter Spitze verwenden und den Sicherungsring am vorderen Planetenradhohlrad montieren. HINWEIS: Darauf achten, das vordere Planetenhohlrad und den Flansch des vorderen Planetenhohlrads nicht zu beschädigen. |
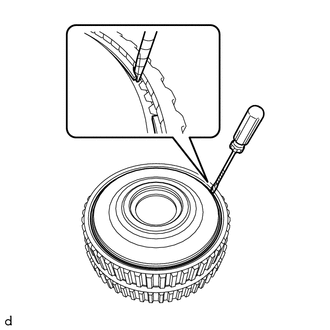 |
(c) Das vordere Planetenradhohlrad mit dem Flansch des vorderen Planetenradhohlrads an der C-1-Kupplungsbaugruppe montieren. |
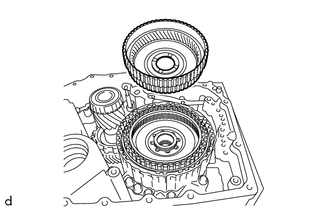 |
67. DICHTRING DER HINTEREN EINGANGSWELLE EINBAUEN
(a) Eine kleine Menge MP-Fett auf den gesamten Umfang der Einbaunut des Dichtrings der hinteren Eingangswelle auftragen. HINWEIS: Durch das Auftragen von MP-Fett wird das Taumeln in der Einbaunut des Dichtrings der hinteren Eingangswelle beseitigt, sodass beim Einbau der vorderen Planetenradbaugruppe keine Beschädigung des Dichtrings der hinteren Eingangswelle auftritt. |
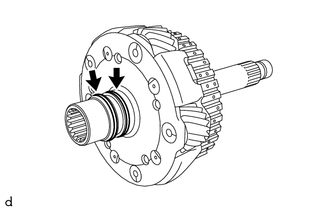 |
(b) 2 neue Dichtringe der hinteren Eingangswelle mit Toyota Genuine ATF WS benetzen und an der vorderen Planetenradbaugruppe montieren.
HINWEIS:
Die Aufweitung der Öffnung des Dichtrings der hinteren Eingangswelle so gering wie möglich halten und den Ring an der vorderen Planetenradbaugruppe montieren. Wenn die Ringöffnung aufgeweitet ist, diese kurz mit den Fingern schließen, um sie wieder in den Ursprungszustand zu bringen.
68. DICHTRING DER EINGANGSWELLE EINBAUEN
(a) Eine kleine Menge MP-Fett auf den gesamten Umfang der Einbaunut des Dichtrings der Eingangswelle auftragen. HINWEIS: Durch das Auftragen von MP-Fett wird das Taumeln in der Einbaunut des Dichtrings der Eingangswelle beseitigt, sodass beim Einbau der vorderen Ölpumpenbaugruppe und der Drehmomentwandler-Kupplungsbaugruppe keine Beschädigung des Dichtrings der Eingangswelle auftritt. |
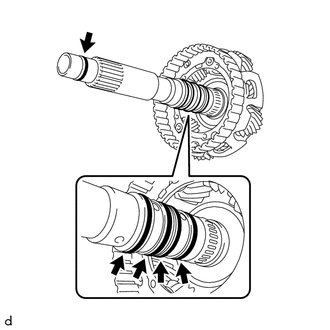 |
(b) 5 neue Dichtringe der Eingangswelle mit Toyota Genuine ATF WS benetzen und an der vorderen Planetenradbaugruppe montieren.
HINWEIS:
Die Aufweitung der Öffnung des Dichtrings der Eingangswelle so gering wie möglich halten und den Ring an der vorderen Planetenradbaugruppe montieren. Wenn die Ringöffnung aufgeweitet ist, diese kurz mit den Fingern schließen, um sie wieder in den Ursprungszustand zu bringen.
69. ANLAUFSCHEIBE NR. 7 EINBAUEN
(a) Die Anlaufscheibe Nr. 7 mit Toyota Genuine ATF WS benetzen und an der vorderen Planetenradbaugruppe montieren. Durchmesser der Anlaufscheibe Nr. 7:
HINWEIS: Die Nase der Anlaufscheibe Nr. 7 fest in die Bohrung der vorderen Planetenradbaugruppe einsetzen. HINWEIS: Wenn beim Einbau der vorderen Planetenradbaugruppe die Anlaufscheibe Nr. 7 herausfällt, die Montagefläche der vorderen Planetenradbaugruppe mit MP-Fett benetzen und die Teile einbauen. |
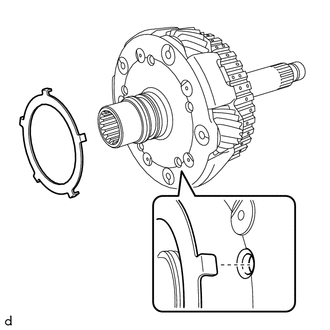 |
70. NADELAXIALLAGER EINBAUEN
(a) Das Nadelaxiallager mit Toyota Genuine ATF WS benetzen und am vorderen Planetenradhohlrad montieren. Durchmesser Axial-Nadellager:
|
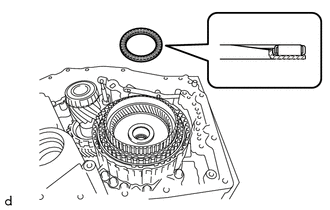 |
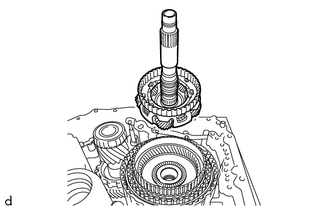
71. VORDERE PLANETENRADBAUGRUPPE EINBAUEN
(a) Die vordere Planetenradbaugruppe am vorderen Planetenradhohlrad montieren. |
 |
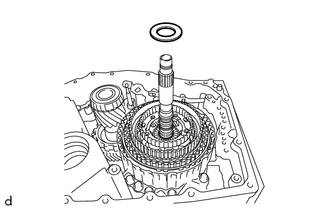
72. ANLAUFSCHEIBE NR. 8 EINBAUEN
(a) Die Anlaufscheibe Nr. 8 mit Toyota Genuine ATF WS benetzen und am vorderen Planetenradhohlrad montieren. Durchmesser der Anlaufscheibe Nr. 8:
|
 |
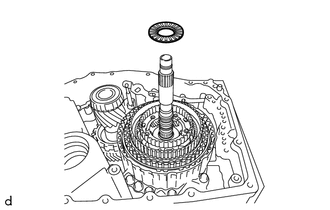
73. NADELAXIALLAGER EINBAUEN
(a) Das Nadelaxiallager mit Toyota Genuine ATF WS benetzen und am vorderen Planetenradhohlrad montieren. Durchmesser Axial-Nadellager:
|
 |
74. ANLAUFSCHEIBE NR. 9 EINBAUEN
(a) Die Anlaufscheibe Nr. 9 mit Toyota Genuine ATF WS benetzen und am vorderen Planetenradhohlrad montieren. Durchmesser der Anlaufscheibe Nr. 9:
|
|
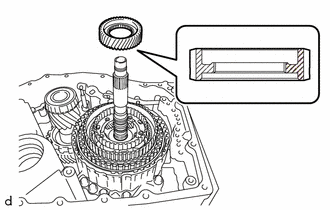
75. PLANETENSONNENRAD EINBAUEN
(a) Das Planetensonnenrad an der vorderen Planetenradbaugruppe montieren. |
 |
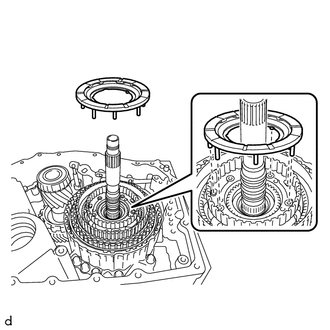
76. ANLAUFSCHEIBE NR. 2 DES PLANETENTRÄGERS EINBAUEN
(a) Die Anlaufscheibe Nr. 2 des Planetenträgers an der vorderen Planetenradbaugruppe montieren. HINWEIS: Jeden Vorsprung der Anlaufscheibe Nr. 2 des Planetenträgers fest in die jeweilige Vertiefung der vorderen Planetenradbaugruppe einsetzen. |
 |
77. SPIEL DER C-4-KUPPLUNG PRÜFEN
Hier klicken
78. SPIEL DER C-3-KUPPLUNG PRÜFEN
Hier klicken
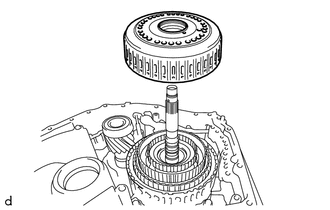
79. C-3- UND C-4-KUPPLUNGSBAUGRUPPE EINBAUEN
(a) Die C-3- und C-4-Kupplungsbaugruppe an der vorderen Planetenradbaugruppe montieren. |
 |
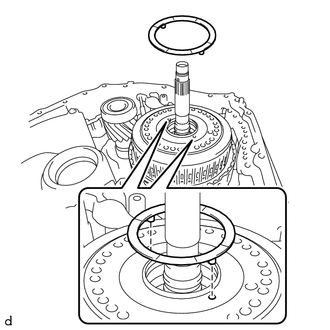
80. PLANETENTRÄGER-ANLAUFSCHEIBE EINBAUEN
(a) Die Planetenträger-Anlaufscheibe an der C-3- und C-4-Kupplungsbaugruppe montieren. HINWEIS: Den Vorsprung der Planetenträger-Anlaufscheibe fest in die Vertiefung der C-3- und C-4-Kupplungsbaugruppe einsetzen. |
 |
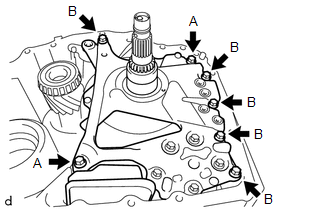
81. VORDERE ÖLPUMPENBAUGRUPPE EINBAUEN
(a) Die vordere Ölpumpenbaugruppe mit den 7 Schrauben an der Getriebegehäuse-Unterbaugruppe montieren. Drehmoment: 24 N·m {250 kgf·cm, 18 ft·lbf} Schraubenlänge:
|
 |
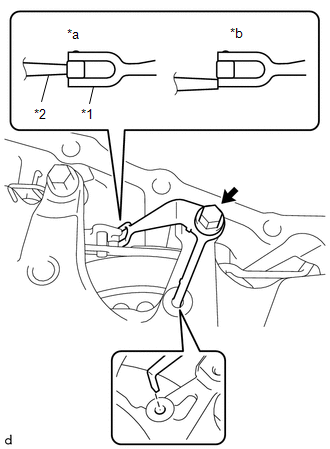
82. HANDSCHALTRASTENFEDER-UNTERBAUGRUPPE EINBAUEN
(a) Die Handschaltrastenfeder-Unterbaugruppe mit der Schraube an der vorderen Ölpumpenbaugruppe montieren. Drehmoment: 9.8 N·m {100 kgf·cm, 87 in·lbf} HINWEIS:
|
|
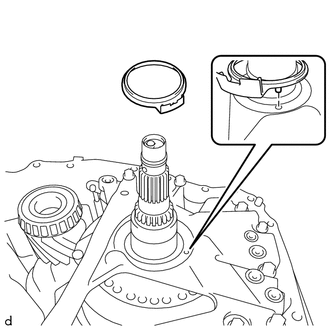
83. ANLAUFSCHEIBE HINTEN AM ÖLPUMPENANTRIEBSRAD EINBAUEN
(a) Die Anlaufscheibe hinten am Ölpumpenantriebsrad an der vorderen Ölpumpenbaugruppe montieren. HINWEIS: Den Vorsprung der Anlaufscheibe hinten am Ölpumpenantriebsrad fest in die Vertiefung der vorderen Ölpumpenbaugruppe einsetzen. |
 |
84. GETRIEBEANTRIEBSKETTE EINBAUEN
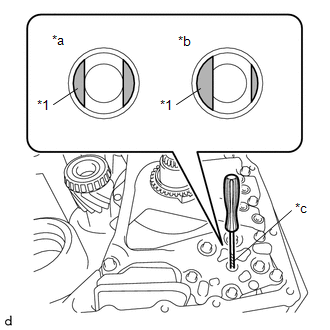
(a) Einen Schraubendreher mit mit Schutzband umwickelter Spitze verwenden und die Aussparung des vorderen Ölpumpenantriebsrads mit der in der Abbildung gezeigten Position (*a) ausrichten. HINWEIS: Beim Ausrichten der Aussparung des vorderen Ölpumpenantriebsrads nicht mit übermäßiger Kraft hebeln. |
|
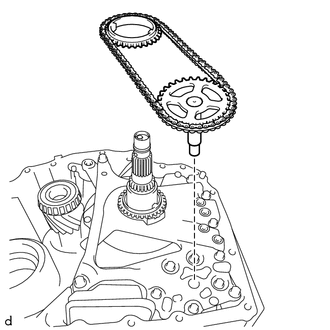
(b) Die Getriebeantriebskette zusammen mit dem Getriebeölpumpen-Antriebskettenrad und der Ölpumpenantriebswelle-Unterbaugruppe an der vorderen Ölpumpenbaugruppe montieren. HINWEIS:
|
 |
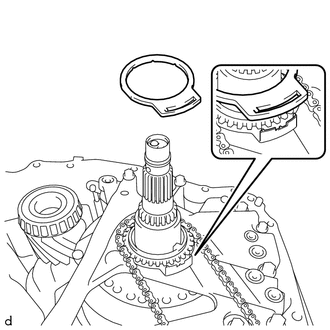
85. VORDERE AXIALSCHEIBE DES ÖLPUMPENANTRIEBSRADS EINBAUEN
(a) Die vordere Axialscheibe des Ölpumpenantriebsrads am Ölpumpenantriebsrad des Getriebes einbauen. HINWEIS: Den langen Vorsprung der hinteren Axialscheibe des Ölpumpenantriebsrads sicher in den Schlitz der vorderen Axialscheibe des Ölpumpenantriebsrads einsetzen. |
 |
86. ÖLDICHTRING DER KUPPLUNGSTROMMEL EINBAUEN
(a) Eine kleine Menge MP-Fett auf den gesamten Umfang des Einbauabschnitts der Nut für den Öldichtring der Kupplungstrommel auftragen. HINWEIS: Durch das Auftragen von MP-Fett wird das Taumeln des Öldichtrings in der Nut für den Einbau eliminiert. So wird verhindert, dass der Öldichtring der Kupplungstrommel beim Einbau der Drehmomentwandler-Kupplungsbaugruppe beschädigt wird. |
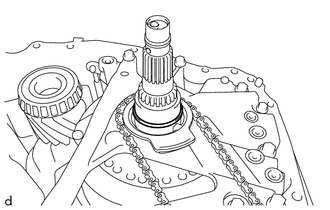 |
(b) Einen neuen Öldichtring der Kupplungstrommel mit Toyota Genuine ATF WS benetzen und an der vorderen Ölpumpen-Baugruppe einbauen.
HINWEIS:
Den Öffnungsspalt des Öldichtrings der Kupplungstrommel so klein wie möglich halten und den Ring an der vorderen Ölpumpen-Baugruppe einbauen. Wurde die Ringöffnung aufgeweitet, den Ring kurz mit den Fingern zusammendrücken, um ihn in den Ursprungszustand zurückzuversetzen.
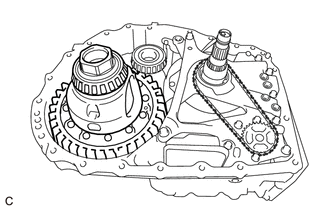
87. DIFFERENTIALGEHÄUSE-BAUGRUPPE EINBAUEN
(a) Die Differentialgehäuse-Baugruppe an der Automatikgetriebe-Gehäuse-Baugruppe einbauen. |
 |
88. SCHMIERLEITUNG DES GETRIEBES EINBAUEN
(a) Die Schmierleitung des Getriebes am Getriebegehäuse einbauen. HINWEIS: Die Schmierleitung des Getriebes so weit einstecken, bis ihr Wulstabschnitt am Getriebegehäuse anliegt. |
|
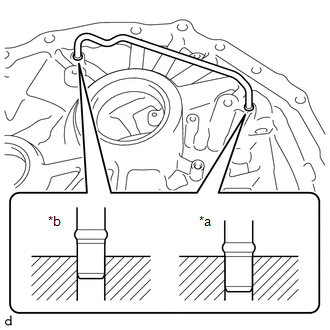
(b) Die Klemme mit der Schraube am Getriebegehäuse anbringen. Drehmoment: 5.4 N·m {55 kgf·cm, 48 in·lbf} |
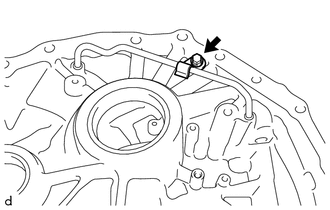 |
89. SCHMIERLEITUNG DES DIFFERENTIALS EINBAUEN
(a) Die Schmierleitung des Differentials am Getriebegehäuse einbauen. HINWEIS: Die Schmierleitung des Differentials so weit einstecken, bis ihr Wulstabschnitt am Getriebegehäuse anliegt. |
|
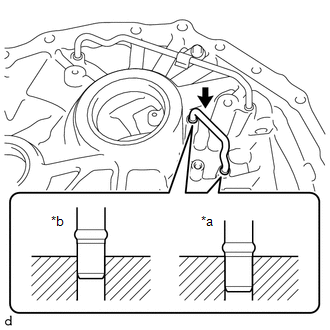
90. GETRIEBEÖL-REINIGUNGSMAGNET EINBAUEN
(a) Die 3 Getriebeöl-Reinigungsmagnete am Ölabscheider des Getriebegehäuses anbringen. |
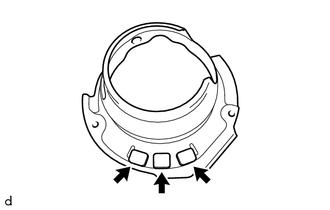 |
91. ÖLABSCHEIDER DES GETRIEBEGEHÄUSES EINBAUEN
(a) Den Ölabscheider des Getriebegehäuses mit den 3 Schrauben am Getriebegehäuse einbauen. Drehmoment: 5.4 N·m {55 kgf·cm, 48 in·lbf} |
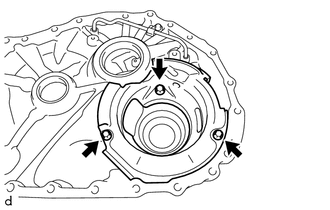 |
92. GETRIEBEGEHÄUSE EINBAUEN
HINWEIS:
Bauteile von TMC Made und TMMWV Made können anhand der Stelle identifiziert werden, an der die Seriennummer eingeprägt ist.
*a |
TMC Made |
*b |
TMMWV Made |
HINWEIS:
Beim Einbau des Getriebegehäuses prüfen, ob sich die Getriebe-Antriebskette leichtgängig dreht.
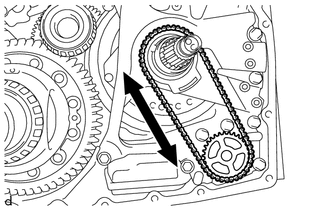
(a) Die alte Dichtmasse von der Anlagefläche des Getriebegehäuses und der Automatikgetriebe-Gehäuse-Baugruppe abziehen und die Fläche reinigen.
HINWEIS:
Anbaufläche nicht beschädigen.
(b) Die 21 Schrauben und Schraubenlöcher der Automatikgetriebe-Gehäuse-Baugruppe reinigen. |
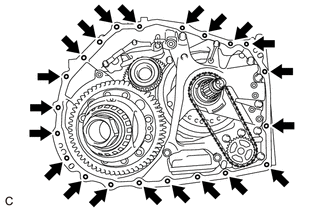 |
(c) Die innere Fase der Automatikgetriebe-Gehäuse-Baugruppe gemäß Abbildung reinigen.
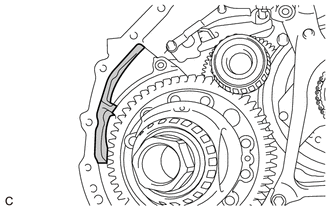
 |
Zu reinigender Bereich |
(d) Dichtmasse gemäß Abbildung auf die Automatikgetriebe-Gehäuse-Baugruppe auftragen. Dichtmasse: Toyota Original Dichtmasse 1281, Three Bond 1281 oder gleichwertig Standard-Dichtungsdurchmesser: 1,8 mm (0,0709 Zoll) HINWEIS: Nach dem Auftragen der Dichtmasse das Getriebegehäuse innerhalb von 3 Minuten einbauen und die Schrauben innerhalb von 20 Minuten nach dem Auftragen der Dichtmasse festziehen. |
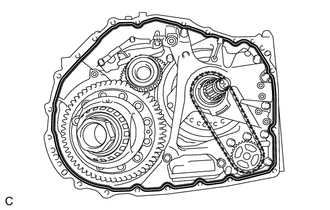 |
(e) 5 neue Dichtungen des Getriebegehäuses mit Toyota Genuine ATF WS benetzen und an der vorderen Ölpumpen-Baugruppe einbauen. |
|
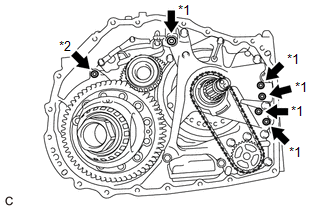
(f) Einen neuen O-Ring mit Toyota Genuine ATF WS benetzen und an der Automatikgetriebe-Gehäuse-Baugruppe einbauen.
(g) Für TMC-Fertigung:
(1) Das Getriebegehäuse mit den 9 Schrauben (A) und 12 Schrauben (B) an der Automatikgetriebe-Gehäuse-Baugruppe einbauen. Drehmoment: 29 N·m {300 kgf·cm, 22 ft·lbf} Schraubenlänge:
|
|
(h) Für TMMWV-Fertigung:
(1) Das Getriebegehäuse mit den 6 Schrauben (A) und 12 Schrauben (B) an der Automatikgetriebe-Gehäuse-Baugruppe einbauen. Drehmoment: Schraube (A) und (B): 29 N·m {300 kgf·cm, 22 ft·lbf} Schraubenlänge:
|
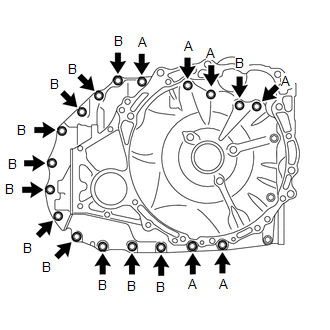 |
(2) Klebstoff auf 2 oder 3 Gewindegänge am Ende der 3 Schrauben (C) auftragen. Schraubenlänge: 40 mm (1.57 in.) Klebstoff: Toyota Original-Klebstoff 1324, Three Bond 1324 oder gleichwertig HINWEIS: Die Schrauben unmittelbar nach dem Auftragen des Klebstoffs einbauen, damit keine Fremdkörper daran haften. HINWEIS: Die 3 Schrauben (C) befinden sich in den Positionen gemäß dem folgenden Schritt. |
|
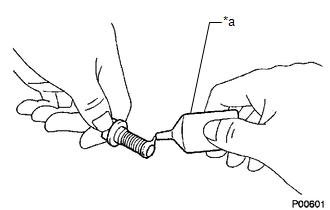
(3) Die 3 Schrauben (C) einbauen. Drehmoment: Schraube (C) : 23 N·m {231 kgf·cm, 17 ft·lbf} |
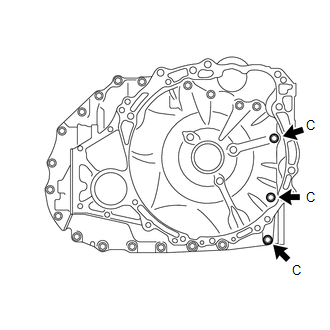 |
93. EINGANGSWELLEN-AXIALSPIEL PRÜFEN
Hier klicken
94. DREHZAHLSENSOR DES GETRIEBES (NC) EINBAUEN
(a) Den Drehzahlsensor des Getriebes (NC) und den Abstandhalter mit der Schraube an der Antriebsrad-Baugruppe der Vorgelegewelle anbringen. Drehmoment: 5.4 N·m {55 kgf·cm, 48 in·lbf} |
|
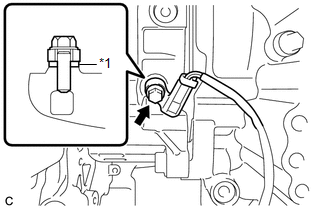
95. DREHZAHLSENSOR DES GETRIEBES (NT) EINBAUEN
(a) Den Drehzahlsensor des Getriebes (NT) mit der Schraube an der Automatikgetriebe-Gehäuse-Baugruppe anbringen. Drehmoment: 5.4 N·m {55 kgf·cm, 48 in·lbf} |
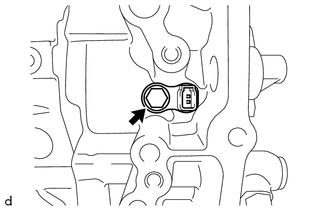 |
96. HYDRAULIKBLOCK DES GETRIEBES EINBAUEN
(a) 2 neue Dichtungen des Getriebegehäuses mit Toyota Genuine ATF WS benetzen und an der Automatikgetriebe-Gehäuse-Baugruppe einbauen. |
|
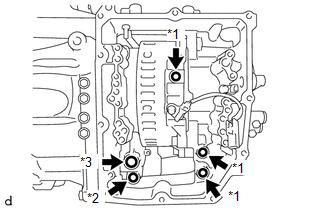
(b) Eine neue Dichtung des Getriebegehäuses mit Toyota Genuine ATF WS benetzen und an der Antriebsrad-Baugruppe der Vorgelegewelle einbauen.
(c) Eine neue Dichtung Nr. 1 des vorderen Ölpumpendeckels mit Toyota Genuine ATF WS benetzen und an der vorderen Ölpumpen-Baugruppe einbauen.
(d) Eine neue Dichtung Nr. 2 des vorderen Ölpumpendeckels mit Toyota Genuine ATF WS benetzen und an der vorderen Ölpumpen-Baugruppe einbauen.
(e) Den Schlitz des Handschiebers und den Handschieberhebel-Baugruppe gemäß Abbildung ausrichten und den Hydraulikblock des Getriebes mit den 9 Schrauben an der Automatikgetriebe-Gehäuse-Baugruppe einbauen. Drehmoment: 10.8 N·m {110 kgf·cm, 8 ft·lbf} HINWEIS: Darauf achten, dass das Kabel des Drehzahlsensors des Getriebes (NC) nicht eingeklemmt wird. |
|
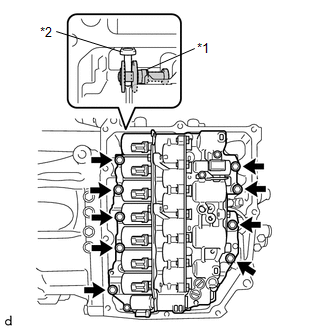
(f) Die Klemme einrasten lassen, um den Steckverbinder des Kabels des Drehzahlsensors des Getriebes (NC) anzuschließen.
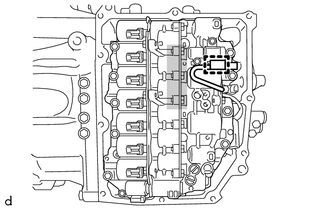
|
Das Kabel des Drehzahlsensors des Getriebes (NC) nicht über diesen Bereich hinauslaufen lassen. |
HINWEIS:
Damit es nicht zwischen dem Hydraulikblock des Getriebes und dem seitlichen Deckel des Getriebegehäuses eingeklemmt wird, das Kabel des Drehzahlsensors des Getriebes (NC) nicht über den in der Abbildung gezeigten Bereich hinauslaufen lassen.
97. KABELBAUM DES GETRIEBES EINBAUEN
(a) Den O-Ring des Kabelbaums des Getriebes mit Toyota Genuine ATF WS benetzen. |
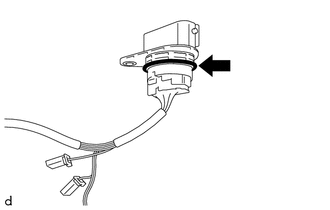 |
(b) Den Kabelbaum des Getriebes mit der Schraube an der Automatikgetriebe-Gehäuse-Baugruppe einbauen. Drehmoment: 5.4 N·m {55 kgf·cm, 48 in·lbf} |
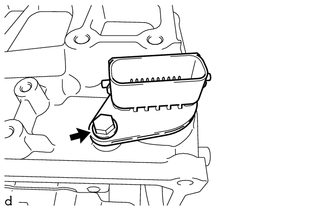 |
(c) Den Steckverbinder des Drehzahlsensors des Getriebes (NT) und den Steckverbinder des Drehzahlsensors des Getriebes (NC) anschließen. |
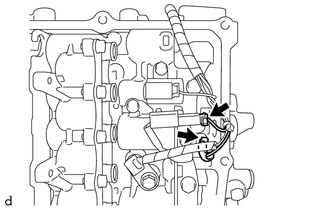 |
(d) Den Temperatursensor mit der Schraube und der Temperatursensor-Klemme am Hydraulikblock des Getriebes anbringen.
Drehmoment:
10.8 N·m {110 kgf·cm, 8 ft·lbf}
HINWEIS:
Damit es nicht zwischen dem Hydraulikblock des Getriebes und dem seitlichen Deckel des Getriebegehäuses eingeklemmt wird, das Kabel des Drehzahlsensors des Getriebes (NC) gemäß Abbildung unter dem Kabelbaum des Getriebes (Kabel des Temperatursensors) hindurchführen.
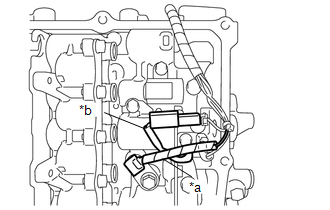
*a |
Kabelbaum des Getriebes (Kabel des Temperatursensors) |
*b |
Kabel des Drehzahlsensors des Getriebes (NC) |
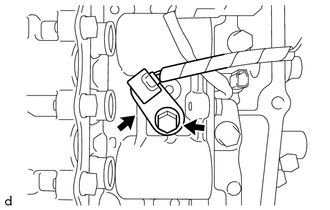
(e) Die 9 Magnetventilstecker anschließen.
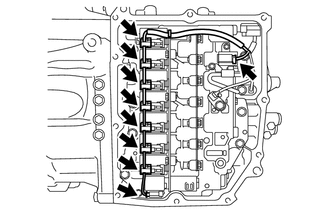
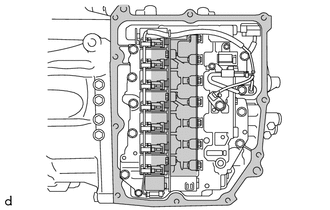
|
Das Getriebekabel nicht in diesen Bereich ragen lassen. |
- Damit das Getriebekabel nicht zwischen dem Ventilkörper-Baugruppe des Getriebes und der Seitenabdeckung des Getriebegehäuses eingeklemmt wird, das Getriebekabel nicht über den in der Abbildung gezeigten Bereich hochstehen lassen.
- Damit das Getriebekabel nicht zwischen der Seitenabdeckung des Getriebegehäuses und der Teilbaugruppe des automatischen Getriebegehäuses eingeklemmt wird, das Getriebekabel nicht zur Montagefläche der Seitenabdeckung des Getriebegehäuses hin überstehen lassen.
(f) Die Klammer einrasten lassen, um das Getriebekabel mit der Magnetventil-Halteplatte zu verbinden. |
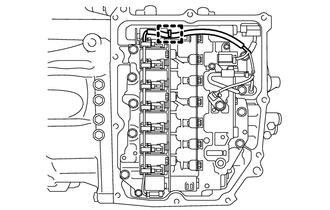 |
98. SEITENABDECKUNG DES GETRIEBEGEHÄUSES EINBAUEN (für TMC-Fertigung)
HINWEIS:
Bauteile von TMC Made und TMMWV Made können anhand der Stelle identifiziert werden, an der die Seriennummer eingeprägt ist.
*a |
TMC Made |
*b |
TMMWV Made |
(a) Die Montagefläche der Seitenabdeckung des Getriebegehäuses an der Teilbaugruppe des automatischen Getriebegehäuses reinigen.
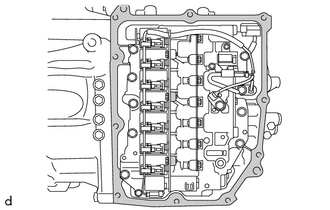
|
Zu reinigender Bereich |
HINWEIS:
Öl und Fett von den Kontaktflächen der Teilbaugruppe des automatischen Getriebegehäuses vollständig entfernen.
(b) Eine neue Seitenabdeckung des Getriebegehäuses mit den 2 Schrauben (A und B) provisorisch an der Teilbaugruppe des automatischen Getriebegehäuses montieren. HINWEIS: Um die Dichtung nicht zu beschädigen, bei den Montagearbeiten verhindern, dass sie die umgebenden Bauteile berührt. |
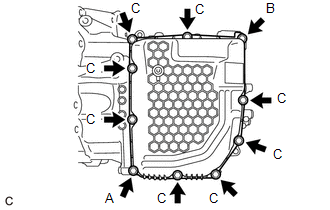 |
(c) Die 8 Schrauben (C) provisorisch einsetzen.
(d) Die 10 Schrauben in der in der Abbildung gezeigten Reihenfolge vollständig festziehen. Drehmoment: 7 N·m {71 kgf·cm, 62 in·lbf} |
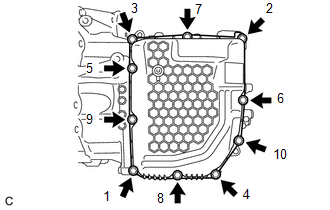 |
99. SEITENABDECKUNG DES GETRIEBEGEHÄUSES EINBAUEN (für TMMWV-Fertigung)
HINWEIS:
Bauteile von TMC Made und TMMWV Made können anhand der Stelle identifiziert werden, an der die Seriennummer eingeprägt ist.
*a |
TMC Made |
*b |
TMMWV Made |
(a) Die Montagefläche der Seitenabdeckung des Getriebegehäuses an der Teilbaugruppe des automatischen Getriebegehäuses reinigen.
|
Zu reinigender Bereich |
HINWEIS:
Öl und Fett von den Kontaktflächen der Teilbaugruppe des automatischen Getriebegehäuses vollständig entfernen.
(b) Die 3 in der Abbildung gezeigten Schraubenbohrungen reinigen. |
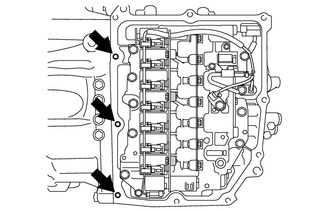 |
(c) Klebstoff auf 2 oder 3 Gewindegänge am Ende der Schraube (A) und auf die 2 Schrauben (D) auftragen. Klebstoff: Toyota Original-Klebstoff 1324, Three Bond 1324 oder gleichwertig HINWEIS: Die Schrauben unmittelbar nach dem Auftragen des Klebstoffs einbauen, damit keine Fremdkörper daran haften. HINWEIS: Die Schraube (A) und die 2 Schrauben (D) befinden sich an den im folgenden Schritt gezeigten Positionen. |
|
(d) Eine neue Seitenabdeckung des Getriebegehäuses mit den 2 Schrauben ((A) und (B)) provisorisch an der Teilbaugruppe des automatischen Getriebegehäuses montieren. HINWEIS:
|
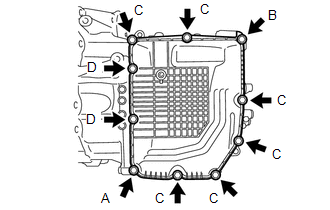 |
(e) Die 6 Schrauben (C) und die 2 Schrauben (D) provisorisch einsetzen.
HINWEIS:
Schraube (D) ist eine mit Klebstoff beschichtete Schraube.
(f) Die 10 Schrauben in der in der Abbildung gezeigten Reihenfolge vollständig festziehen. Drehmoment: Schraube (A) und Schraube (D): 6.5 N·m {66 kgf·cm, 58 in·lbf} Schraube (B) und Schraube (C): 7 N·m {71 kgf·cm, 62 in·lbf} |
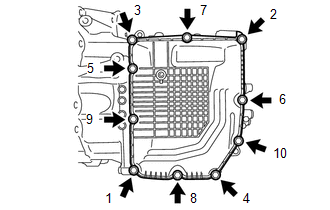 |
100. NR. 1 ENTLÜFTUNGSSTOPFEN (ATM) EINBAUEN
(a) Den O-Ring des Nr. 1 Entlüftungsstopfens (ATM) mit Toyota Original ATF WS bestreichen.
(b) Jede Klaue einrasten lassen, um einen neuen Nr. 1 Entlüftungsstopfen (ATM) an der Teilbaugruppe des automatischen Getriebegehäuses zu montieren. HINWEIS: Die Teilbaugruppe des automatischen Getriebegehäuses fest hineindrücken, bis der Nr. 1 Entlüftungsstopfen (ATM) einrastet. HINWEIS: Den Nr. 1 Entlüftungsstopfen (ATM) so einbauen, dass seine Rastung mit dem eingeprägten Bereich der Teilbaugruppe des automatischen Getriebegehäuses ausgerichtet ist. |
|
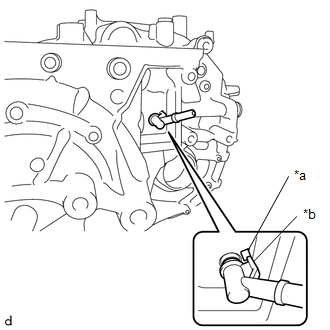
101. NR. 1 ÖLKÜHLER-AUSLASSROHR-BAUGRUPPE EINBAUEN
(a) Einen neuen O-Ring mit Toyota Original ATF WS bestreichen und an der Nr. 1 Ölkühler-Auslassrohr-Baugruppe anbringen. HINWEIS: Sicherstellen, dass der O-Ring nicht verdreht ist. |
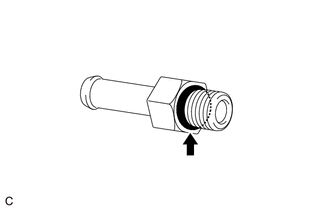 |
(b) Mit einem Überwurfschlüssel 19 mm die Nr. 1 Ölkühler-Auslassrohr-Baugruppe an der Teilbaugruppe des automatischen Getriebegehäuses montieren. Drehmoment: Vorgeschriebenes Anzugsdrehmoment: 31 N·m {317 kgf·cm, 23 ft·lbf} HINWEIS:
|
|
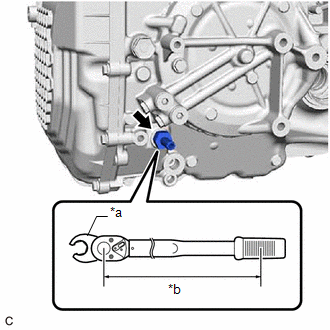
102. ÖLKÜHLER-ANSCHLUSSSTÜCK-BAUGRUPPE EINBAUEN
(a) Die Ölkühler-Anschlussstück-Baugruppe durch 2 neue Dichtungen führen und provisorisch an der Teilbaugruppe des automatischen Getriebegehäuses montieren. |
|
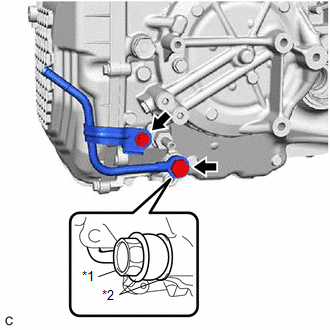
(b) Den Halterungsbereich der Ölkühler-Anschlussstück-Baugruppe mit der Schraube provisorisch an der Teilbaugruppe des automatischen Getriebegehäuses montieren.
(c) Die Ölkühler-Anschlussstück-Schraube vollständig festziehen.
Drehmoment:
23 N·m {230 kgf·cm, 17 ft·lbf}
(d) Die Schraube vollständig festziehen.
Drehmoment:
12 N·m {122 kgf·cm, 9 ft·lbf}
103. NR. 1 GETRIEBEÖL-EINFÜLLROHR EINBAUEN
(a) Mit einem Innensechskantschlüssel 6 mm das Nr. 1 Getriebeöl-Einfüllrohr am Getriebegehäuse montieren. Drehmoment: 1.7 N·m {17 kgf·cm, 15 in·lbf} |
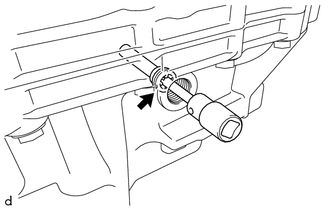 |
104. ÜBERLAUFSTOPFEN EINBAUEN
(a) Mit einem Innensechskantschlüssel 10 mm den Überlaufstopfen und eine neue Dichtung am Getriebegehäuse montieren. Drehmoment: 50 N·m {510 kgf·cm, 37 ft·lbf} HINWEIS: Um ein Verformen der Dichtung beim Festziehen zu verhindern, die Dichtung mit Toyota Original ATF WS bestreichen. |
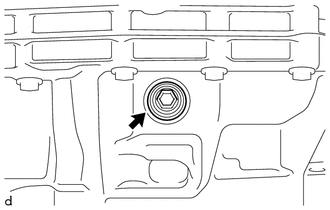 |
105. NACHFÜLLSTOPFEN EINBAUEN
(a) Den Nachfüllstopfen und eine neue Dichtung an der Teilbaugruppe des automatischen Getriebegehäuses montieren. Drehmoment: 49 N·m {500 kgf·cm, 36 ft·lbf} HINWEIS: Um ein Verformen der Dichtung beim Festziehen zu verhindern, die Dichtung mit Toyota Original ATF WS bestreichen. |
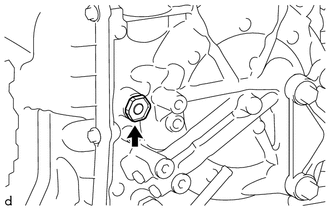 |
106. PARK-/NEUTRALSTELLUNGSSCHALTER-BAUGRUPPE EINBAUEN
(a) Die Park-/Neutralstellungsschalter-Baugruppe mit den 2 Schrauben provisorisch an der Teilbaugruppe des automatischen Getriebegehäuses montieren. |
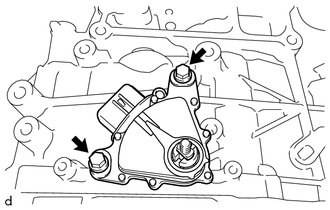 |
(b) Den Getriebe-Schaltwellenhebel provisorisch an der Handschaltventilhebelwelle-Teilbaugruppe montieren. |
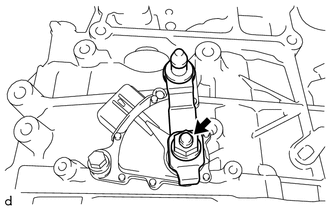 |
(c) Den Getriebe-Schaltwellenhebel im Uhrzeigersinn bis zum Anschlag drehen und dann 2 Rasten gegen den Uhrzeigersinn drehen. |
|
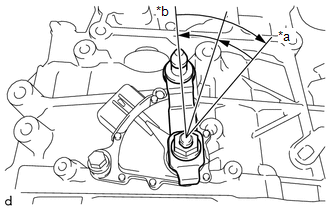
(d) Den Getriebe-Schaltwellenhebel von der Handschaltventilhebelwelle-Teilbaugruppe abnehmen.
(e) Den Vorsprung an der Neutral-Grundlinie ausrichten. |
|
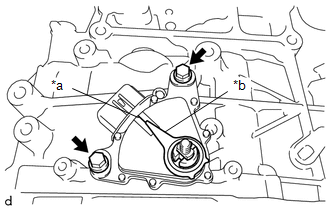
(f) Die Park-/Neutralstellungsschalter-Baugruppe in dieser Position halten und die 2 Schrauben festziehen.
Drehmoment:
5.4 N·m {55 kgf·cm, 48 in·lbf}
107. GETRIEBE-SCHALTWELLENHEBEL EINBAUEN
(a) Den Getriebe-Schaltwellenhebel mit Unterlegscheibe und Mutter an der Handschaltventilhebelwelle-Teilbaugruppe montieren. HINWEIS: Auf die Einbaurichtung des Getriebe-Schaltwellenhebels achten. Drehmoment: 12.7 N·m {130 kgf·cm, 9 ft·lbf} |
|