Desmontaje e instalación - Culata ++
Vista desplegada
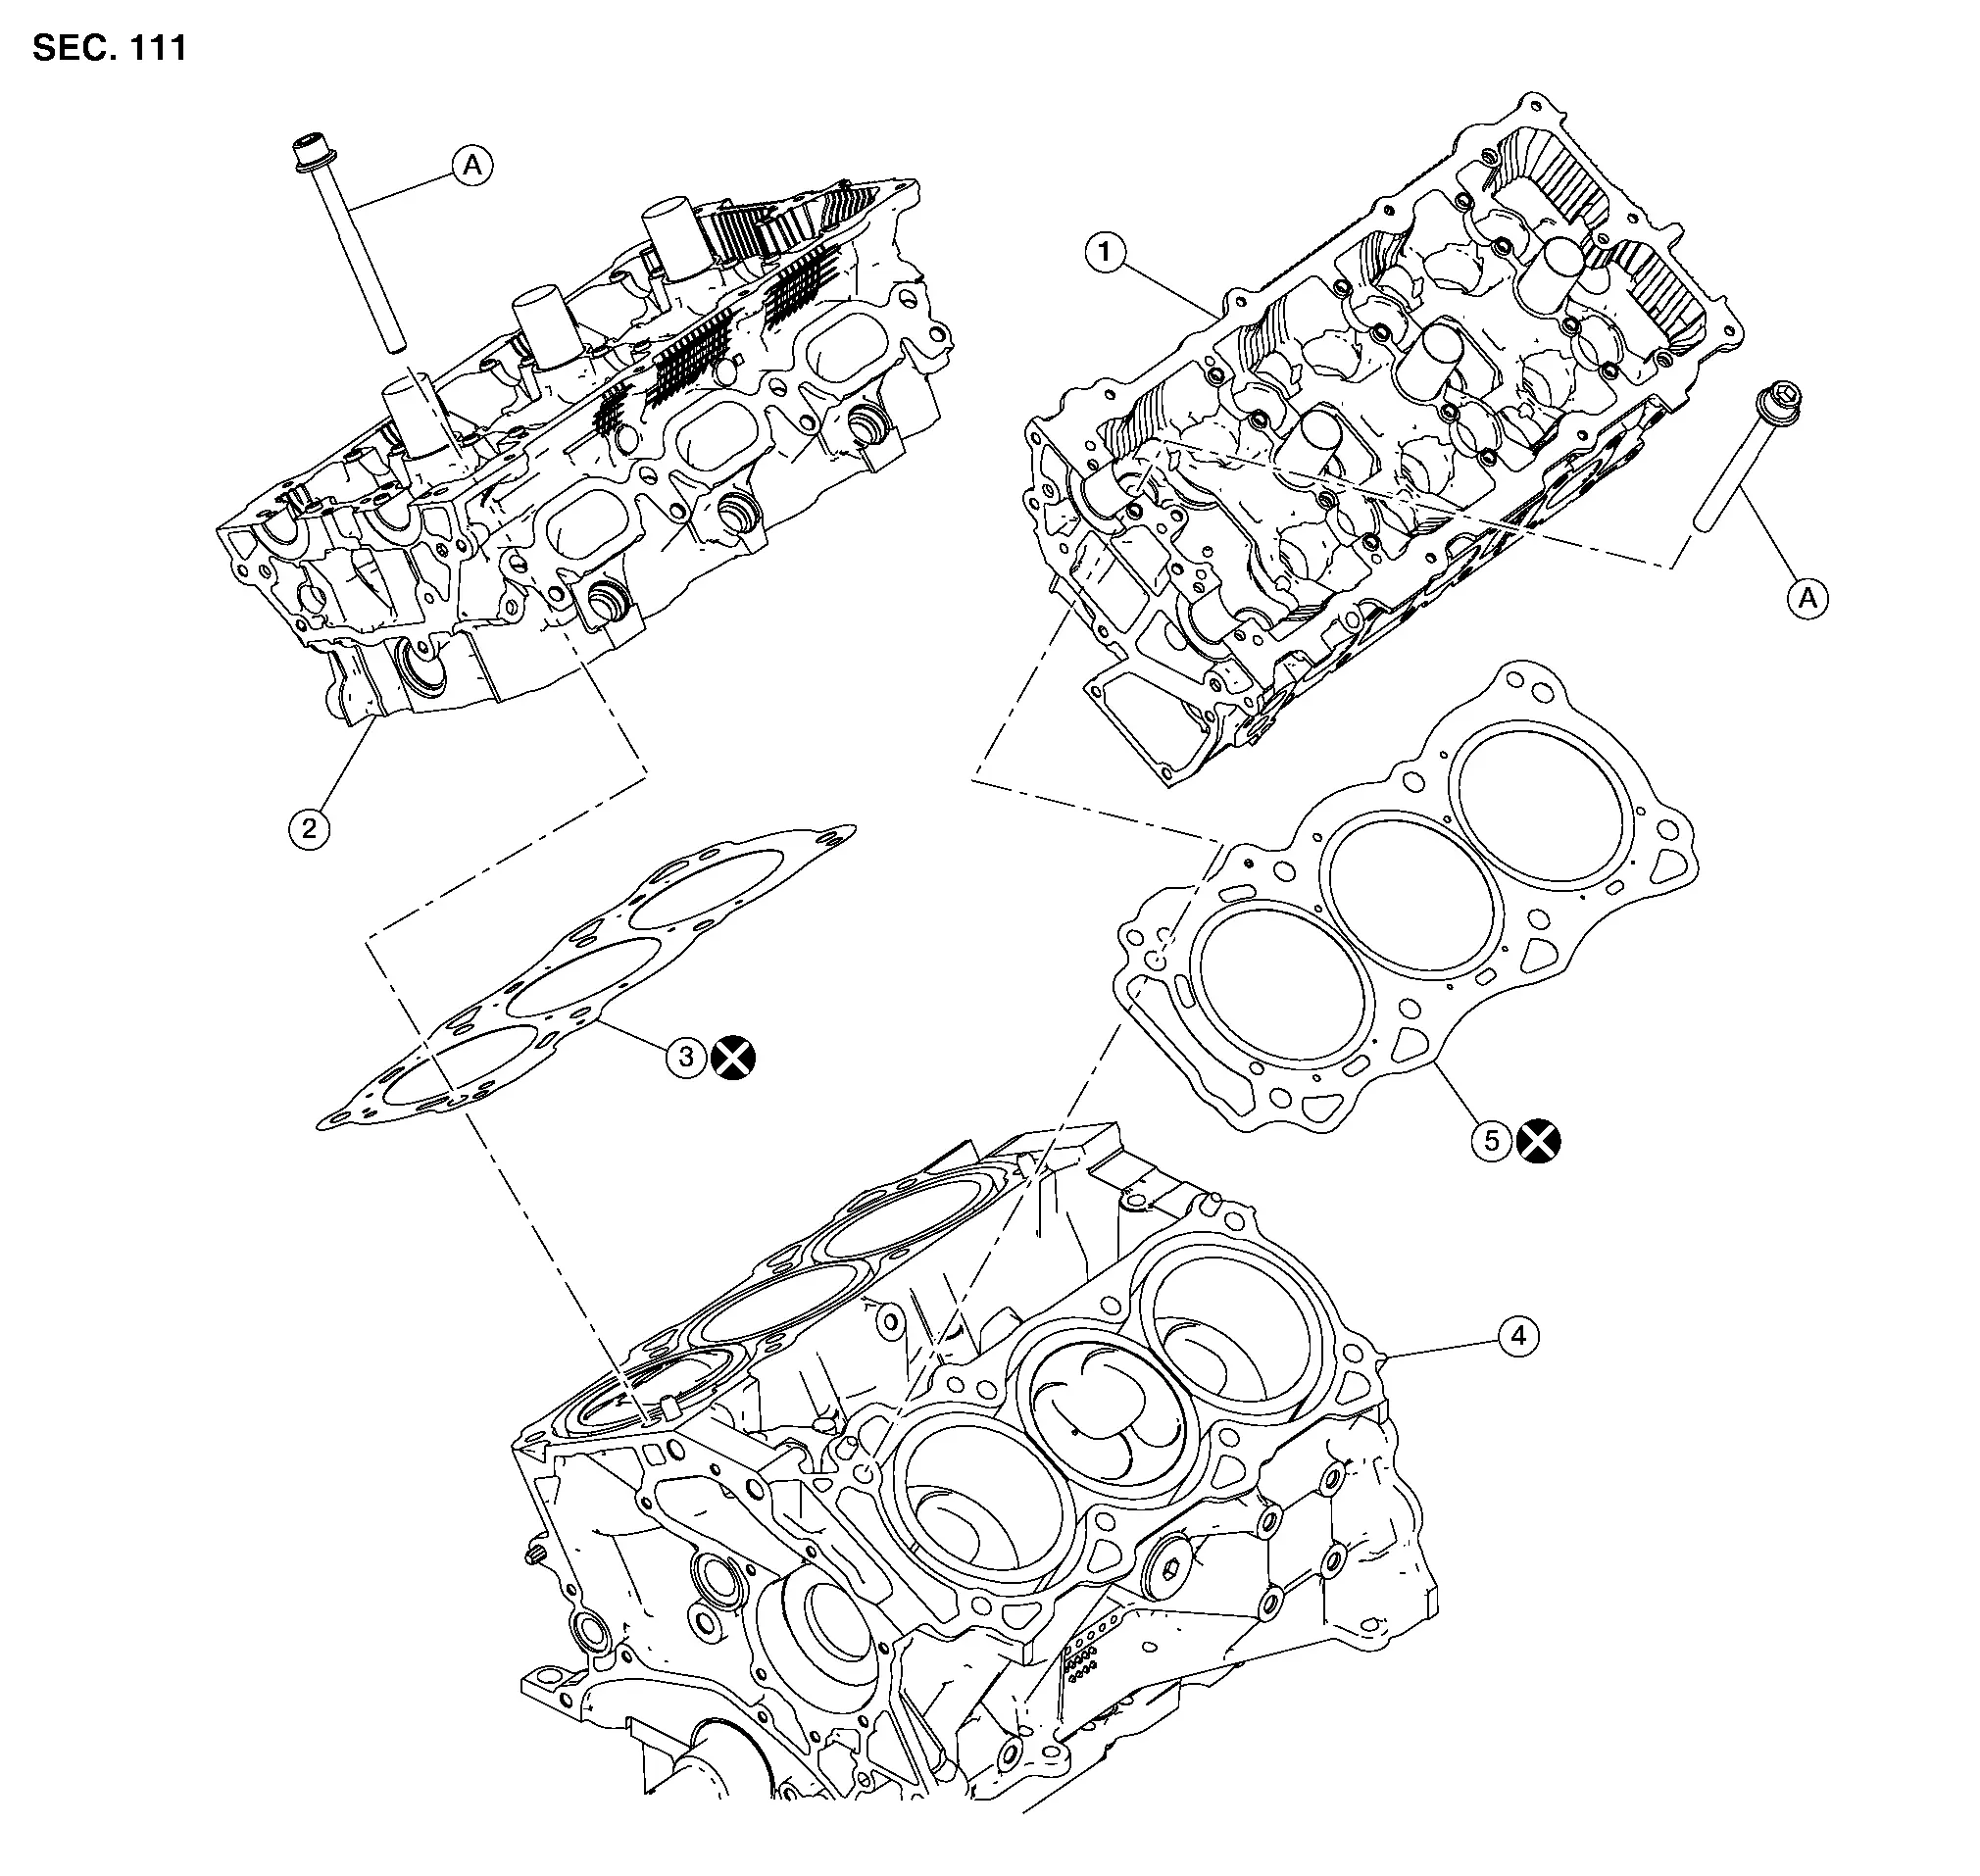
| 1. | Culata (banco 2) | 2. | Culata (banco 1) | 3. | Junta de la culata (banco 1) |
| 4. | Bloque de cilindros | 5. | Junta de la culata (banco 2) | A. | Consulte Desmontaje e instalación. |
Desmontaje e instalación
DESMONTAJE
Retire los árboles de levas de admisión y escape. Consulte Desmontaje e instalación.
Si va a desmontar la culata (banco 2), desmonte el colector de escape y el catalizador de tres vías (banco 2) siguiendo este procedimiento: Desconecte el conector del mazo de cables del sensor de relación aire-combustible (A/F) (banco 2) y libere el mazo de la abrazadera. Desmonte el sensor 1 de relación aire-combustible (A/F) (banco 2) utilizando la herramienta. Consulte la vista desarmada.
Deseche cualquier sensor de relación aire-combustible (A/F) 1 (banco 2) que se haya caído desde una altura superior a 0,5 m (19,7 in) sobre una superficie dura, como un suelo de hormigón; reemplácelo por uno nuevo.| Herramienta | : KV991J0050 (NI-44626) |
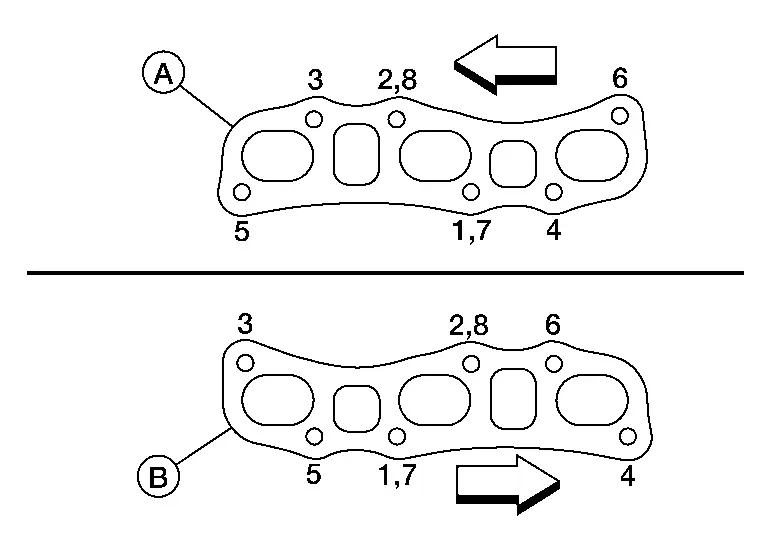
| (A) | : Banco 2 |
| (B) | : Bancada 1 |
 |
: Parte delantera del motor |
Si va a desmontar la culata (banco 1), desmonte el colector de escape y el catalizador de tres vías (banco 1) siguiendo este procedimiento: Desconecte el conector del mazo de cables del sensor 1 de relación aire-combustible (A/F) (banco 1) y retire el mazo de la abrazadera. Desmonte la cubierta del colector de escape (banco 1). Consulte la vista desarmada. Desconecte el conector del mazo de cables del sensor de oxígeno calefactado 2 (banco 1) y retire el mazo de las abrazaderas. Retire el perno que fija el soporte de fijación (banco 1) al soporte del cojinete. Consulte la vista desarmada. Afloje y retire las tuercas del colector de escape y del catalizador de tres vías (banco 1) en orden inverso al indicado en la secuencia, y desmonte el colector de escape y el catalizador de tres vías (banco 1).
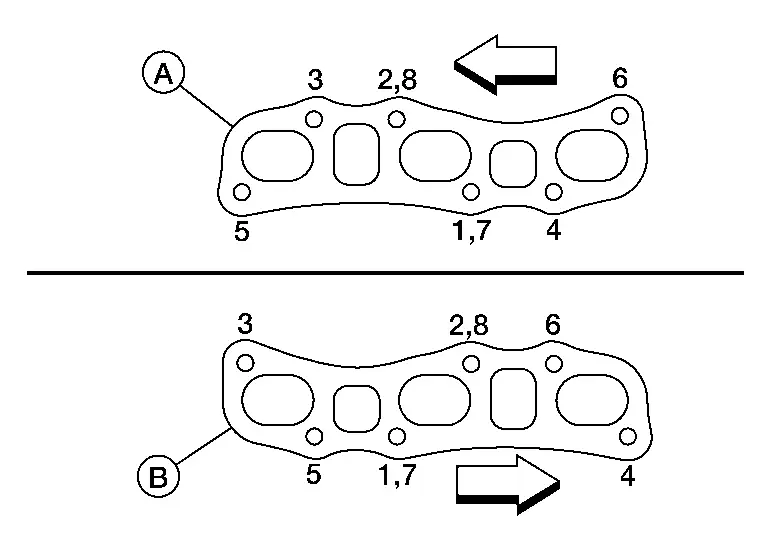
| (A) | : Banco 2 |
| (B) | : Bancada 1 |
 |
: Parte delantera del motor |
Desmonte el tubo del calefactor. Consulte la vista desarmada.
Desconecte el conector del arnés del sensor de temperatura del refrigerante del motor.
Desmonte la salida de agua. Consulte la vista desarmada.
Desmonte los pernos de la culata del banco 1 y del banco 2 con la herramienta adecuada.
Afloje los pernos gradualmente, en tres etapas.
Afloje los pernos en el orden numérico indicado.
Bancada 1
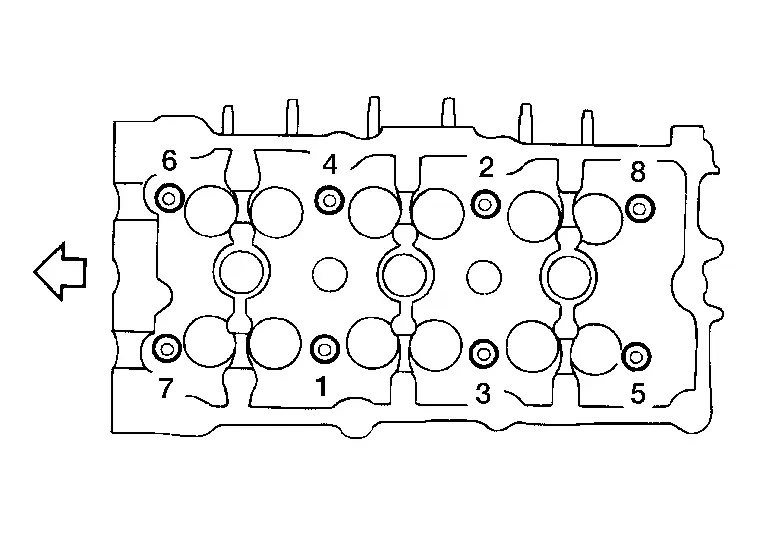

: Parte delantera del motor Bancada 2
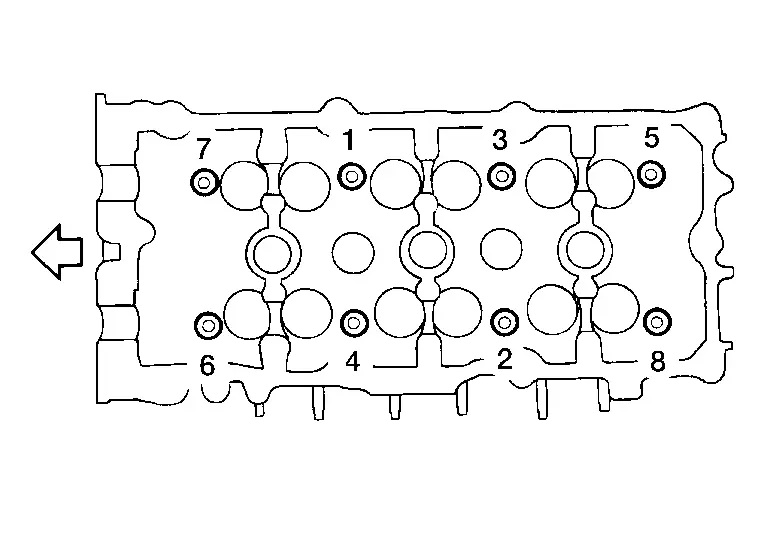

: Parte delantera del motor
Desmonte las culatas y las juntas.
INSTALACIÓN
Gire el cigüeñal hasta que el pistón n.º 1 quede en PMS en la carrera de compresión.
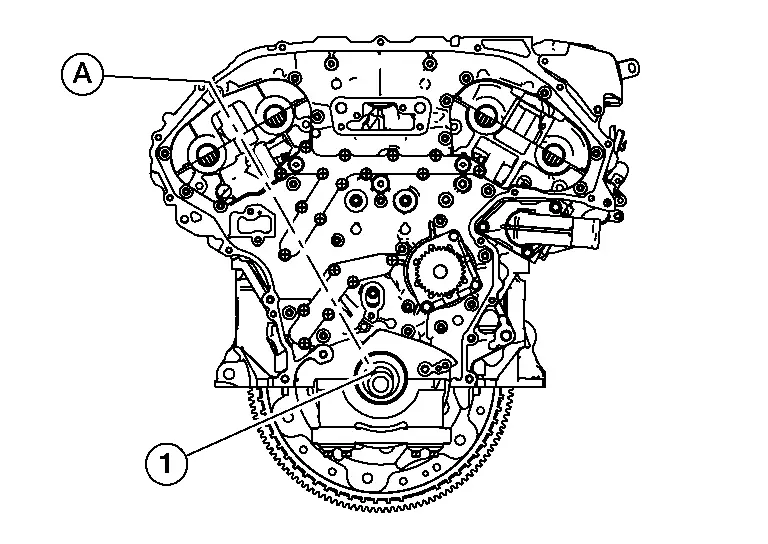
La chaveta del cigüeñal (1) debe alinearse con la línea de centro del cilindro del banco 1 (A), como se muestra.
Instale juntas de culata nuevas.
Inspeccione los pernos de la culata antes de instalar las culatas.

| Límite (d1 - d2) | : 0,11 mm (0,0043 in) |
| (A) | : Ubicación d1 |
| (B) | : Ubicación d2 |
| (C) | : 48 mm (1.89 in) |
| (D) | : 11 mm (0.43 in) |
Lubrique las roscas y las superficies de asiento de los pernos con aceite de motor nuevo.
Instale las culatas sobre el bloque de cilindros. Apriete los pernos de la culata al par y ángulo especificados, en el orden indicado, utilizando la herramienta.
| Número de herramienta | : KV10112100 (BT-8653-A) |
Procedimiento de apriete:
| Pernos de la culata | |
| Paso 1 | : Apretar 98 N·m |
| Paso 2 | : Aflojar en orden inverso al de apriete hasta 0 N·m |
| Paso 3 | : Apretar 39 N·m |
| Paso 4 | : Apretar 103° - 108° |
| Paso 5 | : Apretar 103° - 108° |
Bancada 1
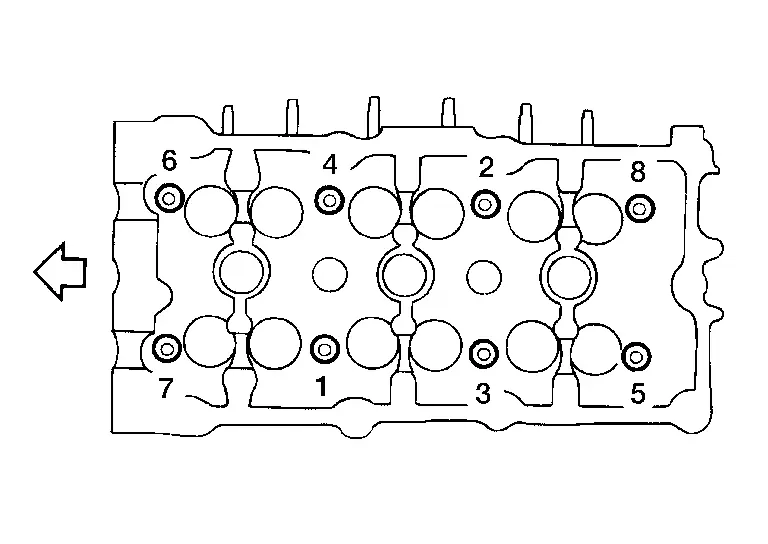

: Parte delantera del motor Bancada 2
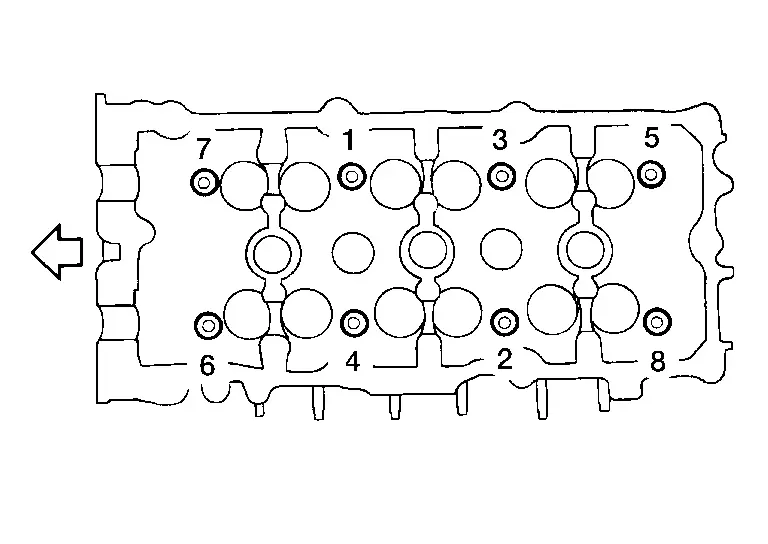

: Parte delantera del motor
Si se desmontaron, instale el colector de escape y el catalizador de tres vías (banco 2) siguiendo este procedimiento: Instale la junta del colector de escape en la dirección indicada.
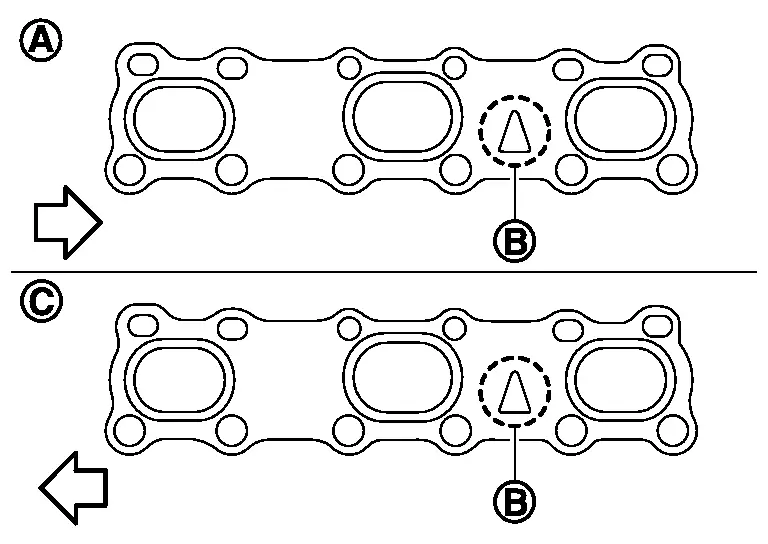
| (A) | : Bancada 1 |
| (B) | : Prensa triangular |
| (C) | : Banco 2 |
 |
: Parte delantera del motor |
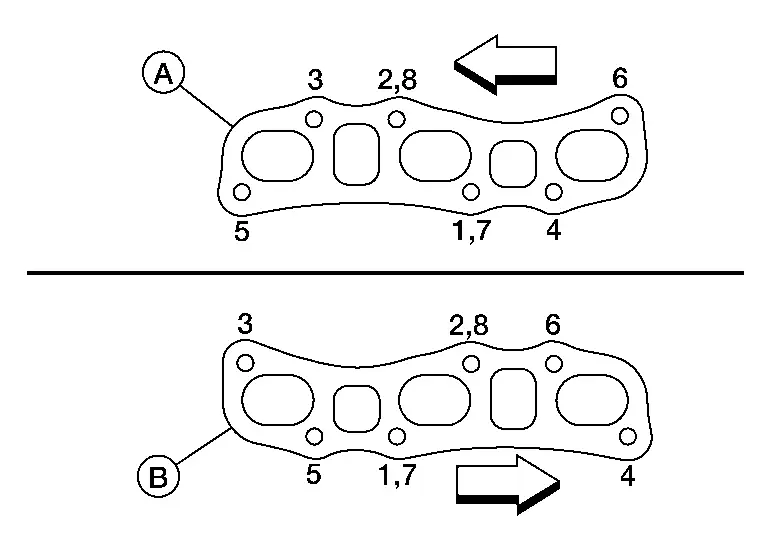
| Tuerca del colector de escape | : 31 N·m |
| (A) | : Banco 2 |
| (B) | : Bancada 1 |
 |
: Parte delantera del motor |
Si se desmontaron, instale el colector de escape y el catalizador de tres vías (banco 1) siguiendo este procedimiento: Instale la junta del colector de escape en la dirección indicada.

| (A) | : Bancada 1 |
| (B) | : Prensa triangular |
| (C) | : Banco 2 |
 |
: Parte delantera del motor |
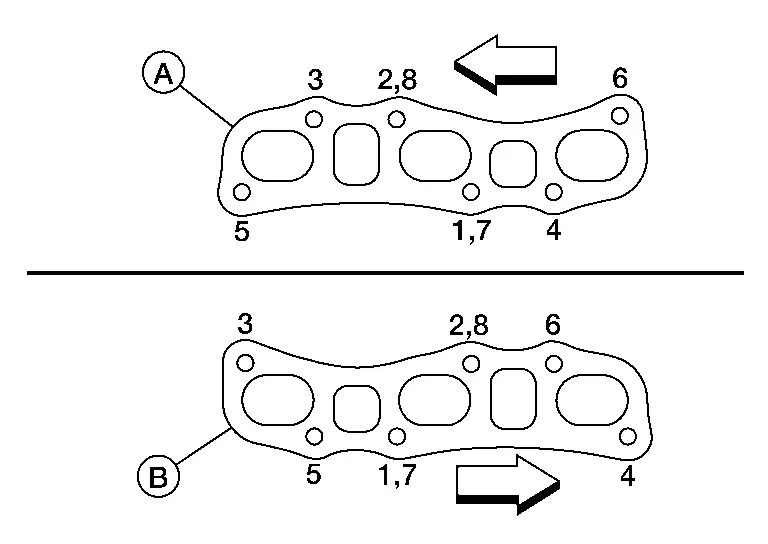
| Tuercas del colector de escape (banco 1) | : 31 N·m |
| (A) | : Banco 2 |
| (B) | : Bancada 1 |
 |
: Parte delantera del motor |
Instale las juntas del colector de admisión.
La instalación de los demás componentes se realiza en el orden inverso al del desmontaje.
Desmontaje y montaje
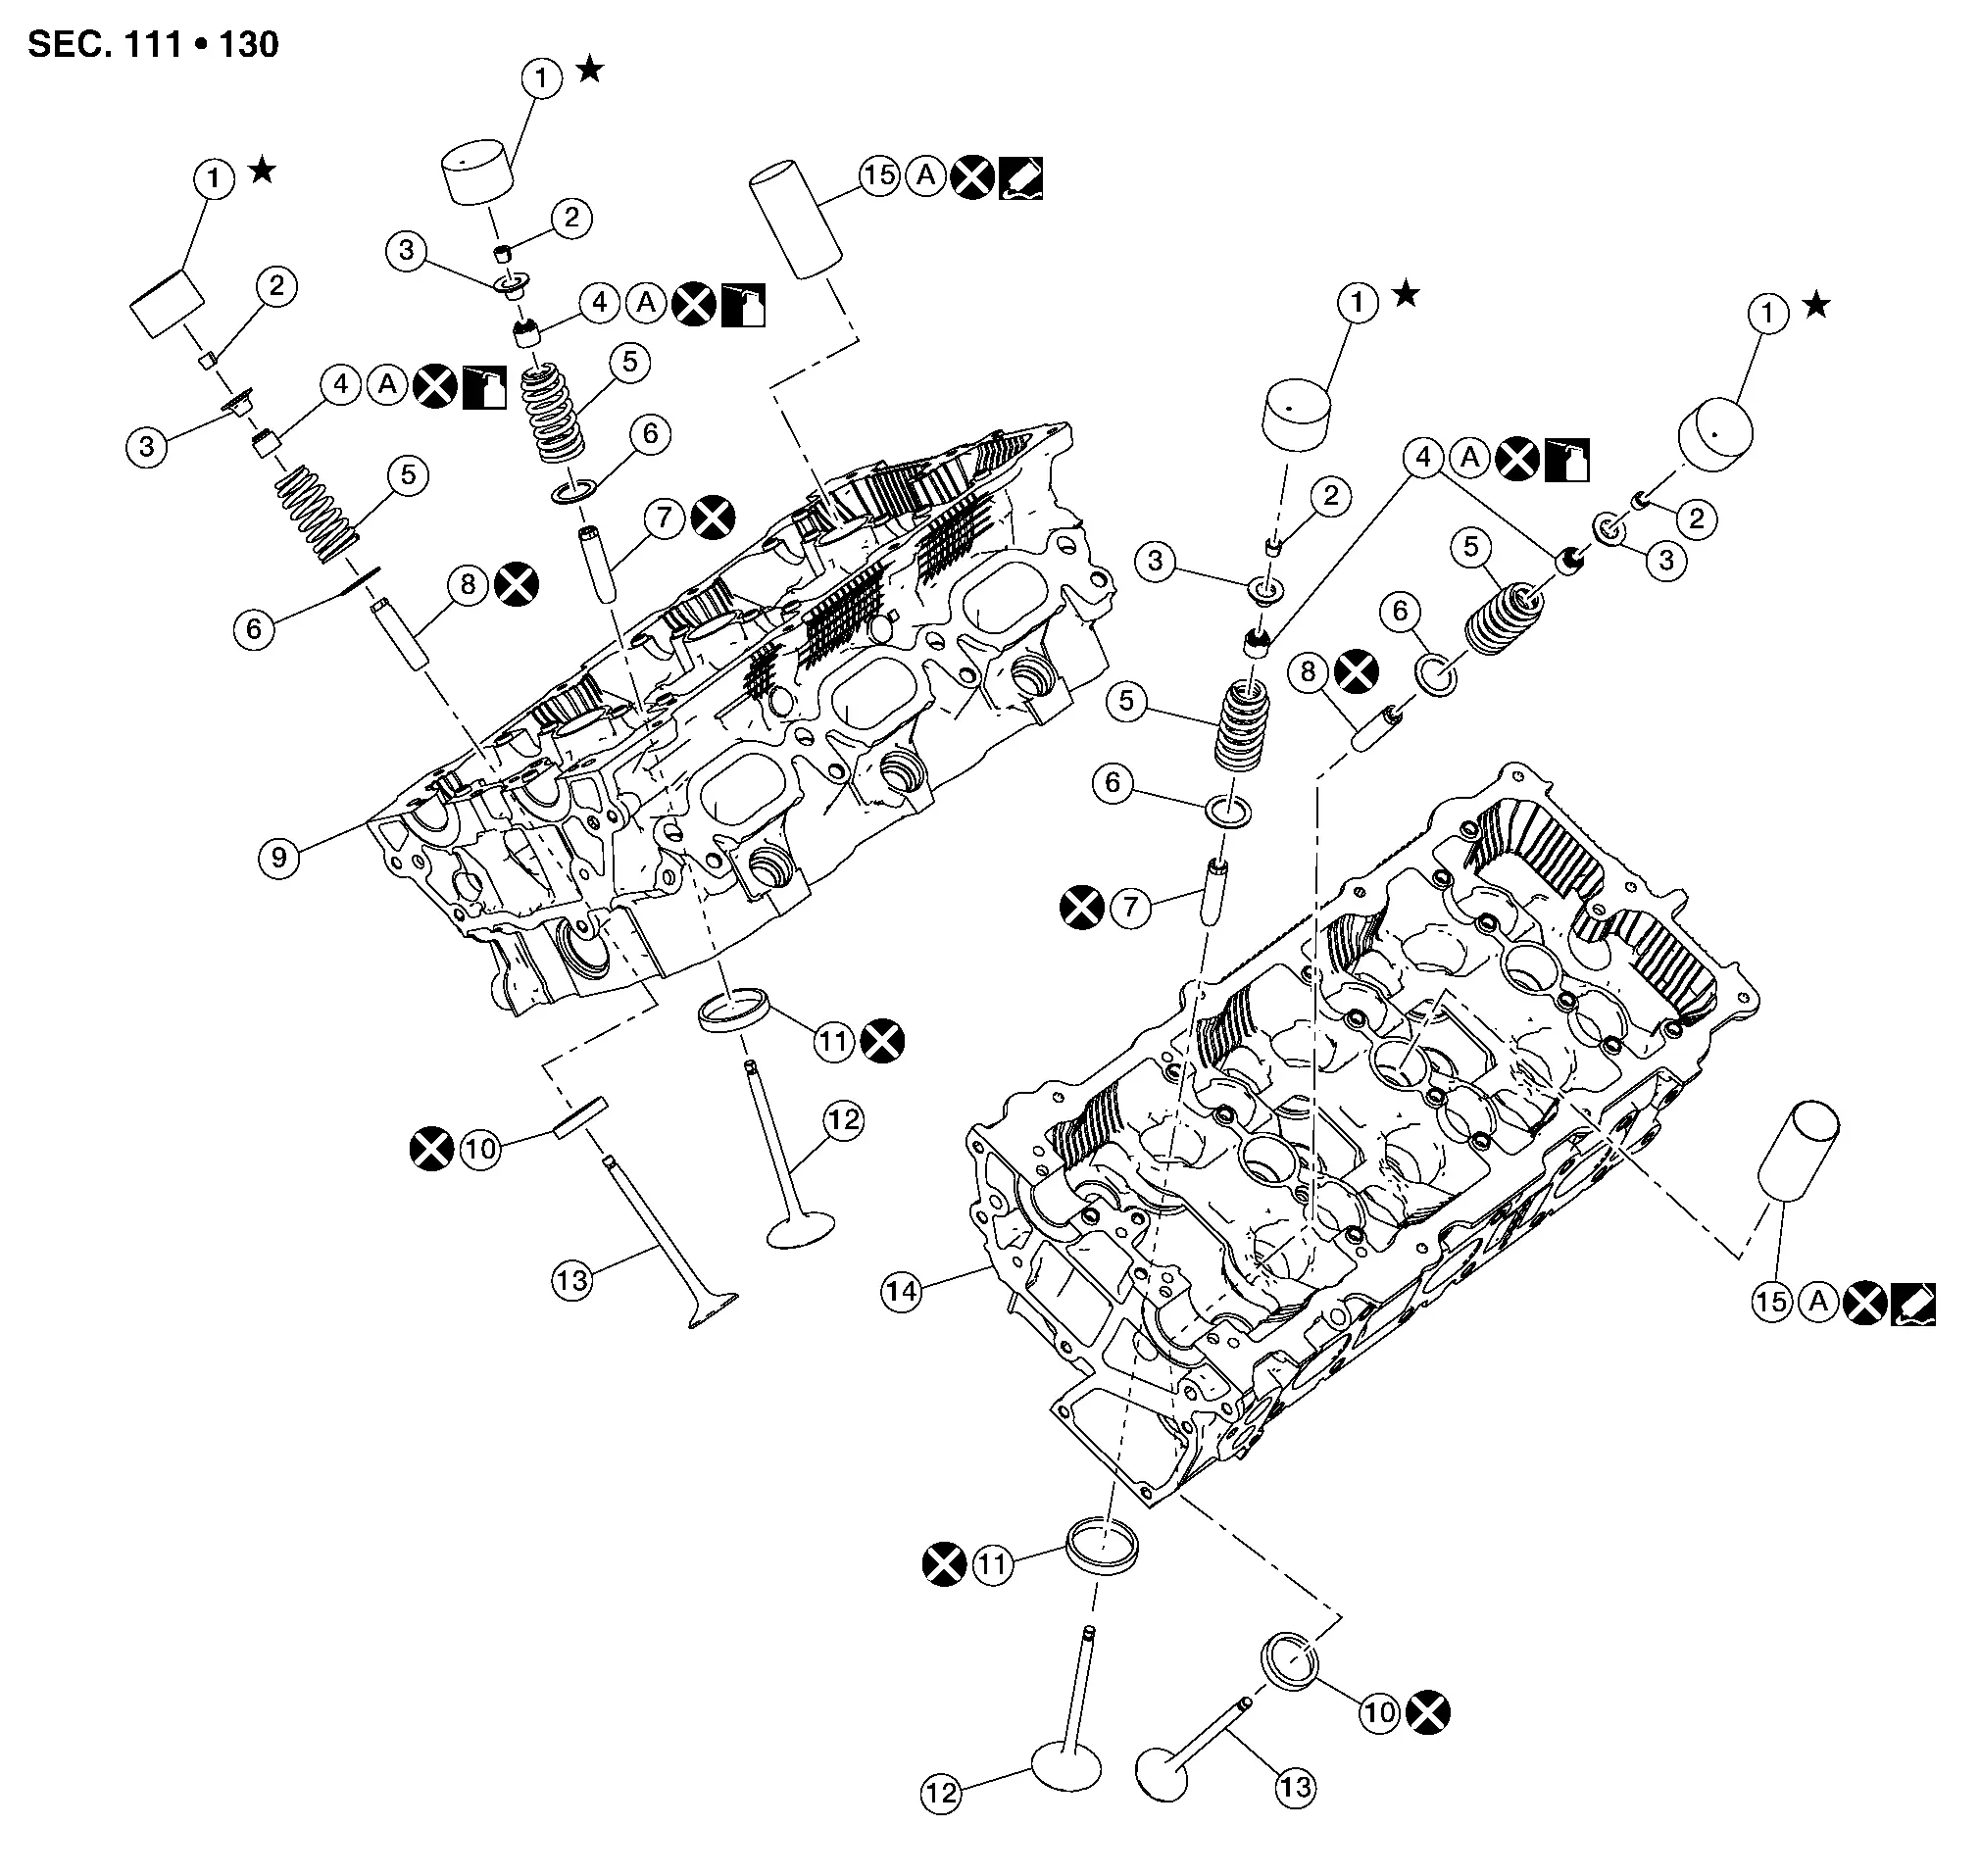
| 1. | Empujador | 2. | Chaveta de válvula | 3. | Platillo del muelle de válvula |
| 4. | Retén de aceite de válvula | 5. | Muelle de válvula | 6. | Asiento del muelle de válvula |
| 7. | Guía de válvula (ADM) | 8. | Guía de válvula (ESC) | 9. | Culata (banco 1) |
| 10. | Asiento de válvula (ESC) | 11. | Asiento de válvula (ADM) | 12. | Válvula (ADM) |
| 13. | Válvula (ESC) | 14. | Culata (banco 2) | 15. | Tubo de bujía |
| A. | Consulte MONTAJE |
 : Identifique la posición de instalación de los taqués de válvula y guárdelos sin mezclarlos.
DESMONTAJE
Desmonte la bujía. Consulte la vista desarmada.
Desmonte el empujador de válvula.
Identifique las posiciones de instalación y guárdelos sin mezclarlos.
Retire los chavetas de la válvula.
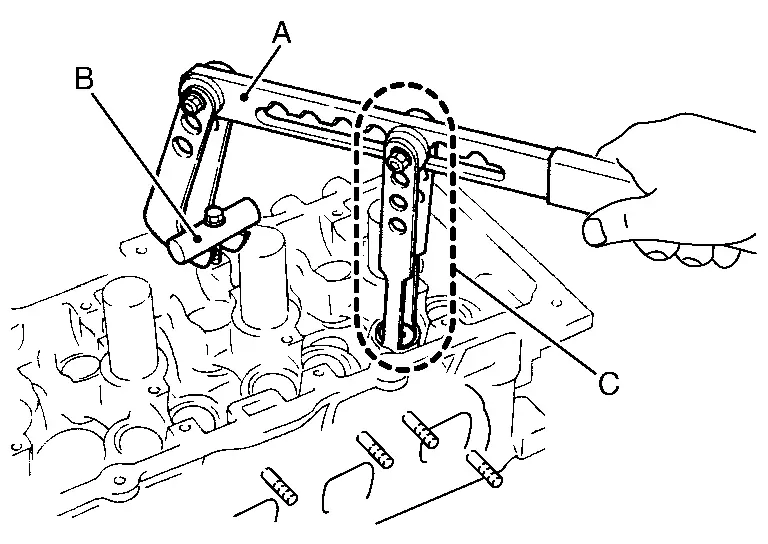
Comprima el muelle de válvula con las herramientas adecuadas (A), (B) y (C) y retire la chaveta de válvula con una herramienta magnética adecuada.
Retire el platillo del muelle de válvula, el muelle de válvula y el asiento del muelle de válvula.
Empuje el vástago de la válvula hacia la cámara de combustión y retire la válvula.
Identifique las posiciones de instalación y guárdelas sin mezclarlas.
Retire los retenes de aceite de válvula con la herramienta adecuada (A).
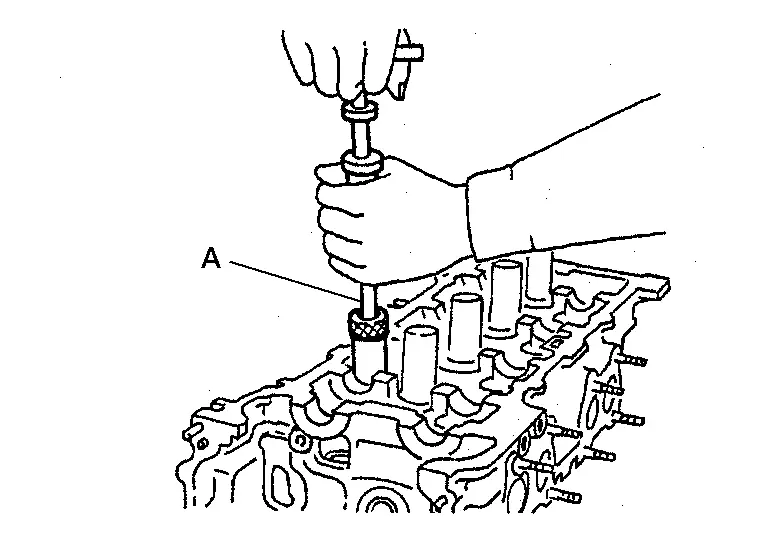
Retire el asiento de válvula (si es necesario). Consulte Inspección después del desmontaje.
Retire la guía de válvula (si es necesario). Consulte Inspección después del desmontaje.
Desmonte el tubo de la bujía (si es necesario).
Con unos alicates, extraiga el tubo de bujía de la culata.
MONTAJE
Instale la guía de válvula (si se retiró). Consulte Inspección después del desmontaje.
Instale el asiento de válvula (si se retiró). Consulte Inspección después del desmontaje.
Instale los retenes de aceite de válvula con la herramienta adecuada (A).

| Altura (H) (sin el asiento del muelle de válvula instalado) | ||
| Admisión y escape | : Consulte Culata. | |
Instale el asiento del muelle de válvula.
Instale las válvulas.
Instálelo en su posición original.
Instale el muelle de válvula.
Instale el muelle de válvula de modo que la marca de identificación de color (A) quede orientada hacia arriba.
Instale el paso más pequeño hacia el lado de la culata (B).
Los muelles de válvula de admisión y de escape son iguales.
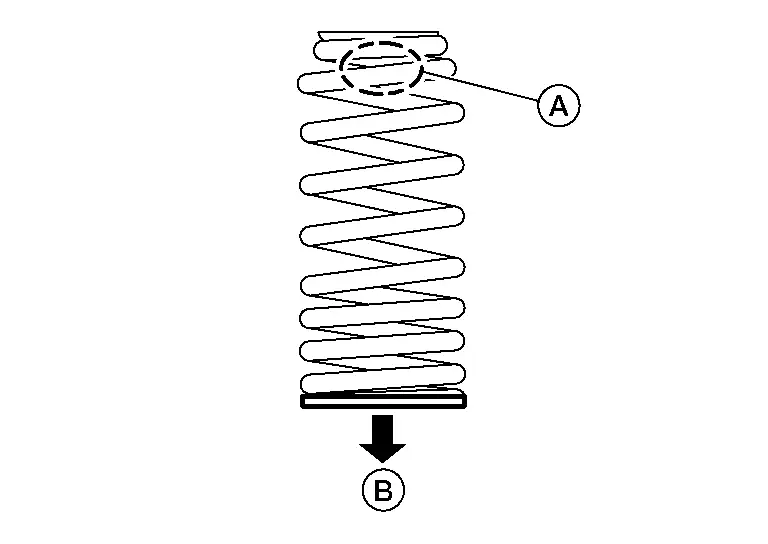
Instale el platillo del muelle de válvula.
Instale la chaveta de válvula.
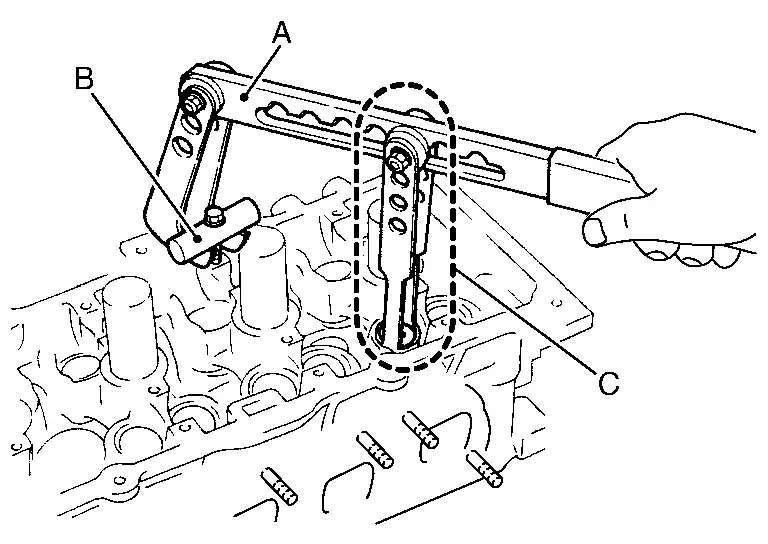
Comprima el muelle de válvula utilizando la herramienta adecuada (A), el accesorio (B) y el adaptador (C). Instale los semiconos de válvula con una herramienta de imán.
Tras la instalación, golpee ligeramente el extremo del vástago de la válvula con un martillo de plástico para comprobar su correcta colocación.
Instale el empujador de válvula.
Instálelo en su posición original.
Instale el tubo de la bujía (si se desmontó).
Monte a presión el tubo de bujía del siguiente modo:
Utilice sellador de alta resistencia original Nissan o equivalente. Consulte Productos químicos y selladores recomendados.
Monte a presión el tubo de la bujía de modo que su altura (A) sea la especificada, utilizando la herramienta adecuada.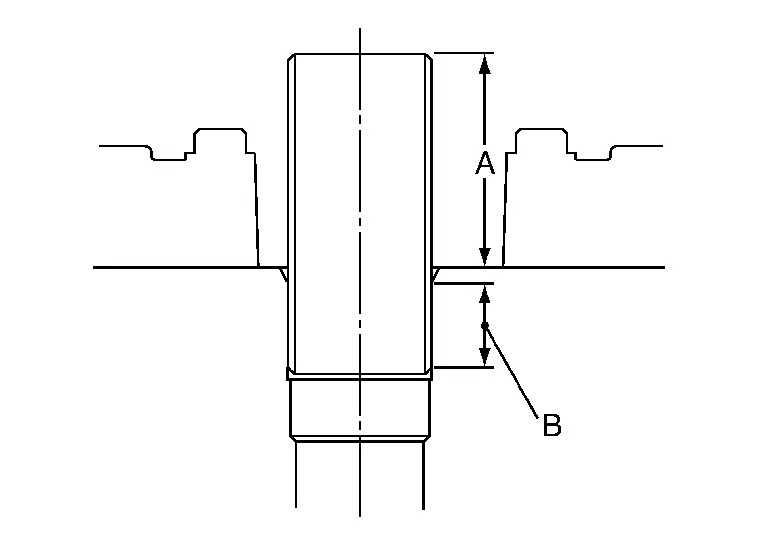
| Altura de montaje a presión (A) | : 37,7 - 39,1 (1,484 - 1,539 in) |
| (B) | : Zona de aplicación del sellador de roscas |
Instale la bujía. Consulte la vista desarmada.
Inspección después del desmontaje
DEFORMACIÓN DE LA CULATA
Limpie la superficie de la culata. Utilice una regla de precisión fiable y un calibrador de espesores para comprobar la planitud de la superficie de la culata.
Compruebe en seis posiciones, como se indica.
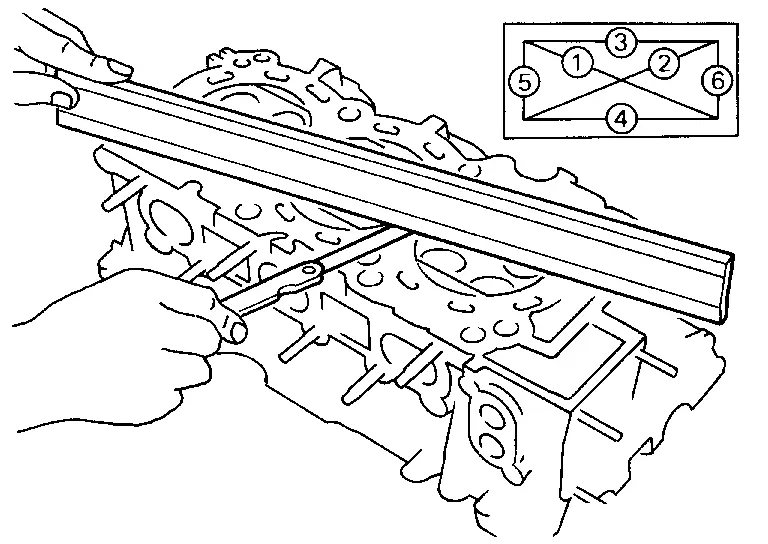
| Deformación de la superficie de la culata | |
| Estándar y límite | : Consulte Culata. |
Si supera el límite, sustituya la culata.
El límite para el rectificado de la culata está determinado por el rectificado del bloque de cilindros.
| Límite de rectificado | |
| La cantidad de rectificado de la culata es (A). | |
| La cantidad de rectificado del bloque de cilindros es (B). | |
| El límite máximo | : A + B = 0,2 mm (0,008 in) |
Después de rectificar la culata, compruebe que el árbol de levas gire libremente con la mano. Si se percibe resistencia, la culata debe reemplazarse.
| Altura nominal de la culata | : Consulte Culata. |
HOLGURA DE LA GUÍA DE VÁLVULA
Mida el diámetro del vástago de válvula utilizando la herramienta adecuada (B), como se muestra.

| Estándar | : Consulte Culata. |
Mida el diámetro interior de la guía de válvula utilizando la herramienta adecuada (A).
| Estándar | : Consulte Culata. |
(Holgura de la guía de válvula) = (Diámetro interior de la guía de válvula) – (Diámetro del vástago de válvula).
| Estándar | : Consulte Culata. |
Si el valor calculado supera el límite, reemplace la válvula y/o la guía de válvula.
REEMPLAZO DE LA GUÍA DE VÁLVULA
Cuando se retire la guía de válvula, instale una guía de válvula de sobremedida [0,2 mm (0,008 in)].
Para desmontar la guía de válvula, caliente la culata a 110 - 130 °C sumergiéndola en aceite caliente.
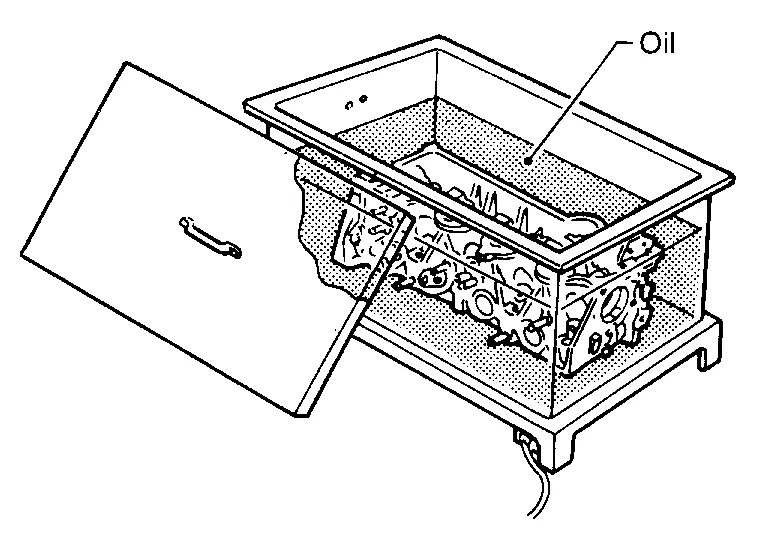
Extraiga la guía de válvula con una prensa [bajo una presión de 20 kN (2,2 US ton)] o con un martillo y una herramienta adecuada.
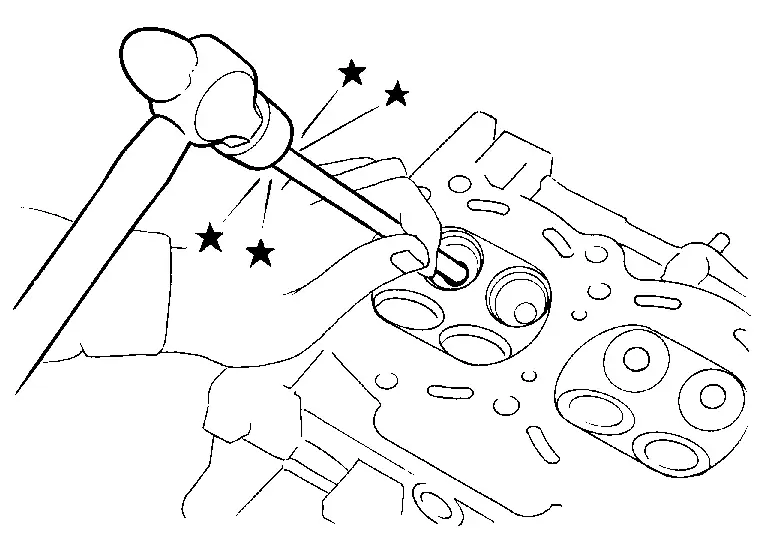
Escarie el orificio de la guía de válvula de la culata con una herramienta adecuada (A).
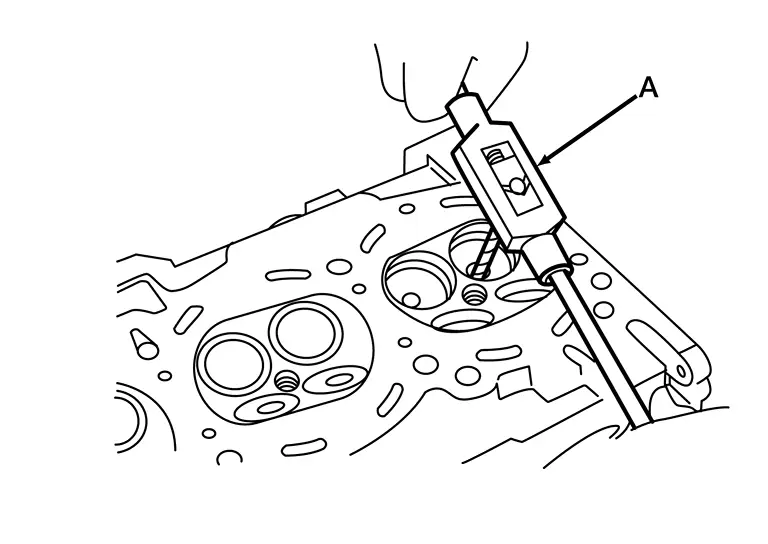
| Estándar | : Consulte Culata. |
Caliente la culata a 110 - 130 °C sumergiéndola en aceite caliente y monte a presión la guía de válvula desde el lado del árbol de levas hasta las dimensiones indicadas, utilizando la herramienta adecuada.
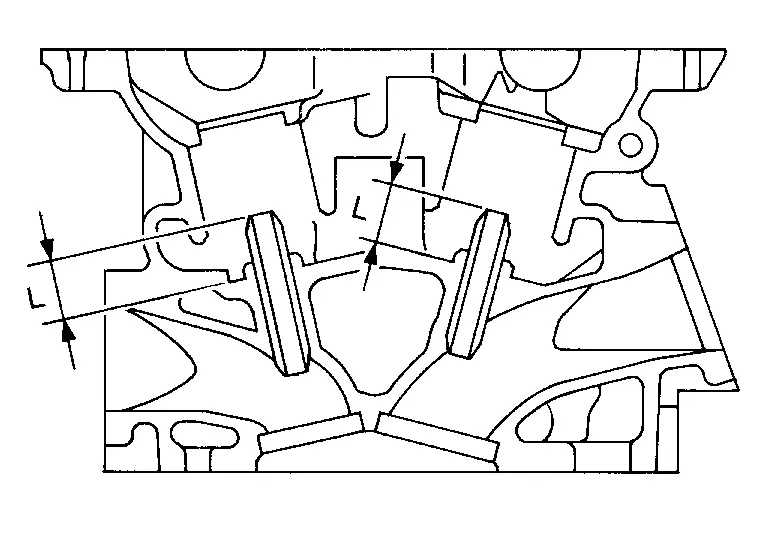
| Estándar | : Consulte Culata. |
Aplique acabado con escariador a la guía de válvula con una herramienta adecuada (A).
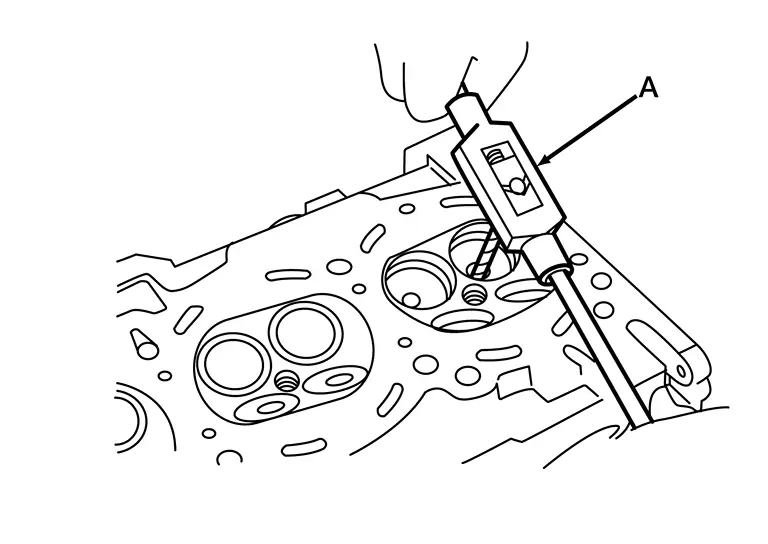
| Estándar | : Consulte Culata. |
CONTACTO DEL ASIENTO DE VÁLVULA
Después de confirmar que las dimensiones de las guías de válvula y de las válvulas están dentro de las especificaciones, realice este procedimiento.
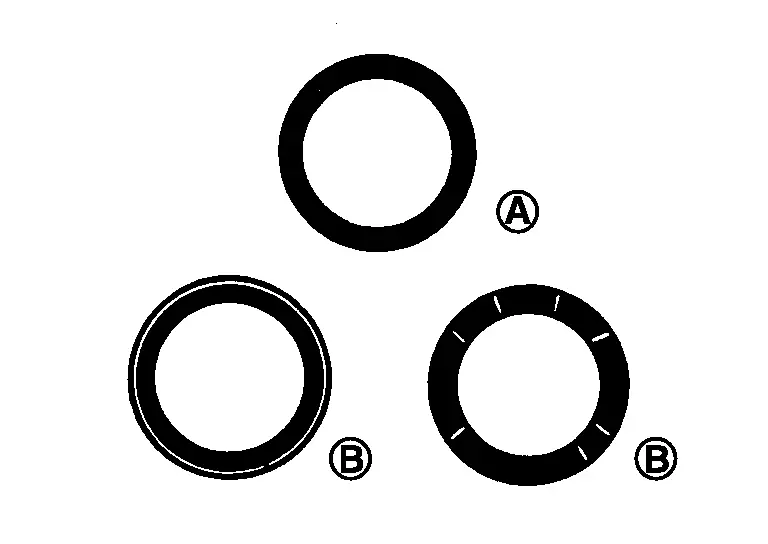
(A) : OK (B) : NG
Aplique azul de Prusia sobre la superficie de contacto del asiento de válvula para comprobar el estado del contacto de la válvula sobre la superficie.
Compruebe que la banda de contacto es continua en toda la circunferencia.
Si no es correcto, rectifique para ajustar el asentamiento de la válvula y vuelva a comprobarlo. Si la superficie de contacto sigue siendo NG tras la nueva comprobación, reemplace el asiento de válvula.
REEMPLAZO DEL ASIENTO DE VÁLVULA
Taladre el asiento antiguo hasta que se deforme. El taladrado no debe continuar más allá de la cara inferior del alojamiento del asiento en la culata. Ajuste el tope de profundidad de la máquina para garantizarlo. Consulte Culata.
Escarie el diámetro del alojamiento de la culata (1) para el asiento de válvula de servicio (2).
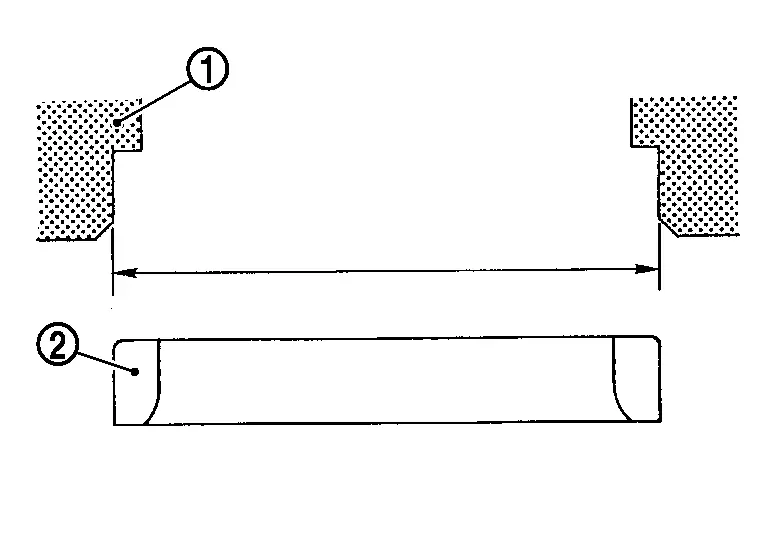
| Estándar | Consulte Culata. |
Asegúrese de escariar en círculos concéntricos al centro de la guía de válvula.
Esto permitirá que el asiento de válvula encaje correctamente.
Caliente la culata a 110 - 130 °C sumergiéndola en aceite caliente.

Monte a presión el asiento de válvula hasta que asiente en el fondo.
Acabe el asiento según las dimensiones especificadas utilizando la herramienta adecuada. Consulte Culata.
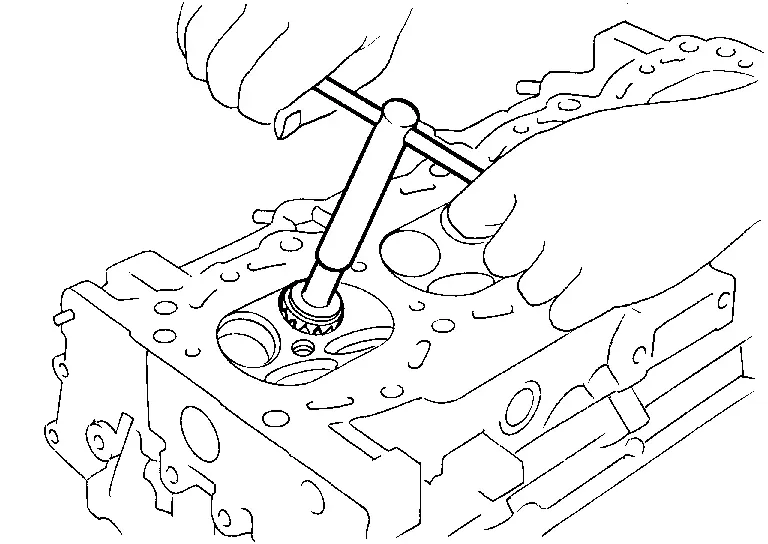
| Ángulo de la cara del asiento (α) | Consulte Culata. |
| Ancho de contacto (W) para admisión | |
| Ancho de contacto (W) para escape |
ESCUADRADO DEL MUELLE DE VÁLVULA
Coloque una herramienta adecuada (D) a lo largo del lateral del muelle de válvula y gire el muelle. Mida la holgura máxima (A) entre la parte superior del muelle y la herramienta adecuada.
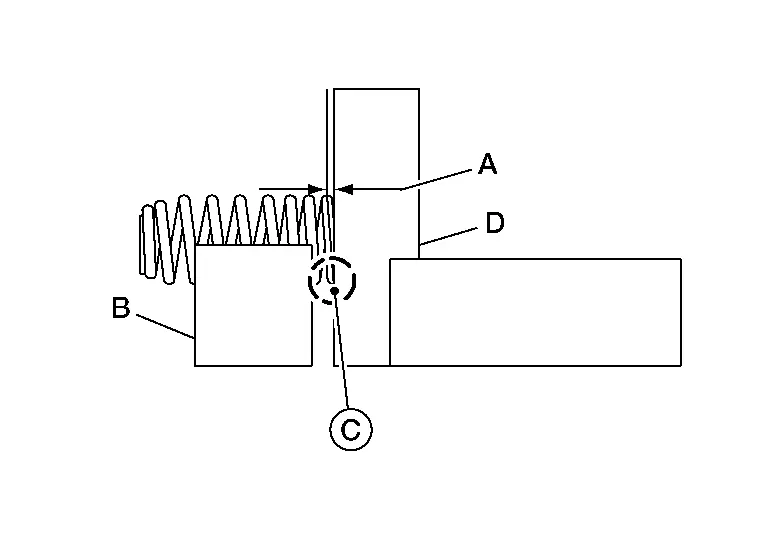
| (B) | : Herramienta adecuada |
| (C) | : Área de contacto |
| Límite | : Consulte Culata. |
DIMENSIONES DEL MUELLE DE VÁLVULA Y CARGA DE PRESIÓN DEL MUELLE DE VÁLVULA
Compruebe la presión del muelle de válvula a la altura de muelle especificada.
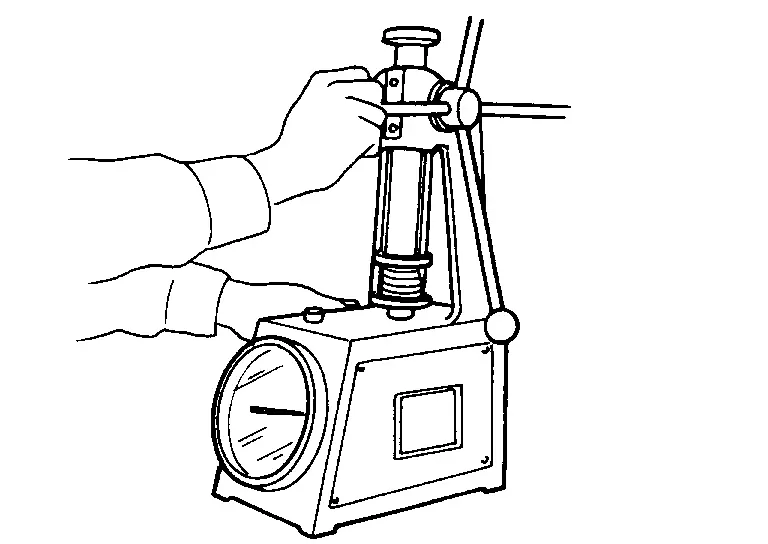
| Estándar | : Consulte Culata. |
| Límite | : Consulte Culata. |
Si no está dentro de las especificaciones, reemplace el muelle.