Kolben/Pleuelstangen-Baugruppen – Aus- und Einbau
1 Zylinderkopf und Ölwanne wie in den Abschnitten 4 bzw. 5 beschrieben ausbauen. Ölsaugfilter bzw. Ölsaugrohr nicht ausbauen, da diese eingepresst sind.
2 Die auf den Pleuelfüßen und Pleuellagerdeckeln eingeschlagenen Positionsnummern sowie die Seite, auf die sie zeigen, notieren. Baugruppe Nr. 1 liegt am nächsten zum Steuerdeckel; die Kennnummern zeigen zur Nockenwellenseite des Motors (siehe Abbildung).
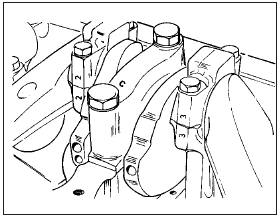
8.2 Kennnummern an Pleuelstange und Pleuellagerdeckel 3 Kurbelwelle über die Riemenscheibenschraube drehen, bis die Pleuellagerdeckel-Schrauben für Pleuel Nr. 1 am besten zugänglich sind. Schrauben lösen und herausdrehen, dann Pleuellagerdeckel mit Lagerschale abnehmen. Lässt sich der Deckel nur schwer abnehmen, mit einem Kunststoffhammer vorsichtig abklopfen. 4 Werden die Lagerschalen wiederverwendet (Abschnitt 13), Lagerschale mit Klebeband am zugehörigen Deckel befestigen. 5 Oberkante der Zylinderbohrung auf Verschleißgrat prüfen. Ist ein Grat vorhanden, muss dieser vor dem Herausdrücken von Kolben/Pleuel nach oben aus dem Zylinderblock abgeschabt werden. Dabei darauf achten, die Zylinderlaufflächen nicht zu verkratzen. 6 Kolben/Pleuel nach oben aus dem Block herausdrücken; die Lagerschale am Pleuel belassen, falls sie wiederverwendet wird. 7 Das Zerlegen von Kolben/Pleuel ist in Abschnitt 13 beschrieben. 8 Die Arbeitsschritte für die übrigen Kolben/Pleuel-Baugruppen wiederholen.
Einbau
9 Zum Einbau einer Kolben/Pleuel-Baugruppe die Kolbenringstöße wie abgebildet versetzt anordnen, die Ringe ölen und einen Kolbenringspanner anlegen (siehe Abbildung). Kolbenringe zusammendrücken.

8.9 Schema der Stoßspalt-Lage der Kolbenringe 10 Zylinderbohrungen ölen. 11 Lagersitz im Pleuel säubern und die Lagerschale einsetzen.
12 Kolben/Pleuel-Baugruppe in die Zylinderbohrung absenken, bis die Unterkante des Kolbenringspanners plan auf der Oberseite des Blocks aufliegt (siehe Abbildung).
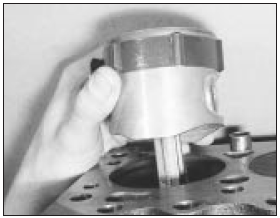
8.12 Kolben/Pleuel-Baugruppe mit Kolbenringspanner in Position einbauen
13 Prüfen, ob der Richtungspfeil auf dem Kolbenboden zum Steuerdeckel zeigt, und dann den Holzstiel eines Hammers auf den Kolbenboden setzen (siehe Abbildungen). Mit dem Hammerkopf kräftig schlagen, um den Kolben in die Zylinderbohrung zu treiben.

8.13a Relative Lage von Pfeil am Kolben und Ölspritzbohrung im Pleuel

8.13b Der Pfeil auf dem Kolbenboden muss beim Einbau zum Steuerdeckel zeigen 14 Kurbelzapfen ölen und das Pleuel auf die Kurbelwelle hinunterziehen. Prüfen, ob die Lagerschale noch korrekt im Pleuel sitzt. 15 Lagersitz im Pleuellagerdeckel säubern und die Lagerschale einsetzen. 16 Deckel montieren, Schrauben einschrauben und mit dem vorgeschriebenen Drehmoment anziehen. 17 Die Arbeitsschritte für die übrigen Kolben/Pleuel wiederholen.
18 Ölwanne (Abschnitt 5) und Zylinderkopf (Abschnitt 4) wieder montieren. Mit Öl und Kühlmittel auffüllen.
Testen Sie sich
Ein kurzes Quiz zum Ford Escort: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.