Prüfung und Instandsetzung
3 Die Notwendigkeit, die Hauptlagerschalen zu erneuern oder die Kurbelwelle nacharbeiten zu lassen, wird meist in den letzten Kilometern des Betriebs erkannt, etwa wenn starkes Klopfen aus dem Kurbelgehäuse auftritt oder die Öldruckwarnleuchte dauerhaft leuchtet, was auf zu geringen Öldruck hindeutet, der wahrscheinlich durch übermäßigen Verschleiß der Lager verursacht wird. 4 Auch ohne diese Symptome sollten die Lagerzapfen und Hubzapfen bei einem Motor mit hoher Laufleistung auf Unrundheit (Ovalität) und Konizität geprüft werden. Dafür wird ein Messschraubenlehre benötigt, um den Durchmesser der Lagerzapfen und Hubzapfen an mehreren Stellen zu messen. Ein Kfz-Teilehändler oder Techniker kann dies für Sie übernehmen. Liegt der Mittelwert der Messungen für Unrundheit oder Konizität außerhalb der zulässigen Toleranz (siehe Technische Daten), muss die Kurbelwelle beim Händler oder einem Motoreninstandsetzungsbetrieb nachgeschliffen werden, damit die erhältlichen Untermaß-Hauptlager- und Pleuellagerschalen passen. In der Regel liefert der Betrieb, der das Schleifen durchführt, auch die passenden Untermaßschalen. 5 Ist die Kurbelwelle in gutem Zustand, empfiehlt es sich, die Lagerschalen zu erneuern, da die ursprünglichen Schalen mit an Sicherheit grenzender Wahrscheinlichkeit verschlissen sind. Dies zeigt sich oft an Riefen auf der Lagerfläche oder daran, dass die oberste Lagermetallschicht durchgelaufen ist und das darunterliegende Metall freiliegt. 6 Jede Schale ist auf der Rückseite mit der Teilenummer gekennzeichnet. Untermaßschalen tragen zusätzlich den Aufdruck Untermaß auf ihrer Rückseite.
7 Kurbelwellen in Normalgröße, deren Hauptlagerzapfen-Durchmesser im unteren Bereich der Toleranz liegen, sind am vorderen Ausgleichsgewicht mit einem gelben Punkt gekennzeichnet. Bei dieser Kurbelwellenart ist im Sitz des Kurbelgehäuses eine Standardlagerschale eingebaut, im Hauptlagerdeckel dagegen eine gelb markierte Lagerschale (siehe Abbildungen).
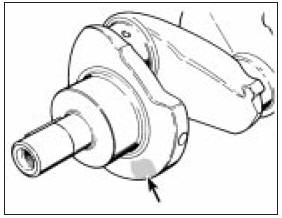
13.7a Markierung der Hauptlagerzapfen-Größe am Gegengewicht (Pfeil)

13.7b Farbmarkierungen der Lagerschalen (Pfeil)
8 Ist an der Kurbelwelle ein grüner Punkt zu sehen, bedeutet dies, dass Pleuellagerschalen im Untermaß von 0,25 mm (0,0098 Zoll) verwendet werden (siehe Abbildung).
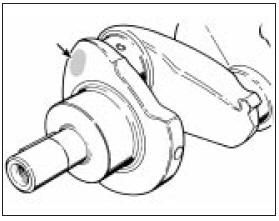
13.8 Markierung der Hublagerzapfen-Größe an der Kurbelwange Zylinderbohrungen, Kolben, Kolbenringe und Pleuel
9 Verschleiß der Zylinderbohrung zeigt sich meist durch Rauch aus dem Auspuff bei jüngerem Fahrbetrieb, verbunden mit übermäßigem Ölverbrauch und verrußten Zündkerzen. 10 Die Motorlebensdauer kann durch den Einbau spezieller Ölabstreifringe an den Kolben verlängert werden. Diese werden häufig angeboten und ermöglichen viele tausend Kilometer zusätzliche Laufleistung ohne Ausbohren, wobei dies irgendwann dennoch notwendig wird. Wird diese Lösung gewählt, Kolben/Pleuel ausbauen (Abschnitt 8) und die Ringe gemäß den Herstelleranweisungen einbauen. 11 Soll eine dauerhaftere Lösung erfolgen, kann der Zylinderblock von Ihrer Ford-Vertragswerkstatt, einem Maschinenbaubetrieb oder einem der mobilen Werkstätten, die solche Arbeiten inzwischen ausführen, ausgebohrt werden. Die Zylinderbohrung wird sowohl auf Unrundheit als auch auf Konizität gemessen, um das Maß des Ausbohrens festzulegen. Ein Satz passender Kolben in einem geeigneten Übermaß wird für die neuen Bohrungen geliefert. 12 Aufgrund der erforderlichen Spezialheiz- und Montagegeräte für Aus- und Einbau des Kolbenbolzens im Presssitz ist der Aus- und Einbau der Kolben an den Pleuelstangen eindeutig eine Fachaufgabe, vorzugsweise bei Ihrer Ford-Vertragswerkstatt. 13 Aus- und Einbau der Kolbenringe ist dagegen durchaus im Rahmen der Möglichkeiten des Heimwerkers. Dazu zwei oder drei alte Fühlerlehren gleichmäßig verteilt hinter dem oberen Verdichtungsring unterschieben. Der Ring kann nun an den Lehren entlanggeschoben und abgenommen werden. Diesen Vorgang beim zweiten Verdichtungsring und danach beim Ölabstreifring wiederholen. Diese Methode verhindert nicht nur, dass die Ringe beim Herausziehen in leere Nuten fallen, sondern vermeidet auch Ringbruch.
14 Auch wenn neue Kolbenringe passend zu den Kolben geliefert wurden, immer prüfen, dass sie in ihren Nuten nicht klemmen, und ebenfalls das Stoßspiel prüfen, indem man den Ring rechtwinklig in die jeweilige Zylinderbohrung schiebt und mit einer Fühlerlehre misst (siehe Abbildung). Das Stoßspiel kann durch vorsichtiges Schleifen auf den vorgeschriebenen Toleranzbereich eingestellt werden.
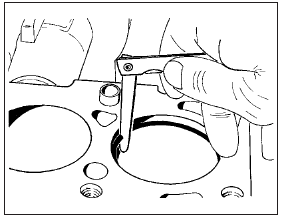
13.14 Prüfen des Kolbenring-Stoßspiels 15 Werden neue Ringe an einen alten Kolben montiert, müssen vorher immer Kohlenstoffablagerungen aus den Nuten entfernt werden. Am besten geeignet ist dazu das Ende eines gebrochenen Kolbenrings. Auf Schnittverletzungen achten, Kolbenringe sind scharfkantig. Die Zylinderbohrungen sollten mit feinem Glaspapier angeraut werden, damit sich die neuen Ringe einlaufen können. Steuerräder und Steuerkette 16 Die Zähne der Steuerräder verschleißen selten, dennoch auf Ausbrüche oder umgebogene Zähne prüfen. 17 Die Steuerkette sollte bei jeder größeren Motorinstandsetzung erneuert werden. Eine verschlissene Kette erkennt man daran, dass sie, waagerecht an beiden Enden abgestützt, stark durchhängt. 18 Abschließend die Gummidämpfung der Spannschiene prüfen. Ist sie eingelaufen oder beschädigt, erneuern. Schwungrad
19 Zahnkranz des Schwungrads auf Verschleiß oder Zahnbruch prüfen. Ist dies der Fall, den Zahnkranz wie folgt erneuern. Den Zahnkranz mit zwei Bohrungen von etwa 7 oder 8 mm (0,3 Zoll) Durchmesser versetzt anbohren. Darauf achten, nicht zu tief zu bohren, da sonst das Schwungrad beschädigt wird. 20 Den Zahnkranz nach unten von seinem Sitz abschlagen und abnehmen. 21 Das Schwungrad etwa eine Stunde in den Haushaltskühlschrank legen, dann den neuen Zahnkranz im Backofen auf 260 bis 280 °C erwärmen. Nicht über 290 °C erhitzen, da sonst die Härte verloren geht. 22 Den Ring auf das Schwungrad schieben und vorsichtig bis an den Sitz eintreiben. Ohne abzuschrecken abkühlen lassen. 23 Die Kupplungsreibfläche des Schwungrads auf Riefen oder feine Haarrisse prüfen; Letztere entstehen durch Überhitzung. Liegen diese Schäden vor, kann das Schwungrad eventuell plangeschliffen werden, sofern das Wuchtgleichgewicht dadurch nicht beeinträchtigt wird. Andernfalls muss ein neues Schwungrad eingebaut werden. Fragen Sie hierzu Ihre Ford-Vertragswerkstatt.
Ölpumpe
24 Die Ölpumpe auf Verschleiß prüfen, indem man die Deckplatte und den O-Ring abschraubt und abnimmt, dann die folgenden Toleranzen prüfen (siehe Abbildungen):
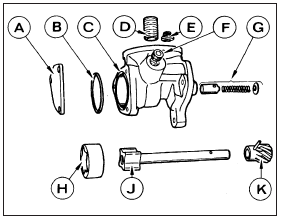
13.24a Explosionsdarstellung der Ölpumpe
A Pumpendeckel
B O-Ring
C Pumpengehäuse
D Ölfilter-Befestigungsbolzen
E Filter-Überdruckventil
F Blindstopfen
G Öldruckbegrenzungsventil
H Außenrotor
J Innenrotor
K Antriebsrad
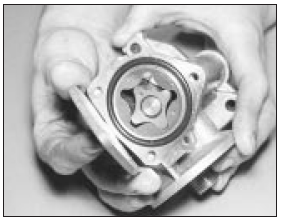
13.24b Ölpumpendeckel abheben und O-Ring entfernen a) Spiel zwischen Außenrotor und Pumpengehäuse. b) Spiel zwischen Innen- und Außenrotor. c) Axialspiel der Rotoren (Fühlerlehre und Haarlineal quer über das Pumpengehäuse verwenden).
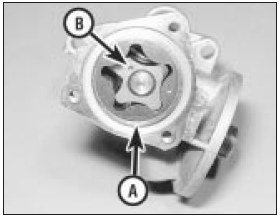
25 Die Toleranzen mit Fühlerlehren prüfen. Liegen die Werte außerhalb der Vorgaben, die Pumpe erneuern (siehe Abbildung).
13.25 Laufspiel der Ölpumpenrotoren zum Gehäuse (A) und zwischen Innen- und Außenrotor (B) prüfen Öldichtungen und Dichtungen 26 Die Simmerringe an Steuergehäusedeckel und hinterem Kurbelwellenflansch sollten bei einer Grundüberholung routinemäßig erneuert werden. Simmerringe sind günstig, Öl nicht! Als Aus- und Einbauwerkzeug ein Rohrstück verwenden. Die Dichtlippen der Simmerringe leicht fetten und prüfen, ob die kleine Spannfeder im Simmerring durch die Erschütterungen beim Einpressen verrutscht ist. 27 Alle Dichtungen erneuern. Dazu den passenden Dichtungssatz „Entkokung“ kaufen, entweder den kurzen oder den kompletten Motorsatz. Simmerringe können im Dichtungssatz enthalten sein. Kurbelgehäuse
28 Ölkanäle mit einem Drahtstück oder mit Druckluft reinigen. Ebenso die Kühlmittelkanäle reinigen. Am besten durchspülen, dazu einen Schlauch mit kaltem Wasser verwenden. Kurbelgehäuse und Motorblock auf ausgerissene Gewinde in den Schraubenbohrungen prüfen; bei Schäden können Gewindeeinsätze eingesetzt werden. 29 Alle Verschlussstopfen erneuern, die undicht sind oder stark verrostet erscheinen. 30 Risse im Gussteil können durch Fachschweißen oder durch eines der verfügbaren Kaltmetall-Verbindungsverfahren mit Schlüsselprofil instandgesetzt werden. Nockenwelle und Lager
31 Nockenwellenrad und Nocken auf Beschädigungen oder Verschleiß prüfen. Falls vorhanden, muss eine neue Nockenwelle beschafft werden oder eine aufgearbeitete, wie sie von Firmen angeboten wird, die auf Austauschteile spezialisiert sind. 32 Die Innendurchmesser der Lager mit den Sollwerten vergleichen, sofern eine geeignete Messlehre vorhanden ist. Andernfalls das Spiel zwischen Nockenwellenlagerzapfen und Lager prüfen. Verschlissene Lager sind vom Fachbetrieb zu erneuern. 33 Das Axialspiel der Nockenwelle prüfen, indem die Nockenwelle und die Anlaufscheibe vorübergehend montiert werden. Überschreitet das Axialspiel den Sollwert, die Anlaufscheibe erneuern. Stößel
34 Es ist selten, dass sich die Stößel in ihren Bohrungen abnutzen. Nach hoher Laufleistung zeigt die Nockenlauffläche jedoch oft Vertiefungen oder Riefen. 35 Wenn dieser Zustand vorliegt, die Stößel erneuern. Das Ausschleifen der Verschleißspuren verringert nur die Dicke des gehärteten Metalls am Stößel und beschleunigt den weiteren Verschleiß. Zylinderkopf und Ventiltrieb 36 Der übliche Grund für die Demontage des Zylinderkopfs ist das Entkohlen und das Einschleifen der Ventile. Deshalb ist zusätzlich zu den hier beschriebenen Demontagearbeiten auf Abschnitt 14 zu verweisen. Zuerst die Krümmer abnehmen. 37 Mit einem üblichen Ventilfederspanner die Feder am Ventil Nr. 1 (Ventil am nächsten zum Steuergehäusedeckel) zusammendrücken. Die Feder nicht zu stark zusammendrücken, da sich sonst der Ventilschaft verbiegen kann. Lässt sich der Federteller beim Zudrehen des Spanners nicht von den Keilstücken lösen, den Spanner entfernen, ein Rohrstück auf den Federteller legen, damit dieser nicht auf die Keilstücke drückt, und das Rohrende mit einem Hammer kräftig anschlagen. Den Spanner wieder ansetzen und die Feder zusammendrücken.
38 Die geteilten Keile herausnehmen, dann den Federspanner vorsichtig lösen und abnehmen (siehe Abbildung).

13.38 Ventilfeder zusammendrücken, um die Keilstücke zu entfernen
39 Federteller, Ventilfeder und Ventilschaftdichtung abnehmen (siehe Abbildung).
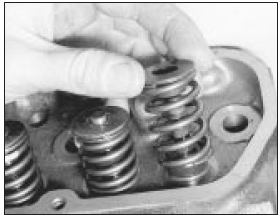
13.39 Federteller und Ventilfeder abnehmen . . .
40 Das Ventil herausziehen (siehe Abbildung).

13.40 . . . danach das Ventil 41 Die Ausbauarbeiten an den übrigen sieben Ventilen wiederholen. Die Ventile in ihrer ursprünglichen Reihenfolge aufbewahren, indem man sie in einen Pappstreifen mit den Löchern 1 bis 8 steckt (vom Steuergehäusedeckel aus gezählt). 42 Jedes Ventil nacheinander so in seine Führung stecken, dass etwa ein Drittel seiner Länge in der Führung steckt. Das Ventil seitlich hin und her kippen. Ist die Bewegung mehr als geringfügig spürbar, müssen die Führungen aufgerieben werden (von der Ventilsitzseite aus) und Ventile mit Übermaß am Schaft eingebaut werden. Fehlt die nötige Reibahle (Werkzeug Nr. 21-242), diese Arbeit einem Ford-Partner überlassen. 43 Die Ventilsitze prüfen. In der Regel verschleißen die Sitze nicht, aber die Ventilteller brennen eher ab. In diesem Fall können neue Ventile eingeschliffen werden, wie im nächsten Abschnitt beschrieben. Müssen die Sitze nachgefräst werden, einen handelsüblichen Fräser verwenden, der in den meisten Zubehör- oder Werkzeuggeschäften erhältlich ist, oder die Kfz-Werkstatt fragen. 44 Ein gerissener Ventilsitz oder ein Sitz, der nicht mehr nachgearbeitet werden kann, muss unbedingt vom Fachbetrieb oder einer Kfz-Werkstatt erneuert werden. 45 Besteht der Verdacht, dass die Dichtfläche des Zylinderkopfs durch anhaltendes Austreten von Kühlmittel an der Dichtung verzogen ist, kann der Fachbetrieb oder die Kfz-Werkstatt sie prüfen und plan schleifen. Bei einem Zylinderkopf aus Gusseisen ist unter normalen Umständen kein Verzug zu erwarten. 46 Die Kipphebelwelle und die Auflageflächen der Kipphebel, die auf den Ventilschaftenden aufliegen, auf Verschleiß oder Riefen prüfen, außerdem auf gebrochene Schraubenfedern. Nach der Demontage gemäß Abschnitt 6 die Bauteile bei Bedarf erneuern. Wurden die Federn 50 000 Meilen (80 000 km) oder länger benutzt, sollten sie erneuert werden. 47 Den Zylinderkopf wieder zusammenbauen, dazu neue Ventilschaft-Dichtungen einsetzen. Ventil Nr. 1 (geschmiert) in seine Führung einführen und die Ventilfeder mit den enger gewickelten Windungen zum Zylinderkopf montieren, danach den Federteller. Die Feder zusammendrücken und die geteilten Keilstücke in die Nut am Ventilschaft einsetzen. Sie in Position halten, während der Spanner vorsichtig gelöst und entfernt wird. 48 Die Arbeiten an den übrigen Ventilen wiederholen und dabei darauf achten, dass jedes Ventil in seine ursprüngliche Führung zurückkommt. Wurden neue Ventile eingebaut, müssen sie in den Sitz eingesetzt werden, in den sie eingeschliffen wurden.
49 Nach Abschluss die Enden des Zylinderkopfs auf zwei Holzklötzen abstützen und das Ventilschaftende mit einem Kunststoff- oder kupferbeschichteten Hammer leicht anschlagen, nur ein leichter Schlag, um die Bauteile zu setzen.
Testen Sie sich
Ein kurzes Quiz zum Ford Escort: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.