Осмотр
1. ОЧИСТИТЕ ВЕРХНИЕ ПОВЕРХНОСТИ ПОРШНЕЙ И БЛОКА ЦИЛИНДРОВ
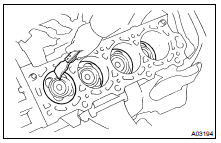
(a) Проворачивайте коленчатый вал и выводите каждый поршень в верхнюю мертвую точку (ВМТ). С помощью шабера удалите весь нагар с днища поршня.
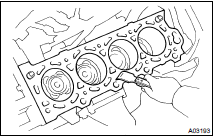
(c) Продуйте сжатым воздухом отверстия под болты от нагара и масла.
ОСТОРОЖНО: Защищайте глаза при использовании сжатого воздуха высокого давления.
2. УДАЛИТЕ ОСТАТКИ ПРОКЛАДКИ
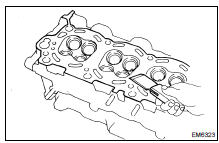
С помощью шабера удалите все остатки прокладки с привалочной поверхности блока цилиндров.
ВНИМАНИЕ: Будьте осторожны, не поцарапайте привалочную поверхность блока цилиндров.
3. ОЧИСТИТЕ КАМЕРЫ СГОРАНИЯ
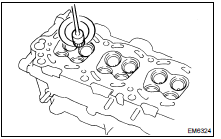
С помощью проволочной щетки удалите весь нагар из камер сгорания.
ВНИМАНИЕ: Будьте осторожны, не поцарапайте привалочную поверхность блока цилиндров.
4. ОЧИСТИТЕ ВТУЛКИ НАПРАВЛЯЮЩИХ КЛАПАНОВ
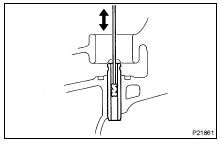
С помощью щетки для втулок направляющих клапанов и растворителя очистите все направляющие втулки.
5. ОЧИСТИТЕ ГОЛОВКУ ЦИЛИНДРОВ
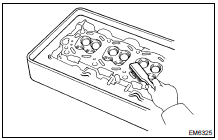
С помощью мягкой щетки и растворителя тщательно очистите головку цилиндров.
6. ПРОВЕРЬТЕ ПЛОСКОСТНОСТЬ

С помощью поверочной линейки и щупа измерьте коробление поверхностей, прилегающих к блоку цилиндров и коллекторам.
Максимальное коробление: 0.10 мм (0.0039 дюйм.)
Если коробление больше максимального, замените головку цилиндров.
7. ПРОВЕРКА НА ТРЕЩИНЫ
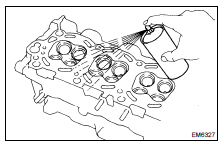
Используя капиллярный дефектоскоп (краситель для выявления трещин), проверьте камеру сгорания, впускные каналы, выпускные каналы и поверхность головки блока цилиндров на наличие трещин.
При обнаружении трещины замените головку блока цилиндров.
8. ОЧИСТКА КЛАПАНОВ
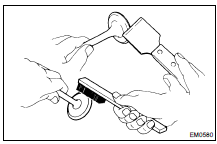
(b) Используя проволочную щетку, тщательно очистите клапан.
9. ПРОВЕРКА СТЕРЖНЕЙ КЛАПАНОВ И ВТУЛОК НАПРАВЛЯЮЩИХ
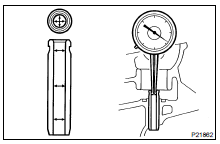
(a) Используя нутромер, измерьте внутренний диаметр направляющей втулки.
Внутренний диаметр втулки: 5,510 - 5,530 мм (0,2169 - 0,2177 дюйм.)
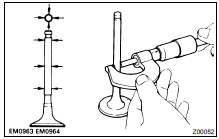
(b) Используя микрометр, измерьте диаметр стержня клапана.
Диаметр стержня клапана:
Впускной 5,470 - 5,485 мм (0,2154 - 0,2159 дюйм.)
Выпускной 5,465 - 5,480 мм (0,2152 - 0,2157 дюйм.)
(c) Из измеренного внутреннего диаметра направляющей втулки вычтите измеренный диаметр стержня клапана.
Стандартный масляный зазор:
Впускной 0,025 - 0,060 мм (0,0010 - 0,0024 дюйм.)
Выпускной 0,030 - 0,065 мм (0,0012 - 0,0026 дюйм.)
Максимальный масляный зазор:
Впускной 0,08 мм (0,0031 дюйм.)
Выпускной 0,10 мм (0,0039 дюйм.)
Если зазор больше максимального, замените клапан и направляющую втулку. ( EM-55 )
10. ПРОВЕРКА И ШЛИФОВКА КЛАПАНОВ
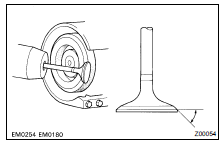
(b) Проверьте, что фаска клапана прошлифована под правильным углом.
Угол фаски клапана: 44,5°

(c) Проверьте толщину кромки головки клапана.
Стандартная толщина кромки: впуск. 1,25 мм (0,049 дюйм.)
выпуск. 1,40 мм (0,055 дюйм.)
Минимальная толщина кромки: 0,5 мм (0,020 дюйм.)
Если толщина кромки меньше минимальной, замените клапан.

(d) Проверьте общую длину клапана.
Стандартная общая длина: впускной: 95,05 мм (3,7421 дюйм.) выпускной: 95,10 мм (3,7441 дюйм.)
Минимальная общая длина: впускной: 94,55 мм (3,7224 дюйм.) выпускной: 94,60 мм (3,7244 дюйм.)
Если общая длина меньше минимальной, замените клапан.

(e) Проверьте торец стержня клапана на износ.
Если торец стержня клапана изношен, сошлифуйте торец шлифовальным станком или замените клапан.
ВНИМАНИЕ: Не сошлифовывайте ниже минимального значения.
11. ПРОВЕРКА И ОЧИСТКА ГНЕЗД КЛАПАНОВ
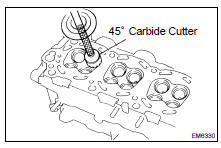
(a) Используя твердосплавную фрезу 45°, обработайте гнезда клапанов. Снимите ровно столько металла, сколько необходимо для очистки гнезд.
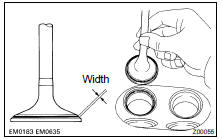
(b) Проверьте положение посадки клапана.
Тонким слоем нанесите краску Prussian blue (или свинцовые белила) на рабочую фаску клапана. Слегка прижмите клапан к седлу. Не проворачивайте клапан.(c) Проверьте тарелку клапана и гнездо на следующее:
- Если краска равномерно покрывает фаску клапана по всей окружности 360°, клапан соосен. Если нет, замените клапан.
- Если краска равномерно покрывает седло клапана по всей окружности 360°, направляющая и фаска соосны. Если нет, прошлифуйте седло.
- Проверьте, что пятно контакта находится по центру тарелки клапана, а его ширина составляет:

1,0 - 1,4 мм (0,039 - 0,055 дюйм.)
Если это не так, исправьте гнезда клапанов следующим образом:
- Если посадка расположена слишком высоко на тарелке клапана, используйте фрезы 30° и 45° для исправления гнезда.
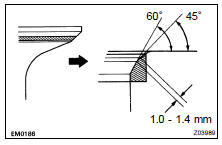
- Если посадочный поясок расположен слишком низко на фаске клапана, используйте фрезы 60° и 45° для исправления седла.
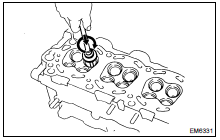
(e) После притирки вручную очистите клапан и гнездо клапана.
12. ПРОВЕРКА ПРУЖИН КЛАПАНОВ

(a) Используя стальной угольник, измерьте отклонение пружины клапана от перпендикулярности.
Максимальное отклонение: 2,0 мм (0,079 дюйм.)
Если отклонение больше максимального, замените пружину клапана.
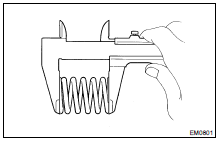
(b) Используя штангенциркуль, измерьте свободную длину пружины клапана.
Свободная длина: 54,1 мм (2,130 дюйм.)
Если свободная длина не соответствует норме, замените пружину клапана.
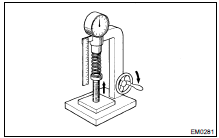
(c) Используя прибор для испытания пружин, измерьте усилие пружины клапана при установленной длине.
Усилие при установке: 204 - 226 Н (20,8 - 23,0 кгс, 45,9 - 50,7 фунт-сил) при 35,0 мм (1,378 дюйм.)
Если усилие при установке не соответствует норме, замените пружину клапана.
13. ПРОВЕРКА РАДИАЛЬНОГО БИЕНИЯ РАСПРЕДВАЛА
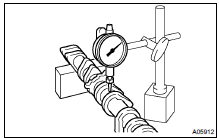
(b) Используя индикатор часового типа, измерьте радиальное биение средней шейки.
Максимальное радиальное биение: 0,08 мм (0,0031 дюйм.)
Если радиальное биение больше максимального, замените распределительный вал.
14. ПРОВЕРКА КУЛАЧКОВ
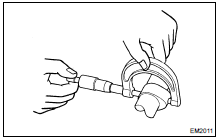
С помощью микрометра измерьте высоту кулачка.
Стандартная высота кулачка:
Впускной: 41,94 - 42,04 мм (1,6512 - 1,6551 дюйм.)
Выпускной: 41,96 - 42,06 мм (1,6520 - 1,6559 дюйм.)
Минимальная высота кулачка:
Впускной: 41,79 мм (1,6453 дюйм.)
Выпускной: 41,81 мм (1,6461 дюйм.)
Если высота кулачка меньше минимального значения, замените распределительный вал.
15. ПРОВЕРКА ШЕЕК РАСПРЕДВАЛА
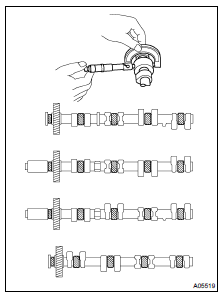
С помощью микрометра измерьте диаметр шейки.
Диаметр шейки: 26,954 - 26,970 мм (1,0612 - 1,0618 дюйм.)
Если диаметр шейки не соответствует техническим данным, проверьте масляный зазор.
16. ПРОВЕРКА ПРУЖИНЫ ШЕСТЕРНИ РАСПРЕДВАЛА

Используя штангенциркуль, измерьте свободное расстояние между концами пружины.
Свободное расстояние: 18,2 - 18,8 мм (0,712 - 0,740 дюйм.)
Если свободное расстояние не соответствует указанному, замените пружину шестерни.
17. ПРОВЕРКА ОПОР РАСПРЕДВАЛА
Проверьте опоры на наличие шелушения и задиров.
Если опоры повреждены, замените крышки опор и головку блока цилиндров в сборе.
18. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА ШЕЕК РАСПРЕДВАЛА

(c) Уложите полоску пластигейджа поперек каждой шейки распределительного вала.
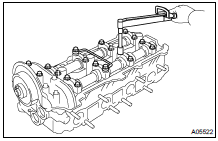
(d) Установите крышки опор.
( EM-59 )
Момент затяжки: 16 Н·м
ВНИМАНИЕ: Не поворачивайте распределительный вал.
(e) Снимите крышки опор.
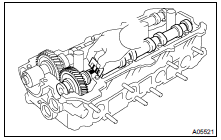
(f) Измерьте ширину сплющенного пластигейджа в самой широкой точке.
Максимальный масляный зазор: 0,10 мм (0,0039 дюйм.)
Если масляный зазор больше максимального, замените распределительный вал. При необходимости замените крышки опор и головку блока цилиндров в сборе.
(g) Полностью удалите пластигейдж.(h) Снимите распределительные валы.
19. ПРОВЕРКА ОСЕВОГО ЗАЗОРА РАСПРЕДВАЛА
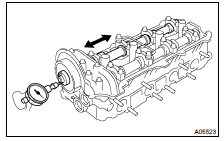
(a) Установите распределительный вал.
( EM-59 )
(b) С помощью индикатора часового типа измерьте осевой зазор при перемещении распределительного вала вперед и назад.
Номинальный осевой зазор:
Впускной 0,040 - 0,090 мм (0,0016 - 0,0035 дюйма)
Выпускной 0,040 - 0,085 мм (0,0016 - 0,0033 дюйма)
Максимальный осевой зазор: 0,12 мм (0,0047 дюйма)
Если осевой зазор больше максимального, замените распределительный вал. При необходимости замените крышки подшипников и головку блока цилиндров в сборе.
(c) Снимите распределительные валы.
20. ПРОВЕРЬТЕ БОКОВОЙ ЗАЗОР ШЕСТЕРЕН ПРИВОДА РАСПРЕДВАЛА
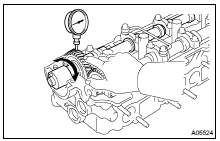
(a) Установите распределительные валы без установки дополнительной шестерни выпускного распредвала и передней крышки подшипника.
( EM-59 )
(b) С помощью индикатора часового типа измерьте боковой зазор.
Номинальный боковой зазор: 0,020 - 0,200 мм (0,0008 - 0,0079 дюйма)
Максимальный боковой зазор: 0,30 мм (0,0188 дюйма)
Если боковой зазор больше максимального, замените распределительные валы.
(c) Снимите распределительные валы.
21. ПРОВЕРЬТЕ ТОЛКАТЕЛИ КЛАПАНОВ И ИХ ОТВЕРСТИЯ
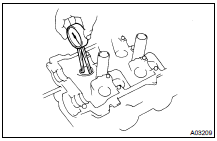
(a) С помощью нутромера измерьте диаметр отверстия под толкатель в головке блока цилиндров.
Диаметр отверстия под толкатель: 31,000 - 31,016 мм (1,2205 - 1,2211 дюйма)

(b) С помощью микрометра измерьте диаметр толкателя по оси клапана на расстоянии 12,3 - 12,7 мм (0,484 - 0,500 дюйма) от торца толкателя.
Диаметр толкателя: 30,966 - 30,976 мм (1,2191 - 1,2195 дюйма)
(c) Вычтите диаметр толкателя из диаметра отверстия под толкатель.
Номинальный зазор в посадке: 0,024 - 0,050 мм (0,0009 - 0,0020 дюйма)
Максимальный зазор в посадке: 0,07 мм (0,0028 дюйма)
Если масляный зазор больше максимального, замените толкатель.
При необходимости замените головку блока цилиндров.
22. ПРОВЕРЬТЕ ВПУСКНОЙ КОЛЛЕКТОР
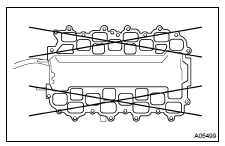
(a) Верхний впускной коллектор: с помощью поверочной линейки и щупа измерьте коробление поверхности, контактирующей с нижним впускным коллектором.
Максимальное коробление: 0,15 мм (0,0059 дюйма)
Если коробление больше максимального, замените верхний впускной коллектор.
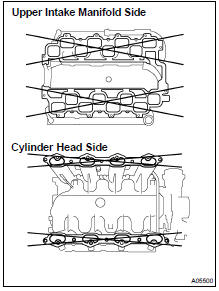
(b) Нижний впускной коллектор: с помощью поверочной линейки и щупа измерьте коробление поверхности, контактирующей с головкой блока цилиндров и верхним впускным коллектором.
Максимальное коробление: 0,15 мм (0,0059 дюйма)
Если коробление больше максимального, замените нижний впускной коллектор.
23. ПРОВЕРЬТЕ ВЫПУСКНОЙ КОЛЛЕКТОР
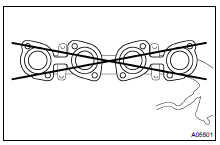
С помощью поверочной линейки и щупа измерьте коробление поверхности, контактирующей с головкой блока цилиндров.
Максимальное коробление: 0,50 мм (0,0197 дюйма)
Если коробление больше максимального, замените коллектор.
24. ПРОВЕРЬТЕ БОЛТЫ ГОЛОВКИ БЛОКА ЦИЛИНДРОВ
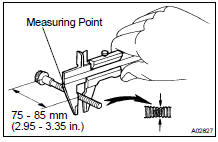
С помощью штангенциркуля измерьте наружный диаметр резьбы болта.
Номинальный наружный диаметр: 9,810 - 9,960 мм (0,3862 - 0,3921 дюйма)
Минимальный наружный диаметр: 9,700 мм (0,3819 дюйма)
Если диаметр меньше минимального, замените болт.
Проверьте себя
Короткий тест по Toyota Land Cruiser: после ответа — пояснение и ссылка на страницу руководства.