Prüfung
1. OBERSEITEN DER KOLBEN UND DES ZYLINDERBLOCKS REINIGEN
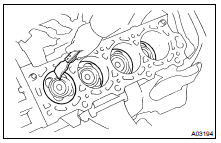
(a) Die Kurbelwelle drehen und jeden Kolben in den oberen Totpunkt (OT) bringen. Mit einem Dichtungsschaber den gesamten Kohlenstoff von der Kolbenoberseite entfernen.
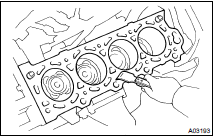
(c) Mit Druckluft Kohlenstoff und Öl aus den Schraubenlöchern blasen.
VORSICHT: Die Augen bei Verwendung von Hochdruckdruckluft schützen.
2. DICHTUNGSMATERIAL ENTFERNEN
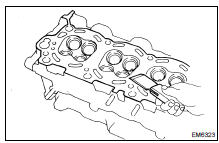
Mit einem Dichtungsschaber das gesamte Dichtungsmaterial von der Kontaktfläche des Zylinderblocks entfernen.
HINWEIS: Die Kontaktfläche des Zylinderblocks nicht verkratzen.
3. BRENNRÄUME REINIGEN
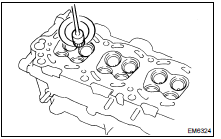
Mit einer Drahtbürste den gesamten Kohlenstoff aus den Brennräumen entfernen.
HINWEIS: Die Kontaktfläche des Zylinderblocks nicht verkratzen.
4. VENTILFÜHRUNGEN REINIGEN
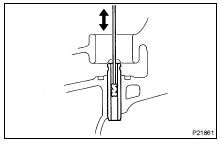
Mit einer Ventilführungsbürste und Lösungsmittel alle Führungen reinigen.
5. ZYLINDERKOPF REINIGEN
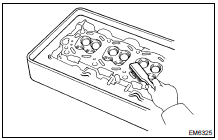
Mit einer weichen Bürste und Lösungsmittel den Zylinderkopf gründlich reinigen.
6. PLANHEIT PRÜFEN

Mit einem Präzisions-Haarlineal und einer Fühlerlehre die Flächen messen, die am Zylinderblock und an den Krümmern anliegen, und auf Verzug prüfen.
Maximaler Verzug: 0,10 mm (0,0039 in.)
Ist der Verzug größer als der Maximalwert, den Zylinderkopf ersetzen.
7. AUF RISSE PRÜFEN
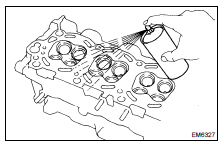
Mit einem Farbeindringmittel den Brennraum, die Einlasskanäle, die Auslasskanäle und die Zylinderkopfdichtfläche auf Risse prüfen.
Bei einem Riss den Zylinderkopf ersetzen.
8. VENTILE REINIGEN
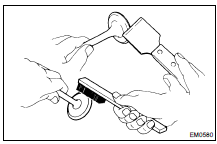
(b) Das Ventil mit einer Drahtbürste gründlich reinigen.
9. VENTILSCHÄFTE UND FÜHRUNGSBUCHSEN PRÜFEN
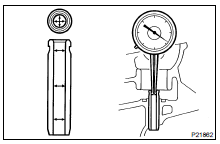
(a) Den Innendurchmesser der Führungsbuchse mit einem Innenmessgerät messen.
Innendurchmesser Führungsbuchse: 5.510 - 5.530 mm (0.2169 - 0.2177 Zoll)
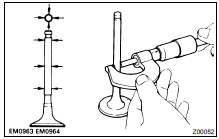
(b) Den Durchmesser des Ventilschafts mit einer Bügelmessschraube messen.
Durchmesser Ventilschaft:
Einlass 5.470 - 5.485 mm (0.2154 - 0.2159 Zoll)
Auslass 5.465 - 5.480 mm (0.2152 - 0.2157 Zoll)
(c) Den Messwert des Ventilschaftdurchmessers vom Messwert des Innendurchmessers der Führungsbuchse abziehen.
Standard-Ölspiel:
Einlass 0.025 - 0.060 mm (0.0010 - 0.0024 Zoll)
Auslass 0.030 - 0.065 mm (0.0012 - 0.0026 Zoll)
Maximales Ölspiel:
Einlass 0.08 mm (0.0031 Zoll)
Auslass 0.10 mm (0.0039 Zoll)
Liegt das Spiel über dem Maximalwert, Ventil und Führungsbuchse ersetzen. ( EM-55 )
10. VENTILE PRÜFEN UND SCHLEIFEN
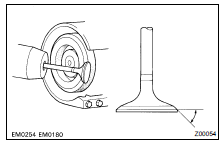
(b) Prüfen, ob das Ventil auf den korrekten Ventilsitzwinkel geschliffen ist.
Ventilsitzwinkel: 44.5

(c) Die Dicke des Ventiltellerrandes prüfen.
Standard-Tellerranddicke: EIN 1.25 mm (0.049 Zoll)
AUS 1.40 mm (0.055 Zoll)
Minimale Tellerranddicke: 0.5 mm (0.020 Zoll)
Ist die Dicke des Ventilkopfrands kleiner als der Minimalwert, das Ventil ersetzen.

(d) Die Gesamtlänge des Ventils prüfen.
Standard-Gesamtlänge: Einlass: 95.05 mm (3.7421 Zoll) Auslass: 95.10 mm (3.7441 Zoll)
Minimale Gesamtlänge: Einlass: 94.55 mm (3.7224 Zoll) Auslass: 94.60 mm (3.7244 Zoll)
Ist die Gesamtlänge kleiner als der Minimalwert, das Ventil ersetzen.

(e) Die Oberfläche der Ventilschaftspitze auf Verschleiß prüfen.
Ist die Ventilschaftspitze verschlissen, die Spitze mit einer Schleifmaschine nacharbeiten oder das Ventil ersetzen.
HINWEIS: Nicht unter das Minimum abschleifen.
11. VENTILSITZE PRÜFEN UND REINIGEN
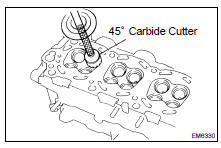
(a) Die Ventilsitze mit einem 45°-Hartmetallfräser nacharbeiten. Nur so viel Metall abtragen, dass die Sitze sauber werden.
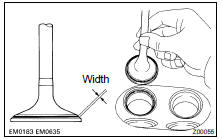
(b) Die Position des Ventilsitzes prüfen.
Eine dünne Schicht Preußischblau (oder Bleiweiß) auf die Ventilfläche auftragen. Das Ventil leicht gegen den Sitz drücken. Das Ventil nicht drehen.(c) Ventilteller und Ventilsitz auf Folgendes prüfen:
- Wenn die Blaufärbung rundum 360° an der Ventilfläche erscheint, ist das Ventil konzentrisch. Wenn nicht, das Ventil ersetzen.
- Wenn die Blaufärbung rundum 360° am Ventilsitz erscheint, sind Führung und Sitzfläche konzentrisch. Wenn nicht, den Ventilsitz nacharbeiten.
- Prüfen, ob der Sitzkontakt mittig auf dem Ventilteller liegt und folgende Breite aufweist:

1.0 - 1.4 mm (0.039 - 0.055 Zoll)
Falls nicht, die Ventilsitze wie folgt korrigieren:
- Liegt der Sitz zu hoch auf dem Ventilteller, den Sitz mit 30°- und 45°-Fräsern korrigieren.
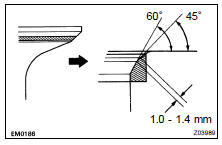
- Liegt der Sitz zu tief auf der Ventilfläche, den Sitz mit 60°- und 45°-Fräsern korrigieren.
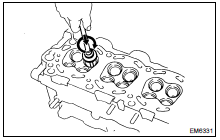
(e) Nach dem Handeinschleifen Ventil und Ventilsitz reinigen.
12. VENTILFEDERN PRÜFEN

(a) Die Abweichung von der Rechtwinkligkeit der Ventilfeder mit einem Stahlwinkel messen.
Maximale Abweichung: 2.0 mm (0.079 Zoll)
Ist die Abweichung größer als der Maximalwert, die Ventilfeder ersetzen.
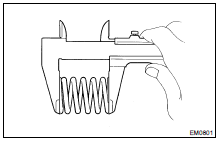
(b) Die freie Länge der Ventilfeder mit einem Messschieber messen.
Freie Länge: 54.1 mm (2.130 Zoll)
Weicht die freie Länge vom Sollwert ab, die Ventilfeder ersetzen.
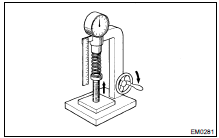
(c) Die Federkraft der Ventilfeder bei eingebauter Länge mit einem Federprüfgerät messen.
Federkraft eingebaut: 204 - 226 N (20.8 - 23.0 kgf, 45.9 - 50.7 lbf) bei 35.0 mm (1.378 Zoll)
Liegt die Einbaukraft nicht im Sollbereich, die Ventilfeder ersetzen.
13. NOCKENWELLE AUF SCHLAG PRÜFEN
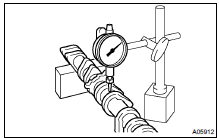
(b) Den Rundlauf am mittleren Lagerzapfen mit einer Messuhr messen.
Maximaler Rundlauf: 0.08 mm (0.0031 Zoll)
Liegt der Rundlauf über dem Maximalwert, die Nockenwelle ersetzen.
14. NOCKENHÖCKER PRÜFEN
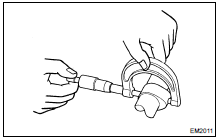
Die Nockenerhebung mit einer Messschraube messen.
Standard-Nockenhöhe:
Einlass: 41.94 - 42.04 mm (1.6512 - 1.6551 Zoll)
Auslass: 41.96 - 42.06 mm (1.6520 - 1.6559 Zoll)
Minimale Nockenhöhe:
Einlass: 41.79 mm (1.6453 Zoll)
Auslass: 41.81 mm (1.6461 Zoll)
Wenn die Nockenhöhe unter dem Minimalwert liegt, die Nockenwelle ersetzen.
15. NOCKENWELLENLAGERZAPFEN PRÜFEN
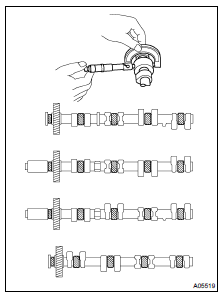
Den Lagerzapfendurchmesser mit einer Messschraube messen.
Zapfendurchmesser: 26.954 - 26.970 mm (1.0612 - 1.0618 Zoll)
Wenn der Lagerzapfendurchmesser nicht den Vorgaben entspricht, das Öl-Spiel prüfen.
16. NOCKENWELLENRADFEDER PRÜFEN

Den freien Abstand zwischen den Federenden mit einem Messschieber messen.
Freier Abstand: 18.2 - 18.8 mm (0.712 - 0.740 Zoll)
Weicht der freie Abstand vom Sollwert ab, die Radfeder ersetzen.
17. NOCKENWELLENLAGER PRÜFEN
Die Lager auf Abplatzungen und Riefen prüfen.
Sind die Lager beschädigt, Lagerdeckel und Zylinderkopf nur gemeinsam ersetzen.
18. NOCKENWELLENLAGERSPIEL PRÜFEN

(c) Je einen Streifen Plastigage auf jeden Nockenwellenlagerzapfen auflegen.
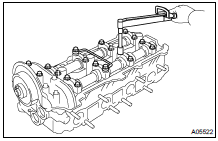
(d) Die Lagerdeckel einbauen.
( EM-59 )
Anziehdrehmoment: 16 N·m
HINWEIS: Die Nockenwelle nicht drehen.
(e) Die Lagerdeckel ausbauen.
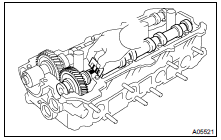
(f) Die Plastigage an ihrer breitesten Stelle messen.
Maximales Ölspiel: 0.10 mm (0.0039 Zoll)
Liegt das Ölspiel über dem Maximalwert, die Nockenwelle ersetzen. Falls nötig, Lagerdeckel und Zylinderkopf nur gemeinsam ersetzen.
(g) Das Plastigage vollständig entfernen.(h) Die Nockenwellen ausbauen.
19. NOCKENWELLEN-AXIALSPIEL PRÜFEN
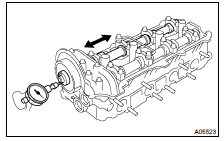
(a) Die Nockenwelle einbauen.
( EM-59 )
(b) Mit einer Messuhr das Axialspiel messen, während die Nockenwelle vor- und zurückbewegt wird.
Standard-Axialspiel:
Einlass 0.040 - 0.090 mm (0.0016 - 0.0035 in.)
Auslass 0.040 - 0.085 mm (0.0016 - 0.0033 in.)
Maximales Axialspiel: 0.12 mm (0.0047 in.)
Wenn das Axialspiel größer als der Maximalwert ist, die Nockenwelle ersetzen. Falls erforderlich, die Lagerdeckel und den Zylinderkopf als Satz ersetzen.
(c) Die Nockenwellen ausbauen.
20. NOCKENWELLENRAD-SPIEL PRÜFEN
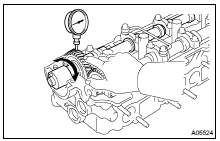
(a) Die Nockenwellen ohne Auslass-Nockenwellen-Zusatzrad und ohne vorderen Lagerdeckel montieren.
( EM-59 )
(b) Mit einer Messuhr das Flankenspiel messen.
Standard-Flankenspiel: 0.020 - 0.200 mm (0.0008 - 0.0079 in.)
Maximales Flankenspiel: 0.30 mm (0.0188 in.)
Ist das Flankenspiel größer als der Maximalwert, die Nockenwellen ersetzen.
(c) Die Nockenwellen ausbauen.
21. VENTILSTÖSSEL UND STÖSSELBOHRUNGEN PRÜFEN
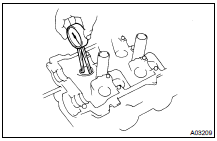
(a) Mit einem Innenmessgerät den Stößelbohrungsdurchmesser des Zylinderkopfs messen.
Stößelbohrungsdurchmesser: 31.000 - 31.016 mm (1.2205 - 1.2211 in.)

(b) Mit einer Bügelmessschraube den Stößeldurchmesser auf der Ventilstößel-Mittellinie messen, 12.3 - 12.7 mm (0.484 - 0.500 in.) vom Stößelkopf entfernt.
Stößeldurchmesser: 30.966 - 30.976 mm (1.2191 - 1.2195 in.)
(c) Den Stößeldurchmesser vom Stößelbohrungsdurchmesser subtrahieren.
Standard-Ölspiel: 0.024 - 0.050 mm (0.0009 - 0.0020 in.)
Maximales Ölspiel: 0.07 mm (0.0028 in.)
Ist das Ölspiel größer als der Maximalwert, den Ventilstößel ersetzen.
Falls erforderlich, den Zylinderkopf ersetzen.
22. ANSAUGKRÜMMER PRÜFEN
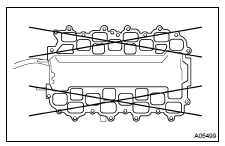
(a) Oberer Ansaugkrümmer: Mit einem Präzisionslineal und einer Fühlerlehre die Dichtfläche zum unteren Ansaugkrümmer auf Verzug messen.
Maximaler Verzug: 0.15 mm (0.0059 in.)
Wenn der Verzug größer als der Maximalwert ist, den oberen Ansaugkrümmer ersetzen.
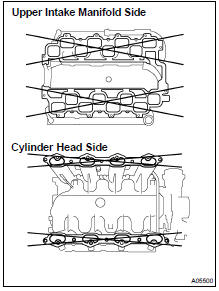
(b) Unterer Ansaugkrümmer: Mit einem Präzisionslineal und einer Fühlerlehre die Dichtfläche zwischen Zylinderkopf und oberem Ansaugkrümmer auf Verzug messen.
Maximaler Verzug: 0.15 mm (0.0059 in.)
Wenn der Verzug größer als der Maximalwert ist, den unteren Ansaugkrümmer ersetzen.
23. AUSLASSKRÜMMER PRÜFEN
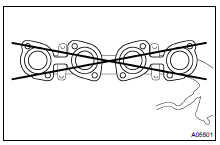
Mit einem Präzisionslineal und einer Fühlerlehre die Dichtfläche zum Zylinderkopf auf Verzug messen.
Maximaler Verzug: 0.50 mm (0.0197 in.)
Wenn der Verzug größer als der Maximalwert ist, den Krümmer ersetzen.
24. ZYLINDERKOPFSCHRAUBEN PRÜFEN
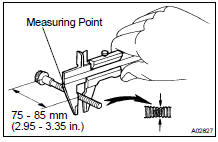
Den Gewindeaußendurchmesser der Schraube mit einem Messschieber messen.
Standard-Außendurchmesser: 9.810 - 9.960 mm (0.3862 - 0.3921 in.)
Minimaler Außendurchmesser: 9.700 mm (0.3819 in.)
Ist der Durchmesser kleiner als der Minimalwert, die Schraube ersetzen.
Testen Sie sich
Ein kurzes Quiz zum Toyota Land Cruiser: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.