Kolbenbolzen
Ausbau
VORGEHENSWEISE
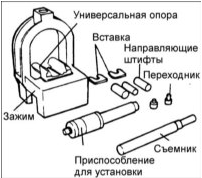
1. Zum Zerlegen und Wiederzusammenbauen von Kolben und Pleuel verwenden Sie die Spezialwerkzeuge 09234-33001.
2. Setzen Sie die Universalauflagen in die Klemme zwischen Pleuel und Kolben ein.
3. Führen Sie den Abzieher durch die Öffnung im Bogen der Klemme.
Setzen Sie die Klemme mit Kolben, Pleuel und Abzieher unter den Stößel der Presse.
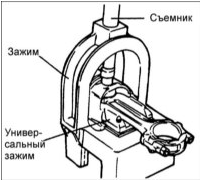
4. Pressen Sie den Kolbenbolzen mit dem Abzieher aus dem Kolben.
Einbau
VORGEHENSWEISE
1. Führen Sie die Führungsstifte durch den Kolben in das Pleuel ein und setzen Sie den Kolbenbolzen von der anderen Seite des Kolbens ein.
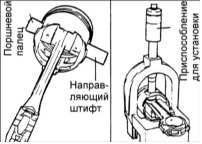
Die Führungsstifte bestimmen die Lage des Pleuels im Kolben. Nach dem Einsetzen von Kolben, Pleuel, Kolbenbolzen und der Vorrichtung für den Kolbenbolzen in die Einsätze bestimmen die Führungsstifte auch deren Lage in der Klemme.
2. Setzen Sie die komplette Kolbenbaugruppe auf die Klemme, wobei der Führungsstift das Pleuel im Kolbenbolzen abstützt.
3. Prüfen Sie die korrekte gegenseitige Lage von Kolben und Pleuel und befestigen Sie die nummerierte Hülse durch Drehen der Rändelmutter auf der Welle.
4. Führen Sie die Welle durch die Öffnung im Bogen der Klemme. Drücken Sie den Kolbenbolzen in das Pleuel, bis die Hülse auf der Welle am oberen Teil des Bogens der Klemme anliegt. Dabei muss der Führungsstift aus dem Kolben herausfallen.
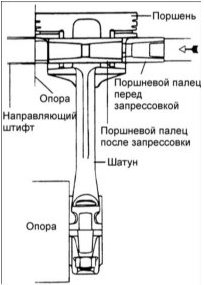
Die Presskraft beim Einpressen des Kolbenbolzens darf 22500 N nicht überschreiten.
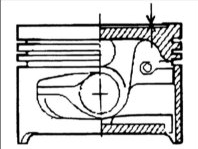
Einpresstiefe: 0,3–0,5 mm
Prüfung
Kolben und Kolbenbolzen
VORGEHENSWEISE
1. Prüfen Sie die Außenfläche des Kolbens auf Beschädigungen, Riefen oder ungleichmäßigen Verschleiß. Ersetzen Sie den Kolben bei Bedarf.
2. Prüfen Sie jeden Kolbenring auf Beschädigungen und ungleichmäßigen Verschleiß. Ersetzen Sie die Kolbenringe bei Bedarf.
Beim Ersetzen des Kolbens müssen auch die Kolbenringe ersetzt werden.
3. Prüfen Sie den Kolbenbolzen, indem Sie ihn in die Bohrung des Kolbens einführen. Der Kolbenbolzen muss sich bei Druck mit der Hand (bei Raumtemperatur) reibungslos in den Kolben schieben lassen.
Kolbenringe
VORGEHENSWEISE
1. Setzen Sie einen neuen Kolbenring in die Nut des Kolbens ein und messen Sie mit einer Fühlerlehre das Spiel zwischen Kolbenring und Nutflanke. Überschreitet das Spiel den zulässigen Grenzwert, ersetzen Sie den Kolben.
Spiel zwischen Kolbenring und Nut im Kolben:
Erster Verdichtungsring: 0,04–0,085 mm
Zweiter Verdichtungsring: 0,04–0,085 mm
Zulässiges Grenzspiel: 0,1 mm
2. Messen Sie das Stoßspiel der Kolbenringe, indem Sie den Kolbenring von Hand in den Zylinder einsetzen. Schieben Sie den Kolbenring mit dem Kolbenboden in den unteren Teil des Zylinders. Messen Sie das Stoßspiel des Kolbenrings mit einer Fühlerlehre.
Stoßspiel der Kolbenringe:
Erster Verdichtungsring: 0,15–0,30 mm
Zweiter Verdichtungsring: 0,20–0,40 mm
Ölabstreifring: 0,20–0,70 mm
Zulässiges Grenzspiel: 1,0 mm
Einbau
VORGEHENSWEISE
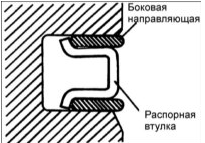
1. Setzen Sie den Expander ein.
2. Setzen Sie die obere Seitenschiene ein. Legen Sie zum Einsetzen der Seitenschiene zuerst ein Ende der Seitenschiene zwischen die Wand der Kolbenringnut und den Expander, drücken Sie sie hinein und setzen Sie sie dann unter gleichmäßigem Druck entlang des Umfangs in die Kolbennut ein.
Verwenden Sie beim Einbau der Seitenschiene keine Kolbenring-Spreizzange.
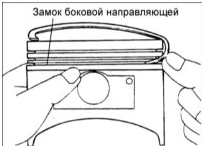
3. Setzen Sie die untere Seitenschiene auf die gleiche Weise ein.
4. Setzen Sie mit der Kolbenring-Spreizzange den Verdichtungsring Nr. 2 ein.
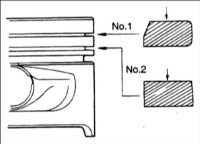
5. Setzen Sie mit der Kolbenring-Spreizzange den Verdichtungsring Nr. 1 ein.
6. Tragen Sie eine dünne Schicht Motoröl auf den Kolben und die Kolbenringe auf.
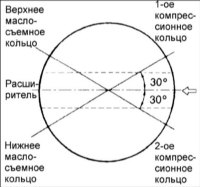
7. Ringstöße der Kolbenringe wie abgebildet anordnen.
8. Die Kolbenringe mit dem Spezialwerkzeug am Kolben zusammendrücken.
9. Kolben mit Kolbenringen über den ersten Zylinder einsetzen; dabei muss die Markierung auf dem Kolben zur Vorderseite des Zylinderblocks zeigen.
10. Mit dem Hammerstiel den Kolben so in den Zylinder drücken, dass sich der untere Pleuelkopf auf dem Kurbelwellenzapfen setzt.
11. Pleuellagerschale in den Pleuellagerdeckel einsetzen.

12. Setzen Sie den Pleuellagerdeckel auf und befestigen Sie ihn mit den Muttern.
Anzugsdrehmoment: 32–35 N•m
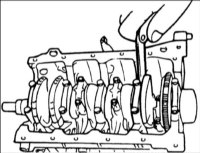
13. Messen Sie mit einer Fühlerlehre, die zwischen Pleuel und Kurbelwelle eingeführt wird, das Seitenspiel des Pleuels.
Nennwert Seitenspiel des Pleuels: 0,10–0,25 mm
Zulässiges Grenzspiel: 0,40 mm
Testen Sie sich
Ein kurzes Quiz zum Hyundai Accent: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.