Inspección, comprobación y reparación de la culata
PROCEDIMIENTO
Después del desmontaje, lavar todas las piezas en gasolina. Limpiar de carbonilla las cámaras de combustión y las válvulas. Comprobar con una regla metálica y galgas de espesores si la superficie de la culata que asienta sobre el bloque no está deformada. Colocar la regla de canto sobre la superficie de la culata a lo largo, a lo ancho y en diagonal, en distintos puntos, y medir con una galga la holgura entre ella y la superficie de la culata. Si la holgura supera 0,1 mm, la culata debe rectificarse.Medición de la altura de la culata

a) motores de cilindrada 1,1 y 1.3 L;
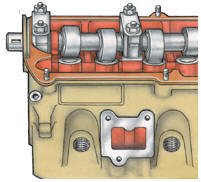
b) motores MH y 2G de cilindrada 1,6 y 1.8 L
Altura mínima permitida de la culata: – para motores MN y 2G, entre las superficies superior e inferior, 135,6 mm; – para los demás motores, entre el borde inferior del orificio del retén del árbol de levas y la superficie inferior, 119,3 mm. Si tras el rectificado la altura de la culata resulta menor que la indicada, la culata debe reemplazarse. Compruebe la holgura lateral entre las válvulas y las guías de válvula. Para ello, introduzca la válvula en la guía de modo que el extremo del vástago quede al ras con el borde superior de la guía. Luego, balanceando la válvula en el plano horizontal de tope a tope, mida con un comparador de cuadrante el desplazamiento del platillo de la válvula, que indicará la holgura. Si la holgura supera 1 mm para las guías de válvulas de admisión y 1,3 mm para las de escape, las guías deben reemplazarse. Antes de extraer la guía de válvula antigua, mida cuánto sobresale de la culata, para poder instalar también la nueva guía a la misma altura. La guía debe extraerse usando un mandril. Antes de prensar la nueva guía de válvula, caliente la culata a 70 °C, y lubrique con aceite de motor el orificio de la culata y la nueva guía.
La nueva guía debe prensarse usando un mandril. La fuerza máxima admisible de prensado es 1 t. Después de prensar la guía, compruebe y, si es necesario, taladre o escarie el orificio de la válvula.
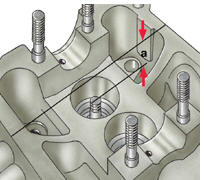
Medición de la distancia (a) entre el extremo del vástago de la válvula y la superficie superior de la culata
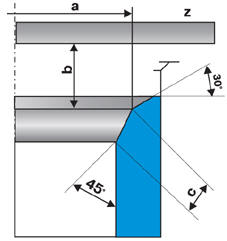
Dimensiones del asiento de válvula a – diámetro exterior del asiento de válvula; b – distancia desde la superficie de la culata hasta el diámetro exterior del asiento; c – ancho de la cara de trabajo del asiento; z – superficie inferior de la culata
Motores NK Válvula de admisión Válvula de escape a = 32,2 mm a = 26,5 mm c = 2,0 mm c = 2,4 mm b = 2,55 mm b = 2,85 mm Otros motores Válvula de admisión Válvula de escape a = 34,8 mm a = 27,8 mm c = 2,2 mm c = 2,2 mm b = 9,2 mm b = 9,6 mm
Compruebe el estado de los asientos de válvula; no debe haber señales de desgaste ni quemaduras. Si es necesario, los asientos pueden rectificarse. El rectificado se realiza en una máquina rectificadora especial o con una herramienta especial. En motores con taqués hidráulicos, al rectificar debe respetarse la dimensión mínima «a» (ver la figura Medición de la distancia entre el extremo del vástago de la válvula y la superficie superior de la culata). La dimensión «a» para válvulas de admisión es 35,8 mm, y para válvulas de escape, 36,1 mm. Si la dimensión «a» es menor que la indicada, el funcionamiento normal de los taqués hidráulicos se verá alterado. Por lo tanto, la reducción de la cara de trabajo del asiento de válvula no debe superar la diferencia entre la dimensión «a» antes del rectificado y el valor mínimo admisible de la dimensión «a». Si no es posible restaurar los asientos de válvula mediante rectificado, pueden fresarse y luego rectificarse las válvulas. Las dimensiones de los asientos de válvula se muestran en la figura Dimensiones del asiento de válvula.
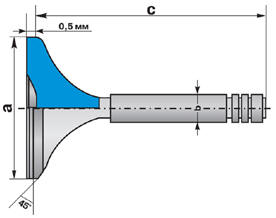
Dimensiones de la válvula a – diámetro del platillo de la válvula; b – diámetro del vástago; c – longitud de la válvula
Motores NK Válvula de admisión Válvula de escape a = 34,0 mm a = 28,1 mm c = 7,97 mm c = 7,95 mm b = 110,5 mm b = 110,5 mm Otros motores Válvula de admisión Válvula de escape a = 36,0 mm a = 29,0 mm c = 7,97 mm c = 7,97 mm b = 98,9 mm b = 99,1 mm
Compruebe el estado de las válvulas. Si las caras de trabajo de las válvulas presentan señales visibles de desgaste o quemaduras, rectifíquelas (asiente) contra los asientos. Si el daño de la cara de trabajo es considerable, las caras de las válvulas de admisión pueden rectificarse. Las caras de trabajo de las válvulas de escape no deben rectificarse; solo se permite el asentado. Si no es posible restaurar la cara de trabajo de la válvula de escape mediante asentado, debe reemplazarse. Si la cara de trabajo de la válvula presenta arañazos profundos que no pueden eliminarse mediante rectificado o asentado, o si las válvulas están dobladas, quemadas o agrietadas, deben reemplazarse. Al mecanizar las válvulas, deben respetarse las dimensiones indicadas (ver la figura Dimensiones de la válvula). Asentado de la válvula en el asiento PROCEDIMIENTO 1. Coloque el resorte sobre la válvula. 2. Aplique pasta de asentado, que es una mezcla de polvo abrasivo fino con aceite de motor, en la cara de trabajo de la válvula. 3. Introduzca la válvula con el resorte en la culata; el resorte debe empujar la válvula alejándola del asiento. 4. Coloque en el vástago de la válvula la herramienta de asentado o una ventosa de goma en el platillo de la válvula. 5. Gire la válvula en ambos sentidos con la herramienta o la ventosa, presionándola periódicamente de forma ligera contra el asiento. 6. Durante el asentado, no retire demasiado metal de la cara de trabajo de la válvula ni del asiento, ya que se reduce el número posible de reparaciones de la válvula y el asiento, y con ello su vida útil.
7. Hacia el final del asentado, reduzca la cantidad de polvo abrasivo. Cuando las superficies asentadas queden completamente lisas y adquieran un color gris uniforme, continúe el asentado solo con aceite de motor limpio.
8. Un indicador de un asentado satisfactorio es un color gris mate y uniforme de la cara de trabajo de la válvula y del asiento. Después del asentado, limpie el asiento y la válvula con un trapo limpio. 9. Para comprobar la estanqueidad de la válvula asentada, instálela en la culata junto con el resorte y los semiconos. Después, coloque la culata de lado y vierta queroseno en el conducto que cierra la válvula. Si en 10 min el queroseno no se filtra a la cámara de combustión, la válvula se considera estanca. Compruebe el estado de los resortes de válvula. Los resortes agrietados o rotos deben reemplazarse. Puede comparar la altura del resorte con la de un resorte nuevo.
Si el resorte retirado del motor es más corto que uno nuevo, debe reemplazarse. Inspeccione los balancines de válvula. Si presentan desgaste en el punto de contacto con la leva del árbol de levas, reemplácelos. Si en la superficie de contacto con la válvula hay una abolladura, rectifique la superficie del balancín. Inspeccione el árbol de levas. Si las levas o los muñones presentan arañazos profundos, desgaste o grippado, reemplace el árbol. Instale el árbol en los cojinetes de la culata y mida la holgura lateral entre el árbol y la placa de fijación del distribuidor de encendido (en motores MN y 2G, entre el árbol y la tapa del cojinete n.º 3). Si la holgura supera 0,15 mm, reemplace el árbol o la placa.
Medir los diámetros de los muñones del árbol de levas, que deben ser: – muñón delantero – 31,45 mm; – muñón central – 39,95 mm; – muñón trasero – 40,45 mm. Desgaste máximo admisible de los muñones 0,25 mm. El árbol de levas de los motores MH y NU tiene un anillo fundido entre las levas del primer cilindro. El diámetro de los muñones del árbol de levas de los motores MH y 2G (con taqués hidráulicos de válvulas) es 26,0 mm, la medida mínima admisible de los muñones es 25,75 mm. Si el diámetro medido es menor que el admisible, sustituir.
Comprobar la excentricidad del eje, colocándolo sobre prismas, por el muñón central. Excentricidad admisible del eje 0,02 mm. Si la excentricidad es mayor, sustituir el eje. Comprobar y, si es necesario, limpiar los conductos de aceite en los muñones del eje. Para comprobar la culata en busca de grietas, conectar a uno de los orificios de la camisa de refrigeración una manguera de aire comprimido. Tapar todos los orificios de la culata con tapones de madera, sumergir la culata en un baño de agua y suministrar aire. En los lugares donde haya grietas aparecerán burbujas de aire. De la misma manera comprobar los conductos de aceite de la culata.
Pon a prueba tus conocimientos
Un test rápido sobre el Volkswagen Golf: cada respuesta trae una explicación y un enlace a la página del manual.