Inspektion, Prüfung und Instandsetzung des Zylinderkopfs
VORGEHENSWEISE
Nach dem Zerlegen alle Teile in Benzin waschen. Brennräume und Ventile von Ablagerungen reinigen. Mit einem Stahllineal und Fühlerlehren prüfen, ob die Dichtfläche des Zylinderkopfs zum Zylinderblock verzogen ist. Das Lineal hochkant auf die Fläche des Zylinderkopfs längs, quer und diagonal an verschiedenen Stellen legen und den Spalt zwischen Lineal und Fläche mit der Fühlerlehre messen. Überschreitet der Spalt 0,1 mm, muss der Zylinderkopf plangeschliffen werden.Messung der Zylinderkopfhöhe

a) Motoren mit Hubraum 1,1 und 1.3 L;
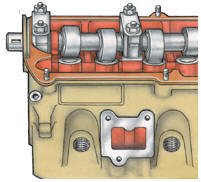
b) Motoren MH und 2G mit Hubraum 1,6 und 1.8 L
Minimale zulässige Zylinderkopfhöhe: – für Motoren MH und 2G zwischen Oberkante und Unterkante 135,6 mm; – für übrige Motoren zwischen der Unterkante der Bohrung für den Nockenwellensimmerring und der Unterseite 119,3 mm. Wird die Zylinderkopfhöhe nach dem Schleifen unter dem angegebenen Wert liegen, muss der Zylinderkopf ersetzt werden. Seitliches Spiel zwischen Ventilen und Ventilführungen prüfen. Dazu das Ventil so in die Ventilführung einsetzen, dass das Ende des Ventilschafts bündig mit der Oberkante der Führung abschließt. Dann das Ventil in horizontaler Ebene von Anschlag zu Anschlag bewegen und mit einer Messuhr den Hub des Ventiltellers messen; dieser zeigt das Spiel an. Überschreitet das Spiel 1 mm bei Einlassventilführungen oder 1,3 mm bei Auslassventilführungen, müssen die Führungen ersetzt werden. Vor dem Austreiben der alten Ventilführung ist zu messen, wie weit sie aus dem Zylinderkopf herausragt, um die neue Führung ebenso einzubauen. Die Führung nur mit einem Dorn austreiben. Vor dem Einpressen der neuen Ventilführung den Zylinderkopf auf 70 °C erwärmen und die Bohrung im Kopf sowie die neue Führung mit Motoröl schmieren.
Neue Ventilführung nur mit einem Dorn einpressen. Maximal zulässige Presskraft 1 t. Nach dem Einpressen der Führung die Bohrung prüfen und bei Bedarf für das Ventil aufreiben.
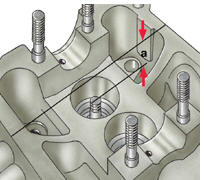
Messung des Abstands (a) zwischen dem Ende des Ventilschafts und der Oberkante des Zylinderkopfs
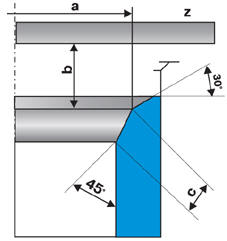
Abmessungen des Ventilsitzes a – Außendurchmesser des Ventilsitzes; b – Abstand von der Zylinderkopffläche zum Außendurchmesser des Sitzes; c – Breite der Arbeitsfase des Sitzes; z – Unterkante des Zylinderkopfs
Motoren NK Einlassventil Auslassventil a = 32,2 mm a = 26,5 mm c = 2,0 mm c = 2,4 mm b = 2,55 mm b = 2,85 mm Übrige Motoren Einlassventil Auslassventil a = 34,8 mm a = 27,8 mm c = 2,2 mm c = 2,2 mm b = 9,2 mm b = 9,6 mm
Zustand der Ventilsitze prüfen; sie dürfen keine Verschleiß- oder Brandspuren aufweisen. Bei Bedarf können die Sitze nachgeschliffen werden. Das Schleifen erfolgt auf einer speziellen Schleifmaschine oder mit einem speziellen Schleifgerät. Bei Motoren mit hydraulischen Ventilstößeln muss beim Schleifen das Mindestmaß „a“ eingehalten werden (siehe Abb. Messung des Abstands zwischen dem Ende des Ventilschafts und der Oberkante des Zylinderkopfs). Das Maß „a“ beträgt für Einlassventile 35,8 mm und für Auslassventile 36,1 mm. Liegt das Maß „a“ unter dem angegebenen Wert, wird die einwandfreie Funktion der hydraulischen Ventilstößel gestört. Die Verringerung der Arbeitsfase des Ventilsitzes darf daher die Differenz zwischen dem Maß „a“ vor dem Schleifen und dem minimal zulässigen Maß „a“ nicht überschreiten. Lassen sich die Ventilsitze durch Schleifen nicht instand setzen, können sie nachgefräst und die Ventile anschließend eingeschliffen werden. Die Abmessungen der Ventilsitze sind in Abb. Abmessungen des Ventilsitzes dargestellt.
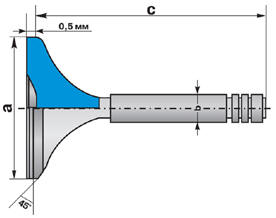
Ventilabmessungen a – Durchmesser des Ventiltellers; b – Schaftdurchmesser; c – Ventillänge
Motoren NK Einlassventil Auslassventil a = 34,0 mm a = 28,1 mm c = 7,97 mm c = 7,95 mm b = 110,5 mm b = 110,5 mm Übrige Motoren Einlassventil Auslassventil a = 36,0 mm a = 29,0 mm c = 7,97 mm c = 7,97 mm b = 98,9 mm b = 99,1 mm
Zustand der Ventile prüfen. Sind auf den Dichtflächen der Ventile Verschleiß- oder Brandspuren sichtbar, die Ventile an den Sitzen einschleifen. Ist die Beschädigung der Dichtfläche erheblich, können die Dichtflächen der Einlassventile nachgeschliffen werden. Die Dichtflächen der Auslassventile dürfen nicht geschliffen werden; zulässig ist nur Einschleifen. Lässt sich die Dichtfläche des Auslassventils durch Einschleifen nicht wiederherstellen, muss das Ventil ersetzt werden. Weist die Dichtfläche tiefe Riefen auf, die sich weder durch Schleifen noch durch Einschleifen entfernen lassen, oder sind die Ventile verbogen, verbrannt oder rissig, müssen die Ventile ersetzt werden. Bei der Bearbeitung der Ventile die angegebenen Maße einhalten (siehe Abb. Ventilmaße). Ventil am Sitz einschleifen. VORGEHENSWEISE 1. Feder auf das Ventil setzen. 2. Einschleifpaste, eine Mischung aus feinem Schleifpulver und Motoröl, auf die Dichtfläche des Ventils auftragen. 3. Ventil mit Feder in den Zylinderkopf einsetzen; die Feder muss das Ventil vom Sitz abdrücken. 4. Ein Einschleifwerkzeug auf den Ventilschaft oder einen Gummisauger auf den Ventilteller setzen. 5. Das Ventil mit dem Werkzeug bzw. dem Sauger in beide Richtungen drehen und dabei das Ventil periodisch leicht gegen den Sitz drücken. 6. Beim Einschleifen nicht zu viel Metall von Dichtfläche und Sitz abtragen, da sonst die Anzahl möglicher Instandsetzungen von Sitz und Ventil sinkt und deren Lebensdauer verkürzt wird.
7. Gegen Ende des Einschleifens die Menge des Schleifpulvers verringern. Sind die eingeschliffenen Flächen vollständig glatt und haben eine gleichmäßig graue Farbe, mit reinem Motoröl weiterschleifen.
8. Ein äußeres Kennzeichen für ordnungsgemäßes Einschleifen ist eine gleichmäßige, matt-graue Farbe der Ventil- und Sitzdichtfläche. Nach dem Einschleifen Sitz und Ventil mit einem sauberen Tuch abwischen. 9. Zur Prüfung der Dichtheit des eingeschliffenen Ventils das Ventil zusammen mit Feder und Keilen in den Zylinderkopf einsetzen. Anschließend den Kopf auf die Seite legen und Kerosin in den vom Ventil verschlossenen Kanal gießen. Dringt innerhalb von 10 Minuten kein Kerosin in den Brennraum, gilt das Ventil als dicht. Zustand der Ventilfedern prüfen. Federn mit Rissen oder Brüchen müssen ersetzt werden. Die Federhöhe mit der Höhe einer neuen Feder vergleichen.
Ist eine aus dem Motor ausgebaute Feder kürzer als eine neue, muss sie ersetzt werden. Ventilhebel prüfen. Ist an der Kontaktstelle zwischen Hebel und Nocken der Nockenwelle Verschleiß sichtbar, den Hebel ersetzen. Ist auf der Kontaktfläche des Hebels zum Ventil eine Einkerbung sichtbar, die Fläche des Hebels nachschleifen. Nockenwelle prüfen. Weisen Nocken und Lagerzapfen tiefe Riefen, Verschleißstellen oder Fressspuren auf, die Nockenwelle ersetzen. Die Nockenwelle in die Lager des Zylinderkopfs einsetzen und das Axialspiel zwischen Nockenwelle und Halteplatte des Zündverteilers messen (bei den Motoren MH und 2G zwischen Nockenwelle und Lagerdeckel Nr. 3). Überschreitet das Spiel 0,15 mm, Nockenwelle oder Platte ersetzen.
Durchmesser der Nockenwellenlagerzapfen messen; Sollwerte: – vorderer Lagerzapfen – 31,45 mm; – mittlerer Lagerzapfen – 39,95 mm; – hinterer Lagerzapfen – 40,45 mm. Maximal zulässiger Verschleiß der Lagerzapfen 0,25 mm. Die Nockenwelle der Motoren MH und NU hat einen angegossenen Ring zwischen den Nocken des ersten Zylinders. Durchmesser der Lagerzapfen der Nockenwelle bei den Motoren MH und 2G (mit hydraulischen Ventilstößeln) 26,0 mm, minimal zulässiger Durchmesser 25,75 mm. Ist der gemessene Durchmesser kleiner als der zulässige Wert, ersetzen.
Rundlauf der Welle prüfen: Die Welle am mittleren Lagerzapfen auf Prismen auflegen. Zulässiger Schlag der Welle 0,02 mm. Ist der Schlag größer, Welle ersetzen. Ölkanäle in den Lagerzapfen der Welle prüfen und bei Bedarf reinigen. Um den Zylinderkopf auf Risse zu prüfen, einen Druckluftschlauch an eine der Öffnungen des Kühlmantels anschließen. Alle übrigen Öffnungen im Kopf mit Holzstopfen verschließen, den Kopf in ein Wasserbad tauchen und Druckluft zuführen. An rissigen Stellen steigen Luftblasen auf. Ebenso die Ölkanäle im Zylinderkopf prüfen.
Testen Sie sich
Ein kurzes Quiz zum Volkswagen Golf: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.