Inspection, contrôle et réparation de la culasse
PROCÉDURE
Après démontage, laver toutes les pièces à l'essence. Nettoyer les chambres de combustion et les soupapes des dépôts de calamine. Vérifier à l'aide d'une règle métallique et de jeux de cales que le plan de joint de la culasse, côté bloc-cylindres, n'est pas déformé. Placer la règle de chant sur la surface de la culasse, dans le sens longitudinal, transversal et en diagonale, en différents endroits, et mesurer à la cale le jeu entre la règle et le plan de la culasse. Si le jeu dépasse 0,1 mm, rectifier la culasse.Mesure de la hauteur de la culasse

a) moteurs de cylindrée 1,1 et 1.3 L ;
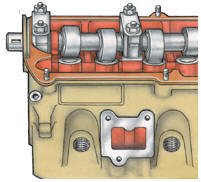
b) moteurs MH et 2G de cylindrée 1,6 et 1.8 L
Hauteur minimale admissible de la culasse : – pour les moteurs MH et 2G, entre le plan supérieur et le plan inférieur, 135,6 mm ; – pour les autres moteurs, entre le bord inférieur de l'alésage du joint d'arbre à cames et le plan inférieur, 119,3 mm. Si après rectification la hauteur de la culasse est inférieure à la valeur indiquée, la culasse doit être remplacée. Contrôler le jeu latéral entre les soupapes et les guides. Pour cela, introduire la soupape dans le guide de façon que l'extrémité de la tige soit à fleur du bord supérieur du guide. Puis, en faisant basculer la soupape dans le plan horizontal de butée à butée, mesurer au comparateur le déplacement de la tête de soupape, qui indique le jeu. Si le jeu dépasse 1 mm pour les guides de soupapes d'admission et 1,3 mm pour ceux d'échappement, les guides doivent être remplacés. Avant d'extraire l'ancien guide, mesurer de combien il dépasse de la culasse, afin de monter le nouveau guide de la même façon. Extraire le guide à l'aide d'un mandrin. Avant le montage du nouveau guide, chauffer la culasse à 70 °C, lubrifier à l'huile moteur l'alésage de la culasse et le nouveau guide.
Monter le nouveau guide à l'aide d'un mandrin. Effort maximal admissible de montage : 1 t. Après montage du guide, contrôler et, si nécessaire, aléser l'alésage de la soupape.
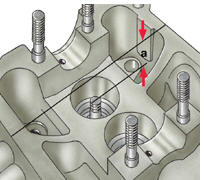
Mesure de la distance (a) entre l'extrémité de la tige de soupape et le plan supérieur de la culasse
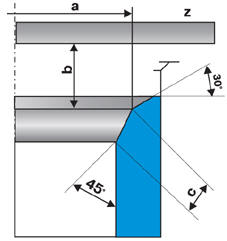
Dimensions du siège de soupape a – diamètre extérieur du siège de soupape ; b – distance entre la surface de la culasse et le diamètre extérieur du siège ; c – largeur de la portée de travail du siège ; z – plan inférieur de la culasse
Moteurs HK Soupape d'admission Soupape d'échappement a = 32,2 mm a = 26,5 mm c = 2,0 mm c = 2,4 mm b = 2,55 mm b = 2,85 mm Autres moteurs Soupape d'admission Soupape d'échappement a = 34,8 mm a = 27,8 mm c = 2,2 mm c = 2,2 mm b = 9,2 mm b = 9,6 mm
Contrôler l'état des sièges de soupapes : ils ne doivent présenter aucune trace d'usure ou de brûlure. Si nécessaire, les sièges peuvent être rectifiés. La rectification s'effectue sur une machine spéciale à rectifier ou à l'aide d'un outil spécial. Sur les moteurs à poussoirs hydrauliques de soupapes, lors de la rectification il faut respecter la dimension minimale « a » (voir la figure Mesure de la distance entre l'extrémité de la tige de soupape et le plan supérieur de la culasse). La dimension « a » pour les soupapes d'admission est de 35,8 mm, pour les soupapes d'échappement de 36,1 mm. Si la dimension « a » est inférieure à celle indiquée, le fonctionnement normal des poussoirs hydrauliques sera perturbé. La réduction de la portée de travail du siège de soupape ne doit donc pas dépasser la valeur égale à la différence entre la dimension « a » avant rectification et la valeur minimale admissible de la dimension « a ». Si la rectification ne permet pas de restaurer les sièges de soupapes, ceux-ci peuvent être fraisés avec rodage ultérieur des soupapes. Les dimensions des sièges de soupapes sont indiquées sur la figure Dimensions du siège de soupape.
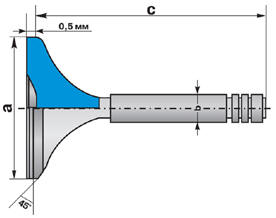
Dimensions de la soupape a – diamètre de la tête de soupape ; b – diamètre de la tige ; c – longueur de la soupape
Moteurs HK Soupape d'admission Soupape d'échappement a = 34,0 mm a = 28,1 mm c = 7,97 mm c = 7,95 mm b = 110,5 mm b = 110,5 mm Autres moteurs Soupape d'admission Soupape d'échappement a = 36,0 mm a = 29,0 mm c = 7,97 mm c = 7,97 mm b = 98,9 mm b = 99,1 mm
Contrôler l'état des soupapes. Si les portées de soupape présentent des traces d'usure ou de brûlure, les rôder sur leurs sièges. Si la détérioration de la portée est importante, les portées des soupapes d'admission peuvent être rectifiées. Il est interdit de rectifier les portées des soupapes d'échappement, seul le rodage est autorisé. Si le rodage ne permet pas de restaurer la portée de la soupape d'échappement, celle-ci doit être remplacée. Si la portée de soupape présente des rayures profondes qui ne peuvent pas être éliminées par rectification ou rodage, ou si les soupapes sont tordues, brûlées ou fissurées, les soupapes doivent être remplacées. Lors de l'usinage des soupapes, respecter les cotes indiquées (voir la figure Cotes de la soupape). Rodage de la soupape sur le siège. MODE OPÉRATOIRE 1. Monter le ressort sur la soupape. 2. Appliquer sur la portée de la soupape une pâte à roder composée d'un mélange de poudre abrasive fine et d'huile moteur. 3. Insérer la soupape avec son ressort dans la culasse ; le ressort doit alors repousser la soupape hors du siège. 4. Placer sur la tige de soupape l'outil de rodage ou une ventouse en caoutchouc sur la tête de soupape. 5. Tourner la soupape dans les deux sens à l'aide de l'outil ou de la ventouse, en la pressant légèrement et périodiquement contre le siège. 6. Lors du rodage, ne pas enlever trop de métal de la portée de la soupape et du siège, car cela réduit le nombre possible de réparations du siège et de la soupape et donc leur durée de vie.
7. En fin de rodage, réduire la quantité de poudre abrasive. Lorsque les surfaces rodées deviennent parfaitement lisses et prennent une teinte grise uniforme, poursuivre le rodage avec de l'huile moteur propre.
8. Le signe extérieur d'un rodage satisfaisant est une teinte gris mat uniforme de la portée de la soupape et du siège. Après le rodage, essuyer le siège et la soupape avec un chiffon propre. 9. Pour contrôler l'étanchéité de la soupape rodée, la monter dans la culasse avec son ressort et ses clavettes. Ensuite, coucher la culasse sur le côté et verser du kérosène dans le conduit fermé par la soupape. Si le kérosène ne traverse pas vers la chambre de combustion pendant 10 min, la soupape est considérée comme étanche. Contrôler l'état des ressorts de soupape. Les ressorts fissurés ou cassés doivent être remplacés. Vous pouvez comparer la hauteur du ressort à celle d'un ressort neuf.
Si le ressort déposé du moteur est plus court qu'un ressort neuf, il doit être remplacé. Contrôler les culbuteurs. Si leur zone de contact avec la came de l'arbre à cames présente de l'usure, remplacer le culbuteur. Si la surface de contact du culbuteur avec la soupape présente un enfoncement, rectifier la surface du culbuteur. Contrôler l'arbre à cames. Si les cames et les tourillons présentent des rayures profondes, des usures ou des grippages, remplacer l'arbre. Installer l'arbre dans les paliers de la culasse et mesurer le jeu latéral entre l'arbre et la plaque de fixation du distributeur d'allumage (sur les moteurs MH et 2G, entre l'arbre et le chapeau de palier n° 3). Si le jeu dépasse 0,15 mm, remplacer l'arbre ou la plaque.
Mesurer les diamètres des tourillons de l'arbre à cames, qui doivent être de : – tourillon avant – 31,45 mm ; – tourillon central – 39,95 mm ; – tourillon arrière – 40,45 mm. Usure maximale admissible des tourillons : 0,25 mm. L'arbre à cames des moteurs MH et NU comporte une bague venue de fonderie entre les cames du premier cylindre. Diamètre des tourillons de l'arbre à cames des moteurs MH et 2G (avec poussoirs hydrauliques de soupapes) : 26,0 mm, dimension minimale admissible des tourillons : 25,75 mm. Si le diamètre mesuré est inférieur à la valeur admissible, remplacer l'arbre.
Contrôler le voilage de l'arbre en le posant sur des prismes, par le tourillon central. Voilage admissible de l'arbre : 0,02 mm. Si le voilage est supérieur, remplacer l'arbre. Contrôler et, si nécessaire, nettoyer les canaux d'huile des tourillons de l'arbre. Pour contrôler l'absence de fissures dans la culasse, raccorder un tuyau d'air comprimé à l'un des orifices de la chemise de refroidissement. Boucher tous les autres orifices de la culasse avec des bouchons en bois, immerger la culasse dans un bac d'eau et envoyer de l'air. Les fissures se signalent par des bulles d'air qui sortent. Contrôler de la même manière les canaux d'huile de la culasse.
Testez-vous
Un quiz rapide sur Volkswagen Golf : chaque réponse est expliquée, avec un lien vers la page du manuel.