Kurbeltrieb
VORGEHENSWEISE

Kurbelwelle und Teile des Kurbeltriebs 1 – Kurbelwelle; 2 – Pleuellager; 3 – Pleuelschraube; 4 – Kolbenbolzen; 5 – Ölabstreifring; 6 – Verdichtungsring; 7 – Kolben; 8 – Sicherungsring; 9 – Buchse des Pleuelkopfs; 10 – Pleuel; 11 – Pleuellagerdeckel
Ausbau und Zerlegung ARBEITSABLAUF 1. Zylinderkopf, Ölwanne und Ölpumpe abnehmen.
2. Jedes Pleuel und jeden Pleuellagerdeckel mit der Zylindernummer kennzeichnen. 3. Die Kurbelwelle so drehen, dass der Kolben von Zylinder 1 in OT-Stellung steht. 4. Muttern lösen und Pleuellagerdeckel 11 abnehmen (siehe Abb. Kurbelwelle und Teile des Kurbeltriebs). Pleuellager 2 aus dem Deckel 11 entnehmen, vorher seine Lage im Deckel markieren. 5. Kolben mit Pleuel aus dem Zylinder herausnehmen. Ebenso die übrigen Kolben mit Pleueln entnehmen. 6. Pleuellager 2 aus den unteren Pleuelaugen entnehmen, vorher ihre Lage markieren. 7. Sicherungsringe 8 abnehmen, Kolben in heißem Wasser (ca. 60 °C) erwärmen und Kolbenbolzen 4 mit einem Dorn austreiben. 8. Kolbenringe 5 und 6 mit einem Kolbenringabzieher von den Kolben abnehmen. Prüfung und Instandsetzung der Teile des Kurbeltriebs
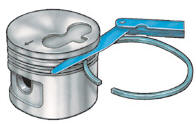
Messung des Seitenspiels des Kolbenrings
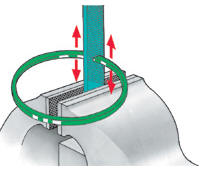
Anfeilen der Kolbenringenden
Alle Teile der Pleuel-Kolben-Baugruppe nach der Demontage mit Benzin reinigen und spülen. Kolben prüfen. Bei Verschleißspuren, tiefen Riefen oder Brandspuren sind die Kolben zu ersetzen. Mit einem Mikrometer den Durchmesser des Kolbenhemdes in 10 mm Abstand von der unteren Kante des Hemdes senkrecht zur Achse des Kolbenbolzens messen. Weicht der gemessene Durchmesser um 0,04 mm vom Nennmaß ab, ist der Kolben zu ersetzen. Seitenspiel zwischen Kolbenringen und Ringnuten am Kolben messen, siehe Abb. Messung des Seitenspiels des Kolbenrings. Übersteigt das Spiel 0,15 mm, sind die Ringe oder die Kolben zu ersetzen. Stoßspiel des Kolbenrings messen. Dazu den Ring von der Kurbelgehäuseseite in den Zylinder einsetzen und mit dem Kolben als Führung auf 15 mm Abstand vom Zylinderboden schieben. Stoßspiel mit der Fühlerlehre messen. Übersteigt das Stoßspiel 1,0 mm, ist der Ring zu ersetzen. Ist das Stoßspiel kleiner als 0,3 mm bei Verdichtungsringen bzw. 0,25 mm bei Ölabstreifringen, können die Ringenden mit einer im Schraubstock eingespannten Feile nachgefeilt werden, siehe Abb. Nachfeilen der Kolbenringenden. Sitz des Kolbenbolzens im Pleuel prüfen. Dazu das Pleuel waagerecht halten und den Bolzen in den Pleuelkopf einsetzen. Der Bolzen darf unter seinem Eigengewicht nicht aus dem Pleuelkopf herausragen. Ragt der Bolzen heraus oder fällt er heraus, sind der Bolzen und die Pleuelkopfbuchse zu ersetzen. Alte Buchse herauspressen, neue Buchse in den Pleuelkopf einpressen, danach durch die Bohrung im Pleuelkopf eine Ölbohrung in der Buchse bohren. Anschließend die Bohrung mit einer Reibahle auf das Maß des neuen Bolzens aufreiben und das Montagespiel innerhalb von 0,004–0,01 mm einhalten. Das Pleuel muss sich frei auf dem Bolzen drehen. Andernfalls den Bolzen durch die Buchse drücken und die Stellen der Buchse, an denen sich Abdrücke auf dem Bolzen befinden, vorsichtig nachschleifen. Danach die Leichtgängigkeit des Pleuels auf dem Bolzen erneut prüfen. Koaxialität der Bohrungen von oberem und unterem Pleuelkopf auf einer Richtplatte prüfen und das Pleuel bei Bedarf richten.
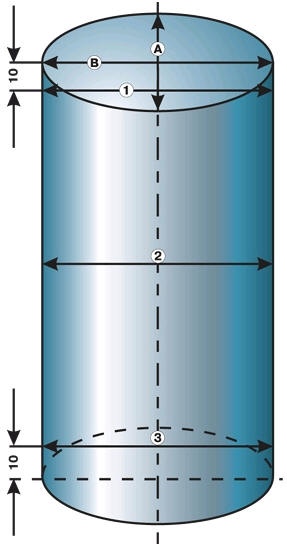
Schema zur Messung des Zylinderdurchmessers A, B – Messrichtungen; 1, 2, 3 – Messebenen
Spiel zwischen Kolben und Zylinder prüfen. Übersteigt es 0,12 mm, Zylinder auf Reparaturmaß ausbohren und honen. Alle vier Zylinder ausbohren, auch wenn das Spiel nur an einem Zylinder den Wert überschreitet. Nach dem Ausbohren werden Kolben im Reparaturmaß eingesetzt. Das Spiel zwischen Kolben und Zylinder ergibt sich als Differenz zwischen Zylinderdurchmesser und Kolbendurchmesser. Die Messung des Kolbendurchmessers ist oben in diesem Abschnitt beschrieben. Zylinderdurchmesser mit einem Innenmessgerät in sechs Punkten messen: 10 mm von der unteren Zylinderkante, 10 mm von der oberen Kante und in der Mitte, jeweils in zwei senkrecht zueinander stehenden Richtungen, siehe Abb. Schema zur Messung des Zylinderdurchmessers. Weicht der Verschleiß der Zylinder um mehr als 0,04 mm vom Nennmaß ab, sind die Zylinder ebenfalls auf Reparaturmaß auszubohren. Montage
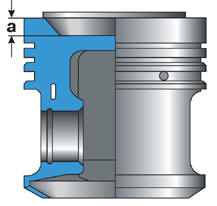
Abmessungen der Mulde im Kolbenboden a = 16,1 mm; a = 56,6 mm – Motor mit Einspritzung; a = 14,7 mm; a = 16,6 mm; a = 16,5 mm; b = 55,7 mm – Mod. HZ; b = 56,6 mm – Mod. MH, 2G, NU; b = 56,6 mm – Mod. HK

Markierung auf dem Kolbenboden und Ansätze am Pleuel und Pleueldeckel

Einbau des Kolbens in den Zylinder 1 – Ringspannband; 2 – Hammergriff; 3 – Kolben
Kolben verschiedener Motormodelle unterscheiden sich in den Abmessungen der Mulde im Kolbenboden. Die Abmessungen sind in Abb. Abmessungen der Mulde im Kolbenboden dargestellt. Außerdem sind bei Motoren ab September 1985 die Bohrungen für die Zylinder in der Zylinderkopfdichtung verkleinert. Am Kolbenboden befindet sich eine Fase, um ein Anschlagen des Kolbens am Rand der Dichtung zu vermeiden. Vor der Montage die Pleuelschrauben ersetzen. ABLAUF 1. Kolben 7 (siehe Abb. Kurbelwelle und Teile der Pleuel-Kolben-Baugruppe) einige Minuten in Wasser mit 60 °C erwärmen. 2. Pleuel 10 so in den erwärmten Kolben einsetzen, dass die Markierung auf dem Kolbenboden und die Ansätze am Pleuel und Pleueldeckel, siehe Abb. Markierung auf dem Kolbenboden und Ansätze am Pleuel und Pleueldeckel, in dieselbe Richtung zeigen. Bolzen 4 mit einem Dorn einsetzen.
3. Sicherungsringe 8 einsetzen. Leichtgängigkeit des Kolbens am Pleuel prüfen. 4. Mit dem Kolbenringspanner die Ringe 5 und 6 auf den Kolben setzen. Vor dem Einbau neuer Ringe das Stoßspiel jedes Rings messen (siehe oben). Auf den Ringen ist das Wort „TOP“ eingraviert; die Ringe mit diesem Wort zum Kolbenboden montieren. Ringstöße gleichmäßig um 120° versetzt zueinander anordnen. 5. Kurbelwelle so drehen, dass der Kurbelzapfen des ersten Zylinders unten steht. 6. Kolben und Kolbenringe mit Motoröl schmieren. Auf die Pleuelschrauben kurze Stücke Gummischlauch aufstecken, damit der Zylinderspiegel nicht versehentlich beschädigt wird. 7. Ringspannband 1 (siehe Abb. Einbau des Kolbens in den Zylinder) auf die Kolbenringe setzen und zusammendrücken. Pleuel mit Kolben in den Zylinder einführen und mit leichten Schlägen auf den Hammergriff 2 den Kolben in den Zylinder schieben. Dabei muss das Ringspannband 1 am Block anliegen, sonst können die Kolbenringe brechen.
8. Kolben mit Pleueln so in die Zylinder einsetzen, dass die Markierung auf dem Kolbenboden und die Ansätze am Pleuel und Pleueldeckel, siehe Abb. Markierung auf dem Kolbenboden und Ansätze am Pleuel und Pleueldeckel, zur Seite des Steuerriemens des Nockenwellenantriebs zeigen.
Nachdem der Kolben in den Zylinder eingesetzt wurde, darf er nicht gedreht werden. 9. Reste der Gummischläuche von den Pleuelschrauben entfernen. 10. Lager 2 gemäß den bei der Demontage angebrachten Markierungen in den unteren Pleuelkopf einsetzen (siehe Abb. Kurbelwelle und Kolbentriebteile), so dass der Fixiervorsprung des Lagers in die Aussparung des Pleuelkopfs eingreift. Lager reichlich mit Motoröl schmieren. Kolben nach unten schieben, so dass der untere Pleuelkopf auf dem Kurbelzapfen der Kurbelwelle sitzt. 11. Lager 2 gemäß den bei der Demontage angebrachten Markierungen in den Pleueldeckel 11 einsetzen. Dabei muss der Fixiervorsprung des Lagers in die Aussparung des Deckels eingreifen. Lager reichlich mit Motoröl schmieren. 12. PleuelDeckel gemäß den bei der Demontage angebrachten Markierungen auf die Pleuelschrauben setzen. Der in Abb. gezeigte Ansatz am Deckel, die Markierung am Kolbenboden sowie die Ansätze am Pleuel und am Pleueldeckel müssen auf der Seite des Steuerriemens der Nockenwelle liegen, ebenso wie am Pleuel. 13. Auflageflächen der Muttern an den Deckeln mit Öl schmieren, Pleuelmuttern aufschrauben und gleichmäßig in zwei Schritten anziehen: – 1. Schritt – Drehmoment 30 N·m; – 2. Schritt – um weitere eine Viertelumdrehung (90°) anziehen. 14. Kurbelwelle drehen, um sicherzustellen, dass sie leichtgängig läuft. 15. Axialspiel des Pleuels zwischen unterem Pleuelkopf und Kurbelwellenwange mit einer Fühlerlehre messen. Es muss im Bereich von 0,05–0,31 mm liegen. Der zulässige Grenzwert beträgt 0,37 mm. 16. Auf die gleiche Weise die übrigen Kolben mit Pleueln einbauen.
Testen Sie sich
Ein kurzes Quiz zum Volkswagen Golf: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.