Motores OHV 1 Con la culata desmontada (Sección 4), elimine los depósitos de carbonilla cámaras de combustión utilizando un rascador y un cepillo de alambre montado en un taladro eléctrico. Tenga cuidado de no dañar las cabezas de las válvulas; no es necesario tomar otras precauciones especiales, ya que la culata es de fundición de hierro. 2 Si se va a realizar un trabajo más completo, desmonte la culata (Sección 13) para poder rectificar las válvulas y limpiar, cepillar y soplar los conductos y las cámaras de combustión después de haber retirado los colectores. 3 Antes de rectificar una válvula, elimine por completo la carbonilla y los depósitos de su cabeza y vástago. En una válvula de admisión esto suele ser bastante sencillo: basta con raspar la carbonilla blanda con un cuchillo sin filo y terminar con un cepillo de alambre. En una válvula de escape, los depósitos son mucho más duros y los de la cabeza pueden requerir un frotado con papel de lija de grano grueso para eliminarlos. 4 Asegúrese de que las cabezas de las válvulas estén realmente limpias; de lo contrario, la ventosa de la herramienta de rectificado no se adherirá durante la operación. 5 Antes de empezar a rectificar una válvula, apoye la culata de forma que quede espacio suficiente debajo para que el vástago de la válvula sobresalga por completo sin obstrucciones. 6 Tome la primera válvula y aplique un poco de pasta de rectificar de grano grueso al borde biselado de la cabeza de la válvula. Introduzca la válvula en su guía y coloque la herramienta de rectificado con ventosa en la cabeza. Haga girar la herramienta entre las palmas de las manos con un movimiento rotativo de vaivén hasta que desaparezca la sensación de rozamiento abrasivo. Repita la operación con pasta fina, después limpie todos los restos de pasta y examine el asiento y el borde biselado de la válvula. Debe observarse una banda de contacto de color plata mate en ambos componentes, sin ningún rastro de manchas negras. Si todavía quedan algunas manchas, repita el proceso de rectificado hasta que desaparezcan. Una o dos gotas de queroseno aplicadas a las superficies de contacto aceleran el rectificado, pero no permita que la pasta se introduzca en la guía de la válvula. Al terminar, elimine todo rastro de pasta de rectificar con un paño humedecido en queroseno. 7 Repita las operaciones con las demás válvulas, teniendo cuidado de no mezclar su secuencia de montaje original. 8 Las válvulas se vuelven a montar como se describe en la Sección 13. 9 Una parte importante de la desincrustación consiste en eliminar la carbonilla de las cabezas de los pistones. Para ello, gire el cigüeñal hasta que dos pistones estén en el punto muerto superior y aplique grasa entre estos pistones y las paredes de los cilindros. Esto evitará que partículas de carbonilla caigan en las ranuras de los segmentos. Introduzca trapos en los otros dos cilindros. 10 Cubra los conductos de aceite y los pasos de refrigerante con cinta de enmascarar y, a continuación, con una rasqueta sin filo, elimine toda la carbonilla de las cabezas de los pistones. Tenga cuidado de no rayar la aleación blanda de la cabeza ni la superficie del cilindro. 11 Gire el cigüeñal para llevar los otros dos pistones al PMS y repita las operaciones. 12 Retire el anillo de grasa y carbonilla de las paredes de los cilindros. 13 Limpie la superficie superior del bloque de cilindros raspándola con cuidado. Motores HCS
14 El procedimiento es el descrito anteriormente en esta Sección para los motores OHV, teniendo en cuenta lo siguiente.
a) Al limpiar los conductos de turbulencia, tenga mucho cuidado de no dañar los asientos de válvula, especialmente si utiliza herramientas eléctricas (véase la ilustración).
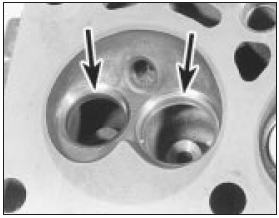 14.14a Vista cámara de turbulencia en la culata con los asientos de válvula (señalados con flecha) - motor HCS
b) La disposición de las válvulas es diferente, en espejo, de modo que las válvulas de admisión de los cilindros 2 y 3 quedan juntas (véase la ilustración).
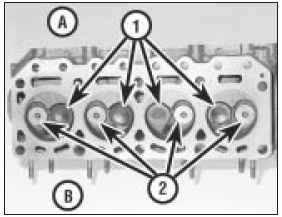 14.14b Vista de la culata con las válvulas montadas - motor HCS
A Lado de admisión
B Lado de escape
1 Válvulas de admisión
2 Válvulas de escape
c) Al montar los retenes de vástago de válvula, proteja con cinta el extremo del vástago para evitar daños en el retén durante el montaje, y utilice una llave de vaso de largo alcance o un tubo para introducir los retenes hasta el fondo (véanse las ilustraciones). Retire la cinta al finalizar.
 14.14c Proteja con cinta el extremo del vástago de la válvula antes de montar el retén de vástago de válvula - motor HCS
d) Los asientos de válvula no pueden reacondicionarse con herramientas convencionales.
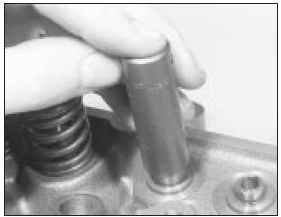 14.14d Utilice una llave de vaso de largo alcance para introducir el retén hasta el fondo - motor HCS