Allgemeine Verfahren
Durchmesser des Nockenwellenlagerzapfens
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Den Durchmesser jedes Nockenwellenzapfens in 2 Richtungen messen.
Lagerspiel Nockenwellenlager - OHC-Motoren
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- HINWEIS: Die Nockenwellenlagerzapfen müssen den Vorgaben entsprechen, bevor das Lagerspiel der Nockenwelle geprüft wird.
Jedes Nockenwellenlager in 2 Richtungen messen.
- Den Durchmesser des Nockenwellenzapfens vom Durchmesser des Nockenwellenlagers subtrahieren.
Nockenwellen-Axialspiel – OHC-Motoren
Spezialwerkzeug(e)
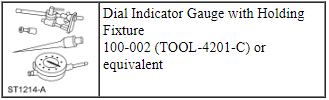
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Mit der Messuhr und der Halterung das Nockenwellen-Axialspiel messen.
- Nockenwelle an die Rückseite des Zylinderkopfs schieben.
- Die Messuhr auf null stellen.
- Nockenwelle zur Vorderseite des Zylinderkopfs schieben. Nockenwellen-Axialspiel notieren und aufzeichnen.
- Wenn das Nockenwellen-Axialspiel die Vorgabe überschreitet, eine neue Nockenwelle einbauen und das Axialspiel erneut prüfen.
- Wenn das Nockenwellen-Axialspiel nach dem Einbau der Nockenwelle die Vorgabe überschreitet, einen neuen Zylinderkopf einbauen.
Oberflächenprüfung der Nockenwelle
- Nockenwellennocken auf Grübchen oder Beschädigungen im Kontaktbereich prüfen. Geringe Grübchen außerhalb des Kontaktbereichs sind zulässig.
Nockenhub
Spezialwerkzeug(e)
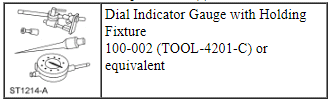
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Mit der Messuhr und der Halterung den Nockenhub der Ein- und Auslassnocken messen.
- Die Nockenwelle drehen und den kleinsten Messuhrwert vom größten Messuhrwert subtrahieren, um den Nockenhub zu ermitteln.
Nockenwellen-Rundlauf
Spezialwerkzeug(e)

HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- HINWEIS: Die Nockenwellenlagerzapfen müssen innerhalb der Vorgaben liegen, bevor der Rundlauf geprüft wird.
Mit der Messuhr und der Halterung den Nockenwellen-Rundlauf messen.
- Die Nockenwelle muss am ersten und am letzten Nockenwellenlagerzapfen abgestützt sein.
- Die Nockenwelle drehen und den kleinsten Messuhrwert vom größten Messuhrwert subtrahieren.
Durchmesser der Kurbelwellen-Hauptlagerzapfen
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Den Durchmesser jedes Kurbelwellen-Hauptlagerzapfens in mindestens 2 Richtungen messen.
Konizität und Unrundheit der Kurbelwellen-Hauptlagerzapfen
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Den Durchmesser jedes Kurbelwellen-Hauptlagerzapfens in mindestens 2 Richtungen an beiden Enden des Hauptlagerzapfens messen.
Kurbelwellen-Hauptlagerzapfen-Lagerspiel
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
HINWEIS: Die Hauptlagerzapfen der Kurbelwelle müssen innerhalb der Vorgaben liegen, bevor das Lagerspiel geprüft wird.
- Kurbelwellen-Hauptlagerdeckel und Kurbelwellen-Hauptlagerschalen ausbauen.
- Je ein Stück Plastigage quer über die Oberfläche jeder Kurbelwellen-Hauptlagerschale legen.
- HINWEIS: Die Kurbelwelle während dieses Verfahrens nicht drehen.
Kurbelwellen-Hauptlagerdeckel montieren und wieder ausbauen.
- Das Lagerspiel der Kurbelwelle prüfen.
Axialspiel der Kurbelwelle
Spezialwerkzeug(e)
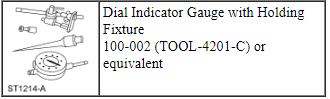
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Die Messuhr mit Haltevorrichtung montieren.
- Die Kurbelwelle zur Rückseite des Zylinderblocks schieben.
- Die Messuhr auf null stellen.
- Kurbelwelle zur Vorderseite des Zylinderblocks schieben. Axialspiel der Kurbelwelle ermitteln und notieren.
Kegeligkeit und Unrundheit des Pleuellagerzapfens der Kurbelwelle
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Die Durchmesser der Pleuellagerzapfen der Kurbelwelle an jedem Ende des Pleuellagerzapfens in 2 senkrecht zueinander stehenden Richtungen messen. Die Differenz der Messwerte von einem Ende zum anderen ist die Kegeligkeit. Prüfen, ob der Messwert innerhalb der Verschleißgrenze liegt.
Konizität der Zylinderbohrung
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Die Zylinderbohrung oben, in der Mitte und unten im Kolbenringlaufbereich in 2 Richtungen wie angegeben messen. Prüfen, ob die Zylinderbohrung innerhalb des Verschleißgrenzwerts liegt. Die Differenz ergibt die Konizität der Zylinderbohrung. Entspricht die Konizität der Zylinderbohrung nicht der Vorgabe, die Zylinderbohrung auf das nächste Übermaß ausbohren.
Unrundheit der Zylinderbohrung
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Die Zylinderbohrung in 2 Richtungen messen. Die Differenz ist die Unrundheit.
Kolbenprüfung
Spezialwerkzeug(e)
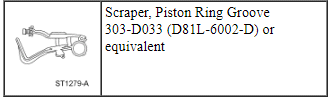
HINWEIS: Keine ätzenden Reinigungsmittel oder Drahtbürsten zum Reinigen der Kolben verwenden, da sonst Schäden entstehen können.
- (1) Ringstege, (2) Kolbenhemden, (3) Bolzennaben und (4) Kolbenoberseiten reinigen und prüfen. Wenn am Kolbenhemd Verschleißspuren, Riefen oder Glanzstellen festgestellt werden, auf verbogenes oder verdrehtes Pleuel prüfen.
- Kolbenringnutschaber zum Reinigen der Kolbenringnuten verwenden.
- Sicherstellen, dass die Bohrungen des Ölabstreifrings sauber sind.
Kolbenbolzenbohrung-Durchmesser
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- HINWEIS: Kolben und Kolbenbolzen sind ein Paar und dürfen nicht vertauscht werden.
Den Durchmesser der Kolbenbolzenbohrung in 2 Richtungen auf jeder Seite messen. Prüfen, ob der Durchmesser innerhalb der Vorgabe liegt.
Kolbendurchmesser
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Kolbendurchmesser 90 Grad zum Kolbenbolzen und 42 mm (1,65 in) unterhalb der Kolbenoberkante an der angegebenen Stelle messen.
Kolben-Zylinderlaufbahn-Spiel
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Zum Ermitteln des Kolben-Zylinderlaufbahn-Spiels den Kolbendurchmesser vom Zylinderlaufbahn-Durchmesser subtrahieren.
Kolbenauswahl
HINWEIS: Die Zylinderbohrung muss innerhalb der Vorgaben für Konizität und Unrundheit liegen, bevor ein Kolben eingebaut wird.
- Kolbengröße anhand der Zylinderbohrung auswählen.
- HINWEIS: Für eine Passung mit engen Toleranzen sind neue Kolben innerhalb jeder Größenklasse in 3 Kategorien eingeteilt, je nach ihrer Lage innerhalb der Klasse. Ein Farbpunkt oder eine bestimmte Größenkennung auf einem neuen Kolben zeigt die Lage innerhalb der Größenklasse an.
Kolben mit der richtigen Farbmarkierung oder der richtigen Größenklasse auswählen.
- Das Verfahren ist im entsprechenden Abschnitt der Gruppe 303 beschrieben.
Kolbenring-Stoßspiel
Spezialwerkzeug(e)
HINWEIS: Beim Einbau der Kolbenringe vorsichtig vorgehen, um Schäden an Kolbenring oder Zylinderbohrung zu vermeiden.
HINWEIS: Kolbenringe dürfen nicht von einem Kolben auf einen anderen umgesetzt werden.
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
HINWEIS: Die Zylinderbohrung muss hinsichtlich Konizität und Unrundheit innerhalb der Vorgaben liegen.
- Einen Kolben ohne Ringe verwenden, um einen Kolbenring in der Zylinderbohrung bis zum unteren Ende des Ringlaufs zu schieben.
- Mit dem Fühlerlehrensatz das Stoßspiel des oberen Kolbenrings und des zweiten Kolbenrings messen.
Kolbenring-Nutspiel
Spezialwerkzeug(e)
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Den Kolben auf Beschädigung der Ringnuten und ungewöhnlichen Verschleiß prüfen.
- Das Kolbenring-Nutspiel mit dem Fühlerlehrensatz messen.
Kolbenbolzen-Durchmesser
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Den Kolbenbolzen-Durchmesser an den gezeigten Stellen in 2 Richtungen messen. Prüfen, ob der Durchmesser innerhalb der Vorgabe liegt.
Pleuel reinigen
HINWEIS: Keine ätzenden Reinigungsmittel verwenden, da sonst Pleuel beschädigt werden können.
- HINWEIS: Der große Pleuelauge ist ein Paar. Der Pleuellagerdeckel muss auf dem ursprünglichen Pleuel in der ursprünglichen Position montiert werden. Den Deckel nicht umdrehen. Teile sind nicht austauschbar.
Die Teile kennzeichnen und trennen und mit Lösungsmittel reinigen. Die Ölkanäle reinigen.
Pleuel-Großlagerbohrung
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Die Schrauben mit dem Sollmoment anziehen und die Bohrung anschließend in 2 Richtungen messen. Die Differenz ist die Unrundheit der Pleuel-Großlagerbohrung. Prüfen, ob die Unrundheit innerhalb der Vorgabe liegt.
Pleuelbuchsen-Durchmesser
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Den Innendurchmesser der Pleuelbuchse mit einer Teleskoplehre bestimmen, falls vorhanden.
- Die Teleskoplehre mit einer Messschraube messen. Prüfen, ob der Durchmesser innerhalb der Vorgabe liegt.
Pleuelverbiegung
Spezialwerkzeug(e)
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Die Pleuelverbiegung mit dem Fühlerlehrensatz auf einer geeigneten Ausrichtvorrichtung messen. Die Anweisungen des Herstellers der Vorrichtung befolgen. Prüfen, ob der Messwert innerhalb der Vorgabe liegt.
Pleuelverwindung
Spezialwerkzeug(e)

HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Die Pleuelverwindung mit dem Fühlerlehrensatz auf einer geeigneten Ausrichtvorrichtung messen. Die Anweisungen des Herstellers der Vorrichtung befolgen. Prüfen, ob der Messwert innerhalb der Vorgabe liegt.
Pleuellagerspiel
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
HINWEIS: Die Pleuelzapfen der Kurbelwelle müssen innerhalb der Vorgaben liegen, um das Pleuellagerspiel zu prüfen.
- Pleuellagerdeckel ausbauen.
- Ein Stück Plastigage quer über die Lauffläche des Lagers legen.
- HINWEIS: Die Kurbelwelle während dieses Schritts nicht drehen.
Pleuellagerdeckel montieren, mit dem Sollmoment anziehen und anschließend wieder ausbauen.
- Die Breite des Plastigage messen, um das Pleuellagerspiel zu ermitteln. Das Plastigage sollte gleichmäßig und flach sein. Eine wechselnde Breite zeigt ein kegeliges oder beschädigtes Pleuel oder Pleuellager an.
Seitenspiel Pleuelstange zu Kurbelwelle
Spezialwerkzeug(e)
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Mit dem Fühlerlehrensatz das Spiel zwischen Pleuelstange und Kurbelwelle messen. Prüfen, ob der Messwert innerhalb der Vorgabe liegt.
Ventilschaftdurchmesser
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Den Durchmesser jedes Einlass- und Auslassventilschafts an den dargestellten Stellen messen. Prüfen, ob der Durchmesser innerhalb der Vorgabe liegt.
Ventilprüfung
- Folgende Ventilbereiche prüfen:
- Das Ende des Schafts auf Riefen oder Kratzer prüfen.
- Ventilteller und Kante auf Narben, Riefen oder Kratzer prüfen.
- Ventilkopf auf Anzeichen von Verbrennung, Erosion, Verzug und Rissen prüfen.
- Ventilfase auf Verschleiß prüfen.
Innendurchmesser der Ventilführung
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- HINWEIS: Ventilführungen verschleißen oft sanduhrförmig. Bei Bedarf kann das Kugelmessgerät auf der Brennraumseite der Ventilführung eingeführt werden.
Mit einem Kugelmessgerät den Innendurchmesser der Ventilführungen in 2 Richtungen oben, in der Mitte und unten an der Ventilführung bestimmen.
- Das Kugelmessgerät mit einem Messschraubenmikrometer messen.
- Liegt die Ventilführung nicht innerhalb der Vorgaben, einen neuen Zylinderkopf einbauen.
Ventilspiel Ventilschaft zu Ventilführung
Spezialwerkzeug(e)
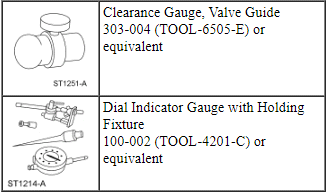
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
HINWEIS: Der Ventilschaftdurchmesser muss innerhalb der Vorgaben liegen, bevor das Spiel zwischen Ventilschaft und Ventilführung geprüft wird.
- HINWEIS: Bei Bedarf einen Magnetfuß verwenden.
Die Ventilführungsspiel-Messlehre am Ventilschaft anbringen und die Messuhr mit Halterung montieren. Das Ventil absenken, bis die Messlehre die obere Fläche der Ventilführung berührt.
- Die Ventilführungsspiel-Messlehre zur Messuhr mit Halterung hin bewegen und die Messuhr auf null setzen. Die Messlehre von der Messuhr mit Halterung wegbewegen und den Messwert ablesen. Der Messwert entspricht DOPPELT dem Ventilschaft-Ventilführungsspiel.
Ventilfeder-Einbaulänge
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Die Einbaulänge jeder Ventilfeder messen.
Ventilfeder-Freilänge
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Die Freilänge jeder Ventilfeder messen.
Ventilfeder-Rechtwinkligkeit
- Die Rechtwinkligkeit jeder Ventilfeder messen.
- Ventilfeder drehen und den Abstand zwischen der Oberseite der Ventilfeder und dem Winkel beobachten.
Ventilfederkraft
Spezialwerkzeug(e)
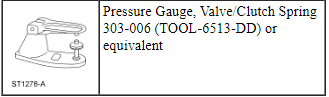
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Das Ventil-/Kupplungsfeder-Druckmessgerät verwenden, um die Ventilfederkraft bei der vorgegebenen Ventilfeder-Länge auf korrekten Wert zu prüfen.
Ventilsitzprüfung
Messwerte beim Nacharbeiten von Ventil und Ventilsitz
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
HINWEIS: Nach dem Schleifen von Ventilen oder Ventilsitzen das Ventilspiel prüfen.
- Ventilteller und Ventilsitz prüfen.
- Ventilwinkel prüfen.
- Ventilkopfrandbreite prüfen.
- Sicherstellen, dass die Ventilkopfrandbreite innerhalb der Vorgabe liegt.
- Ventilteller und Ventilsitz auf Unregelmäßigkeiten prüfen. Bei Unregelmäßigkeiten einen neuen Zylinderkopf einbauen.
Ventilsitzbreite
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Ventilsitzbreite messen. Falls erforderlich, den Ventilsitz auf die Vorgabe nachschleifen.
- Breite des Einlassventilsitzes messen.
- Breite des Auslassventilsitzes messen.
- Nach dem Schleifen der Ventilsitze die eingebaute Länge der Ventilfedern erneut prüfen und die Ventilfedern bei Bedarf mit Ausgleichsscheiben unterlegen, um die korrekte eingebaute Federlänge zu erreichen.
- Je nach Motor das Ventilspiel prüfen. Siehe Allgemeine Arbeitsverfahren in Abschnitt 303-01.
Ventilsitz-Rundlauf
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- Den Ventilsitz-Rundlauf mit einer Ventilsitz-Rundlauflehre prüfen.
Prüfung der Schwungscheibe
- Die Flexplatte prüfen auf:
- Risse.
- verschlissene Zahnkranzzähne.
- ausgebrochene oder gerissene Zahnkranzzähne.
Zylinderkopfverzug
Spezialwerkzeug(e)
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- HINWEIS: Sicherstellen, dass alle Zylinderkopfflächen frei von Dichtungsresten, Silikondichtmasse, Öl und Kühlmittel sind. Die Zylinderkopffläche muss sauber und trocken sein, bevor die Planheitsprüfung durchgeführt wird.
HINWEIS: Verwenden Sie ein Haarlineal, das vom Hersteller auf eine Ebenheit von 0,005 mm (0,0002 in) pro laufendem Fuß Länge kalibriert ist, z. B. Snap-On GA438A oder gleichwertig. Ist das Haarlineal beispielsweise 61 cm (24 in) lang, muss die bearbeitete Kante von Ende zu Ende innerhalb von 0,010 mm (0,0004 in) eben sein.
Den Zylinderkopf mit einem Haarlineal und einem Fühlerlehrensatz in der dargestellten Reihenfolge auf Ebenheit prüfen.
Verzug des Zylinderblocks
Spezialwerkzeug(e)
HINWEIS: Die Vorgaben finden Sie in Abschnitt 303-01.
- HINWEIS: Verwenden Sie ein Haarlineal, das vom Hersteller auf eine Ebenheit von 0,005 mm (0,0002 in) pro laufendem Fuß Länge kalibriert ist, z. B. Snap-On GA438A oder gleichwertig. Ist das Haarlineal beispielsweise 61 cm (24 in) lang, muss die bearbeitete Kante von Ende zu Ende innerhalb von 0,010 mm (0,0004 in) eben sein.
Mit einem Haarlineal und einem Fühlerlehrensatz den Zylinderblock auf Planheit prüfen.
Reinigung der Zylinderbohrungen
Material

- HINWEIS: Werden diese Verfahren nicht eingehalten, kann es zur Korrosion der Zylinderbohrungen kommen.
Die Zylinderbohrungen mit Seife oder Waschmittel und Wasser reinigen.
- Gründlich mit sauberem Wasser nachspülen und mit einem sauberen, fusselfreien Tuch trocken wischen.
- Die Zylinderbohrungen mit einem sauberen, fusselfreien Tuch abwischen und schmieren.
- Sauberes Motoröl gemäß Ford-Spezifikation verwenden.
Lagerprüfung
- Lager auf folgende Schäden prüfen:
- Kraterbildung – Ermüdungsbruch
- Punktuelle Glanzstellen – falscher Sitz
- Eingelagerte Verschmutzungen im Motoröl
- Kratzer – verschmutztes Motoröl
- Laufschicht freigelegt – unzureichende Schmierung
- Beide Kanten verschlissen – Lagerzapfen beschädigt
- Eine Kante verschlissen – Lagerzapfen konisch oder Lager nicht richtig eingesetzt
Abgaskrümmer reinigen und prüfen
Spezialwerkzeug(e)
- Den Abgaskrümmer mit einem geeigneten Lösungsmittel reinigen. Die Dichtflächen mit einem Kunststoffschaber reinigen.
- HINWEIS: Bei Instandsetzung eines Abgaskrümmers müssen neue Abgaskrümmerdichtungen, Stehbolzen, Muttern und/oder Schrauben eingebaut werden.
HINWEIS: Verwenden Sie ein Haarlineal, das vom Hersteller auf eine Ebenheit von 0,005 mm (0,0002 in) pro laufendem Fuß Länge kalibriert ist, z. B. Snap-On GA438A oder gleichwertig. Ist das Haarlineal beispielsweise 61 cm (24 in) lang, muss die bearbeitete Kante von Ende zu Ende innerhalb von 0,010 mm (0,0004 in) eben sein.
Mit dem Haarlineal und einem Fühlerlehrensatz die Dichtfläche des Abgaskrümmers auf Verzug prüfen. Beträgt der Verzug mehr als 0,76 mm (0,0299 in), einen neuen Abgaskrümmer einbauen.
Austausch von Verschlussstopfen
Spezialwerkzeug(e)

Material

Alle Verschlussstopfen
- HINWEIS: Dargestellt ist ein Verschlussstopfen des Zylinderblocks, der Verschlussstopfen des Zylinderkopfs ist ähnlich.
Verschlussstopfen mit dem Gleitschlaghammer und einem Werkzeug zum Ausbau von Verschlussstopfen entfernen.
- HINWEIS: Übergrößen-Verschlussstopfen sind mit OS gekennzeichnet, das auf der Abflachung an der Becherseite des Stopfens eingeprägt ist.
Die Bohrung für den Verschlussstopfen auf Beschädigungen prüfen, die die korrekte Abdichtung des Stopfens beeinträchtigen könnten. Ist die Bohrung für den Verschlussstopfen beschädigt, die Bohrung für den nächstgrößeren Übermaß-Verschlussstopfen aufbohren.
Becherförmige Ausführung
- HINWEIS: Gehen Sie bei diesem Verfahren vorsichtig vor, damit die Dichtfläche des Bechers nicht beschädigt oder verformt wird.
HINWEIS: Im eingebauten Zustand muss die Bördelkante unterhalb der Fase der Bohrung liegen, damit die Bohrung wirksam abgedichtet ist.
Den Napf-Verschlussstopfen und die Bohrung leicht mit Dichtmittel bestreichen und den Verschlussstopfen mit einem Einbauwerkzeug für Verschlussstopfen einsetzen.
Spreizausführung
- HINWEIS: Beim Einbau eines Verschlussstopfens in Spreizausführung darf die Wölbung nicht berührt werden. Dadurch könnte sich der Stopfen vor dem Setzen aufweiten, was zu Undichtigkeiten führen kann.
Den Expansions-Verschlussstopfen und die Bohrung leicht mit Dichtmittel bestreichen und den Verschlussstopfen mit einem Einbauwerkzeug für Verschlussstopfen einsetzen.
Zündkerzenprüfung
- Die Zündkerze auf eine überbrückte Elektrodenlücke prüfen.
- Auf Ablagerungen prüfen, die den Spalt zwischen den Elektroden schließen. Ablagerungen entstehen durch Öl- oder Rußverschmutzung.
- Eine neue Zündkerze einbauen.
- Auf Ölverschmutzung prüfen.
- Auf nasse, schwarze Ablagerungen am Isolator, Gehäuse und an den Elektroden prüfen. Diese entstehen, wenn zu viel Öl durch verschlissene Kolbenringe und Kolben oder durch übermäßiges Ventilführungsspiel bzw. verschlissene oder lose Lager in den Brennraum gelangt.
- Die Ölundichtigkeit beheben.
- Eine neue Zündkerze einbauen.
- Auf Rußverschmutzung prüfen. Auf schwarze, trockene, flockige Rußablagerungen an den Isolatorspitzen, freiliegenden Gehäuseflächen und Elektroden achten. Ursachen sind eine Zündkerze mit falschem Wärmewert, ein verschmutzter Luftfilter, ein zu fettes Kraftstoffgemisch oder übermäßiger Leerlauf.
- Neue Zündkerzen einbauen.
- Auf normale Verbrennung prüfen.
- Auf hellbraune oder graue Ablagerungen an der Zündspitze prüfen.
- Auf Vorentflammung prüfen. Erkennbar an geschmolzenen Elektroden und einem möglicherweise beschädigten Isolator. Metallische Ablagerungen am Isolator deuten auf einen Motorschaden hin. Ursachen können ein falscher Zündzeitpunkt, eine falsche Kraftstoffsorte oder der unzulässige Einbau eines Heli-Coil-Gewindeeinsatzes anstelle der Zündkerzengewinde sein.
- Eine neue Zündkerze einbauen.
- Auf Überhitzung prüfen. Erkennbar an weißen oder hellgrauen Flecken und einem bläulich verbrannten Aussehen der Elektroden. Ursachen sind Motorüberhitzung, falsche Kraftstoffsorte, lose Zündkerzen, Zündkerzen mit falschem Wärmewert, zu niedriger Kraftstoffpumpendruck oder falscher Zündzeitpunkt.
- Eine neue Zündkerze einbauen.
- Auf verschmolzene Ablagerungen prüfen. Erkennbar an geschmolzenen oder fleckigen Ablagerungen, die Blasen ähneln. Ursache ist plötzliches Beschleunigen.
- Neue Zündkerzen einbauen.
Prüfung der Ventilstößel
- Die Ventilstößel auf Beschädigungen prüfen, besonders an den markierten Stellen. Bei erkennbaren Schäden die Nockenwellennocken und Ventile auf Beschädigungen prüfen. Bei Bedarf neue Bauteile einbauen.
Neutralisieren der Antriebsstrang-Lagerung
HINWEIS: Besondere Anweisungen zum Lösen und Anziehen der Motorlagerbefestigungen finden Sie im entsprechenden Abschnitt und Verfahren.
- Fahrzeug in Leerlaufstellung (NEUTRAL) auf eine Hebebühne stellen. Weitere Informationen finden Sie in Abschnitt 100-02.
- Befestigungen der Antriebsstrang-Lagerung lösen, aber nicht entfernen.
- Fahrzeug absenken.
- HINWEIS: Verdrehen oder verspannen Sie die Motor- bzw. Antriebsstranglager nicht, da sonst die Lager beschädigt werden können.
Motor starten und das Fahrzeug 0,6–1,2 m (2–4 ft) vorwärts fahren. Anschließend das Fahrzeug um die gleiche Strecke rückwärts fahren.
- Fahrzeug anheben und sichern.
- Befestigungen der Antriebsstrang-Lagerung anziehen.
- Fahrzeug absenken.
- Das System auf einwandfreie Funktion prüfen.
Testen Sie sich
Ein kurzes Quiz zum Ford Taurus: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.