Головка блока цилиндров
- Меры предосторожности
- Разборка
- Проверка
- Сборка
- Ремонт
Меры предосторожности
МЕРЫ ПРЕДОСТОРОЖНОСТИ
ПОДСКАЗКА:
- Любые знаки после разряда 0,01 мм (1/1000 дюйма) в стандартных, минимальных и максимальных значениях приведены только для справки.
- Если для проверки указаны одновременно стандартное и максимальное или минимальное значения, стандартное значение используйте только как справочное, а выводы делайте по максимальному и минимальному значениям.
Разборка
РАЗБОРКА
Ниже приведены необходимые процедуры (регулировка, калибровка, инициализация или регистрация), которые必须 выполнить после снятия и установки или замены деталей при снятии/установке двигателя.
Необходимые процедуры после снятия, установки или замены деталейЗамененная деталь или выполненная процедура | Необходимая процедура | Последствия / неработоспособная функция при невыполнении необходимой процедуры | Ссылка |
|---|---|---|---|
| *: Даже если деталь не заменяется, после установки необходимо выполнить указанные процедуры. *1: Также необходимо выполнять после перестановки шин. *2: Выполнять данную процедуру не требуется, если датчики и передатчики системы контроля давления в шинах установлены в те же положения. |
|||
Замена ECM |
Обновите ключ безопасности ECU |
Сохраняются данные истории управления автомобилем Toyota Prius (RoB) |
 |
Конфигурация ЭБУ |
- |
 |
|
Выполните регистрацию идентификационного номера автомобиля (VIN) Toyota Prius |
DTC выводится |
 |
|
|
Проверка после ремонта |
|
 |
Замена узла инвертора с преобразователем |
Конфигурация ЭБУ |
- |
 |
Обучение резольвера |
|
 |
|
Замена узла трансаксла гибридного автомобиля |
|
|
 |
Детали подвески |
Оптическая ось блока камеры заднего вида (установка положения камеры заднего вида) |
Система помощи при парковке |
 |
Инициализация ЭБУ помощи при парковке |
Система панорамного обзора |
 |
|
Advanced Park |
 |
||
Шины |
|
Система контроля давления в шинах |
См. таблицу процедур, необходимых при замене деталей (для системы контроля давления в шинах), ниже |
Оптическая ось блока камеры заднего вида (установка положения камеры заднего вида) |
Система помощи при парковке |
 |
|
Инициализация ЭБУ помощи при парковке |
Система панорамного обзора |
 |
|
Advanced Park |
 |
||
Замена узла переднего бампера* |
Регулировка обзора передней камеры |
Система панорамного обзора |
 |
Advanced Park |
 |
||
ПОДСКАЗКА:
При отсоединении и повторном подсоединении провода к клемме вспомогательной аккумуляторной батареи системы временно перестают работать. Однако каждая система имеет функцию, которая завершает обучение при первом использовании системы.
- Обучение завершается после движения автомобиля Toyota Prius
Последствия/неработоспособная функция при невыполнении необходимых процедур
Необходимые процедуры
Ссылка
Система фронтальной камеры
Проедьте на автомобиле Toyota Prius прямо со скоростью не менее 35 км/ч в течение 5 секунд или более.

- Обучение завершается при нормальной эксплуатации автомобиля
Последствия/неработоспособная функция при невыполнении необходимых процедур
Необходимые процедуры
Ссылка
*1: без системы электропривода задней двери *2: с системой электропривода задней двери
Система управления центральным замком*1
- Кнопка открывания задней двери
Выполните разблокировку дверей с помощью выключателя управления дверями или выключателя передатчика электронного ключа в сборе.

Система электропривода задней двери*2
Сброс положения закрытой задней двери

Система кондиционирования
После перевода выключателя зажигания в положение ON распознается исходное положение сервомотора.
-
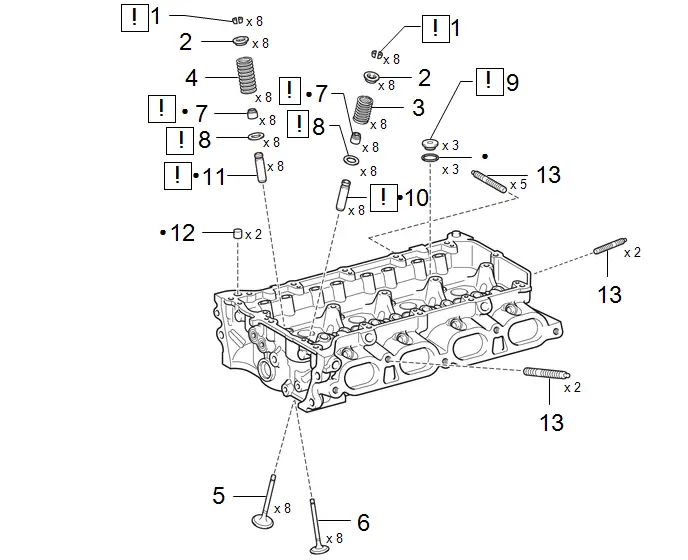
Порядок выполнения | Код наименования детали |  |  |  |
|
|---|---|---|---|---|---|
1 |
ЗАМОК ПРУЖИНЫ КЛАПАНА |
- |
 |
- |
- |
2 |
ТАРЕЛКА ПРУЖИНЫ КЛАПАНА |
- |
- |
- |
- |
3 |
ВНУТРЕННЯЯ ПРУЖИНА ВПУСКНОГО КЛАПАНА |
- |
- |
- |
- |
4 |
ПРУЖИНА ВЫПУСКНОГО КЛАПАНА |
- |
- |
- |
- |
5 |
ВПУСКНОЙ КЛАПАН |
13711 |
- |
- |
- |
6 |
ВЫПУСКНОЙ КЛАПАН |
13715 |
- |
- |
- |
7 |
МАСЛОСЪЕМНЫЙ КОЛПАЧОК КЛАПАНА |
- |
 |
- |
- |
8 |
ОПОРНАЯ ШАЙБА ПРУЖИНЫ КЛАПАНА |
13734 |
 |
- |
- |
9 |
ПРЯМАЯ РЕЗЬБОВАЯ ЗАГЛУШКА №1 |
11117E |
 |
- |
- |
10 |
ВТУЛКА НАПРАВЛЯЮЩАЯ ВПУСКНОГО КЛАПАНА |
11122 |
 |
- |
- |
11 |
ВТУЛКА НАПРАВЛЯЮЩАЯ ВЫПУСКНОГО КЛАПАНА |
11126 |
 |
- |
- |
12 |
УСТАНОВОЧНЫЙ ШТИФТ |
- |
- |
- |
- |
13 |
ШПИЛЬКА |
- |
- |
- |
- |
● |
Деталь одноразового использования |
- |
- |
ПОРЯДОК РАБОТЫ
1. СНЯТИЕ ЗАМКА ПРУЖИНЫ КЛАПАНА
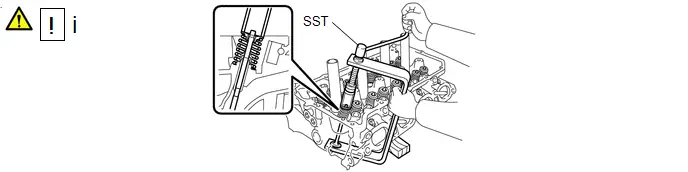
(1) С помощью специнструмента (SST) и деревянных брусков сожмите внутреннюю пружину и снимите 16 замков пружины клапана.
SST: 09202-70020
09202-01010
09202-01020
SST: 09202-00021
2. СНЯТИЕ ТАРЕЛКИ ПРУЖИНЫ КЛАПАНА
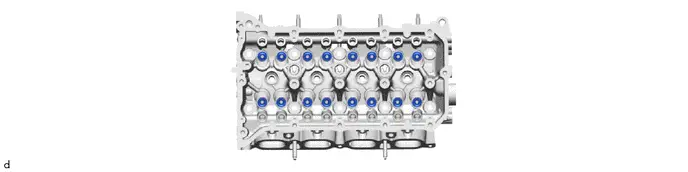
3. СНЯТИЕ ВНУТРЕННЕЙ ПРУЖИНЫ ВПУСКНОГО КЛАПАНА
4. СНЯТИЕ ПРУЖИНЫ ВЫПУСКНОГО КЛАПАНА
(a) Выполните ту же процедуру, что и для впускной стороны.
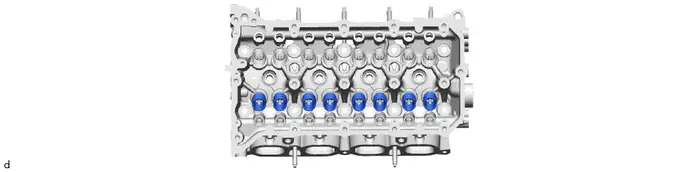
5. СНЯТИЕ ВПУСКНОГО КЛАПАНА
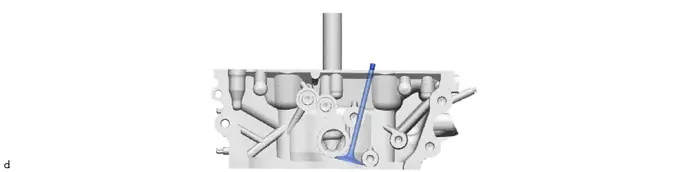
6. СНЯТИЕ ВЫПУСКНОГО КЛАПАНА
(a) Выполните ту же процедуру, что и для впускной стороны.
7. СНЯТИЕ МАСЛОСЪЕМНОГО КОЛПАЧКА КЛАПАНА
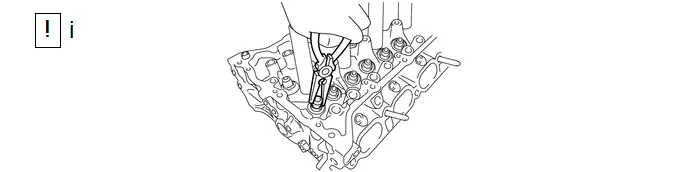
(1) С помощью длинногубцев снимите 16 маслосъемных колпачков клапанов.
8. СНЯТИЕ ОПОРНОЙ ШАЙБЫ ПРУЖИНЫ КЛАПАНА
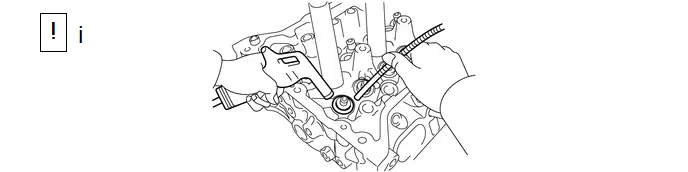
(1) С помощью сжатого воздуха и магнитного захвата снимите 16 опорных шайб пружин клапанов с головки блока цилиндров, продувая их воздухом.
9. СНЯТИЕ ПРЯМОЙ РЕЗЬБОВОЙ ЗАГЛУШКИ №1
 |
ПРИМЕЧАНИЕ: Если из прямой резьбовой заглушки №1 подтекает охлаждающая жидкость или заглушка корродирована, замените ее. |
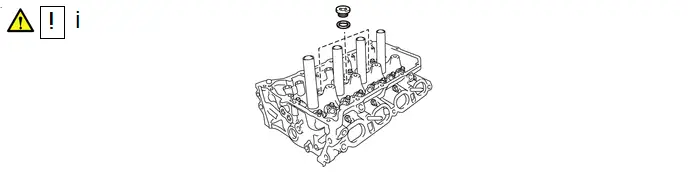
(1) Используя прямой шестигранный ключ на 10 мм, выверните 3 заглушки № 1 и снимите 3 прокладки с узла головки блока цилиндров.
10. СНЯТИЕ ВТУЛКИ НАПРАВЛЯЮЩЕЙ ВПУСКНОГО КЛАПАНА
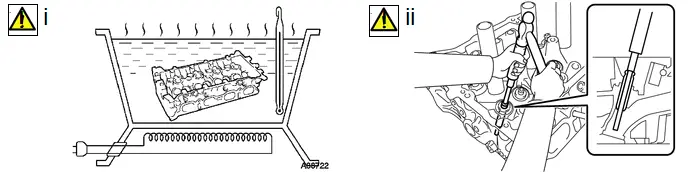
(1) Нагрейте узел головки блока цилиндров до температуры от 80 до 100 °C.
(2) Используя SST и молоток, выбейте втулку направляющей впускного клапана.
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
11. СНЯТИЕ ВТУЛКИ НАПРАВЛЯЮЩЕЙ ВЫПУСКНОГО КЛАПАНА
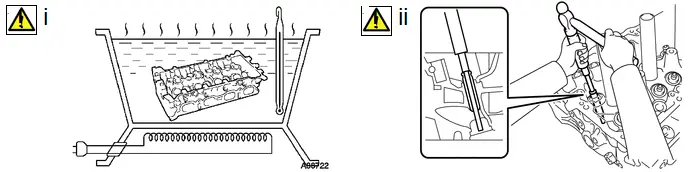
(1) Нагрейте узел головки блока цилиндров до температуры от 80 до 100 °C.
(2) Используя SST и молоток, выбейте втулку направляющей выпускного клапана.
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
12. СНЯТИЕ УСТАНОВОЧНОГО ШТИФТА
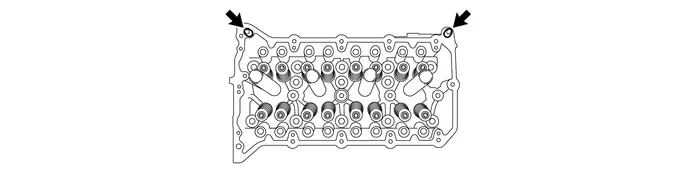
13. СНЯТИЕ ШПИЛЬКИ
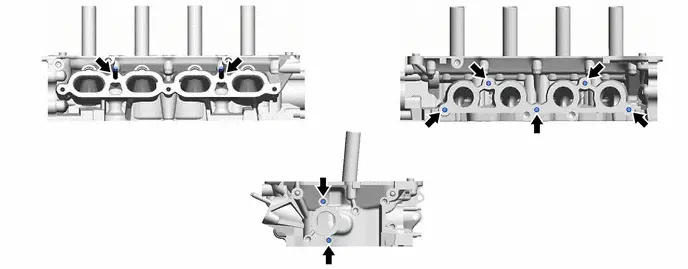
Проверка
ПРОВЕРКА
ПОРЯДОК РАБОТЫ
1. ПРОВЕРКА УЗЛА ГОЛОВКИ БЛОКА ЦИЛИНДРОВ НА КОРОБЛЕНИЕ
(a) Используя поверочную линейку и щуп, проверьте на коробление поверхности головки блока цилиндров, соприкасающиеся с коллекторами. Максимальное коробление:
|
|
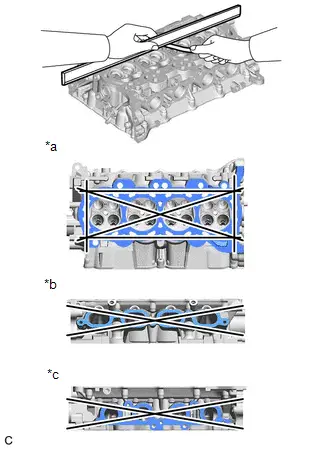
(b) Если коробление больше максимального значения, замените узел головки блока цилиндров.
2. ПРОВЕРКА УЗЛА ГОЛОВКИ БЛОКА ЦИЛИНДРОВ НА ТРЕЩИНЫ
(a) Используя капиллярный дефектоскоп (красящий проникающий раствор), проверьте впускные и выпускные каналы и нижнюю поверхность узла головки блока цилиндров на наличие трещин. |
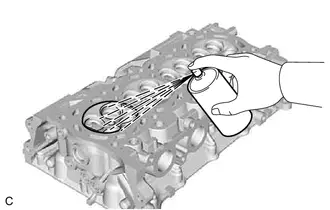 |
(b) Если обнаружены трещины, замените узел головки блока цилиндров.
3. ПРОВЕРКА ВПУСКНОГО КЛАПАНА
(a) Используя штангенциркуль, измерьте общую длину впускного клапана. Стандартная общая длина:
(1) Если общая длина меньше минимальной, замените впускной клапан. |
|
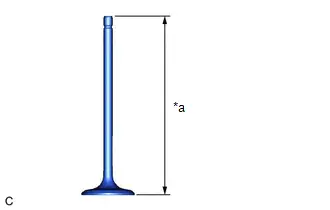
(b) Используя микрометр, измерьте диаметр стержня клапана. Стандартный диаметр стержня клапана:
(1) Если диаметр стержня клапана не соответствует норме, проверьте масляный зазор направляющей втулки впускного клапана. ПОДСКАЗКА: Нажмите здесь |
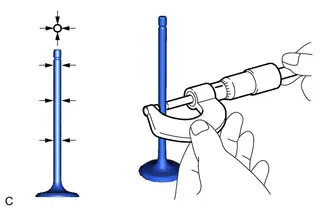 |

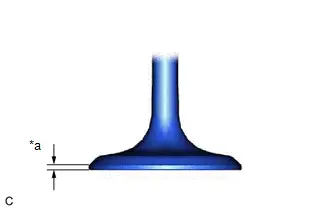
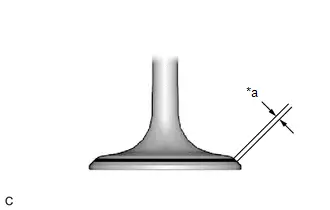
(c) Используя штангенциркуль, измерьте толщину пояска головки клапана. Стандартная толщина пояска:
(1) Если толщина пояска меньше минимальной, замените впускной клапан. |
|
4. ПРОВЕРКА ВЫПУСКНОГО КЛАПАНА
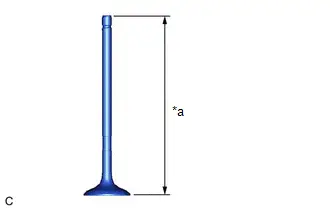
(a) Используя штангенциркуль, измерьте общую длину выпускного клапана. Стандартная общая длина:
(1) Если общая длина меньше минимальной, замените выпускной клапан. |
|
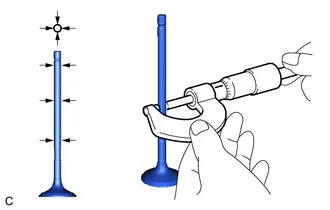
(b) Используя микрометр, измерьте диаметр стержня клапана. Стандартный диаметр стержня клапана:
(1) Если диаметр стержня клапана не соответствует норме, проверьте масляный зазор направляющей втулки выпускного клапана. ПОДСКАЗКА: Нажмите здесь |
 |

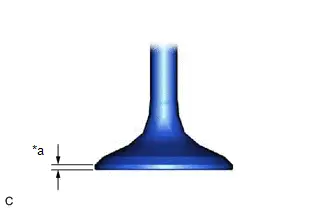
(c) Используя штангенциркуль, измерьте толщину пояска головки клапана. Стандартная толщина пояска:
(1) Если толщина пояска меньше минимальной, замените выпускной клапан. |
|
5. ПРОВЕРКА ВНУТРЕННЕЙ ПРУЖИНЫ КЛАПАНА
(a) Используя штангенциркуль, измерьте свободную длину внутренней пружины клапана. Стандартная свободная длина:
ПРИМЕЧАНИЕ: Внутренние пружины клапанов выпускаются двух разных длин. При замене убедитесь, что все внутренние пружины клапанов одинаковой длины. |
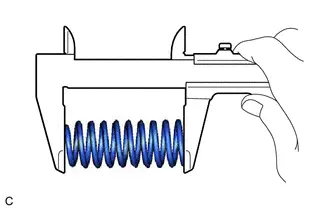 |
(b) Используя стальной угольник, измерьте угол внутренней пружины клапана. Максимальный угол (справочно): 2° (1) Если отклонение больше максимального, замените внутреннюю пружину клапана. |
|
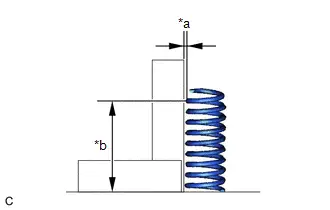
6. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА НАПРАВЛЯЮЩЕЙ ВТУЛКИ КЛАПАНА
(a) Используя нутромер, измерьте внутренний диаметр направляющей втулки клапана. Стандартный внутренний диаметр направляющей втулки клапана:
|
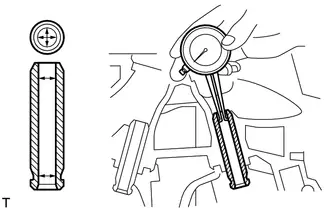 |
(b) Из результата измерения внутреннего диаметра направляющей втулки клапана вычтите результат измерения диаметра стержня клапана.
Стандартный зазор в масле:
Пункт | Максимальный зазор в масле | Заданное условие | Результат |
|---|---|---|---|
Впускной клапан |
0,080 мм 0.00315 дюйм |
от 0,025 до 0,060 мм от 0,000984 до 0,00236 дюйма |
мм дюйм. |
Выпускной клапан |
0,085 мм 0,00335 дюйма |
от 0,030 до 0,065 мм от 0,00118 до 0,00256 дюйма |
мм дюйм. |
ПОДСКАЗКА:
Масляный зазор = внутренний диаметр − диаметр стержня клапана
(1) Если зазор масла больше максимального, замените клапан и втулку направляющей клапана.
7. ПРОВЕРКА ГНЕЗД КЛАПАНОВ
Предварительные действия 1
(a) Тонким слоем нанесите берлинскую лазурь на рабочую фаску клапана. |
|
(b) Легко прижмите фаску клапана к седлу клапана.
ПРИМЕЧАНИЕ:
Не проворачивайте клапан во время прижатия.
Порядок действий 1
(c) Проверьте фаску клапана и седло клапана.
(1) Если берлинская лазурь по всей окружности фаски клапана распределена на 360°, фаска клапана концентрична.
(2) Если фаска клапана не концентрична, замените клапан.
(3) Если берлинская лазурь по всей окружности седла клапана распределена на 360°, седло клапана и фаска клапана концентричны.
(4) Если фаска клапана не концентрична, прошлифуйте седло клапана.
ПОДСКАЗКА:
Нажмите здесь
(5) Измерьте ширину контактной поверхности седла клапана и фаски клапана.
Стандартная ширина:
Пункт | Заданное условие | Результат |
|---|---|---|
Впускной клапан |
от 1,0 до 1,4 мм от 0,0394 до 0,0551 дюйм. |
мм дюйм. |
Выпускной клапан |
от 1,0 до 1,4 мм от 0,0394 до 0,0551 дюйм. |
мм дюйм. |
Заключительные действия 1
(d) Нет
Сборка
СБОРКА
ПОДСКАЗКА:
После замены головки блока цилиндров в сборе выполните «Проверку после ремонта».
Нажмите здесь
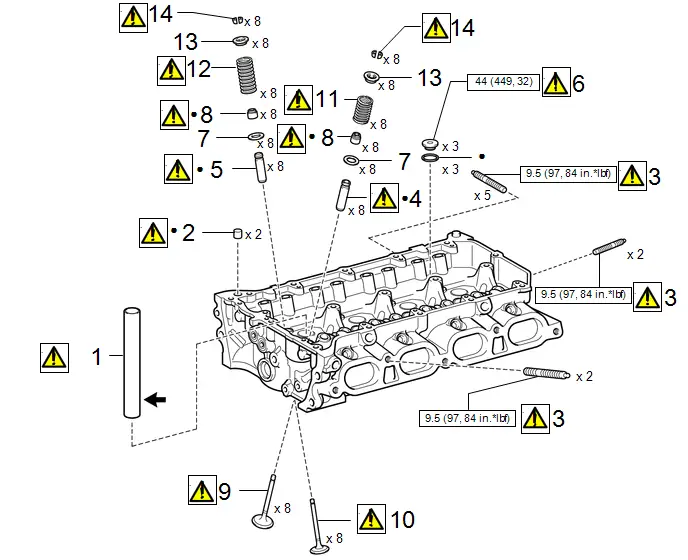
Порядок выполнения | Код наименования детали |  |  |  |
|
|---|---|---|---|---|---|
1 |
ТРУБКА СВЕЧИ ЗАЖИГАНИЯ |
- |
 |
- |
- |
2 |
УСТАНОВОЧНЫЙ ШТИФТ |
- |
 |
- |
- |
3 |
ШПИЛЬКА |
- |
 |
- |
- |
4 |
ВТУЛКА НАПРАВЛЯЮЩАЯ ВПУСКНОГО КЛАПАНА |
11122 |
 |
- |
- |
5 |
ВТУЛКА НАПРАВЛЯЮЩАЯ ВЫПУСКНОГО КЛАПАНА |
11126 |
 |
- |
- |
6 |
ПРЯМАЯ РЕЗЬБОВАЯ ЗАГЛУШКА №1 |
11117E |
 |
- |
- |
7 |
ОПОРНАЯ ШАЙБА ПРУЖИНЫ КЛАПАНА |
13734 |
- |
- |
- |
8 |
МАСЛОСЪЕМНЫЙ КОЛПАЧОК КЛАПАНА |
- |
 |
- |
- |
9 |
ВПУСКНОЙ КЛАПАН |
13711 |
 |
- |
- |
10 |
ВЫПУСКНОЙ КЛАПАН |
13715 |
 |
- |
- |
11 |
ВНУТРЕННЯЯ ПРУЖИНА ВПУСКНОГО КЛАПАНА |
- |
 |
- |
- |
12 |
ПРУЖИНА ВЫПУСКНОГО КЛАПАНА |
- |
 |
- |
- |
13 |
ТАРЕЛКА ПРУЖИНЫ КЛАПАНА |
- |
- |
- |
- |
14 |
ЗАМОК ПРУЖИНЫ КЛАПАНА |
- |
 |
- |
- |
 |
Н·м (кгс·см, фут·фунт): Заданный момент затяжки |
● |
Деталь одноразового использования |
 |
Герметик 1324 |
★ |
Деталь с предварительным нанесением покрытия |
ПОРЯДОК РАБОТЫ
1. УСТАНОВКА ТРУБКИ СВЕЧИ ЗАЖИГАНИЯ
 |
ПОДСКАЗКА: При использовании новой головки блока цилиндров в сборе трубку свечи зажигания необходимо заменить. |
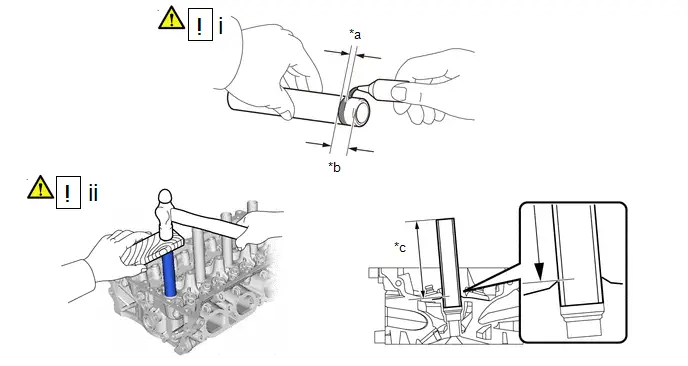
*a |
Ширина нанесения |
*b |
от 1,0 до 13,0 мм (от 0,0394 до 0,512 дюйм.) |
*c |
Высота выступания |
- |
- |
(1) Нанесите клей на участок новой трубки свечи зажигания, показанный на иллюстрации.
Клей:
Toyota Genuine Adhesive 1324, Three Bond 1324 или аналог
Стандартная ширина нанесения:
от 1,0 до 3,0 мм (от 0,0394 до 0,118 дюйм.)
ПРИМЕЧАНИЕ:
- Установите трубку свечи зажигания в течение 3 минут после нанесения клея.
- Следите, чтобы не деформировать трубку свечи зажигания.
- Не допускайте контакта клея с моторным маслом в течение не менее 1 ч после установки трубки свечи зажигания.
(2) Деревянным бруском и молотком запрессуйте трубку свечи зажигания до требуемой высоты выступания.
Стандартная высота выступания:
122 мм (4,80 дюйм.)
ПРИМЕЧАНИЕ:
Чтобы не запрессовать трубку свечи зажигания слишком глубоко, измеряйте высоту выступания во время запрессовки.
2. УСТАНОВКА УСТАНОВОЧНОГО ШТИФТА
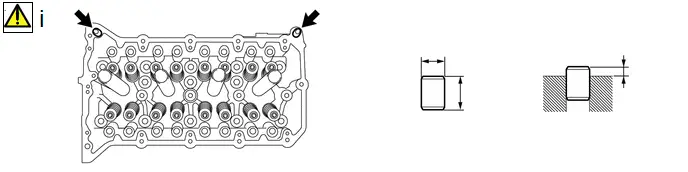
(1) Пластмассовым молотком запрессуйте 2 новых установочных штифта до требуемой высоты выступания.
Стандартный установочный штифт:
Пункт | Высота | Ширина | Высота выступания |
|---|---|---|---|
Установочный штифт |
от 11,7 до 12,3 мм (от 0,461 до 0,484 дюйм.) |
12,0 мм (0,472 дюйм.) |
от 6,5 до 7,5 мм (от 0,256 до 0,295 дюйм.) |
3. УСТАНОВИТЕ ШПИЛЬКУ
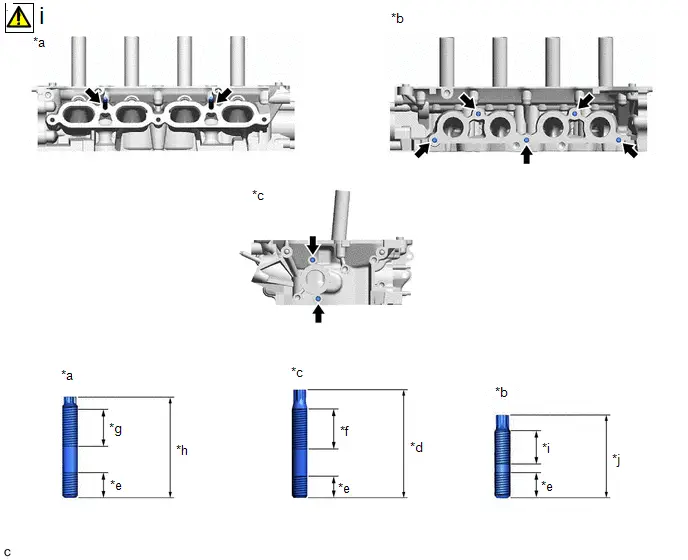
*a |
Сторона впускного коллектора |
*b |
Сторона выпускного коллектора |
*c |
Задняя сторона головки блока цилиндров |
*d |
55 мм (2.17 дюйм.) |
*e |
13 мм (0.512 дюйм.) |
*f |
26 мм (1,02 дюйм.) |
*g |
24 мм (0,945 дюйм.) |
*h |
49,5 мм (1,95 дюйм.) |
*i |
20 мм (0,787 дюйма) |
*j |
42 мм (1,65 дюйм.) |
(1) Используя торцевые головки «TORX» E7 и E8, установите 9 шпилек в головку блока цилиндров в сборе.
Момент затяжки:
9,5 Н·м {97 кгс·см, 84 дюйм·фунт-сила}
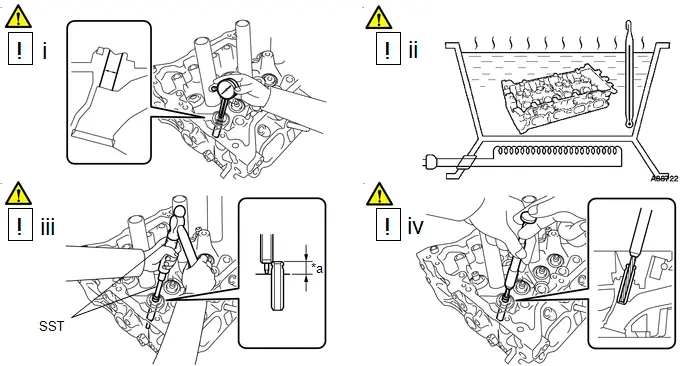
4. УСТАНОВКА НАПРАВЛЯЮЩЕЙ ВТУЛКИ ВПУСКНОГО КЛАПАНА
*a |
Высота |
- |
- |
(1) Измерьте кронштейном-калибром диаметр отверстия под направляющую втулку впускного клапана в головке блока цилиндров в сборе.
Стандартный диаметр отверстия под направляющую втулку впускного клапана:
от 10,285 до 10,306 мм (от 0,4049 до 0,4057 дюйм.)
Таблица выбора новой направляющей втулки (СТД или ремонтный 0,05):
Размер втулки | Диаметр втулки |
|---|---|
СТД |
от 10,333 до 10,344 мм (от 0,4068 до 0,4072 дюйм.) |
O/S 0.05 |
от 10,383 до 10,394 мм (от 0,4088 до 0,4092 дюйм.) |
ПОДСКАЗКА:
- Если диаметр отверстия под направляющую втулку впускного клапана больше 10,306 мм (0,40575 дюйм.), расточите отверстие до размера от 10,335 до 10,356 мм (от 0,40689 до 0,40772 дюйм.) для установки направляющей втулки впускного клапана ремонтного размера 0,05.
- Если диаметр отверстия под направляющую втулку впускного клапана в головке блока цилиндров в сборе больше 10,356 мм (0,40772 дюйм.), замените головку блока цилиндров в сборе.
(2) Нагрейте головку блока цилиндров в сборе до температуры от 80 до 100 °C.
(3) Используя SST и молоток, запрессуйте новую направляющую втулку впускного клапана до требуемой высоты выступания.
Стандартная высота выступания:
от 9,9 до 10,3 мм (от 0,390 до 0,406 дюйм.)
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
(4) Острой разверткой 5,5 мм развёрните направляющую втулку впускного клапана так, чтобы получить стандартный зазор между направляющей втулкой впускного клапана и стержнем клапана.
Стандартный зазор в масле:
от 0,025 до 0,060 мм (от 0,000984 до 0,002362 дюйм.)
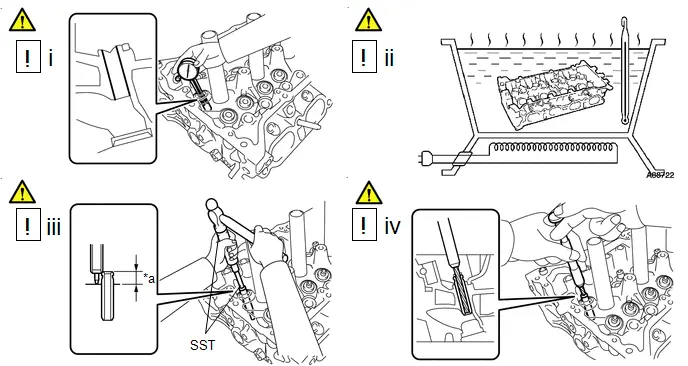
5. УСТАНОВКА НАПРАВЛЯЮЩЕЙ ВТУЛКИ ВЫПУСКНОГО КЛАПАНА
*a |
Высота |
- |
- |
(1) Измерьте кронштейном-калибром диаметр отверстия под направляющую втулку выпускного клапана в головке блока цилиндров в сборе.
Стандартный диаметр отверстия под направляющую втулку выпускного клапана:
от 10,285 до 10,306 мм (от 0,4049 до 0,4057 дюйм.)
Таблица выбора новой направляющей втулки (СТД или ремонтный 0,05):
Размер втулки | Диаметр втулки |
|---|---|
СТД |
от 10,333 до 10,344 мм (от 0,4068 до 0,4072 дюйм.) |
O/S 0.05 |
от 10,383 до 10,394 мм (от 0,4088 до 0,4092 дюйм.) |
ПОДСКАЗКА:
- Если диаметр отверстия под направляющую втулку выпускного клапана больше 10,306 мм (0,40575 дюйм.), расточите отверстие до размера от 10,335 до 10,356 мм (от 0,40689 до 0,40772 дюйм.) для установки направляющей втулки выпускного клапана ремонтного размера 0,05.
- Если диаметр отверстия под направляющую втулку выпускного клапана в головке блока цилиндров в сборе больше 10,356 мм (0,40772 дюйм.), замените головку блока цилиндров в сборе.
(2) Нагрейте головку блока цилиндров в сборе до температуры от 80 до 100 °C.
(3) Используя SST и молоток, запрессуйте новую направляющую втулку выпускного клапана до требуемой высоты выступания.
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
Стандартная высота выступания:
от 11,15 до 11,55 мм (от 0,439 до 0,455 дюйм.)
(4) Острой разверткой 5,5 мм развёрните направляющую втулку выпускного клапана так, чтобы получить стандартный зазор между направляющей втулкой выпускного клапана и стержнем клапана.
Стандартный зазор в масле:
от 0,030 до 0,065 мм (от 0,00118 до 0,00256 дюйм.)
6. УСТАНОВКА ПРЯМОЙ ЗАГЛУШКИ № 1
ПОДСКАЗКА:
Если из прямой резьбовой заглушки №1 подтекает охлаждающая жидкость или заглушка корродирована, замените ее.
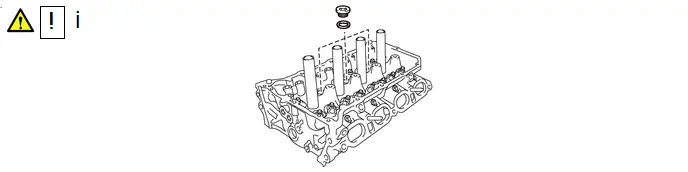
(1) Используя прямой шестигранный ключ 10 мм, установите 3 новые прокладки и 3 прямые заглушки № 1 в головку блока цилиндров в сборе.
Момент затяжки:
44 Н·м {449 кгс·см, 32 фут·фунт}
7. УСТАНОВКА ОПОРНОЙ ШАЙБЫ ПРУЖИНЫ КЛАПАНА
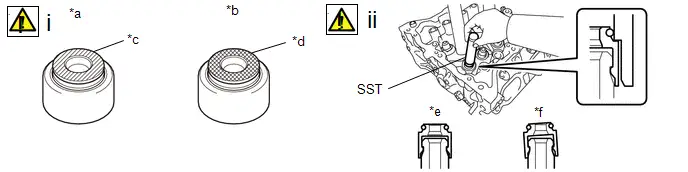
8. УСТАНОВКА МАСЛОСЪЕМНОГО КОЛПАЧКА СТЕРЖНЯ КЛАПАНА
*a |
Сторона впуска |
*b |
Сторона выпуска |
*c |
Серый |
*d |
Чёрный |
*e |
Исправить |
*f |
Неверно |
(1) Тонким слоем моторного масла смажьте 16 новых маслосъемных колпачков стержней клапанов.
ПРИМЕЧАНИЕ:
Будьте внимательны при установке маслосъемных колпачков стержней клапанов. Например, установка колпачка впускного клапана на выпускной клапан или колпачка выпускного клапана на впускной может впоследствии привести к проблемам при сборке.
ПОДСКАЗКА:
Маслосъемный колпачок впускного клапана серый, маслосъемный колпачок выпускного клапана чёрный.
(2) Используя SST, запрессуйте 16 маслосъемных колпачков стержней клапанов.
SST: 09201-41020
ПРИМЕЧАНИЕ:
- Использование не SST приведёт к повреждению маслосъемного колпачка стержня клапана или неправильной посадке.
- Не запрессовывайте маслосъемные колпачки стержней клапанов под углом.
9. УСТАНОВКА ВПУСКНОГО КЛАПАНА
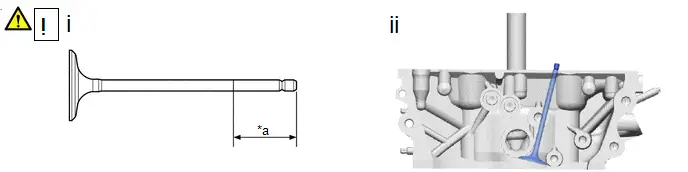
*a |
30 мм (1,18 дюйм.) или более |
- |
- |
(1) Обильно смажьте моторным маслом торцевую часть впускного клапана, показанную на иллюстрации.
(2) Установите 8 впускных клапанов в сборку головки блока цилиндров.
10. УСТАНОВИТЬ ВЫПУСКНОЙ КЛАПАН
(a) Выполните ту же процедуру, что и для впускной стороны.
11. УСТАНОВИТЬ ПРУЖИНУ СЖАТИЯ ВПУСКНОГО КЛАПАНА
 |
ПРИМЕЧАНИЕ:
|
12. УСТАНОВИТЬ ПРУЖИНУ СЖАТИЯ ВЫПУСКНОГО КЛАПАНА
 |
ПРИМЕЧАНИЕ:
|
13. УСТАНОВИТЬ ТАРЕЛКУ КЛАПАННОЙ ПРУЖИНЫ
14. УСТАНОВИТЬ ЗАМОЧНЫЕ СУХАРИ КЛАПАННОЙ ПРУЖИНЫ
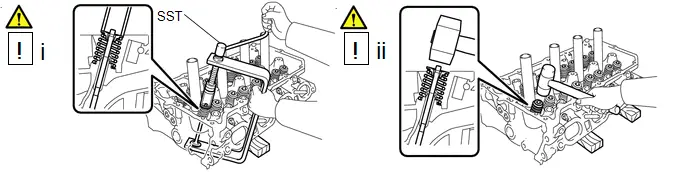
(1) Используя спец. инструмент (SST) и деревянные брусочки, сожмите внутреннюю пружину и установите 16 замочных сухарей клапанной пружины.
SST: 09202-70020
09202-01010
09202-01020
SST: 09202-00021
(2) Пластиковым молотком слегка постучите по торцу стержня клапана для обеспечения правильной посадки.
ПРИМЕЧАНИЕ:
- Будьте осторожны, не повредите торец стержня клапана.
- Будьте осторожны, не повредите тарелку клапанной пружины.
Ремонт
РЕМОНТ
ПОРЯДОК РАБОТЫ
1. ВОССТАНОВИТЬ СЕДЛО КЛАПАНА
ПРИМЕЧАНИЕ:
- Восстанавливайте седло клапана, одновременно проверяя положение посадки.
- Постепенно уменьшайте нажим режущего инструмента, чтобы поверхность седла стала гладкой.
(a) Используя фрезу 45°, прошлифуйте седло клапана так, чтобы ширина седла превышала стандартную. |
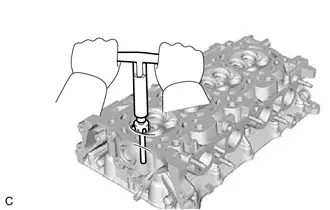 |
(b) Используя фрезы 30° и 75°, прошлифуйте седло клапана так, чтобы клапан прилегал по всей окружности седла. Контакт должен находиться в центре седла, а ширина седла должна поддерживаться в пределах заданного диапазона по всей окружности седла. Стандартная ширина седла клапана: 1,0–1,4 мм (0,0394–0,0551 дюйм.) |
|
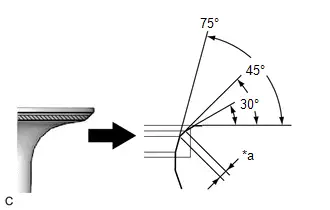
(c) Притрите клапан к седлу вручную с абразивной пастой.
(d) Проверьте положение посадки клапана.