Zylinderkopf
- Vorsichtsmaßnahmen
- Demontage
- Prüfung
- Zusammenbau
- Reparatur
Vorsichtsmaßnahmen
VORSICHTSMASSNAHMEN
HINWEIS:
- Nachkommastellen über die Stelle 0.01 mm (1/1000 Zoll) hinaus bei Standard-, Minimal- und Maximalwerten dienen nur als Richtwert.
- Wenn bei einer Prüfung sowohl Standard- als auch Maximal- oder Minimalwerte angegeben sind, dient der Standardwert nur als Richtwert. Die Beurteilung erfolgt anhand der Maximal- und Minimalwerte.
Demontage
AUSBAU
Die erforderlichen Arbeitsschritte (Einstellen, Kalibrieren, Initialisieren oder Registrieren), die nach dem Ausbauen und Einbauen oder Austauschen von Teilen beim Aus- und Einbau der Motoreinheit durchzuführen sind, werden nachfolgend gezeigt.
Notwendige Arbeitsschritte nach Ausbau/Einbau/Austausch von TeilenAusgetauschtes Teil oder durchgeführter Arbeitsschritt | Notwendiges Verfahren | Wirkung/Eingeschränkte Funktion, wenn das notwendige Verfahren nicht durchgeführt wird | Verweis |
|---|---|---|---|
| *: Auch wenn das Teil nicht ersetzt wird, müssen nach dem Einbau die vorgeschriebenen notwendigen Verfahren durchgeführt werden. *1: Auch nach einem Reifenwechsel (Rotation) notwendig. *2: Dieses Verfahren ist nicht erforderlich, wenn die Reifendrucksensoren und Sender an derselben Position installiert sind. |
|||
Austausch des ECM |
ECU-Sicherheitsschlüssel aktualisieren |
Die Fahrzeugsteuerungshistorie (RoB) des Toyota Prius wird gespeichert |
 |
ECU-Konfiguration |
- |
 |
|
Fahrzeug-Identifizierungsnummer (VIN) des Toyota Prius registrieren |
DTC wird ausgegeben |
 |
|
|
Inspektion nach der Reparatur |
|
 |
Austausch des Wechselrichters mit Wandler-Baugruppe |
ECU-Konfiguration |
- |
 |
Resolver-Lernen |
|
 |
|
Austausch der Hybrid-Getriebeeinheit |
|
|
 |
Fahrwerksteile |
Optische Achse der Rückfahrkamera-Baugruppe (Einstellung der Rückfahrkamera-Position) |
Einparkhilfe-Überwachungssystem |
 |
Initialisierung des Parkassistenz-ECU |
Panoramic-View-Monitorsystem |
 |
|
Advanced Park |
 |
||
Reifen |
|
Reifendruck-Warnsystem |
Siehe Tabelle „Erforderliche Verfahren beim Austausch von Teilen (für Reifendruck-Warnsystem)“ unten |
Optische Achse der Rückfahrkamera-Baugruppe (Einstellung der Rückfahrkamera-Position) |
Einparkhilfe-Überwachungssystem |
 |
|
Initialisierung des Parkassistenz-ECU |
Panoramic-View-Monitorsystem |
 |
|
Advanced Park |
 |
||
Austausch der vorderen Stoßfänger-Baugruppe* |
Einstellung der Frontkamera-Ansicht |
Panoramic-View-Monitorsystem |
 |
Advanced Park |
 |
||
HINWEIS:
Wenn das Kabel an der Hilfsbatterie-Klemme ab- bzw. angeschlossen wird, stellen die Systeme vorübergehend den Betrieb ein. Jedes System verfügt jedoch über eine Funktion, die den Lernvorgang beim ersten Gebrauch des Systems abschließt.
- Das Lernen ist abgeschlossen, wenn das Toyota Prius Fahrzeug gefahren wird.
Auswirkung/Funktionsausfall, wenn die erforderlichen Arbeiten nicht durchgeführt werden
Erforderliche Arbeiten
Verweis
Frontkamerasystem
Das Toyota Prius Fahrzeug 5 Sekunden lang oder länger geradeaus mit mindestens 35 km/h fahren.

- Lernvorgang wird abgeschlossen, wenn das Fahrzeug normal betrieben wird
Auswirkung/Funktionsausfall, wenn die erforderlichen Arbeiten nicht durchgeführt werden
Erforderliche Arbeiten
Verweis
*1: ohne Heckklappen-Elektrosystem *2: mit Heckklappen-Elektrosystem
Zentralverriegelungssystem*1
- Heckklappenöffner
Entriegeln Sie die Tür mit dem Türsteuerschalter oder dem Schalter des elektrischen Schlüsselsenders.

Heckklappen-Elektrosystem*2
Position "Heckklappe geschlossen" zurücksetzen

Klimaanlage
Nachdem der Zündschalter auf EIN gedreht wurde, wird die Standardposition des Servomotors erkannt.
-
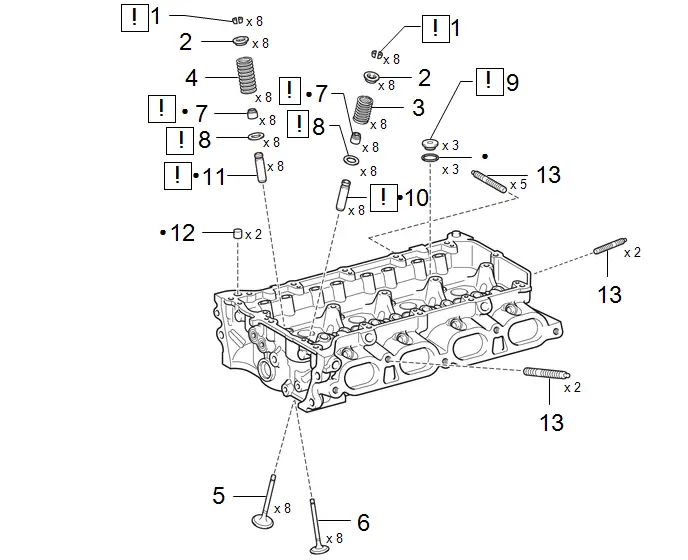
Arbeitsablauf | Teilebezeichnung Code |  |  |  |
|
|---|---|---|---|---|---|
1 |
VENTILFEDERTELLER-KEIL |
- |
 |
- |
- |
2 |
VENTILFEDERTELLER |
- |
- |
- |
- |
3 |
EINLASSVENTILFEDER |
- |
- |
- |
- |
4 |
AUSLASSVENTILFEDER |
- |
- |
- |
- |
5 |
EINLASSVENTIL |
13711 |
- |
- |
- |
6 |
AUSLASSVENTIL |
13715 |
- |
- |
- |
7 |
VENTILSCHAFTDICHTUNG |
- |
 |
- |
- |
8 |
VENTILFEDERSITZ |
13734 |
 |
- |
- |
9 |
GERADE VERSCHLUSSSCHRAUBE NR. 1 |
11117E |
 |
- |
- |
10 |
EINLASSVENTILFÜHRUNGSBUCHSE |
11122 |
 |
- |
- |
11 |
AUSLASSVENTILFÜHRUNGSBUCHSE |
11126 |
 |
- |
- |
12 |
RINGSTIFT |
- |
- |
- |
- |
13 |
STIFTSCHRAUBE |
- |
- |
- |
- |
● |
Nicht wiederverwendbares Teil |
- |
- |
ARBEITSSCHRITTE
1. VENTILFEDERTELLER-KEIL AUSBAUEN
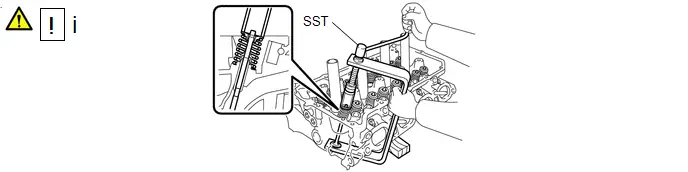
(1) Mit dem SST und Holzklötzen die innere Ventilfeder zusammendrücken und die 16 Ventilfederteller-Keile ausbauen.
SST: 09202-70020
09202-01010
09202-01020
SST: 09202-00021
2. VENTILFEDERTELLER AUSBAUEN
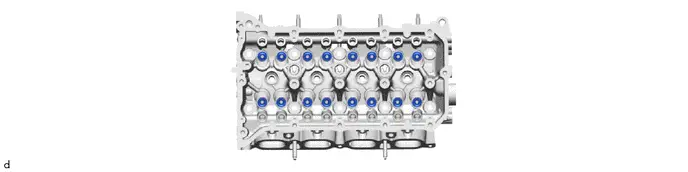
3. EINLASSVENTILFEDER AUSBAUEN
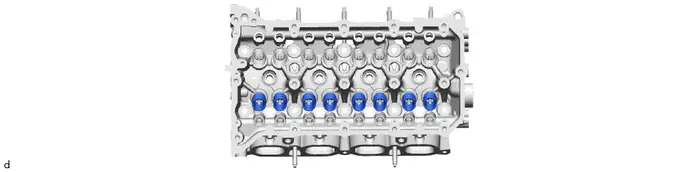
4. AUSLASSVENTILFEDER AUSBAUEN
(a) Dieselbe Vorgehensweise wie bei der Einlassseite anwenden.
5. EINLASSVENTIL AUSBAUEN
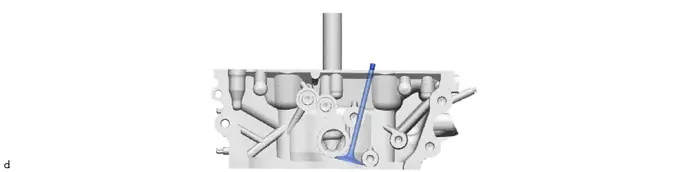
6. AUSLASSVENTIL AUSBAUEN
(a) Dieselbe Vorgehensweise wie bei der Einlassseite anwenden.
7. VENTILSCHAFTDICHTUNG AUSBAUEN
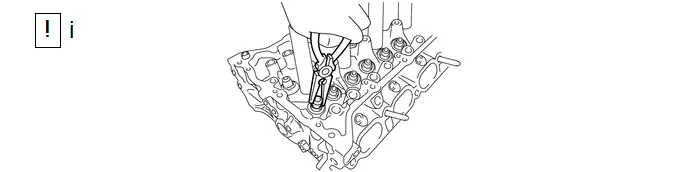
(1) Mit einer Spitzzange die 16 Ventilschaftdichtungen ausbauen.
8. VENTILFEDERSITZ AUSBAUEN
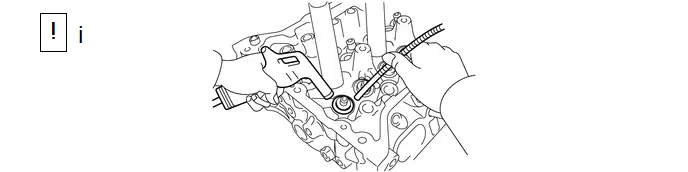
(1) Mit Druckluft und einem Magnethandwerkzeug die 16 Ventilfedersitze aus der Zylinderkopfbaugruppe ausbauen, indem Luft auf sie geblasen wird.
9. GERADE VERSCHLUSSSCHRAUBE NR. 1 AUSBAUEN
 |
HINWEIS: Wenn Kühlmittel aus einer geraden Verschlussschraube Nr. 1 austritt oder eine Schraube korrodiert ist, ist sie zu ersetzen. |
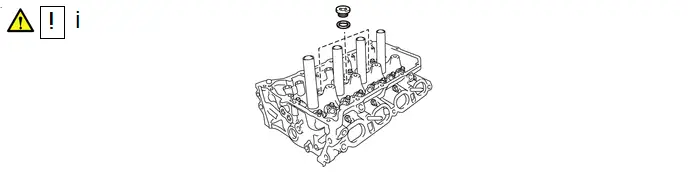
(1) Mit einem 10-mm-Innensechskantschlüssel die 3 Verschlussschrauben Nr. 1 und 3 Dichtungen von der Zylinderkopf-Baugruppe abnehmen.
10. EINLASSVENTILFÜHRUNGSBUCHSE AUSBAUEN
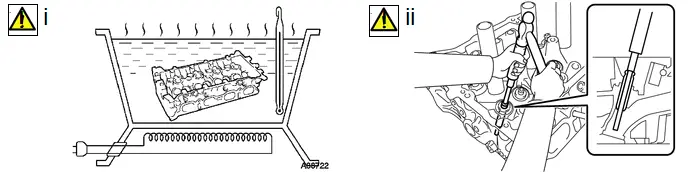
(1) Zylinderkopf-Baugruppe auf 80 bis 100 °C °C erwärmen.
(2) Mit SST und Hammer die Einlassventilführungsbuchse austreiben.
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
11. AUSLASSVENTILFÜHRUNGSBUCHSE AUSBAUEN
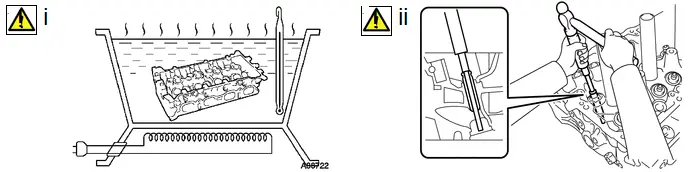
(1) Zylinderkopf-Baugruppe auf 80 bis 100 °C °C erwärmen.
(2) Mit SST und Hammer die Auslassventilführungsbuchse austreiben.
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
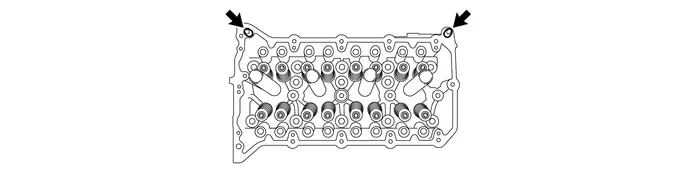
12. RINGSTIFT AUSBAUEN
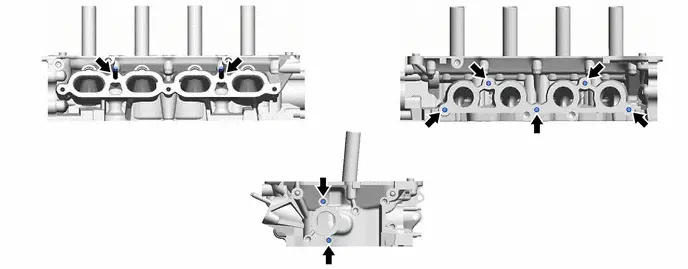
13. STEHBOLZEN AUSBAUEN
Prüfung
PRÜFUNG
ARBEITSSCHRITTE
1. ZYLINDERKOPF-BAUGRUPPE AUF VERZUG PRÜFEN
(a) Mit einem Präzisionslineal und einer Fühlerlehre die Flächen, die an Zylinderkopf-Baugruppe und Krümmer anliegen, auf Verzug prüfen. Maximaler Verzug:
|
|
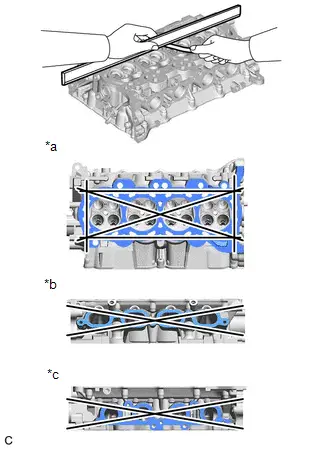
(b) Wenn der Verzug größer als der Maximalwert ist, Zylinderkopf-Baugruppe ersetzen.
2. ZYLINDERKOPF-BAUGRUPPE AUF RISSE PRÜFEN
(a) Mit einem Farbeindringverfahren die Einlasskanäle, Auslasskanäle und die Unterseite der Zylinderkopf-Baugruppe auf Risse prüfen. |
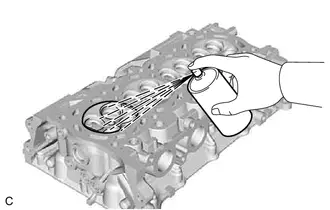 |
(b) Wenn Risse gefunden werden, Zylinderkopf-Baugruppe ersetzen.
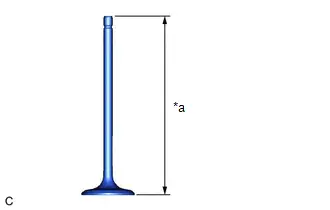
3. EINLASSVENTIL PRÜFEN
(a) Mit einem Messschieber die Gesamtlänge des Einlassventils messen. Standard-Gesamtlänge:
(1) Wenn die Gesamtlänge kleiner als der Mindestwert ist, Einlassventil ersetzen. |
|
(b) Mit einem Mikrometer den Durchmesser des Ventilschafts messen. Standard-Ventilschaftdurchmesser:
(1) Wenn der Ventilschaftdurchmesser nicht den Vorgaben entspricht, das Ölspiel der Einlassventilführungsbuchse prüfen. HINWEIS: Hier klicken |
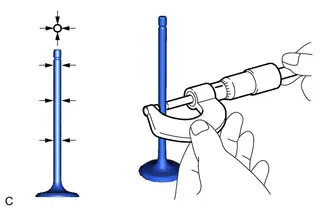 |

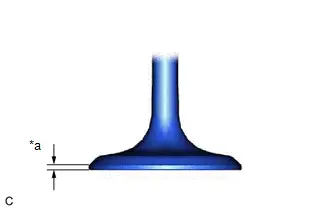
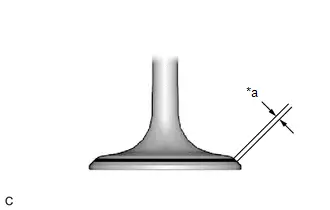
(c) Mit einem Messschieber die Dicke des Ventiltellerrands messen. Standard-Tellerranddicke:
(1) Wenn die Tellerranddicke kleiner als der Mindestwert ist, Einlassventil ersetzen. |
|
4. AUSLASSVENTIL PRÜFEN
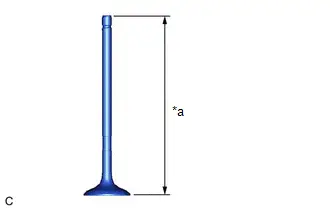
(a) Mit einem Messschieber die Gesamtlänge des Auslassventils messen. Standard-Gesamtlänge:
(1) Wenn die Gesamtlänge kleiner als der Mindestwert ist, Auslassventil ersetzen. |
|
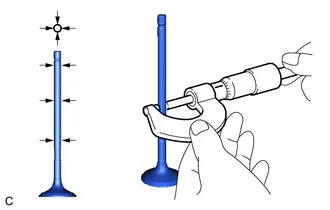
(b) Mit einem Mikrometer den Durchmesser des Ventilschafts messen. Standard-Ventilschaftdurchmesser:
(1) Wenn der Ventilschaftdurchmesser nicht den Vorgaben entspricht, das Ölspiel der Auslassventilführungsbuchse prüfen. HINWEIS: Hier klicken |
 |

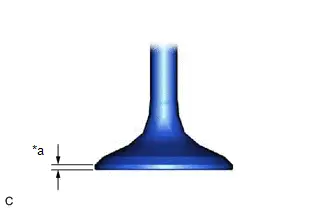
(c) Mit einem Messschieber die Dicke des Ventiltellerrands messen. Standard-Tellerranddicke:
(1) Wenn die Tellerranddicke kleiner als der Mindestwert ist, Auslassventil ersetzen. |
|
5. INNERE DRUCKFEDER PRÜFEN
(a) Mit einem Messschieber die freie Länge der inneren Druckfeder messen. Standard-Freilänge:
HINWEIS: Innere Druckfedern gibt es in 2 verschiedenen Längen. Beim Austausch sicherstellen, dass alle inneren Druckfedern dieselbe Länge haben. |
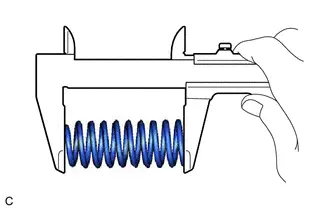 |
(b) Mit einem Stahlwinkel den Winkel der inneren Druckfeder messen. Maximaler Winkel (Referenz): 2° (1) Wenn die Abweichung größer als der Maximalwert ist, innere Druckfeder ersetzen. |
|
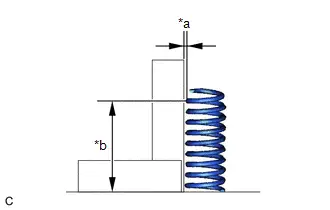
6. ÖLSPIEL DER VENTILFÜHRUNGSBUCHSE PRÜFEN
(a) Mit einem Innenmessgerät den Innendurchmesser der Ventilführungsbuchse messen. Standard-Innendurchmesser der Ventilführungsbuchse:
|
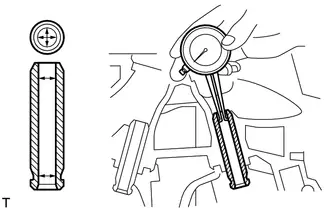 |
(b) Vom Innendurchmesser der Ventilführungsbuchse den Ventilschaftdurchmesser abziehen.
Standard-Lagerspiel:
Punkt | Maximales Lagerspiel | Vorgegebene Bedingung | Ergebnis |
|---|---|---|---|
Einlassseite |
0.080 mm 0.00315 in. |
0.025 bis 0.060 mm 0.000984 bis 0.00236 in. |
mm in. |
Auslassseite |
0.085 mm 0.00335 in. |
0.030 bis 0.065 mm 0.00118 bis 0.00256 in. |
mm in. |
HINWEIS:
Ölspiel = Innendurchmesser - Ventilschaftdurchmesser
(1) Wenn das Ölspiel größer als der Maximalwert ist, Ventil und Ventilführungsbuchse ersetzen.
7. VENTILSITZE PRÜFEN
Vorarbeiten 1
(a) Eine dünne Schicht Preußischblau auf die Ventilfläche auftragen. |
|
(b) Die Ventilfläche leicht gegen den Ventilsitz drücken.
HINWEIS:
Das Ventil beim Andrücken nicht drehen.
Arbeitsablauf 1
(c) Ventilfläche und Ventilsitz prüfen.
(1) Wenn sich Preußischblau über 360° um die gesamte Ventilfläche zeigt, ist die Ventilfläche konzentrisch.
(2) Wenn die Ventilfläche nicht konzentrisch ist, Ventil ersetzen.
(3) Wenn sich Preußischblau über 360° um den gesamten Ventilsitz zeigt, sind Ventilsitz und Ventilfläche konzentrisch.
(4) Wenn der Ventilsitz nicht konzentrisch ist, Ventilsitz nacharbeiten.
HINWEIS:
Hier klicken
(5) Die Breite der Auflagefläche von Ventilsitz und Ventilfläche messen.
Standardbreite:
Punkt | Vorgegebene Bedingung | Ergebnis |
|---|---|---|
Einlassseite |
1.0 bis 1.4 mm 0.0394 bis 0.0551 in. |
mm in. |
Auslassseite |
1.0 bis 1.4 mm 0.0394 bis 0.0551 in. |
mm in. |
Abschlussarbeiten 1
(d) Keine
Zusammenbau
MONTAGE
HINWEIS:
Nach dem Austausch der Zylinderkopf-Baugruppe „Prüfung nach Reparatur“ durchführen.
Hier klicken
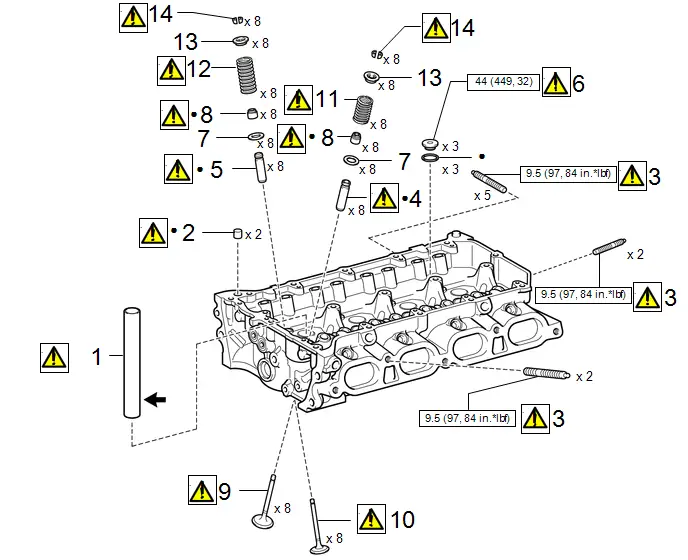
Arbeitsablauf | Teilebezeichnung Code |  |  |  |
|
|---|---|---|---|---|---|
1 |
ZÜNDKERZENROHR |
- |
 |
- |
- |
2 |
RINGSTIFT |
- |
 |
- |
- |
3 |
STIFTSCHRAUBE |
- |
 |
- |
- |
4 |
EINLASSVENTILFÜHRUNGSBUCHSE |
11122 |
 |
- |
- |
5 |
AUSLASSVENTILFÜHRUNGSBUCHSE |
11126 |
 |
- |
- |
6 |
GERADE VERSCHLUSSSCHRAUBE NR. 1 |
11117E |
 |
- |
- |
7 |
VENTILFEDERSITZ |
13734 |
- |
- |
- |
8 |
VENTILSCHAFTDICHTUNG |
- |
 |
- |
- |
9 |
EINLASSVENTIL |
13711 |
 |
- |
- |
10 |
AUSLASSVENTIL |
13715 |
 |
- |
- |
11 |
EINLASSVENTILFEDER |
- |
 |
- |
- |
12 |
AUSLASSVENTILFEDER |
- |
 |
- |
- |
13 |
VENTILFEDERTELLER |
- |
- |
- |
- |
14 |
VENTILFEDERTELLER-KEIL |
- |
 |
- |
- |
 |
N*m (kgf*cm, ft.*lbf): Vorgegebenes Anzugsdrehmoment |
● |
Nicht wiederverwendbares Teil |
 |
Klebstoff 1324 |
★ |
Vorbeschichtetes Teil |
ARBEITSSCHRITTE
1. ZÜNDKERZENROHR EINBAUEN
 |
HINWEIS: Bei Verwendung einer neuen Zylinderkopf-Baugruppe muss das Zündkerzenrohr ersetzt werden. |
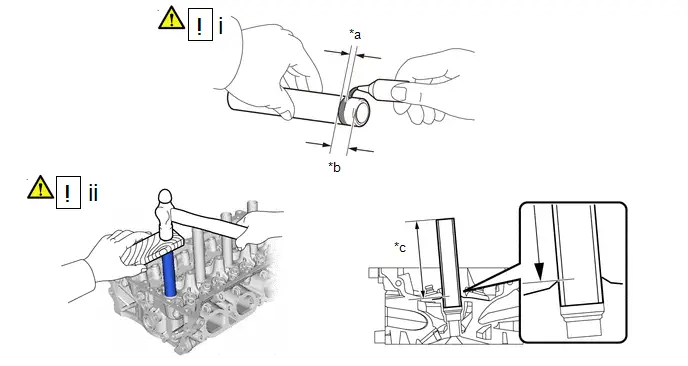
*a |
Auftragsbreite |
*b |
1.0 bis 13.0 mm (0.0394 bis 0.512 in.) |
*c |
Überstandshöhe |
- |
- |
(1) Klebstoff auf die in der Abbildung gezeigte Fläche des neuen Zündkerzenrohrs auftragen.
Klebstoff:
Toyota Original-Klebstoff 1324, Three Bond 1324 oder gleichwertig
Standard-Auftragsbreite:
1.0 bis 3.0 mm (0.0394 bis 0.118 in.)
HINWEIS:
- Das Zündkerzenrohr innerhalb von 3 Minuten nach dem Auftragen des Klebstoffs einbauen.
- Darauf achten, das Zündkerzenrohr nicht zu verformen.
- Darauf achten, dass der Klebstoff nach dem Einbau des Zündkerzenrohrs mindestens 1 Stunde lang nicht mit Motoröl in Berührung kommt.
(2) Mit einem Holzklotz und einem Hammer das Zündkerzenrohr bis zur vorgegebenen Überstandshöhe einschlagen.
Standard-Überstandshöhe:
122 mm (4,80 Zoll)
HINWEIS:
Um ein zu weites Einschlagen des Zündkerzenrohrs zu vermeiden, die Überstandshöhe während des Einschlagens messen.
2. RINGSTIFT EINBAUEN
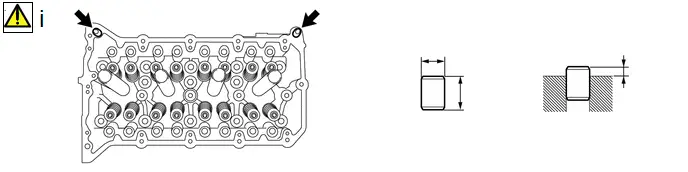
(1) Mit einem Kunststoffhammer 2 neue Ringstifte bis zur vorgegebenen Überstandshöhe einschlagen.
Standard-Ringstift:
Punkt | Höhe | Breite | Überstandshöhe |
|---|---|---|---|
Ringstift |
11.7 bis 12.3 mm (0.461 bis 0.484 in.) |
12.0 mm (0.472 in.) |
6.5 bis 7.5 mm (0.256 bis 0.295 in.) |
3. STIFTSCHRAUBE EINBAUEN
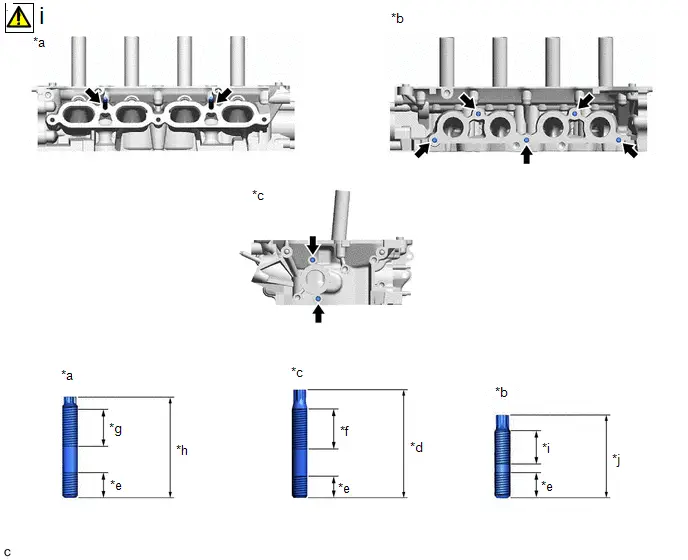
*a |
Seite Saugrohr |
*b |
Abgaskrümmer-Seite |
*c |
Zylinderkopf, hintere Seite |
*d |
55 mm (2.17 in.) |
*e |
13 mm (0,512 in.) |
*f |
26 mm (1.02 in.) |
*g |
24 mm (0.945 in.) |
*h |
49.5 mm (1.95 in.) |
*i |
20 mm (0.787 in.) |
*j |
42 mm (1.65 in.) |
(1) Mit den Steckschlüsseln E7 und E8 „TORX“ die 9 Stehbolzen in der Zylinderkopf-Baugruppe einbauen.
Drehmoment:
9.5 N·m {97 kgf·cm, 84 in·lbf}
4. EINLASSVENTILFÜHRUNGSBUCHSE EINBAUEN
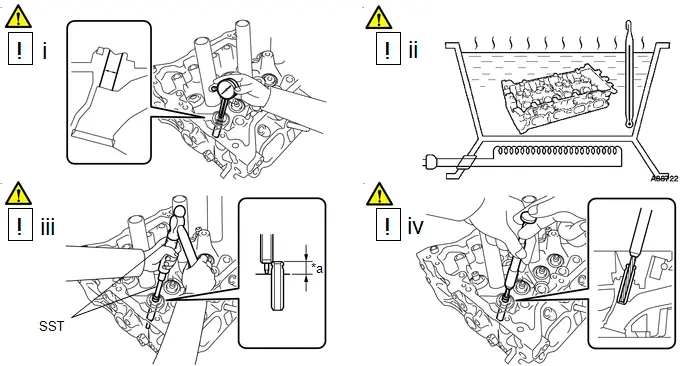
*a |
Höhe |
- |
- |
(1) Mit einem Innenmessschieber den Bohrungsdurchmesser für die Einlassventilführungsbuchse der Zylinderkopf-Baugruppe messen.
Standard-Bohrungsdurchmesser für Einlassventilführungsbuchse:
10.285 bis 10.306 mm (0.4049 bis 0.4057 in.)
Auswahltabelle neue Führungsbuchsen (STD oder O/S 0.05):
Buchsengröße | Buchsendurchmesser |
|---|---|
STD |
10.333 bis 10.344 mm (0.4068 bis 0.4072 in.) |
O/S 0.05 |
10.383 bis 10.394 mm (0.4088 bis 0.4092 in.) |
HINWEIS:
- Wenn der Bohrungsdurchmesser für die Einlassventilführungsbuchse mehr als 10.306 mm (0.40575 in.) beträgt, die Bohrung auf ein Maß von 10.335 bis 10.356 mm (0.40689 bis 0.40772 in.) nacharbeiten, um eine O/S 0.05-Einlassventilführungsbuchse einzubauen.
- Wenn der Bohrungsdurchmesser für die Einlassventilführungsbuchse der Zylinderkopf-Baugruppe mehr als 10.356 mm (0.40772 in.) beträgt, die Zylinderkopf-Baugruppe ersetzen.
(2) Zylinderkopf-Baugruppe auf 80 bis 100 °C erwärmen.
(3) Mit SST und einem Hammer eine neue Einlassventilführungsbuchse bis zur vorgegebenen Überstandshöhe einschlagen.
Standard-Überstandshöhe:
9.9 bis 10.3 mm (0.390 bis 0.406 in.)
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
(4) Mit einer scharfen 5,5-mm-Reibahle die Einlassventilführungsbuchse aufreiben, um das Standard-Ölspiel zwischen Einlassventilführungsbuchse und Ventilschaft zu erhalten.
Standard-Lagerspiel:
0.025 bis 0.060 mm (0.000984 bis 0.002362 in.)
5. AUSLASSVENTILFÜHRUNGSBUCHSE EINBAUEN
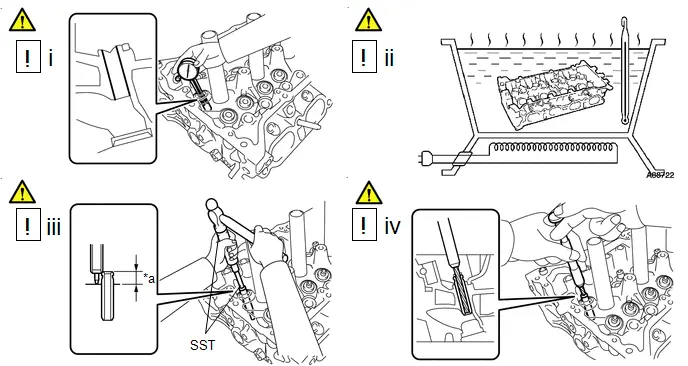
*a |
Höhe |
- |
- |
(1) Mit einem Innenmessschieber den Bohrungsdurchmesser für die Auslassventilführungsbuchse der Zylinderkopf-Baugruppe messen.
Standard-Bohrungsdurchmesser für Auslassventilführungsbuchse:
10.285 bis 10.306 mm (0.4049 bis 0.4057 in.)
Auswahltabelle neue Führungsbuchsen (STD oder O/S 0.05):
Buchsengröße | Buchsendurchmesser |
|---|---|
STD |
10.333 bis 10.344 mm (0.4068 bis 0.4072 in.) |
O/S 0.05 |
10.383 bis 10.394 mm (0.4088 bis 0.4092 in.) |
HINWEIS:
- Wenn der Bohrungsdurchmesser für die Auslassventilführungsbuchse mehr als 10.306 mm (0.40575 in.) beträgt, die Bohrung auf ein Maß von 10.335 bis 10.356 mm (0.40689 bis 0.40772 in.) nacharbeiten, um eine O/S 0.05-Auslassventilführungsbuchse einzubauen.
- Wenn der Bohrungsdurchmesser für die Auslassventilführungsbuchse der Zylinderkopf-Baugruppe mehr als 10.356 mm (0.40772 in.) beträgt, die Zylinderkopf-Baugruppe ersetzen.
(2) Zylinderkopf-Baugruppe auf 80 bis 100 °C erwärmen.
(3) Mit SST und einem Hammer eine neue Auslassventilführungsbuchse bis zur vorgegebenen Überstandshöhe einschlagen.
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
Standard-Überstandshöhe:
11.15 bis 11.55 mm (0.439 bis 0.455 in.)
(4) Mit einer scharfen 5,5-mm-Reibahle die Auslassventilführungsbuchse aufreiben, um das Standard-Ölspiel zwischen Auslassventilführungsbuchse und Ventilschaft zu erhalten.
Standard-Lagerspiel:
0.030 bis 0.065 mm (0.00118 bis 0.00256 in.)
6. VERSCHLUSSSCHRAUBE NR. 1 (GERADE) EINBAUEN
HINWEIS:
Wenn Kühlmittel aus einer geraden Verschlussschraube Nr. 1 austritt oder eine Schraube korrodiert ist, ist sie zu ersetzen.
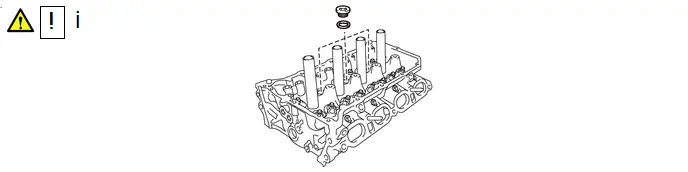
(1) Mit einem geraden Innensechskantschlüssel 10 mm 3 neue Dichtungen und die 3 Verschlussschrauben Nr. 1 (gerade) in der Zylinderkopf-Baugruppe einbauen.
Drehmoment:
44 N·m {449 kgf·cm, 32 ft·lbf}
7. VENTILFEDERSITZ EINBAUEN
8. VENTILSCHAFTDICHTUNG EINBAUEN
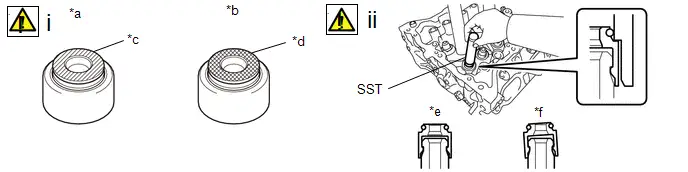
*a |
Ansaugseite |
*b |
Abgasseite |
*c |
Grau |
*d |
Schwarz |
*e |
Korrigieren |
*f |
Falsch |
(1) Eine dünne Schicht Motoröl auf 16 neue Ventilschaftdichtungen auftragen.
HINWEIS:
Beim Einbau der Ventilschaftdichtungen auf die richtige Zuordnung achten. Beispielsweise kann der Einbau einer Einlassventil-Schaftdichtung auf der Auslassseite oder einer Auslassventil-Schaftdichtung auf der Einlassseite später zu Montageproblemen führen.
HINWEIS:
Die Ventilschaftdichtung für das Einlassventil ist grau, die für das Auslassventil ist schwarz.
(2) Mit SST die 16 Ventilschaftdichtungen eindrücken.
SST: 09201-41020
HINWEIS:
- Wird SST nicht verwendet, kann die Ventilschaftdichtung beschädigt oder nicht korrekt sitzen.
- Die Ventilschaftdichtungen nicht schräg eindrücken.
9. EINLASSVENTIL EINBAUEN
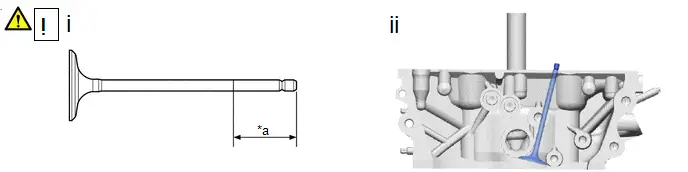
*a |
30 mm (1,18 in.) oder mehr |
- |
- |
(1) Die Spitze des in der Abbildung gezeigten Einlassventils ausreichend mit Motoröl benetzen.
(2) Die 8 Einlassventile in der Zylinderkopf-Baugruppe einbauen.
10. AUSLASSVENTIL EINBAUEN
(a) Dieselbe Vorgehensweise wie bei der Einlassseite anwenden.
11. EINLASSVENTIL-DRUCKFEDER EINBAUEN
 |
HINWEIS:
|
12. AUSLASSVENTIL-DRUCKFEDER EINBAUEN
 |
HINWEIS:
|
13. VENTILFEDERTELLER EINBAUEN
14. VENTILFEDERTELLER-KEILE EINBAUEN
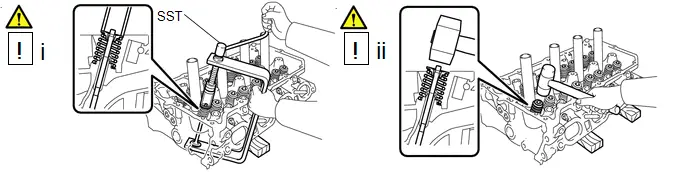
(1) Mit SST und Holzklötzen die innere Druckfeder zusammendrücken und die 16 Ventilfederteller-Keile einbauen.
SST: 09202-70020
09202-01010
09202-01020
SST: 09202-00021
(2) Mit einem Kunststoffhammer das Ventilschaftende leicht anklopfen, um den korrekten Sitz sicherzustellen.
HINWEIS:
- Darauf achten, das Ventilschaftende nicht zu beschädigen.
- Darauf achten, den Ventilfederteller nicht zu beschädigen.
Reparatur
REPARATUR
ARBEITSSCHRITTE
1. VENTILSITZ INSTANDSETZEN
HINWEIS:
- Den Ventilsitz unter Kontrolle der Sitzposition instand setzen.
- Das Schneidwerkzeug allmählich zurücknehmen, damit der Ventilsitz glatt wird.
(a) Mit einem 45°-Fräser den Ventilsitz so nacharbeiten, dass die Ventilsitzbreite größer als der Standardwert ist. |
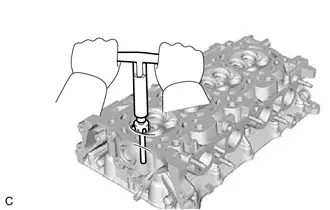 |
(b) Mit 30°- und 75°-Fräsern den Ventilsitz so nacharbeiten, dass das Ventil den gesamten Umfang des Ventilsitzes berührt. Der Kontakt soll in der Mitte des Ventilsitzes liegen, und die Ventilsitzbreite muss über den gesamten Umfang im vorgeschriebenen Bereich liegen. Standard-Ventilsitzbreite: 1,0 bis 1,4 mm (0,0394 bis 0,0551 in.) |
|
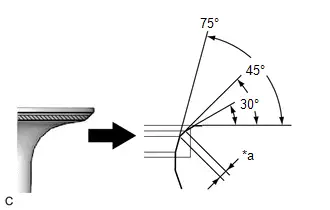
(c) Ventil und Ventilsitz mit Schleifpaste von Hand einschleifen.
(d) Die Position des Ventilsitzes prüfen.