Culata
- Precaución
- Desmontaje
- Inspección
- Montaje
- Reparar
Precaución
PRECAUCIÓN
NOTA:
- Las cifras decimales que superen la posición de 0,01 mm (1/1000 pulg.) en los valores estándar, mínimo y máximo deben usarse solo como referencia.
- Cuando se indiquen tanto el valor estándar como el valor máximo o mínimo para una inspección, use el valor estándar solo como referencia y base cualquier juicio en los valores máximo y mínimo.
Desmontaje
DESMONTAJE
A continuación se muestran los procedimientos necesarios (ajuste, calibración, inicialización o registro) que deben realizarse después de desmontar, instalar o reemplazar piezas durante el desmontaje/montaje de la unidad del motor.
Procedimientos necesarios después de retirar, instalar o reemplazar piezasPieza reemplazada o procedimiento realizado | Procedimiento necesario | Efecto / función inoperativa cuando no se realiza el procedimiento necesario | Enlace |
|---|---|---|---|
| *: Aunque no se sustituya la pieza, es necesario realizar los procedimientos necesarios especificados después de la instalación. *1: También es necesario después de realizar una rotación de neumáticos. *2: No es necesario realizar este procedimiento si los transmisores y válvulas del sistema de advertencia de presión de los neumáticos están instalados en la misma posición. |
|||
Reemplazo de la ECM |
Actualice la clave de seguridad de la ECU |
Se almacenan el historial de control del vehículo Toyota Prius (RoB) |
 |
Configuración de la ECU |
- |
 |
|
Realice el registro del número de identificación del vehículo (VIN) del Toyota Prius |
Se emite el DTC |
 |
|
|
Inspección tras la reparación |
|
 |
Sustitución del conjunto de inversor con convertidor |
Configuración de la ECU |
- |
 |
Aprendizaje del resolver |
|
 |
|
Reemplazo del conjunto del transeje del vehículo híbrido |
|
|
 |
Piezas de la suspensión |
Eje óptico del conjunto de la cámara trasera (ajuste de la posición de la cámara trasera) |
Sistema de monitor de asistencia de estacionamiento |
 |
Inicialización de la ECU de asistencia de estacionamiento |
Sistema de monitor de vista panorámica |
 |
|
Advanced Park |
 |
||
Neumáticos |
|
Sistema de advertencia de presión de los neumáticos |
Consulte los Procedimientos necesarios al reemplazar piezas (para el sistema de advertencia de presión de los neumáticos) en la tabla siguiente |
Eje óptico del conjunto de la cámara trasera (ajuste de la posición de la cámara trasera) |
Sistema de monitor de asistencia de estacionamiento |
 |
|
Inicialización de la ECU de asistencia de estacionamiento |
Sistema de monitor de vista panorámica |
 |
|
Advanced Park |
 |
||
Reemplazo del conjunto del parachoques delantero* |
Ajuste de la vista de la cámara frontal |
Sistema de monitor de vista panorámica |
 |
Advanced Park |
 |
||
NOTA:
Cuando el cable se desconecta o conecta al borne de la batería auxiliar, los sistemas dejan de funcionar temporalmente. Sin embargo, cada sistema tiene una función que completa el aprendizaje la primera vez que se utiliza el sistema.
- El aprendizaje finaliza al conducir el vehículo Toyota Prius
Efecto/función inoperativa cuando no se realizan los procedimientos necesarios
Procedimientos necesarios
Enlace
Sistema de cámara frontal
Conduzca el Toyota Prius en línea recta hacia delante a 35 km/h o más durante 5 segundos o más.

- El aprendizaje se completa al operar el vehículo normalmente
Efecto/función inoperativa cuando no se realizan los procedimientos necesarios
Procedimientos necesarios
Enlace
*1: sin sistema de portón trasero eléctrico *2: con sistema de portón trasero eléctrico
Sistema de control de cierre de puertas eléctrico*1
- Apertura del portón trasero
Realice la operación de desbloqueo de puertas con el interruptor de control de puertas o con el interruptor del transmisor de llave eléctrica.

Sistema de portón trasero eléctrico*2
Restablecer la posición de cierre del portón trasero

Sistema de aire acondicionado
Después de girar el interruptor de encendido a ON, se reconoce la posición estándar del servomotor.
-
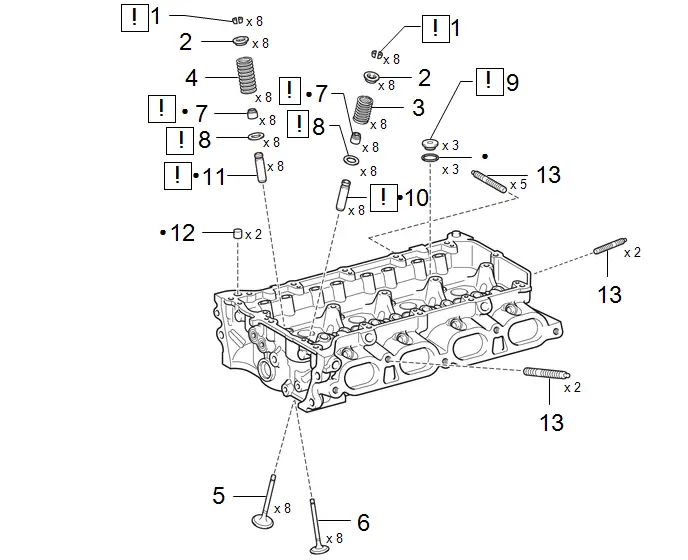
Procedimiento | Código del nombre de la pieza |  |  |  |
|
|---|---|---|---|---|---|
1 |
SEGURO DEL PLATO DE RESORTE DE VÁLVULA |
- |
 |
- |
- |
2 |
PLATO DE RESORTE DE VÁLVULA |
- |
- |
- |
- |
3 |
RESORTE DE COMPRESIÓN DE VÁLVULA DE ADMISIÓN |
- |
- |
- |
- |
4 |
RESORTE DE COMPRESIÓN DE VÁLVULA DE ESCAPE |
- |
- |
- |
- |
5 |
VÁLVULA DE ADMISIÓN |
13711 |
- |
- |
- |
6 |
VÁLVULA DE ESCAPE |
13715 |
- |
- |
- |
7 |
RETÉN DE VÁSTAGO DE VÁLVULA |
- |
 |
- |
- |
8 |
ASIENTO DEL RESORTE DE VÁLVULA |
13734 |
 |
- |
- |
9 |
TAPÓN ROSCADO RECTO N.º 1 |
11117E |
 |
- |
- |
10 |
CASQUILLO DE GUÍA DE VÁLVULA DE ADMISIÓN |
11122 |
 |
- |
- |
11 |
CASQUILLO DE GUÍA DE VÁLVULA DE ESCAPE |
11126 |
 |
- |
- |
12 |
PASADOR DE ANILLO |
- |
- |
- |
- |
13 |
ESPÁRRAGO |
- |
- |
- |
- |
● |
Pieza no reutilizable |
- |
- |
PROCEDIMIENTO
1. DESMONTE EL SEGURO DEL PLATO DE RESORTE DE VÁLVULA
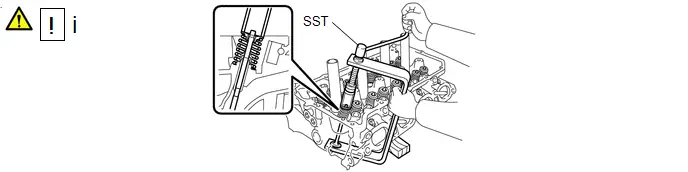
(1) Con la SST y bloques de madera, comprima el resorte de compresión interior y retire los 16 seguros del plato de resorte de válvula.
SST: 09202-70020
09202-01010
09202-01020
SST: 09202-00021
2. DESMONTE EL PLATO DE RESORTE DE VÁLVULA
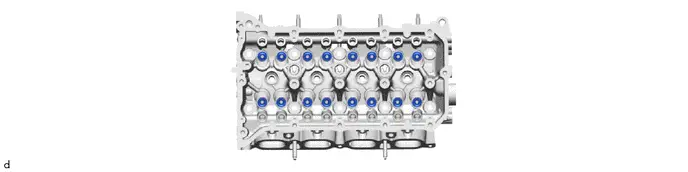
3. DESMONTE EL RESORTE DE COMPRESIÓN DE VÁLVULA DE ADMISIÓN
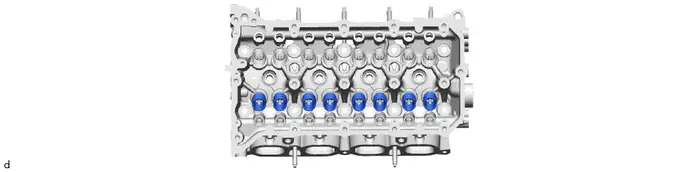
4. DESMONTE EL RESORTE DE COMPRESIÓN DE VÁLVULA DE ESCAPE
(a) Realice el mismo procedimiento que para el lado de admisión.
5. DESMONTE LA VÁLVULA DE ADMISIÓN
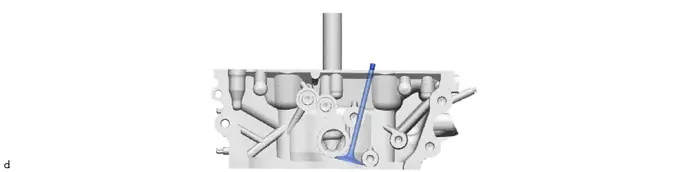
6. DESMONTE LA VÁLVULA DE ESCAPE
(a) Realice el mismo procedimiento que para el lado de admisión.
7. DESMONTE EL RETÉN DE VÁSTAGO DE VÁLVULA
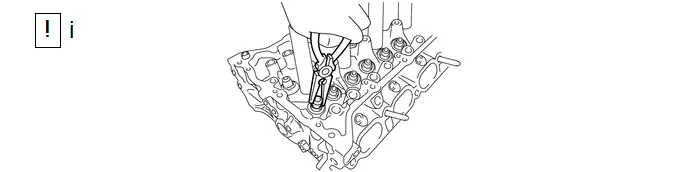
(1) Con unos alicates de punta fina, retire los 16 retenes de vástago de válvula.
8. DESMONTE EL ASIENTO DEL RESORTE DE VÁLVULA
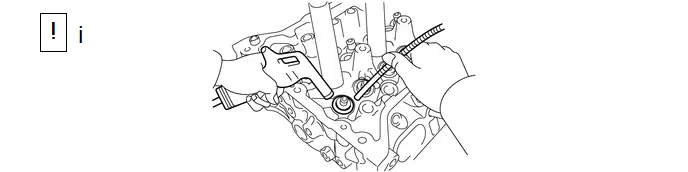
(1) Con aire comprimido y un imán de mano, retire los 16 asientos de resorte de válvula del conjunto de culata soplando aire sobre ellos.
9. DESMONTE EL TAPÓN ROSCADO RECTO N.º 1
 |
AVISO: Si hay fuga de refrigerante por un tapón roscado recto n.º 1 o si el tapón está corroído, reemplácelo. |
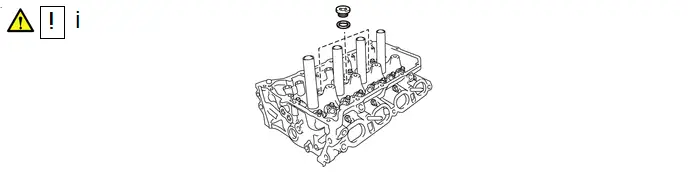
(1) Con una llave hexagonal recta de 10 mm, retire los 3 tapones roscados rectos N.º 1 y las 3 juntas del subconjunto de la culata.
10. RETIRE EL CASQUILLO DE LA GUÍA DE VÁLVULA DE ADMISIÓN
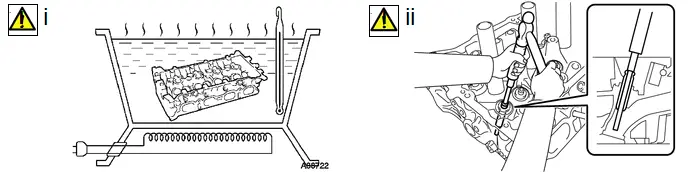
(1) Caliente el subconjunto de la culata a una temperatura de 80 a 100 °C.
(2) Con la SST y un martillo, extraiga por golpeo el casquillo de la guía de válvula de admisión.
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
11. RETIRE EL CASQUILLO DE LA GUÍA DE VÁLVULA DE ESCAPE
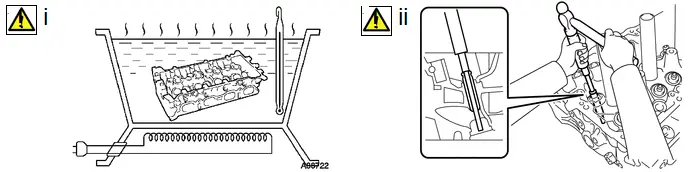
(1) Caliente el subconjunto de la culata a una temperatura de 80 a 100 °C.
(2) Con la SST y un martillo, extraiga por golpeo el casquillo de la guía de válvula de escape.
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
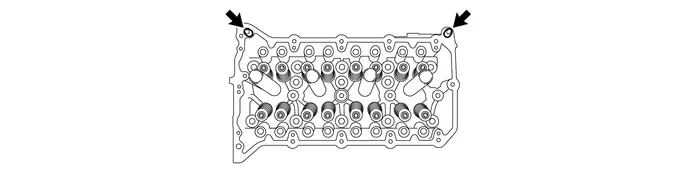
12. RETIRE EL PASADOR DE ANILLO
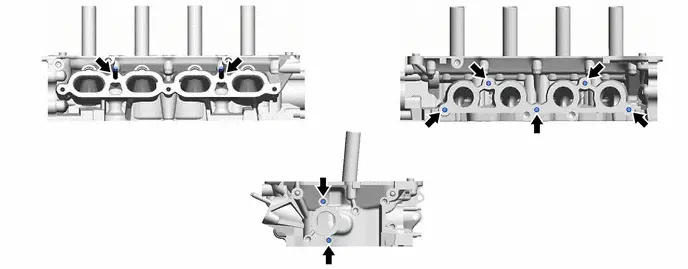
13. RETIRE EL ESPÁRRAGO
Inspección
INSPECCIÓN
PROCEDIMIENTO
1. INSPECCIONE EL SUBCONJUNTO DE LA CULATA PARA DETECTAR DEFORMACIÓN
(a) Con una regla de precisión y una galga de espesores, compruebe si están deformadas las superficies que están en contacto con el subconjunto de la culata y con el colector. Alabeo máximo:
|
|
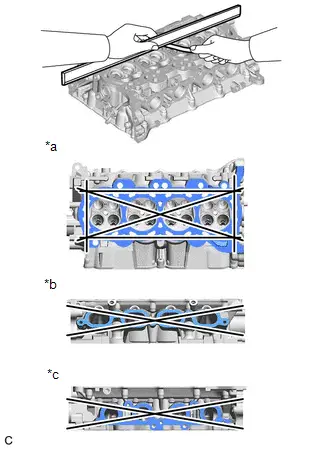
(b) Si la deformación es superior al máximo, reemplace el subconjunto de la culata.
2. INSPECCIONE EL SUBCONJUNTO DE LA CULATA PARA DETECTAR GRIETAS
(a) Con un líquido penetrante, compruebe si hay grietas en los conductos de admisión, los conductos de escape y la superficie inferior del subconjunto de la culata. |
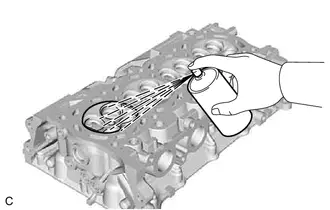 |
(b) Si se encuentran grietas, reemplace el subconjunto de la culata.
3. INSPECCIONE LA VÁLVULA DE ADMISIÓN
(a) Con un calibre de Vernier, mida la longitud total de la válvula de admisión. Longitud total estándar:
(1) Si la longitud total es inferior al mínimo, reemplace la válvula de admisión. |
|
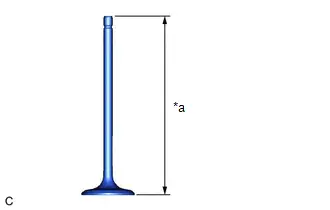
(b) Con un micrómetro, mida el diámetro del vástago de la válvula. Diámetro estándar del vástago de válvula:
(1) Si el diámetro del vástago de la válvula no está dentro de las especificaciones, compruebe la holgura de aceite del casquillo de la guía de válvula de admisión. NOTA: Haga clic aquí |
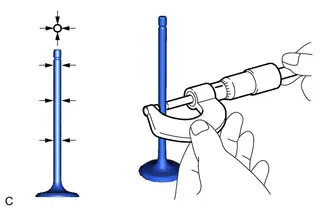 |

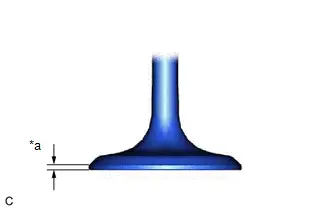
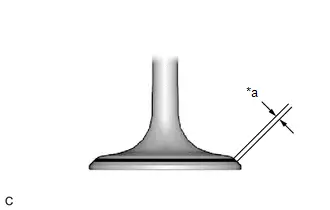
(c) Con un calibre de Vernier, mida el espesor del margen de la cabeza de la válvula. Espesor estándar del margen:
(1) Si el espesor del margen es inferior al mínimo, reemplace la válvula de admisión. |
|
4. INSPECCIONE LA VÁLVULA DE ESCAPE
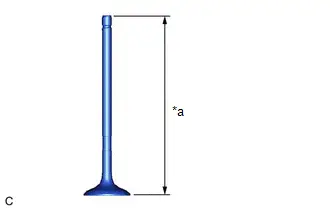
(a) Con un calibre de Vernier, mida la longitud total de la válvula de escape. Longitud total estándar:
(1) Si la longitud total es inferior al mínimo, reemplace la válvula de escape. |
|
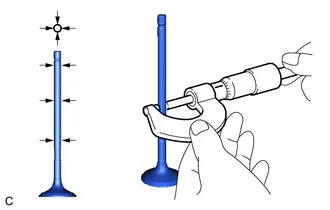
(b) Con un micrómetro, mida el diámetro del vástago de la válvula. Diámetro estándar del vástago de válvula:
(1) Si el diámetro del vástago de la válvula no está dentro de las especificaciones, compruebe la holgura de aceite del casquillo de la guía de válvula de escape. NOTA: Haga clic aquí |
 |

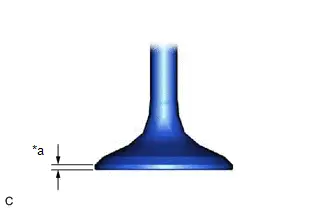
(c) Con un calibre de Vernier, mida el espesor del margen de la cabeza de la válvula. Espesor estándar del margen:
(1) Si el espesor del margen es inferior al mínimo, reemplace la válvula de escape. |
|
5. INSPECCIONE EL MUELLE DE COMPRESIÓN INTERIOR
(a) Con un calibre de Vernier, mida la longitud libre del muelle de compresión interior. Longitud libre estándar:
AVISO: Los muelles de compresión interiores se fabrican en 2 longitudes diferentes. Asegúrese de que todos los muelles de compresión interiores tengan la misma longitud al reemplazarlos. |
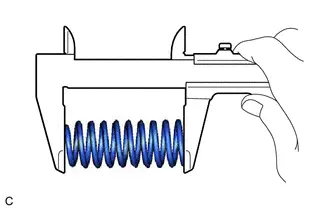 |
(b) Con una escuadra de acero, mida el ángulo del muelle de compresión interior. Ángulo máximo (referencia): 2° (1) Si la desviación es superior al máximo, reemplace el muelle de compresión interior. |
|
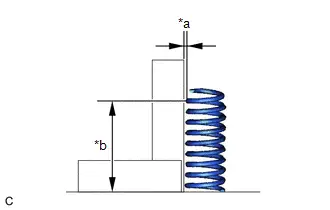
6. INSPECCIONE LA HOLGURA DE ACEITE DEL CASQUILLO DE LA GUÍA DE VÁLVULA
(a) Con un calibre de interiores, mida el diámetro interior del casquillo de la guía de válvula. Diámetro interior estándar del casquillo de la guía de válvula:
|
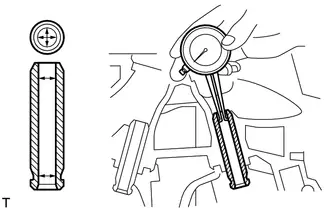 |
(b) Reste la medida del diámetro del vástago de la válvula de la medida del diámetro interior del casquillo de la guía de válvula.
Holgura de aceite estándar:
Elemento | Holgura de aceite máxima | Condición especificada | Resultado |
|---|---|---|---|
Lado de admisión |
0.080 mm 0,00315 in. |
0.025 a 0.060 mm 0.000984 a 0.00236 in. |
mm pulg. |
Lado de escape |
0.085 mm 0.00335 in. |
0.030 a 0.065 mm 0.00118 a 0.00256 in. |
mm pulg. |
NOTA:
Holgura de aceite = Diámetro interior - Diámetro del vástago de válvula
(1) Si la holgura de aceite es mayor que el máximo, reemplace la válvula y el casquillo de la guía de válvula.
7. INSPECCIONAR LOS ASIENTOS DE VÁLVULA
Procedimiento previo1
(a) Aplique una capa fina de azul de Prusia en la cara de la válvula. |
|
(b) Presione ligeramente la cara de la válvula contra el asiento de válvula.
AVISO:
No gire la válvula mientras la presiona.
Procedimiento1
(c) Revise la cara de la válvula y el asiento de válvula.
(1) Si aparece azul de Prusia a 360° alrededor de toda la cara de la válvula, la cara de la válvula es concéntrica.
(2) Si la cara de la válvula no es concéntrica, reemplace la válvula.
(3) Si aparece azul de Prusia a 360° alrededor de todo el asiento de válvula, el asiento de válvula y la cara de la válvula son concéntricos.
(4) Si la cara de la válvula no es concéntrica, rectifique el asiento de válvula.
NOTA:
Haga clic aquí
(5) Mida el ancho de la zona de contacto entre el asiento de válvula y la cara de la válvula.
Ancho estándar:
Elemento | Condición especificada | Resultado |
|---|---|---|
Lado de admisión |
1.0 a 1.4 mm 0.0394 a 0.0551 in. |
mm pulg. |
Lado de escape |
1.0 a 1.4 mm 0.0394 a 0.0551 in. |
mm pulg. |
Procedimiento posterior1
(d) Ninguno
Montaje
MONTAJE
NOTA:
Realice la "Inspección después de la reparación" después de reemplazar el subconjunto de la culata.
Haga clic aquí
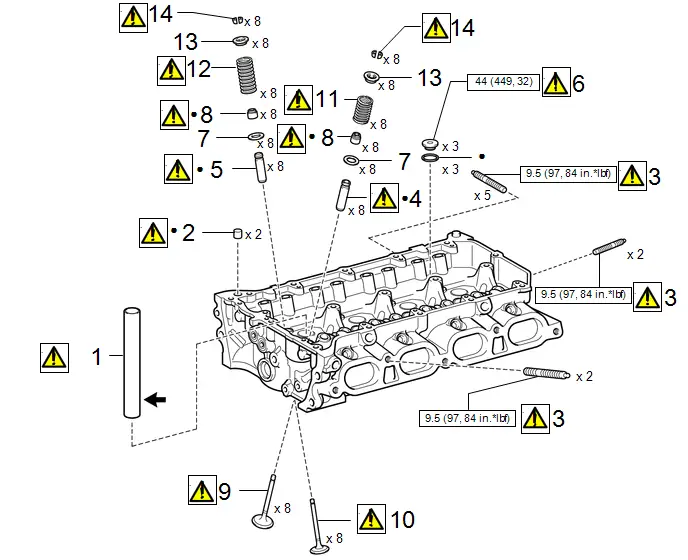
Procedimiento | Código del nombre de la pieza |  |  |  |
|
|---|---|---|---|---|---|
1 |
TUBO DE BUJÍA |
- |
 |
- |
- |
2 |
PASADOR DE ANILLO |
- |
 |
- |
- |
3 |
ESPÁRRAGO |
- |
 |
- |
- |
4 |
CASQUILLO DE GUÍA DE VÁLVULA DE ADMISIÓN |
11122 |
 |
- |
- |
5 |
CASQUILLO DE GUÍA DE VÁLVULA DE ESCAPE |
11126 |
 |
- |
- |
6 |
TAPÓN ROSCADO RECTO N.º 1 |
11117E |
 |
- |
- |
7 |
ASIENTO DEL RESORTE DE VÁLVULA |
13734 |
- |
- |
- |
8 |
RETÉN DE VÁSTAGO DE VÁLVULA |
- |
 |
- |
- |
9 |
VÁLVULA DE ADMISIÓN |
13711 |
 |
- |
- |
10 |
VÁLVULA DE ESCAPE |
13715 |
 |
- |
- |
11 |
RESORTE DE COMPRESIÓN DE VÁLVULA DE ADMISIÓN |
- |
 |
- |
- |
12 |
RESORTE DE COMPRESIÓN DE VÁLVULA DE ESCAPE |
- |
 |
- |
- |
13 |
PLATO DE RESORTE DE VÁLVULA |
- |
- |
- |
- |
14 |
SEGURO DEL PLATO DE RESORTE DE VÁLVULA |
- |
 |
- |
- |
 |
N*m (kgf*cm, ft.*lbf): Par de apriete especificado |
● |
Pieza no reutilizable |
 |
Adhesivo 1324 |
★ |
Pieza con revestimiento previo |
PROCEDIMIENTO
1. INSTALAR EL TUBO DE BUJÍA
 |
NOTA: Al usar un subconjunto de culata nuevo, el tubo de bujía debe reemplazarse. |
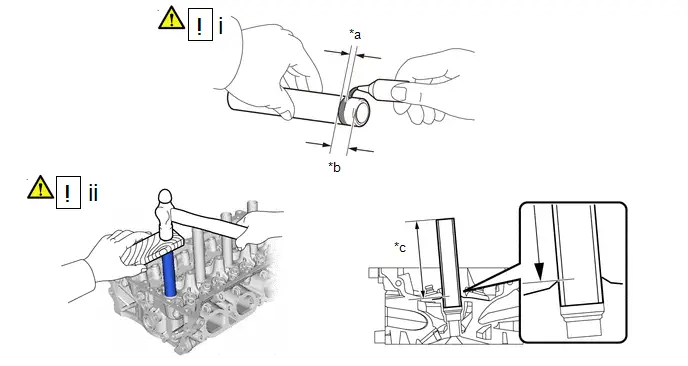
*a |
Ancho de aplicación |
*b |
1.0 a 13.0 mm (0.0394 a 0.512 in.) |
*c |
Altura de saliente |
- |
- |
(1) Aplique adhesivo en la zona del tubo de bujía nuevo indicada en la ilustración.
Adhesivo:
Adhesivo original Toyota 1324, Three Bond 1324 o equivalente
Ancho de aplicación estándar:
1.0 a 3.0 mm (0.0394 a 0.118 in.)
AVISO:
- Instale el tubo de bujía dentro de los 3 minutos posteriores a la aplicación del adhesivo.
- Tenga cuidado de no deformar el tubo de bujía.
- Tenga cuidado de no exponer el adhesivo al aceite del motor durante al menos 1 hora después de instalar el tubo de bujía.
(2) Usando un bloque de madera y un martillo, golpee el tubo de bujía hasta la altura de saliente especificada.
Altura de saliente estándar:
122 mm (4.80 pulg.)
AVISO:
Para evitar introducir el tubo de bujía demasiado, mida la altura de saliente mientras lo golpea.
2. INSTALAR EL PASADOR DE ANILLO
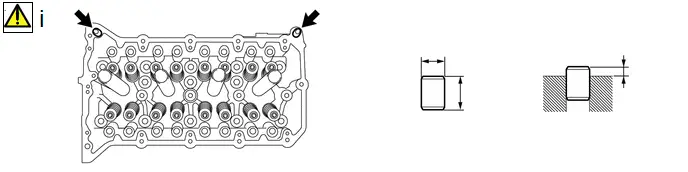
(1) Usando un martillo de plástico, golpee 2 pasadores de anillo nuevos hasta la altura de saliente especificada.
Pasador de anillo estándar:
Elemento | Altura | Ancho | Altura de saliente |
|---|---|---|---|
Pasador de anillo |
11.7 a 12.3 mm (0.461 a 0.484 in.) |
12.0 mm (0.472 in.) |
6.5 a 7.5 mm (0.256 a 0.295 in.) |
3. INSTALAR EL PERNO PRISIONERO
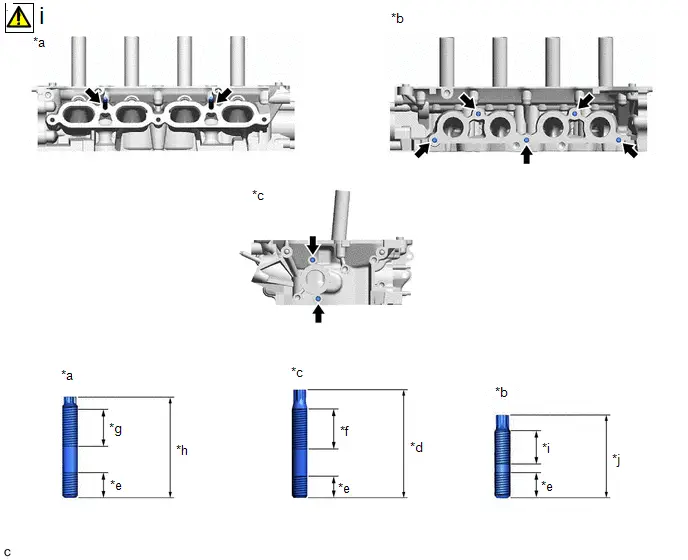
*a |
Lado del colector de admisión |
*b |
Lado del colector de escape |
*c |
Lado trasero de la culata |
*d |
55 mm (2.17 in.) |
*e |
13 mm (0.512 pulg.) |
*f |
26 mm (1.02 in.) |
*g |
24 mm (0.945 in.) |
*h |
49.5 mm (1.95 in.) |
*i |
20 mm (0.787 in.) |
*j |
42 mm (1.65 in.) |
(1) Usando las llaves de vaso "TORX" E7 y E8, instale los 9 pernos prisioneros en el subconjunto de la culata.
Par de apriete:
9.5 N·m {97 kgf·cm, 84 pulg·lbf}
4. INSTALAR EL CASQUILLO DE LA GUÍA DE VÁLVULA DE ADMISIÓN
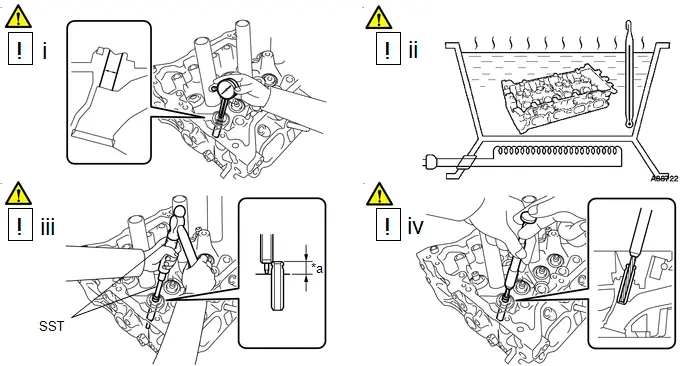
*a |
Altura |
- |
- |
(1) Usando un calibre de interiores, mida el diámetro del alojamiento del casquillo de la guía de válvula de admisión del subconjunto de la culata.
Diámetro estándar del alojamiento del casquillo de la guía de válvula de admisión:
10.285 a 10.306 mm (0.4049 a 0.4057 in.)
Tabla de selección de casquillos de guía nuevos (STD o O/S 0.05):
Tamaño del casquillo | Diámetro del casquillo |
|---|---|
STD |
10.333 a 10.344 mm (0.4068 a 0.4072 in.) |
O/S 0.05 |
10.383 a 10.394 mm (0.4088 a 0.4092 in.) |
NOTA:
- Si el diámetro del alojamiento del casquillo de la guía de válvula de admisión es mayor de 10.306 mm (0.40575 in.), mecanice el alojamiento del casquillo hasta una dimensión de 10.335 a 10.356 mm (0.40689 a 0.40772 in.) para instalar un casquillo de guía de válvula de admisión O/S 0.05.
- Si el diámetro del alojamiento del casquillo de la guía de válvula de admisión del subconjunto de la culata es mayor de 10.356 mm (0.40772 in.), reemplace el subconjunto de la culata.
(2) Caliente el subconjunto de la culata a 80 a 100 °C.
(3) Usando la herramienta SST y un martillo, golpee un casquillo de guía de válvula de admisión nuevo hasta la altura de saliente especificada.
Altura de saliente estándar:
9.9 a 10.3 mm (0.390 a 0.406 in.)
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
(4) Usando un escariador afilado de 5.5 mm, escarie el casquillo de la guía de válvula de admisión para obtener la holgura de aceite estándar entre el casquillo de la guía y el vástago de la válvula.
Holgura de aceite estándar:
0.025 a 0.060 mm (0.000984 a 0.002362 in.)
5. INSTALAR EL CASQUILLO DE LA GUÍA DE VÁLVULA DE ESCAPE
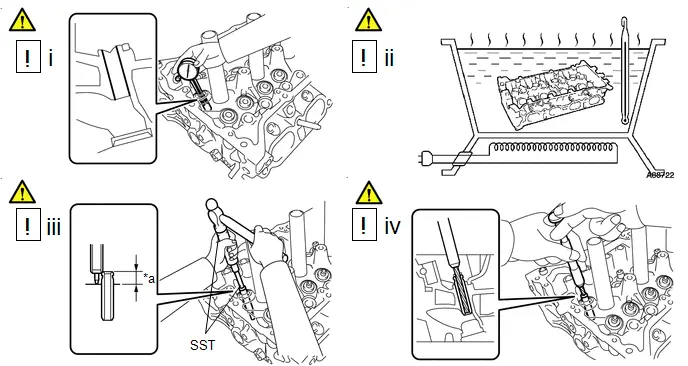
*a |
Altura |
- |
- |
(1) Usando un calibre de interiores, mida el diámetro del alojamiento del casquillo de la guía de válvula de escape del subconjunto de la culata.
Diámetro estándar del alojamiento del casquillo de la guía de válvula de escape:
10.285 a 10.306 mm (0.4049 a 0.4057 in.)
Tabla de selección de casquillos de guía nuevos (STD o O/S 0.05):
Tamaño del casquillo | Diámetro del casquillo |
|---|---|
STD |
10.333 a 10.344 mm (0.4068 a 0.4072 in.) |
O/S 0.05 |
10.383 a 10.394 mm (0.4088 a 0.4092 in.) |
NOTA:
- Si el diámetro del alojamiento del casquillo de la guía de válvula de escape es mayor de 10.306 mm (0.40575 in.), mecanice el alojamiento del casquillo hasta una dimensión de 10.335 a 10.356 mm (0.40689 a 0.40772 in.) para instalar un casquillo de guía de válvula de escape O/S 0.05.
- Si el diámetro del alojamiento del casquillo de la guía de válvula de escape del subconjunto de la culata es mayor de 10.356 mm (0.40772 in.), reemplace el subconjunto de la culata.
(2) Caliente el subconjunto de la culata a 80 a 100 °C.
(3) Usando la herramienta SST y un martillo, golpee un casquillo de guía de válvula de escape nuevo hasta la altura de saliente especificada.
SST: 09201-10000
09201-01050
SST: 09950-70010
09951-07100
Altura de saliente estándar:
11.15 a 11.55 mm (0.439 a 0.455 in.)
(4) Usando un escariador afilado de 5.5 mm, escarie el casquillo de la guía de válvula de escape para obtener la holgura de aceite estándar entre el casquillo de la guía y el vástago de la válvula.
Holgura de aceite estándar:
0.030 a 0.065 mm (0.00118 a 0.00256 in.)
6. INSTALAR EL TAPÓN ROSCADO RECTO N.º 1
NOTA:
Si hay fuga de refrigerante por un tapón roscado recto n.º 1 o si el tapón está corroído, reemplácelo.
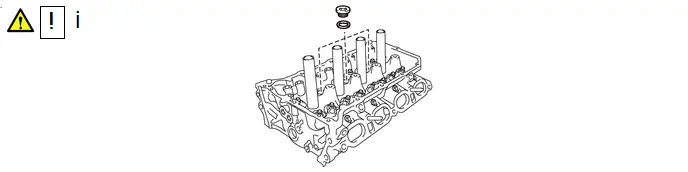
(1) Usando una llave hexagonal recta de 10 mm, instale 3 juntas nuevas y los 3 tapones roscados rectos N.º 1 en el subconjunto de la culata.
Par de apriete:
44 N·m {449 kgf·cm, 32 lbf·pie}
7. INSTALAR EL ASIENTO DEL RESORTE DE VÁLVULA
8. INSTALAR EL SELLO DE ACEITE DEL VÁSTAGO DE VÁLVULA
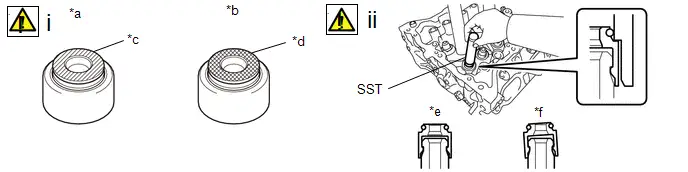
*a |
Lado de admisión |
*b |
Lado de escape |
*c |
Gris |
*d |
Negro |
*e |
Corregir |
*f |
No correcto |
(1) Aplique una capa fina de aceite de motor a 16 sellos de aceite de vástago de válvula nuevos.
AVISO:
Preste atención al instalar los sellos de aceite del vástago de válvula. Por ejemplo, instalar un sello de admisión en el lado de escape, o un sello de escape en el lado de admisión, puede causar problemas de instalación más adelante.
NOTA:
El sello de aceite del vástago de válvula de admisión es gris y el de escape es negro.
(2) Usando la herramienta SST, presione los 16 sellos de aceite del vástago de válvula.
SST: 09201-41020
AVISO:
- Si no se usa la herramienta SST, el sello de aceite del vástago de válvula se dañará o quedará mal asentado.
- No presione los sellos de aceite del vástago de válvula en ángulo.
9. INSTALAR LA VÁLVULA DE ADMISIÓN
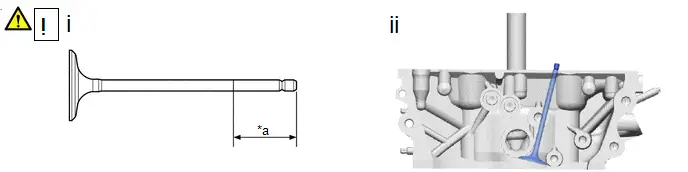
*a |
30 mm (1.18 pulg.) o más |
- |
- |
(1) Aplique suficiente aceite de motor en la zona de la punta de la válvula de admisión que se muestra en la ilustración.
(2) Instale las 8 válvulas de admisión en el subconjunto de la culata.
10. INSTALAR VÁLVULA DE ESCAPE
(a) Realice el mismo procedimiento que para el lado de admisión.
11. INSTALAR MUELLE DE COMPRESIÓN DE LA VÁLVULA DE ADMISIÓN
 |
AVISO:
|
12. INSTALAR MUELLE DE COMPRESIÓN DE LA VÁLVULA DE ESCAPE
 |
AVISO:
|
13. INSTALAR PLATILLO DEL MUELLE DE VÁLVULA
14. INSTALAR CUÑAS DEL PLATILLO DEL MUELLE DE VÁLVULA
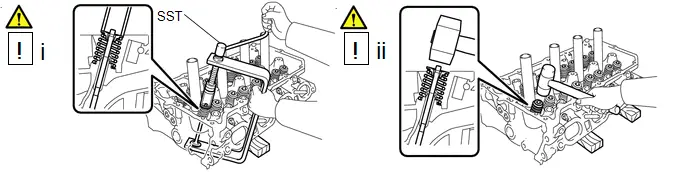
(1) Usando la SST y tacos de madera, comprima el muelle de compresión interior e instale las 16 cuñas del platillo del muelle de válvula.
SST: 09202-70020
09202-01010
09202-01020
SST: 09202-00021
(2) Usando un martillo de plástico, golpee ligeramente la punta del vástago de la válvula para asegurar un ajuste correcto.
AVISO:
- Tenga cuidado de no dañar la punta del vástago de la válvula.
- Tenga cuidado de no dañar el platillo del muelle de válvula.
Reparar
REPARACIÓN
PROCEDIMIENTO
1. REPARAR ASIENTO DE VÁLVULA
AVISO:
- Repare el asiento de la válvula mientras verifica la posición de asentamiento.
- Libere la fresa gradualmente para dejar el asiento de la válvula liso.
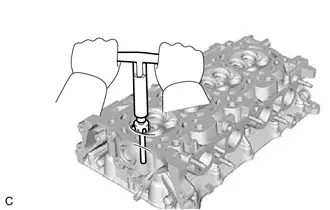
(a) Usando una fresa de 45°, rectifique el asiento de la válvula de forma que el ancho del asiento sea mayor que el estándar. |
 |
(b) Usando fresas de 30° y 75°, rectifique el asiento de la válvula de forma que la válvula haga contacto con toda la circunferencia del asiento. El contacto debe quedar en el centro del asiento, y el ancho del asiento debe mantenerse dentro del rango especificado en toda su circunferencia. Ancho estándar del asiento de válvula: 1.0 a 1.4 mm (0.0394 a 0.0551 pulg.) |
|
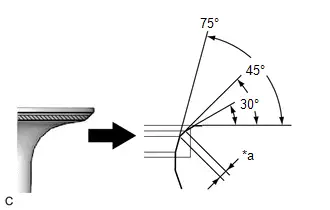
(c) Asiente a mano la válvula y su asiento con pasta abrasiva.
(d) Verifique la posición de asentamiento de la válvula.