Mecanizado de la culata / de las válvulas
INFORMACIÓN GENERAL
Los asientos de válvula con marcas de desgaste y quemaduras pueden mecanizarse, manteniendo los ángulos de corrección y el ancho del asiento. De lo contrario, la culata debe reemplazarse. Mecanice siempre los asientos de válvula hasta obtener un aspecto impecable de la superficie de trabajo. El asiento de válvula puede reemplazarse con el equipo de prensado habitual del taller. Para el mecanizado se necesita una fresa para asientos de válvula. Como el manejo de esta herramienta requiere experiencia especial, este trabajo debe realizarse en taller.Comprobación del aspecto de la superficie de trabajo del platillo de válvula
PROCEDIMIENTO
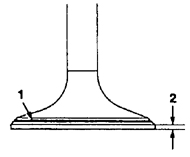
1. La superficie de contacto de la cara de la válvula (1) debe encontrarse en el centro del ancho del platillo de válvula y discurrir uniformemente por toda la circunferencia.
2. Si el espesor del platillo de válvula (2) es inferior al límite de desgaste (valor límite), reemplace la válvula.
Dimensiones de mecanizado de la culata Si la deformación de la superficie de estanqueidad supera el valor límite de 0,1 mm, debe mecanizarse la superficie de estanqueidad de la culata.
Altura de la nueva culata: 137,9–138,1 mm. Advertencia La culata y el bloque de motor pueden mecanizarse en conjunto como máximo 0,2 mm.
Pon a prueba tus conocimientos
Un test rápido sobre el Nissan Sunny: cada respuesta trae una explicación y un enlace a la página del manual.