Desarmado de la culata
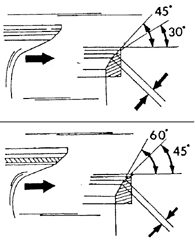
Asientos de válvulas
Figura superior: asientos de las válvulas de admisión.
Figura inferior: asientos de las válvulas de escape.
La anchura de la superficie de contacto del asiento de la válvula se mide entre ambas flechas
PROCEDIMIENTO
1. Compruebe el desgaste de todos los componentes de la culata. Limpie las superficies de la culata (para eliminar los restos de la junta antigua utilice una rasqueta, sin rayar el material de la culata). Realice las comprobaciones e inspecciones según las siguientes instrucciones.
Muelles de válvulas
2. Para inspeccionar los muelles de válvulas debe utilizarse un banco de prueba de muelles. Si no se dispone de él, el muelle usado puede compararse con uno nuevo. Para ello, sujete ambos muelles, colocados uno detrás del otro, juntos en un tornillo de banco y apriete lentamente el tornillo. Si ambos muelles se comprimen el mismo valor, esto indica que tienen aproximadamente la misma tensión. Pero si el muelle antiguo se comprime considerablemente más que el nuevo, esto indica fatiga; los muelles deben sustituirse en juego.

3. La longitud libre del muelle puede medirse con un calibre, como se muestra en la figura. Coloque los muelles uno a uno sobre una superficie lisa (placa de vidrio) de forma que la espira cerrada quede en la parte inferior. Coloque junto al muelle una escuadra de acero. Mida la holgura entre los muelles y el ángulo en la parte superior. La dimensión admisible depende del tipo de motor. Si se supera la tolerancia, el muelle está torcido.
Guías de válvulas
4. Limpie las guías pasando por ellas un trapo empapado en gasolina. Es preferible limpiar los vástagos de las válvulas con un cepillo de alambre rotativo, sujetándolo en el mandril de un taladro eléctrico y sosteniendo el vástago de la válvula junto a él. Introduzca las válvulas una por una en los orificios. Para comprobar la holgura de los vástagos de las válvulas en los orificios, necesita un comparador de cuadrante y un calibre con nonius. La comprobación ya se describió para los motores de gasolina, pero en el motor diésel el diámetro interior de los casquillos de guía debe estar entre 8,01 y 8,03 mm. El diámetro del vástago de la válvula es de 7,975–7,990 mm para las válvulas de admisión y de 7,960–7,975 mm para las válvulas de escape.
5. Reste el diámetro de los vástagos de las válvulas del diámetro interior de los casquillos de guía. El resultado es la holgura del vástago de la válvula en el orificio, que no debe superar 0,1 mm para las válvulas de admisión y 0,12 mm para las válvulas de escape.
6. Antes de sustituir una guía de válvula, compruebe el estado general de la culata. Las culatas con pequeñas grietas entre los asientos de válvula, o entre el asiento de válvula y la primera rosca del orificio de la bujía, pueden volver a instalarse y repararse siempre que las grietas no tengan más de 0,5 mm de ancho. Compruebe también la alabeo de la superficie de la culata, según se describe más adelante.
7. Para sustituir una guía de válvula, saque el casquillo antiguo golpeándolo con un botador desde la parte superior de la culata. Antes de extraer las guías, siga las instrucciones siguientes
8. Mida con un calibre de profundidad o una regla graduada cuánto sobresale la guía de válvula por encima de la superficie superior de la culata.
9. Caliente la culata a 80–100 °C y extraiga la guía antigua golpeándola desde la parte superior hacia la cámara de combustión. El botador debe tener en su extremo un rebaje adaptado al diámetro interior de la guía.
10. Mida con un comparador de cuadrante el diámetro interior del orificio de alojamiento de la guía en la culata. Si la medida está entre 13,0 mm y 13,027 mm, puede instalarse una guía de diámetro exterior nominal. Si el diámetro supera 13,027 mm, debe instalarse una guía de diámetro exterior sobremedida. Esto significa que los orificios de alojamiento de las guías deben mandrinarse en un taller.
11. No intente simplemente introducir a golpes guías de diámetro exterior sobremedida en los orificios. Si tiene experiencia con escariadores, puede escariar los orificios hasta un diámetro de 13,050–13,077 mm para instalar guías de tamaño sobremedida.
12. Si se sustituyen las guías de válvula, también deben sustituirse las válvulas, y los asientos de válvula deben rectificarse.

13. Limpie las superficies interiores de los orificios de alojamiento. Lubrique las guías nuevas e introdúzcalas a presión desde el lado del árbol de levas en la culata, calentada a 90 °C, de modo que el extremo superior sobresalga por encima de la superficie superior de la culata la misma distancia que se midió antes de extraer las guías antiguas.
14. Después del prensado, escarie las guías de válvula con un escariador de 8,0 mm. Las válvulas de admisión deben tener una holgura de 0,02–0,055 mm; las válvulas de escape deben tener una holgura de 0,035–0,070 mm.
15. Después de sustituir las guías de válvula, deben fresarse los asientos de válvula. Si los asientos ya no se pueden mecanizar, no tiene sentido sustituir las guías.
Asientos de válvula
16. Compruebe los asientos de válvula (ver fig. Asientos de válvula) para detectar desgaste y picaduras. Las pequeñas señales de desgaste pueden eliminarse con una fresa de 45°. Sin embargo, si el asiento está muy desgastado, los asientos de válvula deben refrentarse de nuevo. Los ángulos especificados se muestran en la fig. Asientos de válvula. Además, debe utilizarse un ángulo de corrección para corregir la altura del chaflán del asiento de válvula, es decir, debe utilizarse una fresa de 30° (válvulas de admisión) o de 60° (válvulas de escape). Como ya se ha mencionado, los asientos de válvula pueden rectificarse por completo si se instalan guías de válvula nuevas.
17. Primero frese el ángulo de 45° y después rectifique ligeramente con fresas de 30° y 60° o 75° el borde superior e inferior del asiento, para reducir el ancho del chaflán del asiento y centrarlo. El ancho del chaflán de trabajo del asiento debe ser de 1,2–1,6 mm para las válvulas de admisión y de 1,6–2,0 mm para las válvulas de escape. Finalice el fresado en cuanto el chaflán del asiento tenga un ancho dentro de la tolerancia.
18. Los asientos rectificados deben rectificarse a mano (esmerilarse). Para ello, aplique pasta de esmerilar en la superficie del asiento de la válvula e introduzca la válvula correspondiente en su asiento. Coloque una ventosa en la válvula y gírela en ambos sentidos. Después del esmerilado, limpie cuidadosamente todas las piezas para eliminar la pasta y la suciedad, y compruebe el asiento de la válvula en el platillo de la válvula y el chaflán del asiento.
19. Un anillo mate continuo indica el ancho del chaflán del asiento de la válvula y debe ser visible en ambas piezas. Haga varias marcas con lápiz en el "anillo" del platillo de la válvula. Las marcas deben distribuirse alrededor de la circunferencia, separadas 1 mm entre sí. A continuación, introduzca con cuidado la válvula en la guía y el asiento, gírela 90° ejerciendo cierta presión sobre ella (use una ventosa). Vuelva a extraer la válvula y compruebe si las marcas de lápiz han desaparecido del chaflán. Si el ancho de los chaflanes de los asientos de válvula está dentro de las tolerancias especificadas, la culata puede volver a instalarse. En caso contrario, rectifique los asientos de válvula o, en el peor de los casos, sustituya la culata.
Válvulas
20. La descripción de las válvulas de los motores de gasolina también se aplica a las válvulas de los motores diésel. El borde del platillo de la válvula debe tener un grosor de 0,9 mm en las válvulas de admisión y de 1,0 mm en las válvulas de escape. En caso contrario, deben instalarse válvulas nuevas. Las medidas de las válvulas se realizan de acuerdo con la tabla de dimensiones y ajustes.
Culata
21. Limpie las superficies de contacto de la culata y del bloque de cilindros, e inspeccione la deformación de la superficie de la culata. Para ello, coloque una regla de precisión sobre la culata y, con un juego de galgas de espesores, determine la holgura a lo largo, a lo ancho y en diagonal de la superficie de la culata. Si se puede insertar una galga de más de 0,20 mm, reemplace la culata. Realice la misma verificación en la superficie de contacto del múltiple. Aquí también se permite una holgura de 0,20 mm.
Asientos de válvula
22. Los asientos de válvula de la culata pueden reemplazarse. Los asientos viejos se extraen golpeándolos desde la parte superior de la culata hacia la cámara de combustión. Debajo del asiento se puede instalar una arandela de compensación. Los asientos nuevos deben introducirse con un martillo de plástico. El pasador en el costado del asiento y la muesca en la culata deben quedar alineados.
23. Después de la instalación, verifique cuánto sobresalen los asientos de la superficie de contacto de la culata. Para ello, instale un indicador de carátula con el soporte adecuado sobre la culata bien limpia y coloque el palpador en la superficie de la culata junto al primer asiento por medir. Ajuste la escala del indicador a cero. Luego mueva el palpador al borde del asiento. La diferencia en las lecturas debe estar entre –0,03 mm y +0,03 mm. De no ser así, retire nuevamente el asiento y coloque una arandela de compensación debajo de él. Hay arandelas con espesores de 0,05 a 0,10 mm, por lo que es fácil seleccionar la adecuada según el resultado de la medición. Introduzca el asiento con la arandela colocada y repita la medición. Todos los asientos reemplazados deben medirse de la misma manera.
Árboles de levas
24. Coloque el árbol de levas con los muñones de los dos cojinetes extremos sobre bloques en V, o sujételo entre los centros de un torno, y coloque un comparador de carátula en uno de los muñones centrales. Gire lentamente el árbol de levas y lea la indicación del comparador. Si la desviación es superior a 0,06 mm por vuelta, reemplace el árbol de levas, ya que no se puede enderezar. A continuación, inspeccione los muñones de los cojinetes y las superficies de los árboles de levas para detectar daños visibles. Si están en buen estado, mida la altura de los lóbulos y la holgura de los cojinetes.
25. Utilice un micrómetro para medir la altura de los lóbulos. Las dimensiones especificadas y los límites de desgaste se indican en las tablas de especificaciones y ajustes.
26. Antes de comprobar la holgura de los cojinetes, inspeccione el metal de los cojinetes para detectar desprendimiento o grietas. Si las tapas están dañadas, reemplace las tapas, los árboles de levas y la culata.
27. Limpie las tapas de los cojinetes y los muñones de los árboles de levas, y ordene las tapas según el número de cojinete.
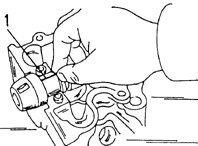
28. Mida la holgura de los cojinetes con Plastigage (1). Coloque un trozo de Plastigage a lo largo de cada muñón e instale las tapas una por una. La flecha de todas las tapas debe apuntar hacia adelante y los números de las tapas deben coincidir.
29. Golpee ligeramente las tapas con un martillo e instale los pernos. Apriete los pernos desde el centro hacia afuera al par de 18 N·m. Después de esto, no gire el árbol de levas.
30. Retire de nuevo las tapas de los cojinetes e inspeccione de inmediato si quedó Plastigage en la tapa. De lo contrario, estará adherido al muñón del cojinete.
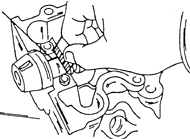
31. Con la galga de plástico Plastigage suministrada, mida el ancho del hilo de plástico aplastado en su punto más ancho. Este valor indica la holgura mínima del cojinete. Si la holgura es mayor de 0,10 mm, reemplace la culata y/o el árbol de levas para que las holguras vuelvan a estar dentro de la tolerancia.
32. Para medir la holgura axial de los árboles de levas, limpie los alojamientos de los cojinetes de la culata y de las tapas de cojinetes, y monte el árbol de levas según la descripción anterior. Apriete los pernos de las tapas de cojinetes en dos o tres pasadas.
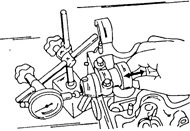
33. Instale el comparador de carátula como se muestra en la figura 5.23 y mueva el árbol de levas hacia ambos lados, leyendo la indicación del instrumento. El valor obtenido es la holgura axial del árbol, que no debe superar 0,25 mm. Si la holgura es mayor, reemplace el árbol de levas. En ocasiones, ambos componentes pueden estar desgastados.
Correa dentada y engranajes
34. Una correa con dientes rotos debe reemplazarse sin excepción. Otros defectos son grietas, desgaste de los flancos o redondeo de algunos o todos los dientes. En este caso, revise también los dientes de los engranajes. Sujetando el tensor de la correa con una mano, gire el rodillo con la otra. Si el rodillo se atasca al girarlo, reemplace el tensor de la correa.
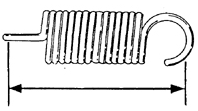
35. El resorte de retorno del tensor debe tener una longitud específica. La longitud se mide entre las caras internas de los ganchos del resorte, como se muestra en la figura. Si el resorte es más corto que 51,93 mm, instale un resorte nuevo.
Taqués de válvulas
36. Mida el diámetro interior de los alojamientos de los taqués en la culata y el diámetro exterior de los taqués. Para ello, debe disponer de un micrómetro de interiores y un micrómetro de exteriores. La diferencia no debe superar 0,10 mm. En caso contrario, reemplace los taqués y, en el peor de los casos, la culata.
Pon a prueba tus conocimientos
Un test rápido sobre el Toyota Corolla: cada respuesta trae una explicación y un enlace a la página del manual.