Zerlegen des Zylinderkopfs
Ventilsitze
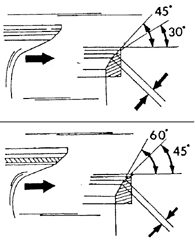
Obere Abbildung: Ventilsitze der Einlassventile.
Untere Abbildung: Ventilsitze der Auslassventile.
Die Breite der Tragfläche des Ventilsitzes wird zwischen beiden Pfeilen gemessen.
VORGEHENSWEISE
1. Den Verschleiß aller Teile des Zylinderkopfs prüfen. Die Flächen des Zylinderkopfs reinigen (Reste der alten Dichtung mit einem Schaber entfernen, ohne den Werkstoff des Zylinderkopfs zu zerkratzen). Prüfungen und Kontrollen gemäß den folgenden Hinweisen durchführen.
Ventilfedern
2. Zur Prüfung der Ventilfedern muss ein Federprüfgerät verwendet werden. Steht keines zur Verfügung, kann die gebrauchte Feder mit einer neuen Feder verglichen werden. Dazu beide Federn hintereinander in einen Schraubstock einspannen und den Schraubstock langsam zudrehen. Wenn sich beide Federn um denselben Wert zusammendrücken lassen, weisen sie etwa die gleiche Spannung auf. Lässt sich die alte Feder jedoch deutlich stärker zusammendrücken als die neue, ist dies ein Zeichen von Ermüdung; die Federn müssen dann satzweise ersetzt werden.

3. Die freie Länge der Feder kann mit einem Messschieber gemessen werden, wie in der Abbildung gezeigt. Die Federn nacheinander so auf eine glatte Fläche (Glasplatte) stellen, dass die geschlossene Windung nach unten zeigt. Einen Stahlwinkel neben die Feder stellen. Den Spalt zwischen Feder und Winkel sowie den Winkel im oberen Bereich messen. Der zulässige Wert hängt vom Motortyp ab. Bei Überschreitung der Toleranz ist die Feder schief.
Ventilführungen
4. Reinigen Sie die Führungen, indem Sie einen mit Benzin getränkten Lappen durch die Führungen ziehen. Ventilschäfte reinigen Sie am besten mit einer rotierenden Drahtbürste, die in das Bohrfutter einer Elektrobohrmaschine eingespannt wird, während Sie den Ventilschaft daneben halten. Setzen Sie die Ventile nacheinander in die Bohrungen ein. Zur Kontrolle des Spiels zwischen Ventilschaft und Führung benötigen Sie eine Messuhr und einen Messschieber. Die Prüfung wurde bereits für Benzinmotoren beschrieben, doch beim Dieselmotor muss der Innendurchmesser der Ventilführungen zwischen 8,01 und 8,03 mm liegen. Der Durchmesser des Ventilschafts beträgt 7,975–7,990 mm für Einlassventile und 7,960–7,975 mm für Auslassventile.
5. Subtrahieren Sie den Durchmesser des Ventilschafts vom Innendurchmesser der Ventilführung. Das Ergebnis ist das Spiel zwischen Ventilschaft und Führung, das 0,1 mm für Einlassventile und 0,12 mm für Auslassventile nicht überschreiten darf.
6. Bevor Sie eine Ventilführung ersetzen, prüfen Sie den allgemeinen Zustand des Zylinderkopfs. Zylinderköpfe mit kleinen Rissen zwischen den Ventilsitzen oder zwischen dem Ventilsitz und dem ersten Gewindegang der Zündkerzenbohrung dürfen wieder verwendet und nachgearbeitet werden, sofern die Risse nicht breiter als 0,5 mm sind. Prüfen Sie außerdem den Verzug der Zylinderkopfdichtfläche, wie unten beschrieben.
7. Zum Austausch einer Ventilführung muss die alte Führung von der Oberseite des Zylinderkopfs mit einem Austreiber ausgetrieben werden. Beachten Sie vor dem Austreiben der Führungen folgende Hinweise
8. Messen Sie mit einer Tiefenlehre oder einem Messlineal, wie weit die Ventilführung über die Oberseite des Zylinderkopfs übersteht.
9. Erwärmen Sie den Zylinderkopf auf 80–100 °C und treiben Sie die alte Ventilführung von der Oberseite in Richtung Brennraum aus. Der Austreiber muss am Ende eine Aussparung haben, die dem Innendurchmesser der Ventilführung entspricht.
10. Messen Sie mit einer Messuhr den Innendurchmesser der Aufnahmebohrung im Zylinderkopf. Liegt das Maß zwischen 13,0 mm und 13,027 mm, kann eine Ventilführung mit Nennaußendurchmesser eingesetzt werden. Ist der Durchmesser größer als 13,027 mm, muss eine Ventilführung mit Übermaß am Außendurchmesser eingesetzt werden. In diesem Fall müssen die Aufnahmebohrungen für die Ventilführungen in einer Werkstatt aufgebohrt werden.
11. Schlagen Sie Ventilführungen mit Übermaß am Außendurchmesser nicht einfach in die Bohrungen ein. Wenn Sie Erfahrung mit einer Reibahle haben, können Sie die Bohrungen auf einen Durchmesser von 13,050–13,077 mm für Ventilführungen mit Übermaß aufreiben.
12. Wenn Ventilführungen ersetzt werden, müssen auch die Ventile ersetzt und die Ventilsitze eingeschliffen werden.

13. Reinigen Sie die Innenflächen der Aufnahmebohrungen. Schmieren Sie die neuen Ventilführungen und treiben Sie sie von der Nockenwellenseite in den auf 90 °C erwärmten Zylinderkopf ein, sodass das obere Ende über die Oberseite des Zylinderkopfs um das Maß übersteht, das vor dem Ausbau der alten Führungen gemessen wurde.
14. Reiben Sie die Ventilführungen nach dem Einpressen mit einer 8,0-mm-Reibahle auf. Einlassventile müssen ein Spiel von 0,02–0,055 mm haben; Auslassventile müssen ein Spiel von 0,035–0,070 mm haben.
15. Nach dem Austausch der Ventilführungen müssen die Ventilsitze nachgefräst werden. Wenn die Ventilsitze nicht mehr nachbearbeitet werden können, ist der Austausch der Ventilführungen sinnlos.
Ventilsitze
16. Prüfen Sie die Ventilsitze (siehe Abb. Ventilsitze) auf Verschleiß und Riefen. Geringe Verschleißspuren können mit einem 45°-Fräser beseitigt werden. Ist der Sitz jedoch stark eingelaufen, müssen die Ventilsitze neu gefräst werden. Die vorgegebenen Winkel sind in Abb. Ventilsitze dargestellt. Es ist jedoch ein Korrekturwinkel vorzusehen, um die Höhe der Ventilsitzfase zu korrigieren, d. h. ein 30°-Fräser (Einlassventile) oder ein 60°-Fräser (Auslassventile) ist zu verwenden. Wie bereits erwähnt, können Ventilsitze sauber nachgefräst werden, wenn neue Ventilführungen eingebaut werden.
17. Fräsen Sie zunächst mit dem 45°-Winkel und bearbeiten Sie anschließend den oberen und unteren Rand des Sitzes leicht mit einem 30°- und 60°- bzw. 75°-Fräser, um die Breite der Sitzfläche zu verringern und sie mittig zu platzieren. Die Breite der Arbeitsfläche des Ventilsitzes muss 1,2–1,6 mm für Einlass- und 1,6–2,0 mm für Auslassventile betragen. Beenden Sie die Fräsarbeiten, sobald die Sitzfläche innerhalb der Toleranz liegt.
18. Nachbearbeitete Ventilsitze müssen eingeschliffen werden. Tragen Sie dazu Schleifpaste auf die Ventilfläche auf und setzen Sie das Ventil in den entsprechenden Sitz ein. Setzen Sie einen Saugheber auf das Ventil und drehen Sie das Ventil in beide Richtungen. Nach dem Einschleifen reinigen Sie alle Teile gründlich von Paste und Schmutz und prüfen den Ventilsitz am Ventilteller und an der Sitzfläche.
19. Der durchgehende matte Ring kennzeichnet die Breite der Ventilsitzfläche und muss auf beiden Teilen sichtbar sein. Markieren Sie einige Striche mit einem Bleistift auf dem "Ring" am Ventilteller. Die Striche sollten im Abstand von 1 mm umlaufend angebracht werden. Setzen Sie danach das Ventil vorsichtig in die Ventilführung und den Sitz ein und drehen Sie das Ventil um 90° unter leichtem Druck auf das Ventil (verwenden Sie dabei einen Saugheber). Nehmen Sie das Ventil erneut heraus und prüfen Sie, ob die Bleistiftstriche von der Fase entfernt wurden. Liegt die Breite der Ventilsitzfasen innerhalb der Sollwerte, kann der Zylinderkopf wieder montiert werden. Andernfalls bearbeiten Sie die Ventilsitze nach oder ersetzen im ungünstigsten Fall den Zylinderkopf.
Ventile
20. Die Beschreibung der Ventile von Benzinmotoren gilt auch für die Ventile von Dieselmotoren. Die Breite des Ventiltellerrandes muss bei Einlassventilen 0,9 mm und bei Auslassventilen 1,0 mm betragen. Andernfalls sind
neue Ventile einzubauen. Die Vermessung der Ventile erfolgt gemäß der Tabelle mit Maßen und Einstellwerten.
Zylinderkopf
21. Reinigen Sie die Dichtflächen von Zylinderkopf und Zylinderblock und prüfen Sie den Verzug der Zylinderkopffläche. Legen Sie dazu ein Haarlineal auf den Kopf und ermitteln Sie mit einem Fühlerlehrenset den Spalt längs, quer und diagonal über die Zylinderkopffläche. Kann eine Fühlerlehre von mehr als 0,20 mm eingeführt werden, ist der Zylinderkopf zu ersetzen. Dieselbe Prüfung ist auch an der Fläche durchzuführen, die an den Krümmer angrenzt. Auch hier ist ein Spalt von 0,20 mm zulässig.
Ventilsitze
22. Die Ventilsitze im Zylinderkopf können ausgetauscht werden. Die alten Sitze werden von der Oberseite des Zylinderkopfes in den Brennraum ausgetrieben. Unter dem Sitz kann eine Ausgleichsscheibe eingesetzt werden. Neue Sitze müssen mit einem Kunststoffhammer eingeschlagen werden. Dabei müssen der seitliche Stift des Sitzes und die Kerbe im Zylinderkopf auf einer Linie liegen.
23. Prüfen Sie nach dem Einbau, wie weit die Sitze über die Dichtfläche des Zylinderkopfes überstehen. Dazu setzen Sie eine Messuhr mit passendem Halter auf den sauber gereinigten Zylinderkopf und stellen den Messtaster auf die Zylinderkopffläche am ersten zu messenden Sitz. Stellen Sie die Skala der Messuhr auf null. Verschieben Sie den Messtaster nun auf den Rand des Sitzes. Die Anzeigedifferenz muss zwischen –0,03 mm und +0,03 mm liegen. Ist dies nicht der Fall, bauen Sie den Sitz erneut aus und legen Sie eine Ausgleichsscheibe darunter. Es stehen Scheiben mit Dicken von 0,05 bis 0,10 mm zur Verfügung, sodass sich anhand des Messergebnisses leicht die passende Scheibe auswählen lässt. Setzen Sie den Sitz mit der aufgelegten Scheibe ein und wiederholen Sie die Messung. Alle ersetzten Sitze müssen auf die gleiche Weise gemessen werden.
Nockenwellen
24. Legen Sie die Nockenwelle mit den Lagerzapfen beider Endlager in Prismen ein oder spannen Sie sie zwischen die Spitzen einer Drehmaschine und setzen Sie an einem der mittleren Lagerzapfen eine Messuhr an. Drehen Sie die Nockenwelle langsam und lesen Sie die Anzeige der Messuhr ab. Beträgt der Zeigerausschlag über eine Umdrehung mehr als 0,06 mm, ist die Nockenwelle zu ersetzen, da sie nicht gerichtet werden kann. Prüfen Sie anschließend die Lagerzapfen und die Oberflächen der Nockenwellen auf sichtbare Beschädigungen. Sind sie noch in Ordnung, messen Sie die Nockenhöhe und das Lagerspiel.
25. Verwenden Sie zur Messung der Nockenhöhe ein Mikrometer. Die Sollmaße und Verschleißgrenzen sind in den Tabellen mit Maßen und Einstellwerten angegeben.
26. Prüfen Sie vor der Messung des Lagerspiels die Lagerschale auf Ablösungen des Lagermetalls oder Risse. Sind die Lagerdeckel beschädigt, ersetzen Sie die Lagerdeckel, die Nockenwellen und den Zylinderkopf.
27. Reinigen Sie die Lagerdeckel und die Lagerzapfen der Nockenwellen und legen Sie die Lagerdeckel entsprechend ihren Lagernummern zusammen.
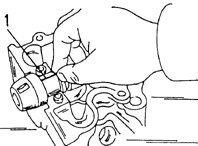
28. Das Lagerspiel wird mit einem Kunststoffmessstreifen Plastigage (1) gemessen. Legen Sie ein Stück dieses Messstreifens über die gesamte Länge aller Lagerzapfen und setzen Sie die Lagerdeckel nacheinander auf. Der Pfeil auf allen Lagerdeckeln muss nach vorne zeigen und die Nummern der Deckel müssen übereinstimmen.
29. Klopfen Sie die Lagerdeckel vorsichtig mit einem Hammer an und setzen Sie die Schrauben ein. Ziehen Sie die Schrauben von der Mitte nach außen mit dem Anzugsmoment 18 N·m an. Danach darf die Nockenwelle nicht mehr gedreht werden.
30. Lösen Sie die Lagerdeckel erneut und prüfen Sie sofort, ob der Plastigage-Messstreifen am Deckel haften geblieben ist. Andernfalls klebt er ebenfalls am Lagerzapfen.
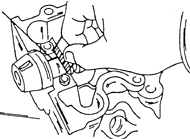
31. Mit der zusammen mit Plastigage gelieferten Schablone die Breite des zusammengedrückten Kunststofffadens an der breitesten Stelle messen. Sie kennzeichnet das minimale Lagerspiel. Ist das Spiel größer als 0,10 mm, müssen Zylinderkopf und/oder Nockenwelle ersetzt werden, um die Spiele innerhalb der Toleranz zu halten.
32. Zur Messung des Axialspiels der Nockenwellen die Lagerbohrungen im Zylinderkopf und die Lagerdeckel reinigen und die Nockenwelle gemäß der obigen Beschreibung einsetzen. Die Lagerdeckelschrauben in zwei oder drei Durchgängen anziehen.
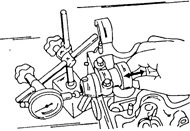
33. Messuhr wie in Abbildung 5.23 gezeigt ansetzen und die Nockenwelle in beide Richtungen bewegen, dabei die Messwerte ablesen. Der abgelesene Wert ist das Axialspiel der Welle, das 0,25 mm nicht überschreiten darf. Ist das Spiel größer, die Nockenwelle ersetzen. Manchmal sind beide Teile verschlissen.
Zahnriemen und Zahnräder
34. Ein Riemen mit gebrochenen Zähnen muss unbedingt ersetzt werden. Weitere Mängel sind Risse, Abnutzung der Flanken oder Abrundung einiger oder aller Zähne. In diesem Fall auch die Zähne der Zahnräder prüfen. Den Riemenspanner mit einer Hand halten und mit der anderen Hand die Rolle drehen. Schwergängigkeit beim Drehen der Rolle erfordert den Austausch des Riemenspanners.
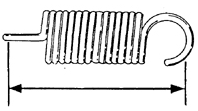
35. Die Rückstellfeder des Riemenspanners muss eine bestimmte Länge haben. Die Länge wird dabei zwischen den Innenseiten der Federhaken gemessen, wie in der Abbildung gezeigt. Ist die Feder kürzer als 51,93 mm, eine neue Feder einbauen.
Stößel
36. Innendurchmesser der Stößelbohrungen im Zylinderkopf und Außendurchmesser der Stößel messen. Dazu Innenmessgerät und Außenmikrometer bereithalten. Die Differenz darf höchstens 0,10 mm betragen. Andernfalls die Stößel ersetzen, im ungünstigsten Fall den Zylinderkopf.
Testen Sie sich
Ein kurzes Quiz zum Toyota Corolla: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.