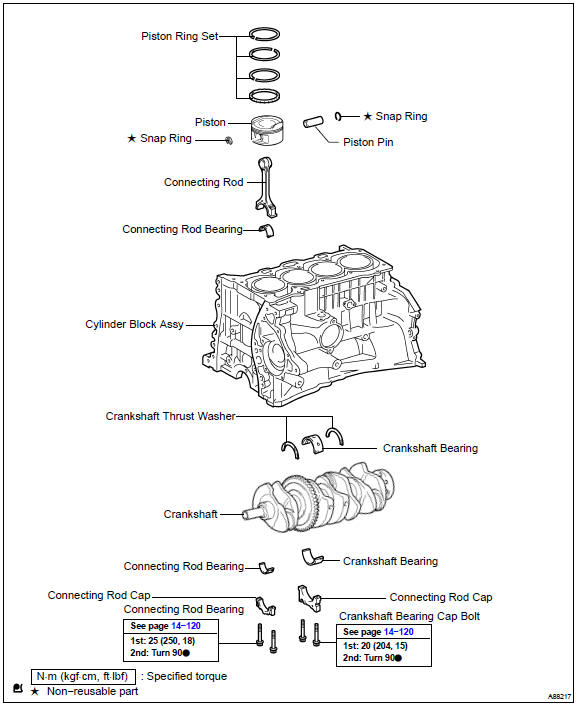
Conjunto del bloque de cilindros (2AZ−FE) (desde julio de 2003)
a. Usando un comparador de cuadrante, mida la holgura axial mientras mueve la biela hacia adelante y hacia atrás.
Holgura axial especificada: 0,160 a 0,362 mm (0,0063 a 0,0143 in.)Si la holgura axial es mayor que el máximo, reemplace los conjuntos de biela. Si es necesario, reemplace el cigüeñal.
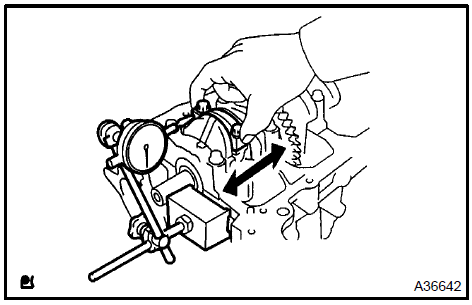
Inspeccionar la holgura axial de la biela 2. INSPECCIONAR LA HOLGURA DE ACEITE DE LA BIELA
SUGERENCIA: Los pernos del sombrero de la biela se aprietan en 2 pasos progresivos.
a. Compruebe que las marcas de referencia de la biela y del sombrero estén alineadas para garantizar el montaje correcto.
SUGERENCIA: Las marcas de referencia de las bielas y los sombreros sirven para garantizar el montaje correcto.
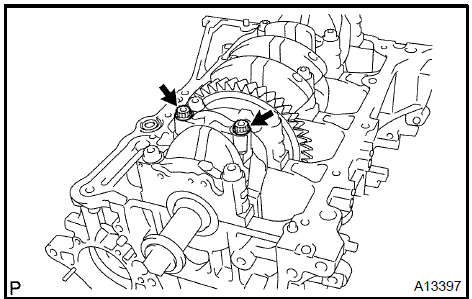
Retire los 2 pernos del sombrero de la biela.
Usando los 2 pernos del sombrero de biela retirados, extraiga el sombrero de la biela y el cojinete inferior moviendo el sombrero de un lado a otro.
SUGERENCIA: Mantenga el cojinete inferior insertado en el sombrero de la biela.
Limpie el muñón de biela y el cojinete.
Revise el muñón de biela y el cojinete por si tienen picaduras y rayaduras.
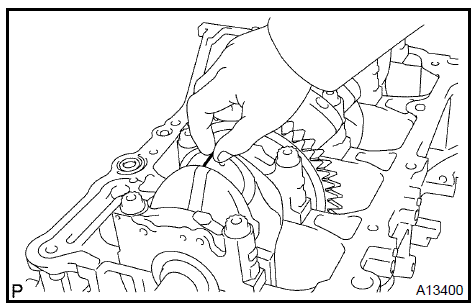
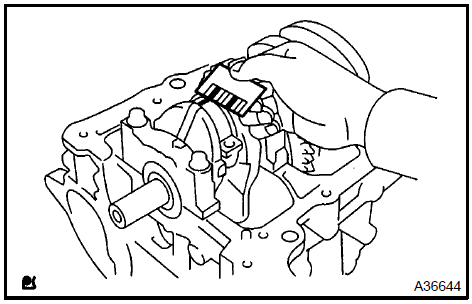
f. Coloque una tira de Plastigage sobre el muñón de biela.
Compruebe que la marca frontal del sombrero de la biela esté orientada en la dirección correcta.
Aplique una capa ligera de aceite de motor en las roscas y bajo las cabezas de los pernos del sombrero de la biela.
Instale el sombrero de biela (consulte el paso 37).
j. Retire los 2 pernos y el sombrero de la biela.

k. Mida el Plastigage en su punto más ancho.
Holgura de aceite especificada: 0,024 a 0,080 mm (0,0009 a 0,0031 in.)Si el muñón de biela o el cojinete están dañados, reemplace los cojinetes. Si es necesario, reemplace el cigüeñal.
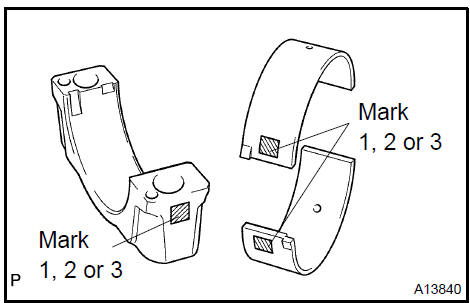
SUGERENCIA: Si va a reemplazar un cojinete, cambie por uno que tenga el mismo número que la biela. Hay 3 tamaños de cojinetes estándar: 1, 2 y 3.
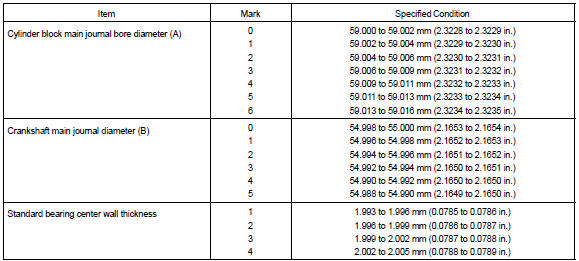
Espesor estándar de la pared central del cojinete: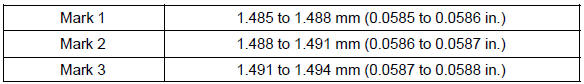
l. Retire completamente el Plastigage.
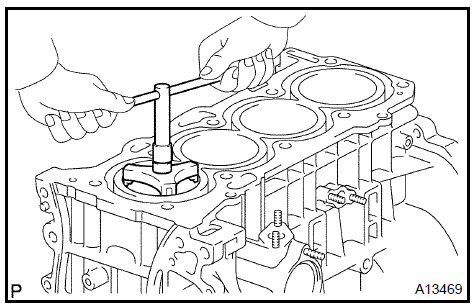
Usando un escariador de rebaba, elimine todo el carbón de la parte superior del cilindro.
Empuje el pistón, el conjunto de biela y el cojinete superior a través de la parte superior del bloque de cilindros.
SUGERENCIA:
Mantenga juntos el cojinete, la biela y el sombrero.
Coloque los conjuntos de pistón y biela en el orden correcto.
Desmontar el conjunto pistón con biela
- DESMONTAR EL COJINETE DE LA BIELA
- DESMONTAR EL JUEGO DE ANILLOS DEL PISTÓN
Usando una herramienta extensora de anillos de pistón, retire los 2 anillos de compresión.
Retire a mano los 2 rieles laterales y el anillo de aceite.
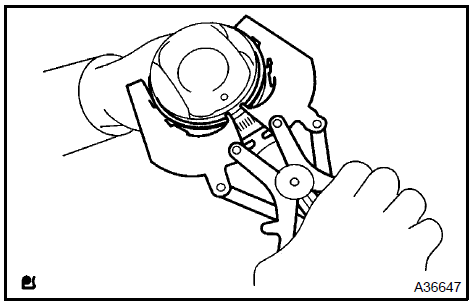
Desmontar el juego de segmentos del pistón 6. DESMONTAR EL SEGURO DEL ORIFICIO DEL PASADOR DEL PISTÓN
a. Usando un destornillador pequeño, saque los 2 anillos de seguridad.
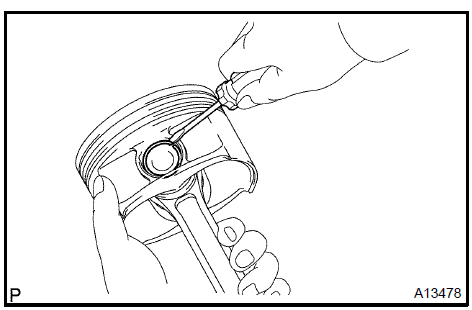
Desmontar el seguro del orificio del pasador del pistón 7. DESMONTAR EL PISTÓN
a. Caliente gradualmente el pistón a aproximadamente 80 a 90 °C (176 a 194 °F).
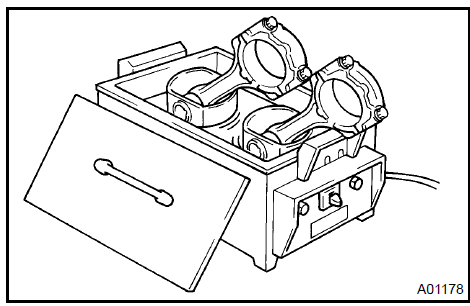
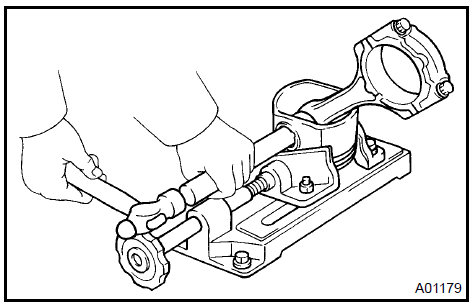
b. Usando un martillo de cara de plástico y una barra de latón, golpee ligeramente para extraer el pasador del pistón y retire la biela.
SUGERENCIA:
El pistón y el pasador son un conjunto emparejado.
Reemplace los pistones, pasadores, anillos, bielas y cojinetes en el orden correcto.
a. Usando un comparador de cuadrante, mida la holgura axial mientras hace palanca con un destornillador en el cigüeñal hacia adelante y hacia atrás.
Holgura axial especificada: 0,040 a 0,300 mm (0,0016 a 0,0118 in.)Si la holgura axial es mayor que el máximo, reemplace las arandelas de empuje como juego.
Espesor de la arandela de empuje: 1,930 a 1,980 mm (0,0760 a 0,0780 in.)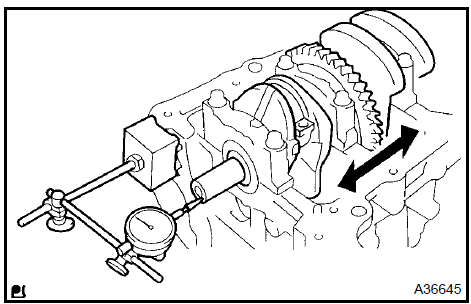
Inspeccionar la holgura axial del cigüeñal 9. INSPECCIONAR LA HOLGURA DE ACEITE DEL CIGÜEÑAL
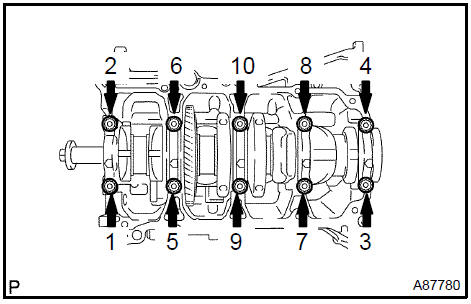
a. Afloje uniformemente y retire los 10 pernos del sombrero de los cojinetes principales, en la secuencia que se muestra en la ilustración.
b. Use 2 pernos del sombrero de cojinete principal retirados para extraer los 5 sombreros de cojinetes principales y los 5 cojinetes inferiores.
AVISO: Inserte los pernos en uno de los sombreros. Extraiga el sombrero suavemente tirando hacia arriba y aplicando fuerza hacia la parte delantera y trasera del bloque de cilindros, como se muestra en la ilustración.
Tenga cuidado de no dañar las superficies de contacto de la tapa y del bloque de cilindros.SUGERENCIA:
Mantenga juntos el cojinete inferior y el sombrero del cojinete principal.
Coloque los sombreros de los cojinetes principales en el orden correcto.
c. Levante y extraiga el cigüeñal.
SUGERENCIA: Mantenga los cojinetes superiores junto con el bloque de cilindros.
Limpie cada muñón principal y cojinete.
Revise cada muñón principal y cojinete por si tienen picaduras y rayaduras.
Si el muñón o el cojinete están dañados, reemplace los cojinetes.
Si es necesario, reemplace el cigüeñal.

Coloque el cigüeñal sobre el bloque de cilindros.
Coloque una tira de Plastigage sobre cada muñón.
Instale los sombreros de los cojinetes principales (consulte el paso 36).
SUGERENCIA: No gire el cigüeñal.
i. Retire el sombrero del cojinete principal (consulte los pasos a. y b. anteriores).
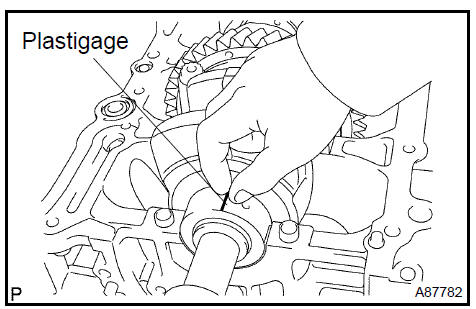
j. Mida el Plastigage en su punto más ancho.
Holgura de aceite estándar: 0,008 a 0,024 mm (0,00031 a 0,00094 in.)Si la holgura de aceite es mayor que el máximo, reemplace los cojinetes. Si es necesario, reemplace el cigüeñal.
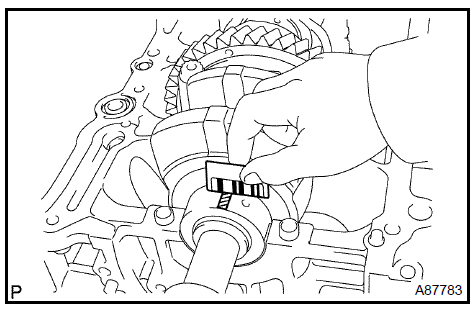
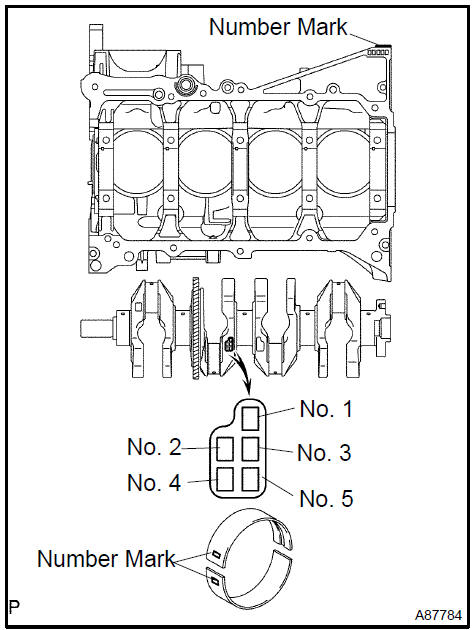
k. Si usa un cojinete estándar, reemplácelo por uno con el mismo número. Si no se puede determinar el número del cojinete, seleccione el cojinete correcto sumando los números grabados en el bloque de cilindros y en el cigüeñal, y luego seleccionando el cojinete según la tabla siguiente. Hay 4 tamaños de cojinetes estándar: 1, 2, 3 y 4.
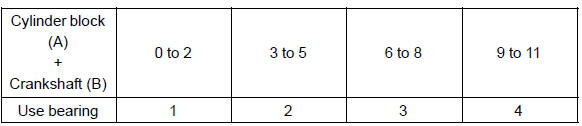
SUGERENCIA:
EJEMPLO
Bloque de cilindros 4 a. + Cigüeñal 3 b. = Número total 7 (Use el cojinete 3)
l. Retire completamente el Plastigage.
10. DESMONTAR EL CIGÜEÑALLevante y extraiga el cigüeñal.
Retire los 5 cojinetes principales superiores y las 2 arandelas de empuje del bloque de cilindros.
SUGERENCIA: Coloque los cojinetes de bancada y las arandelas de empuje en el orden correcto.
- RETIRE LA ARANDELA DE EMPUJE SUPERIOR DEL CIGÜEÑAL
- RETIRE EL COJINETE DEL CIGÜEÑAL
SUGERENCIA: Coloque los cojinetes en el orden correcto.
13. DESMONTAR EL COJINETE DEL CIGÜEÑAL N.º 2SUGERENCIA: Coloque los cojinetes en el orden correcto.
- RETIRE EL ESPÁRRAGO
- LIMPIE EL CONJUNTO DEL BLOQUE DE CILINDROS
AVISO: Si el cilindro se lava a altas temperaturas, la camisa del cilindro sobresale del bloque de cilindros.
Lave siempre el bloque de cilindros a una temperatura de 45 °C (113 °F) o menos. 16. INSPECCIONAR LA PLANITUD DEL BLOQUE DE CILINDROSa. Utilizando una regla de precisión y un calibrador de espesores, mida la superficie de contacto con la junta de la culata para comprobar si presenta alabeo.
Alabeo máximo: 0,05 mm (0,0020 in.)Si el alabeo es mayor que el máximo, reemplace el bloque de cilindros.

Inspeccionar la planitud del bloque de cilindros 17. INSPECCIONAR EL CILINDRO
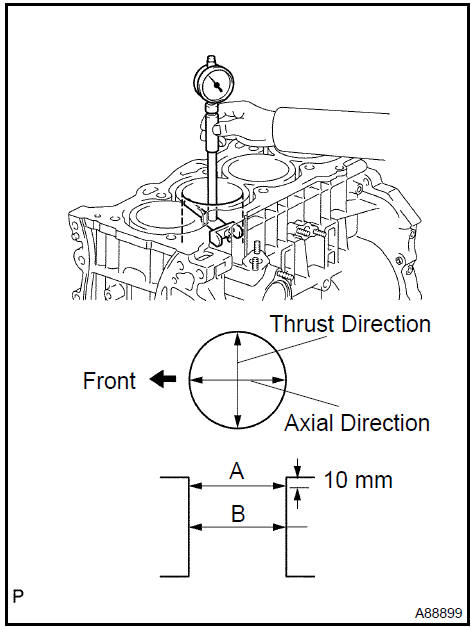
a. Utilizando un calibrador de cilindros, mida el diámetro del diámetro interior del cilindro en las posiciones A y B en sentido transversal y axial.
Diámetro estándar: 88,500 a 88,633 mm (3,4843 a 3,4894 in.)Si el promedio de los diámetros medidos es mayor que el máximo, reemplace el bloque de cilindros.
Inspeccionar el cilindro 18. INSPECCIONAR EL DIÁMETRO DEL PISTÓN
a. Utilizando un micrómetro, mida el diámetro del pistón en ángulo recto con la línea central del bulón, a 30,3 mm (1,193 in.) de la cabeza del pistón.
Diámetro del pistón: 88,439 a 88,449 mm (3,4818 a 3,4822 in.)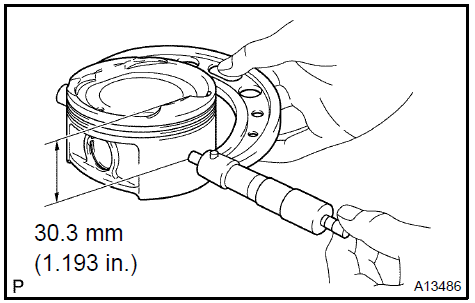
Inspeccionar el diámetro del pistón 19. INSPECCIONAR LA HOLGURA DEL PISTÓN
a. Reste la medida del diámetro del pistón de la medida del diámetro interior del cilindro.
Holgura de aceite especificada: 0,051 a 0,100 mm (0,0020 a 0,0039 in.)Si la holgura es mayor que la máxima, reemplace los 4 pistones. Si es necesario, reemplace el bloque de cilindros.
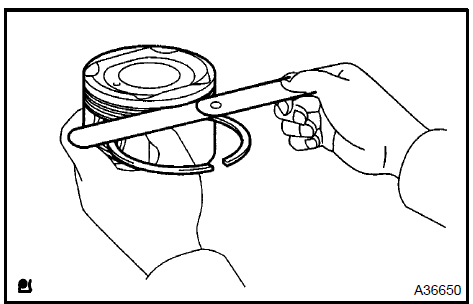
20. INSPECCIONAR LA HOLGURA DE LA RANURA DEL SEGMENTOa. Utilizando un calibrador de espesores, mida la holgura entre el segmento del pistón y la pared de la ranura del segmento.
Holgura de la ranura del segmento: 0,030 a 0,070 mm (0,0012 a 0,0028 in.)Si la holgura no está dentro de la especificación, reemplace el pistón.
Inspeccionar la holgura de la ranura del segmento 21. INSPECCIONAR LA SEPARACIÓN DE LOS EXTREMOS DEL SEGMENTO DEL PISTÓN
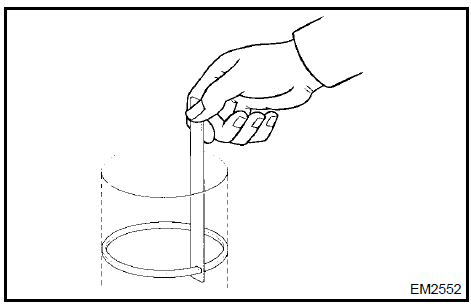
a. Utilizando un pistón, empuje el segmento del pistón un poco más allá de la parte inferior de su recorrido, a 110 mm (4,33 in.) desde la parte superior del bloque de cilindros.

b. Utilizando un calibrador de espesores, mida la separación de los extremos.
Separación de extremos especificada: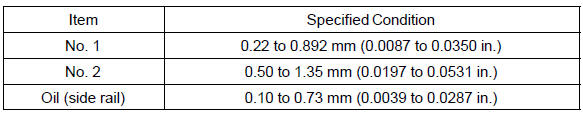
Si la separación de los extremos es mayor que la máxima, reemplace el segmento del pistón. Si la separación de los extremos sigue siendo mayor que la máxima con un segmento nuevo, reemplace el bloque de cilindros.
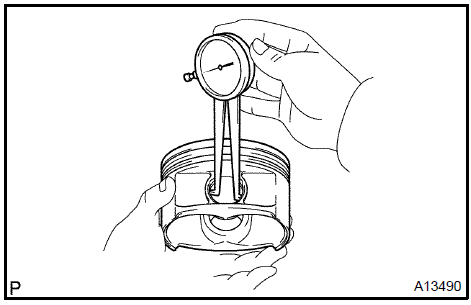
a. Utilizando un calibrador de interiores, mida el diámetro del buje del orificio del bulón del pistón.
Diámetro del orificio del pasador: 22,001 a 22,010 mm (0,8662 a 0,8665 in.) Diámetro del orificio del pasador (referencia):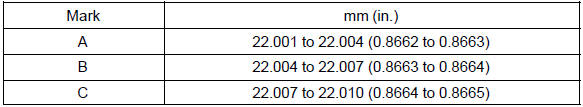
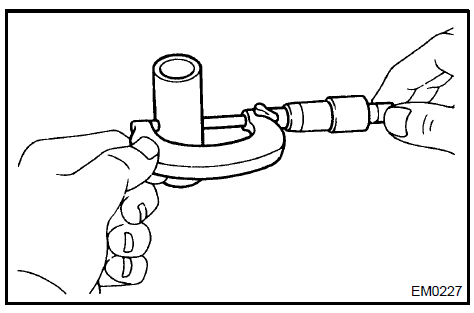
b. Utilizando un micrómetro, mida el diámetro del bulón del pistón.
Diámetro del pasador del pistón: 21,997 a 22,009 mm (0,8660 a 0,8665 in.) Diámetro del pasador del pistón (referencia):
c. Utilizando un calibrador de interiores, mida el diámetro interior del buje de la biela.
Diámetro interior del casquillo: 22,005 a 22,014 mm (0,8663 a 0,8667 in.) Diámetro interior del casquillo: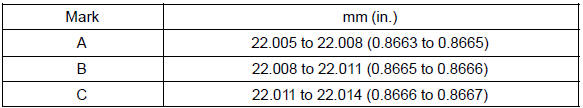
d. Reste la medida del diámetro del bulón del pistón de la medida del diámetro del orificio del bulón.
Holgura de aceite especificada: 0,001 a 0,010 mm (0,00004 a 0,00039 in.)
Si la holgura de aceite es mayor que la máxima, reemplace la biela. Si es necesario, reemplace el pistón y el bulón como un juego.
e. Reste la medida del diámetro del bulón del pistón de la medida del diámetro interior del buje.
Holgura de aceite especificada: 0,005 a 0,100 mm (0,0002 a 0,0020 in.)Si la holgura de aceite es mayor que la máxima, reemplace la biela. Si es necesario, reemplace la biela y el bulón del pistón como un juego.
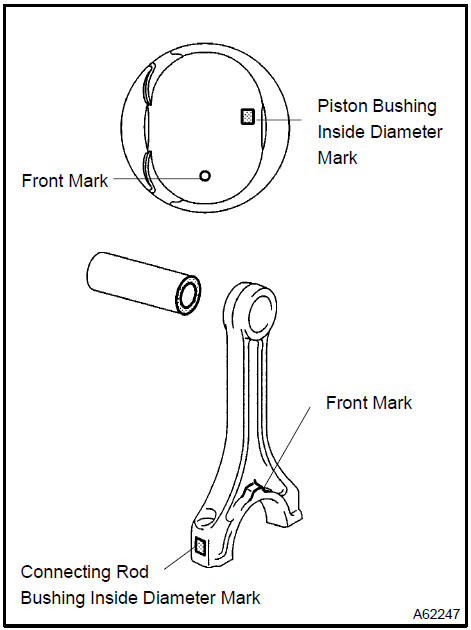
a. Utilizando un alineador de bielas y un calibrador de espesores, compruebe la alineación de la biela.
1. Compruebe si hay desalineación.
Desalineación máxima: 0,05 mm (0,0020 in.) por cada 100 mm (3,94 in.)Si la desalineación es mayor que la máxima, reemplace el conjunto de la biela.
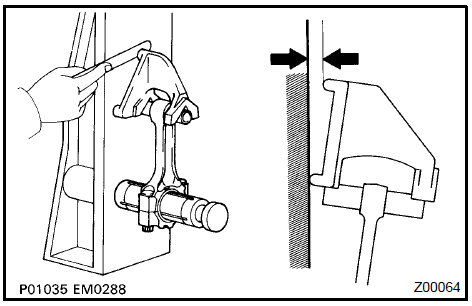
2. Compruebe si hay torsión.
Torsión máxima: 0,15 mm (0,0059 in.) por cada 100 mm (3,94 in.)Si la torsión es mayor que la máxima, reemplace el conjunto de la biela.

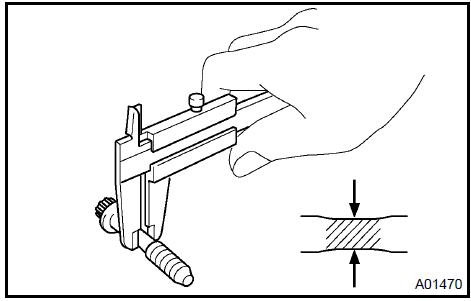
a. Utilizando un calibrador de vernier, mida el diámetro de la parte tensionada del perno.
Diámetro especificado: 7,0 a 7,3 mm (0,276 a 0,287 in.)Si el diámetro es menor que el mínimo, reemplace el perno.
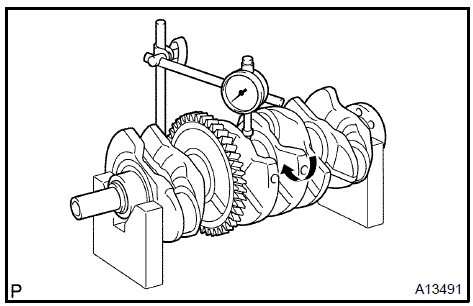
a. Utilizando un comparador de cuadrante y bloques en V, mida el descentramiento circular, como se muestra en la ilustración.
Descentramiento circular máximo: 0,03 mm (0,0012 in.)Si el descentramiento circular es mayor que el máximo, reemplace el cigüeñal.
b. Utilizando un micrómetro, mida el diámetro de cada muñequilla de bancada.
Diámetro: 54,988 a 55,000 (2,1648 a 2,1654 in.)Si el diámetro no está dentro de la especificación, compruebe la holgura de aceite (vea el paso 9). Si es necesario, reemplace el cigüeñal.
c. Compruebe cada muñequilla de bancada por conicidad y ovalización, como se muestra en la ilustración.
Conicidad y falta de redondez máximas: 0,003 mm (0,0001 in.)Si la conicidad y la ovalización son mayores que el máximo, reemplace el cigüeñal.
Diámetro (referencia):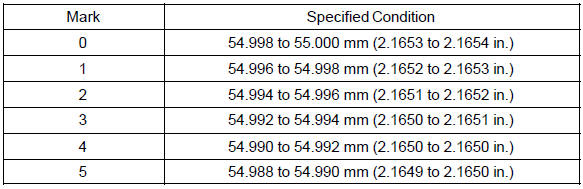
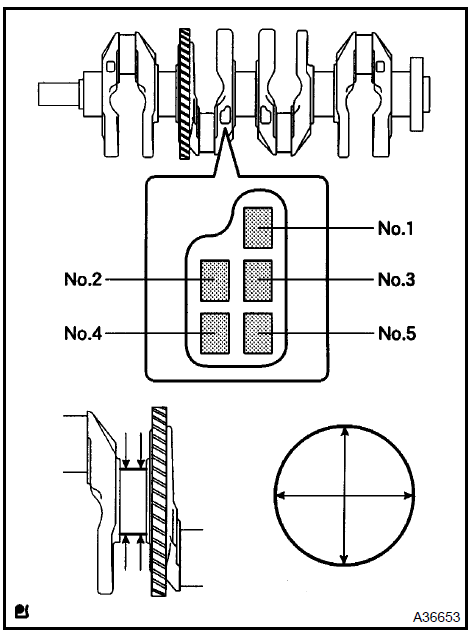
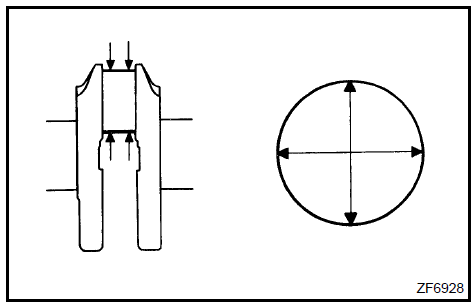
d. Utilizando un micrómetro, mida el diámetro de cada muñequilla de biela.
Diámetro: 47,990 a 48,000 mm (1,8894 a 1,8898 in.)Si el diámetro no está dentro de la especificación, compruebe la holgura de aceite (vea el paso 2). Si es necesario, reemplace el cigüeñal.
e. Compruebe cada muñequilla de biela por conicidad y ovalización, como se muestra en la ilustración.
Conicidad y falta de redondez máximas: 0,003 mm (0,0001 in.)Si la conicidad y la ovalización son mayores que el máximo, reemplace el cigüeñal.
a. Utilizando un calibrador de vernier, mida el diámetro de la parte tensionada del perno.
Diámetro especificado: 7,2 a 7,6 mm (0,283 a 0,299 in.)Si el diámetro es menor que el mínimo, reemplace el perno.
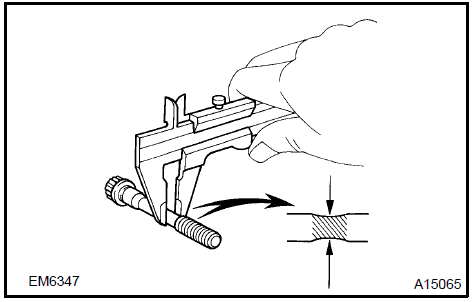
Inspeccionar el perno del conjunto del sombrero del cojinete del cigüeñal 27. INSTALAR EL PASADOR DE ANILLO
a. Utilizando un martillo de cara plástica, golpee el pasador de anclaje.
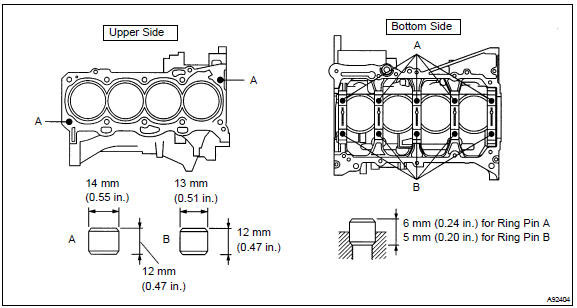 Instalar el pasador de anillo 28. INSTALAR EL TAPÓN AJUSTADO
Aplique adhesivo alrededor de los tapones a presión.
Adhesivo: Número de pieza 08833−00070, THREE BOND 1324 o equivalente.Utilizando la SST, instale los tapones a presión nuevos como se muestra en la ilustración.
SST 09950−60010 (09951−00200), 09950−70010 (09951−07100)
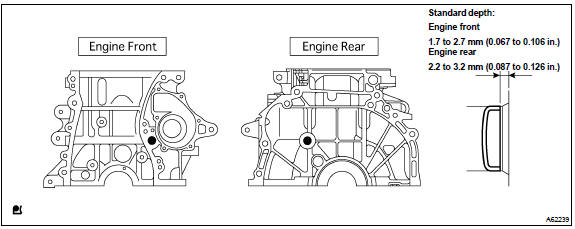 Instalar el tapón ajustado 29. INSTALAR EL ESPÁRRAGO
a. Instale los espárragos como se muestra en la ilustración.
Par de apriete:5 N·m para el espárrago A 10 N·m para el espárrago B 5 N·m para el espárrago C
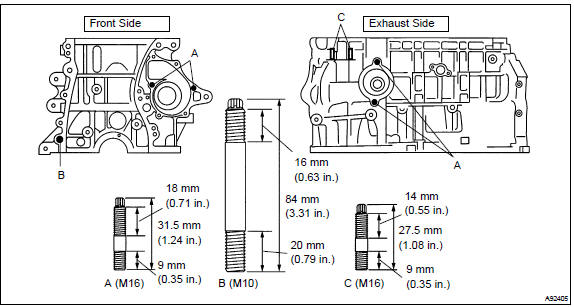 Instalar el espárrago 30. INSTALAR EL PASADOR RECTO
a. Utilizando un martillo de cara plástica, golpee el pasador recto.
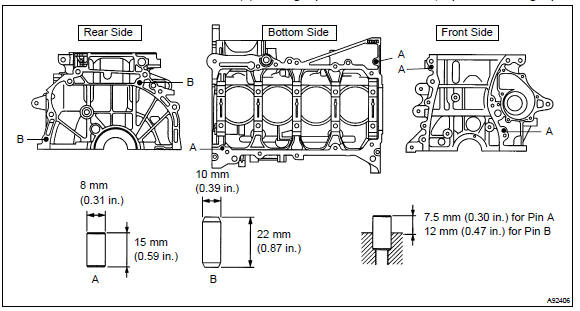 Instalar el pasador recto 31. INSTALAR EL PISTÓN
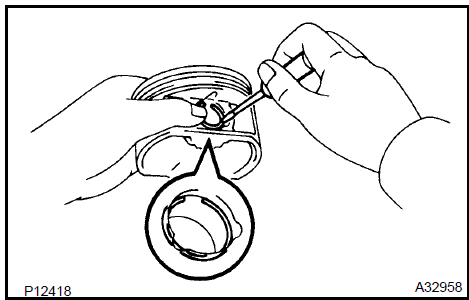
Utilizando un destornillador pequeño, instale un anillo de retención nuevo en un extremo del orificio del bulón del pistón.
Caliente gradualmente el pistón a aproximadamente 80 a 90 °C (176 a 194 °F).
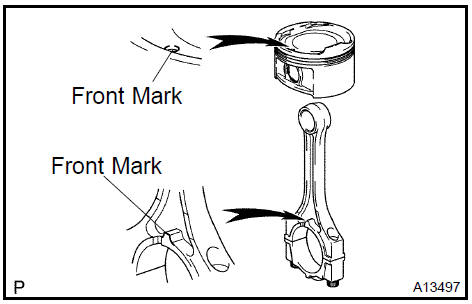
Alinee las marcas delanteras del pistón y de la biela, y empuje el pistón con el pulgar.
Utilizando un destornillador pequeño, instale un anillo de retención nuevo en el otro extremo del orificio del bulón del pistón.
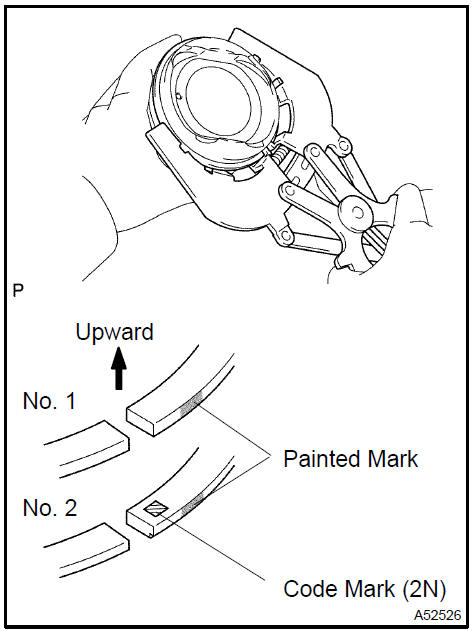
Instale el expansor del anillo de aceite y los 2 rieles laterales a mano.
Utilizando un expansor de segmentos de pistón, instale los 2 segmentos de compresión con la marca pintada como se muestra en la ilustración.
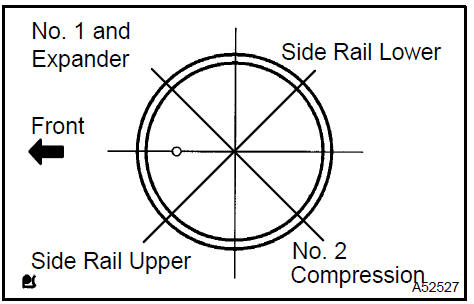
c. Coloque los segmentos del pistón de modo que los extremos de los segmentos queden como se muestra en la ilustración.
a. Instale el cojinete superior con una ranura de aceite en el bloque de cilindros.
AVISO: Limpie la parte posterior del cojinete y la superficie de apoyo del bloque de cilindros, y no deje que se adhieran aceites ni grasas.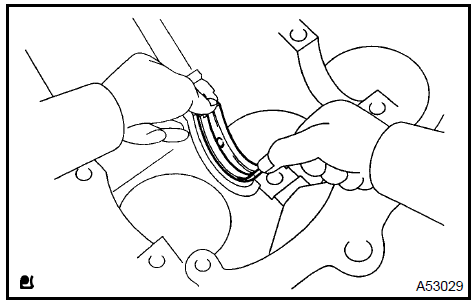
Instalar el cojinete del cigüeñal 34. INSTALAR EL COJINETE N.º 2 DEL CIGÜEÑAL
a. Instale el cojinete inferior en la tapa de bancada.
AVISO: Limpie la parte posterior del cojinete y la superficie de apoyo de la biela. La superficie debe estar libre de polvo y aceite.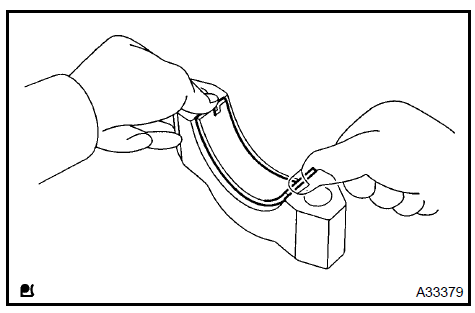
Instalar el cojinete n.º 2 del cigüeñal 35. INSTALAR LA ARANDELA DE EMPUJE SUPERIOR DEL CIGÜEÑAL
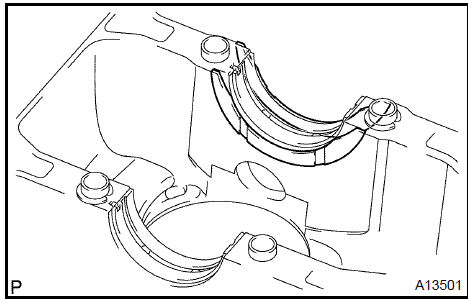
a. Instale las 2 arandelas de empuje debajo de la posición de la muñequilla n.º 3 del bloque de cilindros, con las ranuras de aceite orientadas hacia afuera.
Instalar la arandela de empuje superior del cigüeñal 36. INSTALAR EL CIGÜEÑAL
Aplique aceite de motor al cojinete superior e instale el cigüeñal en el bloque de cilindros.
Aplique aceite de motor al cojinete inferior.
Verifique las marcas delanteras e instale las tapas de bancada en el bloque de cilindros.
Aplique una capa ligera de aceite de motor en las roscas y debajo de los pernos de la tapa de bancada.
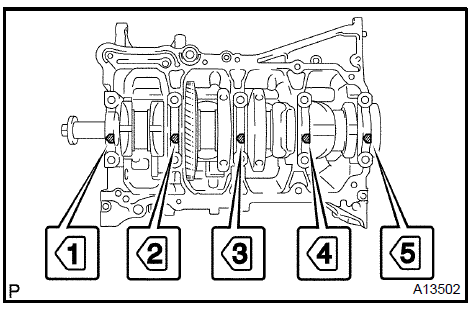
e. Instale y apriete uniformemente los 16 pernos de la tapa de bancada en la secuencia mostrada en la ilustración.
Par de apriete: 20 N·m
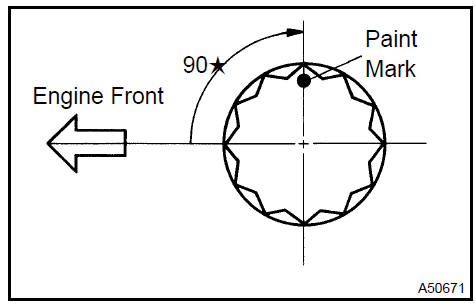
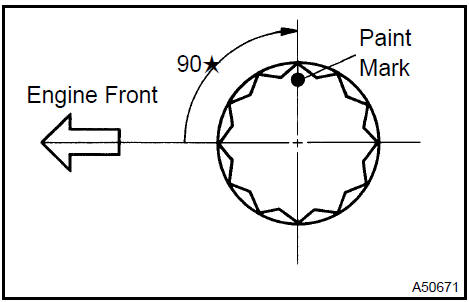
Marque la parte delantera de los pernos de la tapa de bancada con pintura.
Reapriete los pernos de la tapa de bancada 90° en el orden numérico mostrado en la ilustración.
Compruebe que la marca pintada ahora forma un ángulo de 90° con la parte delantera.
Compruebe que el cigüeñal gira suavemente.
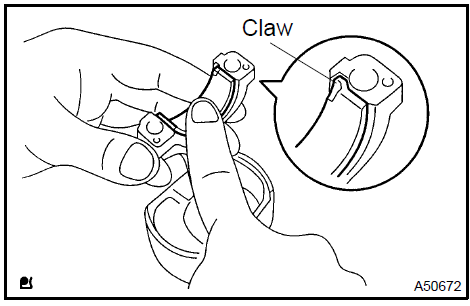
a. Alinee la garra del cojinete con la ranura de la biela o de la tapa de biela.
AVISO: Limpie la parte posterior del cojinete y la superficie de apoyo de la biela. La superficie debe estar libre de polvo y aceite. 38. INSTALAR EL PISTÓN AVISO: Los pernos del sombrero de la biela se aprietan en 2 pasos progresivos.Aplique aceite de motor a las paredes de los cilindros, a los pistones y a las superficies de los cojinetes de biela.
Compruebe la posición de los extremos de los segmentos del pistón.
c. Utilizando un compresor de segmentos de pistón, introduzca los conjuntos de pistón y biela con el número correcto en cada cilindro, con la marca delantera del pistón orientada hacia delante.
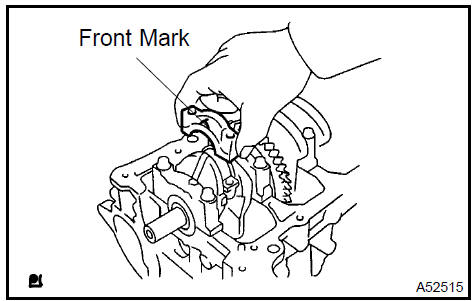
AVISO: Haga coincidir el sombrero de biela numerado con la biela.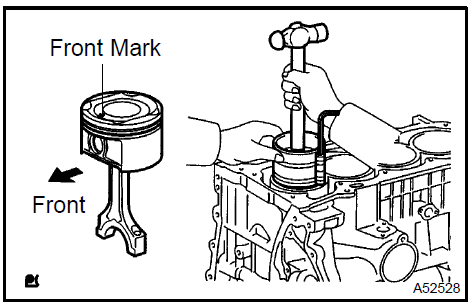
Compruebe que el saliente de la tapa de biela esté orientado en la dirección correcta.
Aplique una capa ligera de aceite de motor en las roscas y bajo las cabezas de los pernos del sombrero de la biela.
Utilizando una llave de vaso de 12 mm, apriete uniformemente los 2 pernos.
Par de apriete: 25 N·mMarque la parte delantera de los pernos de la tapa de biela con pintura.
Vuelva a apretar los pernos de la tapa 90° como se muestra en la ilustración.
Compruebe que el cigüeñal gira suavemente.
Pon a prueba tus conocimientos
Un test rápido sobre el Toyota Camry: cada respuesta trae una explicación y un enlace a la página del manual.