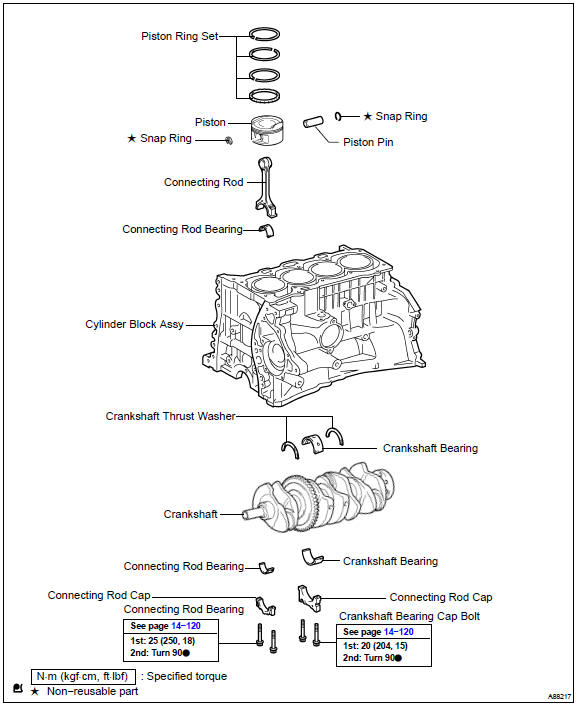
Zylinderblock komplett (2AZ−FE) (ab Juli 2003)
a. Mit einer Messuhr das Axialspiel messen, dabei die Pleuelstange hin und her bewegen.
Sollwert Pleuelaxialspiel: 0,160 bis 0,362 mm (0,0063 bis 0,0143 in.)Wenn das Axialspiel größer als der Maximalwert ist, die Pleuelstangenbaugruppen ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
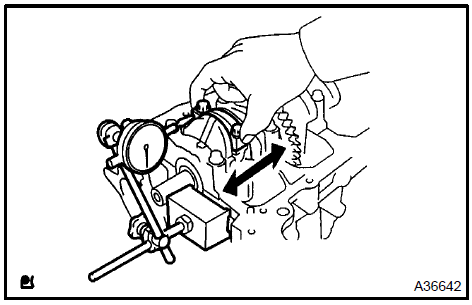
Pleuelaxialspiel prüfen 2. PLEUEL-ÖLSPIEL PRÜFEN
TIPP: Die Pleuel-Deckelschrauben werden in 2 aufeinanderfolgenden Schritten angezogen.
a. Prüfen, ob die Markierungen an Pleuelstange und Deckel fluchten, um den korrekten Zusammenbau sicherzustellen.
TIPP: Die Markierungen an Pleuelstangen und Deckeln dienen dem korrekten Zusammenbau.
Die 2 Pleuel-Deckelschrauben entfernen.
Mit den 2 ausgebauten Pleuel-Deckelschrauben den Pleueldeckel und die untere Lagerschale abnehmen, dabei den Deckel leicht nach rechts und links bewegen.
TIPP: Die untere Lagerschale im Pleueldeckel belassen.
Hubzapfen und Lager reinigen.
Hubzapfen und Lager auf Grübchenbildung und Kratzer prüfen.
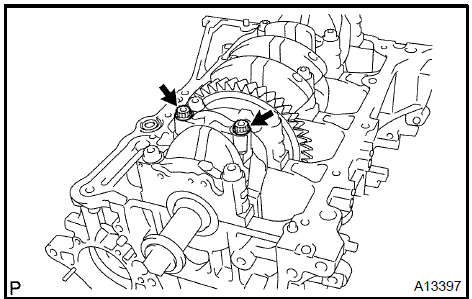
f. Einen Streifen Plastigage auf den Hubzapfen legen.
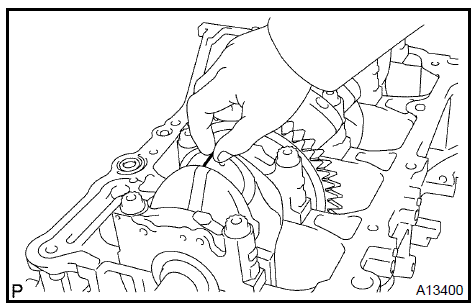
Prüfen, ob die vordere Markierung des Pleueldeckels in die richtige Richtung zeigt.
Gewinde und Schraubenkopf-Unterseite der Pleuel-Deckelschrauben leicht mit Motoröl benetzen.
Den Pleueldeckel einbauen (siehe Schritt 37).
j. Die 2 Schrauben und den Pleueldeckel abnehmen.

k. Die Breite des Plastigage an der breitesten Stelle messen.
Sollwert Ölspiel: 0,024 bis 0,080 mm (0,0009 bis 0,0031 in.)Wenn der Hubzapfen oder das Lager beschädigt ist, die Lager ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
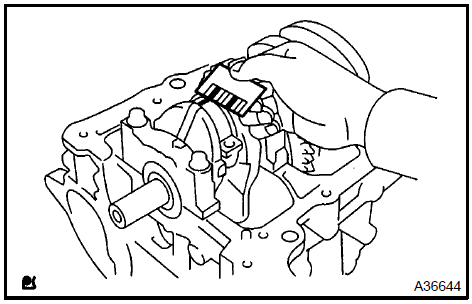
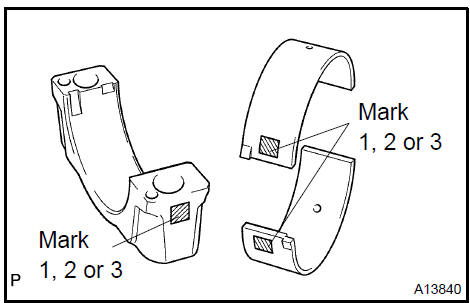
TIPP: Beim Ersetzen eines Lagers ein Lager mit derselben Nummer wie die Pleuelstange verwenden. Es gibt 3 Standardlagergrößen: 1, 2 und 3.
Standard-Wandstärke der Lagerschale in der Mitte: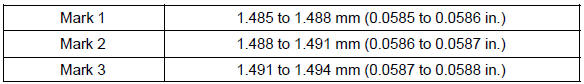
l. Das Plastigage vollständig entfernen.
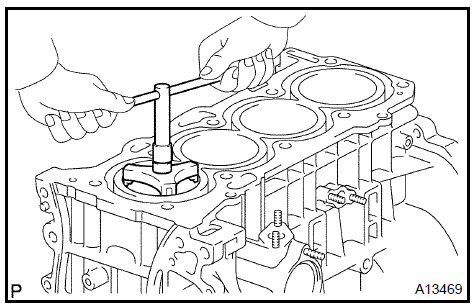
Mit einem Ringschneider den gesamten Kohlenstoff von der Oberseite des Zylinders entfernen.
Kolben, Pleuelbaugruppe und oberes Lager durch die Oberseite des Zylinderblocks herausdrücken.
HINWEIS:
Lager, Pleuelstange und Deckel zusammenhalten.
Kolben- und Pleuelbaugruppen in der richtigen Reihenfolge anordnen.
Kolbeneinheit mit Pleuel ausbauen
- PLEUELLAGER AUSBAUEN
- KOLBENRINGSATZ AUSBAUEN
Mit einer Kolbenringzange die 2 Verdichtungsringe ausbauen.
Die 2 Seitenschienen und den Ölabstreifring von Hand ausbauen.
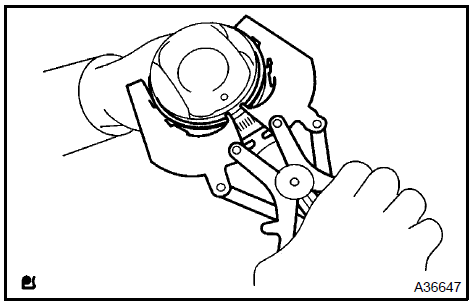
Kolbenringsatz ausbauen 6. KOLBENBOLZEN-SICHERUNGSRING AUSBAUEN
a. Mit einem kleinen Schraubendreher die 2 Sicherungsringe herausheblen.
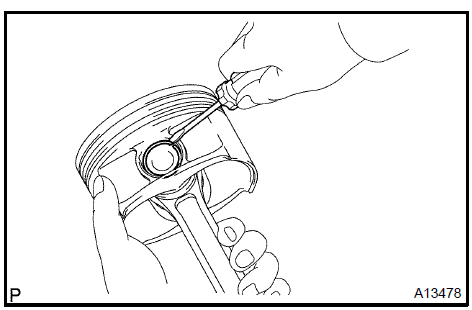
Kolbenbolzen-Sicherungsring ausbauen 7. KOLBEN AUSBAUEN
a. Den Kolben langsam auf etwa 80 bis 90 °C (176 bis 194 °F) erwärmen.
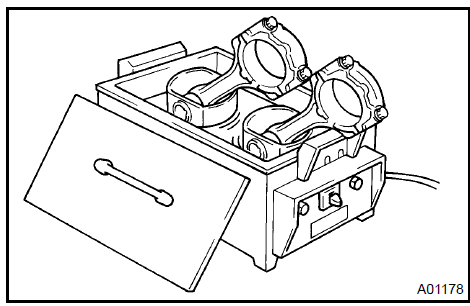
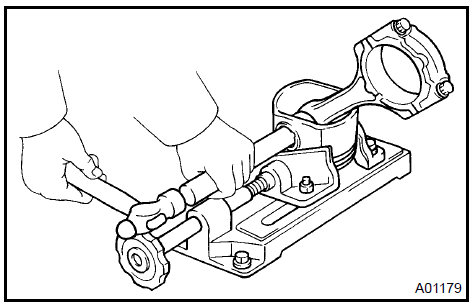
b. Mit einem Kunststoffhammer und einem Messingdorn den Kolbenbolzen vorsichtig austreiben und die Pleuelstange abnehmen.
HINWEIS:
Kolben und Kolbenbolzen sind ein Paar und dürfen nicht getauscht werden.
Kolben, Bolzen, Ringe, Pleuelstangen und Lager in der richtigen Reihenfolge anordnen.
a. Mit einer Messuhr das Axialspiel messen, dabei die Kurbelwelle mit einem Schraubendreher hin und her hebeln.
Sollwert Axialspiel: 0,040 bis 0,300 mm (0,0016 bis 0,0118 in.)Wenn das Axialspiel größer als der Maximalwert ist, die Anlaufscheiben nur als Satz ersetzen.
Dicke der Anlaufscheibe: 1,930 bis 1,980 mm (0,0760 bis 0,0780 in.)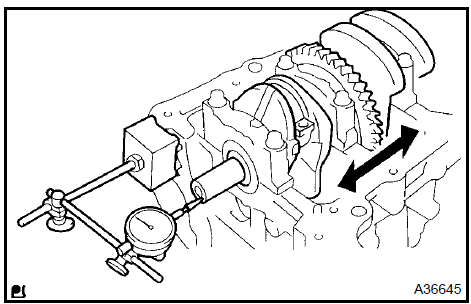
Kurbelwellen-Axialspiel prüfen 9. KURBELWELLEN-ÖLSPIEL PRÜFEN
a. Die 10 Hauptlagerdeckelschrauben gleichmäßig lösen und entfernen, in der in der Abbildung gezeigten Reihenfolge.
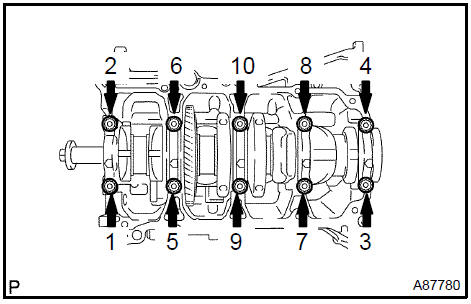
b. Mit 2 ausgebauten Hauptlagerdeckelschrauben die 5 Hauptlagerdeckel und 5 untere Lagerschalen ausbauen.
HINWEIS: Die Schrauben in einen der Deckel einsetzen. Den Deckel vorsichtig nach oben ziehen und dabei, wie in der Abbildung gezeigt, Kraft nach vorne und hinten am Zylinderblock aufbringen.
Darauf achten, die Anlageflächen von Lagerdeckel und Zylinderblock nicht zu beschädigen.HINWEIS:
Untere Lagerschale und Hauptlagerdeckel zusammen aufbewahren.
Die Hauptlagerdeckel in der richtigen Reihenfolge ablegen.
c. Die Kurbelwelle herausheben.
HINWEIS: Die oberen Lagerschalen zusammen mit dem Zylinderblock aufbewahren.
Jeden Hauptlagerzapfen und jede Lagerschale reinigen.
Jeden Hauptlagerzapfen und jede Lagerschale auf Grübchen und Riefen prüfen.
Ist der Lagerzapfen oder die Lagerschale beschädigt, die Lagerschalen ersetzen.
Falls erforderlich, die Kurbelwelle ersetzen.

Die Kurbelwelle auf den Zylinderblock legen.
Je einen Streifen Plastigage über jeden Lagerzapfen legen.
Die Hauptlagerdeckel montieren (siehe Schritt 36).
HINWEIS: Die Kurbelwelle nicht drehen.
i. Den Hauptlagerdeckel ausbauen (siehe Schritte a. und b. oben).
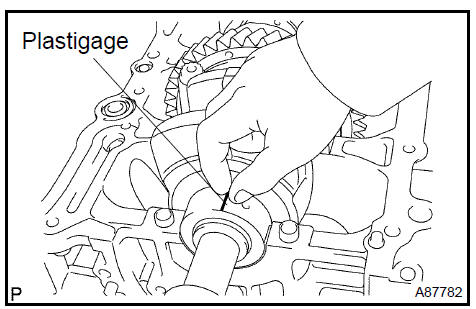
j. Das Plastigage an seiner breitesten Stelle messen.
Standard-Ölspiel: 0,008 bis 0,024 mm (0,00031 bis 0,00094 in.)Ist das Öllagerspiel größer als der Maximalwert, die Lagerschalen ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
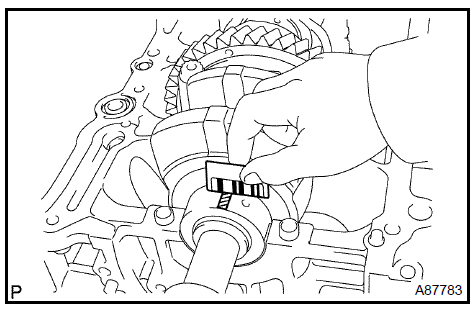
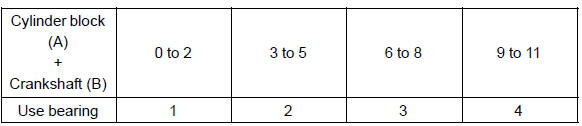
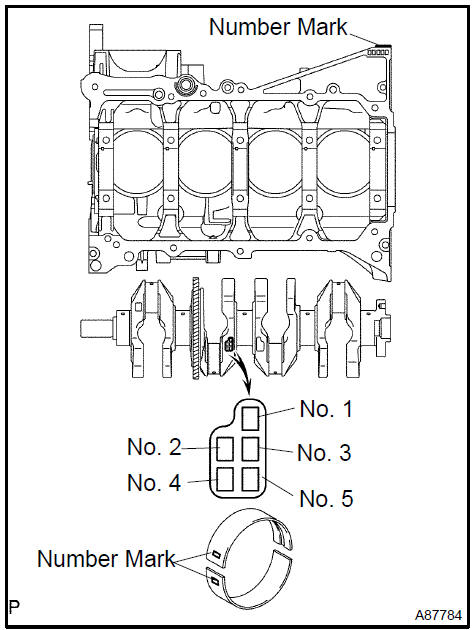
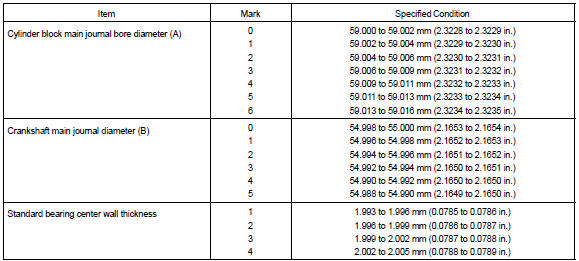
k. Wird eine Standardlagerschale verwendet, diese durch eine mit derselben Nummer ersetzen. Kann die Nummer der Lagerschale nicht ermittelt werden, die richtige Lagerschale wie folgt bestimmen: Die auf dem Zylinderblock und der Kurbelwelle eingeprägten Zahlen addieren und anschließend die Lagerschale gemäß der untenstehenden Tabelle auswählen. Es gibt 4 Größen von Standardlagerschalen: 1, 2, 3 und 4.
HINWEIS:
BEISPIEL
Zylinderblock 4 a. + Kurbelwelle 3 b. = Summe 7 (Lagerschale 3 verwenden)
l. Das Plastigage vollständig entfernen.
10. KURBELWELLE AUSBAUENDie Kurbelwelle herausheben.
Die 5 oberen Hauptlagerschalen und 2 Axialscheiben aus dem Zylinderblock ausbauen.
HINWEIS: Die Hauptlagerschalen und Axialscheiben in der richtigen Reihenfolge ablegen.
- OBERE KURBELWELLEN-AXIALSCHEIBE AUSBAUEN
- KURBELWELLENLAGERSCHALE AUSBAUEN
HINWEIS: Die Lagerschalen in der richtigen Reihenfolge ablegen.
13. KURBELWELLENLAGER NR. 2 AUSBAUENHINWEIS: Die Lagerschalen in der richtigen Reihenfolge ablegen.
- STIFTSCHRAUBE AUSBAUEN
- ZYLINDERBLOCK-BAUGRUPPE REINIGEN
HINWEIS: Wird der Zylinder bei hohen Temperaturen gewaschen, ragt die Zylinderlaufbuchse über den Zylinderblock hinaus.
Den Zylinderblock stets bei einer Temperatur von 45 °C (113 °F) oder weniger reinigen. 16. ZYLINDERBLOCK AUF EBENHEIT PRÜFENa. Mit einem Präzisions-Haarlineal und einer Fühlerlehre den Verzug der Fläche messen, die an der Zylinderkopfdichtung anliegt.
Maximaler Verzug: 0,05 mm (0,0020 in.)Ist der Verzug größer als der Maximalwert, den Zylinderblock ersetzen.

Zylinderblock auf Planheit prüfen 17. ZYLINDERBOHRUNG PRÜFEN
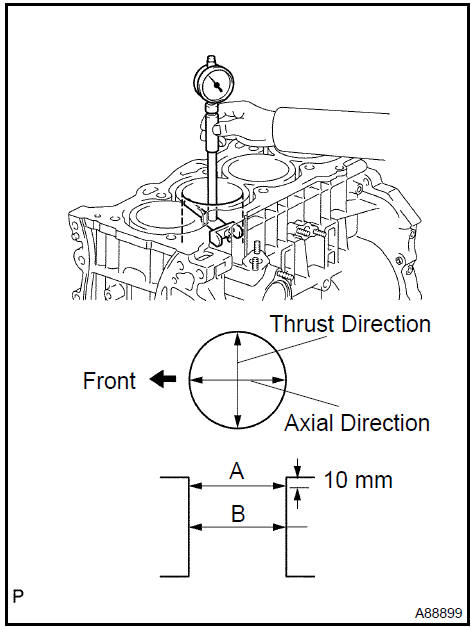
a. Mit einer Zylindermessuhr den Zylinderbohrungsdurchmesser an den Positionen A und B in Querrichtung und in Achsrichtung messen.
Solldurchmesser: 88,500 bis 88,633 mm (3,4843 bis 3,4894 in.)Ist der Mittelwert der gemessenen Durchmesser größer als der Maximalwert, den Zylinderblock ersetzen.
Zylinderbohrung prüfen 18. KOLBENDURCHMESSER PRÜFEN
a. Mit einer Bügelmessschraube den Kolbendurchmesser rechtwinklig zur Kolbenbolzenmittellinie in 30,3 mm (1,193 Zoll) Abstand vom Kolbenboden messen.
Kolbendurchmesser: 88,439 bis 88,449 mm (3,4818 bis 3,4822 in.)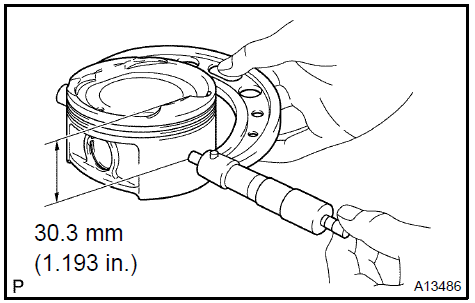
Kolbendurchmesser prüfen 19. KOLBENSPIEL PRÜFEN
a. Den Kolbendurchmesser vom gemessenen Zylinderbohrungsdurchmesser subtrahieren.
Vorgegebenes Ölspiel: 0,051 bis 0,100 mm (0,0020 bis 0,0039 in.)Ist das Spiel größer als der Maximalwert, alle 4 Kolben ersetzen. Falls erforderlich, den Zylinderblock ersetzen.
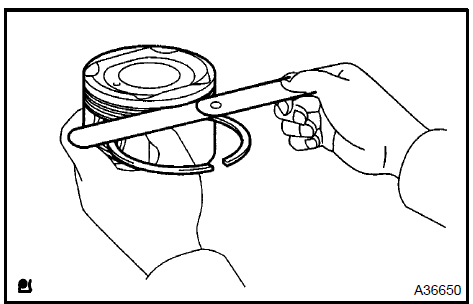
20. KOLBENRINGNUTSPIEL PRÜFENa. Mit einer Fühlerlehre das Spiel zwischen Kolbenring und Wand der Ringnut messen.
Kolbenringnutspiel: 0,030 bis 0,070 mm (0,0012 bis 0,0028 in.)Entspricht das Spiel nicht den Vorgaben, den Kolben ersetzen.
Kolbenringnutspiel prüfen 21. KOLBENRING-STOSSSPALT PRÜFEN
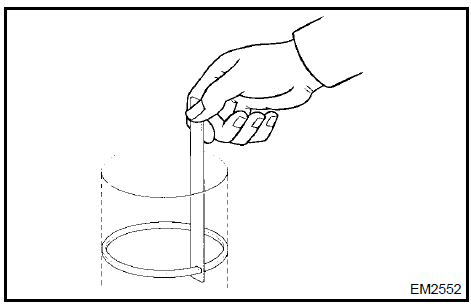
a. Den Kolbenring mit einem Kolben etwas über das untere Ende des Ringlaufs hinaus in 110 mm (4,33 Zoll) Abstand von der Oberseite des Zylinderblocks schieben.

b. Das Stoßspiel mit einer Fühlerlehre messen.
Vorgegebener Stoßspalt: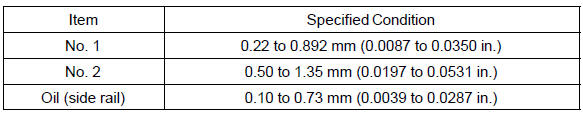
Ist das Stoßspiel größer als der Maximalwert, den Kolbenring ersetzen. Ist das Stoßspiel auch mit einem neuen Kolbenring größer als der Maximalwert, den Zylinderblock ersetzen.
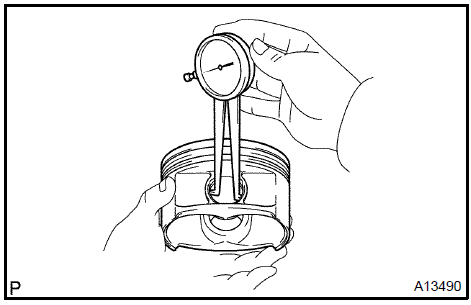
a. Mit einer Innenmessschraube den Durchmesser der Kolbenbolzenbohrung des Kolbens messen.
Bolzenbohrungsdurchmesser: 22,001 bis 22,010 mm (0,8662 bis 0,8665 in.) Bolzenbohrungsdurchmesser (Referenz):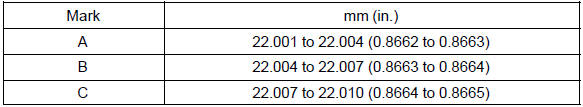
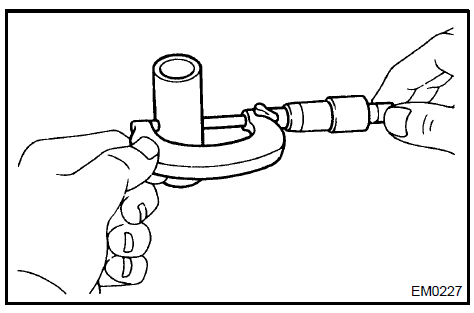
b. Mit einer Bügelmessschraube den Kolbenbolzendurchmesser messen.
Kolbenbolzendurchmesser: 21,997 bis 22,009 mm (0,8660 bis 0,8665 in.) Kolbenbolzendurchmesser (Referenz):
c. Mit einer Innenmessschraube den Innendurchmesser der Pleuelbuchse messen.
Innendurchmesser Buchse: 22,005 bis 22,014 mm (0,8663 bis 0,8667 in.) Innendurchmesser Buchse: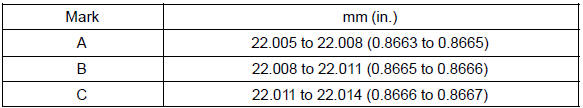
d. Den Kolbenbolzendurchmesser vom gemessenen Durchmesser der Kolbenbolzenbohrung subtrahieren.
Vorgegebenes Ölspiel: 0,001 bis 0,010 mm (0,00004 bis 0,00039 in.)
Ist das Öllagerspiel größer als der Maximalwert, das Pleuel ersetzen. Falls erforderlich, Kolben und Kolbenbolzen als Satz ersetzen.
e. Den Kolbenbolzendurchmesser vom gemessenen Innendurchmesser der Buchse subtrahieren.
Vorgegebenes Ölspiel: 0,005 bis 0,100 mm (0,0002 bis 0,0020 in.)Ist das Öllagerspiel größer als der Maximalwert, das Pleuel ersetzen. Falls erforderlich, Pleuel und Kolbenbolzen als Satz ersetzen.
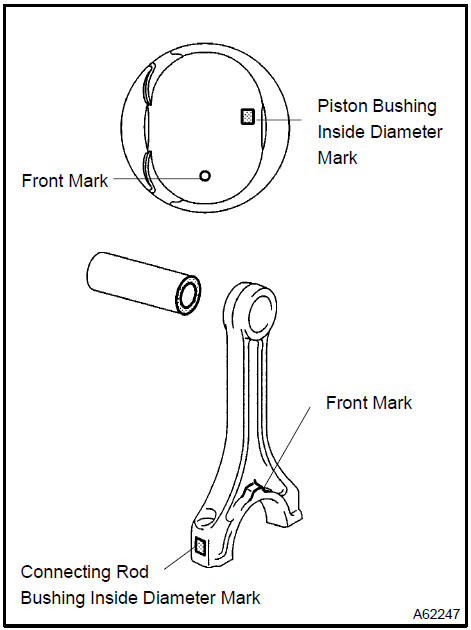
a. Mit einem Pleuelprüfgerät und einer Fühlerlehre die Pleuelfluchtung prüfen.
1. Auf Fluchtungsfehler prüfen.
Maximaler Fluchtungsfehler: 0,05 mm (0,0020 in.) je 100 mm (3,94 in.)Ist der Fluchtungsfehler größer als der Maximalwert, die Pleuelbaugruppe ersetzen.
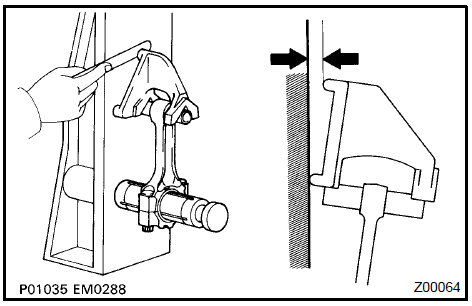
2. Auf Verwindung prüfen.
Maximaler Verdrehfehler: 0,15 mm (0,0059 in.) je 100 mm (3,94 in.)Ist die Verwindung größer als der Maximalwert, die Pleuelbaugruppe ersetzen.

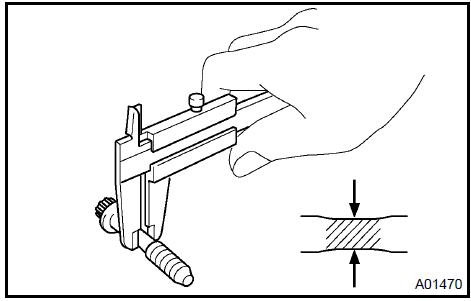
a. Mit einer Schieblehre den Durchmesser des Dehnschaftbereichs der Schraube messen.
Vorgegebener Durchmesser: 7,0 bis 7,3 mm (0,276 bis 0,287 in.)Ist der Durchmesser kleiner als der Minimalwert, die Schraube ersetzen.
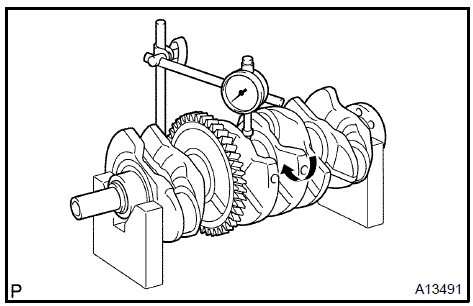
a. Mit einer Messuhr und Prismen den Rundlauf gemäß Abbildung messen.
Maximaler Rundlauffehler: 0,03 mm (0,0012 in.)Ist der Rundlauf größer als der Maximalwert, die Kurbelwelle ersetzen.
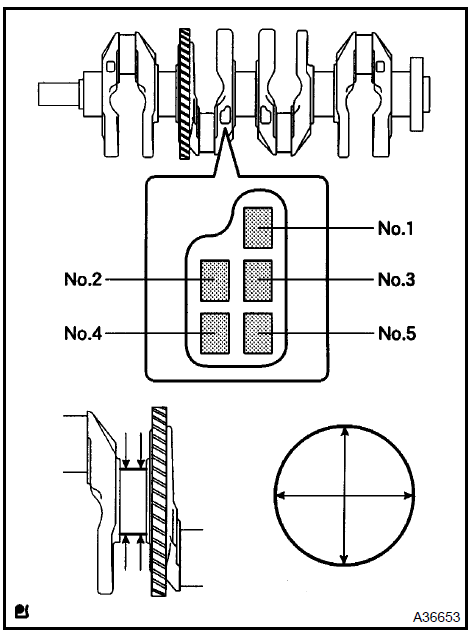
b. Mit einer Bügelmessschraube den Durchmesser jedes Hauptlagerzapfens messen.
Durchmesser: 54,988 bis 55,000 mm (2,1649 bis 2,1654 in.)Entspricht der Durchmesser nicht den Vorgaben, das Öllagerspiel prüfen (siehe Schritt 9). Falls erforderlich, die Kurbelwelle ersetzen.
c. Jeden Hauptlagerzapfen gemäß Abbildung auf Konizität und Unrundheit prüfen.
Maximale Konizität und Unrundheit: 0,003 mm (0,0001 in.)Ist die Konizität bzw. Unrundheit größer als der Maximalwert, die Kurbelwelle ersetzen.
Durchmesser (Referenz):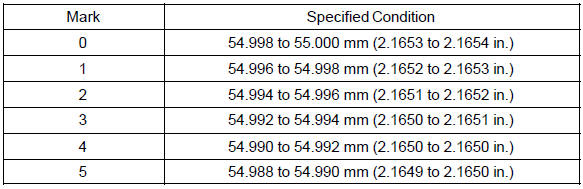
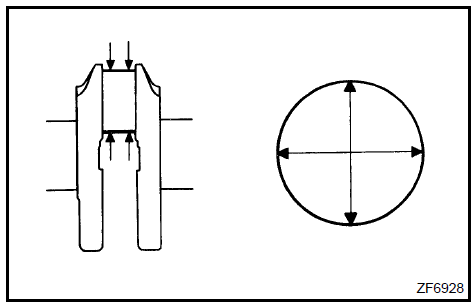
d. Mit einer Bügelmessschraube den Durchmesser jedes Hubzapfens messen.
Durchmesser: 47,990 bis 48,000 mm (1,8894 bis 1,8898 in.)Entspricht der Durchmesser nicht den Vorgaben, das Öllagerspiel prüfen (siehe Schritt 2). Falls erforderlich, die Kurbelwelle ersetzen.
e. Jeden Hubzapfen gemäß Abbildung auf Konizität und Unrundheit prüfen.
Maximale Konizität und Unrundheit: 0,003 mm (0,0001 in.)Ist die Konizität bzw. Unrundheit größer als der Maximalwert, die Kurbelwelle ersetzen.
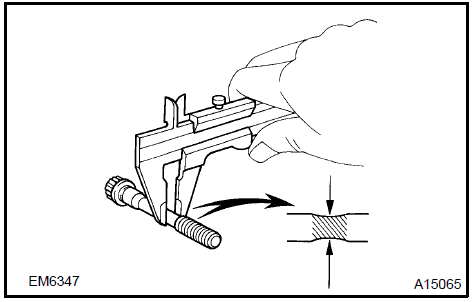
a. Mit einer Schieblehre den Durchmesser des Dehnschaftbereichs der Schraube messen.
Vorgegebener Durchmesser: 7,2 bis 7,6 mm (0,283 bis 0,299 in.)Ist der Durchmesser kleiner als der Minimalwert, die Schraube ersetzen.
Kurbelwellenlagerdeckel-Schrauben prüfen 27. PASSSTIFT EINBAUEN
a. Mit einem Kunststoffhammer den Passstift eintreiben.
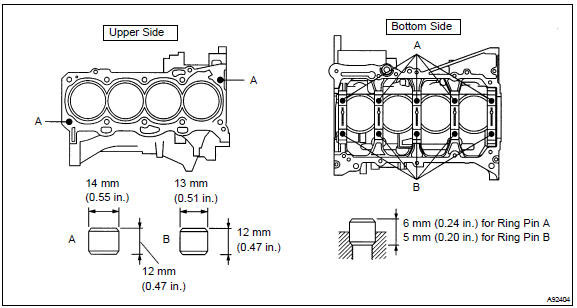 Passstift einbauen 28. DICHTSTOPFEN EINBAUEN
Klebstoff um die Verschlussstopfen auftragen.
Klebstoff: Teile-Nr. 08833−00070, THREE BOND 1324 oder gleichwertig.Mit dem SST neue Verschlussstopfen gemäß Abbildung einsetzen.
SST 09950−60010 (09951−00200), 09950−70010 (09951−07100)
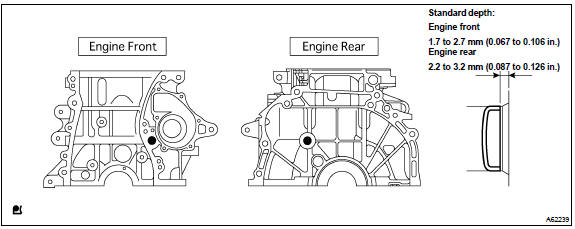 Dichtstopfen einbauen 29. STIFTSCHRAUBE EINBAUEN
a. Die Stiftschrauben gemäß Abbildung einsetzen.
Anzugsdrehmoment:5 N·m für Stiftschraube A 10 N·m für Stiftschraube B 5 N·m für Stiftschraube C
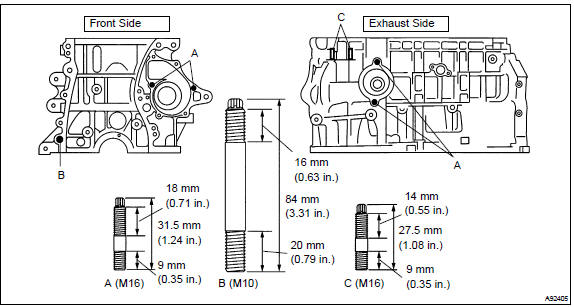 Stiftschraube einbauen 30. SPANNSTIFT EINBAUEN
a. Mit einem Kunststoffhammer den Zylinderstift eintreiben.
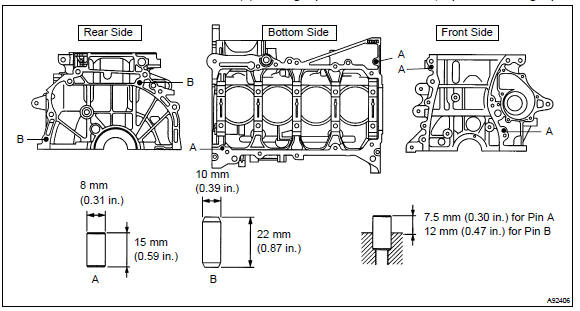 Spannstift einbauen 31. KOLBEN EINBAUEN
Mit einem kleinen Schraubendreher einen neuen Sicherungsring an einem Ende der Kolbenbolzenbohrung einsetzen.
Den Kolben allmählich auf ungefähr 80 bis 90 °C (176 bis 194 °F) erwärmen.
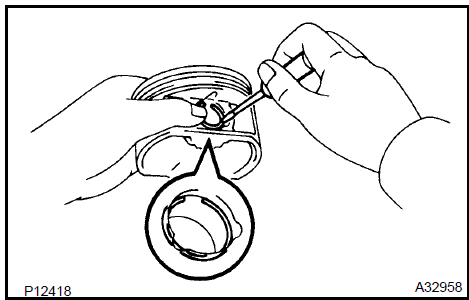
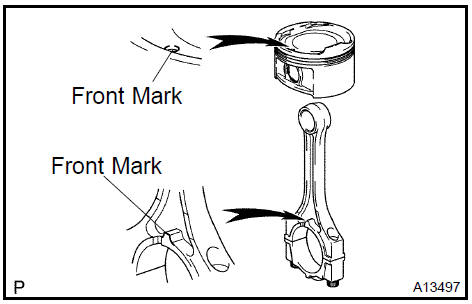
Die vorderen Markierungen von Kolben und Pleuel ausrichten und den Kolben mit dem Daumen einschieben.
Mit einem kleinen Schraubendreher einen neuen Sicherungsring am anderen Ende der Kolbenbolzenbohrung einsetzen.
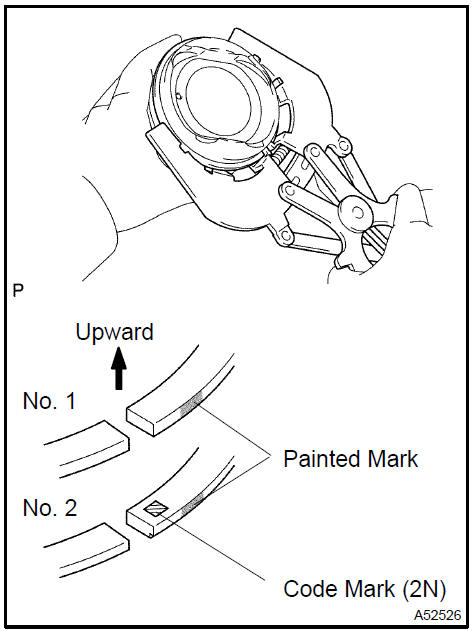
Ölabstreifer-Expander und 2 Seitenschienen von Hand montieren.
Mit einem Kolbenringspreizer die 2 Verdichtungsringe mit der farbigen Markierung nach oben montieren, wie in der Abbildung gezeigt.
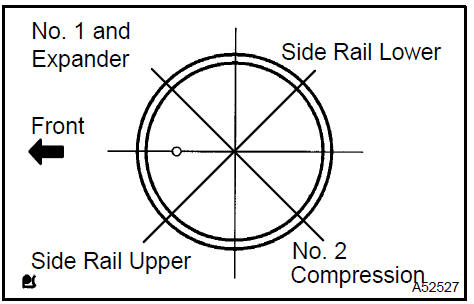
c. Kolbenringe so positionieren, dass die Ringstöße wie in der Abbildung gezeigt liegen.
a. Oberes Lager mit Ölnut am Zylinderblock montieren.
HINWEIS: Die Rückseite der Lagerschale und die Lagerfläche des Zylinderblocks reinigen. Keine Öle und Fette anhaften lassen.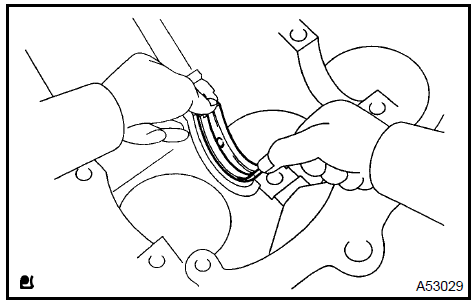
Kurbelwellenlager einbauen 34. KURBELWELLENLAGER NR. 2 EINBAUEN
a. Unteres Lager im Lagerdeckel montieren.
HINWEIS: Die Rückseite der Lagerschale und die Lagerfläche der Pleuelstange reinigen. Die Fläche muss frei von Staub und Öl sein.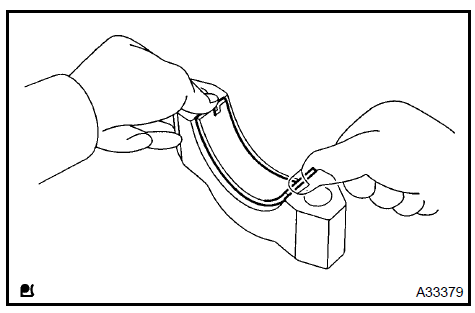
Kurbelwellenlager Nr. 2 einbauen 35. KURBELWELLEN-ANLAUFSCHEIBE OBEN EINBAUEN
a. Die 2 Anlaufscheiben unter der Lagerstelle Nr. 3 des Zylinderblocks montieren, wobei die Ölnuten nach außen zeigen.
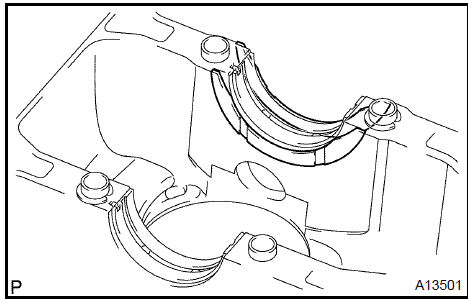
Kurbelwellen-Anlaufscheibe oben einbauen 36. KURBELWELLE EINBAUEN
Oberes Lager mit Motoröl benetzen und die Kurbelwelle in den Zylinderblock einsetzen.
Unteres Lager mit Motoröl benetzen.
Markierungen an der Vorderseite prüfen und die Lagerdeckel am Zylinderblock montieren.
Gewinde und Unterseite der Lagerdeckelschrauben leicht mit Motoröl einölen.
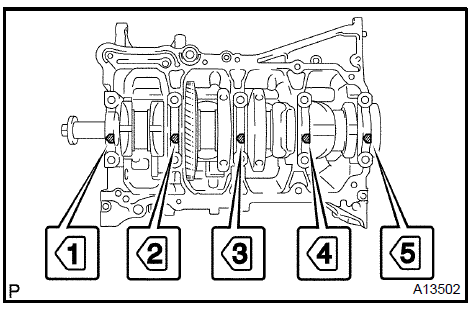
e. Die 16 Hauptlagerdeckelschrauben gleichmäßig in der in der Abbildung gezeigten Reihenfolge montieren und festziehen.
Anzugsdrehmoment: 20 N·m
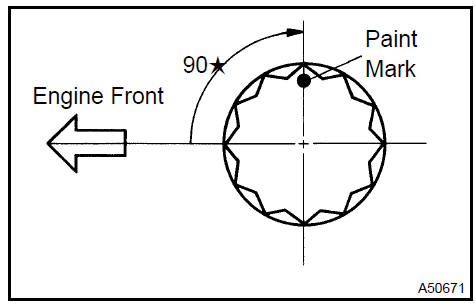
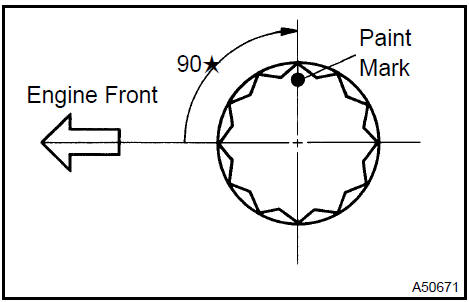
Vorderseite der Lagerdeckelschrauben mit Farbe markieren.
Lagerdeckelschrauben um 90° in der in der Abbildung gezeigten numerischen Reihenfolge nachziehen.
Prüfen, dass die farbige Markierung nun im 90°-Winkel zur Vorderseite steht.
Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
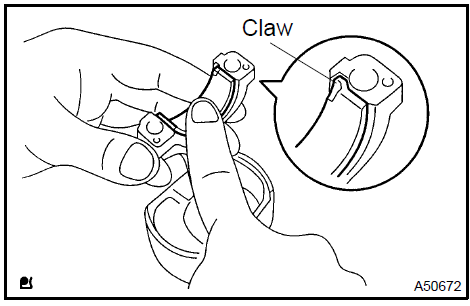
a. Lagernase mit der Nut des Pleuels bzw. Pleuellagerdeckels ausrichten.
HINWEIS: Die Rückseite der Lagerschale und die Lagerfläche der Pleuelstange reinigen. Die Fläche muss frei von Staub und Öl sein. 38. KOLBEN EINBAUEN HINWEIS: Die Pleuel-Deckelschrauben werden in 2 aufeinanderfolgenden Schritten angezogen.Zylinderwände, Kolben und Oberflächen der Pleuellager mit Motoröl benetzen.
Position der Kolbenringstöße prüfen.
c. Mit einem Kolbenringspanner die richtig nummerierten Kolben-Pleuel-Baugruppen mit der Vorderseitenmarkierung des Kolbens nach vorne in jeden Zylinder einschieben.
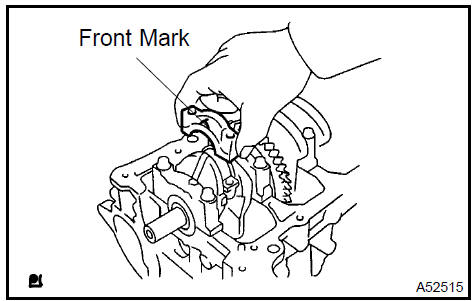
HINWEIS: Den nummerierten Pleueldeckel der passenden Pleuelstange zuordnen.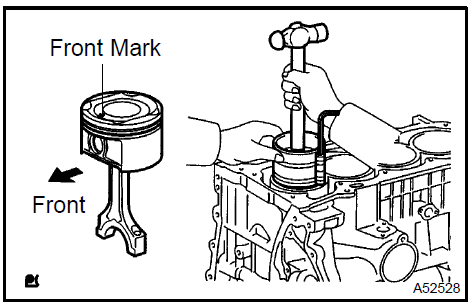
Prüfen, dass die Nase des Pleuellagerdeckels in die richtige Richtung zeigt.
Gewinde und Schraubenkopf-Unterseite der Pleuel-Deckelschrauben leicht mit Motoröl benetzen.
Die 2 Schrauben mit einem 12-mm-Steckschlüssel gleichmäßig festziehen.
Anzugsdrehmoment: 25 N·mVorderseite der Pleuellagerdeckelschrauben mit Farbe markieren.
Lagerdeckelschrauben um 90° nachziehen, wie in der Abbildung gezeigt.
Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
Testen Sie sich
Ein kurzes Quiz zum Toyota Camry: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.