Conjunto de culata (1MZ−FE/3MZ−FE)

a. Usando una llave hexagonal recta de 14, retire los 2 tapones roscados.
2. RETIRAR TAPÓN ROSCADO CON CABEZA RECTA No.2 (CILINDRO IZQUIERDO)a. Usando una llave hexagonal recta de 14, retire los 2 tapones roscados.
3. RETIRAR EMPUJADOR DE VÁLVULASUGERENCIA: Guarde los empujadores en el orden correcto para que puedan regresar a sus ubicaciones originales al volver a armar.
4. RETIRAR VÁLVULA DE ADMISIÓNa. Usando SST, comprima el resorte de válvula y retire las 2 chavetas, el platillo, el resorte y la válvula.
SST 09202−70020 (09202−00010)
SUGERENCIA: Guarde las válvulas, los resortes de válvula, los asientos de resorte y los platillos de resorte en el orden correcto para que puedan regresar a sus ubicaciones originales al volver a armar.
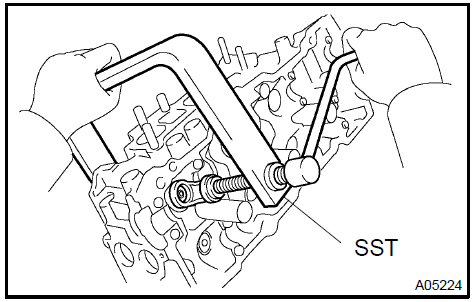
Retirar válvula de admisión 5. RETIRAR VÁLVULA DE ESCAPE
a. Usando SST, comprima el resorte de válvula y retire las 2 chavetas, el platillo, el resorte y la válvula.
SST 09202−70020 (09202−00010)
SUGERENCIA: Guarde las válvulas, los resortes de válvula, los asientos de resorte y los platillos de resorte en el orden correcto para que puedan regresar a sus ubicaciones originales al volver a armar.
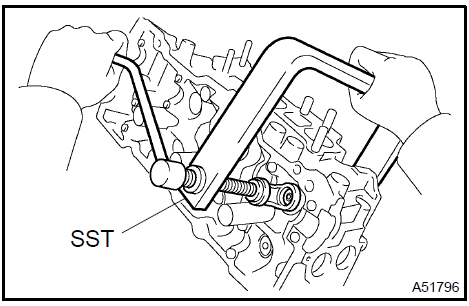
Retirar válvula de escape 6. RETIRAR RETÉN O ANILLO O DEL VÁSTAGO DE VÁLVULA
a. Usando pinzas de punta larga, retire el retén de aceite.
- RETIRAR ASIENTO DEL RESORTE DE VÁLVULA
- RETIRAR TAPÓN SEMICIRCULAR
- INSPECCIONAR PLANITUD DE LA CULATA
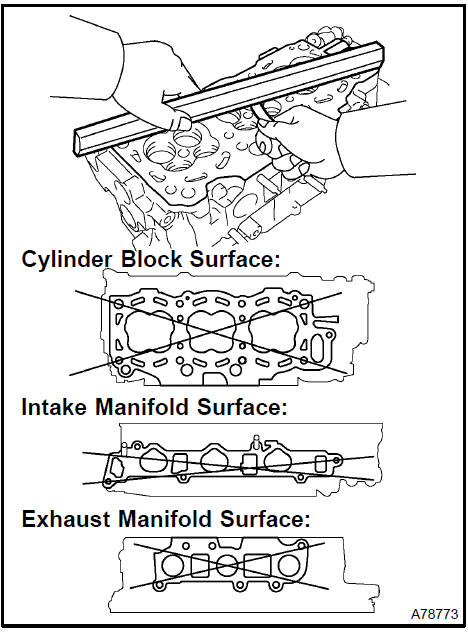
a. Usando una regla de precisión y un calibrador de espesores, mida la superficie que hace contacto con el bloque de cilindros y los colectores para detectar alabeo.
Alabeo máximo: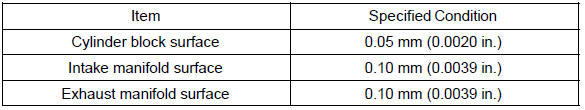
Si el alabeo es mayor que el máximo, reemplace la culata.
a. Usando líquido penetrante, revise la cámara de combustión, los conductos de admisión, los conductos de escape y la superficie del bloque de cilindros en busca de grietas.
Si hay grietas, reemplace la culata.
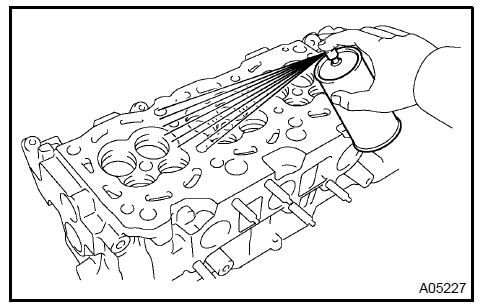
Inspeccionar la culata en busca de grietas 11. INSPECCIONAR VÁLVULA DE ADMISIÓN
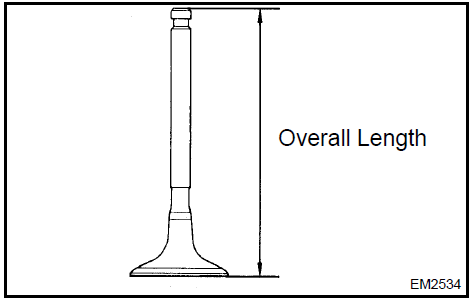
a. Verifique la longitud total de la válvula.
Longitud total especificada: 94.95 − 95.45 mm (3.7382 − 3.7579 pulg.)Si la longitud total es menor que el mínimo, reemplace la válvula.
b. Usando un micrómetro, mida el diámetro del vástago de la válvula.
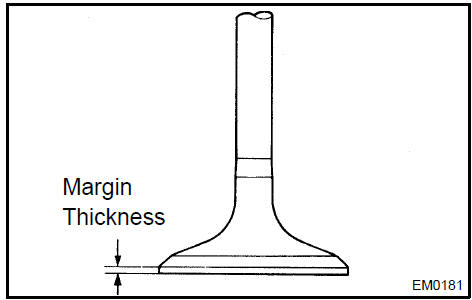
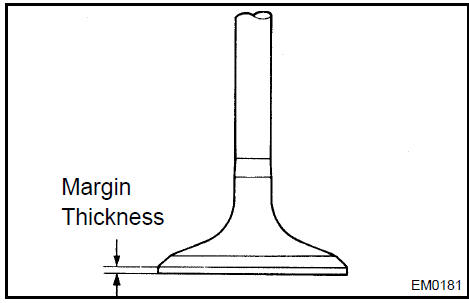
Diámetro del vástago de válvula: 5.470 a 5.485 mm (0.2154 a 0.2159 pulg.)c. Verifique el espesor del margen de la cabeza de la válvula.
Espesor de margen especificado: 0.5 − 1.0 mm (0.020 − 0.039 pulg.)Si el espesor del margen es menor que el mínimo, reemplace la válvula.
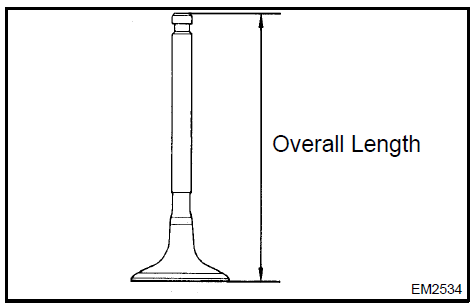
a. Verifique la longitud total de la válvula.
Longitud total especificada: 94.90 − 95.40 mm (3.7362 − 3.7559 pulg.)Si la longitud total es menor que el mínimo, reemplace la válvula.
b. Usando un micrómetro, mida el diámetro del vástago de la válvula.
Diámetro del vástago de la válvula: 5.465 a 5.480 mm (0.2152 a 0.2157 in.)
c. Verifique el espesor del margen de la cabeza de la válvula.
Espesor de margen especificado: 0.5 − 1.0 mm (0.020 − 0.039 pulg.)Si el espesor del margen es menor que el mínimo, reemplace la válvula.
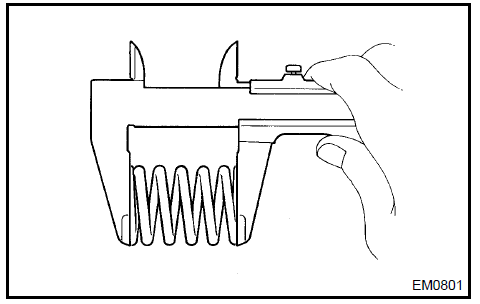
a. Usando un calibrador Vernier, mida la longitud libre del resorte de válvula.
Longitud libre: 45.50 mm (1.7913 pulg.)Si la longitud libre no es la especificada, reemplace el resorte de válvula.
b. Usando escuadras de acero, mida la desviación del resorte de válvula.
Desviación máxima: 2.0 mm (0.079 pulg.)Si la desviación es mayor que el máximo, reemplace el resorte de válvula.

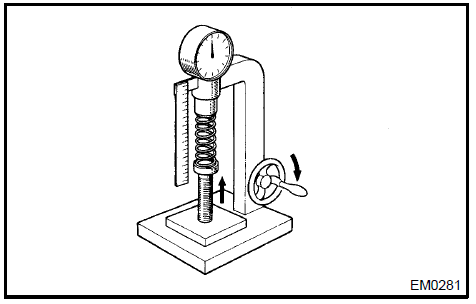
c. Usando un comprobador de resortes, mida la tensión del resorte de válvula a la longitud instalada especificada.
Tensión instalada: 86 a 206 N (19.0 a 21.0 kgf, 41.9 a 46.3 lbf) a 33.8 mm (1.331 pulg.)Si la tensión instalada no es la especificada, reemplace el resorte de válvula.
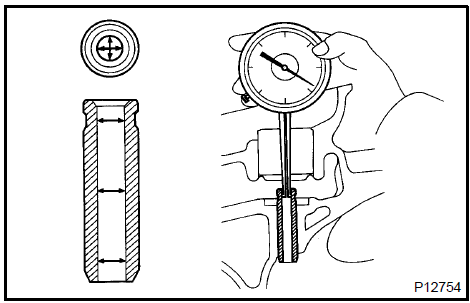
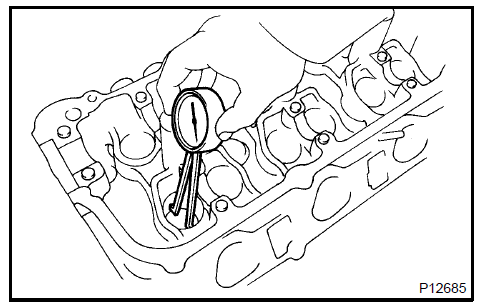
Con un calibre de interiores, mida el diámetro interior del casquillo guía.
Diámetro interior del casquillo: 5.510 a 5.530 mm (0.2169 a 0.2177 in.)Reste la medida del diámetro del vástago de la válvula de la medida del diámetro interior del casquillo guía.
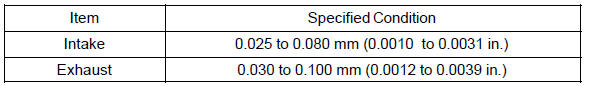
Si la holgura es mayor que el máximo, reemplace la válvula y el casquillo guía.
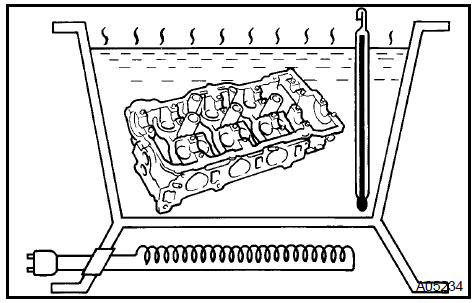
a. Caliente la culata a aproximadamente 80 a 100 °C (176 a 212 °F).
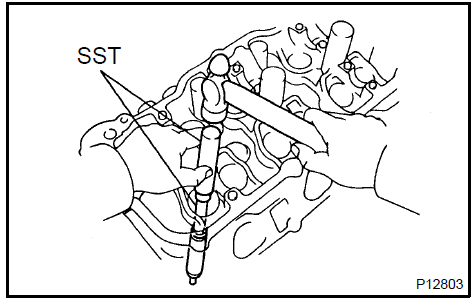
b. Usando SST y un martillo, extraiga el casquillo guía golpeándolo.
SST 09201−10000, 09201−01055, 09950−70010 (09951−07100)
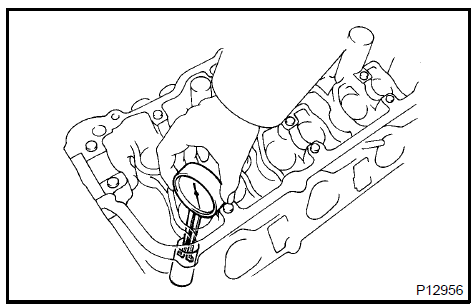
a. Con un calibre de interiores, mida el diámetro del alojamiento del casquillo de la culata.
Diámetro: 10.295 a 10.313 mm (0.4053 a 0.4060 pulg.)Si el diámetro del alojamiento del casquillo de la culata es mayor que 10,313 mm (0,4060 pulg.), mecanice el alojamiento del casquillo a una medida de 10,345 a 10,363 mm (0,4073 a 0,4080 pulg.).
Diámetro del casquillo: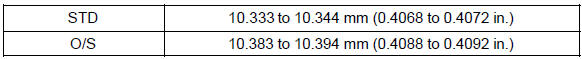
NOTA: Se utilizan casquillos diferentes para la admisión y el escape.
Longitud del casquillo:
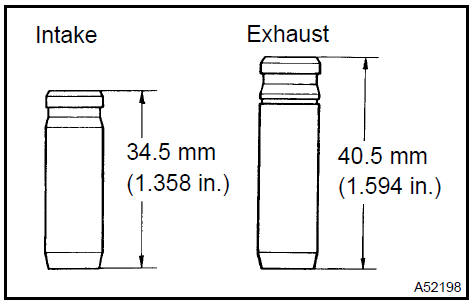
Caliente la culata a aproximadamente 80 a 100 °C (176 a 212 °F)
Usando SST y un martillo, introduzca un casquillo guía nuevo golpeándolo hasta la altura de saliente especificada.
SST 09201−10000, 09201−01055, 09950−70010 (09951−07100)
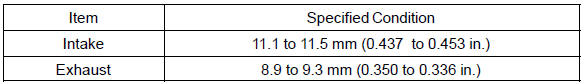

d. Usando un escariador afilado de 5,5 mm, escarie el casquillo guía para obtener la holgura estándar especificada entre el casquillo guía y el vástago de la válvula.
Holgura de aceite estándar: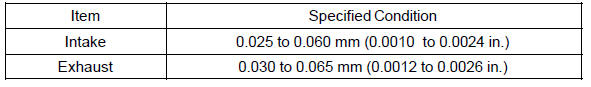
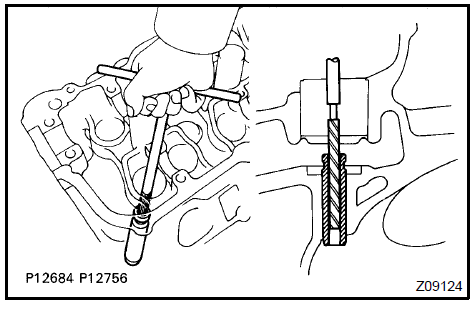
Aplique una capa fina de azul de Prusia (o de blanco de plomo) en la cara de la válvula.
Presione ligeramente la válvula contra el asiento.
c. Verifique la cara de la válvula y el asiento de la válvula según el siguiente procedimiento.
Si aparece azul alrededor de toda la cara de la válvula (360°), la cara es concéntrica. Si no, reemplace la válvula.
Si aparece azul alrededor de todo el asiento de válvula (360°), la guía y la cara de la válvula son concéntricas. Si no, rectifique el asiento de válvula.
Verifique que el contacto del asiento de válvula esté en el centro de la cara de la válvula, con un ancho de 1.0 a 1.4 mm (0.039 a 0.055 in.).
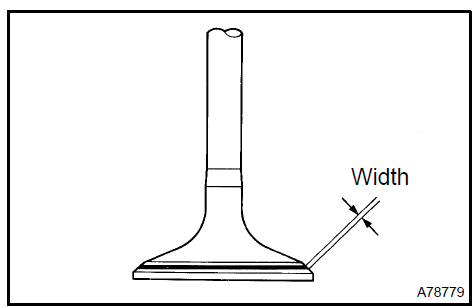
Inspeccionar asientos de válvula 18. REPARAR ASIENTOS DE VÁLVULA AVISO: Liberar gradualmente la presión de la fresa de asiento ayuda a obtener caras de asiento de válvula más lisas.
a. Si el asiento queda demasiado alto en la cara de la válvula, use fresas de 30° y 45° para corregir el asiento.
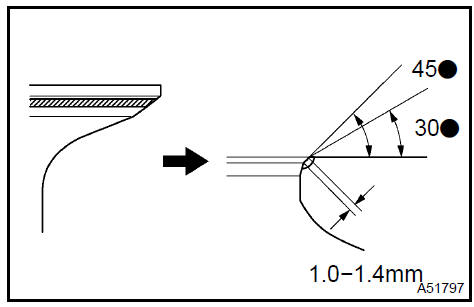
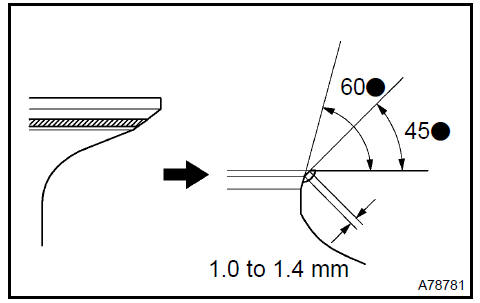
Si el asiento está demasiado bajo en la cara de la válvula, use fresas de 60° y 45° para corregir el asiento.
Rectifique a mano la válvula y el asiento de la válvula con un compuesto abrasivo.
Vuelva a verificar la posición de asentamiento de la válvula.
a. Usando un micrómetro, mida el diámetro del taqué.
Diámetro del empujador: 30.966 a 30.976 mm (1.2191 a 1.2195 pulg.)
Inspeccionar empujador de válvula 20. INSPECCIONAR HOLGURA DE ACEITE DEL EMPUJADOR DE VÁLVULA
a. Con un calibre de interiores, mida el diámetro del alojamiento del empujador de la culata.
Diámetro del alojamiento del taqué: 31,009 a 31,025 mm (1,2208 a 1,2215 in.)b. Reste la medida del diámetro del empujador de la medida del diámetro del alojamiento del empujador.
Holgura de aceite especificada: 0,033 a 0,070 mm (0,0013 a 0,0028 in.)Si la holgura de aceite es mayor que el máximo, reemplace el taqué.
Si es necesario, reemplace la culata.
21. INSPECCIONAR JUEGO DE ENGRANAJE DEL ÁRBOL DE LEVASInstale el conjunto del engranaje de distribución del árbol de levas.
Instale los árboles de levas en la culata.
- Instale sin válvulas ni engranaje auxiliar.
- Instale con la marca de distribución alineada.
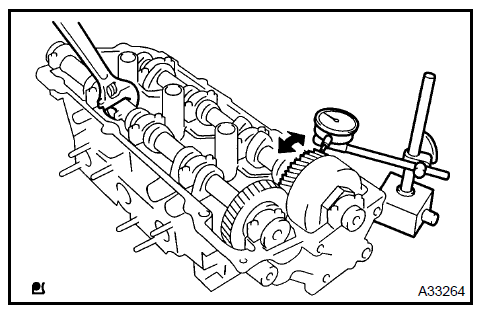
Coloque el comparador de cuadrante en los dientes del árbol de levas de admisión en ángulo recto (90°).
Mida el juego de engrane del engranaje de distribución del árbol de levas en al menos 4 posiciones.
Juego de engrane especificado: 0,020 a 0,300 mm (0,0008 a 0,0118 pulg.)
Si el juego de engrane es mayor que el máximo, reemplace los árboles de levas.
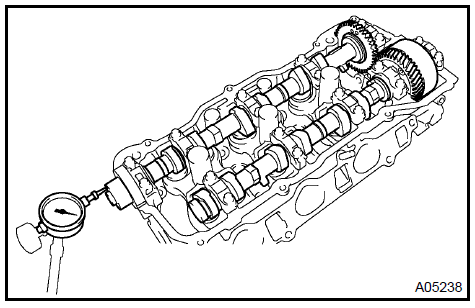
Instale los árboles de levas.
Usando un indicador de cuadrante, mida la holgura axial mientras mueve el árbol de levas hacia adelante y hacia atrás.
Holgura axial especificada: 0,040 a 0,120 mm (0,0016 a 0,0047 pulg.)
Si la holgura axial es mayor que el máximo, reemplace el árbol de levas. Si es necesario, reemplace las tapas de cojinete y la culata juntas.
Inspeccionar holgura axial del árbol de levas 23. INSPECCIONAR HOLGURA DE ACEITE DEL ÁRBOL DE LEVAS
Limpie las tapas de cojinetes y los muñones del árbol de levas.
Coloque los árboles de levas sobre la culata.
Coloque una tira de Plastigage sobre cada muñón del árbol de levas.
Instale las tapas de cojinete.
Par de apriete: 16 N·m
e. Retire las tapas de cojinete.
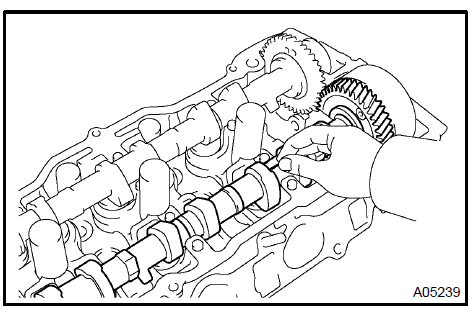
f. Mida el plastigage en su punto más ancho.
Holgura de aceite especificada: 0.025 a 0.100 mm (0.0010 a 0.0039 pulg.)Si la holgura de aceite es mayor que el máximo, reemplace el árbol de levas. Si es necesario, reemplace las tapas de cojinete y la culata juntas.
AVISO: Retire por completo el Plastigage.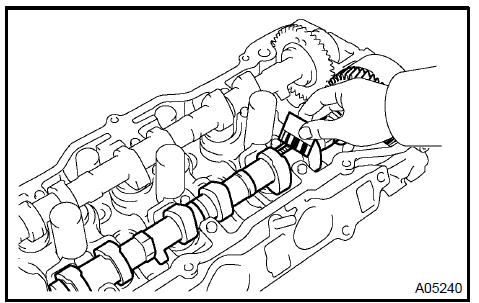
a. Usando un martillo de cara de plástico, introduzca un pasador de centrado nuevo hasta la altura de saliente especificada.
Altura de saliente: 3 mm (0.12 in.)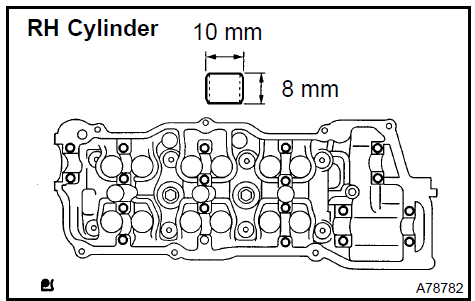 Instalar anillo con pasador de cabeza (cilindro derecho) 25. INSTALAR PASADOR DE ANILLO (CILINDRO IZQUIERDO)
a. Usando un martillo de cara de plástico, introduzca un pasador de centrado nuevo hasta la altura de saliente especificada.
Altura de saliente: 3 mm (0.12 in.)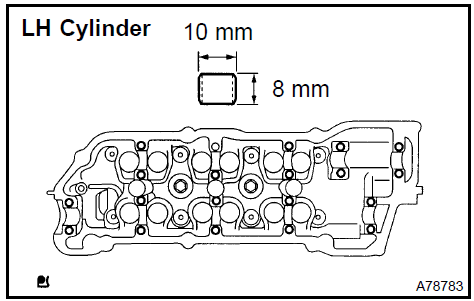
Instalar pasador de anillo (cilindro izquierdo) 26. INSTALAR TUBO DE BUJÍA
a. Con pintura, marque la posición estándar desde el borde.
Altura de saliente estándar: 42.4 a 43.4 mm (1.669 a 1.709 pulg.)NOTA: Use cualquiera de los extremos del tubo de bujía.
b. Aplique adhesivo al tubo de bujía en la zona donde se introducirá en la culata.
Adhesivo: N.º de pieza 08833−00070 THREE BOND 1324 o equivalente AVISO:- Instale el tubo de bujía dentro de los 3 minutos posteriores a la aplicación del adhesivo.
- No deforme el tubo de bujía.
- No exponga el sello al refrigerante durante al menos 1 hora después de la instalación.
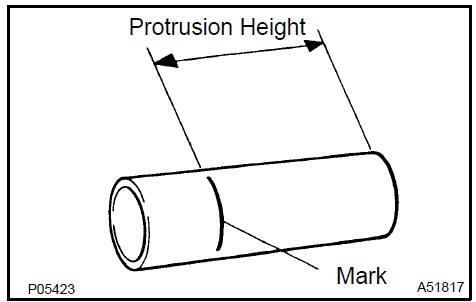
c. Usando una prensa y un bloque de madera, instale el tubo de bujía hasta la altura de saliente requerida.
AVISO: Tenga cuidado de no gotear el adhesivo.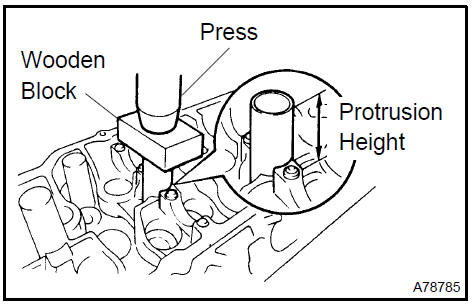
a. Usando un bloque de madera y un martillo, golpee 2 tubos PCV nuevos hasta que su borde superior quede al ras con el borde de la culata.
AVISO: Tenga cuidado de no dañar el borde de la culata.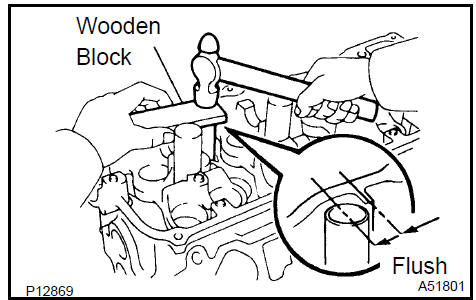
Instalar tubería PCV 28. INSTALAR PERNO ESPÁRRAGO
a. Instale los espárragos en el lado de admisión.
Par de apriete: 7.5 N·m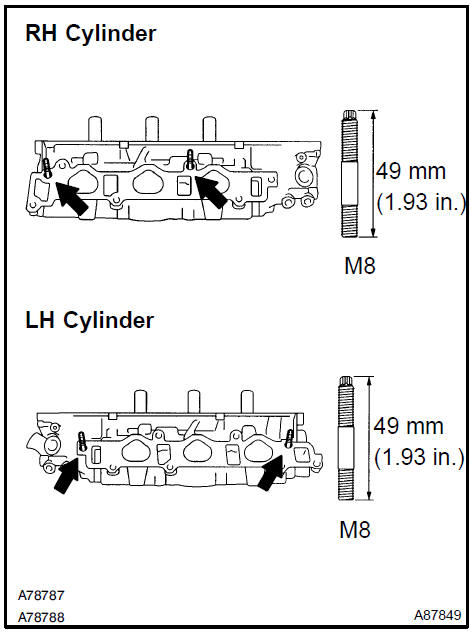
Instalar perno espárrago 29. INSTALAR PERNO ESPÁRRAGO
a. Instale los espárragos en el lado de escape.
Par de apriete: 20 N·m 30. INSTALAR RETÉN O ANILLO O DEL VÁSTAGO DE VÁLVULAa. Aplique una capa ligera de aceite de motor en el vástago de la válvula.
AVISO: Preste mucha atención al instalar los retenes de aceite de admisión y de escape. Por ejemplo, instalar el retén de aceite de admisión en la posición de escape, o el de escape en la de admisión, puede causar problemas de instalación más adelante.NOTA: El sello de aceite de la válvula de admisión es de color marrón claro y el sello de aceite de la válvula de escape es gris.
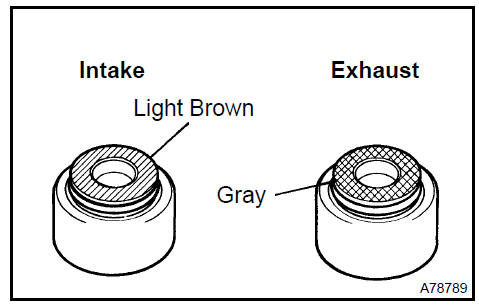
b. Usando SST, introduzca un sello de aceite nuevo.
SST 09201−41020
AVISO: No usar SST provocará que el retén se dañe o quede mal asentado.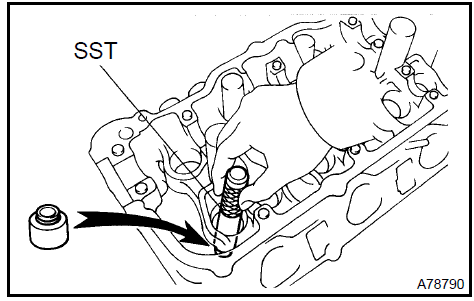
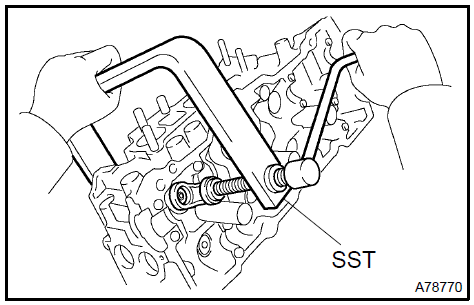
a. Instale la válvula, el asiento del resorte, el resorte de válvula y el retenedor del resorte.
AVISO: Instale la misma pieza en la misma combinación en las ubicaciones originales.b. Usando SST, comprima el resorte de válvula y coloque las 2 chavetas alrededor del vástago de la válvula.
SST 09202−70020 (09202−00010)
c. Usando un martillo de cara de plástico y una válvula desechada con la punta envuelta con cinta, golpee ligeramente la válvula instalada para asegurarse de que asienta firmemente.
AVISO: Tenga cuidado de no dañar la punta del vástago de válvula instalada.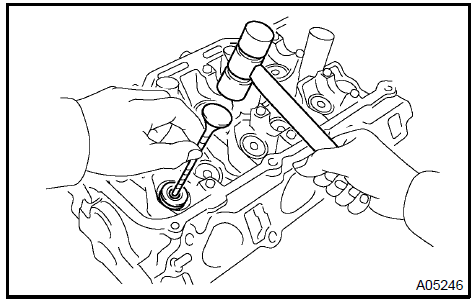
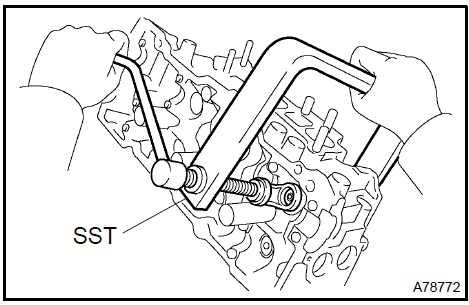
a. Instale la válvula, el asiento del resorte, el resorte de válvula y el retenedor del resorte.
AVISO: Instale las mismas piezas en la misma combinación en las ubicaciones originales.b. Usando SST, comprima el resorte de válvula y coloque las 2 chavetas alrededor del vástago de la válvula.
SST 09202−70020 (09202−00010)
c. Usando un martillo de cara de plástico y una válvula desechada con la punta envuelta con cinta, golpee ligeramente la válvula instalada para asegurarse de que asienta firmemente.
AVISO: Tenga cuidado de no dañar la punta del vástago de válvula instalada.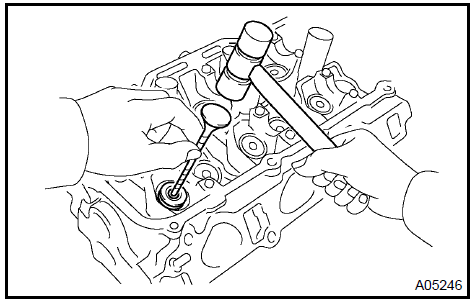
a. Aplique una capa ligera de aceite de motor en el empujador de válvula.
AVISO: Instale la misma pieza en la misma combinación en las ubicaciones originales.Instale el empujador de válvula.
Verifique que el empujador de válvula gire suavemente con la mano.
Retire cualquier material antiguo de junta líquida (FIPG).
Aplique junta líquida en las ranuras de los tapones semicirculares.
Sellador de juntas: N.º de pieza 08826−00080 o equivalente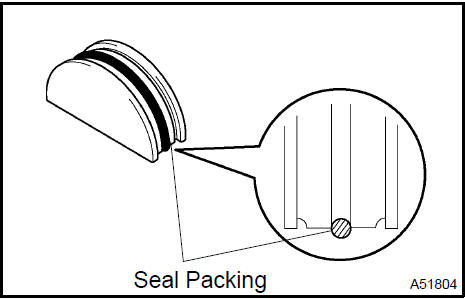
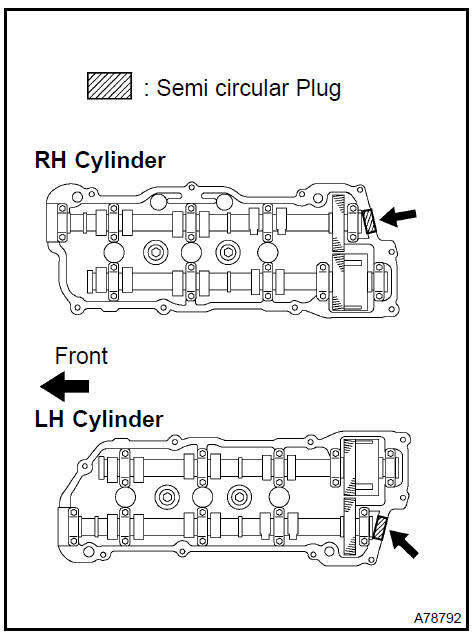
c. Instale los 2 tapones semicirculares en las culatas.
AVISO:- Instale los tapones de modo que queden al ras con la parte superior de la culata.
- Instale los tapones semicirculares dentro de los 3 minutos posteriores a la aplicación de la junta líquida.
- No exponga el sello al aceite del motor durante al menos 2 horas después de la instalación.
a. Usando una llave hexagonal recta de 14, instale 2 juntas nuevas y los 2 tapones roscados.
Par de apriete: 44 N·m 36. INSTALAR TAPÓN ROSCADO CON CABEZA RECTA No.1a. Usando una llave hexagonal recta de 14, instale 2 juntas nuevas y los 2 tapones roscados.
Par de apriete: 44 N·mPon a prueba tus conocimientos
Un test rápido sobre el Toyota Camry: cada respuesta trae una explicación y un enlace a la página del manual.