Zylinderkopf-Baugruppe (1MZ−FE/3MZ−FE)

a. Mit einem geraden Innensechskantschlüssel 14 die 2 Schraubstopfen entfernen.
2. GERADE VERSCHLUSSSCHRAUBE NR. 2 MIT KOPF (LINKE ZYLINDERBANK) AUSBAUENa. Mit einem geraden Innensechskantschlüssel 14 die 2 Schraubstopfen entfernen.
3. VENTILSTÖSSEL AUSBAUENHINWEIS: Die Ventilstößel in der richtigen Reihenfolge ablegen, damit sie beim Zusammenbau an ihre ursprünglichen Positionen zurückgesetzt werden können.
4. EINLASSVENTIL AUSBAUENa. Mit SST die Ventilfeder zusammendrücken und die 2 Keile, den Federteller, die Feder und das Ventil entfernen.
SST 09202−70020 (09202−00010)
HINWEIS: Ventile, Ventilfedern, Federunterlagen und Federteller in der richtigen Reihenfolge ablegen, damit sie beim Zusammenbau an ihre ursprünglichen Positionen zurückgesetzt werden können.
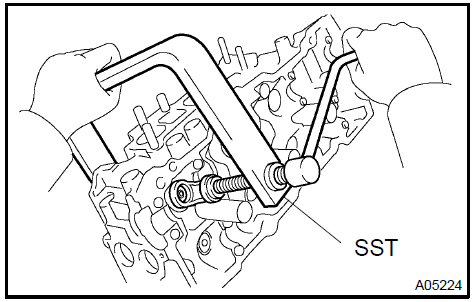
Einlassventil ausbauen 5. AUSLASSVENTIL AUSBAUEN
a. Mit SST die Ventilfeder zusammendrücken und die 2 Keile, den Federteller, die Feder und das Ventil entfernen.
SST 09202−70020 (09202−00010)
HINWEIS: Ventile, Ventilfedern, Federunterlagen und Federteller in der richtigen Reihenfolge ablegen, damit sie beim Zusammenbau an ihre ursprünglichen Positionen zurückgesetzt werden können.
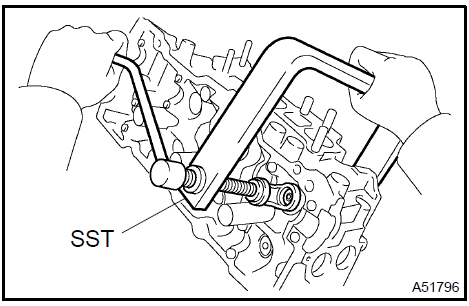
Auslassventil ausbauen 6. VENTILSCHAFT-ÖLDICHTUNG ODER -RING AUSBAUEN
a. Den Simmerring mit einer Spitzzange entfernen.
- VENTILFEDERUNTERLAGE ENTFERNEN
- HALBKREISSTOPFEN ENTFERNEN
- ZYLINDERKOPF AUF EBENHEIT PRÜFEN
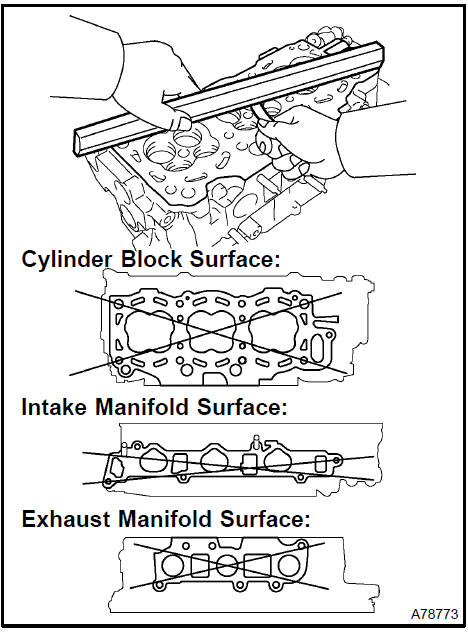
a. Mit einem Präzisions-Haarlineal und einer Fühlerlehre den Verzug der Auflagefläche zum Zylinderblock und zu den Krümmern messen.
Maximaler Verzug: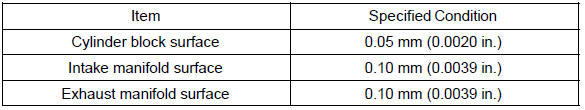
Ist der Verzug größer als der Maximalwert, Zylinderkopf ersetzen.
a. Mit einer Farbeindringprüfung den Brennraum, die Einlasskanäle, die Auslasskanäle und die Oberfläche des Zylinderblocks auf Risse prüfen.
Bei Rissen Zylinderkopf ersetzen.
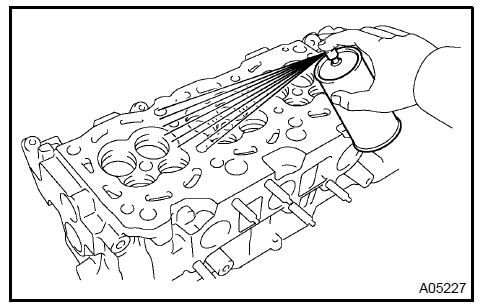
Zylinderkopf auf Risse prüfen 11. EINLASSVENTIL PRÜFEN
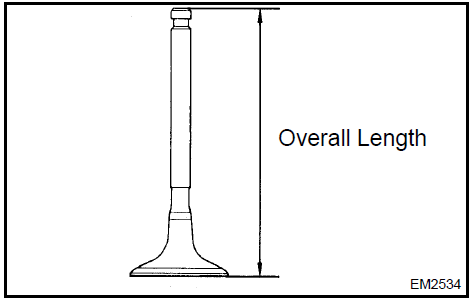
a. Die Gesamtlänge des Ventils prüfen.
Sollmaß Gesamtlänge: 94,95 − 95,45 mm (3,7382 − 3,7579 Zoll)Ist die Gesamtlänge kleiner als der Minimalwert, das Ventil ersetzen.
b. Mit einem Bügelmessschraube den Durchmesser des Ventilschafts messen.
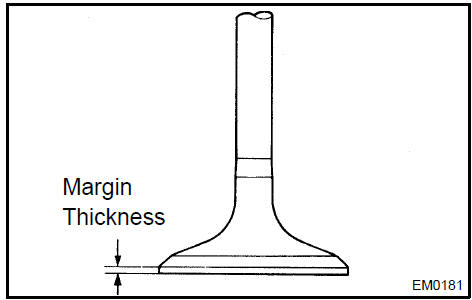
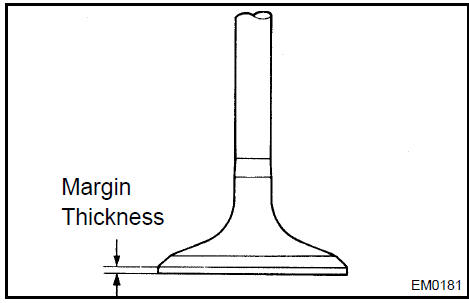
Ventilschaftdurchmesser: 5,470 bis 5,485 mm (0,2154 bis 0,2159 Zoll)c. Die Dicke des Ventiltellerrands prüfen.
Sollmaß Ventilteller-Randstärke: 0,5 − 1,0 mm (0,020 − 0,039 Zoll)Ist die Dicke des Ventilkopfrands kleiner als der Minimalwert, das Ventil ersetzen.
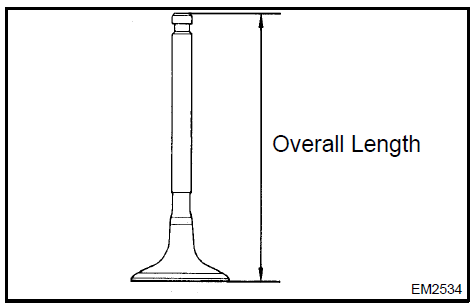
a. Die Gesamtlänge des Ventils prüfen.
Sollmaß Gesamtlänge: 94,90 − 95,40 mm (3,7362 − 3,7559 Zoll)Ist die Gesamtlänge kleiner als der Minimalwert, das Ventil ersetzen.
b. Mit einem Bügelmessschraube den Durchmesser des Ventilschafts messen.
Ventilschaftdurchmesser: 5.465 bis 5.480 mm (0.2152 bis 0.2157 in.)
c. Die Dicke des Ventiltellerrands prüfen.
Sollmaß Ventilteller-Randstärke: 0,5 − 1,0 mm (0,020 − 0,039 Zoll)Ist die Dicke des Ventilkopfrands kleiner als der Minimalwert, das Ventil ersetzen.
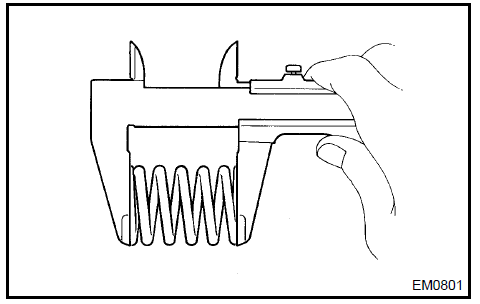
a. Mit einem Messschieber die freie Länge der Ventilfeder messen.
Freie Länge: 45,50 mm (1,7913 Zoll)Weicht die freie Länge vom Sollwert ab, die Ventilfeder ersetzen.
b. Mit Stahlwinkeln die Abweichung der Ventilfeder messen.
Maximale Abweichung: 2,0 mm (0,079 Zoll)Ist die Abweichung größer als der Maximalwert, die Ventilfeder ersetzen.

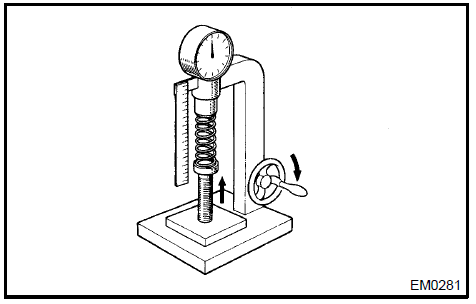
c. Mit einem Federprüfgerät die Federkraft der Ventilfeder bei der vorgeschriebenen Einbaulänge messen.
Federkraft im eingebauten Zustand: 86 bis 206 N (19,0 bis 21,0 kgf, 41,9 bis 46,3 lbf) bei 33,8 mm (1,331 Zoll)Liegt die Einbaukraft nicht im Sollbereich, die Ventilfeder ersetzen.
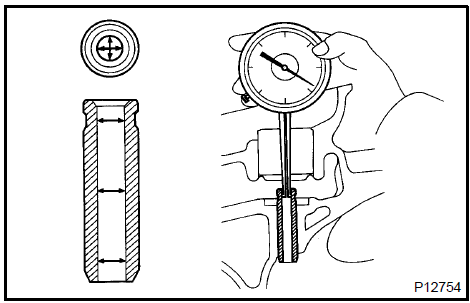
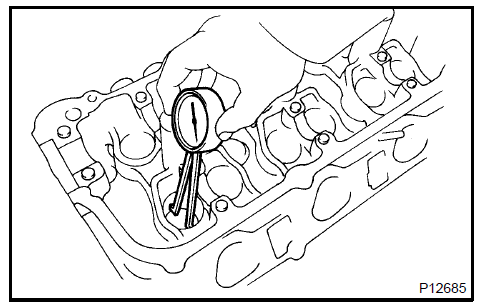
Mit einem Innenmessschieber den Innendurchmesser der Führungsbuchse messen.
Innendurchmesser der Führungshülse: 5,510 bis 5,530 mm (0,2169 bis 0,2177 in.)Den Messwert des Ventilschaftdurchmessers vom Messwert des Innendurchmessers der Führungshülse subtrahieren.
Ist das Spiel größer als der Maximalwert, das Ventil und die Führungsbuchse ersetzen.
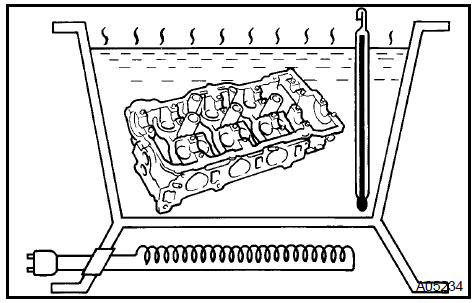
a. Den Zylinderkopf auf ca. 80 bis 100 °C (176 bis 212 °F) erwärmen.
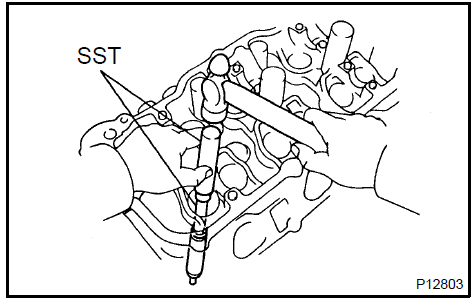
b. Mit SST und einem Hammer die Führungsbuchse austreiben.
SST 09201−10000, 09201−01055, 09950−70010 (09951−07100)
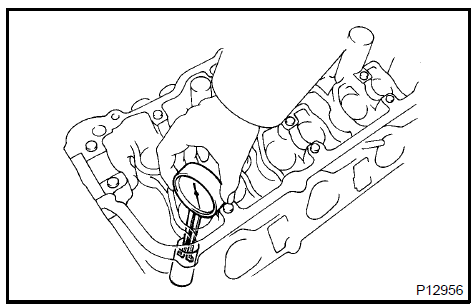
a. Mit einem Innenmessschieber den Durchmesser der Buchsenbohrung im Zylinderkopf messen.
Durchmesser: 10,295 bis 10,313 mm (0,4053 bis 0,4060 Zoll)Ist der Durchmesser der Buchsenbohrung im Zylinderkopf größer als 10,313 mm (0,4060 in.), die Buchsenbohrung auf das Maß 10,345 bis 10,363 mm (0,4073 bis 0,4080 in.) nacharbeiten.
Buchsendurchmesser: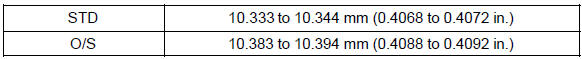
HINWEIS: Für Einlass und Auslass werden unterschiedliche Führungsbuchsen verwendet.
Buchsenlänge:
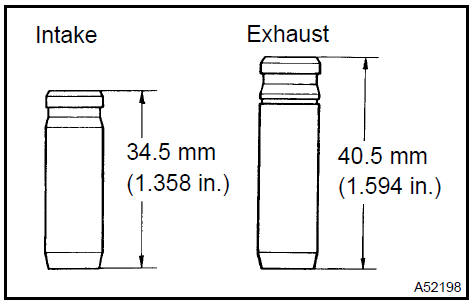
Den Zylinderkopf auf ca. 80 bis 100 °C (176 bis 212 °F) erwärmen.
Mit SST und einem Hammer eine neue Führungsbuchse bis zur vorgeschriebenen Überstandshöhe einschlagen.
SST 09201−10000, 09201−01055, 09950−70010 (09951−07100)
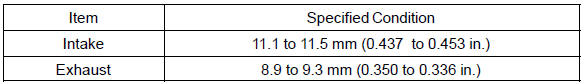

d. Die Führungsbuchse mit einer scharfen Reibahle 5,5 mm aufreiben, um das vorgeschriebene Spiel zwischen Führungsbuchse und Ventilschaft zu erreichen.
Standard-Ölspiel: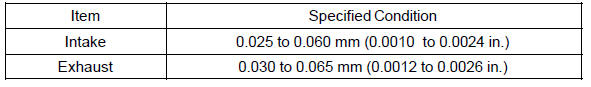
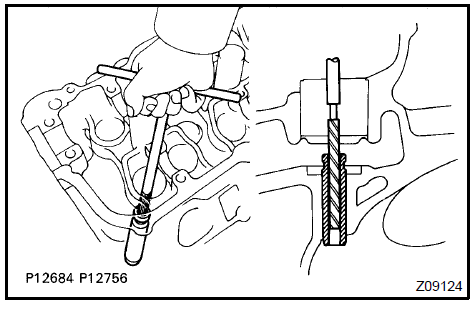
Eine dünne Schicht Preussischblau (oder Bleiweiß) auf die Ventilteller auftragen.
Das Ventil leicht gegen den Sitz drücken.
c. Ventilfläche und Ventilsitz gemäß folgendem Verfahren prüfen.
Erscheint die Blaufärbung umlaufend um 360° am Ventilteller, ist der Ventilteller konzentrisch. Andernfalls Ventil ersetzen.
Erscheint die Blaufärbung umlaufend um 360° am Ventilsitz, sind Führung und Ventilteller konzentrisch. Andernfalls Ventilsitz nacharbeiten.
Prüfen, dass der Ventilsitzkontakt in der Mitte des Ventiltellers liegt, mit einer Breite von 1.0 bis 1.4 mm (0.039 bis 0.055 in.).
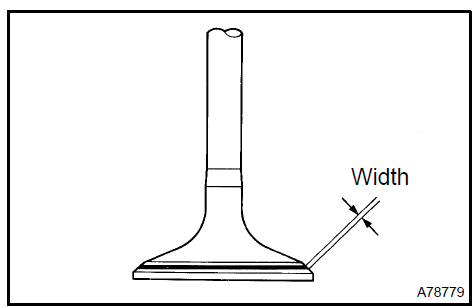
Ventilsitze prüfen 18. VENTILSITZE NACHARBEITEN HINWEIS: Den Druck des Sitzfräsers allmählich verringern, damit die Ventilsitzflächen glatter werden.
a. Liegt der Sitz zu hoch auf dem Ventilteller, den Sitz mit 30°- und 45°-Fräsern korrigieren.
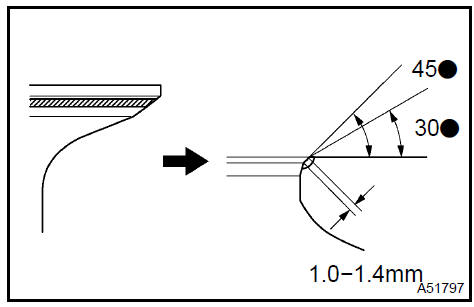
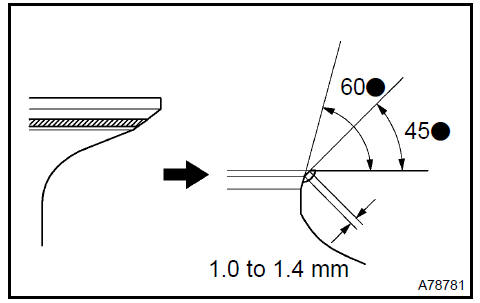
Liegt der Sitz zu tief auf der Ventilfläche, den Sitz mit 60°- und 45°-Fräsern korrigieren.
Ventil und Ventilsitz mit Schleifpaste von Hand einschleifen.
Die Position des Ventilsitzes erneut prüfen.
a. Mit einer Bügelmessschraube den Durchmesser des Ventilstößels messen.
Stößeldurchmesser: 30,966 bis 30,976 mm (1,2191 bis 1,2195 Zoll)
Ventilstößel prüfen 20. ÖLSPIEL DES VENTILSTÖSSELS PRÜFEN
a. Mit einem Innenmessschieber den Durchmesser der Stößelbohrung im Zylinderkopf messen.
Durchmesser der Stößelbohrung: 31,009 bis 31,025 mm (1,2208 bis 1,2215 in.)b. Den Durchmesser des Ventilstößels von der Stößelbohrung abziehen.
Sollwert Ölspiel: 0,033 bis 0,070 mm (0,0013 bis 0,0028 in.)Ist das Ölspiel größer als der Maximalwert, den Ventilstößel ersetzen.
Falls erforderlich, den Zylinderkopf ersetzen.
21. FLANKENSPIEL DES NOCKENWELLENRADS PRÜFENDie Steuerradbaugruppe der Nockenwelle einbauen.
Die Nockenwellen in den Zylinderkopf einbauen.
- Ohne Ventile und Nebenzahnrad einbauen.
- Mit übereinstimmenden Steuermarkierungen einbauen.
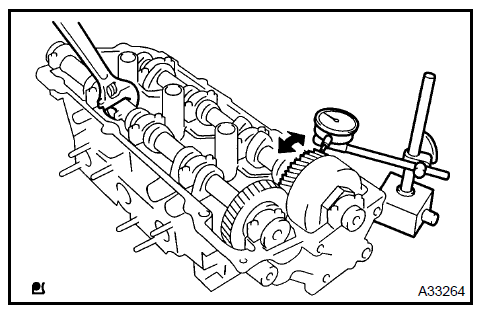
Die Messuhr im rechten Winkel (90°) an der Verzahnung der Einlassnockenwelle ansetzen.
Das Flankenspiel des Nockenwellensteuerrads an mindestens 4 Positionen messen.
Vorgeschriebenes Flankenspiel: 0,020 bis 0,300 mm (0,0008 bis 0,0118 in.)
Ist das Flankenspiel größer als der Maximalwert, die Nockenwellen ersetzen.
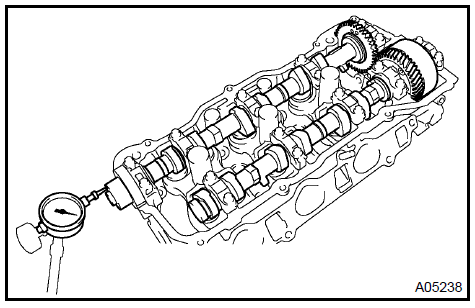
Nockenwellen einbauen.
Mit einer Messuhr das Axialspiel messen, während die Nockenwelle vor und zurück bewegt wird.
Vorgeschriebenes Axialspiel: 0,040 bis 0,120 mm (0,0016 bis 0,0047 in.)
Ist das Axialspiel größer als der Maximalwert, die Nockenwelle ersetzen. Falls erforderlich, Lagerdeckel und Zylinderkopf gemeinsam ersetzen.
Axialspiel der Nockenwelle prüfen 23. ÖLSPIEL DER NOCKENWELLE PRÜFEN
Lagerdeckel und Nockenwellenlagerzapfen reinigen.
Die Nockenwellen auf den Zylinderkopf legen.
Auf jedem Nockenwellenlagerzapfen einen Streifen Plastigage auflegen.
Die Lagerdeckel einbauen.
Anzugsdrehmoment: 16 N·m
e. Die Lagerdeckel entfernen.
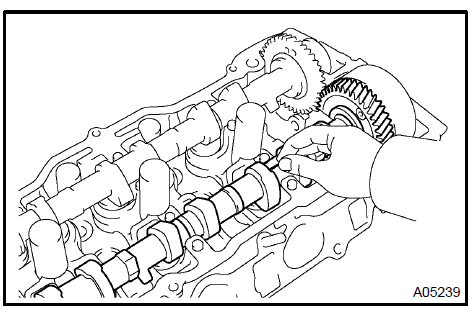
f. Die Plastigage an ihrer breitesten Stelle messen.
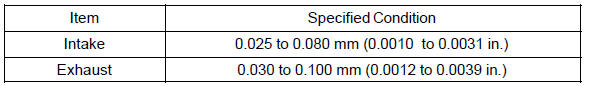
Vorgeschriebenes Ölspiel: 0,025 bis 0,100 mm (0,0010 bis 0,0039 Zoll)Ist das Ölspiel größer als der Maximalwert, die Nockenwelle ersetzen. Falls erforderlich, Lagerdeckel und Zylinderkopf gemeinsam ersetzen.
HINWEIS: Plastigage vollständig entfernen.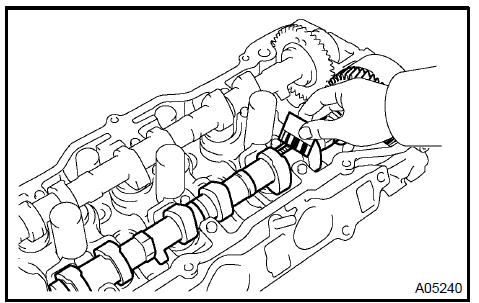
a. Mit einem Hammer mit Kunststofffläche einen neuen Passstift auf das vorgeschriebene Überstandsmaß einschlagen.
Überstandshöhe: 3 mm (0.12 in.)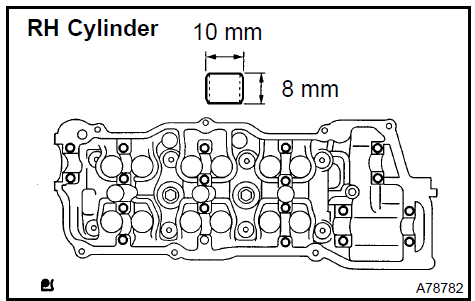 Ring mit Kopfstift (rechte Zylinderbank) einbauen 25. RINGSTIFT (LINKE ZYLINDERBANK) EINBAUEN
a. Mit einem Hammer mit Kunststofffläche einen neuen Passstift auf das vorgeschriebene Überstandsmaß einschlagen.
Überstandshöhe: 3 mm (0.12 in.)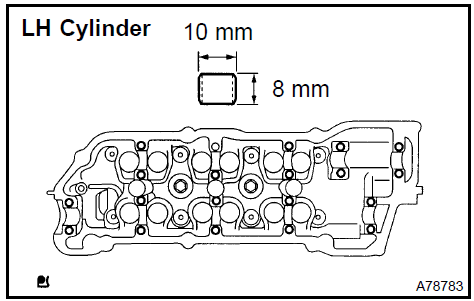
Ringstift (linke Zylinderbank) einbauen 26. ZÜNDKERZENROHR EINBAUEN
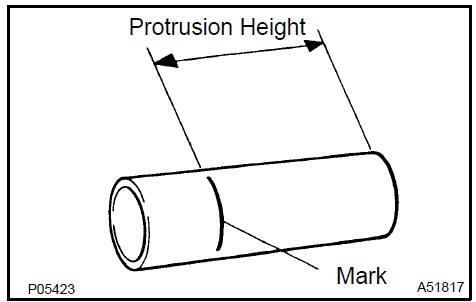
a. Mit Farbe die Sollposition am Rand markieren.
Standard-Überstandshöhe: 42,4 bis 43,4 mm (1,669 bis 1,709 Zoll)HINWEIS: Ein beliebiges Ende des Zündkerzenrohrs verwenden.
b. Klebstoff an der Stelle des Zündkerzenrohrs auftragen, an der es in den Zylinderkopf eingepresst wird.
Dichtmittel: Teile-Nr. 08833−00070 THREE BOND 1324 oder gleichwertig HINWEIS:- Das Zündkerzenrohr innerhalb von 3 Minuten nach dem Auftragen des Klebstoffs einbauen.
- Das Zündkerzenrohr nicht verformen.
- Die Dichtung mindestens 1 Stunde nach dem Einbau nicht mit Kühlmittel in Berührung bringen.
c. Mit einer Presse und einem Holzklotz das Zündkerzenrohr bis zur vorgeschriebenen Überstandshöhe einpressen.
HINWEIS: Darauf achten, das Dichtmittel nicht tropfen zu lassen.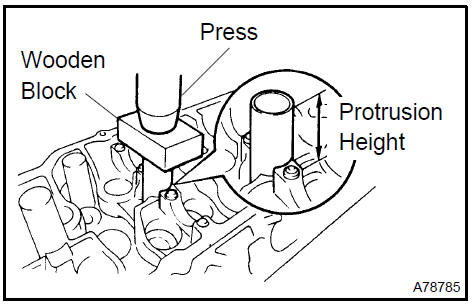
a. Mit einem Holzklotz und einem Hammer 2 neue PCV-Rohre einschlagen, bis ihre Oberkante bündig mit der Zylinderkopfkante ist.
HINWEIS: Darauf achten, die Kante des Zylinderkopfs nicht zu beschädigen.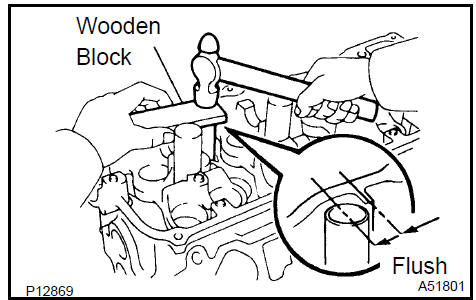
PCV-Leitung einbauen 28. STEHBOLZEN EINBAUEN
a. Die Stehbolzen auf der Einlassseite einbauen.
Anzugsdrehmoment: 7.5 N·m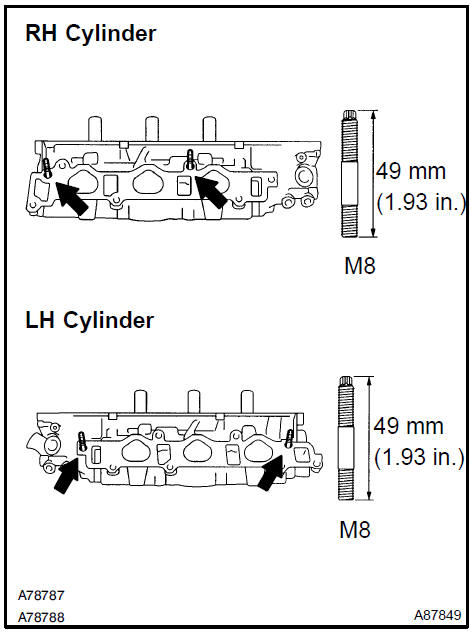
Stehbolzen einbauen 29. STEHBOLZEN EINBAUEN
a. Die Stehbolzen auf der Auslassseite einbauen.
Anzugsmoment: 20 N·m 30. VENTILSCHAFT-ÖLDICHTUNG ODER -RING EINBAUENa. Eine dünne Schicht Motoröl auf den Ventilschaft auftragen.
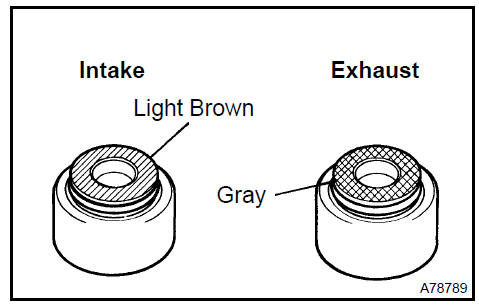
HINWEIS: Beim Einbau der Einlass- und Auslass-Wellendichtringe besonders sorgfältig vorgehen. Beispielsweise kann der Einbau des Einlass-Wellendichtrings in die Auslassseite oder des Auslass-Wellendichtrings in die Einlassseite später zu Montageproblemen führen.HINWEIS: Der Ventilschaftdichtring für den Einlass ist hellbraun, der für den Auslass grau.
b. Mit SST einen neuen Simmerring einpressen.
SST 09201−41020
HINWEIS: Ohne SST wird die Dichtung beschädigt oder falsch eingesetzt.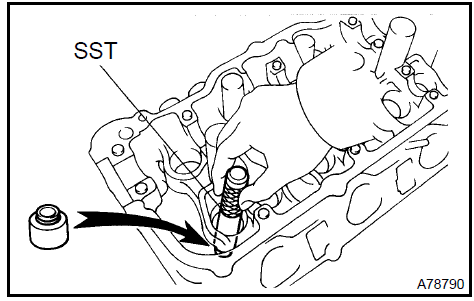
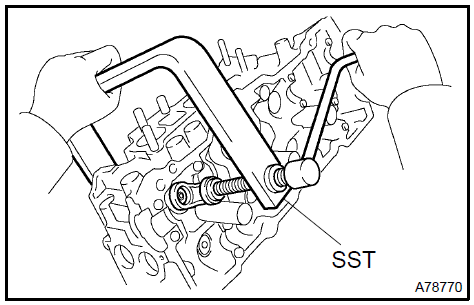
a. Das Ventil, die Federunterlage, die Ventilfeder und den Federteller einbauen.
HINWEIS: Gleiche Teile in gleicher Kombination an die ursprünglichen Positionen einbauen.b. Mit SST die Ventilfeder zusammendrücken und die 2 Keile um den Ventilschaft legen.
SST 09202−70020 (09202−00010)
c. Mit einem Hammer mit Kunststofffläche und einem ausgedienten Ventil, dessen Spitze mit Klebeband umwickelt ist, das eingebaute Ventil leicht anschlagen, um den sicheren Sitz zu prüfen.
HINWEIS: Darauf achten, die Spitze des eingebauten Ventilschafts nicht zu beschädigen.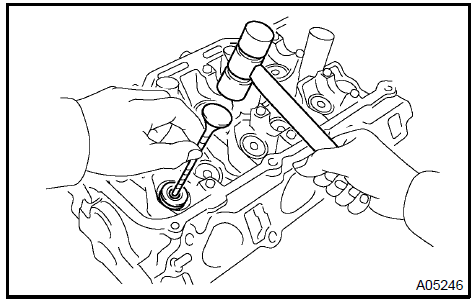
a. Das Ventil, die Federunterlage, die Ventilfeder und den Federteller einbauen.
HINWEIS: Gleiche Teile in gleicher Kombination an den ursprünglichen Positionen einbauen.b. Mit SST die Ventilfeder zusammendrücken und die 2 Keile um den Ventilschaft legen.
SST 09202−70020 (09202−00010)
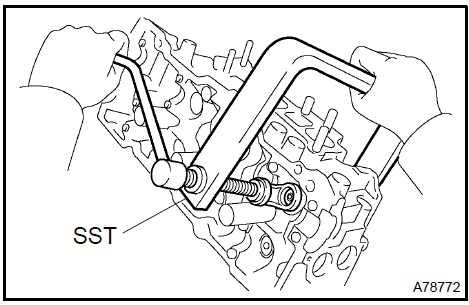
c. Mit einem Hammer mit Kunststofffläche und einem ausgedienten Ventil, dessen Spitze mit Klebeband umwickelt ist, das eingebaute Ventil leicht anschlagen, um den sicheren Sitz zu prüfen.
HINWEIS: Darauf achten, die Spitze des eingebauten Ventilschafts nicht zu beschädigen.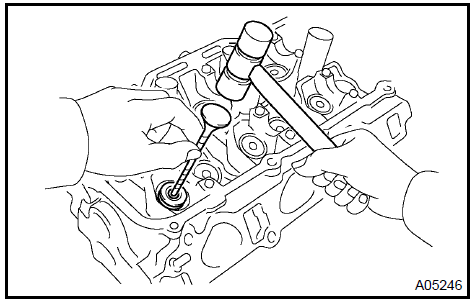
a. Eine dünne Schicht Motoröl auf den Ventilstößel auftragen.
HINWEIS: Gleiche Teile in gleicher Kombination an die ursprünglichen Positionen einbauen.Den Ventilstößel einbauen.
Prüfen, dass sich der Ventilstößel von Hand leichtgängig dreht.
Alte Dichtmasse (FIPG) vollständig entfernen.
Dichtmasse in die Nuten der Halbkreisstopfen auftragen.
Dichtmasse: Teile-Nr. 08826−00080 oder gleichwertig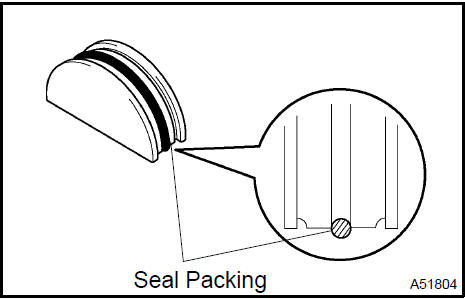
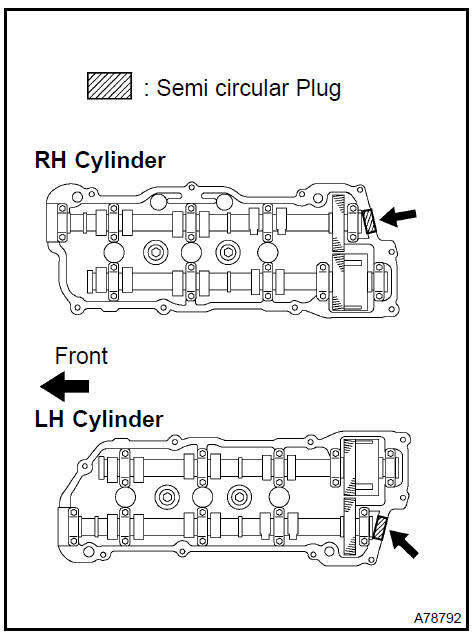
c. Die 2 Halbkreisstopfen in die Zylinderköpfe einbauen.
ACHTUNG:- Die Stopfen so einbauen, dass sie bündig mit der Oberseite des Zylinderkopfs abschließen.
- Die Halbkreisstopfen innerhalb von 3 Minuten nach dem Auftragen der Dichtmasse einbauen.
- Die Dichtung nach der Montage mindestens 2 Stunden lang nicht mit Motoröl in Berührung bringen.
a. Mit einem geraden Innensechskantschlüssel 14 2 neue Dichtungen und die 2 Schraubstopfen einbauen.
Anzugsdrehmoment: 44 N·m 36. SCHRAUBSTOPFEN MIT KOPF, GERADE, NR. 1 EINBAUENa. Mit einem geraden Innensechskantschlüssel 14 2 neue Dichtungen und die 2 Schraubstopfen einbauen.
Anzugsdrehmoment: 44 N·mTesten Sie sich
Ein kurzes Quiz zum Toyota Camry: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.