Головка блока цилиндров в сборе (1MZ−FE/3MZ−FE)

a. Используя прямой шестигранный ключ 14, снимите 2 винтовые заглушки.
2. СНЯТИЕ ПРЯМОЙ ЗАГЛУШКИ ГОЛОВКИ БЛОКА No.2 (ЛЕВЫЙ ЦИЛИНДР)a. Используя прямой шестигранный ключ 14, снимите 2 винтовые заглушки.
3. СНЯТИЕ ТОЛКАТЕЛЯ КЛАПАНАПОДСКАЗКА: Храните толкатели в правильном порядке, чтобы при сборке вернуть их на исходные места.
4. СНЯТИЕ ВПУСКНОГО КЛАПАНАa. Используя спец. инструмент (SST), сожмите пружину клапана и снимите 2 сухаря, тарелку пружины, пружину и клапан.
SST 09202−70020 (09202−00010)
ПОДСКАЗКА: Храните клапаны, пружины клапанов, опорные шайбы пружин и тарелки пружин в правильном порядке, чтобы при сборке вернуть их на исходные места.
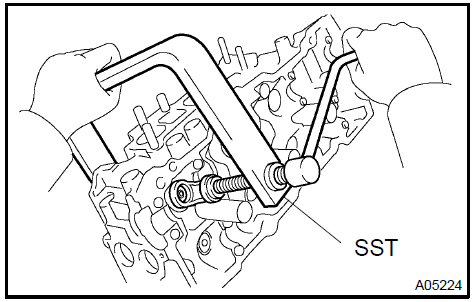
Снятие впускного клапана 5. СНЯТИЕ ВЫПУСКНОГО КЛАПАНА
a. Используя спец. инструмент (SST), сожмите пружину клапана и снимите 2 сухаря, тарелку пружины, пружину и клапан.
SST 09202−70020 (09202−00010)
ПОДСКАЗКА: Храните клапаны, пружины клапанов, опорные шайбы пружин и тарелки пружин в правильном порядке, чтобы при сборке вернуть их на исходные места.
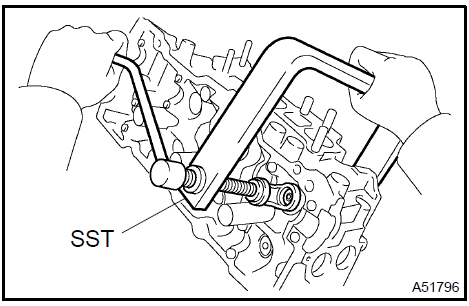
Снятие выпускного клапана 6. СНЯТИЕ МАСЛОСЪЕМНОГО КОЛПАЧКА ИЛИ КОЛЬЦА СТЕРЖНЯ КЛАПАНА
a. Используя длинногубцы, снимите маслосъемный колпачок.
- СНЯТИЕ ОПОРНОЙ ШАЙБЫ ПРУЖИНЫ КЛАПАНА
- СНЯТИЕ ПОЛУКРУГЛОЙ ЗАГЛУШКИ
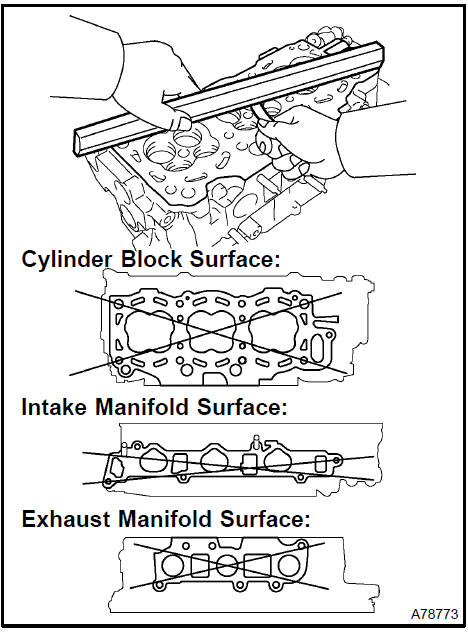
- ПРОВЕРКА ПЛОСКОСТНОСТИ ГОЛОВКИ БЛОКА ЦИЛИНДРОВ
а. С помощью точной линейки и щупа измерьте деформацию поверхности, прилегающей к блоку цилиндров и коллекторам.
Максимальная деформация: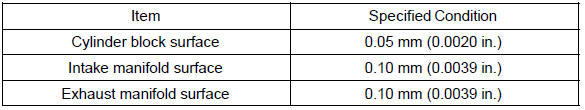
Если деформация превышает максимальное значение, замените головку блока цилиндров.
a. Используя капиллярный метод контроля (краску для выявления трещин), проверьте камеры сгорания, впускные и выпускные каналы и поверхность блока цилиндров на наличие трещин.
При обнаружении трещин замените головку блока цилиндров.
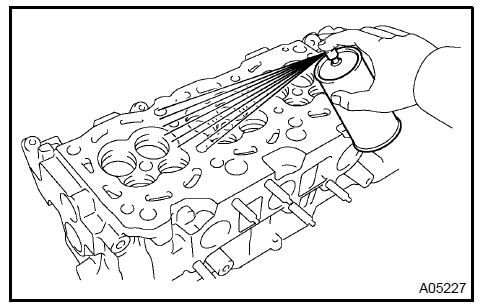
Проверка головки блока цилиндров на трещины 11. ПРОВЕРКА ВПУСКНОГО КЛАПАНА
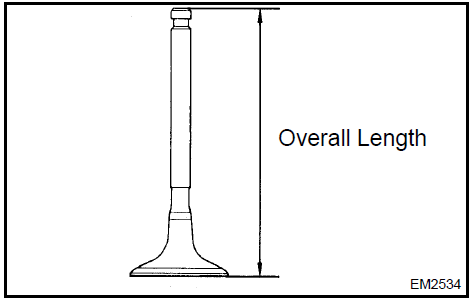
a. Проверьте общую длину клапана.
Общая длина по техническим требованиям: 94.95 − 95.45 мм (3.7382 − 3.7579 дюйм.)Если общая длина меньше минимальной, замените клапан.
b. Используя микрометр, измерьте диаметр стержня клапана.
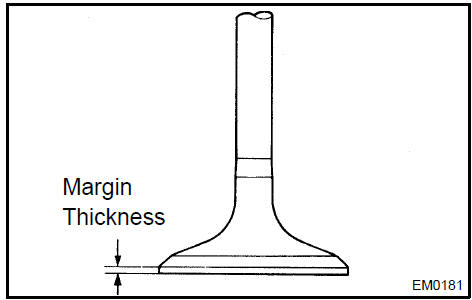
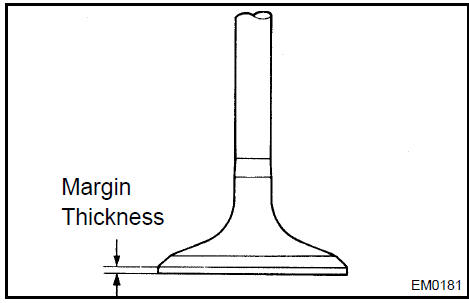
Диаметр стержня клапана: 5.470 – 5.485 мм (0.2154 – 0.2159 дюйм.)c. Проверьте толщину пояска головки клапана.
Требуемая толщина фаски: 0.5 − 1.0 мм (0.020 − 0.039 дюйм.)Если толщина кромки меньше минимальной, замените клапан.
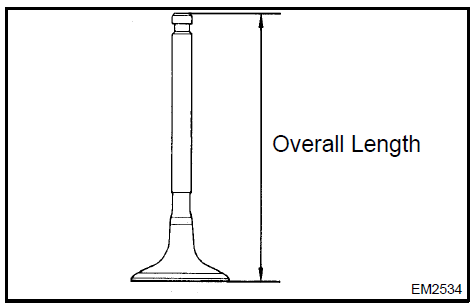
a. Проверьте общую длину клапана.
Общая длина по техническим требованиям: 94.90 − 95.40 мм (3.7362 − 3.7559 дюйм.)Если общая длина меньше минимальной, замените клапан.
b. Используя микрометр, измерьте диаметр стержня клапана.
Диаметр штока клапана: от 5,465 до 5,480 мм (от 0,2152 до 0,2157 дюйма)
c. Проверьте толщину пояска головки клапана.
Требуемая толщина фаски: 0.5 − 1.0 мм (0.020 − 0.039 дюйм.)Если толщина кромки меньше минимальной, замените клапан.
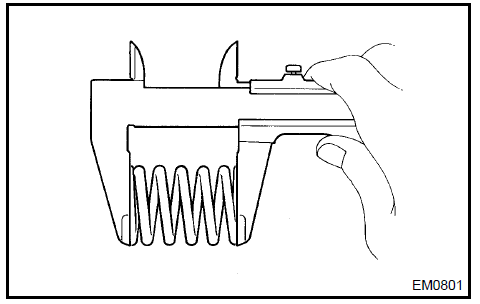
a. Используя штангенциркуль, измерьте свободную длину пружины клапана.
Свободная длина: 45.50 мм (1.7913 дюйм.)Если свободная длина не соответствует норме, замените пружину клапана.
b. Используя угольник (лекальную линейку), измерьте отклонение пружины клапана от перпендикулярности.
Максимальное отклонение: 2.0 мм (0.079 дюйм.)Если отклонение больше максимального, замените пружину клапана.

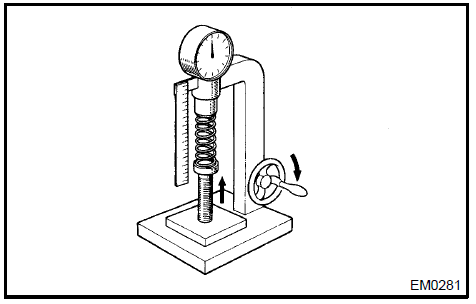
c. Используя прибор для испытания пружин, измерьте усилие пружины клапана при заданной установочной длине.
Усилие в установленном положении: 86 – 206 Н (19.0 – 21.0 кгс, 41.9 – 46.3 фунт-сила) при 33.8 мм (1.331 дюйм.)Если усилие при установке не соответствует норме, замените пружину клапана.
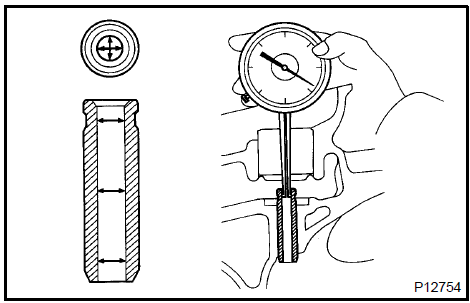
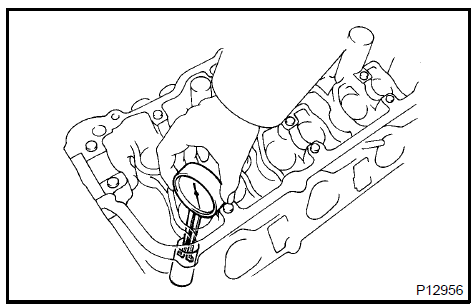
Используя нутромер, измерьте внутренний диаметр направляющей втулки.
Внутренний диаметр втулки: от 5,510 до 5,530 мм (от 0,2169 до 0,2177 дюйм.)Из измеренного внутреннего диаметра направляющей втулки вычтите измеренный диаметр стержня клапана.
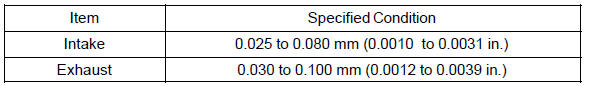
Если зазор больше максимального, замените клапан и направляющую втулку.
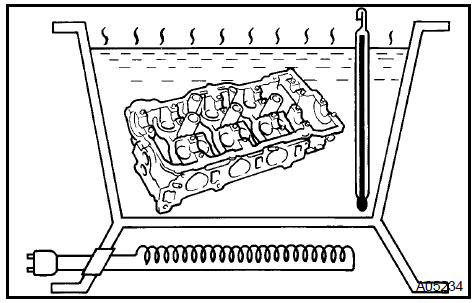
a. Нагрейте головку блока цилиндров примерно до 80–100 °C (176–212 °F).
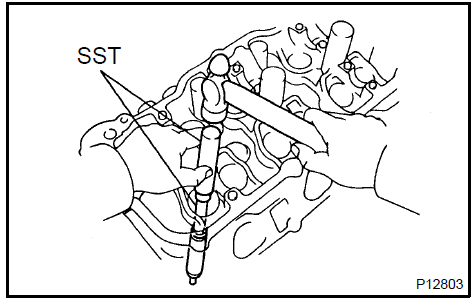
b. Используя спец. инструмент (SST) и молоток, выбейте направляющую втулку.
SST 09201−10000, 09201−01055, 09950−70010 (09951−07100)
a. Используя нутромер, измерьте диаметр отверстия под втулку в головке блока цилиндров.
Диаметр: 10.295 – 10.313 мм (0.4053 – 0.4060 дюйм.)Если диаметр отверстия под втулку в головке блока цилиндров больше 10.313 мм (0.4060 дюйма), расточите отверстие под втулку до размера от 10.345 до 10.363 мм (от 0.4073 до 0.4080 дюйма).
Диаметр втулки: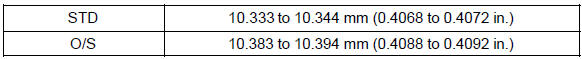
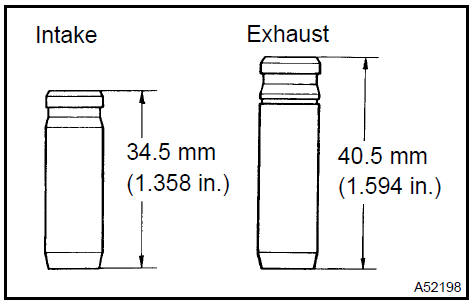
ПОДСКАЗКА: Для впуска и выпуска применяются разные втулки.
Длина втулки:
Нагрейте головку блока цилиндров примерно до 80–100 °C (176–212 °F).
Используя спец. инструмент (SST) и молоток, запрессуйте новую направляющую втулку до заданной высоты выступания.
SST 09201−10000, 09201−01055, 09950−70010 (09951−07100)
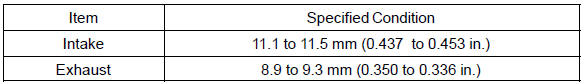

d. Используя острую развертку 5.5 мм, разверните направляющую втулку до стандартного зазора между направляющей втулкой и стержнем клапана.
Стандартный масляный зазор: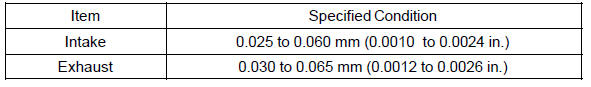
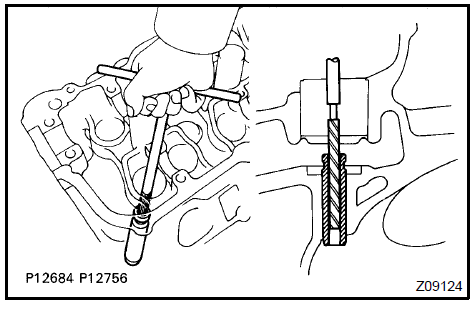
Нанесите тонкий слой берлинской лазури (или свинцовых белил) на рабочую фаску клапана.
Слегка прижмите клапан к седлу.
c. Проверьте рабочую фаску клапана и седло клапана в соответствии со следующей процедурой.
Если краска появилась по всей окружности 360° на фаске клапана, фаска концентрична. Если нет, замените клапан.
Если краска появилась по всей окружности 360° на седле клапана, направляющая и фаска клапана концентричны. Если нет, прошлифуйте седло клапана.
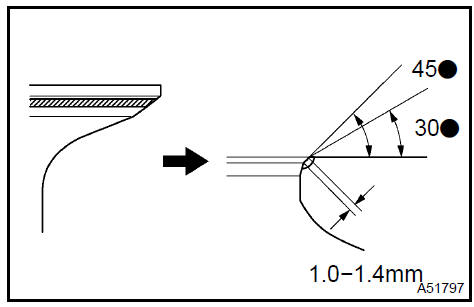
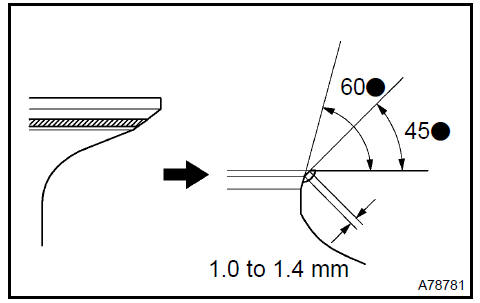
Проверьте, что контакт седла клапана находится по середине фаски клапана, а ширина составляет от 1,0 до 1,4 мм (от 0,039 до 0,055 дюйма).
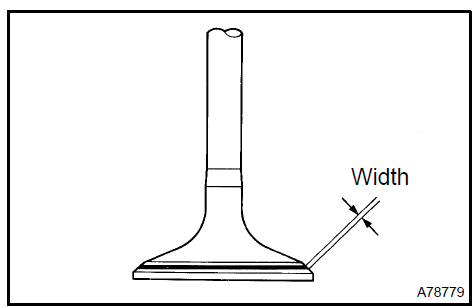
Проверка гнезд клапанов 18. РЕМОНТ ГНЕЗД КЛАПАНОВ ВНИМАНИЕ: Постепенное снижение давления зенковки помогает получить более гладкие рабочие поверхности гнезд клапанов..
а. Если посадка слишком высокая на фаске клапана, используйте фрезы 30° и 45° для корректировки седла.
Если посадочный поясок расположен слишком низко на фаске клапана, используйте фрезы 60° и 45° для исправления седла.
Притрите клапан и седло клапана абразивной пастой.
Повторно проверьте положение посадочного пояска.
a. Используя микрометр, измерьте диаметр толкателя.
Диаметр толкателя: 30.966 – 30.976 мм (1.2191 – 1.2195 дюйм.)
Проверка толкателя клапана 20. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА ТОЛКАТЕЛЯ КЛАПАНА
a. Используя нутромер, измерьте диаметр отверстия под толкатель в головке блока цилиндров.
Диаметр отверстия под толкатель: от 31,009 до 31,025 мм (от 1,2208 до 1,2215 дюйм.)b. Вычтите измеренный диаметр толкателя из измеренного диаметра отверстия под толкатель.
Номинальный масляный зазор: от 0,033 до 0,070 мм (от 0,0013 до 0,0028 дюйм.)Если масляный зазор больше максимального, замените толкатель.
При необходимости замените головку блока цилиндров.
21. ПРОВЕРКА ЛЮФТА ШЕСТЕРНИ РАСПРЕДВАЛАУстановите узел зубчатого шкива привода распределительного вала.
Установите распределительные валы на головку блока цилиндров.
- Устанавливайте без клапанов и вспомогательной шестерни.
- Устанавливайте, совместив метки установки.
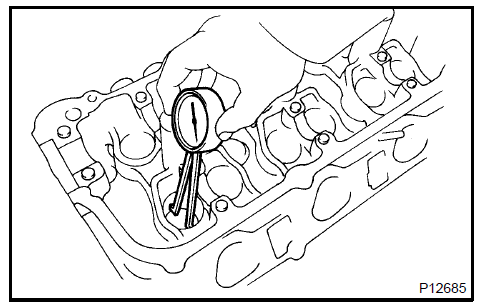
Установите индикатор часового типа на зубья впускного распределительного вала под прямым углом (90°).
Измерьте боковой зазор зубчатого шкива распределительного вала не менее чем в 4 положениях.
Номинальный боковой зазор: от 0.020 до 0.300 мм (от 0.0008 до 0.0118 дюйма)
Если боковой зазор больше максимального, замените распределительные валы.
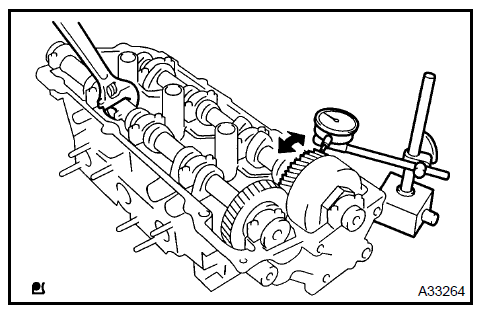
Установите распределительные валы.
С помощью индикатора часового типа измерьте осевой зазор, перемещая распределительный вал вперёд и назад.
Номинальный осевой зазор: от 0.040 до 0.120 мм (от 0.0016 до 0.0047 дюйма)
Если осевой зазор больше максимального, замените распределительный вал. При необходимости замените крышки подшипников и головку блока цилиндров в сборе.
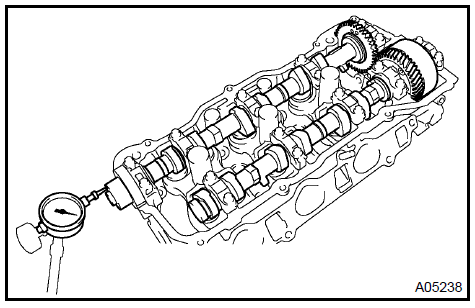
Проверка осевого зазора распредвала 23. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА РАСПРЕДВАЛА
Очистите крышки подшипников и опорные шейки распределительного вала.
Установите распределительные валы на головку блока цилиндров.
Уложите полоску пластигейджа поперёк каждой опорной шейки распределительного вала.
Установите крышки подшипников.
Момент затяжки: 16 Н·м
e. Снимите крышки подшипников.
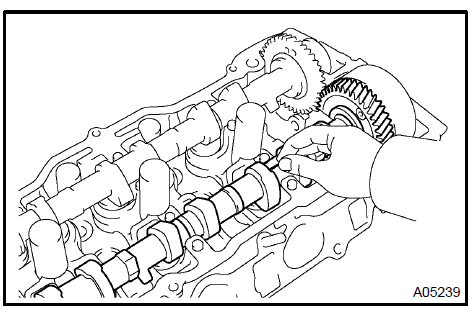
f. Измерьте ширину сплющенного пластиковода (пластигейджа) в самом широком месте.
Требуемый масляный зазор: 0.025 – 0.100 мм (0.0010 – 0.0039 дюйм.)Если масляный зазор больше максимального, замените распределительный вал. При необходимости замените крышки подшипников и головку блока цилиндров в сборе.
ВНИМАНИЕ: Полностью удалите пластигейдж.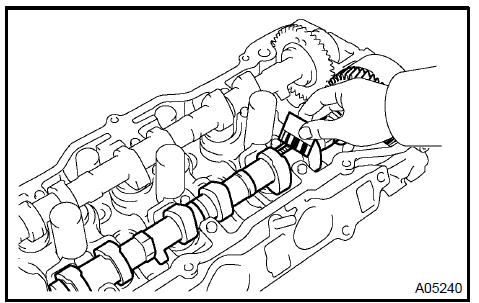
a. Используя молоток с пластиковым бойком, запрессуйте новый установочный штифт до заданной высоты выступания.
Высота выступания: 3 мм (0,12 дюйма)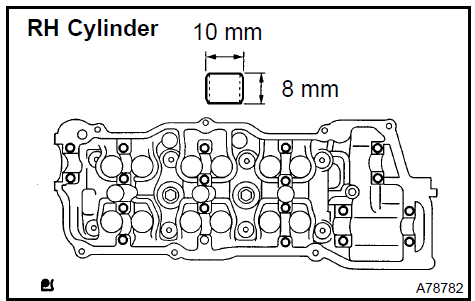 Установка кольца с штифтом головки (правый цилиндр) 25. УСТАНОВКА КОЛЬЦЕВОГО ШТИФТА (ЛЕВЫЙ ЦИЛИНДР)
a. Используя молоток с пластиковым бойком, запрессуйте новый установочный штифт до заданной высоты выступания.
Высота выступания: 3 мм (0,12 дюйма)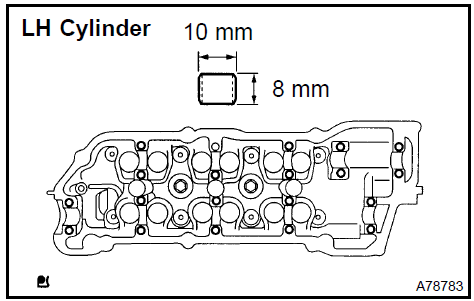
Установка кольцевого штифта (левый цилиндр) 26. УСТАНОВКА ТРУБКИ СВЕЧИ ЗАЖИГАНИЯ
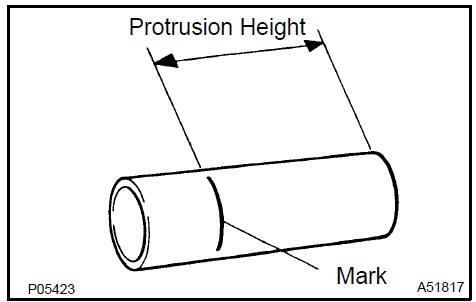
a. Краской отметьте стандартное положение от края.
Стандартная высота выступания: 42.4 – 43.4 мм (1.669 – 1.709 дюйм.)ПОДСКАЗКА: Можно использовать любой конец трубки свечи зажигания.
b. Нанесите клей на трубку свечи зажигания в месте, где она будет запрессовываться в головку блока цилиндров.
Клей: Каталожный номер 08833−00070 THREE BOND 1324 или аналог ВНИМАНИЕ:- Установите трубку свечи зажигания в течение 3 минут после нанесения клея.
- Не деформируйте трубку свечи зажигания.
- Не допускайте контакта уплотнения с охлаждающей жидкостью в течение не менее 1 часа после установки.
c. Используя пресс и деревянный брусок, запрессуйте трубку свечи зажигания до требуемой высоты выступания.
ВНИМАНИЕ: Не допускайте подтеканий клея.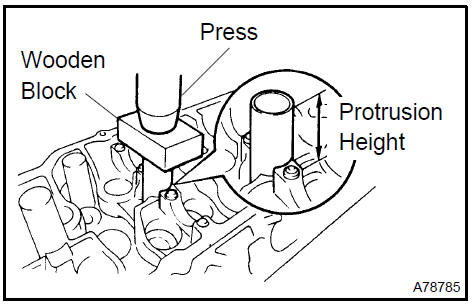
a. Используя деревянный брусок и молоток, запрессуйте 2 новые трубки вентиляции картера до уровня верхнего края заподлицо с краем головки блока цилиндров.
ВНИМАНИЕ: Не повредите кромку головки блока цилиндров.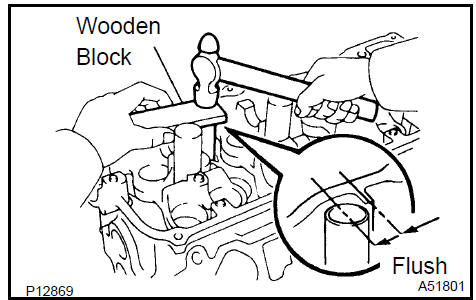
Установка трубки системы вентиляции картера 28. УСТАНОВКА ШПИЛЬКИ
a. Установите шпильки со стороны впуска.
Момент затяжки: 7,5 Н·м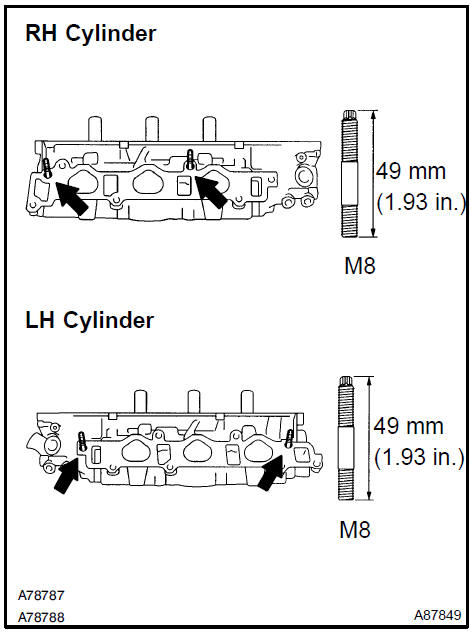
Установка шпильки 29. УСТАНОВКА ШПИЛЬКИ
a. Установите шпильки со стороны выпуска.
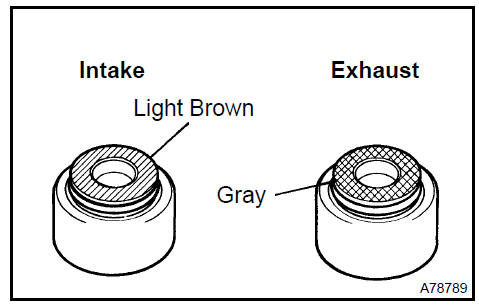
Момент затяжки: 20 Н·м 30. УСТАНОВКА МАСЛОСЪЕМНОГО КОЛПАЧКА ИЛИ КОЛЬЦА СТЕРЖНЯ КЛАПАНАa. Нанесите тонкий слой моторного масла на стержень клапана.
ПРИМЕЧАНИЕ: Внимательно следите за установкой маслосъемных колпачков впускных и выпускных клапанов. Например, установка колпачка впускного клапана на выпускной или выпускного на впускной может впоследствии вызвать проблемы при монтаже.ПОДСКАЗКА: Маслосъемный колпачок впускного клапана светло-коричневый, а выпускного клапана — серый.
b. Используя спец. инструмент (SST), запрессуйте новый маслосъемный колпачок.
SST 09201−41020
ВНИМАНИЕ: При отсутствии SST сальник может быть поврежден или установлен неправильно.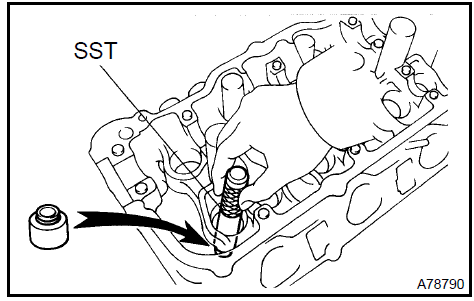
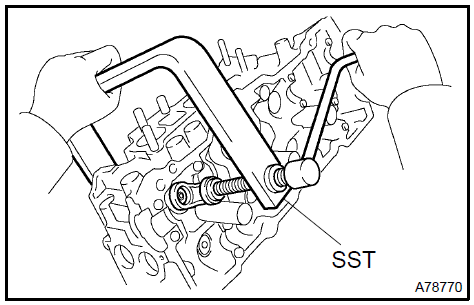
a. Установите клапан, опорную шайбу пружины, пружину клапана и тарелку пружины.
ВНИМАНИЕ: Устанавливайте одинаковые детали в той же комбинации на исходные места.b. Используя спец. инструмент (SST), сожмите пружину клапана и установите 2 сухаря на стержень клапана.
SST 09202−70020 (09202−00010)
c. Используя молоток с пластиковым бойком и отработавший клапан с кончиком, обмотанным лентой, слегка постучите по установленному клапану, чтобы убедиться в его надёжной посадке.
ВНИМАНИЕ: Не повредите установленный кончик стержня клапана.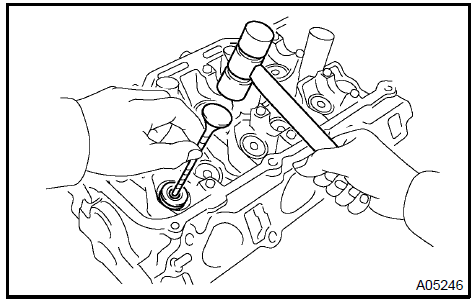
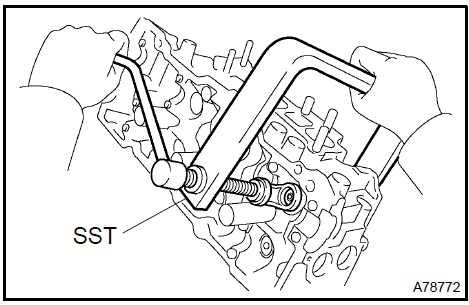
a. Установите клапан, опорную шайбу пружины, пружину клапана и тарелку пружины.
ВНИМАНИЕ: Устанавливайте одинаковые детали в той же комбинации на исходные места.b. Используя спец. инструмент (SST), сожмите пружину клапана и установите 2 сухаря на стержень клапана.
SST 09202−70020 (09202−00010)
c. Используя молоток с пластиковым бойком и отработавший клапан с кончиком, обмотанным лентой, слегка постучите по установленному клапану, чтобы убедиться в его надёжной посадке.
ВНИМАНИЕ: Не повредите установленный кончик стержня клапана.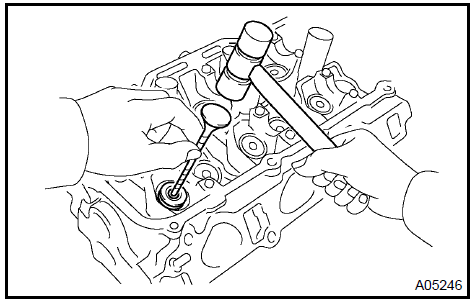
a. Нанесите тонкий слой моторного масла на толкатель клапана.
ВНИМАНИЕ: Устанавливайте одинаковые детали в той же комбинации на исходные места.Установите толкатель клапана.
Проверьте, что толкатель клапана легко проворачивается от руки.
Удалите старый герметик (FIPG) с поверхностей.
Нанесите герметик на канавки полукруглых заглушек.
Герметик: номер детали 08826−00080 или аналог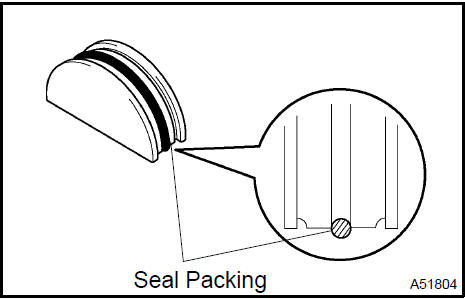
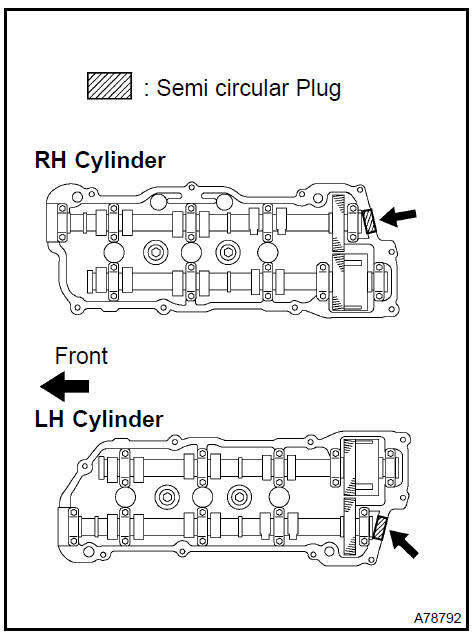
c. Установите 2 полукруглые заглушки в головки блока цилиндров.
ВНИМАНИЕ:- Устанавливайте заглушки заподлицо с верхней плоскостью головки блока цилиндров.
- Устанавливайте полукруглые заглушки в течение 3 минут после нанесения герметика.
- Не допускайте контакта сальника с моторным маслом в течение как минимум 2 часов после установки.
a. Используя прямой шестигранный ключ 14, установите 2 новых прокладки и 2 винтовые заглушки.
Момент затяжки: 44 Н·м 36. УСТАНОВИТЬ ПРЯМУЮ ВИНТОВУЮ ЗАГЛУШКУ ГОЛОВКИ №1a. Используя прямой шестигранный ключ 14, установите 2 новых прокладки и 2 винтовые заглушки.
Момент затяжки: 44 Н·мПроверьте себя
Короткий тест по Toyota Camry: после ответа — пояснение и ссылка на страницу руководства.