Блок цилиндров в сборе (1MZ−FE/3MZ−FE)
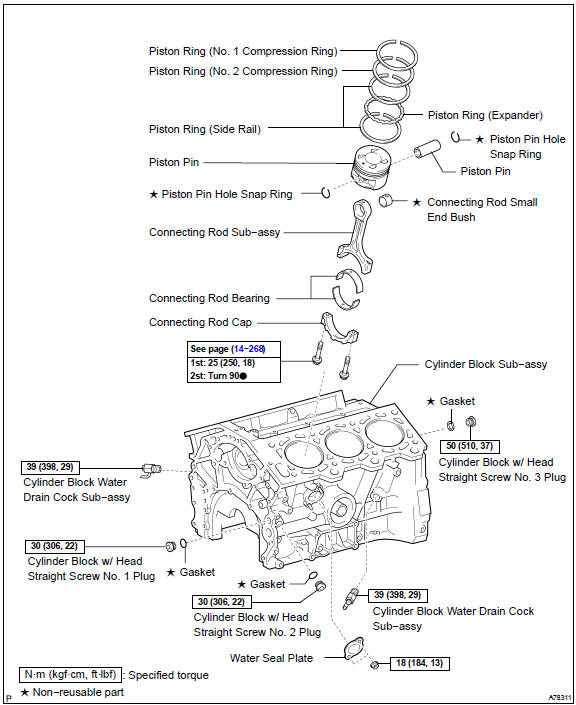
- СНИМИТЕ ВОДОСПУСКНОЙ КРАН БЛОКА ЦИЛИНДРОВ В СБОРЕ
- СНИМИТЕ ПЛАСТИНУ ВОДЯНОГО УПЛОТНЕНИЯ
- СНИМИТЕ ПРЯМУЮ ПРОБКУ №1 БЛОКА ЦИЛИНДРОВ С ГОЛОВКОЙ
a. Торцевым шестигранным ключом 10 выкрутите резьбовую пробку.
4. СНЯТЬ ПРЯМУЮ ВИНТОВУЮ ЗАГЛУШКУ №2 БЛОКА ЦИЛИНДРОВ В СБОРЕ С ГОЛОВКОЙa. Торцевым шестигранным ключом 10 выкрутите резьбовую пробку.
5. СНЯТЬ ПРЯМУЮ ВИНТОВУЮ ЗАГЛУШКУ №3 БЛОКА ЦИЛИНДРОВ В СБОРЕ С ГОЛОВКОЙa. Торцевым шестигранным ключом 10 выкрутите резьбовую пробку.
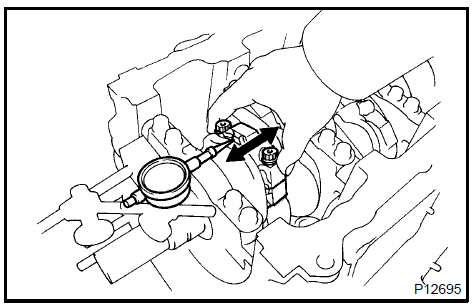
6. ПРОВЕРИТЬ ОСЕВОЙ ЗАЗОР ШАТУНАа. С помощью индикатора часового типа измерьте осевой зазор, покачивая шатун вперед и назад.
Номинальный осевой зазор: от 0.15 до 0.35 мм (от 0.0059 до 0.0138 дюйма)Если осевой зазор больше максимального, замените шатуны в сборе. При необходимости замените коленчатый вал.
Толщина шатунного вкладыша: 20,80–20,85 мм (0,8189–0,8209 дюйм.) 7. ПРОВЕРЬТЕ МАСЛЯНЫЙ ЗАЗОР ШАТУНАПроверьте, совпадают ли метки на шатуне и крышке, чтобы обеспечить правильную сборку.
Снимите 2 болта крышки шатуна.
Очистите шатунную шейку, вкладыш и шатун.
Проверьте шатунную шейку и вкладыш на наличие питтинга и царапин.
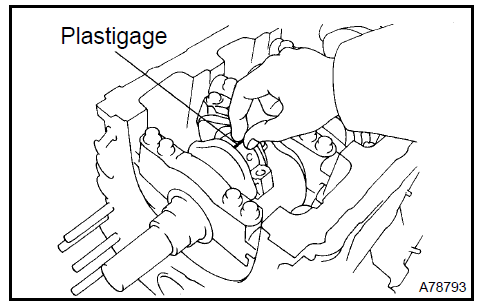
e. Уложите полоску пластигейджа поперек шатунной шейки.
Проверьте, что выступ крышки шатуна направлен в правильную сторону.
Нанесите тонкий слой моторного масла на резьбу болтов крышки шатуна.

h. Затягивайте болты в несколько этапов до указанного момента затяжки.
Момент затяжки: 25 Н·м

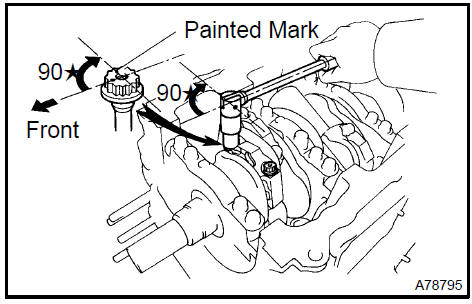
Краской отметьте переднюю сторону каждого болта крышки шатуна.
Повторно затяните болты крышки шатуна на 90°, как показано на рисунке.
k. Снимите 2 болта, крышку шатуна и нижний вкладыш.
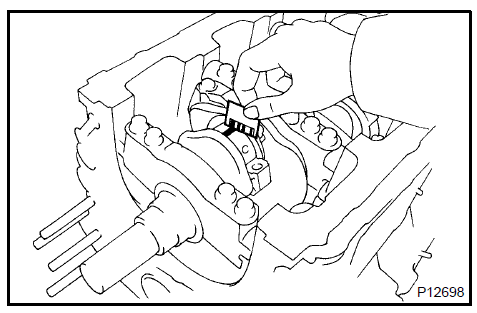
l. Измерьте пластигейдж в самой широкой его части.
Номинальный масляный зазор: 0,038–0,080 мм (0,0015–0,0031 дюйм.)Если масляный зазор больше максимального, замените вкладыши. При необходимости прошлифуйте или замените коленчатый вал.
m. Полностью удалите пластигейдж.
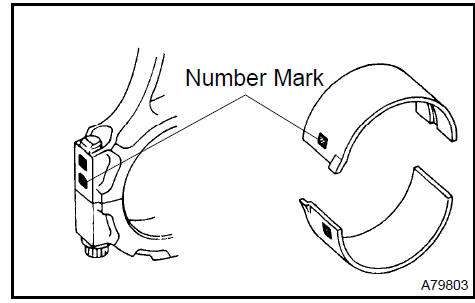
ПОДСКАЗКА: При замене вкладыша подбирайте вкладыш с тем же номером, что и у шатуна. Существует 4 размера стандартных вкладышей: 1, 2, 3 и 4.
Стандартная толщина стенки вкладыша подшипника по центру: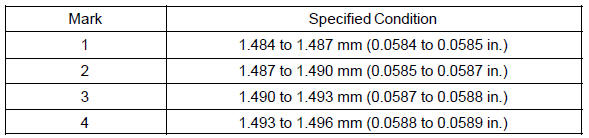
С помощью фрезы для удаления буртика снимите весь нагар с верхней части цилиндра.
Выпрессуйте поршень и шатунный узел из верхней части блока цилиндров.
ПОДСКАЗКА:
Храните вкладыши, шатун и крышку шатуна вместе.
Расположите поршни и шатунные узлы в правильном порядке, чтобы при сборке вернуть их на исходные места.

Снимите поршень в сборе с шатуном
- СНЯТИЕ ВКЛАДЫША ШАТУНА
- СНЯТИЕ КОМПЛЕКТА ПОРШНЕВЫХ КОЛЕЦ
С помощью съемника поршневых колец снимите 2 компрессионных кольца.
Вручную снимите 2 боковых рельса и маслосъемное кольцо.
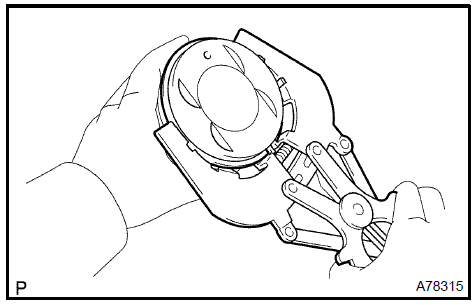 Снимите комплект поршневых колец 11. СНИМИТЕ СТОПОРНОЕ КОЛЬЦО ОТВЕРСТИЯ ПОРШНЕВОГО ПАЛЬЦА
а. С помощью маленькой отвертки выньте 2 стопорных кольца.
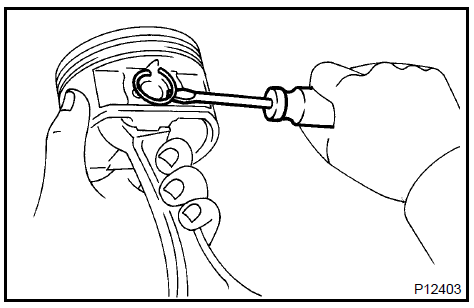
Снимите стопорное кольцо отверстия поршневого пальца 12. СНИМИТЕ ПОРШЕНЬ В СБОРЕ С ПАЛЬЦЕМ
a. Постепенно нагрейте поршень примерно до 80 °C (176 °F).

b. Используя молоток с пластиковым бойком и латунный стержень, осторожно выбейте поршневой палец и снимите шатун.
ПОДСКАЗКА:
Поршень и палец являются парными деталями.
Храните поршни, поршневые пальцы, кольца, шатуны и вкладыши в правильном порядке, чтобы при сборке вернуть их на исходные места.
а. С помощью индикатора часового типа измерьте осевой зазор, поддевая коленчатый вал отверткой вперед и назад.
Номинальный осевой зазор: 0,04–0,30 мм (0,0016–0,0118 дюйм.)Если осевой зазор больше максимального, замените упорные полукольца комплектом. Проверьте коленчатый вал на износ и при необходимости отремонтируйте или замените его.
Толщина упорной шайбы: 1,93–1,98 мм (0,0760–0,0780 дюйм.).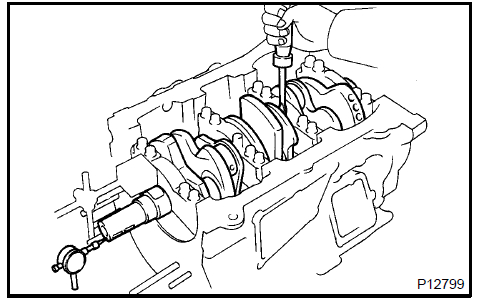
Проверьте осевой зазор коленчатого вала 14. ПРОВЕРЬТЕ МАСЛЯНЫЙ ЗАЗОР
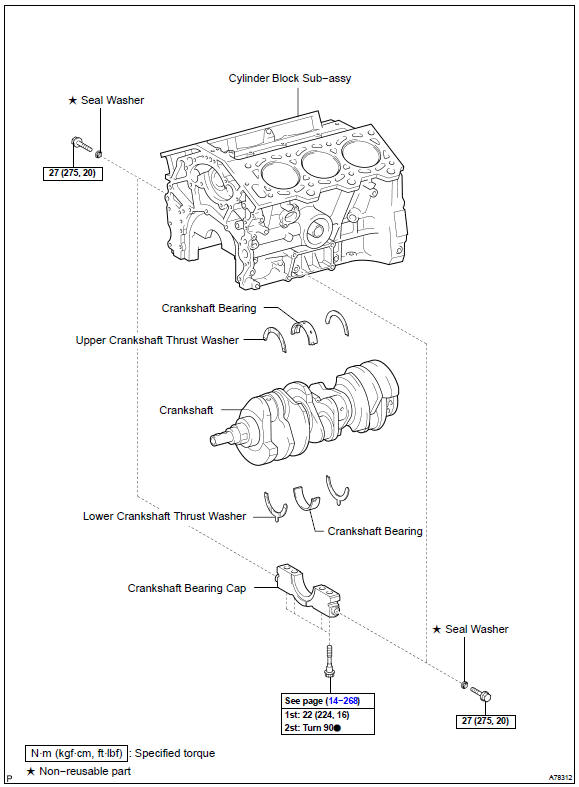
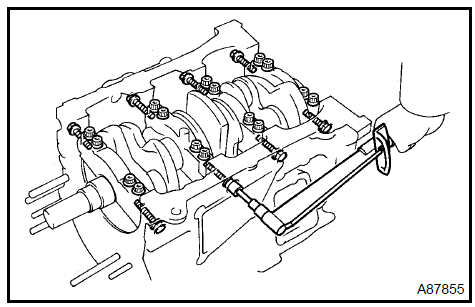
a. Равномерно ослабьте и выверните 8 болтов крышек коренных подшипников вместе с уплотнительными шайбами в последовательности, показанной на иллюстрации.

b. Равномерно ослабьте и выверните 16 болтов крышек коренных подшипников в последовательности, показанной на иллюстрации.
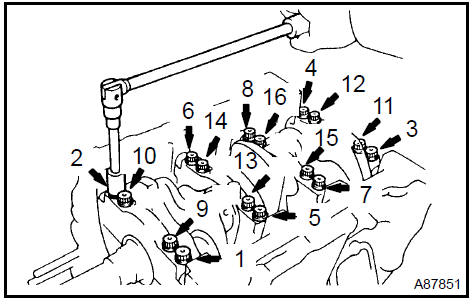
c. Снимите 4 крышки коренных подшипников и 4 нижних вкладыша.
Также снимите 2 нижних упорных полукольца, расположенных под крышкой № 2 коренного подшипника.
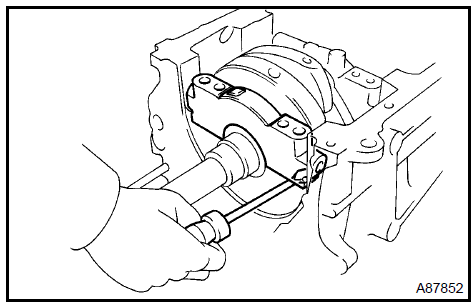
ПОДСКАЗКА:
Храните нижний вкладыш и крышку коренного подшипника вместе.
Расположите крышки коренных подшипников и нижние упорные полукольца в правильном порядке.
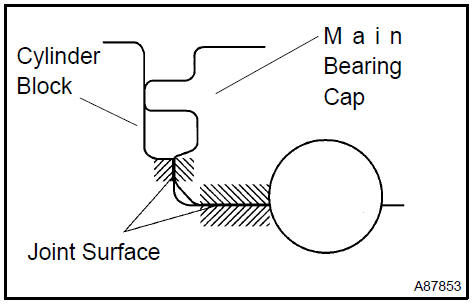
d. Выньте коленчатый вал.
ПОДСКАЗКА: Храните верхние вкладыши вместе с блоком цилиндров.
Очистите каждую коренную шейку и каждый вкладыш.
Проверьте каждую коренную шейку и каждый вкладыш на наличие питтинга и царапин.
Если шейка или подшипник повреждены, замените вкладыши. При необходимости замените коленчатый вал.
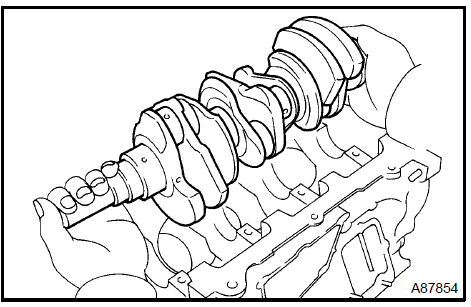
Установите коленчатый вал на блок цилиндров.
Уложите полоску калибровочной пластмассы Plastigage на каждую шейку.
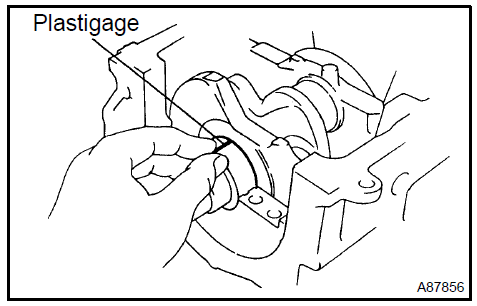
i. Установите 4 крышки коренных подшипников.
ВНИМАНИЕ: Не проворачивайте коленчатый вал.j. Снимите крышки коренных подшипников (см. шаги a–c).
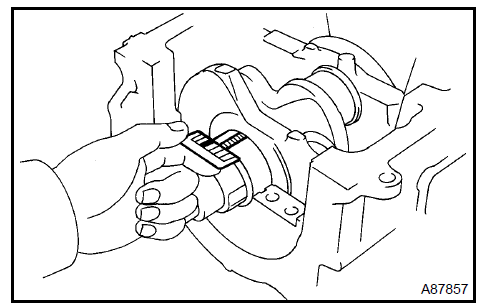
к. Измерьте ширину полоски Plastigage в самом широком месте.
Номинальный масляный зазор: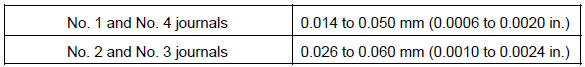
Если масляный зазор больше максимального, замените вкладыши. При необходимости замените коленчатый вал.
ПОДСКАЗКА: При замене вкладыша установите новый с таким же номером.
Если номер вкладыша определить невозможно, подберите нужный вкладыш, сложив номера, выбитые на блоке цилиндров и на коленчатом валу, затем найдите соответствующий номер вкладыша в таблице на следующей странице. Вкладыши коренных шеек № 1 и № 4 имеют 5 стандартных размеров, маркируемых соответственно 3, 4, 5, 6 и 7. Вкладыши коренных шеек № 2 и № 3 имеют 5 стандартных размеров, маркируемых соответственно 1, 2, 3, 4 и 5.
Коренные подшипники №1 и №4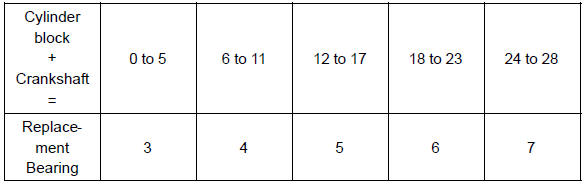
ПОДСКАЗКА:
ПРИМЕР:
Номер, выбитый на блоке цилиндров: 06. Номер, выбитый на коленчатом валу: 08. 6 + 8 = 14
Выберите вкладыш с маркировкой ”5”
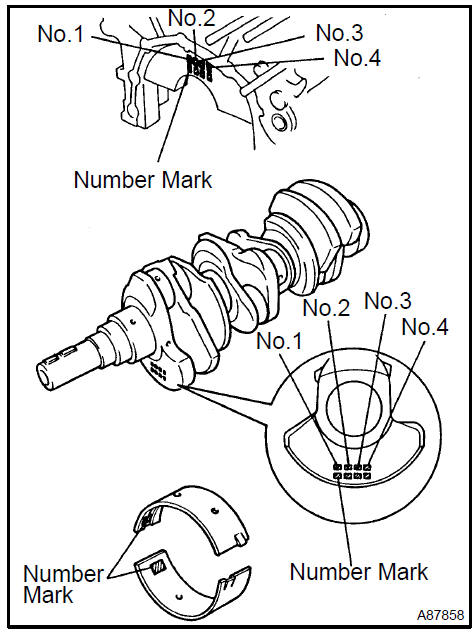
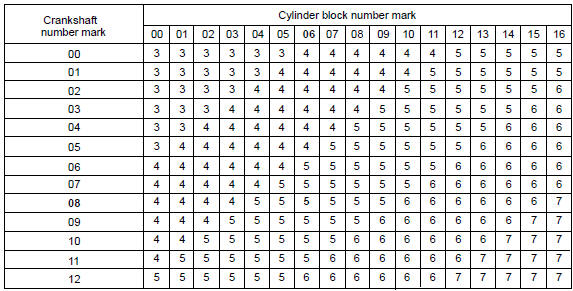
ПРИМЕР: Блок цилиндров ”06”, коленчатый вал ”08” = используйте вкладыш ”5”
Коренные подшипники №2 и №3
ПОДСКАЗКА:
ПРИМЕР
Номер, выбитый на блоке цилиндров: 06. Номер, выбитый на коленчатом валу: 08. 6 + 8 = 14
Выберите вкладыш с маркировкой ”3”
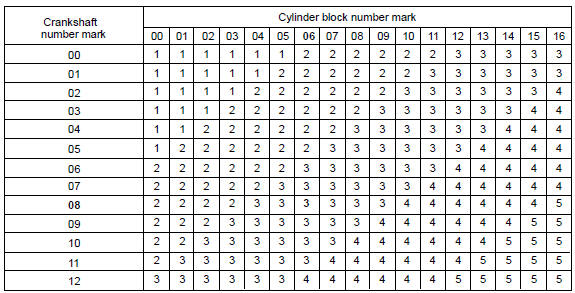
ПРИМЕР: Блок цилиндров ”06”, коленчатый вал ”08” = используйте вкладыш ”3”
Справочно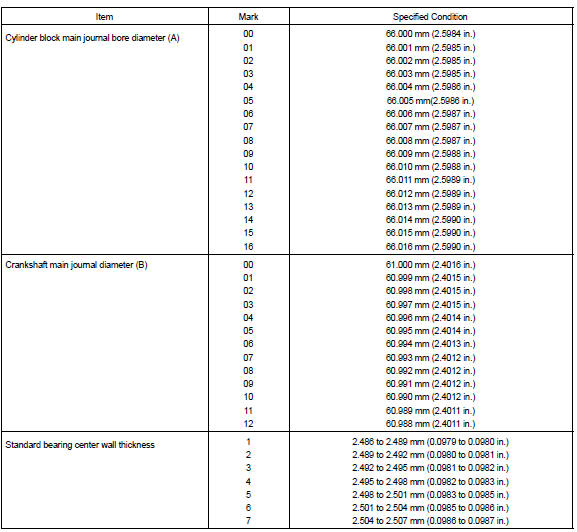
л. Полностью удалите Plastigage.
15. СНИМИТЕ КОЛЕНЧАТЫЙ ВАЛПоднимите коленчатый вал.
Снимите 4 верхних коренных вкладыша и 2 верхних упорных полукольца с блока цилиндров.
ПОДСКАЗКА: Расположите крышки коренных подшипников, вкладыши и упорные полукольца в правильном порядке.
- СНЯТИЕ КОМПЛЕКТА УПОРНЫХ ПОЛУКОЛЕЦ КОЛЕНЧАТОГО ВАЛА
- СНЯТИЕ ВКЛАДЫША КОЛЕНЧАТОГО ВАЛА
- ОЧИСТКА БЛОКА ЦИЛИНДРОВ
ВНИМАНИЕ: При очистке цилиндров горячей водой гильза цилиндра выступает за пределы блока цилиндров.
Всегда промывайте блок цилиндров при температуре не выше 45 °C (113 °F). 19. ПРОВЕРЬТЕ ПЛОСКОСТНОСТЬ БЛОКА ЦИЛИНДРОВа. С помощью прецизионной линейки и щупа измерьте коробление поверхности, контактирующей с прокладкой головки блока цилиндров.
Максимальная деформация: 0,05 мм (0,0020 дюйм.)Если коробление больше максимального, замените блок цилиндров.
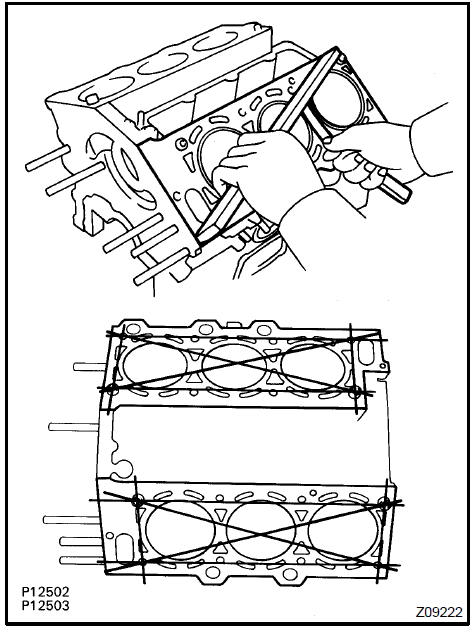
Проверьте плоскостность блока цилиндров 20. ПРОВЕРЬТЕ ЦИЛИНДР
а. С помощью цилиндрового нутромера измерьте диаметр отверстия цилиндра в точках A и B в поперечном и продольном направлениях.
Номинальный диаметр:
Если среднее значение измеренных диаметров больше максимального, замените блок цилиндров.
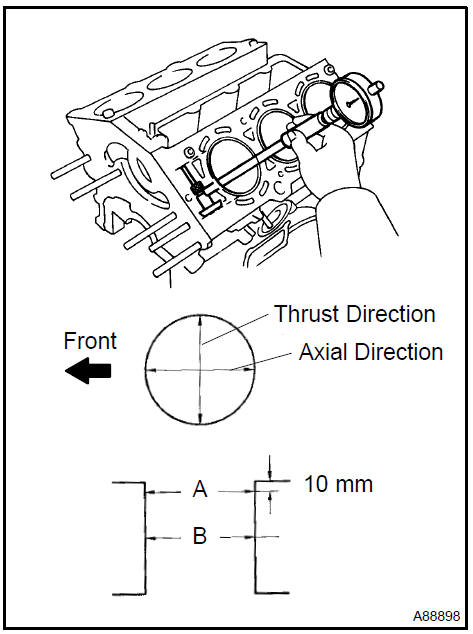
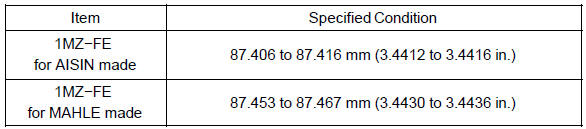
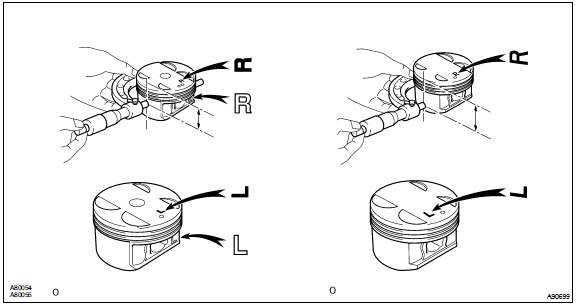
a. 1MZ−FE: Используя микрометр, измерьте диаметр под прямым углом к оси поршневого пальца, а также расстояние от головки поршня.
Расстояние: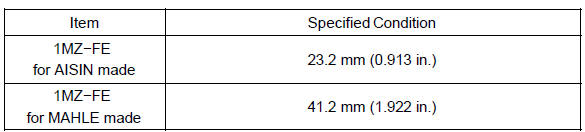
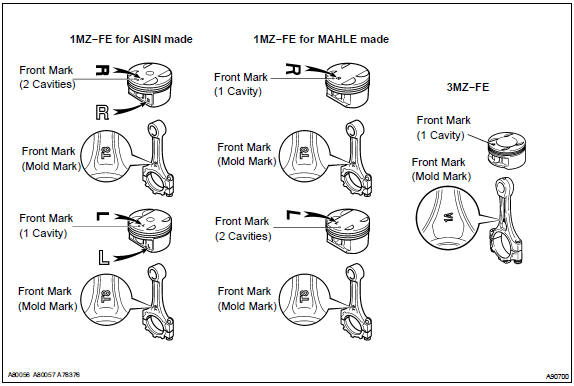
ПОДСКАЗКА: Форма поршня различается для правого и левого ряда цилиндров. На правом поршне нанесена метка ”R”, на левом — метка ”L”.
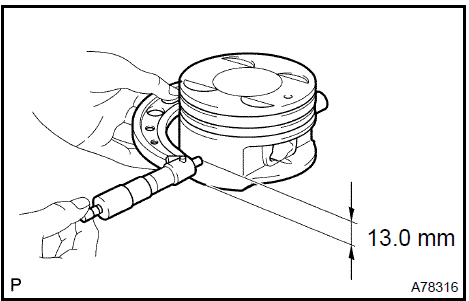
b. 3MZ−FE: Используя микрометр, измерьте диаметр под прямым углом к оси поршневого пальца, а также расстояние от днища поршня.
Расстояние: 13,0 мм (0,512 дюйм.) Диаметр поршня:91,953–91,967 мм (3,6202–3,6207 дюйм.)
а. Вычтите измеренный диаметр поршня из измеренного диаметра отверстия цилиндра.
Заданный масляный зазор: 0,033–0,130 мм (0,0013–0,0051 дюйм.)
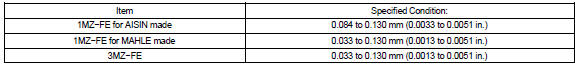
Если масляный зазор больше максимального, замените все 6 поршней. При необходимости замените блок цилиндров.
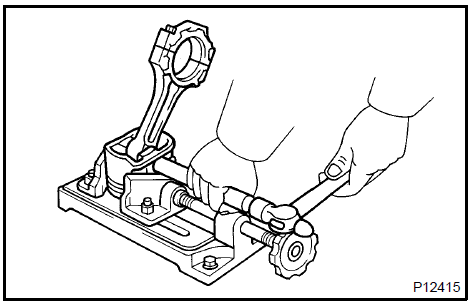
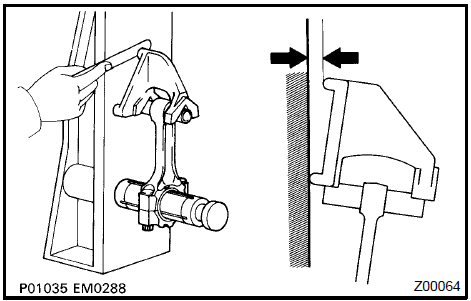
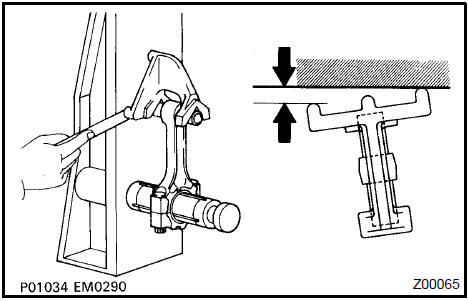
23. ПРОВЕРКА ШАТУНА В СБОРЕа. С помощью стенда для проверки шатунов и щупа проверьте центровку шатуна.
1. Проверьте соосность.
Максимальное отклонение от соосности: 0,05 мм (0,0020 дюйм.) на 100 мм (3,94 дюйм.)Если несоосность больше максимальной, замените шатунный узел.
2. Проверьте скручивание.
Максимальный перекос: 0,15 мм (0,0059 дюйма) на 100 мм (3,94 дюйма)Если скручивание больше максимального, замените шатунный узел.
a. Используя нутромер, измерьте внутренний диаметр втулки шатуна.
Внутренний диаметр втулки: 22,005–22,014 мм (0,8663–0,8667 дюйм.)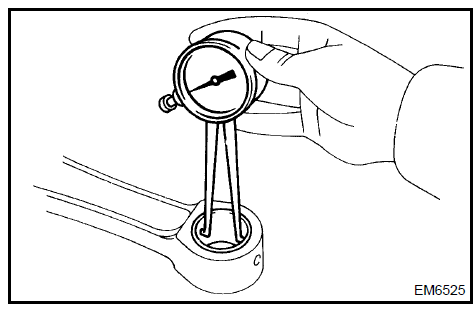
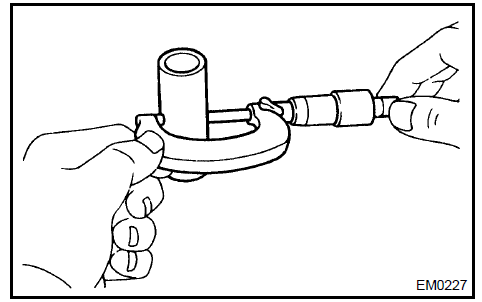
Используя микрометр, измерьте диаметр поршневого пальца.
Диаметр поршневого пальца: 21,997–22,006 мм (0,8660–0,8664 дюйм.)Вычтите значение диаметра поршневого пальца из значения внутреннего диаметра втулки шатуна.
Заданный масляный зазор: 0,005–0,050 мм (0,0002–0,0020 дюйм.)
Если масляный зазор больше максимального, замените втулку. При необходимости замените поршень и поршневой палец вместе.
a. Используя SST и пресс, выпрессуйте втулку.
SST 09222−30010

Снимите втулку верхней головки шатуна 26. УСТАНОВИТЕ ВТУЛКУ ВЕРХНЕЙ ГОЛОВКИ ШАТУНА
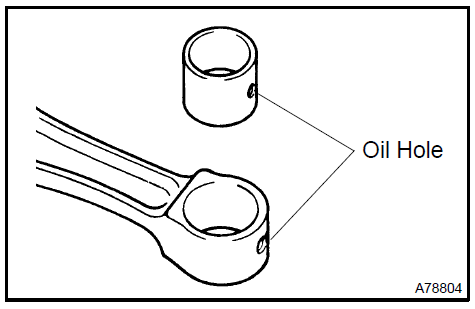
a. Совместите масляные отверстия новой втулки и шатуна.
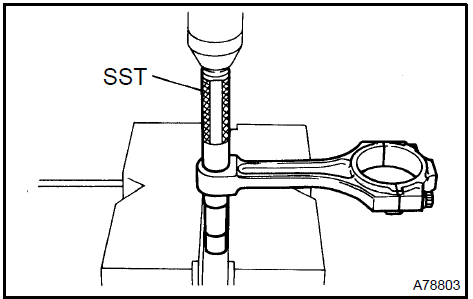
b. Используя SST и пресс, запрессуйте втулку.
SST 09222−30010
c. Используя хонинговальную головку для отверстия под палец, расточите втулку до получения стандартного заданного зазора между втулкой и поршневым пальцем.
Номинальный масляный зазор: 0,005–0,011 мм (0,0002–0,0004 дюйм.)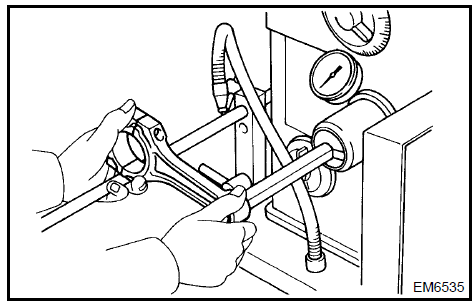
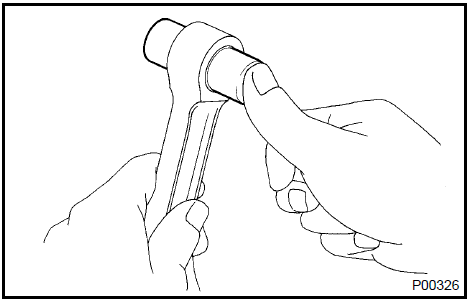
d. Проверьте, что поршневой палец входит при нормальной комнатной температуре.
Смажьте поршневой палец моторным маслом и большим пальцем вставьте его в шатун.
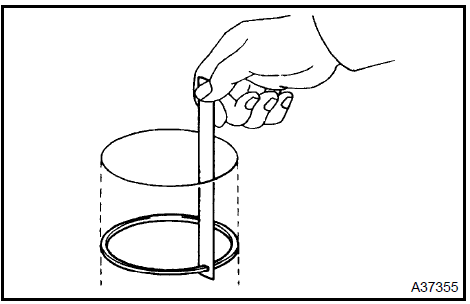
a. Используя щуп, измерьте зазор между новым поршневым кольцом и стенкой канавки кольца.
Зазор в канавке поршневого кольца: 1MZ−FE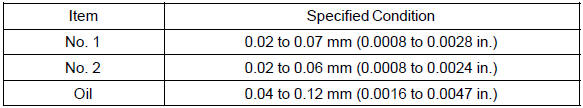
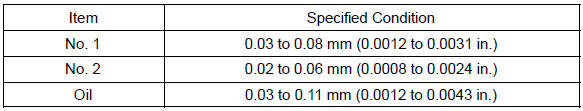
Если зазор не соответствует норме, замените поршень.

а. С помощью поршня продвиньте поршневое кольцо немного за нижнюю границу хода кольца, на расстояние 110 мм (4,33 дюйм.) от верхней части блока цилиндров.
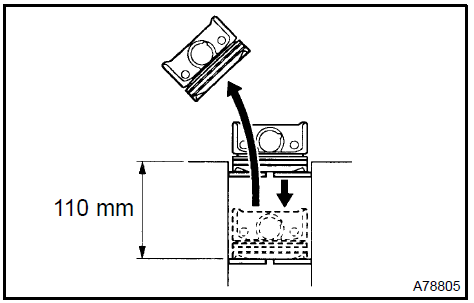
б. С помощью щупа измерьте зазор в стыке.
Номинальный зазор в замке: 1MZ−FE
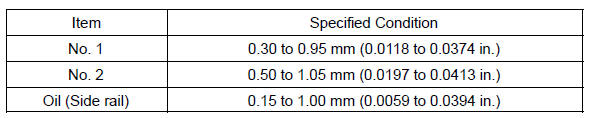
Если зазор в замке больше максимального, замените поршневое кольцо.
Если зазор в замке больше максимального даже у нового поршневого кольца, замените блок цилиндров.
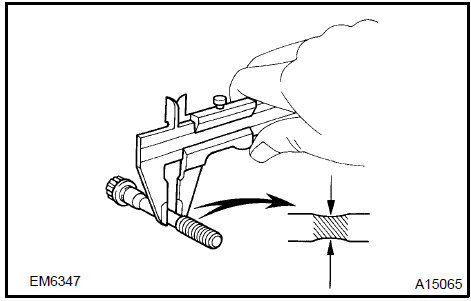
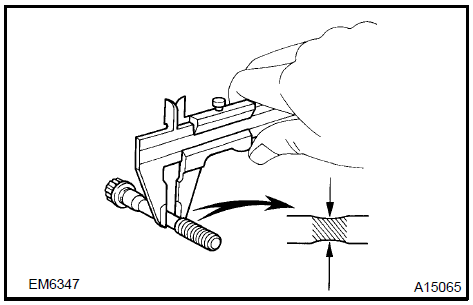
а. С помощью штангенциркуля измерьте диаметр стержня болта в зоне растяжения.
Номинальный диаметр: от 7,2 до 7,6 мм (от 0,283 до 0,299 дюйма)Если диаметр меньше минимального, замените болт.
Проверьте болт шатуна 30. ПРОВЕРЬТЕ БОЛТЫ КРЫШКИ КОРЕННОГО ПОДШИПНИКА КОЛЕНЧАТОГО ВАЛА
a. Используя индикатор часового типа и призмы V-образной формы, измерьте биение, как показано на иллюстрации.
Максимальное радиальное биение: 0.06 мм (0.0024 дюйм.)Если радиальное биение больше максимального, замените коленчатый вал.
Проверьте болты крышки коренного подшипника коленчатого вала 31. ПРОВЕРЬТЕ КОЛЕНЧАТЫЙ ВАЛ
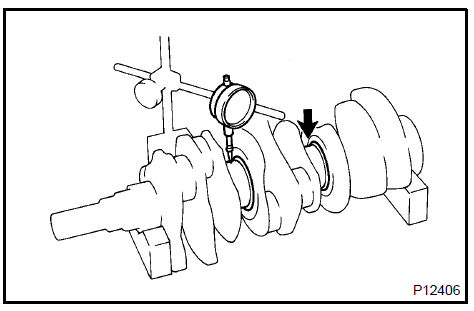
a. Используя индикатор часового типа и призмы V-образной формы, измерьте биение, как показано на иллюстрации.
Максимальное радиальное биение: 0.06 мм (0.0024 дюйм.)Если радиальное биение больше максимального, замените коленчатый вал.
б. С помощью микрометра измерьте диаметр каждой коренной шейки.
Диаметр: 60,988–61,000 мм (2,4011–2,4016 дюйм.)Если диаметр не соответствует заданному, проверьте масляный зазор (см. шаг 7).
При необходимости замените коленчатый вал.
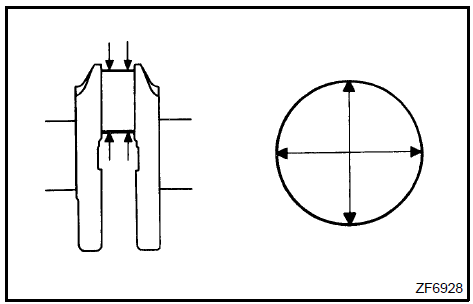
в. Проверьте каждую коренную шейку на конусность и овальность, как показано на рисунке.
Максимальная конусность и овальность: 0,02 мм (0,0008 дюйм.)Если конусность и овальность больше максимальных, замените коленчатый вал.

г. С помощью микрометра измерьте диаметр каждой шатунной шейки.
Диаметр: 52,992–53,000 мм (2,0863–2,0866 дюйм.)Если диаметр не соответствует заданному, проверьте масляный зазор (см. шаг 7).
д. Проверьте каждую шатунную шейку на конусность и овальность, как показано на рисунке.
Максимальная конусность и овальность: 0,02 мм (0,0008 дюйм.)Если конусность и овальность больше максимальных, замените коленчатый вал.

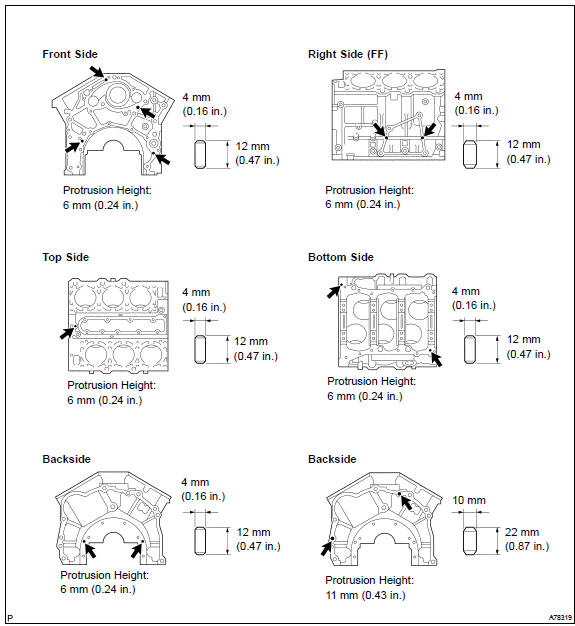
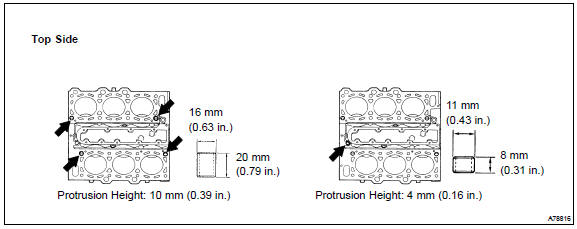
a. Используя небольшую отвертку, установите новое стопорное кольцо в один конец отверстия под поршневой палец.
ПОДСКАЗКА: Убедитесь, что замок стопорного кольца не совпадает с вырезом отверстия под поршневой палец в поршне.
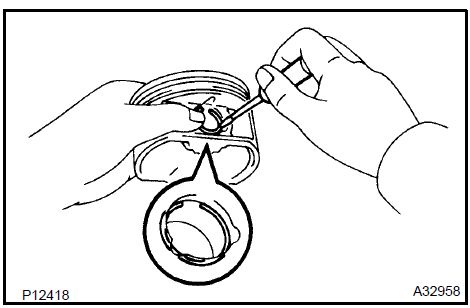
Установите стопорное кольцо отверстия поршневого пальца 36. УСТАНОВИТЕ ПОРШЕНЬ В СБОРЕ С ПАЛЬЦЕМ
a. Постепенно нагрейте поршень примерно до 80 °C (176 °F).
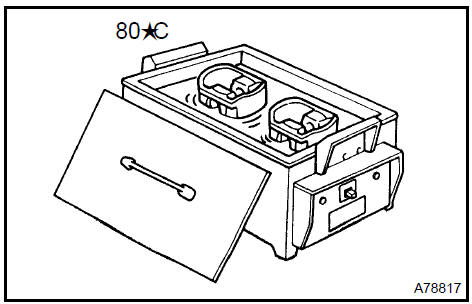
b. Смажьте поршневой палец моторным маслом.
c. Совместите метки «перед» на поршне и шатуне и большим пальцем вдавите поршневой палец до упора в стопорное кольцо.
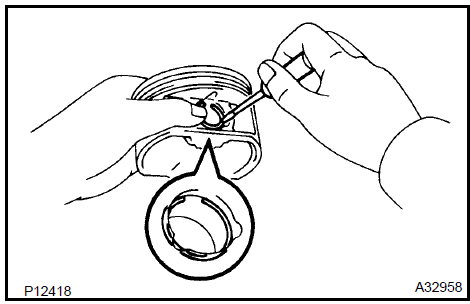
a. Используя небольшую отвертку, установите новое стопорное кольцо в другой конец отверстия под поршневой палец.
ПОДСКАЗКА: Убедитесь, что замок стопорного кольца не совпадает с вырезом отверстия под поршневой палец в поршне.
Установите стопорное кольцо отверстия поршневого пальца 38. УСТАНОВИТЕ КОМПЛЕКТ ПОРШНЕВЫХ КОЛЕЦ
Вручную установите расширитель маслосъемного кольца и 2 боковых рельса.
Используя съемник поршневых колец, установите 2 компрессионных кольца.
ПОДСКАЗКА: Компрессионные кольца № 1 и № 2 устанавливаются маркировкой вверх, как показано на иллюстрации.
Маркировка: 1MZ−FE: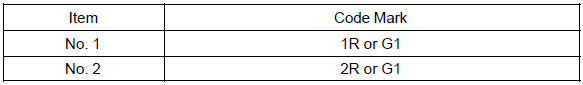

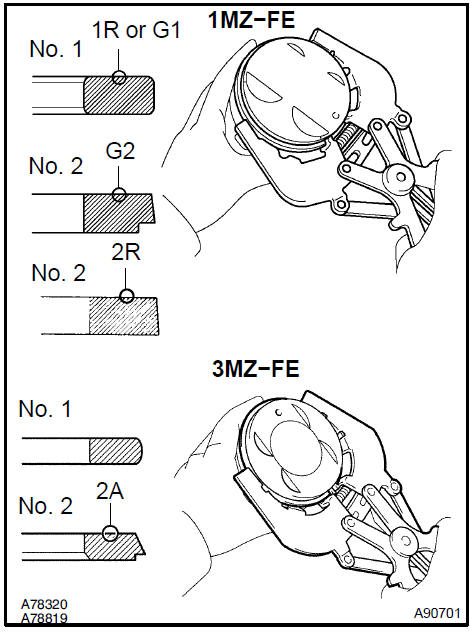
c. Расположите поршневые кольца так, чтобы их замки были расположены, как показано на иллюстрации.
ВНИМАНИЕ: Не совмещайте замки колец.
a. Совместите выступ вкладыша с пазом шатуна или крышки шатуна.
Установите коренной подшипник № 2 коленчатого вала 35. УСТАНОВКА ВЕРХНЕЙ УПОРНОЙ ШАЙБЫ КОЛЕНЧАТОГО ВАЛА
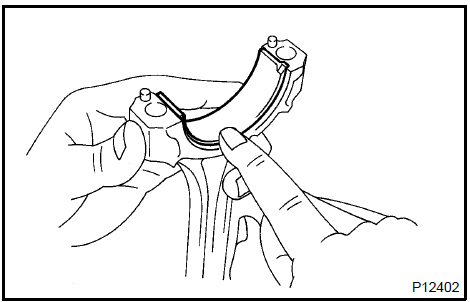
Установите вкладыш шатуна 40. УСТАНОВИТЕ КОРЕННЫЕ ПОДШИПНИКИ
ПРИМЕЧАНИЕ: Коренные подшипники выпускаются шириной 22,4 мм (0,882 дюйма) и 19,0 мм (0,748 дюйма). Установите подшипники шириной 22,4 мм (0,882 дюйма) в посадочные места коренных шеек блока цилиндров №1 и №4 вместе с крышками коренных подшипников. Установите подшипники шириной 19,0 мм (0,748 дюйма) в посадочные места №
2 и №3.

a. Совместите выступ вкладыша с пазом блока цилиндров и вставьте 4 верхних вкладыша.
ВНИМАНИЕ: Не наносите моторное масло на подшипник и его контактную поверхность.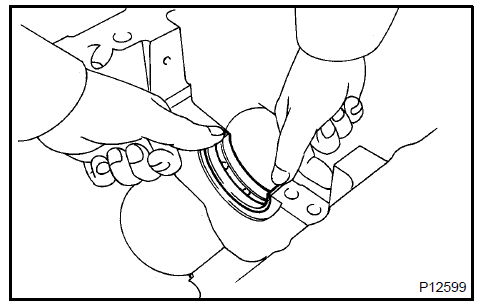
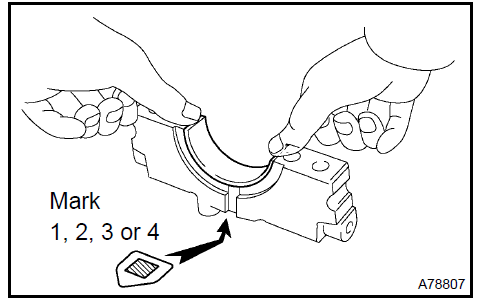
b. Совместите выступ вкладыша с пазом крышки коренного подшипника и вставьте 4 нижних вкладыша.
ВНИМАНИЕ: Не наносите моторное масло на подшипник и его контактную поверхность.ПРИМЕЧАНИЕ: На каждой крышке коренного подшипника нанесен номер, указывающий положение установки.
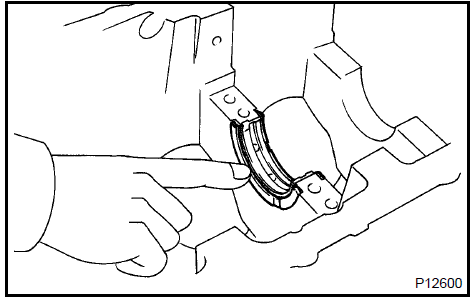
a. Установите 2 упорных полукольца в посадочное место коренной шейки №2 блока цилиндров канавками наружу.
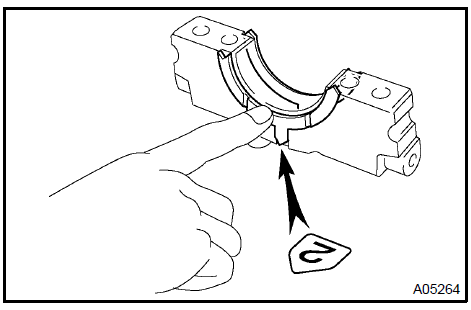
b. Установите 2 упорных полукольца на крышку коренного подшипника №2 канавками наружу.
Смажьте верхний вкладыш моторным маслом и установите коленчатый вал в блок цилиндров.
Проверьте передние метки и номера и установите крышки коренных подшипников на блок цилиндров.
Слегка смажьте моторным маслом резьбу болтов крышек подшипников.
Временно установите 8 болтов крышек коренных подшипников во внутренние положения.

e. Установите крышку коренного подшипника вручную, используя внутренний болт как направляющий. Остановитесь, когда крышка коренного подшипника будет примерно в 6 мм (0,23 дюйма) от блока.

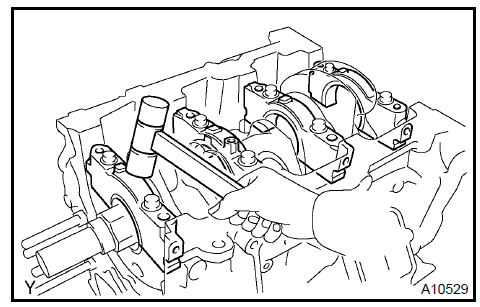
Легкими ударами пластмассовым молотком постучите по крышке подшипника, чтобы обеспечить правильную посадку.
Нанесите тонкий слой моторного масла на резьбу болтов крышек коренных подшипников.
h. Равномерно установите и затяните 16 болтов крышек коренных подшипников в последовательности, показанной на рисунке.
Момент затяжки: 22 Н·м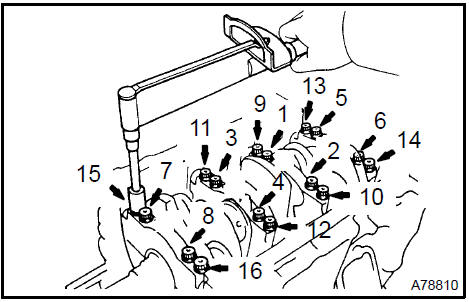
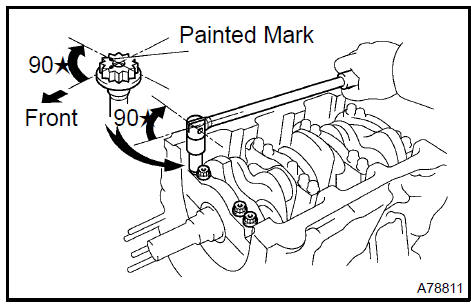
Отметьте краской переднюю сторону болтов крышек коренных подшипников.
Дотяните болты крышек коренных подшипников на 90° в той же последовательности, что и на шаге h.
Проверьте, что каждая окрашенная метка теперь расположена под углом 90° к передней стороне.
Проверьте, что коленчатый вал вращается плавно.
Установите новую уплотнительную шайбу на болт крышки коренного подшипника.
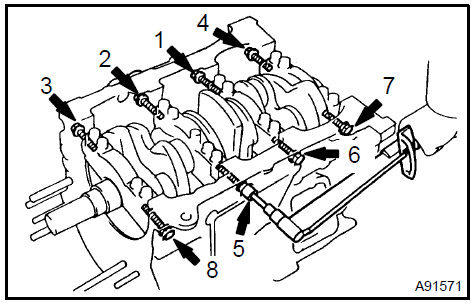
n. Равномерно установите и затяните 8 болтов крышек коренных подшипников в последовательности, показанной на рисунке.
Момент затяжки: 27 Н·мПРИМЕЧАНИЕ: Для отмеченного положения (стрелка) используйте короткий болт.
Смажьте моторным маслом стенки цилиндров, поршни и рабочие поверхности вкладышей шатунных подшипников.
Проверьте положение стыков поршневых колец.
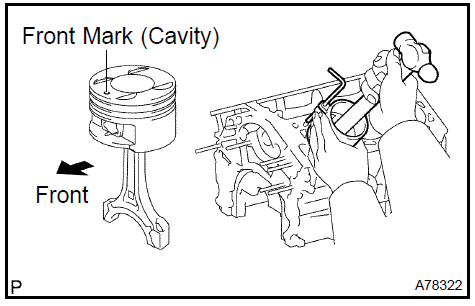
С помощью оправки для поршневых колец вставьте поршни с шатунами, имеющие правильные номера, в каждый цилиндр, передней меткой поршня вперед.
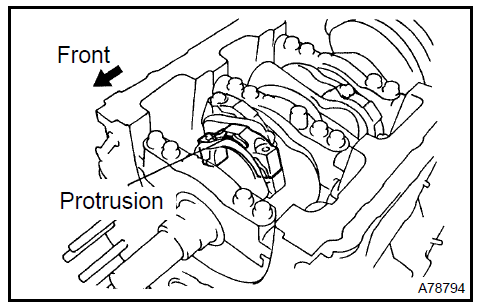
Проверьте, что выступ крышки шатуна направлен в правильную сторону.
Нанесите тонкий слой моторного масла на резьбу болтов крышки шатуна.
f. Затяните болты в несколько этапов до указанного момента затяжки.
Момент затяжки: 25 Н·м
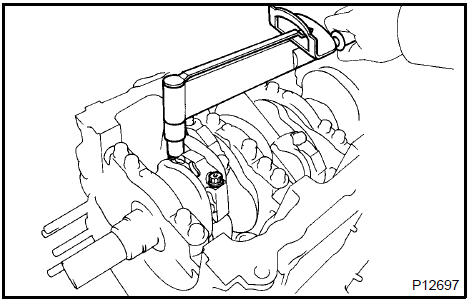
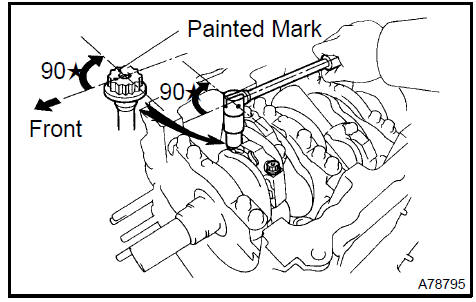
Краской отметьте переднюю сторону каждого болта крышки шатуна.
Повторно затяните болты крышки шатуна на 90°, как показано на рисунке.
Проверьте, что коленчатый вал вращается плавно.
a. Используя шестигранный ключ 10, установите новую прокладку и пробку.
Момент затяжки: 30 Н·м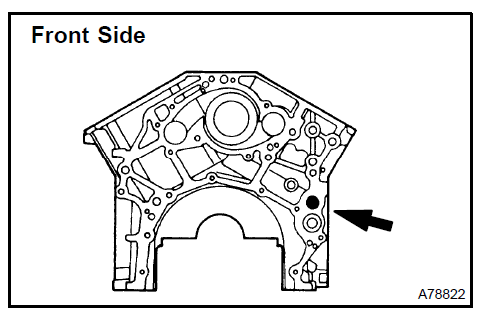 Установите прямую пробку №1 блока цилиндров с головкой 45. УСТАНОВИТЕ ПРЯМУЮ ПРОБКУ №2 БЛОКА ЦИЛИНДРОВ С ГОЛОВКОЙ
a. Используя шестигранный ключ 10, установите новую прокладку и пробку.
Момент затяжки: 30 Н·м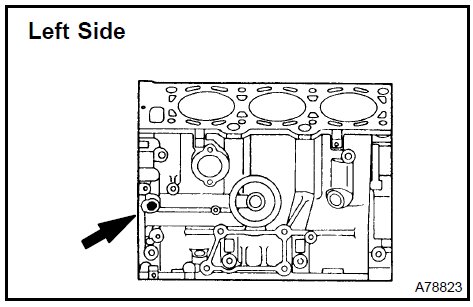
Установите прямую пробку №2 блока цилиндров с головкой 46. УСТАНОВИТЕ ПРЯМУЮ ПРОБКУ №3 БЛОКА ЦИЛИНДРОВ С ГОЛОВКОЙ
a. Используя шестигранный ключ 10, установите новую прокладку и пробку.
Момент затяжки: 50 Н·м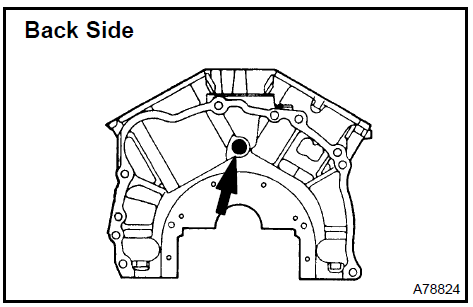 Установите прямую пробку №3 блока цилиндров с головкой 47. УСТАНОВИТЕ ПЛАСТИНУ ВОДЯНОГО УПЛОТНЕНИЯ
a. Удалите старый герметик с контактной поверхности.
b. Нанесите непрерывный валик герметика (диаметр 3–5 мм (0,12–0,20 дюйма)), как показано на рисунке.
Уплотнительная прокладка: № детали 08826−00100 или аналог ВНИМАНИЕ:- Удалите масло с контактной поверхности.
- Установите крышку (пластину) в течение 3 минут после нанесения герметика.
- Не допускайте контакта сальника с моторным маслом в течение как минимум 2 часов после установки.
c. Установите пластину с помощью 2 гаек.
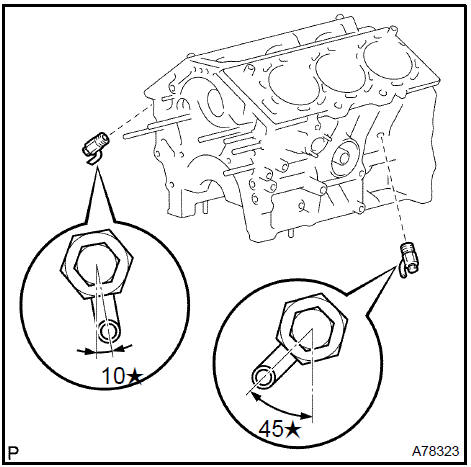
Момент затяжки: 18 Н·м 48. УСТАНОВИТЕ ВОДОСПУСКНОЙ КРАН БЛОКА ЦИЛИНДРОВ В СБОРЕa. Нанесите фиксатор резьбы на 2–3 витка на конец сливного крана.
Герметик: № детали 08833−00070, THREE BOND 1324 или аналог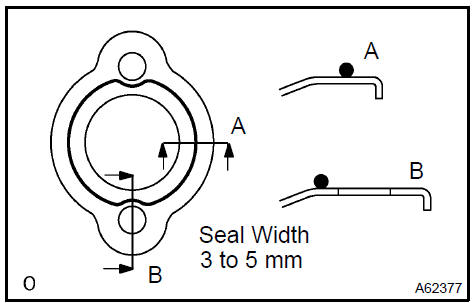
b. После затяжки до указанного момента поверните сливной кран по часовой стрелке, как показано на рисунке.
Момент затяжки: 39 Н·м ПРИМЕЧАНИЕ:- Установите сливной кран в течение 3 минут после нанесения фиксатора.
- Не допускайте контакта уплотнения с охлаждающей жидкостью в течение не менее 1 часа после установки.
- Не поворачивайте сливной кран более чем на 1 оборот (360°) после затяжки до указанного момента.
- Не ослабляйте сливной кран после правильной установки.
Проверьте себя
Короткий тест по Toyota Camry: после ответа — пояснение и ссылка на страницу руководства.