Головка блока цилиндров в сборе (2AZ−FE) (с июля 2003 г.)
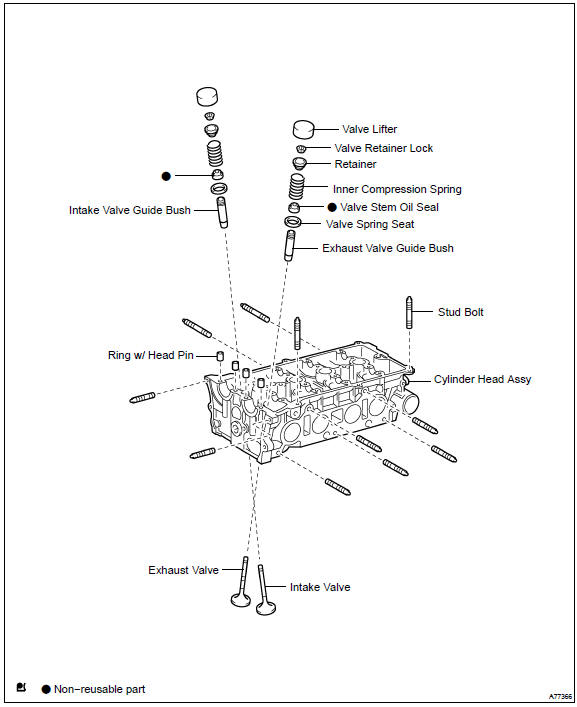
ПОДСКАЗКА: Расположите толкатели клапанов в правильной последовательности.
2. СНЯТИЕ ВПУСКНОГО КЛАПАНАС помощью SST и деревянных брусков сожмите пружину и снимите 8 сухарей клапанов.
SST 09202−70020 (09202−00010)
Снимите тарелку, пружину клапана и клапан.
ПОДСКАЗКА: Расположите снятые детали в правильной последовательности.
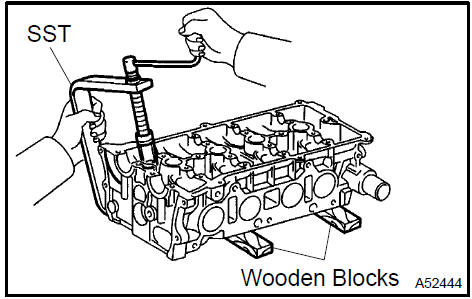
Снимите впускной клапан 3. СНЯТИЕ ВЫПУСКНОГО КЛАПАНА
С помощью SST и деревянных брусков сожмите пружину и снимите 8 сухарей клапанов.
SST 09202−70020 (09202−00010)
Снимите тарелку, пружину клапана и клапан.
ПОДСКАЗКА: Расположите снятые детали в правильной последовательности.
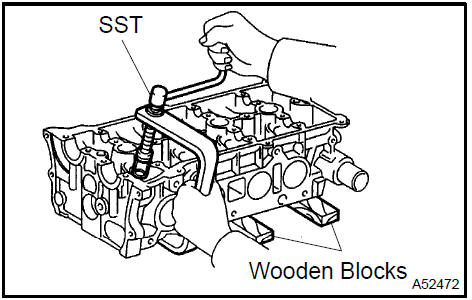
Снимите выпускной клапан 4. СНЯТИЕ МАСЛОСЪЕМНОГО КОЛПАЧКА ИЛИ КОЛЬЦА ШТОКА КЛАПАНА
а. С помощью длинногубцев снимите маслосъемные колпачки.

Снимите маслосъемный колпачок или кольцо штока клапана
- СНЯТИЕ ОПОРНОЙ ШАЙБЫ ПРУЖИНЫ КЛАПАНА
- СНЯТИЕ ШПИЛЬКИ
- ПРОВЕРКА ПЛОСКОСТНОСТИ ГОЛОВКИ БЛОКА ЦИЛИНДРОВ
а. С помощью точной линейки и щупа измерьте деформацию поверхности, прилегающей к блоку цилиндров и коллекторам.
Максимальная деформация: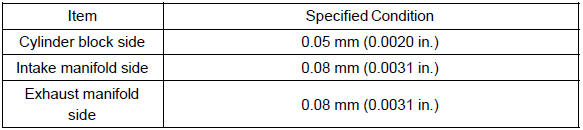
Если деформация превышает максимальное значение, замените головку блока цилиндров.
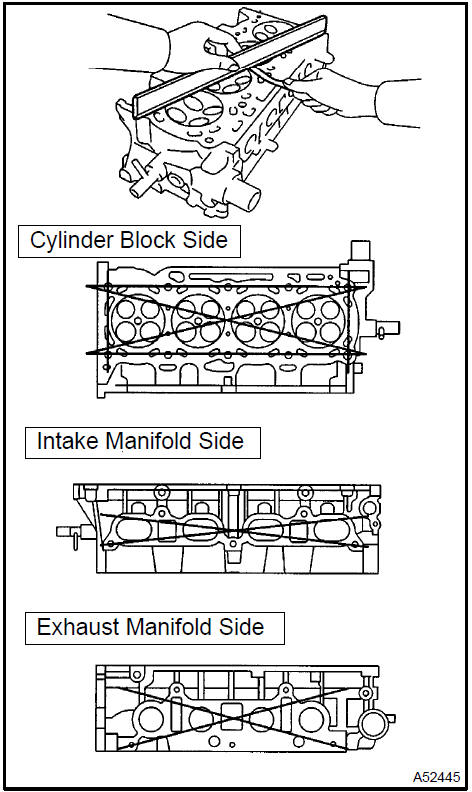
Проверьте плоскостность головки блока цилиндров 8. ПРОВЕРКА ГОЛОВКИ БЛОКА ЦИЛИНДРОВ НА ТРЕЩИНЫ
а. С помощью цветного пенетранта проверьте впускные и выпускные каналы и поверхность цилиндров на наличие трещин.
При обнаружении трещин замените головку блока цилиндров.
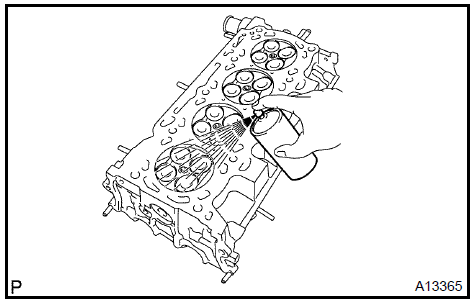
Проверьте головку блока цилиндров на трещины 9. ПРОВЕРКА ГНЕЗД КЛАПАНОВ
Нанесите тонкий слой берлинской лазури (или свинцовых белил) на рабочую фаску клапана.
Слегка прижмите рабочую фаску клапана к седлу клапана.
Проверьте рабочую фаску клапана и седло клапана в соответствии со следующей процедурой.
Если краска появилась по всей окружности 360° на фаске клапана, фаска концентрична. Если нет, замените клапан.
Если краска появилась по всей окружности 360° на седле клапана, направляющая и фаска клапана концентричны. Если нет, прошлифуйте седло клапана.
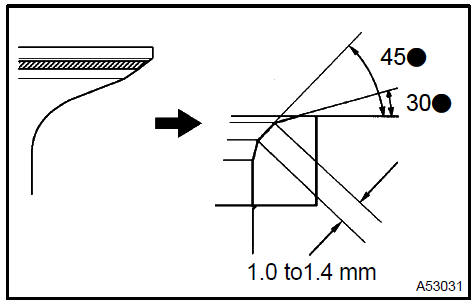
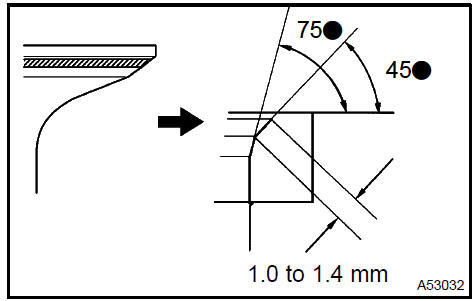
Проверьте, что контакт седла клапана находится по середине фаски клапана, а ширина составляет от 1,0 до 1,4 мм (от 0,039 до 0,055 дюйма).

а. Если посадка слишком высокая на фаске клапана, используйте фрезы 30° и 45° для корректировки седла.
Если посадка слишком низкая на фаске клапана, используйте фрезы 75° и 45° для корректировки седла.
Притрите клапан и седло клапана с помощью абразивной пасты.
Проверьте положение посадки клапана.
Установите распределительные валы.
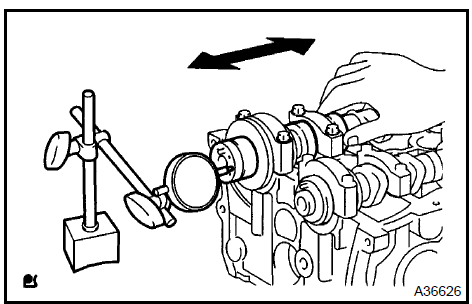
С помощью индикатора часового типа измерьте осевой зазор, перемещая распределительный вал вперёд и назад.
Если осевой зазор больше максимального, замените головку блока цилиндров. Если упорная поверхность повреждена, замените распределительный вал.
Очистите крышки подшипников и опорные шейки распределительного вала.
Установите распределительные валы на головку блока цилиндров.
Уложите полоску пластигейджа поперёк каждой опорной шейки распределительного вала.
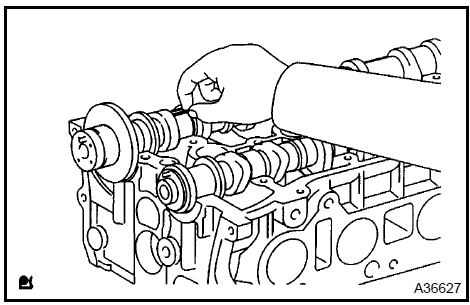
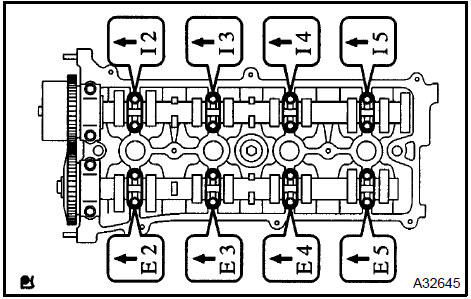
d. Установите крышки подшипников.
Момент затяжки:30 Н·м для крышки подшипника №1 30 Н·м для крышки подшипника №2 9 Н·м для крышки подшипника №3 ПРИМЕЧАНИЕ: Не проворачивайте распределительный вал.
e. Снимите крышку подшипника и измерьте пластигейдж в самом широком месте.
Номинальный масляный зазор:
Если масляный зазор больше максимального, замените распределительный вал. При необходимости замените головку блока цилиндров.
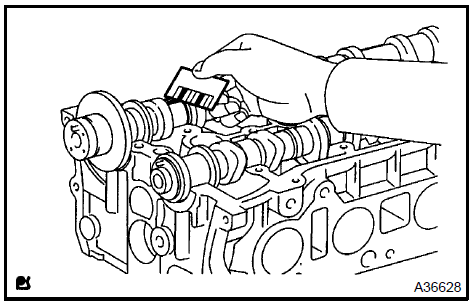
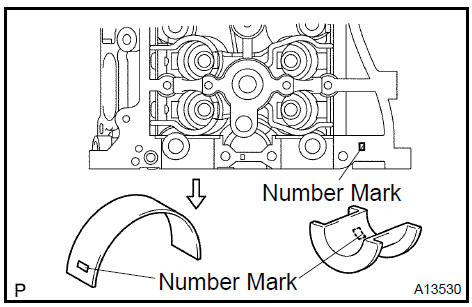
Если масляный зазор на шейке №1 больше максимального, подберите новый подшипник и установите его.
ПОДСКАЗКА: Диаметр посадочного отверстия под шейку распределительного вала в головке блока цилиндров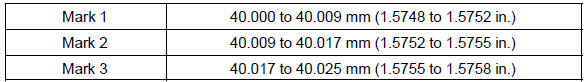

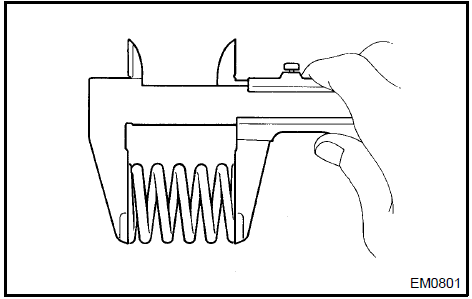
a. Используя штангенциркуль, измерьте свободную длину пружины клапана.
Свободная длина: 45,7 мм (1,799 дюйма)Если свободная длина не соответствует норме, замените пружину клапана.
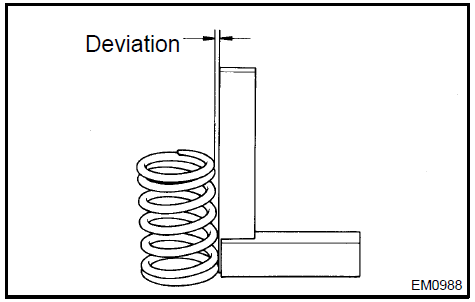
b. Используя стальной угольник, измерьте отклонение от перпендикулярности пружины клапана.
Максимальное отклонение: 1,6 мм (0,063 дюйма)Если отклонение больше максимального, замените пружину клапана.
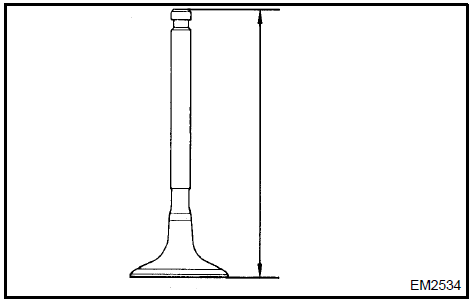
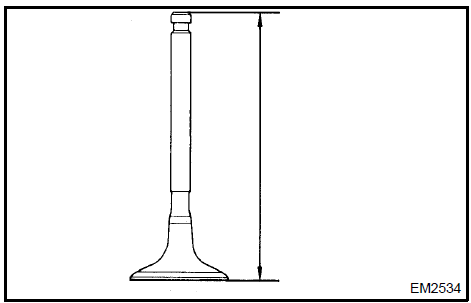
a. Используя штангенциркуль, измерьте общую длину клапана.
Номинальная общая длина: от 101,21 до 101,71 мм (от 3,9846 до 4,0043 дюйма)Если общая длина меньше минимальной, замените клапан.
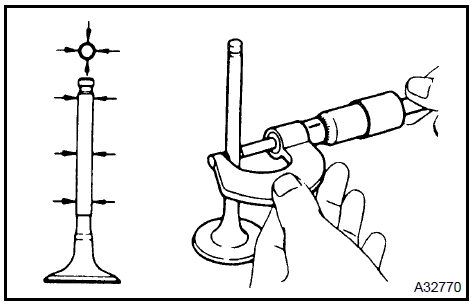
b. Используя микрометр, измерьте диаметр стержня клапана.
Диаметр стержня клапана: от 5,470 до 5,485 мм (от 0,2154 до 0,2159 дюйм.)
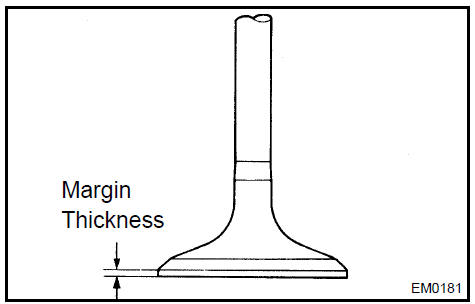
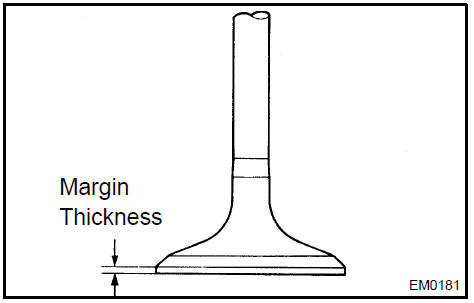
c) Используя штангенциркуль, измерьте толщину кромки головки клапана.
Номинальная толщина головки клапана: от 0,50 до 1,45 мм (от 0,0197 до 0,0571 дюйма)Если толщина кромки меньше минимальной, замените клапан.
a. Используя штангенциркуль, измерьте общую длину клапана.
Номинальная общая длина: от 100,70 до 101,15 мм (от 3,9646 до 3,9823 дюйма)Если общая длина меньше минимальной, замените клапан.
b) Используя микрометр, измерьте диаметр стержня клапана.
Диаметр штока клапана: от 5,465 до 5,480 мм (от 0,2152 до 0,2157 дюйма)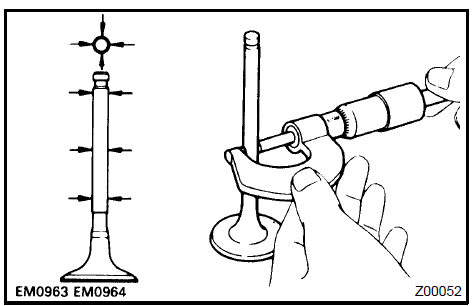
c. Используя штангенциркуль, измерьте толщину кромки головки клапана.
Номинальная толщина головки клапана: от 0,50 до 1,60 мм (от 0,0197 до 0,0630 дюйма)Если толщина кромки меньше минимальной, замените клапан.
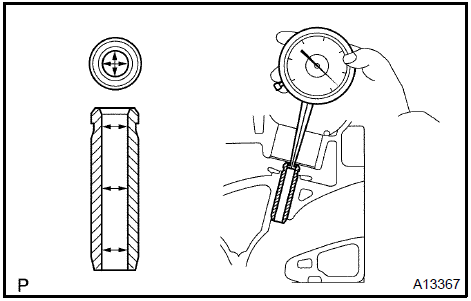
Используя нутромер, измерьте внутренний диаметр направляющей втулки.
Внутренний диаметр втулки: от 5,510 до 5,530 мм (от 0,2169 до 0,2177 дюйм.)Из измеренного внутреннего диаметра направляющей втулки вычтите измеренный диаметр стержня клапана.
Номинальный масляный зазор: от 0,025 до 0,080 мм (от 0,0010 до 0,0031 дюйм.)
Если зазор больше максимального, замените клапан и направляющую втулку (см. шаги 18 и 20).
 Проверьте втулку направляющей впускного клапана 17. ПРОВЕРКА ВТУЛКИ НАПРАВЛЯЮЩЕЙ ВЫПУСКНОГО КЛАПАНА
Используя нутромер, измерьте внутренний диаметр направляющей втулки.
Внутренний диаметр втулки: от 5,510 до 5,530 мм (от 0,2169 до 0,2177 дюйм.)Из измеренного внутреннего диаметра направляющей втулки вычтите измеренный диаметр стержня клапана.
Номинальный масляный зазор: от 0,030 до 0,100 мм (от 0,0012 до 0,0039 дюйм.)
Если зазор больше максимального, замените клапан и направляющую втулку (см. шаги 19 и 21).
Проверьте втулку направляющей выпускного клапана 18. СНЯТИЕ ВТУЛКИ НАПРАВЛЯЮЩЕЙ ВПУСКНОГО КЛАПАНА
a. Используя SST и молоток, выбейте направляющую втулку.
SST 09201−10000 (09201−01050), 09950−70010 (09951−07100)
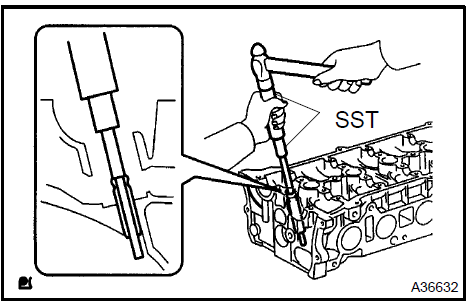
Снимите втулку направляющей впускного клапана 19. СНЯТИЕ ВТУЛКИ НАПРАВЛЯЮЩЕЙ ВЫПУСКНОГО КЛАПАНА
a. Используя SST и молоток, выбейте направляющую втулку.
SST 09201−10000 (09201−01050), 09950−70010 (09951−07100)
20. УСТАНОВКА ВТУЛКИ НАПРАВЛЯЮЩЕЙ ВПУСКНОГО КЛАПАНАИспользуя нутромер, измерьте диаметр посадочного отверстия под направляющую втулку в головке блока цилиндров.
Диаметр: от 10,285 до 10,306 мм (от 0,4049 до 0,4057 дюйма)Установите втулку стандартного размера, если диаметр соответствует заданному.
Номинальный диаметр: от 10,333 до 10,344 мм (от 0,4068 до 0,4072 дюйма)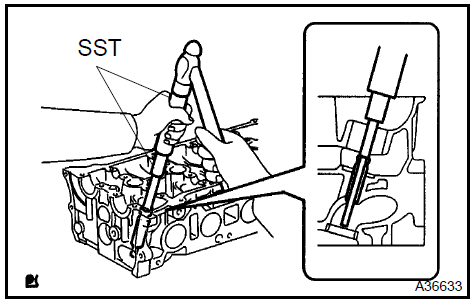
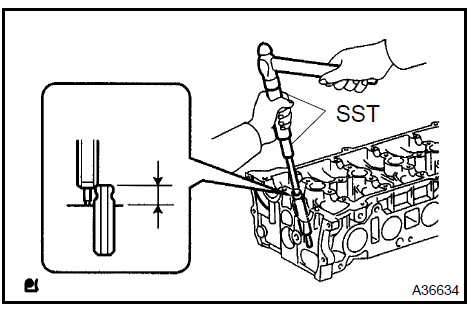
a) Используя SST и молоток, запрессуйте новую направляющую втулку до заданной высоты выступания.
Высота выступания: от 9,6 до 10,0 мм (от 0,3779 до 0,3937 дюйма)SST 09201−10000 (09201−01050), 09950−70010 (09951−07100)
b. Используя острую развёртку 5,5 мм, развёрните направляющую втулку до получения стандартного зазора между направляющей втулкой и стержнем клапана.
Номинальный масляный зазор: от 0,025 до 0,060 мм (от 0,0010 до 0,0024 дюйма) 21. УСТАНОВКА ВТУЛКИ НАПРАВЛЯЮЩЕЙ ВЫПУСКНОГО КЛАПАНАИспользуя нутромер, измерьте диаметр посадочного отверстия под направляющую втулку в головке блока цилиндров.
Диаметр: от 10,285 до 10,306 мм (от 0,4049 до 0,4057 дюйма)Установите втулку стандартного размера, если диаметр соответствует заданному.
Номинальный диаметр: от 10,333 до 10,344 мм (от 0,4068 до 0,4072 дюйм.)
Используя SST и молоток, запрессуйте новую направляющую втулку до заданной высоты выступания.
Высота выступания: от 9,6 до 10,0 мм (от 0,3779 до 0,3937 дюйма)Используя острую развёртку 5,5 мм, развёрните направляющую втулку до получения стандартного зазора между направляющей втулкой и стержнем клапана.
SST 09201−10000 (09201−01050), 09950−70010 (09951−07100)
Стандартный масляный зазор: от 0,030 до 0,065 мм (от 0,0012 до 0,0026 дюйм.)
a. Используя микрометр, измерьте диаметр толкателя.
Диаметр толкателя: от 30,966 до 30,976 мм (от 1,2191 до 1,2195 дюйма)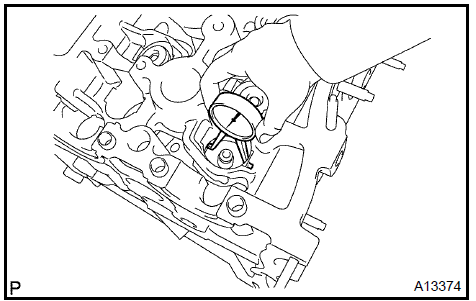
Используя нутромер, измерьте диаметр отверстия под толкатель в головке блока цилиндров.
Диаметр отверстия под толкатель: от 31,009 до 31,025 мм (от 1,2208 до 1,2215 дюйм.)Из измеренного диаметра отверстия под толкатель вычтите измеренный диаметр толкателя.
Номинальный масляный зазор: от 0,033 до 0,070 мм (от 0,0013 до 0,0028 дюйм.)
Если масляный зазор больше максимального, замените толкатель.
При необходимости замените головку блока цилиндров.
23. УСТАНОВКА КОЛЬЦА С ГОЛОВКОЙ-ШТИФТОМa. Используя молоток с пластиковым бойком, запрессуйте новый установочный штифт до заданной высоты выступания.
Высота выступания: 3 мм (0,12 дюйма)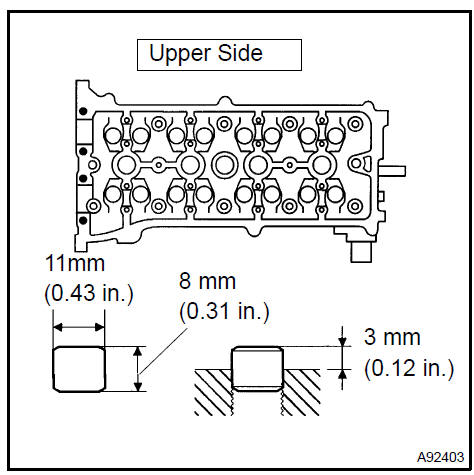
Установите кольцо с головкой-штифтом 24. УСТАНОВКА ШПИЛЬКИ Момент затяжки: 5 Н·м для шпильки A 5 Н·м для шпильки B 10 Н·м для шпильки C 10 Н·м для шпильки D
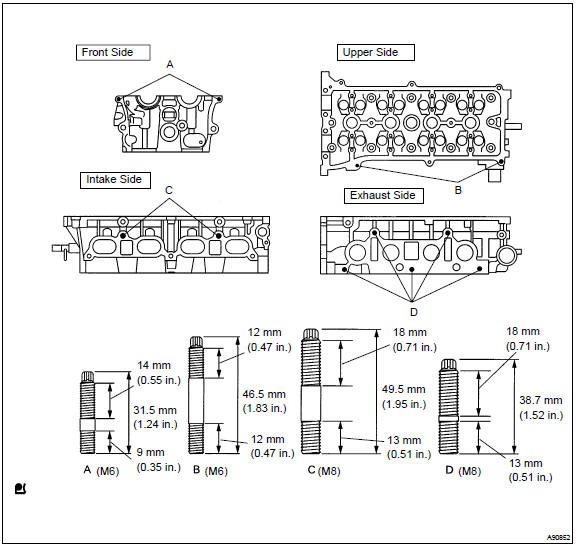 Установите шпильку
- УСТАНОВКА ОПОРНОЙ ШАЙБЫ ПРУЖИНЫ КЛАПАНА
- УСТАНОВКА МАСЛООТРАЖАТЕЛЬНОГО КОЛПАЧКА ИЛИ КОЛЬЦА СТЕРЖНЯ КЛАПАНА
a. Нанесите тонкий слой моторного масла на новый маслоотражательный колпачок.
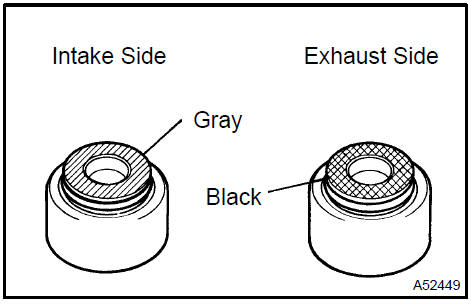
ПРИМЕЧАНИЕ: Внимательно следите за установкой маслосъемных колпачков впускных и выпускных клапанов. Например, установка колпачка впускного клапана на выпускной или выпускного на впускной может впоследствии вызвать проблемы при монтаже.ПРИМЕЧАНИЕ: Маслоотражательный колпачок впускного клапана серого цвета, выпускного — чёрного.
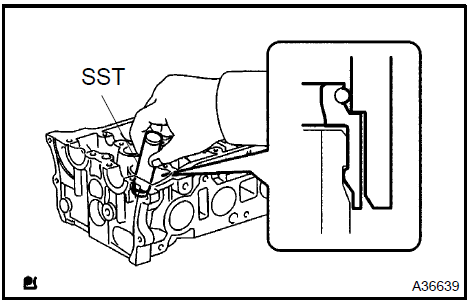
b. Используя SST, запрессуйте маслоотражательный колпачок.
SST 09201−41020
Установите клапан, пружину и тарелку в головку блока цилиндров.
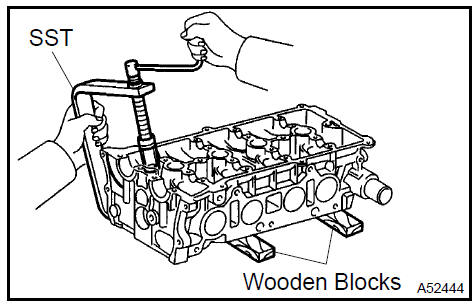
Используя SST и деревянные брусочки, сожмите пружину и установите 2 сухаря.
SST 09202−70020 (09202−00010)
c) Используя молоток с пластиковым бойком и отработавший клапан с кончиком, обмотанным лентой, слегка постучите по установленному клапану, чтобы убедиться в его надёжной посадке.
ПРИМЕЧАНИЕ: Будьте осторожны, не повредите торец штока клапана.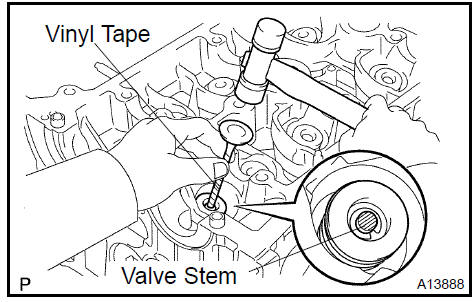
Установите клапан, пружину и тарелку в головку блока цилиндров.
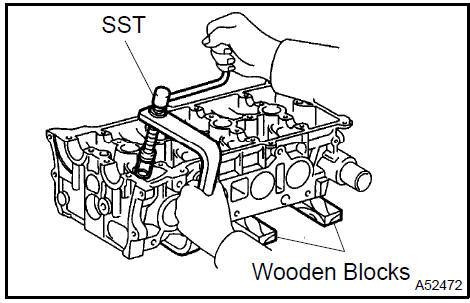
Используя SST и деревянные брусочки, сожмите пружину и установите 2 сухаря.
SST 09202−70020 (09202−00010)
c. Используя молоток с пластиковым бойком и отработавший клапан с кончиком, обмотанным лентой, слегка постучите по установленному клапану, чтобы убедиться в его надёжной посадке.
ПРИМЕЧАНИЕ: Будьте осторожны, не повредите торец штока клапана.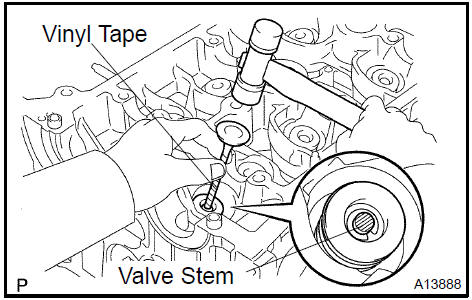
a. Соберите толкатель клапана и кончик стержня клапана, предварительно смазав их тонким слоем моторного масла.
ПРИМЕЧАНИЕ: Устанавливайте толкатели клапанов на их прежние места.Проверьте себя
Короткий тест по Toyota Camry: после ответа — пояснение и ссылка на страницу руководства.