Zylinderblock komplett (1MZ−FE/3MZ−FE)
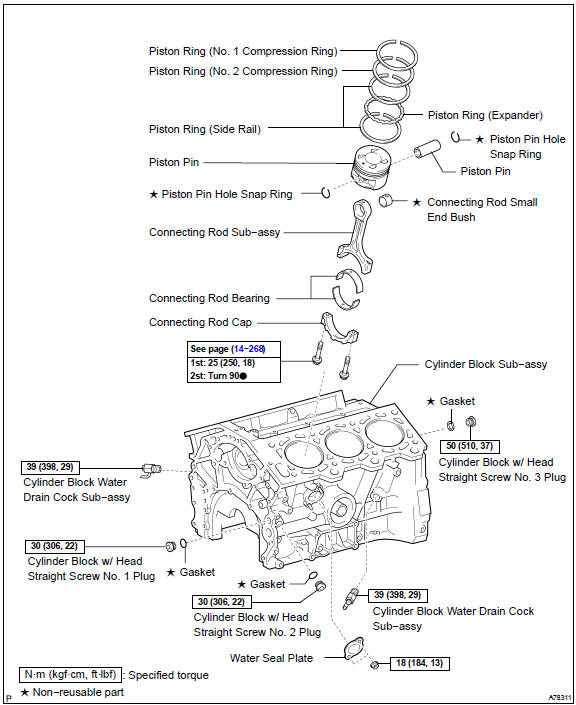
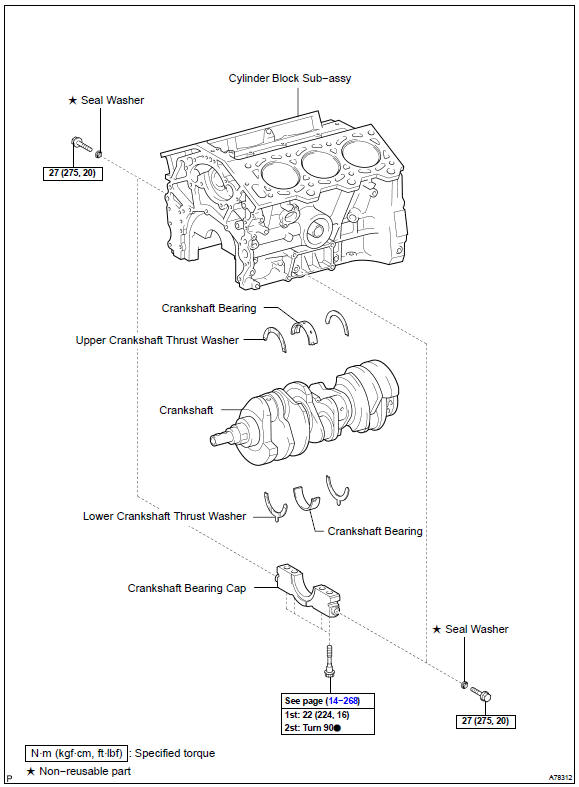
- WASSERABLASSHAHN-BAUGRUPPE DES ZYLINDERBLOCKS AUSBAUEN
- WASSERDICHTPLATTE AUSBAUEN
- ZYLINDERBLOCK MIT KOPF, GERADE SCHRAUBE NR. 1 STOPFEN AUSBAUEN
a. Den Verschlussstopfen mit einem Innensechskant-Steckschlüssel 10 ausbauen.
4. SCHRAUBSTOPFEN MIT KOPF, GERADE, NR. 2 AM ZYLINDERBLOCK ENTFERNENa. Den Verschlussstopfen mit einem Innensechskant-Steckschlüssel 10 ausbauen.
5. SCHRAUBSTOPFEN MIT KOPF, GERADE, NR. 3 AM ZYLINDERBLOCK ENTFERNENa. Den Verschlussstopfen mit einem Innensechskant-Steckschlüssel 10 ausbauen.
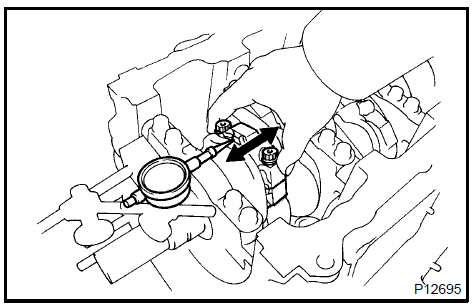
6. PLEUELAXIALSPIEL PRÜFENa. Mit einer Messuhr das Axialspiel messen, dabei die Pleuelstange hin und her bewegen.
Vorgeschriebenes Axialspiel: 0,15 bis 0,35 mm (0,0059 bis 0,0138 in.)Wenn das Axialspiel größer als der Maximalwert ist, die Pleuelstangenbaugruppen ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
Pleueldicke: 20,80 bis 20,85 mm (0,8189 bis 0,8209 in.) 7. PLEUEL-LAGERSPIEL PRÜFENPrüfen, ob die Markierungen an Pleuel und Deckel zueinander ausgerichtet sind, um eine korrekte Montage sicherzustellen.
Die 2 Pleuel-Deckelschrauben entfernen.
Den Hubzapfen, das Lager und das Pleuel reinigen.
Hubzapfen und Lager auf Grübchen und Kratzer prüfen.
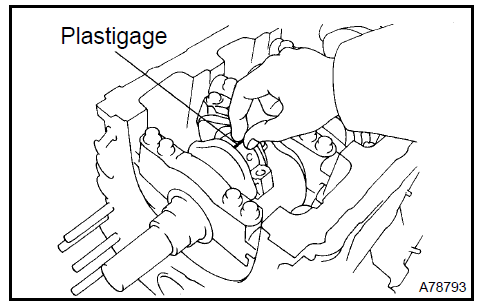
e. Einen Streifen Plastigage quer über den Hubzapfen legen.
Prüfen, ob der Vorsprung des Pleueldeckels in die richtige Richtung zeigt.
Ein dünnes Motoröl auf die Gewinde der Pleuelschrauben auftragen.

h. Die Schrauben in mehreren Schritten auf das vorgegebene Drehmoment anziehen.
Anzugsmoment: 25 N·m

Die Vorderseite jeder Pleuelschraube mit Farbe markieren.
Lagerdeckelschrauben um 90° nachziehen, wie in der Abbildung gezeigt.
k. Die 2 Schrauben, den Pleueldeckel und das untere Lager ausbauen.
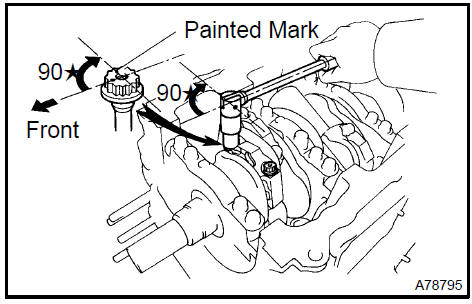
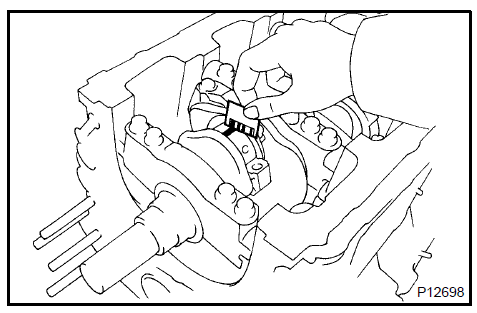
l. Die Plastigage an ihrer breitesten Stelle ausmessen.
Vorgegebenes Lagerspiel: 0,038 bis 0,080 mm (0,0015 bis 0,0031 in.)Wenn das Lagerspiel größer als der Maximalwert ist, die Lager ersetzen. Falls erforderlich, die Kurbelwelle schleifen oder ersetzen.
m. Die Plastigage vollständig entfernen.
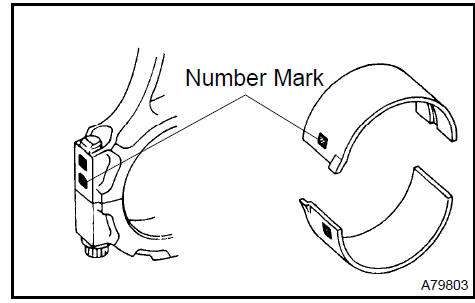
HINWEIS: Beim Ersetzen des Lagers ein Lager mit derselben Nummer wie das Pleuel verwenden. Es gibt 4 Größen von Standardlagern: 1, 2, 3 und 4.
Standard-Wandstärke der Lagerschale in der Mitte: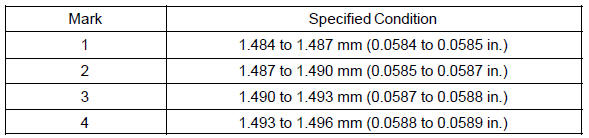
Mit einem Ringschneider den gesamten Kohlenstoff von der Oberseite des Zylinders entfernen.
Den Kolben und die Pleuelstangeneinheit oben aus dem Zylinderblock herausdrücken.
HINWEIS:
Die Lager, die Pleuelstange und den Pleuellagerdeckel zusammen aufbewahren.
Die Kolben und die Pleuelstangeneinheiten in der richtigen Reihenfolge anordnen, damit sie beim Zusammenbau an ihre ursprünglichen Positionen zurückgebaut werden können.

Kolbenbaugruppe mit Pleuel ausbauen
- PLEUELLAGER AUSBAUEN
- KOLBENRINGSATZ AUSBAUEN
Mit einer Kolbenringzange die 2 Verdichtungsringe ausbauen.
Die 2 Seitenschienen und den Ölabstreifring von Hand ausbauen.
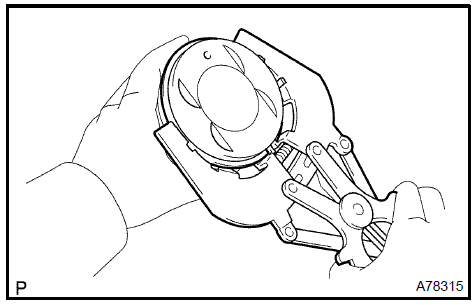 Kolbenringsatz ausbauen 11. KOLBENBOLZEN-SICHERUNGSRING AUSBAUEN
a. Mit einem kleinen Schraubendreher die 2 Sicherungsringe herausheblen.
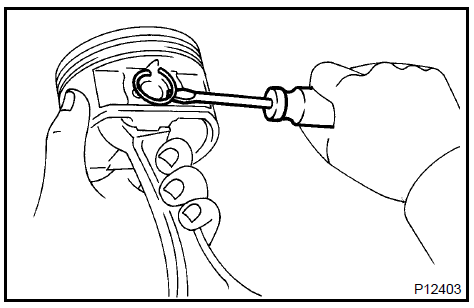
Kolbenbolzen-Sicherungsring ausbauen 12. KOLBEN-BAUGRUPPE MIT KOLBENBOLZEN AUSBAUEN
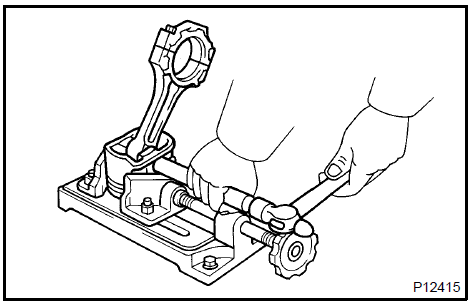
a. Den Kolben allmählich auf ca. 80 °C (176 °F) erwärmen.

b. Mit einem Kunststoffhammer und einem Messingstab den Kolbenbolzen vorsichtig herausschlagen und die Pleuelstange abnehmen.
HINWEIS:
Kolben und Kolbenbolzen sind ein Paar und dürfen nicht getauscht werden.
Die Kolben, die Kolbenbolzen, die Ringe, die Pleuelstangen und die Lager in der richtigen Reihenfolge aufbewahren, damit sie beim Wiedereinbau an ihre ursprünglichen Positionen zurückgebaut werden können.
a. Mit einer Messuhr das Axialspiel messen, dabei die Kurbelwelle mit einem Schraubendreher hin und her hebeln.
Vorgegebenes Axialspiel: 0,04 bis 0,30 mm (0,0016 bis 0,0118 in.)Wenn das Axialspiel größer als der Maximalwert ist, die Axiallagerscheiben als Satz ersetzen. Die Kurbelwelle auf Verschleiß prüfen und bei Bedarf instand setzen oder ersetzen.
Dicke der Axialscheiben: 1,93 bis 1,98 mm (0,0760 bis 0,0780 in.).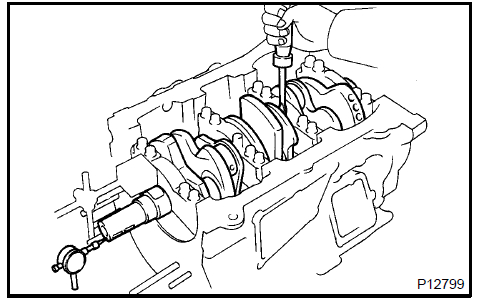
Kurbelwellen-Axialspiel prüfen 14. LAGERSPIEL PRÜFEN
a. Die 8 Schrauben der Hauptlagerdeckel mit den Dichtscheiben gleichmäßig lösen und in der in der Abbildung gezeigten Reihenfolge entfernen.

b. Die 16 Schrauben der Hauptlagerdeckel in der in der Abbildung gezeigten Reihenfolge gleichmäßig lösen und entfernen.
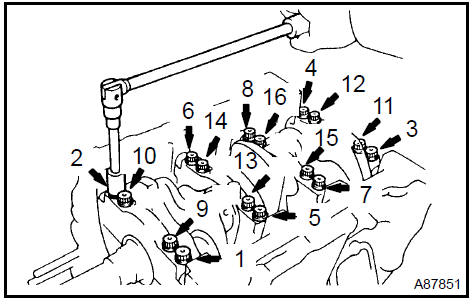
c. Die 4 Hauptlagerdeckel und die 4 unteren Lagerschalen entfernen.
Außerdem die 2 unteren Axiallagerscheiben entfernen, die sich unter dem Hauptlagerdeckel Nr. 2 befinden.
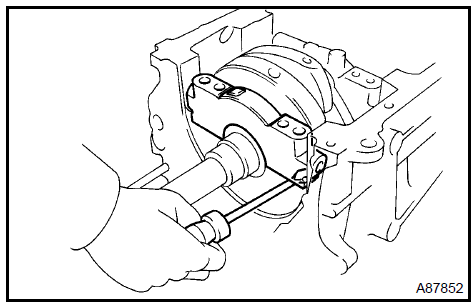
HINWEIS:
Untere Lagerschale und Hauptlagerdeckel zusammen aufbewahren.
Die Hauptlagerdeckel und die unteren Axiallagerscheiben in der richtigen Reihenfolge anordnen.
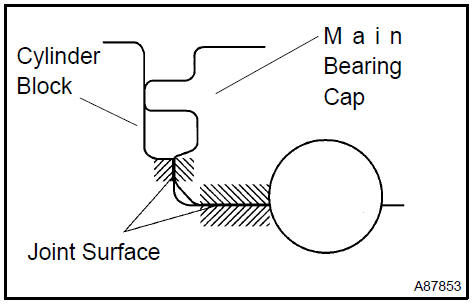
d. Die Kurbelwelle herausheben.
HINWEIS: Die oberen Lagerschalen zusammen mit dem Zylinderblock aufbewahren.
Jeden Hauptlagerzapfen und jede Lagerschale reinigen.
Jeden Hauptlagerzapfen und jede Lagerschale auf Grübchen und Riefen prüfen.
Wenn der Lagerzapfen oder das Lager beschädigt ist, die Lager ersetzen. Bei Bedarf die Kurbelwelle ersetzen.
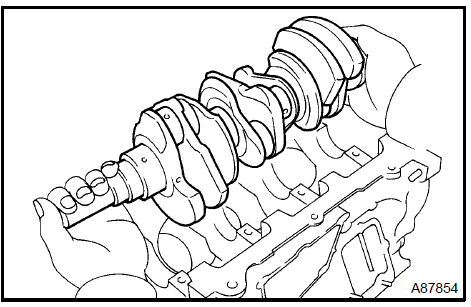
Die Kurbelwelle auf den Zylinderblock legen.
Je einen Streifen Plastigage über jeden Lagerzapfen legen.
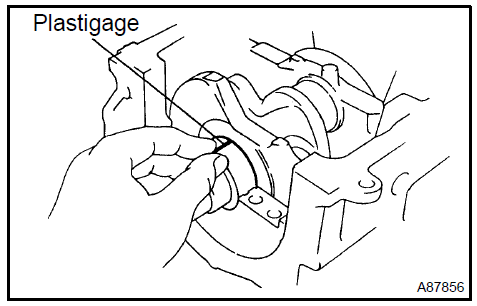
i. Die 4 Hauptlagerdeckel einbauen.
HINWEIS: Kurbelwelle nicht drehen.j. Die Hauptlagerdeckel entfernen (siehe Schritte a. bis c.).
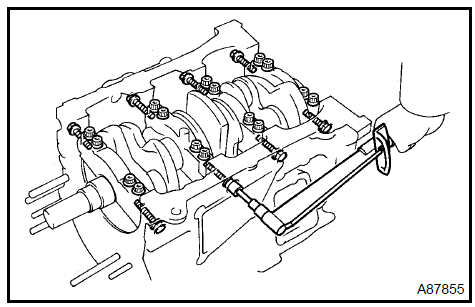
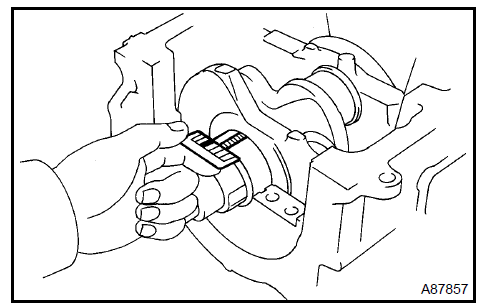
k. Die Breite des Plastigage an der breitesten Stelle messen.
Vorgegebenes Lagerspiel: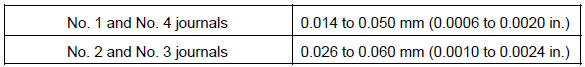
Ist das Öllagerspiel größer als der Maximalwert, die Lagerschalen ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
HINWEIS: Bei Verwendung eines Lagers ein Lager mit derselben Nummer einbauen.
Wenn die Nummer des Lagers nicht ermittelt werden kann, das richtige Lager ermitteln, indem die auf dem Zylinderblock und auf der Kurbelwelle eingeprägten Zahlen addiert werden. Anschließend die passende Lagernummer in der Tabelle auf der nächsten Seite nachschlagen. Die Hauptlager Nr. 1 und Nr. 4 haben 5 Standardlagergrößen, entsprechend gekennzeichnet mit 3, 4, 5, 6 und 7. Die Hauptlager Nr. 2 und Nr. 3 haben 5 Standardlagergrößen, entsprechend gekennzeichnet mit 1, 2, 3, 4 und 5.
Hauptlager Nr. 1 und Nr. 4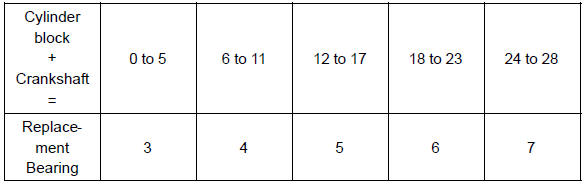
HINWEIS:
BEISPIEL:
Am Zylinderblock eingeprägte Nummer ist 06, an der Kurbelwelle eingeprägte Nummer ist 08. 6 + 8 = 14
Lager mit der Kennzeichnung „5“ auswählen
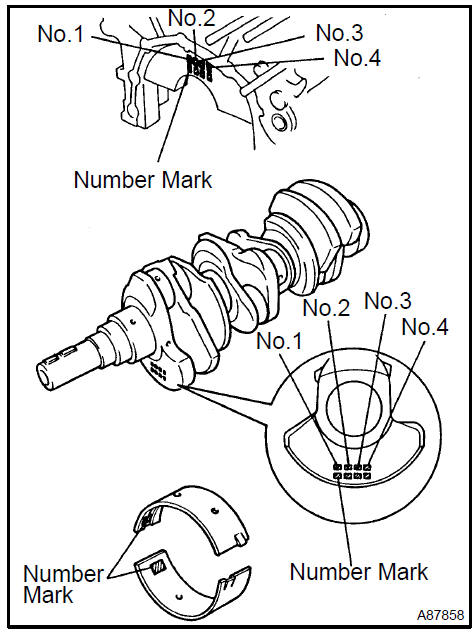
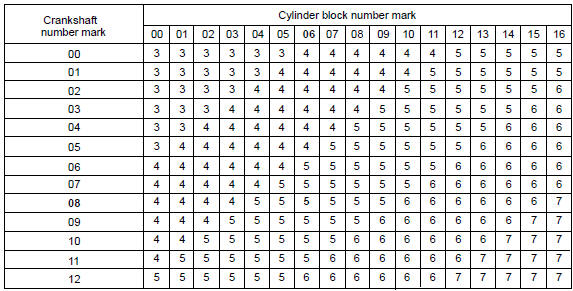
BEISPIEL: Zylinderblock „06“, Kurbelwelle „08“ = Lager „5“ verwenden
Hauptlager Nr. 2 und Nr. 3
HINWEIS:
BEISPIEL
Am Zylinderblock eingeprägte Nummer ist 06, an der Kurbelwelle eingeprägte Nummer ist 08. 6 + 8 = 14
Lager mit der Kennzeichnung „3“ auswählen
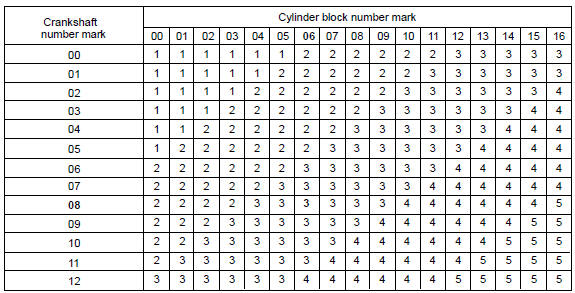
BEISPIEL: Zylinderblock „06“, Kurbelwelle „08“ = Lager „3“ verwenden
Hinweis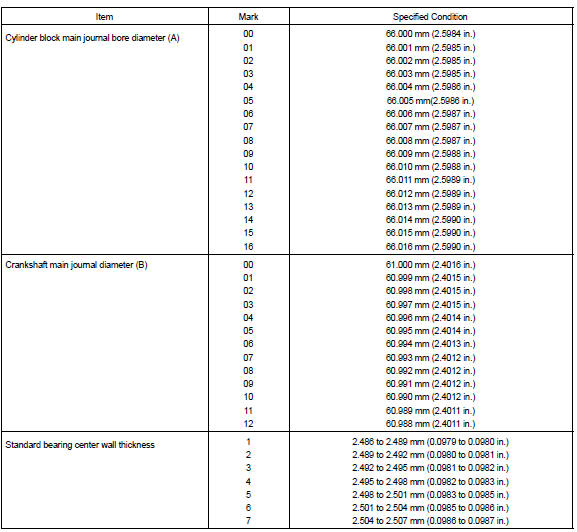
l. Das Plastigage vollständig entfernen.
15. KURBELWELLE AUSBAUENDie Kurbelwelle anheben.
Die 4 oberen Hauptlager und die 2 oberen Axiallagerscheiben aus dem Zylinderblock entfernen.
HINWEIS: Die Hauptlagerdeckel, Lager und Axiallagerscheiben in der richtigen Reihenfolge anordnen.
- AXIALLAGERSCHEIBENSATZ DER KURBELWELLE AUSBAUEN
- KURBELWELLENLAGERSCHALE AUSBAUEN
- ZYLINDERBLOCK REINIGEN
HINWEIS: Wird der Zylinder bei hohen Temperaturen gewaschen, ragt die Zylinderlaufbuchse über den Zylinderblock hinaus.
Den Zylinderblock immer bei einer Temperatur von höchstens 45 °C (113 °F) reinigen. 19. ZYLINDERBLOCK AUF EBENHEIT PRÜFENa. Mit einem Präzisions-Haarlineal und einer Fühlerlehre den Verzug der Fläche messen, die an der Zylinderkopfdichtung anliegt.
Maximaler Verzug: 0,05 mm (0,0020 in.)Ist der Verzug größer als der Maximalwert, den Zylinderblock ersetzen.
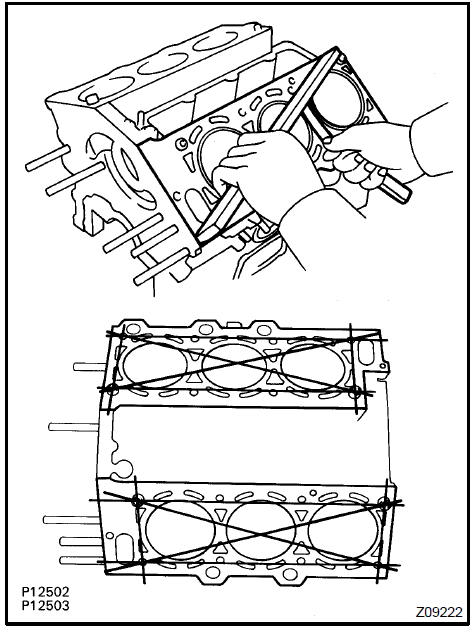
Zylinderblock auf Ebenheit prüfen 20. ZYLINDERBOHRUNG PRÜFEN
a. Mit einer Zylindermessuhr den Zylinderbohrungsdurchmesser an den Positionen A und B in Querrichtung und in Achsrichtung messen.
Vorgegebener Durchmesser:
Ist der Mittelwert der gemessenen Durchmesser größer als der Maximalwert, den Zylinderblock ersetzen.
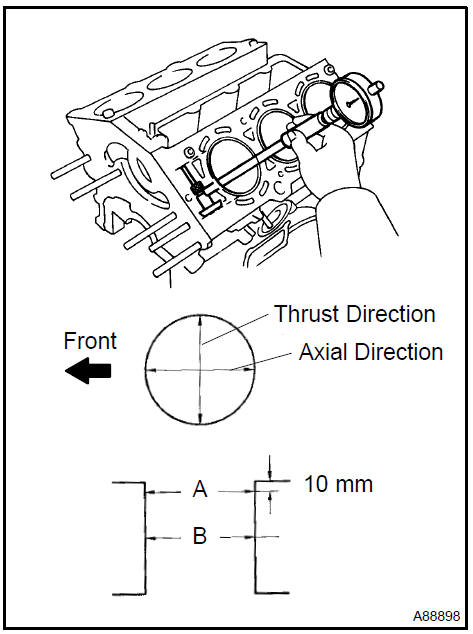
a. 1MZ−FE: Mit einem Messschraubenmikrometer den Durchmesser rechtwinklig zur Kolbenbolzenmittellinie sowie den Abstand von der Kolbenoberseite messen.
Abstand: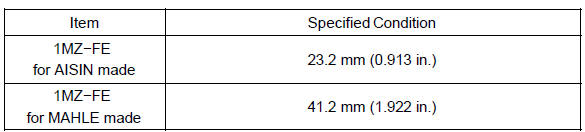
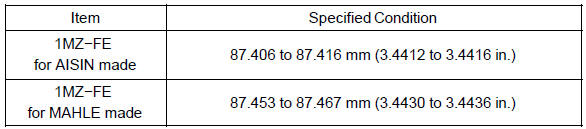
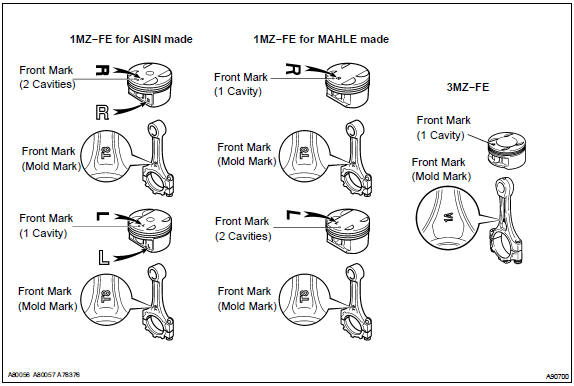
HINWEIS: Die Form des Kolbens unterscheidet sich zwischen der rechten (RH) und der linken (LH) Zylinderbank. Der rechte Kolben ist mit „R“, der linke Kolben mit „L“ gekennzeichnet.
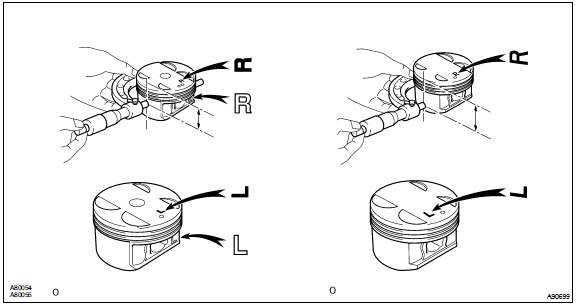
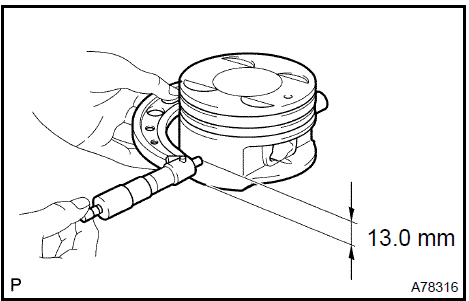
b. 3MZ−FE: Mit einem Messschraubenmikrometer einen Durchmesser rechtwinklig zur Kolbenbolzenmittellinie sowie den Abstand von der Kolbenunterseite messen.
Abstand: 13,0 mm (0,512 in.) Kolbendurchmesser:91,953 bis 91,967 mm (3,6202 bis 3,6207 in.)
a. Den Kolbendurchmesser vom gemessenen Zylinderbohrungsdurchmesser subtrahieren.
Vorgegebenes Lagerspiel: 0,033 bis 0,130 mm (0,0013 bis 0,0051 Zoll)
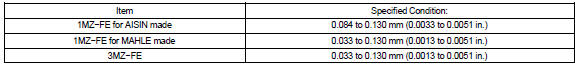
Wenn das Lagerspiel größer als der Maximalwert ist, alle 6 Kolben ersetzen. Bei Bedarf den Zylinderblock ersetzen.
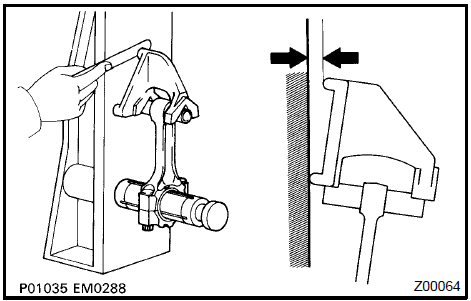
23. PLEUELSTANGENBAUGRUPPE PRÜFENa. Mit einem Pleuelprüfgerät und einer Fühlerlehre die Pleuelfluchtung prüfen.
1. Auf Fluchtungsfehler prüfen.
Maximaler Versatz: 0,05 mm (0,0020 in.) pro 100 mm (3,94 in.)Wenn der Fluchtungsfehler größer als der Maximalwert ist, die Pleuelstangeneinheit ersetzen.
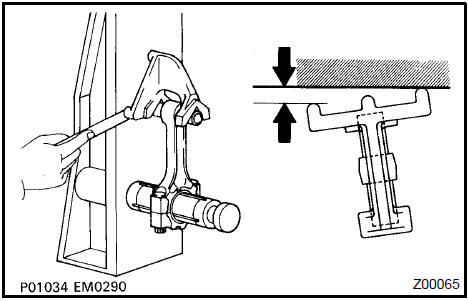
2. Auf Verwindung prüfen.
Maximaler Verdrehfehler: 0,15 mm (0,0059 in.) je 100 mm (3,94 in.)Ist die Verwindung größer als der Maximalwert, die Pleuelbaugruppe ersetzen.
a. Mit einer Innenmessuhr den Innendurchmesser der Pleuelbuchse messen.
Buchsen-Innendurchmesser: 22,005 bis 22,014 mm (0,8663 bis 0,8667 in.)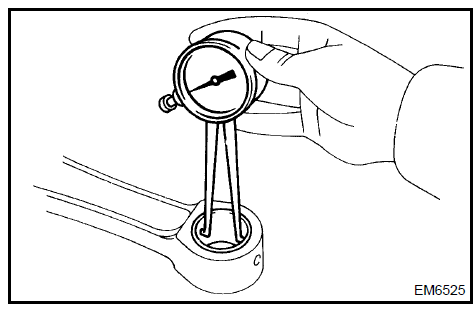
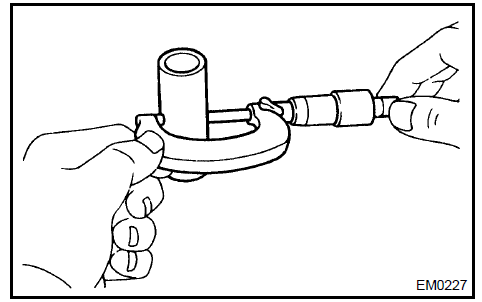
Mit einem Messschraubenmikrometer den Kolbenbolzendurchmesser messen.
Kolbenbolzendurchmesser: 21,997 bis 22,006 mm (0,8660 bis 0,8664 Zoll)Den Kolbenbolzendurchmesser vom gemessenen Innendurchmesser der Buchse subtrahieren.
Vorgegebenes Spiel: 0,005 bis 0,050 mm (0,0002 bis 0,0020 Zoll)
Wenn das Spiel größer als der Maximalwert ist, die Buchse ersetzen. Bei Bedarf den Kolben und den Kolbenbolzen gemeinsam ersetzen.
a. Mit SST und einer Presse die Buchse herauspressen.
SST 09222−30010

Pleuelauge-Buchse ausbauen 26. PLEUELAUGEN-BUCHSE EINBAUEN
a. Die Ölbohrungen der neuen Buchse und der Pleuelstange ausrichten.
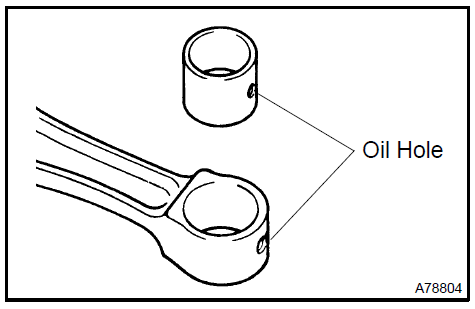
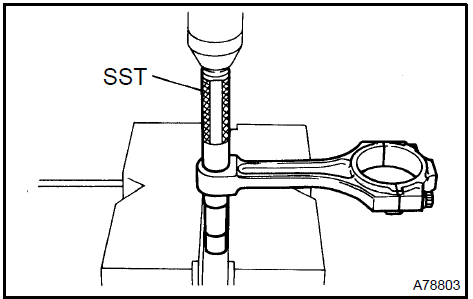
b. Mit SST und einer Presse die Buchse einpressen.
SST 09222−30010
c. Die Buchse mit einem Bohrungshonwerkzeug für Kolbenbolzen honen, um das vorgegebene Spiel zwischen Buchse und Kolbenbolzen zu erreichen.
Standard-Lagerspiel: 0,005 bis 0,011 mm (0,0002 bis 0,0004 in.)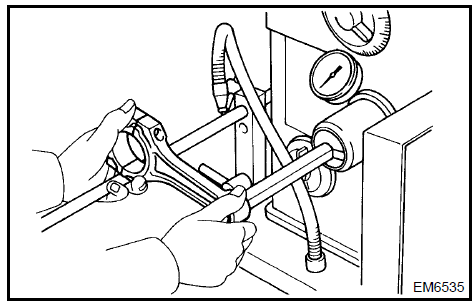
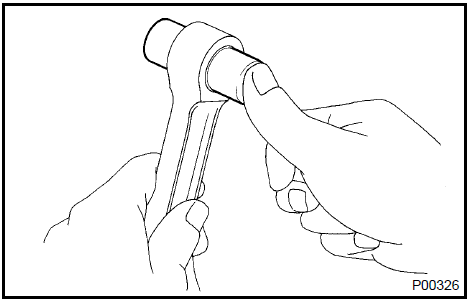
d. Prüfen, ob der Kolbenbolzen bei normaler Raumtemperatur passt.
Den Kolbenbolzen mit Motoröl benetzen und mit dem Daumen in die Pleuelstange schieben.
a. Mit einer Fühlerlehre das Spiel zwischen einem neuen Kolbenring und der Wand der Ringnut messen.
Ringnutspiel: 1MZ−FE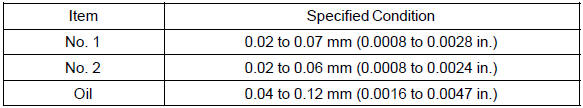
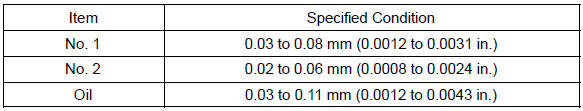
Entspricht das Spiel nicht den Vorgaben, den Kolben ersetzen.

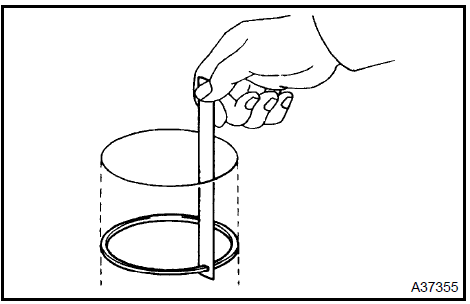
a. Den Kolbenring mit einem Kolben etwas über das untere Ende des Ringlaufs hinaus in 110 mm (4,33 Zoll) Abstand von der Oberseite des Zylinderblocks schieben.
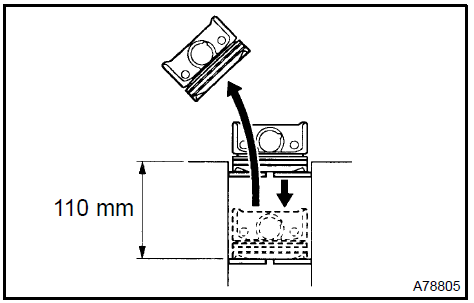
b. Das Stoßspiel mit einer Fühlerlehre messen.
Vorgegebenes Stoßspiel: 1MZ−FE
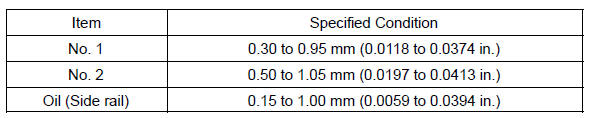
Wenn der Stoßspalt größer als der Maximalwert ist, den Kolbenring ersetzen.
Wenn der Stoßspalt auch mit einem neuen Kolbenring größer als der Maximalwert ist, den Zylinderblock ersetzen.
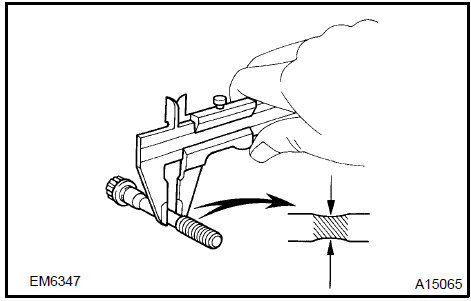
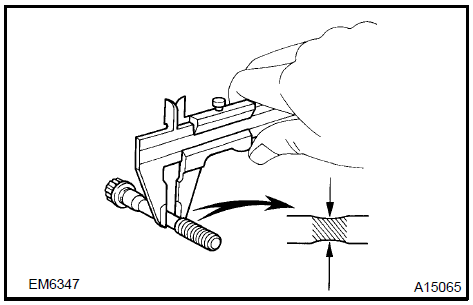
a. Mit einer Schieblehre den Durchmesser des Dehnschaftbereichs der Schraube messen.
Vorgegebener Durchmesser: 7,2 bis 7,6 mm (0,283 bis 0,299 in.)Ist der Durchmesser kleiner als der Minimalwert, die Schraube ersetzen.
Pleuelschraube prüfen 30. KURBELWELLEN-LAGERDECKELSCHRAUBEN PRÜFEN
a. Mit einer Messuhr und Prismen den Rundlauf wie in der Abbildung gezeigt messen.
Maximaler Rundlauf: 0,06 mm (0,0024 Zoll)Ist der Rundlauf größer als der Maximalwert, die Kurbelwelle ersetzen.
Kurbelwellen-Lagerdeckelschrauben prüfen 31. KURBELWELLE PRÜFEN
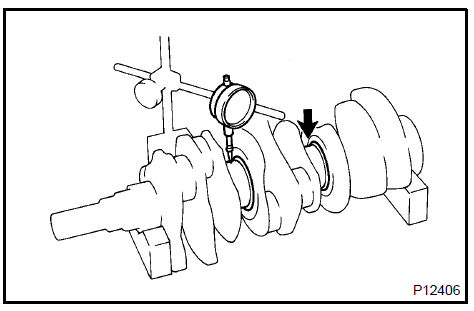
a. Mit einer Messuhr und Prismen den Rundlauf wie in der Abbildung gezeigt messen.
Maximaler Rundlauf: 0,06 mm (0,0024 Zoll)Ist der Rundlauf größer als der Maximalwert, die Kurbelwelle ersetzen.
b. Mit einer Bügelmessschraube den Durchmesser jedes Hauptlagerzapfens messen.
Durchmesser: 60,988 bis 61,000 mm (2,4011 bis 2,4016 in.)Wenn der Durchmesser nicht den Vorgaben entspricht, das Lagerspiel prüfen (siehe Schritt 7).
Falls erforderlich, die Kurbelwelle ersetzen.
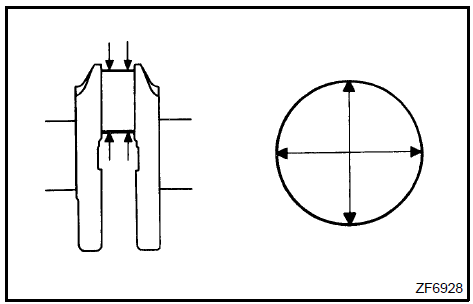
c. Jeden Hauptlagerzapfen gemäß Abbildung auf Konizität und Unrundheit prüfen.
Maximale Konizität und Unrundheit: 0,02 mm (0,0008 in.)Ist die Konizität bzw. Unrundheit größer als der Maximalwert, die Kurbelwelle ersetzen.

d. Mit einer Bügelmessschraube den Durchmesser jedes Hubzapfens messen.
Durchmesser: 52,992 bis 53,000 mm (2,0863 bis 2,0866 in.)Wenn der Durchmesser nicht den Vorgaben entspricht, das Lagerspiel prüfen (siehe Schritt 7).
e. Jeden Hubzapfen gemäß Abbildung auf Konizität und Unrundheit prüfen.
Maximale Konizität und Unrundheit: 0,02 mm (0,0008 in.)Ist die Konizität bzw. Unrundheit größer als der Maximalwert, die Kurbelwelle ersetzen.

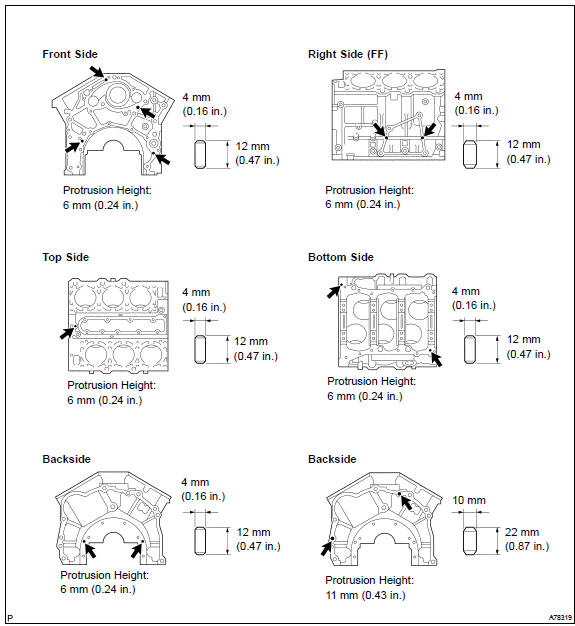
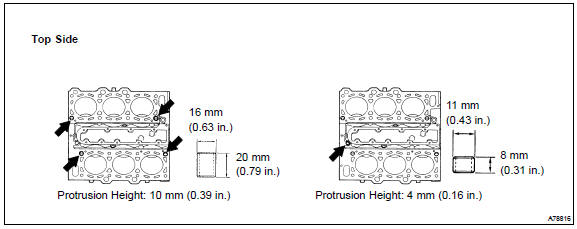
a. Mit einem kleinen Schraubendreher einen neuen Sicherungsring am einen Ende der Kolbenbolzenbohrung einsetzen.
HINWEIS: Sicherstellen, dass die Stoßstelle des Sicherungsrings nicht mit dem Aussparungsbereich der Kolbenbolzenbohrung fluchtet.
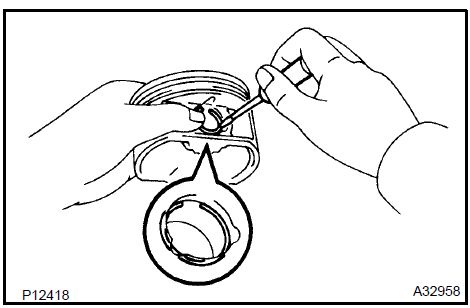
Kolbenbolzen-Sicherungsring einbauen 36. KOLBEN-BAUGRUPPE MIT KOLBENBOLZEN EINBAUEN
a. Den Kolben allmählich auf ca. 80 °C (176 °F) erwärmen.
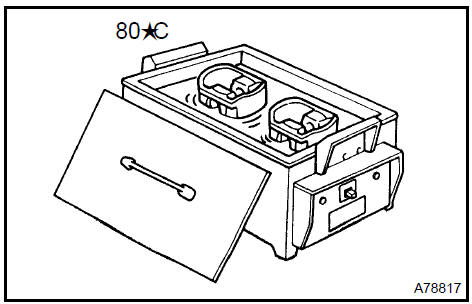
b. Den Kolbenbolzen mit Motoröl benetzen.
c. Die Vorderkennzeichnungen von Kolben und Pleuelstange ausrichten und den Kolbenbolzen mit dem Daumen einschieben, bis er am Sicherungsring anliegt.
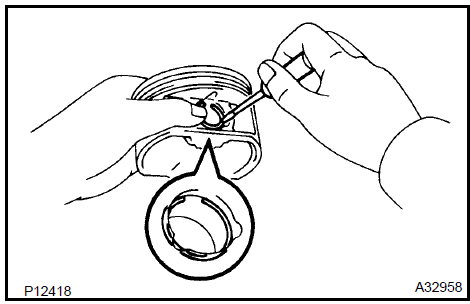
a. Mit einem kleinen Schraubendreher einen neuen Sicherungsring am anderen Ende der Kolbenbolzenbohrung einsetzen.
HINWEIS: Sicherstellen, dass die Stoßstelle des Sicherungsrings nicht mit dem Aussparungsbereich der Kolbenbolzenbohrung fluchtet.
Kolbenbolzen-Sicherungsring einbauen 38. KOLBENRINGSATZ EINBAUEN
Die Ölabstreiferfeder und die 2 Ölabstreiferschienen von Hand einbauen.
Mit einem Kolbenringspreizer die 2 Verdichtungsringe einbauen.
HINWEIS: Der 1. und der 2. Verdichtungsring werden mit der Kennzeichnung nach oben zeigend eingebaut, wie in der Abbildung gezeigt.
Kennzeichnung: 1MZ−FE: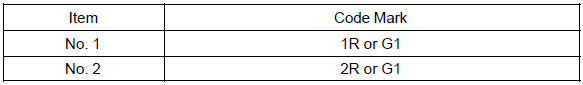

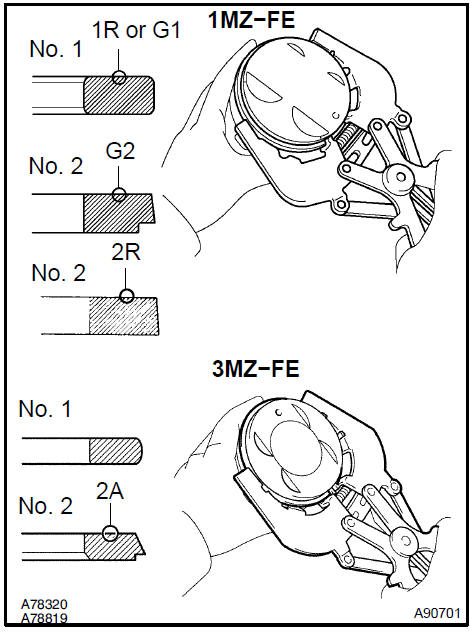
c. Die Kolbenringe so positionieren, dass die Ringstöße wie in der Abbildung gezeigt angeordnet sind.
HINWEIS: Die Ringstöße nicht ausrichten.
a. Die Nase des Lagers mit der Nut in der Pleuelstange bzw. im Pleuellagerdeckel ausrichten.
HINWEIS: Die Rückseite der Lagerschale und die Lagerfläche der Pleuelstange reinigen. Die Fläche muss frei von Staub und Öl sein.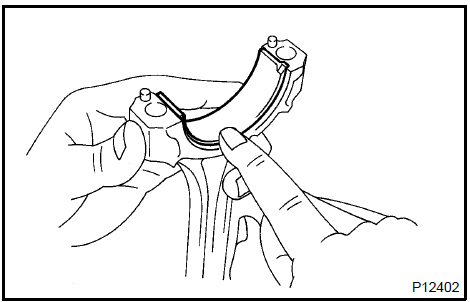
Pleuellager einbauen 40. KURBELWELLENLAGER EINBAUEN
HINWEIS: Die Hauptlager sind in den Breiten 22,4 mm (0,882 in.) und 19,0 mm (0,748 in.) erhältlich. Die 22,4-mm-Lager (0,882 in.) an den Hauptlagerstellen Nr. 1 und Nr. 4 des Zylinderblocks zusammen mit dem Hauptlagerdeckel einbauen. Die 19,0-mm-Lager (0,748 in.) an den Stellen Nr. 2 und Nr. 3 einbauen.
Die Stellen Nr. 2 und Nr. 3 entsprechend bestücken.

a. Die Nase des Lagers mit der Nut im Zylinderblock ausrichten und die 4 oberen Lager einschieben.
HINWEIS: Lager und Kontaktflächen nicht mit Motoröl benetzen.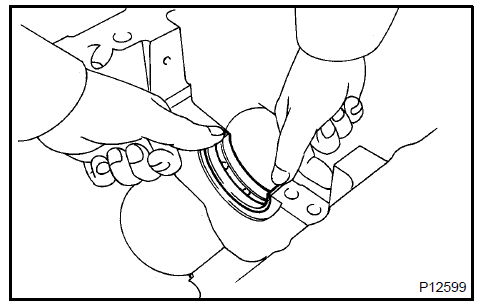
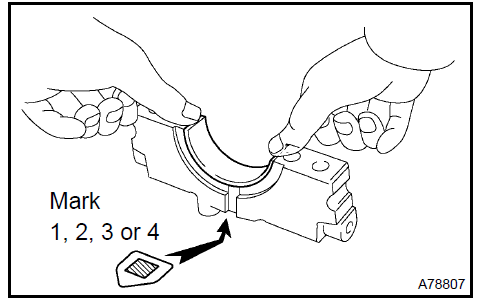
b. Die Nase des Lagers mit der Nut im Hauptlagerdeckel ausrichten und die 4 unteren Lager einschieben.
HINWEIS: Lager und Kontaktflächen nicht mit Motoröl benetzen.HINWEIS: Auf jedem Hauptlagerdeckel ist eine Nummer eingeprägt, die die Einbauposition angibt.
a. Die 2 Axialscheiben mit den Ölnuten nach außen unter der Hauptlagerstelle Nr. 2 des Zylinderblocks einbauen.
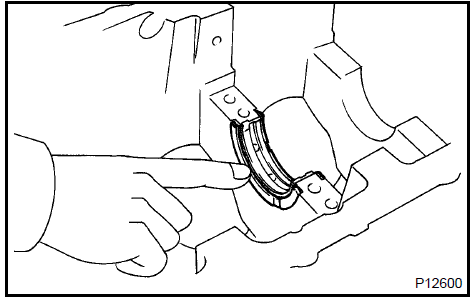
b. Die 2 Axialscheiben mit den Nuten nach außen auf dem Hauptlagerdeckel Nr. 2 einbauen.
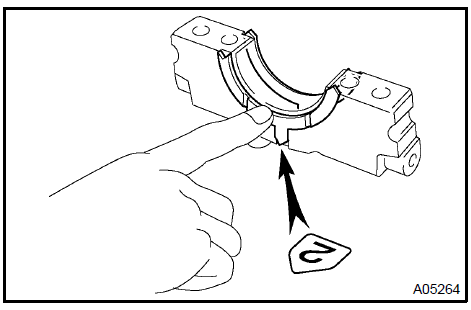
Das obere Lager mit Motoröl benetzen und die Kurbelwelle auf den Zylinderblock einsetzen.
Die vorderen Markierungen und Nummern prüfen und die Lagerdeckel auf dem Zylinderblock montieren.
Die Gewinde der Lagerdeckelschrauben dünn mit Motoröl einölen.
Die 8 Hauptlagerdeckelschrauben vorläufig an den inneren Positionen einschrauben.

e. Den Hauptlagerdeckel von Hand unter Führung der inneren Schraube ansetzen. Anhalten, wenn der Hauptlagerdeckel noch etwa 6 mm (0,23 in.) vom Block entfernt ist.

Den Lagerdeckel mit einem Kunststoffhammer leicht antippen, um einen korrekten Sitz sicherzustellen.
Die Gewinde der Hauptlagerdeckelschrauben leicht mit Motoröl benetzen.
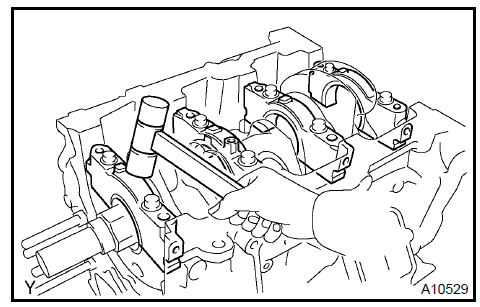
h. Die 16 Hauptlagerdeckelschrauben gleichmäßig in der abgebildeten Reihenfolge einschrauben und anziehen.
Anzugsdrehmoment: 22 N·m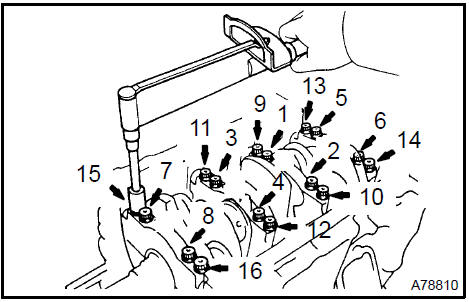
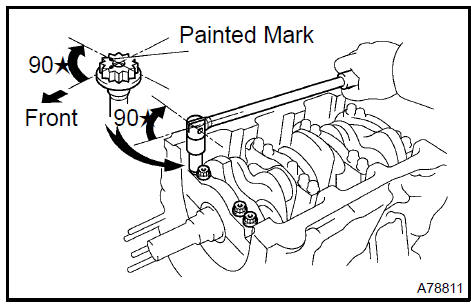
Die Vorderseite der Lagerdeckelschrauben mit Farbe markieren.
Die Lagerdeckelschrauben in gleicher Reihenfolge wie bei Schritt h. um 90° weiterdrehen.
Prüfen, dass jede Farbmarkierung nun um 90° zur Vorderseite steht.
Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
Eine neue Dichtscheibe an der Hauptlagerdeckelschraube anbringen.
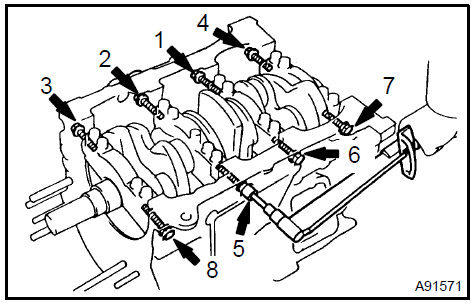
n. Die 8 Hauptlagerdeckelschrauben gleichmäßig in der abgebildeten Reihenfolge einschrauben und anziehen.
Anzugsdrehmoment: 27 N·mHINWEIS: An der markierten Position (Pfeil) die kurze Schraube verwenden.
Zylinderwände, Kolben und Oberflächen der Pleuellager mit Motoröl benetzen.
Position der Kolbenringstöße prüfen.
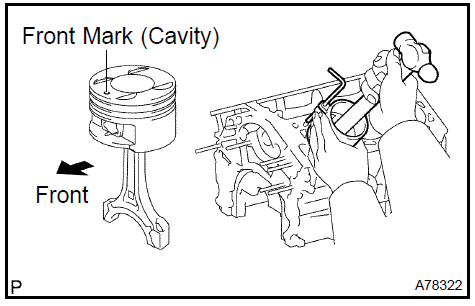
Die richtig nummerierten Kolben-Pleuel-Baugruppen mit einem Kolbenringspanner so in die Zylinder schieben, dass die vordere Markierung des Kolbens nach vorne zeigt.
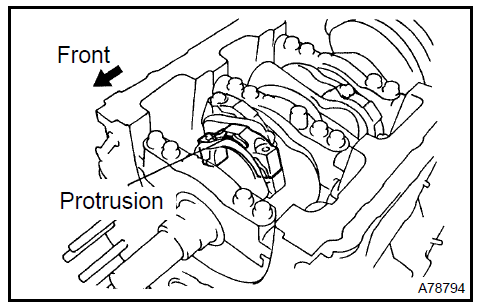
Prüfen, ob der Vorsprung des Pleueldeckels in die richtige Richtung zeigt.
Ein dünnes Motoröl auf die Gewinde der Pleuelschrauben auftragen.
f. Die Schrauben in mehreren Schritten mit dem vorgegebenen Drehmoment anziehen.
Anzugsmoment: 25 N·m
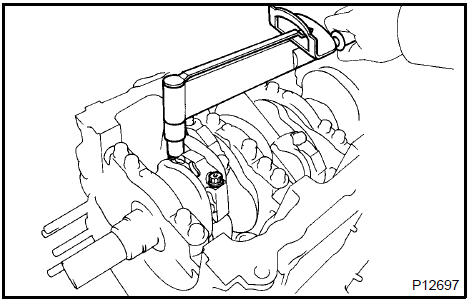
Die Vorderseite jeder Pleuelschraube mit Farbe markieren.
Lagerdeckelschrauben um 90° nachziehen, wie in der Abbildung gezeigt.
Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
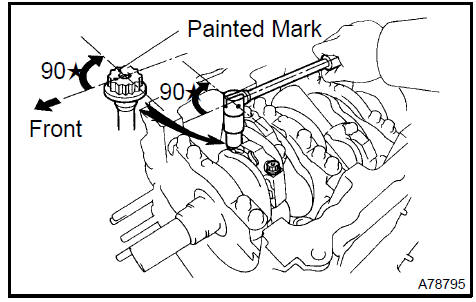
a. Mit einem Innensechskant-Steckschlüssel 10 eine neue Dichtung und die Verschlussschraube einbauen.
Anzugsdrehmoment: 30 N·m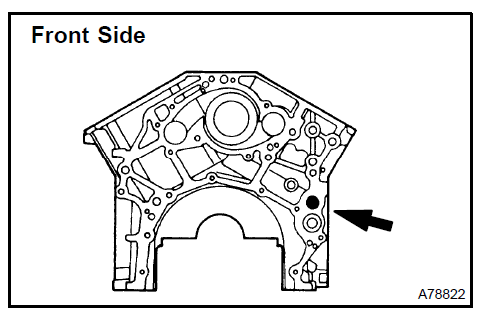 Zylinderblock mit Kopf, gerade Schraube Nr. 1 Stopfen einbauen 45. ZYLINDERBLOCK MIT KOPF, GERADE SCHRAUBE NR. 2 STOPFEN EINBAUEN
a. Mit einem Innensechskant-Steckschlüssel 10 eine neue Dichtung und die Verschlussschraube einbauen.
Anzugsdrehmoment: 30 N·m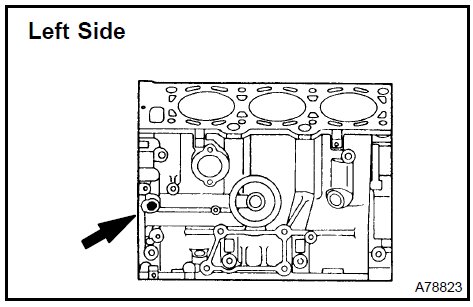
Zylinderblock mit Kopf, gerade Schraube Nr. 2 Stopfen einbauen 46. ZYLINDERBLOCK MIT KOPF, GERADE SCHRAUBE NR. 3 STOPFEN EINBAUEN
a. Mit einem Innensechskant-Steckschlüssel 10 eine neue Dichtung und die Verschlussschraube einbauen.
Anzugsdrehmoment: 50 N·m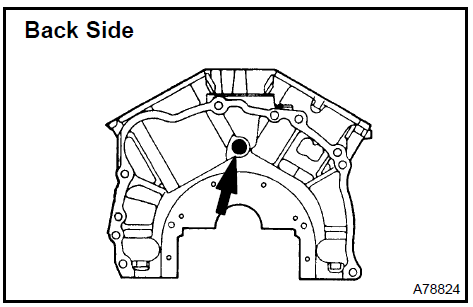 Zylinderblock mit Kopf, gerade Schraube Nr. 3 Stopfen einbauen 47. WASSERDICHTPLATTE EINBAUEN
a. Alte Dichtmasse von der Dichtfläche entfernen.
b. Eine durchgehende Raupe Dichtmasse (Durchmesser 3 bis 5 mm (0,12 bis 0,20 in.)) wie abgebildet auftragen.
Dichtungsmasse: Teile-Nr. 08826−00100 oder gleichwertig HINWEIS:- Öl von der Kontaktfläche entfernen.
- Die Dichtplatte innerhalb von 3 Minuten nach dem Auftragen der Dichtmasse montieren.
- Die Dichtung nach der Montage mindestens 2 Stunden lang nicht mit Motoröl in Berührung bringen.
c. Die Dichtplatte mit den 2 Muttern montieren.
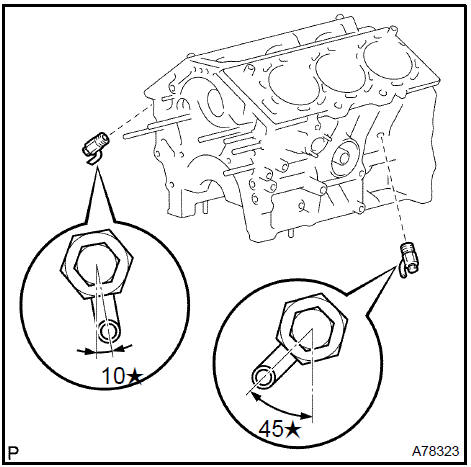
Anzugsdrehmoment: 18 N·m 48. WASSERABLASSHAHN-BAUGRUPPE DES ZYLINDERBLOCKS EINBAUENa. Klebstoff auf 2 oder 3 Gewindegänge am Ende des Ablassventils auftragen.
Klebstoff: Teile-Nr. 08833−00070, THREE BOND 1324 oder gleichwertig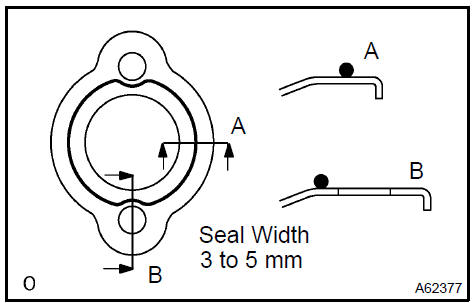
b. Nach dem Anziehen mit dem vorgegebenen Drehmoment das Ablassventil wie abgebildet im Uhrzeigersinn drehen.
Anzugsmoment: 39 N·m HINWEIS:- Das Ablassventil innerhalb von 3 Minuten nach dem Auftragen des Klebstoffs montieren.
- Die Dichtung mindestens 1 Stunde nach dem Einbau nicht mit Kühlmittel in Kontakt bringen.
- Das Ablassventil nach dem Anziehen mit dem vorgegebenen Drehmoment nicht mehr als 1 Umdrehung (360°) weiterdrehen.
- Das Ablassventil nach dem korrekten Einstellen nicht mehr lösen.
Testen Sie sich
Ein kurzes Quiz zum Toyota Camry: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.