Zylinderkopf-Baugruppe (2AZ−FE) (ab Juli 2003)
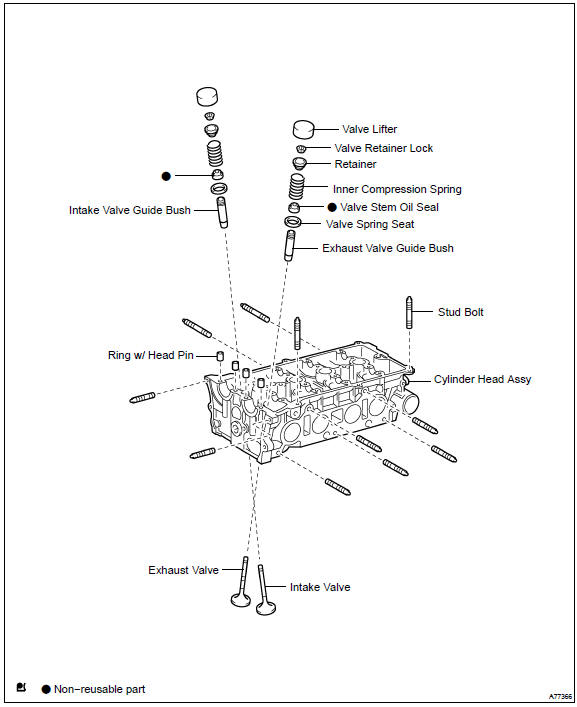
HINWEIS: Ventilstößel in der richtigen Reihenfolge anordnen.
2. EINLASSVENTIL AUSBAUENMit SST und Holzklötzen die 8 Ventilfederteller-Sicherungen zusammendrücken und ausbauen.
SST 09202−70020 (09202−00010)
Federteller, Ventilfeder und Ventil ausbauen.
HINWEIS: Ausgebaute Teile in der richtigen Reihenfolge anordnen.
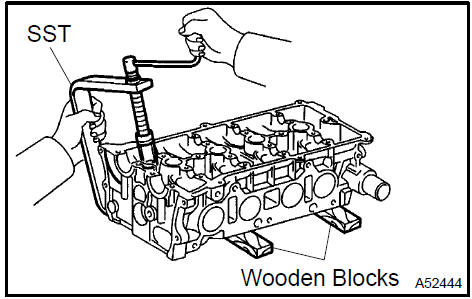
Einlassventil ausbauen 3. AUSLASSVENTIL AUSBAUEN
Mit SST und Holzklötzen die 8 Ventilfederteller-Sicherungen zusammendrücken und ausbauen.
SST 09202−70020 (09202−00010)
Federteller, Ventilfeder und Ventil ausbauen.
HINWEIS: Ausgebaute Teile in der richtigen Reihenfolge anordnen.
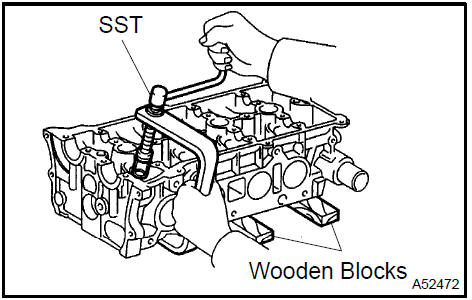
Auslassventil ausbauen 4. VENTILSCHAFT-ÖLDICHTUNG ODER -RING AUSBAUEN
a. Öldichtungen mit einer Spitzzange ausbauen.

Ventilschaft-Öldichtung oder -Ring ausbauen
- VENTILFEDERTELLER AUSBAUEN
- STEHBOLZEN AUSBAUEN
- ZYLINDERKOPF AUF EBENHEIT PRÜFEN
a. Mit einem Präzisions-Haarlineal und einer Fühlerlehre den Verzug der Auflagefläche zum Zylinderblock und zu den Krümmern messen.
Maximaler Verzug: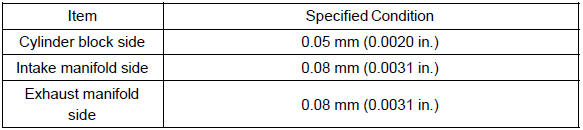
Ist der Verzug größer als der Maximalwert, Zylinderkopf ersetzen.
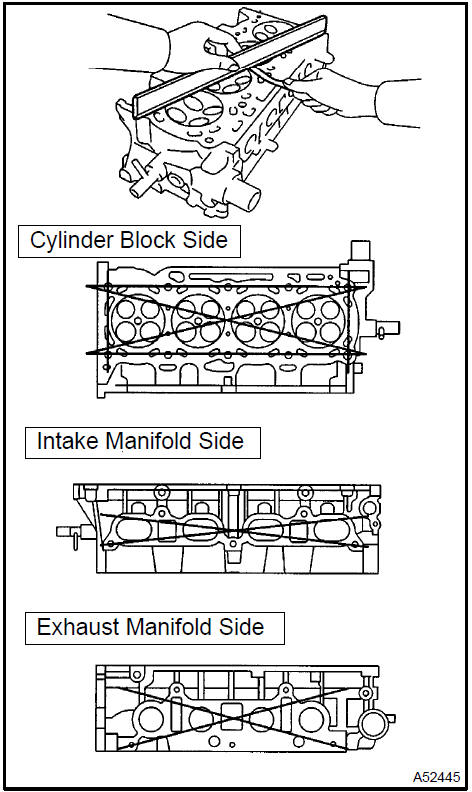
Zylinderkopf auf Ebenheit prüfen 8. ZYLINDERKOPF AUF RISSE PRÜFEN
a. Mit einem Farbeindringmittel die Einlasskanäle, Auslasskanäle und Zylinderflächen auf Risse prüfen.
Bei Rissen Zylinderkopf ersetzen.
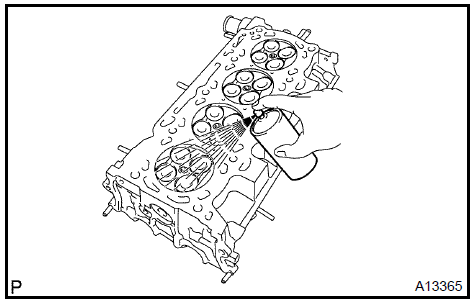
Zylinderkopf auf Risse prüfen 9. VENTILSITZE PRÜFEN
Eine dünne Schicht Preussischblau (oder Bleiweiß) auf die Ventilteller auftragen.
Ventilteller leicht gegen den Ventilsitz drücken.
Ventilteller und Ventilsitz gemäß folgendem Verfahren prüfen.
Erscheint die Blaufärbung umlaufend um 360° am Ventilteller, ist der Ventilteller konzentrisch. Andernfalls Ventil ersetzen.
Erscheint die Blaufärbung umlaufend um 360° am Ventilsitz, sind Führung und Ventilteller konzentrisch. Andernfalls Ventilsitz nacharbeiten.
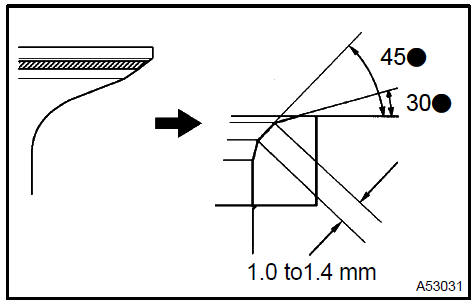
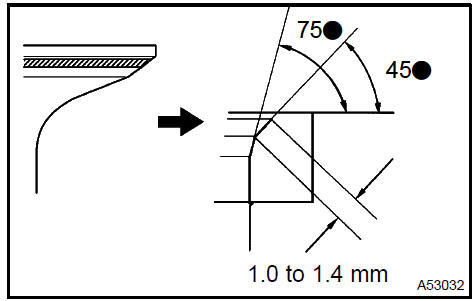
Prüfen, dass der Ventilsitzkontakt in der Mitte des Ventiltellers liegt, mit einer Breite von 1.0 bis 1.4 mm (0.039 bis 0.055 in.).

a. Liegt der Sitz zu hoch auf dem Ventilteller, den Sitz mit 30°- und 45°-Fräsern korrigieren.
Liegt der Sitz zu tief auf dem Ventilteller, den Sitz mit 75°- und 45°-Fräsern korrigieren.
Ventil und Ventilsitz mit Schleifpaste handeinschleifen.
Sitzposition des Ventils prüfen.
Nockenwellen einbauen.
Mit einer Messuhr das Axialspiel messen, während die Nockenwelle vor und zurück bewegt wird.
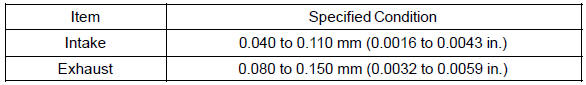
Ist das Axialspiel größer als der Maximalwert, den Zylinderkopf ersetzen. Ist die Anlauffläche beschädigt, die Nockenwelle ersetzen.
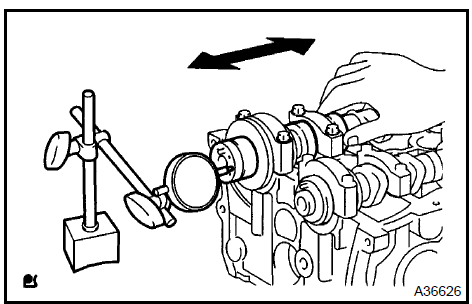
Lagerdeckel und Nockenwellenlagerzapfen reinigen.
Die Nockenwellen auf den Zylinderkopf legen.
Auf jedem Nockenwellenlagerzapfen einen Streifen Plastigage auflegen.
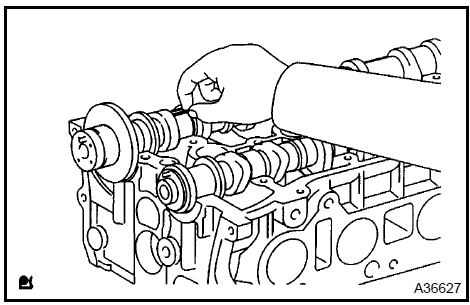
d. Die Lagerdeckel einbauen.
Drehmoment:30 N·m für Lagerdeckel Nr. 1 30 N·m für Lagerdeckel Nr. 2 9 N·m für Lagerdeckel Nr. 3 HINWEIS: Nockenwelle nicht drehen.
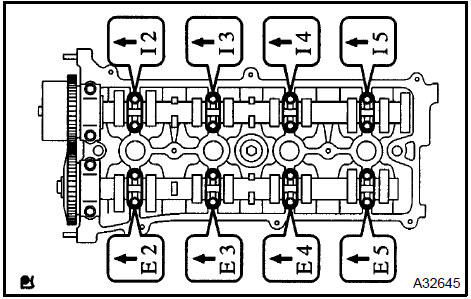
e. Den Lagerdeckel abnehmen und die Plastigage an der breitesten Stelle messen.
Vorgegebenes Lagerspiel:
Ist das Ölspiel größer als der Maximalwert, die Nockenwelle ersetzen. Falls erforderlich, den Zylinderkopf ersetzen.
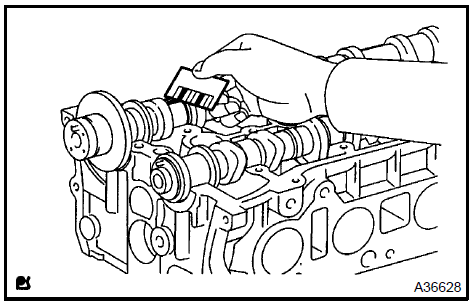
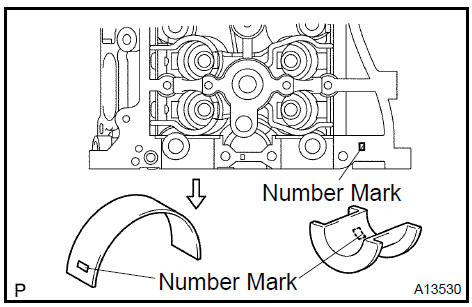
Ist das Ölspiel am Lagerzapfen Nr. 1 größer als der Maximalwert, ein neues Lager auswählen und einbauen.
HINWEIS: Lagerbohrungsdurchmesser Zylinderkopf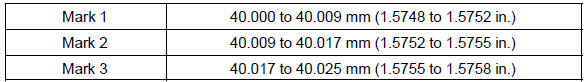

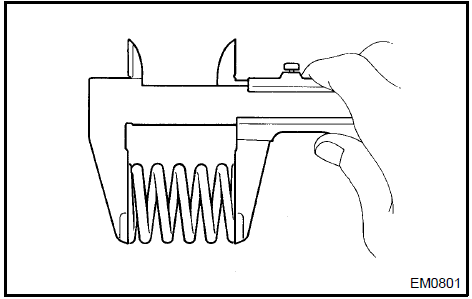
a. Mit einem Messschieber die freie Länge der Ventilfeder messen.
Freie Länge: 45.7 mm (1.799 in.)Weicht die freie Länge vom Sollwert ab, die Ventilfeder ersetzen.
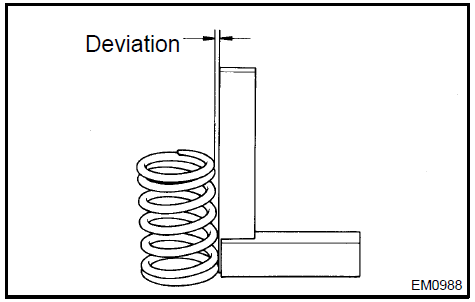
b. Mit einem Anschlagwinkel die Abweichung der Ventilfeder messen.
Maximale Abweichung: 1.6 mm (0.063 in.)Ist die Abweichung größer als der Maximalwert, die Ventilfeder ersetzen.
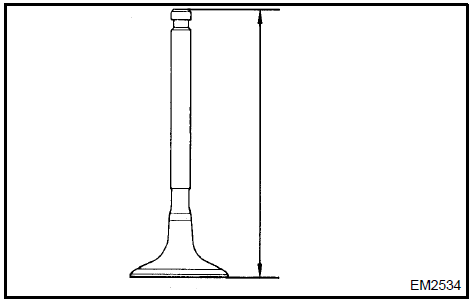
a. Mit einem Messschieber die Gesamtlänge des Ventils messen.
Vorgegebene Gesamtlänge: 101.21 bis 101.71 mm (3.9846 bis 4.0043 in.)Ist die Gesamtlänge kleiner als der Minimalwert, das Ventil ersetzen.
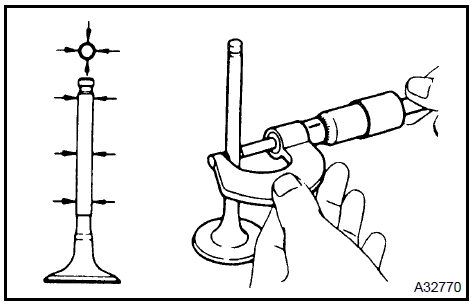
b. Mit einem Bügelmessschraube den Durchmesser des Ventilschafts messen.
Ventilschaftdurchmesser: 5,470 bis 5,485 mm (0,2154 bis 0,2159 in.)
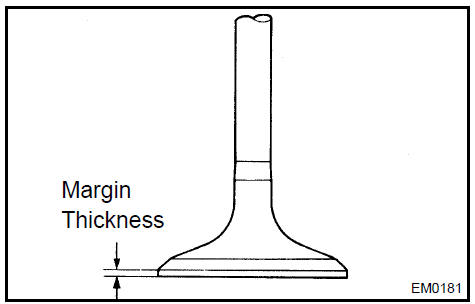
c. Mit einem Messschieber die Dicke des Ventilkopfrands messen.
Vorgegebene Tellerkantendicke: 0.50 bis 1.45 mm (0.0197 bis 0.0571 in.)Ist die Dicke des Ventilkopfrands kleiner als der Minimalwert, das Ventil ersetzen.
a. Mit einem Messschieber die Gesamtlänge des Ventils messen.
Vorgegebene Gesamtlänge: 100.70 bis 101.15 mm (3.9646 bis 3.9823 in.)Ist die Gesamtlänge kleiner als der Minimalwert, das Ventil ersetzen.
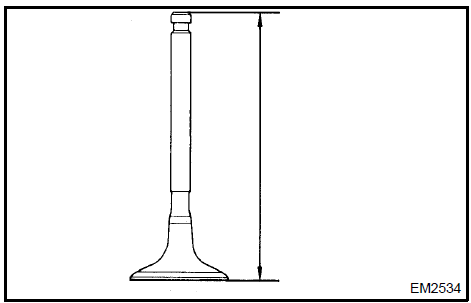
b) Mit einer Bügelmessschraube den Durchmesser des Ventilschafts messen.
Ventilschaftdurchmesser: 5.465 bis 5.480 mm (0.2152 bis 0.2157 in.)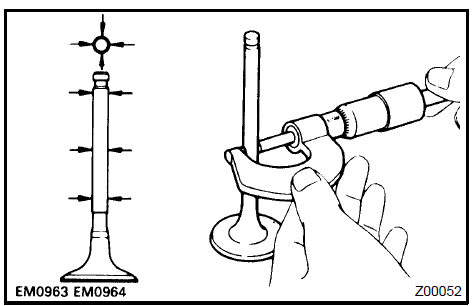
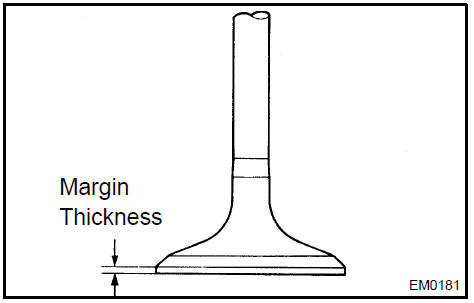
c. Mit einem Messschieber die Dicke des Ventilkopfrands messen.
Vorgegebene Tellerkantendicke: 0.50 bis 1.60 mm (0.0197 bis 0.0630 in.)Ist die Dicke des Ventilkopfrands kleiner als der Minimalwert, das Ventil ersetzen.
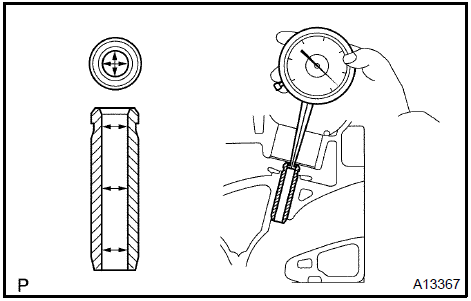
Mit einer Innenmessuhr den Innendurchmesser der Führungshülse messen.
Innendurchmesser der Führungshülse: 5,510 bis 5,530 mm (0,2169 bis 0,2177 in.)Den Messwert des Ventilschaftdurchmessers vom Messwert des Innendurchmessers der Führungshülse subtrahieren.
Sollwert Ölspiel: 0,025 bis 0,080 mm (0,0010 bis 0,0031 in.)
Ist das Spiel größer als der Maximalwert, Ventil und Führungshülse ersetzen (siehe Schritte 18 und 20).
 Einlassventilführungsbuchse prüfen 17. AUSLASSVENTILFÜHRUNGSBUCHSE PRÜFEN
Mit einer Innenmessuhr den Innendurchmesser der Führungshülse messen.
Innendurchmesser der Führungshülse: 5,510 bis 5,530 mm (0,2169 bis 0,2177 in.)Den Messwert des Ventilschaftdurchmessers vom Messwert des Innendurchmessers der Führungshülse subtrahieren.
Sollwert Ölspiel: 0,030 bis 0,100 mm (0,0012 bis 0,0039 in.)
Ist das Spiel größer als der Maximalwert, Ventil und Führungshülse ersetzen (siehe Schritte 19 und 21).
Auslassventilführungsbuchse prüfen 18. EINLASSVENTILFÜHRUNGSBUCHSE AUSBAUEN
a. Mit SST und Hammer die Führungshülse herausschlagen.
SST 09201−10000 (09201−01050), 09950−70010 (09951−07100)
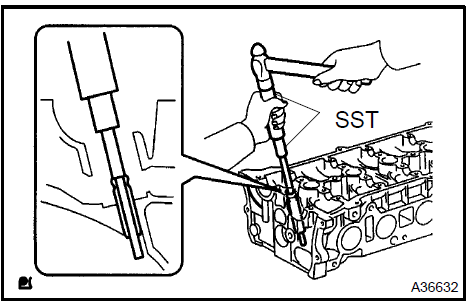
Einlassventilführungsbuchse ausbauen 19. AUSLASSVENTILFÜHRUNGSBUCHSE AUSBAUEN
a. Mit SST und Hammer die Führungshülse herausschlagen.
SST 09201−10000 (09201−01050), 09950−70010 (09951−07100)
20. EINLASSVENTILFÜHRUNGSBUCHSE EINBAUENMit einer Innenmessuhr den Bohrungsdurchmesser der Führungshülse im Zylinderkopf messen.
Durchmesser: 10.285 bis 10.306 mm (0.4049 bis 0.4057 in.)Die STD-Führungshülse einbauen, wenn der Durchmesser innerhalb des Sollwerts liegt.
Vorgegebener Durchmesser: 10.333 bis 10.344 mm (0.4068 bis 0.4072 in.)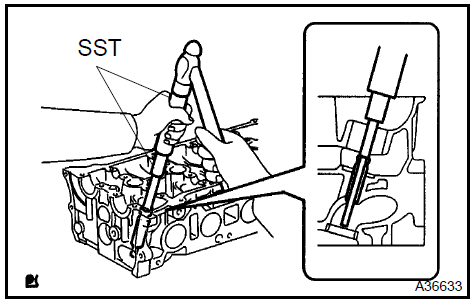
a) Mit SST und Hammer eine neue Führungshülse auf das vorgeschriebene Überstandsmaß einschlagen.
Überstandshöhe: 9.6 bis 10.0 mm (0.3779 bis 0.3937 in.)SST 09201−10000 (09201−01050), 09950−70010 (09951−07100)
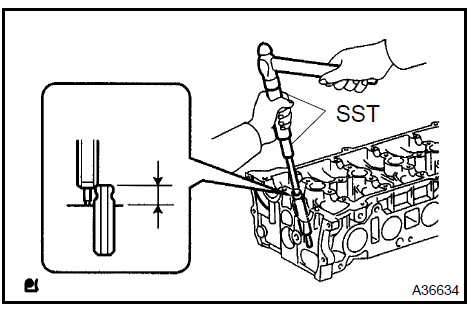
b. Die Führungshülse mit einer scharfen 5,5-mm-Reibahle reiben, um das Standard-Sollspiel zwischen Führungshülse und Ventilschaft zu erreichen.
Standard-Lagerspiel: 0.025 bis 0.060 mm (0.0010 bis 0.0024 in.) 21. AUSLASSVENTILFÜHRUNGSBUCHSE EINBAUENMit einer Innenmessuhr den Bohrungsdurchmesser der Führungshülse im Zylinderkopf messen.
Durchmesser: 10.285 bis 10.306 mm (0.4049 bis 0.4057 in.)Die STD-Führungshülse einbauen, wenn der Durchmesser innerhalb des Sollwerts liegt.
Solldurchmesser: 10,333 bis 10,344 mm (0,4068 bis 0,4072 in.)
Mit SST und Hammer eine neue Führungshülse auf das vorgeschriebene Überstandsmaß einschlagen.
Überstandshöhe: 9.6 bis 10.0 mm (0.3779 bis 0.3937 in.)Die Führungshülse mit einer scharfen 5,5-mm-Reibahle reiben, um das Standard-Sollspiel zwischen Führungshülse und Ventilschaft zu erreichen.
SST 09201−10000 (09201−01050), 09950−70010 (09951−07100)
Standard-Ölspiel: 0,030 bis 0,065 mm (0,0012 bis 0,0026 in.)
a. Mit einer Bügelmessschraube den Durchmesser des Ventilstößels messen.
Stößeldurchmesser: 30.966 bis 30.976 mm (1.2191 bis 1.2195 in.)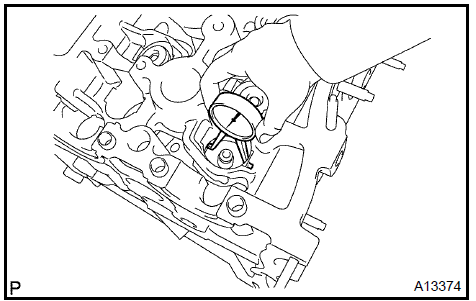
Mit einer Innenmessuhr den Durchmesser der Stößelbohrung im Zylinderkopf messen.
Durchmesser der Stößelbohrung: 31,009 bis 31,025 mm (1,2208 bis 1,2215 in.)Den Messwert des Stößeldurchmessers vom Messwert des Stößelbohrungsdurchmessers subtrahieren.
Sollwert Ölspiel: 0,033 bis 0,070 mm (0,0013 bis 0,0028 in.)
Ist das Ölspiel größer als der Maximalwert, den Ventilstößel ersetzen.
Falls erforderlich, den Zylinderkopf ersetzen.
23. RING MIT KOPFSTIFT EINBAUENa. Mit einem Hammer mit Kunststofffläche einen neuen Passstift auf das vorgeschriebene Überstandsmaß einschlagen.
Überstandshöhe: 3 mm (0.12 in.)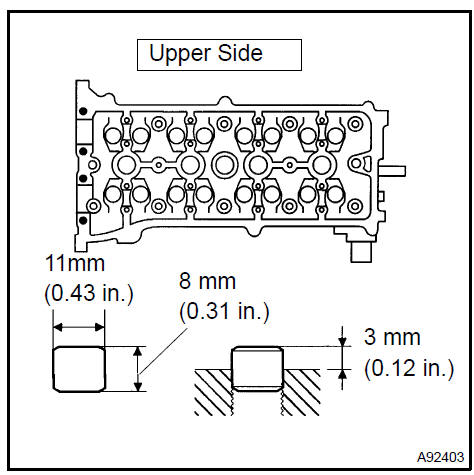
Ring mit Kopfstift einbauen 24. STEHBOLZEN EINBAUEN Drehmoment: 5 N·m für Bolzen A 5 N·m für Bolzen B 10 N·m für Bolzen C 10 N·m für Bolzen D
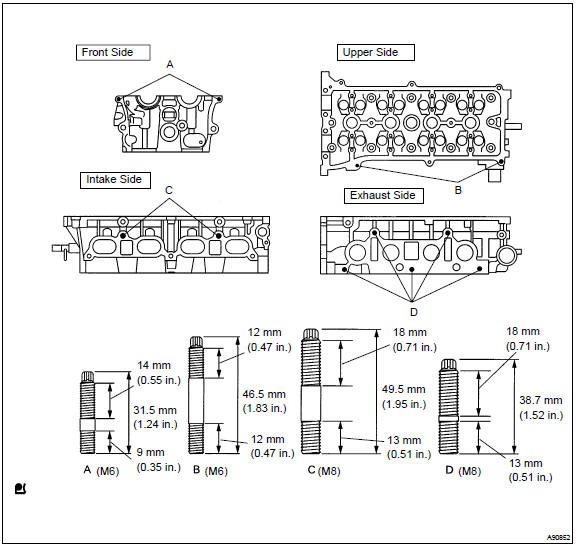 Stehbolzen einbauen
- VENTILFEDERTELLER EINBAUEN
- VENTILSCHAFTDICHTRING ODER -RING EINBAUEN
a. Eine dünne Schicht Motoröl auf einen neuen Simmerring auftragen.
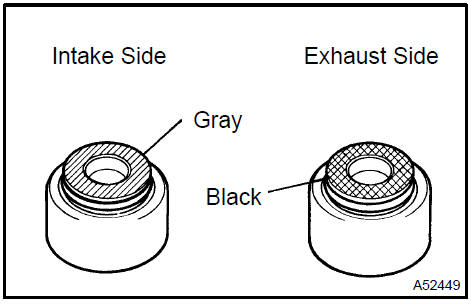
HINWEIS: Beim Einbau der Einlass- und Auslass-Wellendichtringe besonders sorgfältig vorgehen. Beispielsweise kann der Einbau des Einlass-Wellendichtrings in die Auslassseite oder des Auslass-Wellendichtrings in die Einlassseite später zu Montageproblemen führen.HINWEIS: Der Simmerring des Einlassventils ist grau, der des Auslassventils ist schwarz.
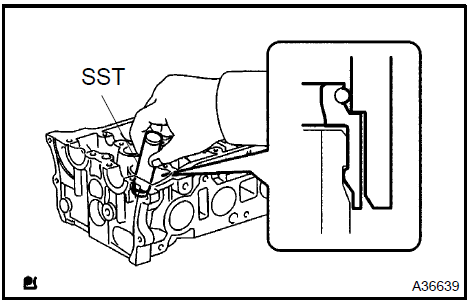
b. Mit SST den Simmerring eindrücken.
SST 09201−41020
Ventil, Feder und Federteller in den Zylinderkopf einbauen.
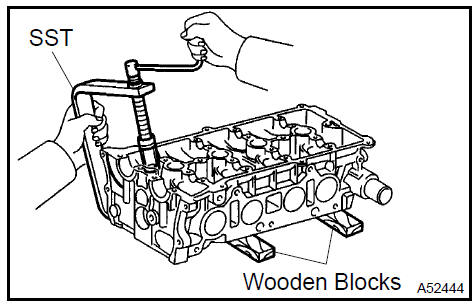
Mit SST und Holzklötzen die Feder zusammendrücken und die 2 Keile einbauen.
SST 09202−70020 (09202−00010)
c) Mit einem Hammer mit Kunststofffläche und einem ausgedienten Ventil, dessen Spitze mit Klebeband umwickelt ist, das eingebaute Ventil leicht anschlagen, um den sicheren Sitz zu prüfen.
HINWEIS: Ventilschaftspitze nicht beschädigen.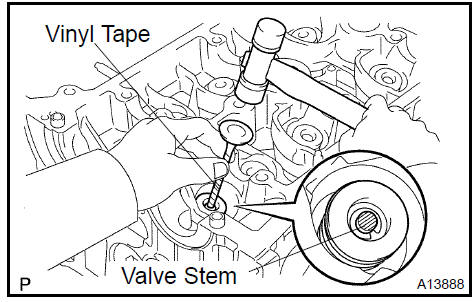
Ventil, Feder und Federteller in den Zylinderkopf einbauen.
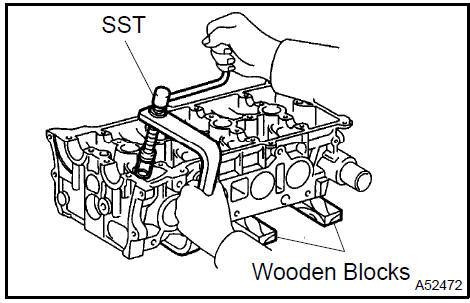
Mit SST und Holzklötzen die Feder zusammendrücken und die 2 Keile einbauen.
SST 09202−70020 (09202−00010)
c. Mit einem Hammer mit Kunststofffläche und einem ausgedienten Ventil, dessen Spitze mit Klebeband umwickelt ist, das eingebaute Ventil leicht anschlagen, um den sicheren Sitz zu prüfen.
HINWEIS: Ventilschaftspitze nicht beschädigen.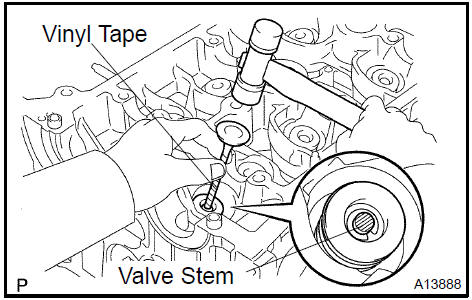
a. Ventilstößel und Ventilschaftende mit einer dünnen Schicht Motoröl benetzen und zusammenbauen.
HINWEIS: Ventilstößel an ihren ursprünglichen Positionen einbauen.Testen Sie sich
Ein kurzes Quiz zum Toyota Camry: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.