Rodage des alésages de cylindres
PROCÉDURE
1. Avant le remontage du moteur, le rodage des alésages de cylindres doit obligatoirement être effectué afin d'obtenir un bon ajustement des segments de piston, garantissant l'étanchéité correcte des chambres de combustion.
Si vous ne disposez pas des outils nécessaires ou ne souhaitez pas effectuer le rodage vous-même, ce travail peut être confié à un atelier de services automobiles moyennant des frais raisonnables.
2. Avant de procéder au rodage, reposez les chapeaux de paliers de vilebrequin / le pont de liaison (sans coussinets) et serrez les boulons de fixation au couple requis.
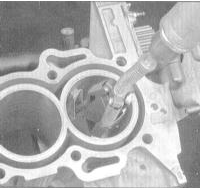
3. Il existe deux types d'hones pour l'usinage des alésages de cylindres : l'hone de type « goupillon à bouteille » et, plus traditionnel, l'hone de surface sous forme d'embout à pierres abrasives à ressort. Les deux outils permettent d'obtenir la qualité d'usinage requise des alésages, bien que l'utilisation du premier soit préférable pour un mécanicien inexpérimenté. Il faut également disposer d'un nombre suffisant de chiffons, d'huile spéciale pour honage ou simplement d'huile moteur fluide, ainsi que d'une perceuse électrique servant d'entraînement pour les embouts d'honage. Procédez dans l'ordre suivant :
a) Serrez l'hone dans le mandrin de la perceuse électrique, rapprochez les pierres abrasives à ressort / les tiges du goupillon de l'embout, puis introduisez ce dernier dans le cylindre.
N'oubliez pas de porter des lunettes de protection ou un écran facial !
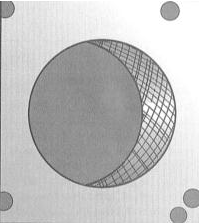
b) Imbibez abondamment d'huile l'alésage du cylindre à usiner, mettez la perceuse en marche et commencez à faire effectuer à l'embout des mouvements de va-et-vient à l'intérieur du cylindre. La vitesse de déplacement vertical de l'hone doit permettre d'obtenir sur la surface de l'alésage un motif en quadrillage dont l'angle d'intersection des stries est d'environ 60°. Ne ménagez pas l'huile et veillez à n'enlever de la paroi du cylindre que la quantité de matière strictement nécessaire pour obtenir le résultat requis.
Les fabricants de segments de piston peuvent imposer leurs propres exigences concernant l'angle d'intersection du motif en quadrillage ; consultez attentivement la notice figurant sur l'emballage du jeu de segments.
c) Ne retirez pas l'hone du cylindre avant l'arrêt complet de la perceuse ! Continuez à effectuer des mouvements de va-et-vient avec l'embout jusqu'à ce qu'il cesse de tourner. Après l'arrêt de la perceuse, comprimez les pierres abrasives et retirez l'hone du cylindre. Lors de l'utilisation d'un hone de type « goupillon à bouteille », attendez l'arrêt complet de la perceuse, puis retirez l'embout en faisant tourner manuellement le mandrin dans le sens normal.
d) Essuyez l'alésage du cylindre avec un chiffon et passez à l'honage du suivant.
4. Une fois l'usinage terminé, utilisez une lime pour chanfreiner les bords supérieurs des cylindres ; cette opération permet d'éviter des difficultés lors de la mise en place des pistons équipés de leurs segments dans les cylindres. Faites preuve d'une extrême prudence et ne rayez pas l'alésage du cylindre avec la lime.
5. Pour finir, le bloc entier doit être soigneusement lavé à l'eau savonneuse tiède.
Les cylindres peuvent être considérés comme propres lorsque, après un passage sur l'alésage avec un chiffon blanc imbibé d'huile, aucun dépôt gris ne subsiste sur le chiffon. N'oubliez pas de nettoyer à la brosse cylindrique tous les trous et canaux de graissage, puis rincez le bloc à l'eau sous pression.
6. Après le lavage, séchez soigneusement le bloc et huilez les surfaces usinées pour les protéger de la corrosion. Avant le début du remontage du moteur, enveloppez le bloc dans un sac plastique propre.
Testez-vous
Un quiz rapide sur Honda Accord : chaque réponse est expliquée, avec un lien vers la page du manuel.