Zylinderblock
Bauteile
BAUTEILE
ABBILDUNG
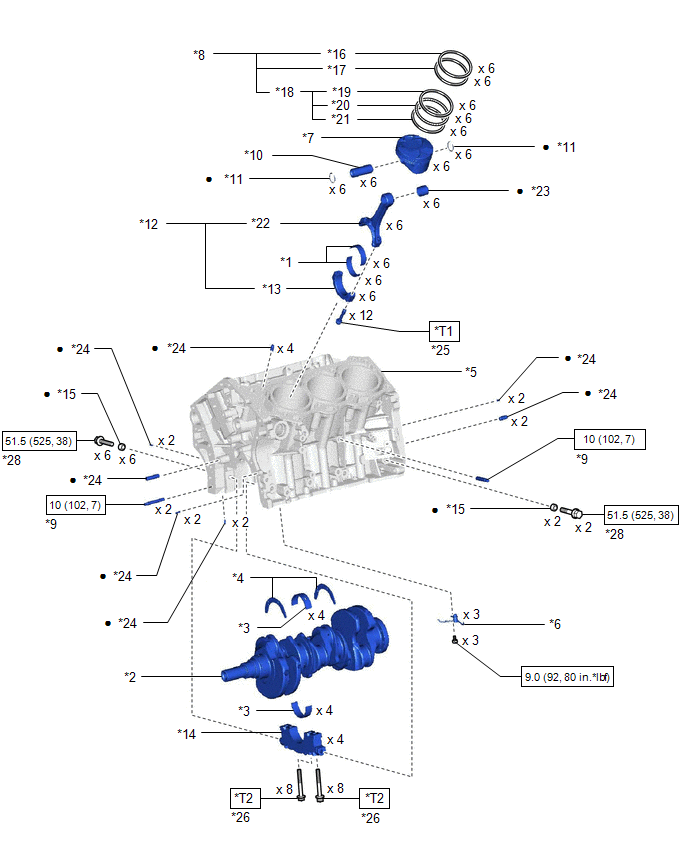
*1 |
PLEUELLAGER |
*2 |
KURBELWELLE |
*3 |
KURBELWELLENLAGER |
*4 |
KURBELWELLEN-AXIALSCHEIBENSATZ |
*5 |
ZYLINDERBLOCK-BAUGRUPPE |
*6 |
ÖLDÜSEN-BAUGRUPPE NR. 1 |
*7 |
KOLBEN |
*8 |
KOLBENRINGSATZ |
*9 |
STIFTSCHRAUBE |
*10 |
KOLBENBOLZEN |
*11 |
KOLBENBOLZEN-SICHERUNGSRING |
*12 |
PLEUELSTANGEN-BAUGRUPPE |
*13 |
PLEUELDECKEL |
*14 |
KURBELWELLENLAGERDECKEL |
*15 |
DICHTSCHEIBE |
*16 |
NR. 1 VERDICHTUNGSRING |
*17 |
NR. 2 VERDICHTUNGSRING |
*18 |
ÖLABSTREIFRING |
*19 |
OBERE SCHIENE |
*20 |
ÖLABSTREIFRING-FEDER |
*21 |
UNTERE SCHIENE |
*22 |
PLEUELSTANGE |
*23 |
PLEUELBUCHSE IM KLEINEN PLEUELAUGE |
*24 |
PASSSTIFT |
*25 |
PLEUELSCHRAUBE |
*26 |
SCHRAUBE FÜR KURBELWELLENLAGERDECKEL-SATZ |
 |
N*m (kgf*cm, ft.*lbf): Vorgegebenes Anzugsdrehmoment |
● |
Nicht wiederverwendbares Teil |
*T1 |
1. Stufe: 24,5 (250, 18) 2. Schritt: 90° weiterdrehen |
*T2 |
1. Stufe: 61 (622, 45) 2. Schritt: 90° weiterdrehen |
Demontage
AUSBAU
Die erforderlichen Arbeitsschritte (Einstellen, Kalibrieren, Initialisieren oder Registrieren), die nach dem Ausbauen und Einbauen oder Austauschen von Teilen beim Aus- und Einbau der Motoreinheit durchzuführen sind, werden nachfolgend gezeigt.
Erforderliche Arbeitsschritte nach Ausbau/Einbau/Austausch von TeilenAusgetauschtes Teil oder durchgeführter Arbeitsschritt | Notwendiges Verfahren | Wirkung/Eingeschränkte Funktion, wenn das notwendige Verfahren nicht durchgeführt wird | Verweis |
|---|---|---|---|
Batteriepol abgeklemmt/angeschlossen |
Nullpunktkalibrierung des Lenkwinkelsensors durchführen |
Spurhalteassistent (mit Lenkungsregelung) |
 |
Pre-Collision-System |
|||
Intelligentes Clearance-Sonar-System*1 |
|||
Beleuchtungssystem (für Benzinmodell mit Abbiegelicht) |
|||
Neutralpunkt des Lenkwinkels speichern |
Einparkhilfe-Überwachungssystem |
|
|
Panoramic-View-Monitorsystem |
|
||
Austausch des ECM |
Registrierung der Fahrzeug-Identifizierungsnummer (VIN) |
MIL leuchtet auf |
|
Registrierung der ECU-Kommunikations-ID (Wegfahrsperre) |
Motorstartfunktion |
|
|
|
Inspektion nach der Reparatur |
|
|
Austausch der Automatikgetriebe-Baugruppe |
|
|
|
Austausch des ECM (Wenn Getriebe-Kompensationscode aus dem ECM ausgelesen wurde) |
|
||
Austausch des ECM (Wenn Getriebe-Kompensationscode nicht aus dem ECM ausgelesen wurde) |
|
||
Wechsel des Automatik-Getriebeöls |
Rücksetzen der ATF-Wärmealterungsschätzung |
Der Wert des Datenlisten-Elements "ATF-Wärmealterungsschätzung" wird nicht korrekt geschätzt. |
|
Austausch des ECM |
Registrierung des Codes (Smart-Key-System (für Startfunktion)) |
|
|
Fahrwerk, Reifen usw. |
|
|
|
Optische Achse der Rückfahrkamera-Baugruppe einstellen (Einstellung der Position der Rückfahrkamera) |
Einparkhilfe-Überwachungssystem |
|
|
|
Panoramic-View-Monitorsystem |
|
|
Initialisierung der Scheinwerfer-Steuergerät-Baugruppe links durchführen |
Beleuchtungssystem (für Benzinmodell mit Kurvenlicht) |
|
|
Vorderradeinstellung anpassen |
Systemvarianten-Lernfunktion und Nullpunktkalibrierung des Beschleunigungssensors durchführen. |
|
|
- *1: Bei Durchführung der Lernfunktion mit dem Techstream.
Hier klicken
- *2: Nicht erforderlich, wenn das ECM durch ein neues ersetzt wurde.
ARBEITSSCHRITTE
1. KOLBEN-BAUGRUPPE MIT PLEUELSTANGE ENTFERNEN
(a) Prüfen, ob die Passmarkierungen an der Pleuelstangen-Baugruppe und am Pleuellagerdeckel übereinstimmen.
HINWEIS:
Die Passmarkierungen an der Pleuelstangen-Baugruppe und am Pleuellagerdeckel dienen als Hilfe für die korrekte Montage.
(b) 2 Pleuelschrauben entfernen.
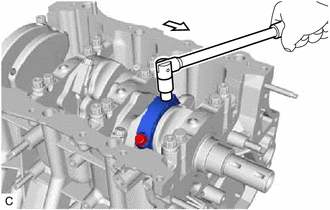
 |
Motorvorderseite |
(c) Mit den 2 entfernten Pleuelschrauben den Pleuellagerdeckel und das untere Pleuellager abnehmen, indem der Pleuellagerdeckel nach rechts und links gewackelt wird. HINWEIS: Das untere Pleuellager im Pleuellagerdeckel belassen. |
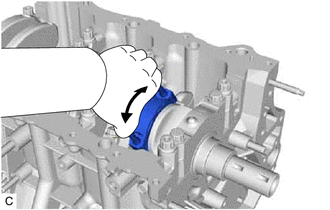 |
(d) Mit einer Ridge-Reibahle sämtliche Kohleablagerungen von der Oberseite des Zylinders entfernen. |
|
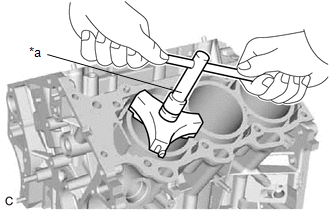
(e) Kolben, Pleuelstangen-Baugruppe und oberes Pleuellager durch die Oberseite der Zylinderblock-Baugruppe herausdrücken.
HINWEIS:
- Pleuellager, Pleuelstangen-Baugruppe und Pleuellagerdeckel zusammenhalten.
- Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
2. PLEUELLAGER ENTFERNEN
(a) Pleuellager von der Pleuelstangen-Baugruppe und vom Pleuellagerdeckel entfernen.
HINWEIS:
Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
3. KOLBENRINGSATZ ENTFERNEN
(a) Mit einer Kolbenringzange den Nr. 1 Verdichtungsring und den Nr. 2 Verdichtungsring entfernen. |
|
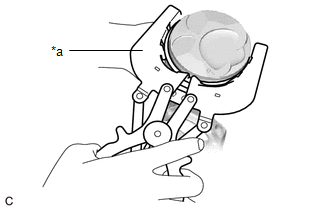
(b) Ölabstreifring-Feder und 2 Schienenringe von Hand entfernen.
HINWEIS:
Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
4. KOLBEN ENTFERNEN
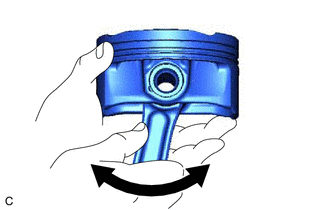
(a) Passung zwischen Kolben und Kolbenbolzen prüfen. (1) Kolben auf dem Kolbenbolzen hin und her bewegen. HINWEIS: Wenn ungewöhnliche Bewegung spürbar ist, Kolben und Kolbenbolzen nur als Satz ersetzen. |
 |
(b) Pleuelstangen-Baugruppe vom Kolben abnehmen.
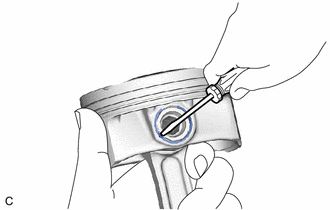
(1) Mit einem Schraubendreher den Kolbenbolzen-Sicherungsring (Vorderseite) herausheben.
HINWEIS:
- Den Kolbenbolzen-Sicherungsring (Rückseite) nur dann entfernen, wenn er ersetzt werden muss.
- Beim Entfernen des Sicherungsrings der Kolbenbolzenbohrung (hintere Seite) darauf achten, den Kolben nicht zu beschädigen.
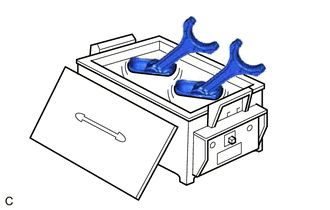
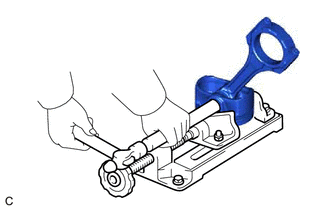
(2) Erwärmen Sie den Kolben allmählich auf ungefähr 80 °C. VORSICHT: Unbedingt Schutzhandschuhe tragen. |
 |
(3) Mit einem Messingdorn und einem Hammer den Kolbenbolzen vorsichtig austreiben und die Pleuelstangen-Baugruppe abnehmen. HINWEIS:
|
 |
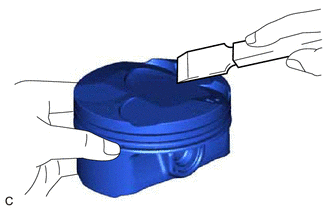
(c) Mit einem Dichtungsschaber sämtliche Kohleablagerungen von der Kolbenoberseite entfernen. HINWEIS: Kolben nicht zerkratzen. |
 |
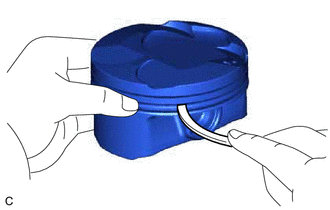
(d) Mit einem Nutreinigungswerkzeug oder einem gebrochenen Kolbenring die Kolbenringnuten reinigen. |
 |
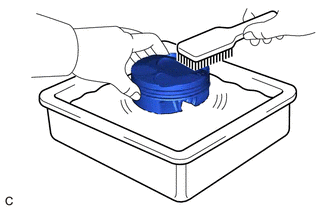
(e) Kolben mit Lösungsmittel und einer Bürste gründlich reinigen. HINWEIS: Keine Drahtbürste verwenden. |
 |
5. KURBELWELLE ENTFERNEN
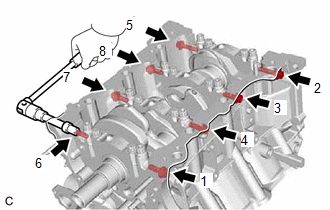
(a) Die 8 Kurbelwellenlagerdeckel-Satzschrauben und 8 Dichtscheiben in mehreren Schritten in der in der Abbildung gezeigten Reihenfolge gleichmäßig lösen und entfernen. |
 |
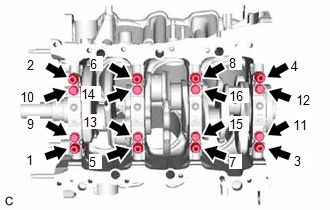
(b) Die 16 Kurbelwellenlagerdeckel-Satzschrauben in mehreren Schritten in der in der Abbildung gezeigten Reihenfolge gleichmäßig lösen. |
 |
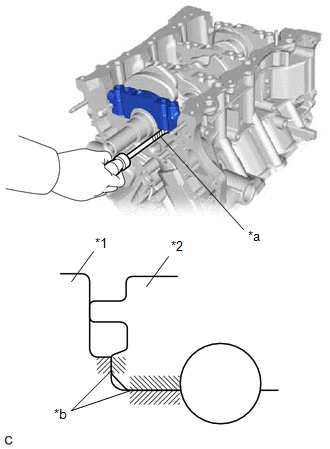
(c) Kurbelwellenlagerdeckel mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, herausheben. Die 4 Kurbelwellenlagerdeckel und 4 untere Kurbelwellenlager als Satz entfernen. HINWEIS:
|
|
(d) Kurbelwelle entfernen.
6. KURBELWELLENLAGER ENTFERNEN
(a) Obere und untere Kurbelwellenlager entfernen.
HINWEIS:
Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
7. KURBELWELLEN-AXIALSCHEIBENSATZ ENTFERNEN
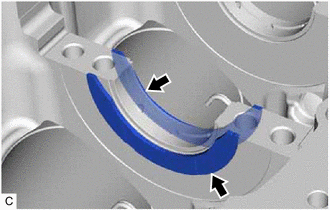
(a) Kurbelwellen-Axialscheibensatz von der Zylinderblock-Baugruppe entfernen. |
 |
8. NR. 1 ÖLDÜSEN-BAUGRUPPE ENTFERNEN
(a) Mit einem 5-mm-Innensechskantschlüssel die 3 Schrauben und 3 Nr. 1 Öldüsen-Baugruppen entfernen. |
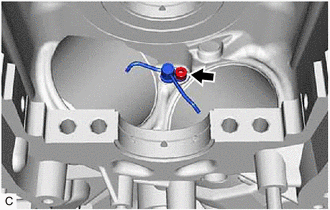 |
(b) Die 3 Nr. 1 Öldüsen-Baugruppen auf Beschädigung oder Verstopfung prüfen.
HINWEIS:
Bei Beschädigung oder Verstopfung die Baugruppe der Ölspritzdüse Nr. 1 ersetzen.
Prüfung
PRÜFUNG
ARBEITSSCHRITTE
1. PLEUEL-AXIALSPIEL PRÜFEN
(a) PleuelDeckel montieren.
Hier klicken
(b) Mit einer Messuhr das Axialspiel messen, während das Pleuel vor- und zurückbewegt wird. Standard-Axialspiel: 0.15 bis 0.40 mm (0.00591 bis 0.0157 in.) Maximales Axialspiel: 0.50 mm (0.0197 Zoll) HINWEIS: Wenn das Axialspiel größer als der Maximalwert ist, die Pleuel-Baugruppe ersetzen. Falls erforderlich, die Kurbelwelle ersetzen. |
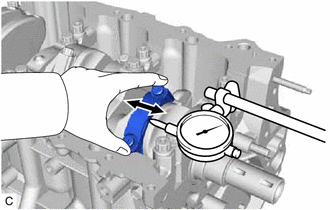 |
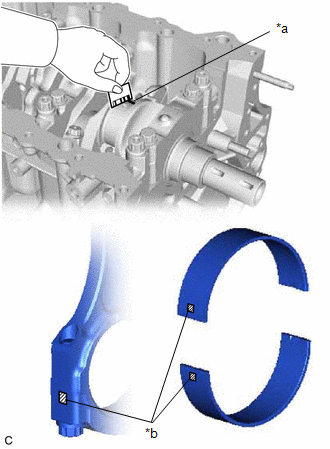
2. PLEUELLAGERSPIEL PRÜFEN
(a) Hubzapfen und Pleuellager reinigen.
(b) Hubzapfen und Pleuellager auf Lochfraß oder Riefen prüfen.
(c) Einen Plastigage-Streifen auf den Hubzapfen auflegen. |
|
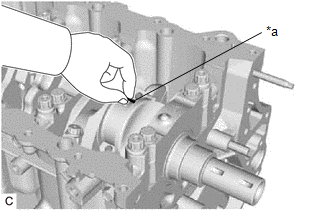
(d) Sicherstellen, dass die vordere Markierung des Pleuel-Deckels nach vorne zeigt.
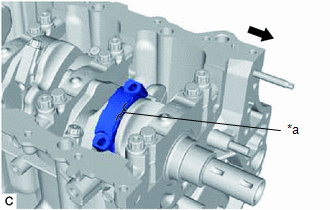
*a |
Vorderseitenmarkierung |
 |
Motorvorderseite |
(e) Den Pleuel-Deckel mit den 2 Schrauben montieren.
Hier klicken
HINWEIS:
Kurbelwelle nicht drehen.
(f) Die 2 Schrauben und den Pleuel-Deckel entfernen.
Hier klicken
(g) Die Breite des Plastigage an der breitesten Stelle messen. Standard-Lagerspiel: 0.045 bis 0.067 mm (0.00177 bis 0.00264 in.) Maximales Lagerspiel: 0,070 mm (0,00276 in.) HINWEIS:
Standard-Pleueldurchmesser:
Standard-Wanddicke in der Mitte des Pleuellagers:
Standard-Durchmesser des Kurbelwellen-Hubzapfens: 52.992 bis 53.000 mm (2.08630 bis 2.08661 in.) HINWEIS: Die Plastigage nach der Messung vollständig entfernen. |
|
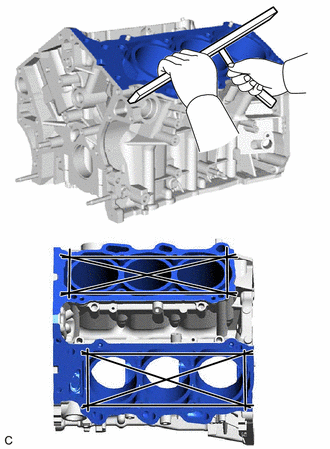
3. ZYLINDERBLOCK AUF VERZUG PRÜFEN
(a) Mit einem Präzisionslineal und einer Fühlerlehre die Flächen prüfen, die die Zylinderkopfdichtung berühren, ob sie verzogen sind. Maximaler Verzug: 0.07 mm (0.00276 in.) HINWEIS: Liegt der Verzug über dem Maximalwert, die Zylinderblock-Baugruppe ersetzen. |
 |
4. ZYLINDERBOHRUNG PRÜFEN
(a) Mit einer Zylinderbohrungs-Messuhr den Bohrungsdurchmesser an den Positionen (A) und (B) in Querrichtung und Axialrichtung messen.
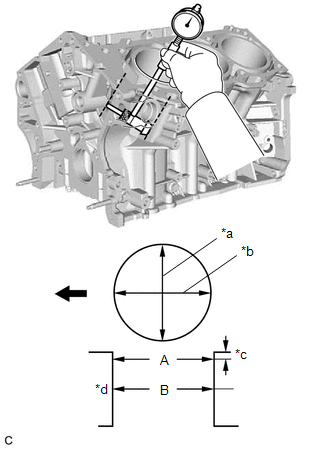
*a |
Querrichtung |
*b |
Axialrichtung |
*c |
10 mm (0.394 in.) |
*d |
Mitte |
|
Motorvorderseite |
Referenzdurchmesser (Neuteile):
94.000 bis 94.012 mm (3.70078 bis 3.70125 in.)
Maximaler Durchmesser:
94.130 mm (3.70590 in.)
HINWEIS:
Liegt der Mittelwert der 4 Messstellen über dem Maximalwert, die Zylinderblock-Baugruppe ersetzen.
5. KOLBEN PRÜFEN
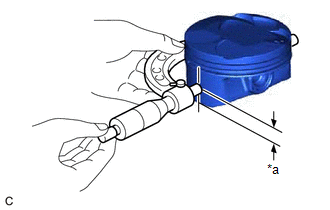
(a) Mit einem Messschraubenmikrometer den Kolbendurchmesser rechtwinklig zur Kolbenmittellinie an der Stelle messen, deren Abstand von der Kolbenunterkante dem Vorgabewert entspricht. Abstand: 9.2 mm (0.362 in.) Referenzdurchmesser (Neuteile): 93.962 bis 93.992 mm (3.69928 bis 3.70047 in.) Minimaler Durchmesser: 93.830 mm (3.69409 in.) HINWEIS: Wenn der Kolbendurchmesser kleiner als der Minimalwert ist, Kolben und Kolbenbolzen nur als Satz ersetzen. |
|
6. KOLBENLAUFSPIEL PRÜFEN
(a) Den Zylinderbohrungsdurchmesser in Querrichtung messen.
(b) Den Kolbendurchmesser-Messwert vom Zylinderbohrungs-Messwert subtrahieren.
Referenz-Ölspiel (Neuteile):
0.008 bis 0.050 mm (0.000315 bis 0.00197 in.)
Maximales Lagerspiel:
0.075 mm (0.00295 in.)
HINWEIS:
Wenn das Kolbenspiel größer als der Maximalwert ist, alle Kolben ersetzen. Falls erforderlich, die Zylinderblock-Baugruppe ersetzen.
7. RINGNUTSPIEL PRÜFEN
(a) Mit einer Fühlerlehre das Spiel zwischen einem neuen Kolbenringsatz und der Wand der Ringnut messen. Standard-Ringnutspiel:
HINWEIS: Entspricht das Spiel nicht den Vorgaben, den Kolben ersetzen. |
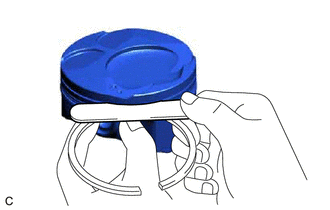 |
8. KOLBENBOLZEN-LAGERSPIEL PRÜFEN
(a) Mit einer Innenmessschraube den Innendurchmesser der Kolbenbolzenbohrung messen. Standard-Innendurchmesser der Kolbenbolzenbohrung:
|
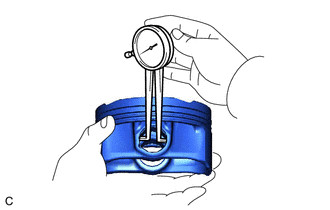 |
(b) Mit einer Messschraube den Kolbenbolzendurchmesser messen. Standard-Durchmesser des Kolbenbolzens:
|
|
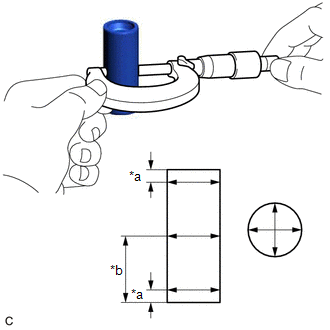
(c) Den Messwert des Kolbenbolzendurchmessers vom Messwert des Durchmessers der Kolbenbolzenbohrung subtrahieren.
Standard-Lagerspiel:
-0.002 bis 0.004 mm (-0.0000787 bis 0.000157 in.)
Maximales Lagerspiel:
0,015 mm (0,000591 Zoll)
HINWEIS:
Wenn das Öl-Spiel größer als der Maximalwert ist, Kolben und Kolbenbolzen als Satz ersetzen.
(d) Mit einer Innenmessuhr den Innendurchmesser der Pleuel-Kleinendbuchse messen. Standard-Innendurchmesser Buchse:
|
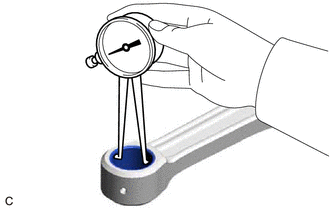 |
(e) Den Kolbenbolzendurchmesser vom Innendurchmesser der Buchse subtrahieren. Standard-Lagerspiel: 0.005 bis 0.011 mm (0.000197 bis 0.000433 in.) Maximales Lagerspiel: 0.030 mm (0.00118 in.) HINWEIS:
|
|
9. KOLBENRING-STOSSSPIEL PRÜFEN
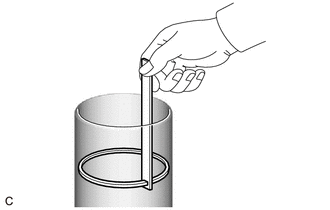
(a) Kolbenring in die Zylinderbohrung einsetzen.
(b) Mit einem Kolben den Kolbenring etwas über das untere Ende des Ringlaufs hinaus einschieben, 110 mm (4.33 in.) von der Oberkante der Zylinderblock-Baugruppe entfernt. |
|
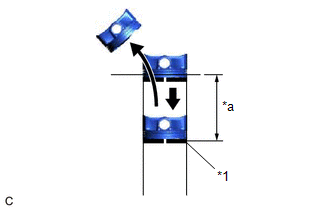
(c) Mit einer Fühlerlehre das Stoßspiel messen. Standard-Ringstoßspiel:
Maximales Stoßspiel:
HINWEIS: Wenn das Stoßspiel größer als der Maximalwert ist, den Kolbenring ersetzen. Wenn das Stoßspiel auch mit einem neuen Kolbenring größer als der Maximalwert ist, die Zylinderblock-Baugruppe ersetzen. |
 |
10. AXIALSPIEL DER KURBELWELLE PRÜFEN
(a) Die Kurbelwellen-Lagerdeckel montieren.
Hier klicken
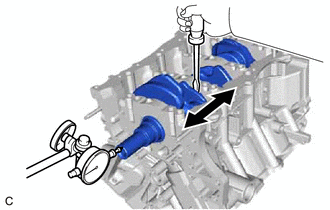
(b) Mit einer Messuhr das Axialspiel messen, während die Kurbelwelle mit einem Schraubendreher vor- und zurückgehebelt wird. Standard-Axialspiel: 0.04 bis 0.24 mm (0.00157 bis 0.00945 in.) Maximales Axialspiel: 0,30 mm (0,0118 Zoll) Standard-Dicke der Axial-Anlaufscheiben: 2.43 bis 2.48 mm (0.0957 bis 0.0976 in.) HINWEIS: Wenn das Axialspiel größer als der Maximalwert ist, den Satz Kurbelwellen-Anlaufscheiben ersetzen. Falls erforderlich, die Kurbelwelle ersetzen. |
 |
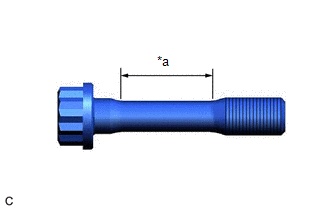
11. PLEUELSCHRAUBE PRÜFEN
(a) Den Durchmesser der Pleuelschraube mit einer Schieblehre an mehreren Stellen im in der Abbildung gezeigten Bereich messen. Standard-Durchmesser: 7.2 bis 7.3 mm (0.283 bis 0.287 in.) Minimaler Durchmesser: 7,0 mm (0,276 in.) HINWEIS:
|
|
12. KURBELWELLE PRÜFEN
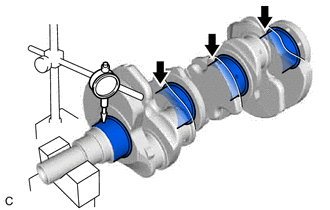
(a) Auf Schlag prüfen.
(1) Den Kurbelwellenzapfen reinigen.
(2) Die Kurbelwelle auf V-Blöcke legen.
(3) Mit einer Messuhr den Rundlauf in der Mitte jedes Lagerzapfens messen. Maximaler Rundlauf: 0,06 mm (0,00236 in.) HINWEIS: Wenn der Schlag größer als der Maximalwert ist, die Kurbelwelle ersetzen. |
 |
(b) Hauptlagerzapfen prüfen.
(1) Mit einer Bügelmessschraube den Durchmesser jedes Hauptlagerzapfens messen. Standard-Zapfendurchmesser: 60.988 bis 61.000 mm (2.40110 bis 2.40157 in.) HINWEIS: Wenn der Durchmesser nicht den Vorgaben entspricht, das Öl-Spiel prüfen. Falls nötig, die Kurbelwelle ersetzen. |
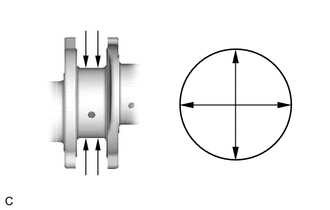 |
(2) Jeden Hauptlagerzapfen auf Konizität und Unrundheit prüfen, wie in der Abbildung gezeigt.
Maximale Konizität und Unrundheit:
0,02 mm (0,000787 in.)
HINWEIS:
Wenn die Konizität oder Unrundheit größer als der Maximalwert ist, die Kurbelwelle ersetzen.
(c) Hubzapfen prüfen.
(1) Mit einer Bügelmessschraube den Durchmesser jedes Hubzapfens messen. Standard-Durchmesser des Hubzapfens: 52.992 bis 53.000 mm (2.08630 bis 2.08661 in.) HINWEIS: Wenn der Durchmesser nicht den Vorgaben entspricht, das Öl-Spiel prüfen. Falls nötig, die Kurbelwelle ersetzen. |
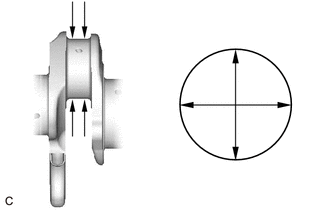 |
(2) Jeden Hubzapfen wie in der Abbildung gezeigt auf Konizität und Unrundheit prüfen.
Maximale Konizität und Unrundheit:
0,02 mm (0,000787 in.)
HINWEIS:
Wenn die Konizität oder Unrundheit größer als der Maximalwert ist, die Kurbelwelle ersetzen.
13. ÖLLAGERSPIEL DER KURBELWELLE PRÜFEN
(a) Kurbelwellen-Lagerzapfen und Kurbelwellenlager auf Lochfraß oder Riefen prüfen.
(b) Die Kurbelwellenlager einbauen.
Hier klicken
(c) Den Satz Kurbelwellen-Anlaufscheiben montieren.
Hier klicken
(d) Die Kurbelwelle auf die Zylinderblock-Baugruppe legen.
(e) Über jeden Lagerzapfen einen Plastigage-Streifen auflegen. |
|
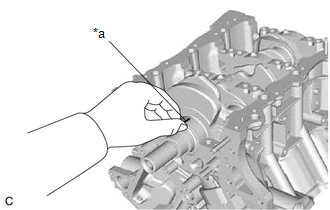
(f) Die vorderen Markierungen und Nummern prüfen und die Kurbelwellen-Lagerdeckel auf der Zylinderblock-Baugruppe montieren.
HINWEIS:
Auf jedem Kurbelwellen-Lagerdeckel ist eine Nummer eingeprägt, die die Einbauposition angibt.
(g) Die Kurbelwellen-Lagerdeckel montieren.
Hier klicken
HINWEIS:
Kurbelwelle nicht drehen.
(h) Die Kurbelwellen-Lagerdeckel entfernen.
Hier klicken
(i) Das Plastigage an seiner breitesten Stelle messen. Standard-Lagerspiel:
Maximales Lagerspiel:
HINWEIS: Die Plastigage nach der Messung vollständig entfernen. HINWEIS: Wenn das Lagerspiel größer als der Maximalwert ist, die Kurbelwellenlager ersetzen. Falls erforderlich, die Kurbelwelle ersetzen. |
|
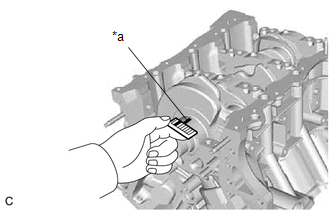
(j) Beim Ersetzen eines Kurbelwellenlagers ein neues Lager mit derselben Nummer auswählen. Lässt sich die Nummer des Kurbelwellenlagers nicht feststellen, das richtige Kurbelwellenlager ermitteln, indem die auf dem Zylinderblock-Subassembly und der Kurbelwelle eingeprägten Nummern addiert werden. Anschließend die passende Lagernummer aus der folgenden Tabelle entnehmen. Es gibt 5 Größen von Standard-Kurbelwellenlagern, entsprechend gekennzeichnet mit "1", "2", "3", "4" oder "5".
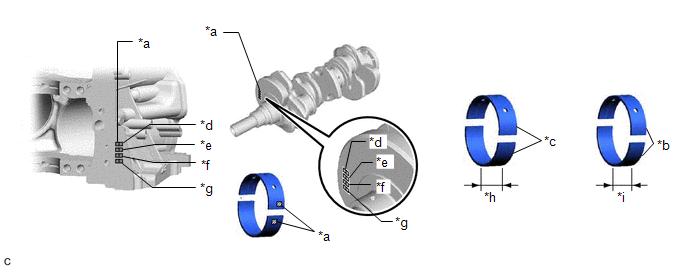
*a |
Nummernmarkierung |
*b |
Nr. 2 und Nr. 3 Kurbelwellenlager |
*c |
Nr. 1 und Nr. 4 Kurbelwellenlager |
*d |
Nr. 1 |
*e |
Nr. 2 |
*f |
Nr. 3 |
*g |
Nr. 4 |
*h |
20,9 mm (0,823 in.) |
*i |
17,9 mm (0,705 in.) |
- |
- |
Kurbelwellenlager:
Zylinderblock-Subassembly + Kurbelwelle | Zu verwendendes oberes Kurbelwellenlager | Zu verwendendes unteres Kurbelwellenlager |
|---|---|---|
0 bis 3 |
"1" |
"1" |
4 bis 6 |
"1" |
"2" |
7 bis 9 |
"2" |
"2" |
10 bis 12 |
"2" |
"3" |
13 bis 15 |
"3" |
"3" |
16 bis 18 |
"3" |
"4" |
19 bis 21 |
"4" |
"4" |
22 bis 24 |
"4" |
"5" |
25 bis 28 |
"5" |
"5" |
HINWEIS:
BEISPIEL: Zylinderblock-Subassembly "12" + Kurbelwelle "06" = Gesamtzahl 18 (oberes Lager "3" und unteres Lager "4" verwenden)
Durchmesser der Kurbelwellen-Hauptlagerzapfen:
Kennzeichnung | Durchmesser |
|---|---|
"00" |
60,999 bis 61,000 mm (2,40153 bis 2,40157 in.) |
"01" |
60,998 bis 60,999 mm (2,40149 bis 2,40153 in.) |
"02" |
60,997 bis 60,998 mm (2,40145 bis 2,40149 in.) |
"03" |
60,996 bis 60,997 mm (2,40141 bis 2,40145 in.) |
"04" |
60,995 bis 60,996 mm (2,40137 bis 2,40141 in.) |
"05" |
60,994 bis 60,995 mm (2,40133 bis 2,40137 in.) |
"06" |
60,993 bis 60,994 mm (2,40129 bis 2,40133 in.) |
"07" |
60,992 bis 60,993 mm (2,40126 bis 2,40129 in.) |
"08" |
60,991 bis 60,992 mm (2,40122 bis 2,40126 in.) |
"09" |
60,990 bis 60,991 mm (2,40118 bis 2,40122 in.) |
"10" |
60,989 bis 60,990 mm (2,40114 bis 2,40118 in.) |
"11" |
60,988 bis 60,989 mm (2,40110 bis 2,40114 in.) |
Standard-Mittenwanddicke des oberen Kurbelwellenlagers (Nr. 1 und Nr. 4 Lagerzapfen):
Kennzeichnung | Vorgegebene Bedingung |
|---|---|
"1" |
2,497 bis 2,500 mm (0,09831 bis 0,09843 in.) |
"2" |
2,501 bis 2,503 mm (0,09846 bis 0,09854 in.) |
"3" |
2,504 bis 2,506 mm (0,09858 bis 0,09866 in.) |
"4" |
2,507 bis 2,509 mm (0,09870 bis 0,09878 in.) |
"5" |
2,510 bis 2,512 mm (0,09882 bis 0,09890 in.) |
Standard-Mittenwanddicke des unteren Kurbelwellenlagers (Nr. 1 und Nr. 4 Lagerzapfen):
Kennzeichnung | Vorgegebene Bedingung |
|---|---|
"1" |
2,478 bis 2,481 mm (0,09756 bis 0,09768 in.) |
"2" |
2,482 bis 2,484 mm (0,09772 bis 0,09780 in.) |
"3" |
2,485 bis 2,487 mm (0,09783 bis 0,09791 in.) |
"4" |
2,488 bis 2,490 mm (0,09795 bis 0,09803 in.) |
"5" |
2,491 bis 2,493 mm (0,09807 bis 0,09815 in.) |
Standard-Mittenwanddicke des oberen Kurbelwellenlagers (Nr. 2 und Nr. 3 Lagerzapfen):
Kennzeichnung | Vorgegebene Bedingung |
|---|---|
"1" |
2,476 bis 2,479 mm (0,09748 bis 0,09760 in.) |
"2" |
2,480 bis 2,482 mm (0,09764 bis 0,09772 in.) |
"3" |
2,483 bis 2,485 mm (0,09776 bis 0,09783 in.) |
"4" |
2,486 bis 2,488 mm (0,09787 bis 0,09795 in.) |
"5" |
2,489 bis 2,491 mm (0,09799 bis 0,09807 in.) |
Standard-Mittenwanddicke des unteren Kurbelwellenlagers (Nr. 2 und Nr. 3 Lagerzapfen):
Kennzeichnung | Vorgegebene Bedingung |
|---|---|
"1" |
2,493 bis 2,496 mm (0,09815 bis 0,09827 in.) |
"2" |
2,497 bis 2,499 mm (0,09831 bis 0,09839 in.) |
"3" |
2,500 bis 2,502 mm (0,09843 bis 0,09850 in.) |
"4" |
2,503 bis 2,505 mm (0,09854 bis 0,09862 in.) |
"5" |
2,506 bis 2,508 mm (0,09866 bis 0,09874 in.) |
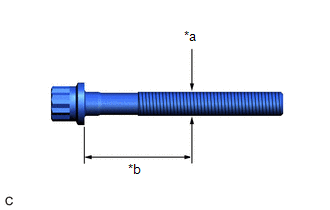
14. KURBELWELLENLAGERDECKEL-SCHRAUBEN PRÜFEN
(a) Mit einer Schieblehre den Gewindedurchmesser an der Messstelle messen. Standard-Durchmesser: 10,8 bis 11,0 mm (0,425 bis 0,433 in.) Minimaler Durchmesser: 10,7 mm (0,421 in.) Messstelle (Abstand von der Auflagefläche): 40 mm (1.57 in.) HINWEIS:
|
|
15. ÖLSPRITZDÜSE NR. 1 BAUGRUPPE PRÜFEN
(a) Das Rückschlagventil mit einem Stift eindrücken und prüfen, ob es nicht klemmt. HINWEIS: Klemmt das Rückschlagventil, die Ölspritzdüse Nr. 1 Baugruppe ersetzen. |
|
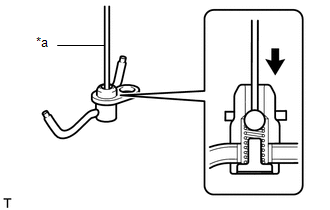
(b) Mit einem Stift das Rückschlagventil eindrücken, um zu prüfen, ob es sich leichtgängig bewegt.
HINWEIS:
Läuft das Rückschlagventil nicht leichtgängig, die Ölspritzdüse Nr. 1 Baugruppe reinigen oder ersetzen.
(c) (A) abdecken und Luft in (B) blasen. Prüfen, dass keine Luft durch (C) entweicht. Die Prüfung erneut durchführen, dabei (B) abdecken und Luft in (A) blasen. HINWEIS: Entweicht Luft, die Ölspritzdüse Nr. 1 Baugruppe reinigen oder ersetzen. |
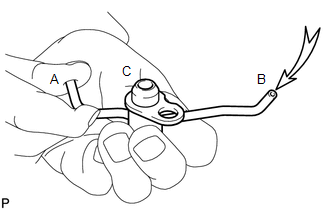 |
(d) (A) abdecken, das Rückschlagventil drücken und Luft in (B) blasen. Prüfen, dass Luft durch (C) strömt. Die Prüfung erneut durchführen, dabei (B) abdecken, das Rückschlagventil drücken und Luft in (A) blasen. HINWEIS: Strömt keine Luft durch (C), die Ölspritzdüse Nr. 1 Baugruppe reinigen oder ersetzen. |
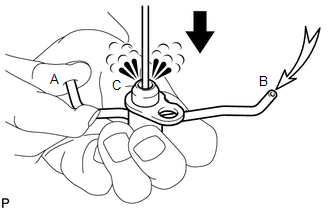 |
Vorsichtsmaßnahmen
VORSICHTSMASSNAHMEN
HINWEIS:
- Stellen jenseits der 1/100 mm (1/1000 in.) bei Standard-, Mindest- und Maximalwerten dienen nur als Richtwert.
- Wenn bei einer Prüfung sowohl Standard- als auch Maximal- oder Minimalwerte angegeben sind, dient der Standardwert nur als Richtwert. Die Beurteilung erfolgt anhand der Maximal- und Minimalwerte.
Zusammenbau
MONTAGE
ARBEITSSCHRITTE
1. ÖLSPRITZDÜSE NR. 1 BAUGRUPPE EINBAUEN
(a) Mit einem 5-mm-Innensechskantschlüssel die 3 Ölspritzdüsen Nr. 1 Baugruppen mit den 3 Schrauben am Zylinderblock-Subassembly montieren. Drehmoment: 9 N·m {92 kgf·cm, 80 in·lbf} |
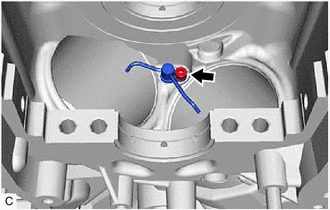 |
2. KOLBEN EINBAUEN
HINWEIS:
Dieses Verfahren nur durchführen, wenn der Sicherungsring der Kolbenbolzenbohrung (Rückseite) ersetzt werden muss.
(a) Mit einem Schraubendreher einen neuen Kolbenbolzen-Sicherungsring (hintere Seite) an einem Ende der Kolbenbolzenbohrung einsetzen.
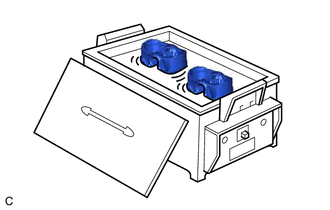
(b) Den Kolben allmählich auf etwa 80 °C erwärmen. |
 |
(c) Den Kolbenbolzen mit Motoröl benetzen.
VORSICHT:
Unbedingt Schutzhandschuhe tragen.
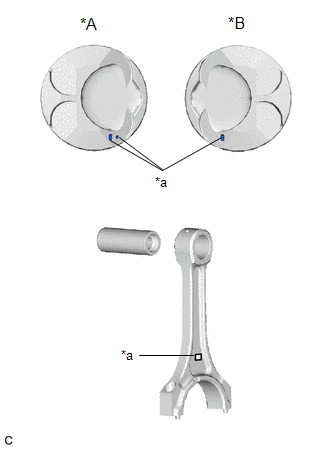
(d) Die vorderen Markierungen der Baugruppe aus Kolben und Pleuel ausrichten und den Kolbenbolzen mit dem Daumen einschieben. HINWEIS: Kolben und Kolbenbolzen sind ein Paar. |
|
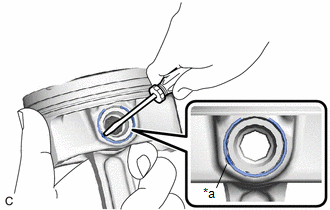
(e) Mit einem Schraubendreher einen neuen Kolbenbolzen-Sicherungsring am anderen Ende der Kolbenbolzenbohrung einsetzen. HINWEIS: Sicherstellen, dass das Stoßende des Kolbenbolzen-Sicherungsrings nicht mit der Aussparung der Kolbenbolzenbohrung fluchtet. |
|
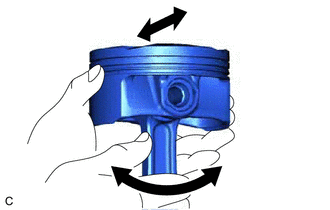
(f) Passung zwischen Kolben und Kolbenbolzen prüfen. (1) Pleuel auf dem Kolbenbolzen hin- und herbewegen. Passung prüfen. HINWEIS: Wenn ungewöhnliche Bewegung spürbar ist, Kolben und Kolbenbolzen nur als Satz ersetzen. (2) Kolben auf dem Kolbenbolzen hin- und herdrehen. Passung prüfen. HINWEIS:
|
 |
3. KOLBENRINGSATZ EINBAUEN
(a) Ölabstreiferfeder und 2 Schienen von Hand einbauen.
(b) Mit einem Kolbenringspreizer den 1. Verdichtungsring und den 2. Verdichtungsring wie in der Abbildung gezeigt einbauen. HINWEIS:
|
|
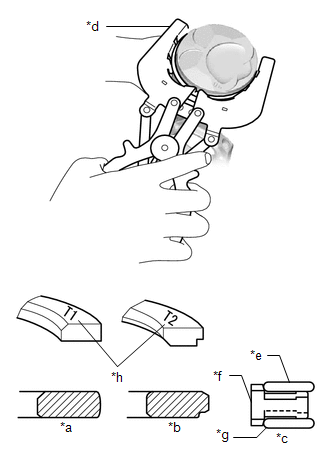
(c) Den Kolbenringsatz so positionieren, dass die Ringstöße wie in der Abbildung gezeigt liegen. HINWEIS: Die Ringstöße nicht fluchten lassen. HINWEIS: Nach dem Austausch des Kolbenrings die Prüfung nach der Reparatur durchführen. Hier klicken |
|
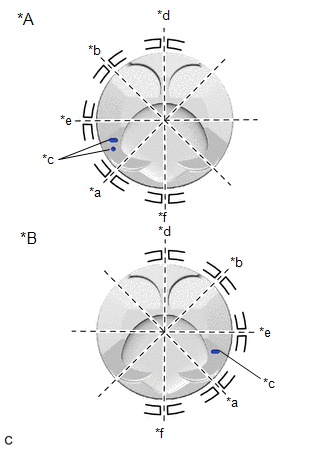
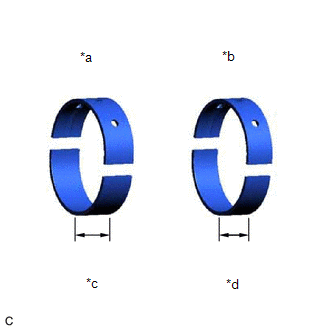
4. KURBELWELLENLAGER EINBAUEN
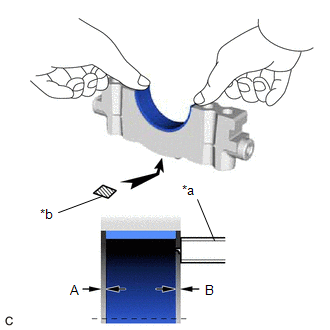
(a) Die Hauptlagerzapfen und beide Flächen der Kurbelwellenlager reinigen. HINWEIS: Kurbelwellenlager sind in Breiten von 17.9 mm (0.705 in.) und 20.9 mm (0.823 in.) erhältlich. Die Kurbelwellenlager mit 20.9 mm (0.823 in.) an den Hauptlagerpositionen Nr. 1 und Nr. 4 des Zylinderblocks einbauen. Die Kurbelwellenlager mit 17.9 mm (0.705 in.) an den Positionen Nr. 2 und Nr. 3 einbauen. |
|
(b) Die oberen Kurbelwellenlager einbauen. (1) Die oberen Kurbelwellenlager wie in der Abbildung gezeigt in die Zylinderblock-Baugruppe einbauen. HINWEIS:
|
|
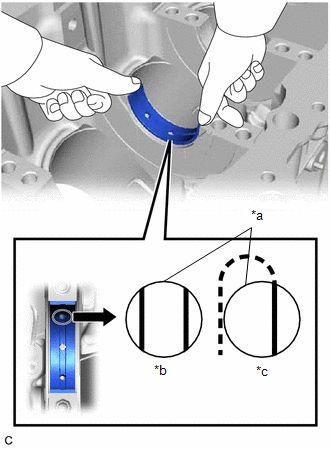
(c) Die unteren Kurbelwellenlager einbauen. (1) Die unteren Kurbelwellenlager in die Kurbelwellenlagerdeckel einbauen. (2) Mit einer Schieblehre den Abstand zwischen der Kante des Kurbelwellenlagerdeckels und der Kante des unteren Kurbelwellenlagers messen. Differenz zwischen (A) und (B): 0,7 mm (0,0276 in.) oder weniger HINWEIS:
|
|
5. KURBELWELLEN-AXIALSCHEIBENSATZ EINBAUEN
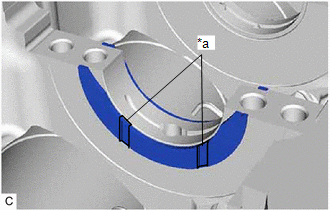
(a) Den Kurbelwellen-Axialscheibensatz mit Motoröl benetzen.
(b) Den Kurbelwellen-Axialscheibensatz unter der Hauptlagerposition Nr. 2 der Zylinderblock-Baugruppe mit den Ölnuten nach außen zeigend einbauen. |
|
6. KURBELWELLE EINBAUEN
(a) Die Kurbelwellenlager mit Motoröl benetzen und danach die Kurbelwelle auf die Zylinderblock-Baugruppe legen.
(b) Die Nasen und Nummern der Kurbelwellenlagerdeckel prüfen und die 4 Kurbelwellenlagerdeckel auf der Zylinderblock-Baugruppe einbauen. HINWEIS: Auf jedem Kurbelwellen-Lagerdeckel ist eine Nummer eingeprägt, die die Einbauposition angibt. |
|
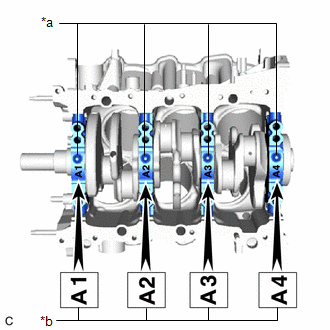
(c) Die Gewinde und die Unterseiten der Köpfe der Kurbelwellenlagerdeckel-Befestigungsschrauben dünn mit Motoröl einölen.
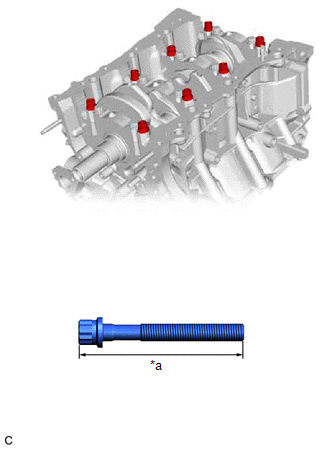
(d) Die 8 Kurbelwellenlagerdeckel-Befestigungsschrauben an den inneren Positionen vorläufig einsetzen. Schraubenlänge: 100 bis 102 mm (3.94 bis 4.02 in.) |
|
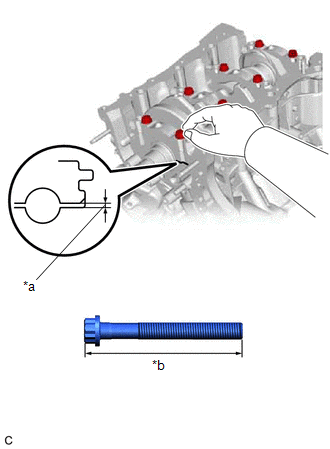
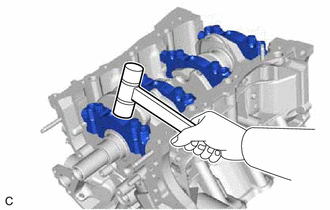
(e) Den Kurbelwellenlagerdeckel mit der Hand drücken, bis das Spiel zwischen Kurbelwellenlagerdeckel und Zylinderblock-Baugruppe weniger als 6 mm (0.236 in.) beträgt. Dabei die 2 inneren Kurbelwellenlagerdeckel-Befestigungsschrauben als Führung verwenden.
(f) Mit einem Kunststoffhammer den Kurbelwellenlagerdeckel leicht anschlagen, um einen korrekten Sitz sicherzustellen. |
 |
(g) Die Gewinde und die Unterseiten der Köpfe der 8 Kurbelwellenlagerdeckel-Befestigungsschrauben dünn mit Motoröl einölen.
(h) Die 8 Kurbelwellenlagerdeckel-Befestigungsschrauben an den äußeren Positionen vorläufig einsetzen. Schraubenlänge: 105.5 bis 107.5 mm (4.15 bis 4.23 in.) |
|
(i) Die Kurbelwellenlagerdeckel-Befestigungsschrauben einbauen.
HINWEIS:
Die Kurbelwellenlagerdeckel-Schrauben werden in 2 Schritten stufenweise angezogen.
(j) Schritt 1:
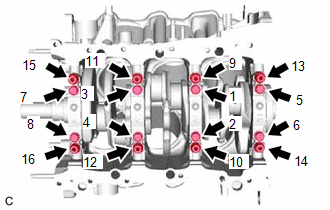
(1) Die 16 Kurbelwellenlagerdeckel-Befestigungsschrauben in mehreren Schritten gleichmäßig in der in der Abbildung gezeigten Reihenfolge anziehen. Drehmoment: 61 N·m {622 kgf·cm, 45 ft·lbf} HINWEIS: Falls eine Kurbelwellenlagerdeckel-Schraube nicht auf das vorgeschriebene Drehmoment angezogen werden kann, durch eine neue ersetzen. |
 |
(k) Schritt 2:
(1) Die Vorderseite der Kurbelwellenlagerdeckel-Befestigungsschrauben mit Farbe markieren.
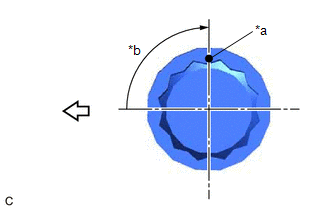
*a |
Farbmarkierung |
*b |
90° drehen |
 |
Motorvorderseite |
(2) Die Kurbelwellenlagerdeckel-Befestigungsschrauben in der in der Abbildung gezeigten Reihenfolge um 90° weiterdrehen.
(3) Prüfen, ob die Farbmarkierungen jetzt um 90° zur Vorderseite versetzt stehen.
(l) 8 neue Dichtscheiben einbauen und die 8 Kurbelwellenlagerdeckel-Befestigungsschrauben in mehreren Schritten gleichmäßig in der in der Abbildung gezeigten Reihenfolge anziehen. Drehmoment: 52 N·m {525 kgf·cm, 38 ft·lbf} |
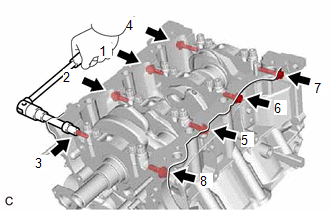 |
(m) Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
(n) Das Kurbelwellen-Axialspiel prüfen.
Hier klicken
7. PLEUELLAGER EINBAUEN
(a) Die Pleuellager in die Pleuel-Baugruppe und den Pleueldeckel einbauen.
(b) Mit einer Schieblehre den Abstand zwischen den Kanten der Pleuel-Baugruppe, den Kanten des Pleueldeckels und der Kante des Pleuellagers messen. Differenz zwischen (A) und (B): 0,7 mm (0,0276 in.) oder weniger HINWEIS: Kein Motoröl auf die Pleuellager oder die Kontaktflächen auftragen. |
|
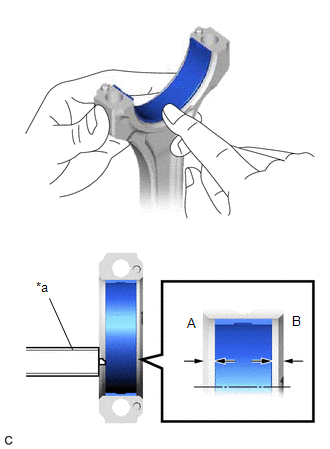
8. KOLBEN-BAUGRUPPE MIT PLEUEL EINBAUEN
(a) Motorenöl auf die Zylinderwände, die Kolben und die Oberflächen der Pleuellager auftragen.
(b) Den Kolbenringsatz so positionieren, dass die Ringstöße wie in der Abbildung gezeigt liegen. HINWEIS: Die Ringstöße nicht fluchten lassen. |
|
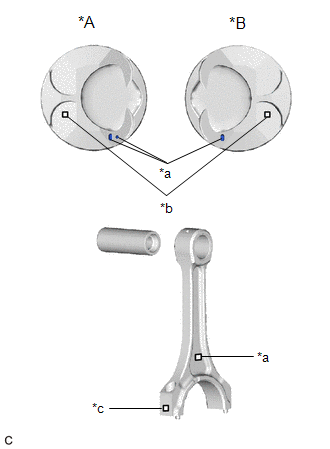
(c) Mit einem Kolbenringspanner die Kolben- und Pleuel-Baugruppe in den Zylinder schieben, wobei die Vordermarkierung des Kolbens zur Motorvorderseite zeigt.
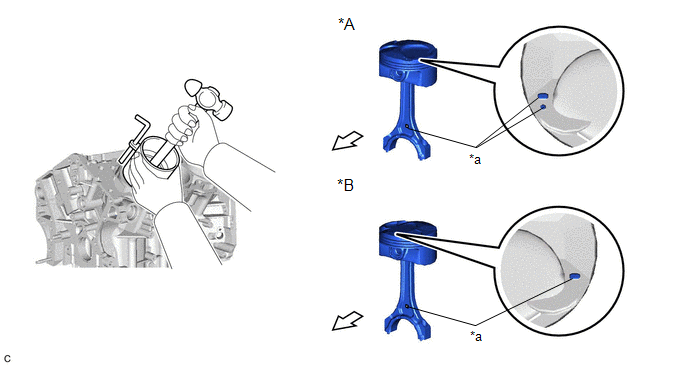
*A |
für Bank 1 |
*B |
für Bank 2 |
*a |
Vorderseitenmarkierung |
- |
- |
|
Motorvorderseite |
- |
- |
HINWEIS:
Den Pleueldeckel der Pleuel-Baugruppe zuordnen.
(d) Prüfen, ob die Vordermarkierung des Pleueldeckels zur Motorvorderseite zeigt.
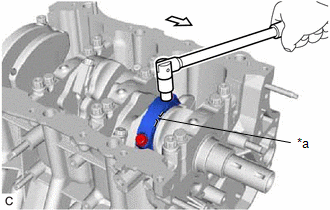
*a |
Vorderseitenmarkierung |
|
Motorvorderseite |
(e) Die Gewinde und die Unterseiten der Köpfe der Pleuelschrauben dünn mit Motoröl einölen.
(f) Die 2 Pleuelschrauben einbauen.
HINWEIS:
Die Pleuelschrauben werden in 2 Stufen angezogen.
(g) Schritt 1:
(1) Die 2 Pleuelschrauben in mehreren Schritten wechselseitig anziehen. Drehmoment: 24 N·m {250 kgf·cm, 18 ft·lbf} |
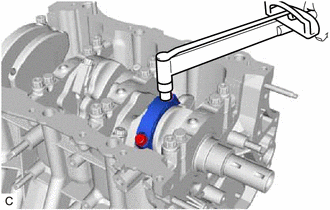 |
(h) Schritt 2:
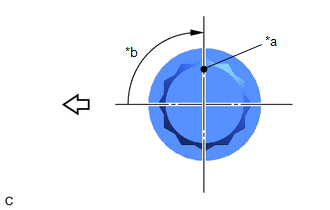
*a |
Farbmarkierung |
*b |
90° drehen |
|
Motorvorderseite |
(1) Die Vorderseite jeder Pleuelschraube mit Farbe markieren.
(2) Die Pleuelschrauben wie in der Abbildung gezeigt um weitere 90° anziehen.
(3) Prüfen, ob die Farbmarkierungen jetzt um 90° zur Vorderseite versetzt stehen.
(i) Prüfen, ob sich die Kurbelwelle leichtgängig dreht.
(j) Das Pleuel-Axialspiel prüfen.
Hier klicken
Austausch
AUSTAUSCH
ARBEITSSCHRITTE
1. ZYLINDERSTIFT ERSETZEN
HINWEIS:
Falls ein Passstift verformt ist, durch einen neuen ersetzen.
(a) Neue Passstifte mit einem Kunststoffhammer in die Zylinderblock-Baugruppe einschlagen.
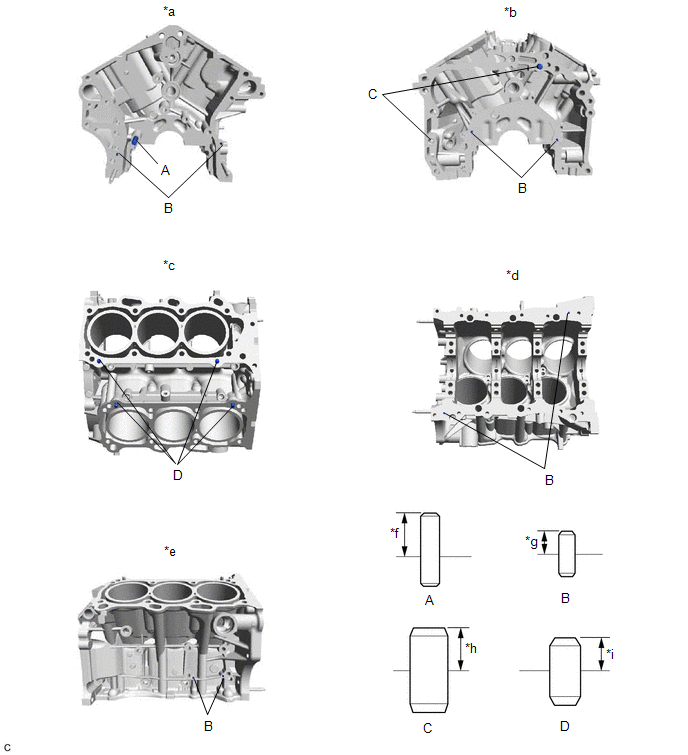
*a |
Vorderseite |
*b |
Rückseite |
*c |
Oberseite |
*d |
Unterseite |
*e |
Rechte Seite |
*f |
23 mm (0.906 in.) |
*g |
6 mm (0,236 in.) |
*h |
11 mm (0,433 in.) |
*i |
9 mm (0,354 in.) |
- |
- |
Standard-Überstandshöhe:
Punkt | Vorgegebene Bedingung |
|---|---|
Stift (A) |
23 mm (0.906 in.) |
Stift (B) |
6 mm (0,236 in.) |
Stift (C) |
11 mm (0,433 in.) |
Stift (D) |
9 mm (0,354 in.) |
2. STIFTSCHRAUBE ERSETZEN
HINWEIS:
Wenn ein Stehbolzen verformt ist oder die Gewinde beschädigt sind, den Stehbolzen ersetzen.
(a) Mit den TORX-Steckschlüsseln E8 und E10 die Stiftschrauben in die Zylinderblock-Baugruppe einschrauben.
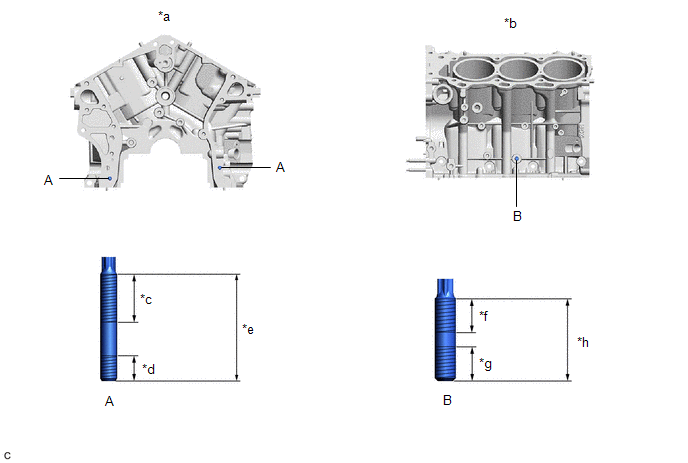
*a |
Vorderseite |
*b |
Linke Seite |
*c |
24 mm (0.9449 in.) |
*d |
12 mm (0.4724 in.) |
*e |
52 mm (2.05 in.) |
*f |
23 mm (0.906 in.) |
*g |
15 mm (0.591 in.) |
*h |
40 mm (1.57 in.) |
Drehmoment:
10 N·m {102 kgf·cm, 7 ft·lbf}
3. PLEUELKLEINLAGERBUCHSE ERSETZEN
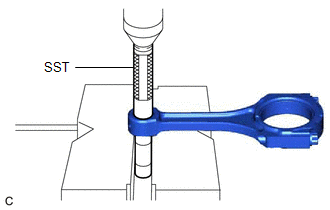
(a) Mit SST und einer Presse die Pleuelkleinlagerbuchse herauspressen. SST: 09222-30010 |
 |
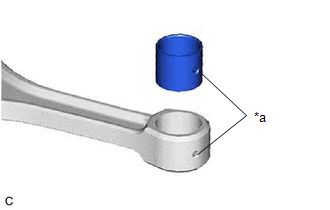
(b) Die Ölbohrung einer neuen Pleuelkleinlagerbuchse mit der Ölbohrung des Pleuels fluchten lassen. |
|
(c) Mit SST und einer Presse die Pleuelkleinlagerbuchse einpressen. SST: 09222-30010 |
|
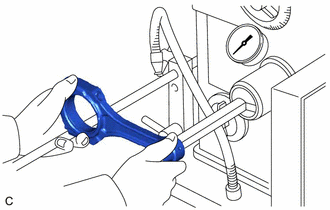
(d) Mit einem Schleifgerät für Kolbenbolzenbohrungen die Pleuelkleinlagerbuchse honen, um das Standard-Ölspiel zwischen Pleuelkleinlagerbuchse und Kolbenbolzen zu erreichen. Standard-Lagerspiel: 0.005 bis 0.011 mm (0.000197 bis 0.000433 in.) |
 |
(e) Den Kolbenbolzen mit Motoröl benetzen und mit dem Daumen in das Pleuel schieben.
HINWEIS:
Prüfen Sie, ob der Kolbenbolzen bei normaler Raumtemperatur passt.