Инструкции по ремонту кузова
- Содержание группы «Кузов, общие данные»
- Слепая заклепка
- Склеивание окрашенных/грунтованных поверхностей
- Склеивание стали со сталью
- Контрольный список для переднего сиденья
- Защита от коррозии
- Винты EMC
- Контрольные размеры выравнивания рамы, кузов
- Размеры зазоров, кузов
- Общие указания по лакокрасочным работам
- Общие указания по маркировке клейкими пленками
- Шлифовка алюминиевых деталей
- Шлифовка стальных деталей
- Работа с подушками безопасности и системами удержания
- Работа с электрооборудованием и электроникой
- Информация об опасностях
- Информация о металлической шпатлевке
- Информация об использовании чистящих средств/красок (средства индивидуальной защиты)
- Информация о защите автомобиля
- Монтажное решение для гайки-заклепки с цилиндрическим/шестигранным хвостовиком
- Установка полостного уплотнения с двухкомпонентной полиуретановой полостной пеной
- Установка полостного уплотнения (вспенивающегося)
- Установка полостного уплотнения (невспенивающегося)
- Материаловедение
- Указания по ремонту алюминиевых дисков
- Указания по клею K1
- Указания по клею K2
- Указания по клею K3
- Указания по клею K4
- Указания по клею K5
- Указания по клею K6
- Указания по работе с аппаратом высокого давления
- Указания по ремонту резьбы
- Указания по сливному шлангу люка/откидного люка крыши
- Указания по использованию инфракрасных нагревателей с регулировкой температуры
- Разъединение клеевых соединений
- Разъединение заклепочных соединений
- Разъединение сварных соединений
- Обзор пистолетов для картриджей с клеем
- Расположение фасонных деталей для полостного уплотнения
- Пробивные заклепки
- Стандарт качества
- Усиливающая накладка (клеевая)
- Усиливающая накладка со шпилькой (клеевая)
- Разъединение клеевых отбортованных швов
- Методы ремонта, этапы ремонта 1
- Ремонтное решение для гайки-заклепки с цилиндрическим/шестигранным хвостовиком
- Методы ремонта, этап ремонта 2
- Методы ремонта, этап ремонта 3
- Ремонт клипс для планки крыши
- Ремонт фар
- Ремонт пластмассовых деталей
- Стандарты запасных частей
- Замена слепых заклепок
- Техника безопасности при работе
- Правила техники безопасности при работе на автомобилях с функцией автоматического запуска и остановки двигателя (MSA)
- Правила техники безопасности при работе с магнитами
- Определение линии разреза с помощью шаблона
- Пайка стальных деталей
- Соединение стальных деталей склеиванием и точечной сваркой
- Пистолет для нанесения герметика полостей
- Нанесение идентификационного номера автомобиля (игольчатым штамповщиком)
- Правка алюминиевой детали наружной обшивки
- Правка алюминиевых деталей силовой конструкции
- Правка стальных деталей силовой конструкции
- Правка стальных деталей наружной обшивки
- Подкраска повреждений лакокрасочного покрытия
- Применение материалов в наружной обшивке
- Идентификационный номер автомобиля (VIN), общие сведения
- Приварка усиливающей пластины (листовая сталь)
- Сварка стальных деталей
- Работа с двухкомпонентной полиуретановой пеной для полостей
- Оборудование мастерской (автомобили BMW и MINI)
Содержание группы «Кузов, общие данные»
Перед началом ремонтных работ
- BMW i
Проверка кузова на наличие повреждений (например, после ДТП)
Общие указания
- Стандарт качества.
- ОБОРУДОВАНИЕ МАСТЕРСКОЙ
Правила техники безопасности
- ТЕХНИКА БЕЗОПАСНОСТИ ПРИ РАБОТЕ
- Информация о ЗАЩИТЕ АВТОМОБИЛЯ
- ИНФОРМАЦИЯ ОБ ОПАСНОСТЯХ
Материал/новая деталь
- МАТЕРИАЛОВЕДЕНИЕ
- РАСХОДНЫЕ МАТЕРИАЛЫ
- ПРИМЕНЕНИЕ МАТЕРИАЛОВ в наружной обшивке
Обращение с деталями
- ЭЛЕКТРООБОРУДОВАНИЕ, электроника и оптоволокно
- ПОВРЕЖДЕНИЯ ОТ ЗАТОПЛЕНИЯ
- Пассивная безопасность.
- ХОДОВАЯ ЧАСТЬ, ПОДВЕСКА И РУЛЕВОЕ УПРАВЛЕНИЕ
- Складная жёсткая крыша
- Автомобили с гибридным/электрическим приводом
- СИДЕНЬЯ/РЕМНИ БЕЗОПАСНОСТИ
- РЕМОНТ ДИСКОВ КОЛЁС
- РЕМОНТ ФАР
Размеры кузова
- РАЗМЕРЫ РАМЫ
- РАЗМЕРЫ ЗАЗОРОВ
Герметизация полостей
- Установка формованных деталей.
- ПОЛОЖЕНИЕ ФОРМОВАННЫХ ДЕТАЛЕЙ
Идентификационный номер автомобиля (VIN)
- ОБЩИЙ ИДЕНТИФИКАЦИОННЫЙ НОМЕР АВТОМОБИЛЯ
- ВВОД ИДЕНТИФИКАЦИОННОГО НОМЕРА АВТОМОБИЛЯ
Метод ремонта
- ЭТАП РЕМОНТА 1A
BMW/MINI/BMW i
- Замена болтовых деталей
- ЭТАП РЕМОНТА 1B
BMW/MINI/BMW i
- Ремонт наружной обшивки
- ЭТАП РЕМОНТА 2
BMW/MINI
- Склеивание и клепка
- Сварка сварочным аппаратом MAG
- без рихтовочного стенда
BMW i
- Ремонт модуля жизнеобеспечения
- Ремонт модуля привода
- без рихтовочного стенда
- ЭТАП РЕМОНТА 3
BMW/MINI
- Склеивание и клепка
- Сварка точечной сварочной установкой
- с рихтовочным стендом
BMW i
- Ремонт модуля жизнеобеспечения
- Ремонт модуля привода
- с рихтовочным стендом
Защита от коррозии
- ОБЩАЯ ИНФОРМАЦИЯ
Окраска
- ОБЩАЯ ИНФОРМАЦИЯ
- ИНФОРМАЦИОННЫЕ/ПРЕДУПРЕДИТЕЛЬНЫЕ ТАБЛИЧКИ
- Раздельная окраска отдельных деталей и секций
ПРИМЕЧАНИЯ К ТЕХНОЛОГИИ РЕМОНТА, ПРИМЕНЯЕМОЙ В ГРУППЕ 41
В кузовном ремонте применяются два различных способа ремонта.
Это сварка и склеивание/клепка.
Если в инструкции по ремонту не указан способ ремонта, всегда применяется сварка.
Способ ремонта склеиванием/клепкой всегда подробно описан в инструкции по ремонту.
Необходимо соблюдать стандарты качества.
Слепая заклепка
1.0 Рекомендуемые инструменты и оборудование
- Клепальные клещи для слепых заклепок
- Удлинитель для головки заклепки
Установка слепых заклепок:
- Размер заклепки см. в инструкции по ремонту.
- Расположите отверстия для слепых заклепок в соответствии с указаниями инструкции по ремонту. При необходимости перенесите положения слепых заклепок на новую деталь.
- Сверлите отверстия диаметром больше наружного диаметра заклёпки (например, Ø 4,2 мм для заклёпки 4 мм и Ø 6,8 мм для заклёпки 6,5 мм).
- Кромка отверстия должна быть ровной с обеих сторон. При необходимости зачистите и выровняйте поверхности (например, кромки соединений точечной клёпкой). Удалите заусенцы с отверстий.
- НАНЕСИТЕ КЛЕЙ.
- Вставьте вытяжную заклёпку. При необходимости удалите выступивший клей.
Установите инструмент для вытяжных заклёпок вертикально. При плохом доступе используйте удлинитель головки заклёпки.
- Расклепайте вытяжную заклёпку инструментом для вытяжных заклёпок. При загрязнении головки заклёпки клеем очистите её. Проникающий клей может повредить головку заклёпки.
- Загерметизируйте вытяжную заклёпку герметиком D1 (риск коррозии).
- После работ с лакокрасочным покрытием автомобиля загерметизируйте полости составом CAVITY PRESERVATION (риск коррозии).
Склеивание окрашенных/грунтованных поверхностей
ВАЖНО: Данные инструкции по ремонту применяются только к элементам наружной обшивки, но не к несущим конструкциям. К ним относятся наружная обшивка крыши, задняя панель, задние боковые панели и элементы пола багажного отделения. Следуйте инструкциям по ремонту для конкретного автомобиля. Используйте только описанный там способ ремонта! Соблюдайте правила техники безопасности.Обзор разделов:
- Оборудование
- Срок годности расходных материалов
- Подготовка поверхности
- Грунтовка для склеивания
- Время отверждения
- Последующая обработка
- Утилизация клея
1.0 Оборудование
- ОЧИСТИТЕЛЬ R1
- КЛЕЙ K5
- ПИСТОЛЕТ ДЛЯ КАРТРИДЖЕЙ
2.0 Срок годности расходных материалов:
- На картридже с клеем нанесена дата.
- Не используйте клей после этой даты.
3.0 Подготовка поверхности:
3.1 Подготовка поверхности на автомобиле (серийное состояние):
- Создайте ровную поверхность для склеивания (например, шлифовкой).
- Не шлифуйте поверхности для склеивания, загрунтованные грунтовкой.
Если поверхность для склеивания окрашена в цвет кузова, краску необходимо полностью удалить шлифовкой.
- При необходимости предварительно очистите поверхности для склеивания средством для удаления восковых составов полостей.
Очистите поверхности для склеивания очистителем R1.
- Дайте очищенным поверхностям высохнуть в течение примерно 5 мин.
Поверхности для склеивания должны быть полностью сухими.
3.2 Подготовка поверхности на автомобиле (замена склеиваемого элемента):
- Полностью удалите остатки клея с автомобиля. При необходимости снимите все старые усиливающие пластины (например, заднюю боковую панель).
- Не наносите грунтовку на участки поверхностей для склеивания! Клей плохо сцепляется с грунтовкой.
Если после правочных работ требуется грунтование, закройте поверхности для склеивания.
- При необходимости предварительно очистите поверхности для склеивания средством для удаления восковых составов полостей.
Очистите поверхности для склеивания очистителем R1.
- Дайте очищенным поверхностям высохнуть в течение примерно 5 мин.
Поверхности для склеивания должны быть полностью сухими.
3.3 Подготовка поверхности новой детали:
- Не удаляйте грунтовку с новой детали.
Не шлифуйте поверхности для склеивания.
- Очистите поверхности для склеивания очистителем R1.
- Дайте очищенным поверхностям высохнуть в течение примерно 5 мин.
Поверхности для склеивания должны быть полностью сухими.
4.0 Нанесение клея:
- Температура обработки картриджа с клеем: от 18 °C до 30 °C.
- Температура объекта, автомобиля и новых деталей, не менее 15 °C.
- Не используйте пневматический пистолет для картриджей.
- Вставьте картридж с клеем в пистолет, снимите колпачок и дайте выйти обоим компонентам клея. Равномерно выдавите компоненты клея и установите смесительную трубку.
- Дайте выйти примерно 10 см смешанного клея, затем сначала нанесите его на одну сторону поверхности для склеивания.
- После нанесения клея проверьте, не выступил ли компонент клея с обратной стороны картриджа. Если да, прекратите склеивание. Очистите новую деталь. Используйте новый картридж с клеем.
- Жизнеспособность смешанного клея около 2 ч. Смена смесителя необходима только в том случае, если через него не проходил материал в течение 30 мин.
- Соедините детали и зафиксируйте их в нужном положении.
- Удалите излишки клея.
5.0 Время отверждения:
- Не перемещайте автомобиль до полного отверждения клея.
Проверьте степень твердости клея ногтем.
Если клей невозможно продавить ногтем, автомобиль можно перемещать (без использования двигателя) для дальнейших работ (например, окраски).
- Прочность автомобиля для эксплуатации достигается через: 48 ч при температуре объекта не менее 15 °C (соответствует примерно 18 °C комнатной температуры).
Или через 1 ч в окрасочной камере (температура камеры 80 °C / температура объекта 60 °C).
- При использовании инфракрасных нагревателей следите за тем, чтобы температура объекта не превышала 85 °C.
Чрезмерно высокая температура разрушит клей.
- Немедленно удаляйте загрязнения от остатков клея.
Отверждённый клей можно удалить только механическим способом.
6.0 Последующая обработка:
- Загерметизируйте заново участки, которые по умолчанию герметизированы на заводе.
7.0 Утилизация клея:
- Отверждённый клей утилизируется как обычные отходы.
- Пустые картриджи с клеем утилизируются как обычные отходы.
- Неотверждённые клеи и смеси клея с растворителем и т. п. должны утилизироваться как опасные отходы.
Эти правила действуют в Федеративной Республике Германия.
Для других стран соблюдайте (возможно, отличающиеся) действующие в них национальные правила.
Склеивание стали со сталью
ВАЖНО: Данные инструкции по ремонту применяются к несущим элементам кузова. К таким элементам относятся опоры двигателя, стойки A, стойки B и т. д. Следуйте инструкциям по ремонту для конкретного автомобиля. Используйте только описанные там процедуры ремонта. Соблюдайте правила техники безопасности. ИНФОРМАЦИЯ О ОПАСНОСТЯХ!Обзор разделов:
- Оборудование
- Подготовка поверхности
- Грунтовка для склеивания
- Время отверждения
- Последующая обработка
1.0 Оборудование
- Наждачная бумага
- ОЧИСТИТЕЛЬ R1
- КЛЕЙ K1
- ПИСТОЛЕТ ДЛЯ КАРТРИДЖЕЙ
2.0 Подготовка поверхности:
- Для лучшей адгезии удалите оксидную пленку и лакокрасочное покрытие с зон склеивания стальной проволочной щеткой из нержавеющей стали или специальной шлифовальной бумагой.
- Очистите поверхности для склеивания очистителем R1.
- Дайте очищенным поверхностям высохнуть примерно 5 минут.
- Поверхности для склеивания должны быть полностью сухими.
3.0 Нанесение клея:
- Температура обработки картриджа с клеем 18 °C – 30 °C.
- Температура объекта, автомобиля и новых деталей не менее 15 °C.
- После нанесения клея проверьте, не выступил ли компонент клея с обратной стороны картриджа. Если да, прекратите склеивание. Очистите новую деталь. Используйте новый картридж с клеем.
- Соедините детали и зафиксируйте их в нужном положении.
- Удалите излишки клея. Не используйте растворители для очистки.
4.0 Время отверждения:
- См. ПРИМЕЧАНИЯ ПО КЛЕЮ K1
5.0 Последующая обработка склеенных поверхностей:
- Защитите зону ремонта полостным герметиком.
Контрольный список для переднего сиденья
| Событие | Проверка | Действие | |
| Сработал ли хотя бы один преднатяжитель ремня и/или боковая подушка безопасности? | Да | Проверка 1 (в установленном состоянии): Проверьте все регулировки обоих передних сидений. Во всем диапазоне всех регулировок сидения не должно быть тугого хода, заеданий, других неисправностей или посторонних шумов. Проверьте подголовники на наличие повреждений. Проверьте активный подголовник на срабатывание. Только для 2-дверной модели: Проверьте замок спинки. Спинка должна легко фиксироваться и расфиксироваться без значительных физических усилий. |
Если детали соответствуют проверкам 1 и 2, замените только сработавший преднатяжитель ремня или боковую подушку безопасности. В противном случае замените неисправные детали сидения/кузова. Замените преднатяжитель ремня, ремень безопасности и при необходимости боковую подушку безопасности. |
Проверка 2 (в снятом состоянии): Проверьте следующие детали на деформацию/повреждения:
Проверьте на наличие видимых повреждений или деформации. |
|||
| Нет | Проверьте все регулировки подголовников. Проверьте активный подголовник на срабатывание. |
Замените неисправные детали. | |
| Только для сидения со встроенным ремнем безопасности: | |||
| Загорается ли индикатор спинки при фиксации спинки, а также при её встряхивании? | Да | Проверьте микровыключатель замка спинки и при необходимости замените его. Проверьте электропроводку и при необходимости отремонтируйте её. | Если неисправность сохраняется, замените сидение целиком. |
| Нет | Дополнительных действий не требуется. | Â | |
Защита от коррозии
ПРИМЕЧАНИЕ: После ремонта антикоррозионная защита начинается с правильного удаления защиты днища, антивибрационного слоя и герметика швов в зоне ремонта. РЕКОМЕНДОВАННЫЕ BMW МАТЕРИАЛЫ оптимизированы с точки зрения антикоррозионной защиты.1.0 Удаление и нанесение герметика:
1.1 Удаление герметика:
ВАЖНО: Не выжигайте ПВХ-материал (герметик) газовой горелкой или подобным инструментом и не нагревайте его выше 180 °C. Это приведёт к выделению сильно коррозионной соляной кислоты и вредных паров. Новый герметик плохо сцепляется с обожжённым поливинилхлоридом, поэтому возможно последующее распространение ржавчины.Удалите ПВХ-материал вращающейся стальной щеткой или прогрейте ПВХ феном до температуры не выше 180 °C и счистите шпателем.
Удалите ПВХ-материал вращающейся стальной щеткой или прогрейте ПВХ феном до температуры не выше 180 °C и счистите шпателем.
1.2 Нанесение герметика:
Сразу после ремонтных работ загрунтуйте и загерметизируйте все сварные швы, которые были герметизированы в заводском исполнении. Замените поврежденные или снятые антишумовые покрытия.
ПРИМЕЧАНИЕ: Требуется пистолет для герметика (номер заказа 81 49 0 300 887).Загерметизируйте глухую заклёпку герметиком (риск коррозии).
2.0 Основы антикоррозийной обработки полостей:
Проведите антикоррозийную обработку полостей после всех кузовных работ.
Заключительная обработка полостей является самой важной частью всех мер антикоррозийной защиты.
Используйте распылитель антикоррозийного состава только для небольших рихтовочных работ, когда соответствующие детали легко доступны. Для всех остальных ремонтов используйте ПНЕВМАТИЧЕСКИЙ ПИСТОЛЕТ-ШПРИЦ (PRESSURE CUP GUN). Антикоррозийный состав выпускается в контейнерах разного объёма.
Используйте соответствующие насадки с трубками для различных зон полостей.
ВАЖНО: Неправильно выполненная защита полостей, особенно в местах соединения стали и алюминия, может создать неконтролируемый риск ответственности за продукцию и угрозу безопасности.Лучший ремонт ничего не стоит, если последующая антикоррозийная обработка полостей выполнена недобросовестно.
2.1 Антикоррозийная обработка полостей стальных деталей:
Новые двери и крышки после окраски должны быть обработаны антикоррозийным составом для полостей.
Новые листовые детали, а также полости, сварные швы и отбортовки, образованные новыми листовыми деталями, после окраски должны быть обработаны антикоррозийным составом для полостей.
Затронутые полости после всех рихтовочных работ должны быть обработаны антикоррозийным составом для полостей.
2.2 Антикоррозийная обработка полостей алюминиевых деталей:
Новые двери, крышки и боковые панели из алюминия антикоррозийным составом для полостей не обрабатываются.
После всех рихтовочных работ с алюминиевыми деталями затронутые полости после окраски должны быть обработаны антикоррозийным составом для полостей.
После всех сварочных работ (только E52) с алюминиевыми деталями затронутые полости после окраски должны быть обработаны антикоррозийным составом для полостей.
Полости, швы и отбортовки, образованные новыми листовыми деталями или прессованным профилем, после окраски должны быть обработаны антикоррозийным составом для полостей.
Винты EMC
(EMC = Электромагнитная совместимость)
1. Назначение:
- ВИНТЫ EMC применяются при ремонте методом склеивания/клёпки для восстановления электрического соединения массы.
- Они выполняют функцию сварных соединений, обеспечивающих переход на массу между отдельными компонентами.
- Пробивные или глухие заклёпки, применяемые при ремонте, не гарантируют постоянного электрического соединения между отдельными компонентами!
- Винты EMC обеспечивают эксплуатационную надёжность и безопасность электрических/электронных компонентов после ремонта!
2. Порядок работ, алюминиевая передняя часть:
- Каждое разомкнутое сварное соединение должно быть заменено не менее чем 2 винтами EMC.
- Установите 2 винта на фланце, по которому был разделён сварной шов. При частичной замене располагайте винты в зоне перекрытия деталей.
- При ремонте с частичной заменой должно быть установлено количество винтов EMC, указанное в инструкции по ремонту.
- Просверлите отверстия диаметром 4,2 мм и установите винты.
- Загерметизируйте винты EMC полиуретановым герметиком (риск коррозии).
3. Порядок работ, стальной кузов:
- Установите количество винтов EMC, указанное в инструкции по ремонту.
- Просверлите отверстия диаметром 4,2 мм и установите винты.
- Загерметизируйте винты EMC полиуретановым герметиком (риск коррозии).
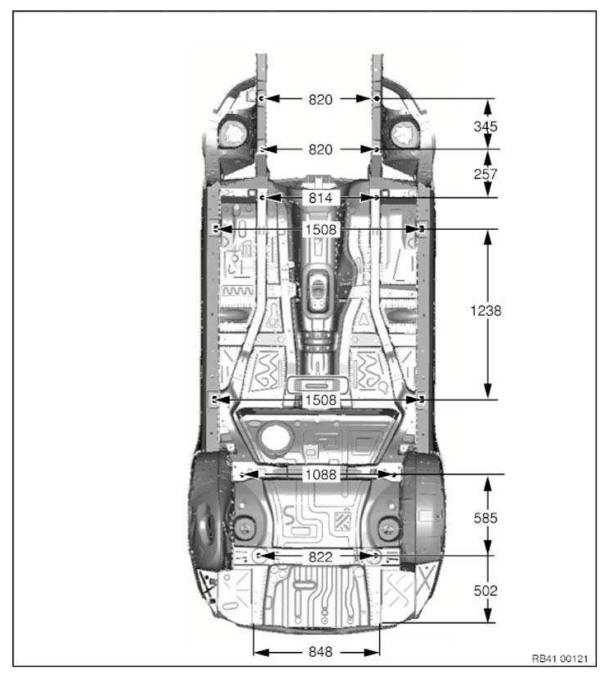
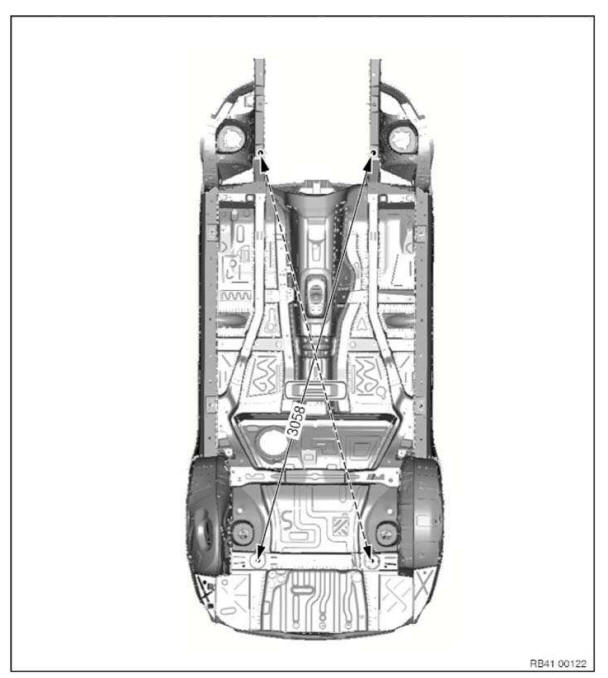
Контрольные размеры выравнивания рамы, кузов
Размеры в мм.
Допуски измерений:
- ≤ 1000 мм ±1,5 мм
- ≥ 1000 мм Â+- 2,5 мм
Показанные контрольные точки служат для проверки кузова и комплекта навесных деталей.
Указанные размеры относятся к центру отверстия/винта.
Вид снизу 1
Вид снизу 2
Вид сверху, передняя часть
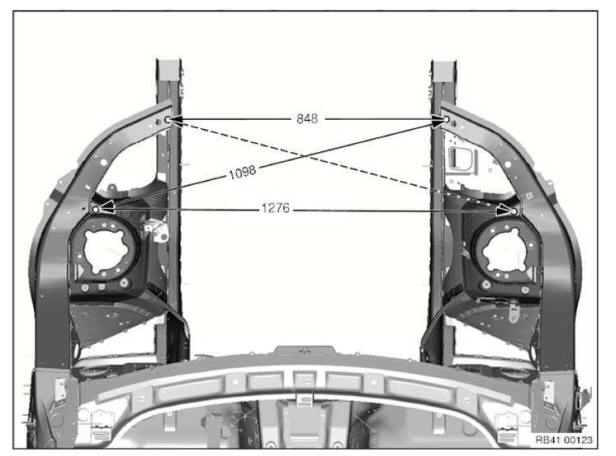
Указанные размеры относятся к демонтированным узлам.
Вид стойки В
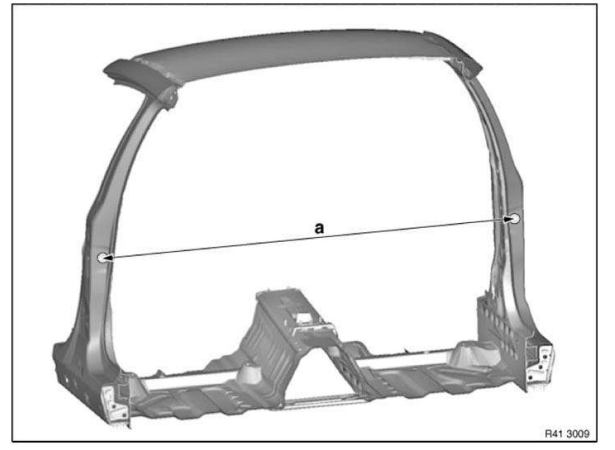
Размер a=1556 мм между точками крепления дверных петель.
Размеры зазоров, кузов
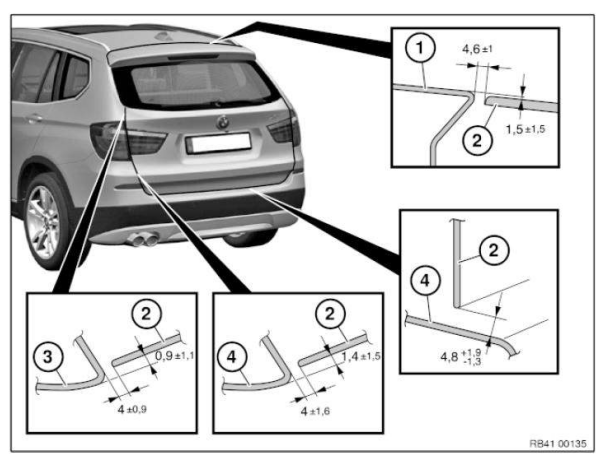
Размеры, указанные в данной информации, действительны при температуре объекта 20 ºC. Цель регулировки — добиться равномерного зазора.
Симметрия зазоров между левой и правой сторонами автомобиля имеет первостепенное значение. Зазор между передней и задней дверью не должен отличаться более чем на 1,0 мм.Размеры зазоров не указаны для компонентов, которые нельзя регулировать.
Размеры в мм
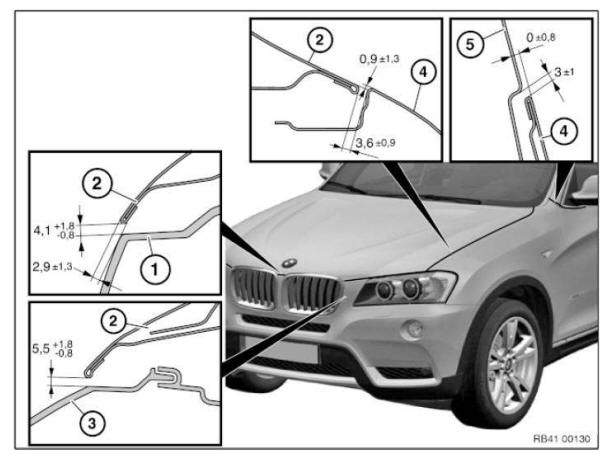
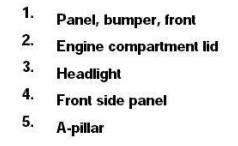
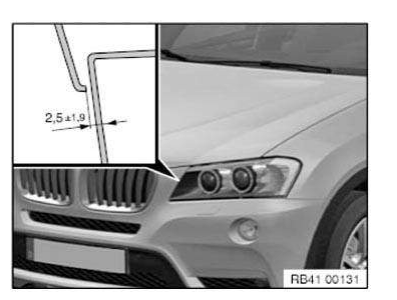
- Панель, бампер, передний
- Фара
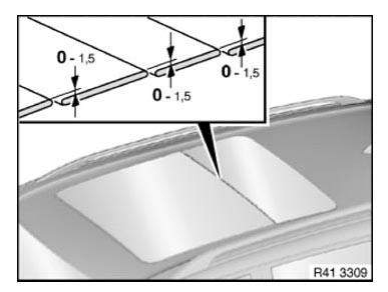
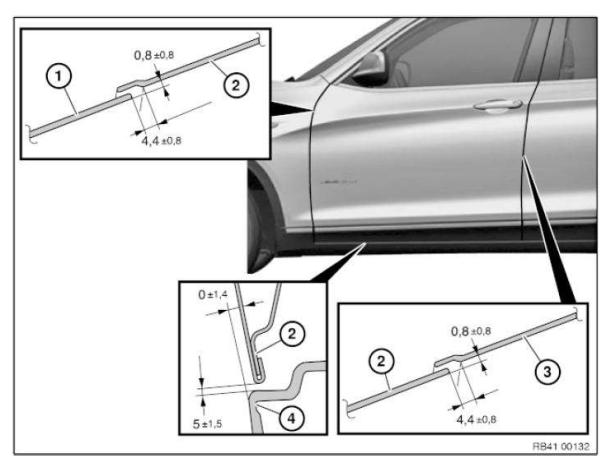
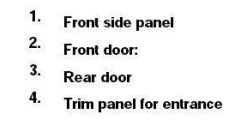
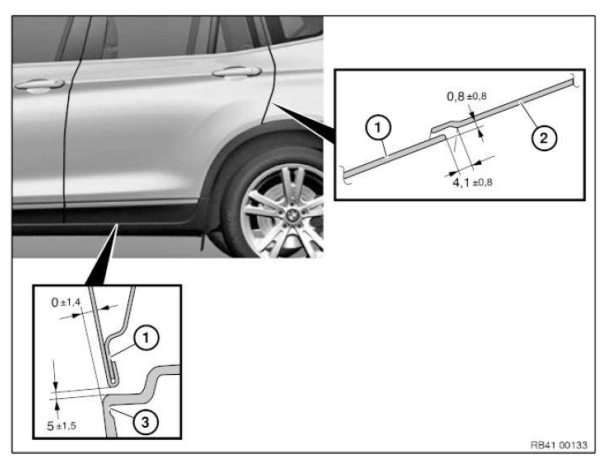
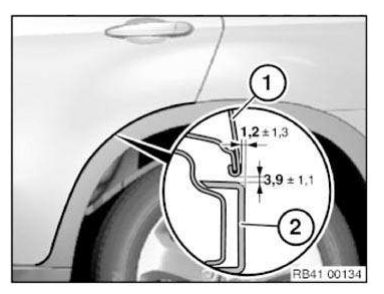
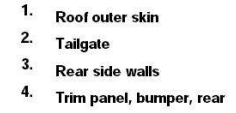
- Задняя дверь
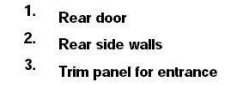
- Задние боковины
Общие указания по лакокрасочным работам
Выделенная область служит опорным значением для лакокрасочного покрытия. Эта область может отличаться от иллюстрации по техническим причинам окраски.
Области подкраски учтены.
Особая процедура для матового лакокрасочного покрытия: матовое лакокрасочное покрытие не подлежит подкраске, так как окрашенную поверхность нельзя отполировать.
Общие указания по маркировке клейкими пленками
При ремонте адгезионные пленки должны быть частично или полностью заменены. Основная процедура для всех участков автомобиля описана ниже.
Кроме того, доступны инструкции по ремонту, специфичные для данного автомобиля.
1. Подготовка: Помойте и высушите автомобиль. При необходимости обработайте сжатым воздухом область стыков.
Очистите всю поверхность детали стеклоочистителем (номер детали BMW 83 12 0 396 775). Также очистите внутреннюю сторону детали в местах, где наносятся адгезионные пленки.
Выполняйте ремонтные работы только чистыми руками!
ВАЖНО: Наклейки можно наносить на недавно окрашенные детали только после выдержки в течение 2 недель. Только по истечении этого срока лакокрасочное покрытие полностью затвердевает.2. Порядок наклейки пленок: Все адгезионные пленки в ремонтном комплекте маркированы номерами. Подготовьте необходимые пластиковые пленки до начала ремонта.
Шаблоны, входящие в ремонтный комплект, облегчают ориентацию. Первостепенное значение имеет прямая линия, проходящая через различные детали.
Снимите шаблоны для позиционирования адгезионных пленок.
Выбрасывайте шаблоны только после завершения всех ремонтных работ, так как некоторые шаблоны используются несколько раз.
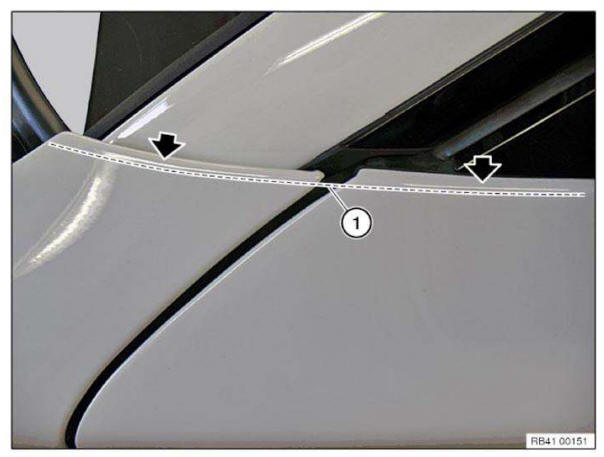
Шаблоны всегда накладываются по светлой кромке (1). Светлая кромка — это отражение источника света в радиусе (см. стрелку).
Грубо выровняйте адгезионную пленку с помощью шаблона.
Для больших адгезионных пленок отделите первые 20 см защитной пленки и загните край.
Выровняйте и слегка прижмите адгезионную пленку. Используйте для этого только один палец, а не всю ладонь, чтобы под пленкой не образовались воздушные пузыри.
Снимите оставшуюся защитную пленку и прижмите адгезионную пленку от передней части к задней и от центра к краям.
Если при наклейке адгезионной пленки допущены ошибки, ее можно отклеить и переклеить несколько раз. Когда дальнейшие исправления не требуются, плотно прижмите адгезионную пленку шпателем от центра к краям.
Загните выступающие концы адгезионной пленки за кромку детали и плотно прижмите.
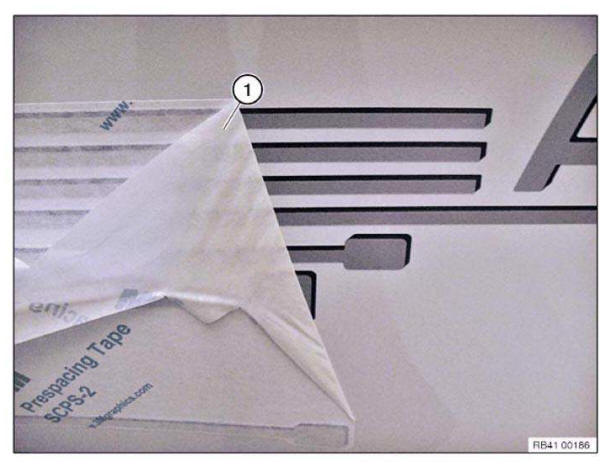
Осторожно снимите подложку (1) под острым углом.
Шлифовка алюминиевых деталей
1.0 Рекомендуемые инструменты и оборудование
Шлифовальные работы наружной обшивки:
- Для выполнения шлифовальных работ вручную или на станке необходимо использовать рекомендованные инструменты и оборудование.
Рабочее место можно очищать обычными системами вытяжки (низкая концентрация пыли).
Шлифовальные работы несущей конструкции (кроме Z8):
- Для выполнения шлифовальных работ вручную или на станке необходимо использовать рекомендованные инструменты и оборудование.
Рабочее место можно очищать обычными системами вытяжки (низкая концентрация пыли).
Z 8 Пространственная рамная конструкция:
- Для выполнения машинной шлифовки несущей конструкции необходимо использовать рекомендованное устройство с системой вытяжки шлифовальной пыли.
Рабочее место необходимо очищать рекомендованной взрывозащищенной системой вытяжки.
Высокая концентрация пыли, опасность взрыва!
2.0 Шлифовка наружной обшивки и несущей конструкции
Не используйте абразивы (шлифовальные круги, бумагу и т. д.), содержащие железо (риск коррозии).
Всегда заменяйте абразивы, которые уже использовались для обработки стали (риск коррозии).
Используйте только щетки из нержавеющей стальной проволоки (риск коррозии).
Снижайте скорость шлифовальных машин. Слишком высокие скорости вызывают эффект размазывания.
Не используйте грубозернистые абразивы (только ≥ 80).
Не делайте выемок в материале при шлифовке (риск растрескивания).
Не шлифуйте материал до тонкого слоя.
Шлифовка стальных деталей
1.0 Рекомендуемые инструменты и оборудование
- Для ручных шлифовальных работ рекомендуются инструменты.
- Для машинных шлифовальных работ рекомендуются станки/оборудование.
2.0 Шлифовка наружной обшивки и несущей конструкции
Всегда заменяйте абразивы, которые уже использовались для обработки алюминия (риск коррозии).
Не шлифуйте материал до тонкого слоя.
Работа с подушками безопасности и системами удержания
1.0 Подушки безопасности и системы удержания
- На автомобилях с подушками безопасности и системами удержания соблюдайте соответствующие ТЕХНИКА БЕЗОПАСНОСТИ .
- При выполнении рихтовочных работ на кузове существует риск случайного срабатывания подушек безопасности при подключении аккумуляторной батареи.
Ввиду этого риска отрицательный провод аккумуляторной батареи необходимо ОТСОЕДИНИТЬ перед всеми ремонтными работами на кузове.
ОБРАЩЕНИЕ С ДЕТАЛЯМИ ПОСЛЕ ПОВРЕЖДЕНИЯ ВОДОЙ
Повреждение водой может возникнуть, если превышена допустимая глубина брода автомобиля. Попадание воды может привести к повреждению двигателя (гидроудар) или деталей.
Поскольку частицы грязи обычно попадают в деталь вместе с водой (например, стартер, жгут проводов), детали необходимо тщательно осмотреть.
Остаточная влага в деталях приводит к коррозии (увеличению переходного сопротивления в детали), что может привести к выходу детали из строя в дальнейшем.
Если нельзя исключить попадание воды в электрические компоненты, рекомендуется заменить деталь, чтобы обеспечить правильную работу в течение срока службы автомобиля.
Работа с электрооборудованием и электроникой
1.0 Аккумуляторная батарея
- Опасность взрыва вблизи аккумуляторной батареи при сварочных и шлифовальных работах. Аккумуляторную батарею необходимо СНЯТЬ .
2.0 Блоки управления
- Блоки управления с видимыми механическими повреждениями и/или электрическими повреждениями, вызванными аварией, необходимо заменить.
- При подключенной аккумуляторной батарее возникают следующие риски:
- Повреждение блоков управления в результате сварочных работ на кузове или короткого замыкания в проводке.
- Случайное срабатывание подушек безопасности при рихтовочных работах на кузове.
Ввиду этих рисков отрицательный провод должен быть ОТСОЕДИНЕН перед всеми ремонтными работами.
- Блоки управления рассчитаны на температуру 65 °C. Температуры в окрасочной камере не создают проблем. Если автомобиль находится в окрасочной камере при показании температуры 80 °C, фактическая температура автомобиля составляет ≤ 60 °C (температура объекта).
- Защищайте блоки управления от воздействия тепла >65 °C (например, при сварочных работах и сушке инфракрасным излучением или горячим воздухом).
3.0 Электрические провода и жгуты проводов
- Защищайте электрические провода и жгуты проводов от повреждений (например, при правке и шлифовании).
- Защищайте электрические провода и жгуты проводов от воздействия тепла >65 °C (например, при сварочных работах и сушке инфракрасным излучением или горячим воздухом).
- Не допускайте перегибов электропроводки.
4.0 Оптоволоконные кабели
- Соблюдайте инструкции по обращению с ОПТОВОЛОКОННЫМИ КАБЕЛЯМИ.
Информация об опасностях
1. Алюминий
| Опасности/последствия | Меры/предписания |
| Этапы ремонта 1 и 2: Опасностей/последствий нет | нет |
Этап ремонта 3: (Сварка - только E52)
|
|
|
|
2. Углерод
| Опасности/последствия | Меры/предписания |
| Этап ремонта 1: Опасностей/последствий нет | нет |
Этапы ремонта 2 и 3:
|
|
|
|
Информация о металлической шпатлевке
ВАЖНО: Перед началом нанесения металлической шпатлевки ознакомьтесь со следующей информацией! Национальные правила безопасности и охраны труда; паспорт безопасности материала производителя; инструкции по применению на упаковке.Хранение: В сухом месте при температуре от 15 °C до 25 °C.
Срок годности: На упаковке указана дата.
Не используйте металлическую шпатлёвку после этой даты.
Предварительная обработка поверхности: Зашлифуйте поверхность до металлического блеска. Поверхность должна быть чистой, сухой и обезжиренной.
Очистите поверхность очистителем R1 и дайте ей испариться в течение 2–3 минут.
Обработка: Рабочая температура металлической шпатлёвки должна быть не ниже 18 °C.
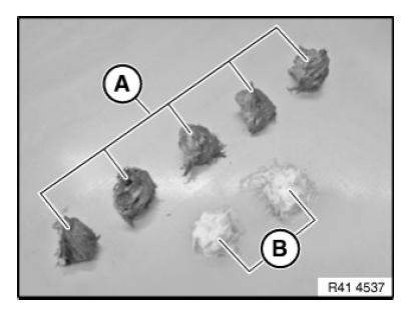
- Металлическая шпатлёвка
- Отвердитель
Смешивайте металлическую шпатлёвку в соотношении 5:2. Тщательно перемешивайте компоненты до получения однородной массы без пузырьков.
ВАЖНО: Не перемешивайте компоненты. Опасность образования воздушных пузырьков в металлической шпатлевке!Жизнеспособность металлической шпатлёвки составляет примерно 45 минут.
Нанесение шпатлёвки: Прижимая шпатель, нанесите тонкий слой металлической шпатлёвки. Тщательно покройте шпатлёвкой все кромки и зазоры.
Затем полностью заполните зазор шпатлёвкой. Наносите шпатлёвку с припуском примерно 30 %, так как при отверждении она значительно усаживается. Повторное нанесение металлической шпатлёвки невозможно из-за плохой адгезии.
ВАЖНО: Для заполнения зазоров используйте узкий шпатель. По возможности наносите шпатлевку за один проход. Опасность образования пор в зазорах!Ограничений по толщине слоя нет.
Время отверждения: Металлическую шпатлёвку необходимо отверждать коротковолновым инфракрасным нагревателем.
- 10 минут при 50 °C – предварительное отверждение (исключает образование пузырей, вздутий и пор)
- 10 минут при 75 °C – отверждение, 1-й этап
- 10 минут при 85 °C – отверждение, 2-й этап (исключает усадку материала)
Последующая обработка
ПРЕДУПРЕЖДЕНИЕ: При шлифовании используйте пылезащитную маску с фильтром P2–P3!После охлаждения металлическую шпатлёвку можно обрабатывать.
Поры и дефекты, которые становятся видны после шлифования поверхности,必须 заделать полиэфирной шпатлёвкой (система BMW Colour).
Особая процедура для пор: Используйте сверло Ø4.2 мм. Вращайте сверло вручную, чтобы расширить поры в виде буквы V. Заполните полости полиэфирной шпатлёвкой.
Лакокрасочные работы: Выполняйте окраску в соответствии с требованиями руководства по окраске.
ВАЖНО: При использовании инфракрасных излучателей с регулировкой температуры при сушке шпателя и шпатлевки может произойти повреждение клеевых соединений, лакокрасочного покрытия и деталей автомобиля. Датчики температуры инфракрасного излучателя надежно работают только на больших ровных поверхностях. На небольших поверхностях, таких как стойки кузова C или пороги, часто измеряется только более холодная соседняя зона. Это приводит к фактической температуре поверхности до 130 °C, даже если на инфракрасном излучателе установлено всего 70 °C. При частичной замене задних боковин с применением склеивания и клепки такие высокие температуры могут привести к видимому рисунку в зоне соединения. Способ устранения: проверяйте температуру небольших поверхностей деталей в процессе сушки внешним датчиком температуры. Общее правило: температура поверхности не должна превышать 85 °C.Утилизация металлической шпатлёвки: Отвержденную металлическую шпатлёвку утилизируют как обычные отходы.
Пустую упаковку утилизируют как обычные отходы.
Неотвержденную металлическую шпатлёвку и смеси металлической шпатлёвки с растворителем и подобными веществами необходимо утилизировать как опасные отходы.
Эти правила действуют в Федеративной Республике Германия.
Для других стран соблюдайте (возможно, отличающиеся) действующие в них национальные правила.
Информация об использовании чистящих средств/красок (средства индивидуальной защиты)
ПРЕДУПРЕЖДЕНИЕ: Использование очистителей и красок с нарушением инструкций может привести к серьезным травмам или ожогам! Работа с очистителями и красками может вызвать аллергические реакции кожи и дыхательных путей! ВАЖНО: Соблюдайте следующие указания: Храните очистители и краски только в запирающемся шкафу. Держите очистители и краски вдали от открытого огня и других источников воспламенения. Защищайте очистители и краски от высоких температур и прямых солнечных лучей. Всегда держите под рукой устройство для промывания глаз, регулярно меняйте воду (раз в месяц). ВАЖНО: Перед использованием соблюдайте следующие указания: инструкции производителя (на емкости/упаковке); предупреждения об опасности (на емкости/упаковке); инструкции производителя во вкладыше к упаковке; паспорт безопасности материала производителя; национальные нормы и правила. ВАЖНО: Во время использования соблюдайте следующие указания: Не ешьте, не пейте и не курите во время работы с этими средствами. Избегайте прямого контакта с кожей и глазами. Используйте средства индивидуальной защиты. Обеспечьте хорошую вентиляцию всех закрытых помещений или отводите пары напрямую. Немедленно сменяйте рабочую одежду, загрязненную очистителем или краской. По окончании работы вымойте руки и нанесите защитный крем для кожи. ВАЖНО: Соблюдайте предупреждения об опасности и используйте средства индивидуальной защиты!Первая помощь:
- При попадании продукта в глаза немедленно промойте их проточной водой в течение примерно 10–15 минут.
Обратитесь к окулисту.
- При контакте с кожей и, при наличии, аллергической реакции кожи немедленно промойте пораженные участки мылом и водой, затем нанесите средство для кожи без силикона. Обратитесь к врачу.
- При проглатывании клеящего продукта тщательно прополощите рот/части рта проточной водой. Выпейте 1–2 стакана воды. Не вызывайте рвоту. Обратитесь к врачу.
- После вдыхания паров обеспечьте достаточный приток свежего воздуха. Сохраняйте спокойствие, обеспечьте свободную проходимость дыхательных путей и вызовите врача.
Утилизация: Утилизируйте чистящие средства/краски надлежащим образом! Соблюдайте национальные/местные правила утилизации.
Информация о защите автомобиля
- Детали автомобиля, расположенные в зоне ремонта или подверженные воздействию нагрева, искр или пыли, необходимо снять или закрыть.
ИНФОРМАЦИОННЫЕ/ПРЕДУПРЕДИТЕЛЬНЫЕ ТАБЛИЧКИ
Отсутствующие или повреждённые таблички (например, с давлением в шинах) необходимо заменить.
→ Обзор МЕСТА УСТАНОВКИ
Монтажное решение для гайки-заклепки с цилиндрическим/шестигранным хвостовиком
Меры защиты!
- Используйте защитные очки
- Используйте защитные перчатки
Шестигранная/гладкая заклёпочная гайка (до резьбы 8) с ручным клёпальным пистолетом ZS308
ВАЖНО: Риск повреждения! Несоблюдение этих указаний может привести к соскальзыванию сверла и значительному повреждению лакокрасочного покрытия.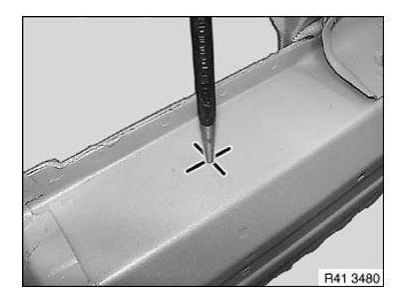
1. Отметьте положение отверстия, затем накерните деталь
ВАЖНО: Если не соблюдается определенный диаметр сверла: накатка на гладкой заклепочной гайке становится бесполезной; деталь будет повреждена при установке гладкой заклепочной гайки.Подбор подходящего сверла:
В зависимости от диаметра стержня заклёпочной гайки можно использовать сверло на одну ступень больше (шаг 5/10).
Например, при диаметре стержня 10,1 мм можно использовать сверло 10,5 мм. Сверло 11,0 мм использовать нельзя.
2. Просверлите отверстие подобранным сверлом и удалите заусенцы, при необходимости предварительно засверлите меньшим сверлом
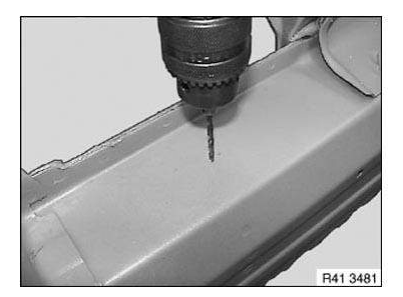
3. Очистите деталь, при необходимости устраните повреждения лакокрасочного покрытия
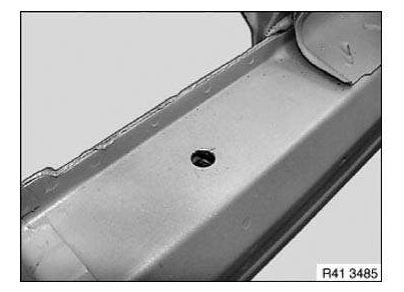
4. Защита полости
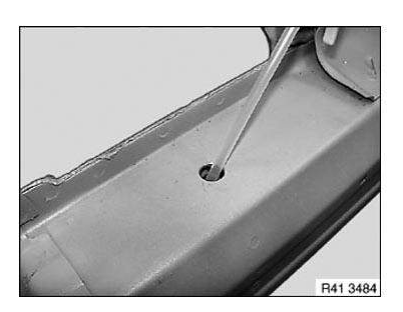
5. Установите заклёпочную гайку ручным клёпальным пистолетом
ПРИМЕЧАНИЕ: По данным производителя, инструмент, показанный на рисунке, подходит для резьбы до M8.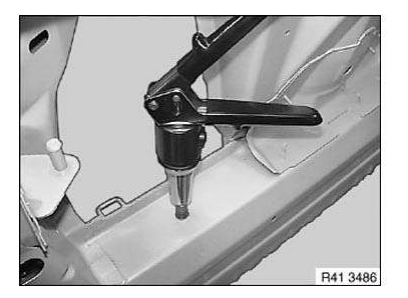
Шестигранная/гладкая заклёпочная гайка (до резьбы M12) с ручным клёпальным пистолетом MB512
ВАЖНО: Следуйте инструкции производителя по эксплуатации. Убедитесь, что шестигранная заклепочная гайка правильно прилегает к детали.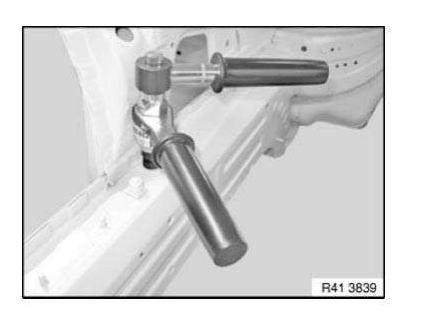
Установите заклёпочную гайку ручным клёпальным пистолетом
ПРИМЕЧАНИЕ: По данным производителя, инструмент, показанный на рисунке, подходит для резьбы до M12.Установка полостного уплотнения с двухкомпонентной полиуретановой полостной пеной
СПРАВОЧНАЯ ИНФОРМАЦИЯ по полостной пене HS1.
ВАЖНО: Пену для герметизации полостей разрешается использовать только в местах, где герметизация полостей предусмотрена серийно!Следующий ремонт представляет собой замену фасонной детали для герметизации полости с использованием полостной пены.
Этот тип герметизации полости применяется в местах, где фасонные детали нельзя использовать для ремонта.
Это относится к случаям, когда в непосредственной близости или в месте стандартной герметизации полости возникает большое количество тепла (например, от сварки, пайки или лужения).
Установка фасонных деталей для герметизации полости здесь невозможна из-за пожарной опасности! Чтобы заменить фасонные детали полостной пеной в других местах, используйте процедуру, описанную здесь, и адаптируйте её под соответствующие пропорции.
Необходимо убедиться, что герметизация полости выполнена полностью.
ПРИМЕЧАНИЕ: После удаления поврежденных деталей проверьте доступность трубки для распыления пены в соответствующую полость.Свойства полостной пены HS1:
- Двухкомпонентная полиуретановая пена, без растворителей.
- Отличная текучесть, обеспечивающая полную герметизацию полостей.
- Хорошая прочность, предотвращающая сползание в полостях.
- Низкое водопоглощение, предотвращающее коррозию.
- Идеально подходит для использования в качестве теплоизоляционного и герметизирующего состава.
Информация об опасностях:
- Избегайте контакта с глазами и кожей.
Используйте защитные очки, устойчивые к растворителям перчатки и защитную одежду.
- Не вдыхайте.
Применяйте только в хорошо проветриваемых помещениях.
- После использования полностью опорожните открытый баллон.
- Неиспользованные остатки могут привести к взрыву баллона из-за химической реакции (выделения тепла)!
- В качестве альтернативы охлаждайте баллон с неизвлечённым остатком в холодной воде в течение нескольких часов.
- Не ешьте, не пейте и не курите во время работы с этими продуктами.
- Держите источники тепла и воспламенения на безопасном расстоянии.
- Перед применением ознакомьтесь с информацией производителя об опасностях (напечатанной на баллоне).
Инструкции по применению:
- Соблюдайте срок годности, указанный на баллоне.
Не используйте аэрозольный баллон после истечения срока годности. По истечении срока годности свойства полостной пены не будут соответствовать требованиям BMW Group.
- Защита полостей в зоне ремонта возможна после времени сушки на воздухе 1 час.
- Поверхность должна быть чистой, без пыли, жира, масла и разделительных составов.
- Температура нанесения не ниже 15 °C. Оптимально 20 °C.
- Перед нанесением на автомобиль заполните пеной полость соответствующего размера, хорошо видимую, на бывшей в употреблении детали.
Это позволяет задать оптимальную дозировку (то есть время распыления) для заполнения полости автомобиля пенополиуретаном.
- Заклейте открытые проходы к видимым участкам малярным скотчем, чтобы пена не вытекла наружу.
- Затвердевание занимает примерно 30 минут. После этого возможна механическая обработка (например, сверление, резка и т. д.).
- Защита полостей в зоне ремонта возможна после времени сушки на воздухе 1 час.
- Удалите свежий, незатвердевший полиуретановый пенопласт средством для удаления клея 208.
Источник поставки: отдел запчастей BMW.
Затвердевший полиуретановый пенопласт можно удалить только механически.
- Излишки затвердевшего полиуретанового пенопласта можно утилизировать как бытовые отходы.
Баллоны, которые не полностью опустошены, либо не использованы и с истекшим сроком годности, относятся к опасным отходам.
Соблюдайте действующие в стране правила утилизации отходов.
- Соблюдайте инструкции изготовителя по применению (напечатаны на баллоне).
Установка полостного уплотнения (вспенивающегося)
ПРИМЕЧАНИЕ: Перенесите схему на соответствующий тип автомобиля.Далее описан ремонт для уже расширившейся звукоизолирующей заглушки полости.
В этом случае звукоизолирующая заглушка полости остается на кузове.
Перед выполнением этих операций подготовьте новую деталь к установке (подгонка, резка по размеру, нанесение грунта для сварки и т. д.).
Очистите контактную поверхность (1) очистителем R2.
Нанесите валик (2) высотой около 15 мм герметика D2 на контактную поверхность (1).
При необходимости нанесите герметик D2 с каждой стороны несколько тоньше, чтобы герметик не стекал.
Установите, закрепите и приварите новую деталь.
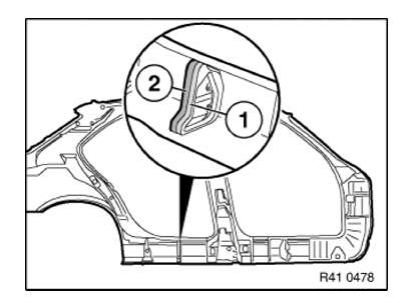
Установка полостного уплотнения (невспенивающегося)
ПРИМЕЧАНИЕ: Перенесите схему на соответствующий тип автомобиля.Далее описана замена звукоизолирующей заглушки полости.
Перед выполнением этих операций подготовьте новую деталь к установке (подгонка, резка по размеру, нанесение грунта для сварки и т. д.).
Зачистите контактную поверхность звукоизолирующей заглушки полости (1) крупнозернистой шкуркой (зернистость 50–100).
Очистите контактную поверхность (1) очистителем R2.
Нанесите валик высотой около 15 мм герметика D2 на контактную поверхность (1).
При необходимости нанесите герметик D2 с каждой стороны несколько тоньше, чтобы герметик не стекал.
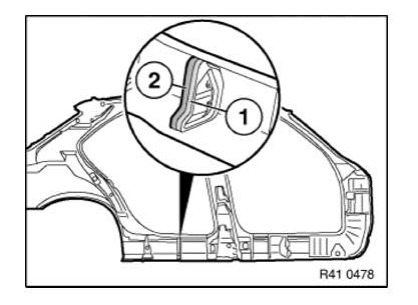
Установите звукоизолирующую заглушку полости в указанное положение (см. старую деталь).
Установите, закрепите и приварите новую деталь.
ПРЕДУПРЕЖДЕНИЕ: Обеспечьте достаточную вентиляцию на протяжении всего периода работ.Материаловедение
1. Алюминий
1.1 Компоненты шасси и подвески ПРОЧИТАЙТЕ и соблюдайте указания по компонентам шасси и подвески перед работой с алюминием.
1.2 Влияние материалов
| Причины | Последствия/способы устранения |
| При влажности образуется гальванический элемент в результате контакта с такими материалами, как медь, олово, никель, железо и цинк. Инструменты, применяемые также для работы со стальными деталями, могут внедрять частицы стали в более мягкую поверхность алюминиевой детали. При использовании флюсов поверхности подвергаются коррозии. Пыль от шлифовки алюминия и стали с соседних участков работ. |
В результате этого процесса электрохимического осаждения алюминий удаляется в месте соединения. В результате образуется поверхностная коррозия или точечная коррозия. Новые детали и принадлежности, одобренные компанией BMW Group для алюминия (винты, шайбы, гайки и т. д.), прошли специальную обработку поверхности. Такие детали нельзя заменять обычными. ПРИМЕЧАНИЕ: Поврежденные детали теряют эту защиту и должны быть специально покрыты или заменены.Повреждения, вызванные контактной коррозией, не подпадают под гарантию. Возникает поверхностная коррозия или точечная коррозия. Для обработки и механической обработки алюминия предусмотрен отдельный комплект инструментов. Пайка для соединения алюминиевых деталей не допускается. Риск коррозии от химических факторов. В результате образуется поверхностная коррозия. Установка защитных барьеров. |
1.3 Свойства при механической обработке
| Свойства алюминия по сравнению со сталью | Последствия |
| Алюминиевые детали магнитно нейтральны. Упругость составляет лишь 1/3 от упругости стали. Относительное удлинение при разрыве примерно на 50 % меньше. Электропроводность почти в 4 раза выше. Расширение материала при нагреве в два раза больше. Теплопроводность в 3 раза выше. Структурное превращение при температуре от 200 °C до 250 °C На алюминии не образуются цвета побежалости. |
Крепление магнитными инструментами и приспособлениями невозможно. Формуемость ограничена по сравнению со сталью. Перетяжка материала приводит к наклепу и повышенной склонности к образованию трещин. Для электродуговых методов сварки требуется другое оборудование (сварка MIG). Материал расширяется сильнее. Для удаления вмятин требуется более короткая термообработка. Тепло отводится быстрее. Соседние участки сильнее подвергаются воздействию, например, при сварке. Улучшаются характеристики удлинения и, соответственно, пластичность. Прочность снижается. ВАЖНО: Термообработка при ремонте кузовной конструкции на автомобиле не допускается! Работа в мастерской не позволяет контролировать температуру с достаточной точностью. Температура плавления составляет 650 °C. Как только достигнута температура плавления, материал начинает течь без каких-либо предупреждающих признаков. Температуру можно лишь примерно оценить по цвету краски и деформации поверхности. ВАЖНО: Не используйте термокарандаши. Они не подходят для работы в мастерской, так как краска оплывает слишком быстро. |
1.4 Хранение
| Характерные особенности алюминия | Особые меры |
| Коррозия (старение) во влажной среде. Контактная коррозия при контакте, например, со стальными деталями. Восприимчивость к проникновению лакокрасочного материала под покрытие. |
Храните алюминиевые детали в сухом месте. Всегда храните алюминиевые детали отдельно или изолированно от стальных деталей. Не повреждайте заводской защитный слой поверхности, так как это приведет к окислению. Несоблюдение этого требования приведет к увеличению объема окрасочных работ. |
Указания по ремонту алюминиевых дисков
Как правило, перед ремонтом необходимо проверить экономическую целесообразность.
Возможен ремонт следующих повреждений (относится к литым алюминиевым дискам с маркировкой AlSi7, AlSi11, AlSi12):
- Глубина повреждения алюминия не более 1 мм
- Расстояние повреждения от внешнего края обода не более 50 мм
- Повреждение лакокрасочного покрытия на оставшейся части обода
Следующие повреждения не подлежат ремонту:
- Деформация и трещины
- Полированные кованые алюминиевые диски не подлежат ремонту.
Указания по клею K1
ВАЖНО: Перед началом нанесения клея ознакомьтесь со следующей информацией! Национальные правила безопасности и охраны труда; паспорт безопасности материала производителя; инструкции по применению на картридже с клеем.Хранение: в сухом месте при 15 °C – 25 °C.
Срок годности: на картридже с клеем указана дата.
Не используйте клей после этой даты.
Предварительная обработка поверхности: ПРЕДВАРИТЕЛЬНАЯ ОБРАБОТКА зависит от склеиваемого материала и его покрытия.
Требуемый пистолет для картриджей: ОБЗОР ПИСТОЛЕТОВ ДЛЯ КАРТРИДЖЕЙ С КЛЕЕМ
Не используйте пистолеты для картриджей с пневмоприводом!
Подготовка картриджа с клеем: открытые картриджи с клеем можно использовать повторно до истечения срока годности при условии использования нового смесительного наконечника.
Рабочая температура картриджа с клеем должна быть не ниже 20 °C.
Установите картридж с клеем в пистолет, снимите колпачок и дайте выйти обоим компонентам клея. Равномерно выдавите компоненты клея и установите смесительный наконечник. Используйте только смесительные наконечники, поставляемые в комплекте с картриджем с клеем.
Выдавите примерно 10 см смешанного клея.
Только после этого нанесите смешанный клей на одну из сторон склеиваемой поверхности.
Время использования смешанного клея примерно 2 часа. Смеситель необходимо заменить только в том случае, если в течение 1 часа через смеситель не проходит материал.
Нанесение 2-компонентного клея: см. инструкцию по ремонту для конкретного автомобиля, чтобы определить толщину и расположение валика клея.
После нанесения клея проверьте, не выступил ли компонент клея с обратной стороны картриджа. Если да, прекратите склеивание. Очистите новую деталь. Используйте новый картридж с клеем.
Немедленно удаляйте загрязнения от остатков клея.
Отверждённый клей можно удалить только механическим способом.
Время затвердевания:
Не перемещайте автомобиль до полного отверждения клея.
Проверьте степень твердости клея ногтем.
Если клей невозможно продавить ногтем, автомобиль можно перемещать (без использования двигателя) для дальнейших работ (например, окраски).
Прочность автомобиля для эксплуатации достигается через:
48 часов при температуре детали 15 °C.
10 часов при температуре детали 23 °C.
1 час при температуре детали 60 °C.
0,5 часа при температуре детали 85 °C.
Утилизация клея: затвердевший клей утилизируется как обычные отходы.
Пустые картриджи с клеем утилизируются как обычные отходы.
Незатвердевший клей, а также смесь клея с растворителем и подобные материалы необходимо утилизировать как опасные отходы.
Эти правила действуют в Федеративной Республике Германия.
Для других стран соблюдайте (возможно, отличающиеся) действующие в них национальные правила.
Указания по клею K2
ВАЖНО: Перед началом нанесения клея ознакомьтесь со следующей информацией! Национальные правила безопасности и охраны труда; паспорт безопасности материала производителя; инструкции по применению на картридже с клеем.Хранение: в сухом месте при 15 °C – 25 °C.
Срок годности: на картридже с клеем указана дата.
Не используйте клей после этой даты.
Предварительная обработка поверхности: см. инструкцию по ремонту для конкретного автомобиля или примечания.
Требуемый пистолет для картриджей: ПИСТОЛЕТ ДЛЯ КАРТРИДЖЕЙ 81 43 2 159 881/883 для упаковки 195 мл
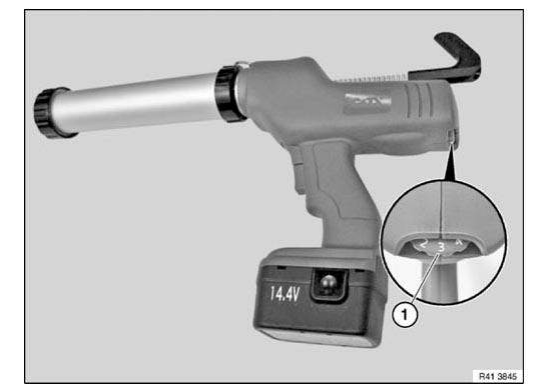
ПИСТОЛЕТ ДЛЯ КАРТРИДЖЕЙ 81 49 2 355 475 для упаковки 2x290 мл
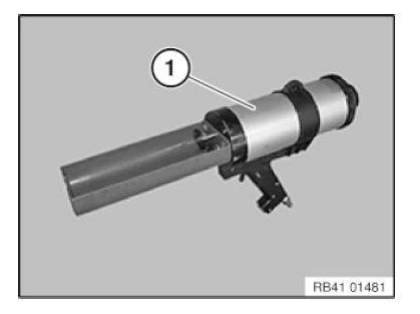
Подготовка картриджа с клеем (195 мл): открытые картриджи с клеем можно использовать повторно до истечения срока годности при условии использования нового смесительного наконечника.
Рабочая температура картриджа с клеем должна быть не ниже 20 °C.
Время использования клея примерно 20 мин.
ВАЖНО: При рабочих температурах выше 30 °C время нанесения клея сокращается до 10 мин!Установите картридж с клеем в пистолет, снимите колпачок и дайте выйти обоим компонентам клея. Равномерно выдавите компоненты клея и установите смесительный наконечник. Используйте только смесительные наконечники, поставляемые в комплекте с картриджем с клеем.
Выдавите примерно 10 см смешанного клея.
Только после этого нанесите смешанный клей на одну из сторон склеиваемой поверхности.
Подготовка картриджа с клеем (2x290 мл): открытые картриджи с клеем можно использовать повторно до истечения срока годности при условии использования нового смесительного наконечника.
Рабочая температура картриджа с клеем должна быть не ниже 20 °C.
Время использования клея при 28 °C – 35 мин, при 18 °C – 50 мин. Снимите герметичный колпачок с задней стороны картриджа с клеем. Снимите защитную и соединительную трубки. Проколите картриджи с клеем. Установите соединительную трубку и вставьте картридж с клеем в пистолет. Дайте выйти обоим компонентам клея. Равномерно выдавите компоненты клея и установите смесительный наконечник. Используйте только смесительные наконечники, поставляемые в комплекте с картриджем с клеем. Выдавите примерно 10 см смешанного клея.
Только после этого нанесите смешанный клей на одну из сторон склеиваемой поверхности.
Нанесение 2-компонентного клея: см. инструкцию по ремонту для конкретного автомобиля, чтобы определить толщину и расположение валика клея.
После нанесения клея проверьте, не выступил ли компонент клея с обратной стороны картриджа. Если да, прекратите склеивание. Очистите новую деталь. Используйте новый картридж с клеем.
Немедленно удаляйте загрязнения от остатков клея.
Отверждённый клей можно удалить только механическим способом.
Время затвердевания: не перемещайте автомобиль до затвердевания клея. Если в инструкции по ремонту для конкретного автомобиля не указано иное, применяются следующие времена затвердевания:
Клей K2 (2x290 мл):
ВАЖНО: В течение первых 12 часов не допускается ускоренное отверждение с помощью теплового пистолета или термокамеры!Прочность для выполнения работ по установке на автомобиле достигается через: 12 часов при температуре детали 18 °C.
Прочность автомобиля для эксплуатации достигается через: 48 часов при температуре детали 18 °C.
ВАЖНО: При замене всей боковины кузова (без частичной замены) время отверждения увеличивается до 24 часов до начала монтажных работ.Утилизация клея: затвердевший клей утилизируется как обычные отходы.
Пустые картриджи с клеем утилизируются как обычные отходы.
Неотверждённые клеи и смеси клея с растворителем и т. п. должны утилизироваться как опасные отходы.
Эти правила действуют в Федеративной Республике Германия.
Для других стран соблюдайте (возможно, отличающиеся) действующие в них национальные правила.
Указания по клею K3
ВАЖНО: Перед началом нанесения клея ознакомьтесь со следующей информацией! Национальные правила безопасности и охраны труда; паспорт безопасности материала производителя; инструкции по применению на картридже с клеем.Хранение: в сухом месте при 15 °C – 25 °C.
Срок годности: на картридже с клеем указана дата.
Не используйте клей после этой даты.
Предварительная обработка поверхности: см. инструкцию по ремонту для конкретного автомобиля
Требуемый пистолет для картриджей: ОБЗОР ПИСТОЛЕТОВ ДЛЯ КАРТРИДЖЕЙ С КЛЕЕМ
Подготовка картриджа с клеем: не готовьте картридж с клеем раньше, чем непосредственно перед нанесением клея.
Рабочая температура картриджа с клеем должна быть не ниже 18 °C.
Жизнеспособность клея примерно 10 минут при 25 °C.
Установите картридж с клеем в пистолет, снимите колпачок и дайте выйти обоим компонентам клея. Равномерно выдавите компоненты клея и установите смесительный наконечник. Используйте только смесительные наконечники, поставляемые в комплекте с картриджем с клеем.
Перед нанесением клея выдавите примерно длину одного смесительного наконечника смешанного клея. Только после этого нанесите смешанный клей на одну из сторон склеиваемой поверхности.
Открытые картриджи можно использовать повторно до истечения срока годности при условии использования нового смесительного наконечника.
Нанесение 2-компонентного клея: см. инструкцию по ремонту для конкретного автомобиля, чтобы определить толщину и расположение валика клея.
Время затвердевания: см. инструкцию по ремонту для конкретного автомобиля
Утилизация клея: затвердевший клей утилизируется как обычные отходы.
Пустые картриджи с клеем утилизируются как обычные отходы.
Неотверждённые клеи и смеси клея с растворителем и т. п. должны утилизироваться как опасные отходы.
Эти правила действуют в Федеративной Республике Германия.
Для других стран соблюдайте (возможно, отличающиеся) действующие в них национальные правила.
Указания по клею K4
ВАЖНО: Перед началом нанесения клея ознакомьтесь со следующей информацией! Национальные правила безопасности и охраны труда; паспорт безопасности материала производителя; инструкции по применению на картридже с клеем.Хранение: в сухом месте при 15 °C – 25 °C.
Срок годности: на картридже с клеем указана дата.
Не используйте клей после этой даты.
Предварительная обработка поверхности: см. инструкцию по ремонту для конкретного автомобиля
Требуемый пистолет для картриджей: ОБЗОР ПИСТОЛЕТОВ ДЛЯ КАРТРИДЖЕЙ С КЛЕЕМ
Подготовка картриджа с клеем: не готовьте картридж с клеем раньше, чем непосредственно перед нанесением клея.
Открытые картриджи с клеем можно использовать повторно до истечения срока годности при условии использования нового смесительного наконечника.
Рабочая температура картриджа с клеем должна быть не ниже 18 °C.
Время использования клея примерно 10 минут.
Установите картридж с клеем в пистолет, снимите колпачок и дайте выйти обоим компонентам клея. Равномерно выдавите компоненты клея и установите смесительный наконечник. Используйте только смесительные наконечники, поставляемые в комплекте с картриджем с клеем.
Перед нанесением клея выдавите примерно половину длины смесительного наконечника смешанного клея. Только после этого нанесите смешанный клей на одну из сторон склеиваемой поверхности.
Нанесение 2-компонентного клея: см. инструкцию по ремонту для конкретного автомобиля, чтобы определить толщину и расположение валика клея.
Время затвердевания: соединение станет устойчивым через 30 минут.
Утилизация клея: затвердевший клей утилизируется как обычные отходы.
Пустые картриджи с клеем утилизируются как обычные отходы.
Неотверждённые клеи и смеси клея с растворителем и т. п. должны утилизироваться как опасные отходы.
Эти правила действуют в Федеративной Республике Германия.
Для других стран соблюдайте (возможно, отличающиеся) действующие в них национальные правила.
Указания по клею K5
ВАЖНО: Перед началом нанесения клея ознакомьтесь со следующей информацией! Национальные правила безопасности и охраны труда; паспорт безопасности материала производителя; инструкции по применению на картридже с клеем.Хранение: в сухом месте при 15 °C – 32 °C.
Срок годности: на картридже с клеем указана дата.
Не используйте клей после этой даты.
Предварительная обработка поверхности: см. инструкцию по ремонту для конкретного автомобиля
Требуемый пистолет для картриджей: ОБЗОР ПИСТОЛЕТОВ ДЛЯ КАРТРИДЖЕЙ С КЛЕЕМ
Подготовка картриджа с клеем: рабочая температура картриджа с клеем должна быть не ниже 20 °C.
Открытые картриджи с клеем можно использовать повторно до истечения срока годности при условии использования нового смесительного наконечника.
Установите картридж с клеем в пистолет, снимите колпачок и дайте выйти обоим компонентам клея. Равномерно выдавите компоненты клея и установите смесительный наконечник. Используйте только смесительные наконечники, поставляемые в комплекте с картриджем с клеем.
Перед нанесением клея выдавите примерно длину одного смесительного наконечника смешанного клея. Только после этого нанесите смешанный клей на одну из сторон склеиваемой поверхности.
Жизнеспособность клея примерно 60 минут при 23 °C.
Нанесение 2-компонентного клея: см. инструкцию по ремонту для конкретного автомобиля, чтобы определить толщину и расположение валика клея.
После нанесения клея проверьте, не выступил ли компонент клея с обратной стороны картриджа. Если да, прекратите склеивание. Очистите новую деталь. Используйте новый картридж с клеем.
Немедленно удаляйте загрязнения от остатков клея.
Отверждённый клей можно удалить только механическим способом.
Время затвердевания: не перемещайте автомобиль до затвердевания клея. Проверьте степень твердости клея ногтем.
Если клей невозможно продавить ногтем, автомобиль можно перемещать (без использования двигателя) для дальнейших работ (например, окраски).
Прочность автомобиля для эксплуатации достигается через:
48 часов при температуре детали 15 °C.
10 часов при температуре детали 23 °C.
1 час при температуре детали 60 °C.
0,5 часа при температуре детали 85 °C.
Утилизация клея: затвердевший клей утилизируется как обычные отходы.
Пустые картриджи с клеем утилизируются как обычные отходы.
Неотверждённые клеи и смеси клея с растворителем и т. п. должны утилизироваться как опасные отходы.
Эти правила действуют в Федеративной Республике Германия.
Для других стран соблюдайте (возможно, отличающиеся) действующие в них национальные правила.
Указания по клею K6
ВАЖНО: Перед началом нанесения клея ознакомьтесь со следующей информацией! Национальные правила безопасности и охраны труда; паспорт безопасности материала производителя; инструкции по применению на картридже с клеем.Хранение: в сухом месте при 15 °C – 25 °C.
Срок годности: на картридже с клеем указана дата.
Не используйте клей после этой даты.
Предварительная обработка поверхности: см. инструкцию по ремонту для конкретного автомобиля
Требуемый пистолет для картриджей: ОБЗОР ПИСТОЛЕТОВ ДЛЯ КАРТРИДЖЕЙ С КЛЕЕМ
Подготовка картриджа с клеем: не готовьте картридж с клеем раньше, чем непосредственно перед нанесением клея.
Рабочая температура картриджа с клеем должна быть не ниже 18 °C.
Жизнеспособность клея примерно 10 минут при 25 °C.
Установите картридж с клеем в пистолет, снимите колпачок и дайте выйти обоим компонентам клея. Равномерно выдавите компоненты клея и установите смесительный наконечник. Используйте только смесительные наконечники, поставляемые в комплекте с картриджем с клеем.
Перед нанесением клея выдавите примерно длину одного смесительного наконечника смешанного клея. Только после этого нанесите смешанный клей на одну из сторон склеиваемой поверхности.
Открытые картриджи можно использовать повторно до истечения срока годности при условии использования нового смесительного наконечника.
Нанесение 2-компонентного клея: см. инструкцию по ремонту для конкретного автомобиля, чтобы определить толщину и расположение валика клея.
Время затвердевания: см. инструкцию по ремонту для конкретного автомобиля
Утилизация клея: затвердевший клей утилизируется как обычные отходы.
Пустые картриджи с клеем утилизируются как обычные отходы.
Неотверждённые клеи и смеси клея с растворителем и т. п. должны утилизироваться как опасные отходы.
Эти правила действуют в Федеративной Республике Германия.
Для других стран соблюдайте (возможно, отличающиеся) действующие в них национальные правила.
ПРИМЕЧАНИЯ ПО ОЧИСТИТЕЛЮ R1
Используйте только очиститель R1, так как другие очистители могут быть агрессивными или начать растворять грунтовочное покрытие катафорезной грунтовки.
Указания по работе с аппаратом высокого давления
ВНИМАНИЕ: Используйте только мойку высокого давления, одобренную BMW! К работе с мойкой высокого давления допускаются только проинструктированные лица старше 16 лет. Проверьте мойку высокого давления и электропроводку на наличие видимых повреждений. Используйте только в подходящем месте. ВАЖНО: Соблюдайте следующие меры предосторожности: опасность травмы водяной струей; контакт с опасными веществами в брызгах; риск поскользнуться на мокром полу; риск споткнуться о шланги и кабели. Соблюдайте ПРИМЕЧАНИЯ И ИНСТРУКЦИИ ПО ОБРАЩЕНИЮ С ЧИСТЯЩИМИ СРЕДСТВАМИ! Опасность ожога при мойке горячей водой. На электромобилях и гибридных автомобилях соблюдайте требования безопасности при работе с гибридными автомобилями. ВНИМАНИЕ: Используйте следующие средства индивидуальной защиты: защитные очки/защитный щиток для лица подходящие перчатки фартук резиновые сапоги средства защиты органов слуха защитная обувь ВАЖНО: Указания по мойке автомобиля мойкой высокого давления: при мойке двигателя не направляйте струю непосредственно на уплотнители и блоки управления. Для шин и вентилей шин соблюдайте минимальное расстояние 30 см. Для мягкой крыши и окрашенных деталей соблюдайте минимальное расстояние 30 см. Не используйте, если двигатель еще горячий. Не превышайте максимальную температуру воды 60 °C. Не направляйте струю непосредственно на камеры и датчики. На электромобилях и гибридных автомобилях не мойте высоковольтные компоненты.Указания по ремонту резьбы
ВАЖНО: Устанавливайте резьбовые вставки Helicoil так, чтобы они находились заподлицо с исходной резьбой! ПРИМЕЧАНИЕ: Поврежденную резьбу можно восстановить резьбовыми вставками Helicoil. Соблюдайте ПОРЯДОК ДЕЙСТВИЙ, описанный в примере.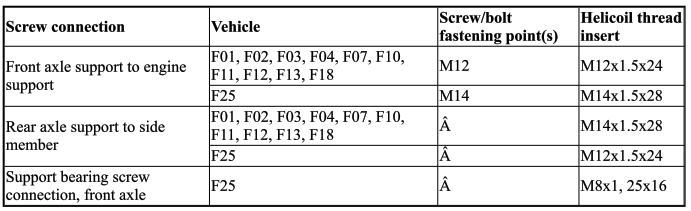
Указания по сливному шлангу люка/откидного люка крыши
Дренажные шланги для стеклянного люка/люка с наклонно-сдвижным механизмом частично постоянно интегрированы в кузов и не могут быть заменены по отдельности.
Эти дренажные шланги можно полностью заменить только при обширных кузовных ремонтных работах (например, после аварии).
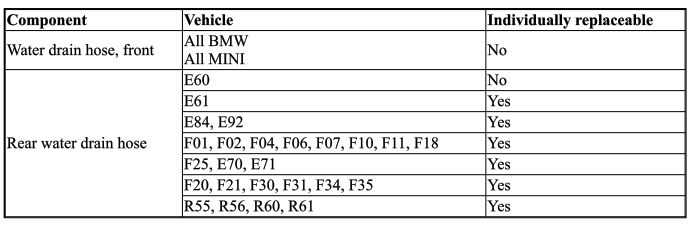
Для повреждений, не вызванных аварией, требуется индивидуальное решение.
Указания по использованию инфракрасных нагревателей с регулировкой температуры
При использовании инфракрасных излучателей с регулировкой температуры при сушке шпателем и шпатлевкой возможно повреждение клеевых соединений, лакокрасочного покрытия и компонентов автомобиля.
Датчики температуры инфракрасного излучателя надежно работают только на больших ровных поверхностях.
На небольших поверхностях, таких как стойки кузова C или пороги, часто измеряется только более холодный соседний участок.
Это приводит к фактической температуре поверхности до 130 °C, даже если на инфракрасном излучателе установлено только 70 °C.
Если задние боковины частично заменяются с помощью склеивания и клепки, эти высокие температуры могут привести к видимому рисунку в зоне соединения.
Решение: Проверяйте температуру поверхности небольших деталей в процессе сушки внешним датчиком температуры.
Общее правило: температура поверхности не должна превышать 85 °C.
ВАЖНО: Не используйте инфракрасные нагреватели для деталей из углепластика! Риск выхода компонента из строя.Разъединение клеевых соединений
1. Вскрытие точечного сварного соединения с клеем ВСКРОЙТЕ СВАРНЫЕ ТОЧКИ.
ВНИМАНИЕ: Отводите пары и газы. Используйте средства индивидуальной защиты/оборудование.Нагрейте соединительный фланец горячим воздухом. Нагревайте детали до температуры поверхности не более 250 °C.
Отделите соединительный фланец зубилом.
Удалите остатки клея с соединительного фланца.
2. Вскрытие клеевых соединений При необходимости вскройте существующие ПРОБИВНЫЕ ИЛИ ГЛУХИЕ ЗАКЛЕПКИ.
Грубо вырежьте поврежденную деталь.
ВНИМАНИЕ: Отводите пары и газы. Используйте средства индивидуальной защиты/оборудование.Нагрейте клеевой фланец горячим воздухом. Нагревайте детали до температуры поверхности не более 250 °C.
Деталь можно отделить с помощью плоскогубцев. Не повредите смежные детали.
Удалите остатки клея с соединительного фланца.
3. Вскрытие клеевых соединений на алюминиевых крышах Порядок действий подробно описан в соответствующей инструкции по ремонту.
4. Вскрытие клеевых соединений на деталях из углепластика Порядок действий подробно описан в соответствующей инструкции по ремонту.
ВСКРЫТИЕ ПАЯНЫХ СОЕДИНЕНИЙ
Метод ремонта «склеивание и клепка» предполагает замену герметичного паяного соединения клеем.
Это предполагает новый порядок вскрытия паяных соединений.
Зачистите паяный шов ленточной шлифовальной машиной. Это минимизирует влияние тепла на область вокруг паяного шва.
ВАЖНО: Никогда не используйте газовое пламя.Удалять все следы припоя не обязательно.
Не истончайте кузовные панели шлифовкой.
Разъединение заклепочных соединений
На автомобилях BMW применяются различные типы заклепок.
1. Вскрытие глухих заклепок:
1.1 Удаление глухих заклепок (N1, N2, N7, N8, N9 и N10): Срежьте головку глухой заклепки ленточной или угловой шлифовальной машиной. Не сошлифовывайте основной материал. Удалите остатки заклепки бородком.
1.2 Вскрытие глухих заклепок (N3 и N6): Высверлите головку глухой заклепки сверлом диаметром 5 мм. Не повредите основной материал. Удалите остатки заклепки бородком.
2. Вскрытие пробивных заклепок:
2.1 Вскрытие пробивных заклепок выдавливанием: Этот порядок применяется для облегченной алюминиевой передней части кузова.
Рекомендуемые инструменты и оборудование:
- Аппарат для приварки шпилек с газовым баллоном, содержащим инертный газ (82 % аргона, 18 % CO2).
- Шпилька из нержавеющей стали (источник поставки см. в изображении в каталоге запасных частей BMW «Алюминий и сталь/склеивание и сварка»)
- Универсальный клепальный инструмент
Сошлифуйте краску и темно-серое покрытие с пробивных заклепок.
Установите болт по центру заклепки и приварите его перпендикулярно. Зона приварки болтов должна находиться между двумя клеммами заземления. По возможности установите обе клеммы на верхней стороне панели, на которой расположена заклепка.
Извлеките болт с приваренной заклепкой универсальным клепальным инструментом. Используйте большой пластиковый наконечник, если иное не указано в инструкции по ремонту. Перед использованием проверьте пластиковый наконечник на износ.
Пластиковый наконечник должен по всей окружности прилегать к листовому металлу; при необходимости сошлифуйте пластиковый наконечник в зоне столкновения.
Не прилагайте сильное усилие при установке клепального инструмента на болты из специальной стали.
Не используйте клепальный инструмент для изгиба болтов из специальной стали.
При использовании малого пластикового наконечника особое внимание уделяйте центрированию болта.
Следуйте указаниям производителя оборудования по применению.
2.2 Вскрытие пробивных заклепок сверлением: Высверлите заклепки сверлом из твердого сплава диаметром 6 мм.
Пробивные заклепки можно высверливать с обеих сторон. При сверлении со стороны выступающей задней части сверлите только стержень заклепки, а остаток удалите бородком.
ПРИМЕЧАНИЕ: Зачистите и выровняйте оставшийся заусенец на обратной стороне. Снимите заусенцы с отверстий.Удаляйте остатки пробивных заклепок в алюминии бородком (риск коррозии).
Очистите автомобиль от стружки (риск коррозии).
Разъединение сварных соединений
1. Детали из стали:
1.1 Вскрытие точечных сварных соединений (контактная точечная сварка): Листовые стальные панели из высокопрочных и сверхвысокопрочных материалов предъявляют高 высокие требования к используемому инструменту.
Сварные точки на этих листовых панелях можно высверлить только специальными твердосплавными фрезами.
Используйте фрезы BTR/BOR только совместно с инструментом Vario Drill для удаления точечной сварки. Информация о приобретении инструмента для удаления точечной сварки и фрез BTR/BOR.
- Порядок выполнения: При необходимости выровняйте имеющиеся неровности ленточной или угловой шлифовальной машиной в зоне сварной точки.
Установите керн в центр сварной точки. Установите сверло диаметром 8 мм для сварных точек на керн и просверлите верхний листовой металл.
1.2 Вскрытие швов MAG-сварки и швов MIG-пайки:
- Порядок выполнения: Срежьте сварные швы ленточной или угловой шлифовальной машиной. Не шлифуйте основной материал до тонкого состояния.
Зубилом отделите фланец листового металла и снимите деталь.
1.3 Вскрытие швов лазерной сварки: Швы лазерной сварки применяются в зоне наружной обшивки крыши.
- Порядок выполнения: Грубо отрежьте наружную обшивку крыши в водосточном желобе крыши, чтобы улучшить доступ.
Установите угловую шлифовальную машину с отрезным кругом на шов лазерной сварки и прошлифуйте верхний листовой металл насквозь.
Следите, чтобы не прорезать и не повредить листовой металл под ним.
Снимите фланец листового металла.
2. Детали из алюминия:
2.1 Вскрытие швов MIG-сварки:
- Порядок выполнения: Срежьте сварные швы ленточной или угловой шлифовальной машиной. Не шлифуйте основной материал до тонкого состояния.
Не используйте зубило.
Снимите деталь.
Обзор пистолетов для картриджей с клеем
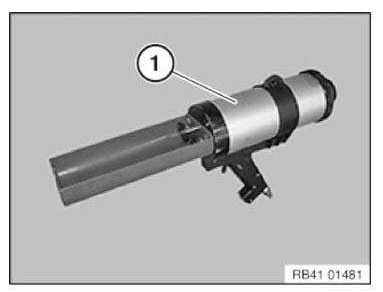
Пистолет для клея 83 19 2 149 522
Применяется для клеев K4, K5a.
Применяется для полиуретановой пены BMW 2K.
Включая вставку 1:1 и 2:1.
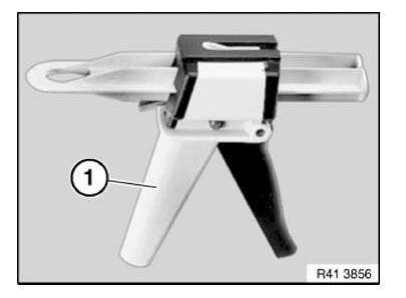
Пистолет для клея 81 49 0 443 166
Применяется для клея K3.
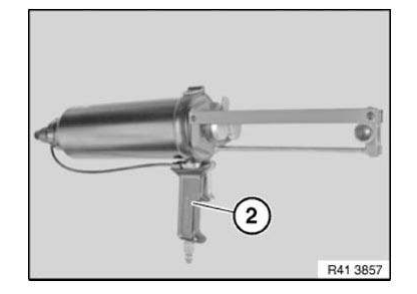
Пистолет для картриджей с клеем 81 49 2 213 059
Применяется для клеев K1, K5b, герметика D1/D2, клея для оконного стекла и всех картриджей Euro объемом 310 мл.
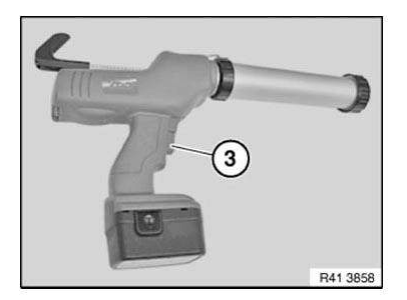
Пистолет для картриджей с клеем 83 30 0 494 836
Применяется для конструкционной пены HS2.
ПРИМЕЧАНИЕ: Специнструмент номер 41 3 010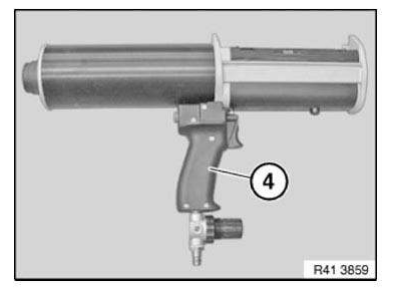
Пистолет для картриджей с клеем 81 49 2 355 475
Применяется для клея K2 (2 картриджа по 290 мл)
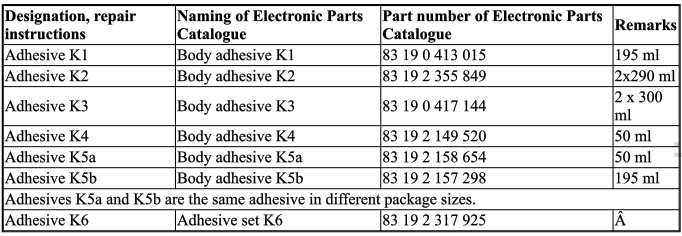
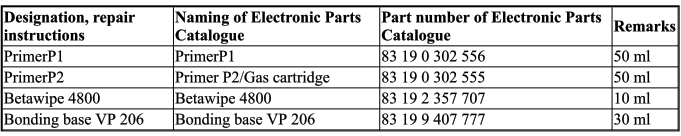
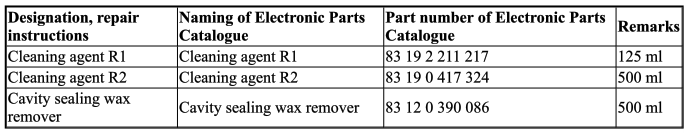
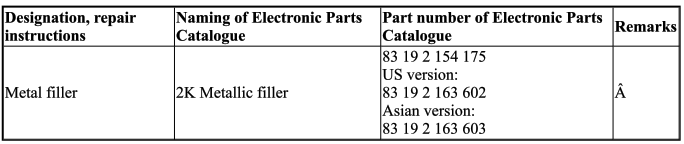
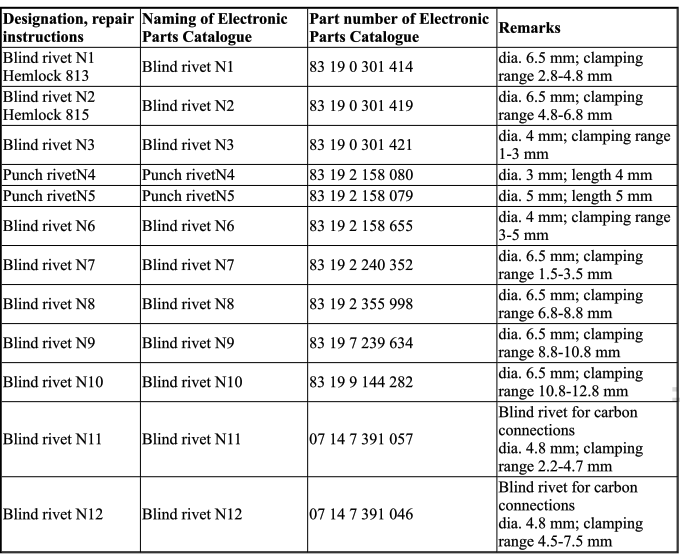
ОБЗОР РАСХОДНЫХ МАТЕРИАЛОВ
1.0 Клеи
1.1 Грунт/активатор
1.2 Очистительное средство
1.3 Шпатлевки
2.1 Заклёпки
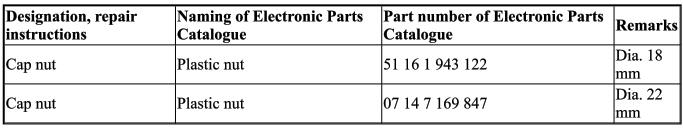
2.2 Пластиковые гайки
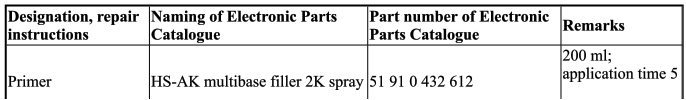
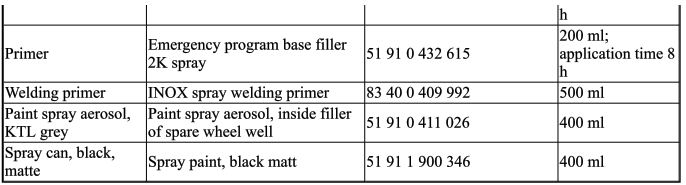
3.0 Грунт/краска в аэрозольном баллоне
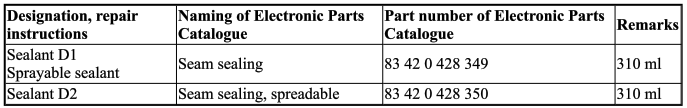
4.0 Герметик
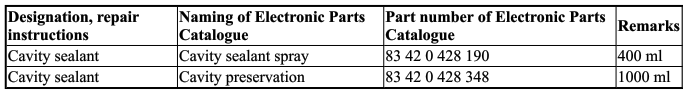
5.0 Антикоррозийная обработка полостей
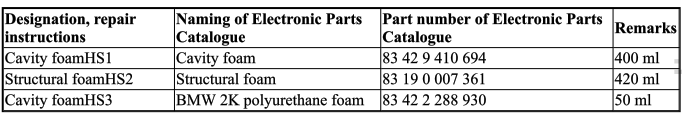
6.0 Вспенивающийся материал для полостей
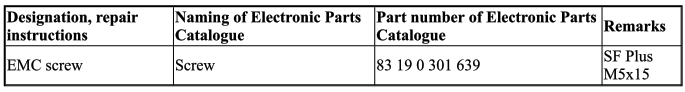
7.0 Винт EMC (электромагнитная совместимость)
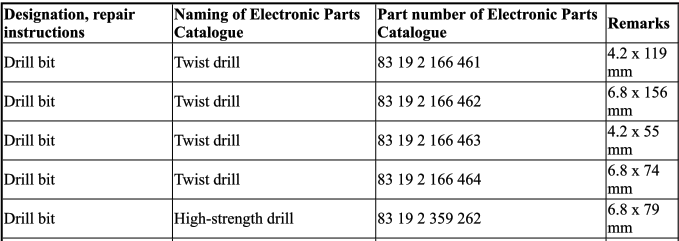
8.0 Спиральное сверло

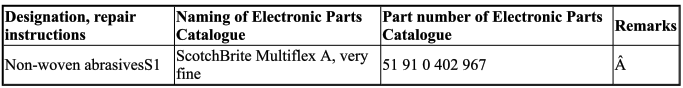
9.0 Абразивный материал
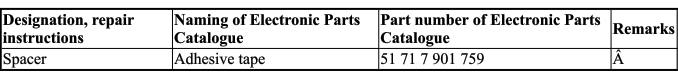
10.0 Распорка
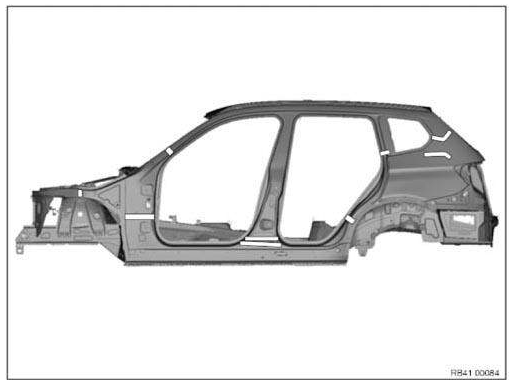
Расположение фасонных деталей для полостного уплотнения
Герметизация полостей выполняется в определенных зонах кузова для снижения шума в салоне и уменьшения конденсата.
Для этого в полости вставляются формованные элементы. Эти элементы оптимально адаптируются за счет нагрева кузова до примерно 180 °C и расширения до формы полостей.
Поскольку при ремонте кузова невозможно нагреть кузов до такой температуры, применяется другой порядок выполнения работ.
Пробивные заклепки
Метод ремонта «склеивание и клёпка» предусматривает впервые применение пробивных заклёпок при ремонте. Для этого требуются новые инструменты и порядок выполнения работ.
Размер пробивных заклёпок подбирается в соответствии с толщиной и маркой материала в каждой точке соединения.
1.0 Рекомендуемые инструменты и оборудование
- Инструмент для пробивных заклёпок (05 03 09 (535))
Установка пробивных заклёпок:
- Размер пробивной заклёпки см. в инструкциях по ремонту конкретного автомобиля.
- Отметьте положение заклёпок на автомобиле. Устанавливайте пробивные заклёпки примерно на одинаковом расстоянии друг от друга.
Пробивным заклёпкам не требуется предварительно просверленное отверстие. Они запрессовываются непосредственно в сплошной материал.
- Вставьте пробивную заклёпку в обжимную матрицу. Установите инструмент для пробивных заклёпок на соединяемые листовые детали.
Направление клёпки: всегда от новой детали к старой.
Отклонения указаны в инструкциях по ремонту конкретного автомобиля.
- Склепайте пробивные заклёпки инструментом для пробивных заклёпок. Если обжимная матрица и пуансон загрязнены клеем, очистите их.
- Загерметизируйте пробивные заклёпки во влажных зонах (например, в колесной арке или на опоре кузова) с обеих сторон герметиком D1 (риск коррозии).
- Загерметизируйте полости после окраски автомобиля антикоррозийным составом для полостей (риск коррозии).
Стандарт качества
- Общие требования к автомобилю могут быть выполнены только при использовании «всех» компонентов.
Это относится, в первую очередь, к кузову. Для оптимального результата при ДТП необходимо сохранять конструктивные элементы.
Необходимо соблюдать порядок выполнения ремонта, указанный в инструкциях по ремонту. Отклонения допускаются только после согласования с BMW и с его разрешения.
Использование не одобренных этапов ремонта или инструментов может серьезно повлиять на конструкцию автомобиля (например, при ДТП). В итоге это может привести к непредсказуемым рискам в области безопасности и ответственности за продукцию.
Меры защиты от коррозии во время и после ремонтных работ необходимы для сохранения стоимости автомобиля.
- Для ремонтных работ используйте только оригинальные детали BMW/MINI или детали равноценного качества, а также одобренные вспомогательные материалы и рабочие жидкости.
Для ремонтов, выполняемых по гарантии или в порядке гуманитарной помощи (goodwill), разрешается использовать только оригинальные детали BMW/MINI.
Усиливающая накладка (клеевая)
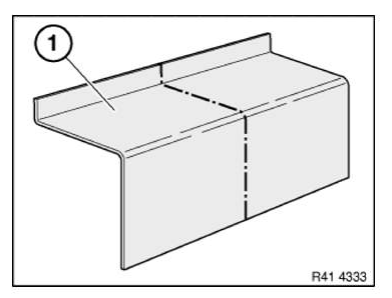
При замене части детали кузовной элемент отрезается в точке, указанной в инструкциях по ремонту.
Для обеспечения достаточной прочности приклеивается усиливающая пластина.
Соблюдайте указания по ЭТАПУ РЕМОНТА 2.
ПРИМЕЧАНИЕ: Следующие изображения служат общими иллюстрациями работ по ремонту усилительной пластины. Они относятся к секционному ремонту конструкции.Разметьте деталь в соответствии с размером a и отрежьте.
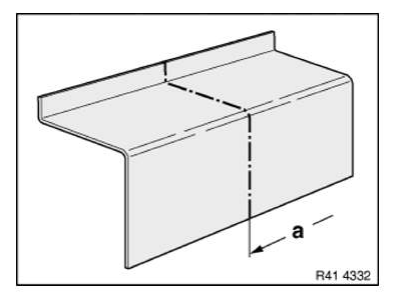
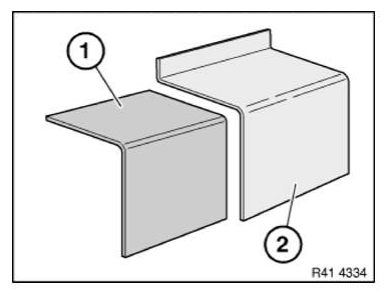
Подготовка новой детали: Отрежьте новую деталь (1) по линии реза на автомобиле и при необходимости подгоните ее с помощью выравнивающего приспособления или универсального крепления.
Изготовьте усиливающую пластину (1) из обрези новой детали (2).
Длина усиливающей пластины 80 мм.
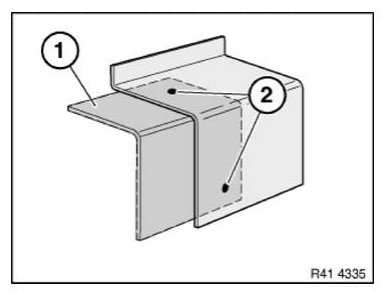
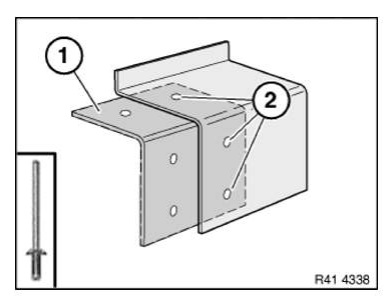
Вставьте усиливающую пластину (1) на половину длины в деталь на кузове и закрепите 2 самонарезающими винтами (2).
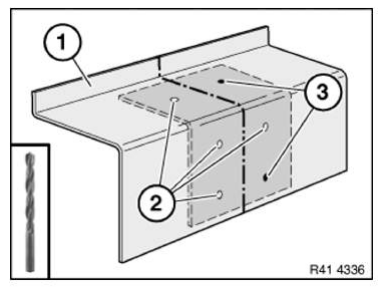
Подгоните новую деталь (1) и просверлите отверстия диаметром 4.3 мм (2).
Снова снимите новую деталь.
Выверните самонарезающие винты (3).
Снимите усиливающую пластину.
Рассверлите отверстия (3) под винты до диаметра 4,3 мм.
Снимите заусенцы со всех отверстий.
Установка усиливающей пластины
Очистите все клеевые поверхности очистителем R1.
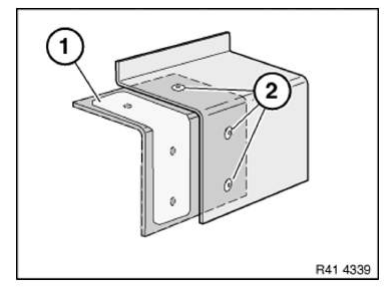
Нанесите клей (1) на клеевую поверхность усиливающей пластины.
Осторожно вдвиньте усиливающую пластину на половину длины в кузовную деталь (2).
ВАЖНО: При присоединении усилительной пластины убедитесь, что на склеиваемых поверхностях достаточно клея.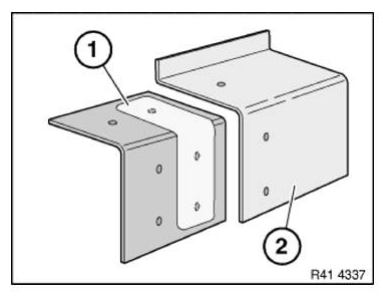
Заклепайте усиливающую пластину (1) наполовину вытяжными заклепками N3 (2).
Нанесите клей (1) на клеевую поверхность усиливающей пластины.
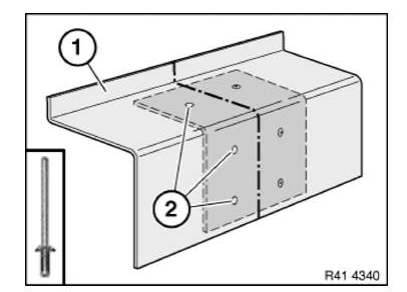
Установите новую деталь (1) с помощью приспособления для выправки или универсального крепления и заклепайте вытяжными заклепками N3 (2).
После затвердевания клея выровняйте участок клея и загерметизируйте вытяжные заклепки.
Усиливающая накладка со шпилькой (клеевая)
При частичной замене кузовная деталь разрезается в месте, указанном в инструкции по ремонту.
Для обеспечения достаточной прочности приклеивается усиливающая пластина.
Усиливающие пластины поставляются как новые детали и также обязательно должны применяться.
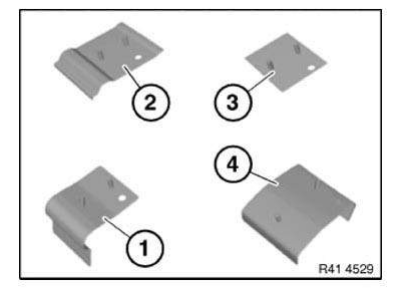
ПРИМЕЧАНИЕ: Следующие изображения служат общими иллюстрациями работ по ремонту усилительной пластины. Они относятся к секционному ремонту наружной обшивки, выполняемому методом клеевого соединения.Обзор усиливающих пластин:
- Усиливающая пластина порога
- Усиливающая пластина стойки C
- Универсальная усиливающая пластина
- Усиливающая пластина стойки C или D
- Гайки (не показаны)
- Пластиковая гайка диам. 18 мм, номер детали 07 14 1 943 122
- Распорная гайка диам. 22 мм, номер детали 07 14 7 169 847
Отметьте деталь по размеру a и отрежьте.
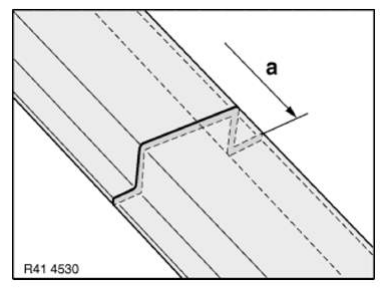
Подготовка новой детали: Некоторые усиливающие пластины имеют увеличенный размер.
При необходимости обработайте кромки усиливающих пластин или обрежьте их по размеру, пока пластины не будут прилегать к наружной обшивке без напряжения.
Усиливающие пластины должны вставляться в кузов без срезания клея.
Подгоните усиливающую пластину (1) по детали (2) на автомобиле.
Выполните полукруглые выемки (3) под шпильки (4).
Диаметр выемок примерно 10 – 12 мм.
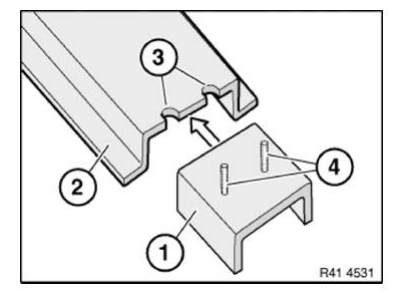
Зафиксируйте усиливающую пластину, навернув гайки (1).
Установите новую деталь (2). Выполните в новой детали полукруглые выемки (3).
Диаметр выемок примерно 10 – 12 мм.
Снова снимите усиливающую пластину.
ПРИМЕЧАНИЕ: Ширина стыка между новой деталью и деталью на автомобиле составляет примерно 5–8 мм (ширина фланца не менее 30 мм с каждой стороны).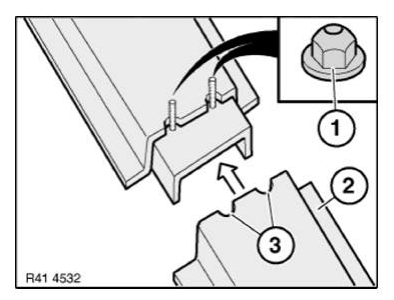
Снимите фаски с режущих кромок (1) стыка шлифовкой.
- Деталь на автомобиле
- Новая деталь
Примечание по установке:
Если режущие кромки недостаточно скошены, после окраски в лакокрасочном покрытии могут образоваться пустоты.
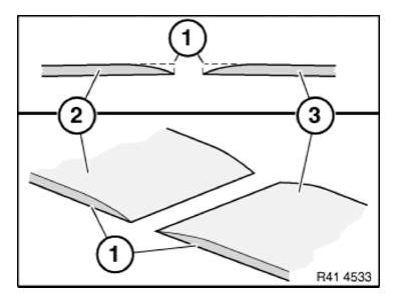
Порядок использования универсальной усиливающей пластины: Универсальную усиливающую пластину необходимо адаптировать. Пластину необходимо разделить, если расстояние между штифтами слишком велико.
Размер a составляет от 40 до 80 мм в зависимости от доступного пространства.
Закрепите пластины пробивными заклепками N4.
ПРИМЕЧАНИЕ: Убедитесь, что заклепка установлена правильно! Головка заклепки должна находиться со стороны склеивания!Заклепайте пластину с внутренней стороны фланца!
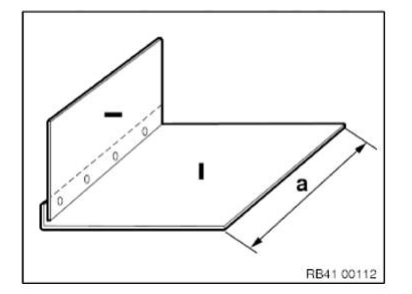
Установка усиливающей пластины
Очистите все клеевые поверхности.
Нанесите клей на усиливающую пластину на участке (1).
Нанесите больше клея в радиусах, чтобы избежать воздушных пузырей.
Нанесите дополнительный клей на наружную обшивку вокруг радиусов.
Осторожно вставьте усиливающую пластину в деталь на автомобиле и зафиксируйте, навернув гайки (2). Навинчивайте гайки только на несколько оборотов.
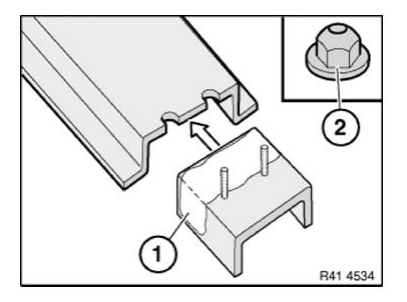
Нанесите клей на клеевую поверхность усиливающей пластины (1).
Нанесите больше клея в радиусах, чтобы избежать воздушных пузырей.
Нанесите дополнительный клей на наружную обшивку вокруг радиусов.
Установите новую деталь (2).
Совместите новую деталь с примыкающей деталью и зафиксируйте захватными клещами.
Сначала затяните гайки в радиусах.
Только после этого затяните все гайки на плоских участках.
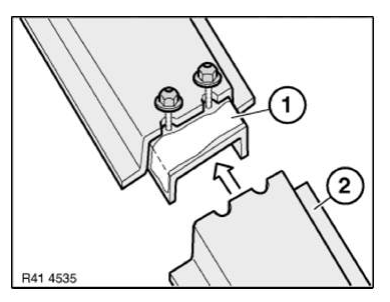
Заключительные работы на линии разделения:
После затвердевания клея:
На участке, видимом клиенту:
Отрежьте шпильки кузовной ножовкой.
Полностью удалите остатки клея в стыке (1).
Скруглите острые кромки шлифовкой.
ВАЖНО: Не допускайте нагрева места разделения излишней шлифовкой. Дорабатывать запрещено прессованием!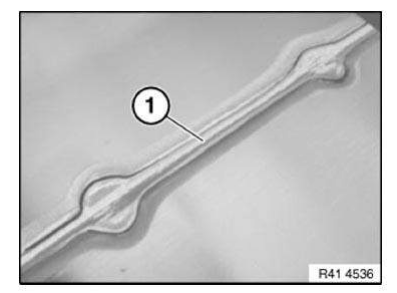
На стык следует наносить только одобренную BMW шпатлёвку по металлу.
Шпатлёвка по металлу – инструкция по применению
На участке, не видимом клиенту:
Примеры: стык закрыт обшивкой порога, стеклами, уплотнителями и т. д.
Зашлифуйте шпильки и излишки клея заподлицо. Не используйте шпатлёвку по металлу. Окрасьте участок в соответствии с Руководством по окраске BMW.
ПРИМЕЧАНИЕ: После окраски стык становится видимым из-за усадки клея. Это не влияет на качество.Разъединение клеевых отбортованных швов
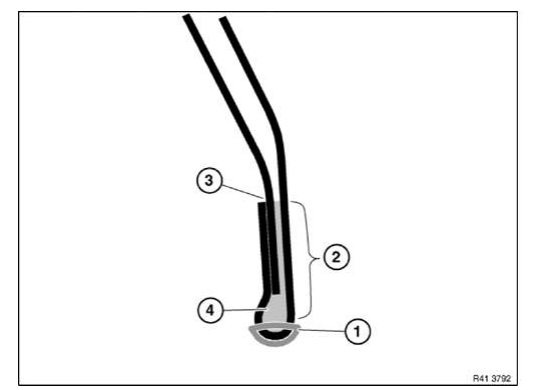
- Удалите участок (1) кромки валика на изгибе колёсной арки одноручной угловой шлифовальной машиной с грубым шлифовальным кругом.
- Прогрейте участок (2) горячим воздухом термовоздуходувки.
- Отогните соединительный фланец зубилом.
- Зашлифуйте остатки клея (4) с соединительного фланца колёсной арки.
- Удалите остатки герметика на участке (3).
Методы ремонта, этапы ремонта 1
Все работы, при которых необходимо заменить резьбовые кузовные детали.
Методы ремонта
- РЕМОНТ РЕЗЬБЫ
Этап ремонта 1a
- Вытяжная заклепка
- ВЫТЯЖНЫЕ ГАЙКИ И БОЛТЫ
- Стекло
Все операции, при которых ремонт выполняется на наружной обшивке.
Методы ремонта
- Правка наружной обшивки
- ПРАВКА АЛЮМИНИЕВЫХ ДЕТАЛЕЙ
Этап ремонта 1b
- ПРАВКА СТАЛЬНЫХ ДЕТАЛЕЙ
- РЕМОНТ ПЛАСТИКОВЫХ ДЕТАЛЕЙ
- Шпатлёвка по металлу
- Шлифование
- ШЛИФОВАНИЕ АЛЮМИНИЕВЫХ ДЕТАЛЕЙ
- ШЛИФОВАНИЕ СТАЛЬНЫХ ДЕТАЛЕЙ
Ремонтное решение для гайки-заклепки с цилиндрическим/шестигранным хвостовиком
Меры защиты!
- Используйте защитные очки
- Используйте защитные перчатки
1. Аккуратно рассверлите головку заклепки сверлом большего диаметра или зенковкой
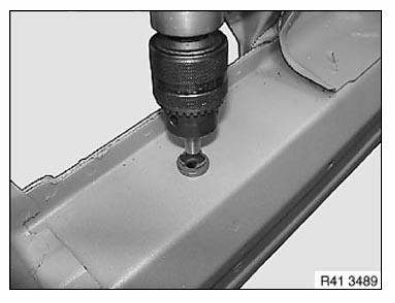
2. Срубите головку заклепки зубилом
3. Выбейте стержень заклепки внутрь полости, при необходимости извлеките
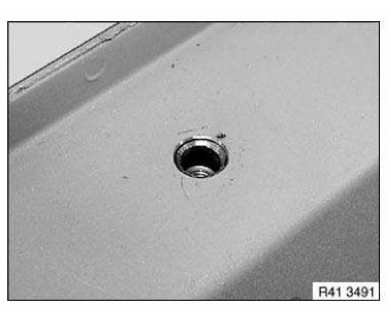
4. Очистите деталь, при необходимости устраните повреждение лакокрасочного покрытия
Если стержень заклепки можно извлечь:
ВАЖНО: Чтобы предотвратить коррозию, остановите стружку и опилки консервацией полостей. Следуйте ПРИМЕЧАНИЯМ ПО АНТИКОРРОЗИОННОЙ ЗАЩИТЕ.5. Законсервируйте полость
Если стержень заклепки извлечь нельзя:
ВНИМАНИЕ: Опасность травмы! Соблюдайте ПРИМЕЧАНИЯ ПО ПОЛОСТНОЙ ПЕНЕ. ВАЖНО: Чтобы предотвратить коррозию и стуки, остановите стружку, опилки и стержень гайки-заклепки полостной пеной. Удалите остатки пены изогексаном (бензином).
5. Заблокируйте стержень заклепки специальной вспенивающейся массой
6. Установите заклепочную гайку ручным клепальным пистолетом
ПРИМЕЧАНИЕ: Установите гайку-заклепку как можно быстрее, желательно до затвердевания полостной пены.Заклепочная гайка с шестигранным/прямым стержнем (резьба до M8) с ручным клепальным пистолетом ZS308
ВАЖНО: Следуйте инструкции по эксплуатации производителя. Убедитесь, что гайка-заклепка правильно прилегает к детали. ПРИМЕЧАНИЕ: По данным производителя, изображенный инструмент подходит для резьбы до M8.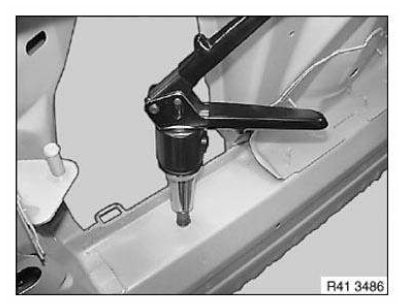
Шестигранная/гладкая заклёпочная гайка (до резьбы M12) с ручным клёпальным пистолетом MB512
ВАЖНО: Следуйте инструкции по эксплуатации производителя. Убедитесь, что гайка-заклепка правильно прилегает к детали.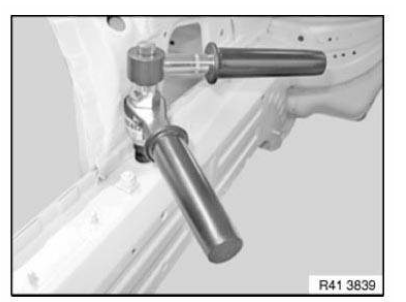
Методы ремонта, этап ремонта 2
Ремонт выполняется склеиванием и клепкой и/или сваркой MAG без использования стапеля для выправки.
Методы ремонта
- Снятие поврежденной детали
- ВСКРЫТИЕ СВАРНЫХ СОЕДИНЕНИЙ
- ВСКРЫТИЕ ПАЯНЫХ СОЕДИНЕНИЙ
- ВСКРЫТИЕ ЗАКЛЕПОЧНЫХ СОЕДИНЕНИЙ
- Вскрытие клеевых соединений
- ШЛИФОВАНИЕ АЛЮМИНИЕВЫХ ДЕТАЛЕЙ
- ШЛИФОВАНИЕ СТАЛЬНЫХ ДЕТАЛЕЙ
- Секционный ремонт
- Усиливающая пластина (на клею)
- Шпатлёвка по металлу
- Установка новой детали
- Указания по расходным материалам
- Указания по клею
- СКЛЕИВАНИЕ НА ОКРАШЕННЫХ ПОВЕРХНОСТЯХ
- ГЛУХИЕ ЗАКЛЕПКИ
- ПРОБИВНЫЕ ЗАКЛЕПКИ
- СВАРКА СТАЛЬНЫХ ДЕТАЛЕЙ
- Герметизация полостей
- ВИНТЫ EMC
Методы ремонта, этап ремонта 3
Ремонт выполняется склеиванием и клепкой с использованием стапеля для выправки или сваркой.
Методы ремонта
- Выправка кузова
- ВЫПРАВКА АЛЮМИНИЕВЫХ ДЕТАЛЕЙ НА КУЗОВЕ
- ВЫПРАВКА СТАЛЬНЫХ ДЕТАЛЕЙ НА КУЗОВЕ
- Снятие поврежденной детали
- ВСКРЫТИЕ СВАРНЫХ СОЕДИНЕНИЙ
- ВСКРЫТИЕ ПАЯНЫХ СОЕДИНЕНИЙ
- ВСКРЫТИЕ ЗАКЛЕПОЧНЫХ СОЕДИНЕНИЙ
- ВСКРЫТИЕ КЛЕЕВЫХ СОЕДИНЕНИЙ
- ШЛИФОВАНИЕ АЛЮМИНИЕВЫХ ДЕТАЛЕЙ
- ШЛИФОВАНИЕ СТАЛЬНЫХ ДЕТАЛЕЙ
- Секционный ремонт
- ПРИВАРКА УСИЛИВАЮЩЕЙ ПЛАСТИНЫ (ЛИСТОВАЯ СТАЛЬ)
- Секционный ремонт (сталь) с ремонтным элементом
Секционный ремонт (алюминий) с ремонтным элементом - Установка новой детали
- Сварка алюминиевых деталей
- СВАРКА СТАЛЬНЫХ ДЕТАЛЕЙ
- КЛЕЕВОЕ СОЕДИНЕНИЕ СТАЛЬНЫХ ДЕТАЛЕЙ ВМЕСТО ТОЧЕЧНОЙ СВАРКИ
- ПАЙКА СТАЛЬНЫХ ДЕТАЛЕЙ
- Указания по расходным материалам
- УКАЗАНИЯ ПО КЛЕЮ
- Склеивание алюминия со сталью
- СКЛЕИВАНИЕ СТАЛИ СО СТАЛЬЮ
- ГЛУХИЕ ЗАКЛЕПКИ
- ПРОБИВНЫЕ ЗАКЛЕПКИ
- Герметизация полостей
- ВИНТЫ EMC
Ремонт клипс для планки крыши
Далее описано постоянное клеевое восстановление клипс, которые первоначально крепились Т-образными штифтами.
Ремонтное склеивание одновременно надежно защищает место сорванного Т-образного штифта от коррозии.
1.0 Информация об опасностях:
- Перед применением прочтите и соблюдайте информацию производителя об опасностях.
- Избегайте попадания в глаза и на кожу. Используйте устойчивые к растворителям защитные перчатки.
- Не вдыхайте пары клея. Работайте только в хорошо проветриваемых помещениях.
1.0 Оборудование
- КЛЕЙ K4
- Статический смесительный наконечник
- ПИСТОЛЕТ ДЛЯ КЛЕЯ
- Очиститель R1
- Клейкая лента для фиксации
2.0 Подготовка поверхности:
- Температура склеиваемой поверхности и температура помещения не ниже 18 °C.
- Закройте участок вокруг склеиваемой поверхности.
- Щеткой удалите стружку, отслоившуюся краску и т. д. со склеиваемой поверхности. Использование сжатого воздуха запрещено!
- Очистите склеиваемую поверхность очистителем R1.
- Дайте очищенной поверхности просохнуть на воздухе не менее 2 минут. Склеиваемая поверхность должна быть полностью сухой.
- Не загрязняйте очищенные склеиваемые поверхности (пот с рук, отпечатки пальцев и т. д.).
3.0 Нанесение клея:
- Заполните клеем отверстие (1), образовавшееся после сорванного Т-образного штифта, и распределите его на длину примерно 4 см (2) в канале крыши.
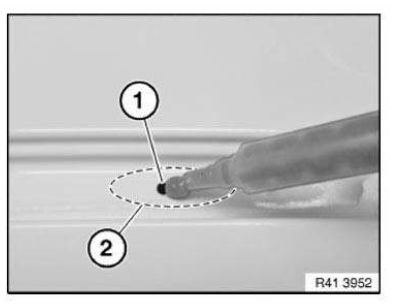
Нанесите валик клея (1) на нижнюю сторону клипсы.
При этом заполните канал клипсы клеем.
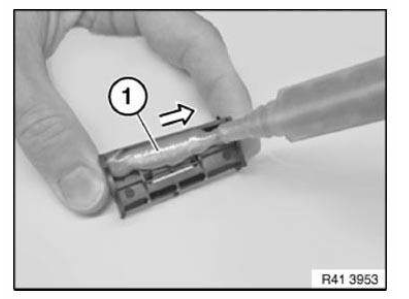
Установите клипсу (1) на место и зафиксируйте рукой.
Если клей ещё не выступает равномерно через канал, нанесите дополнительный клей сверху.
Валик клея (2) должен находиться ниже уровня клипсы.
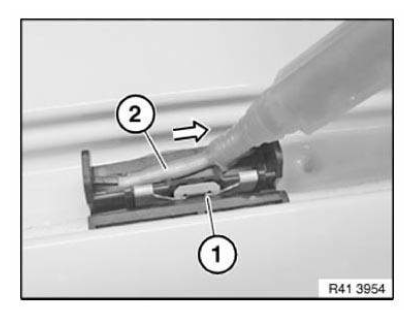
Зафиксируйте клипсу клейкой лентой (1) длиной примерно 150 мм.
Наклеивайте клейкую ленту по направлению движения.
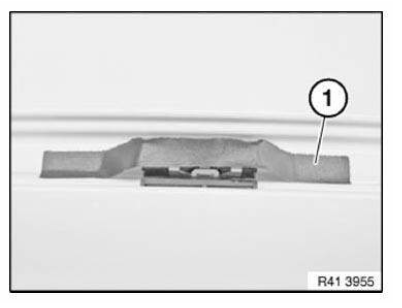
4.0 Время отверждения:
- Клейкую ленту можно снять примерно через 10 минут.
- Минимальное время до возможной нагрузки, например установки молдинга крыши: через 30 минут.
Ремонт фар
Возможен ремонт следующих повреждений:
- Деформированные или сломанные держатели можно заменить с помощью имеющихся ремонтных комплектов.
Замена фары не требуется! В целях безопасности пешеходов запрещается использовать клей или усиления для ремонта сломанных держателей!
Следующие повреждения не подлежат ремонту:
- Деформированный или поврежденный корпус фары.
- Поцарапанные или поврежденные стекла фар.
Ремонт пластмассовых деталей
1.0 Общие указания
- Как правило, перед ремонтом необходимо проверить экономическую целесообразность.
- Следующие окрашенные ДЕТАЛИ НАРУЖНОЙ ОБШИВКИ подлежат ремонту:
- Панели бамперов (исключение: E52)
- Накладки порогов
- Боковые панели
- Наружная обшивка двери
- Жесткая крыша/крыша
- Крышка отсека мягкой крыши
- Крышка багажника
- Возможен ремонт следующих повреждений:
- Незначительные деформации без видимых трещин в лакокрасочном покрытии.
Видимые трещины доходят до детали, и устранить повреждение окончательно невозможно.
Через некоторое время трещины снова становятся видны на лакокрасочном покрытии.
- Незначительные повреждения, например царапины, если нижележащая деталь не становится видимой.
- Трещины и отверстия длиной до 2,5 см.
Трещины не должны доходить до края детали.
- Незначительные деформации без видимых трещин в лакокрасочном покрытии.
- Внимание! Следующие детали не подлежат ремонту:
- Детали, которые не окрашиваются по стандарту.
Невозможно восстановить рельефную поверхность.
- Топливный бак, бачки жидкостей (например, бачок стеклоомывателя, бачок тормозной жидкости, расширительный бачок охлаждающей жидкости и т. д.)
- Детали, которые не окрашиваются по стандарту.
2.0 Пересадка пластиковых деталей
- Для придания пластиковым деталям требуемой формы по указанным выше критериям можно использовать нагревательный фен.
3.0 Склеивание пластиковых деталей
ВАЖНО: Соблюдайте правила техники безопасности.- Для недорогого ремонта с разумными нормочасами предлагается набор для ремонта пластика (номер для заказа уточняйте в отделе запчастей BMW).
- Порядок ремонта пластиковых деталей приведен в наборе для ремонта пластика.
- В целях защиты пешеходов запрещается использовать хомуты или другие металлические усиления.
4.0 Сварка пластиковых деталей
- Технологии сварки пластика допускаются, так как они являются экономичным ремонтом с учетом текущей стоимости деталей.
- В целях защиты пешеходов запрещается использовать хомуты или другие металлические усиления.
Стандарты запасных частей
ОБЪЕКТ
Стандарты запасных частей
МОДЕЛЬ
Все
СИТУАЦИЯ
Автомобили BMW/MINI подвергаются жестким испытаниям на столкновение внутренними подразделениями BMW/MINI, государственными учреждениями, а также дополнительным оценкам независимых организаций. При необходимости ремонта единственный способ гарантировать, что автомобиль после ремонта сохранит и выполнит все требования пассивной безопасности, — соблюдать стандарты ремонта BMW/MINI и использовать только новые оригинальные детали BMW/MINI. Любое отклонение может серьезно повлиять на поведение автомобиля при столкновении и поставить под угрозу безопасность пассажиров.
При производстве кузова BMW/MINI используется множество различных материалов и способов соединения.
Высокопрочные стали, алюминий и синтетические материалы применяются для снижения массы, повышения прочности, поглощения энергии и коррозионной стойкости. Эти материалы работают согласованно с остальной частью автомобиля, обеспечивая тот уровень безопасности, динамики и внешнего вида, который обычно ассоциируется с маркой BMW/MINI.
ПОРЯДОК РАБОТ
BMW/MINI of North America не поддерживает использование неоригинальных, имитационных, восстановленных и бывших в употреблении ремонтных деталей. Приведение автомобилей BMW/MINI к спецификациям завода-изготовителя требует обученных специалистов, использующих только одобренное оборудование, материалы и способы соединения. Инструкции по ремонту BMW/MINI предусматривают применение только новых оригинальных деталей BMW/MINI.
BMW/MINI of North America основывает свои рекомендации на следующих положениях:
- Невозможно подтвердить, что для производства неоригинальных деталей используются эквивалентные материалы.
- Все результаты испытаний на столкновение и сертификаты получены с использованием оригинальных деталей BMW/MINI и оригинальных способов соединения.
- Невозможно подтвердить, что восстановленные сторонними организациями детали соответствуют стандартам ремонта BMW/MINI.
- Бывшие в употреблении детали невозможно отследить при отзывной кампании производителя.
- Невозможно подтвердить, что бывшие в употреблении детали не подвергались ранее ударным нагрузкам, прежнему ремонту, атмосферному воздействию и/или воздействию других факторов, таких как огонь, дым, нагрев или затопление.
- Неоригинальные детали BMW/MINI могут плохо подходить по посадке, отделке и качеству, что напрямую влияет на остаточную стоимость автомобиля. Оригинальные детали BMW/MINI — это те же детали, которые используются при сборке автомобилей.
Замена слепых заклепок
Специальные инструменты:
- 2 348 128
- 72 1 210
Схема держателя складывающегося пакета подушки безопасности головы: Высверлите головку заклепочной пластины до стержня заклепки сверлом 10 мм.
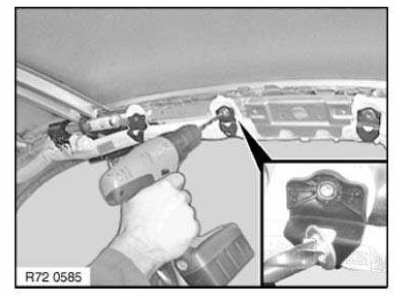
Описание для держателя поручня: Высверлите головку заклепочной пластины до стержня заклепки сверлом 10 мм.
Срежьте стержни глухих заклепок до листового металла как можно ровнее.
Зачистите оставшиеся заклепки кусачками.
Указание по установке: Нанесите грунт на поврежденные участки лакокрасочного покрытия боковой рамы.
ПРИМЕЧАНИЕ: В зависимости от доступности головки заклепок необходимо удалить специнструментом 2 348 128 или 72 1 210.Выпрессуйте головки заклепок (1) специальным инструментом 2 348 128 и извлеките их.
Специальный инструмент 72 1 210 для сбора головок заклепок.
Стержень (1) специального инструмента гибкий и может adaptироваться к контурам кузова.
ПРИМЕЧАНИЕ: Установите бутил в лоток для сбора (2), чтобы зафиксировать головки заклепок и предотвратить их выпадение.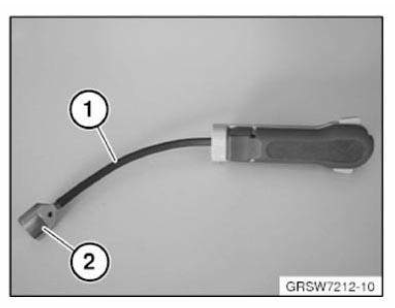
Вставьте специальный инструмент 72 1 210 через отверстие в кузове рядом с точками крепления.
Установите специальный инструмент с задней стороны на головку заклепки в полости.
ПРИМЕЧАНИЕ: Для удержания специнструмента на головке заклепки во время выбивания потребуется помощник.Убедитесь, что лоток для сбора правильно установлен на головке заклепки.
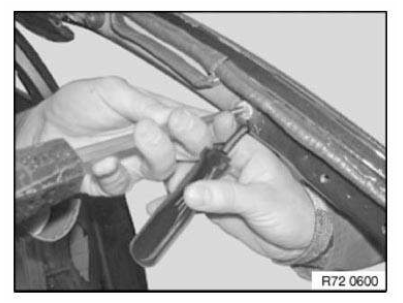
Выбейте стержень молотком и керном 6 мм.
Осторожно выведите специальный инструмент из кузова так, чтобы головка заклепки не выпала из лотка для сбора.
ПРИМЕЧАНИЕ: Если при выталкивании специнструмента заклепка выпадет из лотка для сбора в боковину рамы, эту зону необходимо обильно заполнить пеной.Подробное описание заполнения полостей пеной см. в разделе «Дальнейшие операции».
Для заполнения пеной используйте антикоррозионное средство для полостей.
При необходимости можно также использовать пену для полостей.
Установите трубку на баллон с пеной.
Введите шланг через отверстия в стойке.
Заполните полость наполнителем.
ВНИМАНИЕ: Полностью выдавите пену из баллона на картон, а после затвердевания утилизируйте пену и баллон вместе с бытовыми отходами. Баллон может разорваться, если не полностью опорожнен.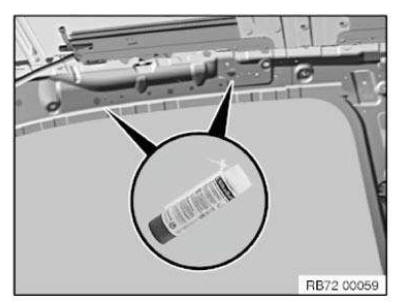
Обзор заклепочника: Клепка корпуса газогенератора и держателей складывающегося пакета заклепочником.
Сменную головку меняют в зависимости от выполняемой операции.
Клепка корпуса газогенератора с помощью:
- Насадка 17/36 и короткий хвостовик
Клепка держателей для складного пакета: - Насадка 17/40 и длинный хвостовик
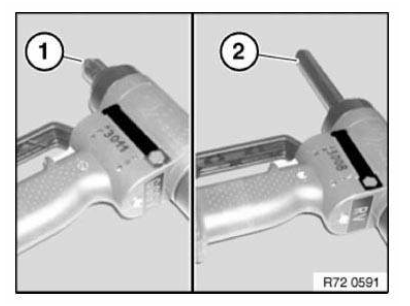
Техника безопасности при работе
Соблюдайте национальные нормативы.
1.0 Сжатый воздух:
- Пневматические пистолеты нельзя направлять на людей. Продувка тела сжатым воздухом может привести к серьезным травмам.
- Запрещается очищать устройства сжатым воздухом из-за загрязнения пылью.
2.0 Электрические системы/устройства:
- Допускается использовать только полностью исправные системы и устройства.
- Ремонт электрических систем и устройств должен выполнять только сертифицированный электрик.
3.1 Работа с алюминиевой пылью:
- Наденьте мелкодисперсный пылезащитный респиратор.
- Только для E52 и I01: используйте взрывозащищенный пылеотсос.
- Соблюдайте национальные нормативы.
3.2 Удаление герметика.
- При нагреве герметика на основе ПВХ до температуры свыше 180 °C образуется соляная кислота.
- Удаляйте герметик на основе ПВХ только вращающейся проволочной щеткой или нагревайте материал горячим воздухом до максимум 180 °C и снимайте шпателем.
- Обеспечьте хорошую вентиляцию всех закрытых зон или прямой отвод воздуха вытяжкой.
3.3 Дуговая сварка и пайка припоем:
ВАЖНО: Чрезвычайно яркая дуга при сварке может вызвать серьезную травму глаз, если не приняты соответствующие защитные меры.- Используйте сварочный экран, подходящий для соответствующего метода сварки (MAG или MIG).
- Отделяйте рабочие посты защитными шторами.
- Используйте вытяжку для удаления сварочных выделений.
- Сварщик должен носить защитную одежду и перчатки, подходящие для сварки (т. е. огнестойкие).
- Огнетушитель должен находиться в зоне досягаемости от места сварки.
- Не выполняйте сварочные работы вблизи топливного бака, например, когда он установлен.
- Соблюдайте национальные нормативы.
3.4 Работа с химическими веществами (клеи, очистители, шпатлевки и т. д.): Соблюдайте паспорта безопасности материалов производителя.
ВАЖНО: Работа с химическими веществами может вызвать аллергические реакции кожи и органов дыхания.- Не ешьте, не пейте и не курите во время работы с этими продуктами.
- Избегайте прямого контакта с глазами и кожей.
- Наденьте защитные очки, защитные перчатки и при необходимости фартук.
- Обеспечьте хорошую вентиляцию всех закрытых помещений или отводите пары напрямую.
- При недостаточной вентиляции используйте дыхательный аппарат с подходящим типом фильтра.
- Наденьте непроницаемую защитную одежду.
- Немедленно переоденьте загрязненную рабочую одежду.
- После окончания работы тщательно вымойте руки и нанесите защитный крем для кожи.
- Всегда держите под рукой средство для промывания глаз и меняйте в нём воду регулярно (раз в месяц).
- Храните клеевые составы только в запираемом шкафу.
- Храните клеевые составы вдали от открытого огня и других источников воспламенения.
- Защищайте клеевые составы от сильного нагрева и прямых солнечных лучей.
- Соблюдайте национальные нормативы.
Первая помощь: При попадании продукта в глаза немедленно промойте их проточной водой в течение примерно 10–15 минут.
Обратитесь к окулисту.
При контакте с кожей и, если применимо, при аллергической реакции кожи немедленно очистите пораженные участки мылом и водой, затем нанесите крем для кожи без силикона. При необходимости обратитесь к врачу.
При проглатывании клеящего продукта тщательно прополощите рот/части рта проточной водой. Выпейте 1–2 стакана воды. Не вызывайте рвоту. Обратитесь к врачу.
После вдыхания паров клея обеспечьте достаточный приток свежего воздуха. Сохраняйте спокойствие. Обеспечьте проходимость дыхательных путей.
Обратитесь к врачу.
3.5 Ремонтные работы с углеродными материалами:
- Не ешьте, не пейте и не курите во время работы с этими продуктами.
После окончания работы тщательно вымойте руки. Используйте защитный крем для рук.
- Огонь, курение и открытый огонь запрещены.
- Наденьте рабочую одежду, защитную обувь, защитные очки и защитные перчатки.
- Шлифовальные и отрезные работы выполняйте только с взрывозащищенной вытяжкой.
Наденьте средства защиты органов слуха.
- Наденьте пылезащитную маску (не ниже класса FFP2).
- Не допускайте попадания углеродной пыли на кожу, в глаза и на одежду.
- Регулярно очищайте рабочую зону пылесосом и протирайте поверхности влажной тканью.
- Отделяйте рабочий пост передвижными перегородками или защитными шторами.
Правила техники безопасности при работе на автомобилях с функцией автоматического запуска и остановки двигателя (MSA)
ПРЕДУПРЕЖДЕНИЕ: Если крышку капота/капот потянуть вверх (сервисный режим), система выдаст сигнал «выключатель замкнут». Функция автоматического запуска и остановки двигателя активна. Возможен автоматический запуск двигателя.Соблюдайте меры безопасности при работе на автомобилях с системой MSA. Перед выполнением практических работ на двигателе обязательно убедитесь, что функция MSA деактивирована, чтобы исключить автоматический запуск двигателя во время работ в моторном отсеке.
Функция MSA деактивируется:
- Деактивируйте MSA кнопкой (1) в салоне автомобиля
- Расстегните ремень безопасности и откройте дверь водителя
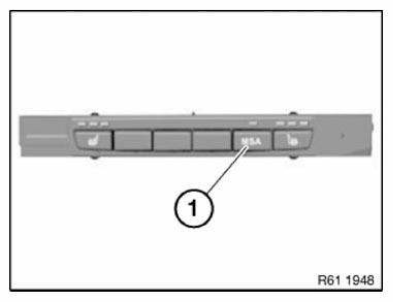
- Откройте капот и убедитесь, что контакт капота не находится в сервисном режиме
- Сервисный режим
A = 10 мм - Базовая настройка (капот открыт)
B = 7 мм
- Сервисный режим
Чтобы убедиться, что контакт капота находится в базовой настройке, при необходимости перед началом работ нажмите контакт капота до предельного положения и медленно отпустите.
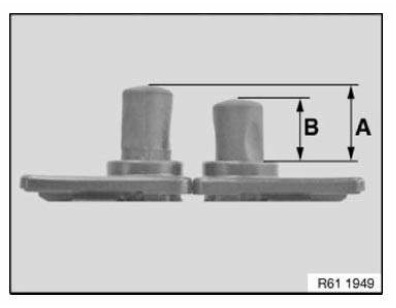
При работе с диагностическими приборами:
- Соблюдайте инструкции диагностического прибора
Правила техники безопасности при работе с магнитами
При обращении с магнитами необходимо соблюдать меры предосторожности, чтобы исключить любую потенциальную опасность.
Если расстояние между магнитами становится меньше минимального, магниты резко притягиваются друг к другу. Хрупкие магниты затем сталкиваются друг с другом на высокой скорости.
При этом могут отколоться очень острые осколки (похожие на стеклянные).
Также возможны травмы от раздавливания или порезов.
Соблюдайте паспорта безопасности производителя.
ПРЕДУПРЕЖДЕНИЕ: Опасность защемления Опасность травмы от осколков Опасность травмы из-за магнитных полейИнструкции по обращению
- Наденьте защитные очки и защитные перчатки.
- Людям с кардиостимуляторами запрещается использовать магниты.
- Не храните железные детали (инструменты, мелкие детали) рядом с магнитами.
- Держите магниты подальше от носителей магнитной информации (банковских карт, карт памяти).
- Не обрабатывайте магниты механически.
- Держите магниты вдали от прямого нагрева и открытого огня.
- Не ешьте, не пейте и не курите во время работы с этими продуктами.
Определение линии разреза с помощью шаблона
При замене части детали кузовной элемент отрезается в точке, указанной в инструкциях по ремонту.
Для точного определения положения разделительного реза можно использовать шаблон.
Шаблон изготавливается из усиливающей пластины и может использоваться повторно.
Перенесите схему разделительного реза стойки C на соответствующий тип автомобиля.
Снимите шпильки (1).
Просверлите отверстия Ø 4 мм в местах снятых шпилек.
При необходимости выполните дополнительные отверстия в зоне кромок.
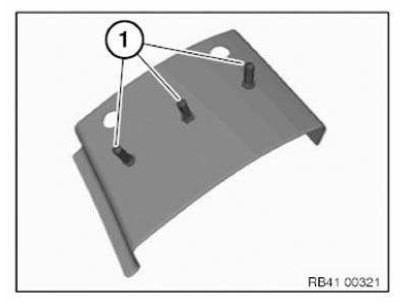
Вставьте шаблон (1) в новую деталь (в направлении стрелки) до полного прилегания (без зазора).
Перенесите положения отверстий (2) на новую деталь.
Снова снимите усиливающую пластину.
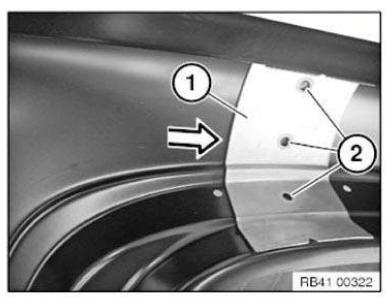
Соедините метки (положения отверстий) с линией разделительного реза (1).
Выполните разделительный рез.
Отделите разделительный рез на автомобиле по новой детали.
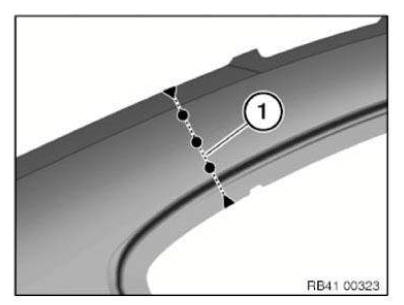
УСТАНОВКА ЗАКЛЕПОЧНЫХ ГАЕК И БОЛТОВ
- Шпильки, которые по стандарту приварены, всегда заменяются заклепочными болтами.
- Просверлите отверстия (на 0,2 мм больше наружного диаметра заклепочных гаек или заклепочных болтов).
- Заклепочные гайки и шпильки должны иметь специальное антикоррозионное покрытие (номер для заказа: отдел запчастей BMW).
Используйте заклепочные гайки и болты, входящие в комплект ручного клепального инструмента, только для стали!
- Если просверленное отверстие слишком большое, установить заклепочную гайку будет невозможно. В этом случае установите самозажимную гайку (номер для заказа: отдел запчастей BMW). Эта гайка затягивается автоматически при завинчивании в деталь.
- Вставьте заклепочные гайки или болты и ЗАТЯНИТЕ ИНСТРУМЕНТОМ ДЛЯ КЛЕПКИ.
- Герметизируйте заклепочные гайки и заклепочные болты ГЕРМЕТИКОМ D1 (риск коррозии).
Пайка стальных деталей
ВАЖНО: Соблюдайте следующие разделы группы «Кузов, общие данные»: Правила техники безопасности. Работа с электрооборудованием, электроникой, подушками безопасности и системами удержания.1. Общие сведения
- Для ремонтных случаев выполняйте следующую процедуру:
- Автогенная пайка припоем
- Процедура MIG-пайки при ремонте не применяется по соображениям прочности. Швы MIG-пайки/сварки-пайки, выполненные на конвейере, при ремонте заменяются сварными швами MAG.
- Паяные участки, выполненные на заводе, соединяются по той же процедуре.
2. Рабочие материалы
- Рампа с баллонами и горелка (автогенная горелка)
- Припой для пайки
- Газовые баллоны (кислород и ацетилен)
- Защитные очки для сварки
3. Подготовка
- Удалите краску и цинковое покрытие на участке примерно 30 мм вокруг паяного шва.
4. Выполнение
- Выполняйте паяный шов без перегрева припоя и при низком тепловом отводе. При необходимости используйте термозащитную пасту.
5. Последующая обработка паяных соединений:
- Полностью удалите выгоревший остаточный цинк. Выровняйте и зачистите видимые стыковые поверхности.
- Удалите выгоревшую краску стальной щеткой из нержавеющей стали.
6. Примечания по оплавлению/лужению: Применимо только в пределах Европейского союза! Европейские правила утилизации автомобилей запрещают использование оловянных припоев, содержащих свинец, в автомобилях, выпущенных после 01.07.2003! Выравнивайте неровности менее 2 мм шпатлевкой согласно руководству по окраске. Если неровность превышает 2 мм, используйте МЕТАЛЛИЧЕСКУЮ ШПАТЛЕВКУ.
Выполнять только на видимых участках наружной обшивки и на несущих опорах.
Участки, на которых на автомобиле установлены крышки, не обрабатываются.
Соединение стальных деталей склеиванием и точечной сваркой
ВАЖНО: Соблюдайте следующие разделы группы «Кузов, общие данные»: Правила техники безопасности. Работа с электрооборудованием, электроникой, подушками безопасности и системами удержания.- Начиная с E65, для повышения жесткости автомобиля применяется технология точечной сварки с клеем. На отдельных участках кузова однокомпонентный клей наносится на фланцы точечной сварки, после чего выполняется контактная точечная сварка. Клей полимеризуется только после сушки лакокрасочного покрытия (при температуре примерно 180 °C).
- При ремонте клей на фланцы точечной сварки не наносится. Количество точек сварки удваивается вместо отсутствующего клея.
- Минимальное расстояние между точками сварки (1) составляет 25 мм. Важно! Минимальное расстояние нельзя уменьшать! Если места недостаточно для удвоенного количества точек контактной сварки, каждая не выполненная точка контактной сварки должна быть заменена швом MAG (2). Длина шва MAG = 20 мм.
Располагайте швы MAG на одинаковом расстоянии друг от друга по всей поверхности.
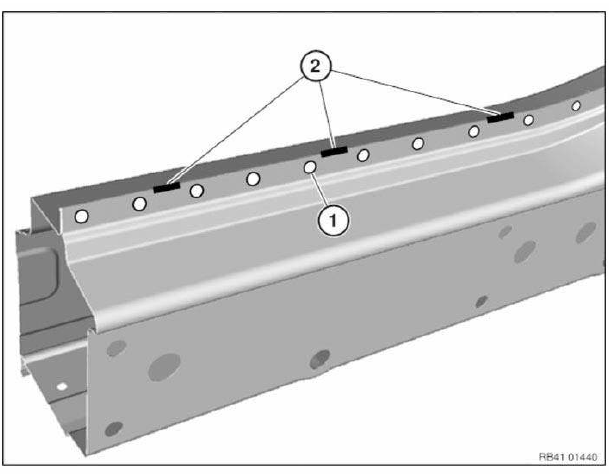
- В качестве замены точечной сварке с клеем применяются следующие процедуры:
- Сварка MAG (M etal A ctive G as welding)
- Контактная точечная сварка (далее в тексте и в инструкциях по ремонту именуется точечной сваркой).
- Клей не наносится между фланцами точечной сварки на новых деталях при двух- или многослойных соединениях.
Участки, недоступные для клещей точечной сварки, могут соединяться сваркой MAG через отверстия (пробочная сварка). Количество точек сварки удваивается вместо отсутствующего клея.
- Исключения (например, E65) описаны в соответствующих инструкциях по ремонту. Наносите точки сварки на существующие точки сварки новой детали. Это необходимо, поскольку клей между фланцами новой детали действует как изолятор.
Пистолет для нанесения герметика полостей
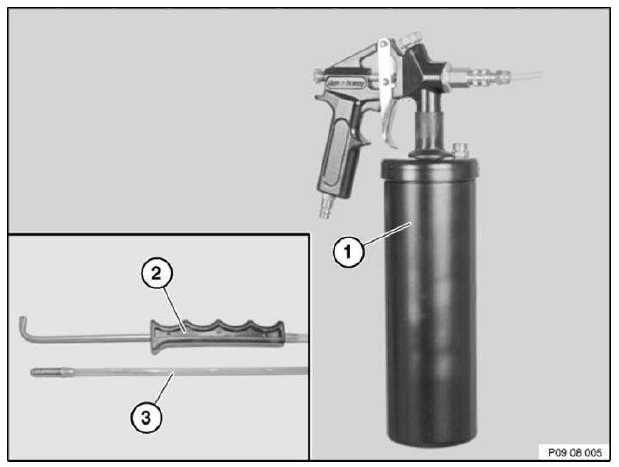
1.0 Комплект поставки:
- Руководство по эксплуатации
- Пневматический пистолет-распылитель (1) с резервуаром для герметика полостей
- Комплект распылительных шлангов, состоящий из: угловой насадки (2) и круглой распылительной насадки (3)
2.0 Ввод в эксплуатацию:
- Откройте резервуар под давлением и загрузите герметик полостей в виде банки объемом 1 литр.
Закройте резервуар под давлением.
- Подсоедините распылительный шланг к быстроразъемному соединению.
- Подсоедините устройство к сети сжатого воздуха.
Рабочее давление 2–6 бар, макс. 8 бар!
3.0 Принцип работы:
ПРИМЕЧАНИЕ: В отличие от предыдущих устройств, форму факела распыления на этом устройстве можно изменить с помощью винта регулировки объема воздуха (большой рифленый винт).- Закручивание регулировочного винта объема воздуха уменьшает объем воздуха и, таким образом, снижает образование материального тумана.
- Выкручивание регулировочного винта объема воздуха увеличивает объем воздуха и, таким образом, увеличивает образование материального тумана. (Для закрытых полостей)
- Спусковой крючок имеет два положения.
1-е положение — только выпуск воздуха.
2-е положение — выпуск воздуха и материала.
- По окончании работы нажмите на первое положение, чтобы продуть распылительный шланг сжатым воздухом.
- Перед хранением не забудьте закрутить регулировочный винт объема воздуха до упора, чтобы снизить риск высыхания материала.
- Перед длительным перерывом в работе (2 недели и более) очистите пистолет.
- Чтобы распылительные шланги работали надлежащим образом, не храните их свернутыми, например, в зоне лонжерона! Храните распылительные шланги в вытянутом виде.
4.0 Примеры применения:
- Используйте подходящие распылительные шланги для различных типов полостей и поверхностей.
- Пример — двери, крышки и люки: распылительный шланг с угловой насадкой. Уменьшите объем воздуха, чтобы снизить образование тумана.
- Пример для лонжеронов: длинный шланг распылителя с круглым соплом. Объём воздуха необходимо немного увеличить в зависимости от используемого типа.
- В общем случае сводите образование тумана к минимуму, чтобы избежать загрязнения и неприятных запахов.
5.0 Указания по технике безопасности:
- Не вдыхайте туман распыляемого состава.
- Используйте только в хорошо проветриваемых помещениях.
- Рабочее давление не более 8 бар.
Нанесение идентификационного номера автомобиля (игольчатым штамповщиком)
Прочтите и соблюдайте раздел ОБЩИЕ СВЕДЕНИЯ.
Для нанесения идентификационного номера автомобиля (VIN) требуется система игольчатой маркировки 360 - VRM - BMW.
Номер для заказа: 81 43 2 155 736
Комплект инструментов системы игольчатой маркировки 360 включает:
- (1) Дисплей
- (2) Сетевой адаптер
- (3) Блок игольчатой маркировки
- (4) Соединительный кабель
- (5) Силовой кабель
- (6) Шланг сжатого воздуха
Необходимые подготовительные работы:
- Снимите ВЕРХНЕЕ ЗАДНЕЕ СОЕДИНЕНИЕ
Порядок нанесения дополнительного идентификационного номера автомобиля (VIN)
- Зачеркните оригинальный идентификационный номер автомобиля.
Отсоедините заливную горловину (1), потянув вверх.
Отверните винт (1).
Отверните винты (2) и (3) и снимите держатель боковой стенки.
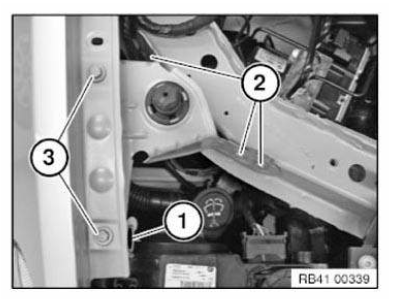
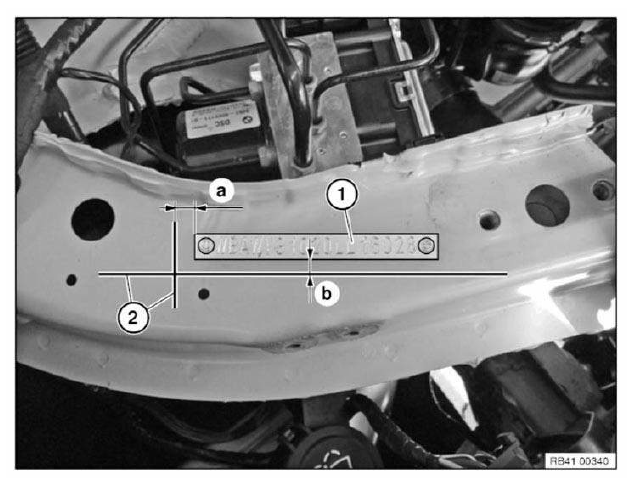
1. = Оригинальный идентификационный номер автомобиля (строка 1).
Нанесите разметку позиционных линий (2) в соответствии с указанными размерами.
Размер a = 12 мм
Размер b = 10 мм
Ввод на дисплее:
- Выберите Макет 5 кнопкой со стрелкой.
- Введите идентификационный номер автомобиля с помощью F10.
- Нажмите кнопку «ENTER».
Заклейте отверстие (1) гладкой клейкой лентой (2).
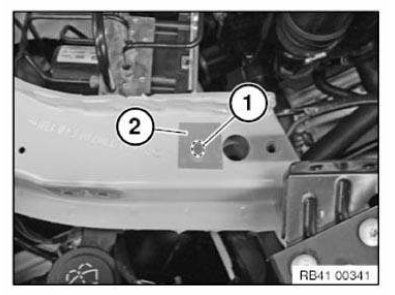
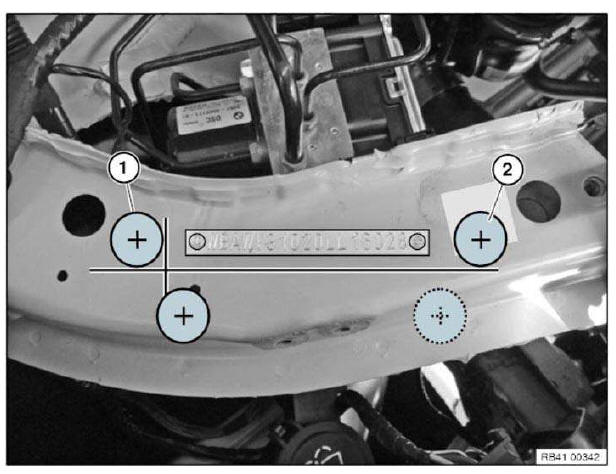
Установите присоски блока игольчатой маркировки в положения (1) и (2).
ПРИМЕЧАНИЕ: Контактная поверхность присосок устройства нанесения отпечатка иглами должна быть сухой и не содержать пыли и жира!Убедитесь, что блок надёжно установлен. При необходимости отрегулируйте высоту и положение присосок.
Нажмите кнопку (1) для создания вакуума.
Затем запустите маркировку кнопкой (2).
ВАЖНО: После завершения клеймения не меняйте положение агрегата. Не выключайте вакуумное давление.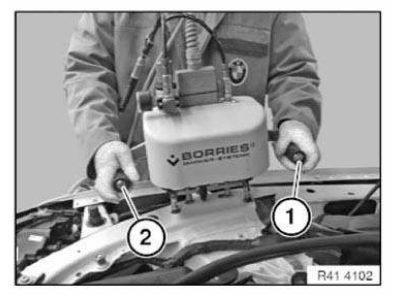
Маркировка второго идентификационного номера автомобиля
Ввод на дисплее:
- Выберите Макет 2 кнопкой со стрелкой.
- Нажмите кнопку «ENTER».
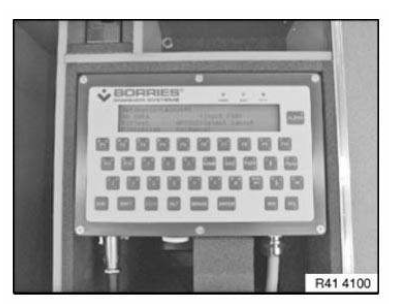
Запустите маркировку кнопкой (2).
Доступны следующие функции макетов:
| Выбор макета | Идентификационный номер автомобиля |
| Макет 1 | В строке 1 |
| Макет 2 | В строке 2 |
| Макет 3 | Повёрнуто на 180° в строке 1 |
| Макет 4 | Повёрнуто на 180° в строке 2 |
| Макет 5 | Зачёркнуто в строке 1 |
| Макет 6 | Зачёркнуто в строке 2 |
Правка алюминиевой детали наружной обшивки
1.0 Предварительные условия
Деталь подлежит замене, если имеются трещины и невозможно ни засверлить конец трещины, ни заварить её.
2.0 Рекомендуемые инструменты
- Используйте только инструменты, предназначенные для ремонта алюминия.
- Не используйте инструменты и рабочие жидкости, уже применявшиеся при ремонте стали (например, шлифовальный круг). Опасность контактной коррозии.
- Не используйте инструменты с острыми кромками (эффект надреза).
3.0 Правка наружной обшивки
- «Холодная» правка: выправляйте вмятины от центра, разглаживая их к краям лёгкими ударами.
При небольших мягких вмятинах (от града и парковочных повреждениях) это возможно и без повреждения лакокрасочного покрытия. Требуются специальные инструменты и обученный специалист.
- «Горячая» правка: нагрейте деталь в повреждённой зоне горячим воздухом до приблизительно 60 °C. Это существенно снижает усилие, необходимое для правки.
- Не допускайте надрезов и трещин.
- Не допускайте наклёпа и перетяжки.
- Не допускайте нагрева наружной обшивки на больших участках и её чрезмерного разогрева.
Правка алюминиевых деталей силовой конструкции
- Формовка или нагрев прессованных профилей и литых деталей не допускаются! Несоблюдение этого требования приводит к следующим последствиям:
при формовке сварные швы (E52) или клеевые соединения (E60, E61, E63, E64) разрушаются в прилегающей зоне.При формовке материал теряет до 40 % своей первоначальной прочности.
При нагреве материал теряет до 40 % своей первоначальной прочности.
Клей разрушается при температурах ≥120 °C (E60, E61, E63, E64).
Прессованные профили и литые детали с видимыми или измеряемыми признаками деформации подлежат замене.
Проверку на деформацию выполняйте с помощью стенда для правки.
При сомнениях для визуального контроля демонтируйте примыкающие детали.
В E52 прессованные профили используются как опоры двигателя, стойки дверей, лонжероны и т. д.
В E60, E61, E63, E64 прессованные профили используются как опоры двигателя.
Литые детали используются в моделях E60, E61, E63, E64, E70, E71 в качестве опор пружин.
- Правка профилей и литых деталей, полученных выдавливанием, допускается только для обеспечения оптимального сопряжения стыковочных поверхностей (например, при повреждении перегородки). Деформированные детали подлежат замене.
Ремонт, затрагивающий точки крепления агрегатов и элементов шасси/подвески, необходимо выполнять на стапеле для правки. Используйте комплект приспособлений для конкретного автомобиля или технический лист для данного автомобиля.
Приспособления и технические листы для правки верхней части кузова также доступны, например: для стоек дверей, креплений складной крыши, панели передка, петель крышки багажника и т. д.
- Проверьте кривизну проёмов ветрового и заднего стёкол, вставив оригинальное стекло.
- Размеры зазоров для дверей, крышки капота и крышки багажника берите по схеме зазоров для конкретного автомобиля.
- Исключения для моделей E60, E61, E63, E64:
Опору агрегатов и перегородку допускается править, если на них нет трещин, острых повреждений или отверстий. После ремонта повторно проверьте детали на наличие трещин.Проверьте прилегающие клеевые фланцы на отслоение. При необходимости загерметизируйте и обработайте средством СИЛАНТ.
Соблюдайте базовый размер рамы для опоры агрегатов.
Любой ремонт перегородки при трещинах, выходящих за рамки допустимого объёма ремонтных работ, допускается только после консультации с BMW и с их одобрения.
Правка стальных деталей силовой конструкции
- Листы из высокопрочной и сверхвысокопрочной стали, как правило, не подлежат правке. Правка служит лишь подготовительной операцией перед заменой детали для обеспечения оптимального сопряжения точек соединения.
- Несущие кузовные элементы, такие как опоры двигателя, стойки дверей, лонжероны и т. п., с деформациями, которые нельзя вернуть в исходную форму «холодной правкой», подлежат замене.
Нагрев несущих кузовных элементов для облегчения правки не допускается! Несоблюдение этого требования приведёт к потере первоначальной прочности до 40 %. - Для правки кузов必须 закрепляется следующим образом: При использовании комплектов приспособлений для правки, специфичных для автомобиля или универсальных (Carbench/Celette/Car-O-Liner), кузов дополнительно необходимо закрепить 4 зажимами за точечный фланец входа или за 4 точки подъёма. Предпочтительно использовать точечный фланец (если он есть).
При использовании универсальных электронных или механических систем правки (Car-O-Liner/Celette) кузов необходимо закрепить 4 зажимами за точечный фланец входа или за 4 точки подъёма. Предпочтительно использовать точечный фланец (если он есть). Дополнительно зафиксируйте не менее 2 точек комплектом крепления.
Несоблюдение этих указаний приведёт к повреждению кузова на неповреждённых участках при правке. Приспособления для правки, специфичные для автомобиля, и универсальные крепления могут быть повреждены.
- Ремонт, затрагивающий точки крепления агрегатов и элементов шасси/подвески, необходимо выполнять на стапеле для правки с соответствующим комплектом приспособлений или техническим листом для данного автомобиля.
Приспособления и технические листы для правки верхней части кузова также доступны, например: для стоек дверей, креплений складной крыши, жабо, петель крышки багажника и т. д.
- Проверьте кривизну проёмов ветрового и заднего стёкол, вставив оригинальное стекло.
- Размеры зазоров для дверей, капота и крышки багажника берите по схеме зазоров для конкретного автомобиля.
Правка стальных деталей наружной обшивки
1.0 Рекомендуемые инструменты.
Используйте только инструменты, предназначенные для ремонта стальных деталей.
2.0 Правка наружной обшивки.
- «Холодная» правка: выпрямляйте вмятины от центра, разглаживая к краям лёгкими ударами.
Небольшие мягкие вмятины (от града и при парковке) можно выправить и без повреждения лакокрасочного покрытия. Для этого требуются специальные инструменты и обученный специалист.
- Для повреждённых участков, доступных только с одной стороны, можно использовать ремонтную систему со сваркой.
- Не допускайте образования трещин.
- Не допускайте наклёпа и перетяжки.
- Не допускайте перегрева небольших участков наружной обшивки.
- Если после правки неровность поверхности не превышает 2 мм, для выравнивания участка можно использовать шпатлёвку (см. Руководство по окраске).
Неровности более 2 мм устраняйте металлической шпатлёвкой.
- Для автомобилей повышенной степени защиты см. особые указания в инструкции по ремонту!
2.1 Правка колёсной арки (задней боковины). Автомобили, у которых колёсная арка не приварена, а приклеена и окантована, можно править.
Это возможно в следующих случаях:
- Задняя боковина (колёсная арка) не порвана в зоне клеевого соединения. Сварка в этой зоне не допускается.
- Наружная обшивка не отделилась от наружного участка колёсной арки.
В общем случае действует следующее: при правке колёсной арки нанесите герметик с внутренней стороны. После правки участок необходимо загрунтовать и повторно загерметизировать герметиком D1. Защитите изнутри средством для обработки полостей.
Подкраска повреждений лакокрасочного покрытия
Эти указания относятся к повреждениям лакокрасочного покрытия на проёме кузова, возникшим при демонтаже приклеенного стекла.
Для обеспечения долговременной защиты от коррозии необходимо обязательно подкрасить повреждения лакокрасочного покрытия! Руководство по окраске «BMW Color System» лежит в основе настоящих инструкций по ремонту и должно неукоснительно соблюдаться.
Зашлифуйте повреждения лакокрасочного покрытия на проёме кузова и подкрасьте шпатлёвкой BMW Multibase.
Большие участки или повреждения зашлифуйте до голого металла и покройте шпатлёвкой BMW Multibase (толщина слоя 30–40 мкм).
Время затвердевания:
- С инфракрасным излучением не менее 10 минут
- Без инфракрасного излучения при 60 °C не менее 30 минут
- Без инфракрасного излучения при 20 °C не менее 24 часов
Если требуется полное нанесение лакокрасочного покрытия на видимом участке:
- Заклейте загрунтованный клеевой фланец малярной лентой перед нанесением верхнего слоя краски
Применение материалов в наружной обшивке
Следующая иллюстрация представляет собой схему всех вариантов кузова.
Наложите эту иллюстрацию на соответствующий автомобиль.
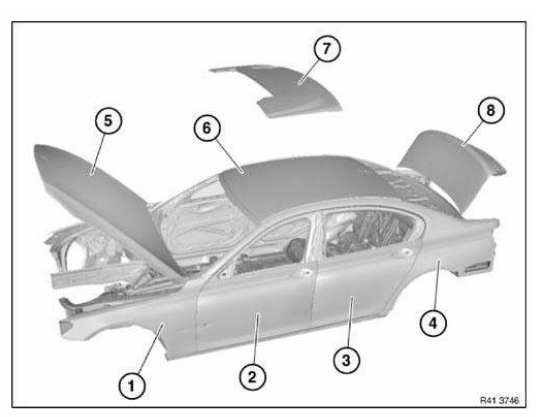
| Компонент | Автомобиль | Материал |
| (1) Боковина, передняя | F01, F02, F04, F10, F11, F18, F80, F82, F83 | Алюминий |
| F06, F12, F13, F15, F16 | Пластик | |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Сталь | |
| (2) Дверь, передняя | F01, F02, F04, F06, F07, F10, F11, F12, F13, F18 | Алюминий |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36, F80, F82, F83 | Сталь | |
| (3) Дверь, задняя | F01, F02, F04, F06, F07, F10, F11, F18 | Алюминий |
| F20, F25, F26, F30, F31, F34, F35, F36 | Сталь | |
| (5) Крышка моторного отсека | F01, F02, F04, F06, F07, F10, F11, F12, F13, F15, F16, F18, F80, F82, F83 | Алюминий |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Сталь | |
| (6) Жесткая крыша/крыша | F01, F02, F04 | Алюминий |
| F06, F07, F10, F11, F13, F15, F16, F18, F20, F21, F22, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Сталь | |
| F82 | Углепластик | |
| (7) Крышка отсека мягкой крыши | F12 | Пластик |
| F23, F33 | Сталь | |
| (8) Задняя дверь (крышка багажника) | F07 | Алюминий |
| F06, F12, F13, F82 | Пластик | |
| F01, F02, F04, F10, F11, F15, F16, F18, F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36, F80 | Сталь |
Идентификационный номер автомобиля (VIN), общие сведения
При ремонте применяются 2 метода в зависимости от автомобиля. Правильную процедуру см. в инструкции по ремонту для конкретного автомобиля.
1. Общие указания по штампованным идентификационным номерам автомобиля (VIN):
Идентификационный номер автомобиля наносится штамповкой специальным инструментом. Для разных автомобилей применяются различные номера специальных инструментов и различные способы штамповки. См. соответствующую инструкцию по ремонту.
При ремонте идентификационный номер автомобиля всегда наносится штамповкой на заменяющую поверхность с VIN. Заменяющая поверхность, как правило, расположена под оригинальной поверхностью с VIN.
При замене колесной арки номер IGEF (номер кузова) не наносится.
При замене узлов или кузова в сервисных центрах/мастерских BMW четко обозначьте границы идентификационного номера автомобиля спереди и сзади, поставив знак «+» вместо эмблемы BMW.
Если VIN наносится штамповкой на заменяющую поверхность в дополнение к оригинальному VIN (например, если оригинальный VIN был подвергнут изменениям), действует следующее: оригинальный VIN необходимо зачеркнуть. Для этого проштампуйте букву I из знаков номера поперек оригинального VIN по длине.
ВАЖНО: Не используйте угловую шлифовальную машину с отрезным диском!Защитная пленка, применяемая по стандарту, не наносится после ручной штамповки VIN. Окраску зоны выполнять в соответствии с Руководством по окраске BMW. Следите за тем, чтобы толщина слоев была минимальной.
Соблюдайте национальные и региональные нормативные требования.
2. Общие указания по выдавленным (рельефным) идентификационным номерам автомобиля:
Данный метод применяется для всех автомобилей, на которых идентификационный номер не может быть нанесен штамповкой.
Для ремонта новые детали с выдавленным идентификационным номером, как правило, можно заказать в отделе запасных частей BMW. Если это невозможно, соблюдайте региональные нормативные требования.
При замене колесной арки номер IGEF (номер кузова) не наносится.
Если VIN выдавливается на заменяющую поверхность в дополнение к оригинальному VIN (например, если оригинальный VIN был подвергнут изменениям), процедура описана в инструкции по ремонту для конкретного автомобиля.
Защитная пленка, применяемая по стандарту, не наносится после выдавливания VIN. Окраску зоны выполнять в соответствии с Руководством по окраске BMW. Следите за тем, чтобы толщина слоев была минимальной.
Соблюдайте национальные и региональные нормативные требования.
Приварка усиливающей пластины (листовая сталь)
При замене части детали кузовной элемент отрезается в точке, указанной в инструкциях по ремонту.
Для обеспечения достаточной прочности приваривается усиливающая пластина.
Соблюдайте указания раздела «СВАРКА СТАЛЬНЫХ ДЕТАЛЕЙ».
ПРИМЕЧАНИЕ: Следующие иллюстрации служат общими примерами ремонта усиливающих накладок. Они применимы ко всем секционным ремонтам.Разметьте деталь по размеру A и отрежьте.
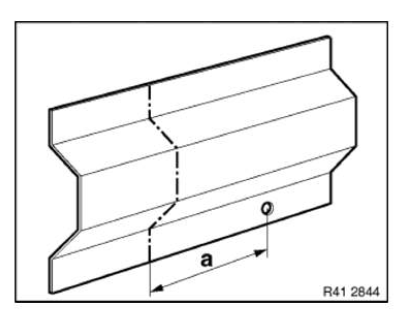
Отрежьте новую деталь (1) по линии реза и при необходимости подгоните с помощью центрирующего кронштейна или универсального крепления.
Примечание по монтажу: Оставляйте зазор примерно от одной до не более двух толщин материала по линии реза, чтобы обеспечить сварку с усиливающей пластиной и более точную подгонку.
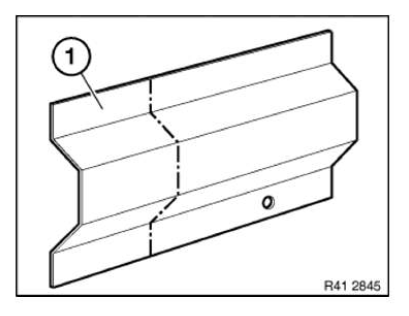
Очистите внутреннюю и внешнюю стороны стыковых поверхностей (1) новой детали и (2) кузова.
Покройте внутренние стороны сварочным грунтом.
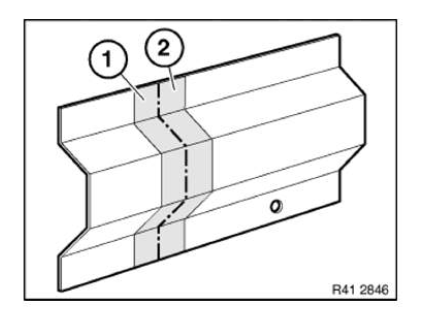
Просверлите отверстия (1) и (2) на расстоянии 25 мм друг от друга.
Диаметр отверстия около 8 мм.
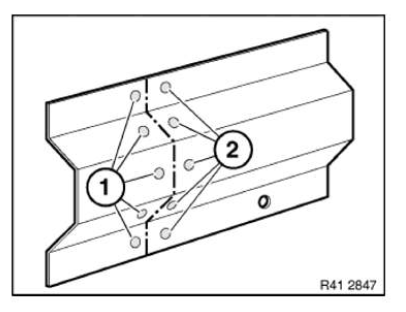
Изготовьте усиливающую пластину (1) из обрези новой детали.
При необходимости изготовьте дополнительные усиливающие пластины.
Длина усиливающих пластин не менее 40 мм.
Покройте усиливающие пластины (1) и (2) с обеих сторон сварочным грунтом.
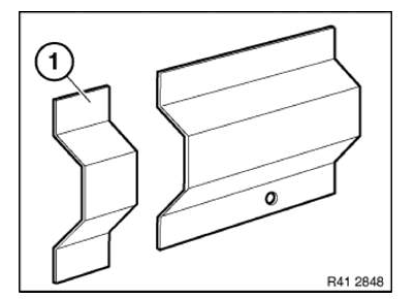
Вставьте усиливающую пластину (1) в деталь кузова на половину глубины и выполните пробочную сварку (3).
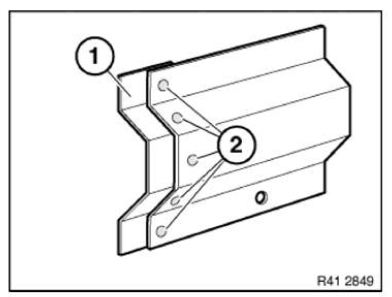
При необходимости подгоните новую деталь (1) с помощью центрирующего кронштейна или универсального инструмента и выполните пробочную сварку (2).
Выполните MAG-сварку стыка (3).
Зачистите и очистите сварной шов и точки пробочной сварки.
Лудить необходимо только видимые участки наружной обшивки и несущие поверхности.
Участки, закрытые деталями на автомобиле, лудить не нужно.
ПРИМЕЧАНИЕ: Действительно только в пределах Европейского союза!Европейские правила для подержанных автомобилей запрещают использование оловянного припоя, содержащего свинец, в автомобилях, выпущенных после 01.07.2003!
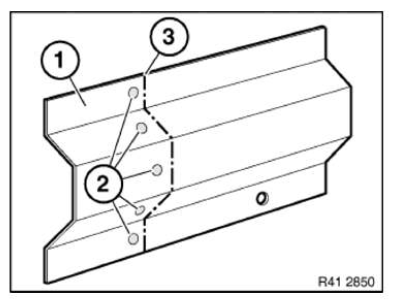
Сварка стальных деталей
ВАЖНО: Соблюдайте следующие разделы группы «Кузов, общие данные»: Правила техники безопасности. Работа с электрооборудованием, электроникой, подушками безопасности и системами удержания.1. Общие сведения
- Для ремонта применяются следующие процедуры:
- Сварка MAG (M etal A ctive G as welding)
- Контактная точечная сварка (далее в тексте и в инструкциях по ремонту именуется точечной сваркой).
- Количество и расположение точек сварки и MAG-швов перенесите с отделяемой детали.
Участки, недоступные для клещей точечной сварки, заменяйте MAG-пробочными швами с тем же шагом.
Диаметр отверстий для пробочных швов 8 мм.
- При использовании вытяжки соблюдайте минимальное расстояние 30 см до места MAG-сварки во время процесса. В противном случае инертный газ будет удален вытяжкой.
- Следуйте указаниям производителя оборудования по применению.
2. Рабочие материалы
- MAG-сварка:
- Стальной сварочный аппарат (см. РАЗДЕЛ «ОБОРУДОВАНИЕ МАСТЕРСКОЙ»).
- Стальная сварочная проволока — G3SI1 (SG2) или, как альтернатива, G4SI1 (SG3)
- Сварочная маска
- Баллон с инертным газом (82 % аргона, 18 % CO2)
- Контактная точечная сварка:
- Аппарат точечной сварки (см. РАЗДЕЛ «ОБОРУДОВАНИЕ МАСТЕРСКОЙ»).
- Защитные очки
3. Подготовка к MAG-сварке и точечной сварке
- Удалите лакокрасочное покрытие в зоне около 30 мм вокруг сварного шва или точки.
- При MAG-сварке необходимо удалить цинковый слой, находящийся под покрытием.
- При точечной сварке удалять цинковый слой под покрытием не требуется.
- Удалите лакокрасочное покрытие с обратной стороны сварного шва или точки.
- Иначе загрязнения попадут в сварочную ванну через корень шва.
- Недостаточный сварочный ток не позволяет получить оптимальное точечное соединение.
- Покройте сварочным грунтом все металлические перехлесты и фланцы точечных швов.
- Для определения оптимального усилия прижатия электродов при точечной сварке выполните испытания на срез точечного соединения на пробных листах металла.
- Чтобы сократить путь тока при MAG-сварке на кузове, по возможности подсоедините массу непосредственно к свариваемой детали.
4. Сварка
- При MAG-сварке зазор между деталями должен быть как можно меньше. Чем больше зазор, тем ниже прочность соединения.
- При точечной сварке соединяемые фланцы листового металла должны быть плотно прижаты друг к другу без зазоров.
Чем больше зазор, тем ниже прочность соединения.
Минимальное расстояние между точками сварки 25 мм.
5. Последующая обработка сварных соединений:
- При зачистке сварного шва не истончайте основной материал рядом со швом.
- После соединения очистите все сварные швы и точки стальной проволочной щеткой.
- Удалите выгоревшую краску стальной щеткой из нержавеющей стали.
- Все сварные соединения, загерметизированные кузовным герметиком в заводском состоянии, после ремонта необходимо загрунтовать и тщательно загерметизировать заново. Поврежденные или удаленные антишумовые покрытия заменить.
Работа с двухкомпонентной полиуретановой пеной для полостей
Свойства пеноматериала для полостей:
- Двухкомпонентная полиуретановая пена, без растворителей.
- Отличная текучесть, обеспечивающая полную герметизацию полостей.
- Хорошая прочность, предотвращающая сползание в полостях.
- Низкое водопоглощение, предотвращающее коррозию.
- Идеально подходит в качестве изоляционного и герметизирующего состава.
Информация об опасностях:
- Избегайте контакта с глазами и кожей.
Используйте защитные очки, химически стойкие защитные перчатки и защитную одежду.
- Не вдыхайте.
Применяйте только в хорошо проветриваемых помещениях.
- После использования полностью опорожните открытый баллон.
- Остатки, которые не были использованы, могут привести к взрыву баллончика из-за химической реакции (накопление тепла)!
В качестве альтернативы охладите баллончик с неиспользованным остатком в холодной воде в течение нескольких часов. - Не ешьте, не пейте и не курите во время выполнения этой операции.
- Держите подальше источники нагрева и воспламенения.
- Перед применением ознакомьтесь с информацией производителя об опасностях (напечатанной на баллоне).
Инструкция по применению:
- Срок годности указан на баллончике.
Не используйте аэрозольный баллончик после истечения срока годности, указанного на нём. По истечении срока годности свойства полостного пенного наполнителя больше не будут соответствовать требованиям BMW Group.
- Полостная герметизация ремонтного участка возможна после времени предварительной сушки 1 час.
- Поверхность основания должна быть чистой и не содержать пыли, жира, масла и разделительного состава.
- Температура нанесения не ниже 15 °C. Оптимально 20 °C.
- Удаляйте свежую, незатвердевшую полиуретановую (PU) пену очистителем для клея 208.
Источник заказа: BMW Parts Service.
Затвердевшую полиуретановую (PU) пену можно удалить только механическим способом (машинным инструментом).
- Излишки затвердевшей полиуретановой (PU) пены можно утилизировать как остаточные отходы.
Баллончики, которые не полностью пусты и не использованы, срок годности которых истёк, относятся к опасным отходам.
Соблюдайте национальные правила утилизации отходов.
- Соблюдайте инструкцию производителя по применению (напечатанную на баллончике).
- Затвердевание занимает около 30 минут. После этого возможна механическая обработка (например, сверление, резка и т. д.).
Оборудование мастерской (автомобили BMW и MINI)
Минимальные требования к оборудованию мастерской для обеспечения правильного и профессионального выполнения кузовного ремонта: должны применяться перечисленные ниже инструменты.
Этап ремонта 1:
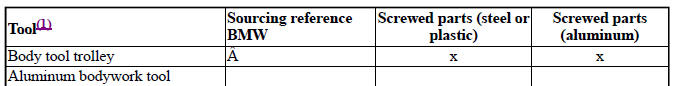
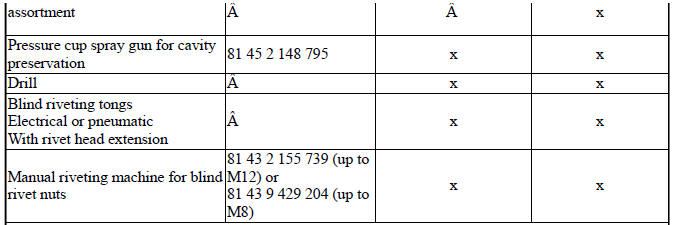
(1) Источник заказа: каталог оборудования мастерской BMW
Этап ремонта 2:
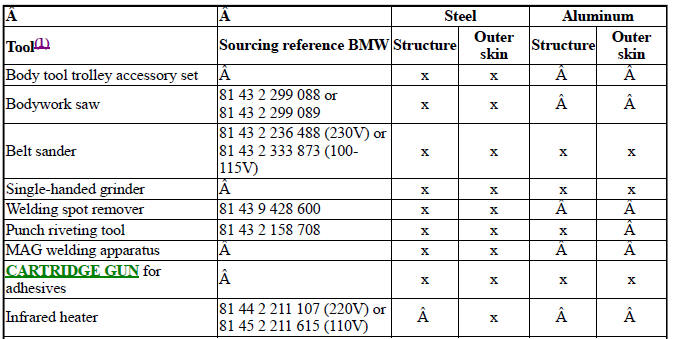
(1) Источник заказа: каталог оборудования мастерской BMW
Дополнительно требуются инструменты этапа ремонта 1.
Этап ремонта 3:
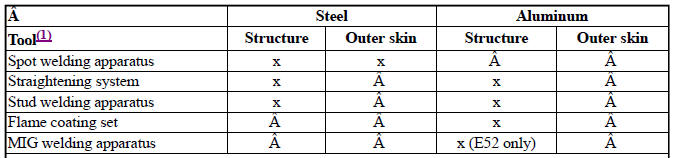
Дополнительно требуются инструменты этапов ремонта 1 и 2.
ВАЖНО: На автомобилях с модельным годом 2001 и новее в определенных зонах применяются высокопрочные и сверхвысокопрочные стали. Обязательно проверьте, соответствует ли применяемое оборудование для точечной сварки техническим требованиям действующих рекомендованных комплектов для сварки. Применение технически устаревшего оборудования может иметь серьезные последствия для конструкции автомобиля (например, при аварии). В конечном итоге это может повлечь риски безопасности и ответственности за продукцию, которые невозможно рассчитать.Применение и ограничения:
Определение рекомендации:
По последним данным, все актуальные рекомендованные комплекты точечной сварки соответствуют требованиям к надёжной сварке современных и будущих автомобилей BMW Group. Аппарат для точечной сварки утрачивает рекомендацию, как только испытания материалов и комбинаций материалов, предназначенных для будущего применения в автомобилях BMW Group, дают отрицательный результат (см. таблицу группы 1). Всё предыдущее применение до отзыва рекомендации остаётся в силе.
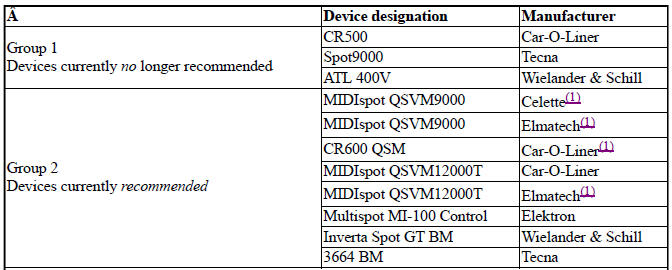
(1) более не выпускается
Варианты применения и ограничения указанных выше устройств.
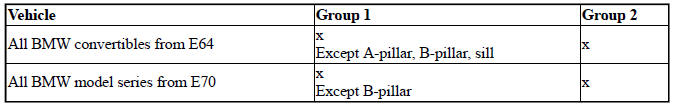
Все автомобили BMW и MINI, не указанные выше, можно ремонтировать оборудованием групп 1 и 2.
Проверьте себя
Короткий тест по BMW X3: после ответа — пояснение и ссылка на страницу руководства.