Instrucciones de reparación de la carrocería
- Contenido de carrocería, generalidades
- Remache ciego
- Unión sobre superficies pintadas/imprimadas
- Unión de acero con acero
- Lista de comprobación para el asiento delantero
- Protección anticorrosiva
- Tornillos EMC
- Cotas de control de alineación del bastidor, carrocería
- Cotas de juntas, carrocería
- Instrucciones generales sobre pintura
- Notas generales para el etiquetado con películas adhesivas
- Amolado de componentes de aluminio
- Amolado de piezas de acero
- Manipulación de airbags y sistemas de retención
- Manipulación del sistema eléctrico y electrónica
- Información sobre peligros
- Información sobre masilla metálica
- Información sobre el uso de productos de limpieza/pinturas (equipo de protección individual)
- Información sobre protección del vehículo
- Solución de instalación para tuerca remachable de vástago recto/hexagonal
- Instalación de un sellado de cavidades con espuma de PU de 2 componentes
- Instalación de sellado de cavidades (expandido)
- Instalación de sellado de cavidades (no expandido)
- Ciencia de materiales
- Notas para la reparación de llantas de aluminio
- Notas sobre el adhesivo K1
- Notas sobre el adhesivo K2
- Notas sobre el adhesivo K3
- Notas sobre el adhesivo K4
- Notas sobre el adhesivo K5
- Notas sobre el adhesivo K6
- Notas sobre la manipulación del limpiador de alta presión
- Notas sobre la reparación de roscas
- Notas sobre la manguera de desagüe de agua del techo corredizo/basculante
- Notas sobre el uso de radiadores infrarrojos con control de temperatura
- Apertura de uniones adhesivas
- Apertura de uniones remachadas
- Apertura de uniones soldadas
- Descripción general de pistolas para cartuchos de adhesivo
- Posición de las piezas conformadas para el sellado de cavidades
- Remaches de punzonado
- Norma de calidad
- Placa de refuerzo (pegada)
- Placa de refuerzo con espárrago (pegada)
- Desmontaje de uniones de cordón plegado pegadas
- Métodos de reparación, etapas de reparación 1
- Solución de reparación para tuerca remachable de vástago recto/hexagonal
- Técnicas de reparación, etapa de reparación 2
- Técnicas de reparación, etapa de reparación 3
- Reparación de clips para tira de techo
- Reparación de faros
- Reparación de componentes de plástico
- Normas para piezas de recambio
- Sustitución de remaches ciegos
- Seguridad en el trabajo
- Información de seguridad para trabajar en vehículos con función automática de parada y arranque del motor (MSA)
- Instrucciones de seguridad para la manipulación de imanes
- Determinación del corte de separación con plantilla
- Soldadura blanda de componentes de acero
- Unión por soldadura por puntos de componentes de acero
- Pistola de pulverización para sellador de cavidades
- Grabado del número de identificación del vehículo (unidad de grabado por punzón)
- Enderezado de componente de aluminio en la piel exterior
- Enderezado de componentes de aluminio en la estructura
- Enderezado de componentes de acero en la estructura
- Enderezado de componentes de acero en la piel exterior
- Retoque de daños en la pintura
- Uso de materiales en la piel exterior
- Número de identificación del vehículo, información general
- Soldadura de placa de refuerzo (chapa de acero)
- Soldadura de componentes de acero
- Trabajo con espuma de cavidades PU de 2 componentes
- Equipamiento del taller (vehículos BMW y MINI)
Contenido de carrocería, generalidades
Antes de iniciar los trabajos de reparación
- BMW i
Comprobación de la carrocería por daños (p. ej., tras un accidente)
Notas generales
- Norma de calidad .
- EQUIPAMIENTO DEL TALLER
Normas de seguridad
- SEGURIDAD EN EL TRABAJO
- Información sobre PROTECCIÓN DEL VEHÍCULO
- INFORMACIÓN SOBRE PELIGROS
Material/pieza nueva
- CIENCIA DE MATERIALES
- MATERIALES CONSUMIBLES
- USO DE MATERIALES en la carrocería exterior
Manipulación de componentes
- SISTEMA ELÉCTRICO, electrónica y fibra óptica
- DAÑOS POR INUNDACIÓN
- Seguridad pasiva.
- CHASIS, SUSPENSIÓN Y DIRECCIÓN
- Techo rígido retráctil
- Vehículos con accionamiento híbrido/eléctrico
- ASIENTOS/CINTURONES DE SEGURIDAD
- REPARACIÓN DE LLANTAS
- REPARACIÓN DE FAROS
Cotas de la carrocería
- COTAS DEL BASTIDOR
- COTAS DE JUNTAS
Sellado de cavidades
- Montaje de piezas conformadas .
- POSICIÓN DE LAS PIEZAS CONFORMADAS
Número de identificación del vehículo
- NÚMERO DE IDENTIFICACIÓN DEL VEHÍCULO GENERAL
- INTRODUCIR EL NÚMERO DE IDENTIFICACIÓN DEL VEHÍCULO
Método de reparación
- ETAPA DE REPARACIÓN 1A
BMW/MINI/BMW i
- Sustitución de componentes atornillados
- ETAPA DE REPARACIÓN 1B
BMW/MINI/BMW i
- Reparaciones en la piel exterior
- ETAPA DE REPARACIÓN 2
BMW/MINI
- Unión adhesiva y remachado
- Soldadura con soldadora MAG
- sin banco de enderezado
BMW i
- Reparaciones en el módulo de vida
- Reparaciones en el módulo de propulsión
- sin banco de enderezado
- ETAPA DE REPARACIÓN 3
BMW/MINI
- Unión adhesiva y remachado
- Soldadura con equipo de soldadura por puntos
- con banco de enderezado
BMW i
- Reparaciones en el módulo de vida
- Reparaciones en el módulo de propulsión
- con banco de enderezado
Protección anticorrosiva
- INFORMACIÓN GENERAL
Pintura
- INFORMACIÓN GENERAL
- ETIQUETAS DE INFORMACIÓN/ADVERTENCIA
- Pintura por componentes separados y por secciones
NOTAS SOBRE LA TÉCNICA DE REPARACIÓN UTILIZADA EN EL GRUPO PRINCIPAL 41
En la reparación de carrocerías se utilizan dos técnicas de reparación diferentes.
Estas son la soldadura y la unión adhesiva/remachado.
Si las instrucciones de reparación no especifican una técnica de reparación, se debe utilizar siempre la soldadura.
La técnica de unión adhesiva/remachado siempre se describe detalladamente en las instrucciones de reparación.
Se deben cumplir las normas de calidad.
Remache ciego
1.0 Herramientas y equipos recomendados
- Tenazas para remaches ciegos
- Prolongador de cabeza de remache
Colocación de remaches ciegos:
- Consulte las instrucciones de reparación para conocer el tamaño del remache.
- Sitúe los taladros para los remaches ciegos según se especifica en las instrucciones de reparación. Si es necesario, traslade las posiciones de los remaches ciegos a la nueva pieza.
- Taladre orificios que superen el diámetro exterior del remache ciego (ejemplo: Ø 4,2 mm con remache ciego de 4 mm y Ø 6,8 mm con remache ciego de 6,5 mm).
- El borde del orificio debe quedar uniforme en ambos lados. Si es necesario, lije y nivele las superficies (p. ej., los bordes de las uniones por remachado a punzón). Desbarbe los orificios.
- APLIQUE EL ADHESIVO.
- Inserte el remache ciego. Si es necesario, retire el adhesivo que haya salido.
Coloque la herramienta de remachado ciego en posición vertical. Utilice la prolongación de la cabeza del remache si el acceso es difícil.
- Remache el remache ciego con la herramienta para remaches ciegos. Mientras tanto, limpie la cabeza del remache si está sucia de adhesivo. Riesgo de daños en la cabeza del remache por penetración del adhesivo.
- Selle el remache ciego con SELLADOR D1 (riesgo de corrosión).
- Selle las cavidades con CONSERVANTE PARA CAVIDADES después de trabajar en la pintura del vehículo (riesgo de corrosión).
Unión sobre superficies pintadas/imprimadas
IMPORTANTE: Estas instrucciones de reparación se aplican únicamente a los componentes de la piel exterior y no a los componentes estructurales. Estos incluyen el techo exterior, el panel trasero, los paneles laterales traseros y los componentes del piso del compartimento de equipaje. Siga las instrucciones de reparación específicas del vehículo. ¡Solo debe utilizarse el método de reparación descrito allí! Cumpla con las normas de seguridad.Resumen de temas:
- Equipo
- Fecha de caducidad de los consumibles
- Preparación de la superficie
- Capa de adherencia
- Tiempos de endurecimiento
- Tratamiento posterior
- Eliminación del adhesivo
1.0 Equipo
- AGENTE LIMPIADOR R1
- ADHESIVO K5
- PISTOLA PARA CARTUCHOS
2.0 Fecha de caducidad de los consumibles:
- El cartucho de adhesivo lleva marcada una fecha.
- No utilice el adhesivo después de esta fecha.
3.0 Preparación de la superficie:
3.1 Preparación de la superficie en el vehículo (estado de serie):
- Obtenga una superficie de adhesión nivelada (p. ej., mediante lijado).
- No lije las superficies de adhesión imprimadas.
Si la superficie de adhesión está pintada en el color del vehículo, la pintura debe eliminarse por completo mediante lijado.
- Si es necesario, limpie previamente las superficies de adhesión con un limpiador de ceras selladoras de cavidades.
Limpie las superficies de adhesión con AGENTE LIMPIADOR R1.
- Deje secar las superficies limpias durante aprox. 5 min.
Las superficies de adhesión deben estar completamente secas.
3.2 Preparación de la superficie en el vehículo (sustitución de un componente pegado):
- Retire por completo los residuos de adhesivo del vehículo. Si es necesario, retire todas las placas de refuerzo antiguas (p. ej., panel lateral trasero).
- ¡No aplique imprimación en la zona de las superficies de adhesión! El adhesivo no se adhiere lo suficiente a la imprimación.
Si es necesario aplicar imprimación después de los trabajos de enderezado, cubra las superficies de adhesión.
- Si es necesario, limpie previamente las superficies de adhesión con un limpiador de ceras selladoras de cavidades.
Limpie las superficies de adhesión con AGENTE LIMPIADOR R1.
- Deje secar las superficies limpias durante aprox. 5 min.
Las superficies de adhesión deben estar completamente secas.
3.3 Preparación de la superficie en la pieza nueva:
- No retire la imprimación de la pieza nueva.
No muela ni lije las superficies de adhesión.
- Limpie las superficies de adhesión con AGENTE LIMPIADOR R1.
- Deje secar las superficies limpias durante aprox. 5 min.
Las superficies de adhesión deben estar completamente secas.
4.0 Aplicación del adhesivo:
- Temperatura de procesamiento del cartucho de adhesivo: de 18 ºC a 30 ºC.
- Temperatura del objeto (vehículo y piezas nuevas): al menos 15 ºC.
- No utilice una pistola para cartuchos neumática.
- Inserte el cartucho de adhesivo en la pistola para cartuchos, retire la tapa y deje salir ambos componentes del adhesivo. Extraiga los componentes del adhesivo de manera uniforme y coloque el tubo mezclador.
- Deje salir aprox. 10 cm de adhesivo mezclado y, a continuación, aplique primero el adhesivo mezclado en un lado de la superficie de adhesión.
- Después de aplicar el adhesivo, compruebe si ha salido algún componente del adhesivo por la parte posterior del cartucho. Si es así, interrumpa el proceso de pegado. Limpie la pieza nueva. Utilice un cartucho de adhesivo nuevo.
- Tiempo de trabajo del adhesivo mezclado: aprox. 2 h. Solo es necesario cambiar el mezclador si no ha pasado material por él durante 30 min.
- Una los componentes y asegúrelos en su posición.
- Retire el exceso de adhesivo.
5.0 Tiempos de endurecimiento:
- No mueva el vehículo antes de que el adhesivo haya endurecido.
Compruebe el grado de dureza del adhesivo con la uña.
Si el adhesivo ya no se deja presionar con la uña, el vehículo puede desplazarse (sin fuerza del motor) para aplicaciones de procesamiento posteriores (p. ej., pintura).
- La resistencia del vehículo para la conducción se alcanza después de: 48 h a una temperatura del objeto de al menos 15 ºC (corresponde a aprox. 18 ºC de temperatura ambiente).
O bien 1 h en la cabina de pintura (temperatura de la cabina 80 ºC / temperatura del objeto 60 ºC).
- Al utilizar calefactores radiantes, asegúrese de que la temperatura del objeto no supere los 85 ºC.
Las temperaturas excesivamente altas destruirán el adhesivo.
- Elimine de inmediato la contaminación causada por residuos de adhesivo.
El adhesivo endurecido solo puede eliminarse mecánicamente.
6.0 Tratamiento posterior:
- Vuelva a sellar las zonas que de serie están selladas en cavidades.
7.0 Eliminación del adhesivo:
- El adhesivo endurecido se desecha como residuo normal.
- Los cartuchos de adhesivo vacíos se desechan como residuo normal.
- Los adhesivos no endurecidos y las mezclas de adhesivo con disolvente y similares deben desecharse como residuos peligrosos.
Estas normas se aplican en la República Federal de Alemania.
Para otros países, cumpla la normativa (posiblemente diferente) vigente a nivel nacional.
Unión de acero con acero
IMPORTANTE: Estas instrucciones de reparación se aplican a los componentes estructurales. Dichos componentes incluyen soportes del motor, pilares A, pilares B, etc. Siga las instrucciones de reparación específicas del vehículo. Utilice únicamente los procedimientos de reparación descritos allí. Cumpla con las normas de seguridad. ¡INFORMACIÓN SOBRE PELIGROS!Resumen de temas:
- Equipo
- Preparación de la superficie
- Capa de adherencia
- Tiempos de endurecimiento
- Tratamiento posterior
1.0 Equipo
- Papel de lija
- AGENTE LIMPIADOR R1
- ADHESIVO K1
- PISTOLA PARA CARTUCHOS
2.0 Preparación de la superficie:
- Para una mejor adherencia, elimine la capa de óxido y la pintura de las zonas de adhesivo con un cepillo de alambre de acero inoxidable o con papel de lija especial.
- Limpie las superficies de adhesión con AGENTE LIMPIADOR R1.
- Deje secar las superficies limpias durante aprox. 5 minutos.
- Las superficies de adhesión deben estar completamente secas.
3.0 Aplicación del adhesivo:
- Temperatura de procesamiento del cartucho de adhesivo de 18 ºC a 30 ºC.
- Temperatura del objeto, vehículo y piezas nuevas, mín. 15 ºC.
- Después de aplicar el adhesivo, compruebe si ha salido algún componente del adhesivo por la parte posterior del cartucho. Si es así, interrumpa el proceso de pegado. Limpie la pieza nueva. Utilice un cartucho de adhesivo nuevo.
- Una los componentes y asegúrelos en su posición.
- Retire el exceso de adhesivo. No utilice agentes de limpieza con disolvente.
4.0 Tiempos de endurecimiento:
- Consulte NOTAS SOBRE EL ADHESIVO K1
5.0 Tratamiento posterior de las superficies pegadas:
- Proteja la zona reparada con sellador para cavidades.
Lista de comprobación para el asiento delantero
| Evento | Comprobación | Acción | |
| ¿Se ha activado al menos un pretensor del cinturón y/o un airbag lateral? | Sí | Comprobación 1 (con los componentes montados): Compruebe todas las opciones de ajuste de ambos asientos delanteros. No debe haber movimiento rígido, atascos ni otros problemas funcionales o ruidos en todo el rango de ajuste de todas las opciones de ajuste del asiento. Compruebe si los reposacabezas presentan daños. Compruebe si el reposacabezas de activación en caso de choque se ha activado. Solo modelo de 2 puertas: Compruebe el bloqueo del respaldo. El respaldo debe desbloquearse y bloquearse con facilidad, sin gran esfuerzo físico. |
Si los componentes están correctos según las comprobaciones 1 y 2, sustituya únicamente el pretensor del cinturón o el airbag lateral activado. En caso contrario, sustituya las piezas defectuosas del asiento o de la carrocería. Sustituya el pretensor del cinturón, el cinturón de seguridad y, si es necesario, el airbag lateral. |
Comprobación 2 (con los componentes desmontados): Compruebe si existen deformaciones o daños en los siguientes componentes:
Compruebe si hay daños o deformaciones visibles. |
|||
| No | Compruebe todas las opciones de ajuste de los reposacabezas. Compruebe si el reposacabezas de activación en caso de choque se ha activado. |
Sustituya las piezas defectuosas. | |
| Solo asiento con cinturón de seguridad integrado: | |||
| ¿Se enciende el indicador luminoso del respaldo cuando el respaldo está bloqueado y también cuando se sacude? | Sí | Compruebe el microinterruptor del bloqueo del respaldo y sustitúyalo si es necesario. Compruebe las líneas eléctricas y repárelas si es necesario. | Si el fallo persiste, sustituya el asiento completo. |
| No | No es necesaria ninguna otra acción. | Â | |
Protección anticorrosiva
NOTA: Después de las reparaciones, el trabajo de protección anticorrosiva comienza con la correcta eliminación de la protección del bajo, de la capa antirresonancia y del sellado de juntas en la zona reparada. Los PRODUCTOS RECOMENDADOS por BMW están optimizados en cuanto a protección anticorrosiva.1.0 Retirada y aplicación del sellador:
1.1 Retirada del sellador:
IMPORTANTE: No queme el material de PVC (sellador) con un soplete autógeno o similar ni lo caliente a temperaturas superiores a 180 °C. Esto generaría ácido clorhídrico altamente corrosivo y liberaría vapores nocivos. El nuevo sellador no se adhiere adecuadamente al cloruro de polivinilo quemado, por lo que es posible la propagación posterior de óxido.Retire el material de PVC con un cepillo de acero giratorio, o caliente el PVC a un máximo de 180 ºC con un soplador de aire caliente y raspe con una espátula.
Retire el material de PVC con un cepillo de acero giratorio, o caliente el PVC a un máximo de 180 ºC con un soplador de aire caliente y raspe con una espátula.
1.2 Aplicación del sellador:
Imprimne y selle inmediatamente después de la reparación todas las costuras soldadas que estaban selladas con sellador en su estado original. Sustituya las capas antirruido dañadas o retiradas.
NOTA: Se requiere una pistola pulverizadora para el sellador (número de pedido 81 49 0 300 887).Selle el remache ciego con SELLADOR (riesgo de corrosión).
2.0 Fundamentos de la conservación de cavidades:
Aplique la conservación de cavidades después de todas las reparaciones de carrocería.
La conservación final de cavidades es la parte más importante de todas las medidas de protección anticorrosiva.
Utilice el spray de protección de cavidades solo en trabajos de enderezado de menor alcance en los que las piezas afectadas sean fácilmente accesibles. Utilice la PISTOLA DE COPA A PRESIÓN para todas las demás reparaciones. El agente de protección de cavidades está disponible en diferentes tamaños de envase.
Utilice los sensores correspondientes con tubos para las distintas zonas de cavidades.
IMPORTANTE: Una protección de cavidades realizada incorrectamente puede, especialmente en uniones acero/aluminio, dar lugar a un riesgo no calculable de responsabilidad por producto y de seguridad.La mejor reparación no vale nada si las medidas posteriores de protección de cavidades no se realizan con esmero.
2.1 Conservación de cavidades de piezas de acero:
Las puertas y tapas nuevas deben sellarse con agente de protección de cavidades después de pintarse.
Las nuevas piezas de chapa, las cavidades, las costuras de soldadura y los pliegues formados por las nuevas piezas de chapa deben sellarse con agente de protección de cavidades después de pintarse.
Las cavidades afectadas deben sellarse con agente de protección de cavidades después de todos los trabajos de enderezado.
2.2 Conservación de cavidades de piezas de aluminio:
Las puertas, tapas y paneles laterales nuevos de aluminio no se sellan con agente de protección de cavidades.
Después de todos los trabajos de enderezado en componentes de aluminio, las cavidades afectadas deben sellarse con agente de protección de cavidades después de pintarse.
Después de todos los trabajos de soldadura (solo E52) en componentes de aluminio, las cavidades afectadas deben sellarse con agente de protección de cavidades después de pintarse.
Las cavidades, costuras y pliegues formados por chapa nueva o perfil extruido deben sellarse con agente de protección de cavidades después de pintarse.
Tornillos EMC
(EMC = Compatibilidad electromagnética)
1. Finalidad:
- Los TORNILLOS EMC se utilizan en el método de reparación por unión/remachado para restablecer la transición de masa.
- Asumen la función de las uniones soldadas, que garantizan la transición a masa entre los distintos componentes.
- ¡Los remaches de punzonado o los remaches ciegos utilizados en la reparación no garantizan una transición de unión permanente entre los distintos componentes!
- ¡Los tornillos EMC garantizan la fiabilidad operativa y la seguridad de los componentes eléctricos/electrónicos tras las reparaciones!
2. Procedimiento, frontal de aluminio:
- Cada unión soldada que se abra debe sustituirse por al menos 2 tornillos EMC.
- Coloque los 2 tornillos en la brida en la que se ha separado la costura soldada. En caso de sustitución parcial, coloque los tornillos en la zona de solapamiento de los componentes.
- En las reparaciones con sustitución parcial, debe instalarse el número de tornillos EMC descrito en las instrucciones de reparación.
- Taladre orificios de 4,2 mm de diámetro e inserte los tornillos.
- Selle los tornillos EMC con material sellador de PU (riesgo de corrosión).
3. Procedimiento, carrocería de acero:
- Instale el número de tornillos EMC descrito en las instrucciones de reparación.
- Taladre orificios de 4,2 mm de diámetro e inserte los tornillos.
- Selle los tornillos EMC con material sellador de PU (riesgo de corrosión).
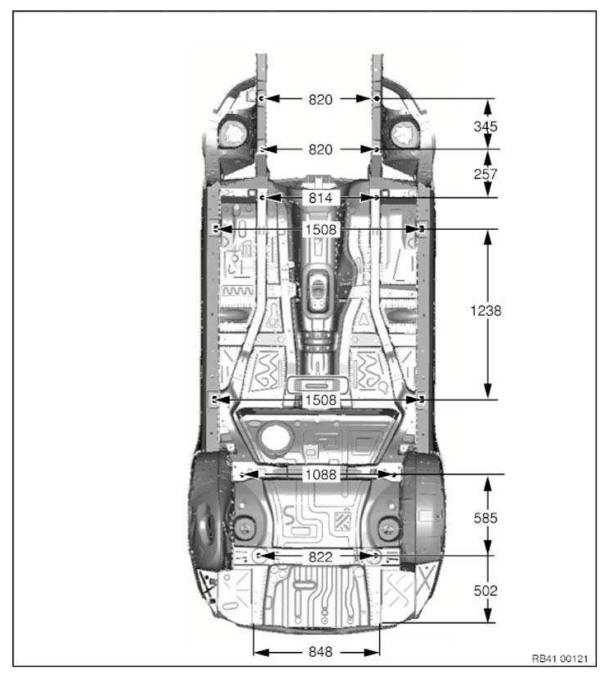
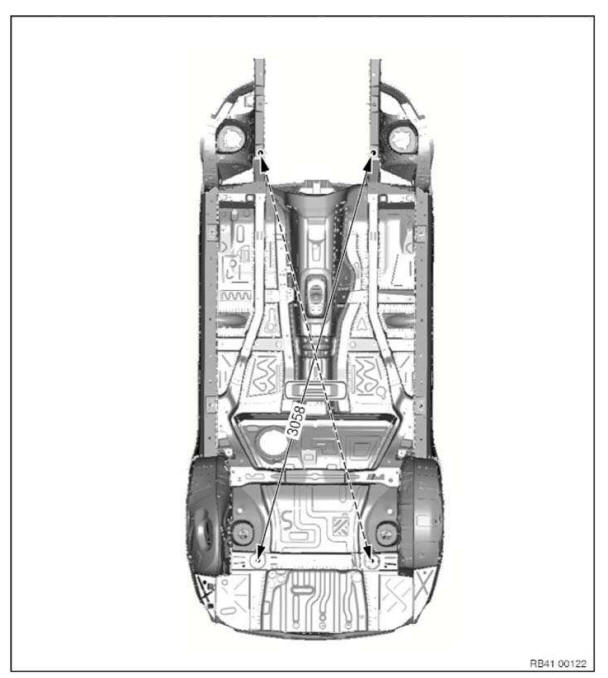
Cotas de control de alineación del bastidor, carrocería
Dimensiones en mm.
Tolerancias de medida:
- ≤ 1000 mm ±1.5 mm
- ≥ 1000 mm Â+- 2.5 mm
Los puntos de control indicados sirven para comprobar la carrocería y el conjunto de piezas de fijación.
Las dimensiones/medidas especificadas se refieren al punto central del taladro/tornillo.
Vista inferior 1
Vista inferior 2
Vista superior, parte delantera
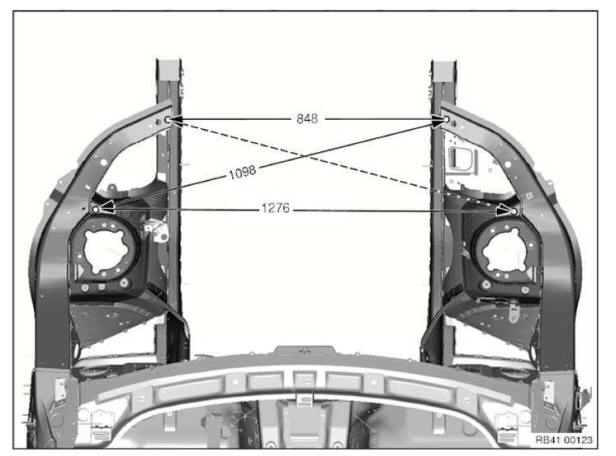
Las dimensiones especificadas se refieren a los conjuntos desmontados.
Vista, montante B
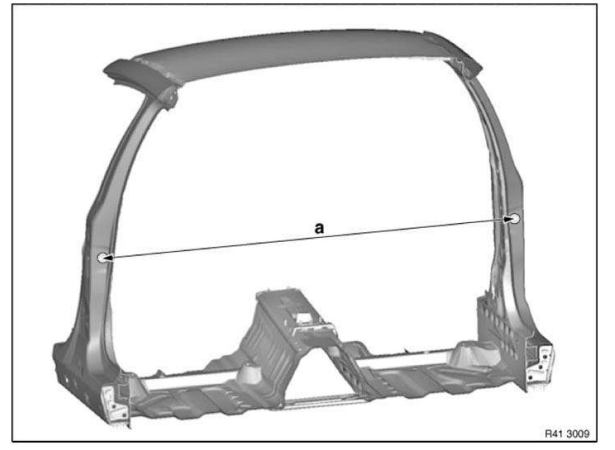
Medida a=1556 mm entre los puntos de atornillado de los frenos de puerta.
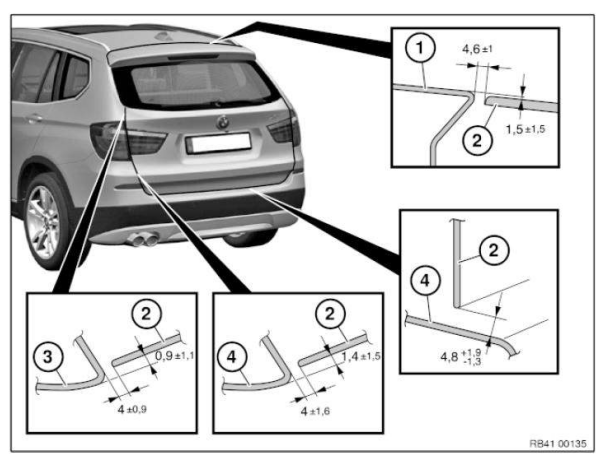
Cotas de juntas, carrocería
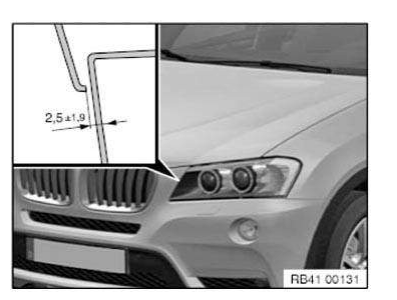
Las dimensiones especificadas en esta información son válidas a una temperatura del objeto de 20 ºC. El objetivo del ajuste es conseguir una holgura uniforme.
La simetría de las holguras entre los lados izquierdo y derecho del vehículo tiene máxima prioridad. Las holguras de las puertas no deben diferir entre la holgura de la puerta delantera y la trasera en más de 1,0 mm.No se especifican valores de holgura para los componentes que no se pueden ajustar.
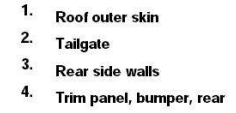
Dimensiones en mm
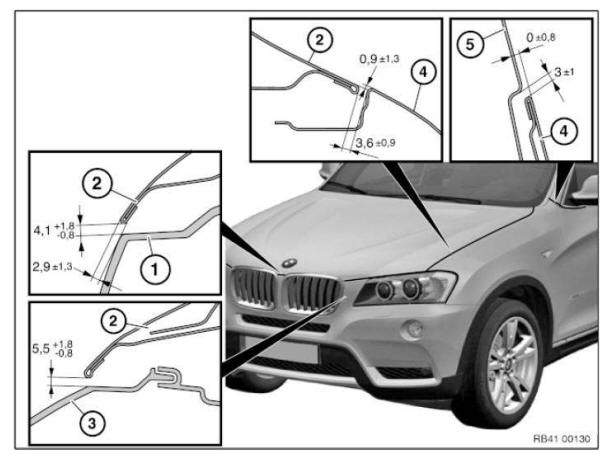
- Panel, paragolpes delantero
- Faro
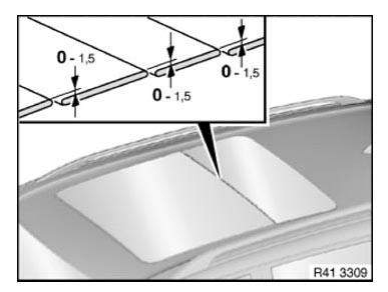
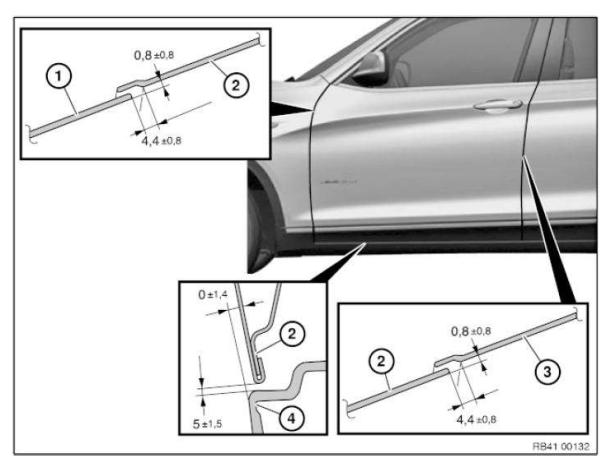
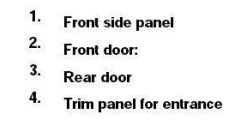
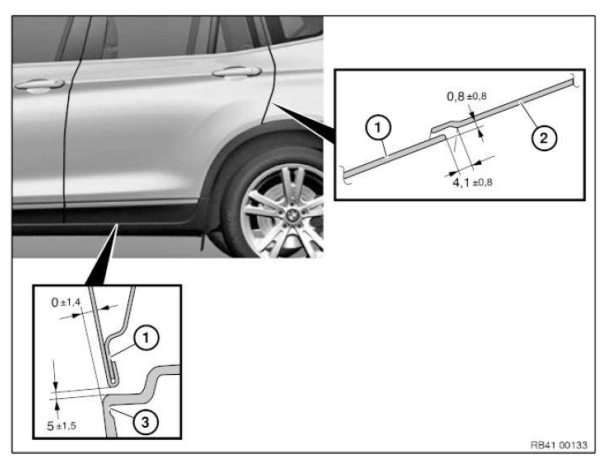
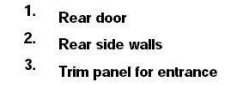
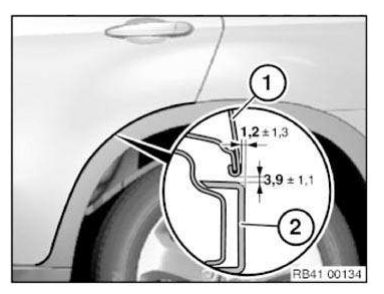
- Puerta trasera
- Paneles laterales traseros
Instrucciones generales sobre pintura
La zona marcada sirve como valor de referencia para la pintura. Por motivos técnicos de pintado, esta zona puede diferir de la ilustración.
Se tienen en cuenta las zonas de retoque.
Procedimiento especial para pinturas mate: la pintura mate no se puede retocar, ya que la superficie pintada no se puede pulir.
Notas generales para el etiquetado con películas adhesivas
En caso de reparación, las películas adhesivas deben sustituirse parcial o totalmente. A continuación se describe el procedimiento básico para todas las zonas del vehículo.
Además, hay disponibles instrucciones de reparación específicas para el vehículo.
1. Preparación: Lave y seque el vehículo. Limpie con aire comprimido en la zona de las uniones si es necesario.
Limpie toda la superficie del componente con limpiacristales (número de pieza BMW 83 12 0 396 775). Limpie también el interior del componente en las zonas en las que se aplican las películas adhesivas.
¡Realice los trabajos de reparación únicamente con las manos limpias!
IMPORTANTE: Las etiquetas solo pueden aplicarse en componentes recién pintados tras un período de espera de 2 semanas. El endurecimiento de la pintura solo se completa totalmente después de este tiempo.2. Procedimiento para aplicar las etiquetas: Todas las películas adhesivas del kit de reparación están marcadas con números. Prepare las películas de plástico necesarias antes de iniciar las reparaciones.
Las plantillas incluidas en el kit de reparación facilitan la orientación. Una línea recta que atraviese los distintos componentes tiene la máxima prioridad.
Retire las plantillas para posicionar las películas adhesivas.
Deseche las plantillas solo al finalizar todos los trabajos de reparación, ya que algunas se usan varias veces.
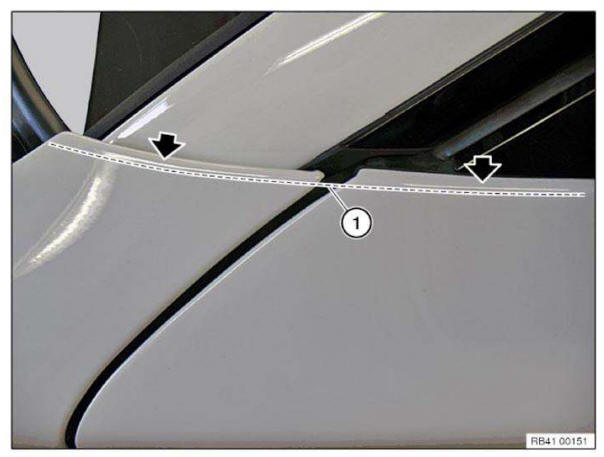
Las plantillas se aplican siempre a lo largo del borde de luz (1). El borde de luz es el reflejo de la fuente de luz en el radio (véase la flecha).
Alinee aproximadamente la película adhesiva con una plantilla.
En películas adhesivas grandes, retire los primeros 20 cm de la película protectora y doble el borde hacia atrás.
Alinee y presione ligeramente la película adhesiva. Utilice solo un dedo y no toda la mano, para que no se formen bolsas de aire bajo la película adhesiva.
Retire el resto de la película protectora y presione la película adhesiva de delante hacia atrás y de dentro hacia fuera.
Si se cometen errores al aplicar la película adhesiva, esta se puede retirar y volver a colocar varias veces. Cuando ya no sea necesario hacer correcciones, utilice una espátula para presionar firmemente la película adhesiva de dentro hacia fuera.
Doble los extremos sobresalientes de la película adhesiva alrededor del borde del componente y presione firmemente.
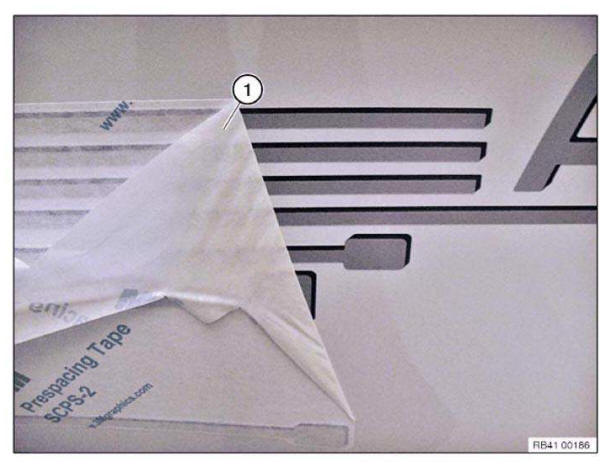
Retire con cuidado la película soporte (1) en ángulo agudo.
Amolado de componentes de aluminio
1.0 Herramientas y equipos recomendados
Trabajos de lijado en la piel exterior:
- Para realizar trabajos de lijado a mano o a máquina, debe utilizar las herramientas y equipos recomendados.
El puesto de trabajo puede limpiarse con sistemas de extracción convencionales (baja concentración de polvo).
Trabajos de lijado en la estructura (excepto Z8):
- Para realizar trabajos de lijado a mano o a máquina, debe utilizar las herramientas y equipos recomendados.
El puesto de trabajo puede limpiarse con sistemas de extracción convencionales (baja concentración de polvo).
Z 8 Estructura de chasis espacial (Spaceframe):
- Para realizar el lijado a máquina en la estructura, debe utilizar el dispositivo recomendado con instalación de extracción del polvo de lijado.
El puesto de trabajo debe limpiarse con el sistema de extracción antideflagrante recomendado.
¡Alta concentración de polvo, peligro de explosión!
2.0 Lijado de la piel exterior y la estructura
No utilice abrasivos (muelas, papel, etc.) que contengan hierro (riesgo de corrosión).
Sustituya siempre los abrasivos que ya se hayan utilizado para tratar acero (riesgo de corrosión).
Utilice únicamente cepillos de alambre de acero inoxidable (riesgo de corrosión).
Reduzca la velocidad de las lijadoras. Las velocidades excesivas provocan un efecto de embadurnado.
No utilice granos abrasivos gruesos (solo ≥ 80).
No haga muescas en el material al lijar (riesgo de agrietamiento).
No adelgace demasiado el material al lijar.
Amolado de piezas de acero
1.0 Herramientas y equipos recomendados
- Se recomiendan herramientas para los trabajos de lijado manual.
- Se recomiendan máquinas/equipos para los trabajos de lijado a máquina.
2.0 Lijado de la carcasa exterior y la estructura
Sustituya siempre los abrasivos que ya se hayan utilizado para tratar aluminio (riesgo de corrosión).
No adelgace demasiado el material al lijar.
Manipulación de airbags y sistemas de retención
1.0 Airbags y sistemas de retención
- En vehículos con airbags y sistemas de retención, observe las INSTRUCCIONES DE SEGURIDAD correspondientes.
- Al realizar trabajos de enderezado en la carrocería existe el riesgo de que los airbags se activen accidentalmente al conectar la batería.
Por este motivo, el cable de masa de la batería debe DESCONECTARSE antes de cualquier trabajo de reparación en la carrocería.
MANIPULACIÓN DE COMPONENTES TRAS DAÑOS POR INUNDACIÓN
Los daños por inundación pueden producirse si se supera la profundidad de vadeo permitida del vehículo. La entrada de agua puede dañar el motor (golpe de agua) o los componentes.
Dado que las partículas de suciedad penetran generalmente en el componente con el agua (p. ej., motor de arranque, mazo de cables), los componentes deben inspeccionarse minuciosamente.
La humedad residual en los componentes provoca corrosión (mayor resistencia de contacto en el componente), lo que puede causar un fallo del componente más adelante.
Si no se puede descartar la entrada de agua en los componentes eléctricos, se recomienda sustituir el componente para garantizar un funcionamiento correcto durante la vida útil del vehículo.
Manipulación del sistema eléctrico y electrónica
1.0 Batería
- Peligro de explosión en las proximidades de la batería durante los trabajos de soldadura y lijado. La batería debe DESMONTARSE.
2.0 Unidades de control
- Las unidades de control con daños mecánicos visibles y/o daños eléctricos causados por accidentes deben sustituirse.
- Al conectar la batería existen los siguientes riesgos:
- Daños en las unidades de control como consecuencia de trabajos de soldadura en la carrocería o de un cortocircuito en una línea.
- Activación accidental de los airbags durante los trabajos de enderezado en la carrocería.
Por estos riesgos, el cable de masa debe DESCONECTARSE antes de cualquier trabajo de reparación.
- Las unidades de control están diseñadas para una temperatura de 65 ºC. Las temperaturas en una cabina de pintura no suponen ningún problema. Si un vehículo se encuentra en la cabina de pintura con una temperatura indicada de 80 ºC, la temperatura real del vehículo es ≤ 60 ºC (temperatura del objeto).
- Proteja las unidades de control contra la influencia del calor >65 ºC (p. ej., durante trabajos de soldadura y secado con radiadores de infrarrojos o pistolas de aire caliente).
3.0 Cables eléctricos y mazos de cables
- Proteja los cables eléctricos y los mazos de cables contra daños (p. ej., durante trabajos de enderezado y amolado).
- Proteja los cables eléctricos y los mazos de cables contra la influencia del calor >65 ºC (p. ej., durante trabajos de soldadura y secado con radiadores de infrarrojos o pistolas de aire caliente).
- No doble ni retuerza los cables eléctricos.
4.0 Fibras ópticas
- Siga las instrucciones para la manipulación de FIBRAS ÓPTICAS.
Información sobre peligros
1. Aluminio
| Peligros/efectos | Medidas/normativas |
| Etapas de reparación 1 y 2: sin peligros/efectos | ninguno |
Etapa de reparación 3: (soldadura, solo E52)
|
|
|
|
2. Carbono
| Peligros/efectos | Medidas/normativas |
| Etapa de reparación 1: sin peligros/efectos | ninguno |
Etapas de reparación 2 y 3:
|
|
|
|
Información sobre masilla metálica
IMPORTANTE: Tenga en cuenta la siguiente información antes de empezar a aplicar masilla metálica: Normativa nacional de seguridad y de seguridad industrial. Ficha de datos de seguridad del fabricante. Instrucciones de procesamiento en el embalaje.Almacenamiento: Almacenar en lugar seco a una temperatura de 15 ºC a 25 ºC.
Vida útil: El envase lleva impresa una fecha.
No utilice la masilla metálica después de esta fecha.
Pretratamiento de la superficie: Amole la superficie hasta un acabado metálico brillante. La superficie debe estar limpia, seca y libre de grasa.
Limpie la superficie con un agente limpiador R1 y deje airear durante 2-3 minutos.
Procesado: La temperatura de trabajo de la masilla metálica debe ser de al menos 18 ºC.
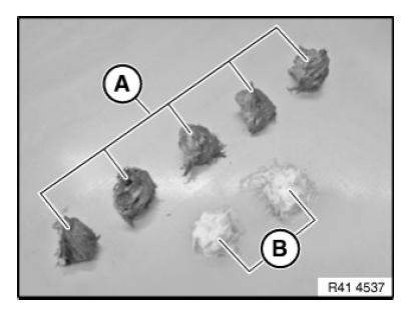
- Masilla metálica
- Endurecedor
Mezcle la masilla metálica en proporción 5:2. Mezcle los componentes a fondo y sin poros.
IMPORTANTE: No remueva los componentes. ¡Peligro de formación de burbujas de aire en la masilla metálica!La vida útil de la masilla metálica es de aprox. 45 minutos.
Aplicación de la masilla: Presione para aplicar una capa fina de masilla metálica. Recubra con cuidado todos los bordes y juntas con masilla.
A continuación, rellene la junta por completo con masilla. Aplique la masilla con aprox. un 30 % de exceso, ya que se contraerá notablemente durante el endurecimiento. No es posible una segunda aplicación de masilla metálica debido a la mala adherencia.
IMPORTANTE: Utilice una espátula estrecha para rellenar las juntas. Aplique la masilla de una sola pasada si es posible. ¡Peligro de formación de poros en las juntas!No hay restricciones en cuanto al espesor de capa.
Tiempo de endurecimiento: La masilla metálica debe endurecerse con un radiador de infrarrojos de onda corta.
- 10 minutos a 50 ºC: prendurecimiento previo (evite la formación de burbujas/ampollas y poros)
- 10 minutos a 75 ºC: 1.ª fase de endurecimiento
- 10 minutos a 85 ºC: 2.ª fase de endurecimiento (evite la contracción del material)
Postprocesado
ADVERTENCIA: Al lijar, utilice una mascarilla antipolvo fina con filtro de partículas P2-P3.Después del enfriamiento, la masilla metálica puede mecanizarse.
Los poros y puntos defectuosos que se hagan visibles tras amolar la superficie deben cerrarse con masilla de poliéster (sistema de color BMW).
Procedimiento especial para poros: Utilice una broca de Ø4,2 mm. Gire la broca a mano para ensanchar los poros en forma de V. Rellene las cavidades con masilla de poliéster.
Pintura: Realice el pintado según las especificaciones del manual de pintura.
IMPORTANTE: Al utilizar radiadores infrarrojos con control de temperatura, pueden producirse daños en las uniones adhesivas, la pintura y los componentes del vehículo durante el secado de la espátula y la masilla. Los sensores de temperatura del radiador infrarrojo solo funcionan de forma fiable en superficies grandes y uniformes. En superficies pequeñas, como los pilares C o los umbrales, a menudo solo se mide una zona contigua más fría. Esto provoca temperaturas superficiales reales de hasta 130 ºC, aunque en el radiador infrarrojo solo se haya ajustado 70 ºC. Cuando los laterales traseros se sustituyen parcialmente mediante pegado y remachado, estas altas temperaturas pueden provocar un patrón visible en la zona de la unión. Solución: compruebe las temperaturas superficiales en superficies pequeñas de componentes durante el proceso de secado con un sensor de temperatura externo. La regla general es: las temperaturas superficiales no deben superar los 85 ºC.Eliminación de la masilla metálica: La masilla metálica endurecida se elimina como residuo normal.
Los envases vacíos se eliminan como residuo normal.
La masilla metálica no endurecida y las mezclas de masilla metálica con disolvente y similares deben eliminarse como residuos peligrosos.
Estas normas se aplican en la República Federal de Alemania.
Para otros países, cumpla la normativa (posiblemente diferente) vigente a nivel nacional.
Información sobre el uso de productos de limpieza/pinturas (equipo de protección individual)
ADVERTENCIA: El uso de productos de limpieza o pinturas no conforme con las instrucciones puede causar lesiones graves o quemaduras. ¡La manipulación de productos de limpieza o pinturas puede provocar reacciones alérgicas en la piel y en las vías respiratorias! IMPORTANTE: Observe las siguientes instrucciones: Guarde los productos de limpieza o pinturas solo en un armario cerrado con llave. Mantenga los productos de limpieza o pinturas alejados de llamas abiertas y otras fuentes de ignición. Proteja los productos de limpieza o pinturas de las altas temperaturas y de la luz solar directa. Tenga siempre a mano un baño ocular y cambie el agua con regularidad (una vez al mes). IMPORTANTE: Observe las siguientes instrucciones antes de su uso: Instrucciones del fabricante (en el envase/embalaje). Advertencias de peligro (en el envase/embalaje). Instrucciones del fabricante en el prospecto. Ficha de datos de seguridad del fabricante. Normativa nacional del mercado. IMPORTANTE: Observe las siguientes instrucciones durante el uso: No coma, beba ni fume mientras trabaja con estos productos. Evite el contacto directo con la piel y los ojos. Utilice equipo/ropa de protección personal. Asegúrese de que todas las zonas cerradas estén bien ventiladas o extraiga los vapores directamente. Cambie inmediatamente la ropa de trabajo manchada con producto de limpieza/pintura. Al terminar el trabajo, lávese las manos y aplique crema protectora para la piel. IMPORTANTE: ¡Siga las advertencias de peligro y utilice el equipo de protección personal!Primeros auxilios:
- Si el producto entra en contacto con los ojos, enjuáguelos de inmediato con agua corriente durante unos 10 a 15 minutos.
Consulte con un especialista en oftalmología.
- En caso de contacto con la piel y, si procede, de reacción alérgica cutánea, limpie de inmediato las zonas afectadas con agua y jabón y, a continuación, aplique crema para la piel sin silicona. Consulte con un médico.
- Si se ingiere un producto adhesivo, enjuague bien la boca y las partes de la boca con agua corriente. Beba de 1 a 2 vasos de agua. No provoque el vómito. Consulte a un médico.
- Después de inhalar vapores, asegúrese de que haya abundante aire fresco. Manténgase tranquilo, mantenga despejadas las vías respiratorias y llame a un médico.
Reciclaje: ¡Deseche los productos de limpieza o pinturas de forma profesional! Observe la normativa nacional y específica del país sobre eliminación de residuos.
Información sobre protección del vehículo
- Las piezas del vehículo situadas en la zona de reparación o expuestas al calor, a chispas o al polvo deben retirarse o cubrirse.
ETIQUETAS DE INFORMACIÓN/ADVERTENCIA
Las etiquetas que falten o estén dañadas (por ejemplo, la de presión de los neumáticos) deben sustituirse.
→ Vista general de la UBICACIÓN DE INSTALACIÓN
Solución de instalación para tuerca remachable de vástago recto/hexagonal
¡Medidas de protección!
- Utilice gafas de seguridad
- Utilice guantes de protección
Tuerca remachable hexagonal/de vástago liso (hasta rosca 8) con remachadora manual ZS308
IMPORTANTE: ¡Riesgo de daños! El incumplimiento de estas instrucciones puede provocar que la broca resbale y cause daños considerables en la pintura.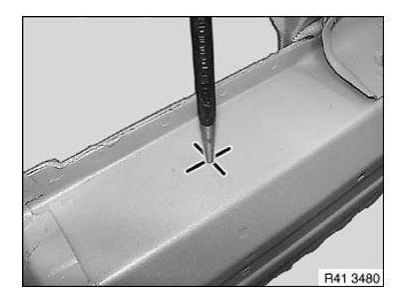
1. Marque la posición del orificio y, a continuación, marque el componente con punzón
IMPORTANTE: Si no se respeta el diámetro de broca determinado: el moleteado de la tuerca remachable de vástago recto queda inutilizado; el componente se dañará al insertar la tuerca remachable de vástago recto.Determinación de la broca adecuada:
Según el diámetro del vástago de la tuerca remachable, se puede utilizar el siguiente diámetro de broca superior (paso de 5/10).
Por ejemplo, con un diámetro de vástago de 10,1 mm, se puede utilizar la broca de 10,5 mm. No debe utilizarse la broca de 11,0 mm.
2. Taladre el orificio con la broca determinada y desbarbe; si es necesario, realice un taladro piloto con una broca más pequeña
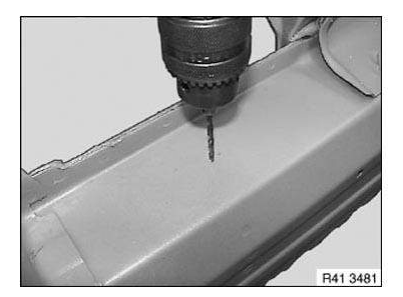
3. Limpie el componente y elimine los daños en la pintura si es necesario
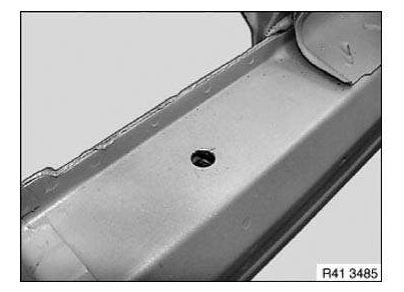
4. Conservación de la cavidad
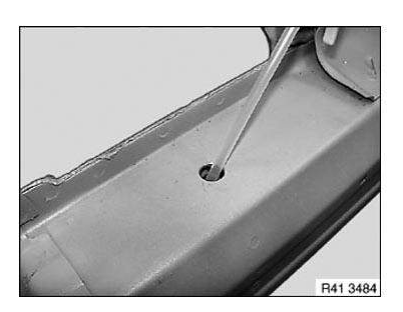
5. Coloque la tuerca remachable con la remachadora manual
NOTA: Según el fabricante, la herramienta mostrada es adecuada hasta una rosca M8.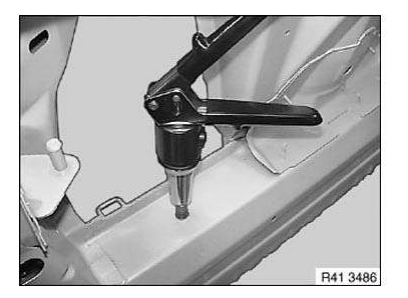
Tuerca remachable hexagonal/de vástago liso (hasta rosca M12) con remachadora manual MB512
IMPORTANTE: Siga las instrucciones de funcionamiento del fabricante. Asegúrese de que la tuerca remachable hexagonal haga contacto correctamente con el componente.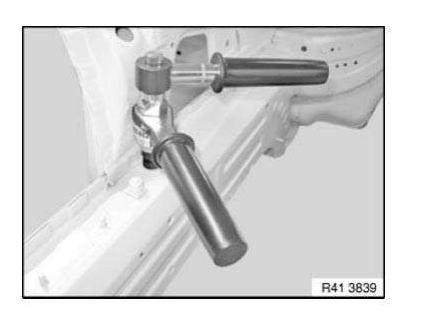
Coloque la tuerca remachable con la remachadora manual
NOTA: Según el fabricante, la herramienta mostrada es adecuada hasta una rosca M12.Instalación de un sellado de cavidades con espuma de PU de 2 componentes
REFERENCIA DE COMPRA de la espuma para cavidades HS1.
IMPORTANTE: La espuma para cavidades solo puede utilizarse para el sellado de cavidades en los puntos donde el sellado de cavidades está presente de serie.La siguiente reparación consiste en sustituir una pieza conformada del sellado de cavidades mediante espuma para cavidades.
Este tipo de sellado de cavidades se utiliza en puntos donde no pueden emplearse piezas conformadas para las reparaciones.
Esto ocurre cuando se generan grandes cantidades de calor (por ejemplo, por soldadura, soldadura blanda o estañado) en las inmediaciones directas o en el punto del sellado de cavidades estándar.
¡No es posible instalar piezas conformadas para el sellado de cavidades en este caso por riesgo de incendio! Para sustituir piezas conformadas por espuma para cavidades en otros puntos, siga el procedimiento aquí mostrado y adáptelo a las proporciones correspondientes.
Debe asegurarse de que el sellado de cavidades quede totalmente completado.
NOTA: Tras retirar las piezas defectuosas, compruebe la accesibilidad de la tobera de pulverización de la espuma para cavidades hasta la cavidad afectada.Propiedades de la espuma para cavidades HS1:
- Espuma de poliuretano de 2 componentes, sin disolventes.
- Excelente capacidad de fluencia, que permite sellar completamente las cavidades.
- Buena resistencia, que evita el deslizamiento en las cavidades.
- Baja absorción de agua, que evita la corrosión.
- Ideal para su uso como masa aislante y sellante.
Información sobre peligros/riesgos:
- Evite el contacto con los ojos y la piel.
Utilice protección ocular, guantes de protección resistentes a disolventes y ropa de protección.
- No inhale.
Aplique únicamente en locales bien ventilados.
- Vacíe completamente el bote abierto después de su uso.
- Las cantidades residuales que no se utilicen pueden hacer que el bote explote debido a una reacción química (acumulación de calor).
- Como alternativa, enfríe el bote que contenga la cantidad residual no extraída en agua fría durante varias horas.
- No coma, beba ni fume mientras trabaja con estos productos.
- Mantenga alejadas las fuentes de calor e ignición.
- Lea la información del fabricante sobre peligros/riesgos (impresa en el bote) antes de la aplicación.
Instrucciones de procesamiento:
- Respete la fecha de caducidad del cartucho.
No utilice el bote de aerosol después de la fecha de caducidad. Pasada la fecha de consumo preferente, las propiedades de la espuma para cavidades ya no cumplirán los requisitos del Grupo BMW.
- La conservación de la cavidad en la zona de reparación es posible después de un tiempo de secado al aire de 1 hora.
- La superficie debe estar limpia y libre de polvo, grasa, aceite y agentes desmoldeantes.
- Temperatura de aplicación de al menos 15 °C. Óptimamente 20 °C.
- Antes de aplicar en el vehículo, llene con espuma una cavidad claramente visible de tamaño correspondiente en una pieza usada.
Esto permite especificar una dosificación óptima (es decir, el tiempo de pulverización) para rellenar con espuma la cavidad del vehículo.
- Cubra con cinta adhesiva los pasos abiertos hacia zonas visibles para evitar que la espuma se escape.
- El fraguado tarda aprox. 30 minutos. Después es posible el mecanizado (p. ej., taladrado, corte, etc.).
- La conservación de la cavidad en la zona de reparación es posible después de un tiempo de secado al aire de 1 hora.
- Elimine la espuma de poliuretano fresca y no endurecida con el disolvente adhesivo 208.
Referencia de compra: Departamento de Piezas BMW.
La espuma de poliuretano endurecida solo puede eliminarse mecánicamente.
- El exceso de espuma de poliuretano endurecida puede desecharse como residuo común.
Los botes que no estén completamente vacíos o que no se hayan usado y tengan la fecha de caducidad vencida se consideran residuos peligrosos.
Respete la normativa nacional sobre eliminación de residuos.
- Respete las instrucciones de aplicación del fabricante (impresas en el bote).
Instalación de sellado de cavidades (expandido)
NOTA: Traslade el esquema al tipo de vehículo correspondiente.La siguiente reparación describe el procedimiento para un refuerzo acústico de cavidad ya expandido.
En este caso, el refuerzo acústico de cavidad permanece en la carrocería.
Antes de estos pasos de trabajo, prepare la pieza nueva para su montaje (adaptación, corte a medida, aplicación de imprimación para soldadura, etc.).
Limpie la superficie de contacto (1) con el limpiador R2.
Aplique un cordón (2) de aprox. 15 mm de altura de SELLANTE D2 sobre la superficie de contacto (1).
Si es necesario, aplique el sellante D2 algo más fino a cada lado para evitar que el sellante gotee.
Monte, fije y suelde la pieza nueva.
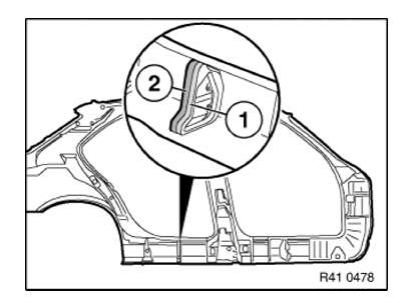
Instalación de sellado de cavidades (no expandido)
NOTA: Traslade el esquema al tipo de vehículo correspondiente.La siguiente reparación describe la sustitución de un refuerzo acústico de cavidad.
Antes de estos pasos de trabajo, prepare la pieza nueva para su montaje (adaptación, corte a medida, aplicación de imprimación para soldadura, etc.).
Lije la superficie de contacto del refuerzo acústico de cavidad (1) con papel de lija de grano grueso (grano 50-100).
Limpie la superficie de contacto (1) con el limpiador R2.
Aplique un cordón de aprox. 15 mm de altura de SELLANTE D2 sobre la superficie de contacto (1).
Si es necesario, aplique el sellante D2 algo más fino a cada lado para evitar que el sellante gotee.
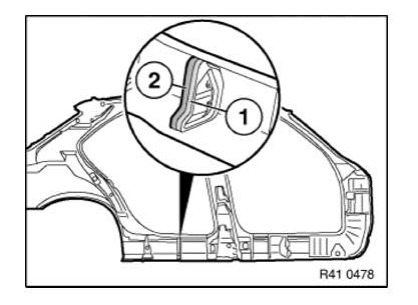
Coloque el refuerzo acústico de cavidad en la posición especificada (véase la pieza antigua).
Monte, fije y suelde la pieza nueva.
ADVERTENCIA: Garantice una ventilación adecuada durante todo el período de procesamiento.Ciencia de materiales
1. Aluminio
1.1 Componentes del chasis/suspensión LEA y respete las indicaciones sobre componentes del chasis/suspensión antes de manipular aluminio.
1.2 Influencias del material
| Causas | Efectos/soluciones |
| Bajo los efectos de la humedad se forma un elemento galvánico por contacto con materiales como cobre, estaño, níquel, hierro y zinc. Las herramientas que también se usan en trabajos sobre componentes de acero pueden incrustar partículas de acero en la superficie más blanda de un componente de aluminio. Las superficies se atacan cuando se utilizan agentes fundentes. Polvo de amolado de aluminio/acero procedente de zonas de trabajo adyacentes. |
Este proceso de galvanizado provoca la pérdida de aluminio en el punto de unión. Esto da lugar a corrosión superficial o picaduras. Las piezas nuevas y los accesorios aprobados por el Grupo BMW para aluminio (tornillos, arandelas, tuercas, etc.) han recibido un tratamiento superficial especial. Estas piezas no deben sustituirse por piezas convencionales. NOTA: Las piezas dañadas pierden esta protección y deben recubrirse especialmente o sustituirse.Los daños causados por corrosión de contacto están excluidos de la garantía. Se produce corrosión superficial o picaduras. Hay disponible un juego de herramientas separado para el procesamiento y mecanizado de aluminio. No está permitido soldar con soldadura blanda para unir componentes de aluminio. Riesgo de corrosión por factores químicos. Esto da lugar a corrosión superficial. Instalación de barreras protectoras. |
1.3 Propiedades de mecanizado
| Propiedades del aluminio en comparación con el acero | Efectos |
| Las piezas de aluminio son magnéticamente neutras. La elasticidad es solo 1/3 de la del acero. El alargamiento a rotura es aprox. un 50 % menor. La conductividad eléctrica es casi 4 veces mayor. La dilatación del material durante el calentamiento es el doble. La conductividad térmica es 3 veces mayor. Transformación estructural entre 200 °C y 250 °C El aluminio no muestra colores de revenido. |
No es posible la sujeción con herramientas o medios auxiliares magnéticos. La conformabilidad es limitada en comparación con el acero. Un estiramiento excesivo del material provoca endurecimiento por deformación y una mayor tendencia a agrietarse. Los métodos de soldadura eléctrica requieren equipos diferentes (soldadura MIG). El material se dilata de forma más marcada. Para eliminar abolladuras se necesita un tratamiento térmico más corto. El calor se disipa más rápidamente. Las zonas de trabajo adyacentes se ven más afectadas, p. ej., durante la soldadura. Mejoran las características de alargamiento y, por tanto, la plasticidad. La resistencia se reduce. IMPORTANTE: ¡No aplique tratamiento térmico durante los trabajos de reparación en la estructura del vehículo! El trabajo en taller no permite controlar la temperatura con la precisión suficiente. El punto de fusión es de 650 °C. Una vez alcanzada la temperatura de fusión, el material comienza a fluir sin previo aviso. La temperatura solo puede estimarse a partir del color de la pintura y la deformación de la superficie. IMPORTANTE: No utilice lápices térmicos. No son adecuados para el trabajo en taller porque la pintura se corre demasiado rápido. |
1.4 Almacenamiento
| Características del aluminio | Medidas especiales |
| Corrosión (envejecimiento) en ambientes húmedos. Corrosión de contacto en caso de contacto, p. ej. con componentes de acero. Susceptibilidad a la penetración de pintura. |
Almacene los componentes de aluminio en un lugar seco. Almacene siempre los componentes de aluminio por separado o aislados de los componentes de acero. No dañe la capa protectora de fábrica de la superficie, ya que provocaría oxidación. Si no se cumple este requisito, habrá que realizar más trabajos de pintura. |
Notas para la reparación de llantas de aluminio
En general, la rentabilidad debe comprobarse antes de la reparación.
Es posible reparar los siguientes daños (aplicable a llantas de aluminio fundido identificadas como AlSi7, AlSi11, AlSi12):
- Profundidad del daño en el aluminio de como máximo 1 mm
- Distancia del daño respecto al borde exterior de la llanta de como máximo 50 mm
- Daño en la pintura de la llanta restante
No es posible reparar los siguientes daños:
- Deformaciones y grietas
- Las llantas de aluminio forjado pulido no son aptas para reparación.
Notas sobre el adhesivo K1
IMPORTANTE: Tenga en cuenta la siguiente información antes de empezar a aplicar adhesivo: Normativa nacional de seguridad y de seguridad industrial. Ficha de datos de seguridad del fabricante. Instrucciones de procesamiento en el cartucho de adhesivo.Almacenamiento: En lugar seco, a una temperatura de 15 ºC - 25 ºC.
Vida útil: El cartucho de adhesivo lleva impresa una fecha.
No utilice el adhesivo después de esta fecha.
Pretratamiento de la superficie: El PRETRATAMIENTO depende del material que se va a pegar y de su revestimiento.
Pistola para cartuchos necesaria: RESUMEN DE PISTOLAS PARA CARTUCHOS DE ADHESIVO
¡No utilice pistolas para cartuchos accionadas por aire comprimido!
Preparación del cartucho de adhesivo: Los cartuchos de adhesivo abiertos pueden volver a utilizarse antes de la fecha de caducidad siempre que se utilice un tubo mezclador nuevo.
La temperatura de trabajo del cartucho de adhesivo debe ser de al menos 20 ºC.
Introduzca el cartucho de adhesivo en la pistola para cartuchos, retire la tapa y deje salir ambos componentes del adhesivo. Extraiga uniformemente los componentes del adhesivo y coloque el tubo mezclador. Utilice únicamente los tubos mezcladores suministrados con el cartucho de adhesivo.
Deje salir aprox. 10 cm de adhesivo mezclado.
Solo después aplique el adhesivo mezclado en un lado de la superficie de unión.
Tiempo de aplicación del adhesivo mezclado: aprox. 2 horas. Solo es necesario cambiar el mezclador si durante 1 hora no ha salido material por él.
Aplicación del adhesivo de 2 componentes: Consulte las instrucciones de reparación específicas del vehículo para determinar el grosor y la posición del cordón de adhesivo.
Después de aplicar el adhesivo, compruebe si ha salido algún componente del adhesivo por la parte posterior del cartucho. Si es así, interrumpa el proceso de pegado. Limpie la pieza nueva. Utilice un cartucho de adhesivo nuevo.
Elimine de inmediato la contaminación causada por residuos de adhesivo.
El adhesivo endurecido solo puede eliminarse mecánicamente.
Tiempo de endurecimiento:
No mueva el vehículo antes de que el adhesivo haya endurecido.
Compruebe el grado de dureza del adhesivo con la uña.
Si el adhesivo ya no se deja presionar con la uña, el vehículo puede desplazarse (sin fuerza del motor) para aplicaciones de procesamiento posteriores (p. ej., pintura).
La resistencia del vehículo para aplicaciones de conducción se alcanza tras:
48 horas a una temperatura de la pieza de 15 ºC.
10 horas a una temperatura de la pieza de 23 ºC.
1 hora a una temperatura de la pieza de 60 ºC.
0,5 horas a una temperatura de la pieza de 85 ºC.
Eliminación del adhesivo: El adhesivo endurecido se elimina como residuo normal.
Los cartuchos de adhesivo vacíos se desechan como residuo normal.
Los adhesivos no endurecidos y una mezcla de adhesivo y disolvente, y similares, deben eliminarse como residuos peligrosos.
Estas normas se aplican en la República Federal de Alemania.
Para otros países, cumpla la normativa (posiblemente diferente) vigente a nivel nacional.
Notas sobre el adhesivo K2
IMPORTANTE: Tenga en cuenta la siguiente información antes de empezar a aplicar adhesivo: Normativa nacional de seguridad y de seguridad industrial. Ficha de datos de seguridad del fabricante. Instrucciones de procesamiento en el cartucho de adhesivo.Almacenamiento: En lugar seco, a una temperatura de 15 ºC - 25 ºC.
Vida útil: El cartucho de adhesivo lleva impresa una fecha.
No utilice el adhesivo después de esta fecha.
Pretratamiento de la superficie: Consulte las instrucciones de reparación específicas del vehículo o las notas.
Pistola para cartuchos necesaria: PISTOLA PARA CARTUCHOS 81 43 2 159 881/883 para envase de 195 ml
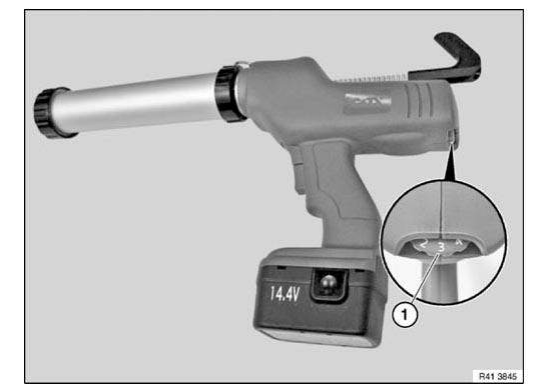
PISTOLA PARA CARTUCHOS 81 49 2 355 475 para envase de 2x290 ml
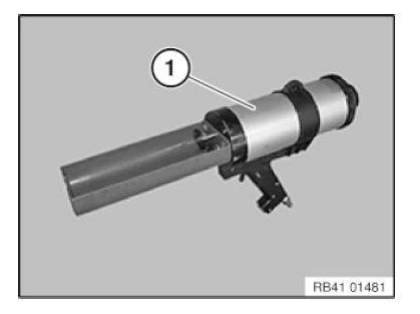
Preparación del cartucho de adhesivo (195 ml): Los cartuchos de adhesivo abiertos pueden volver a utilizarse antes de la fecha de caducidad siempre que se utilice un tubo mezclador nuevo.
La temperatura de trabajo del cartucho de adhesivo debe ser de al menos 20 ºC.
Tiempo de aplicación del adhesivo: aprox. 20 min
IMPORTANTE: A temperaturas de trabajo superiores a 30 ºC, el tiempo de aplicación del adhesivo se reduce a 10 min.Introduzca el cartucho de adhesivo en la pistola para cartuchos, retire la tapa y deje salir ambos componentes del adhesivo. Extraiga uniformemente los componentes del adhesivo y coloque el tubo mezclador. Utilice únicamente los tubos mezcladores suministrados con el cartucho de adhesivo.
Deje salir aprox. 10 cm de adhesivo mezclado.
Solo después aplique el adhesivo mezclado en un lado de la superficie de unión.
Preparación del cartucho de adhesivo (2x290 ml): Los cartuchos de adhesivo abiertos pueden volver a utilizarse antes de la fecha de caducidad siempre que se utilice un tubo mezclador nuevo.
La temperatura de trabajo del cartucho de adhesivo debe ser de al menos 20 ºC.
Tiempo de aplicación del adhesivo a 28 ºC: 35 min; a 18 ºC: 50 min. Retire la tapa de sellado de la parte posterior del cartucho de adhesivo. Retire el tubo de seguridad y de conexión. Perfore los cartuchos de adhesivo. Coloque el tubo de conexión e introduzca el cartucho de adhesivo en la pistola para cartuchos. Deje salir ambos componentes del adhesivo. Extraiga uniformemente los componentes del adhesivo y coloque el tubo mezclador. Utilice únicamente los tubos mezcladores suministrados con el cartucho de adhesivo. Deje salir aprox. 10 cm de adhesivo mezclado.
Solo después aplique el adhesivo mezclado en un lado de la superficie de unión.
Aplicación del adhesivo de 2 componentes: Consulte las instrucciones de reparación específicas del vehículo para determinar el grosor y la posición del cordón de adhesivo.
Después de aplicar el adhesivo, compruebe si ha salido algún componente del adhesivo por la parte posterior del cartucho. Si es así, interrumpa el proceso de pegado. Limpie la pieza nueva. Utilice un cartucho de adhesivo nuevo.
Elimine de inmediato la contaminación causada por residuos de adhesivo.
El adhesivo endurecido solo puede eliminarse mecánicamente.
Tiempo de endurecimiento: No mueva el vehículo hasta que el adhesivo se haya endurecido. Salvo que las especificaciones de las instrucciones de reparación específicas del vehículo indiquen lo contrario, se aplican los siguientes tiempos de endurecimiento:
Adhesivo K2 (2x290 ml):
IMPORTANTE: Durante las primeras 12 horas no se permite el endurecimiento acelerado con pistola de calor ni con cámara de calentamiento.La solidez necesaria para los trabajos de montaje en el vehículo se alcanza tras: 12 horas a una temperatura de la pieza de 18 ºC.
La resistencia del vehículo para aplicaciones de conducción se alcanza tras: 48 horas a una temperatura de la pieza de 18 ºC.
IMPORTANTE: Cuando se sustituye un larguero lateral completo (sin sustitución parcial), el período de endurecimiento aumenta a 24 horas hasta el inicio de los trabajos de montaje.Eliminación del adhesivo: El adhesivo endurecido se elimina como residuo normal.
Los cartuchos de adhesivo vacíos se desechan como residuo normal.
Los adhesivos no endurecidos y las mezclas de adhesivo con disolvente y similares deben desecharse como residuos peligrosos.
Estas normas se aplican en la República Federal de Alemania.
Para otros países, cumpla la normativa (posiblemente diferente) vigente a nivel nacional.
Notas sobre el adhesivo K3
IMPORTANTE: Tenga en cuenta la siguiente información antes de empezar a aplicar adhesivo: Normativa nacional de seguridad y de seguridad industrial. Ficha de datos de seguridad del fabricante. Instrucciones de procesamiento en el cartucho de adhesivo.Almacenamiento: En lugar seco, a una temperatura de 15 ºC - 25 ºC.
Vida útil: El cartucho de adhesivo lleva impresa una fecha.
No utilice el adhesivo después de esta fecha.
Pretratamiento de la superficie: Consulte las instrucciones de reparación específicas del vehículo
Pistola para cartuchos necesaria: RESUMEN DE PISTOLAS PARA CARTUCHOS DE ADHESIVO
Preparación del cartucho de adhesivo: No prepare el cartucho de adhesivo hasta justo antes de aplicar el adhesivo.
La temperatura de trabajo del cartucho de adhesivo debe ser de al menos 18 ºC.
El tiempo de trabajo (vida de la mezcla) del adhesivo es de aprox. 10 minutos a 25 ºC.
Introduzca el cartucho de adhesivo en la pistola para cartuchos, retire la tapa y deje salir ambos componentes del adhesivo. Extraiga uniformemente los componentes del adhesivo y coloque el tubo mezclador. Utilice únicamente los tubos mezcladores suministrados con el cartucho de adhesivo.
Antes de empezar a aplicar el adhesivo, deje salir aprox. la longitud de un tubo mezclador de adhesivo mezclado. Solo después aplique el adhesivo mezclado en un lado de la superficie de unión.
Los cartuchos abiertos pueden volver a utilizarse antes de la fecha de caducidad siempre que se utilice un tubo mezclador nuevo.
Aplicación del adhesivo de 2 componentes: Consulte las instrucciones de reparación específicas del vehículo para determinar el grosor y la posición del cordón de adhesivo.
Tiempo de endurecimiento: Consulte las instrucciones de reparación específicas del vehículo
Eliminación del adhesivo: El adhesivo endurecido se elimina como residuo normal.
Los cartuchos de adhesivo vacíos se desechan como residuo normal.
Los adhesivos no endurecidos y las mezclas de adhesivo con disolvente y similares deben desecharse como residuos peligrosos.
Estas normas se aplican en la República Federal de Alemania.
Para otros países, cumpla la normativa (posiblemente diferente) vigente a nivel nacional.
Notas sobre el adhesivo K4
IMPORTANTE: Tenga en cuenta la siguiente información antes de empezar a aplicar adhesivo: Normativa nacional de seguridad y de seguridad industrial. Ficha de datos de seguridad del fabricante. Instrucciones de procesamiento en el cartucho de adhesivo.Almacenamiento: En lugar seco, a una temperatura de 15 ºC - 25 ºC.
Vida útil: El cartucho de adhesivo lleva impresa una fecha.
No utilice el adhesivo después de esta fecha.
Pretratamiento de la superficie: Consulte las instrucciones de reparación específicas del vehículo
Pistola para cartuchos necesaria: RESUMEN DE PISTOLAS PARA CARTUCHOS DE ADHESIVO
Preparación del cartucho de adhesivo: No prepare el cartucho de adhesivo hasta justo antes de aplicar el adhesivo.
Los cartuchos de adhesivo abiertos pueden volver a utilizarse antes de la fecha de caducidad siempre que se utilice un tubo mezclador nuevo.
La temperatura de trabajo del cartucho de adhesivo debe ser de al menos 18 ºC.
El tiempo de trabajo del adhesivo es de aprox. 10 minutos.
Introduzca el cartucho de adhesivo en la pistola para cartuchos, retire la tapa y deje salir ambos componentes del adhesivo. Extraiga uniformemente los componentes del adhesivo y coloque el tubo mezclador. Utilice únicamente los tubos mezcladores suministrados con el cartucho de adhesivo.
Antes de empezar a aplicar el adhesivo, deje salir aprox. la mitad de la longitud de un tubo mezclador de adhesivo mezclado. Solo después aplique el adhesivo mezclado en un lado de la superficie de unión.
Aplicación del adhesivo de 2 componentes: Consulte las instrucciones de reparación específicas del vehículo para determinar el grosor y la posición del cordón de adhesivo.
Tiempo de endurecimiento: La unión será resistente tras 30 minutos.
Eliminación del adhesivo: El adhesivo endurecido se elimina como residuo normal.
Los cartuchos de adhesivo vacíos se desechan como residuo normal.
Los adhesivos no endurecidos y las mezclas de adhesivo con disolvente y similares deben desecharse como residuos peligrosos.
Estas normas se aplican en la República Federal de Alemania.
Para otros países, cumpla la normativa (posiblemente diferente) vigente a nivel nacional.
Notas sobre el adhesivo K5
IMPORTANTE: Tenga en cuenta la siguiente información antes de empezar a aplicar adhesivo: Normativa nacional de seguridad y de seguridad industrial. Ficha de datos de seguridad del fabricante. Instrucciones de procesamiento en el cartucho de adhesivo.Almacenamiento: En lugar seco, a una temperatura de 15 ºC - 32 ºC.
Vida útil: El cartucho de adhesivo lleva impresa una fecha.
No utilice el adhesivo después de esta fecha.
Pretratamiento de la superficie: Consulte las instrucciones de reparación específicas del vehículo
Pistola para cartuchos necesaria: RESUMEN DE PISTOLAS PARA CARTUCHOS DE ADHESIVO
Preparación del cartucho de adhesivo: La temperatura de trabajo del cartucho de adhesivo debe ser de al menos 20 ºC.
Los cartuchos de adhesivo abiertos pueden volver a utilizarse antes de la fecha de caducidad siempre que se utilice un tubo mezclador nuevo.
Introduzca el cartucho de adhesivo en la pistola para cartuchos, retire la tapa y deje salir ambos componentes del adhesivo. Extraiga uniformemente los componentes del adhesivo y coloque el tubo mezclador. Utilice únicamente los tubos mezcladores suministrados con el cartucho de adhesivo.
Antes de empezar a aplicar el adhesivo, deje salir aprox. la longitud de un tubo mezclador de adhesivo mezclado. Solo después aplique el adhesivo mezclado en un lado de la superficie de unión.
El tiempo de trabajo (vida de la mezcla) del adhesivo es de aprox. 60 minutos a 23 ºC.
Aplicación del adhesivo de 2 componentes: Consulte las instrucciones de reparación específicas del vehículo para determinar el grosor y la posición del cordón de adhesivo.
Después de aplicar el adhesivo, compruebe si ha salido algún componente del adhesivo por la parte posterior del cartucho. Si es así, interrumpa el proceso de pegado. Limpie la pieza nueva. Utilice un cartucho de adhesivo nuevo.
Elimine de inmediato la contaminación causada por residuos de adhesivo.
El adhesivo endurecido solo puede eliminarse mecánicamente.
Tiempo de endurecimiento: No mueva el vehículo hasta que el adhesivo se haya endurecido. Compruebe el grado de dureza del adhesivo con la uña.
Si el adhesivo ya no se deja presionar con la uña, el vehículo puede desplazarse (sin fuerza del motor) para aplicaciones de procesamiento posteriores (p. ej., pintura).
La resistencia del vehículo para aplicaciones de conducción se alcanza tras:
48 horas a una temperatura de la pieza de 15 ºC.
10 horas a una temperatura de la pieza de 23 ºC.
1 hora a una temperatura de la pieza de 60 ºC.
0,5 horas a una temperatura de la pieza de 85 ºC.
Eliminación del adhesivo: El adhesivo endurecido se elimina como residuo normal.
Los cartuchos de adhesivo vacíos se desechan como residuo normal.
Los adhesivos no endurecidos y las mezclas de adhesivo con disolvente y similares deben desecharse como residuos peligrosos.
Estas normas se aplican en la República Federal de Alemania.
Para otros países, cumpla la normativa (posiblemente diferente) vigente a nivel nacional.
Notas sobre el adhesivo K6
IMPORTANTE: Tenga en cuenta la siguiente información antes de empezar a aplicar adhesivo: Normativa nacional de seguridad y de seguridad industrial. Ficha de datos de seguridad del fabricante. Instrucciones de procesamiento en el cartucho de adhesivo.Almacenamiento: En lugar seco, a una temperatura de 15 ºC - 25 ºC.
Vida útil: El cartucho de adhesivo lleva impresa una fecha.
No utilice el adhesivo después de esta fecha.
Pretratamiento de la superficie: Consulte las instrucciones de reparación específicas del vehículo
Pistola para cartuchos necesaria: RESUMEN DE PISTOLAS PARA CARTUCHOS DE ADHESIVO
Preparación del cartucho de adhesivo: No prepare el cartucho de adhesivo hasta justo antes de aplicar el adhesivo.
La temperatura de trabajo del cartucho de adhesivo debe ser de al menos 18 ºC.
El tiempo de trabajo (vida de la mezcla) del adhesivo es de aprox. 10 minutos a 25 ºC.
Introduzca el cartucho de adhesivo en la pistola para cartuchos, retire la tapa y deje salir ambos componentes del adhesivo. Extraiga uniformemente los componentes del adhesivo y coloque el tubo mezclador. Utilice únicamente los tubos mezcladores suministrados con el cartucho de adhesivo.
Antes de empezar a aplicar el adhesivo, deje salir aprox. la longitud de un tubo mezclador de adhesivo mezclado. Solo después aplique el adhesivo mezclado en un lado de la superficie de unión.
Los cartuchos abiertos pueden volver a utilizarse antes de la fecha de caducidad siempre que se utilice un tubo mezclador nuevo.
Aplicación del adhesivo de 2 componentes: Consulte las instrucciones de reparación específicas del vehículo para determinar el grosor y la posición del cordón de adhesivo.
Tiempo de endurecimiento: Consulte las instrucciones de reparación específicas del vehículo
Eliminación del adhesivo: El adhesivo endurecido se elimina como residuo normal.
Los cartuchos de adhesivo vacíos se desechan como residuo normal.
Los adhesivos no endurecidos y las mezclas de adhesivo con disolvente y similares deben desecharse como residuos peligrosos.
Estas normas se aplican en la República Federal de Alemania.
Para otros países, cumpla la normativa (posiblemente diferente) vigente a nivel nacional.
NOTAS SOBRE EL AGENTE LIMPIADOR R1
Utilice únicamente el agente de limpieza R1, ya que otros agentes de limpieza pueden ser emolientes/humectantes o empezar a disolver la imprimación de pintura por cataforesis.
Notas sobre la manipulación del limpiador de alta presión
ADVERTENCIA: Utilice solo un limpiador de alta presión homologado por BMW. Solo las personas instruidas mayores de 16 años pueden trabajar con un limpiador de alta presión. Compruebe si el limpiador de alta presión y el cableado eléctrico presentan daños visibles. Utilícelo solo en un lugar adecuado. IMPORTANTE: Tenga en cuenta los siguientes riesgos: Peligro de lesiones por chorro de agua. Contacto con sustancias peligrosas en la pulverización. Riesgo de resbalar en el suelo mojado. Riesgo de tropezar con las mangueras y los cables. CUMPLA LAS NOTAS E INSTRUCCIONES PARA EL MANEJO DE PRODUCTOS DE LIMPIEZA. ¡Riesgo de quemaduras al limpiar con agua caliente. En vehículos eléctricos o híbridos, deben cumplirse las instrucciones de seguridad para el manejo de vehículos híbridos. ADVERTENCIA: Utilice el siguiente equipo de protección personal: Gafas de protección/pantalla facial Guantes adecuados Delantal Botas de goma Protectores auditivos Calzado de seguridad IMPORTANTE: Notas sobre el lavado de un vehículo con limpiador de alta presión: No lave directamente las juntas ni las unidades de control durante el lavado del motor. Debe mantener una distancia mínima de 30 cm con los neumáticos y las válvulas de los neumáticos. Debe mantener una distancia mínima de 30 cm con la capota blanda y las piezas pintadas. No lo utilice si el motor todavía está caliente. No supere la temperatura máxima del agua de 60 grados. No pulverice directamente sobre las cámaras/sensores. En vehículos eléctricos o híbridos, no lave los componentes de alta tensión.Notas sobre la reparación de roscas
IMPORTANTE: Instale los insertos roscados Helicoil de forma que queden al ras con la rosca original. NOTA: Las roscas dañadas pueden repararse con insertos roscados Helicoil. Observe el PROCEDIMIENTO descrito en el ejemplo.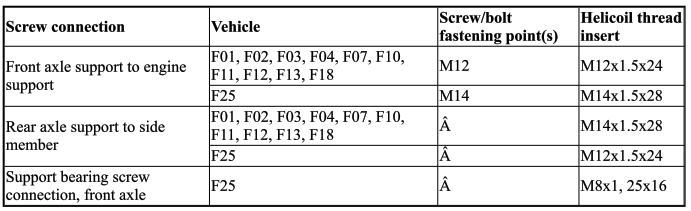
Notas sobre la manguera de desagüe de agua del techo corredizo/basculante
Los tubos de drenaje de agua del techo corredizo/inclinable están parcialmente integrados de forma permanente en la carrocería y no pueden sustituirse individualmente.
Estos tubos de drenaje de agua solo pueden sustituirse por completo mediante trabajos extensos de reparación de carrocería (p. ej., tras un accidente).
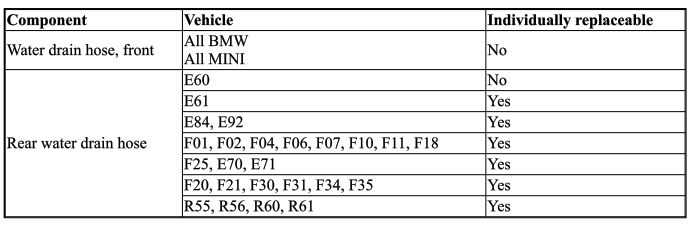
Los daños no causados por un accidente requieren una solución individual.
Notas sobre el uso de radiadores infrarrojos con control de temperatura
Al utilizar radiadores infrarrojos con control de temperatura, pueden producirse daños en las uniones adhesivas, la pintura y los componentes del vehículo al secar la masilla y la espátula.
Los sensores de temperatura del radiador de infrarrojos solo funcionan de forma fiable en superficies grandes y uniformes.
En superficies pequeñas, como los montantes C o los umbrales, a menudo solo se mide una zona contigua más fría.
Esto provoca temperaturas superficiales reales de hasta 130 ºC, aunque en el radiador de infrarrojos solo se haya ajustado 70 ºC.
Cuando los paneles laterales traseros se sustituyen parcialmente mediante pegado y remachado, estas temperaturas elevadas pueden provocar un patrón visible en la zona de la unión.
Solución: Compruebe las temperaturas superficiales en superficies pequeñas de componentes durante el proceso de secado con un sensor de temperatura externo.
La regla general es: las temperaturas superficiales no deben superar los 85 ºC.
IMPORTANTE: ¡No utilice radiadores de infrarrojos en piezas de carbono! Riesgo de destrucción del componente.Apertura de uniones adhesivas
1. Apertura de unión adhesiva soldada por puntos ABRIR LOS PUNTOS DE SOLDADURA.
ADVERTENCIA: Extraiga los vapores y gases. Utilice ropa/equipo de protección personal.Caliente la brida de unión con un soplador de aire caliente. Caliente los componentes hasta una temperatura máx. de la pieza de 250 ºC.
Separe la brida de unión con un cincel.
Elimine los restos de adhesivo de la brida de unión.
2. Apertura de uniones pegadas Si es necesario, abra los REMACHES POP O CIEGOS existentes.
Corte en bruto el componente dañado.
ADVERTENCIA: Extraiga los vapores y gases. Utilice ropa/equipo de protección personal.Caliente la brida adhesiva con un soplador de aire caliente. Caliente los componentes hasta una temperatura máx. de la pieza de 250 ºC.
El componente puede desprenderse con ayuda de unos alicates. No dañe los componentes adyacentes.
Elimine los restos de adhesivo de la brida de unión.
3. Apertura de uniones pegadas en techos de aluminio El procedimiento se describe detalladamente en las instrucciones de reparación correspondientes.
4. Apertura de uniones pegadas en piezas de plástico reforzado con fibra de carbono El procedimiento se describe detalladamente en las instrucciones de reparación correspondientes.
APERTURA DE UNIONES POR SOLDADURA FUERTE
El método de reparación «Pegado y remachado» consiste en sustituir la unión estanca por soldadura fuerte por adhesivo.
Esto da lugar a un nuevo procedimiento para abrir uniones por soldadura fuerte.
Rectifique la costura de soldadura fuerte con una lijadora de banda. Así se mantiene lo más reducida posible la influencia del calor en la zona alrededor de la costura.
IMPORTANTE: Nunca utilice una llama de gas.No es necesario eliminar todos los restos del material de soldadura fuerte.
No rebaje en exceso los paneles de carrocería.
Apertura de uniones remachadas
En los vehículos BMW se utilizan distintos tipos de remaches.
1. Apertura de remaches ciegos:
1.1 Aflojado de remaches ciegos (N1, N2, N7, N8, N9 y N10): Rectifique la cabeza del remache ciego con una lijadora de banda o amoladora angular. No rectifique el material base. Retire los restos del remache con un botador.
1.2 Apertura de remaches ciegos (N3 y N6): Taladre la cabeza del remache ciego con una broca de 5 mm de diámetro. No dañe el material base. Retire los restos del remache con un botador.
2. Apertura de remaches de punzonado:
2.1 Apertura de remaches de punzonado por extracción: Este procedimiento se utiliza en el frontal de aluminio de peso reducido.
Herramientas y equipos recomendados:
- Equipo de soldadura de espárragos con botella de gas que contenga gas inerte (82 % argón, 18 % CO2).
- Espárrago de acero inoxidable (referencia de suministro a través del tablero de imágenes del Departamento de Piezas de BMW: Aluminio y acero/pegado y soldadura).
- Herramienta universal de remachado
Rectifique la pintura y el recubrimiento gris oscuro de los remaches de punzonado.
Coloque el espárrago centrado sobre el remache y suelde en vertical. La zona en la que se sueldan los espárragos debe estar entre las dos pinzas de masa. Coloque ambas pinzas, si es posible, en la cara superior del panel en el que se encuentra el remache.
Extraiga el espárrago con el remache soldado utilizando la herramienta universal de remachado. Utilice una boquilla de plástico grande si no se especifica otra cosa en las instrucciones de reparación. Compruebe el desgaste de la boquilla de plástico antes de usarla.
La boquilla de plástico debe apoyarse en toda su circunferencia sobre la chapa; si es necesario, rectifique la boquilla de plástico en la zona de colisión.
No presione la herramienta de remachado con fuerza sobre los espárragos de acero especial.
No utilice la herramienta de remachado para doblar los espárragos de acero especial.
Preste especial atención al centrado del espárrago al utilizar la boquilla de plástico pequeña.
Siga las instrucciones de uso del fabricante del equipo.
2.2 Apertura de remaches de punzonado por taladrado: Taladre los remaches con una broca de metal duro de 6 mm de diámetro.
Los remaches de punzonado pueden taladrarse por ambos lados. Al taladrar desde el lado trasero que sobresale, taladre solo el vástago del remache y retire el resto con un botador de remaches.
NOTA: Lije y alise la rebaba restante en la parte trasera. Elimine las rebabas de los taladros.Utilice un botador para retirar los restos de remaches de punzonado en el aluminio (riesgo de corrosión).
Limpie el vehículo para eliminar las virutas (riesgo de corrosión).
Apertura de uniones soldadas
1. Componentes de acero:
1.1 Apertura de puntos de soldadura (soldadura por puntos por resistencia): Los paneles de chapa de acero fabricados con materiales de alta y muy alta resistencia exigen mucho de las herramientas utilizadas.
Solo es posible perforar los puntos de soldadura de estos paneles de chapa con fresas de metal duro especiales.
Utilice las fresas BTR/BOR únicamente junto con el eliminador de puntos de soldadura Vario Drill. Referencia de suministro del eliminador de puntos de soldadura y de las fresas BTR/BOR.
- Procedimiento: Si es necesario, rectifique las irregularidades existentes en la zona del punto de soldadura con una lijadora de banda o una amoladora angular.
Marque con un punzón el centro del punto de soldadura. Coloque la broca para puntos de soldadura de 8 mm de diámetro sobre la marca del punzón y taladre la chapa superior.
1.2 Apertura de cordones de soldadura MAG y de cordones de soldadura fuerte MIG:
- Procedimiento: Elimine los cordones de soldadura con una lijadora de banda o una amoladora angular. No rebaje demasiado el material base.
Utilice un cincel para separar la brida de la chapa y retire el componente.
1.3 Apertura de cordones de soldadura láser: Los cordones de soldadura láser se utilizan en la zona de la chapa exterior del techo.
- Procedimiento: Corte en bruto la chapa exterior del techo en el canal del techo para mejorar la accesibilidad.
Coloque la amoladora angular con disco de corte sobre el cordón de soldadura láser y corte la chapa superior.
Tenga cuidado de no cortar ni dañar la chapa situada debajo.
Retire la brida de la chapa.
2. Componentes de aluminio:
2.1 Apertura de cordones de soldadura MIG:
- Procedimiento: Elimine los cordones de soldadura con una lijadora de banda o una amoladora angular. No rebaje demasiado el material base.
No utilice cincel.
Retire el componente.
Descripción general de pistolas para cartuchos de adhesivo
Pistola para adhesivo 83 19 2 149 522
Apta para los adhesivos K4 y K5a.
Apta para la espuma de poliuretano 2K de BMW.
Incluye inserto 1:1 y 2:1.
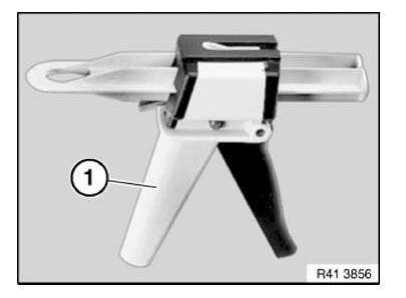
Pistola para adhesivo 81 49 0 443 166
Apta para el adhesivo K3.
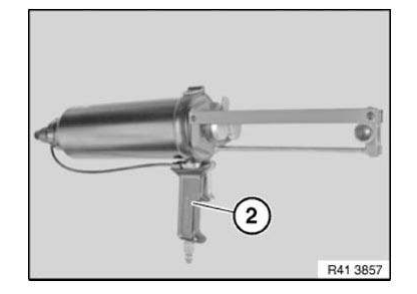
Pistola para cartuchos de adhesivo 81 49 2 213 059
Apta para los adhesivos K1 y K5b, el sellador D1/D2, el adhesivo para cristales y todos los cartuchos Euro de 310 ml.
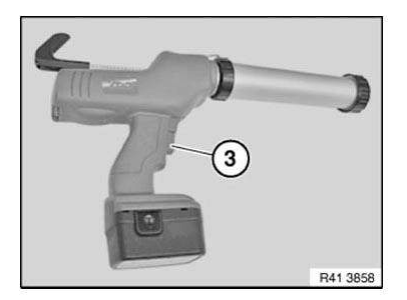
Pistola para cartuchos de adhesivo 83 30 0 494 836
Apta para la espuma estructural HS2.
NOTA: Herramienta especial número 41 3 010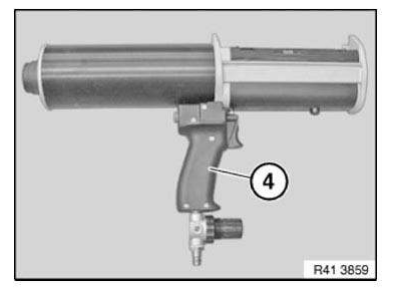
Pistola para cartuchos de adhesivo 81 49 2 355 475
Apta para el adhesivo K2 (cartucho de adhesivo de 2 x 290 ml)
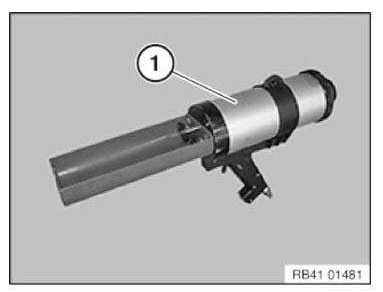
RESUMEN DE CONSUMIBLES
1.0 Adhesivos
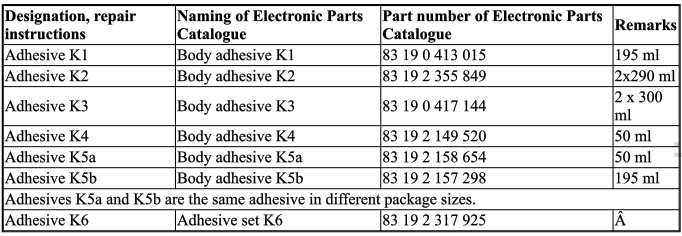
1.1 Imprimación/activador
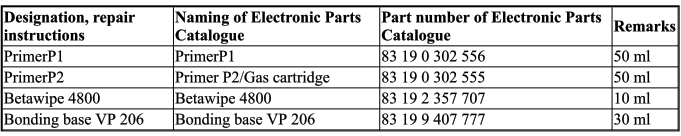
1.2 Producto de limpieza
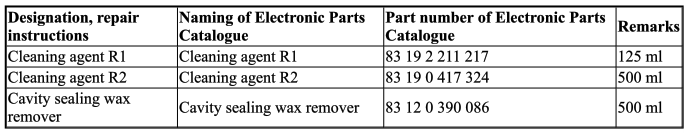
1.3 Masillas
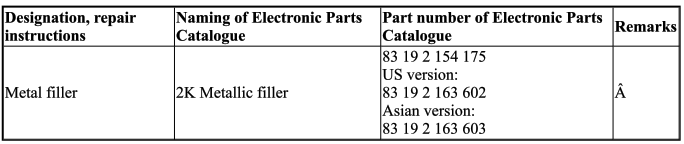
2.1 Remaches
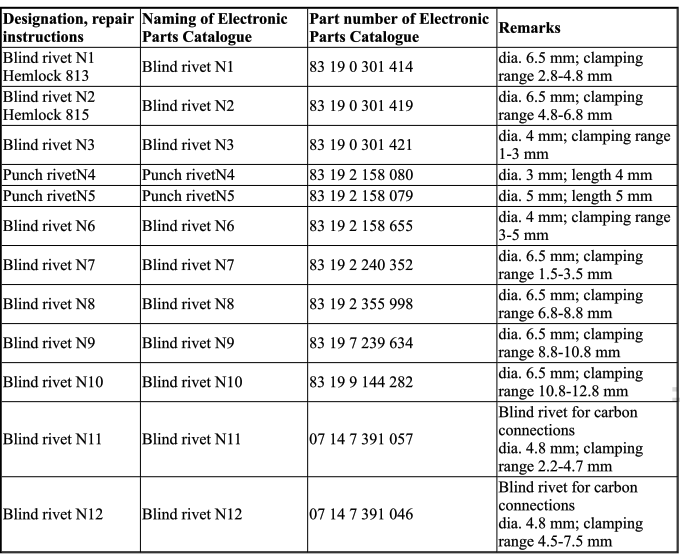
2.2 Tuercas de plástico
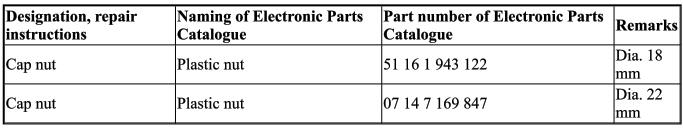
3.0 Imprimación/pintura en aerosol
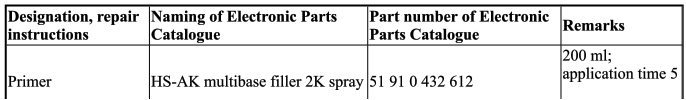
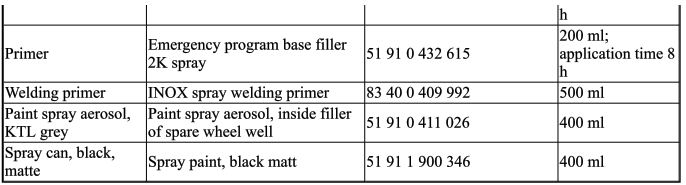
4.0 Sellador
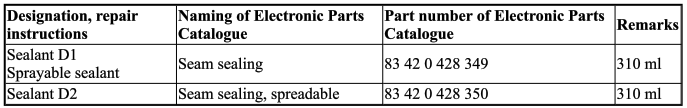
5.0 Protección de cavidades
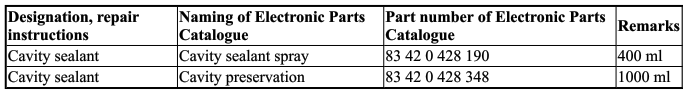
6.0 Espuma para cavidades
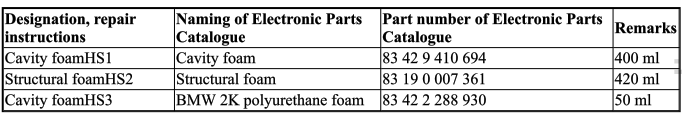
7.0 Tornillo CEM (compatibilidad electromagnética)
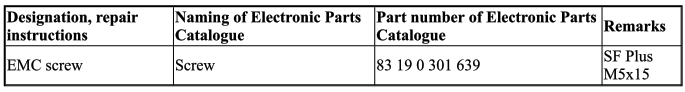
8.0 Broca helicoidal
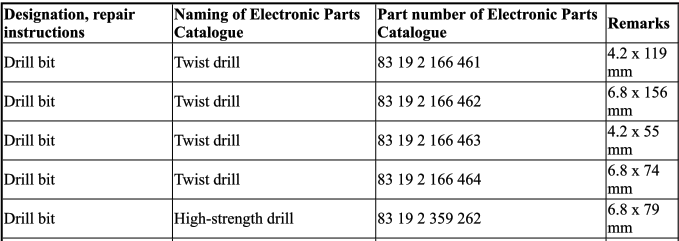

9.0 Material de rectificado
10.0 Separador
Posición de las piezas conformadas para el sellado de cavidades
El sellado de cavidades se realiza en zonas específicas de la carrocería para reducir el ruido interior y la condensación.
Para ello se introducen piezas conformadas en las cavidades. Estas piezas se adaptan de forma óptima al calentar la carrocería a unos 180 °C, expandiéndose hasta adoptar la forma de las cavidades.
Como no es posible calentar la carrocería hasta esa temperatura durante una reparación, se debe seguir un procedimiento diferente.
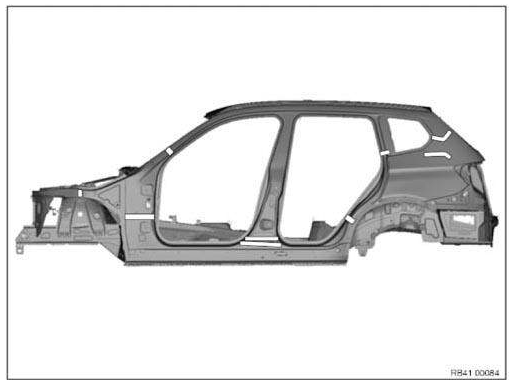
Remaches de punzonado
El método de reparación «Unión y remachado» implica el uso, por primera vez, de remaches de punzonado en la reparación. Esto requiere nuevas herramientas y procedimientos.
El tamaño de los remaches de punzonado se ajusta al espesor y a la calidad del material empleado en cada punto de unión.
1.0 Herramientas y equipos recomendados
- Herramienta para remaches de punzonado (05 03 09 (535))
Colocación de remaches de punzonado:
- Consulte las instrucciones de reparación específicas del vehículo para conocer el tamaño del remache de punzonado.
- Marque en el vehículo las posiciones de los remaches. Coloque los remaches de punzonado a distancias aproximadamente iguales.
Los remaches de punzonado no requieren orificio previo. Se introducen directamente en el material sin perforar.
- Introduzca el remache de punzonado en la matriz de remachado. Coloque la herramienta para remaches de punzonado sobre las piezas de chapa que se van a remachar.
Dirección de remachado: siempre desde la pieza nueva hacia la pieza usada.
Las desviaciones se especifican en las instrucciones de reparación específicas del vehículo.
- Remache los remaches de punzonado con la herramienta correspondiente. Mientras tanto, limpie la matriz de remachado y el punzón si están contaminados con adhesivo.
- Selle los remaches de punzonado en zonas húmedas (p. ej., pasarruedas o soporte del travesaño) por ambos lados con SELLADOR D1 (riesgo de corrosión).
- Selle las cavidades con SELLADOR DE CAVIDADES después de pintar el vehículo (riesgo de corrosión).
Norma de calidad
- Los requisitos generales de un vehículo solo pueden cumplirse incluyendo «todos» los componentes.
Esto se aplica en particular a la carrocería. Para lograr un resultado óptimo en caso de colisión, es necesario mantener las medidas estructurales.
Deben seguirse los procedimientos descritos en las instrucciones de reparación. Las desviaciones solo están permitidas previo acuerdo y aprobación de BMW.
El uso de pasos de reparación o herramientas no aprobados puede tener graves consecuencias para la estructura del vehículo (p. ej., en caso de colisión). En última instancia, esto puede derivar en riesgos incalculables de seguridad y de responsabilidad por producto.
Las medidas de protección anticorrosiva durante y después de los trabajos de reparación son fundamentales para que el vehículo conserve su valor.
- Para los trabajos de reparación, utilice únicamente piezas originales BMW/MINI, o piezas de calidad equivalente, y materiales auxiliares y líquidos de servicio aprobados.
En las reparaciones cubiertas por garantía o por cortesía comercial, solo pueden utilizarse piezas originales BMW/MINI.
Placa de refuerzo (pegada)
En el caso de una pieza parcial de recambio, el componente de carrocería se corta en el punto descrito en las instrucciones de reparación.
Se pega una placa de refuerzo para garantizar una resistencia suficiente.
Observe las indicaciones de la ETAPA DE REPARACIÓN 2.
NOTA: Las siguientes ilustraciones sirven como representaciones generales de los trabajos de reparación con placas de refuerzo. Se aplican a las reparaciones seccionales de la estructura.Marque el componente según la medida a y corte.
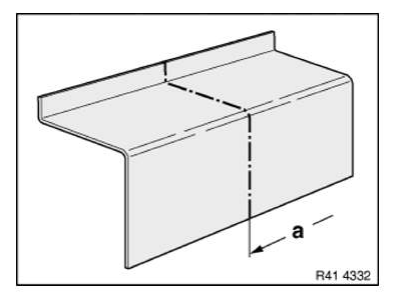
Preparación de la pieza nueva: Corte la pieza nueva (1) según el corte realizado en el vehículo y, si es necesario, ajústela con el accesorio de enderezado o el soporte universal.
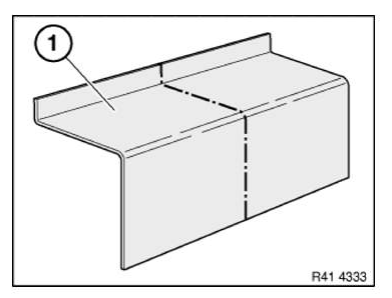
Fabrique la placa de refuerzo (1) a partir del recorte de la pieza nueva (2).
La longitud de la placa de refuerzo es de 80 mm.
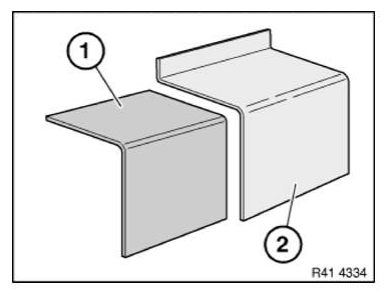
Introduzca la placa de refuerzo (1) hasta la mitad en el componente de la carrocería y fíjela con 2 tornillos autorroscantes (2).
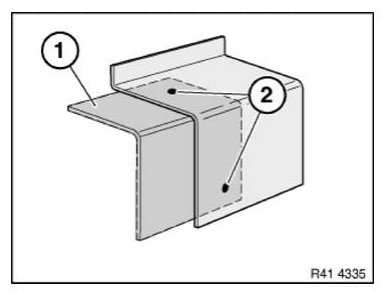
Ajuste la pieza nueva (1) y realice los orificios de 4,3 mm de diámetro (2).
Retire de nuevo la pieza nueva.
Afloje los tornillos autorroscantes (3).
Retire la placa de refuerzo.
Taladre los orificios (3) para los tornillos hasta un diámetro de 4,3 mm.
Desbarbe todos los orificios.
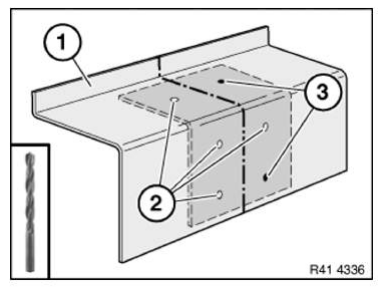
Montaje de la placa de refuerzo
Limpie todas las superficies de unión con el agente limpiador R1.
Aplique adhesivo (1) en la superficie de unión de la placa de refuerzo.
Introduzca con cuidado la placa de refuerzo hasta la mitad en el componente de carrocería (2).
IMPORTANTE: Al unir la placa de refuerzo, asegúrese de que haya suficiente adhesivo en las superficies de unión.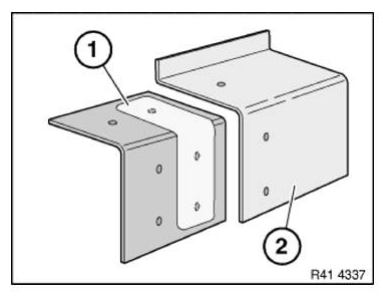
Remache la placa de refuerzo (1) hasta la mitad con remaches ciegos N3 (2).
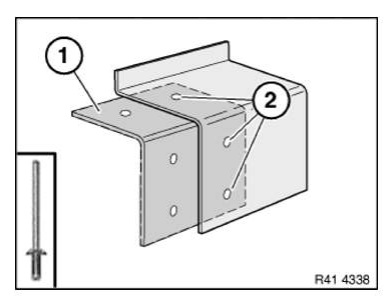
Aplique adhesivo (1) en la superficie de unión de la placa de refuerzo.
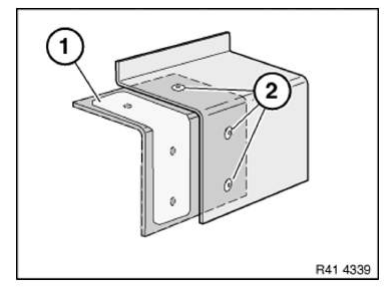
Monte la pieza nueva (1) con el accesorio de enderezado o el soporte universal y remáchela con remaches ciegos N3 (2).
Una vez endurecido el adhesivo, alise la zona adhesivada y selle los remaches ciegos.
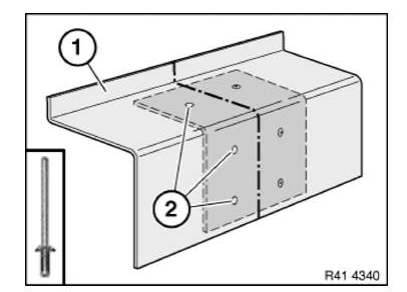
Placa de refuerzo con espárrago (pegada)
En caso de sustitución parcial, corte el componente de carrocería en el punto descrito en las instrucciones de reparación.
Se pega una placa de refuerzo para garantizar una resistencia suficiente.
Las placas de refuerzo están disponibles como piezas nuevas y también deben utilizarse.
NOTA: Las siguientes ilustraciones sirven como representaciones generales de los trabajos de reparación con placas de refuerzo. Se aplican a las reparaciones seccionales de la chapa exterior que se realizan mediante el método de unión adhesiva.Resumen de las placas de refuerzo:
- Placa de refuerzo, faldón
- Placa de refuerzo, montante C
- Placa de refuerzo, universal
- Placa de refuerzo, montante C o D
- Tuercas (no se muestran)
- Tuerca de plástico Ø 18 mm, número de pieza 07 14 1 943 122
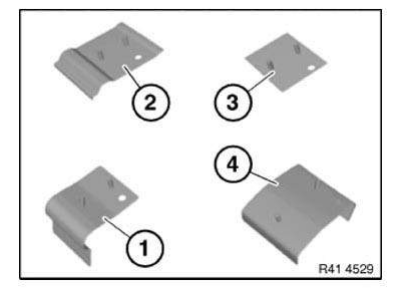
- Tuerca de expansión Ø 22 mm, número de pieza 07 14 7 169 847
Marque el componente según la cota a y corte.
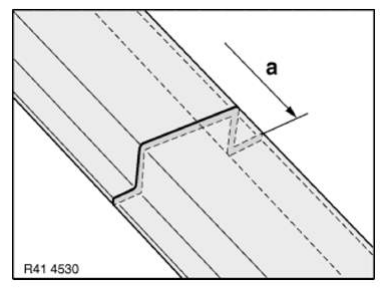
Preparación de la pieza nueva: Algunas placas de refuerzo son de mayor tamaño.
Si procede, es necesario reelaborar los bordes de las placas de refuerzo o cortarlas a medida hasta que apoyen sin tensión sobre la chapa exterior.
Debe ser posible introducir las placas de refuerzo en la carrocería sin cizallar el adhesivo.
Ajuste la placa de refuerzo (1) para que encaje en el componente (2) del vehículo.
Practique los rebajes semicirculares (3) para los espárragos (4).
Diámetro de los rebajes aprox. 10 - 12 mm.
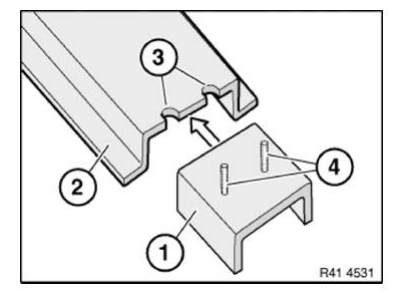
Fije la placa de refuerzo enroscando las tuercas (1).
Monte la pieza nueva (2). Practique rebajes (3) en forma semicircular en la pieza nueva.
Diámetro de los rebajes aprox. 10 - 12 mm.
Retire de nuevo la placa de refuerzo.
NOTA: Ancho de la unión entre la pieza nueva y el componente del vehículo: aprox. 5 - 8 mm (brida de al menos 30 mm de ancho por cada lado).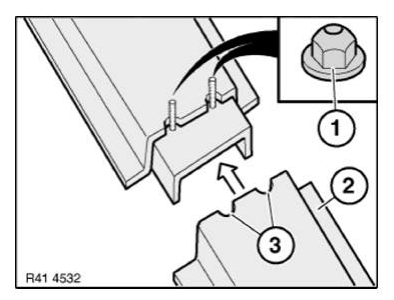
Chaflane por rectificado los bordes de corte (1) de la unión.
- Componente en el vehículo
- Pieza nueva
Nota de montaje:
Si los bordes de corte no se han chaflanado suficientemente, pueden aparecer huecos en la pintura después del pintado.
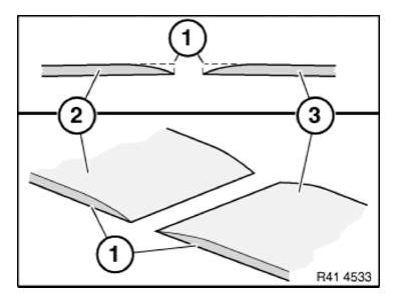
Procedimiento para utilizar la placa de refuerzo universal: La placa de refuerzo universal debe adaptarse. La placa debe dividirse si la distancia entre los pernos es demasiado grande.
La cota a está entre 40 y 80 mm, según el espacio disponible.
Fije las placas con remaches de punzonado N4.
NOTA: ¡Asegúrese de colocar el remache correctamente! ¡La cabeza del remache debe quedar en el lado de adhesión!¡Remache la placa en el interior de la brida!
Montaje de la placa de refuerzo
Limpie todas las superficies de unión.
Aplique adhesivo en la placa de refuerzo, en la zona (1).
Aplique más adhesivo en los radios para evitar bolsas de aire.
Aplique adhesivo adicional en la chapa exterior alrededor de los radios.
Introduzca con cuidado la placa de refuerzo en el componente del vehículo y fíjela enroscando las tuercas (2). Enrosque las tuercas solo unas pocas vueltas.
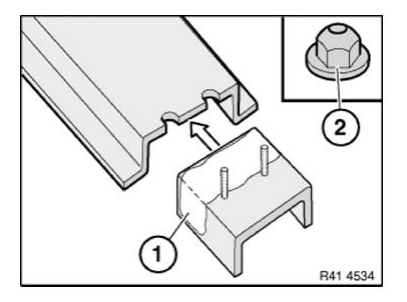
Aplique adhesivo en la superficie de unión de la placa de refuerzo (1).
Aplique más adhesivo en los radios para evitar bolsas de aire.
Aplique adhesivo adicional en la chapa exterior alrededor de los radios.
Monte la pieza nueva (2).
Alinee la pieza nueva con el componente adyacente y fíjela con pinzas de presión.
Apriete primero las tuercas de los radios.
Solo después apriete todas las tuercas de las zonas planas.
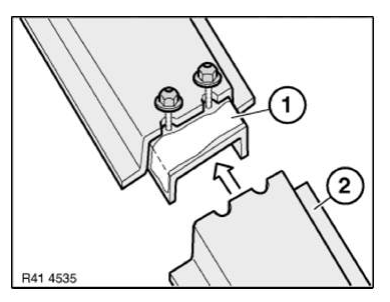
Trabajos finales en el punto de separación:
Una vez endurecido el adhesivo:
En zona visible para el cliente:
Corte los espárragos con una sierra de carrocería.
Elimine por completo los restos de adhesivo en la unión (1).
Redondee los bordes afilados por rectificado.
IMPORTANTE: Evite calentar el punto de separación con un rectificado excesivo. ¡No se permite retrabajar presionando!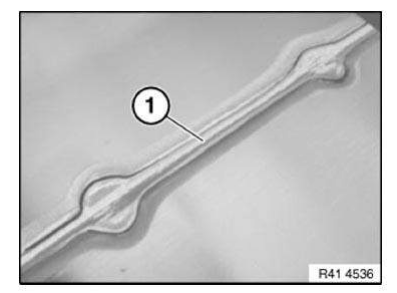
En la unión solo debe utilizarse MASILLA METÁLICA homologada por BMW.
MASILLA METÁLICA - INSTRUCCIONES DE USO
No en zona visible para el cliente:
Ejemplos: la unión está cubierta por el panel de revestimiento del faldón, cristales, juntas, etc.
Rectifique a ras los espárragos y el adhesivo sobrante. No utilice masilla metálica. Pinte la zona según se especifica en el Manual de pintura BMW.
NOTA: Después de pintar, la unión se hace visible porque el adhesivo se contrae. Esto no afecta a la calidad.Desmontaje de uniones de cordón plegado pegadas
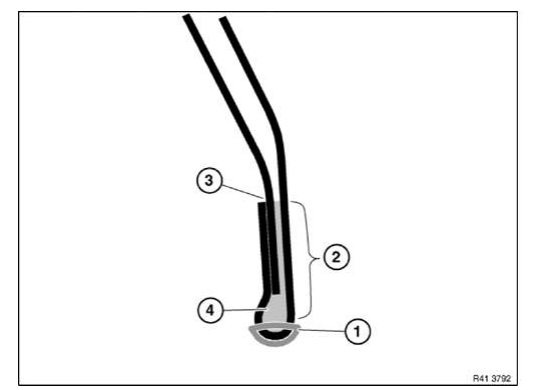
- Elimine la zona (1) del borde del cordón en la curva del pasarruedas con una amoladora angular de una mano y un disco de desbaste.
- Caliente la zona (2) con una pistola de aire caliente.
- Libere la brida de unión con un cincel.
- Elimine por rectificado los restos de adhesivo (4) de la brida de unión del pasarruedas.
- Retire los restos de material de sellado en la zona (3).
Métodos de reparación, etapas de reparación 1
Todos los trabajos en los que deban sustituirse componentes de carrocería atornillados.
Técnicas de reparación
- REPARACIÓN DE ROSCAS
Etapa de reparación 1a
- Remache ciego .
- TUERCAS Y TORNILLOS DE REMACHE CIEGO
- Cristal .
Todos los procedimientos durante los que deban realizarse reparaciones en la chapa exterior.
Técnicas de reparación
- Enderezado de la chapa exterior
- ENDEREZADO DE PIEZAS DE ALUMINIO
Etapa de reparación 1b
- ENDEREZADO DE COMPONENTES DE ACERO
- REPARACIÓN DE COMPONENTES DE PLÁSTICO
- MASILLA METÁLICA
- Rectificado
- RECTIFICADO DE COMPONENTES DE ALUMINIO
- RECTIFICADO DE PIEZAS DE ACERO
Solución de reparación para tuerca remachable de vástago recto/hexagonal
¡Medidas de protección!
- Utilice gafas de seguridad
- Utilice guantes de protección
1. Taladre con cuidado la cabeza del remache con una broca o avellanador de mayor diámetro
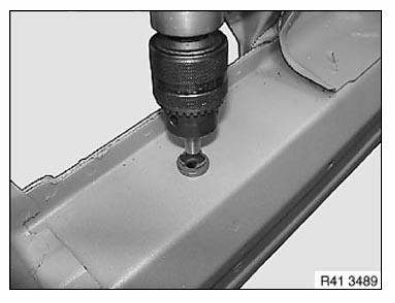
2. Retire la cabeza del remache golpeándola con un cincel
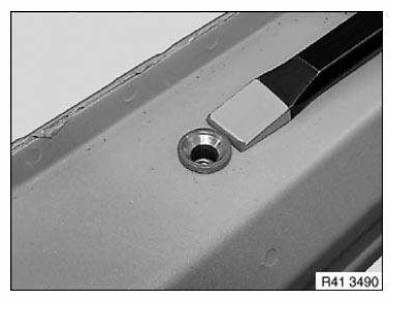
3. Empuje el vástago del remache hacia la cavidad con un punzón y retírelo si es necesario
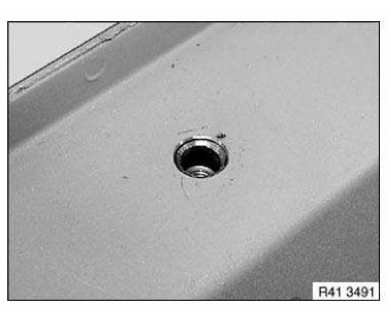
4. Limpie el componente y elimine los daños de la pintura si es necesario
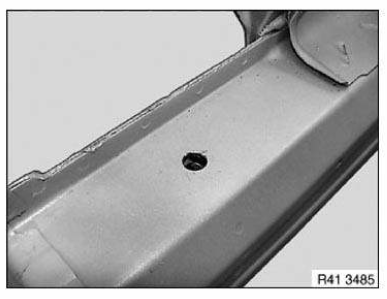
Si el vástago del remache puede retirarse:
IMPORTANTE: Para evitar la corrosión, detenga las virutas/restos mediante la protección de cavidades. Siga las NOTAS SOBRE PROTECCIÓN ANTICORROSIVA.5. Conservación de la cavidad
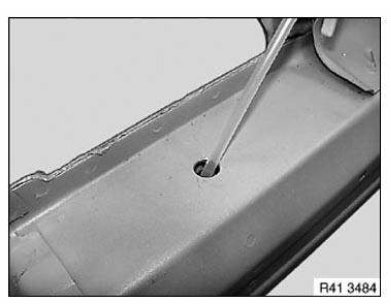
Si el vástago del remache no puede retirarse:
ADVERTENCIA: ¡Peligro de lesiones! Observe las NOTAS SOBRE LA ESPUMA PARA CAVIDADES. IMPORTANTE: Para evitar la corrosión y los ruidos de traqueteo, detenga las virutas/restos y el vástago de la tuerca remachable con espuma para cavidades. Retire los restos de espuma con isohexano (bencina).
5. Detenga el vástago del remache mediante espumado específico
6. Coloque la tuerca remachable con la remachadora manual
NOTA: Coloque la tuerca remachable lo antes posible, idealmente antes de que la espuma para cavidades endurezca.Tuerca remachable hexagonal/de vástago recto (hasta rosca M8) con remachadora manual ZS308
IMPORTANTE: Siga las instrucciones de funcionamiento del fabricante. Asegúrese de que la tuerca remachable haga contacto correctamente con el componente. NOTA: Según el fabricante, la herramienta mostrada es adecuada hasta una rosca M8.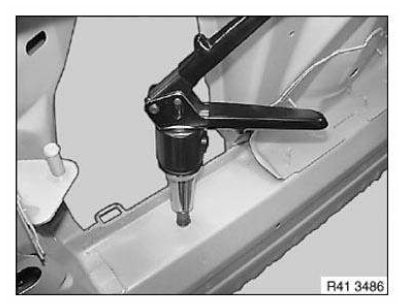
Tuerca remachable hexagonal/de vástago liso (hasta rosca M12) con remachadora manual MB512
IMPORTANTE: Siga las instrucciones de funcionamiento del fabricante. Asegúrese de que la tuerca remachable haga contacto correctamente con el componente.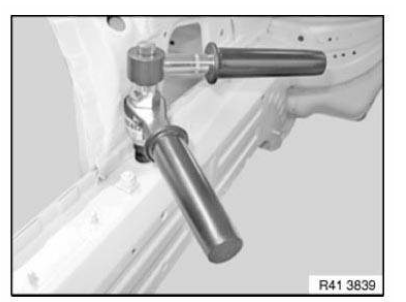
Técnicas de reparación, etapa de reparación 2
Reparaciones realizadas mediante pegado y remachado y/o soldadura con soldadora MAG sin utilizar banco de enderezado.
Técnicas de reparación
- Retirada de la pieza usada
- APERTURA DE UNIONES SOLDADAS
- APERTURA DE UNIONES POR SOLDADURA FUERTE
- APERTURA DE UNIONES REMACHADAS
- Apertura de uniones pegadas.
- RECTIFICADO DE COMPONENTES DE ALUMINIO
- RECTIFICADO DE COMPONENTES DE ACERO
- Reparación por secciones
- Refuerzo (pegado).
- MASILLA METÁLICA
- Montaje de la pieza nueva
- Notas sobre consumibles.
- Notas sobre adhesivo.
- PEGADO SOBRE SUPERFICIES PINTADAS
- REMACHE CIEGO
- REMACHES DE PUNZONADO
- SOLDADURA DE COMPONENTES DE ACERO
- Sellado de cavidades.
- TORNILLOS EMC
Técnicas de reparación, etapa de reparación 3
Reparaciones realizadas mediante pegado y remachado con uso de banco de enderezado o soldadura.
Técnicas de reparación
- Enderezado de la estructura
- ENDEREZADO DE COMPONENTES DE ALUMINIO EN LA ESTRUCTURA
- ENDEREZADO DE COMPONENTES DE ACERO EN LA ESTRUCTURA
- Retirada de la pieza usada
- APERTURA DE UNIONES SOLDADAS
- APERTURA DE UNIONES POR SOLDADURA FUERTE
- APERTURA DE UNIONES REMACHADAS
- APERTURA DE UNIONES PEGADAS
- RECTIFICADO DE COMPONENTES DE ALUMINIO
- RECTIFICADO DE COMPONENTES DE ACERO
- Reparación por secciones
- SOLDADURA DE PLACA DE REFUERZO (CHAPA DE ACERO)
- Reparación por secciones (acero) con elemento de reparación
Reparación por secciones (aluminio) con elemento de reparación - Montaje de la pieza nueva
- Soldadura de componentes de aluminio
- SOLDADURA DE COMPONENTES DE ACERO
- PEGADO CON SOLDADURA POR PUNTOS DE COMPONENTES DE ACERO
- SOLDADURA BLANDA DE COMPONENTES DE ACERO
- Notas sobre consumibles.
- NOTAS SOBRE ADHESIVO
- Pegado de aluminio sobre acero
- PEGADO DE ACERO SOBRE ACERO
- REMACHES CIEGOS
- REMACHES DE PUNZONADO
- Sellado de cavidades.
- TORNILLOS EMC
Reparación de clips para tira de techo
Las siguientes instrucciones describen el pegado de reparación permanente de clips que originalmente estaban fijados con pasadores en T.
El pegado de reparación protege al mismo tiempo de forma permanente la zona del pasador en T arrancado contra la corrosión.
1.0 Información sobre peligros/riesgos:
- Lea y cumpla la información del fabricante sobre peligros/riesgos antes de la aplicación.
- Evite el contacto con los ojos y la piel. Use guantes de protección resistentes a disolventes.
- No inhale los vapores del adhesivo. Aplique solo en salas bien ventiladas.
1.0 Equipo
- ADHESIVO K4
- Tubo mezclador estático
- PISTOLA DE ADHESIVO
- Agente limpiador R1
- Cinta adhesiva para fijación
2.0 Preparación de la superficie:
- Temperatura de la superficie de pegado y temperatura ambiente de al menos 18 °C.
- Cubra la zona alrededor de la superficie de pegado.
- Retire virutas, pintura desprendida, etc. de la superficie de pegado con un cepillo. ¡Prohibido el uso de aire comprimido!
- Limpie la superficie de pegado con el agente limpiador R1.
- Deje secar al aire la superficie limpia durante al menos 2 minutos. La superficie de pegado debe estar completamente seca.
- No contamine las superficies de pegado una vez limpiadas (sudor de las manos, huellas dactilares, etc.).
3.0 Aplicación del adhesivo:
- Rellene el orificio (1) dejado por el pasador en T arrancado con adhesivo y extiéndalo sobre una longitud de aprox. 4 cm (2) en el canal del techo.
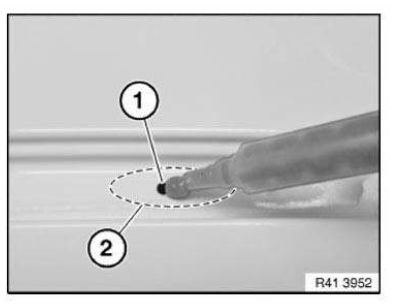
Aplique un cordón de adhesivo (1) en la parte inferior del clip.
Al hacerlo, rellene el canal del clip con adhesivo.
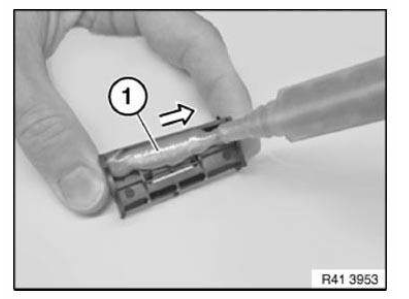
Coloque el clip (1) en posición y fíjelo a mano.
Si el adhesivo no sale ya de manera uniforme por el canal, aplique adhesivo adicional desde arriba.
El cordón de adhesivo (2) debe quedar por debajo de la altura del clip.
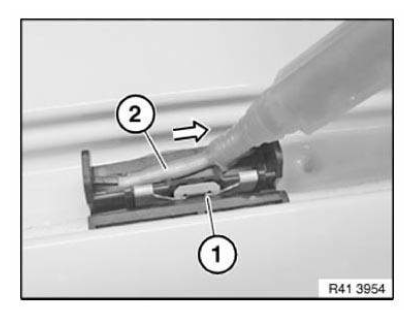
Fije el clip con cinta adhesiva (1), de aprox. 150 mm de longitud.
Aplique la cinta adhesiva en el sentido de desplazamiento.
4.0 Periodo de endurecimiento:
- La cinta adhesiva puede retirarse después de aprox. 10 min.
- Capacidad de carga lo antes posible, p. ej. montaje de la tira del techo, después de 30 minutos.
Reparación de faros
Es posible reparar los siguientes daños:
- Los soportes deformados o rotos pueden sustituirse utilizando los kits de reparación disponibles.
¡No es necesario sustituir el faro! Por razones de seguridad de los peatones, no está permitido utilizar adhesivos ni refuerzos para reparar soportes rotos.
No es posible reparar los siguientes daños:
- Carcasa del faro deformada o rota.
- Cristales de faro rayados o dañados.
Reparación de componentes de plástico
1.0 Notas generales
- En general, la rentabilidad debe comprobarse antes de la reparación.
- Los siguientes COMPONENTES PINTADOS DE LA CARROCERÍA son aptos para reparación:
- Paneles de parachoques (excepción: E52)
- Embellecedores de los largueros laterales
- Paneles laterales
- Chapa exterior de las puertas
- Techo rígido/techo
- Tapa del compartimento de la capota blanda
- Portón trasero
- Es posible reparar los siguientes daños:
- Ligeras deformaciones sin grietas visibles en la pintura.
Las grietas visibles alcanzan el componente y no es posible corregir el daño de forma permanente.
Las grietas vuelven a ser visibles en la pintura tras un cierto período de tiempo.
- Daños leves, p. ej. arañazos, si el componente subyacente no queda al descubierto.
- Grietas y agujeros de hasta 2,5 centímetros de longitud.
Las grietas no deben alcanzar el borde del componente.
- Ligeras deformaciones sin grietas visibles en la pintura.
- ¡Atención! Los siguientes componentes no pueden repararse:
- Componentes que no están pintados de serie.
No es posible restaurar la superficie con textura.
- Depósito de combustible, depósitos de fluidos (p. ej., sistema de lavaparabrisas, líquido de frenos, vaso de expansión del refrigerante, etc.)
- Componentes que no están pintados de serie.
2.0 Reconformado de piezas de plástico
- Se puede utilizar un soplador de aire caliente para reconformar las piezas de plástico según los criterios antes mencionados.
3.0 Unión de piezas de plástico
IMPORTANTE: Cumpla las normas de seguridad.- Se ofrece una caja de reparación de plástico (referencia de suministro a través del Departamento de Piezas de BMW) para reparaciones económicas con tiempos de trabajo ajustados.
- El procedimiento para la reparación de piezas de plástico está incluido en la caja de reparación de plástico.
- No deben utilizarse abrazaderas ni otros refuerzos metálicos por razones de protección de peatones.
4.0 Soldadura de piezas de plástico
- Los procedimientos de soldadura de plástico están permitidos, ya que son reparaciones rentables acordes con el valor actual de los componentes.
- No deben utilizarse abrazaderas ni otros refuerzos metálicos por razones de protección de peatones.
Normas para piezas de recambio
TEMA
Normas para piezas de recambio
MODELO
Todos
SITUACIÓN
Los vehículos BMW/MINI son sometidos a rigurosas pruebas de choque por los departamentos internos de BMW/MINI, organismos oficiales y pruebas adicionales de evaluación de choques realizadas por organizaciones independientes. Cuando se requieren reparaciones, la única forma de garantizar que un vehículo conserve y cumpla todos los requisitos de choque tras las reparaciones es seguir las normas de reparación de BMW/MINI y utilizar únicamente piezas originales BMW/MINI nuevas. Cualquier desviación podría tener consecuencias graves en el comportamiento del vehículo ante un choque y poner en peligro la seguridad de los ocupantes.
BMW/MINI utiliza muchos tipos diferentes de materiales y métodos de unión durante la fabricación de la carrocería.
Los aceros de alta resistencia, el aluminio y los materiales sintéticos se utilizan para mejorar el peso, la resistencia, la absorción de energía y la resistencia a la corrosión. Estos materiales trabajan en conjunto con el resto del vehículo para ofrecer el nivel de seguridad, prestaciones de conducción y apariencia asociados a la marca BMW/MINI.
PROCEDIMIENTO
BMW/MINI of North America no respalda el uso de piezas de recambio no originales, imitaciones, recicladas ni de desguace para reparaciones. Devolver los vehículos BMW/MINI a las especificaciones del fabricante requiere técnicos formados que utilicen únicamente equipos, materiales y procesos de unión homologados. Las instrucciones de reparación de BMW/MINI solo son válidas con el uso de piezas originales BMW/MINI nuevas.
BMW/MINI of North America basa sus consideraciones en los siguientes puntos:
- No puede confirmarse que se utilicen materiales equivalentes para fabricar las piezas de recambio no originales.
- Todos los resultados y certificaciones de las pruebas de choque se han obtenido con piezas originales BMW/MINI y métodos de unión originales.
- No puede confirmarse que los componentes reacondicionados de fuentes externas cumplan las normas de reparación de BMW/MINI.
- Los componentes de desguace no pueden rastrearse si están sujetos a una campaña de retirada del fabricante.
- No puede confirmarse que las piezas de desguace no hayan sufrido impactos previos, reparaciones anteriores, intemperie y/o exposición a otros agentes como fuego, humo/daños por calor o inundación.
- Las piezas no originales BMW/MINI pueden presentar un ajuste, acabado y calidad deficientes, lo que repercute directamente en el valor residual del vehículo. Las piezas originales BMW/MINI son las mismas que se utilizan para fabricar los vehículos.
Sustitución de remaches ciegos
Herramientas especiales necesarias:
- 2 348 128
- 72 1 210
Diagrama esquemático del soporte del paquete plegado para el airbag de cabeza: Taladre la placa del remache hasta el vástago del remache con una broca helicoidal de 10 mm.
Descrito para el soporte de la barra de agarre: Taladre la placa del remache hasta el vástago del remache con una broca helicoidal de 10 mm.
Corte los vástagos de los remaches ciegos a ras de la chapa, lo más nivelado posible.
Elimine las rebabas de los remaches restantes con unos alicates de corte.
Nota de instalación: Aplique imprimación en los daños de pintura del bastidor lateral.
NOTA: Según la accesibilidad, las cabezas de los remaches deberán retirarse con la herramienta especial 2 348 128 o 72 1 210.Extraiga las cabezas de los remaches (1) con la herramienta especial 2 348 128 y retírelas.
Herramienta especial 72 1 210 para recoger las cabezas de los remaches.
El vástago (1) de la herramienta especial es flexible y puede adaptarse a los contornos de la carrocería correspondientes.
NOTA: Introduzca butilo en la bandeja colectora (2) para fijar las cabezas de los remaches y evitar que se caigan.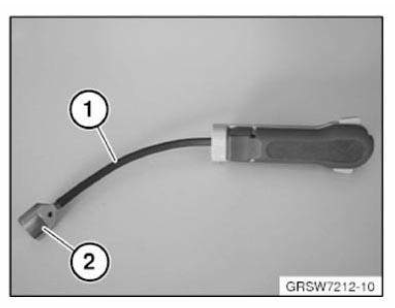
Introduzca la herramienta especial 72 1 210 a través del orificio de la carrocería junto a los puntos de fijación.
Coloque la herramienta especial desde la parte trasera sobre la cabeza del remache en la cavidad.
NOTA: Se necesitará una segunda persona para sujetar la herramienta especial sobre la cabeza del remache durante la operación de extracción.Asegúrese de que la bandeja colectora esté correctamente colocada sobre la cabeza del remache.
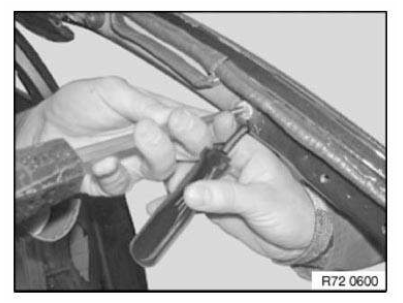
Extraiga el vástago con un martillo y un botador de 6 mm.
Extraiga con cuidado la herramienta especial de la carrocería para que la cabeza del remache no se caiga de la bandeja colectora.
NOTA: Si el remache cae de la bandeja colectora dentro del larguero lateral al extraer la herramienta especial, esta zona debe rellenarse generosamente con espuma.Para conocer los detalles del procedimiento de relleno de cavidades con espuma, consulte las operaciones posteriores.
Utilice conservante de cavidades para el relleno con espuma.
La espuma para cavidades también puede utilizarse si es necesario.
Coloque el tubo en el bote de espuma.
Introduzca la manguera a través de los orificios de los montantes.
Rellene la cavidad con un material de relleno.
ADVERTENCIA: Vacíe completamente la espuma sobre cartón y, una vez endurecida, deseche la espuma y el bote con los residuos domésticos. El bote puede reventar si no se vacía por completo.
Descripción general de la pistola de remachado: Remachado de la carcasa del generador de gas y de los soportes del paquete plegado con la pistola de remachado.
El cabezal intercambiable se cambia según las distintas operaciones de trabajo.
Remachado de la carcasa del generador de gas con:
- Boquilla 17/36 y vástago corto
Remachado de los soportes para el paquete plegable: - Boquilla 17/40 y vástago largo
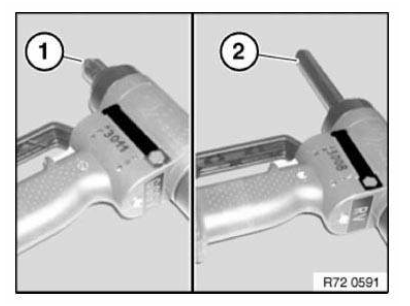
Seguridad en el trabajo
Respete la normativa nacional.
1.0 Aire comprimido:
- Las pistolas de aire no deben apuntarse a personas. Limpiar el cuerpo soplando con aire comprimido puede provocar lesiones graves.
- No se permite limpiar los dispositivos con aire comprimido debido a la contaminación por polvo.
2.0 Sistemas y dispositivos eléctricos:
- Solo se deben utilizar sistemas y dispositivos en perfecto estado de funcionamiento.
- Las reparaciones en sistemas y dispositivos eléctricos solo deben realizarlas electricistas certificados.
3.1 Trabajo con polvo de aluminio:
- Use una mascarilla antipolvo fina.
- Solo aplicable a E52 e I01: use una unidad de extracción de humos antideflagrante.
- Respete la normativa nacional.
3.2 Eliminación del sellador.
- Se forma ácido clorhídrico cuando el material sellador de PVC se calienta a temperaturas superiores a 180 °C.
- Elimine el sellador de PVC únicamente con un cepillo de alambre rotativo, o caliente el material con un soplador de aire caliente a un máximo de 180 °C y retírelo con una espátula.
- Asegúrese de que todas las zonas cerradas estén bien ventiladas o dispongan de extracción directa.
3.3 Soldadura por arco y soldadura fuerte:
IMPORTANTE: El arco eléctrico extremadamente brillante durante la soldadura puede causar lesiones graves en los ojos si no se toman las medidas de protección adecuadas.- Utilice una pantalla de soldadura adecuada para el método de soldadura correspondiente (MAG o MIG).
- Separe los puestos de trabajo con cortinas protectoras.
- Utilice un sistema de extracción de humos de soldadura.
- El soldador debe llevar ropa de protección y guantes adecuados para soldadura (es decir, ignífugos).
- Debe haber un extintor al alcance de la zona de soldadura.
- No realice trabajos de soldadura cerca de un depósito de combustible, por ejemplo cuando está instalado.
- Respete la normativa nacional.
3.4 Trabajo con productos químicos (adhesivos, productos de limpieza, masillas, etc.): Respete las fichas de datos de seguridad del fabricante.
IMPORTANTE: La manipulación de productos químicos puede provocar reacciones alérgicas en la piel y en las vías respiratorias.- No coma, beba ni fume mientras trabaja con estos productos.
- Evite el contacto directo con los ojos y la piel.
- Use gafas de seguridad, guantes de protección y, si es necesario, un delantal.
- Asegúrese de que todas las zonas cerradas estén bien ventiladas o extraiga los vapores directamente.
- Utilice un equipo de respiración con un tipo de filtro adecuado cuando la ventilación sea insuficiente.
- Use ropa de protección impermeable.
- Cámbiese inmediatamente la ropa de trabajo contaminada.
- Al terminar el trabajo, lávese bien las manos y aplique crema protectora para la piel.
- Tenga siempre a mano un lavaojos y cambie el agua con regularidad (una vez al mes).
- Guarde los productos adhesivos únicamente en un armario cerrado.
- Mantenga los productos adhesivos alejados de llamas al descubierto y de otras fuentes de ignición.
- Proteja los productos adhesivos de fuentes de calor intenso y de la luz solar directa.
- Respete la normativa nacional.
Primeros auxilios: Si el producto entra en contacto con los ojos, enjuáguelos inmediatamente con agua corriente durante unos 10-15 minutos.
Consulte con un especialista en oftalmología.
En caso de contacto con la piel y, si procede, de reacción alérgica cutánea, limpie inmediatamente las zonas afectadas con agua y jabón y, a continuación, aplique crema para la piel sin silicona. Si es necesario, consulte a un médico.
Si se ingiere un producto adhesivo, enjuague bien la boca y las partes de la boca con agua corriente. Beba de 1 a 2 vasos de agua. No provoque el vómito. Consulte a un médico.
Tras inhalar vapores de adhesivo, asegure una abundante entrada de aire fresco. Mantenga la calma. Mantenga libres las vías respiratorias.
Consulte a un médico.
3.5 Trabajos de reparación con carbono:
- No coma, beba ni fume mientras trabaja con estos productos.
Al terminar el trabajo, lávese bien las manos. Utilice crema protectora para las manos.
- Prohibido fuego, fumar y llamas al descubierto.
- Use ropa de trabajo, calzado de seguridad, gafas de seguridad y guantes de protección.
- Realice trabajos de amolado y corte únicamente con extracción antideflagrante.
Use protectores auditivos.
- Use una mascarilla antipolvo (clase mínima FFP2).
- Evite el contacto del polvo de carbono con la piel, los ojos y la ropa.
- Limpie regularmente la zona de trabajo con una aspiradora y pase un paño humedecido por las superficies.
- Separe el puesto de trabajo mediante paredes divisorias móviles o cortinas protectoras.
Información de seguridad para trabajar en vehículos con función automática de parada y arranque del motor (MSA)
ADVERTENCIA: Si el contacto del capó se tira hacia arriba (modo taller), se emite la información "interruptor cerrado". La función automática de parada y arranque del motor queda activa. Es posible un arranque automático del motor.Respete las precauciones de seguridad al trabajar en vehículos con MSA. Antes de realizar trabajos prácticos en el motor, asegúrese siempre de que la función MSA esté desactivada para evitar el arranque automático del motor mientras se trabaja en el compartimento del motor.
La función MSA se desactiva mediante:
- Desactive el MSA con el botón (1) del habitáculo.
- Abra la hebilla del cinturón de seguridad y la puerta del conductor.
- Abra el capó del motor y asegúrese de que el contacto del capó no esté en modo taller.
- Modo taller
A = 10 mm - Ajuste básico (capó abierto)
B = 7 mm
- Modo taller
Para asegurarse de que el contacto del capó esté en el ajuste básico, si es necesario presione el contacto del capó hasta la posición límite antes de empezar a trabajar y suéltelo lentamente.
Al trabajar con herramientas de diagnosis:
- Respete las instrucciones de la herramienta de diagnosis.
Instrucciones de seguridad para la manipulación de imanes
Es necesario tomar precauciones al manipular imanes para descartar cualquier peligro potencial.
Si la distancia entre los imanes es inferior a la distancia mínima, los imanes se atraerán bruscamente entre sí. Los imanes frágiles chocarán entre sí a gran velocidad.
Pueden desprenderse astillas muy afiladas (similares a astillas de vidrio).
También pueden producirse lesiones por aplastamiento o corte.
Respete las fichas de datos de seguridad del fabricante.
ADVERTENCIA: Peligro de aplastamiento Peligro de lesiones por astillas Peligro de lesiones por campos magnéticosInstrucciones de manipulación
- Use gafas de seguridad y guantes de protección.
- Las personas con marcapasos no deben utilizar los imanes.
- No guarde piezas de hierro (herramientas, piezas pequeñas) cerca de los imanes.
- Mantenga los imanes alejados de soportes de datos magnéticos (tarjetas de crédito, tarjetas de memoria).
- No mecanice los imanes.
- Mantenga los imanes alejados del calor directo y de llamas al descubierto.
- No coma, beba ni fume mientras trabaja con estos productos.
Determinación del corte de separación con plantilla
En el caso de una pieza parcial de recambio, el componente de carrocería se corta en el punto descrito en las instrucciones de reparación.
Para determinar con exactitud la posición del corte de separación se puede utilizar una plantilla.
La plantilla se fabrica con la chapa de refuerzo y puede reutilizarse.
Traslade el esquema del corte de separación del pilar C al tipo de vehículo correspondiente.
Retire los espárragos (1).
Practique orificios Ø 4 mm en las posiciones de los espárragos retirados.
Si procede, practique orificios adicionales en la zona de los bordes.
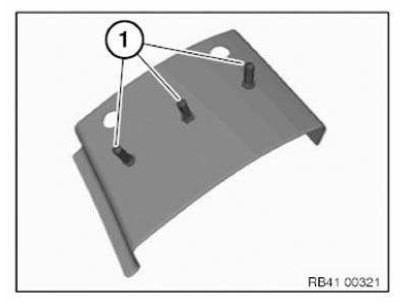
Introduzca la plantilla (1) en la pieza nueva (en el sentido de la flecha) hasta que quede al ras (sin holgura).
Traslade las posiciones de los orificios (2) a la pieza nueva.
Retire de nuevo la placa de refuerzo.
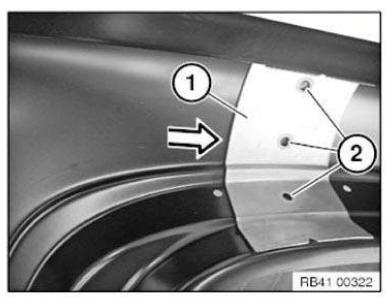
Una las marcas (posiciones de los orificios) con la línea de corte de separación (1).
Realice el corte de separación.
Corte y separe en el vehículo la línea de corte de separación según la pieza nueva.
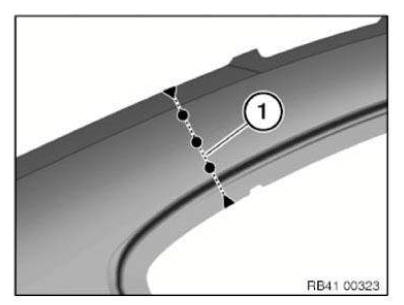
COLOCACIÓN DE TUERCAS Y PERNOS DE REMACHE CIEGO
- Los espárragos soldados de serie se sustituyen siempre por pernos de remache ciego.
- Taladre los orificios (0,2 mm más grandes que el diámetro exterior de las tuercas o pernos de remache ciego).
- Las tuercas y pernos de remache ciego deben tener un recubrimiento especial anticorrosión (referencia de suministro: Departamento de Piezas BMW).
¡Utilice las tuercas y pernos de remache ciego suministrados con la remachadora manual solo en acero!
- Ya no será posible colocar una tuerca de remache ciego si el orificio taladrado es demasiado grande. En ese caso, coloque una tuerca de sujeción (referencia de suministro: Departamento de Piezas BMW). Esta tuerca se aprieta automáticamente al atornillarse al componente.
- Inserte las tuercas o pernos de remache ciego y APRIÉTELOS CON LA HERRAMIENTA DE REMACHADO.
- Selle las tuercas y pernos de remache ciego con SELLADOR D1 (riesgo de corrosión).
Soldadura blanda de componentes de acero
IMPORTANTE: Cumpla los siguientes temas de "Carrocería, generalidades": Normas de seguridad. Manipulación del sistema eléctrico, electrónica, airbags y sistemas de retención.1. Información general
- En los casos de reparación se seguirá el siguiente procedimiento:
- Soldadura fuerte autógena
- El procedimiento de soldeo MIG no se utiliza en reparaciones por razones de resistencia. Las costuras soldadas por MIG o soldadas fuerte de la producción en serie se sustituyen en las reparaciones por cordones de soldadura MAG.
- Las zonas soldadas fuerte de la producción del vehículo se unen siguiendo el mismo procedimiento.
2. Materiales de trabajo
- Juego de tubos y soplete (soplete autógeno)
- Material de aportación para soldadura fuerte
- Botellas de gas (oxígeno y acetileno)
- Gafas de soldador
3. Preparación
- Retire la pintura y la capa de zinc en una zona de aprox. 30 mm alrededor de la costura a soldar.
4. Ejecución
- Ejecute la costura soldada fuerte sin sobrecalentar la soldadura y con baja disipación de calor. Si es necesario, utilice pasta protectora del calor.
5. Tratamiento posterior de las uniones soldadas fuerte:
- Retire por completo el zinc residual quemado. Alinee y rectifique las superficies de unión visibles.
- Retire la pintura quemada con un cepillo de alambre de acero inoxidable.
6. Notas sobre fusión/estañado: ¡Solo aplicable dentro de la Unión Europea! La normativa europea sobre vehículos usados prohíbe el uso de estaño con plomo en vehículos comercializados después del 01.07.2003. Nivele las irregularidades menores de 2 mm con masilla según el manual de pintura. Si una irregularidad excepcional es mayor de 2 mm, utilice MASILLA METÁLICA.
Realizar solo en zonas visibles de la chapa exterior y en el soporte portante.
No se deben procesar las zonas que tienen cubiertas en el vehículo.
Unión por soldadura por puntos de componentes de acero
IMPORTANTE: Cumpla los siguientes temas de "Carrocería, generalidades": Normas de seguridad. Manipulación del sistema eléctrico, electrónica, airbags y sistemas de retención.- A partir del E65 se utiliza el proceso de unión por soldadura por puntos con adhesivo para aumentar la rigidez del vehículo. En determinadas zonas de la carrocería se aplica un adhesivo monocomponente en las bridas de soldadura por puntos y a continuación se realiza la soldadura por puntos por resistencia. El adhesivo solo se endurece después del proceso de secado de la pintura (a aprox. 180 °C).
- En las reparaciones no se aplica adhesivo en las bridas de soldadura por puntos. El número de puntos de soldadura se duplica como sustituto del adhesivo omitido.
- La distancia mínima entre puntos de soldadura (1) es de 25 mm. ¡Importante! ¡No se debe quedar por debajo de la distancia mínima! Si no hay espacio suficiente para el doble de puntos de soldadura por resistencia, cada punto de soldadura por resistencia no realizado debe sustituirse por un cordón de soldadura MAG (2). Longitud de un cordón de soldadura MAG = 20 mm.
Coloque los cordones de soldadura MAG a intervalos iguales distribuidos sobre la superficie.
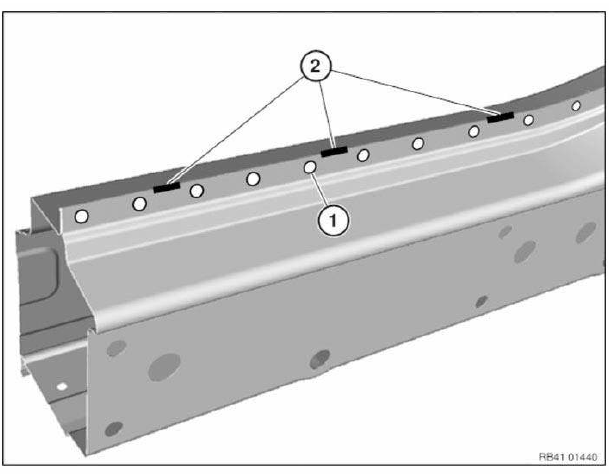
- Como sustitutos de la unión por soldadura por puntos con adhesivo se utilizan los siguientes procedimientos:
- Soldadura MAG (soldadura por arco con gas activo)
- Soldadura por puntos por resistencia (en adelante, y en las instrucciones de reparación, soldadura por puntos).
- No se aplica adhesivo entre las bridas de soldadura por puntos en piezas nuevas en uniones de 2 o más chapas.
Las zonas a las que no llegan las pinzas de soldadura por puntos pueden unirse mediante soldadura MAG por tapón. El número de puntos de soldadura se duplica como sustituto del adhesivo omitido.
- Las excepciones (p. ej., E65) se describen en las instrucciones de reparación correspondientes. Aplique puntos de soldadura sobre los puntos de soldadura existentes en la pieza nueva. Esto es necesario porque el adhesivo entre las bridas de soldadura por puntos de la pieza nueva actúa como aislante.
Pistola de pulverización para sellador de cavidades
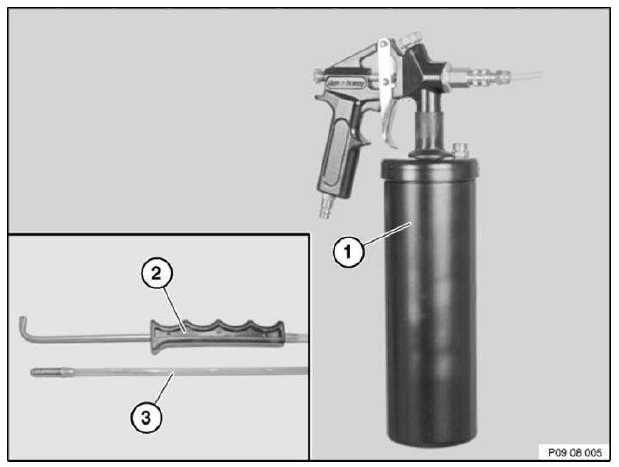
1.0 Alcance del suministro:
- Manual del propietario
- Pistola pulverizadora con depósito a presión (1) para sellador de cavidades
- Juego de pulverización, compuesto por mangueras: boquilla angular (2) y boquilla de pulverización redonda (3)
2.0 Puesta en marcha:
- Abra el depósito a presión e introduzca el sellador de cavidades en forma de bote de 1 litro.
Cierre el depósito a presión.
- Conecte la manguera de pulverización al acoplamiento de cierre rápido.
- Conecte el equipo al suministro de aire comprimido.
¡Presión de funcionamiento 2-6 bar, máx. 8 bar!
3.0 Principio de funcionamiento:
NOTA: A diferencia de los dispositivos anteriores, puede modificar el patrón de pulverización de este dispositivo con el tornillo de regulación del volumen de aire (tornillo moleteado grande).- Girar hacia dentro el tornillo de regulación del volumen de aire reduce el caudal de aire y, por tanto, la formación de neblina de material.
- Girar hacia fuera el tornillo de regulación del volumen de aire aumenta el caudal de aire y, por tanto, la formación de neblina de material. (Para cavidades cerradas)
- El gatillo tiene dos posiciones.
1.ª posición: solo descarga de aire.
2.ª posición: descarga de aire y material.
- Al terminar el trabajo, accione la primera posición para limpiar la manguera de pulverización con aire comprimido.
- Antes de guardarla, recuerde cerrar el tornillo de regulación del volumen de aire para reducir el riesgo de que el material se seque.
- Antes de un periodo prolongado sin uso (2 semanas o más), limpie la pistola.
- Para garantizar el buen funcionamiento de las mangueras de pulverización, no las guarde enrolladas, p. ej., en la zona del larguero. ¡Guarde las mangueras de pulverización estiradas!
4.0 Ejemplos de aplicación:
- Utilice las mangueras de pulverización adecuadas para los distintos tipos de cavidad y superficie.
- Ejemplo: puertas, tapas y portones: manguera de pulverización con boquilla angular. Reduzca el caudal de aire para mantener baja la formación de neblina.
- Ejemplo - largueros: manguera de pulverización larga con boquilla de pulverización redonda. Hay que aumentar ligeramente el volumen de aire, según el tipo utilizado.
- En general, mantenga la formación de neblina lo más baja posible para evitar ensuciamiento y olores desagradables.
5.0 Instrucciones de seguridad:
- No inhale la neblina de pulverización.
- Utilícelo únicamente en locales bien ventilados.
- Presión de funcionamiento máx. 8 bar.
Grabado del número de identificación del vehículo (unidad de grabado por punzón)
Lea y cumpla la INFORMACIÓN GENERAL.
Para estampar el número de identificación del vehículo se necesita el sistema de estampado por agujas 360 - VRM - BMW.
Número de pedido: 81 43 2 155 736
El juego de herramientas del sistema de estampado por agujas 360 incluye:
- (1) Pantalla
- (2) Adaptador de red
- (3) Unidad de estampado por agujas
- (4) Cable de conexión
- (5) Cable de alimentación
- (6) Manguera de aire comprimido
Trabajos previos necesarios:
- Desmonte la CONEXIÓN SUPERIOR TRASERA
Procedimiento para el número de identificación adicional del vehículo
- Tache el número de identificación original del vehículo.
Desmonte el cuello de llenado (1) hacia arriba.
Afloje el tornillo (1).
Afloje los tornillos (2) y (3) y desmonte el soporte del panel lateral.
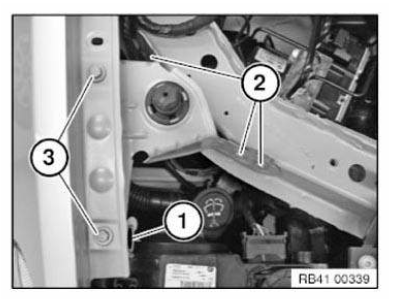
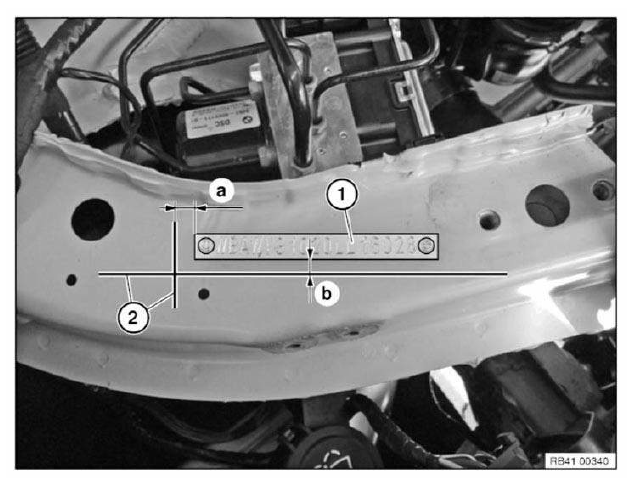
1. = Número de identificación original del vehículo (línea 1).
Marque las líneas de posición (2) según las dimensiones especificadas.
Dimensión a = 12 mm
Dimensión b = 10 mm
Entrada en la pantalla:
- Seleccione el Diseño 5 con el botón de flechas.
- Introduzca el número de identificación del vehículo con F10.
- Pulse el botón "ENTER".
Cubra el orificio (1) con una cinta adhesiva lisa (2).
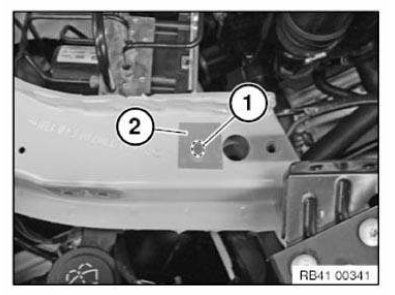
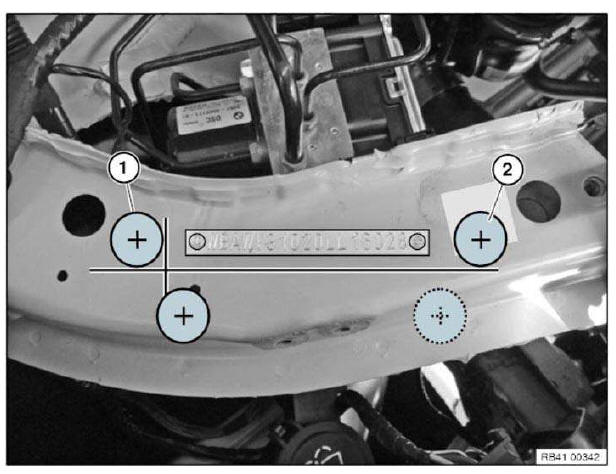
Mueva las ventosas de la unidad de estampado por agujas a las posiciones (1) y (2).
NOTA: La superficie de contacto de las ventosas del dispositivo de impresión de punzón debe estar seca y libre de polvo y grasa.Asegúrese de que la unidad esté apoyada firmemente en su posición. Si es necesario, ajuste la altura y la posición de las ventosas.
Pulse el pulsador (1) para la presión de vacío.
A continuación, inicie el estampado con el pulsador (2).
IMPORTANTE: Tras completar la operación de estampado, no modifique la posición de la unidad. No desconecte la presión de vacío.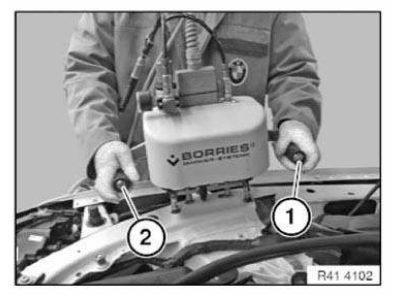
Estampado del segundo número de identificación del vehículo
Entrada en la pantalla:
- Seleccione el Diseño 2 con el botón de flechas.
- Pulse el botón "ENTER".
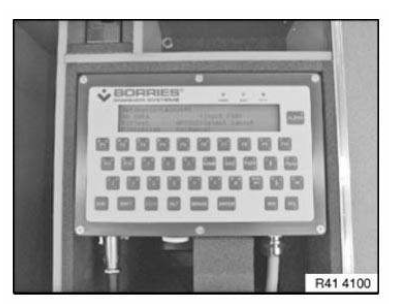
Inicie el estampado con el pulsador (2).
Están disponibles las siguientes funciones de diseño:
| Selección de diseño | Número de identificación del vehículo |
| Diseño 1 | En la línea 1 |
| Diseño 2 | En la línea 2 |
| Diseño 3 | Girado 180º en la línea 1 |
| Diseño 4 | Girado 180º en la línea 2 |
| Diseño 5 | Tachado en la línea 1 |
| Diseño 6 | Tachado en la línea 2 |
Enderezado de componente de aluminio en la piel exterior
1.0 Requisitos previos
El componente debe sustituirse si presenta grietas y no es posible ni taladrar el extremo de la grieta ni soldarla.
2.0 Herramientas recomendadas
- Utilice únicamente herramientas diseñadas específicamente para reparaciones de aluminio.
- No utilice herramientas ni fluidos de trabajo que ya se hayan usado en reparaciones de acero (p. ej., muela abrasiva). Peligro de corrosión por contacto.
- No utilice herramientas de bordes afilados (efecto de entalladura).
3.0 Enderezado de la chapa exterior
- Enderezado "en frío": presione las abolladuras desde su centro y alísela hacia el exterior con golpes suaves.
En el caso de abolladuras pequeñas y blandas (granizo y daños de aparcamiento), también es posible sin dañar la pintura. Se necesitan herramientas especiales y un técnico cualificado.
- Enderezado "en caliente": caliente el componente en la zona dañada con un soplador de aire caliente hasta aprox. 60 ºC. Esto reduce considerablemente la fuerza necesaria para el enderezado.
- Evite las entallas y las grietas.
- Evite el endurecimiento y el estiramiento excesivo.
- Evite calentar la chapa exterior en grandes superficies y las temperaturas excesivas.
Enderezado de componentes de aluminio en la estructura
- ¡No se permite reconformar ni calentar perfiles extruidos ni piezas fundidas! El incumplimiento de esta exigencia tendría los siguientes resultados:
En caso de reconformado, las costuras de soldadura (E52) o las uniones adhesivas (E60, E61, E63, E64) se rompen en la zona circundante.En caso de reconformado, el material pierde hasta un 40 % de su resistencia original.
En caso de calentamiento, el material pierde hasta un 40 % de su resistencia original.
El adhesivo se destruye a temperaturas ≥120 ºC (E60, E61, E63, E64).
Los perfiles extruidos y las piezas fundidas que presenten signos visibles o medibles de deformación deben sustituirse.
Realice la comprobación de deformación con ayuda del sistema de enderezado.
Para la comprobación óptica, desmonte los componentes contiguos en caso de duda.
Los perfiles extruidos se utilizan en el E52 como soportes del motor, montantes de puerta, largueros, etc.
Los perfiles extruidos se utilizan en el E60, E61, E63, E64 como soportes del motor.
Las piezas fundidas se utilizan en los E60, E61, E63, E64, E70 y E71 como soportes de muelle.
- El enderezado de perfiles extruidos y piezas fundidas solo puede realizarse para lograr una unión óptima de las superficies de conexión (por ejemplo, cuando el tabique está dañado). Las piezas enderezadas deben sustituirse.
Las reparaciones que afecten a los puntos de fijación de los conjuntos mecánicos y de los componentes del chasis/suspensión deben realizarse en el banco de enderezado. Utilice el juego de accesorios específico del vehículo o la hoja de datos específica del vehículo.
También existen accesorios de enderezado y hojas de datos para la parte superior, por ejemplo: pilares de puerta, soportes de la capota, panel del cortafuegos (cowl), bisagras del portón trasero, etc.
- Compruebe la curvatura de los huecos del parabrisas y de la luneta insertando el cristal original.
- Tome las dimensiones de las holguras de puertas, tapa del compartimento del motor y portón trasero del diagrama de holguras específico del vehículo.
- Excepciones en los E60, E61, E63, E64:
El soporte portante y el tabique pueden enderezarse siempre que no presenten grietas, daños con bordes afilados ni orificios. Tras los trabajos de reparación, vuelva a comprobar las piezas por si presentan grietas.Compruebe si las bridas adhesivas adyacentes se están despegando. Si es necesario, selle y proteja con SEALANT.
Respete la cota de referencia del bastidor para el soporte portante.
Cualquier reparación del tabique con grietas fuera del alcance de reparación aprobado solo está permitida previa consulta y aprobación por parte de BMW.
Enderezado de componentes de acero en la estructura
- Las chapas de acero de alta resistencia y de muy alta resistencia, por regla general, no pueden enderezarse. El enderezado solo sirve como medida previa a la sustitución del componente, para lograr una unión óptima de los puntos de conexión.
- Los componentes portantes de la carrocería, como soportes del motor, pilares de puerta, largueros laterales, etc., con deformaciones que no puedan devolverse a su forma original mediante «enderezado en frío» deben sustituirse.
¡No está permitido calentar los componentes portantes de la carrocería para facilitar el enderezado! El incumplimiento de este requisito supondría una pérdida de la resistencia original de hasta un 40 %. - Para el enderezado, la carrocería debe anclarse de la siguiente manera: Si se utilizan juegos de accesorios de enderezado específicos del vehículo o universales (Carbench/Celette/Car-O-Liner), es necesario asegurar además la carrocería con 4 grapas de sujeción a la brida de soldadura por puntos de la entrada o a los 4 puntos de elevación. Se debe dar preferencia a la brida de soldadura por puntos (si está disponible).
Si se utilizan sistemas de enderezado electrónicos o mecánicos universales (Car-O-Liner/Celette), es necesario asegurar la carrocería con 4 grapas de sujeción a la brida de soldadura por puntos de la entrada o a los 4 puntos de elevación. Se debe dar preferencia a la brida de soldadura por puntos (si está disponible). Además, ancle al menos 2 puntos con el juego de sujeción.
El incumplimiento de estas instrucciones provocará daños en la carrocería durante el enderezado, en zonas no dañadas. Los accesorios de enderezado específicos del vehículo y los soportes universales pueden resultar dañados.
- Las reparaciones que afecten a los puntos de fijación de los conjuntos y de los componentes del chasis/suspensión deben realizarse en el banco de enderezado con el juego de accesorios de enderezado correspondiente o la hoja de especificaciones del vehículo.
También existen accesorios de enderezado y hojas de especificaciones para la parte superior, por ejemplo: pilares de puerta, soportes de la capota, travesaño superior (cowl), bisagras de la tapa trasera, etc.
- Compruebe la curvatura de los huecos del parabrisas y de la luneta insertando el cristal original.
- Tome las dimensiones de las holguras de puertas, capó y tapa trasera del diagrama de holguras específico del vehículo.
Enderezado de componentes de acero en la piel exterior
1.0 Herramientas recomendadas.
Utilice únicamente herramientas diseñadas para reparaciones de acero.
2.0 Enderezado de la chapa exterior.
- Enderezado «en frío»: presione las abolladuras desde su centro y alise hacia el interior con golpes suaves.
En el caso de abolladuras pequeñas y blandas (granizo y daños de aparcamiento), también es posible sin dañar la pintura. Esto requiere herramientas especiales y un técnico cualificado.
- En las zonas dañadas a las que solo se puede acceder por un lado, puede utilizarse un sistema de reparación con soldadura.
- Evite el agrietamiento.
- Evite el endurecimiento y el estiramiento excesivo.
- Evite el sobrecalentamiento de pequeñas zonas de la chapa exterior.
- Cuando, tras el enderezado, la superficie presente una irregularidad no mayor de 2 mm, puede utilizarse masilla de acabado para igualar la zona (véase el manual de pintura).
Irregularidades superiores a 2 mm: con masilla metálica.
- Para vehículos de alta seguridad, ¡tenga en cuenta la información especial de las instrucciones de reparación!
2.1 Enderezado del pasaruedas (panel lateral trasero). Los vehículos en los que el pasaruedas no está soldado, sino pegado y rebordeado, pueden enderezarse.
Esto es posible en las siguientes situaciones:
- El panel lateral trasero (pasaruedas) no está roto en la zona del pegado. No está permitido soldar en esta zona.
- La chapa exterior no se ha separado de la sección exterior del pasaruedas.
En general, se aplica lo siguiente: al realizar trabajos de enderezado en el pasaruedas, aplique sellante por el interior. Después del enderezado, la zona debe imprimarse y volver a sellarse con sellante D1. Proteja por el interior mediante conservación de cavidades.
Retoque de daños en la pintura
Estas notas se aplican a los daños en la pintura del hueco de la carrocería que se producen al desmontar el cristal pegado.
¡Para garantizar la protección anticorrosiva a largo plazo, es imprescindible retocar los daños en la pintura! El manual de pintura «BMW Color System» es la base de estas instrucciones de reparación y debe respetarse sin excepción.
Lije los daños en la pintura del hueco de la carrocería y retóquelos con masilla multibase BMW.
Lije las zonas más grandes o los daños hasta la chapa desnuda y recubra con masilla multibase BMW (espesor de capa de 30 a 40 μm).
Tiempo de endurecimiento:
- Con infrarrojos, al menos 10 minutos
- Sin infrarrojos, a al menos 60 °C, durante al menos 30 minutos
- Sin infrarrojos, a al menos 20 °C, durante al menos 24 horas
Si se requiere una reconstrucción completa de la pintura en la zona visible:
- Enmascare la brida adhesiva imprimada antes de aplicar la capa de acabado
Uso de materiales en la piel exterior
La siguiente ilustración es un esquema de todas las variantes de carrocería.
Aplique esta ilustración al vehículo correspondiente.
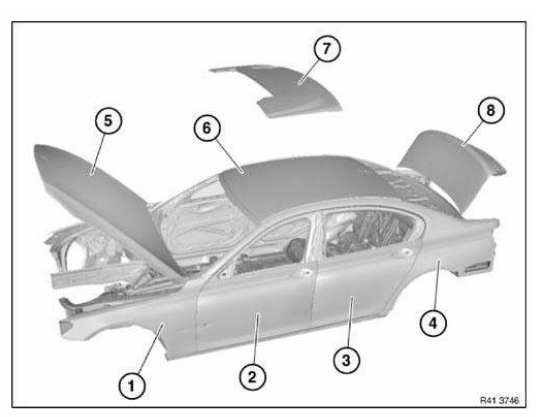
| Componente | Vehículo | Material |
| (1) Panel lateral, delantero | F01, F02, F04, F10, F11, F18, F80, F82, F83 | Aluminio |
| F06, F12, F13, F15, F16 | Plástico | |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Acero | |
| (2) Puerta, delantera | F01, F02, F04, F06, F07, F10, F11, F12, F13, F18 | Aluminio |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36, F80, F82, F83 | Acero | |
| (3) Puerta, trasera | F01, F02, F04, F06, F07, F10, F11, F18 | Aluminio |
| F20, F25, F26, F30, F31, F34, F35, F36 | Acero | |
| (5) Tapa del compartimento del motor | F01, F02, F04, F06, F07, F10, F11, F12, F13, F15, F16, F18, F80, F82, F83 | Aluminio |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Acero | |
| (6) Techo rígido/techo | F01, F02, F04 | Aluminio |
| F06, F07, F10, F11, F13, F15, F16, F18, F20, F21, F22, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Acero | |
| F82 | Carbono | |
| (7) Tapa del compartimento de la capota blanda | F12 | Plástico |
| F23, F33 | Acero | |
| (8) Portón trasero | F07 | Aluminio |
| F06, F12, F13, F82 | Plástico | |
| F01, F02, F04, F10, F11, F15, F16, F18, F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36, F80 | Acero |
Número de identificación del vehículo, información general
En caso de reparación se utilizan 2 procedimientos, según el vehículo. Consulte las instrucciones de reparación específicas del vehículo para conocer el procedimiento correcto.
1. Notas generales para los números de identificación del vehículo estampados:
El número de identificación del vehículo se estampa con una herramienta especial. Existen distintos números de herramienta especial y procedimientos de estampado para los diferentes vehículos. Consulte las instrucciones de reparación correspondientes.
En los trabajos de reparación, el número de identificación del vehículo se estampa siempre en una superficie de número de identificación del vehículo de repuesto. La superficie de repuesto suele estar situada debajo de la superficie original del número de identificación del vehículo.
El número IGEF (número de carrocería) se omite al sustituir el pasaruedas.
En caso de sustitución de componentes o de la carrocería por parte de los talleres BMW, delimite claramente el número de identificación del vehículo por delante y por detrás estampando un + en lugar del emblema BMW.
Si se estampa un número de identificación del vehículo en la superficie de repuesto además del original (p. ej., si el original ha sido manipulado), se aplica lo siguiente: El número de identificación original debe tacharse. Para ello, estampe la letra I de los dígitos de punzón en sentido longitudinal sobre el número de identificación original.
IMPORTANTE: ¡No utilice una amoladora angular con un disco de corte!La película protectora utilizada de serie se omite después de estampar manualmente el número de identificación del vehículo. Pinte la zona de acuerdo con el Manual de pintura BMW. Asegúrese de que los espesores de capa sean reducidos.
Observe la normativa nacional/específica de cada país.
2. Notas generales para los números de identificación del vehículo en relieve:
Este procedimiento se utiliza en todos los vehículos en los que el número de identificación del vehículo no puede estamparse.
Para la reparación, las piezas nuevas con número de identificación del vehículo en relieve normalmente pueden pedirse al Departamento de Piezas de BMW. Si esto no es posible, observe la normativa específica de cada país.
El número IGEF (número de carrocería) se omite al sustituir el pasaruedas.
Si se graba en relieve un número de identificación del vehículo en la superficie de repuesto además del original (p. ej., si el original ha sido manipulado), se aplica lo siguiente: Las instrucciones de reparación específicas del vehículo describen el procedimiento.
La película protectora utilizada de serie se omite después de grabar en relieve el número de identificación del vehículo. Pinte la zona de acuerdo con el Manual de pintura BMW. Asegúrese de que los espesores de capa sean reducidos.
Observe la normativa nacional/específica de cada país.
Soldadura de placa de refuerzo (chapa de acero)
En el caso de una pieza parcial de recambio, el componente de carrocería se corta en el punto descrito en las instrucciones de reparación.
Se suelda una placa de refuerzo para garantizar una resistencia suficiente.
Siga las notas de SOLDADURA DE COMPONENTES DE ACERO.
NOTA: Las siguientes ilustraciones sirven como ejemplos generales de los trabajos de reparación con refuerzo. Son aplicables a todas las reparaciones por secciones.Marque el componente según la cota A y corte.
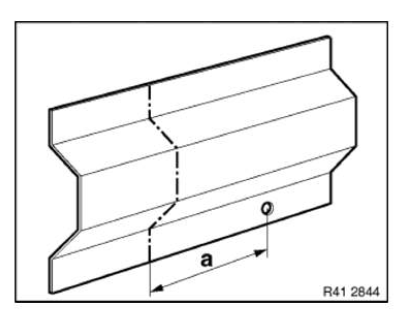
Corte la pieza nueva (1) según la línea de corte y, si es necesario, ajústela con la escuadra de alineación o el soporte universal.
Nota de montaje: Mantenga una distancia de aproximadamente uno y no más de dos espesores de material en el corte de separación para garantizar la soldadura con la placa de refuerzo y permitir un ajuste más tolerante.
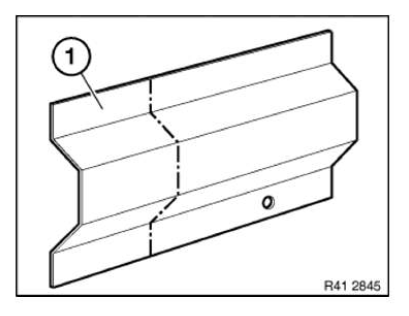
Limpie las caras interior y exterior de las superficies de unión (1) de la pieza nueva y (2) de la carrocería.
Aplique imprimación para soldadura en los interiores.
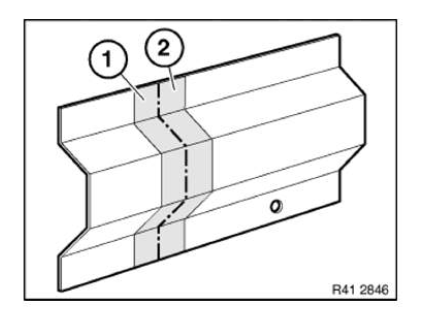
Taladre los orificios (1) y (2) a una distancia de 25 mm entre sí.
Diámetro del orificio aprox. 8 mm.
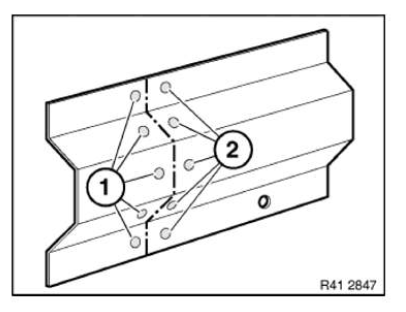
Fabrique la placa de refuerzo (1) a partir del recorte de la pieza nueva.
Si es necesario, fabrique más placas de refuerzo.
La longitud de las placas de refuerzo es de 40 mm como mínimo.
Aplique imprimación para soldadura en ambas caras de las placas de refuerzo (1) y (2).
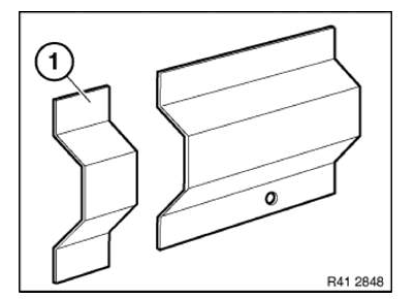
Introduzca la placa de refuerzo (1) en el componente de la carrocería hasta la mitad y realice una soldadura de tapón (3).
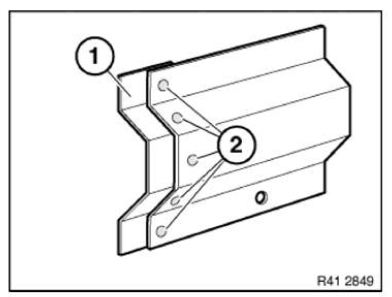
Si es necesario, ajuste la pieza nueva (1) con la escuadra de alineación o la herramienta universal y realice una soldadura de tapón (2).
Suelde la unión (3) con MAG.
Esmerile y limpie el cordón de soldadura y los puntos de soldadura de tapón.
Solo deben estañarse las zonas visibles de la chapa exterior y del soporte portante.
No deben estañarse las zonas que tienen cubiertas en el vehículo.
NOTA: ¡Solo aplicable dentro de la Unión Europea!La normativa europea sobre vehículos de ocasión prohíbe el uso de estaño con plomo en vehículos matriculados después del 01.07.2003.
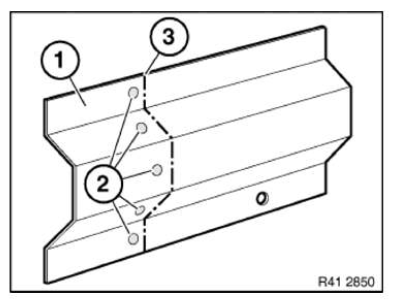
Soldadura de componentes de acero
IMPORTANTE: Cumpla los siguientes temas de "Carrocería, generalidades": Normas de seguridad. Manipulación del sistema eléctrico, electrónica, airbags y sistemas de retención.1. Información general
- Para las reparaciones se utilizan los siguientes procedimientos:
- Soldadura MAG (soldadura por arco con gas activo)
- Soldadura por puntos por resistencia (en adelante, y en las instrucciones de reparación, soldadura por puntos).
- Tome el número y la posición de los puntos de soldadura y de los cordones de soldadura MAG de la pieza separada.
Sustituya las zonas inaccesibles para las pinzas de soldadura por puntos mediante soldaduras de tapón MAG a la misma distancia.
Diámetro de los orificios para las soldaduras de tapón: 8 mm.
- En caso de extracción de humos, mantenga una distancia mínima de 30 cm durante la soldadura MAG. De lo contrario, el gas inerte sería aspirado.
- Siga las instrucciones de uso del fabricante del equipo.
2. Materiales de trabajo
- Soldadura MAG:
- Soldadora para acero (véase EQUIPO DE TALLER).
- Hilo de soldadura de acero: G3SI1 (SG2) o alternativamente G4SI1 (SG3)
- Máscara de soldadura
- Botella de gas que contiene gas inerte (82 % argón, 18 % CO2)
- Soldadura por puntos por resistencia:
- Equipo de soldadura por puntos (véase EQUIPO DE TALLER).
- Gafas de seguridad
3. Preparativos para la soldadura MAG y por puntos
- Elimine el recubrimiento de pintura en una zona de aprox. 30 mm alrededor del cordón o del punto de soldadura.
- La capa de zinc subyacente debe eliminarse durante el método de soldadura MAG.
- No es necesario eliminar la capa de zinc subyacente durante la soldadura por puntos.
- Elimine el recubrimiento de pintura en el lado posterior del cordón o del punto de soldadura.
- De lo contrario, los contaminantes penetrarán en el baño de soldadura a través de la raíz del cordón.
- Un flujo de corriente insuficiente impide obtener una unión por soldadura por puntos óptima.
- Aplique imprimación para soldadura en todos los solapes metálicos y en las bridas de los puntos de soldadura.
- Para determinar la fuerza de presión óptima de los electrodos en la soldadura por puntos, realice ensayos de cizallamiento de puntos de soldadura en chapas de muestra.
- Para mantener corto el flujo de corriente durante la soldadura MAG en la carrocería, conecte, si es posible, la pinza de masa directamente al componente que va a soldarse.
4. Soldadura
- Durante la soldadura MAG, la separación entre las piezas debe mantenerse lo más pequeña posible. Cuanto mayor sea la separación, menor será la resistencia de la unión.
- Durante la soldadura por puntos, las bridas de chapa que van a unirse deben colocarse lo más juntas posible, sin huecos.
Cuanto mayor sea el hueco, menor será la resistencia de la unión.
Distancia mínima entre puntos de soldadura: 25 mm.
5. Tratamiento posterior de las uniones soldadas:
- Al esmerilar un cordón de soldadura, no adelgace el material base junto al cordón.
- Tras la unión, limpie todos los cordones y puntos de soldadura con un cepillo de alambre de acero inoxidable.
- Retire la pintura quemada con un cepillo de alambre de acero inoxidable.
- Todas las uniones soldadas selladas con masilla de carrocería en su estado original deben imprimarse y volver a sellarse a fondo tras la reparación. Sustituya las capas antirresonantes dañadas o retiradas.
Trabajo con espuma de cavidades PU de 2 componentes
Propiedades de la espuma para cavidades:
- Espuma de poliuretano de 2 componentes, sin disolventes.
- Excelente capacidad de fluencia, que permite sellar completamente las cavidades.
- Buena resistencia, que evita el deslizamiento en las cavidades.
- Baja absorción de agua, que evita la corrosión.
- Ideal para su uso como masilla aislante y sellante
Información sobre peligros/riesgos:
- Evite el contacto con los ojos y la piel.
Use gafas de protección, guantes de protección resistentes a disolventes y ropa de protección.
- No inhale.
Aplique únicamente en locales bien ventilados.
- Vacíe completamente el bote abierto después de su uso.
- Las cantidades restantes que no se utilizan pueden hacer que el bote explote por una reacción química (acumulación de calor).
Como alternativa, enfríe el bote que contiene la cantidad restante sin extraer durante varias horas en agua fría. - No coma, beba ni fume durante esta operación.
- Mantenga las fuentes de calor y de ignición bien alejadas.
- Lea la información del fabricante sobre peligros/riesgos (impresa en el bote) antes de la aplicación.
Instrucciones de aplicación:
- Fecha de caducidad en el bote.
No utilice el bote de espuma en aerosol después de la fecha de caducidad indicada en el bote. Pasada la fecha de caducidad, las propiedades de la espuma para cavidades no cumplirán los requisitos del Grupo BMW.
- El sellado de cavidades de la zona de reparación es posible después de un tiempo de secado al aire de 1 hora.
- La superficie de apoyo debe estar limpia y libre de polvo, grasa, aceite y agente decapante.
- Temperatura de aplicación de al menos 15 °C. Óptimamente 20 °C.
- Retire la espuma PU fresca no endurecida con el limpiador adhesivo 208.
Referencia de compra: BMW Parts Service.
La espuma PU endurecida solo puede retirarse por medios mecánicos (máquina).
- El exceso de espuma PU endurecida puede eliminarse como residuo no peligroso.
Los botes que no están completamente vacíos y sin usar cuya fecha de caducidad ha vencido se consideran residuos peligrosos.
Cumpla la normativa de eliminación de residuos vigente en cada país.
- Respete las instrucciones de aplicación del fabricante (impresas en el bote).
- El fraguado tarda aprox. 30 minutos. Después es posible el mecanizado (p. ej., taladrado, corte, etc.).
Equipamiento del taller (vehículos BMW y MINI)
Requisitos mínimos de equipamiento del taller para garantizar la ejecución correcta y profesional de las reparaciones de carrocería: Deben utilizarse las herramientas indicadas a continuación.
Fase de reparación 1:
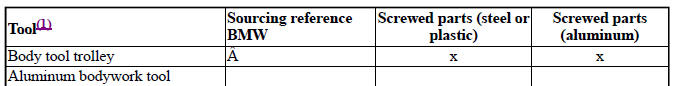
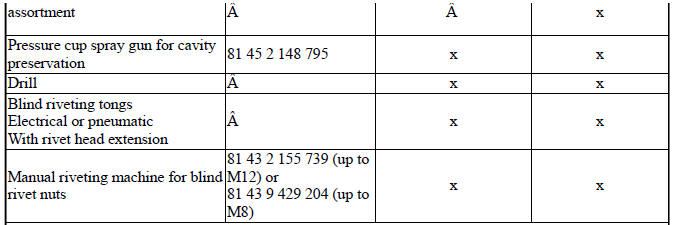
(1) Referencia de compra: Catálogo de equipamiento de taller BMW
Fase de reparación 2:
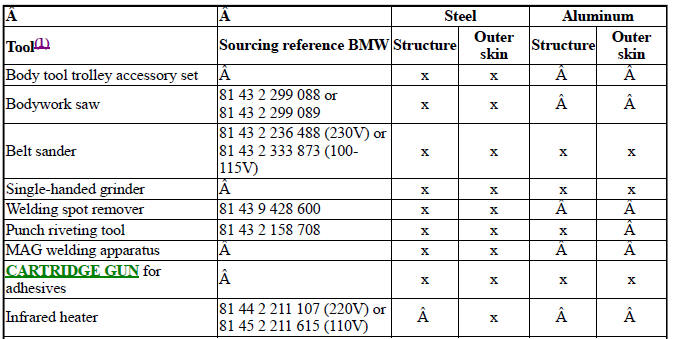
(1) Referencia de compra: Catálogo de equipamiento de taller BMW
Además, se requieren las herramientas de la fase de reparación 1.
Fase de reparación 3:
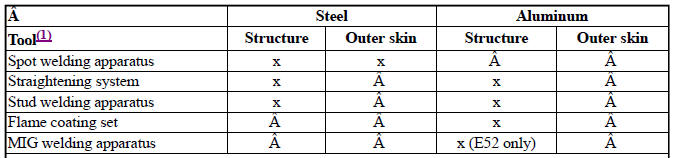
Además, se requieren las herramientas de las fases de reparación 1 y 2.
IMPORTANTE: En los vehículos del año modelo 2001, se utilizan aceros de alta y muy alta resistencia en determinadas zonas. Es imprescindible comprobar que el equipo de soldadura por puntos utilizado cumple los requisitos técnicos de los juegos de soldadura recomendados actualmente. El uso de equipos técnicamente obsoletos puede tener graves consecuencias para la estructura del vehículo (p. ej., en caso de colisión). En última instancia, esto puede dar lugar a riesgos de seguridad y de responsabilidad por producto que no se pueden calcular.Uso y restricciones:
Definición de la recomendación:
Según la información más reciente, todos los juegos de soldadura por puntos actualmente recomendados cumplen los requisitos relativos a una soldadura fiable de los vehículos actuales y futuros del Grupo BMW. Una unidad de soldadura por puntos perderá su recomendación en cuanto las pruebas con materiales y combinaciones de materiales previstos para futuros vehículos del Grupo BMW arrojen resultados negativos (véase la tabla del Grupo 1). Todas las aplicaciones anteriores a la retirada de la recomendación seguirán siendo válidas.
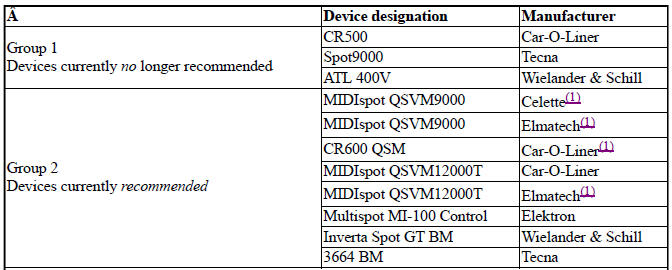
(1) ya no se fabrica
Opciones de aplicación y restricciones de los dispositivos anteriores.
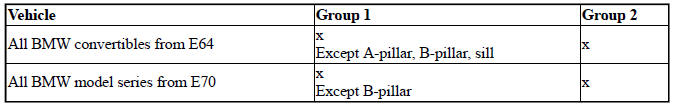
Todos los vehículos BMW y MINI no mencionados pueden repararse con el equipo de los Grupos 1 y 2.
Pon a prueba tus conocimientos
Un test rápido sobre el BMW X3: cada respuesta trae una explicación y un enlace a la página del manual.