Instructions de réparation de carrosserie
- Contenu de la caisse, généralités
- Rivet aveugle
- Collage sur surfaces peintes/apprêtées
- Collage acier sur acier
- Liste de contrôle pour siège avant
- Protection anticorrosion
- Vis CEM
- Cotes de contrôle de l'alignement de la structure, caisse
- Cotes d'interstice, caisse
- Consignes générales relatives à la peinture
- Consignes générales pour le marquage avec films adhésifs
- Ponçage des composants en aluminium
- Ponçage des pièces en acier
- Manipulation des airbags et des systèmes de retenue
- Manipulation de l'installation électrique et de l'électronique
- Informations sur les dangers
- Informations sur les mastics métalliques
- Informations sur l'utilisation des produits de nettoyage et des peintures (équipement de protection individuelle)
- Informations sur la protection du véhicule
- Solution de montage pour écrou-rivet à tige droite/hexagonal
- Pose d'une obturation de cavité avec mousse PU bi-composant
- Pose d'une obturation de cavité (expansée)
- Pose d'une obturation de cavité (non expansée)
- Science des matériaux
- Remarques pour la réparation des jantes en aluminium
- Remarques sur l'adhésif K1
- Remarques sur l'adhésif K2
- Remarques sur l'adhésif K3
- Remarques sur l'adhésif K4
- Remarques sur l'adhésif K5
- Remarques sur l'adhésif K6
- Remarques sur la manipulation du nettoyeur haute pression
- Remarques sur la réparation des filetages
- Remarques sur le tuyau d'évacuation d'eau du toit ouvrant/relevable
- Remarques sur l'utilisation des radiateurs infrarouges à température contrôlée
- Ouverture des assemblages collés
- Ouverture des assemblages rivetés
- Ouverture des assemblages soudés
- Vue d'ensemble des pistolets pour cartouches d'adhésif
- Position des pièces profilées pour l'obturation de cavités
- Rivets poinçonnés
- Norme de qualité
- Plaque de renfort (collée)
- Plaque de renfort avec goujon (collée)
- Désassemblage des sertissages collés
- Méthodes de réparation, étapes de réparation 1
- Solution de réparation pour écrou-rivet à tige droite/hexagonal
- Techniques de réparation, étape de réparation 2
- Techniques de réparation, étape de réparation 3
- Réparation des clips pour bandeau de toit
- Réparation des projecteurs
- Réparation des composants en plastique
- Normes des pièces de rechange
- Remplacement des rivets aveugles
- Sécurité au travail
- Consignes de sécurité pour les travaux sur les véhicules équipés de la fonction d'arrêt-démarrage automatique du moteur (MSA)
- Consignes de sécurité pour la manipulation des aimants
- Détermination de la découpe de séparation à l'aide d'un gabarit
- Soudage fort des composants en acier
- Collage des composants en acier par soudage par points
- Pistolet de pulvérisation pour produit d'étanchéité de cavités
- Marquage du numéro d'identification du véhicule (unité de poinçonnage à aiguilles)
- Redressage des composants en aluminium sur la carrosserie extérieure
- Redressage des composants en aluminium dans la structure
- Redressage des composants en acier dans la structure
- Redressage des composants en acier sur la carrosserie extérieure
- Retouche des dommages de peinture
- Utilisation des matériaux pour la carrosserie extérieure
- Numéro d'identification du véhicule, généralités
- Soudage d'une plaque de renfort (tôle d'acier)
- Soudage des composants en acier
- Travail avec la mousse polyuréthane bi-composant pour cavités
- Équipement d'atelier (véhicules BMW et MINI)
Contenu de la caisse, généralités
Avant de commencer les travaux de réparation
- BMW i
Contrôle de la carrosserie pour détecter les dommages (par ex. après un accident)
Remarques générales
- Norme de qualité .
- ÉQUIPEMENT D'ATELIER
Consignes de sécurité
- SÉCURITÉ AU TRAVAIL
- Informations sur LA PROTECTION DU VÉHICULE
- INFORMATIONS SUR LES DANGERS
Matériau/pièce neuve
- SCIENCE DES MATÉRIAUX
- CONSOMMABLES
- UTILISATION DES MATÉRIAUX dans la carrosserie extérieure
Manipulation des composants
- INSTALLATION ÉLECTRIQUE, électronique et fibres optiques
- DOMMAGES DUS AUX INONDATIONS
- Sécurité passive.
- TRAIN ROULANT, SUSPENSION ET DIRECTION
- Toit rigide escamotable
- Véhicules à motorisation hybride/électrique
- SIÈGES/CEINTURES DE SÉCURITÉ
- RÉPARATION DES JANTES
- RÉPARATION DES PHARES
Cotes de carrosserie
- COTES DU CADRE
- JEUX ENTRE PIÈCES
Étanchéité des cavités
- Montage des pièces profilées .
- POSITION DES PIÈCES PROFILÉES
Numéro d'identification du véhicule
- NUMÉRO D'IDENTIFICATION DU VÉHICULE (VIN) GÉNÉRAL
- SAISIR LE NUMÉRO D'IDENTIFICATION DU VÉHICULE
Méthode de réparation
- ÉTAPE DE RÉPARATION 1A
BMW/MINI/BMW i
- Remplacement des composants vissés
- ÉTAPE DE RÉPARATION 1B
BMW/MINI/BMW i
- Réparations de la peau extérieure
- ÉTAPE DE RÉPARATION 2
BMW/MINI
- Collage et rivetage
- Soudage au poste MAG
- sans banc de redressage
BMW i
- Réparations du module d'habitacle
- Réparations du module de propulsion
- sans banc de redressage
- ÉTAPE DE RÉPARATION 3
BMW/MINI
- Collage et rivetage
- Soudage par points
- avec banc de redressage
BMW i
- Réparations du module d'habitacle
- Réparations du module de propulsion
- avec banc de redressage
Protection anticorrosion
- INFORMATIONS GÉNÉRALES
Peinture
- INFORMATIONS GÉNÉRALES
- ÉTIQUETTES D'INFORMATION/D'AVERTISSEMENT
- Peinture par composant séparé et par zone
REMARQUES SUR LA TECHNIQUE DE RÉPARATION UTILISÉE DANS LE GROUPE PRINCIPAL 41
Deux techniques de réparation différentes sont utilisées en carrosserie.
Il s'agit du soudage et du collage/rivetage.
Si les instructions de réparation ne précisent pas de technique de réparation, il faut toujours utiliser le soudage.
La technique de réparation par collage/rivetage est toujours décrite en détail dans les instructions de réparation.
Les normes de qualité doivent être respectées.
Rivet aveugle
1.0 Outils et équipements recommandés
- Pince à riveter les rivets aveugles
- Rallonge de tête de rivet
Pose des rivets aveugles :
- Voir les instructions de réparation pour la dimension du rivet.
- Positionner les trous pour les rivets aveugles conformément aux indications des instructions de réparation. Si nécessaire, reporter la position des rivets aveugles sur la pièce neuve.
- Percer des trous dont le diamètre dépasse le diamètre extérieur du rivet aveugle (exemple Ø 4.2 mm pour un rivet aveugle de 4 mm et Ø 6.8 mm pour un rivet de 6.5 mm).
- Le bord du trou doit être uniforme des deux côtés. Si nécessaire, poncer et égaliser les surfaces (par ex. bords des assemblages par poinçonnage-rivetage). Ébavurer les trous.
- APPLIQUER L'ADHÉSIF.
- Insérer le rivet aveugle. Si nécessaire, retirer l'adhésif qui a débordé.
Positionner la pince à riveter verticalement. Utiliser une rallonge de tête de rivet si l'accessibilité est difficile.
- Riveter le rivet aveugle avec la pince. Entre-temps, nettoyer la tête du rivet si elle est souillée d'adhésif. Risque d'endommager la tête du rivet par l'adhésif qui pénètre.
- Sceller le rivet aveugle avec SEALANT D1 (risque de corrosion).
- Sceller les cavités après des travaux de peinture sur le véhicule avec CAVITY PRESERVATION (risque de corrosion).
Collage sur surfaces peintes/apprêtées
IMPORTANT : Ces instructions de réparation s'appliquent uniquement aux composants de la peau extérieure et non aux éléments structurels. Il s'agit notamment du toit extérieur, du becquet arrière, des panneaux latéraux arrière et des composants du plancher du coffre. Suivre les instructions de réparation spécifiques au véhicule. Seule la méthode de réparation décrite doit être utilisée ! Respecter les consignes de sécurité.Sommaire des rubriques :
- Équipement
- Date de péremption des consommables
- Préparation de la surface
- Couche d'accrochage
- Temps de durcissement
- Traitement ultérieur
- Élimination de l'adhésif
1.0 Équipement
- AGENT NETTOYANT R1
- ADHÉSIF K5
- PISTOLET POUR CARTOUCHE
2.0 Date de péremption des consommables :
- La cartouche de colle porte une date.
- Ne pas utiliser l'adhésif après cette date.
3.0 Préparation de la surface :
3.1 Préparation de la surface sur le véhicule (état de série) :
- Réaliser une surface de collage plane (par ex. meulage).
- Ne pas poncer les surfaces de collage apprêtées.
Si la surface de collage est peinte en couleur carrosserie, la peinture doit être entièrement poncée.
- Si nécessaire, prénettoyer les surfaces de collage avec le dissolvant de cire de protection des cavités.
Nettoyer les surfaces de collage avec l'agent nettoyant R1.
- Laisser sécher les surfaces nettoyées pendant env. 5 min.
Les surfaces de collage doivent être parfaitement sèches.
3.2 Préparation de la surface sur le véhicule (remplacement d'un composant collé) :
- Éliminer complètement les résidus d'adhésif du véhicule. Retirer si nécessaire toutes les anciennes tôles de renfort (par ex. panneau latéral arrière).
- Ne pas appliquer d'apprêt dans la zone des surfaces de collage ! L'adhésif n'adhère pas suffisamment à l'apprêt.
Si un apprêtage est nécessaire après les travaux de redressage, recouvrir les surfaces de collage.
- Si nécessaire, prénettoyer les surfaces de collage avec le dissolvant de cire de protection des cavités.
Nettoyer les surfaces de collage avec l'agent nettoyant R1.
- Laisser sécher les surfaces nettoyées pendant env. 5 min.
Les surfaces de collage doivent être parfaitement sèches.
3.3 Préparation de la surface sur la pièce neuve :
- Ne pas retirer l'apprêt de la pièce neuve.
Ne pas meuler/poncer les surfaces de collage.
- Nettoyer les surfaces de collage avec l'agent nettoyant R1.
- Laisser sécher les surfaces nettoyées pendant env. 5 min.
Les surfaces de collage doivent être parfaitement sèches.
4.0 Application de l'adhésif :
- Température de mise en œuvre de la cartouche de colle : 18 °C à 30 °C.
- Température de la pièce (véhicule et pièces neuves) d'au moins 15 °C.
- Ne pas utiliser de pistolet à cartouche pneumatique.
- Insérer la cartouche de colle dans le pistolet, retirer le capuchon et laisser sortir les deux composants de l'adhésif. Faire sortir les composants de l'adhésif uniformément et fixer la canule de mélange.
- Laisser sortir env. 10 cm d'adhésif mélangé, puis appliquer d'abord l'adhésif mélangé sur un côté de la surface de collage.
- Après application de l'adhésif, vérifier qu'aucun composant de l'adhésif n'est ressorti à l'arrière de la cartouche de colle. Si oui, interrompre le collage. Nettoyer la pièce neuve. Utiliser une nouvelle cartouche de colle.
- Temps d'utilisation de l'adhésif mélangé : env. 2 h. Un changement de canule de mélange n'est nécessaire que si aucune matière n'a traversé la canule pendant 30 min.
- Assembler les composants et les fixer en position.
- Éliminer l'excédent d'adhésif.
5.0 Temps de durcissement :
- Ne pas déplacer le véhicule avant que l'adhésif ait durci.
Contrôler le degré de durcissement de l'adhésif à l'ongle.
Si l'ongle ne peut plus marquer l'adhésif, le véhicule peut être déplacé (sans utiliser le moteur) pour les opérations ultérieures (par ex. peinture).
- La résistance du véhicule pour une utilisation en conduite est atteinte après : 48 h à une température de pièce d'au moins 15 °C (correspond à env. 18 °C de température ambiante).
Ou 1 h en cabine de peinture (température de cabine 80 °C / température de la pièce 60 °C).
- En cas d'utilisation de radiateurs infrarouges, veiller à ce que la température de la pièce ne dépasse pas 85 °C.
Des températures trop élevées détruisent l'adhésif.
- Éliminer immédiatement les salissures causées par les résidus d'adhésif.
L'adhésif durci ne peut être enlevé que mécaniquement.
6.0 Traitement ultérieur :
- Refaire l'étanchéité des zones qui sont protégées par cire de cavité en série.
7.0 Élimination de l'adhésif :
- L'adhésif durci est éliminé comme déchet ordinaire.
- Les cartouches de colle vides sont éliminées comme déchets ordinaires.
- Les adhésifs non durcis, ainsi que les mélanges d'adhésif et de solvant et similaires, doivent être éliminés comme déchets dangereux.
Ces prescriptions s'appliquent à la République fédérale d'Allemagne.
Pour les autres pays, respecter les réglementations nationales en vigueur (éventuellement différentes).
Collage acier sur acier
IMPORTANT : Ces instructions de réparation s'appliquent aux éléments structurels. Ces éléments comprennent les supports de moteur, les montants A, les montants B, etc. Suivre les instructions de réparation spécifiques au véhicule. Utiliser uniquement les procédures de réparation décrites. Respecter les consignes de sécurité. INFORMATIONS SUR LES DANGERS !Sommaire des rubriques :
- Équipement
- Préparation de la surface
- Couche d'accrochage
- Temps de durcissement
- Traitement ultérieur
1.0 Équipement
- Papier abrasif
- AGENT NETTOYANT R1
- ADHÉSIF K1
- PISTOLET POUR CARTOUCHE
2.0 Préparation de la surface :
- Pour une meilleure adhérence, éliminer le film d'oxydation et la peinture des zones de collage avec une brosse métallique en acier inoxydable ou un papier abrasif spécial.
- Nettoyer les surfaces de collage avec l'agent nettoyant R1.
- Laisser sécher les surfaces nettoyées pendant env. 5 minutes.
- Les surfaces de collage doivent être parfaitement sèches.
3.0 Application de l'adhésif :
- Température de mise en œuvre de la cartouche de colle : 18 °C - 30 °C.
- Température de la pièce (véhicule et pièces neuves) : min. 15 °C.
- Après application de l'adhésif, vérifier qu'aucun composant de l'adhésif n'est ressorti à l'arrière de la cartouche de colle. Si oui, interrompre le collage. Nettoyer la pièce neuve. Utiliser une nouvelle cartouche de colle.
- Assembler les composants et les fixer en position.
- Éliminer l'excédent d'adhésif. Ne pas utiliser d'agents nettoyants à base de solvant.
4.0 Temps de durcissement :
- Se reporter aux REMARQUES CONCERNANT L'ADHÉSIF K1
5.0 Traitement ultérieur des surfaces de collage :
- Protéger la zone de réparation avec un produit de protection des cavités.
Liste de contrôle pour siège avant
| Événement | Contrôle | Action | |
| Un ou plusieurs prétensionneurs de ceinture et/ou un ou plusieurs airbags latéraux ont-ils été déclenchés ? | Oui | Contrôle 1 (si monté) : Contrôler toutes les options de réglage des deux sièges avant. Sur toute la plage de réglage de toutes les options de réglage du siège, il ne doit y avoir aucun mouvement raide, aucun coincement ni aucun autre défaut de fonctionnement ou bruit. Contrôler que les appuie-têtes ne sont pas endommagés. Contrôler que l'appuie-tête à déclenchement automatique ne s'est pas activé. Uniquement modèle 2 portes : Contrôler le verrouillage dossier. Le dossier doit se déverrouiller et se verrouiller facilement, sans effort physique important. |
Si les composants sont conformes aux contrôles 1 et 2, remplacer uniquement le prétensionneur de ceinture ou l'airbag latéral déclenché. Dans le cas contraire, remplacer les pièces défectueuses sur le siège/la caisse. Remplacer le prétensionneur de ceinture, la ceinture de sécurité et, si nécessaire, l'airbag latéral. |
Contrôle 2 (si démonté) : Contrôler l'absence de déformation et de dommages sur les composants suivants :
Contrôler l'absence de dommages ou de déformations visibles. |
|||
| Non | Contrôler toutes les options de réglage des appuie-têtes. Contrôler que l'appuie-tête à déclenchement automatique ne s'est pas activé. |
Remplacer les pièces défectueuses. | |
| Uniquement siège avec ceinture de sécurité intégrée : | |||
| Le voyant du verrouillage dossier s'allume-t-il lorsque le dossier est verrouillé, et également lorsque le dossier est secoué ? | Oui | Contrôler le microrupteur du verrouillage dossier et le remplacer si nécessaire. Contrôler les câbles électriques et les réparer si nécessaire. | Si le défaut persiste, remplacer la totalité du siège. |
| Non | Aucune autre action nécessaire. | Â | |
Protection anticorrosion
REMARQUE : Après les réparations, les travaux de protection anticorrosion commencent par le retrait correct de la protection du soubassement, de la couche antigravillonnage et du cordon d'étanchéité dans la zone de réparation. Les PRODUITS RECOMMANDÉS par BMW sont optimisés en matière de protection anticorrosion.1.0 Retrait et application du mastic d'étanchéité :
1.1 Retrait du mastic d'étanchéité :
IMPORTANT : Ne pas brûler le matériau PVC (mastic) avec un chalumeau ou un dispositif similaire, et ne pas chauffer à des températures supérieures à 180 °C. Cela générerait de l'acide chlorhydrique très corrosif et libérerait des vapeurs nocives. Le nouveau mastic n'adhère pas correctement au PVC brûlé, ce qui peut entraîner une propagation ultérieure de la rouille.Retirer le matériau PVC à l'aide d'une brosse rotative en acier, ou chauffer le PVC à 180 °C maximum à l'aide d'un pistolet à air chaud, puis le racler à l'aide d'une spatule.
Retirer le matériau PVC à l'aide d'une brosse rotative en acier, ou chauffer le PVC à 180 °C maximum à l'aide d'un pistolet à air chaud, puis le racler à l'aide d'une spatule.
1.2 Application du mastic d'étanchéité :
Apprêter et étancher immédiatement après les travaux de réparation tous les cordons de soudure qui étaient étanchés avec du mastic d'étanchéité dans leur état d'origine. Remplacer les couches antibruit endommagées ou retirées.
REMARQUE : Pistolet de pulvérisation nécessaire pour le mastic (numéro de commande 81 49 0 300 887).Étancher le rivet aveugle avec du MASTIC D'ÉTANCHÉITÉ (risque de corrosion).
2.0 Principes de la protection des cavités :
Appliquer la protection des cavités après toutes les réparations de carrosserie.
La protection finale des cavités est la partie la plus importante de toutes les mesures de protection anticorrosion.
Utiliser le spray de protection des cavités uniquement pour les petits travaux de redressage, lorsque les pièces concernées sont facilement accessibles. Utiliser le PISTOLET À GODET SOUS PRESSION pour toutes les autres réparations. L'agent de protection des cavités est disponible en différents conditionnements.
Utiliser les capteurs appropriés avec tubes pour les différentes zones de cavités.
IMPORTANT : Une protection des cavités incorrectement réalisée peut, en particulier dans le cas d'assemblages acier/aluminium, engendrer un risque de responsabilité produit et de sécurité non maîtrisable.La meilleure réparation ne vaut rien si les mesures de protection des cavités qui suivent ne sont pas réalisées avec soin.
2.1 Protection des cavités des pièces en acier :
Les nouvelles portes et les nouveaux capots doivent être étanchés avec l'agent de protection des cavités après peinture.
Les nouvelles tôles, cavités, cordons de soudure et plis formés par de nouvelles tôles doivent être étanchés avec l'agent de protection des cavités après peinture.
Les cavités concernées doivent être étanchées avec l'agent de protection des cavités après tous les travaux de redressage.
2.2 Protection des cavités des pièces en aluminium :
Les nouvelles portes, nouveaux capots et nouveaux panneaux latéraux en aluminium ne sont pas étanchés avec l'agent de protection des cavités.
Après tous les travaux de redressage sur les composants en aluminium, les cavités concernées doivent être étanchées avec l'agent de protection des cavités après peinture.
Après tous les travaux de soudage (uniquement E52) sur les composants en aluminium, les cavités concernées doivent être étanchées avec l'agent de protection des cavités après peinture.
Les cavités, cordons et plis formés à partir de nouvelles tôles ou de profilés extrudés doivent être étanchés avec l'agent de protection des cavités après peinture.
Vis CEM
(CEM = Compatibilité électromagnétique)
1. Objet :
- Les VIS CEM sont utilisées dans la méthode de réparation par collage/rivetage pour rétablir la liaison de masse.
- Elles assurent la fonction des assemblages soudés, qui garantissent la continuité de masse entre les différents composants.
- Les rivets aveugles ou les rivets à expansion utilisés lors de la réparation ne garantissent pas une liaison de masse permanente entre les différents composants !
- Les vis CEM garantissent la fiabilité de fonctionnement et la sécurité des composants électriques/électroniques après les réparations !
2. Procédure, face avant en aluminium :
- Chaque assemblage soudé ouvert doit être remplacé par au moins 2 vis CEM.
- Positionner les 2 vis sur la bride où le cordon de soudure a été séparé. En cas de remplacement partiel, positionner les vis dans la zone de recouvrement des composants.
- Lors des réparations avec remplacement partiel, le nombre de vis CEM décrit dans les instructions de réparation doit être monté.
- Percer des trous de 4,2 mm de diamètre et insérer les vis.
- Étancher les vis CEM avec un matériau d'étanchéité PU (risque de corrosion).
3. Procédure, caisse en acier :
- Monter le nombre de vis CEM décrit dans les instructions de réparation.
- Percer des trous de 4,2 mm de diamètre et insérer les vis.
- Étancher les vis CEM avec un matériau d'étanchéité PU (risque de corrosion).
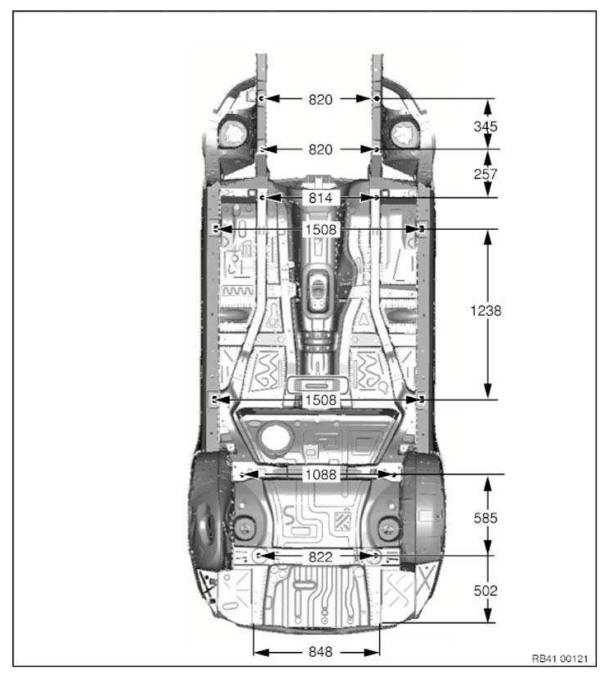
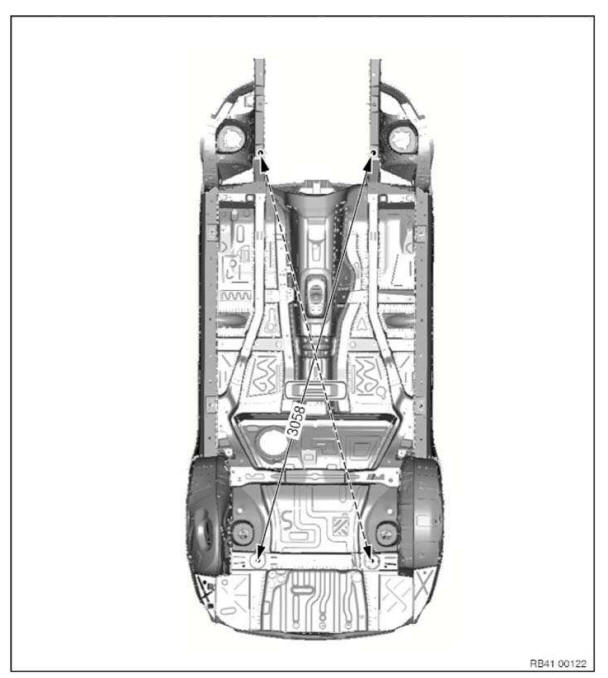
Cotes de contrôle de l'alignement de la structure, caisse
Cotes en mm.
Tolérances de mesure :
- ≤ 1000 mm ± 1,5 mm
- ≥ 1000 mm ± 2,5 mm
Les points de contrôle représentés servent à contrôler la caisse et l'ensemble des fixations.
Les cotes/mesures indiquées se rapportent au centre de l'alésage/de la vis.
Vue de dessous 1
Vue de dessous 2
Vue de dessus, face avant
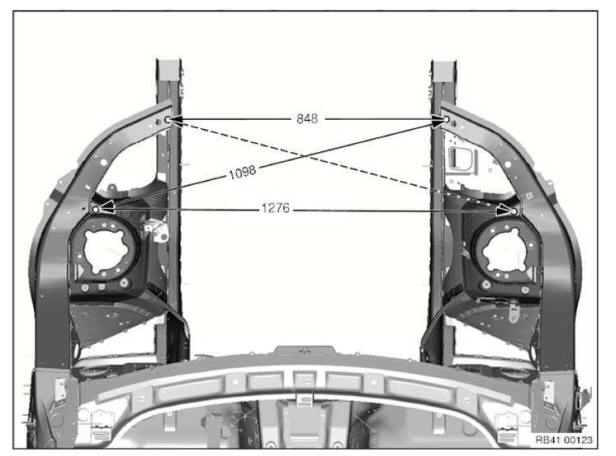
Les cotes indiquées se rapportent aux ensembles démontés.
Vue, montant B
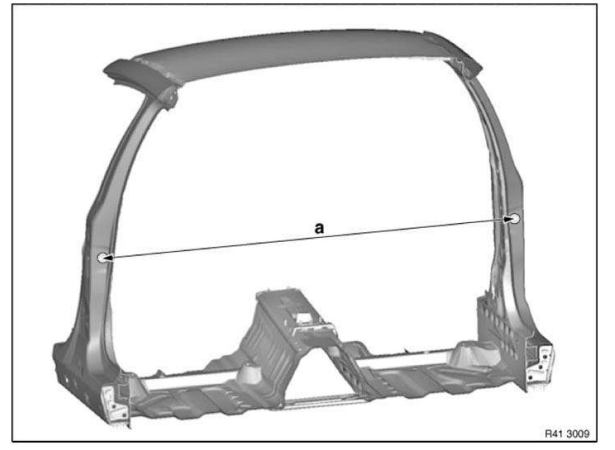
Mesure a = 1556 mm entre les points de fixation des arrêts de porte.
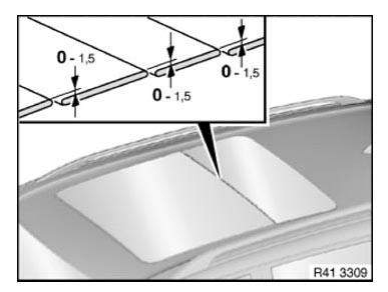
Cotes d'interstice, caisse
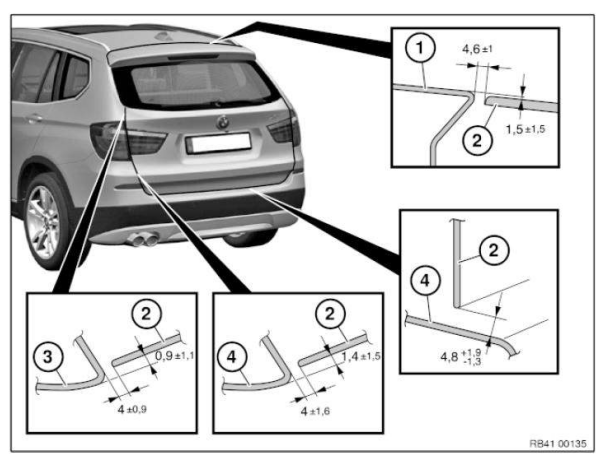
Les cotes indiquées dans ces informations s'appliquent à une température de l'objet de 20 °C. Le réglage vise à obtenir un jeu uniforme.
La symétrie des jeux entre les côtés gauche et droit du véhicule est prioritaire. Les jeux de portes ne doivent pas différer de plus de 1,0 mm entre le jeu de porte avant et arrière.Aucune cote d'interstice n'est indiquée pour les composants non réglables.
Cotes en mm
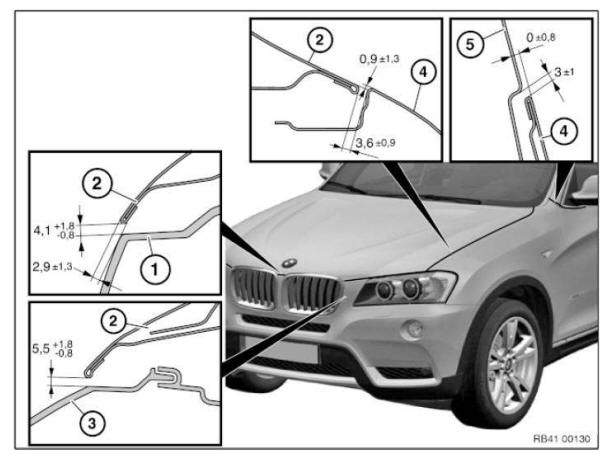
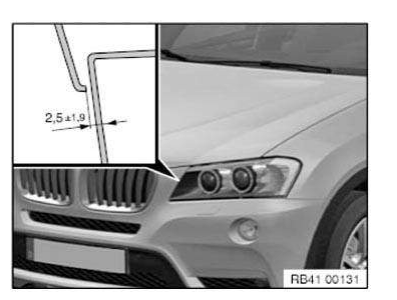
- Panneau, pare-chocs, avant
- Phare
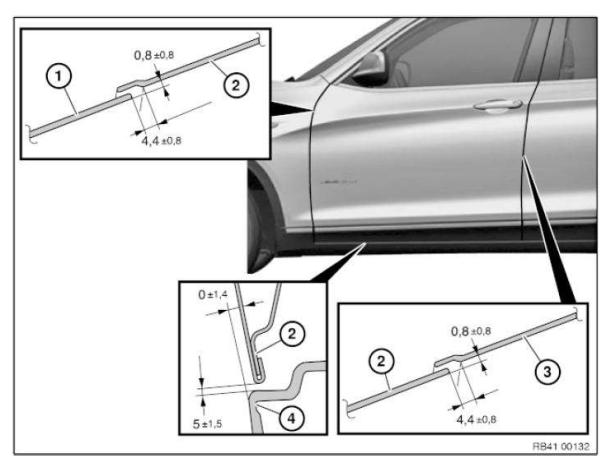
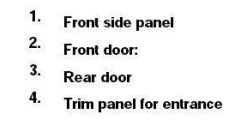
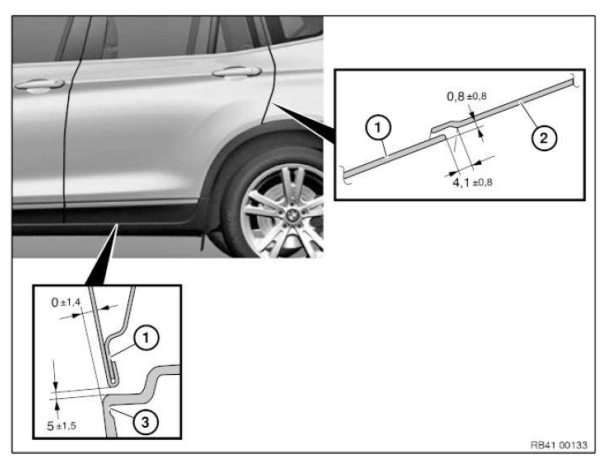
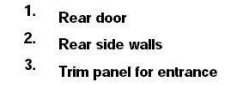
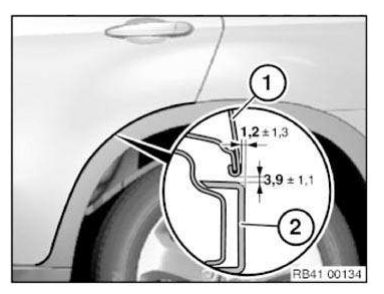
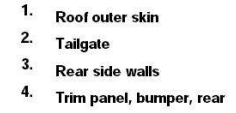
- Porte arrière
- Parois latérales arrière
Consignes générales relatives à la peinture
La zone marquée sert de valeur de référence pour la peinture. Cette zone peut différer de l'illustration pour des raisons techniques de peinture.
Les zones de retouche sont prises en compte.
Procédure spéciale pour les peintures mates : les peintures mates ne peuvent pas être retouchées, car la surface peinte ne peut pas être polie.
Consignes générales pour le marquage avec films adhésifs
En cas de réparation, les films adhésifs doivent être remplacés partiellement ou totalement. La procédure de base pour toutes les zones du véhicule est décrite ci-dessous.
Des instructions de réparation spécifiques au véhicule sont en outre disponibles.
1. Préparation : laver et sécher le véhicule. Si nécessaire, retravailler à l'air comprimé dans la zone des joints.
Nettoyer toute la surface du composant avec un nettoyant pour vitres (numéro de pièce BMW 83 12 0 396 775). Nettoyer également l'intérieur du composant dans les zones où les films adhésifs sont appliqués.
Effectuer les travaux de réparation uniquement avec les mains propres !
IMPORTANT : Les étiquettes ne peuvent être apposées sur des composants récemment peints qu'après un délai d'attente de 2 semaines. Le durcissement de la peinture n'est complet qu'à l'issue de ce délai.2. Procédure d'application des films : tous les films adhésifs du kit de réparation sont marqués de numéros. Préparer les films plastiques nécessaires avant le début des réparations.
Les gabarits fournis dans le kit de réparation facilitent l'orientation. Une ligne droite passant sur les différents composants est la priorité absolue.
Retirer les gabarits pour positionner les films adhésifs.
Ne jeter les gabarits qu'après l'achèvement de tous les travaux de réparation, car certains gabarits sont utilisés plusieurs fois.
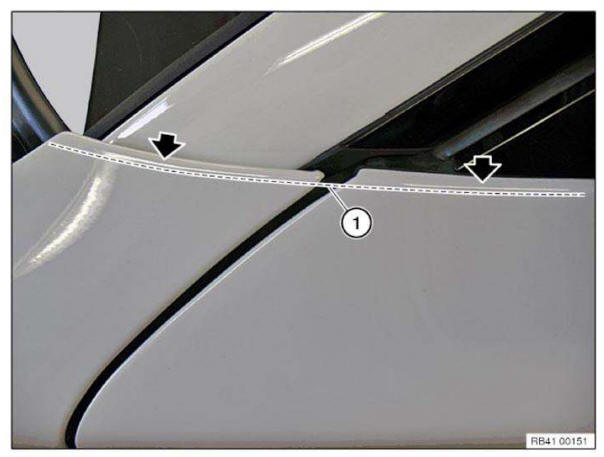
Les gabarits sont toujours appliqués le long du bord lumineux (1). Le bord lumineux correspond au reflet de la source lumineuse dans le rayon (voir flèche).
Aligner grossièrement le film adhésif à l'aide d'un gabarit.
Pour les grands films adhésifs, retirer les 20 premiers cm du film de protection et replier le bord.
Aligner et appuyer légèrement sur le film adhésif. Utiliser un seul doigt et non toute la main, afin d'éviter la formation de bulles d'air sous le film adhésif.
Retirer le reste du film de protection et presser le film adhésif de l'avant vers l'arrière et de l'intérieur vers l'extérieur.
En cas d'erreur lors de l'application du film adhésif, celui-ci peut être retiré et repositionné plusieurs fois. Lorsqu'aucune autre correction n'est nécessaire, utiliser une raclette pour presser fermement le film adhésif de l'intérieur vers l'extérieur.
Rabattre les extrémités dépassantes du film adhésif autour du bord du composant et appuyer fermement.
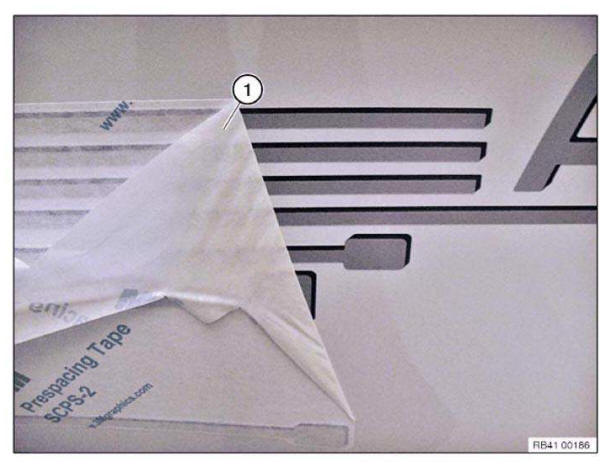
Retirer délicatement le film support (1) selon un angle aigu.
Ponçage des composants en aluminium
1.0 Outils et équipements recommandés
Travaux de ponçage sur la carrosserie extérieure :
- Pour effectuer les travaux de ponçage à la main ou à la machine, vous devez utiliser les outils et équipements recommandés.
L'aire de travail peut être nettoyée avec les systèmes d'aspiration classiques (faible concentration de poussière).
Travaux de ponçage sur la structure (sauf Z8) :
- Pour effectuer les travaux de ponçage à la main ou à la machine, vous devez utiliser les outils et équipements recommandés.
L'aire de travail peut être nettoyée avec les systèmes d'aspiration classiques (faible concentration de poussière).
Structure Spaceframe Z 8 :
- Pour effectuer le ponçage mécanique de la structure, vous devez utiliser l'appareil recommandé équipé d'un dispositif d'aspiration des poussières de ponçage.
L'aire de travail doit être nettoyée avec le système d'aspiration antidéflagrant recommandé.
Forte concentration de poussière, risque d'explosion !
2.0 Ponçage de la carrosserie extérieure et de la structure
N'utiliser aucun abrasif (disques à meuler, papier, etc.) contenant du fer (risque de corrosion).
Toujours remplacer les abrasifs ayant déjà servi à traiter de l'acier (risque de corrosion).
Utiliser uniquement des brosses métalliques en acier inoxydable (risque de corrosion).
Réduire la vitesse des meuleuses. Des vitesses excessives provoquent un effet de bourrage.
Ne pas utiliser de grains abrasifs grossiers (uniquement ≥ 80).
Ne pas creuser d'encoches dans le matériau (risque de fissuration).
Ne pas amincir le matériau par ponçage.
Ponçage des pièces en acier
1.0 Outils et équipements recommandés
- Des outils sont recommandés pour les travaux de ponçage manuel.
- Des machines/équipements sont recommandés pour les travaux de ponçage mécanique.
2.0 Ponçage de la coque extérieure et de la structure
Toujours remplacer les abrasifs ayant déjà servi à traiter de l'aluminium (risque de corrosion).
Ne pas amincir le matériau par ponçage.
Manipulation des airbags et des systèmes de retenue
1.0 Airbags et systèmes de retenue
- Pour les véhicules équipés d'airbags et de systèmes de retenue, respecter les CONSIGNES DE SÉCURITÉ correspondantes.
- Lors des travaux de redressage de la carrosserie, il existe un risque de déclenchement accidentel des airbags lorsque la batterie est raccordée.
En raison de ce risque, le câble de masse de la batterie doit être DÉBRANCHÉ avant tous les travaux de réparation sur la carrosserie.
MANIPULATION DES COMPOSANTS APRÈS UN DOMMAGE DÛ À UNE INONDATION
Des dommages dus à une inondation peuvent survenir si la profondeur maximale admissible de gué du véhicule est dépassée. La pénétration d'eau peut endommager le moteur (coup d'eau) ou des composants.
Comme des particules de saleté pénètrent généralement dans les composants avec l'eau (par ex. démarreur, faisceau de câbles), les composants doivent être soigneusement contrôlés.
L'humidité résiduelle dans les composants provoque de la corrosion (augmentation de la résistance de contact dans le composant), ce qui peut entraîner une défaillance ultérieure du composant.
Si une pénétration d'eau dans les composants électriques ne peut pas être exclue, il est recommandé de remplacer le composant afin de garantir son bon fonctionnement pendant toute la durée de vie du véhicule.
Manipulation de l'installation électrique et de l'électronique
1.0 Batterie
- Risque d'explosion à proximité de la batterie lors des travaux de soudage et de ponçage. La batterie doit être DÉPOSÉE.
2.0 Calculateurs
- Les calculateurs présentant des dommages mécaniques visibles et/ou des dommages électriques causés par un accident doivent être remplacés.
- Les risques suivants existent lorsque la batterie est raccordée :
- Dommages aux calculateurs résultant de travaux de soudage sur la carrosserie ou d'un court-circuit de ligne.
- Déclenchement accidentel des airbags lors des travaux de redressage de la carrosserie.
En raison de ces risques, le câble de masse doit être DÉBRANCHÉ avant tous les travaux de réparation.
- Les calculateurs sont conçus pour une température de 65 °C. Les températures dans une cabine de peinture ne posent aucun problème. Si un véhicule se trouve dans la cabine à une température affichée de 80 °C, la température réelle du véhicule est ≤ 60 °C (température de l'objet).
- Protéger les calculateurs contre l'influence de la chaleur >65 °C (par ex. lors des travaux de soudage et de séchage avec des rayons infrarouges ou des souffleurs d'air chaud).
3.0 Câbles électriques et faisceaux de câbles
- Protéger les câbles électriques et les faisceaux de câbles contre les dommages (par ex. lors des travaux de redressage et de ponçage).
- Protéger les câbles électriques et les faisceaux de câbles contre l'influence de la chaleur >65 °C (par ex. lors des travaux de soudage et de séchage avec des rayons infrarouges ou des souffleurs d'air chaud).
- Ne pas plier les câbles électriques.
4.0 Fibres optiques
- Respecter les consignes de manipulation des FIBRES OPTIQUES.
Informations sur les dangers
1. Aluminium
| Dangers/effets | Mesures/réglementations |
| Étapes de réparation 1 et 2 : pas de dangers/effets | aucun |
Étape de réparation 3 : (soudage - uniquement E52)
|
|
|
|
2. Carbone
| Dangers/effets | Mesures/réglementations |
| Étape de réparation 1 : pas de dangers/effets | aucun |
Étapes de réparation 2 et 3 :
|
|
|
|
Informations sur les mastics métalliques
IMPORTANT : Lire les informations suivantes avant de commencer à appliquer le mastic métallique ! Réglementations nationales de sécurité et de sécurité au travail ; fiche de données de sécurité du fabricant ; instructions de mise en œuvre figurant sur l'emballage.Stockage : au sec, entre 15 °C et 25 °C.
Durée de conservation : l'emballage porte une date.
Ne pas utiliser la résine métallique après cette date.
Prétraitement de surface : poncer la surface jusqu'à obtenir un aspect métallique brillant. La surface doit être propre, sèche et exempte de graisse.
Nettoyer la surface avec un produit nettoyant R1 et laisser s'évaporer pendant 2 à 3 minutes.
Mise en œuvre : la température de travail de la résine métallique doit être d'au moins 18 °C.
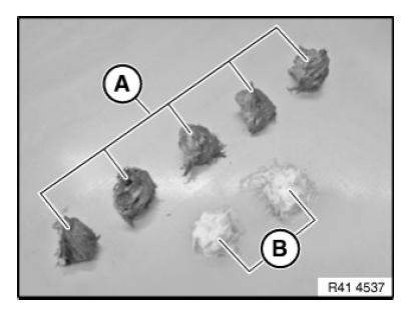
- Résine métallique
- Durcisseur
Mélanger la résine métallique dans le rapport de 5:2. Mélanger soigneusement les composants, sans bulles d'air.
IMPORTANT : Ne pas mélanger les composants. Risque de bulles d'air dans le mastic métallique !Le temps de travail de la résine métallique est d'env. 45 minutes.
Application de la résine : appliquer une pression pour étaler une fine couche de résine métallique. Enduire soigneusement tous les bords et interstices de résine.
Remplir ensuite entièrement l'interstice avec la résine. Appliquer la résine avec un surplus d'environ 30 % car elle rétrécit nettement pendant le durcissement. Une seconde application de résine métallique n'est pas possible en raison de la mauvaise adhérence.
IMPORTANT : Utiliser une spatule étroite pour combler les interstices. Appliquer le mastic d'un seul geste si possible. Risque de formation de pores dans les joints !Aucune restriction concernant l'épaisseur de couche.
Temps de durcissement : la résine métallique doit être durcie à l'aide d'un radiateur infrarouge à ondes courtes.
- 10 minutes à 50 °C - prédurcissement (éviter la formation de bulles/cloques et de pores)
- 10 minutes à 75 °C - 1re étape de durcissement
- 10 minutes à 85 °C - 2e étape de durcissement (éviter le retrait du matériau)
Post-traitement
AVERTISSEMENT : Lors du ponçage, porter un masque anti-poussière fin avec filtre à particules P2-P3 !Après refroidissement, la résine métallique peut être usinée.
Les pores et défauts qui apparaissent après le ponçage de la surface doivent être comblés avec un mastic polyester (système de couleurs BMW).
Procédure spéciale pour les pores : utiliser un foret Ø4.2mm. Tourner le foret à la main pour élargir les pores en forme de V. Remplir les cavités avec du mastic polyester.
Peinture : effectuer la peinture selon les spécifications du manuel de peinture.
IMPORTANT : Lors de l'utilisation de radiateurs infrarouges à régulation de température, des dommages peuvent survenir sur les collages, la peinture et les composants du véhicule pendant le séchage de l'enduit et du mastic. Les capteurs de température du radiateur infrarouge ne fonctionnent de manière fiable que sur les grandes surfaces planes. Sur les petites surfaces, comme les montants C ou les bas de caisse, seule une zone adjacente plus froide est souvent mesurée. Il en résulte des températures de surface réelles pouvant atteindre 130 °C, même si seulement 70 °C sont réglés sur le radiateur infrarouge. Lorsque les parois latérales arrière sont partiellement remplacées par collage et rivetage, ces températures élevées peuvent provoquer l'apparition d'un motif visible au niveau du joint. Remède : vérifier les températures de surface sur les petites surfaces de composants pendant le séchage à l'aide d'une sonde de température externe. Règle générale : les températures de surface ne doivent pas dépasser 85 °C.Élimination de la résine métallique : la résine métallique durcie est éliminée comme déchet ordinaire.
L'emballage vide est éliminé comme déchet ordinaire.
La résine métallique non durcie et les mélanges de résine métallique avec du solvant ou similaire doivent être éliminés comme déchets dangereux.
Ces prescriptions s'appliquent à la République fédérale d'Allemagne.
Pour les autres pays, respecter les réglementations nationales en vigueur (éventuellement différentes).
Informations sur l'utilisation des produits de nettoyage et des peintures (équipement de protection individuelle)
AVERTISSEMENT : l'utilisation de produits de nettoyage/peintures non conformes aux instructions peut provoquer des blessures graves ou des brûlures ! La manipulation de produits de nettoyage/peintures peut déclencher des réactions allergiques cutanées et respiratoires ! IMPORTANT : respecter les instructions suivantes : stocker les produits de nettoyage/peintures uniquement dans une armoire sécurisée. Tenir les produits de nettoyage/peintures à l'écart des flammes nues et autres sources d'inflammation. Protéger les produits de nettoyage/peintures des températures élevées et du rayonnement direct du soleil. Toujours avoir à portée de main un bain oculaire ; changer l'eau régulièrement (une fois par mois). IMPORTANT : respecter les instructions suivantes avant utilisation : instructions du fabricant (sur le récipient/l'emballage) ; avertissements de danger (sur le récipient/l'emballage) ; instructions du fabricant figurant dans la notice du produit ; fiche de données de sécurité du fabricant ; réglementations nationales en vigueur. IMPORTANT : respecter les instructions suivantes pendant l'utilisation : ne pas manger, boire ni fumer pendant le travail avec ces produits. Éviter tout contact direct avec la peau et les yeux. Porter un équipement de protection individuelle. S'assurer que tous les espaces clos sont bien ventilés ou aspirer directement les vapeurs. Changer immédiatement les vêtements de travail souillés de produit de nettoyage/peinture. Après le travail, se laver les mains et appliquer une crème protectrice pour la peau. IMPORTANT : respecter les avertissements de danger et porter un équipement de protection individuelle !Premiers secours :
- En cas de contact du produit avec les yeux, rincer immédiatement à l'eau courante pendant environ 10 à 15 minutes.
Consulter un ophtalmologiste.
- En cas de contact cutané et, le cas échéant, de réaction allergique cutanée, nettoyer immédiatement les zones touchées à l'eau savonneuse, puis appliquer une crème pour la peau sans silicone. Consulter un médecin.
- En cas d'ingestion d'un produit adhésif, rincer soigneusement la bouche/les parties de la bouche à l'eau courante. Boire 1 à 2 verres d'eau. Ne pas faire vomir. Consulter un médecin.
- Après inhalation de vapeurs, assurer un apport d'air frais suffisant. Rester calme, garder les voies respiratoires dégagées et appeler un médecin.
Recyclage : éliminer les produits de nettoyage/peintures de manière professionnelle ! Respecter les réglementations nationales/locales en matière d'élimination.
Informations sur la protection du véhicule
- Les pièces du véhicule situées dans la zone de réparation ou exposées à la chaleur, aux étincelles ou à la poussière doivent être déposées ou recouvertes.
ÉTIQUETTES D'INFORMATION/D'AVERTISSEMENT
Les étiquettes manquantes ou endommagées (par ex. pression des pneus) doivent être remplacées.
→ Vue d'ensemble de l'EMPLACEMENT DE MONTAGE
Solution de montage pour écrou-rivet à tige droite/hexagonal
Mesures de protection !
- Porter des lunettes de protection
- Porter des gants de protection
Écrou à river hexagonal/à tige droite (jusqu'au filetage 8) avec pistolet à riveter manuel ZS308
IMPORTANT : risque de dommages ! Le non-respect de ces instructions peut entraîner le glissement du foret et causer des dommages importants à la peinture.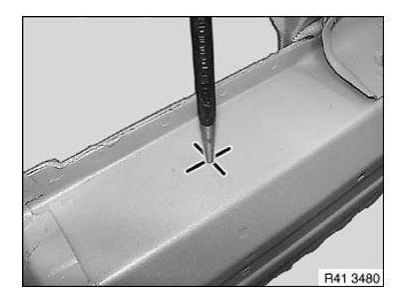
1. Repérer la position de l'alésage, puis marquer le composant au pointeau
IMPORTANT : si le diamètre de foret déterminé n'est pas respecté : le moletage de l'écrou à rivet à tige droite devient inefficace, le composant sera endommagé lors de la pose de l'écrou à rivet à tige droite.Détermination du foret approprié :
Selon le diamètre de la tige de l'écrou à river, le diamètre de foret immédiatement supérieur (par pas de 5/10) peut être utilisé.
Par ex., avec un diamètre de tige de 10,1 mm, le foret de 10,5 mm peut être utilisé. Le foret de 11,0 mm ne doit pas être utilisé.
2. Percer l'alésage avec le foret déterminé et ébavurer, pré-percer avec un foret plus petit si nécessaire
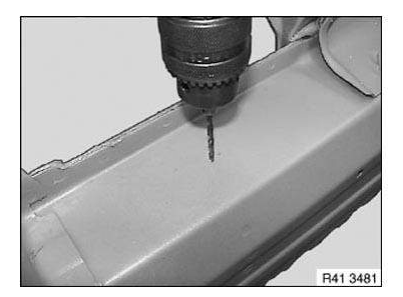
3. Nettoyer le composant, éliminer si nécessaire les dommages de la peinture
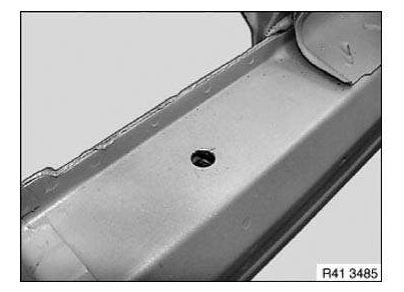
4. Protection des cavités
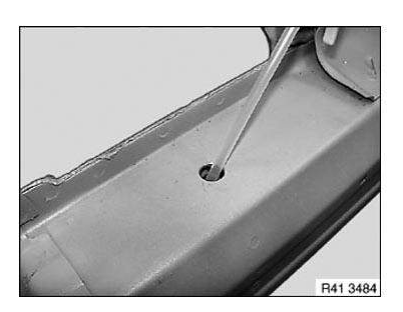
5. Poser l'écrou à river avec le pistolet à riveter manuel
REMARQUE : selon le fabricant, l'outil représenté convient jusqu'à un filetage M8.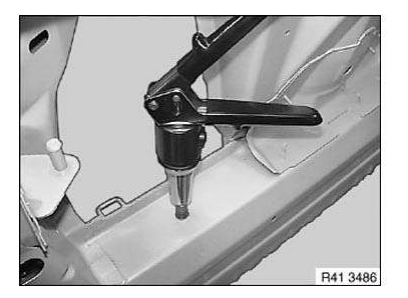
Écrou à river hexagonal/à tige droite (jusqu'au filetage M12) avec pistolet à riveter manuel MB512
IMPORTANT : suivre les instructions d'utilisation du fabricant. S'assurer que l'écrou à rivet hexagonal est correctement en contact avec le composant.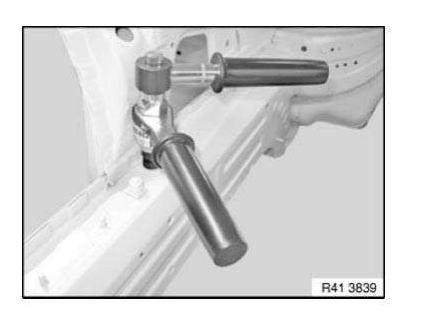
Poser l'écrou à river avec le pistolet à riveter manuel
REMARQUE : selon le fabricant, l'outil représenté convient jusqu'à un filetage M12.Pose d'une obturation de cavité avec mousse PU bi-composant
RÉFÉRENCE D'APPROVISIONNEMENT de la mousse de cavité HS1.
IMPORTANT : la mousse de cavité ne doit être utilisée pour l'obturation des cavités qu'aux endroits où une obturation des cavités est prévue en série !La réparation suivante consiste à remplacer une pièce profilée d'obturation de cavité par de la mousse de cavité.
Ce type d'obturation de cavité est utilisé aux endroits où les pièces profilées ne peuvent pas être utilisées pour les réparations.
C'est le cas lorsqu'une forte chaleur est générée (par ex. par soudage, brasage ou étamage) à proximité immédiate ou à l'endroit de l'obturation de cavité standard.
Il n'est pas possible d'installer ici des pièces profilées d'obturation de cavité en raison du risque d'incendie ! Pour remplacer des pièces profilées par de la mousse de cavité à d'autres endroits, adopter la procédure présentée ici et l'adapter aux proportions correspondantes.
Il faut s'assurer que l'obturation de cavité est entièrement réalisée.
REMARQUE : vérifier l'accessibilité de la buse de pulvérisation de la mousse de cavité jusqu'à la cavité concernée après la dépose des pièces défectueuses.Propriétés de la mousse de cavité HS1 :
- Mousse PU bi-composant, sans solvant.
- Excellente capacité d'écoulement, permettant une obturation complète des cavités.
- Bonne résistance, empêchant le glissement dans les cavités.
- Faible absorption d'eau, prévenant la corrosion.
- Idéale pour une utilisation comme produit d'isolation et d'étanchéité.
Informations sur les dangers/risques :
- Éviter tout contact avec les yeux et la peau.
Porter une protection oculaire, des gants de protection résistants aux solvants et des vêtements de protection.
- Ne pas inhaler.
Utiliser uniquement dans des locaux bien ventilés.
- Vider entièrement la bombe ouverte après utilisation.
- Les quantités résiduelles non utilisées peuvent faire exploser la bombe en raison d'une réaction chimique (accumulation de chaleur) !
- Sinon, refroidir pendant plusieurs heures dans de l'eau froide la bombe contenant la quantité résiduelle non évacuée.
- Ne pas manger, boire ni fumer pendant le travail avec ces produits.
- Tenir à l'écart les sources de chaleur et d'ignition.
- Lire les informations du fabricant sur les dangers/risques (imprimées sur la bombe) avant l'application.
Instructions de mise en œuvre :
- Respecter la date de péremption indiquée sur la cartouche.
Ne pas utiliser la bombe aérosol après la date de péremption. Après la date limite d'utilisation, les propriétés de la mousse de cavité ne répondront plus aux exigences du BMW Group.
- Protection des cavités de la zone de réparation possible après un temps de séchage à l'air de 1 heure.
- La surface doit être propre, exempte de poussière, de graisse, d'huile et d'agents de démoulage.
- Température d'application d'au moins 15 °C. Idéalement 20 °C.
- Avant l'application sur le véhicule, remplir de mousse une cavité bien visible et de taille correspondante sur une pièce d'occasion.
Cela permet de définir un dosage optimal (c'est-à-dire la durée de pulvérisation) pour remplir de mousse la cavité sur le véhicule.
- Obturer les passages ouverts vers les zones visibles avec du ruban adhésif pour éviter que la mousse ne s'échappe.
- La prise dure env. 30 minutes. L'usinage mécanique (par ex. perçage, découpe, etc.) est ensuite possible
- Protection des cavités de la zone de réparation possible après un temps de séchage à l'air de 1 heure.
- Éliminer la mousse polyuréthane fraîche non durcie avec le décapant adhésif 208.
Référence d'approvisionnement : service pièces détachées BMW.
La mousse polyuréthane durcie ne peut être retirée que mécaniquement.
- L'excédent de mousse polyuréthane durcie peut être éliminé comme déchet résiduel.
Les bombes non entièrement vidées ou non utilisées dont la date de péremption est dépassée sont classées comme déchets dangereux.
Respecter la réglementation nationale en matière d'élimination des déchets.
- Respecter les instructions de mise en œuvre du fabricant (imprimées sur la bombe).
Pose d'une obturation de cavité (expansée)
REMARQUE : reporter le schéma de principe sur le type de véhicule concerné.La réparation suivante consiste en la procédure pour un écran acoustique de cavité déjà expansé.
Le déflecteur acoustique de cavité reste sur la caisse dans ce cas.
Avant ces opérations, préparer la pièce neuve afin qu'elle soit prête à être montée (adaptation, découpe à la dimension, application d'apprêt de soudage, etc.).
Nettoyer la surface de contact (1) avec le produit nettoyant R2.
Appliquer un cordon (2) d'env. 15 mm de hauteur de MASTIC D2 sur la surface de contact (1).
Si nécessaire, appliquer le mastic D2 un peu plus fin de chaque côté, pour éviter que le mastic ne coule.
Mettre en place, fixer et souder la pièce neuve.
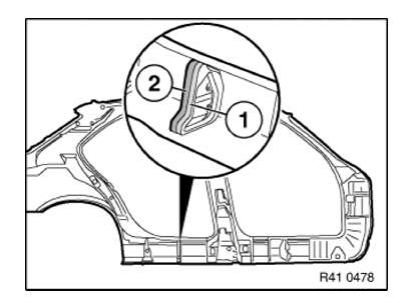
Pose d'une obturation de cavité (non expansée)
REMARQUE : reporter le schéma de principe sur le type de véhicule concerné.La réparation suivante correspond au remplacement d'un déflecteur acoustique de cavité.
Avant ces opérations, préparer la pièce neuve afin qu'elle soit prête à être montée (adaptation, découpe à la dimension, application d'apprêt de soudage, etc.).
Poncer la surface de contact du déflecteur acoustique de cavité (1) avec un papier abrasif à gros grain (grain 50-100).
Nettoyer la surface de contact (1) avec le produit nettoyant R2.
Appliquer un cordon d'env. 15 mm de hauteur de MASTIC D2 sur la surface de contact (1).
Si nécessaire, appliquer le mastic D2 un peu plus fin de chaque côté, pour éviter que le mastic ne coule.
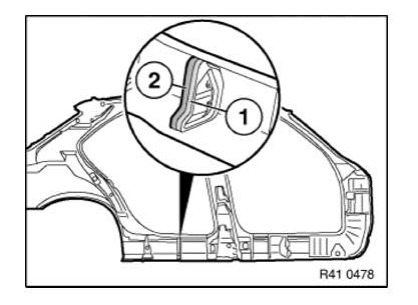
Mettre en place le déflecteur acoustique de cavité dans la position prescrite (voir l'ancienne pièce).
Mettre en place, fixer et souder la pièce neuve.
AVERTISSEMENT : assurer une ventilation adéquate pendant toute la durée de mise en œuvre.Science des matériaux
1. Aluminium
1.1 Éléments de châssis/suspension LIRE et respecter les remarques concernant les éléments de châssis/suspension avant de manipuler l'aluminium.
1.2 Influences des matériaux
| Causes | Effets/remèdes |
| Sous l'effet de l'humidité, un élément galvanique se forme au contact de matériaux tels que le cuivre, l'étain, le nickel, le fer et le zinc. Les outils également utilisés pour travailler des composants en acier peuvent incruster des particules d'acier dans la surface plus tendre d'un composant en aluminium. Les surfaces sont attaquées lorsque des agents décapants sont utilisés. Poussières de meulage aluminium/acier provenant des zones de travail voisines. |
Ce processus de placage provoque l'enlèvement de l'aluminium au niveau du point de liaison. Il en résulte une corrosion superficielle ou des piqûres. Les pièces neuves et les pièces accessoires homologuées par le groupe BMW pour l'aluminium (vis, rondelles, écrous, etc.) ont subi un traitement de surface spécial. Ces pièces ne doivent pas être remplacées par des pièces conventionnelles. REMARQUE : Les pièces endommagées perdent cette protection et doivent être spécialement revêtues ou remplacées.Les dommages causés par la corrosion de contact sont exclus de la garantie. Une corrosion superficielle ou des piqûres apparaissent. Un jeu d'outils séparé est disponible pour le traitement/l'usinage de l'aluminium. Le soudage à l'étain n'est pas autorisé pour assembler des composants en aluminium. Risque de corrosion due à des facteurs chimiques. Il en résulte une corrosion superficielle. Mise en place de barrières de protection. |
1.3 Propriétés d'usinage
| Propriétés de l'aluminium comparées à celles de l'acier | Effets |
| Les pièces en aluminium sont magnétiquement neutres. L'élasticité n'est que 1/3 aussi élevée. L'allongement à la rupture est env. 50 % plus faible. La conductivité électrique est presque 4 fois plus élevée. La dilatation du matériau pendant le chauffage est deux fois plus importante. La conductivité thermique est 3 fois plus élevée. Transformation structurelle entre 200 °C et 250 °C L'aluminium ne présente pas de couleurs de recuit. |
La fixation avec des outils/auxiliaires magnétiques n'est pas possible. La mise en forme est limitée par rapport à l'acier. Un étirement excessif du matériau entraîne un écrouissage et une tendance accrue à la fissuration. Les procédés de soudage électrique nécessitent un équipement différent (soudage MIG). Le matériau se dilate plus fortement. Un traitement thermique plus court est nécessaire pour éliminer les bosses. La chaleur s'évacue plus rapidement. Les zones de travail voisines sont plus fortement affectées, par exemple pendant le soudage. Les caractéristiques d'allongement et donc la plasticité sont améliorées. La résistance est réduite. IMPORTANT : Aucun traitement thermique lors des travaux de réparation sur la structure du véhicule ! Le travail en atelier ne permet pas de contrôler la température avec une précision suffisante. Le point de fusion est de 650 °C. Une fois la température de fusion atteinte, le matériau commence à couler sans autre signe avertisseur. La température ne peut être estimée qu'à partir de la coloration de la peinture et du gauchissement de la surface. IMPORTANT : Ne pas utiliser de crayons thermiques. Ils ne conviennent pas au travail en atelier car la peinture coule trop rapidement. |
1.4 Stockage
| Caractéristiques de l'aluminium | Mesures particulières |
| Corrosion (vieillissement) en environnement humide. Corrosion de contact en cas de contact, par exemple avec des composants en acier. Sensibilité à l'infiltration de peinture. |
Stocker les composants en aluminium dans un endroit sec. Stocker toujours les composants en aluminium séparément ou isolés des composants en acier. Ne pas endommager la couche protectrice d'usine de la surface, car cela provoquerait une oxydation. Le non-respect de cette exigence entraînerait davantage de travaux de peinture. |
Remarques pour la réparation des jantes en aluminium
En général, la rentabilité doit être vérifiée avant la réparation.
Les dommages suivants peuvent être réparés (applicable aux jantes en aluminium coulé désignées AlSi7, AlSi11, AlSi12) :
- Profondeur du dommage dans l'aluminium de 1 mm maximum
- Distance du dommage par rapport au bord extérieur de la jante de 50 mm maximum
- Dommage de la peinture sur le reste de la jante
Les dommages suivants ne peuvent pas être réparés :
- Déformations et fissures
- Les jantes en aluminium forgé poli ne se prêtent pas à la réparation.
Remarques sur l'adhésif K1
IMPORTANT : prendre connaissance des informations suivantes avant de commencer l'application de la colle ! Réglementations de sécurité et de sécurité au travail spécifiques au pays ; fiche de données de sécurité du fabricant ; instructions de mise en œuvre figurant sur la cartouche de colle.Stockage : au sec, entre 15 °C et 25 °C.
Durée de conservation : la cartouche de colle porte une date.
Ne pas utiliser l'adhésif après cette date.
Prétraitement de surface : le PRÉTRAITEMENT dépend du matériau à coller et de son revêtement.
Pistolet pour cartouche requis : APERÇU DES PISTOLETS POUR CARTOUCHES DE COLLE
Ne pas utiliser de pistolets à cartouche à air comprimé !
Préparation de la cartouche de colle : Les cartouches de colle entamées peuvent être réutilisées avant la date de péremption, à condition d'utiliser un nouveau tube mélangeur.
La température de travail de la cartouche de colle doit être d'au moins 20 °C.
Insérer la cartouche de colle dans le pistolet à cartouche, retirer le capuchon et laisser sortir les deux composants de l'adhésif. Purger uniformément les composants de l'adhésif et fixer le tube mélangeur. Utiliser uniquement les tubes mélangeurs fournis avec la cartouche de colle.
Laisser sortir environ 10 cm d'adhésif mélangé.
Ce n'est qu'ensuite qu'il faut appliquer l'adhésif mélangé sur un côté de la surface de collage.
Temps d'application de l'adhésif mélangé : environ 2 heures. Un changement de mélangeur n'est nécessaire que si aucun matériau n'a traversé le mélangeur pendant une période de 1 heure.
Application de l'adhésif à 2 composants : Consulter les instructions de réparation spécifiques au véhicule pour déterminer l'épaisseur et le positionnement du cordon d'adhésif.
Après application de l'adhésif, vérifier qu'aucun composant de l'adhésif n'est ressorti à l'arrière de la cartouche de colle. Si oui, interrompre le collage. Nettoyer la pièce neuve. Utiliser une nouvelle cartouche de colle.
Éliminer immédiatement les salissures causées par les résidus d'adhésif.
L'adhésif durci ne peut être enlevé que mécaniquement.
Temps de durcissement :
Ne pas déplacer le véhicule avant que l'adhésif ait durci.
Contrôler le degré de durcissement de l'adhésif à l'ongle.
Si l'ongle ne peut plus marquer l'adhésif, le véhicule peut être déplacé (sans utiliser le moteur) pour les opérations ultérieures (par ex. peinture).
La résistance du véhicule pour les utilisations en conduite est atteinte après :
48 heures à une température de la pièce de 15 °C.
10 heures à une température de la pièce de 23 °C.
1 heure à une température de la pièce de 60 °C.
0,5 heure à une température de la pièce de 85 °C.
Élimination de l'adhésif : L'adhésif durci est éliminé avec les déchets ordinaires.
Les cartouches de colle vides sont éliminées comme déchets ordinaires.
Les adhésifs non durcis ainsi que les mélanges d'adhésif et de solvant, etc., doivent être éliminés comme déchets dangereux.
Ces prescriptions s'appliquent à la République fédérale d'Allemagne.
Pour les autres pays, respecter les réglementations nationales en vigueur (éventuellement différentes).
Remarques sur l'adhésif K2
IMPORTANT : prendre connaissance des informations suivantes avant de commencer l'application de la colle ! Réglementations de sécurité et de sécurité au travail spécifiques au pays ; fiche de données de sécurité du fabricant ; instructions de mise en œuvre figurant sur la cartouche de colle.Stockage : Au sec, à 15 °C - 25 °C.
Durée de conservation : la cartouche de colle porte une date.
Ne pas utiliser l'adhésif après cette date.
Prétraitement de la surface : Se reporter aux instructions de réparation spécifiques au véhicule ou aux remarques.
Pistolet à cartouche requis : PISTOLET À CARTOUCHE 81 43 2 159 881/883 pour récipient de 195 ml
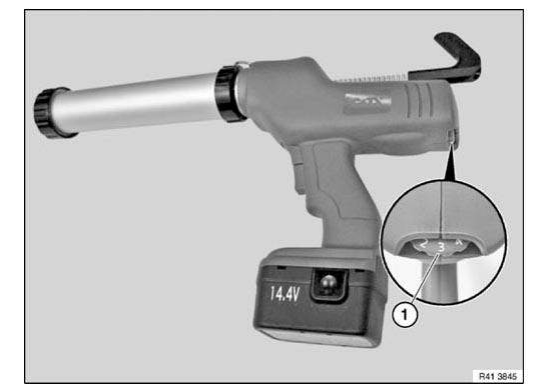
PISTOLET À CARTOUCHE 81 49 2 355 475 pour récipient de 2x290 ml
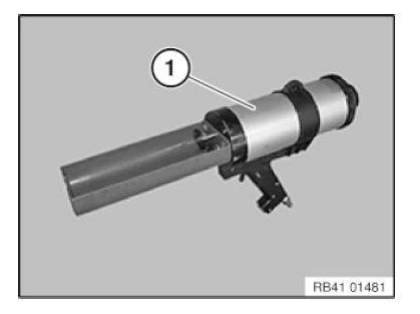
Préparation de la cartouche de colle (195 ml) : Les cartouches de colle entamées peuvent être réutilisées avant la date de péremption, à condition d'utiliser un nouveau tube mélangeur.
La température de travail de la cartouche de colle doit être d'au moins 20 °C.
Temps d'application de l'adhésif : environ 20 min
IMPORTANT : à des températures de travail supérieures à 30 °C, le temps d'application de la colle est réduit à 10 min !Insérer la cartouche de colle dans le pistolet à cartouche, retirer le capuchon et laisser sortir les deux composants de l'adhésif. Purger uniformément les composants de l'adhésif et fixer le tube mélangeur. Utiliser uniquement les tubes mélangeurs fournis avec la cartouche de colle.
Laisser sortir environ 10 cm d'adhésif mélangé.
Ce n'est qu'ensuite qu'il faut appliquer l'adhésif mélangé sur un côté de la surface de collage.
Préparation de la cartouche de colle (2x290 ml) : Les cartouches de colle entamées peuvent être réutilisées avant la date de péremption, à condition d'utiliser un nouveau tube mélangeur.
La température de travail de la cartouche de colle doit être d'au moins 20 °C.
Temps d'application de l'adhésif à 28 °C : 35 min, et à 18 °C : 50 min. Retirer le bouchon d'étanchéité à l'arrière de la cartouche de colle. Retirer le tube de sécurité et de raccordement. Percer les cartouches de colle. Fixer le tube de raccordement et insérer la cartouche de colle dans le pistolet à cartouche. Laisser sortir les deux composants de l'adhésif. Purger uniformément les composants de l'adhésif et fixer le tube mélangeur. Utiliser uniquement les tubes mélangeurs fournis avec la cartouche de colle. Laisser sortir environ 10 cm d'adhésif mélangé.
Ce n'est qu'ensuite qu'il faut appliquer l'adhésif mélangé sur un côté de la surface de collage.
Application de l'adhésif à 2 composants : Consulter les instructions de réparation spécifiques au véhicule pour déterminer l'épaisseur et le positionnement du cordon d'adhésif.
Après application de l'adhésif, vérifier qu'aucun composant de l'adhésif n'est ressorti à l'arrière de la cartouche de colle. Si oui, interrompre le collage. Nettoyer la pièce neuve. Utiliser une nouvelle cartouche de colle.
Éliminer immédiatement les salissures causées par les résidus d'adhésif.
L'adhésif durci ne peut être enlevé que mécaniquement.
Temps de durcissement : Ne pas déplacer le véhicule avant que l'adhésif ait durci. Les temps de durcissement suivants s'appliquent, sauf indication contraire dans les instructions de réparation spécifiques au véhicule :
Adhésif K2 (2x290 ml) :
IMPORTANT : pendant les 12 premières heures, aucun durcissement accéléré à l'aide d'un pistolet à air chaud ou d'une chambre chauffante n'est autorisé !La solidité pour les travaux de montage sur le véhicule est atteinte après : 12 heures à une température de la pièce de 18 °C.
La résistance du véhicule pour les utilisations en conduite est atteinte après : 48 heures à une température de la pièce de 18 °C.
IMPORTANT : lorsqu'un longeron complet de caisse est remplacé (sans remplacement partiel), le temps de durcissement est porté à 24 heures avant le début des travaux de montage.Élimination de l'adhésif : L'adhésif durci est éliminé avec les déchets ordinaires.
Les cartouches de colle vides sont éliminées comme déchets ordinaires.
Les adhésifs non durcis, ainsi que les mélanges d'adhésif et de solvant et similaires, doivent être éliminés comme déchets dangereux.
Ces prescriptions s'appliquent à la République fédérale d'Allemagne.
Pour les autres pays, respecter les réglementations nationales en vigueur (éventuellement différentes).
Remarques sur l'adhésif K3
IMPORTANT : prendre connaissance des informations suivantes avant de commencer l'application de la colle ! Réglementations de sécurité et de sécurité au travail spécifiques au pays ; fiche de données de sécurité du fabricant ; instructions de mise en œuvre figurant sur la cartouche de colle.Stockage : au sec, entre 15 °C et 25 °C.
Durée de conservation : la cartouche de colle porte une date.
Ne pas utiliser l'adhésif après cette date.
Prétraitement de la surface : Voir les instructions de réparation spécifiques au véhicule
Pistolet à cartouche requis : APERÇU DES PISTOLETS À CARTOUCHE DE COLLE
Préparation de la cartouche de colle : Ne préparer la cartouche de colle que juste avant d'appliquer l'adhésif.
La température de travail de la cartouche de colle doit être d'au moins 18 °C.
La durée pratique d'utilisation de l'adhésif est d'environ 10 minutes à 25 °C.
Insérer la cartouche de colle dans le pistolet à cartouche, retirer le capuchon et laisser sortir les deux composants de l'adhésif. Purger uniformément les composants de l'adhésif et fixer le tube mélangeur. Utiliser uniquement les tubes mélangeurs fournis avec la cartouche de colle.
Avant de commencer à appliquer l'adhésif, laisser sortir environ une longueur de tube mélangeur d'adhésif mélangé. Ce n'est qu'ensuite qu'il faut appliquer l'adhésif mélangé sur un côté de la surface de collage.
Les cartouches entamées peuvent être réutilisées avant la date de péremption, à condition d'utiliser un nouveau tube mélangeur.
Application de l'adhésif à 2 composants : Consulter les instructions de réparation spécifiques au véhicule pour déterminer l'épaisseur et le positionnement du cordon d'adhésif.
Temps de durcissement : Voir les instructions de réparation spécifiques au véhicule
Élimination de l'adhésif : L'adhésif durci est éliminé avec les déchets ordinaires.
Les cartouches de colle vides sont éliminées comme déchets ordinaires.
Les adhésifs non durcis, ainsi que les mélanges d'adhésif et de solvant et similaires, doivent être éliminés comme déchets dangereux.
Ces prescriptions s'appliquent à la République fédérale d'Allemagne.
Pour les autres pays, respecter les réglementations nationales en vigueur (éventuellement différentes).
Remarques sur l'adhésif K4
IMPORTANT : prendre connaissance des informations suivantes avant de commencer l'application de la colle ! Réglementations de sécurité et de sécurité au travail spécifiques au pays ; fiche de données de sécurité du fabricant ; instructions de mise en œuvre figurant sur la cartouche de colle.Stockage : Au sec, à 15 °C - 25 °C.
Durée de conservation : la cartouche de colle porte une date.
Ne pas utiliser l'adhésif après cette date.
Prétraitement de la surface : Voir les instructions de réparation spécifiques au véhicule
Pistolet à cartouche requis : APERÇU DES PISTOLETS À CARTOUCHE DE COLLE
Préparation de la cartouche de colle : Ne préparer la cartouche de colle que juste avant d'appliquer l'adhésif.
Les cartouches de colle entamées peuvent être réutilisées avant la date de péremption, à condition d'utiliser un nouveau tube mélangeur.
La température de travail de la cartouche de colle doit être d'au moins 18 °C.
La durée d'utilisation de l'adhésif est d'environ 10 minutes.
Insérer la cartouche de colle dans le pistolet à cartouche, retirer le capuchon et laisser sortir les deux composants de l'adhésif. Purger uniformément les composants de l'adhésif et fixer le tube mélangeur. Utiliser uniquement les tubes mélangeurs fournis avec la cartouche de colle.
Avant de commencer à appliquer l'adhésif, laisser sortir environ une demi-longueur de tube mélangeur d'adhésif mélangé. Ce n'est qu'ensuite qu'il faut appliquer l'adhésif mélangé sur un côté de la surface de collage.
Application de l'adhésif à 2 composants : Consulter les instructions de réparation spécifiques au véhicule pour déterminer l'épaisseur et le positionnement du cordon d'adhésif.
Temps de durcissement : La liaison collée sera résistante après 30 minutes.
Élimination de l'adhésif : L'adhésif durci est éliminé avec les déchets ordinaires.
Les cartouches de colle vides sont éliminées comme déchets ordinaires.
Les adhésifs non durcis, ainsi que les mélanges d'adhésif et de solvant et similaires, doivent être éliminés comme déchets dangereux.
Ces prescriptions s'appliquent à la République fédérale d'Allemagne.
Pour les autres pays, respecter les réglementations nationales en vigueur (éventuellement différentes).
Remarques sur l'adhésif K5
IMPORTANT : prendre connaissance des informations suivantes avant de commencer l'application de la colle ! Réglementations de sécurité et de sécurité au travail spécifiques au pays ; fiche de données de sécurité du fabricant ; instructions de mise en œuvre figurant sur la cartouche de colle.Stockage : Au sec, à 15 °C - 32 °C.
Durée de conservation : La cartouche de colle porte une date.
Ne pas utiliser l'adhésif après cette date.
Prétraitement de la surface : Voir les instructions de réparation spécifiques au véhicule
Pistolet pour cartouche requis : APERÇU DES PISTOLETS POUR CARTOUCHES DE COLLE
Préparation de la cartouche de colle : La température de travail de la cartouche de colle doit être d'au moins 20 °C.
Les cartouches entamées peuvent être réutilisées avant la date de péremption, à condition d'utiliser un nouveau tube mélangeur.
Insérer la cartouche de colle dans le pistolet à cartouche, retirer le capuchon et laisser sortir les deux composants de l'adhésif. Purger uniformément les composants de l'adhésif et fixer le tube mélangeur. Utiliser uniquement les tubes mélangeurs fournis avec la cartouche de colle.
Avant de commencer à appliquer l'adhésif, laisser sortir environ une longueur de tube mélangeur d'adhésif mélangé. Ce n'est qu'ensuite qu'il faut appliquer l'adhésif mélangé sur un côté de la surface de collage.
La durée pratique d'utilisation de l'adhésif est d'environ 60 minutes à 23 °C.
Application de l'adhésif à 2 composants : Consulter les instructions de réparation spécifiques au véhicule pour déterminer l'épaisseur et le positionnement du cordon d'adhésif.
Après application de l'adhésif, vérifier qu'aucun composant de l'adhésif n'est ressorti à l'arrière de la cartouche de colle. Si oui, interrompre le collage. Nettoyer la pièce neuve. Utiliser une nouvelle cartouche de colle.
Éliminer immédiatement les salissures causées par les résidus d'adhésif.
L'adhésif durci ne peut être enlevé que mécaniquement.
Temps de durcissement : Ne pas déplacer le véhicule avant que l'adhésif ait durci. Vérifier le degré de dureté de l'adhésif avec un ongle.
Si l'ongle ne peut plus marquer l'adhésif, le véhicule peut être déplacé (sans utiliser le moteur) pour les opérations ultérieures (par ex. peinture).
La résistance du véhicule pour les utilisations en conduite est atteinte après :
48 heures à une température de la pièce de 15 °C.
10 heures à une température de la pièce de 23 °C.
1 heure à une température de la pièce de 60 °C.
0,5 heure à une température de la pièce de 85 °C.
Élimination de l'adhésif : L'adhésif durci est éliminé avec les déchets ordinaires.
Les cartouches de colle vides sont éliminées comme déchets ordinaires.
Les adhésifs non durcis, ainsi que les mélanges d'adhésif et de solvant et similaires, doivent être éliminés comme déchets dangereux.
Ces prescriptions s'appliquent à la République fédérale d'Allemagne.
Pour les autres pays, respecter les réglementations nationales en vigueur (éventuellement différentes).
Remarques sur l'adhésif K6
IMPORTANT : prendre connaissance des informations suivantes avant de commencer l'application de la colle ! Réglementations de sécurité et de sécurité au travail spécifiques au pays ; fiche de données de sécurité du fabricant ; instructions de mise en œuvre figurant sur la cartouche de colle.Stockage : Au sec, à 15 °C - 25 °C.
Durée de conservation : la cartouche de colle porte une date.
Ne pas utiliser l'adhésif après cette date.
Prétraitement de la surface : Voir les instructions de réparation spécifiques au véhicule
Pistolet pour cartouche requis : APERÇU DES PISTOLETS POUR CARTOUCHES DE COLLE
Préparation de la cartouche de colle : Ne préparer la cartouche de colle que juste avant d'appliquer l'adhésif.
La température de travail de la cartouche de colle doit être d'au moins 18 °C.
La durée pratique d'utilisation de l'adhésif est d'environ 10 minutes à 25 °C.
Insérer la cartouche de colle dans le pistolet à cartouche, retirer le capuchon et laisser sortir les deux composants de l'adhésif. Purger uniformément les composants de l'adhésif et fixer le tube mélangeur. Utiliser uniquement les tubes mélangeurs fournis avec la cartouche de colle.
Avant de commencer à appliquer l'adhésif, laisser sortir environ une longueur de tube mélangeur d'adhésif mélangé. Ce n'est qu'ensuite qu'il faut appliquer l'adhésif mélangé sur un côté de la surface de collage.
Les cartouches entamées peuvent être réutilisées avant la date de péremption, à condition d'utiliser un nouveau tube mélangeur.
Application de l'adhésif à 2 composants : Consulter les instructions de réparation spécifiques au véhicule pour déterminer l'épaisseur et le positionnement du cordon d'adhésif.
Temps de durcissement : Voir les instructions de réparation spécifiques au véhicule
Élimination de l'adhésif : L'adhésif durci est éliminé avec les déchets ordinaires.
Les cartouches de colle vides sont éliminées comme déchets ordinaires.
Les adhésifs non durcis, ainsi que les mélanges d'adhésif et de solvant et similaires, doivent être éliminés comme déchets dangereux.
Ces prescriptions s'appliquent à la République fédérale d'Allemagne.
Pour les autres pays, respecter les réglementations nationales en vigueur (éventuellement différentes).
REMARQUES SUR LE PRODUIT NETTOYANT R1
Utiliser uniquement le produit nettoyant R1, car d'autres produits nettoyants peuvent ramollir ou humidifier, ou commencer à dissoudre l'apprêt par cataphorèse.
Remarques sur la manipulation du nettoyeur haute pression
AVERTISSEMENT : utiliser uniquement un nettoyeur haute pression agréé par BMW ! Seules les personnes âgées d'au moins 16 ans et ayant reçu les instructions nécessaires peuvent travailler avec un nettoyeur haute pression. Vérifier que le nettoyeur haute pression et le câblage électrique ne présentent pas de dommages visibles. Utiliser uniquement dans un emplacement approprié. IMPORTANT : respecter les avertissements de danger suivants : risque de blessure par le jet d'eau ; contact avec des substances dangereuses dans le jet ; risque de glissade sur sol mouillé ; risque de trébuchement à cause des flexibles et des câbles ; respecter les REMARQUES ET INSTRUCTIONS RELATIVES À LA MANIPULATION DES PRODUITS DE NETTOYAGE ! Risque d'ébouillantage lors du nettoyage à l'eau chaude. Sur les véhicules électriques ou hybrides, respecter les consignes de sécurité relatives à la manipulation des véhicules hybrides. AVERTISSEMENT : utiliser l'équipement de protection individuelle suivant : lunettes de protection/visière gants appropriés tablier bottes en caoutchouc protections auditives chaussures de sécurité IMPORTANT : remarques sur le lavage d'un véhicule au nettoyeur haute pression : ne pas laver directement les joints et les calculateurs lors des lavages moteur. Une distance minimale de 30 cm doit être respectée pour les pneumatiques et les valves de pneus. Une distance minimale de 30 cm doit être respectée pour la capote souple et les pièces peintes. Ne pas utiliser si le moteur est encore chaud. Ne pas dépasser une température maximale d'eau de 60 degrés. Ne pas pulvériser directement sur les caméras/capteurs. Sur les véhicules électriques ou hybrides, ne pas laver les composants haute tension.Remarques sur la réparation des filetages
IMPORTANT : Installez les inserts filetés Helicoil de façon à ce qu'ils affleurent avec le filetage d'origine ! REMARQUE : Les filetages endommagés peuvent être réparés avec des inserts filetés Helicoil. Respectez la PROCÉDURE décrite dans l'exemple.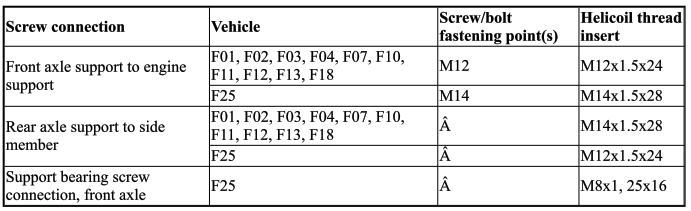
Remarques sur le tuyau d'évacuation d'eau du toit ouvrant/relevable
Les tuyaux d'évacuation d'eau du toit ouvrant/relevable sont en partie intégrés en permanence à la caisse et ne peuvent pas être remplacés individuellement.
Ces tuyaux d'évacuation d'eau ne peuvent être remplacés entièrement que lors de travaux de carrosserie importants (p. ex. après un accident).
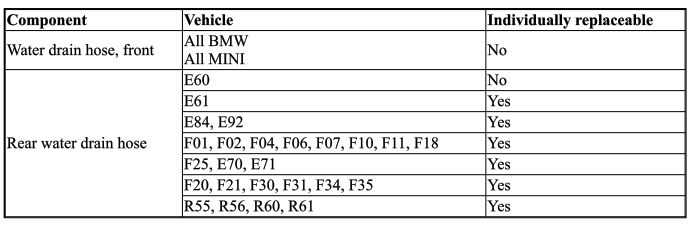
Une solution individuelle est nécessaire pour les dommages non causés par un accident.
Remarques sur l'utilisation des radiateurs infrarouges à température contrôlée
Lors de l'utilisation de radiateurs infrarouges à température contrôlée, un séchage trop poussé de l'enduit et du mastic peut endommager les collages, la peinture et les composants du véhicule.
Les capteurs de température du radiateur infrarouge ne fonctionnent de manière fiable que sur de grandes surfaces planes et régulières.
Sur de petites surfaces telles que les montants C ou les bas de caisse, seule une zone plus froide et adjacente est souvent mesurée.
Il en résulte des températures de surface réelles pouvant atteindre 130 °C, même si seuls 70 °C sont réglés sur le radiateur infrarouge.
Lorsque les parois latérales arrière sont partiellement remplacées par collage et rivetage, ces températures élevées peuvent provoquer un motif visible dans la zone du joint.
Remède : contrôler les températures de surface des petites surfaces de composants pendant le séchage à l'aide d'une sonde de température externe.
La règle générale est : les températures de surface ne doivent pas dépasser 85 °C.
IMPORTANT : N'utilisez pas de radiateurs infrarouges sur les pièces en carbone ! Risque de destruction du composant.Ouverture des assemblages collés
1. Ouverture d'un assemblage collé par soudure par points OUVRIR LES POINTS DE SOUDURE.
AVERTISSEMENT : Aspirez les vapeurs et les gaz. Portez des vêtements/équipements de protection individuelle.Chauffer la bride d'assemblage avec un décapeur thermique. Chauffer les composants à une température maximale de 250 °C sur la surface de la pièce.
Dégager la bride d'assemblage avec un burin.
Éliminer les résidus de colle de la bride d'assemblage.
2. Ouverture des assemblages collés Si nécessaire, ouvrir les RIVETS POUSSÉS OU AVEUGLES existants.
Découper grossièrement le composant endommagé.
AVERTISSEMENT : Aspirez les vapeurs et les gaz. Portez des vêtements/équipements de protection individuelle.Chauffer la bride de collage avec un décapeur thermique. Chauffer les composants à une température maximale de 250 °C sur la surface de la pièce.
Le composant peut être décollé à l'aide d'une pince. Ne pas endommager les composants adjacents.
Éliminer les résidus de colle de la bride d'assemblage.
3. Ouverture des assemblages collés sur toits en aluminium La procédure est décrite en détail dans la notice de réparation correspondante.
4. Ouverture des assemblages collés sur pièces en plastique renforcé de fibres de carbone La procédure est décrite en détail dans la notice de réparation correspondante.
OUVERTURE DES ASSEMBLAGES BRASÉS
La méthode de réparation « Collage et rivetage » consiste à remplacer l'assemblage brasé étanche par un collage.
Ceci nécessite une nouvelle procédure d'ouverture des assemblages brasés.
Meuler le cordon de brasure avec une meuleuse à bande. Cela permet de limiter au maximum l'influence de la chaleur dans la zone autour du cordon de brasure.
IMPORTANT : N'utilisez jamais une flamme de gaz.Il n'est pas nécessaire d'éliminer toutes les traces de brasure.
Ne pas amincir les tôles de carrosserie par meulage.
Ouverture des assemblages rivetés
Différents types de rivets sont utilisés sur les véhicules BMW.
1. Ouverture des rivets aveugles :
1.1 Désserrage des rivets aveugles (N1, N2, N7, N8, N9 et N10) : Meuler la tête du rivet aveugle avec une meuleuse à bande ou une meuleuse d'angle. Ne pas meuler le matériau de base. Retirer les restes du rivet avec un chasse-goupille.
1.2 Ouverture des rivets aveugles (N3 et N6) : Percer la tête du rivet aveugle avec un foret Ø 5 mm. Ne pas endommager le matériau de base. Retirer les restes du rivet avec un chasse-goupille.
2. Ouverture des rivets poussés :
2.1 Ouverture des rivets poussés par extraction : Cette procédure est utilisée sur la face avant en aluminium allégé.
Outils et équipements recommandés :
- Appareil de soudage de goujons avec bouteille de gaz contenant un gaz inerte (82 % d'argon, 18 % de CO2).
- Goujon en acier inoxydable (référence d'approvisionnement via le tableau d'images du service pièces détachées BMW Aluminium et acier/collage et soudage)
- Outil de rivetage universel
Meuler la peinture et le revêtement gris foncé des rivets poussés.
Positionner le boulon au centre du rivet et souder verticalement. La zone de soudure des boulons doit se situer entre les deux bornes de masse. Positionner, si possible, les deux bornes sur la face supérieure de la tôle sur laquelle se trouve le rivet.
Extraire le boulon avec le rivet soudé à l'aide de l'outil de rivetage universel. Utiliser un grand embout plastique si la notice de réparation n'indique pas autre chose. Vérifier l'usure de l'embout plastique avant utilisation.
L'embout plastique doit reposer sur la tôle sur tout son pourtour ; si nécessaire, meuler l'embout plastique dans la zone de collision.
Ne pas enfoncer l'outil de rivetage avec force sur les boulons en acier spécial.
Ne pas utiliser l'outil de rivetage pour plier les boulons en acier spécial.
Veiller particulièrement au centrage du boulon lors de l'utilisation du petit embout plastique.
Respecter les instructions d'utilisation du fabricant de l'équipement.
2.2 Ouverture des rivets poussés par perçage : Percer les rivets avec un foret en carbure Ø 6 mm.
Les rivets poussés peuvent être percés des deux côtés. Lors du perçage par la face arrière saillante, percer uniquement la tige du rivet au pointeau et retirer le reste avec un chasse-rivet.
REMARQUE : Poncez et égalisez les bavures restantes au dos. Ébavurez les trous percés.Utiliser un chasse-goupille pour retirer les restes des rivets poussés dans l'aluminium (risque de corrosion).
Nettoyer le véhicule pour éliminer les copeaux (risque de corrosion).
Ouverture des assemblages soudés
1. Composants en acier :
1.1 Ouverture des points de soudure (soudage par points par résistance) : Les tôles en acier à haute et très haute résistance imposent des exigences élevées aux outils utilisés.
Seules des fraises en carbure spéciales permettent de percer les points de soudure sur ces tôles.
Utiliser les fraises BTR/BOR uniquement avec l'extracteur de points de soudure Vario Drill. Référence d'approvisionnement de l'extracteur de points de soudure et des fraises BTR/BOR.
- Procédure : Si nécessaire, rectifier les irrégularités existantes avec une meuleuse à bande ou une meuleuse d'angle dans la zone autour du point de soudure.
Placer un pointeau au centre du point de soudure. Placer un foret Ø 8 mm pour point de soudure sur le pointeau et percer la tôle supérieure.
1.2 Ouverture des cordons de soudure MAG et des cordons de brasage MIG :
- Procédure : Meuler les cordons de soudure à la ponceuse à bande ou à la meuleuse d'angle. Ne pas amincir le matériau de base.
Utiliser un burin pour séparer la bride de tôle et retirer le composant.
1.3 Ouverture des soudures laser : Les soudures laser sont utilisées dans la zone du bardage de toit.
- Procédure : Découper grossièrement le bardage de toit dans le longeron de toit pour améliorer l'accessibilité.
Placer la meuleuse d'angle avec disque à meuler sur la soudure laser et meuler à travers la tôle supérieure.
Veiller à ne pas couper à travers et endommager la tôle située en dessous.
Retirer la bride de tôle.
2. Composants en aluminium :
2.1 Ouverture des cordons de soudure MIG :
- Procédure : Meuler les cordons de soudure à la ponceuse à bande ou à la meuleuse d'angle. Ne pas amincir le matériau de base.
Ne pas utiliser de burin.
Déposer le composant.
Vue d'ensemble des pistolets pour cartouches d'adhésif
Pistolet à adhésif 83 19 2 149 522
Utilisable pour les adhésifs K4, K5a.
Utilisable pour la mousse polyuréthane 2K BMW.
Avec embout mélangeur 1:1 et 2:1.
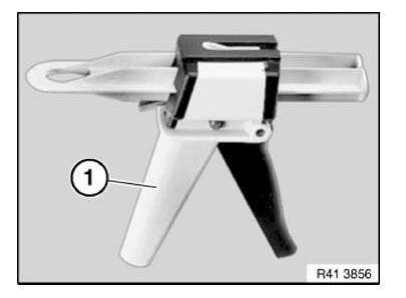
Pistolet à adhésif 81 49 0 443 166
Utilisable pour l'adhésif K3.
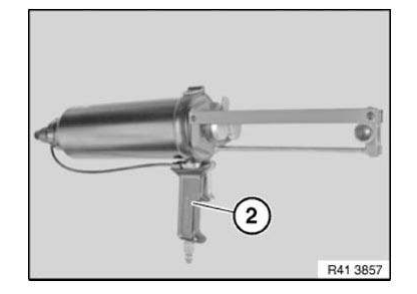
Pistolet pour cartouche d'adhésif 81 49 2 213 059
Utilisable pour les adhésifs K1, K5b, le mastic D1/D2, la colle pour vitrage et toutes les cartouches Euro de 310 ml.
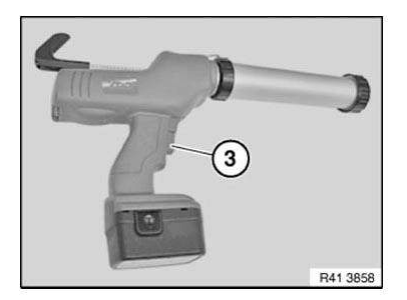
Pistolet pour cartouche d'adhésif 83 30 0 494 836
Utilisable pour la mousse structurelle HS2.
REMARQUE : Outil spécial numéro 41 3 010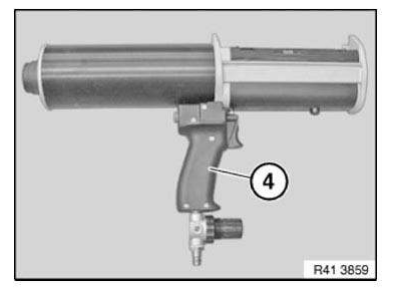
Pistolet pour cartouche d'adhésif 81 49 2 355 475
Utilisable pour l'adhésif K2 (cartouches de colle 2 x 290 ml)
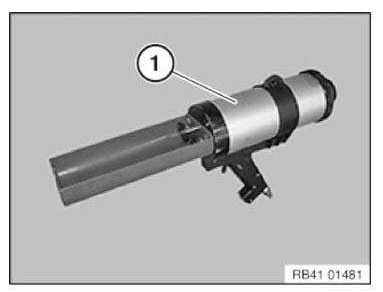
APERÇU DES CONSOMMABLES
1.0 Adhésifs
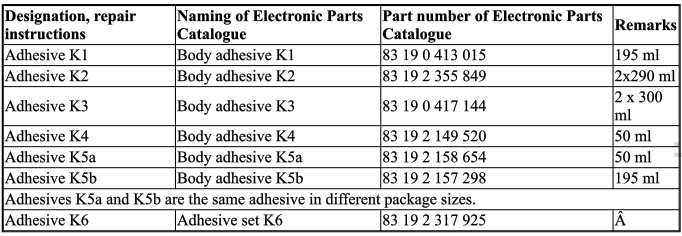
1.1 Primaire/activateur
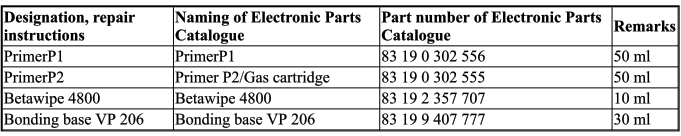
1.2 Produit nettoyant
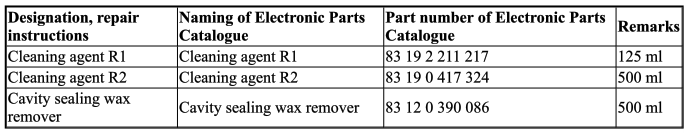
1.3 Mastics de rebouchage
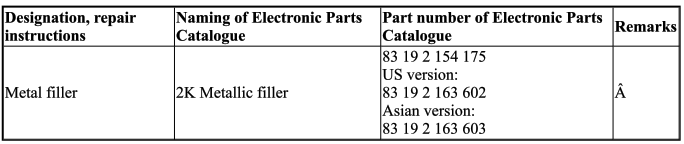
2.1 Rivets
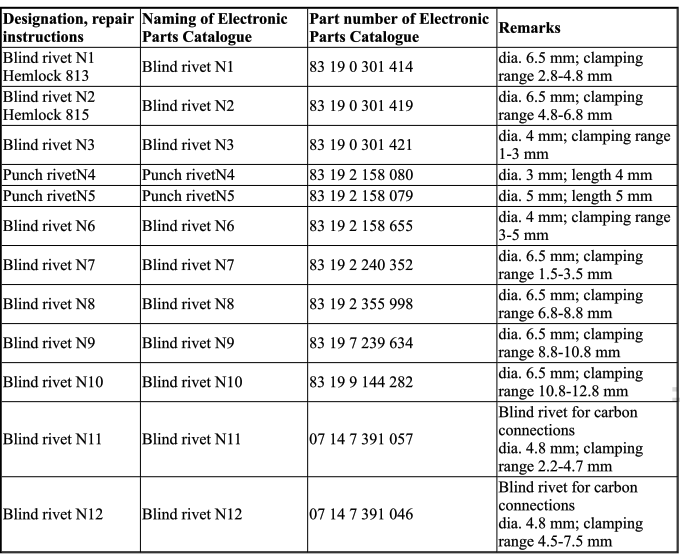
2.2 Écrous plastiques
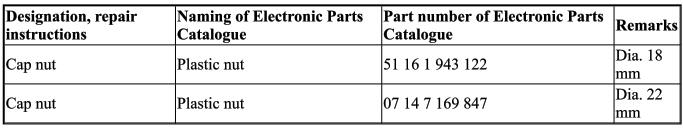
3.0 Apprêt/peinture en aérosol
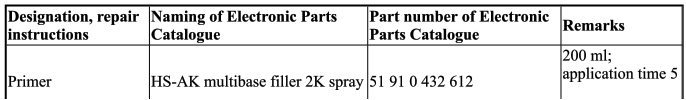
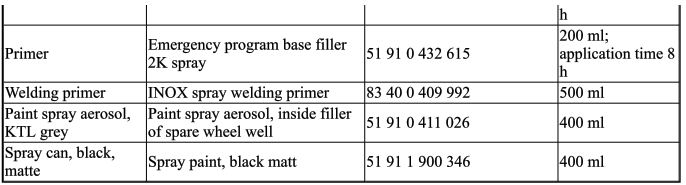
4.0 Mastic d'étanchéité
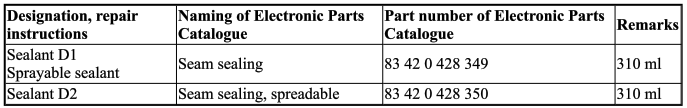
5.0 Protection des cavités
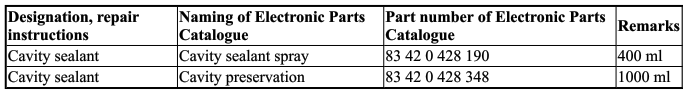
6.0 Mousse de cavité
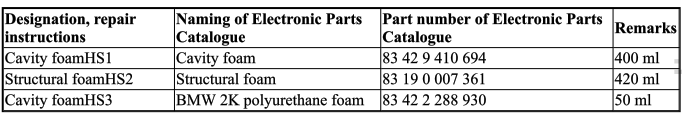
7.0 Vis CEM (compatibilité électromagnétique)
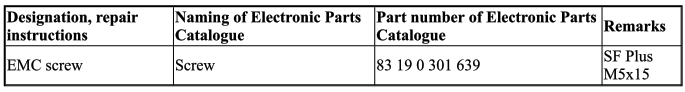
8.0 Foret hélicoïdal
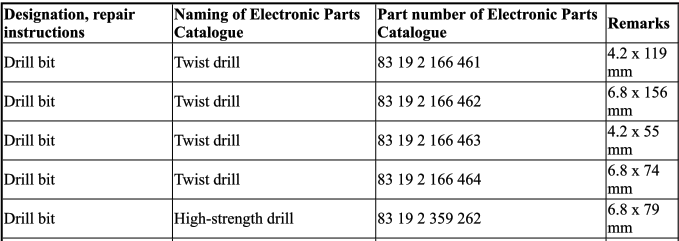

9.0 Abrasif de meulage
10.0 Entretoise
Position des pièces profilées pour l'obturation de cavités
L'étanchéité des cavités est réalisée dans certaines zones de la caisse afin de réduire le bruit intérieur et la condensation.
Pour ce faire, des pièces de forme sont insérées dans les cavités. Ces pièces de forme s'adaptent de manière optimale grâce au chauffage de la caisse à environ 180 °C, par expansion, à la forme des cavités.
Comme il n'est pas possible de chauffer la caisse à cette température lors d'une réparation de carrosserie, un autre procédé est utilisé.
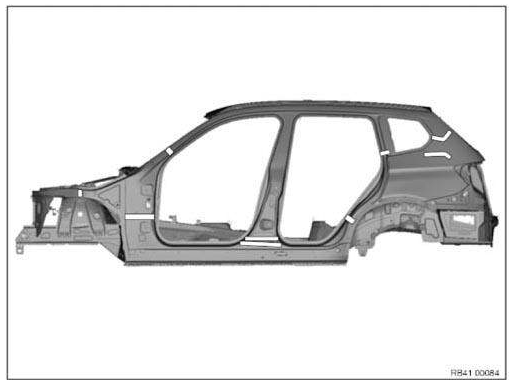
Rivets poinçonnés
La méthode de réparation « Collage et rivetage » implique l'utilisation, pour la première fois, de rivets autoperceurs lors de la réparation. Cela nécessite de nouveaux outils et de nouvelles procédures.
Les rivets autoperceurs sont adaptés à l'épaisseur et à la qualité du matériau utilisé à chaque point d'assemblage.
1.0 Outils et équipements recommandés
- Outil de pose de rivets autoperceurs (05 03 09 (535))
Pose des rivets autoperceurs :
- Se reporter aux instructions de réparation spécifiques au véhicule pour la taille du rivet autoperceur.
- Marquer les positions des rivets sur le véhicule. Poser les rivets autoperceurs à intervalles à peu près égaux.
Les rivets autoperceurs ne nécessitent pas de trou préalable. Ils sont enfoncés directement dans la matière pleine.
- Insérer le rivet autoperceur dans la matrice de rivetage. Positionner l'outil de pose sur les pièces de tôlerie à riveter.
Sens de rivetage : toujours de la pièce neuve vers la pièce d'origine.
Les écarts sont précisés dans les instructions de réparation spécifiques au véhicule.
- Riveter les rivets autoperceurs avec l'outil de pose. Entre-temps, nettoyer la matrice de rivetage et le poinçon s'ils sont encrassés d'adhésif.
- Étanchéifier les rivets autoperceurs en zone humide (par ex. passage de roue ou support de traverse) des deux côtés avec SEALANT D1 (risque de corrosion).
- Étanchéifier les cavités après la peinture du véhicule avec le PRODUIT D'ÉTANCHÉITÉ DES CAVITÉS (risque de corrosion).
Norme de qualité
- Les exigences globales relatives à un véhicule ne peuvent être respectées qu'en intégrant « tous » les composants.
Cela s'applique en particulier à la caisse. Pour obtenir un résultat optimal en cas de choc, il est nécessaire de conserver les mesures structurelles.
Les procédures décrites dans les instructions de réparation doivent être respectées. Les écarts ne sont autorisés qu'après concertation et accord de BMW.
L'utilisation de étapes de réparation ou d'outils non homologués peut avoir de graves conséquences sur la structure du véhicule (par ex. en cas de choc). Il peut en résulter des risques de sécurité et de responsabilité du fait des produits, impossibles à évaluer.
Les mesures de protection anticorrosion pendant et après les travaux de réparation sont essentielles pour préserver la valeur du véhicule.
- Pour les travaux de réparation, utiliser uniquement des pièces BMW/MINI d'origine ou des pièces de qualité équivalente, ainsi que des auxiliaires et fluides d'exploitation homologués.
Pour les réparations prises en charge au titre de la garantie ou d'un geste commercial, seules des pièces BMW/MINI d'origine peuvent être utilisées.
Plaque de renfort (collée)
Dans le cas d'une pièce de remplacement partielle, un élément de caisse est découpé à un endroit décrit dans les instructions de réparation.
Une plaque de renfort est collée pour garantir une résistance suffisante.
Respecter les remarques relatives à l'ÉTAPE DE RÉPARATION 2.
REMARQUE : Les illustrations suivantes servent d'exemples généraux pour les travaux de réparation par plaque de renfort. Elles s'appliquent aux réparations partielles de la structure.Marquer le composant selon la cote a et découper.
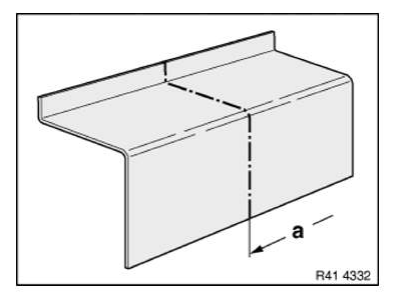
Préparation de la pièce neuve : Découper la pièce neuve (1) selon la découpe effectuée sur le véhicule et, si nécessaire, l'ajuster avec un accessoire de redressage ou un support universel.
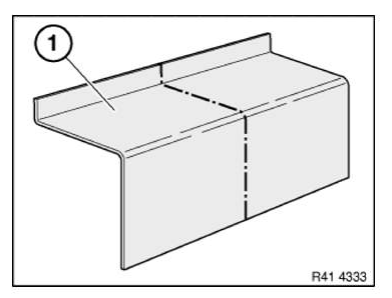
Fabriquer la plaque de renfort (1) à partir de la chute de la pièce neuve (2).
La longueur de la plaque de renfort est de 80 mm.
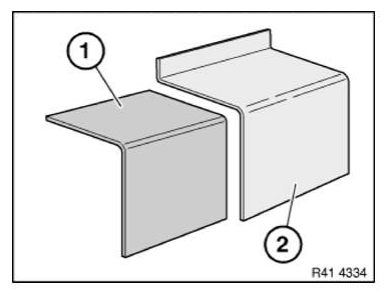
Glisser la plaque de renfort (1) à moitié dans le composant de la caisse et la fixer avec 2 vis autotaraudeuses (2).
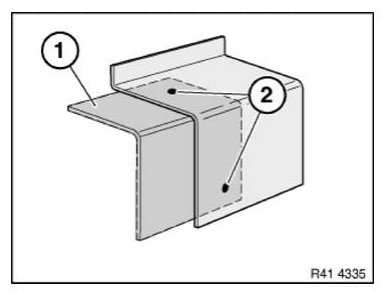
Ajuster la pièce neuve (1) et percer des trous de Ø 4,3 mm (2).
Retirer à nouveau la pièce neuve.
Desserrer les vis autotaraudeuses (3).
Retirer la plaque de renfort.
Agrandir les trous (3) pour les vis à un diamètre de 4,3 mm.
Ébavurer tous les trous.
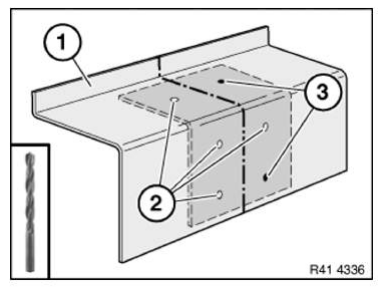
Pose de la plaque de renfort
Nettoyer toutes les surfaces de collage avec le produit nettoyant R1.
Appliquer l'adhésif (1) sur la surface de collage de la plaque de renfort.
Glisser soigneusement la plaque de renfort à moitié dans le composant de caisse (2).
IMPORTANT : Lors de la mise en place de la plaque de renfort, assurez-vous qu'il y a suffisamment de colle sur les surfaces de collage.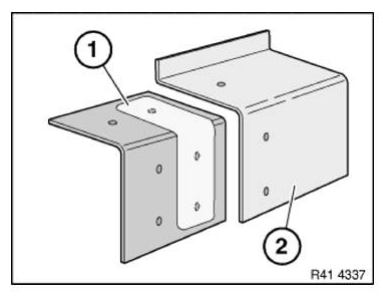
Rivetez la plaque de renfort (1) jusqu'à mi-chemin avec des rivets aveugles N3 (2).
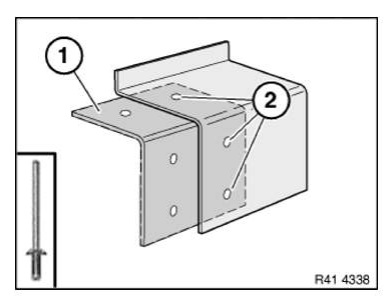
Appliquer l'adhésif (1) sur la surface de collage de la plaque de renfort.
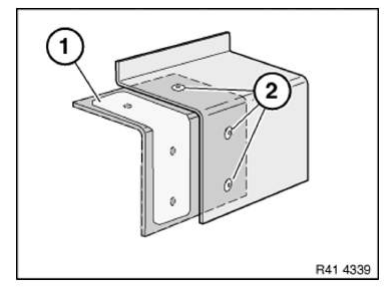
Installez la pièce neuve (1) avec l'accessoire de redressage ou le support universel, puis rivetez avec des rivets aveugles N3 (2).
Une fois la colle durcie, aplanissez la zone collée et rendez étanches les rivets aveugles.
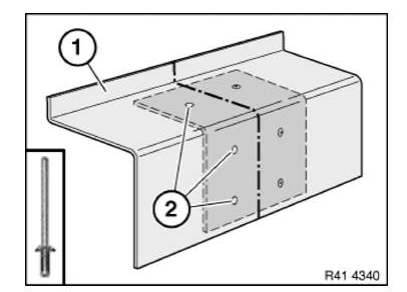
Plaque de renfort avec goujon (collée)
En cas de remplacement partiel, un élément de carrosserie est découpé au point décrit dans les instructions de réparation.
Une plaque de renfort est collée pour garantir une résistance suffisante.
Les plaques de renfort sont disponibles en pièces neuves et doivent également être utilisées.
REMARQUE : Les illustrations suivantes servent d'exemples généraux pour les travaux de réparation par plaque de renfort. Elles s'appliquent aux réparations partielles de la tôle extérieure réalisées par assemblage collé.Aperçu des plaques de renfort :
- Plaque de renfort, bas de caisse
- Plaque de renfort, montant C
- Plaque de renfort, universelle
- Plaque de renfort, montant C ou D
- Écrous (non représentés)
- Écrou en plastique diam. 18 mm, numéro de pièce 07 14 1 943 122
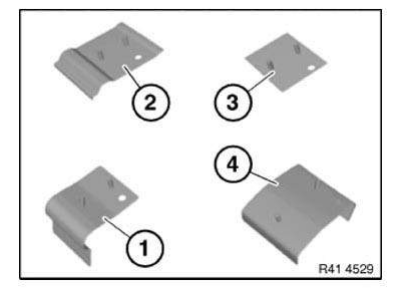
- Écrou expansible diam. 22 mm, numéro de pièce 07 14 7 169 847
Marquez la pièce selon la cote a, puis découpez.
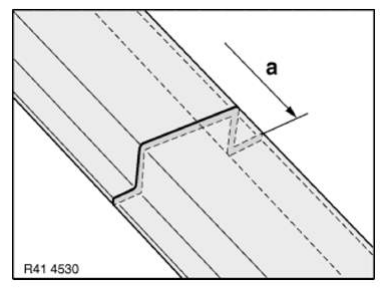
Préparation de la pièce neuve : certaines plaques de renfort sont surdimensionnées.
Le cas échéant, il est nécessaire de retravailler les bords des plaques de renfort ou de les découper à la bonne dimension jusqu'à ce qu'elles soient en contact sans contrainte avec la tôle extérieure.
Il doit être possible d'introduire les plaques de renfort dans la carrosserie sans cisailler la colle.
Ajustez la plaque de renfort (1) pour qu'elle s'insère dans l'élément (2) du véhicule.
Réalisez des évidements semi-circulaires (3) pour les goujons (4).
Diamètre des évidements : env. 10 à 12 mm.
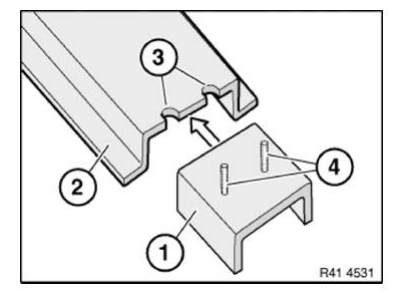
Fixez la plaque de renfort en vissant les écrous (1).
Montez la pièce neuve (2). Réalisez des évidements (3) en forme de demi-cercle dans la pièce neuve.
Diamètre des évidements : env. 10 à 12 mm.
Déposez à nouveau la plaque de renfort.
REMARQUE : Largeur du joint entre la pièce neuve et le composant sur le véhicule env. 5 à 8 mm (bride d'au moins 30 mm de large de chaque côté).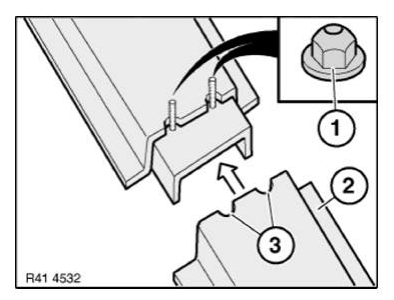
Chanfreinez par meulage les arêtes de coupe (1) du raccord.
- Élément sur le véhicule
- Pièce neuve
Remarque de montage :
Si les arêtes de coupe n'ont pas été suffisamment chanfreinées, des cavités peuvent apparaître dans la peinture après application.
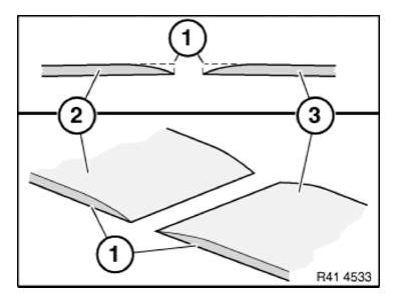
Procédure d'utilisation de la plaque de renfort universelle : la plaque de renfort universelle doit être adaptée. La plaque doit être divisée si la distance entre les broches est trop grande.
La cote a est comprise entre 40 et 80 mm selon l'espace disponible.
Fixez les plaques avec des rivets autoperforants N4.
REMARQUE : Veillez à bien positionner le rivet ! La tête du rivet se trouve du côté de l'adhésif !Rivetez la plaque côté intérieur de la bride !
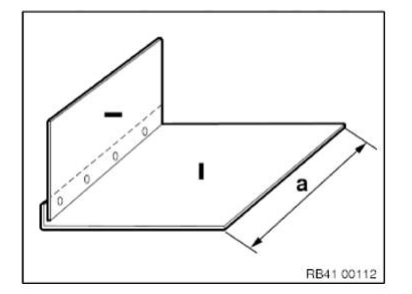
Pose de la plaque de renfort
Nettoyez toutes les surfaces de collage.
Appliquez de la colle sur la plaque de renfort dans la zone (1).
Appliquez davantage de colle dans les rayons pour éviter les poches d'air.
Appliquez de la colle supplémentaire sur la tôle extérieure autour des rayons.
Glissez soigneusement la plaque de renfort dans l'élément du véhicule et fixez-la en vissant les écrous (2). Ne vissez les écrous que de quelques tours.
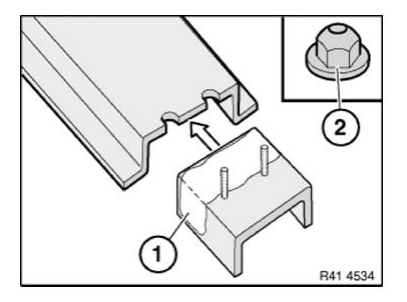
Appliquez de la colle sur la surface de collage de la plaque de renfort (1).
Appliquez davantage de colle dans les rayons pour éviter les poches d'air.
Appliquez de la colle supplémentaire sur la tôle extérieure autour des rayons.
Montez la pièce neuve (2).
Alignez la pièce neuve sur l'élément adjacent et fixez-la avec une pince-étau.
Serrez d'abord les écrous au niveau des rayons.
Ensuite seulement, serrez tous les écrous dans les zones planes.
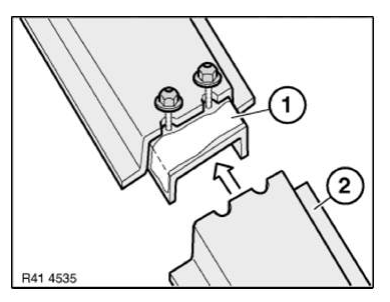
Opérations finales au niveau du point de séparation :
Une fois la colle durcie :
Dans la zone visible par le client :
Coupez les goujons avec une scie à carrosserie.
Éliminez complètement les résidus de colle dans le joint (1).
Arrondissez les arêtes vives par meulage.
IMPORTANT : Évitez de chauffer la ligne de séparation par un meulage excessif. Le retravail par pressage n'est pas autorisé !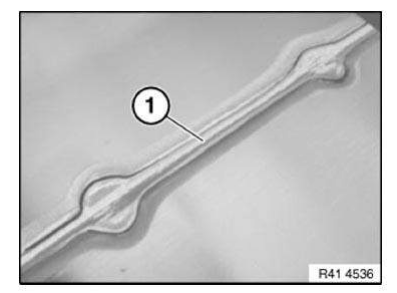
Seul le MASTIC MÉTALLIQUE homologué BMW doit être utilisé sur le joint.
MASTIC MÉTALLIQUE - MODE D'EMPLOI
Hors zone visible par le client :
Exemples : le joint est recouvert par l'habillage de bas de caisse, les vitrages, les joints, etc.
Meulez les goujons et l'excédent de colle à ras. N'utilisez pas de mastic métallique. Peignez la zone selon le Manuel de peinture BMW.
REMARQUE : Après peinture, le joint devient visible en raison du retrait de la colle. Cela n'a aucune incidence sur la qualité.Désassemblage des sertissages collés
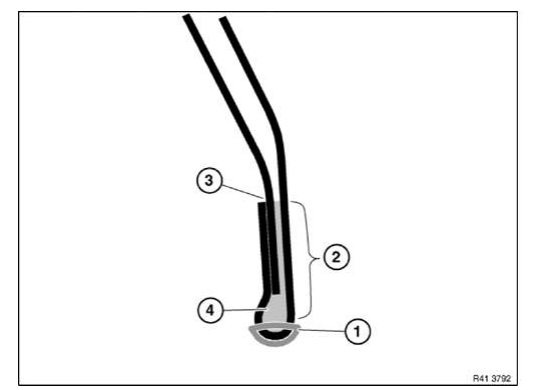
- Retirez la zone (1) du bord de rebord sur le coude du passage de roue à l'aide d'une meuleuse d'angle à une main et d'un disque à dégrossir.
- Chauffez la zone (2) avec un pistolet à air chaud.
- Désolidarisez la bride de raccordement au ciseau.
- Meulez les résidus de colle (4) sur la bride de raccordement du passage de roue.
- Retirez les restes de matériau d'étanchéité dans la zone (3).
Méthodes de réparation, étapes de réparation 1
Tous les travaux nécessitant le remplacement d'éléments de carrosserie vissés.
Techniques de réparation
- RÉPARATION DES FILETAGES
Étape de réparation 1a
- Rivet aveugle.
- ÉCROUS ET BOULONS À RIVETER AVEUGLES
- Vitre.
Toutes les opérations au cours desquelles des réparations doivent être effectuées sur la tôle extérieure.
Techniques de réparation
- Redressage de la tôle extérieure
- REDRESSAGE DES PIÈCES EN ALUMINIUM
Étape de réparation 1b
- REDRESSAGE DES ÉLÉMENTS EN ACIER
- RÉPARATION DES ÉLÉMENTS EN PLASTIQUE
- MASTIC MÉTALLIQUE
- Meulage
- MEULAGE DES ÉLÉMENTS EN ALUMINIUM
- MEULAGE DES PIÈCES EN ACIER
Solution de réparation pour écrou-rivet à tige droite/hexagonal
Mesures de protection !
- Porter des lunettes de protection
- Porter des gants de protection
1. Percez avec précaution la tête du rivet avec un foret ou un fraisoir de diamètre supérieur
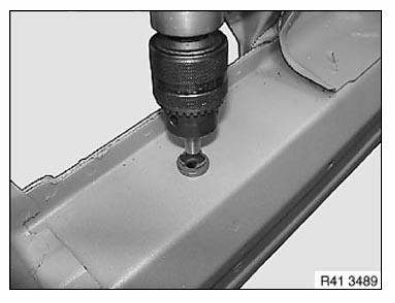
2. Chassez la tête du rivet au ciseau
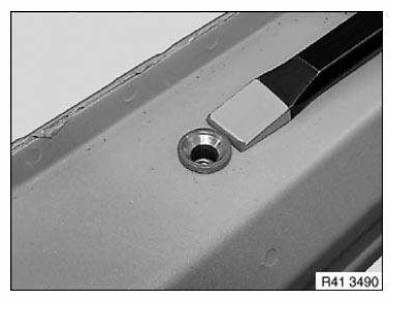
3. Poinçonner la tige du rivet dans la cavité, la retirer si nécessaire
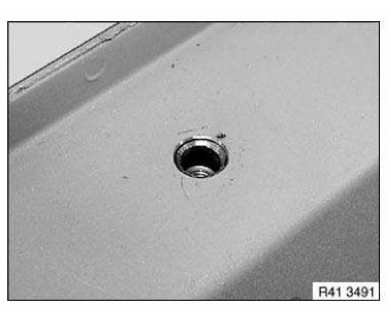
4. Nettoyer le composant, éliminer les dommages de peinture si nécessaire
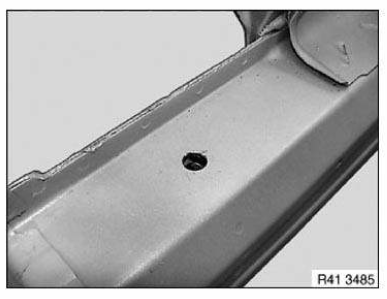
Si la tige du rivet peut être retirée :
IMPORTANT : Pour éviter la corrosion, empêchez la pénétration des copeaux/limailles par une protection de cavités. Suivez les REMARQUES SUR LA PROTECTION ANTICORROSION.5. Protection des cavités
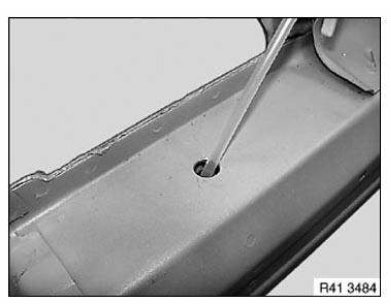
Si la tige du rivet ne peut pas être retirée :
AVERTISSEMENT : Risque de blessure ! Respectez les REMARQUES SUR LA MOUSSE DE CAVITÉ. IMPORTANT : Pour éviter la corrosion et les bruits de cliquetis, empêchez la pénétration des copeaux/limailles et de la tige de l'écrou à rivet avec de la mousse de cavité. Retirez les restes de mousse avec de l'isohexane (essence).
5. Obturer la tige du rivet par moussage spécifique
6. Poser l'écrou à river avec le pistolet à riveter manuel
REMARQUE : Posez l'écrou à rivet le plus rapidement possible, idéalement avant que la mousse de cavité ne durcisse.Écrou à river hexagonal/à tige droite (jusqu'au filetage M8) avec pistolet à riveter manuel ZS308
IMPORTANT : Suivez les instructions d'utilisation du fabricant. Assurez-vous que l'écrou à rivet est correctement en contact avec le composant. REMARQUE : Selon le fabricant, l'outil représenté convient jusqu'à un filetage M8.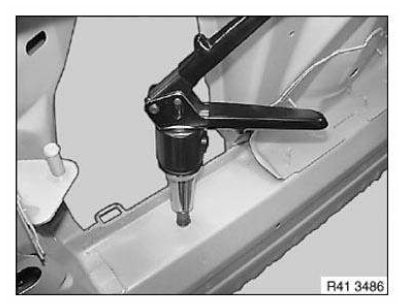
Écrou à river hexagonal/à tige droite (jusqu'au filetage M12) avec pistolet à riveter manuel MB512
IMPORTANT : Suivez les instructions d'utilisation du fabricant. Assurez-vous que l'écrou à rivet est correctement en contact avec le composant.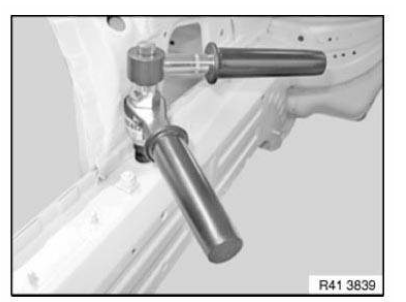
Techniques de réparation, étape de réparation 2
Réparations effectuées par collage et rivetage et/ou soudées au soudeur MAG, sans utilisation d'un banc de redressage.
Techniques de réparation
- Dépose de la pièce usagée
- OUVERTURE DES ASSEMBLAGES SOUDÉS
- OUVERTURE DES ASSEMBLAGES BRASÉS
- OUVERTURE DES ASSEMBLAGES RIVETÉS
- Ouverture des assemblages collés.
- MEULAGE DES ÉLÉMENTS EN ALUMINIUM
- MEULAGE DES COMPOSANTS EN ACIER
- Réparation par tronçon
- Renfort (collé).
- MASTIC MÉTALLIQUE
- Pose de la pièce neuve
- Remarques sur les consommables.
- Remarques sur l'adhésif.
- COLLAGE SUR SURFACES PEINTES
- RIVETS AVEUGLES
- RIVETS À POINÇONNER
- SOUDAGE DES COMPOSANTS EN ACIER
- Obturation des cavités.
- VIS EMC
Techniques de réparation, étape de réparation 3
Réparations effectuées par collage et rivetage avec utilisation d'un banc de redressage, ou par soudage.
Techniques de réparation
- Redressage de la structure
- REDRESSAGE DES COMPOSANTS EN ALUMINIUM SUR LA STRUCTURE
- REDRESSAGE DES COMPOSANTS EN ACIER SUR LA STRUCTURE
- Dépose de la pièce usagée
- OUVERTURE DES ASSEMBLAGES SOUDÉS
- OUVERTURE DES ASSEMBLAGES BRASÉS
- OUVERTURE DES ASSEMBLAGES RIVETÉS
- OUVERTURE DES ASSEMBLAGES COLLÉS
- MEULAGE DES ÉLÉMENTS EN ALUMINIUM
- MEULAGE DES COMPOSANTS EN ACIER
- Réparation par tronçon
- SOUDAGE DU RENFORT RAPPORTÉ (TÔLE D'ACIER)
- Réparation par tronçon (acier) avec élément de réparation
Réparation par tronçon (aluminium) avec élément de réparation - Pose de la pièce neuve
- Soudage des composants en aluminium
- SOUDAGE DES COMPOSANTS EN ACIER
- COLLAGE SUR POINTS DE SOUDURE DES COMPOSANTS EN ACIER
- BRASAGE DES COMPOSANTS EN ACIER
- Remarques sur les consommables.
- REMARQUES SUR L'ADHÉSIF
- Collage aluminium sur acier
- COLLAGE ACIER SUR ACIER
- RIVETS AVEUGLES
- RIVETS À POINÇONNER
- Obturation des cavités.
- VIS EMC
Réparation des clips pour bandeau de toit
Les instructions suivantes décrivent le collage de réparation permanent des clips qui étaient à l'origine fixés par des goupilles en T.
Le collage de réparation protège également de manière permanente la zone de la goupille en T arrachée contre la corrosion.
1.0 Informations sur les dangers/risques :
- Lire et respecter les informations du fabricant sur les dangers/risques avant application.
- Éviter tout contact avec les yeux et la peau. Porter des gants de protection résistants aux solvants.
- Ne pas inhaler les vapeurs d'adhésif. Appliquer uniquement dans des locaux bien ventilés.
1.0 Équipement
- ADHÉSIF K4
- Tube mélangeur statique
- PISTOLET À ADHÉSIF
- Produit nettoyant R1
- Ruban adhésif de fixation
2.0 Préparation de la surface :
- Température de la surface de collage et température ambiante d'au moins 18 °C.
- Protéger la zone autour de la surface de collage.
- Retirer à la brosse les copeaux, la peinture écaillée, etc. de la surface de collage. Utilisation d'air comprimé interdite !
- Nettoyer la surface de collage avec le produit nettoyant R1.
- Laisser sécher la surface nettoyée à l'air pendant au moins 2 minutes. La surface de collage doit être parfaitement sèche.
- Ne pas recontaminer les surfaces de collage une fois nettoyées (transpiration des mains, traces de doigts, etc.).
3.0 Application de l'adhésif :
- Remplir le trou (1) créé par la goupille en T arrachée avec de l'adhésif et étaler sur une longueur d'env. 4 cm (2) dans la goulotte de toit.
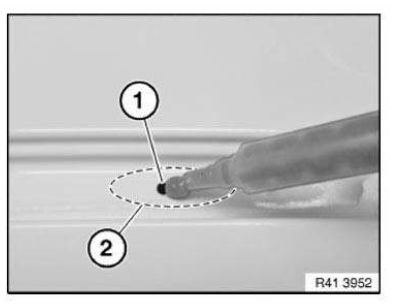
Appliquer un cordon d'adhésif (1) sous le clip.
Ce faisant, remplir la gorge du clip avec de l'adhésif.
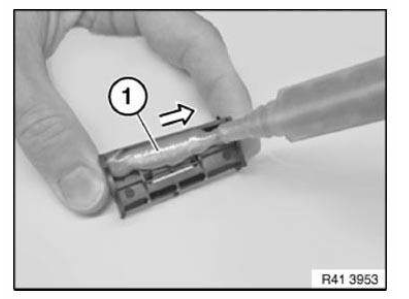
Mettre le clip (1) en place et le maintenir à la main.
Si l'adhésif ne ressort pas déjà uniformément par la gorge, appliquer de l'adhésif supplémentaire par le dessus.
Le cordon d'adhésif (2) doit se situer sous la hauteur du clip.
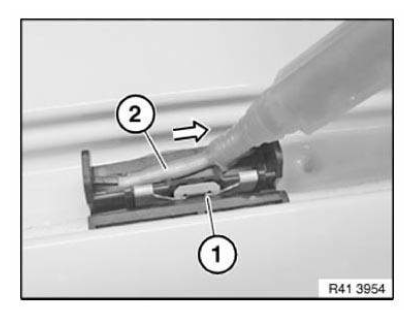
Fixer le clip avec du ruban adhésif (1), d'env. 150 mm de long.
Appliquer le ruban adhésif dans le sens de la marche.
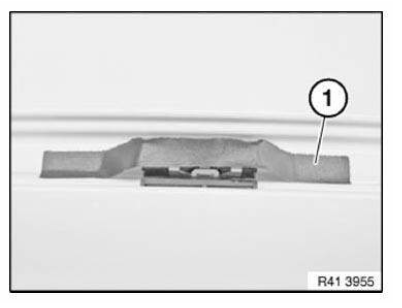
4.0 Temps de durcissement :
- Le ruban adhésif peut être retiré après env. 10 min.
- Mise en charge possible au plus tôt, par ex. pose de la baguette de toit, après 30 minutes.
Réparation des projecteurs
Les dommages suivants peuvent être réparés :
- Les supports déformés ou cassés peuvent être remplacés à l'aide des kits de réparation disponibles.
Le remplacement du phare n'est pas nécessaire ! Pour des raisons de sécurité des piétons, il est interdit d'utiliser de l'adhésif ou des renforts pour réparer des supports cassés !
Les dommages suivants ne peuvent pas être réparés :
- Boîtier de phare déformé ou cassé.
- Glace de phare rayée ou endommagée.
Réparation des composants en plastique
1.0 Remarques générales
- En général, la rentabilité doit être vérifiée avant la réparation.
- Les COMPOSANTS PEINTS DE CARROSSERIE suivants peuvent être réparés :
- Panneaux de pare-chocs (exception : E52)
- Habillages de bas de caisse
- Panneaux latéraux
- Tôle extérieure de porte
- Hardtop/toit
- Couvercle du compartiment de capote souple
- Hayon arrière
- Les dommages suivants peuvent être réparés :
- Légères déformations sans fissures visibles dans la peinture.
Les fissures visibles atteignent le composant et il n'est pas possible de remettre en état le dommage de façon durable.
Les fissures réapparaissent sur la peinture après un certain temps.
- Léger dommage, par exemple des rayures, si le composant sous-jacent n'est pas mis à nu.
- Fissures, trous d'une longueur allant jusqu'à 2,5 centimètres.
Les fissures ne doivent pas atteindre le bord du composant.
- Légères déformations sans fissures visibles dans la peinture.
- Attention ! Les composants suivants ne peuvent pas être réparés :
- Composants qui ne sont pas peints de série.
Impossible de restituer la surface grainée.
- Réservoir de carburant, réservoirs de fluides (par ex. circuit de lave-glace, liquide de frein, vase d'expansion du liquide de refroidissement, etc.)
- Composants qui ne sont pas peints de série.
2.0 Remise en forme des pièces en plastique
- Un pistolet à air chaud peut être utilisé pour remettre en forme les pièces en plastique selon les critères précités.
3.0 Collage des pièces en plastique
IMPORTANT : Respectez les consignes de sécurité.- Un kit de réparation plastique (référence à commander auprès du service pièces BMW) est proposé pour une réparation économique avec des temps de travail adaptés.
- La procédure de réparation des pièces en plastique est incluse dans le kit de réparation plastique.
- Les pinces ou autres renforts métalliques ne doivent pas être utilisés, pour des raisons de protection des piétons.
4.0 Soudage des pièces en plastique
- Les procédés de soudage du plastique sont autorisés, car il s'agit de réparations économiques, en adéquation avec la valeur actuelle des composants.
- Les pinces ou autres renforts métalliques ne doivent pas être utilisés, pour des raisons de protection des piétons.
Normes des pièces de rechange
SUJET
Normes des pièces de rechange
MODÈLE
Tous
SITUATION
Les véhicules BMW/MINI font l'objet de crash-tests rigoureux réalisés par les services internes de BMW/MINI, par des organismes publics et par des tests d'évaluation de choc complémentaires menés par des organisations indépendantes. Lorsque des réparations sont nécessaires, la seule façon de garantir que le véhicule conserve et respecte toutes les exigences de sécurité après réparation est de suivre les normes de réparation BMW/MINI et d'utiliser uniquement des pièces d'origine BMW/MINI neuves. Toute déviation pourrait avoir des conséquences graves sur le comportement du véhicule en cas de choc et mettre en danger la sécurité des occupants.
BMW/MINI utilise de nombreux types de matériaux et de procédés d'assemblage différents lors de la production de la caisse.
Les aciers à haute résistance, l'aluminium et les matériaux synthétiques sont utilisés pour améliorer le poids, la résistance, l'absorption d'énergie et la résistance à la corrosion. Ces matériaux interagissent avec le reste du véhicule pour offrir le niveau de sécurité, de dynamique de conduite et d'esthétique généralement associé à la marque BMW/MINI.
PROCÉDURE
BMW/MINI of North America ne soutient pas l'utilisation de pièces de rechange non d'origine, d'imitation, recyclées ou issues de véhicules accidentés. Remettre les véhicules BMW/MINI aux spécifications du constructeur exige des techniciens formés, utilisant uniquement des équipements, matériaux et procédés d'assemblage agréés. Les instructions de réparation BMW/MINI ne sont valables qu'avec des pièces d'origine BMW/MINI neuves.
BMW/MINI of North America fonde ses considérations sur les points suivants :
- Il ne peut pas être confirmé que des matériaux équivalents sont utilisés pour fabriquer les pièces de rechange.
- Tous les résultats et certifications des crash-tests ont été obtenus avec des pièces d'origine BMW/MINI et des procédés d'assemblage d'origine.
- Il ne peut pas être confirmé que les composants remis à neuf provenant de sources extérieures respectent les normes de réparation BMW/MINI.
- Les composants de récupération ne peuvent pas être tracés en cas de rappel constructeur.
- Il ne peut pas être confirmé que les pièces de récupération n'ont pas subi de chocs antérieurs, de réparations précédentes, d'altérations dues aux intempéries et/ou d'exposition à d'autres éléments tels que le feu, la fumée, la chaleur ou une inondation.
- Les pièces non d'origine BMW/MINI peuvent présenter un mauvais ajustement, une finition et une qualité médiocres, ce qui a un impact direct sur la valeur résiduelle du véhicule. Les pièces d'origine BMW/MINI sont les mêmes pièces que celles utilisées pour fabriquer les véhicules.
Remplacement des rivets aveugles
Outillage spécial requis :
- 2 348 128
- 72 1 210
Schéma du support de pack pliable pour airbag tête : Percer la plaque du rivet jusqu'à la tige du rivet avec un foret hélicoïdal de 10 mm.
Décrit pour le support de poignée de maintien : Percer la plaque du rivet jusqu'à la tige du rivet avec un foret hélicoïdal de 10 mm.
Couper les tiges des rivets aveugles au ras de la tôle, le plus uniformément possible.
Ébavurer les rivets restants à l'aide d'une pince coupante.
Remarque de montage : Appliquer un apprêt sur les dommages de peinture du longeron latéral.
REMARQUE : Selon l'accessibilité, les têtes de rivets devront être retirées à l'aide de l'outil spécial 2 348 128 ou 72 1 210.Chasser les têtes des rivets (1) à l'aide de l'outil spécial 2 348 128, puis les retirer.
Outil spécial 72 1 210 pour récupérer les têtes de rivets.
La tige (1) de l'outil spécial est flexible et peut être adaptée aux contours de caisse concernés.
REMARQUE : Insérez du butyle dans le bac collecteur (2) pour fixer les têtes de rivets et empêcher qu'elles ne tombent.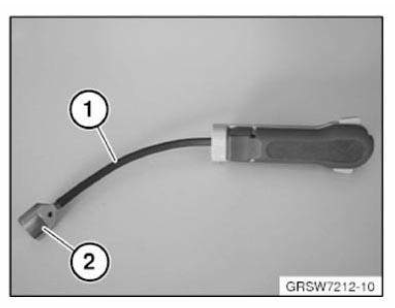
Introduire l'outil spécial 72 1 210 par le trou de la caisse, à côté des points de fixation.
Positionner l'outil spécial par l'arrière, sur la tête du rivet, dans la cavité.
REMARQUE : Une deuxième personne sera nécessaire pour maintenir l'outil spécial sur la tête du rivet pendant l'opération de chassage.S'assurer que le plateau collecteur est correctement monté sur la tête du rivet.
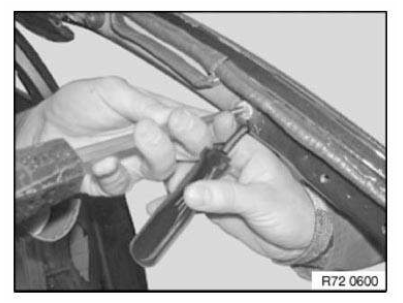
Chasser la tige avec un marteau et un chasse-goupille de 6 mm.
Ressortir délicatement l'outil spécial de la caisse, de façon que la tête du rivet ne tombe pas du plateau collecteur.
REMARQUE : Si le rivet tombe du bac collecteur dans le longeron lors de la sortie de l'outil spécial, cette zone doit être généreusement remplie de mousse.Pour le détail de la procédure de remplissage des cavités avec de la mousse, voir les opérations suivantes.
Utiliser un produit de protection des cavités avant le remplissage en mousse.
La mousse de cavité peut également être utilisée si nécessaire.
Monter le tube sur la bombe de mousse.
Introduire le tuyau par les trous des montants.
Remplir la cavité avec un matériau de remplissage.
AVERTISSEMENT : Vaporisez la mousse vide complètement sur du carton et, après durcissement, éliminez la mousse et la bombe dans les déchets résiduels. La bombe peut éclater si elle n'est pas entièrement vidée.
Vue d'ensemble du pistolet à river : Rivetage du boîtier du générateur de gaz et des supports du pack pliable avec le pistolet à river.
La tête interchangeable est changée selon les différentes opérations de travail.
Rivetage du boîtier du générateur de gaz avec :
- Embout 17/36 et tige courte
Rivetage des supports du pack pliable : - Embout 17/40 et tige longue
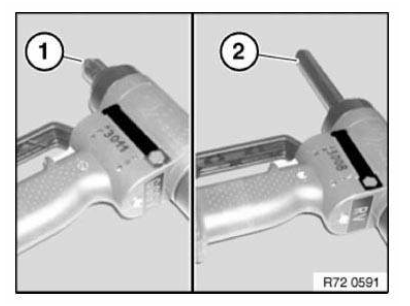
Sécurité au travail
Respecter la réglementation nationale.
1.0 Air comprimé :
- Les pistolets à air ne doivent jamais être dirigés vers des personnes. Le « soufflage » de la caisse à l'air comprimé peut entraîner des blessures graves.
- Les appareils ne doivent pas être nettoyés à l'air comprimé en raison de la contamination par la poussière.
2.0 Systèmes/appareils électriques :
- Seuls les systèmes et dispositifs en parfait état de fonctionnement doivent être utilisés.
- Les réparations sur les systèmes et dispositifs électriques doivent uniquement être effectuées par des électriciens certifiés.
3.1 Travail avec la poussière d'aluminium :
- Porter un masque anti-poussière fin.
- Uniquement applicable aux E52 et I01 : utiliser un groupe d'aspiration des gaz d'échappement antidéflagrant.
- Respecter la réglementation nationale.
3.2 Retrait du mastic d'étanchéité.
- De l'acide chlorhydrique se forme lorsque le mastic PVC est chauffé à des températures supérieures à 180 °C.
- Retirer le mastic PVC uniquement avec une brosse métallique rotative, ou chauffer le matériau avec un pistolet à air chaud à 180 °C maximum et retirer à la spatule.
- S'assurer que tous les espaces clos sont bien ventilés ou équipés d'un système d'aspiration directe.
3.3 Soudage à l'arc et brasage tendre :
IMPORTANT : L'arc très lumineux produit lors du soudage peut provoquer de graves lésions oculaires si les mesures de protection appropriées ne sont pas prises.- Utiliser un écran de soudage adapté au procédé de soudage concerné (soudage MAG ou MIG).
- Séparer les postes de travail par des rideaux de protection.
- Utiliser un système d'aspiration des fumées de soudage.
- Le soudeur doit porter des vêtements de protection et des gants adaptés au soudage (c.-à-d. ignifugés).
- Un extincteur doit être placé à portée de main de la zone de soudage.
- Ne pas effectuer de travaux de soudage à proximité d'un réservoir de carburant, par exemple lorsqu'il est monté.
- Respecter la réglementation nationale.
3.4 Travail avec des produits chimiques (adhésifs, produits de nettoyage, mastics, etc.) : Respecter les fiches de données de sécurité du fabricant.
IMPORTANT : La manipulation de produits chimiques peut provoquer des réactions allergiques cutanées et respiratoires.- Ne pas manger, boire ni fumer pendant le travail avec ces produits.
- Éviter tout contact direct avec les yeux et la peau.
- Porter des lunettes de protection, des gants de protection et, si nécessaire, un tablier.
- S'assurer que tous les espaces fermés sont bien ventilés ou aspirer directement les vapeurs.
- Utiliser un appareil respiratoire avec un type de filtre adapté lorsque la ventilation est insuffisante.
- Porter une tenue de protection imperméable.
- Changer immédiatement les vêtements de travail contaminés.
- Après le travail, bien nettoyer les mains et appliquer une crème protectrice pour la peau.
- Toujours avoir à portée de main un bain d'œil ; changer l'eau régulièrement (une fois par mois).
- Stocker les produits de collage uniquement dans une armoire fermée à clé.
- Tenir les produits de collage à l'écart des flammes nues et autres sources d'inflammation.
- Protéger les produits de collage contre les sources de chaleur intense et le rayonnement solaire direct.
- Respecter la réglementation nationale.
Premiers secours : si le produit entre en contact avec les yeux, rincer immédiatement à l'eau courante pendant environ 10 à 15 minutes.
Consulter un ophtalmologiste.
En cas de contact avec la peau et, le cas échéant, de réaction cutanée allergique, nettoyer immédiatement les zones touchées à l'eau savonneuse, puis appliquer une crème pour la peau sans silicone. En cas de besoin, consulter un médecin.
En cas d'ingestion d'un produit adhésif, rincer soigneusement la bouche/les parties de la bouche à l'eau courante. Boire 1 à 2 verres d'eau. Ne pas faire vomir. Consulter un médecin.
Après inhalation de vapeurs d'adhésif, assurer une bonne aération en air frais. Rester calme. Garder les voies respiratoires dégagées.
Consulter un médecin.
3.5 Travaux de réparation sur composants en carbone :
- Ne pas manger, boire ni fumer pendant le travail avec ces produits.
Après le travail, bien nettoyer les mains. Utiliser une crème protectrice pour les mains.
- Feu, fumée et flammes nues sont interdits.
- Porter une tenue de travail, des chaussures de sécurité, des lunettes de protection et des gants de protection.
- N'effectuer les travaux de meulage et de découpe qu'avec une aspiration antidéflagrante.
Porter des protections auditives.
- Porter un masque anti-poussière (classe minimale FFP2).
- Éviter tout contact de la poussière de carbone avec la peau, les yeux et les vêtements.
- Nettoyer régulièrement la zone de travail avec un aspirateur et essuyer les surfaces avec un chiffon humide.
- Séparer le poste de travail au moyen de cloisons mobiles ou de rideaux de protection.
Consignes de sécurité pour les travaux sur les véhicules équipés de la fonction d'arrêt-démarrage automatique du moteur (MSA)
AVERTISSEMENT : Si le contact de capot est tiré vers le haut (mode atelier), l'information « contact fermé » est émise. La fonction automatique d'arrêt-démarrage du moteur est active. Un démarrage automatique du moteur est possible.Respecter les consignes de sécurité lors des travaux sur les véhicules MSA. Avant d'effectuer des travaux pratiques sur le moteur, toujours s'assurer que la fonction MSA est désactivée afin d'empêcher le démarrage automatique du moteur pendant les travaux dans le compartiment moteur.
La fonction MSA est désactivée par :
- Désactiver le MSA au moyen du bouton (1) dans l'habitacle
- Ouvrir la boucle de ceinture de sécurité et la porte conducteur
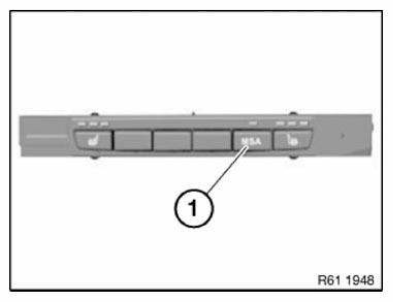
- Ouvrir le capot moteur et s'assurer que le contact de capot moteur n'est pas en mode atelier
- Mode atelier
A = 10 mm - Réglage de base (capot moteur ouvert)
B = 7 mm
- Mode atelier
Pour s'assurer que le contact de capot moteur est en réglage de base, si nécessaire, appuyer sur le contact de capot jusqu'à la position limite avant de commencer les travaux, puis relâcher lentement.
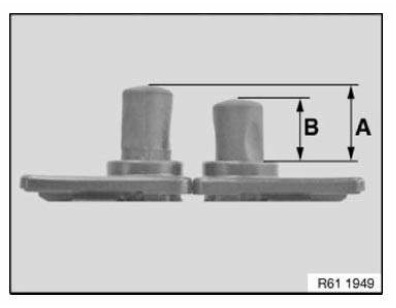
Lors de l'utilisation d'outils de diagnostic :
- Respecter les instructions de l'outil de diagnostic
Consignes de sécurité pour la manipulation des aimants
Des précautions sont nécessaires lors de la manipulation d'aimants afin d'exclure tout danger potentiel.
Si la distance entre les aimants descend en dessous de la distance minimale, les aimants s'attirent brusquement. Les aimants fragiles entrent alors en collision à grande vitesse.
De très fines esquilles tranchantes (semblables à des éclats de verre) peuvent alors se détacher.
Des blessures par écrasement ou coupure peuvent également être causées.
Respecter les fiches de données de sécurité du fabricant.
AVERTISSEMENT : Risque d'écrasement Risque de blessure par éclats Risque de blessure dû aux champs magnétiquesConsignes de manipulation
- Porter des lunettes de protection et des gants de protection.
- Les personnes porteuses de stimulateur cardiaque ne doivent pas utiliser les aimants.
- Ne pas ranger de pièces en fer (outils, petites pièces) à proximité des aimants.
- Tenir les aimants à l'écart des supports de données magnétiques (cartes de crédit, cartes mémoire).
- Ne pas usiner les aimants.
- Tenir les aimants à l'écart de la chaleur directe et des flammes nues.
- Ne pas manger, boire ni fumer pendant le travail avec ces produits.
Détermination de la découpe de séparation à l'aide d'un gabarit
Dans le cas d'une pièce de remplacement partielle, un élément de caisse est découpé à un endroit décrit dans les instructions de réparation.
Un gabarit peut être utilisé pour déterminer précisément la position de la découpe de séparation.
Le gabarit est fabriqué à partir de la tôle de renfort et peut être réutilisé.
Reporter le schéma de la découpe de séparation du montant C sur le type de véhicule concerné.
Retirer les goujons (1).
Percer des trous Ø 4 mm aux emplacements des goujons retirés.
Le cas échéant, percer des trous supplémentaires dans la zone des bords.
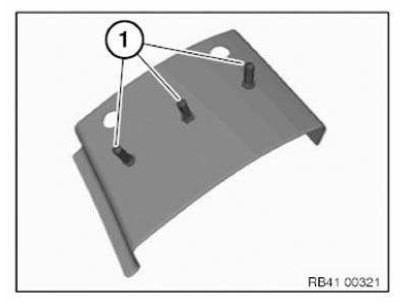
Insérer le gabarit (1) dans la nouvelle pièce (dans le sens de la flèche) jusqu'à ce qu'il affleure (sans jeu).
Reporter les positions des trous (2) sur la nouvelle pièce.
Déposez à nouveau la plaque de renfort.
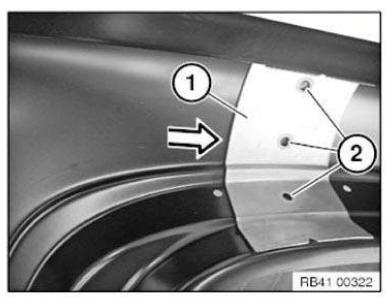
Relier les repères (positions des trous) à la ligne de découpe de séparation (1).
Effectuer la découpe de séparation.
Déchirer et séparer la découpe de séparation sur le véhicule selon la nouvelle pièce.
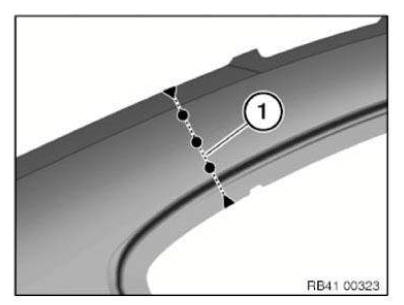
POSE DES ÉCROUS À RIVET AVEUGLE ET DES BOULONS
- Les goujons soudés d'origine sont toujours remplacés par des boulons à rivet aveugle.
- Percer des trous de 0,2 mm de plus que le diamètre extérieur des écrous à rivet aveugle ou des boulons à rivet aveugle.
- Les écrous et goujons à rivet aveugle doivent avoir un revêtement spécial anticorrosion (référence à commander auprès du service pièces BMW).
Utiliser les écrous et boulons à rivet aveugle fournis avec l'outil de rivetage manuel uniquement sur l'acier !
- Il ne sera plus possible de poser un écrou à rivet aveugle si le trou percé est trop grand. Dans ce cas, poser un écrou à clip (référence à commander auprès du service pièces BMW). Cet écrou se serre automatiquement lors du vissage sur le composant.
- Insérer les écrous ou boulons à rivet aveugle et SERRER AVEC L'OUTIL DE RIVETAGE.
- Étanchéifier les écrous et boulons à rivet aveugle avec le PRODUIT D'ÉTANCHÉITÉ D1 (risque de corrosion).
Soudage fort des composants en acier
IMPORTANT : Respectez les sujets suivants de « Carrosserie, généralités » : Consignes de sécurité. Manipulation du circuit électrique, de l'électronique, des airbags et des systèmes de retenue.1. Informations générales
- Pour les réparations, la procédure suivante sera appliquée :
- Brasure autogène
- La procédure de brasage MIG n'est pas utilisée en réparation pour des raisons de résistance. Les joints brasés/soudés MIG utilisés en production de série sont remplacés pendant les réparations par des cordons de soudure MAG.
- Les zones brasées en usine sont assemblées selon la même procédure.
2. Matériaux de travail
- Kit de bouteilles et chalumeau (chalumeau autogène)
- Baguette de brasure
- Bouteilles de gaz (oxygène et acétylène)
- Lunettes de soudage
3. Préparation
- Retirer la peinture et la couche de zinc sur une zone d'environ 30 mm autour du joint à braser.
4. Exécution
- Réaliser le joint brasé sans surchauffer la brasure et avec une faible dissipation de chaleur. Si nécessaire, utiliser une pâte de protection thermique.
5. Traitement ultérieur des assemblages brasés :
- Retirer complètement le zinc brûlé résiduel. Aligner et meuler les faces de jonction visibles.
- Retirer la peinture brûlée avec une brosse métallique en acier inoxydable.
6. Remarques sur la fusion/l'étamage : applicable uniquement dans l'Union européenne ! La réglementation européenne sur les véhicules d'occasion interdit l'utilisation d'étain contenant du plomb dans les véhicules automobiles mis en circulation après le 01.07.2003 ! Niveler les irrégularités inférieures à 2 mm avec un enduit selon le manuel de peinture. Si une irrégularité exceptionnelle est supérieure à 2 mm, utiliser de la MASSE MÉTALLIQUE.
Ne réaliser que sur les zones visibles de la peau extérieure et sur le support de fixation.
Toutes les zones pourvues de cache sur le véhicule ne doivent pas être traitées.
Collage des composants en acier par soudage par points
IMPORTANT : Respectez les sujets suivants de « Carrosserie, généralités » : Consignes de sécurité. Manipulation du circuit électrique, de l'électronique, des airbags et des systèmes de retenue.- À partir de la E65, le procédé de collage par points de soudure est utilisé pour augmenter la rigidité du véhicule. Dans certaines zones de la carrosserie, un adhésif monocomposant est appliqué sur les brides de soudure par points, suivi d'un soudage par points par résistance. L'adhésif ne durcit qu'après le processus de séchage de la peinture (à env. 180 °C).
- En cas de réparation, aucun adhésif n'est appliqué sur les brides de soudure par points. Le nombre de points de soudure est doublé en remplacement de l'adhésif omis.
- La distance minimale entre les points de soudure (1) est de 25 mm. Important ! La distance minimale ne doit en aucun cas être inférieure ! S'il n'y a pas assez de place pour le double du nombre de points de soudure par résistance, chaque point de soudure par résistance non réalisé doit être remplacé par un cordon de soudure MAG (2). Longueur d'un cordon de soudure MAG = 20 mm.
Répartir les cordons de soudure MAG à intervalles égaux sur la surface.
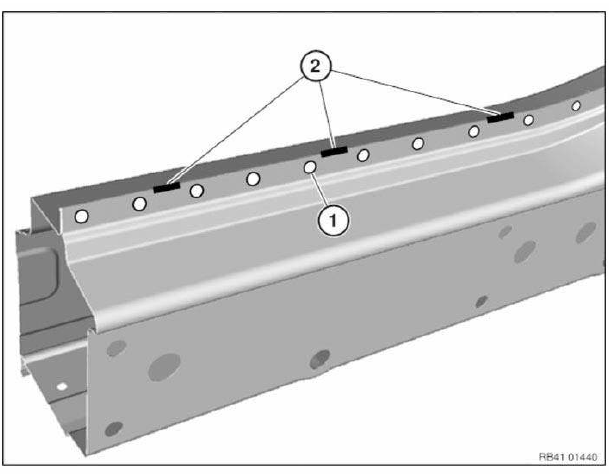
- Les procédés suivants sont utilisés en remplacement du collage par points de soudure :
- Soudage MAG (Metal Active Gas)
- Soudage par points par résistance (désigné ci-après et dans les instructions de réparation comme soudage par points).
- Aucun adhésif n'est appliqué entre les brides de soudure sur les pièces neuves dans le cas d'assemblages à 2 tôles ou à plusieurs tôles.
Les zones inaccessibles aux pinces de soudage par points peuvent être assemblées par soudage MAG par bouchon. Le nombre de points de soudure est doublé en remplacement de l'adhésif omis.
- Les exceptions (par ex. E65) sont décrites dans les instructions de réparation correspondantes. Réaliser des points de soudure sur les points de soudure existants de la pièce neuve. Cela est nécessaire parce que l'adhésif entre les brides de soudure de la pièce neuve agit comme isolant.
Pistolet de pulvérisation pour produit d'étanchéité de cavités
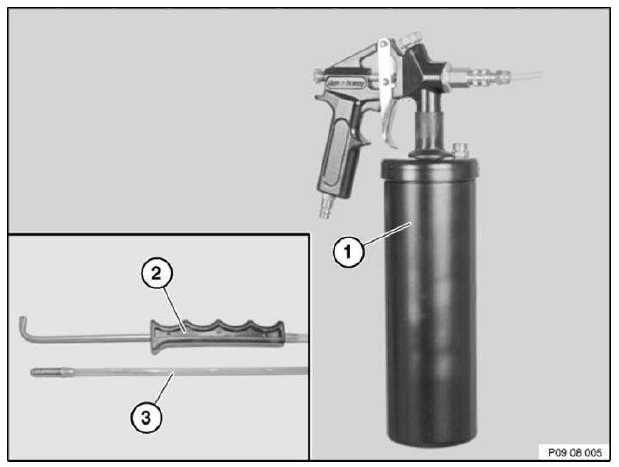
1.0 Contenu de la livraison :
- Manuel du propriétaire
- Pistolet pulvérisateur à réservoir sous pression (1) pour produit de cavité
- Jeu de pulvérisation, composé de flexibles de pulvérisation : buse coudée (2) et buse de pulvérisation ronde (3)
2.0 Mise en service :
- Ouvrir le réservoir sous pression et y introduire le produit de cavité sous forme de bidon de 1 litre.
Refermer le réservoir sous pression.
- Raccorder le flexible de pulvérisation au raccord rapide.
- Raccorder l'appareil à l'alimentation en air comprimé.
Pression de service 2-6 bar, max. 8 bar !
3.0 Principe de fonctionnement :
REMARQUE : Contrairement aux appareils précédents, vous pouvez modifier le jet de pulvérisation de cet appareil à l'aide de la vis de réglage du débit d'air (grosse molette moletée).- Visser la vis de réglage du débit d'air diminue le débit d'air et réduit ainsi la formation de brouillard de produit.
- Dévisser la vis de réglage du débit d'air augmente le débit d'air et accroît ainsi la formation de brouillard de produit. (Pour les cavités fermées)
- La gâchette possède deux positions.
1re position : décharge d'air uniquement.
2e position : décharge d'air et de produit.
- Après la fin des travaux, actionner la première position pour nettoyer le flexible de pulvérisation à l'air comprimé.
- Avant le stockage, penser à visser la vis de réglage du débit d'air pour réduire le risque de séchage du produit.
- Avant une période d'inutilisation prolongée (2 semaines ou plus), nettoyer le pistolet.
- Pour garantir le bon fonctionnement des flexibles de pulvérisation, ne pas les stocker enroulés, par exemple dans la zone du longeron ! Stocker les flexibles de pulvérisation déployés.
4.0 Exemples d'application :
- Utiliser les flexibles de pulvérisation appropriés pour les différents types de cavités et de surfaces.
- Exemple – portes, capots et hayons : flexible de pulvérisation avec buse coudée. Réduire le débit d'air pour limiter la formation de brouillard.
- Exemple – longerons : long flexible de pulvérisation avec buse de pulvérisation ronde. Le débit d'air doit être légèrement augmenté, selon le type utilisé.
- D'une manière générale, limiter la formation de brouillard pour éviter les salissures et les odeurs désagréables.
5.0 Consignes de sécurité :
- Ne pas inhaler le brouillard de pulvérisation.
- Utiliser uniquement dans des locaux bien ventilés.
- Pression de service max. 8 bar.
Marquage du numéro d'identification du véhicule (unité de poinçonnage à aiguilles)
Lire et respecter les INFORMATIONS GÉNÉRALES.
Le système de poinçonnage à aiguilles 360 - VRM - BMW est nécessaire pour graver le numéro d'identification du véhicule.
Numéro de commande : 81 43 2 155 736
Le jeu d'outils du système de poinçonnage à aiguilles 360 comprend :
- (1) Afficheur
- (2) Adaptateur secteur
- (3) Unité de poinçonnage à aiguilles
- (4) Câble de liaison
- (5) Câble d'alimentation
- (6) Flexible d'air comprimé
Opérations préliminaires nécessaires :
- Déposer le raccord arrière supérieur
Procédure pour numéro d'identification du véhicule supplémentaire
- Barrer le numéro d'identification du véhicule d'origine.
Dégager le col de remplissage (1) vers le haut.
Desserrer la vis (1).
Desserrer les vis (2) et (3) et déposer le support de paroi latérale.
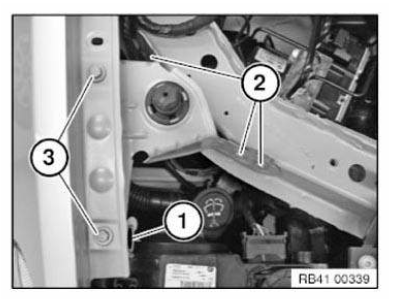
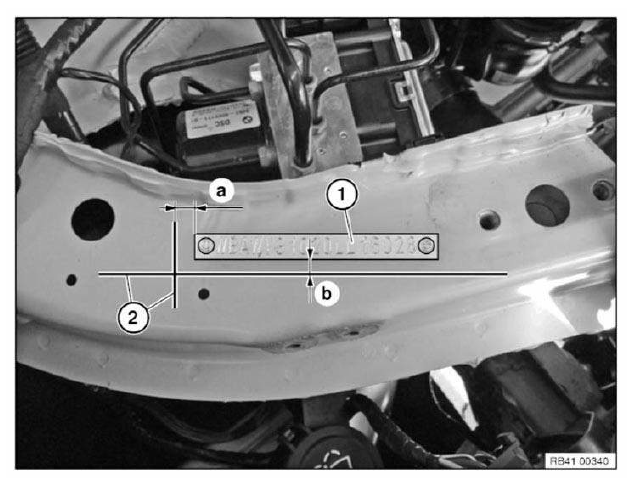
1. = Numéro d'identification du véhicule d'origine (ligne 1).
Marquer les lignes de position (2) selon les cotes indiquées.
Cote a = 12 mm
Cote b = 10 mm
Saisie à l'écran :
- Sélectionner la mise en page 5 avec la touche fléchée.
- Saisir le numéro d'identification du véhicule avec F10.
- Appuyer sur la touche « ENTER ».
Recouvrir le trou (1) avec un ruban adhésif lisse (2).
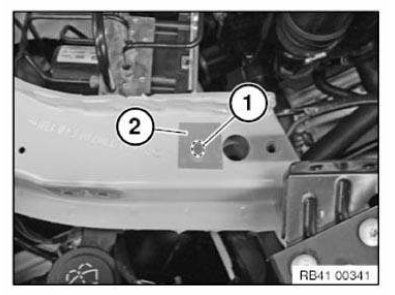
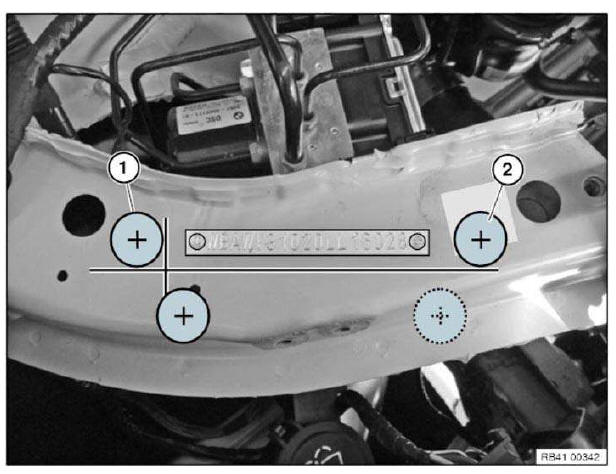
Placer les ventouses de l'unité de poinçonnage à aiguilles aux positions (1) et (2).
REMARQUE : La surface de contact des ventouses du dispositif d'impression à aiguilles doit être sèche et exempte de poussière et de graisse !S'assurer que l'unité repose solidement en position. Si nécessaire, régler la hauteur et la position des ventouses.
Appuyer sur le bouton-poussoir (1) pour la dépression.
Lancer ensuite l'opération de poinçonnage avec le bouton-poussoir (2).
IMPORTANT : Après l'opération de marquage, ne pas modifier la position de l'unité. Ne pas couper la pression de vide.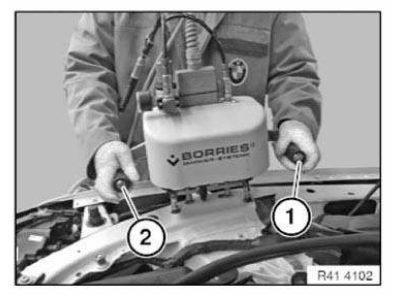
Poinçonnage du second numéro d'identification du véhicule
Saisie à l'écran :
- Sélectionner la mise en page 2 avec la touche fléchée.
- Appuyer sur la touche « ENTER ».
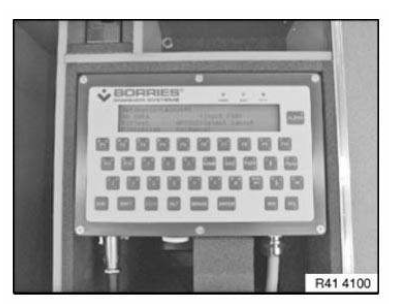
Lancer l'opération de poinçonnage avec le bouton-poussoir (2).
Les fonctions de mise en page suivantes sont disponibles :
| Sélection de la mise en page | Numéro d'identification du véhicule |
| Mise en page 1 | Sur la ligne 1 |
| Mise en page 2 | Sur la ligne 2 |
| Mise en page 3 | Rotation de 180° sur la ligne 1 |
| Mise en page 4 | Rotation de 180° sur la ligne 2 |
| Mise en page 5 | Barré sur la ligne 1 |
| Mise en page 6 | Barré sur la ligne 2 |
Redressage des composants en aluminium sur la carrosserie extérieure
1.0 Prérequis
Le composant doit être remplacé s'il présente des fissures et qu'il n'est possible ni de percer à l'extrémité de la fissure, ni de la souder.
2.0 Outillage recommandé
- Utiliser uniquement des outils spécialement conçus pour les réparations en aluminium.
- Ne pas utiliser d'outils ni de produits d'exploitation ayant déjà servi pour des réparations sur acier (par ex. meule). Risque de corrosion de contact.
- Ne pas utiliser d'outils tranchants (effet d'entaille).
3.0 Redressage de la tôle extérieure
- Redressage « à froid » : repousser les bosselures depuis leur centre et lisser vers l'extérieur par de légers coups de marteau.
Pour les petites bosselures souples (grêle et dommages de stationnement), cela est également possible sans endommager la peinture. Des outils spéciaux et un personnel formé sont nécessaires.
- Redressage « à chaud » : chauffer le composant dans la zone endommagée avec un décapeur thermique jusqu'à env. 60 °C. Cela réduit nettement l'effort nécessaire au redressage.
- Éviter les entailles et les fissures.
- Éviter la trempe et l'étirage excessif.
- Éviter de chauffer la tôle extérieure sur de grandes surfaces et d'atteindre des températures excessives.
Redressage des composants en aluminium dans la structure
- Le reformage ou le chauffage des profilés extrudés et des pièces moulées n'est pas autorisé ! Le non-respect de cette exigence entraînerait les conséquences suivantes :
En cas de reformage, les cordons de soudure (E52) ou les assemblages collés (E60, E61, E63, E64) se déchirent dans la zone environnante.En cas de reformage, le matériau perd jusqu'à 40 % de sa résistance d'origine.
En cas de chauffage, le matériau perd jusqu'à 40 % de sa résistance d'origine.
La colle est détruite à des températures ≥ 120 °C (E60, E61, E63, E64).
Les profilés extrudés et les pièces moulées présentant des signes visibles ou mesurables de déformation doivent être remplacés.
Effectuer le contrôle de déformation à l'aide du système de redressage.
Pour le contrôle optique, déposer les composants adjacents en cas de doute.
Les profilés extrudés sont utilisés sur la E52 comme supports de moteur, montants de porte, longerons, etc.
Les profilés extrudés sont utilisés sur la E60, E61, E63, E64 comme supports de moteur.
Les pièces moulées sont utilisées sur la E60, E61, E63, E64, E70, E71 comme supports de ressort.
- Le reformage des profilés extrudés et des pièces moulées ne peut être utilisé que pour obtenir un assemblage optimal des faces de liaison (par ex. lorsque la cloison est endommagée). Les pièces reformées doivent être remplacées.
Les réparations touchant les points de fixation des ensembles mécaniques et des composants de châssis/suspension doivent être effectuées sur le banc de redressage. Utiliser le jeu d'accessoires spécifique au véhicule ou la fiche technique spécifique au véhicule.
Des supports d'accessoires de redressage et des fiches techniques sont également disponibles pour la partie supérieure, par ex. : montants de porte, fixations de capote, traverse de tablier, charnières de hayon, etc.
- Contrôler la courbure des ouvertures de pare-brise et de lunette arrière en y insérant le vitrage d'origine.
- Relever les cotes d'interstice des portes, du capot moteur et du hayon sur le schéma des cotes d'interstice spécifique au véhicule.
- Exceptions sur la E60, E61, E63, E64 :
Le support de carrossier et la cloison peuvent être redressés s'ils ne présentent ni fissures, ni dommages tranchants, ni trous. Après les travaux de réparation, contrôler à nouveau les pièces pour détecter d'éventuelles fissures.Examiner les brides adjacentes collées pour détecter un décollement. Si nécessaire, étancher et protéger avec du PRODUIT D'ÉTANCHÉITÉ.
Respecter la cote de référence du cadre pour le support de carrossier.
Toute réparation de la cloison fissurée en dehors du périmètre de réparation approuvé n'est autorisée qu'après consultation et accord de BMW.
Redressage des composants en acier dans la structure
- Les tôles en acier à haute et très haute résistance ne peuvent en règle générale pas être reformées. Le reformage ne sert que de mesure préparatoire au remplacement du composant afin d'obtenir un assemblage optimal des points de liaison.
- Les composants de carrosserie porteurs tels que supports de moteur, montants de porte, longerons, etc. présentant des déformations qui ne peuvent plus être ramenées à leur forme d'origine par « redressage à froid » doivent être remplacés.
Le chauffage des composants de carrosserie porteurs pour faciliter le reformage n'est pas autorisé ! Le non-respect de cette exigence entraînerait une perte de résistance d'origine pouvant atteindre 40 %. - La carrosserie doit être ancrée comme suit pour le reformage : En cas d'utilisation de jeux d'accessoires de redressage spécifiques au véhicule/universels (Carbench/Celette/Car-O-Liner), il est nécessaire de fixer en plus la carrosserie avec 4 brides de maintien sur la bride de soudure de l'entrée ou sur les 4 points de levage. La bride de soudure (si disponible) est à privilégier.
En cas d'utilisation de systèmes universels de redressage électroniques ou mécaniques (Car-O-liner/Celette), il est nécessaire de fixer la caisse avec 4 pinces de maintien sur la bride de soudure par points de l'entrée ou sur les 4 points de levage. La bride de soudure par points (si disponible) est à privilégier. Ancrer en outre au moins 2 points avec le jeu de fixation.
Le non-respect de ces instructions entraînera des dommages à la caisse lors du redressage dans les zones non endommagées. Les accessoires de redressage spécifiques au véhicule et les supports universels risquent d'être endommagés.
- Les réparations affectant les points de fixation des ensembles et des composants de châssis/suspension doivent être réalisées sur le banc de redressage avec le jeu d'accessoires de redressage correspondant ou la fiche de spécifications du véhicule.
Des accessoires de redressage et des fiches de spécifications sont également disponibles pour la partie supérieure, par exemple : montants de porte, supports de capote, traverse de pare-brise, charnières de couvercle arrière, etc.
- Contrôler la courbure des ouvertures du pare-brise et de la lunette arrière en y insérant le vitrage d'origine.
- Relever les cotes d'écart des portes, du capot moteur et du hayon sur le schéma des cotes d'écart propre au véhicule.
Redressage des composants en acier sur la carrosserie extérieure
1.0 Outillage recommandé.
Utiliser uniquement les outils conçus pour les réparations de tôlerie acier.
2.0 Redressage de la tôle extérieure.
- Redressage « à froid » : repousser les bosses depuis leur centre et lisser vers l'intérieur par de légers coups.
Dans le cas de petits enfoncements souples (grêle et dommages de stationnement), cela est également possible sans endommager la peinture. Cela nécessite des outils spéciaux et un technicien formé.
- Dans le cas de zones endommagées accessibles d'un seul côté, un système de réparation avec soudage peut être utilisé.
- Éviter les fissures.
- Éviter la trempe et l'étirage excessif.
- Éviter de surchauffer les petites zones de la tôle extérieure.
- Lorsque la surface présente, après redressage, une irrégularité inférieure ou égale à 2 mm, un mastic de finition peut être utilisé pour niveler la zone (voir le Manuel de peinture).
Irrégularité supérieure à 2 mm : utiliser un mastic métallique.
- Pour les véhicules à haute sécurité, tenir compte des informations particulières figurant dans les instructions de réparation !
2.1 Redressage du passage de roue (bas de caisse arrière). Les véhicules dont le passage de roue n'est pas soudé mais collé et bordé peuvent être redressés.
Cela est possible dans les situations suivantes :
- Le bas de caisse arrière (passage de roue) n'est pas déchiré dans la zone de collage. Le soudage dans cette zone n'est pas autorisé.
- La tôle extérieure ne s'est pas séparée de la partie extérieure du passage de roue.
D'une manière générale, il convient de respecter ce qui suit : lors des travaux de redressage du passage de roue, appliquer du produit d'étanchéité à l'intérieur. Après redressage, la zone doit être apprêtée et de nouveau étanchéifiée avec le produit d'étanchéité D1. Protéger l'intérieur par une cire de protection des cavités.
Retouche des dommages de peinture
Ces remarques s'appliquent aux dommages de peinture sur l'ouverture de caisse survenus lors de la dépose d'un vitrage collé.
Pour garantir une protection anticorrosion durable, il est absolument indispensable de retoucher les dommages de peinture ! Le manuel de peinture « BMW Color System » constitue la base des présentes instructions de réparation et doit impérativement être respecté.
Poncer les dommages de peinture sur l'ouverture de caisse et retoucher avec le mastic multibase BMW.
Poncer les zones plus étendues ou les dommages jusqu'à la tôle nue et recouvrir avec le mastic multibase BMW (épaisseur de couche de 30 à 40 μm).
Temps de durcissement :
- Avec infrarouge, au moins 10 minutes
- Sans infrarouge, à au moins 60 °C, pendant au moins 30 minutes
- Sans infrarouge, à au moins 20 °C, pendant au moins 24 heures
Si une reconstitution complète de la peinture est nécessaire dans la zone visible :
- Masquer la bride de collage apprêtée avant d'appliquer la couche de finition
Utilisation des matériaux pour la carrosserie extérieure
L'illustration suivante est un schéma de principe de toutes les variantes de caisse.
Appliquer cette illustration au véhicule concerné.
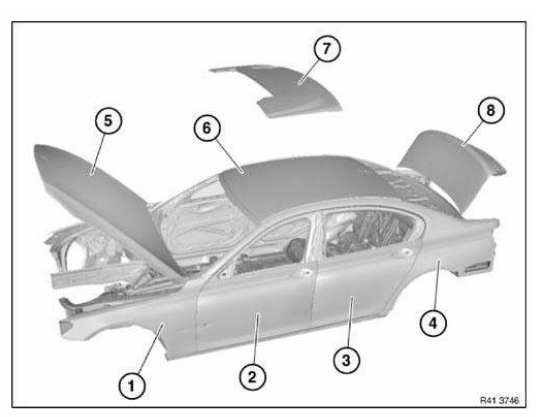
| Composant | Véhicule | Matériau |
| (1) Flanc avant | F01, F02, F04, F10, F11, F18, F80, F82, F83 | Aluminium |
| F06, F12, F13, F15, F16 | Plastique | |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Acier | |
| (2) Porte avant | F01, F02, F04, F06, F07, F10, F11, F12, F13, F18 | Aluminium |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36, F80, F82, F83 | Acier | |
| (3) Porte arrière | F01, F02, F04, F06, F07, F10, F11, F18 | Aluminium |
| F20, F25, F26, F30, F31, F34, F35, F36 | Acier | |
| (5) Capot moteur | F01, F02, F04, F06, F07, F10, F11, F12, F13, F15, F16, F18, F80, F82, F83 | Aluminium |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Acier | |
| (6) Hardtop/toit | F01, F02, F04 | Aluminium |
| F06, F07, F10, F11, F13, F15, F16, F18, F20, F21, F22, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Acier | |
| F82 | Carbone | |
| (7) Couvercle de compartiment de capote souple | F12 | Plastique |
| F23, F33 | Acier | |
| (8) Hayon | F07 | Aluminium |
| F06, F12, F13, F82 | Plastique | |
| F01, F02, F04, F10, F11, F15, F16, F18, F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36, F80 | Acier |
Numéro d'identification du véhicule, généralités
En cas de réparation, deux procédures sont utilisées selon le véhicule. Se reporter aux instructions de réparation spécifiques au véhicule pour la procédure correcte.
1. Remarques générales pour les numéros d'identification du véhicule estampés :
Le numéro d'identification du véhicule est estampé à l'aide d'un outil spécial. Il existe différents numéros d'outils spéciaux et différentes procédures d'estampage selon les véhicules. Se reporter aux instructions de réparation correspondantes.
Lors de travaux de réparation, le numéro d'identification du véhicule est toujours estampé dans une surface de numéro d'identification de remplacement. La surface de remplacement se trouve généralement sous la surface VIN d'origine.
Le numéro IGEF (numéro de caisse) est omis lors du remplacement du passage de roue.
En cas de remplacement de composant ou de caisse par les garages/ateliers BMW, délimiter clairement le numéro d'identification du véhicule à l'avant et à l'arrière en estampant un + à la place de l'insigne BMW.
Si un VIN est estampé dans la surface de remplacement en plus du VIN d'origine (par exemple si le VIN d'origine a été modifié), il convient de procéder ainsi : le VIN d'origine doit être barré. Pour cela, estamper la lettre I des caractères du poinçon dans le sens de la longueur à travers le VIN d'origine.
IMPORTANT : ne pas utiliser de meuleuse d'angle avec un disque à tronçonner !Le film de protection utilisé en série est omis après l'estampage manuel du VIN. Peindre la zone conformément au Manuel de peinture BMW. Veiller à ce que les épaisseurs de couche soient minimales.
Respecter les prescriptions nationales/spécifiques au pays.
2. Remarques générales pour les numéros d'identification du véhicule embossés :
Cette procédure est utilisée pour tous les véhicules sur lesquels le numéro d'identification du véhicule ne peut pas être estampé.
Pour la réparation, les pièces neuves avec numéro d'identification du véhicule embossé peuvent en règle générale être commandées auprès du service pièces détachées BMW. Si cela n'est pas possible, respecter les prescriptions propres au pays.
Le numéro IGEF (numéro de caisse) est omis lors du remplacement du passage de roue.
Si un VIN est embossé dans la surface de remplacement en plus du VIN d'origine (par exemple si le VIN d'origine a été modifié), il convient de procéder ainsi : les instructions de réparation spécifiques au véhicule décrivent la procédure.
Le film de protection utilisé en série est omis après l'embossage du VIN. Peindre la zone conformément au Manuel de peinture BMW. Veiller à ce que les épaisseurs de couche soient minimales.
Respecter les prescriptions nationales/spécifiques au pays.
Soudage d'une plaque de renfort (tôle d'acier)
Dans le cas d'une pièce de remplacement partielle, un élément de caisse est découpé à un endroit décrit dans les instructions de réparation.
Une plaque de renfort est soudée en place pour garantir une résistance suffisante.
Respecter les consignes relatives au SOUDAGE DES COMPOSANTS EN ACIER.
REMARQUE : les illustrations suivantes servent d'exemples généraux pour les travaux de réparation par plaque de renfort. Elles s'appliquent à toutes les réparations par tronçon.Marquer la pièce selon la cote A, puis couper.
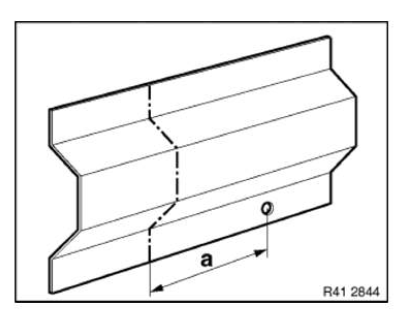
Couper la pièce neuve (1) selon la ligne de coupe et, si nécessaire, ajuster pour la mettre en place avec la patte d'alignement ou le support universel.
Remarque de montage : Maintenir une distance d'environ une à au maximum deux épaisseurs de tôle au niveau de la coupe de séparation, afin de garantir le soudage avec la tôle de renfort et de permettre un ajustement plus tolérant.
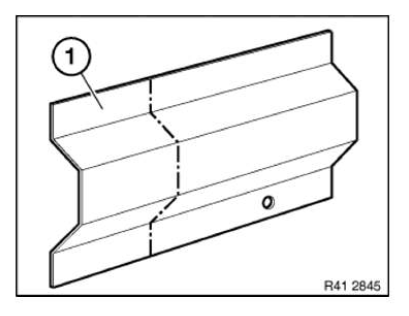
Nettoyer les faces intérieure et extérieure des surfaces de liaison (1) de la pièce neuve et (2) de la carrosserie.
Appliquer un primaire de soudure sur les faces intérieures.
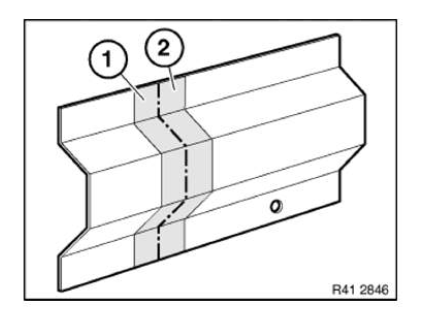
Percer les trous (1) et (2) à une distance de 25 mm l'un de l'autre.
Diamètre du trou env. 8 mm.
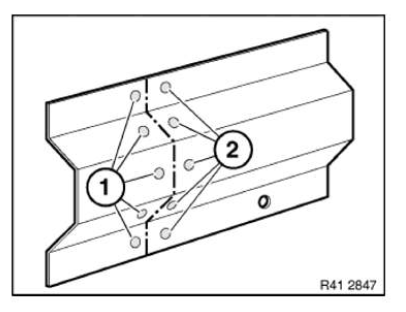
Fabriquer la plaque de renfort (1) à partir de la chute de la pièce neuve.
Si nécessaire, fabriquer d'autres plaques de renfort.
La longueur des plaques de renfort est d'au moins 40 mm.
Appliquer un primaire de soudure sur les deux faces des plaques de renfort (1) et (2).
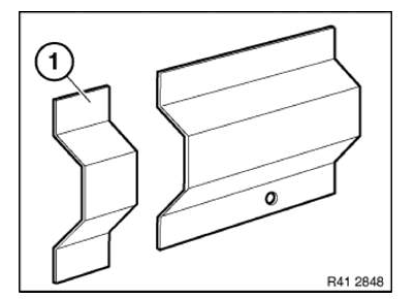
Engager la plaque de renfort (1) dans l'élément de carrosserie jusqu'à mi-course, puis réaliser un soudage par bouchon (3).
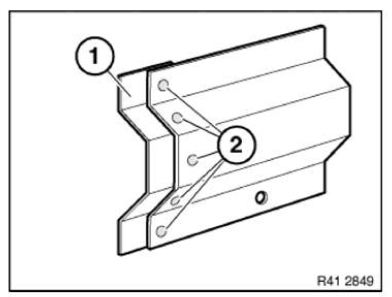
Si nécessaire, ajuster la pièce neuve (1) avec la patte d'alignement ou l'outil universel, puis réaliser un soudage par bouchon (2).
Souder au MAG le joint (3).
Meuler et nettoyer le cordon de soudure et les points de soudage par bouchon.
Seules les zones visibles de la peau extérieure et du support porteur doivent être étamées.
Toutes les zones recouvertes par des éléments du véhicule ne doivent pas être étamées.
REMARQUE : applicable uniquement dans l'Union européenne !La réglementation européenne sur les véhicules d'occasion interdit l'utilisation d'étain contenant du plomb dans les véhicules mis en circulation après le 01.07.2003 !
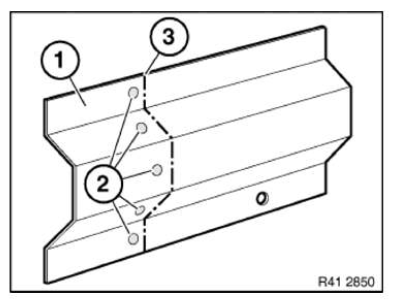
Soudage des composants en acier
IMPORTANT : Respectez les sujets suivants de « Carrosserie, généralités » : Consignes de sécurité. Manipulation du circuit électrique, de l'électronique, des airbags et des systèmes de retenue.1. Informations générales
- Les procédés suivants sont utilisés pour les réparations :
- Soudage MAG (Metal Active Gas)
- Soudage par points par résistance (désigné ci-après et dans les instructions de réparation comme soudage par points).
- Reprendre le nombre et la position des points de soudure et des cordons de soudure MAG de la pièce désassemblée.
Remplacer les zones inaccessibles aux pinces de soudage par points par des soudages par bouchon MAG, à la même distance.
Diamètre des trous pour les soudages par bouchon : 8 mm.
- En cas d'aspiration des fumées, respecter une distance minimale de 30 cm pendant le soudage MAG. Sinon, le gaz inerte serait aspiré.
- Respecter les instructions d'utilisation du fabricant de l'équipement.
2. Matériaux de travail
- Soudage MAG :
- Poste de soudage acier (voir ÉQUIPEMENT D'ATELIER).
- Fil de soudage acier - G3SI1 (SG2) ou, en alternative, G4SI1 (SG3)
- Masque de soudage
- Bouteille de gaz contenant un gaz inerte (82 % d'argon, 18 % de CO2)
- Soudage par résistance par points :
- Appareil de soudage par points (voir ÉQUIPEMENT D'ATELIER).
- Lunettes de protection
3. Préparation pour le soudage MAG et par points
- Retirer le revêtement de peinture sur une zone d'env. 30 mm autour du cordon de soudure ou du point.
- La couche de zinc située dessous doit être retirée pour le soudage MAG.
- Il n'est pas nécessaire de retirer la couche de zinc située dessous pour le soudage par points.
- Retirer le revêtement de peinture sur la face arrière du cordon de soudure ou du point.
- Sinon, des impuretés pénétreraient dans le bain de fusion par la racine du cordon.
- Un débit de courant insuffisant empêche d'obtenir un assemblage par points optimal.
- Appliquer un primaire de soudure sur tous les recouvrements métalliques et sur les brides des points de soudure.
- Pour déterminer la force d'appui optimale des électrodes pour le soudage par points, réaliser des essais de cisaillement de points sur des tôles d'échantillon.
- Pour raccourcir le circuit de courant lors du soudage MAG sur la carrosserie, fixer si possible la pince de masse directement sur l'élément à souder.
4. Soudage
- Pendant le soudage MAG, l'écart entre les pièces doit être maintenu aussi petit que possible. Plus l'écart est grand, plus la résistance de l'assemblage est faible.
- Pendant le soudage par points, les brides des tôles à assembler doivent être placées aussi près que possible l'une de l'autre, sans jeu.
Plus le jeu est grand, plus la résistance de l'assemblage est faible.
Distance minimale entre les points de soudure : 25 mm.
5. Traitement ultérieur des assemblages soudés :
- Lors du meulage d'un cordon de soudure, ne pas amincir le matériau de base à côté du cordon.
- Après l'assemblage, nettoyer tous les cordons et points de soudure avec une brosse métallique en acier inoxydable.
- Retirer la peinture brûlée avec une brosse métallique en acier inoxydable.
- Tous les assemblages soudés scellés d'origine avec du mastic de carrosserie doivent être apprêtés et de nouveau soigneusement scellés après la réparation. Remplacer les couches antibruit endommagées ou retirées.
Travail avec la mousse polyuréthane bi-composant pour cavités
Propriétés de la mousse de cavité :
- Mousse PU bi-composant, sans solvant.
- Excellente capacité d'écoulement, permettant une obturation complète des cavités.
- Bonne résistance, empêchant le glissement dans les cavités.
- Faible absorption d'eau, prévenant la corrosion.
- Idéale comme produit d'isolation et d'étanchéité
Informations sur les dangers/risques :
- Éviter tout contact avec les yeux et la peau.
Porter des lunettes de protection, des gants de protection résistant aux solvants et des vêtements de protection.
- Ne pas inhaler.
Utiliser uniquement dans des locaux bien ventilés.
- Vider entièrement la bombe ouverte après utilisation.
- Les quantités restantes non utilisées peuvent provoquer l'explosion de la bombe en raison d'une réaction chimique (dégagement de chaleur) !
Vous pouvez également refroidir la bombe contenant le reste non utilisé dans de l'eau froide pendant plusieurs heures. - Ne pas manger, boire ni fumer pendant cette opération.
- Tenir à distance les sources de chaleur et d'inflammation.
- Lire les informations du fabricant sur les dangers/risques (imprimées sur la bombe) avant l'application.
Consignes d'application :
- Date limite d'utilisation indiquée sur la bombe.
Ne pas utiliser la bombe aérosol après la date limite d'utilisation indiquée sur celle-ci. Passé cette date, les propriétés de la mousse de cavité ne répondront plus aux exigences du groupe BMW.
- Scellement des cavités de la zone de réparation possible après un temps de séchage à l'air de 1 heure.
- La surface d'appui doit être propre et exempte de poussière, de graisse, d'huile et d'agent de décapage.
- Température d'application d'au moins 15 °C. Idéalement 20 °C.
- Retirer la mousse PU fraîche et non durcie avec le nettoyant adhésif 208.
Référence d'approvisionnement : BMW Parts Service.
La mousse PU durcie ne peut être retirée que par des moyens mécaniques (machine).
- Le surplus de mousse PU durcie peut être éliminé comme déchet résiduel.
Les bombes non entièrement vides et non utilisées dont la date limite d'utilisation est dépassée sont considérées comme déchets dangereux.
Respecter la réglementation nationale relative à l'élimination des déchets.
- Respecter les consignes d'application du fabricant (imprimées sur la bombe).
- Le durcissement prend env. 30 minutes. Un usinage mécanique (par ex. perçage, découpe, etc.) est ensuite possible.
Équipement d'atelier (véhicules BMW et MINI)
Équipement minimum d'atelier requis pour garantir l'exécution correcte et professionnelle des réparations de carrosserie : les outils listés ci-dessous doivent être utilisés.
Étape de réparation 1 :
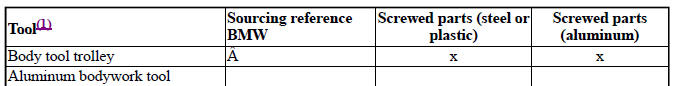
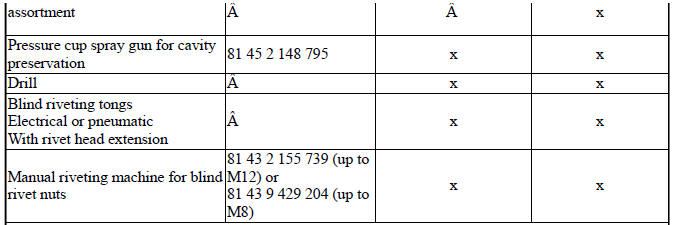
(1) Référence d'approvisionnement : catalogue d'équipement d'atelier BMW
Étape de réparation 2 :
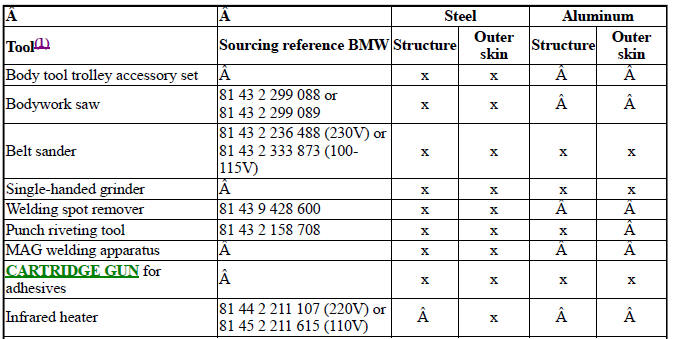
(1) Référence d'approvisionnement : catalogue d'équipement d'atelier BMW
En complément, les outils de l'étape de réparation 1 sont nécessaires.
Étape de réparation 3 :
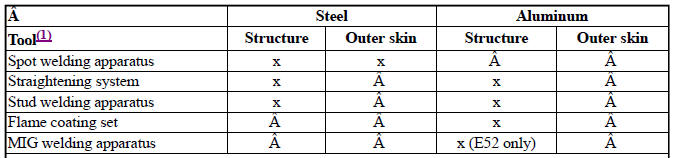
En complément, les outils des étapes de réparation 1 et 2 sont nécessaires.
IMPORTANT : à partir de l'année modèle 2001, des aciers à haute résistance et à très haute résistance sont utilisés dans certaines zones. Il est impératif de vérifier que le poste de soudage par points utilisé est conforme aux exigences techniques des jeux de soudage actuellement recommandés. L'utilisation d'un équipement techniquement obsolète peut avoir de graves conséquences sur la structure du véhicule (par exemple en cas de choc). Il peut en résulter des risques de sécurité et de responsabilité du fait des produits, qui ne peuvent pas être chiffrés.Utilisation et restrictions :
Définition de la recommandation :
Tous les ensembles de soudage par points actuellement recommandés sont conformes, selon les dernières informations, aux exigences relatives au soudage fiable des véhicules actuels et futurs du groupe BMW. Une unité de soudage par points perd sa recommandation dès que des essais portant sur des matériaux et des associations de matériaux destinés à un usage futur dans les véhicules du groupe BMW donnent des résultats négatifs (voir tableau Groupe 1). Toutes les applications antérieures au retrait de la recommandation restent inchangées.
(1) n'est plus produit
Possibilités d'application et restrictions des appareils ci-dessus.
Tous les véhicules BMW et MINI non mentionnés peuvent être réparés avec l'équipement des groupes 1 et 2.
Testez-vous
Un quiz rapide sur BMW X3 : chaque réponse est expliquée, avec un lien vers la page du manuel.