Istruzioni per la riparazione della carrozzeria
- Indice di carrozzeria, generale
- Rivetto cieco
- Incollaggio su superfici verniciate/primerizzate
- Incollaggio acciaio su acciaio
- Lista di controllo per sedile anteriore
- Protezione anticorrosiva
- Viti EMC
- Quote di controllo dell'allineamento del telaio, carrozzeria
- Quote delle fessure, carrozzeria
- Istruzioni generali sulla verniciatura
- Note generali per l'etichettatura con pellicole adesive
- Carteggiatura di componenti in alluminio
- Carteggiatura di parti in acciaio
- Gestione di airbag e sistemi di ritenuta
- Gestione di impianto elettrico ed elettronica
- Informazioni sui pericoli
- Informazioni sullo stucco metallico
- Informazioni sull'uso di detergenti/vernici (dispositivi di protezione individuale)
- Informazioni sulla protezione del veicolo
- Soluzione di installazione per dado a rivetto con gambo diritto/esagonale
- Installazione di una sigillatura di cavità con schiuma PU a 2 componenti per cavità
- Installazione di sigillatura di cavità (espansa)
- Installazione di sigillatura di cavità (non espansa)
- Scienza dei materiali
- Note per la riparazione di cerchi in alluminio
- Note sull'adesivo K1
- Note sull'adesivo K2
- Note sull'adesivo K3
- Note sull'adesivo K4
- Note sull'adesivo K5
- Note sull'adesivo K6
- Note sull'uso dell'idropulitrice ad alta pressione
- Note sulla riparazione di filettature
- Note sul tubo di scarico dell'acqua del tetto apribile/scorrevole
- Note sull'uso di radiatori a infrarossi a temperatura controllata
- Apertura di collegamenti incollati
- Apertura di collegamenti a rivetti
- Apertura di collegamenti saldati
- Panoramica delle pistole per cartucce di adesivo
- Posizione dei pezzi sagomati per la sigillatura di cavità
- Rivetti a punzonatura
- Standard di qualità
- Piastra di rinforzo (incollata)
- Piastra di rinforzo con bullone a perno (incollata)
- Rilascio di giunzioni piegate incollate
- Metodi di riparazione, fasi di riparazione 1
- Soluzione di riparazione per dado a rivetto con gambo diritto/esagonale
- Tecniche di riparazione, fase di riparazione 2
- Tecniche di riparazione, fase di riparazione 3
- Riparazione di clip per listello del tetto
- Riparazione dei fari
- Riparazione di componenti in plastica
- Standard dei ricambi
- Sostituzione di rivetti ciechi
- Sicurezza sul lavoro
- Informazioni di sicurezza per i lavori su veicoli con funzione automatica di start-stop del motore (MSA)
- Istruzioni di sicurezza per la manipolazione di magneti
- Determinazione del taglio di separazione con una dima
- Saldatura di componenti in acciaio
- Incollaggio a punti di componenti in acciaio
- Pistola a spruzzo per sigillante di cavità
- Punzonatura del numero di identificazione del veicolo (unità punzonatrice a ago)
- Raddrizzatura di componenti in alluminio della scocca esterna
- Raddrizzatura di componenti in alluminio della struttura
- Raddrizzatura di componenti in acciaio della struttura
- Raddrizzatura di componenti in acciaio della scocca esterna
- Ritocco di danni alla verniciatura
- Impiego dei materiali nella scocca esterna
- Numero di identificazione del veicolo, generale
- Saldatura della piastra di rinforzo (lamiera d'acciaio)
- Saldatura di componenti in acciaio
- Lavorazione della schiuma PU bicomponente per cavità
- Attrezzature di officina (veicoli BMW e MINI)
Indice di carrozzeria, generale
Prima di iniziare i lavori di riparazione
- BMW i
Controllo della carrozzeria per danni (ad es. in seguito a incidente)
Note generali
- Standard di qualità .
- ATTREZZATURE DI OFFICINA
Norme di sicurezza
- SICUREZZA SUL LAVORO
- Informazioni sulla PROTEZIONE DEL VEICOLO
- INFORMAZIONI SUI PERICOLI
Materiale/ricambio nuovo
- SCIENZA DEI MATERIALI
- MATERIALI DI CONSUMO
- IMPIEGO DEI MATERIALI nella scocca esterna
Movimentazione dei componenti
- IMPIANTO ELETTRICO, elettronica e fibre ottiche
- DANNI DA ALLAGAMENTO
- Sicurezza passiva.
- TELAIO, SOSPENSIONI E STERZO
- Hardtop retrattile
- Veicoli con trazione ibrida/elettrica
- SEDILI/CINTURE DI SICUREZZA
- RIPARAZIONI DEI CERCHI
- RIPARAZIONI DEI FARI
Quote della carrozzeria
- QUOTE DEL TELAIO
- QUOTE DELLE FESSURE
Sigillatura delle cavità
- Montaggio di parti sagomate .
- POSIZIONE DELLE PARTI SAGOMATE
Numero di identificazione del veicolo
- NUMERO DI IDENTIFICAZIONE DEL VEICOLO GENERALE
- INSERIMENTO DEL NUMERO DI IDENTIFICAZIONE DEL VEICOLO
Metodo di riparazione
- FASE DI RIPARAZIONE 1A
BMW/MINI/BMW i
- Sostituzione di componenti avvitati
- FASE DI RIPARAZIONE 1B
BMW/MINI/BMW i
- Riparazioni della scocca esterna
- FASE DI RIPARAZIONE 2
BMW/MINI
- Incollaggio e rivettatura
- Saldatura con saldatrice MAG
- senza banco di raddrizzatura
BMW i
- Riparazioni del modulo vita
- Riparazioni del modulo di trazione
- senza banco di raddrizzatura
- FASE DI RIPARAZIONE 3
BMW/MINI
- Incollaggio e rivettatura
- Saldatura con sistema di saldatura a punti
- con banco di raddrizzatura
BMW i
- Riparazioni del modulo vita
- Riparazioni del modulo di trazione
- con banco di raddrizzatura
Protezione anticorrosiva
- INFORMAZIONI GENERALI
Verniciatura
- INFORMAZIONI GENERALI
- ETICHETTE DI INFORMAZIONE/AVVERTENZA
- Verniciatura separata di componenti e sezioni
NOTE SULLA TECNICA DI RIPARAZIONE UTILIZZATA NEL GRUPPO PRINCIPALE 41
Nella riparazione della carrozzeria si utilizzano due diverse tecniche di riparazione.
Si tratta della saldatura e dell'incollaggio/rivettatura.
Se le istruzioni di riparazione non specificano una tecnica di riparazione, si deve sempre utilizzare la saldatura.
La tecnica di riparazione mediante incollaggio/rivettatura è sempre descritta in dettaglio nelle istruzioni di riparazione.
Devono essere rispettati gli standard di qualità.
Rivetto cieco
1.0 Attrezzi e apparecchiature raccomandati
- Pinza per rivetti ciechi
- Prolunga per testa del rivetto
Montaggio dei rivetti ciechi:
- Per il diametro del rivetto consultare le istruzioni di riparazione.
- Posizionare i fori per i rivetti ciechi secondo le specifiche delle istruzioni di riparazione. Se necessario, riportare le posizioni dei rivetti ciechi sul nuovo componente.
- Praticare fori di diametro superiore al diametro esterno del rivetto cieco (esempio Ø 4,2 mm con rivetto cieco da 4 mm e Ø 6,8 mm con rivetto cieco da 6,5 mm).
- I bordi del foro devono essere uniformi su entrambi i lati. Se necessario, carteggiare e livellare le superfici (ad es. bordi dei collegamenti a punzonatura). Sbavare i fori.
- APPLICARE L'ADESIVO.
- Inserire il rivetto cieco. Se necessario, rimuovere l'adesivo fuoriuscito.
Posizionare la pinza per rivetti ciechi in verticale. Utilizzare la prolunga per la testa del rivetto se l'accesso è difficoltoso.
- Ribattere il rivetto cieco con la pinza per rivetti ciechi. Nel frattempo, pulire la testa del rivetto se sporca di adesivo. Rischio di danneggiare la testa del rivetto a causa dell'adesivo penetrato.
- Sigillare il rivetto cieco con SIGILLANTE D1 (rischio di corrosione).
- Sigillare le cavità dopo i lavori sulla verniciatura del veicolo con PROTEZIONE CAVITÀ (rischio di corrosione).
Incollaggio su superfici verniciate/primerizzate
IMPORTANTE: queste istruzioni di riparazione si applicano solo ai componenti della pelle esterna e non ai componenti strutturali. Tra questi figurano il tetto, il portellone posteriore, i pannelli laterali posteriori e i componenti del pavimento del vano bagagli. Seguire le istruzioni di riparazione specifiche per il veicolo. Deve essere utilizzato solo il metodo di riparazione ivi descritto! Rispettare le norme di sicurezza.Panoramica degli argomenti:
- Attrezzatura
- Data di scadenza dei materiali di consumo
- Preparazione della superficie
- Strato di aggancio
- Tempi di indurimento
- Trattamento successivo
- Smaltimento dell'adesivo
1.0 Attrezzatura
- AGENTE DETERGENTE R1
- ADESIVO K5
- PISTOLA PER CARTUCCE
2.0 Data di scadenza dei materiali di consumo:
- La cartuccia di adesivo riporta una data.
- Non utilizzare l'adesivo dopo tale data.
3.0 Preparazione della superficie:
3.1 Preparazione della superficie sul veicolo (stato di serie):
- Creare una superficie di incollaggio piana (ad es. con la smerigliatura).
- Non carteggiare le superfici di incollaggio già primerizzate.
Se la superficie di incollaggio è verniciata con il colore della carrozzeria, la vernice deve essere completamente asportata mediante carteggiatura.
- Se necessario, pretrattare le superfici di incollaggio con il rimuovi cera per cavità.
Pulire le superfici di incollaggio con l'agente detergente R1.
- Lasciare asciugare le superfici pulite per circa 5 min.
Le superfici di incollaggio devono essere completamente asciutte.
3.2 Preparazione della superficie sul veicolo (sostituzione di un componente incollato):
- Rimuovere completamente i residui di adesivo dal veicolo. Se necessario, rimuovere tutte le vecchie piastre di rinforzo (ad es. pannello laterale posteriore).
- Non applicare primer nell'area delle superfici di incollaggio! L'adesivo non aderisce sufficientemente al primer.
Se è necessario applicare il primer dopo i lavori di raddrizzatura, coprire le superfici di incollaggio.
- Se necessario, pretrattare le superfici di incollaggio con il rimuovi cera per cavità.
Pulire le superfici di incollaggio con l'agente detergente R1.
- Lasciare asciugare le superfici pulite per circa 5 min.
Le superfici di incollaggio devono essere completamente asciutte.
3.3 Preparazione della superficie sul componente nuovo:
- Non rimuovere il primer dal componente nuovo.
Non smerigliare/carteggiare le superfici di incollaggio.
- Pulire le superfici di incollaggio con l'agente detergente R1.
- Lasciare asciugare le superfici pulite per circa 5 min.
Le superfici di incollaggio devono essere completamente asciutte.
4.0 Applicazione dell'adesivo:
- Temperatura di lavorazione della cartuccia di adesivo da 18 °C a 30 °C.
- Temperatura dell'oggetto, veicolo e componenti nuovi, almeno 15 °C.
- Non utilizzare una pistola per cartucce ad aria compressa.
- Inserire la cartuccia di adesivo nella pistola per cartucce, rimuovere il tappo e lasciar fuoriuscire entrambi i componenti dell'adesivo. Spremere uniformemente i componenti dell'adesivo e montare il tubo miscelatore.
- Lasciare fuoriuscire circa 10 cm di adesivo miscelato, quindi applicare l'adesivo miscelato prima su un lato della superficie di incollaggio.
- Dopo aver applicato l'adesivo, verificare se un componente dell'adesivo è fuoriuscito sul retro della cartuccia. In tal caso, interrompere la procedura di incollaggio. Pulire il componente nuovo. Utilizzare una nuova cartuccia di adesivo.
- Tempo di lavorazione dell'adesivo miscelato circa 2 h. Il miscelatore deve essere sostituito solo se nel miscelatore non è passato materiale per un periodo di 30 min.
- Unire i componenti e fissarli in posizione.
- Rimuovere l'adesivo in eccesso.
5.0 Tempi di indurimento:
- Non spostare il veicolo prima che l'adesivo sia indurito.
Verificare il grado di durezza dell'adesivo con l'unghia.
Se l'adesivo non può più essere premuto con l'unghia, il veicolo può essere spostato (senza usare il motore) per le lavorazioni successive (ad es. verniciatura).
- La resistenza del veicolo per l'uso su strada si raggiunge dopo: 48 h a una temperatura dell'oggetto di almeno 15 °C (corrisponde a circa 18 °C di temperatura ambiente).
Oppure 1 h in cabina di verniciatura (temperatura della cabina 80 °C / temperatura dell'oggetto 60 °C).
- Quando si utilizzano lampade radianti, assicurarsi che la temperatura dell'oggetto non superi 85 °C.
Temperature troppo elevate distruggono l'adesivo.
- Rimuovere immediatamente la contaminazione causata dai residui di adesivo.
L'adesivo indurito può essere rimosso solo meccanicamente.
6.0 Trattamento successivo:
- Risigillare le aree che sono di serie sigillate nelle cavità.
7.0 Smaltimento dell'adesivo:
- L'adesivo indurito viene smaltito come rifiuto normale.
- Le cartucce di adesivo vuote vengono smaltite come rifiuti normali.
- Gli adesivi non induriti e le miscele di adesivo e solvente e simili devono essere smaltiti come rifiuti pericolosi.
Queste disposizioni si applicano alla Repubblica Federale di Germania.
Per gli altri paesi, rispettare le normative (eventualmente diverse) applicabili a livello nazionale.
Incollaggio acciaio su acciaio
IMPORTANTE: queste istruzioni di riparazione si applicano ai componenti strutturali. Tali componenti includono supporti motore, montanti A, montanti B, ecc. Seguire le istruzioni di riparazione specifiche per il veicolo. Utilizzare solo le procedure di riparazione ivi descritte. Rispettare le norme di sicurezza. INFORMAZIONI SUI PERICOLI!Panoramica degli argomenti:
- Attrezzatura
- Preparazione della superficie
- Strato di aggancio
- Tempi di indurimento
- Trattamento successivo
1.0 Attrezzatura
- Carta abrasiva
- AGENTE DETERGENTE R1
- ADESIVO K1
- PISTOLA PER CARTUCCE
2.0 Preparazione della superficie:
- Per una migliore adesione, rimuovere la pellicola di ossido e la vernice dalle aree di incollaggio con una spazzola in acciaio inox o carta abrasiva speciale.
- Pulire le superfici di incollaggio con l'agente detergente R1.
- Lasciare asciugare le superfici pulite per circa 5 minuti.
- Le superfici di incollaggio devono essere completamente asciutte.
3.0 Applicazione dell'adesivo:
- Temperatura di lavorazione della cartuccia di adesivo: da 18 °C a 30 °C.
- Temperatura del pezzo, del veicolo e dei ricambi nuovi: min. 15 °C.
- Dopo aver applicato l'adesivo, verificare se un componente dell'adesivo è fuoriuscito sul retro della cartuccia. In tal caso, interrompere la procedura di incollaggio. Pulire il componente nuovo. Utilizzare una nuova cartuccia di adesivo.
- Unire i componenti e fissarli in posizione.
- Rimuovere l'adesivo in eccesso. Non utilizzare detergenti a base di solventi.
4.0 Tempi di indurimento:
- Fare riferimento alle NOTE SULL'ADESIVO K1.
5.0 Trattamento successivo delle superfici incollate:
- Proteggere l'area di riparazione con sigillante per cavità.
Lista di controllo per sedile anteriore
| Evento | Controllo | Azione | |
| È stato attivato almeno un pretensionatore delle cinture e/o un airbag laterale? | Sì | Controllo 1 (quando installato): Controllare tutte le opzioni di regolazione di entrambi i sedili anteriori. Su tutto il campo di regolazione di tutte le opzioni di regolazione del sedile non devono verificarsi movimenti rigidi, grippaggi o altri problemi funzionali o rumori. Controllare che i poggiatesta non siano danneggiati. Controllare che il poggiatesta attivo in caso di urto si sia attivato. Solo modello a 2 porte: Controllare il blocco dello schienale. Lo schienale deve sbloccarsi e bloccarsi facilmente senza grande sforzo fisico. |
Se i componenti sono conformi ai controlli 1 e 2, sostituire solo il pretensionatore delle cinture o l'airbag laterale attivato. In caso contrario, sostituire i componenti difettosi su sedile/carrozzeria. Sostituire il pretensionatore delle cinture, la cintura di sicurezza e, se necessario, l'airbag laterale. |
Controllo 2 (quando smontato): Controllare la presenza di deformazioni/danni sui seguenti componenti:
Controllare la presenza di danni o deformazioni visibili. |
|||
| No | Controllare tutte le opzioni di regolazione dei poggiatesta. Controllare che il poggiatesta attivo in caso di urto si sia attivato. |
Sostituire i componenti difettosi. | |
| Solo sedile con cintura di sicurezza integrata: | |||
| La spia dello schienale si accende quando lo schienale è bloccato e anche quando lo schienale viene scosso? | Sì | Controllare il microinterruttore del blocco dello schienale e sostituirlo se necessario. Controllare le linee elettriche e ripararle se necessario. | Se il guasto persiste, sostituire l'intero sedile |
| No | Nessun ulteriore intervento necessario. | Â | |
Protezione anticorrosiva
NOTA: dopo le riparazioni, il lavoro di protezione anticorrosiva inizia con la corretta rimozione del rivestimento del sottoscocca, dello strato antirombo e della sigillatura delle cuciture nell'area di riparazione. I PRODOTTI CONSIGLIATI da BMW sono ottimizzati per quanto riguarda la protezione anticorrosiva.1.0 Rimozione e applicazione del sigillante:
1.1 Rimozione del sigillante:
IMPORTANTE: non bruciare il materiale PVC (sigillante) con cannello ossiacetilenico o simili e non riscaldare a temperature superiori a 180 °C. Ciò genererebbe acido cloridrico altamente corrosivo e rilascerebbe vapori nocivi. Il nuovo sigillante non aderisce adeguatamente al cloruro di polivinile bruciato, quindi può verificarsi una successiva propagazione della ruggine.Rimuovere il materiale in PVC con una spazzola rotante in acciaio oppure riscaldare il PVC a una temperatura massima di 180 °C con un phon ad aria calda e raschiarlo via con una spatola.
Rimuovere il materiale in PVC con una spazzola rotante in acciaio oppure riscaldare il PVC a una temperatura massima di 180 °C con un phon ad aria calda e raschiarlo via con una spatola.
1.2 Applicazione del sigillante:
Applicare primer e sigillare immediatamente dopo la riparazione tutte le saldature che in origine erano sigillate con sigillante. Sostituire lo strato antirombo danneggiato o rimosso.
NOTA: pistola a spruzzo richiesta per il sigillante (numero d'ordine 81 49 0 300 887).Sigillare il rivetto cieco con SIGILLANTE (rischio di corrosione).
2.0 Principi di base della protezione delle cavità:
Applicare la protezione delle cavità dopo tutti gli interventi sulla carrozzeria.
La protezione finale delle cavità è la parte più importante di tutte le misure di protezione anticorrosione.
Utilizzare lo spray protettivo per cavità solo per piccoli interventi di raddrizzatura in cui le parti interessate sono facilmente accessibili. Utilizzare la PISTOLA A TAZZA A PRESSIONE per tutte le altre riparazioni. Il prodotto protettivo per cavità è disponibile in diverse confezioni.
Utilizzare i sensori appropriati con tubi per le diverse aree delle cavità.
IMPORTANTE: una protezione delle cavità eseguita in modo errato può, in particolare nel caso di giunti acciaio/alluminio, comportare un rischio non calcolabile di responsabilità per il prodotto e per la sicurezza.La migliore riparazione non vale nulla se le successive misure di protezione delle cavità non vengono eseguite con scrupolo.
2.1 Protezione delle cavità dei componenti in acciaio:
Le nuove portiere e i nuovi coperchi devono essere sigillati con il prodotto protettivo per cavità dopo la verniciatura.
Le nuove lamiere, le cavità, le saldature e le pieghe formate dalle nuove lamiere devono essere sigillate con il prodotto protettivo per cavità dopo la verniciatura.
Le cavità interessate devono essere sigillate con il prodotto protettivo per cavità dopo tutti gli interventi di raddrizzatura.
2.2 Protezione delle cavità dei componenti in alluminio:
Le nuove portiere, i coperchi e i pannelli laterali in alluminio non vengono sigillati con il prodotto protettivo per cavità.
Dopo tutti gli interventi di raddrizzatura sui componenti in alluminio, le cavità interessate devono essere sigillate con il prodotto protettivo per cavità dopo la verniciatura.
Dopo tutti gli interventi di saldatura (solo E52) sui componenti in alluminio, le cavità interessate devono essere sigillate con il prodotto protettivo per cavità dopo la verniciatura.
Le cavità, le giunzioni e le pieghe formate da nuove lamiere o profili estrusi devono essere sigillate con il prodotto protettivo per cavità dopo la verniciatura.
Viti EMC
(EMC = Compatibilità Elettromagnetica)
1. Scopo:
- Le VITI EMC sono utilizzate nel metodo di riparazione con incollaggio/rivettatura per ristabilire la continuità di massa.
- Svolgono la funzione dei punti di saldatura, che garantiscono la continuità di massa tra i singoli componenti.
- I punzoni o i rivetti ciechi utilizzati nella riparazione non garantiscono una continuità di massa permanente tra i singoli componenti!
- Le viti EMC garantiscono l'affidabilità operativa e la sicurezza dei componenti elettrici/elettronici dopo le riparazioni!
2. Procedura, frontale in alluminio:
- Ogni giunzione saldata che viene aperta deve essere sostituita con almeno 2 viti EMC.
- Posizionare le 2 viti sulla flangia su cui è stata separata la saldatura. In caso di sostituzione parziale, posizionare le viti nell'area di sovrapposizione dei componenti.
- Nel caso di riparazioni con sostituzione parziale, deve essere montato il numero di viti EMC descritto nelle istruzioni di riparazione.
- Praticare fori con diametro di 4,2 mm e inserire le viti.
- Sigillare le viti EMC con materiale sigillante PU (rischio di corrosione).
3. Procedura, carrozzeria in acciaio:
- Installare il numero di viti EMC descritto nelle istruzioni di riparazione.
- Praticare fori con diametro di 4,2 mm e inserire le viti.
- Sigillare le viti EMC con materiale sigillante PU (rischio di corrosione).
Quote di controllo dell'allineamento del telaio, carrozzeria
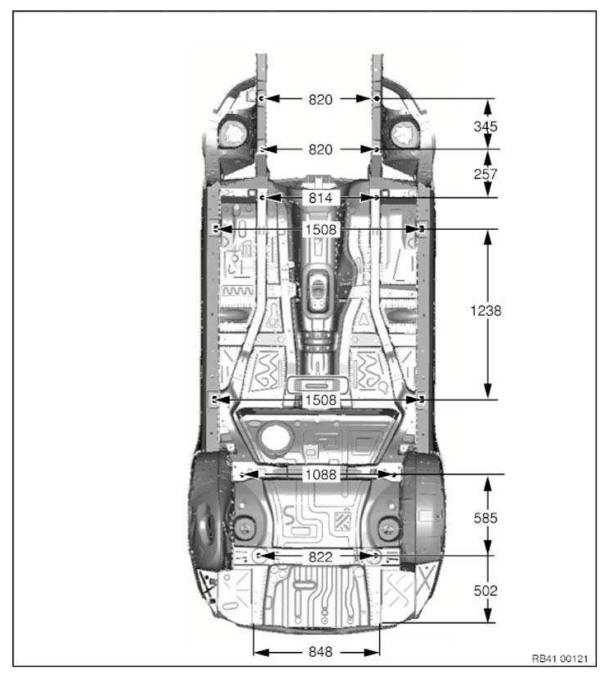
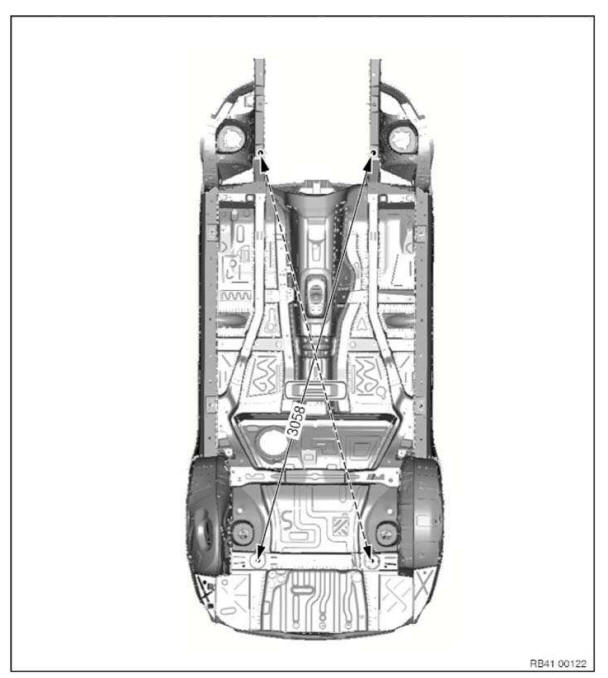
Quote in mm.
Tolleranze di misura:
- ≤ 1000 mm ± 1,5 mm
- ≥ 1000 mm ±2.5 mm
I punti di controllo illustrati servono a verificare la carrozzeria e il gruppo degli attacchi.
Le quote/misure indicate si riferiscono al punto centrale del foro/della vite.
Vista dal basso 1
Vista dal basso 2
Vista dall'alto, parte anteriore
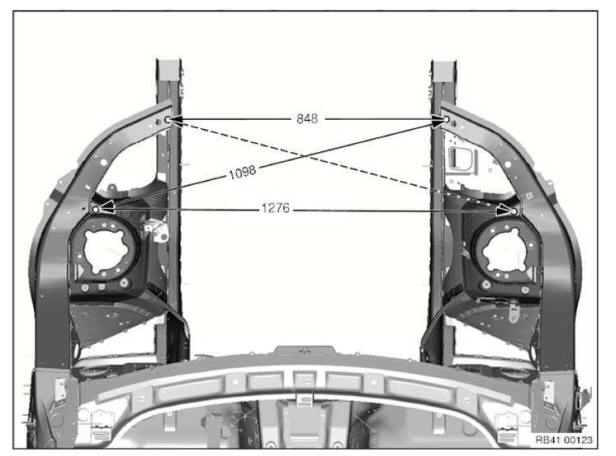
Le quote indicate si riferiscono a gruppi smontati.
Vista, montante B
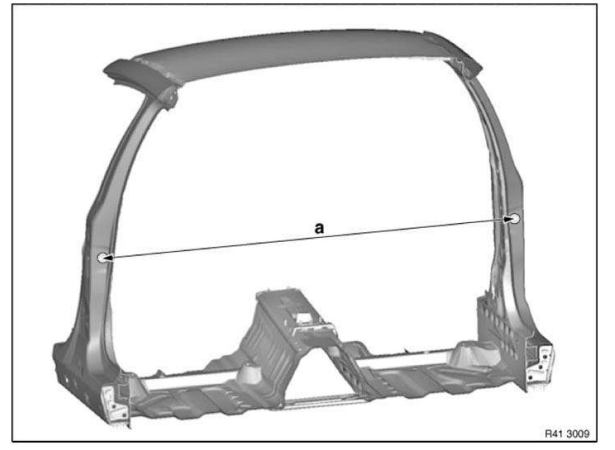
Misura a=1556 mm tra i punti di avvitamento dei freni delle porte.
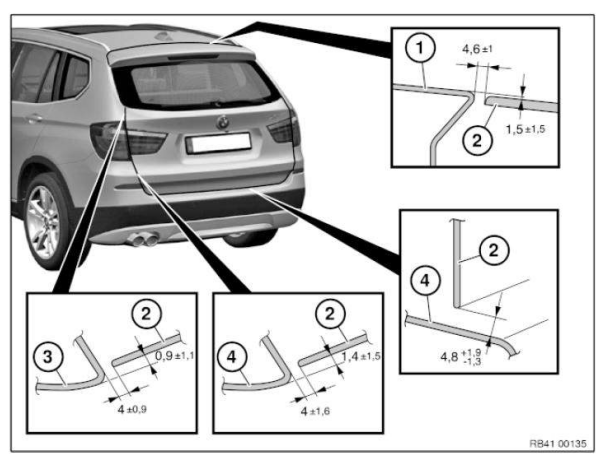
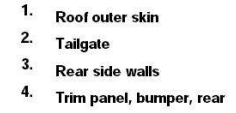
Quote delle fessure, carrozzeria
Le quote indicate in queste informazioni sono valide a una temperatura del pezzo di 20 ºC. Lo scopo della regolazione è ottenere una fessura uniforme.
La simmetria delle fessure tra il lato sinistro e il lato destro del veicolo ha la massima priorità. Le fessure delle porte non devono differire tra la fessura della porta anteriore e quella della porta posteriore di più di 1,0 mm.Non sono specificate quote di fessura per i componenti che non possono essere regolati.
Quote in mm
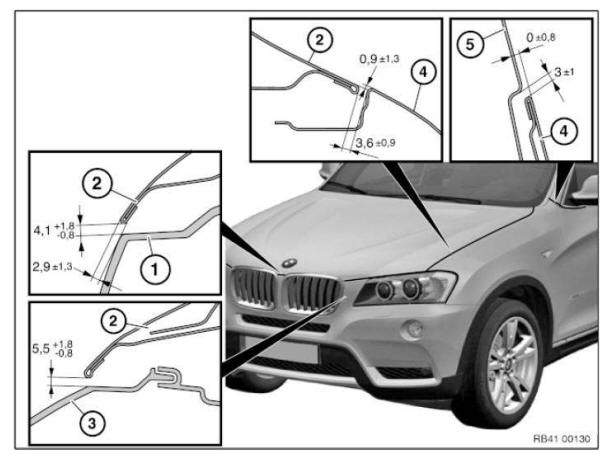
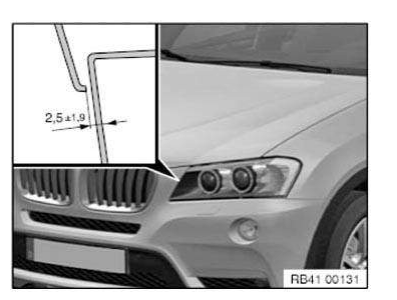
- Pannello, paraurti anteriore
- Faro
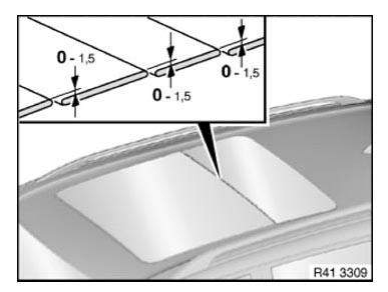
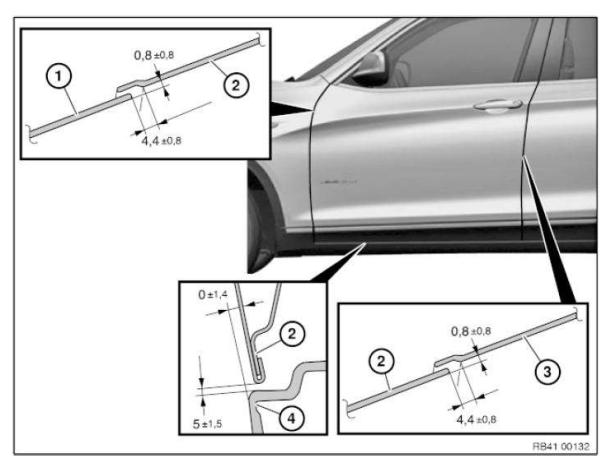
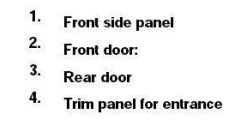
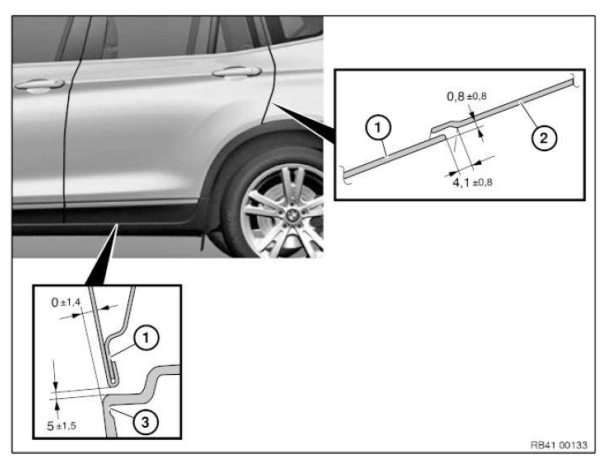
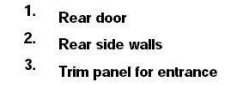
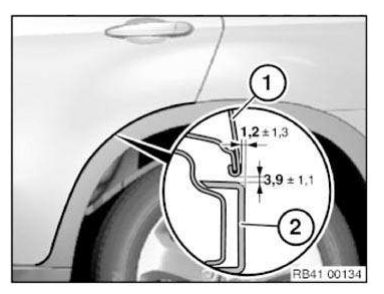
- Porta posteriore
- Fiancate posteriori
Istruzioni generali sulla verniciatura
L'area contrassegnata serve come valore di riferimento per la verniciatura. Per motivi tecnici di verniciatura, quest'area può differire dall'illustrazione.
Le aree di ritocco sono state considerate.
Procedura speciale per verniciature opache: le verniciature opache non possono essere ritoccate, poiché la superficie verniciata non può essere lucidata.
Note generali per l'etichettatura con pellicole adesive
In caso di riparazione, le pellicole adesive devono essere sostituite parzialmente o completamente. La procedura di base per tutte le aree del veicolo è descritta di seguito.
Sono inoltre disponibili istruzioni di riparazione specifiche per il veicolo.
1. Preparazione: lavare e asciugare il veicolo. Se necessario, pulire con aria compressa nell'area delle giunzioni.
Pulire l'intera superficie del componente con detergente per vetri (numero di parte BMW 83 12 0 396 775). Pulire anche l'interno del componente nelle zone in cui vengono applicate le pellicole adesive.
Eseguire gli interventi di riparazione solo con le mani pulite!
IMPORTANTE: Le etichette possono essere applicate solo su componenti verniciati di recente, dopo un periodo di attesa di 2 settimane. L'indurimento della vernice è completo solo dopo questo periodo.2. Procedura per l'applicazione delle etichette: tutte le pellicole adesive del kit di riparazione sono contrassegnate con numeri. Preparare le pellicole di plastica necessarie prima di iniziare le riparazioni.
Le sagome incluse nel kit di riparazione facilitano l'orientamento. Una linea retta che attraversa i diversi componenti ha la massima priorità.
Rimuovere le sagome per posizionare le pellicole adesive.
Gettare le sagome solo al termine di tutti gli interventi di riparazione, poiché alcune sagome vengono utilizzate più volte.
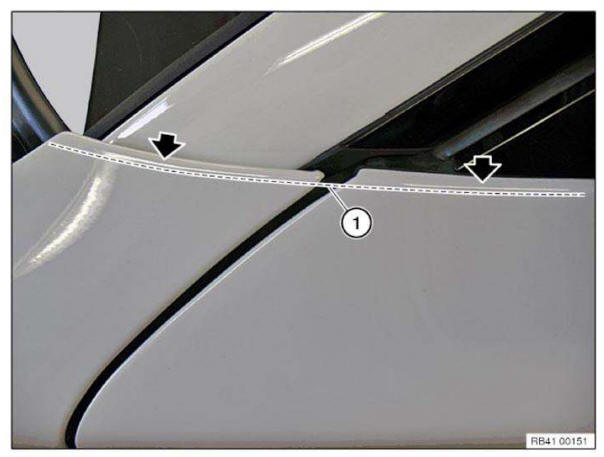
Le sagome vengono sempre applicate lungo il bordo luminoso (1). Il bordo luminoso è il riflesso della sorgente luminosa nel raggio (vedi freccia).
Allineare grossolanamente la pellicola adesiva utilizzando una sagoma.
Per le pellicole adesive di grandi dimensioni, staccare i primi 20 cm di pellicola protettiva e ripiegare il bordo.
Allineare e premere leggermente la pellicola adesiva. Usare solo un dito, non tutta la mano, in modo che non si formino bolle d'aria sotto la pellicola adesiva.
Staccare la restante pellicola protettiva e premere la pellicola adesiva dall'anteriore al posteriore e dall'interno verso l'esterno.
Se si commettono errori nell'applicazione della pellicola adesiva, questa può essere staccata e riposizionata più volte. Quando non sono più necessarie correzioni, usare una spatola per premere saldamente la pellicola adesiva dall'interno verso l'esterno.
Piegare le estremità sporgenti della pellicola adesiva attorno al bordo del componente e premere saldamente.
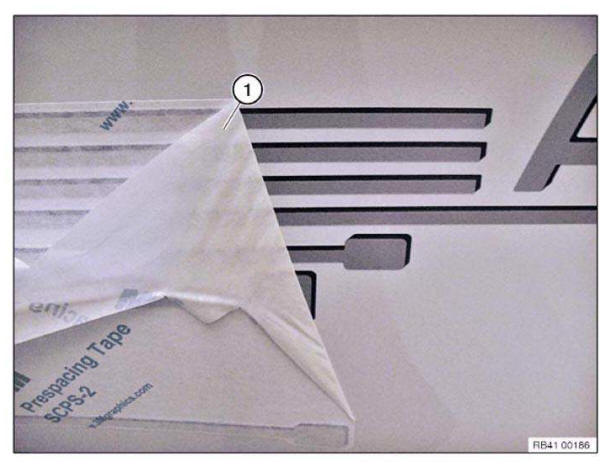
Staccare con cura la pellicola di supporto (1) con un angolo acuto.
Carteggiatura di componenti in alluminio
1.0 Attrezzi e apparecchiature raccomandati
Lavori di smerigliatura sulla pelle esterna:
- Per eseguire lavori di smerigliatura a mano o a macchina, è necessario utilizzare gli utensili e le attrezzature consigliati.
L'area di lavoro può essere pulita con i sistemi di aspirazione convenzionali (bassa concentrazione di polvere).
Lavori di smerigliatura sulla struttura (eccetto Z8):
- Per eseguire lavori di smerigliatura a mano o a macchina, è necessario utilizzare gli utensili e le attrezzature consigliati.
L'area di lavoro può essere pulita con i sistemi di aspirazione convenzionali (bassa concentrazione di polvere).
Z 8 Struttura spaceframe:
- Per eseguire la smerigliatura a macchina sulla struttura, è necessario utilizzare il dispositivo consigliato con impianto di aspirazione della polvere di smerigliatura.
L'area di lavoro deve essere pulita con il sistema di aspirazione antideflagrante consigliato.
Alta concentrazione di polvere, pericolo di esplosione!
2.0 Smerigliatura della pelle esterna e della struttura
Non usare abrasivi (dischi o carta abrasiva, ecc.) che contengano ferro (rischio di corrosione).
Sostituire sempre gli abrasivi già utilizzati per trattare l'acciaio (rischio di corrosione).
Usare solo spazzole metalliche in acciaio inossidabile (rischio di corrosione).
Ridurre la velocità delle smerigliatrici. Velocità eccessive causano un effetto di spalmatura.
Non usare grane abrasive grossolane (solo ≥ 80).
Non praticare intagli nel materiale con la smerigliatura (rischio di cricche).
Non assottigliare il materiale con la smerigliatura.
Carteggiatura di parti in acciaio
1.0 Attrezzi e apparecchiature raccomandati
- Per la smerigliatura manuale sono consigliati gli utensili.
- Per la smerigliatura a macchina sono consigliate le macchine/attrezzature.
2.0 Smerigliatura della scocca esterna e della struttura
Sostituire sempre gli abrasivi già utilizzati per trattare l'alluminio (rischio di corrosione).
Non assottigliare il materiale con la smerigliatura.
Gestione di airbag e sistemi di ritenuta
1.0 Airbag e sistemi di ritenuta
- Sui veicoli con airbag e sistemi di ritenuta, osservare le relative ISTRUZIONI DI SICUREZZA.
- Durante i lavori di raddrizzatura della carrozzeria sussiste il rischio di attivazione accidentale degli airbag quando la batteria viene collegata.
Per questo motivo il cavo di massa della batteria deve essere SCOLLEGATO prima di tutti gli interventi di riparazione sulla carrozzeria.
GESTIONE DEI COMPONENTI DOPO DANNI DA ALLAGAMENTO
I danni da allagamento possono verificarsi se viene superata la profondità di guado consentita del veicolo. L'ingresso di acqua può danneggiare il motore (colpo d'acqua) o i componenti.
Poiché con l'acqua entrano generalmente particelle di sporco nel componente (ad es. motorino di avviamento, cablaggio), i componenti devono essere controllati accuratamente.
L'umidità residua nei componenti provoca corrosione (aumento della resistenza di contatto nel componente), che può portare a un guasto del componente in un momento successivo.
Se non si può escludere l'infiltrazione d'acqua nei componenti elettrici, si consiglia di sostituire il componente per garantire il corretto funzionamento per tutta la vita del veicolo.
Gestione di impianto elettrico ed elettronica
1.0 Batteria
- Pericolo di esplosione nelle vicinanze della batteria durante i lavori di saldatura e smerigliatura. La batteria deve essere RIMOSSA.
2.0 Centraline di controllo
- Le centraline di controllo con danni meccanici visibili e/o danni elettrici causati da incidenti devono essere sostituite.
- Quando la batteria è collegata, sussistono i seguenti rischi:
- Danni alle centraline di controllo derivanti da lavori di saldatura sulla carrozzeria o da un cortocircuito di linea.
- Attivazione accidentale degli airbag durante i lavori di raddrizzatura della carrozzeria.
Per questi rischi, il cavo di massa deve essere SCOLLEGATO prima di tutti gli interventi di riparazione.
- Le centraline sono progettate per una temperatura di 65 °C. Le temperature in una cabina di verniciatura non causano problemi. Se un veicolo si trova in cabina con una temperatura visualizzata di 80 °C, la temperatura effettiva del veicolo è ≤ 60 °C (temperatura dell'oggetto).
- Proteggere le centraline dall'influenza del calore >65 °C (ad esempio durante i lavori di saldatura e asciugatura con raggi infrarossi o soffiatori ad aria calda).
3.0 Cavi elettrici e cablaggi
- Proteggere i cavi elettrici e i cablaggi da danni (ad esempio durante i lavori di raddrizzatura e smerigliatura).
- Proteggere i cavi elettrici e i cablaggi dall'influenza del calore >65 °C (ad esempio durante i lavori di saldatura e asciugatura con raggi infrarossi o soffiatori ad aria calda).
- Non piegare i cavi elettrici.
4.0 Fibre ottiche
- Seguire le istruzioni per la manipolazione delle FIBRE OTTICHE.
Informazioni sui pericoli
1. Alluminio
| Pericoli/effetti | Misure/normative |
| Fasi di riparazione 1 e 2: nessun pericolo/effetto | nessuno |
Fase di riparazione 3: (saldatura - solo E52)
|
|
|
|
2. Carbonio
| Pericoli/effetti | Misure/normative |
| Fase di riparazione 1: nessun pericolo/effetto | nessuno |
Fasi di riparazione 2 e 3:
|
|
|
|
Informazioni sullo stucco metallico
IMPORTANTE: Prima di iniziare ad applicare lo stucco metallico, osservare le seguenti informazioni! Normative di sicurezza e antinfortunistica specifiche del paese Scheda di sicurezza del materiale del produttore Istruzioni per la lavorazione riportate sulla confezioneStoccaggio: conservare in luogo asciutto a una temperatura compresa tra 15 °C e 25 °C.
Durata di conservazione: la confezione riporta una data.
Non utilizzare lo stucco metallico dopo tale data.
Preparazione della superficie: levigare la superficie fino a ottenere una finitura metallica lucida. La superficie deve essere pulita, asciutta e priva di grasso.
Pulire la superficie con un detergente R1 e lasciarla evaporare per 2-3 minuti.
Lavorazione: la temperatura di lavoro dello stucco metallico deve essere di almeno 18 °C.
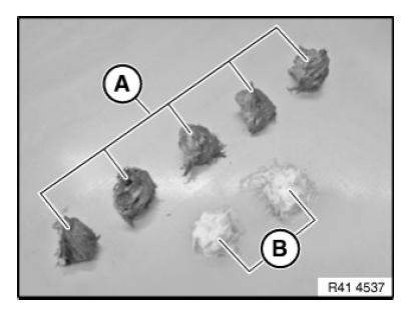
- Stucco metallico
- Indurente
Miscelare lo stucco metallico in rapporto 5:2. Mescolare accuratamente i componenti, senza formare pori.
IMPORTANTE: Non mescolare i componenti. Pericolo di formazione di bolle d'aria nello stucco metallico!Il tempo di lavorabilità dello stucco metallico è di circa 45 minuti.
Applicazione dello stucco: applicare con pressione uno strato sottile di stucco metallico. Ricoprire con cura tutti i bordi e le fessure con lo stucco.
Riempire quindi completamente la fessura con lo stucco. Applicare lo stucco con un eccesso di circa il 30% perché durante l'indurimento si ritirerà notevolmente. Una seconda applicazione di stucco metallico non è possibile a causa della scarsa adesione.
IMPORTANTE: Utilizzare una spatola stretta per riempire le fessure. Applicare lo stucco in un'unica passata, se possibile. Pericolo di formazione di porosità nelle fessure!Nessuna limitazione relativa allo spessore dello strato.
Tempo di indurimento: lo stucco metallico deve essere indurito utilizzando un riscaldatore a infrarossi a onde corte.
- 10 minuti a 50 °C - pre-indurimento (evitare la formazione di bolle/vesciche e pori)
- 10 minuti a 75 °C - indurimento di primo stadio
- 10 minuti a 85 °C - indurimento di secondo stadio (evitare il ritiro del materiale)
Post-lavorazione
AVVERTENZA: Durante la carteggiatura, indossare una mascherina antipolvere fine con filtro antiparticolato P2-P3!Dopo il raffreddamento, lo stucco metallico può essere lavorato.
I pori e le imperfezioni visibili dopo la levigatura della superficie devono essere chiusi con stucco poliestere (sistema colore BMW).
Procedura speciale per i pori: utilizzare una punta da Ø4.2 mm. Ruotare la punta a mano per allargare i pori a forma di V. Riempire le cavità con stucco poliestere.
Verniciatura: eseguire la verniciatura secondo le specifiche riportate nel manuale di verniciatura.
IMPORTANTE: Quando si utilizzano radiatori a infrarossi con controllo della temperatura, la spatola e lo stucco durante l'essiccazione possono causare danni alle incollature, alla verniciatura e ai componenti del veicolo. I sensori di temperatura del radiatore a infrarossi funzionano in modo affidabile solo su superfici ampie e uniformi. Su superfici ridotte, come i montanti C o le soglie, spesso viene misurata solo un'area più fredda adiacente. Ciò porta a temperature effettive della superficie fino a 130°C, anche se sul radiatore a infrarossi è impostato solo 70°C. Quando le pareti laterali posteriori vengono sostituite parzialmente mediante incollaggio e rivettatura, queste temperature elevate possono causare un motivo visibile nell'area della giunzione. Rimedio: verificare le temperature superficiali su piccole superfici del componente durante il processo di essiccazione con un sensore di temperatura esterno. La regola generale è: le temperature superficiali non devono superare gli 85°C.Smaltimento dello stucco metallico: lo stucco metallico indurito viene smaltito come rifiuto normale.
Le confezioni vuote vengono smaltite come rifiuti normali.
Lo stucco metallico non indurito e le miscele di stucco metallico con solventi e simili devono essere smaltiti come rifiuti pericolosi.
Queste disposizioni si applicano alla Repubblica Federale di Germania.
Per gli altri paesi, rispettare le normative (eventualmente diverse) applicabili a livello nazionale.
Informazioni sull'uso di detergenti/vernici (dispositivi di protezione individuale)
AVVERTENZA: L'uso di detergenti/vernici non conforme alle istruzioni può causare lesioni gravi o ustioni! La manipolazione di detergenti/vernici può provocare reazioni allergiche cutanee e respiratorie! IMPORTANTE: Osservare le seguenti istruzioni: conservare detergenti/vernici solo in un armadio chiuso a chiave. Tenere detergenti/vernici lontano da fiamme libere e altre fonti di accensione. Proteggere detergenti/vernici da alte temperature e dalla luce solare diretta. Tenere sempre a portata di mano un lavaocchi, cambiare regolarmente l'acqua (una volta al mese). IMPORTANTE: Osservare le seguenti istruzioni prima dell'uso: istruzioni del produttore (su contenitore/confezione) avvertenze di pericolo (su contenitore/confezione) istruzioni del produttore riportate sul foglio illustrativo della confezione scheda di sicurezza del materiale del produttore normative nazionali del mercato IMPORTANTE: Osservare le seguenti istruzioni durante l'uso: non mangiare, bere o fumare durante il lavoro con questi prodotti. Evitare il contatto diretto con pelle e occhi. Indossare indumenti/dispositivi di protezione individuale. Assicurarsi che tutti gli ambienti chiusi siano ben ventilati o aspirare direttamente i fumi. Cambiare immediatamente gli indumenti da lavoro sporchi di detergente/vernice. Al termine del lavoro, lavarsi le mani e applicare una crema protettiva per la pelle. IMPORTANTE: Rispettare le avvertenze di pericolo e indossare i dispositivi di protezione individuale!Primo soccorso:
- Se il prodotto entra in contatto con gli occhi, sciacquare immediatamente con acqua corrente per circa 10 - 15 minuti.
Consultare uno specialista oculistico.
- In caso di contatto con la pelle e, se del caso, di reazione allergica cutanea, pulire immediatamente le zone interessate con acqua e sapone, quindi applicare una crema per la pelle priva di silicone. Consultare un medico.
- Se un prodotto adesivo viene ingerito, sciacquare accuratamente bocca/parti della bocca con acqua corrente. Bere 1-2 bicchieri d'acqua. Non provocare il vomito. Consultare un medico.
- Dopo l'inalazione di vapori, garantire un'adeguata aerazione con aria fresca. Mantenere la calma, tenere libere le vie respiratorie e chiamare un medico.
Riciclaggio: smaltire detergenti/vernici in modo professionale! Osservare le normative nazionali/specifiche del paese in materia di smaltimento.
Informazioni sulla protezione del veicolo
- I componenti del veicolo situati nella zona di riparazione o esposti a calore, scintille o polvere devono essere rimossi o coperti.
ETICHETTE DI INFORMAZIONE/AVVERTENZA
Le etichette mancanti o danneggiate (ad es. pressione pneumatici) devono essere sostituite.
→ Panoramica della POSIZIONE DI INSTALLAZIONE
Soluzione di installazione per dado a rivetto con gambo diritto/esagonale
Misure di protezione!
- Indossare occhiali di protezione
- Indossare guanti protettivi
Dado a rivetto esagonale/a gambo cilindrico (fino a filettatura 8) con pinza per rivetti manuale ZS308
IMPORTANTE: Rischio di danni! Il mancato rispetto di queste istruzioni può causare lo scivolamento della punta del trapano e danni significativi alla verniciatura.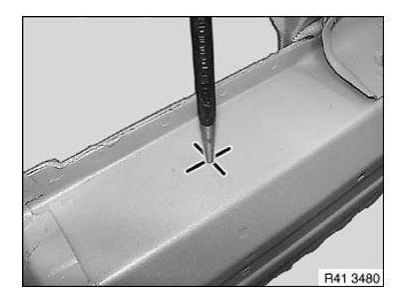
1. Segnare la posizione del foro, quindi punzonare il componente
IMPORTANTE: Se non viene rispettato il diametro determinato della punta del trapano: la zigrinatura del dado a rivetto a gambo diritto risulta inefficace; il componente verrà danneggiato durante l'inserimento del dado a rivetto a gambo diritto.Determinazione della punta adatta:
In funzione del diametro del gambo del dado a rivetto, è possibile utilizzare il diametro di punta successivo superiore (passo 5/10).
Ad esempio, con un diametro del gambo di 10,1 mm si può utilizzare la punta da 10,5 mm. Non deve essere utilizzata la punta da 11,0 mm.
2. Praticare il foro con la punta determinata e sbavare; se necessario, eseguire un foro pilota con una punta di diametro inferiore
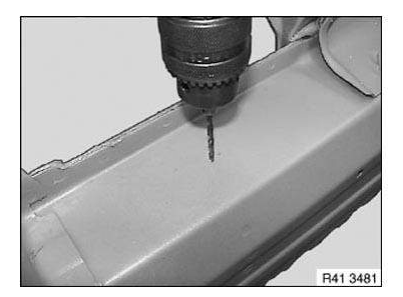
3. Pulire il componente ed eliminare i danni alla verniciatura se necessario
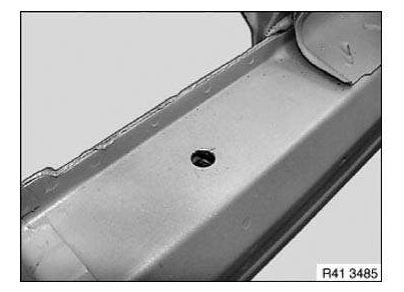
4. Protezione della cavità
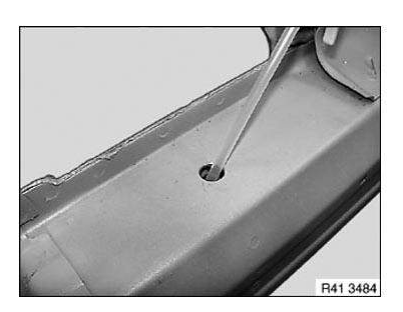
5. Installare il dado a rivetto con la pinza per rivetti manuale
NOTA: Secondo il produttore, l'utensile illustrato è adatto fino a una filettatura M8.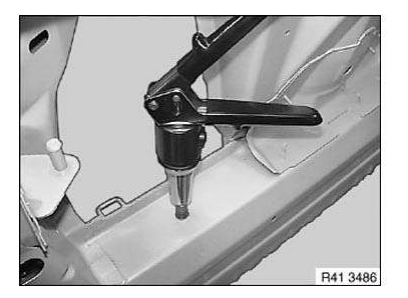
Dado a rivetto esagonale/a gambo cilindrico (fino a filettatura M12) con pinza per rivetti manuale MB512
IMPORTANTE: Seguire le istruzioni operative del produttore. Assicurarsi che il dado a rivetto esagonale aderisca correttamente al componente.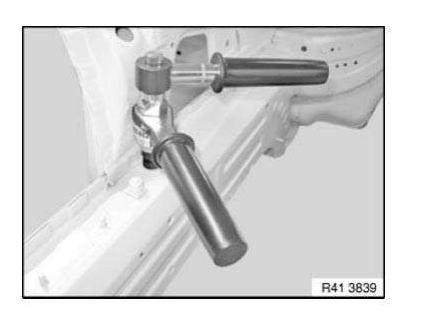
Installare il dado a rivetto con la pinza per rivetti manuale
NOTA: Secondo il produttore, l'utensile illustrato è adatto fino a una filettatura M12.Installazione di una sigillatura di cavità con schiuma PU a 2 componenti per cavità
RIFERIMENTO PER L'APPROVVIGIONAMENTO della schiuma per cavità HS1.
IMPORTANTE: La schiuma per cavità può essere utilizzata per la sigillatura delle cavità solo nei punti in cui la sigillatura è prevista di serie!La seguente riparazione consiste nella sostituzione di un elemento sagomato per la sigillatura della cavità mediante l'uso di schiuma per cavità.
Questo tipo di sigillatura della cavità viene utilizzato nei punti in cui non è possibile impiegare elementi sagomati per le riparazioni.
Ciò accade quando si sviluppa un forte calore (ad es. dovuto a saldatura, brasatura o stagnatura) nelle immediate vicinanze o nel punto della sigillatura standard della cavità.
Non è possibile installare elementi sagomati per la sigillatura della cavità in questo punto a causa del rischio di incendio! Per sostituire gli elementi sagomati con schiuma per cavità in altre posizioni, seguire la procedura qui illustrata e adattarla ai rapporti di miscelazione pertinenti.
Occorre assicurarsi che la sigillatura della cavità sia completamente eseguita.
NOTA: Dopo la rimozione dei componenti difettosi, verificare l'accessibilità del tubo di spruzzatura della schiuma per cavità fino alla cavità interessata.Proprietà della schiuma per cavità HS1:
- Schiuma PU a 2 componenti, priva di solventi.
- Eccellente capacità di scorrimento, che consente la sigillatura completa delle cavità.
- Buona resistenza, che impedisce lo scivolamento nelle cavità.
- Bassa assorbenza d'acqua, che previene la corrosione.
- Ideale per l'uso come composto isolante e sigillante.
Informazioni su pericoli/rischi:
- Evitare il contatto con occhi e pelle.
Indossare occhiali di protezione, guanti protettivi resistenti ai solventi e indumenti protettivi.
- Non inalare.
Applicare solo in locali ben ventilati.
- Dopo l'uso, svuotare completamente la bomboletta aperta.
- I residui non utilizzati possono causare l'esplosione della bomboletta a causa di una reazione chimica (accumulo di calore)!
- In alternativa, raffreddare la bomboletta contenente il residuo non rimosso in acqua fredda per diverse ore.
- Non mangiare, bere o fumare durante il lavoro con questi prodotti.
- Tenere lontano il calore e le fonti di accensione.
- Leggere le informazioni del produttore su pericoli/rischi (stampate sulla bomboletta) prima dell'applicazione.
Istruzioni per la lavorazione:
- Rispettare la data di scadenza sulla cartuccia.
Non utilizzare la bomboletta spray dopo la data di scadenza. Dopo la data di utilizzo consigliato, le proprietà della schiuma per cavità non soddisfano più i requisiti del Gruppo BMW.
- La protezione delle cavità della zona riparata è possibile dopo un tempo di essiccazione all'aria di 1 ora.
- La superficie deve essere pulita, priva di polvere, grasso, olio e agenti distaccanti.
- Temperatura di applicazione di almeno 15 °C. Ottimale 20 °C.
- Prima di applicare sul veicolo, riempire con schiuma una cavità ben visibile di dimensioni corrispondenti su un componente usato.
Questo consente di impostare un dosaggio ottimale (ovvero il tempo di spruzzatura) per riempire la cavità del veicolo con la schiuma.
- Coprire con nastro adesivo i passaggi aperti verso le zone visibili, per evitare che la schiuma fuoriesca.
- L'indurimento richiede circa 30 minuti. Successivamente è possibile eseguire lavorazioni meccaniche (ad es. foratura, taglio, ecc.).
- La protezione delle cavità della zona riparata è possibile dopo un tempo di essiccazione all'aria di 1 ora.
- Rimuovere la schiuma di poliuretano fresca, non indurita, con il solvente adesivo 208.
Riferimento per l'approvvigionamento: Reparto Ricambi BMW.
La schiuma di poliuretano indurita può essere rimossa solo meccanicamente.
- L'eccesso di schiuma di poliuretano indurita può essere smaltito come rifiuto residuo.
Le bombolette non completamente vuote oppure non utilizzate e con data di scadenza superata sono classificate come rifiuti pericolosi.
Rispettare le normative nazionali in materia di smaltimento dei rifiuti.
- Rispettare le istruzioni di lavorazione del produttore (stampate sulla bomboletta).
Installazione di sigillatura di cavità (espansa)
NOTA: Riportare lo schema sul tipo di veicolo interessato.La seguente riparazione descrive la procedura per un deflettore acustico della cavità già espanso.
In questo caso il deflettore acustico della cavità rimane sulla carrozzeria.
Prima di questi interventi, preparare il nuovo componente in modo che sia pronto per il montaggio (adattamento, taglio a misura, applicazione del primer per saldatura, ecc.).
Pulire la superficie di contatto (1) con il detergente R2.
Applicare un cordone (2) di circa 15 mm di altezza di SIGILLANTE D2 sulla superficie di contatto (1).
Se necessario, applicare il sigillante D2 leggermente più sottile su ciascun lato, per evitare che il sigillante coli.
Montare, fissare e saldare il nuovo componente.
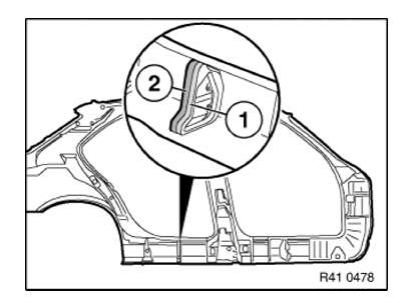
Installazione di sigillatura di cavità (non espansa)
NOTA: Riportare lo schema sul tipo di veicolo interessato.La seguente riparazione descrive la sostituzione di un deflettore acustico della cavità.
Prima di questi interventi, preparare il nuovo componente in modo che sia pronto per il montaggio (adattamento, taglio a misura, applicazione del primer per saldatura, ecc.).
Carteggiare la superficie di contatto del deflettore acustico della cavità (1) con carta abrasiva a grana grossa (grana 50-100).
Pulire la superficie di contatto (1) con il detergente R2.
Applicare un cordone di circa 15 mm di altezza di SIGILLANTE D2 sulla superficie di contatto (1).
Se necessario, applicare il sigillante D2 leggermente più sottile su ciascun lato, per evitare che il sigillante coli.
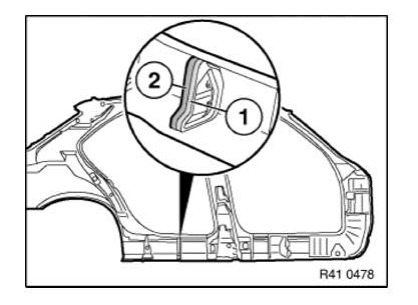
Posizionare il deflettore acustico della cavità nella posizione prescritta (vedere il vecchio componente).
Montare, fissare e saldare il nuovo componente.
AVVERTENZA: Garantire un'adeguata ventilazione per l'intero periodo di lavorazione.Scienza dei materiali
1. Alluminio
1.1 Componenti del telaio/sospensioni LEGGERE e osservare le note sui componenti del telaio/sospensioni prima di lavorare l'alluminio.
1.2 Influenze dei materiali
| Cause | Effetti/rimedi |
| In presenza di umidità si crea un elemento galvanico a contatto con materiali quali rame, stagno, nichel, ferro e zinco. Gli utensili utilizzati anche per lavorare componenti in acciaio possono incorporare particelle di acciaio nella superficie più morbida di un componente in alluminio. Le superfici vengono attaccate quando si utilizzano agenti flussanti. Polvere di smerigliatura di alluminio/acciaio proveniente da aree di lavoro adiacenti. |
Questo processo di placcatura provoca l'asportazione dell'alluminio dal punto di collegamento. Ne risultano corrosione superficiale o vaiolatura. I componenti nuovi e i componenti accessori approvati dal Gruppo BMW per l'alluminio (viti, rondelle, dadi, ecc.) hanno subito un trattamento superficiale speciale. Tali componenti non devono essere sostituiti con componenti convenzionali. NOTA: i componenti danneggiati perdono questa protezione e devono essere rivestiti in modo specifico oppure sostituiti.I danni causati dalla corrosione di contatto sono esclusi dalla garanzia. Si verificano corrosione superficiale o vaiolatura. È disponibile un set di utensili separato per la lavorazione/asportazione di truciolo dell'alluminio. La saldatura a stagno non è consentita per unire componenti in alluminio. Rischio di corrosione da fattori chimici. Ne risulta corrosione superficiale. Installazione di barriere protettive. |
1.3 Proprietà di lavorazione
| Proprietà dell'alluminio rispetto all'acciaio | Effetti |
| I componenti in alluminio sono magneticamente neutri. L'elasticità è solo 1/3 di quella dell'acciaio. L'allungamento a rottura è inferiore di circa il 50 %. La conducibilità elettrica è quasi 4 volte superiore. La dilatazione del materiale durante il riscaldamento è doppia. La conducibilità termica è 3 volte superiore. Trasformazione strutturale tra 200 °C e 250 °C L'alluminio non presenta colorazioni di rinvenimento. |
Il fissaggio con attrezzi/ausili magnetici non è possibile. La formabilità è limitata rispetto all'acciaio. Una sollecitazione eccessiva del materiale provoca incrudimento e una maggiore tendenza alla cricca. I metodi di saldatura elettrica richiedono attrezzature diverse (saldatura MIG). Il materiale si dilata in modo più marcato. Per la rimozione delle ammaccature è necessario un trattamento termico più breve. Il calore viene dissipato più rapidamente. Le zone di lavoro adiacenti sono interessate in misura maggiore, ad esempio durante la saldatura. Migliorano le caratteristiche di allungamento e quindi la plasticità. La resistenza è ridotta. IMPORTANTE: nessun trattamento termico durante gli interventi di riparazione sulla struttura del veicolo! Il funzionamento in officina non consente di controllare la temperatura con sufficiente precisione. Il punto di fusione è 650 °C. Una volta raggiunta la temperatura di fusione, il materiale inizia a fluire senza ulteriori segnali. La temperatura può essere solo stimata in base alla colorazione della vernice e alla deformazione superficiale. IMPORTANTE: non utilizzare termocrayon. Non adatti al funzionamento in officina, perché la vernice cola troppo rapidamente. |
1.4 Stoccaggio
| Caratteristiche tipiche dell'alluminio | Misure speciali |
| Corrosione (invecchiamento) in ambienti umidi. Corrosione di contatto in caso di contatto, ad esempio con componenti in acciaio. Suscettibilità all'infiltrazione di vernice. |
Conservare i componenti in alluminio in un luogo asciutto. Conservare sempre i componenti in alluminio separatamente o isolati dai componenti in acciaio. Non danneggiare lo strato protettivo di fabbrica della superficie, poiché ciò causerebbe ossidazione. La mancata osservanza di questo requisito comporterebbe maggiori lavori di verniciatura. |
Note per la riparazione di cerchi in alluminio
In generale, la convenienza economica deve essere verificata prima della riparazione.
È possibile riparare i seguenti danni (valido per i cerchi in lega di alluminio fusa contrassegnati come AlSi7, AlSi11, AlSi12):
- Profondità del danno nell'alluminio di massimo 1 mm
- Distanza del danno dal bordo esterno del cerchio di massimo 50 mm
- Danno alla verniciatura sul cerchio rimanente
Non è possibile riparare i seguenti danni:
- Deformazioni e crepe
- I cerchi in lega di alluminio forgiati e lucidati non sono adatti alla riparazione.
Note sull'adesivo K1
IMPORTANTE: Prima di iniziare ad applicare l'adesivo, osservare le seguenti informazioni! Normative di sicurezza e antinfortunistica specifiche del paese Scheda di sicurezza del materiale del produttore Istruzioni per la lavorazione riportate sulla cartuccia dell'adesivoStoccaggio: in luogo asciutto, a 15 °C - 25 °C.
Durata di conservazione: la cartuccia di adesivo riporta una data.
Non utilizzare l'adesivo dopo tale data.
Pretrattamento della superficie: il PRETRATTAMENTO dipende dal materiale da incollare e dal suo rivestimento.
Pistola per cartucce richiesta: PANORAMICA DELLE PISTOLE PER CARTUCCE DI ADESIVO
Non utilizzare pistole per cartucce a funzionamento pneumatico!
Preparazione della cartuccia di adesivo: le cartucce di adesivo aperte possono essere riutilizzate prima della data di scadenza, purché si utilizzi un nuovo tubo miscelatore.
La temperatura di lavoro della cartuccia di adesivo deve essere di almeno 20 °C.
Inserire la cartuccia di adesivo nella pistola, rimuovere il tappo e lasciar fuoriuscire entrambi i componenti dell'adesivo. Eliminare uniformemente i componenti dell'adesivo e montare il tubo miscelatore. Utilizzare solo i tubi miscelatori forniti con la cartuccia di adesivo.
Lasciar fuoriuscire circa 10 cm di adesivo miscelato.
Solo a questo punto applicare l'adesivo miscelato su un lato della superficie di incollaggio.
Tempo di applicazione dell'adesivo miscelato: circa 2 ore. Il miscelatore deve essere sostituito solo se per un periodo di 1 ora non è fuoriuscito materiale dal miscelatore.
Applicazione dell'adesivo a 2 componenti: consultare le istruzioni di riparazione specifiche del veicolo per determinare lo spessore e la posizione del cordone di adesivo.
Dopo aver applicato l'adesivo, verificare se un componente dell'adesivo è fuoriuscito sul retro della cartuccia. In tal caso, interrompere la procedura di incollaggio. Pulire il componente nuovo. Utilizzare una nuova cartuccia di adesivo.
Rimuovere immediatamente la contaminazione causata dai residui di adesivo.
L'adesivo indurito può essere rimosso solo meccanicamente.
Tempo di indurimento:
Non spostare il veicolo prima che l'adesivo sia indurito.
Verificare il grado di durezza dell'adesivo con l'unghia.
Se l'adesivo non può più essere premuto con l'unghia, il veicolo può essere spostato (senza usare il motore) per le lavorazioni successive (ad es. verniciatura).
La resistenza del veicolo per l'uso su strada si raggiunge dopo:
48 ore a una temperatura del pezzo di 15 °C.
10 ore a una temperatura del pezzo di 23 °C.
1 ora a una temperatura del pezzo di 60 °C.
0,5 ore a una temperatura del pezzo di 85 °C.
Smaltimento dell'adesivo: l'adesivo indurito va smaltito come rifiuto normale.
Le cartucce di adesivo vuote vengono smaltite come rifiuti normali.
Gli adesivi non induriti e una miscela di adesivo e solvente o simili devono essere smaltiti come rifiuti pericolosi.
Queste disposizioni si applicano alla Repubblica Federale di Germania.
Per gli altri paesi, rispettare le normative (eventualmente diverse) applicabili a livello nazionale.
Note sull'adesivo K2
IMPORTANTE: Prima di iniziare ad applicare l'adesivo, osservare le seguenti informazioni! Normative di sicurezza e antinfortunistica specifiche del paese Scheda di sicurezza del materiale del produttore Istruzioni per la lavorazione riportate sulla cartuccia dell'adesivoStoccaggio: in luogo asciutto, a 15 °C - 25 °C.
Durata di conservazione: la cartuccia di adesivo riporta una data.
Non utilizzare l'adesivo dopo tale data.
Pretrattamento della superficie: consultare le istruzioni di riparazione specifiche del veicolo o le Note.
Pistola per cartucce richiesta: PISTOLA PER CARTUCCE 81 43 2 159 881/883 per contenitore da 195 ml
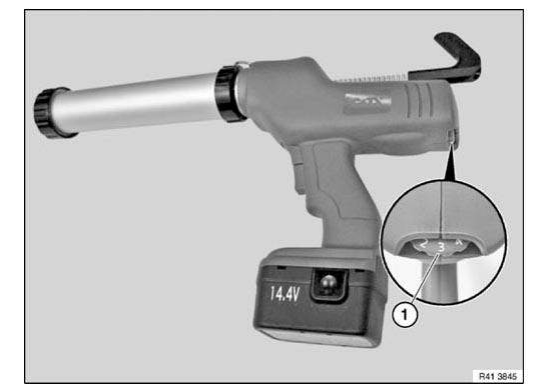
PISTOLA PER CARTUCCE 81 49 2 355 475 per contenitore da 2x290 ml
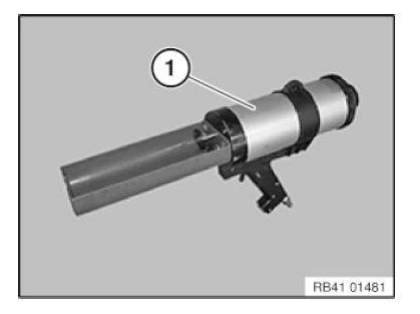
Preparazione della cartuccia di adesivo (195 ml): le cartucce di adesivo aperte possono essere riutilizzate prima della data di scadenza, purché si utilizzi un nuovo tubo miscelatore.
La temperatura di lavoro della cartuccia di adesivo deve essere di almeno 20 °C.
Tempo di applicazione dell'adesivo: circa 20 min
IMPORTANTE: A temperature di lavoro superiori a 30°C, il tempo di applicazione dell'adesivo si riduce a 10 min!Inserire la cartuccia di adesivo nella pistola, rimuovere il tappo e lasciar fuoriuscire entrambi i componenti dell'adesivo. Eliminare uniformemente i componenti dell'adesivo e montare il tubo miscelatore. Utilizzare solo i tubi miscelatori forniti con la cartuccia di adesivo.
Lasciar fuoriuscire circa 10 cm di adesivo miscelato.
Solo a questo punto applicare l'adesivo miscelato su un lato della superficie di incollaggio.
Preparazione della cartuccia di adesivo (2x290 ml): le cartucce di adesivo aperte possono essere riutilizzate prima della data di scadenza, purché si utilizzi un nuovo tubo miscelatore.
La temperatura di lavoro della cartuccia di adesivo deve essere di almeno 20 °C.
Tempo di applicazione dell'adesivo a 28 °C: 35 min; a 18 °C: 50 min. Rimuovere il tappo di chiusura sul retro della cartuccia di adesivo. Rimuovere il tubo di sicurezza e di collegamento. Forare le cartucce di adesivo. Montare il tubo di collegamento e inserire la cartuccia di adesivo nella pistola. Lasciar fuoriuscire entrambi i componenti dell'adesivo. Eliminare uniformemente i componenti dell'adesivo e montare il tubo miscelatore. Utilizzare solo i tubi miscelatori forniti con la cartuccia di adesivo. Lasciar fuoriuscire circa 10 cm di adesivo miscelato.
Solo a questo punto applicare l'adesivo miscelato su un lato della superficie di incollaggio.
Applicazione dell'adesivo a 2 componenti: consultare le istruzioni di riparazione specifiche del veicolo per determinare lo spessore e la posizione del cordone di adesivo.
Dopo aver applicato l'adesivo, verificare se un componente dell'adesivo è fuoriuscito sul retro della cartuccia. In tal caso, interrompere la procedura di incollaggio. Pulire il componente nuovo. Utilizzare una nuova cartuccia di adesivo.
Rimuovere immediatamente la contaminazione causata dai residui di adesivo.
L'adesivo indurito può essere rimosso solo meccanicamente.
Tempo di indurimento: non spostare il veicolo prima che l'adesivo si sia indurito. Se non diversamente indicato nelle istruzioni di riparazione specifiche del veicolo, si applicano i seguenti tempi di indurimento:
Adesivo K2 (2x290 ml):
IMPORTANTE: Durante le prime 12 ore non è consentito accelerare l'indurimento con un cannone ad aria calda o una camera di riscaldamento!La resistenza necessaria per i lavori di installazione sul veicolo si raggiunge dopo: 12 ore a una temperatura del pezzo di 18 °C.
La resistenza del veicolo per l'uso su strada si raggiunge dopo: 48 ore a una temperatura del pezzo di 18 °C.
IMPORTANTE: Quando si sostituisce un intero fianco del telaio (senza sostituzione parziale), il tempo di indurimento aumenta a 24 ore prima dell'inizio dei lavori di installazione.Smaltimento dell'adesivo: l'adesivo indurito va smaltito come rifiuto normale.
Le cartucce di adesivo vuote vengono smaltite come rifiuti normali.
Gli adesivi non induriti e le miscele di adesivo e solvente e simili devono essere smaltiti come rifiuti pericolosi.
Queste disposizioni si applicano alla Repubblica Federale di Germania.
Per gli altri paesi, rispettare le normative (eventualmente diverse) applicabili a livello nazionale.
Note sull'adesivo K3
IMPORTANTE: Prima di iniziare ad applicare l'adesivo, osservare le seguenti informazioni! Normative di sicurezza e antinfortunistica specifiche del paese Scheda di sicurezza del materiale del produttore Istruzioni per la lavorazione riportate sulla cartuccia dell'adesivoStoccaggio: in luogo asciutto, a 15 °C - 25 °C.
Durata di conservazione: la cartuccia di adesivo riporta una data.
Non utilizzare l'adesivo dopo tale data.
Pretrattamento della superficie: vedere le istruzioni di riparazione specifiche del veicolo
Pistola per cartucce richiesta: PANORAMICA DELLE PISTOLE PER CARTUCCE DI ADESIVO
Preparazione della cartuccia di adesivo: non preparare la cartuccia di adesivo se non poco prima di applicare l'adesivo.
La temperatura di lavoro della cartuccia di adesivo deve essere di almeno 18 °C.
Tempo di lavorabilità dell'adesivo: circa 10 minuti a 25 °C.
Inserire la cartuccia di adesivo nella pistola, rimuovere il tappo e lasciar fuoriuscire entrambi i componenti dell'adesivo. Eliminare uniformemente i componenti dell'adesivo e montare il tubo miscelatore. Utilizzare solo i tubi miscelatori forniti con la cartuccia di adesivo.
Prima di iniziare ad applicare l'adesivo, lasciar fuoriuscire circa la lunghezza di un tubo miscelatore di adesivo miscelato. Solo dopo applicare l'adesivo miscelato su un lato della superficie di incollaggio.
Le cartucce aperte possono essere riutilizzate prima della data di scadenza, purché si utilizzi un nuovo tubo miscelatore.
Applicazione dell'adesivo a 2 componenti: consultare le istruzioni di riparazione specifiche del veicolo per determinare lo spessore e la posizione del cordone di adesivo.
Tempo di indurimento: vedere le istruzioni di riparazione specifiche del veicolo
Smaltimento dell'adesivo: l'adesivo indurito va smaltito come rifiuto normale.
Le cartucce di adesivo vuote vengono smaltite come rifiuti normali.
Gli adesivi non induriti e le miscele di adesivo e solvente e simili devono essere smaltiti come rifiuti pericolosi.
Queste disposizioni si applicano alla Repubblica Federale di Germania.
Per gli altri paesi, rispettare le normative (eventualmente diverse) applicabili a livello nazionale.
Note sull'adesivo K4
IMPORTANTE: Prima di iniziare ad applicare l'adesivo, osservare le seguenti informazioni! Normative di sicurezza e antinfortunistica specifiche del paese Scheda di sicurezza del materiale del produttore Istruzioni per la lavorazione riportate sulla cartuccia dell'adesivoStoccaggio: in luogo asciutto, a 15 °C - 25 °C.
Durata di conservazione: la cartuccia di adesivo riporta una data.
Non utilizzare l'adesivo dopo tale data.
Pretrattamento della superficie: vedere le istruzioni di riparazione specifiche del veicolo
Pistola per cartucce richiesta: PANORAMICA DELLE PISTOLE PER CARTUCCE DI ADESIVO
Preparazione della cartuccia di adesivo: non preparare la cartuccia di adesivo se non poco prima di applicare l'adesivo.
Le cartucce di adesivo aperte possono essere riutilizzate prima della data di scadenza, purché si utilizzi un nuovo tubo miscelatore.
La temperatura di lavoro della cartuccia di adesivo deve essere di almeno 18 °C.
Tempo di lavorazione dell'adesivo: circa 10 minuti.
Inserire la cartuccia di adesivo nella pistola, rimuovere il tappo e lasciar fuoriuscire entrambi i componenti dell'adesivo. Eliminare uniformemente i componenti dell'adesivo e montare il tubo miscelatore. Utilizzare solo i tubi miscelatori forniti con la cartuccia di adesivo.
Prima di iniziare ad applicare l'adesivo, lasciar fuoriuscire circa mezza lunghezza di tubo miscelatore di adesivo miscelato. Solo dopo applicare l'adesivo miscelato su un lato della superficie di incollaggio.
Applicazione dell'adesivo a 2 componenti: consultare le istruzioni di riparazione specifiche del veicolo per determinare lo spessore e la posizione del cordone di adesivo.
Tempo di indurimento: il collegamento incollato sarà resistente dopo 30 minuti.
Smaltimento dell'adesivo: l'adesivo indurito va smaltito come rifiuto normale.
Le cartucce di adesivo vuote vengono smaltite come rifiuti normali.
Gli adesivi non induriti e le miscele di adesivo e solvente e simili devono essere smaltiti come rifiuti pericolosi.
Queste disposizioni si applicano alla Repubblica Federale di Germania.
Per gli altri paesi, rispettare le normative (eventualmente diverse) applicabili a livello nazionale.
Note sull'adesivo K5
IMPORTANTE: Prima di iniziare ad applicare l'adesivo, osservare le seguenti informazioni! Normative di sicurezza e antinfortunistica specifiche del paese Scheda di sicurezza del materiale del produttore Istruzioni per la lavorazione riportate sulla cartuccia dell'adesivoStoccaggio: in luogo asciutto, a 15 °C - 32 °C.
Durata di conservazione: la cartuccia di adesivo riporta una data.
Non utilizzare l'adesivo dopo tale data.
Pretrattamento della superficie: vedere le istruzioni di riparazione specifiche del veicolo
Pistola per cartucce richiesta: PANORAMICA DELLE PISTOLE PER CARTUCCE DI ADESIVO
Preparazione della cartuccia di adesivo: la temperatura di lavoro della cartuccia di adesivo deve essere di almeno 20 °C.
Le cartucce di adesivo aperte possono essere riutilizzate prima della data di scadenza, purché si utilizzi un nuovo tubo miscelatore.
Inserire la cartuccia di adesivo nella pistola, rimuovere il tappo e lasciar fuoriuscire entrambi i componenti dell'adesivo. Eliminare uniformemente i componenti dell'adesivo e montare il tubo miscelatore. Utilizzare solo i tubi miscelatori forniti con la cartuccia di adesivo.
Prima di iniziare ad applicare l'adesivo, lasciar fuoriuscire circa la lunghezza di un tubo miscelatore di adesivo miscelato. Solo dopo applicare l'adesivo miscelato su un lato della superficie di incollaggio.
Tempo di lavorabilità dell'adesivo: circa 60 minuti a 23 °C.
Applicazione dell'adesivo a 2 componenti: consultare le istruzioni di riparazione specifiche del veicolo per determinare lo spessore e la posizione del cordone di adesivo.
Dopo aver applicato l'adesivo, verificare se un componente dell'adesivo è fuoriuscito sul retro della cartuccia. In tal caso, interrompere la procedura di incollaggio. Pulire il componente nuovo. Utilizzare una nuova cartuccia di adesivo.
Rimuovere immediatamente la contaminazione causata dai residui di adesivo.
L'adesivo indurito può essere rimosso solo meccanicamente.
Tempo di indurimento: non spostare il veicolo prima che l'adesivo si sia indurito. Verificare il grado di durezza dell'adesivo con l'unghia.
Se l'adesivo non può più essere premuto con l'unghia, il veicolo può essere spostato (senza usare il motore) per le lavorazioni successive (ad es. verniciatura).
La resistenza del veicolo per l'uso su strada si raggiunge dopo:
48 ore a una temperatura del pezzo di 15 °C.
10 ore a una temperatura del pezzo di 23 °C.
1 ora a una temperatura del pezzo di 60 °C.
0,5 ore a una temperatura del pezzo di 85 °C.
Smaltimento dell'adesivo: l'adesivo indurito va smaltito come rifiuto normale.
Le cartucce di adesivo vuote vengono smaltite come rifiuti normali.
Gli adesivi non induriti e le miscele di adesivo e solvente e simili devono essere smaltiti come rifiuti pericolosi.
Queste disposizioni si applicano alla Repubblica Federale di Germania.
Per gli altri paesi, rispettare le normative (eventualmente diverse) applicabili a livello nazionale.
Note sull'adesivo K6
IMPORTANTE: Prima di iniziare ad applicare l'adesivo, osservare le seguenti informazioni! Normative di sicurezza e antinfortunistica specifiche del paese Scheda di sicurezza del materiale del produttore Istruzioni per la lavorazione riportate sulla cartuccia dell'adesivoStoccaggio: in luogo asciutto, a 15 °C - 25 °C.
Durata di conservazione: la cartuccia di adesivo riporta una data.
Non utilizzare l'adesivo dopo tale data.
Pretrattamento della superficie: vedere le istruzioni di riparazione specifiche del veicolo
Pistola per cartucce richiesta: PANORAMICA DELLE PISTOLE PER CARTUCCE DI ADESIVO
Preparazione della cartuccia di adesivo: non preparare la cartuccia di adesivo se non poco prima di applicare l'adesivo.
La temperatura di lavoro della cartuccia di adesivo deve essere di almeno 18 °C.
Tempo di lavorabilità dell'adesivo: circa 10 minuti a 25 °C.
Inserire la cartuccia di adesivo nella pistola, rimuovere il tappo e lasciar fuoriuscire entrambi i componenti dell'adesivo. Eliminare uniformemente i componenti dell'adesivo e montare il tubo miscelatore. Utilizzare solo i tubi miscelatori forniti con la cartuccia di adesivo.
Prima di iniziare ad applicare l'adesivo, lasciar fuoriuscire circa la lunghezza di un tubo miscelatore di adesivo miscelato. Solo dopo applicare l'adesivo miscelato su un lato della superficie di incollaggio.
Le cartucce aperte possono essere riutilizzate prima della data di scadenza, purché si utilizzi un nuovo tubo miscelatore.
Applicazione dell'adesivo a 2 componenti: consultare le istruzioni di riparazione specifiche del veicolo per determinare lo spessore e la posizione del cordone di adesivo.
Tempo di indurimento: vedere le istruzioni di riparazione specifiche del veicolo
Smaltimento dell'adesivo: l'adesivo indurito va smaltito come rifiuto normale.
Le cartucce di adesivo vuote vengono smaltite come rifiuti normali.
Gli adesivi non induriti e le miscele di adesivo e solvente e simili devono essere smaltiti come rifiuti pericolosi.
Queste disposizioni si applicano alla Repubblica Federale di Germania.
Per gli altri paesi, rispettare le normative (eventualmente diverse) applicabili a livello nazionale.
NOTE SUL DETERGENTE R1
Utilizzare solo il detergente R1, poiché altri detergenti possono essere emollienti/idratanti oppure iniziare a dissolvere il primer cataforetico.
Note sull'uso dell'idropulitrice ad alta pressione
AVVERTENZA: utilizzare solo un idropulitrice approvata da BMW! Solo persone istruite di età superiore ai 16 anni possono lavorare con un idropulitrice. Controllare l'idropulitrice e il cablaggio elettrico per individuare eventuali danni visibili. Utilizzare solo in una postazione idonea. IMPORTANTE: prestare attenzione alle seguenti avvertenze di pericolo: pericolo di lesioni causate dal getto d'acqua; contatto con sostanze pericolose nello spruzzo; rischio di scivolamento su pavimento bagnato; rischio di inciampare su tubi flessibili e cavi. Rispettare LE NOTE E LE ISTRUZIONI PER LA MANIPOLAZIONE DEI DETERGENTI! Rischio di scottature durante la pulizia con acqua calda. Su vetture elettriche o ibride, rispettare le norme di sicurezza per la manipolazione di vetture ibride. AVVERTENZA: indossare i seguenti dispositivi di protezione individuale: occhiali di protezione/visiera guanti idonei grembiule stivali di gomma protezioni auricolari scarpe antinfortunistiche IMPORTANTE: note sul lavaggio di un veicolo con idropulitrice: non lavare direttamente guarnizioni e centraline durante il lavaggio del motore. Per pneumatici e valvole degli pneumatici mantenere una distanza minima di 30 cm. Per la capote e le parti verniciate mantenere una distanza minima di 30 cm. Non utilizzare se il motore è ancora caldo. Non superare la temperatura massima dell'acqua di 60 gradi. Non spruzzare direttamente su telecamere/sensori. Su vetture elettriche o ibride non lavare i componenti ad alta tensione.Note sulla riparazione di filettature
IMPORTANTE: installare gli inserti filettati Helicoil in modo che siano a filo con la filettatura originale! NOTA: le filettature danneggiate possono essere riparate con inserti filettati Helicoil. Seguire la PROCEDURA descritta nell'esempio.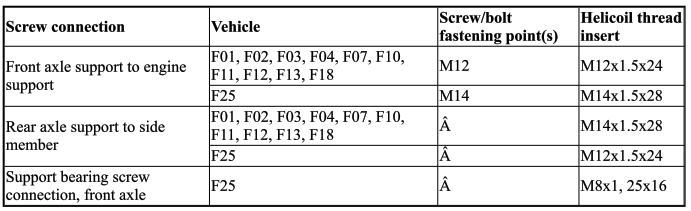
Note sul tubo di scarico dell'acqua del tetto apribile/scorrevole
I tubi di scarico dell'acqua per il tetto scorrevole/inclinabile sono in parte integrati in modo permanente nella carrozzeria e non possono essere sostituiti singolarmente.
Questi tubi di scarico dell'acqua possono essere sostituiti completamente solo con ampi lavori di riparazione della carrozzeria (ad es. dopo un incidente).
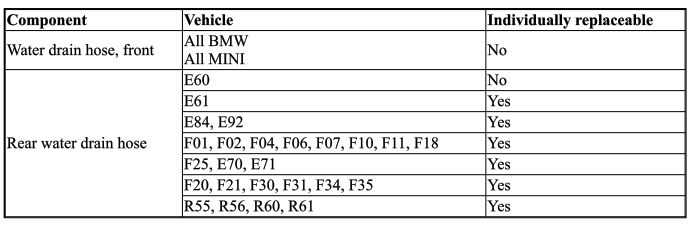
Per danni non causati da un incidente è necessaria una soluzione individuale.
Note sull'uso di radiatori a infrarossi a temperatura controllata
Quando si utilizzano radiatori a infrarossi con controllo della temperatura, l'asciugatura di spatola e stucco può causare danni a incollaggi, vernice e componenti del veicolo.
I sensori di temperatura del radiatore a infrarossi funzionano in modo affidabile solo su superfici grandi e uniformi.
Su superfici piccole, come i montanti C o le minacce, spesso viene misurata solo un'area più fredda adiacente.
Ciò porta a temperature superficiali effettive fino a 130 °C, anche se sul radiatore a infrarossi è impostata solo una temperatura di 70 °C.
Quando le pareti laterali posteriori vengono sostituite parzialmente mediante incollaggio e rivettatura, queste elevate temperature possono causare un motivo visibile nella zona della giunzione.
Rimedio: controllare le temperature superficiali su piccole superfici dei componenti durante il processo di asciugatura con un sensore di temperatura esterno.
La regola generale è: le temperature superficiali non devono superare gli 85 °C.
IMPORTANTE: non utilizzare radiatori a infrarossi su componenti in carbonio! Rischio di distruzione del componente.Apertura di collegamenti incollati
1. Apertura di giunzioni incollate con punti di saldatura APRIRE I PUNTI DI SALDATURA.
AVVERTENZA: aspirare vapori e gas. Utilizzare indumenti/dispositivi di protezione individuale.Riscaldare la flangia di collegamento con un generatore di aria calda. Riscaldare i componenti fino a una temperatura max. dell'oggetto di 250 °C.
Liberare la flangia di collegamento con uno scalpello.
Rimuovere i residui di adesivo dalla flangia di collegamento.
2. Apertura di collegamenti incollati Se necessario, aprire i RIVETTI A PUNZONATURA O CIECHI esistenti.
Tagliare grossolanamente il componente danneggiato.
AVVERTENZA: aspirare vapori e gas. Utilizzare indumenti/dispositivi di protezione individuale.Riscaldare la flangia di incollaggio con un generatore di aria calda. Riscaldare i componenti fino a una temperatura max. dell'oggetto di 250 °C.
Il componente può essere staccato con l'ausilio di una pinza. Non danneggiare i componenti adiacenti.
Rimuovere i residui di adesivo dalla flangia di collegamento.
3. Apertura di collegamenti incollati su tetti in alluminio La procedura è descritta in dettaglio nelle relative istruzioni di riparazione.
4. Apertura di collegamenti incollati su componenti in plastica rinforzata con fibra di carbonio La procedura è descritta in dettaglio nelle relative istruzioni di riparazione.
APERTURA DEI COLLEGAMENTI BRASATI
Il metodo di riparazione "Incollaggio e rivettatura" prevede la sostituzione della giunzione brasata a tenuta d'acqua con un adesivo.
Ne deriva una nuova procedura per l'apertura dei collegamenti brasati.
Molare la cordone brasato con una smerigliatrice a nastro. Questo mantiene l'influenza del calore nella zona attorno al cordone brasato il più ridotta possibile.
IMPORTANTE: non utilizzare mai una fiamma a gas.Non è necessario rimuovere tutte le tracce di saldobrasatura.
Non assottigliare le lamiere della carrozzeria con la molatura.
Apertura di collegamenti a rivetti
Sui veicoli BMW vengono utilizzati diversi tipi di rivetti.
1. Apertura dei rivetti ciechi:
1.1 Allentamento dei rivetti ciechi (N1, N2, N7, N8, N9 e N10): Rettificare la testa del rivetto cieco con una smerigliatrice a nastro o angolare. Non rettificare il materiale di base. Rimuovere i residui del rivetto con un punzone cilindrico.
1.2 Apertura dei rivetti ciechi (N3 e N6): Forare la testa del rivetto cieco con una punta da 5 mm di diametro. Non danneggiare il materiale di base. Rimuovere i residui del rivetto con un punzone cilindrico.
2. Apertura dei rivetti a punzonatura:
2.1 Apertura dei rivetti a punzonatura mediante estrazione: Questa procedura viene utilizzata sul frontale in alluminio alleggerito.
Utensili e attrezzature consigliati:
- Apparecchio per saldatura a perni con bombola di gas inerte (82 % argon, 18 % CO2).
- Perno in acciaio inox (riferimento di approvvigionamento tramite la bacheca immagini del Reparto Ricambi BMW Alluminio e acciaio/incollaggio e saldatura)
- Utensile universale per rivettatura
Rimuovere con la smerigliatrice la vernice e il rivestimento grigio scuro dei rivetti a punzonatura.
Posizionare il bullone al centro del rivetto e saldarlo in verticale. La zona in cui vengono saldati i bulloni deve trovarsi tra i due morsetti di massa. Se possibile, posizionare entrambi i morsetti sul lato superiore del pannello su cui si trova il rivetto.
Estrarre il bullone con il rivetto saldato utilizzando l'utensile universale per rivettatura. Utilizzare un grande puntale in plastica se non diversamente specificato nelle istruzioni di riparazione. Prima dell'uso, controllare che il puntale in plastica non presenti usura.
Il puntale in plastica deve appoggiare su tutta la circonferenza sulla lamiera; se necessario, rettificare il puntale in plastica nella zona di collisione.
Non spingere con forza l'utensile di rivettatura sui bulloni in acciaio speciale.
Non utilizzare l'utensile di rivettatura per piegare i bulloni in acciaio speciale.
Prestare particolare attenzione al posizionamento centrale del bullone quando si utilizza il piccolo puntale in plastica.
Seguire le istruzioni d'uso del produttore dell'attrezzatura.
2.2 Apertura dei rivetti a punzonatura mediante foratura: Forare i rivetti con una punta in metallo duro da 6 mm di diametro.
I rivetti a punzonatura possono essere forati su entrambi i lati. Quando si fora dal lato posteriore sporgente, forare a centro solo il gambo del rivetto e rimuovere il resto con un punzone per rivetti.
NOTA: levigare e livellare la bava residua sul lato posteriore. Sbavare i fori.Utilizzare un punzone cilindrico per rimuovere i residui dei rivetti a punzonatura nell'alluminio (rischio di corrosione).
Pulire il veicolo per rimuovere i trucioli (rischio di corrosione).
Apertura di collegamenti saldati
1. Componenti in acciaio:
1.1 Apertura dei punti di saldatura (saldatura a punti per resistenza): Le lamiere in acciaio realizzate con materiali ad alta e altissima resistenza richiedono utensili molto performanti.
Solo con frese al carburo speciali è possibile forare i punti di saldatura su questi pannelli in lamiera.
Utilizzare le frese BTR/BOR solo in combinazione con il rimuovi punti di saldatura Vario Drill. Riferimento per l'approvvigionamento del rimuovi punti di saldatura e delle frese BTR/BOR.
- Procedura: se necessario, rettificare le eventuali irregolarità esistenti con una levigatrice a nastro o una smerigliatrice angolare nella zona attorno al punto di saldatura.
Posizionare il punzone di centratura al centro del punto di saldatura. Posizionare la punta per punti di saldatura Ø 8 mm sul punzone di centratura e forare la lamiera superiore.
1.2 Apertura delle cuciture di saldatura MAG e delle cuciture di brasatura MIG:
- Procedura: rimuovere le cuciture di saldatura con una levigatrice a nastro o una smerigliatrice angolare. Non assottigliare il materiale di base con la rettifica.
Utilizzare uno scalpello per separare la flangia della lamiera e rimuovere il componente.
1.3 Apertura delle cuciture di saldatura laser: le cuciture di saldatura laser vengono utilizzate nella zona della lamiera esterna del tetto.
- Procedura: tagliare grossolanamente la lamiera esterna del tetto nel canale del tetto per migliorare l'accessibilità.
Posizionare la smerigliatrice angolare con disco abrasivo sulla cucitura di saldatura laser e tagliare la lamiera superiore.
Fare attenzione a non tagliare in profondità e a non danneggiare la lamiera sottostante.
Rimuovere la flangia della lamiera.
2. Componenti in alluminio:
2.1 Apertura delle cuciture di saldatura MIG:
- Procedura: rimuovere le cuciture di saldatura con una levigatrice a nastro o una smerigliatrice angolare. Non assottigliare il materiale di base con la rettifica.
Non utilizzare lo scalpello.
Rimuovere il componente.
Panoramica delle pistole per cartucce di adesivo
Pistola per adesivo 83 19 2 149 522
Utilizzabile per gli adesivi K4, K5a.
Utilizzabile per la schiuma di poliuretano BMW 2K.
Incluso inserto 1:1 e 2:1.
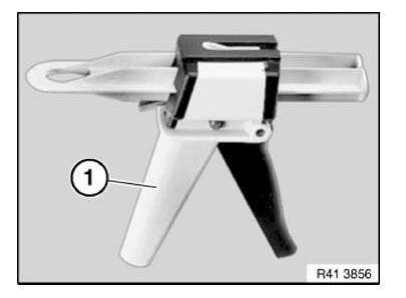
Pistola per adesivo 81 49 0 443 166
Utilizzabile per l'adesivo K3.
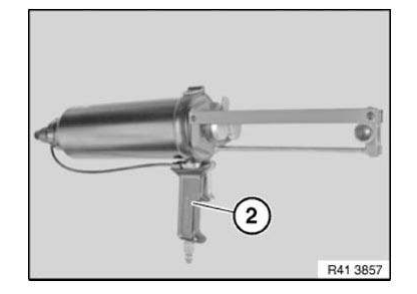
Pistola per cartucce di adesivo 81 49 2 213 059
Utilizzabile per gli adesivi K1, K5b, sigillante D1/D2, adesivo per vetri e tutte le cartucce Euro da 310 ml.
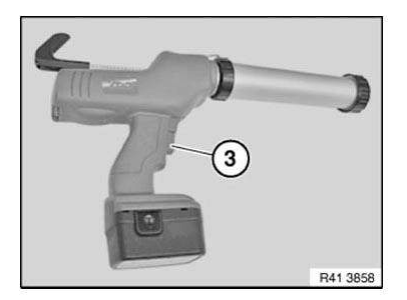
Pistola per cartucce di adesivo 83 30 0 494 836
Utilizzabile per la schiuma strutturale HS2.
NOTA: attrezzo speciale numero 41 3 010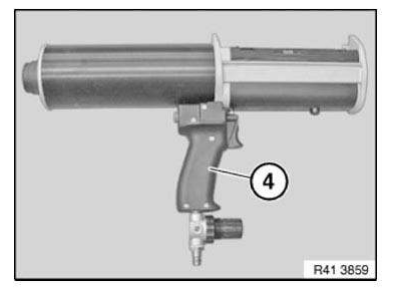
Pistola per cartucce di adesivo 81 49 2 355 475
Utilizzabile per l'adesivo K2 (2 cartucce da 290 ml)
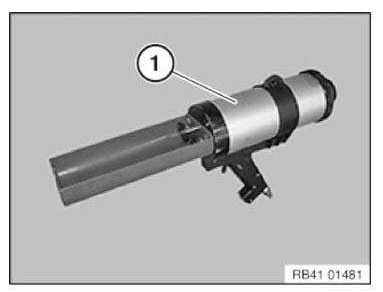
PANORAMICA DEI MATERIALI DI CONSUMO
1.0 Adesivi
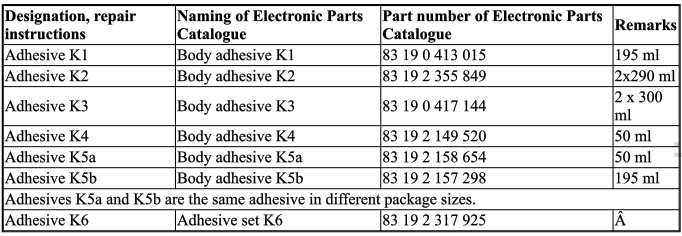
1.1 Primer/attivatore
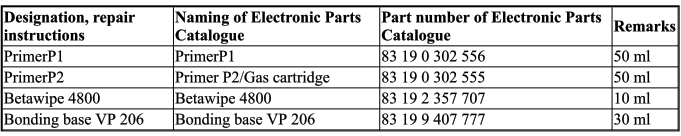
1.2 Detergente
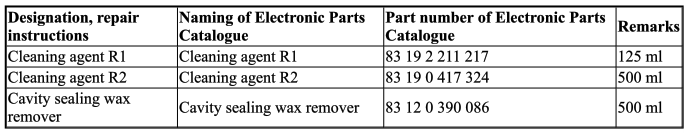
1.3 Stucchi
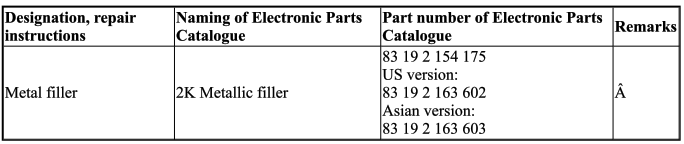
2.1 Rivetti
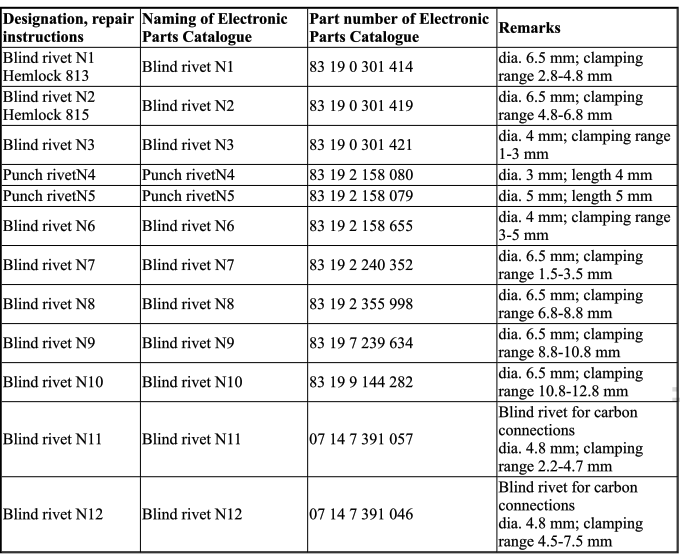
2.2 Dadi in plastica
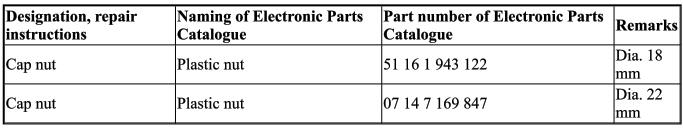
3.0 Primer/vernice spray aerosol
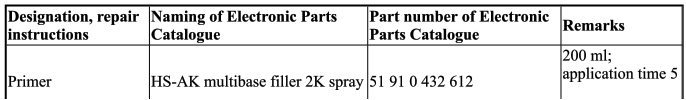
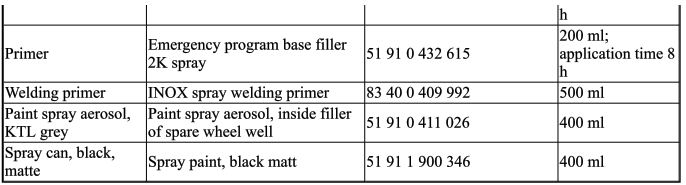
4.0 Sigillante
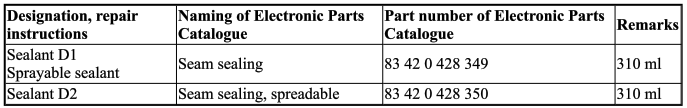
5.0 Protezione delle cavità
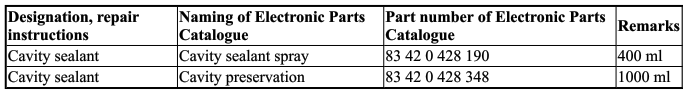
6.0 Schiuma per cavità
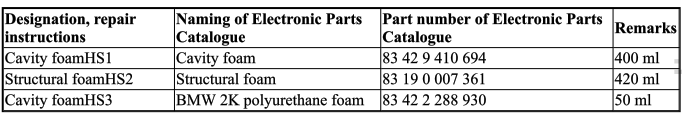
7.0 Vite EMC (compatibilità elettromagnetica)
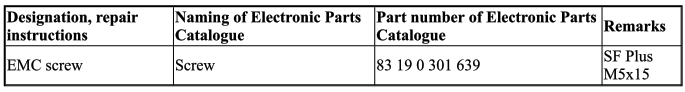
8.0 Punta elicoidale
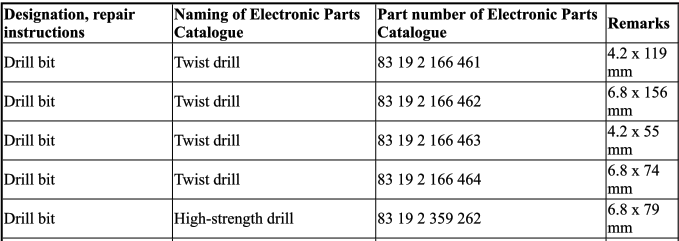

9.0 Materiale abrasivo
10.0 Distanziale
Posizione dei pezzi sagomati per la sigillatura di cavità
La sigillatura delle cavità viene eseguita in specifiche zone della carrozzeria per ridurre il rumore interno e la condensa.
A tal fine, nelle cavità vengono inseriti elementi sagomati. Questi elementi si adattano in modo ottimale grazie al riscaldamento della carrozzeria a circa 180 °C, che ne provoca l'espansione fino a conformarsi alla forma delle cavità.
Poiché per una riparazione della carrozzeria non è possibile riscaldare la carrozzeria a questo livello, deve essere utilizzata una procedura diversa.
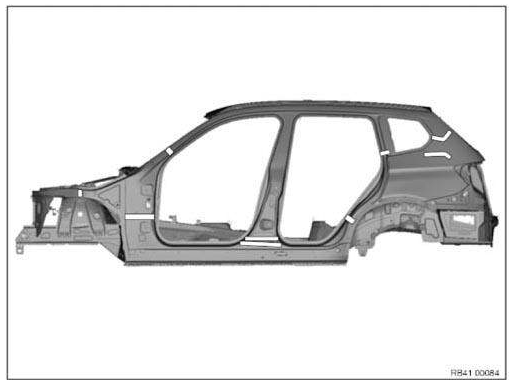
Rivetti a punzonatura
Il metodo di riparazione «Incollaggio e rivettatura» prevede per la prima volta l'impiego di rivetti autoforanti nella riparazione. Ciò richiede nuovi utensili e nuove procedure.
I rivetti autoforanti sono dimensionati in base allo spessore e alla qualità del materiale utilizzato nel rispettivo punto di collegamento.
1.0 Attrezzi e apparecchiature raccomandati
- Utensile per rivetti autoforanti (05 03 09 (535))
Installazione dei rivetti autoforanti:
- Consultare le istruzioni di riparazione specifiche del veicolo per la dimensione del rivetto autoforante.
- Segnare la posizione dei rivetti sul veicolo. Installare i rivetti autoforanti a distanze approssimativamente uguali.
I rivetti autoforanti non richiedono un foro preforato. Vengono pressati direttamente nel materiale pieno.
- Inserire il rivetto autoforante nella matrice di rivettatura. Posizionare l'utensile per rivetti autoforanti sulle parti di lamiera da rivettare.
Direzione di rivettatura: sempre dal pezzo nuovo al pezzo usato.
Eventuali deviazioni sono specificate nelle istruzioni di riparazione specifiche del veicolo.
- Rivettare con l'utensile per rivetti autoforanti. Nel frattempo pulire la matrice di rivettatura e il punzone, se sporchi di adesivo.
- Sigillare i rivetti autoforanti in zone umide (ad es. passaruota o supporto del paraurti) su entrambi i lati con SEALANT D1 (rischio di corrosione).
- Sigillare le cavità dopo la verniciatura del veicolo con SEALANT PER CAVITÀ (rischio di corrosione).
Standard di qualità
- I requisiti generali relativi a un veicolo possono essere soddisfatti solo includendo «tutti» i componenti.
Ciò vale in particolare per la carrozzeria. Per ottenere un risultato ottimale in caso di urto, è necessario mantenere le misure strutturali.
Devono essere rispettate le procedure descritte nelle istruzioni di riparazione. Le deviazioni sono consentite solo previo accordo e approvazione da parte di BMW.
L'uso di fasi di riparazione o utensili non approvati può avere gravi conseguenze per la struttura del veicolo (ad es. in caso di urto). Ciò può comportare rischi incalcolabili per la sicurezza e la responsabilità per danno da prodotto.
Le misure di protezione anticorrosione durante e dopo i lavori di riparazione sono fondamentali per preservare il valore del veicolo.
- Per i lavori di riparazione, utilizzare solo ricambi originali BMW/MINI o ricambi di qualità equivalente e materiali ausiliari e fluidi d'esercizio approvati.
Per le riparazioni coperte da garanzia o da assistenza di cortesia, possono essere utilizzati solo ricambi originali BMW/MINI.
Piastra di rinforzo (incollata)
Nel caso di un pezzo di sostituzione parziale, un componente della carrozzeria viene tagliato nel punto descritto nelle istruzioni di riparazione.
Per garantire una resistenza sufficiente viene incollata una piastra di rinforzo.
Osservare le note relative alla FASE DI RIPARAZIONE 2.
NOTA: le seguenti illustrazioni servono come esempi generali di interventi di riparazione con piastre di rinforzo. Si applicano alle riparazioni parziali della struttura.Segnare il componente secondo la misura a e tagliare.
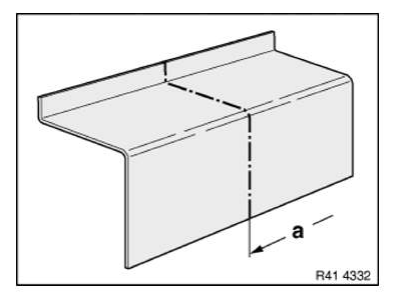
Preparazione del nuovo pezzo: tagliare il nuovo pezzo (1) in base al taglio sul veicolo e, se necessario, adattarlo con l'attrezzo di raddrizzatura o il supporto universale.
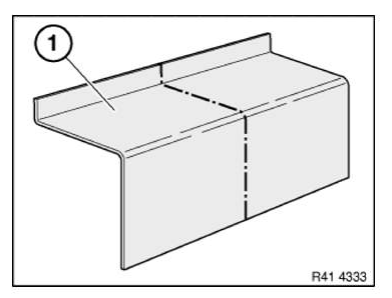
Ricavare la piastra di rinforzo (1) dal ritaglio del nuovo pezzo (2).
La lunghezza della piastra di rinforzo è di 80 mm.
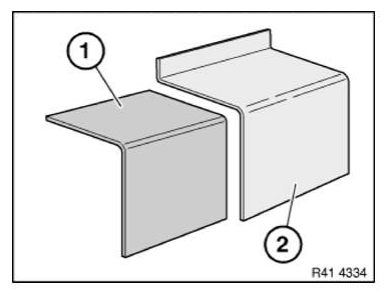
Inserire la piastra di rinforzo (1) a metà nel componente sulla carrozzeria e fissarla con 2 viti autofilettanti (2).
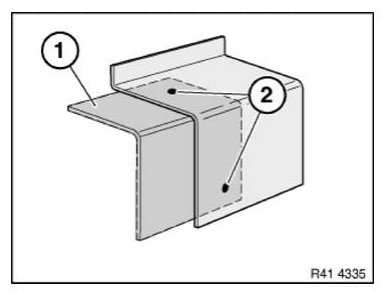
Adattare il nuovo pezzo (1) e praticare i fori Ø 4,3 mm (2).
Rimuovere nuovamente il nuovo pezzo.
Allentare le viti autofilettanti (3).
Rimuovere la piastra di rinforzo.
Allargare i fori (3) per le viti fino a un diametro di 4,3 mm.
Sbavare tutti i fori.
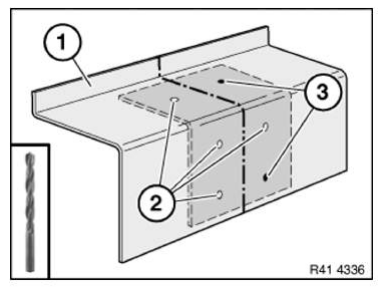
Installazione della piastra di rinforzo
Pulire tutte le superfici di incollaggio con detergente R1.
Applicare l'adesivo (1) sulla superficie di incollaggio della piastra di rinforzo.
Far scorrere con cautela la piastra di rinforzo a metà nel componente della carrozzeria (2).
IMPORTANTE: quando si unisce la piastra di rinforzo, assicurarsi che vi sia adesivo sufficiente sulle superfici di incollaggio.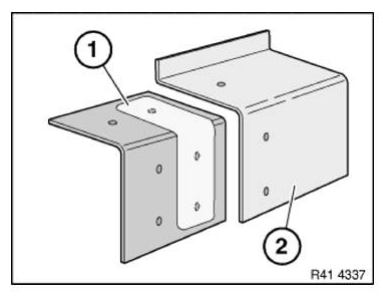
Ribadire la piastra di rinforzo (1) fino a metà con rivetti ciechi N3 (2).
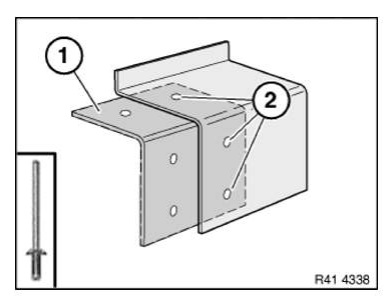
Applicare l'adesivo (1) sulla superficie di incollaggio della piastra di rinforzo.
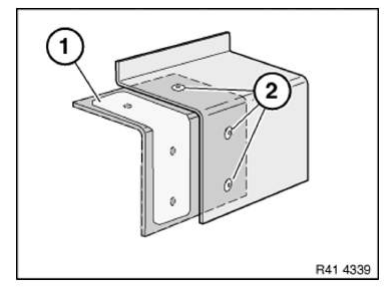
Installare il nuovo componente (1) con l'attrezzo di raddrizzatura o il supporto universale e ribadire con rivetti ciechi N3 (2).
Dopo l'indurimento dell'adesivo, appiattire la zona incollata e sigillare i rivetti ciechi.
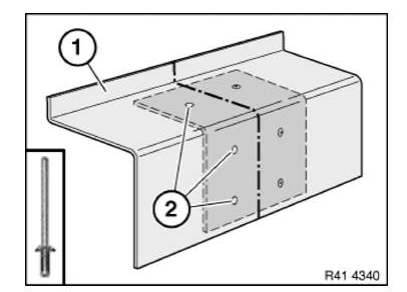
Piastra di rinforzo con bullone a perno (incollata)
In caso di sostituzione parziale, il componente della carrozzeria viene tagliato nel punto descritto nelle istruzioni di riparazione.
Per garantire una resistenza sufficiente viene incollata una piastra di rinforzo.
Le piastre di rinforzo sono disponibili come ricambi nuovi e devono essere utilizzate.
NOTA: le seguenti illustrazioni servono come esempi generali di interventi di riparazione con piastre di rinforzo. Si applicano alle riparazioni parziali della lamiera esterna eseguite con il metodo di giunzione adesiva.Panoramica delle piastre di rinforzo:
- Piastra di rinforzo, minigonna
- Piastra di rinforzo, montante C
- Piastra di rinforzo, universale
- Piastra di rinforzo, montante C o D
- Dadi (non illustrati)
- Dado in plastica diam. 18 mm, numero di parte 07 14 1 943 122
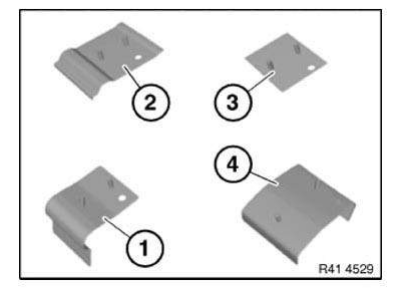
- Dado ad espansione diam. 22 mm, numero di parte 07 14 7 169 847
Segnare il componente secondo la quota a e tagliare.
Preparazione del nuovo componente: alcune piastre di rinforzo sono sovradimensionate.
Se necessario, rifinire i bordi delle piastre di rinforzo o tagliarle a misura finché aderiscono senza tensioni alla lamiera esterna.
Deve essere possibile inserire le piastre di rinforzo nella carrozzeria senza staccare l'adesivo.
Adattare la piastra di rinforzo (1) per farla combaciare con il componente (2) sul veicolo.
Praticare intagli semicircolari (3) per i prigionieri (4).
Diametro degli intagli circa 10 - 12 mm.
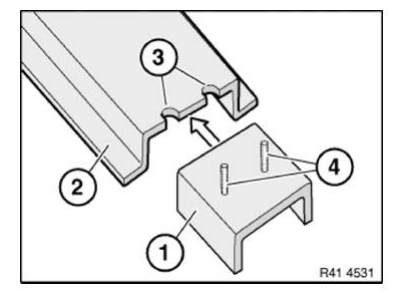
Fissare la piastra di rinforzo avvitando i dadi (1).
Montare il nuovo componente (2). Praticare intagli semicircolari (3) nel nuovo componente.
Diametro degli intagli circa 10 - 12 mm.
Rimuovere di nuovo la piastra di rinforzo.
NOTA: larghezza del giunto tra il nuovo componente e il componente sul veicolo circa 5 - 8 mm (almeno 30 mm di larghezza della flangia per lato).
Smussare con la mola i bordi di taglio (1) sul giunto.
- Componente sul veicolo
- Nuovo componente
Nota per il montaggio:
Se i bordi di taglio non sono stati smussati a sufficienza, dopo la verniciatura possono formarsi vuoti nella vernice.
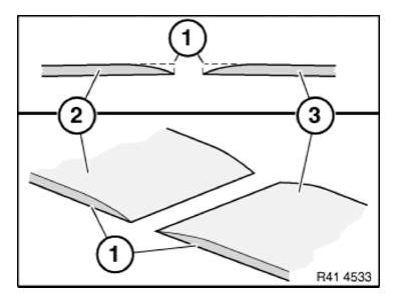
Procedura per l'uso della piastra di rinforzo universale: la piastra universale deve essere adattata. La piastra deve essere divisa se la distanza tra i perni è troppo grande.
La quota a è compresa tra 40 e 80 mm, a seconda dello spazio disponibile.
Fissare le piastre con rivetti a punzonatura N4.
NOTA: assicurarsi che il rivetto sia posizionato correttamente! La testa del rivetto deve trovarsi sul lato di adesione!Ribadire la piastra sul lato interno della flangia!
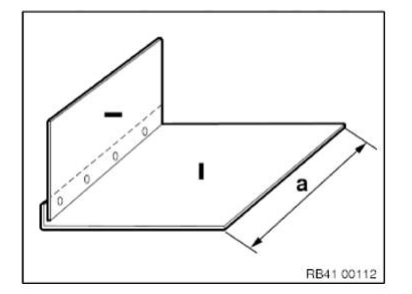
Installazione della piastra di rinforzo
Pulire tutte le superfici di incollaggio.
Applicare l'adesivo sulla piastra di rinforzo nella zona (1).
Applicare più adesivo nei raccordi per evitare sacche d'aria.
Applicare adesivo supplementare sulla lamiera esterna intorno ai raccordi.
Far scorrere con cautela la piastra di rinforzo nel componente sul veicolo e fissare avvitando i dadi (2). Avvitare i dadi solo di alcuni giri.
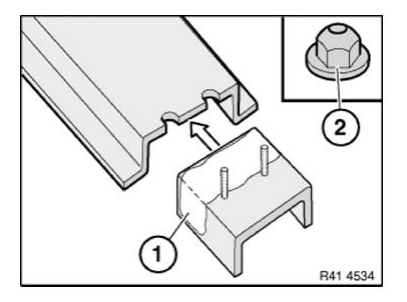
Applicare l'adesivo sulla superficie di incollaggio della piastra di rinforzo (1).
Applicare più adesivo nei raccordi per evitare sacche d'aria.
Applicare adesivo supplementare sulla lamiera esterna intorno ai raccordi.
Montare il nuovo componente (2).
Allineare il nuovo componente al componente adiacente e fissarlo con pinze a morsa.
Serrare prima i dadi nei raccordi.
Solo dopo serrare tutti i dadi nelle zone piane.
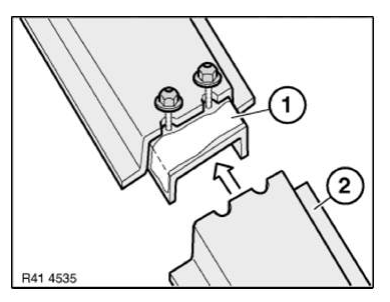
Operazioni conclusive al punto di separazione:
Dopo l'indurimento dell'adesivo:
In zona visibile al cliente:
Tagliare i prigionieri con una sega per carrozzeria.
Rimuovere completamente i residui di adesivo nel giunto (1).
Arrotondare gli spigoli vivi con la mola.
IMPORTANTE: evitare di riscaldare il punto di separazione con una rettifica eccessiva. Non è consentito rielaborare premendo!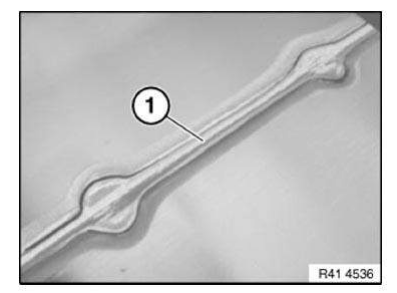
Per il giunto utilizzare solo lo STUCCO METALLICO approvato BMW.
STUCCO METALLICO - ISTRUZIONI PER L'USO
In zona non visibile al cliente:
Esempi: il giunto è coperto dal rivestimento della minigonna, dai finestrini, dalle guarnizioni, ecc.
Smerigliare a filo i prigionieri e l'adesivo in eccesso. Non utilizzare stucco metallico. Verniciare la zona come specificato nel Manuale di verniciatura BMW.
NOTA: dopo la verniciatura, il giunto diventa visibile a causa del ritiro dell'adesivo. Ciò non influisce sulla qualità.Rilascio di giunzioni piegate incollate
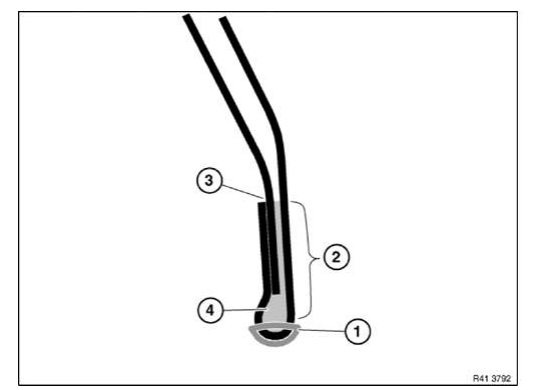
- Rimuovere la zona (1) del bordo a cordone sulla piega del passaruota con una smerigliatrice angolare monomano e disco sgrossatore.
- Riscaldare la zona (2) con termosoffiatore.
- Staccare la flangia di collegamento con lo scalpello.
- Rimuovere con la mola i residui di adesivo (4) dalla flangia di collegamento del passaruota.
- Rimuovere i residui di materiale sigillante nella zona (3).
Metodi di riparazione, fasi di riparazione 1
Tutti i lavori per i quali devono essere sostituiti componenti della carrozzeria avvitati.
Tecniche di riparazione
- RIPARAZIONE DEI FILETTI
Fase di riparazione 1a
- Rivetto cieco.
- DADI E BULLONI A RIVETTO CIECO
- Lastra di vetro.
Tutte le procedure durante le quali devono essere eseguite riparazioni sulla lamiera esterna.
Tecniche di riparazione
- Raddrizzatura della lamiera esterna
- RADDRIZZATURA DI PARTI IN ALLUMINIO
Fase di riparazione 1b
- RADDRIZZATURA DI COMPONENTI IN ACCIAIO
- RIPARAZIONE DI COMPONENTI IN PLASTICA
- STUCCO METALLICO
- Smerigliatura
- SMERIGLIATURA DEI COMPONENTI IN ALLUMINIO
- SMERIGLIATURA DEI COMPONENTI IN ACCIAIO
Soluzione di riparazione per dado a rivetto con gambo diritto/esagonale
Misure di protezione!
- Indossare occhiali di protezione
- Indossare guanti protettivi
1. Forare con cura la testa del rivetto con una punta di diametro maggiore/svasatore
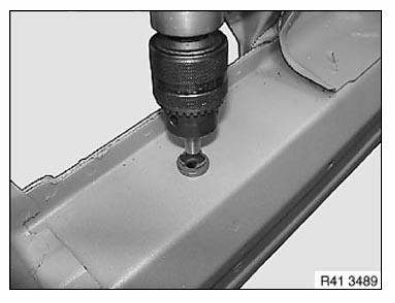
2. Staccare la testa del rivetto con uno scalpello
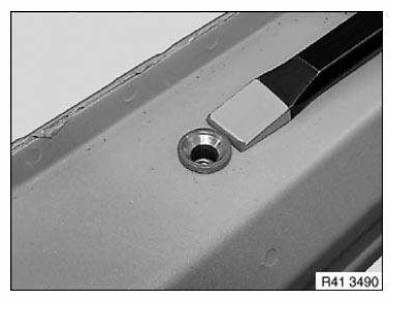
3. Sfondare il gambo del rivetto nella cavità, rimuoverlo se necessario
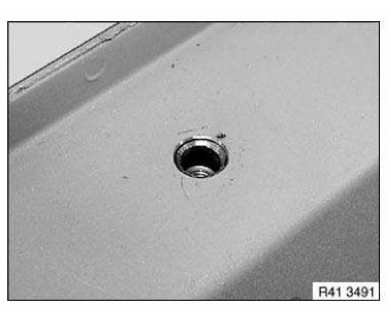
4. Pulire il componente, eliminare il danno alla vernice se necessario
Se il gambo del rivetto può essere rimosso:
IMPORTANTE: per evitare la corrosione, arrestare trucioli/residui di lavorazione mediante protezione delle cavità. Seguire le NOTE SULLA PROTEZIONE ANTICORROSIONE.5. Protezione della cavità
Se il gambo del rivetto non può essere rimosso:
AVVERTENZA: pericolo di lesioni! Osservare le NOTE SULLA SCHIUMA PER CAVITÀ. IMPORTANTE: per evitare corrosione e rumori di vibrazione, bloccare trucioli/residui di lavorazione e il gambo del dado a rivetto con schiuma per cavità. Rimuovere i residui di schiuma con isoesano (benzina).
5. Bloccare il gambo del rivetto mediante schiumatura specifica
6. Montare il dado a rivetto con la pistola a rivettare manuale
NOTA: inserire il dado a rivetto il più rapidamente possibile, idealmente prima che la schiuma per cavità si indurisca.Dado a rivetto esagonale/a gambo cilindrico (fino a filettatura M8) con pistola a rivettare manuale ZS308
IMPORTANTE: seguire le istruzioni d'uso del produttore. Assicurarsi che il dado a rivetto aderisca correttamente al componente. NOTA: secondo il produttore, l'attrezzo illustrato è adatto fino a una filettatura M8.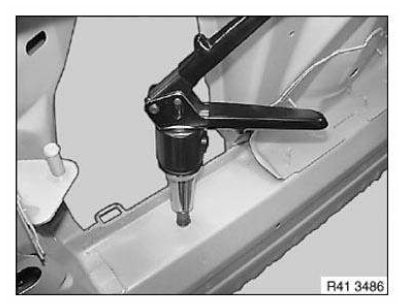
Dado a rivetto esagonale/a gambo cilindrico (fino a filettatura M12) con pinza per rivetti manuale MB512
IMPORTANTE: seguire le istruzioni d'uso del produttore. Assicurarsi che il dado a rivetto aderisca correttamente al componente.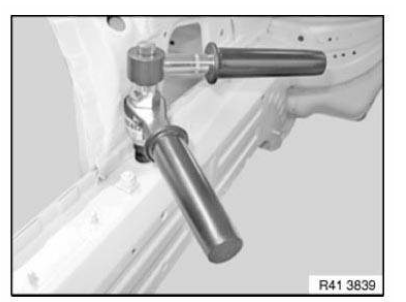
Tecniche di riparazione, fase di riparazione 2
Riparazioni eseguite mediante incollaggio e rivettatura e/o saldatura MAG senza l'uso di un banco di raddrizzamento.
Tecniche di riparazione
- Rimozione del componente usato
- APERTURA DEI COLLEGAMENTI SALDATI
- APERTURA DEI COLLEGAMENTI BRASATI
- APERTURA DEI COLLEGAMENTI RIVETTATI
- Apertura dei collegamenti incollati.
- SMERIGLIATURA DEI COMPONENTI IN ALLUMINIO
- SMERIGLIATURA DEI COMPONENTI IN ACCIAIO
- Riparazione a sezioni
- Piastra di rinforzo (incollata).
- STUCCO METALLICO
- Montaggio del nuovo componente
- Note sui materiali di consumo.
- Note sull'adesivo.
- INCOLLAGGIO SU SUPERFICI VERNICIATE
- RIVETTI CIECHI
- RIVETTI A PUNZONE
- SALDATURA DEI COMPONENTI IN ACCIAIO
- Sigillatura delle cavità.
- VITI EMC
Tecniche di riparazione, fase di riparazione 3
Riparazioni eseguite mediante incollaggio e rivettatura con l'uso di un banco di raddrizzamento o saldatura.
Tecniche di riparazione
- Raddrizzatura della struttura
- RADDRIZZATURA DEI COMPONENTI IN ALLUMINIO SULLA STRUTTURA
- RADDRIZZATURA DEI COMPONENTI IN ACCIAIO SULLA STRUTTURA
- Rimozione del componente usato
- APERTURA DEI COLLEGAMENTI SALDATI
- APERTURA DEI COLLEGAMENTI BRASATI
- APERTURA DEI COLLEGAMENTI RIVETTATI
- APERTURA DEI COLLEGAMENTI INCOLLATI
- SMERIGLIATURA DEI COMPONENTI IN ALLUMINIO
- SMERIGLIATURA DEI COMPONENTI IN ACCIAIO
- Riparazione a sezioni
- SALDATURA DELLA PIASTRA DI RINFORZO (LAMIERA D'ACCIAIO)
- Riparazione a sezioni (acciaio) con elemento di riparazione
Riparazione a sezioni (alluminio) con elemento di riparazione - Montaggio del nuovo componente
- Saldatura dei componenti in alluminio
- SALDATURA DEI COMPONENTI IN ACCIAIO
- INCOLLAGGIO DEI COMPONENTI IN ACCIAIO SU PUNTI DI SALDATURA
- BRASATURA DEI COMPONENTI IN ACCIAIO
- Note sui materiali di consumo.
- NOTE SULL'ADESIVO
- Incollaggio di alluminio su acciaio
- INCOLLAGGIO DI ACCIAIO SU ACCIAIO
- RIVETTI CIECHI
- RIVETTI A PUNZONE
- Sigillatura delle cavità.
- VITI EMC
Riparazione di clip per listello del tetto
Le seguenti istruzioni descrivono l'incollaggio di riparazione permanente delle clip che erano originariamente fissate con T-pin.
L'incollaggio di riparazione protegge contemporaneamente in modo permanente da corrosione la zona del T-pin strappato.
1.0 Informazioni su pericoli/rischi:
- Leggere e rispettare le informazioni del produttore su pericoli/rischi prima dell'applicazione.
- Evitare il contatto con gli occhi e con la pelle. Indossare guanti protettivi resistenti ai solventi.
- Non inalare i vapori dell'adesivo. Applicare solo in locali ben ventilati.
1.0 Attrezzatura
- ADESIVO K4
- Tubo di miscelazione statico
- PISTOLA PER ADESIVO
- Agente detergente R1
- Nastro adesivo per fissaggio
2.0 Preparazione della superficie:
- Temperatura superficiale della superficie di incollaggio e temperatura ambiente di almeno 18 °C.
- Coprire l'area attorno alla superficie di incollaggio.
- Rimuovere trucioli, vernice sfaldata ecc. dalla superficie di incollaggio con una spazzola. È vietato l'uso di aria compressa!
- Pulire la superficie di incollaggio con l'agente detergente R1.
- Lasciare asciugare all'aria la superficie pulita per almeno 2 minuti. La superficie di incollaggio deve essere completamente asciutta.
- Non contaminare le superfici di incollaggio una volta pulite (sudore delle mani, impronte digitali ecc.).
3.0 Applicazione dell'adesivo:
- Riempire il foro (1) lasciato dal T-pin strappato con adesivo e distribuire su una lunghezza di circa 4 cm (2) nel canale del tetto.
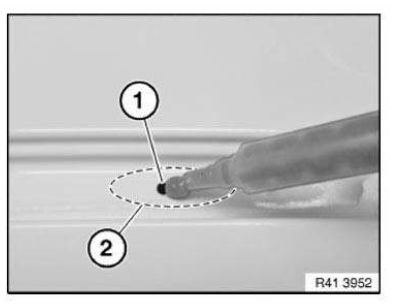
Applicare un cordone di adesivo (1) sul lato inferiore della clip.
Così facendo, riempire il canale della clip con adesivo.
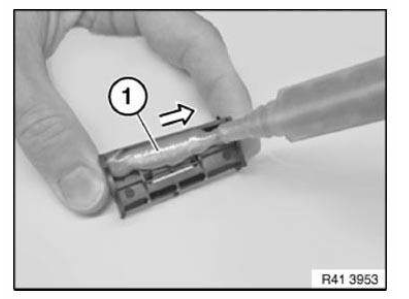
Portare la clip (1) in posizione e fissarla a mano.
Se l'adesivo non fuoriesce già uniformemente attraverso il canale, applicare altro adesivo dall'alto.
Il cordone di adesivo (2) deve trovarsi al di sotto dell'altezza della clip.
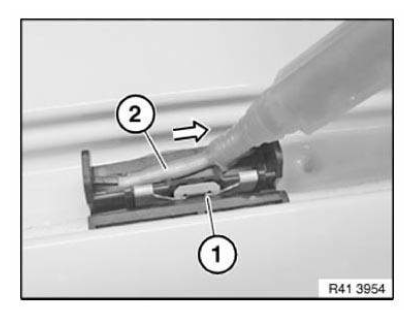
Fissare la clip con nastro adesivo (1), lunghezza circa 150 mm.
Applicare il nastro adesivo nella direzione di marcia.
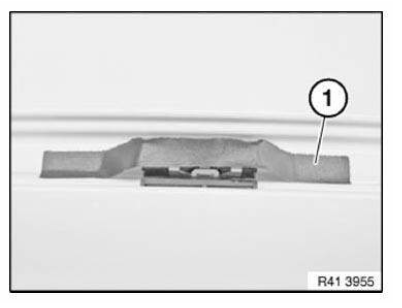
4.0 Tempo di indurimento:
- Il nastro adesivo può essere rimosso dopo circa 10 minuti.
- Primo carico possibile, ad es. montaggio della striscia del tetto, dopo 30 minuti.
Riparazione dei fari
È possibile riparare il seguente danno:
- I supporti deformati o rotti possono essere sostituiti utilizzando i kit di riparazione disponibili.
La sostituzione del faro non è necessaria! Per motivi di sicurezza dei pedoni non è consentito utilizzare adesivi o rinforzi per riparare i supporti rotti!
Non è possibile riparare i seguenti danni:
- Corpo faro deformato o rotto.
- Lenti del faro graffiate o danneggiate
Riparazione di componenti in plastica
1.0 Note generali
- In generale, la convenienza economica deve essere verificata prima della riparazione.
- I seguenti COMPONENTI VERNICIATI DELLA CARROZZERIA esterna sono adatti alla riparazione:
- Pannelli dei paraurti (eccezione: E52)
- Rivestimenti delle minigonne
- Fiancate
- Rivestimento esterno delle portiere
- Hardtop/tetto
- Coperchio del vano capote
- Portellone posteriore
- È possibile riparare il seguente danno:
- Lievi deformazioni senza crepe visibili nella verniciatura.
Le crepe visibili raggiungono il componente e non è possibile eliminare permanentemente il danno.
Le crepe tornano visibili sulla verniciatura dopo un certo periodo di tempo.
- Lievi danni, ad esempio graffi, se il componente sottostante non diventa visibile.
- Crepe e fori fino a 2,5 centimetri di lunghezza.
Le crepe non devono raggiungere il bordo del componente.
- Lievi deformazioni senza crepe visibili nella verniciatura.
- Attenzione! I seguenti componenti non possono essere riparati:
- Componenti che di serie non sono verniciati.
Impossibile ripristinare la superficie con grana.
- Serbatoio del carburante, serbatoi di fluidi (ad es. impianto lavacristalli, liquido freni, vaschetta di espansione del liquido di raffreddamento, ecc.)
- Componenti che di serie non sono verniciati.
2.0 Rimodellamento dei componenti in plastica
- Per rimodellare i componenti in plastica secondo i criteri sopra indicati è possibile utilizzare un generatore di aria calda.
3.0 Incollaggio dei componenti in plastica
IMPORTANTE: rispettare le norme di sicurezza.- È disponibile un kit di riparazione per plastica (codice di approvvigionamento tramite il Reparto Ricambi BMW) per riparazioni economiche con tempi di lavoro contenuti.
- La procedura per la riparazione dei componenti in plastica è inclusa nel kit di riparazione per plastica.
- Per motivi di protezione dei pedoni non devono essere utilizzati morsetti o altri rinforzi metallici.
4.0 Saldatura dei componenti in plastica
- Le procedure di saldatura della plastica sono consentite in quanto rappresentano riparazioni economicamente convenienti in linea con il valore attuale dei componenti.
- Per motivi di protezione dei pedoni non devono essere utilizzati morsetti o altri rinforzi metallici.
Standard dei ricambi
ARGOMENTO
Standard dei ricambi
MODELLO
Tutti
SITUAZIONE
I veicoli BMW/MINI sono sottoposti a rigorosi crash test da parte dei reparti interni BMW/MINI, di enti governativi e di ulteriori test di valutazione dell'urto condotti da organizzazioni indipendenti. Quando sono necessarie riparazioni, l'unico modo per garantire che un veicolo mantenga e soddisfi tutti i requisiti di sicurezza in caso d'urto dopo la riparazione è seguire gli standard di riparazione BMW/MINI e utilizzare esclusivamente ricambi originali BMW/MINI nuovi. Qualsiasi deviazione potrebbe avere gravi conseguenze sul comportamento del veicolo in caso d'urto e mettere a rischio la sicurezza degli occupanti.
BMW/MINI utilizza molti tipi diversi di materiali e metodi di giunzione durante la produzione della scocca.
Gli acciai ad alta resistenza, l'alluminio e i materiali sintetici sono utilizzati per migliorare peso, resistenza, assorbimento dell'energia e resistenza alla corrosione. Questi materiali lavorano in sinergia con il resto del veicolo per garantire il livello di sicurezza, prestazioni di guida e aspetto tipicamente associati al marchio BMW/MINI.
PROCEDURA
BMW/MINI of North America non supporta l'uso di ricambi aftermarket, imitazioni, ricondizionati e recuperati. Riportare i veicoli BMW/MINI alle specifiche del costruttore richiede tecnici formati che utilizzino esclusivamente attrezzature, materiali e processi di giunzione approvati. Le istruzioni di riparazione BMW/MINI sono supportate solo dall'uso di ricambi originali BMW/MINI nuovi.
BMW/MINI of North America basa le proprie considerazioni sui seguenti punti:
- Non è possibile confermare che per produrre i ricambi aftermarket siano utilizzati materiali equivalenti.
- Tutti i risultati e le certificazioni dei crash test sono stati ottenuti con ricambi originali BMW/MINI e metodi di giunzione originali.
- Non è possibile confermare che i componenti rigenerati da fonti esterne soddisfino gli standard di riparazione BMW/MINI.
- I componenti recuperati non possono essere tracciati in caso di richiamo da parte del costruttore.
- Non è possibile confermare che i ricambi recuperati non abbiano subito in precedenza carichi d'urto, precedenti riparazioni, agenti atmosferici e/o esposizione ad altri elementi come incendio, danni da fumo/calore o allagamento.
- I ricambi non originali BMW/MINI possono presentare scarsa vestibilità, finitura e qualità, con un impatto diretto sul valore residuo del veicolo. I ricambi originali BMW/MINI sono gli stessi utilizzati per costruire i veicoli.
Sostituzione di rivetti ciechi
Attrezzi speciali richiesti:
- 2 348 128
- 72 1 210
Schema del supporto del pacco pieghevole per airbag della testa: forare la piastra del rivetto fino al gambo del rivetto con una punta elicoidale da 10 mm.
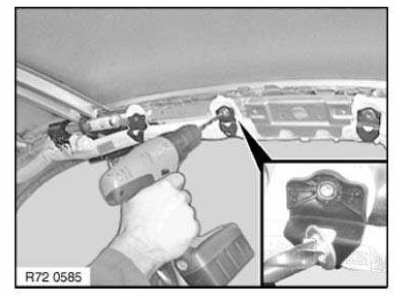
Descritto per il supporto della maniglia di presa: forare la piastra del rivetto fino al gambo del rivetto con una punta elicoidale da 10 mm.
Tagliare i gambi dei rivetti ciechi fino alla lamiera, nel modo più uniforme possibile.
Sbavare i rivetti rimanenti con una pinza a tenaglia.
Nota per il montaggio: applicare il primer sui danni alla verniciatura del telaio laterale.
NOTA: in base all'accessibilità, le teste dei rivetti dovranno essere rimosse con l'attrezzo speciale 2 348 128 oppure 72 1 210.Estrarre a pressione le teste dei rivetti (1) utilizzando l'attrezzo speciale 2 348 128 e rimuoverli.
Attrezzo speciale 72 1 210 per raccogliere le teste dei rivetti.
Il gambo (1) dell'attrezzo speciale è flessibile e può essere adattato ai contorni della carrozzeria interessati.
NOTA: inserire del butile nel vassoio di raccolta (2) per fissare le teste dei rivetti ed evitare che cadano.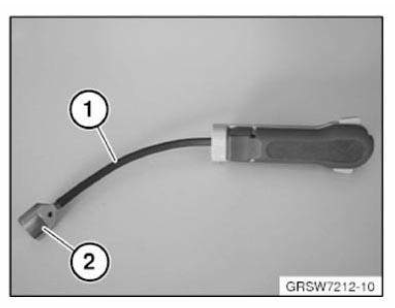
Inserire l'attrezzo speciale 72 1 210 attraverso il foro nella carrozzeria accanto ai punti di fissaggio.
Posizionare l'attrezzo speciale dal retro sulla testa del rivetto nella cavità.
NOTA: durante l'operazione di estrazione sarà necessaria una seconda persona che aiuti a tenere l'attrezzo speciale sulla testa del rivetto.Assicurarsi che il vassoio di raccolta sia montato correttamente sulla testa del rivetto.
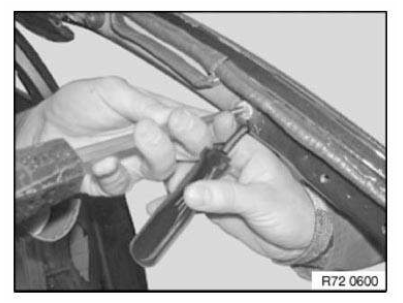
Spingere via il gambo con un martello e un punzone da 6 mm.
Estrarre con cautela l'attrezzo speciale dalla carrozzeria, in modo che la testa del rivetto non cada dal vassoio di raccolta.
NOTA: se il rivetto cade dal vassoio di raccolta nel longherone laterale durante l'estrazione dell'attrezzo speciale, quest'area deve essere riempita abbondantemente con schiuma.Per la procedura di riempimento delle cavità con schiuma, vedere le operazioni successive.
Utilizzare il prodotto di protezione delle cavità prima del riempimento con schiuma.
Se necessario, è possibile utilizzare anche la schiuma per cavità.
Montare il tubo sulla bombola di schiuma.
Inserire il tubo attraverso i fori dei montanti.
Riempire la cavità con un materiale di riempimento.
AVVERTENZA: la schiuma vuota può fuoriuscire completamente su cartone; dopo l'indurimento smaltire schiuma e bomboletta con i rifiuti residui. La bomboletta può esplodere se non è completamente svuotata.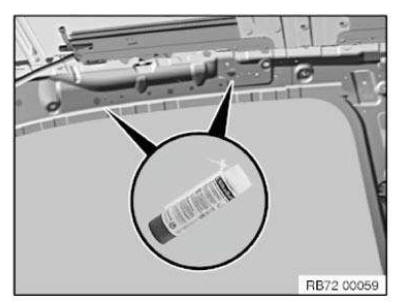
Panoramica della pistola per rivetti: ribadire l'alloggiamento del generatore di gas e i supporti del pacco pieghevole con la pistola per rivetti.
La testina intercambiabile viene sostituita per le diverse operazioni di lavoro.
Rivettatura dell'alloggiamento del generatore di gas con:
- Puntale 17/36 e gambo corto
Rivettatura dei supporti per il pacco pieghevole: - Puntale 17/40 e gambo lungo
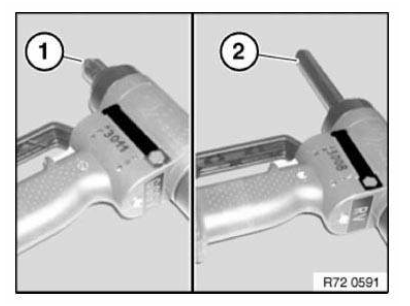
Sicurezza sul lavoro
Rispettare le normative nazionali.
1.0 Aria compressa:
- Le pistole ad aria non devono essere puntate verso persone. Il "soffiaggio" del corpo con aria compressa può causare lesioni gravi.
- I dispositivi non devono essere puliti con aria compressa a causa della contaminazione da polvere.
2.0 Impianti/dispositivi elettrici:
- Utilizzare solo impianti e dispositivi perfettamente funzionanti.
- Le riparazioni su impianti e dispositivi elettrici devono essere eseguite solo da elettricisti certificati.
3.1 Lavorazione di polvere di alluminio:
- Indossare una mascherina antipolvere fine.
- Solo per E52 e I01: utilizzare un dispositivo di aspirazione dei gas di scarico antideflagrante.
- Rispettare le normative nazionali.
3.2 Rimozione del sigillante.
- Quando il materiale sigillante in PVC viene riscaldato a temperature superiori a 180 °C si forma acido cloridrico.
- Rimuovere il sigillante in PVC esclusivamente con una spazzola metallica rotante oppure riscaldare il materiale con un generatore di aria calda fino a un massimo di 180 °C e rimuoverlo con una spatola.
- Assicurarsi che tutti gli ambienti chiusi siano ben ventilati o dotati di un impianto di aspirazione diretta.
3.3 Saldatura ad arco e brasatura:
IMPORTANTE: l'arco estremamente luminoso durante la saldatura può causare gravi lesioni agli occhi se non si adottano adeguate misure di protezione.- Utilizzare uno schermo per saldatura adatto al relativo metodo di saldatura (saldatura MAG o MIG).
- Separare le postazioni di lavoro con tende di protezione.
- Utilizzare un impianto di aspirazione dei fumi di saldatura.
- Il saldatore deve indossare indumenti protettivi e guanti adatti alla saldatura (cioè ignifughi).
- Un estintore deve essere posizionato a portata di mano nell'area di saldatura.
- Non eseguire lavori di saldatura nelle vicinanze di un serbatoio del carburante, ad esempio quando è installato.
- Rispettare le normative nazionali.
3.4 Lavorazione di prodotti chimici (adesivi, detergenti, stucchi, ecc.): Attenersi alle schede di sicurezza dei materiali del produttore.
IMPORTANTE: La manipolazione di prodotti chimici può causare reazioni allergiche a livello cutaneo e respiratorio.- Non mangiare, bere o fumare durante il lavoro con questi prodotti.
- Evitare il contatto diretto con occhi e pelle.
- Indossare occhiali di protezione, guanti protettivi e, se necessario, un grembiule.
- Assicurarsi che tutti gli ambienti chiusi siano ben ventilati o aspirare direttamente i vapori.
- Utilizzare un apparecchio respiratorio con un filtro di tipo adatto in caso di ventilazione insufficiente.
- Indossare indumenti protettivi impermeabili.
- Cambiare immediatamente gli indumenti da lavoro contaminati.
- Al termine del lavoro, pulire accuratamente le mani e applicare una crema protettiva per la pelle.
- Tenere sempre a disposizione un lavaocchi e cambiare regolarmente l'acqua (una volta al mese).
- Conservare i prodotti adesivi esclusivamente in un armadio chiuso a chiave.
- Tenere i prodotti adesivi lontano da fiamme libere e altre fonti di accensione.
- Proteggere i prodotti adesivi da fonti di calore intenso e dalla luce solare diretta.
- Rispettare le normative nazionali.
Primo soccorso: In caso di contatto del prodotto con gli occhi, sciacquare immediatamente con acqua corrente per circa 10-15 minuti.
Consultare uno specialista oculistico.
In caso di contatto con la pelle e, ove applicabile, di reazione allergica cutanea, pulire immediatamente le zone interessate con acqua e sapone, quindi applicare una crema per la pelle priva di silicone. Se necessario, consultare un medico.
Se un prodotto adesivo viene ingerito, sciacquare accuratamente bocca/parti della bocca con acqua corrente. Bere 1-2 bicchieri d'acqua. Non provocare il vomito. Consultare un medico.
Dopo aver inalato i vapori dell'adesivo, assicurare un'abbondante aerazione con aria fresca. Mantenere la calma. Tenere libere le vie respiratorie.
Consultare un medico.
3.5 Lavori di riparazione con carbonio:
- Non mangiare, bere o fumare durante il lavoro con questi prodotti.
Al termine del lavoro, pulire accuratamente le mani. Utilizzare una crema protettiva per le mani.
- È vietato fumare, accendere fuochi o usare fiamme libere.
- Indossare indumenti da lavoro, scarpe antinfortunistiche, occhiali di protezione e guanti protettivi.
- Eseguire lavori di smerigliatura e taglio solo con aspirazione antideflagrante.
Indossare protezioni per l'udito.
- Indossare una mascherina antipolvere (classe minima FFP2).
- Evitare il contatto della polvere di carbonio con pelle, occhi e indumenti.
- Pulire regolarmente l'area di lavoro con un aspirapolvere e strofinare le superfici con un panno umido.
- Separare la postazione di lavoro con pareti divisorie mobili o tende di protezione.
Informazioni di sicurezza per i lavori su veicoli con funzione automatica di start-stop del motore (MSA)
AVVERTENZA: Se il cofano motore viene tirato verso l'alto (modalità officina), viene emessa l'informazione "contatto chiuso". La funzione automatica di start-stop del motore è attiva. È possibile un avviamento automatico del motore.Osservare le precauzioni di sicurezza durante i lavori sui veicoli MSA. Prima di eseguire qualsiasi intervento pratico sul motore, verificare sempre che la funzione MSA sia disattivata, per evitare l'avviamento automatico del motore durante i lavori nel vano motore.
La funzione MSA viene disattivata:
- Disattivare MSA tramite il pulsante (1) nell'abitacolo
- Aprire la fibbia della cintura di sicurezza e la portiera del conducente
- Aprire il cofano motore e verificare che il contatto del cofano motore non sia in modalità officina
- Modalità officina
A = 10 mm - Impostazione base (cofano motore aperto)
B = 7 mm
- Modalità officina
Per assicurarsi che il contatto del cofano motore sia nell'impostazione base, se necessario premere il contatto del cofano fino alla posizione limite prima di iniziare il lavoro e rilasciarlo lentamente.
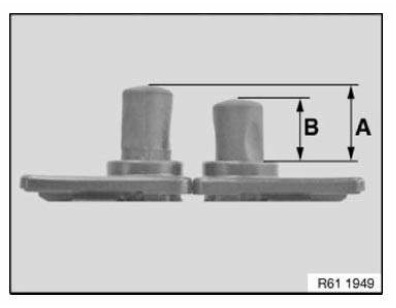
Durante l'uso degli strumenti di diagnosi:
- Osservare le istruzioni dello strumento di diagnosi
Istruzioni di sicurezza per la manipolazione di magneti
Quando si maneggiano i magneti sono necessarie precauzioni per escludere qualsiasi potenziale pericolo.
Se la distanza tra i magneti scende al di sotto della distanza minima, i magneti si attraggono improvvisamente l'uno con l'altro. I magneti fragili entrano quindi in collisione tra loro ad alta velocità.
Possono staccarsi schegge molto taglienti (simili a schegge di vetro).
Possono inoltre verificarsi lesioni da schiacciamento o da taglio.
Osservare le schede di sicurezza del produttore.
AVVERTENZA: Pericolo di schiacciamento Pericolo di lesioni da schegge Pericolo di lesioni dovute ai campi magneticiIstruzioni per la manipolazione
- Indossare occhiali di protezione e guanti protettivi.
- Le persone con pacemaker non devono utilizzare i magneti.
- Non conservare parti in ferro (utensili, minuteria) vicino ai magneti.
- Tenere i magneti lontani da supporti di dati magnetici (carte di credito, schede di memoria).
- Non lavorare meccanicamente i magneti.
- Tenere i magneti lontani da fonti di calore dirette e fiamme libere.
- Non mangiare, bere o fumare durante il lavoro con questi prodotti.
Determinazione del taglio di separazione con una dima
Nel caso di un pezzo di sostituzione parziale, un componente della carrozzeria viene tagliato nel punto descritto nelle istruzioni di riparazione.
Per la determinazione esatta della posizione del taglio di separazione è possibile utilizzare una dima.
La dima è realizzata con la piastra di rinforzo e può essere riutilizzata.
Riportare lo schema di taglio di separazione del montante C sul relativo tipo di veicolo.
Rimuovere i perni filettati (1).
Praticare fori Ø 4 mm nelle posizioni dei perni filettati rimossi.
Se applicabile, praticare fori supplementari nella zona dei bordi.
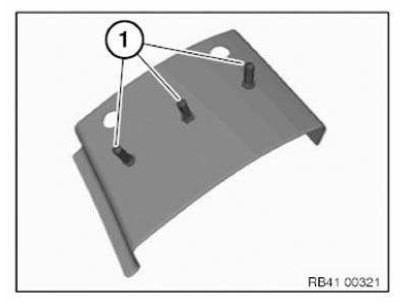
Inserire la dima (1) nel nuovo componente (nella direzione della freccia) fino a fine corsa (senza spazi).
Riportare le posizioni dei fori (2) sul nuovo componente.
Rimuovere di nuovo la piastra di rinforzo.
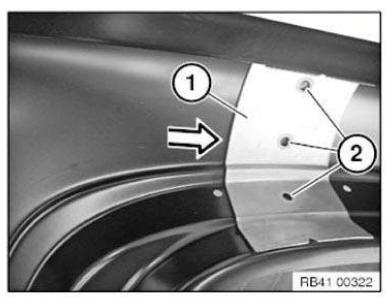
Collegare i segni (posizioni dei fori) alla linea di taglio di separazione (1).
Eseguire il taglio di separazione.
Strappare e separare il taglio di separazione sul veicolo in base al nuovo componente.
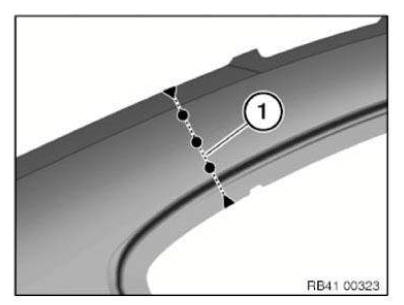
MONTAGGIO DEI DADI E DEI BULLONI A STRAPPO
- I perni saldati di serie vengono sempre sostituiti con bulloni a strappo.
- Praticare fori (0,2 mm più grandi del diametro esterno dei dadi o dei bulloni a strappo).
- I dadi e i perni a strappo devono avere un rivestimento speciale anticorrosione (riferimento per l'approvvigionamento: Reparto Ricambi BMW).
Utilizzare i dadi e i bulloni a strappo forniti esclusivamente per acciaio con l'utensile manuale per rivettatura!
- Non sarà più possibile montare un dado a strappo se il foro praticato è troppo grande. In questo caso, montare un dado a clip (riferimento per l'approvvigionamento: Reparto Ricambi BMW). Questo dado si serra automaticamente quando viene avvitato al componente.
- Inserire i dadi o i bulloni a strappo e SERRARLI CON L'UTENSILE PER RIVETTATURA.
- Sigillare i dadi e i bulloni a strappo con SIGILLANTE D1 (rischio di corrosione).
Saldatura di componenti in acciaio
IMPORTANTE: Rispettare i seguenti argomenti di "Carrozzeria, generale": Norme di sicurezza . Gestione di impianto elettrico, elettronica, airbag e sistemi di ritenuta .1. Informazioni generali
- Per i casi di riparazione verrà applicata la seguente procedura:
- Brasatura autogena con lega saldante
- La procedura di saldatura MIG non viene utilizzata nelle riparazioni per motivi di resistenza. Le cordonature saldate/brasate MIG utilizzate in produzione di serie vengono sostituite durante le riparazioni con cordoni di saldatura MAG.
- Le zone brasate in fase di produzione del veicolo vengono incollate seguendo la stessa procedura.
2. Materiali di lavoro
- Bombola e cannello (cannello ossiacetilenico)
- Lega per brasatura
- Bombole del gas (ossigeno e acetilene)
- Occhiali per saldatura
3. Preparazione
- Rimuovere la vernice e lo strato di zinco in una zona di circa 30 mm attorno alla cordonatura da saldare.
4. Esecuzione
- Eseguire la cordonatura brasata senza surriscaldare la lega e con bassa dispersione del calore. Se necessario, utilizzare una pasta protettiva dal calore.
5. Trattamento successivo dei collegamenti brasati:
- Rimuovere completamente lo zinco residuo bruciato. Allineare e carteggiare le superfici di collegamento visibili.
- Rimuovere la vernice bruciata con una spazzola metallica in acciaio inox.
6. Note su fusione/stagnatura: Applicabile solo all'interno dell'Unione Europea! Le normative europee sui veicoli usati vietano l'uso di stagno contenente piombo nei veicoli immessi in circolazione dopo il 01.07.2003! Livellare le irregolarità inferiori a 2 mm con stucco secondo il manuale di verniciatura. Se un'irregolarità eccezionale è superiore a 2 mm, utilizzare STUCCO METALLICO.
Eseguire solo nelle zone visibili della scocca esterna e sul supporto portante.
Non lavorare su tutte le zone che sono coperte da rivestimenti sul veicolo.
Incollaggio a punti di componenti in acciaio
IMPORTANTE: Rispettare i seguenti argomenti di "Carrozzeria, generale": Norme di sicurezza . Gestione di impianto elettrico, elettronica, airbag e sistemi di ritenuta .- A partire dalla E65, il processo di incollaggio con punti di saldatura viene utilizzato per aumentare la rigidità del veicolo. In alcune zone della carrozzeria, un adesivo monocomponente viene applicato sulle flange di puntatura e successivamente si esegue la saldatura a punti per resistenza. L'adesivo si indurisce solo dopo il processo di essiccazione della verniciatura (a circa 180 ºC).
- Nel caso di riparazioni, l'adesivo non viene applicato sulle flange di puntatura. Il numero di punti di saldatura viene raddoppiato in sostituzione dell'adesivo omesso.
- La distanza minima tra i punti di saldatura (1) è di 25 mm. Importante! La distanza minima non deve essere inferiore! Se non c'è spazio sufficiente per il doppio dei punti di saldatura per resistenza, ogni punto di saldatura per resistenza non eseguito deve essere sostituito da un cordone di saldatura MAG (2). Lunghezza di un cordone di saldatura MAG = 20 mm.
Eseguire i cordoni di saldatura MAG a intervalli uguali distribuiti sulla superficie.
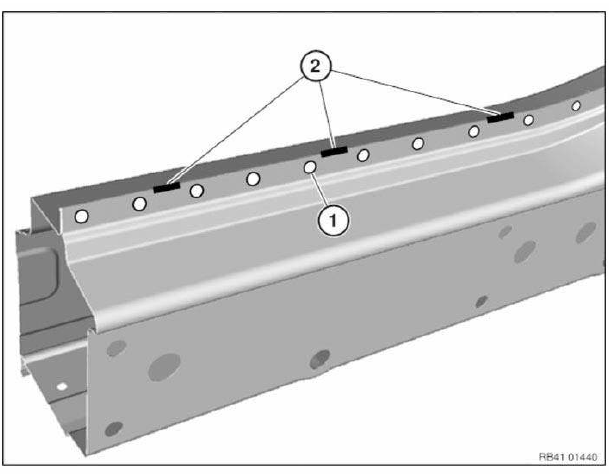
- Le seguenti procedure vengono utilizzate in sostituzione dell'incollaggio con punti di saldatura:
- Saldatura MAG (M etal A ctive G as, saldatura a gas attivo con filo continuo)
- Saldatura a punti per resistenza (di seguito e nelle istruzioni di riparazione denominata saldatura a punti).
- Non viene applicato adesivo tra le flange di puntatura sui nuovi componenti nel caso di giunzioni a 2 o più lamiere.
Le zone non raggiungibili dalla pinza per saldatura a punti possono essere unite mediante saldatura a tappo MAG. Il numero di punti di saldatura viene raddoppiato in sostituzione dell'adesivo omesso.
- Le eccezioni (ad es. E65) sono descritte nelle relative istruzioni di riparazione. Eseguire punti di saldatura sui punti di saldatura esistenti del nuovo componente. Ciò è necessario perché l'adesivo tra le flange di puntatura del nuovo componente agisce da isolante.
Pistola a spruzzo per sigillante di cavità
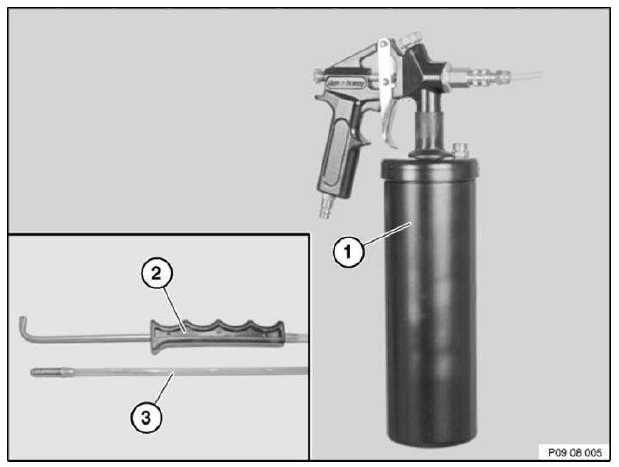
1.0 Specifiche di fornitura:
- Manuale del proprietario
- Pistola a serbatoio a pressione (1) per sigillante di cavità
- Set di spruzzatura, composto da tubi di spruzzatura: ugello angolare (2) e ugello di spruzzatura rotondo (3)
2.0 Avviamento:
- Aprire il serbatoio a pressione e inserire il sigillante per cavità in confezione da 1 litro.
Chiudere il serbatoio a pressione.
- Collegare il tubo di spruzzatura all'attacco a sgancio rapido.
- Collegare il dispositivo all'alimentazione dell'aria compressa.
Pressione di esercizio 2-6 bar, max. 8 bar!
3.0 Principio di funzionamento:
NOTA: A differenza dei dispositivi precedenti, con questo dispositivo è possibile modificare la configurazione del getto mediante la vite di regolazione del volume d'aria (vite zigrinata grande).- Avvitando la vite di regolazione del volume d'aria si riduce il volume d'aria e quindi si riduce la formazione di nebbia di materiale.
- Svitando la vite di regolazione del volume d'aria si aumenta il volume d'aria e quindi si aumenta la formazione di nebbia di materiale. (Per cavità chiuse)
- Il grilletto ha due posizioni.
1ª posizione - solo scarico d'aria.
2ª posizione - scarico d'aria e di materiale.
- Al termine del lavoro, premere la prima posizione per pulire il tubo di spruzzatura con aria compressa.
- Prima di riporre l'attrezzo, ricordarsi di avvitare la vite di regolazione del volume d'aria fino a chiuderla per ridurre il rischio che il materiale si secchi.
- Prima di un periodo di inutilizzo prolungato (2 settimane o più), pulire la pistola.
- Per garantire il corretto funzionamento dei tubi di spruzzatura, non riporli arrotolati, ad esempio nella zona del longherone! Riporre i tubi di spruzzatura distesi.
4.0 Esempi di applicazione:
- Utilizzare i tubi di spruzzatura appropriati per i diversi tipi di cavità e superfici.
- Esempio - portiere, coperchi e portelloni: tubo di spruzzatura con ugello angolare. Ridurre il volume d'aria per mantenere bassa la formazione di nebbia.
- Esempio - longheroni: lancia lunga con ugello a spruzzo tondo. Il volume d'aria deve essere aumentato leggermente, a seconda del tipo utilizzato.
- In generale, mantenere ridotta la formazione di nebbia per evitare imbrattamenti e odori sgradevoli.
5.0 Istruzioni di sicurezza:
- Non inalare la nebbia di spruzzatura.
- Utilizzare solo in locali ben ventilati.
- Pressione di esercizio max. 8 bar.
Punzonatura del numero di identificazione del veicolo (unità punzonatrice a ago)
Leggere e rispettare le INFORMAZIONI GENERALI.
Per imprimere il numero di identificazione del veicolo è necessario il sistema di punzonatura 360 - VRM - BMW.
Numero d'ordine: 81 43 2 155 736
Il set di attrezzi del sistema di punzonatura 360 comprende:
- (1) Display
- (2) Adattatore di rete
- (3) Unità di punzonatura
- (4) Cavo di collegamento
- (5) Cavo di alimentazione
- (6) Tubo flessibile dell'aria compressa
Operazioni preliminari necessarie:
- Rimuovere il COLLEGAMENTO POSTERIORE SUPERIORE
Procedura per il numero di identificazione del veicolo aggiuntivo
- Barrare il numero di identificazione del veicolo originale.
Staccare il collo del bocchettone di rifornimento (1) verso l'alto.
Allentare la vite (1).
Allentare le viti (2) e (3) e rimuovere il supporto per la parete laterale.
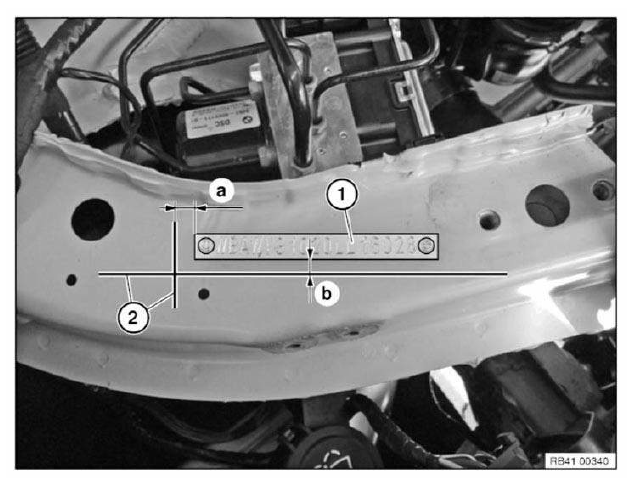
1. = Numero di identificazione del veicolo originale (riga 1).
Contrassegnare le linee di posizione (2) secondo le quote specificate.
Quota a = 12 mm
Quota b = 10 mm
Immissione sul display:
- Selezionare il Layout 5 con il tasto freccia.
- Inserire il numero di identificazione del veicolo con F10.
- Premere il tasto «ENTER».
Coprire il foro (1) con un nastro adesivo liscio (2).
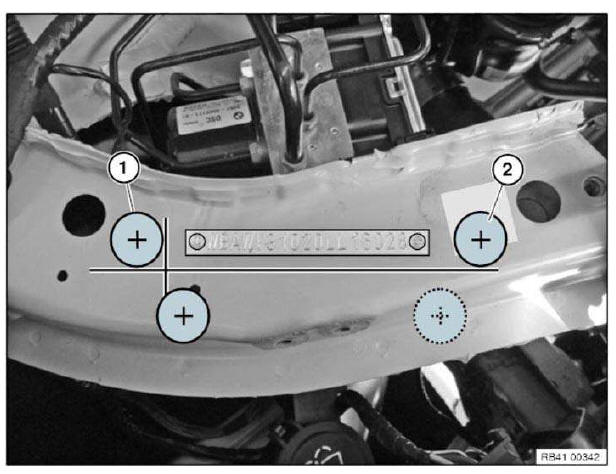
Spostare i piedini di aspirazione dell'unità di punzonatura nelle posizioni (1) e (2).
NOTA: La superficie di contatto per le ventose del dispositivo di impronta con ago deve essere asciutta e priva di polvere e grasso!Verificare che l'unità poggi saldamente in posizione. Se necessario, regolare l'altezza e la posizione dei piedini di aspirazione.
Premere il pulsante (1) per la pressione del vuoto.
Avviare quindi l'operazione di punzonatura con il pulsante (2).
IMPORTANTE: Dopo aver completato l'operazione di punzonatura, non modificare la posizione dell'unità. Non disattivare la pressione del vuoto.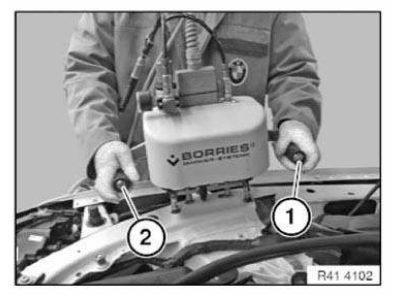
Punzonatura del secondo numero di identificazione del veicolo
Immissione sul display:
- Selezionare il Layout 2 con il tasto freccia.
- Premere il tasto «ENTER».
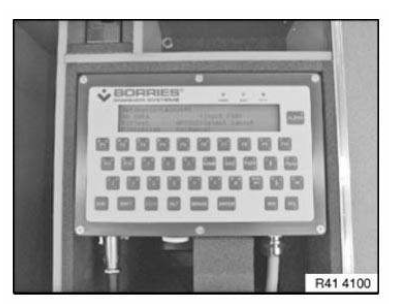
Avviare l'operazione di punzonatura con il pulsante (2).
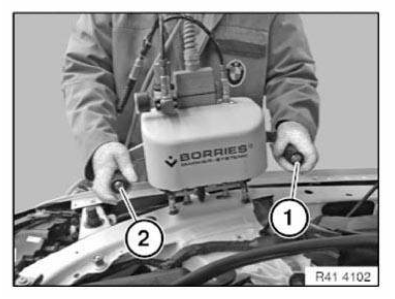
Sono disponibili le seguenti funzioni di layout:
| Selezione del layout | Numero di identificazione del veicolo |
| Layout 1 | Nella riga 1 |
| Layout 2 | Nella riga 2 |
| Layout 3 | Ruotato di 180° nella riga 1 |
| Layout 4 | Ruotato di 180° nella riga 2 |
| Layout 5 | Barrato nella riga 1 |
| Layout 6 | Barrato nella riga 2 |
Raddrizzatura di componenti in alluminio della scocca esterna
1.0 Prerequisiti
Il componente deve essere sostituito in presenza di crepe se non è possibile né forare l'estremità della crepa né saldarla.
2.0 Attrezzi consigliati
- Utilizzare solo attrezzi specificamente progettati per le riparazioni in alluminio.
- Non utilizzare attrezzi e fluidi di lavoro già impiegati per riparazioni su acciaio (ad es. mola abrasiva). Pericolo di corrosione per contatto.
- Non utilizzare attrezzi con bordi taglienti (effetto intaglio).
3.0 Raddrizzatura della lamiera esterna
- Raddrizzatura «a freddo»: spingere le ammaccature dal loro centro e lisciarle verso l'esterno con leggeri colpi.
In caso di ammaccature piccole e morbide (grandine e danni da parcheggio), è possibile intervenire anche senza danneggiare la verniciatura. Sono necessari attrezzi speciali e personale qualificato.
- Raddrizzatura «a caldo»: riscaldare il componente nella zona danneggiata con un soffiatore ad aria calda fino a circa 60 °C. Ciò riduce notevolmente la forza necessaria per la raddrizzatura.
- Evitare intagli e crepe.
- Evitare l'indurimento e lo stiramento eccessivo.
- Evitare di riscaldare la lamiera esterna su ampie superfici e di superare la temperatura consentita.
Raddrizzatura di componenti in alluminio della struttura
- Non è consentito rimodellare o riscaldare profilati estrusi e parti fuse! La mancata osservanza di questo requisito comporta i seguenti risultati:
In caso di rimodellatura, le cuciture di saldatura (E52) o i collegamenti incollati (E60, E61, E63, E64) si strappano nella zona circostante.In caso di rimodellatura, il materiale perde fino al 40 % della sua resistenza originale.
In caso di riscaldamento, il materiale perde fino al 40 % della sua resistenza originale.
L'adesivo si distrugge a temperature ≥120 °C (E60, E61, E63, E64).
I profilati estrusi e le parti fuse che presentano segni visibili o misurabili di deformazione devono essere sostituiti.
Eseguire il controllo della deformazione con l'ausilio del sistema di raddrizzatura.
Per il controllo ottico, in caso di dubbio smontare i componenti adiacenti.
I profilati estrusi sono utilizzati nella E52 come supporti motore, montanti porta, longheroni, ecc.
I profilati estrusi sono utilizzati nella E60, E61, E63, E64 come supporti motore.
I pezzi fusi sono utilizzati sui modelli E60, E61, E63, E64, E70, E71 come supporti per molle.
- La rimodellatura di profili estrusi e di pezzi fusi può essere eseguita solo per ottenere un accoppiamento ottimale delle superfici di collegamento (ad esempio quando il longherone è danneggiato). I pezzi rimodellati devono essere sostituiti.
Le riparazioni che interessano i punti di fissaggio dei gruppi meccanici e dei componenti del telaio/sospensioni devono essere eseguite sul banco di raddrizzatura. Utilizzare il set di attrezzature specifico per il veicolo o la scheda tecnica specifica per il veicolo.
Attrezzature di raddrizzatura e schede tecniche sono disponibili anche per la parte superiore della carrozzeria, ad esempio: montanti delle porte, supporti della capote, traversa del parabrezza, cerniere del portellone, ecc.
- Verificare la curvatura delle aperture del parabrezza e del lunotto inserendo il vetro originale.
- Rilevare le quote delle fessure di porte, cofano motore e portellone dallo schema delle quote di fessura specifico per il veicolo.
- Eccezioni per i modelli E60, E61, E63, E64:
Il supporto del gruppo radiatore e il longherone possono essere raddrizzati se non presentano cricche, danni con spigoli vivi o fori. Dopo la riparazione, controllare nuovamente i pezzi per verificare l'assenza di cricche.Controllare che le flange adesive adiacenti non si stiano staccando. Se necessario, sigillare e proteggere con SEALANT.
Rispettare la quota di riferimento del telaio per il supporto del gruppo radiatore.
Eventuali riparazioni del longherone in caso di cricche al di fuori dell'ambito di riparazione approvato sono consentite solo previa consultazione e approvazione da parte di BMW.
Raddrizzatura di componenti in acciaio della struttura
- Le lamiere in acciaio ad alta resistenza e ad altissima resistenza, di norma, non possono essere rimodellate. La rimodellatura serve solo come misura preparatoria alla sostituzione del componente, per ottenere un accoppiamento ottimale dei punti di collegamento.
- I componenti portanti della carrozzeria, come ad esempio supporti del motore, montanti delle porte, longheroni laterali ecc., con deformazioni che non possono più essere riportate alla forma originale mediante «raddrizzatura a freddo» devono essere sostituiti.
Il riscaldamento dei componenti portanti della carrozzeria per facilitarne il rimodellamento non è consentito! La mancata osservanza di questo requisito comporterebbe una perdita della resistenza originale fino al 40 %. - Per la rimodellatura, la carrozzeria deve essere ancorata come segue: Se si utilizzano set di attrezzature di raddrizzatura specifici per il veicolo/universali (Carbench/Celette/Car-O-Liner), è necessario fissare inoltre la carrozzeria con 4 morsetti di ritenuta alla flangia di saldatura a punti dell'ingresso o nei 4 punti di sollevamento. La flangia di saldatura a punti (se disponibile) è da preferire.
Se si utilizzano sistemi di raddrizzatura universali elettronici o meccanici (Car-O-liner/Celette), è necessario fissare la carrozzeria con 4 morsetti di ritenuta alla flangia di saldatura a punti dell'ingresso o nei 4 punti di sollevamento. La flangia di saldatura a punti (se disponibile) è da preferire. Inoltre, ancorare almeno 2 punti con il set di fissaggio.
La mancata osservanza di queste istruzioni causerà danni alla carrozzeria durante la rimodellatura nelle aree non danneggiate. Le attrezzature di raddrizzatura specifiche per il veicolo e gli attacchi universali potrebbero essere danneggiati.
- Le riparazioni che interessano i punti di fissaggio dei gruppi e dei componenti del telaio/sospensioni devono essere eseguite sul banco di raddrizzatura con il set di attrezzature di raddrizzatura corrispondente o con la scheda tecnica per il veicolo.
Attrezzature di raddrizzatura e schede tecniche sono disponibili anche per la parte superiore della carrozzeria, ad esempio: montanti delle porte, supporti della capote, traversa del parabrezza, cerniere del portellone, ecc.
- Verificare la curvatura delle aperture del parabrezza e del lunotto inserendo il vetro originale.
- Rilevare le quote delle fessure di porte, cofano motore e portellone dallo schema delle quote di fessura specifico per il veicolo.
Raddrizzatura di componenti in acciaio della scocca esterna
1.0 Utensili consigliati.
Utilizzare solo gli utensili progettati per le riparazioni della lamiera d'acciaio.
2.0 Raddrizzatura della lamiera esterna.
- Raddrizzatura «a freddo»: spingere le ammaccature dal centro verso l'esterno e lisciare verso l'interno con leggeri colpi.
Nel caso di ammaccature piccole e superficiali (grandine e danni da parcheggio), è possibile intervenire anche senza danneggiare la verniciatura. Ciò richiede attrezzi speciali e personale formato.
- Nel caso di aree danneggiate accessibili solo da un lato, è possibile utilizzare un sistema di riparazione con saldatura.
- Evitare la formazione di cricche.
- Evitare l'indurimento e lo stiramento eccessivo.
- Evitare il surriscaldamento di piccole zone della lamiera esterna.
- Se dopo la raddrizzatura la superficie presenta un'irregolarità non superiore a 2 mm, è possibile utilizzare lo stucco per livellare la zona (vedere il Manuale di verniciatura).
Irregolarità superiori a 2 mm con stucco metallico.
- Per i veicoli ad alta sicurezza, consultare le informazioni speciali nelle istruzioni di riparazione!
2.1 Raddrizzatura del passaruota (fiancata posteriore). Sui veicoli in cui il passaruota non è saldato ma incollato e bordato, è possibile eseguire la raddrizzatura.
Ciò è possibile nelle seguenti situazioni:
- La fiancata posteriore (passaruota) non è lacerata nell'area dell'incollaggio. In quest'area la saldatura non è ammessa.
- La lamiera esterna non si è separata dalla sezione esterna del passaruota.
In generale vale quanto segue: durante i lavori di raddrizzatura del passaruota, applicare sigillante sulla parte interna. Dopo la raddrizzatura, la zona deve essere primerizzata e risigillata con sigillante D1. Proteggere dall'interno con protezione delle cavità.
Ritocco di danni alla verniciatura
Queste note si applicano ai danni alla verniciatura sul vano apertura che si verificano durante la rimozione del vetro incollato.
Per garantire una protezione anticorrosiva a lungo termine, è assolutamente indispensabile ritoccare i danni alla verniciatura! Il manuale di verniciatura «BMW Color System» costituisce la base delle presenti istruzioni di riparazione e deve essere rispettato scrupolosamente.
Carteggiare i danni alla verniciatura sul vano apertura e ritoccare con stucco multibase BMW.
Carteggiare fino al metallo nudo le zone più estese o i danni e rivestire con stucco multibase BMW (spessore dello strato da 30 a 40 μm).
Tempo di indurimento:
- Con infrarossi, almeno 10 minuti
- Senza infrarossi, per almeno 60 °C, almeno 30 minuti
- Senza infrarossi, per almeno 20 °C, almeno 24 ore
Se è necessaria una ricostruzione completa della verniciatura nella zona visibile:
- Mascherare la flangia adesiva primerizzata prima di applicare la verniciatura finale
Impiego dei materiali nella scocca esterna
La seguente illustrazione è uno schema di tutte le varianti di carrozzeria.
Applicare la presente illustrazione al veicolo interessato.
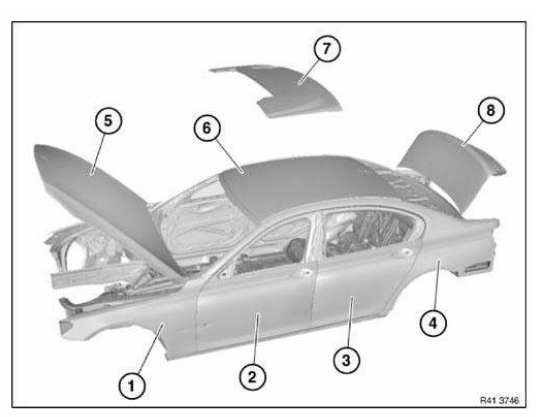
| Componente | Veicolo | Materiale |
| (1) Fiancata anteriore | F01, F02, F04, F10, F11, F18, F80, F82, F83 | Alluminio |
| F06, F12, F13, F15, F16 | Plastica | |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Acciaio | |
| (2) Portiera anteriore | F01, F02, F04, F06, F07, F10, F11, F12, F13, F18 | Alluminio |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36, F80, F82, F83 | Acciaio | |
| (3) Portiera posteriore | F01, F02, F04, F06, F07, F10, F11, F18 | Alluminio |
| F20, F25, F26, F30, F31, F34, F35, F36 | Acciaio | |
| (5) Cofano motore | F01, F02, F04, F06, F07, F10, F11, F12, F13, F15, F16, F18, F80, F82, F83 | Alluminio |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Acciaio | |
| (6) Hardtop/tetto | F01, F02, F04 | Alluminio |
| F06, F07, F10, F11, F13, F15, F16, F18, F20, F21, F22, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Acciaio | |
| F82 | Carbonio | |
| (7) Coperchio del vano capote | F12 | Plastica |
| F23, F33 | Acciaio | |
| (8) Portellone posteriore | F07 | Alluminio |
| F06, F12, F13, F82 | Plastica | |
| F01, F02, F04, F10, F11, F15, F16, F18, F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36, F80 | Acciaio |
Numero di identificazione del veicolo, generale
Per la riparazione si utilizzano 2 procedure, a seconda del veicolo. Consultare le istruzioni di riparazione specifiche del veicolo per la procedura corretta.
1. Note generali per i numeri di identificazione del veicolo punzonati:
Il numero di identificazione del veicolo viene punzonato con un attrezzo speciale. Esistono diversi numeri di attrezzo speciale e diverse procedure di punzonatura per i vari veicoli. Consultare le relative istruzioni di riparazione.
Nelle riparazioni, il numero di identificazione del veicolo viene sempre punzonato su una superficie sostitutiva dedicata. La superficie sostitutiva si trova di norma sotto la superficie VIN originale.
Il numero IGEF (numero di carrozzeria) viene omesso quando si sostituisce il passaruota.
In caso di sostituzione di componenti o della carrozzeria presso le officine BMW, delimitare chiaramente il numero di identificazione del veicolo anteriormente e posteriormente, punzonando un + al posto del logo BMW.
Se sulla superficie sostitutiva viene punzonato un VIN in aggiunta a quello originale (ad es. se il VIN originale è stato manomesso), vale quanto segue: il VIN originale deve essere cancellato. Per farlo, punzonare la lettera I dei caratteri del VIN in senso longitudinale attraverso il VIN originale.
IMPORTANTE: Non utilizzare una smerigliatrice angolare con un disco da taglio!La pellicola protettiva utilizzata di serie viene omessa dopo la punzonatura manuale del VIN. Verniciare la zona secondo il Manuale di verniciatura BMW. Assicurarsi che gli spessori dello strato siano ridotti.
Rispettare le normative nazionali/specifiche del paese.
2. Note generali per i numeri di identificazione del veicolo in rilievo:
Questa procedura viene utilizzata per tutti i veicoli sui quali il numero di identificazione del veicolo non può essere punzonato.
Per la riparazione, i nuovi componenti con numero di identificazione del veicolo in rilievo possono di norma essere ordinati presso il Reparto Ricambi BMW. Se ciò non è possibile, rispettare le normative specifiche del paese.
Il numero IGEF (numero di carrozzeria) viene omesso quando si sostituisce il passaruota.
Se sulla superficie sostitutiva viene impresso un VIN in rilievo in aggiunta a quello originale (ad es. se il VIN originale è stato manomesso), vale quanto segue: le istruzioni di riparazione specifiche del veicolo descrivono la procedura.
La pellicola protettiva utilizzata di serie viene omessa dopo l'impressione in rilievo del VIN. Verniciare la zona secondo il Manuale di verniciatura BMW. Assicurarsi che gli spessori dello strato siano ridotti.
Rispettare le normative nazionali/specifiche del paese.
Saldatura della piastra di rinforzo (lamiera d'acciaio)
Nel caso di un pezzo di sostituzione parziale, un componente della carrozzeria viene tagliato nel punto descritto nelle istruzioni di riparazione.
Per garantire una resistenza sufficiente, viene saldata una piastra di rinforzo.
Seguire le note per la SALDATURA DI COMPONENTI IN ACCIAIO.
NOTA: Le seguenti figure servono come illustrazioni generali dei lavori di riparazione con piastra di rinforzo. Sono valide per tutte le riparazioni di sezioni.Segnare il componente secondo la quota A e tagliare.
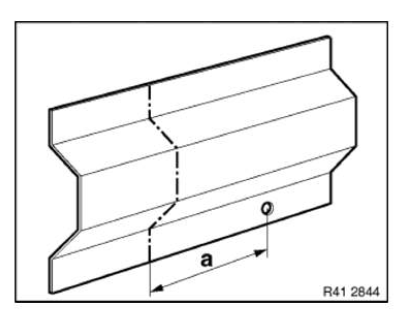
Tagliare il nuovo componente (1) secondo il taglio e, se necessario, regolarne l'accoppiamento con la staffa di allineamento o il dispositivo di fissaggio universale.
Nota di installazione: Mantenere alla linea di separazione una distanza di circa da una a non più di due volte lo spessore del materiale, per garantire la saldatura con la piastra di rinforzo e consentire un allineamento più tollerante.
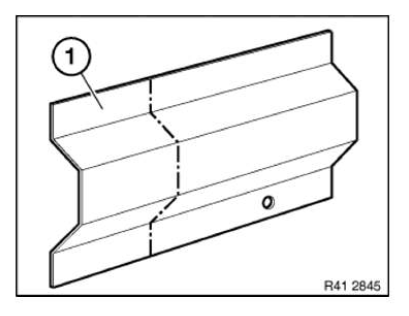
Pulire i lati interno ed esterno delle superfici di collegamento (1) del nuovo componente e (2) della carrozzeria.
Applicare il primer di saldatura sulle superfici interne.
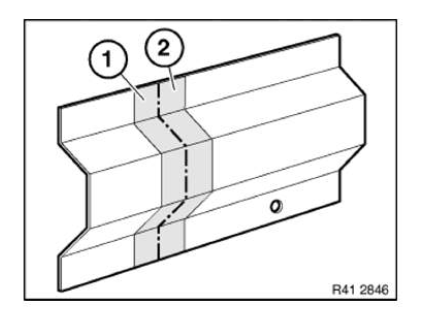
Praticare i fori (1) e (2) a una distanza reciproca di 25 mm.
Diametro del foro circa 8 mm.
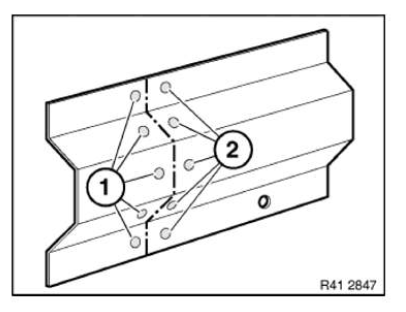
Ricavare la piastra di rinforzo (1) dal ritaglio del nuovo componente.
Se necessario, realizzare altre piastre di rinforzo.
La lunghezza delle piastre di rinforzo è di almeno 40 mm.
Applicare il primer di saldatura su entrambi i lati delle piastre di rinforzo (1) e (2).
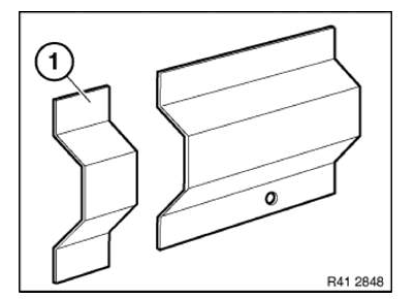
Inserire la piastra di rinforzo (1) nel componente della carrozzeria fino a metà e realizzare una saldatura a tappo (3).
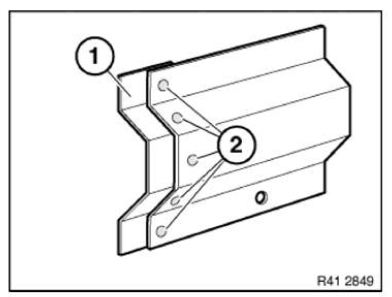
Se necessario, regolare il nuovo componente (1) con la staffa di allineamento o con l'attrezzo universale e realizzare una saldatura a tappo (2).
Eseguire la saldatura MAG del giunto (3).
Smerigliare e pulire il cordone di saldatura e i punti di saldatura a tappo.
Stagnare solo le aree visibili della lamiera esterna e sul supporto portante.
Non stagnare le aree che sul veicolo sono coperte da rivestimenti.
NOTA: Valido solo all'interno dell'Unione Europea!Le normative europee sui veicoli usati vietano l'uso di stagno contenente piombo nei veicoli immessi in circolazione dopo il 01.07.2003!
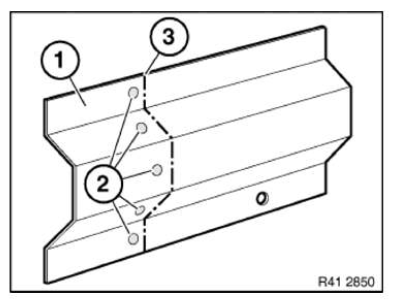
Saldatura di componenti in acciaio
IMPORTANTE: Rispettare i seguenti argomenti di "Carrozzeria, generale": Norme di sicurezza . Gestione di impianto elettrico, elettronica, airbag e sistemi di ritenuta .1. Informazioni generali
- Per le riparazioni si utilizzano le seguenti procedure:
- Saldatura MAG (M etal A ctive G as, saldatura a gas attivo con filo continuo)
- Saldatura a punti per resistenza (di seguito e nelle istruzioni di riparazione denominata saldatura a punti).
- Rilevare numero e posizione dei punti di saldatura e dei cordoni di saldatura MAG dal componente separato.
Sostituire le aree non accessibili con la pinza per saldatura a punti con saldature a tappo MAG alla stessa distanza.
Diametro dei fori per le saldature a tappo 8 mm.
- In caso di aspirazione dei fumi, durante la saldatura MAG mantenere una distanza minima di 30 cm. In caso contrario il gas inerte verrebbe aspirato.
- Seguire le istruzioni d'uso del produttore dell'attrezzatura.
2. Materiali di lavoro
- Saldatura MAG:
- Saldatrice per acciaio (vedere ATTREZZATURA DI OFFICINA).
- Filo di saldatura in acciaio - G3SI1 (SG2) oppure in alternativa G4SI1 (SG3)
- Maschera per saldatura
- Bombola di gas inerte (82 % argon, 18 % CO2)
- Saldatura a punti a resistenza:
- Apparecchio per saldatura a punti (vedere ATTREZZATURA DI OFFICINA).
- Occhiali di protezione
3. Preparazione per la saldatura MAG e a punti
- Rimuovere il rivestimento di vernice in un'area di circa 30 mm attorno al cordone o al punto di saldatura.
- Lo strato di zinco sottostante deve essere rimosso durante il processo di saldatura MAG.
- Durante la saldatura a punti non è necessario rimuovere lo strato di zinco sottostante.
- Rimuovere il rivestimento di vernice sul lato posteriore del cordone o del punto di saldatura.
- In caso contrario, i contaminanti penetreranno nel bagno di fusione attraverso la radice del cordone di saldatura.
- Un flusso di corrente insufficiente impedisce un ottimale giunto a punti saldati.
- Applicare il primer di saldatura su tutte le sovrapposizioni metalliche e sulle flange dei punti di saldatura.
- Per determinare la forza ottimale di contatto degli elettrodi per la saldatura a punti, eseguire prove di taglio dei punti saldati su lamiere campione.
- Per mantenere breve il flusso di corrente durante la saldatura MAG sulla carrozzeria, collegare possibilmente il morsetto di massa direttamente al componente da saldare.
4. Saldatura
- Durante la saldatura MAG, il gioco di saldatura deve essere mantenuto il più piccolo possibile. Maggiore è il gioco di saldatura, minore sarà la resistenza del giunto.
- Durante la saldatura a punti, le flange delle lamiere da unire devono essere posizionate il più possibile vicine tra loro, senza spazi.
Maggiore è lo spazio, minore sarà la resistenza del giunto.
Distanza minima tra i punti di saldatura 25 mm.
5. Trattamento successivo dei giunti saldati:
- Durante la smerigliatura di un cordone di saldatura, non assottigliare il materiale base adiacente al cordone.
- Dopo l'unione, pulire tutti i cordoni e i punti di saldatura con una spazzola metallica in acciaio inox.
- Rimuovere la vernice bruciata con una spazzola metallica in acciaio inox.
- Tutti i giunti saldati sigillati con il composto sigillante per carrozzeria in condizioni originali devono essere riverniciati e sigillati nuovamente con cura dopo la riparazione. Sostituire le protezioni antirombo danneggiate o rimosse.
Lavorazione della schiuma PU bicomponente per cavità
Caratteristiche della schiuma per cavità:
- Schiuma PU a 2 componenti, priva di solventi.
- Eccellente capacità di scorrimento, che consente la sigillatura completa delle cavità.
- Buona resistenza, che impedisce lo scivolamento nelle cavità.
- Bassa assorbenza d'acqua, che previene la corrosione.
- Ideale come materiale isolante e sigillante
Informazioni su pericoli/rischi:
- Evitare il contatto con occhi e pelle.
Indossare occhiali di protezione, guanti protettivi resistenti ai solventi e indumenti protettivi.
- Non inalare.
Applicare solo in locali ben ventilati.
- Dopo l'uso, svuotare completamente la bomboletta aperta.
- Le quantità residue non utilizzate possono far esplodere la bomboletta a causa di una reazione chimica (accumulo di calore)!
In alternativa, raffreddare per diverse ore in acqua fredda la bomboletta contenente la quantità residua non rimossa. - Non mangiare, bere o fumare durante questa operazione.
- Tenere lontane fonti di calore e di accensione.
- Leggere le informazioni del produttore su pericoli/rischi (stampate sulla bomboletta) prima dell'applicazione.
Istruzioni per l'applicazione:
- Data di scadenza riportata sulla bomboletta.
Non utilizzare la bomboletta di schiuma dopo la data di scadenza riportata sulla stessa. Dopo la data di scadenza, le proprietà della schiuma per cavità non soddisfano più i requisiti del Gruppo BMW.
- La sigillatura delle cavità nell'area di riparazione è possibile dopo un tempo di asciugatura all'aria di 1 ora.
- La superficie di supporto deve essere pulita e priva di polvere, grasso, olio e agente distaccante.
- Temperatura di applicazione di almeno 15 °C. Ottimale 20 °C.
- Rimuovere la schiuma PU fresca e non indurita con detergente adesivo 208.
Riferimento per l'approvvigionamento: BMW Parts Service.
La schiuma PU indurita può essere rimossa solo con mezzi meccanici (macchina).
- La schiuma PU indurita in eccesso può essere smaltita come rifiuto residuo.
Le bombolette non completamente vuote e non utilizzate, con data di scadenza superata, sono classificate come rifiuti pericolosi.
Rispettare le normative nazionali sullo smaltimento dei rifiuti.
- Osservare le istruzioni di applicazione del produttore (stampate sulla bomboletta).
- L'indurimento richiede circa 30 minuti. Successivamente è possibile la lavorazione meccanica (ad es. foratura, taglio, ecc.).
Attrezzature di officina (veicoli BMW e MINI)
Requisiti minimi di attrezzatura officina per garantire l'esecuzione corretta e a regola d'arte delle riparazioni della carrozzeria: Devono essere utilizzati gli attrezzi elencati di seguito.
Fase di riparazione 1:
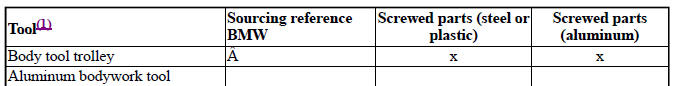
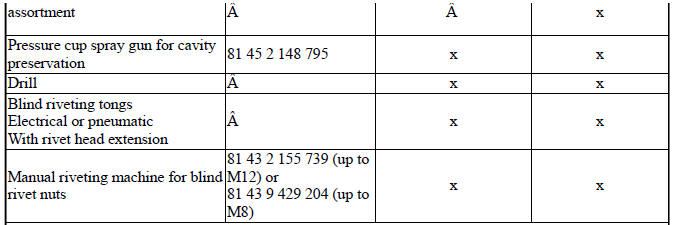
(1) Riferimento per l'approvvigionamento: Catalogo attrezzature officina BMW
Fase di riparazione 2:
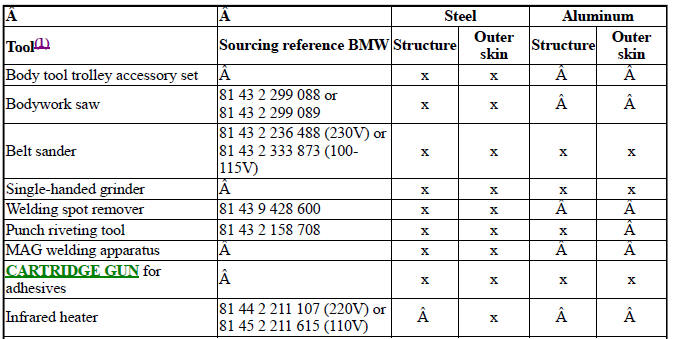
(1) Riferimento per l'approvvigionamento: Catalogo attrezzature officina BMW
Inoltre, sono necessari gli attrezzi della fase di riparazione 1.
Fase di riparazione 3:
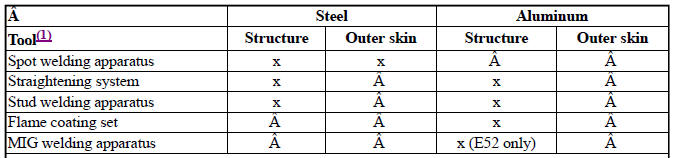
Inoltre, sono necessari gli attrezzi delle fasi di riparazione 1 e 2.
IMPORTANTE: Nei veicoli a partire dall'anno modello 2001, in alcune zone vengono utilizzati acciai ad alta e altissima resistenza. È indispensabile verificare che l'apparecchiatura per saldatura a punti utilizzata sia conforme ai requisiti tecnici dei kit di saldatura attualmente raccomandati. L'uso di apparecchiature tecnicamente obsolete può avere gravi conseguenze per la struttura del veicolo (ad es. in caso di incidente). In definitiva, ciò può comportare rischi per la sicurezza e di responsabilità per il prodotto non quantificabili.Impiego e limitazioni:
Definizione della raccomandazione:
Secondo le ultime informazioni, tutti i set di saldatura a punti attualmente raccomandati sono conformi ai requisiti per una saldatura affidabile dei veicoli attuali e futuri del Gruppo BMW. Un apparecchio per saldatura a punti perde la raccomandazione non appena le prove con materiali e combinazioni di materiali destinati all'uso futuro nei veicoli del Gruppo BMW danno esito negativo (vedere Tabella Gruppo 1). Tutte le applicazioni precedenti alla revoca della raccomandazione restano invariate.
(1) non più prodotto
Possibilità di impiego e limitazioni dei dispositivi sopra indicati.
Tutti i veicoli BMW e MINI non menzionati possono essere riparati con le attrezzature del Gruppo 1 e del Gruppo 2.
Mettiti alla prova
Un breve quiz sulla BMW X3: ogni risposta ha una spiegazione e un link alla pagina del manuale.