Reparaturanleitung Karosserie
- Inhalt Karosserie, allgemein
- Blindniet
- Kleben auf lackierten/grundierten Oberflächen
- Kleben von Stahl auf Stahl
- Checkliste für Vordersitz
- Korrosionsschutz
- EMV-Schrauben
- Rahmenmaß-Kontrollmaße, Karosserie
- Spaltmaße, Karosserie
- Allgemeine Hinweise zur Lackierung
- Allgemeine Hinweise zur Beschriftung mit Klebefolien
- Aluminiumbauteile schleifen
- Stahlteile schleifen
- Umgang mit Airbags und Rückhaltesystemen
- Umgang mit Elektrik und Elektronik
- Informationen zu Gefahren
- Informationen zu Metallfüller
- Informationen zur Verwendung von Reinigern/Lacken (persönliche Schutzausrüstung)
- Informationen zum Fahrzeugschutz
- Einbaulösung für Nietmutter mit geradem Schaft/Sechskant
- Einbau einer Hohlraumversiegelung mit 2-Komponenten-PU-Hohlraumschaum
- Einbau einer Hohlraumversiegelung (expandierend)
- Einbau einer Hohlraumversiegelung (nicht expandierend)
- Werkstoffkunde
- Hinweise zur Reparatur von Aluminiumfelgen
- Hinweise zum Klebstoff K1
- Hinweise zum Klebstoff K2
- Hinweise zum Klebstoff K3
- Hinweise zum Klebstoff K4
- Hinweise zum Klebstoff K5
- Hinweise zum Klebstoff K6
- Hinweise zum Umgang mit dem Hochdruckreiniger
- Hinweise zur Instandsetzung von Gewinden
- Hinweise zum Wasserablaufschlauch des Schiebe-/Hebeschiebedachs
- Hinweise zur Verwendung temperaturgeregelter Infrarotstrahler
- Öffnen von Klebeverbindungen
- Öffnen von Nietverbindungen
- Öffnen von Schweißverbindungen
- Übersicht Kartuschenpistolen für Kleber
- Position der Formteile für die Hohlraumversiegelung
- Stanznieten
- Qualitätsstandard
- Verstärkungsblech (geklebt)
- Verstärkungsblech mit Bolzen (geklebt)
- Lösen von geklebten Falznahtverbindungen
- Reparaturverfahren, Reparaturstufe 1
- Reparaturlösung für Nietmutter mit geradem Schaft/Sechskant
- Reparaturtechniken, Reparaturstufe 2
- Reparaturtechniken, Reparaturstufe 3
- Reparatur der Clips für Dachleiste
- Scheinwerfer reparieren
- Reparatur von Kunststoffbauteilen
- Standards für Ersatzteile
- Austausch von Blindnieten
- Arbeitssicherheit
- Sicherheitshinweise für Arbeiten an Fahrzeugen mit automatischer Motor-Start-Stopp-Funktion (MSA)
- Sicherheitshinweise zum Umgang mit Magneten
- Ermittlung des Trennschnitts mit einer Schablone
- Löten von Stahlbauteilen
- Punktschweißkleben von Stahlbauteilen
- Spritzpistole für Hohlraumversiegelung
- Fahrzeug-Identifizierungsnummer prägen (Nadelprägegerät)
- Richten von Aluminiumbauteilen an der Außenhaut
- Richten von Aluminiumbauteilen in der Struktur
- Richten von Stahlbauteilen in der Struktur
- Richten von Stahlbauteilen an der Außenhaut
- Ausbessern von Lackschäden
- Werkstoffverwendung in der Außenhaut
- Fahrzeug-Identifizierungsnummer, allgemein
- Verstärkungsblech einschweißen (Stahlblech)
- Schweißen von Stahlbauteilen
- Arbeiten mit 2-Komponenten-PU-Hohlraumschaum
- Werkstattausrüstung (BMW und MINI Fahrzeuge)
Inhalt Karosserie, allgemein
Vor Beginn der Reparaturarbeiten
- BMW i
Karosserie auf Schäden prüfen (z. B. nach einem Unfall)
Allgemeine Hinweise
- Qualitätsstandard .
- WERKSTATTAUSRÜSTUNG
Sicherheitsvorschriften
- ARBEITSSICHERHEIT
- Informationen zum FAHRZEUGSCHUTZ
- INFORMATIONEN ZU GEFAHREN
Material/Neuteil
- WERKSTOFFKUNDE
- BETRIEBSSTOFFE
- WERKSTOFFVERWENDUNG in der Außenhaut
Handhabung von Bauteilen
- ELEKTRIK, Elektronik und Lichtwellenleiter
- HOCHWASSERSCHÄDEN
- Passive Sicherheit.
- FAHRWERK, AUFHÄNGUNG UND LENKUNG
- Klappdach
- Fahrzeuge mit Hybrid-/Elektroantrieb
- SITZE/SICHERHEITSGURTE
- FELGENREPARATUREN
- SCHEINWERFERREPARATUREN
Karosseriemaße
- RAHMENMAßE
- FUGENMAßE
Hohlraumversiegelung
- Einbau von Formteilen .
- LAGE DER FORMTEILE
Fahrzeug-Identifizierungsnummer (FIN)
- ALLGEMEINE FAHRZEUG-IDENTIFIZIERUNGSNUMMER
- FAHRZEUG-IDENTIFIZIERUNGSNUMMER EINGEBEN
Reparaturverfahren
- REPARATURSTUFE 1A
BMW/MINI/BMW i
- Austausch von angeschraubten Bauteilen
- REPARATURSTUFE 1B
BMW/MINI/BMW i
- Reparaturen an der Außenhaut
- REPARATURSTUFE 2
BMW/MINI
- Kleben und Nieten
- Schweißen mit MAG-Schweißgerät
- ohne Richtbank
BMW i
- Reparaturen am Lifemodul
- Reparaturen am Antriebsmodul
- ohne Richtbank
- REPARATURSTUFE 3
BMW/MINI
- Kleben und Nieten
- Schweißen mit Punktschweißanlage
- mit Richtbank
BMW i
- Reparaturen am Lifemodul
- Reparaturen am Antriebsmodul
- mit Richtbank
Korrosionsschutz
- ALLGEMEINE INFORMATIONEN
Lack
- ALLGEMEINE INFORMATIONEN
- INFORMATIONS-/WARNAUFKLEBER
- Lackierung einzelner Bauteile und Teillackierung
HINWEISE ZUR REPARATURTECHNIK IN HAUPTGRUPPE 41
In der Karosseriereparatur kommen zwei unterschiedliche Reparaturtechniken zum Einsatz.
Dies sind Schweißen und Kleben/Nieten.
Wenn die Reparaturanleitung keine Reparaturtechnik vorgibt, ist immer zu schweißen.
Die Reparaturtechnik Kleben/Nieten wird immer ausführlich in der Reparaturanleitung beschrieben.
Qualitätsstandards müssen eingehalten werden.
Blindniet
1.0 Empfohlene Werkzeuge und Geräte
- Blindnietzange
- Nietkopf-Verlängerung
Blindniete setzen:
- Nietgröße siehe Reparaturanleitung.
- Bohrungen für Blindniete gemäß Vorgabe in der Reparaturanleitung positionieren. Falls erforderlich, die Positionen der Blindniete auf das neue Teil übertragen.
- Bohrungen bohren, die den Außendurchmesser des Blindniets übersteigen (Beispiel: Ø 4,2 mm bei Blindniet 4 mm und Ø 6,8 mm bei Blindniet 6,5 mm).
- Der Bohrungsrand muss auf beiden Seiten eben sein. Falls erforderlich, Oberflächen (z. B. Kanten von Stanznietverbindungen) anschleifen und ebnen. Bohrungen entgraten.
- KLEBSTOFF AUFTRAGEN.
- Blindniet einsetzen. Ggf. ausgetretenen Klebstoff entfernen.
Blindniet-Setzgerät senkrecht ansetzen. Bei schlechter Zugänglichkeit Nietkopf-Verlängerung verwenden.
- Blindniet mit dem Blindniet-Setzgerät setzen. Verschmutzten Nietkopf zwischenzeitlich von Klebstoff reinigen. Gefahr der Beschädigung des Nietkopfs durch eindringenden Klebstoff.
- Blindniet mit DICHTMITTEL D1 abdichten (Korrosionsgefahr).
- Hohlräume nach Arbeiten an der Lackierung des Fahrzeugs mit HOHLRAUMKONSERVIERUNG nachbehandeln (Korrosionsgefahr).
Kleben auf lackierten/grundierten Oberflächen
WICHTIG: Diese Reparaturanleitungen gelten nur für Teile der Außenhaut, nicht für tragende Strukturteile. Dazu gehören Dachaußenhaut, Heckklappe, hintere Seitenteile und Teile des Gepäckraumbodens. Die fahrzeugspezifischen Reparaturanleitungen beachten. Nur das dort beschriebene Reparaturverfahren verwenden! Sicherheitsvorschriften beachten.Themenübersicht:
- Ausrüstung
- Haltbarkeitsdatum der Verbrauchsmaterialien
- Vorbereitung der Oberfläche
- Haftvermittler
- Aushärtezeiten
- Nachbehandlung
- Entsorgung von Klebstoff
1.0 Ausrüstung
- REINIGUNGSMITTEL R1
- KLEBSTOFF K5
- KARTUSCHENPISTOLE
2.0 Haltbarkeitsdatum der Verbrauchsmaterialien:
- Klebstoffkartusche ist mit einem Datum gekennzeichnet.
- Klebstoff nach diesem Datum nicht mehr verwenden.
3.0 Vorbereitung der Oberfläche:
3.1 Vorbereitung der Oberfläche am Fahrzeug (Serienzustand):
- Ebene Klebefläche herstellen (z. B. durch Schleifen).
- Grundierte Klebeflächen nicht schleifen.
Ist die Klebefläche in Fahrzeugfarbe lackiert, muss die Lackierung vollständig abgeschliffen werden.
- Klebeflächen bei Bedarf mit Hohlraumwachs-Entferner vorreinigen.
Klebeflächen mit REINIGUNGSMITTEL R1 reinigen.
- Gereinigte Oberflächen ca. 5 min ablüften lassen.
Klebeflächen müssen vollständig trocken sein.
3.2 Vorbereitung der Oberfläche am Fahrzeug (Austausch eines verklebten Bauteils):
- Klebstoffreste vollständig vom Fahrzeug entfernen. Ggf. alle alten Verstärkungsbleche entfernen (z. B. hinteres Seitenteil).
- Im Bereich der Klebeflächen nicht grundieren! Klebstoff haftet auf Grundierung nicht ausreichend.
Falls nach Richtarbeiten eine Grundierung erforderlich ist, die Klebeflächen abdecken.
- Klebeflächen bei Bedarf mit Hohlraumwachs-Entferner vorreinigen.
Klebeflächen mit REINIGUNGSMITTEL R1 reinigen.
- Gereinigte Oberflächen ca. 5 min ablüften lassen.
Klebeflächen müssen vollständig trocken sein.
3.3 Vorbereitung der Oberfläche am Neuteil:
- Grundierung am Neuteil nicht entfernen.
Klebeflächen nicht schleifen.
- Klebeflächen mit REINIGUNGSMITTEL R1 reinigen.
- Gereinigte Oberflächen ca. 5 min ablüften lassen.
Klebeflächen müssen vollständig trocken sein.
4.0 Klebstoffauftrag:
- Verarbeitungstemperatur der Klebstoffkartusche 18 °C bis 30 °C.
- Bauteiltemperatur von Fahrzeug und Neuteilen mindestens 15 °C.
- Keine luftbetriebene Kartuschenpistole verwenden.
- Klebstoffkartusche in die Kartuschenpistole einlegen, Verschluss entfernen und beide Klebstoffkomponenten austreten lassen. Beide Klebstoffkomponenten gleichmäßig ausdrücken und Mischrohr aufsetzen.
- Ca. 10 cm angemischten Klebstoff austreten lassen und anschließend zuerst auf einer Seite der Klebefläche auftragen.
- Nach dem Auftragen prüfen, ob an der Rückseite der Klebstoffkartusche eine Klebstoffkomponente austritt. Falls ja, Klebevorgang abbrechen. Neuteil reinigen. Neue Klebstoffkartusche verwenden.
- Verarbeitungszeit des angemischten Klebstoffs ca. 2 h. Ein Mischerwechsel ist nur erforderlich, wenn 30 min lang kein Material durch den Mischer geflossen ist.
- Bauteile fügen und in Position sichern.
- Überschüssigen Klebstoff entfernen.
5.0 Aushärtezeiten:
- Fahrzeug erst bewegen, nachdem der Klebstoff ausgehärtet ist.
Die Härte des Klebstoffs mit dem Fingernagel prüfen.
Lässt sich der Klebstoff mit dem Fingernagel nicht weiter eindrücken, darf das Fahrzeug für weitere Arbeiten (z. B. Lackierung) ohne Motorkraft bewegt werden.
- Fahrzeugfestigkeit für Fahrbetrieb wird erreicht nach: 48 h bei einer Bauteiltemperatur von mindestens 15 °C (entspricht ca. 18 °C Raumtemperatur).
Oder 1 h in der Spritzkabine (Kabinentemperatur 80 °C / Bauteiltemperatur 60 °C).
- Bei Verwendung von Infrarotstrahlern sicherstellen, dass die Bauteiltemperatur 85 °C nicht überschreitet.
Zu hohe Temperaturen zerstören den Klebstoff.
- Verschmutzungen durch Klebstoffreste sofort entfernen.
Ausgehärteter Klebstoff kann nur mechanisch entfernt werden.
6.0 Nachbehandlung:
- Werksseitig hohlraumversiegelte Bereiche wieder abdichten.
7.0 Entsorgung von Klebstoff:
- Ausgehärteter Klebstoff wird als Hausmüll entsorgt.
- Leere Klebstoffkartuschen werden als Hausmüll entsorgt.
- Nicht ausgehärtete Klebstoffe sowie Gemische aus Klebstoff und Lösungsmittel o. Ä. müssen als Sondermüll entsorgt werden.
Diese Vorschriften gelten für die Bundesrepublik Deutschland.
In anderen Ländern die (ggf. abweichenden) national gültigen Vorschriften beachten.
Kleben von Stahl auf Stahl
WICHTIG: Diese Reparaturanleitungen gelten für tragende Strukturteile. Dazu gehören Motorlager, A-Säulen, B-Säulen usw. Die fahrzeugspezifischen Reparaturanleitungen beachten. Nur die dort beschriebenen Reparaturverfahren verwenden. Sicherheitsvorschriften beachten. HINWEISE ZU GEFAHREN!Themenübersicht:
- Ausrüstung
- Vorbereiten der Oberfläche
- Haftvermittler
- Aushärtezeiten
- Nachbehandlung
1.0 Ausrüstung
- Schleifpapier
- REINIGUNGSMITTEL R1
- KLEBSTOFF K1
- KARTUSCHENPISTOLE
2.0 Oberfläche vorbereiten:
- Für bessere Haftung Oxidschicht und Lack an den Klebeflächen mit einer Edelstahldrahtbürste oder speziellem Schleifpapier entfernen.
- Klebeflächen mit REINIGUNGSMITTEL R1 reinigen.
- Gereinigte Oberflächen ca. 5 Minuten trocknen lassen.
- Klebeflächen müssen vollständig trocken sein.
3.0 Klebstoff auftragen:
- Verarbeitungstemperatur der Klebstoffkartusche 18 °C - 30 °C.
- Objekttemperatur, Fahrzeug und Neuteile, min. 15 °C.
- Nach dem Auftragen prüfen, ob an der Rückseite der Klebstoffkartusche eine Klebstoffkomponente austritt. Falls ja, Klebevorgang abbrechen. Neuteil reinigen. Neue Klebstoffkartusche verwenden.
- Bauteile fügen und in Position sichern.
- Überschüssigen Klebstoff entfernen. Keine lösemittelhaltigen Reinigungsmittel verwenden.
4.0 Aushärtezeiten:
- Siehe HINWEISE ZUM KLEBSTOFF K1
5.0 Nachbehandlung der Klebeflächen:
- Reparaturstelle mit Hohlraumversiegelung schützen.
Checkliste für Vordersitz
| Ereignis | Prüfung | Maßnahme | |
| Wurde mindestens ein Gurtstraffer und/oder ein Seitenairbag ausgelöst? | Ja | Prüfung 1 (im eingebauten Zustand): Alle Sitzverstellmöglichkeiten beider Vordersitze prüfen. Über den gesamten Verstellbereich aller Sitzverstellmöglichkeiten darf es keine schwergängige Bewegung, kein Klemmen oder sonstige Funktionsstörungen oder Geräusche geben. Kopfstützen auf Beschädigungen prüfen. Crashaktive Kopfstütze auf Auslösung prüfen. Nur 2-türiges Modell: Rückenlehnenverriegelung prüfen. Die Rückenlehne muss sich ohne großen Kraftaufwand leicht ent- und verriegeln lassen. |
Wenn die Bauteile bei den Prüfungen 1 und 2 in Ordnung sind, nur den ausgelösten Gurtstraffer bzw. Seitenairbag ersetzen. Andernfalls defekte Teile an Sitz/Karosserie ersetzen. Gurtstraffer, Sicherheitsgurt und gegebenenfalls Seitenairbag ersetzen. |
Prüfung 2 (im ausgebauten Zustand): Folgende Bauteile auf Verformung/Beschädigung prüfen:
Auf sichtbare Beschädigungen oder Verformungen prüfen. |
|||
| Nein | Alle Verstellmöglichkeiten der Kopfstützen prüfen. Crashaktive Kopfstütze auf Auslösung prüfen. |
Defekte Teile ersetzen. | |
| Nur Sitz mit integriertem Sicherheitsgurt: | |||
| Leuchtet die Rückenlehnenanzeige, wenn die Rückenlehne verriegelt ist, und auch dann, wenn die Rückenlehne gerüttelt wird? | Ja | Mikroschalter der Rückenlehnenverriegelung prüfen und bei Bedarf erneuern. Elektrische Leitungen prüfen und bei Bedarf instand setzen. | Liegt weiterhin ein Fehler vor, den gesamten Sitz ersetzen. |
| Nein | Keine weitere Maßnahme erforderlich. | Â | |
Korrosionsschutz
HINWEIS: Nach Reparaturen beginnt die Korrosionsschutzarbeit bereits mit dem fachgerechten Entfernen von Unterbodenschutz, Dröhnschutz und Nahtabdichtung im Reparaturbereich. Die von BMW empfohlenen PRODUKTE sind hinsichtlich des Korrosionsschutzes optimiert.1.0 Dichtstoff entfernen und aufbringen:
1.1 Dichtstoff entfernen:
WICHTIG: PVC-Material (Dichtmasse) nicht mit einem Autogenbrenner o. Ä. abbrennen oder auf Temperaturen über 180 °C erhitzen. Dabei würde hochkorrosive Salzsäure entstehen und gesundheitsschädlicher Dampf freigesetzt. Die neue Dichtmasse haftet nicht ausreichend auf verbranntem Polyvinylchlorid, daher ist nachfolgende Unterwanderung durch Rost möglich.PVC-Material mit einer rotierenden Stahlbürste entfernen oder das PVC mit einem Heißluftgebläse auf maximal 180 °C erhitzen und mit einem Spachtel abkratzen.
PVC-Material mit einer rotierenden Stahlbürste entfernen oder das PVC mit einem Heißluftgebläse auf maximal 180 °C erhitzen und mit einem Spachtel abkratzen.
1.2 Dichtstoff aufbringen:
Alle Schweißnähte, die im Originalzustand mit Dichtstoff abgedichtet sind, unmittelbar nach den Reparaturarbeiten grundieren und abdichten. Beschädigte oder entfernte Dröhnschutzschichten ersetzen.
HINWEIS: Erforderliche Spritzpistole für Dichtmasse (Bestellnummer 81 49 0 300 887).Blindniete mit DICHTSTOFF abdichten (Korrosionsgefahr).
2.0 Grundlagen des Hohlraumschutzes:
Hohlraumschutz nach allen Karosseriearbeiten aufbringen.
Der abschließende Hohlraumschutz ist der wichtigste Teil aller Korrosionsschutzmaßnahmen.
Den Hohlraumschutzspray nur bei kleineren Richtarbeiten verwenden, wenn die betreffenden Teile leicht zugänglich sind. Für alle übrigen Reparaturen die DRUCKBECHERPISTOLE verwenden. Hohlraumschutzmittel ist in verschiedenen Gebindegrößen erhältlich.
Für die verschiedenen Hohlraumbereiche die jeweils passenden Sensoren mit Schläuchen verwenden.
WICHTIG: Unsachgemäß ausgeführter Hohlraumschutz kann, insbesondere bei Stahl-/Aluminiumverbindungen, ein nicht kalkulierbares Produkthaftungs- und Sicherheitsrisiko darstellen.Die beste Reparatur ist nichts wert, wenn der anschließende Hohlraumschutz nicht gewissenhaft durchgeführt wird.
2.1 Hohlraumschutz bei Stahlteilen:
Neue Türen und Klappen müssen nach der Lackierung mit Hohlraumschutzmittel abgedichtet werden.
Neue Blechteile oder Hohlräume, Schweißnähte und Falze, die durch neue Blechteile entstehen, müssen nach der Lackierung mit Hohlraumschutzmittel abgedichtet werden.
Die betroffenen Hohlräume müssen nach allen Richtarbeiten mit Hohlraumschutzmittel abgedichtet werden.
2.2 Hohlraumschutz bei Aluminiumteilen:
Neue Türen, Klappen und Seitenteile aus Aluminium werden nicht mit Hohlraumschutzmittel abgedichtet.
Nach allen Richtarbeiten an Aluminiumbauteilen müssen die betroffenen Hohlräume nach der Lackierung mit Hohlraumschutzmittel abgedichtet werden.
Nach allen Schweißarbeiten (nur E52) an Aluminiumbauteilen müssen die betroffenen Hohlräume nach der Lackierung mit Hohlraumschutzmittel abgedichtet werden.
Hohlräume, Nähte und Falze, die aus neuem Blech oder Strangpressprofil entstehen, müssen nach der Lackierung mit Hohlraumschutzmittel abgedichtet werden.
EMV-Schrauben
(EMV = Elektromagnetische Verträglichkeit)
1. Zweck:
- EMV-SCHRAUBEN werden bei der Reparaturmethode Kleben/Nieten eingesetzt, um die Masseverbindung wiederherzustellen.
- Sie übernehmen die Funktion von Schweißverbindungen, die den Massekontakt zwischen den einzelnen Bauteilen sicherstellen.
- Die bei der Reparatur verwendeten Stanz- oder Blindniete garantieren keine dauerhafte Masseverbindung zwischen den einzelnen Bauteilen!
- Die EMV-Schrauben gewährleisten die Betriebssicherheit und Funktionssicherheit der elektrischen/elektronischen Bauteile nach Reparaturen!
2. Vorgehensweise, Aluminium-Vorderwagen:
- Jede geöffnete Schweißverbindung muss durch mindestens 2 EMV-Schrauben ersetzt werden.
- Die 2 Schrauben am Flansch setzen, an dem die Schweißnaht getrennt wurde. Bei teilweisem Austausch die Schrauben im Überlappungsbereich der Bauteile setzen.
- Bei Reparaturen mit teilweisem Austausch muss die in der Reparaturanleitung beschriebene Anzahl an EMV-Schrauben gesetzt werden.
- Bohrungen mit einem Durchmesser von 4.2 mm bohren und Schrauben einsetzen.
- EMV-Schrauben mit PU-Dichtmasse abdichten (Korrosionsgefahr).
3. Vorgehensweise, Stahlkarosserie:
- Die in der Reparaturanleitung beschriebene Anzahl an EMV-Schrauben einbauen.
- Bohrungen mit einem Durchmesser von 4.2 mm bohren und Schrauben einsetzen.
- EMV-Schrauben mit PU-Dichtmasse abdichten (Korrosionsgefahr).
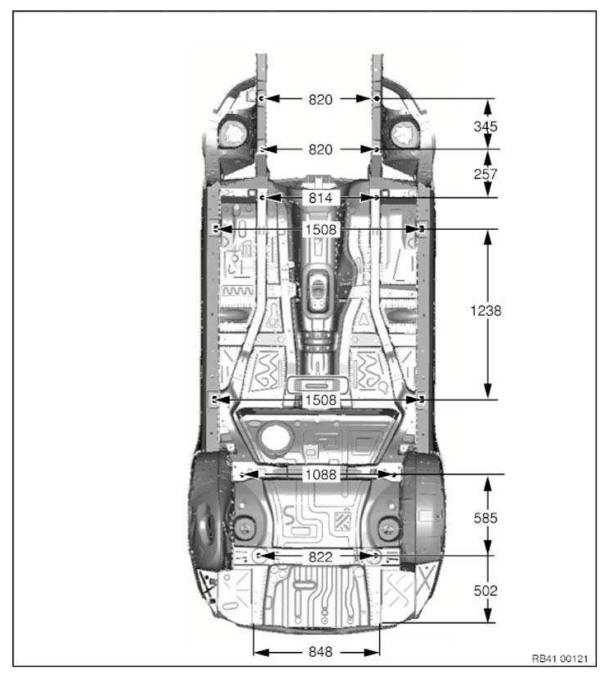
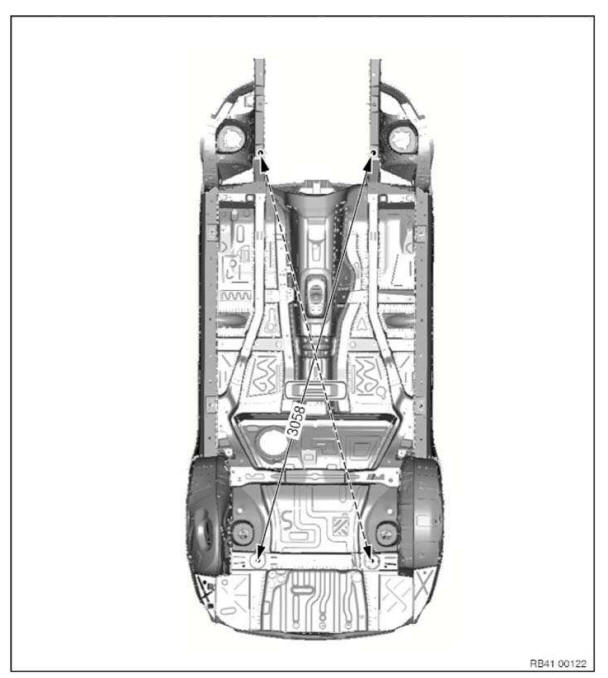
Rahmenmaß-Kontrollmaße, Karosserie
Maße in mm.
Messtoleranzen:
- ≤ 1000 mm ±1.5 mm
- ≥ 1000 mm ± 2,5 mm
Die abgebildeten Messpunkte dienen der Kontrolle von Karosserie und Anbauteilaufnahmen.
Die angegebenen Maße beziehen sich auf den Mittelpunkt der Bohrung/Schraube.
Ansicht Unterboden 1
Ansicht Unterboden 2
Ansicht von oben, Vorderwagen
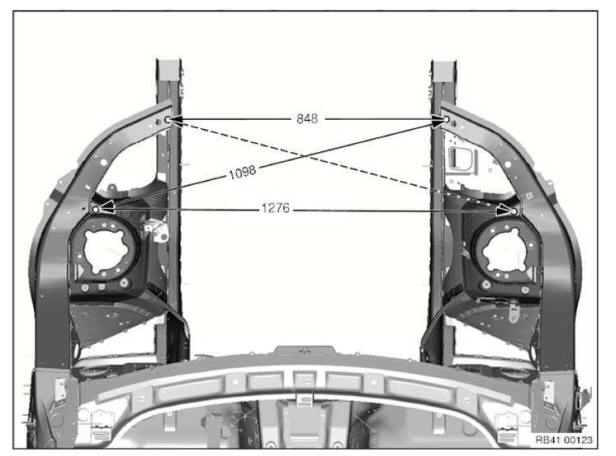
Die angegebenen Maße beziehen sich auf ausgebaute Baugruppen.
Ansicht B-Säule
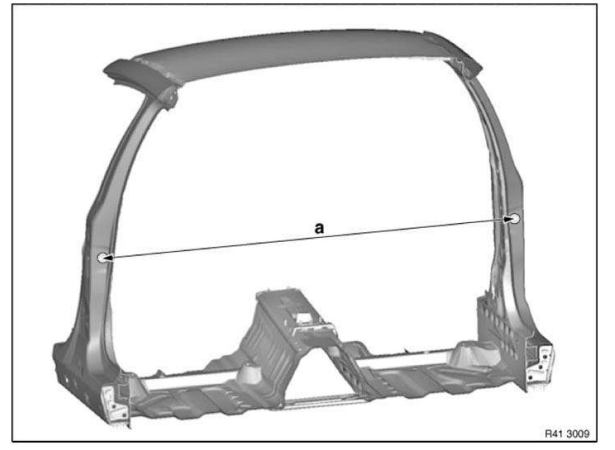
Maß a = 1556 mm zwischen den Anschraubpunkten der Türfeststeller.
Spaltmaße, Karosserie
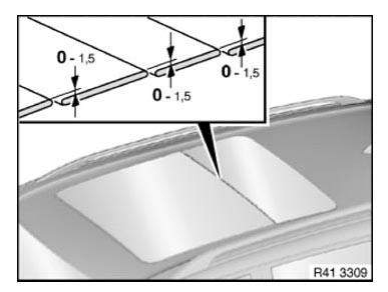
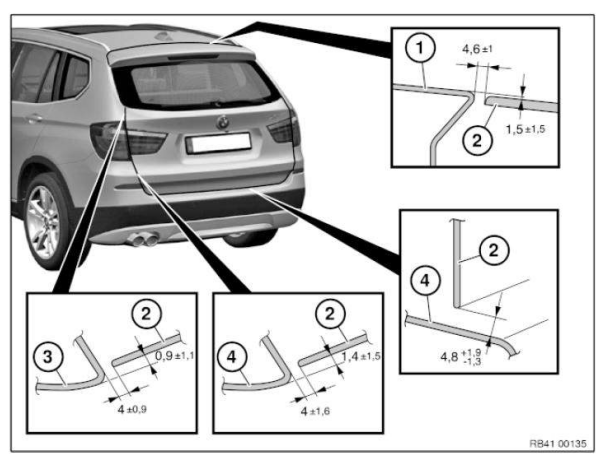
Die in dieser Information angegebenen Maße gelten bei einer Bauteiltemperatur von 20 °C. Ziel der Einstellung ist ein gleichmäßiger Spalt.
Die Symmetrie der Fugen zwischen linker und rechter Fahrzeugseite hat oberste Priorität. Die Türfugen dürfen zwischen vorderer und hinterer Türfuge um nicht mehr als 1,0 mm abweichen.Für nicht einstellbare Bauteile sind keine Spaltmaße angegeben.
Maße in mm
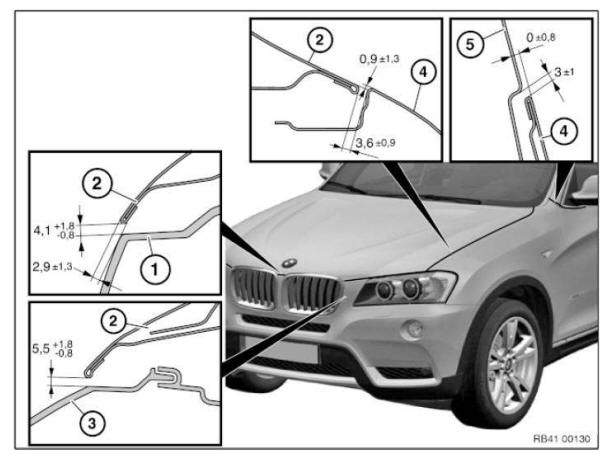
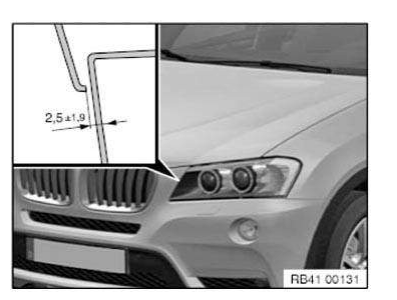
- Verkleidung, Stoßfänger, vorne
- Scheinwerfer
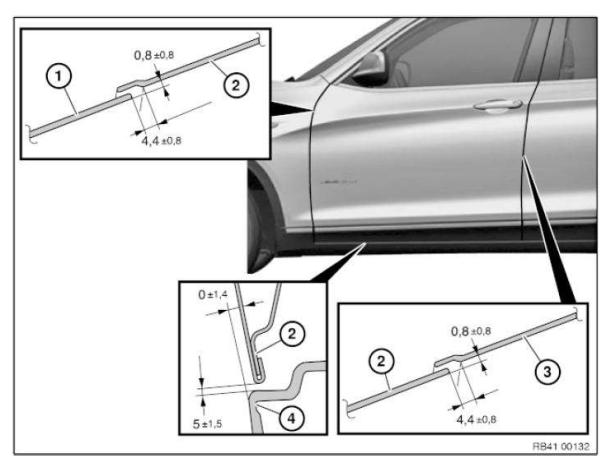
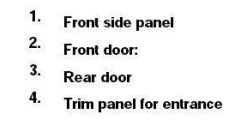
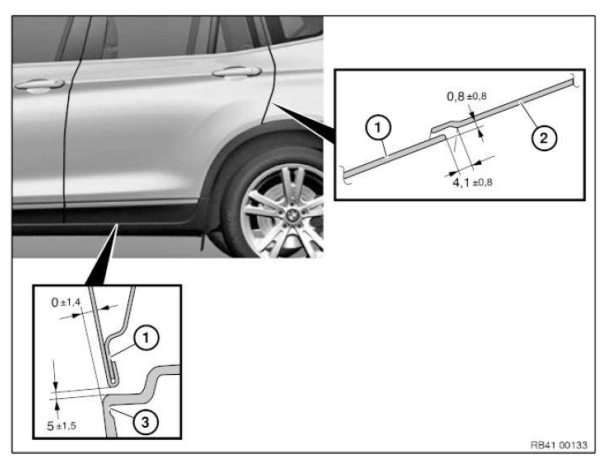
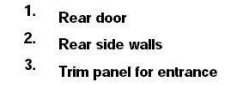
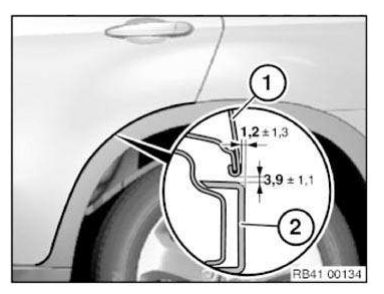
- Hintertür
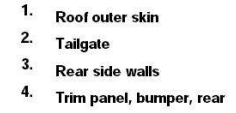
- Hintere Seitenwände
Allgemeine Hinweise zur Lackierung
Die markierte Fläche dient als Referenzwert für die Lackierung. Aus lacktechnischen Gründen kann diese Fläche von der Abbildung abweichen.
Ausbesserungsbereiche sind berücksichtigt.
Sonderverfahren für Mattlackierung: Mattlackierungen können nicht ausgebessert werden, da die Lackoberfläche nicht poliert werden kann.
Allgemeine Hinweise zur Beschriftung mit Klebefolien
Bei einer Reparatur müssen die Klebefolien teilweise oder vollständig ersetzt werden. Das grundsätzliche Vorgehen für alle Fahrzeugbereiche ist nachfolgend beschrieben.
Zusätzlich stehen fahrzeugspezifische Reparaturanleitungen zur Verfügung.
1. Vorbereitung: Fahrzeug waschen und trocknen. Bei Bedarf die Fugenbereiche mit Druckluft nacharbeiten.
Die gesamte Bauteiloberfläche mit Glasreiniger (BMW Teilenummer 83 12 0 396 775) reinigen. Außerdem die Bauteilinnenseite in den Bereichen reinigen, in denen Klebefolien aufgebracht werden.
Reparaturarbeiten nur mit sauberen Händen ausführen!
WICHTIG: Aufkleber dürfen erst nach einer Wartezeit von 2 Wochen auf kürzlich lackierte Bauteile aufgebracht werden. Erst nach dieser Zeit ist die Lackhärtung vollständig abgeschlossen.2. Vorgehen beim Aufbringen der Klebefolien: Alle Klebefolien im Reparatursatz sind mit Nummern gekennzeichnet. Die benötigten Kunststofffolien vor Reparaturbeginn bereitlegen.
Die im Reparatursatz enthaltenen Schablonen unterstützen die Ausrichtung. Vorrangig ist eine gerade Linie, die über die verschiedenen Bauteile verläuft.
Schablonen nach der Positionierung der Klebefolien abziehen.
Schablonen erst nach Abschluss aller Reparaturarbeiten entsorgen, da einige Schablonen mehrfach verwendet werden.
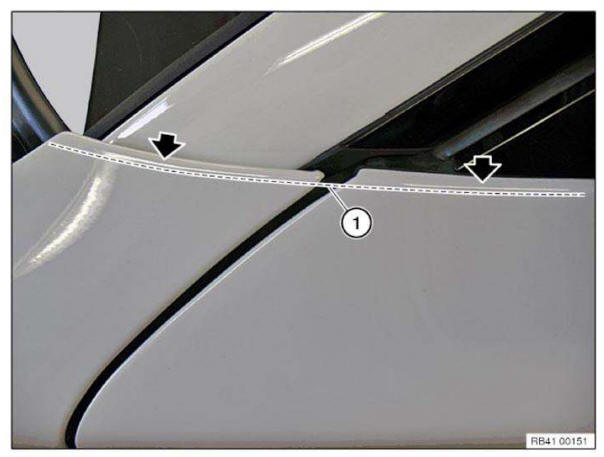
Schablonen immer an der Lichtkante (1) anlegen. Die Lichtkante ist die Reflexion der Lichtquelle im Radius (siehe Pfeil).
Klebefolie mithilfe einer Schablone grob ausrichten.
Bei großen Klebefolien die ersten 20 cm der Schutzfolie abziehen und die Kante zurückklappen.
Klebefolie ausrichten und leicht andrücken. Dazu nur einen Finger verwenden, nicht die ganze Hand, damit sich keine Luftblasen unter der Klebefolie bilden können.
Restliche Schutzfolie abziehen und die Klebefolie von vorne nach hinten und von innen nach außen andrücken.
Bei Fehlern beim Aufbringen kann die Klebefolie mehrmals abgezogen und neu positioniert werden. Wenn keine weiteren Korrekturen nötig sind, die Klebefolie mit einem Rakel von innen nach außen fest andrücken.
Überstehende Enden der Klebefolie um die Bauteilkante legen und fest andrücken.
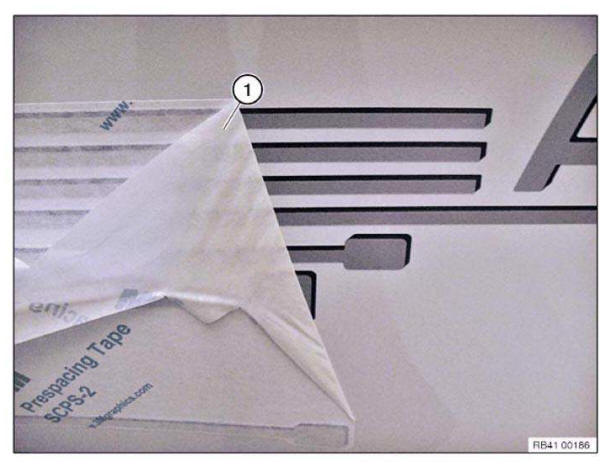
Trägerfolie (1) vorsichtig in spitzem Winkel abziehen.
Aluminiumbauteile schleifen
1.0 Empfohlene Werkzeuge und Geräte
Schleifarbeiten an der Außenhaut:
- Für Schleifarbeiten von Hand oder maschinell müssen die empfohlenen Werkzeuge und Geräte verwendet werden.
Der Arbeitsplatz kann mit herkömmlichen Absauganlagen (geringe Staubkonzentration) gereinigt werden.
Schleifarbeiten an der Struktur (außer Z8):
- Für Schleifarbeiten von Hand oder maschinell müssen die empfohlenen Werkzeuge und Geräte verwendet werden.
Der Arbeitsplatz kann mit herkömmlichen Absauganlagen (geringe Staubkonzentration) gereinigt werden.
Z 8 Spaceframe-Struktur:
- Für maschinelles Schleifen an der Struktur muss das empfohlene Gerät mit Schleifstaub-Absaugung verwendet werden.
Der Arbeitsplatz muss mit der empfohlenen explosionsgeschützten Absauganlage gereinigt werden.
Hohe Staubkonzentration, Explosionsgefahr!
2.0 Schleifen von Außenhaut und Struktur
Keine Schleifmittel (Schleifscheiben, Schleifpapier usw.) verwenden, die Eisen enthalten (Korrosionsgefahr).
Bereits zur Bearbeitung von Stahl verwendete Schleifmittel immer ersetzen (Korrosionsgefahr).
Nur Edelstahldrahtbürsten verwenden (Korrosionsgefahr).
Drehzahl der Schleifmaschinen reduzieren. Zu hohe Drehzahlen verursachen einen Schmiereffekt.
Keine grobkörnigen Schleifmittel verwenden (nur ≥ 80).
Keine Kerben in das Material schleifen (Rissgefahr).
Das Material nicht dünn schleifen.
Stahlteile schleifen
1.0 Empfohlene Werkzeuge und Geräte
- Für manuelle Schleifarbeiten werden Werkzeuge empfohlen.
- Für maschinelle Schleifarbeiten werden Maschinen/Geräte empfohlen.
2.0 Schleifen von Außenhaut und Struktur
Bereits zur Bearbeitung von Aluminium verwendete Schleifmittel immer ersetzen (Korrosionsgefahr).
Das Material nicht dünn schleifen.
Umgang mit Airbags und Rückhaltesystemen
1.0 Airbags und Rückhaltesysteme
- Bei Fahrzeugen mit Airbags und Rückhaltesystemen die einschlägigen SICHERHEITSHINWEISE beachten.
- Bei Richtarbeiten an der Karosserie besteht die Gefahr, dass Airbags beim Anschließen der Batterie versehentlich ausgelöst werden.
Aus diesem Grund muss das Batteriemassekabel vor allen Reparaturarbeiten an der Karosserie ABGEKLEMMT werden.
BEHANDLUNG VON BAUTEILEN NACH WASSERSCHÄDEN
Wasserschäden können auftreten, wenn die zulässige Wattiefe des Fahrzeugs überschritten wird. Eindringendes Wasser kann Schäden am Motor (Wasserschlag) oder an Bauteilen verursachen.
Da mit dem Wasser in der Regel Schmutzpartikel in die Bauteile gelangen (z. B. Anlasser, Kabelbaum), müssen die Bauteile gründlich geprüft werden.
Restfeuchte in den Bauteilen führt zu Korrosion (erhöhter Übergangswiderstand im Bauteil), die später zum Ausfall des Bauteils führen kann.
Lässt sich ein Wassereintritt in elektrische Bauteile nicht ausschließen, wird empfohlen, das Bauteil zu ersetzen, um die einwandfreie Funktion über die gesamte Fahrzeuglebensdauer sicherzustellen.
Umgang mit Elektrik und Elektronik
1.0 Batterie
- Explosionsgefahr in der Nähe der Batterie bei Schweiß- und Schleifarbeiten. Die Batterie muss AUSGEBAUT werden.
2.0 Steuergeräte
- Steuergeräte mit sichtbaren mechanischen und/oder unfallbedingten elektrischen Schäden müssen ersetzt werden.
- Beim Anschließen der Batterie bestehen folgende Risiken:
- Beschädigung von Steuergeräten durch Schweißarbeiten an der Karosserie oder einen Leitungskurzschluss.
- Versehentliches Auslösen von Airbags bei Richtarbeiten an der Karosserie.
Aus diesen Gründen muss das Massekabel vor allen Reparaturarbeiten ABGEKLEMMT werden.
- Steuergeräte sind für eine Temperatur von 65 °C ausgelegt. Die Temperaturen in einer Spritzkabine stellen kein Problem dar. Befindet sich ein Fahrzeug bei einer angezeigten Temperatur von 80 °C in der Spritzkabine, beträgt die tatsächliche Temperatur des Fahrzeugs ≤ 60 °C (Objekttemperatur).
- Steuergeräte vor Wärmeeinwirkung >65 °C schützen (z. B. bei Schweiß- und Trocknungsarbeiten mit Infrarotstrahlern oder Heißluftgebläsen).
3.0 Elektrische Leitungen und Kabelbäume
- Elektrische Leitungen und Kabelbäume vor Beschädigung schützen (z. B. bei Richt- und Schleifarbeiten).
- Elektrische Leitungen und Kabelbäume vor Wärmeeinwirkung >65 °C schützen (z. B. bei Schweiß- und Trocknungsarbeiten mit Infrarotstrahlern oder Heißluftgebläsen).
- Elektrische Leitungen nicht knicken.
4.0 Lichtwellenleiter
- Hinweise zum Umgang mit LICHTWELLENLEITERN beachten.
Informationen zu Gefahren
1. Aluminium
| Gefahren/Auswirkungen | Maßnahmen/Vorschriften |
| Reparaturstufe 1 und 2: Keine Gefahren/Auswirkungen | keine |
Reparaturstufe 3: (Schweißen – nur E52)
|
|
|
|
2. Carbon
| Gefahren/Auswirkungen | Maßnahmen/Vorschriften |
| Reparaturstufe 1: Keine Gefahren/Auswirkungen | keine |
Reparaturstufe 2 und 3:
|
|
|
|
Informationen zu Metallfüller
WICHTIG: Vor Beginn des Auftragens von Metallfüller die folgenden Informationen beachten! Länderspezifische Sicherheits- und Arbeitsschutzvorschriften Sicherheitsdatenblatt des Herstellers Verarbeitungshinweise auf der VerpackungLagerung: Trocken bei 15 °C bis 25 °C lagern.
Haltbarkeit: Die Verpackung ist mit einem Datum gekennzeichnet.
Metallspachtel nach diesem Datum nicht mehr verwenden.
Untergrundvorbehandlung: Oberfläche auf metallisch blank schleifen. Die Oberfläche muss sauber, trocken und fettfrei sein.
Oberfläche mit Reiniger R1 reinigen und 2–3 Minuten ablüften lassen.
Verarbeitung: Die Verarbeitungstemperatur des Metallspachtels muss mindestens 18 °C betragen.
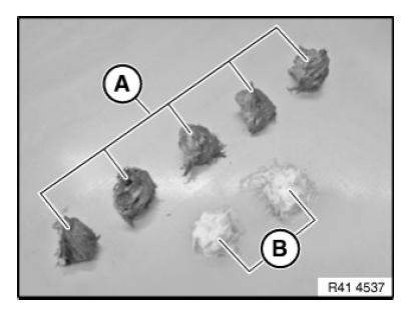
- Metallspachtel
- Härter
Metallspachtel im Mischungsverhältnis 5:2 anmischen. Komponenten gründlich und porenfrei mischen.
WICHTIG: Komponenten nicht umrühren. Gefahr von Lufteinschlüssen im Metallfüller!Die Verarbeitungszeit des Metallspachtels beträgt ca. 45 Minuten.
Spachtelauftrag: Mit Druck eine dünne Schicht Metallspachtel auftragen. Alle Kanten und Fugen sorgfältig mit Spachtel beschichten.
Anschließend die Fuge vollständig mit Spachtel füllen. Spachtel mit ca. 30 % Überschuss auftragen, da der Spachtel beim Aushärten deutlich schrumpft. Ein zweiter Auftrag von Metallspachtel ist aufgrund schlechter Haftung nicht möglich.
WICHTIG: Zum Füllen der Fugen eine schmale Spachtel verwenden. Den Füller möglichst in einem Zug auftragen. Gefahr der Porenbildung in Fugen!Keine Einschränkungen hinsichtlich der Schichtdicke.
Aushärtezeit: Der Metallspachtel muss mit einem Kurzwellen-Infrarotstrahler ausgehärtet werden.
- 10 Minuten bei 50 °C – Vortrocknung (Blasen- und Porenbildung vermeiden)
- 10 Minuten bei 75 °C – 1. Aushärtestufe
- 10 Minuten bei 85 °C – 2. Aushärtestufe (Materialschrumpfung vermeiden)
Nachbearbeitung
WARNUNG: Beim Schleifen eine Feinstaubmaske mit Partikelfilter P2–P3 tragen!Nach dem Abkühlen kann der Metallspachtel bearbeitet werden.
Poren und Fehlstellen, die nach dem Schleifen der Oberfläche sichtbar werden, müssen mit Polyesterspachtel (BMW Colour System) verschlossen werden.
Sonderverfahren für Poren: Bohrer Ø4.2mm verwenden. Bohrer von Hand drehen, um die Poren V-förmig aufzuweiten. Hohlräume mit Polyesterspachtel füllen.
Lackierung: Lackierung gemäß den Vorgaben im Lackierhandbuch durchführen.
WICHTIG: Bei Verwendung temperaturgeregelter Infrarotstrahler können beim Trocknen von Spachtel und Füller Schäden an Klebeverbindungen, Lack und Fahrzeugbauteilen auftreten. Die Temperatursensoren im Infrarotstrahler arbeiten nur auf großen, gleichmäßigen Flächen zuverlässig. Auf kleinen Flächen wie C-Säulen oder Schwellern wird oft nur ein kälterer, benachbarter Bereich gemessen. Dies führt zu tatsächlichen Oberflächentemperaturen von bis zu 130 °C, selbst wenn am Infrarotstrahler nur 70 °C eingestellt sind. Wenn die hinteren Seitenwände teilweise durch Kleben und Nieten ersetzt werden, können diese hohen Temperaturen im Bereich der Fügestelle zu einem sichtbaren Muster führen. Abhilfe: Die Oberflächentemperaturen an kleinen Bauteilflächen während des Trocknens mit einem externen Temperatursensor prüfen. Grundregel: Die Oberflächentemperaturen dürfen 85 °C nicht überschreiten.Entsorgung Metallspachtel: Ausgehärteter Metallspachtel wird als Restmüll entsorgt.
Leere Verpackungen werden als Restmüll entsorgt.
Nicht ausgehärteter Metallspachtel sowie Mischungen aus Metallspachtel mit Lösemittel und Ähnlichem müssen als Sondermüll entsorgt werden.
Diese Vorschriften gelten für die Bundesrepublik Deutschland.
In anderen Ländern die (ggf. abweichenden) national gültigen Vorschriften beachten.
Informationen zur Verwendung von Reinigern/Lacken (persönliche Schutzausrüstung)
WARNUNG: Die Verwendung von Reinigungsmitteln/Lacken entgegen der Anleitung kann zu schweren Verletzungen oder Verbrennungen führen! Der Umgang mit Reinigungsmitteln/Lacken kann allergische Haut- und Atemwegsreaktionen auslösen! WICHTIG: Folgende Hinweise beachten: Reinigungsmittel/Lacke nur in einem verschließbaren Schrank lagern. Reinigungsmittel/Lacke von offenen Flammen und anderen Zündquellen fernhalten. Reinigungsmittel/Lacke vor hohen Temperaturen und direkter Sonneneinstrahlung schützen. Immer eine Augenspüleinrichtung bereithalten, Wasser regelmäßig wechseln (einmal im Monat). WICHTIG: Vor der Verwendung folgende Hinweise beachten: Herstellerangaben (auf Behälter/Verpackung) Gefahrenhinweise (auf Behälter/Verpackung) Herstellerangaben im Beipackzettel Sicherheitsdatenblatt des Herstellers Nationale Marktvorschriften WICHTIG: Während der Verwendung folgende Hinweise beachten: Bei der Arbeit mit diesen Produkten nicht essen, trinken oder rauchen. Direkten Kontakt mit Haut und Augen vermeiden. Persönliche Schutzkleidung/Schutzausrüstung tragen. Sicherstellen, dass alle geschlossenen Bereiche gut belüftet sind oder Dämpfe direkt absaugen. Mit Reinigungsmittel/Lack verschmutzte Arbeitskleidung sofort wechseln. Nach Arbeitsende Hände waschen und Hautschutzcreme auftragen. WICHTIG: Gefahrenhinweise beachten und persönliche Schutzausrüstung tragen!Erste Hilfe:
- Gelangt das Produkt in die Augen, sofort etwa 10 - 15 Minuten lang mit fließendem Wasser spülen.
Augenarzt aufsuchen.
- Bei Hautkontakt und gegebenenfalls allergischer Hautreaktion die betroffenen Stellen sofort mit Seife und Wasser reinigen und anschließend silikonfreie Hautcreme auftragen. Arzt aufsuchen.
- Wird ein Klebstoffprodukt verschluckt, Mund/Mundbereiche gründlich mit fließendem Wasser ausspülen. 1 - 2 Gläser Wasser trinken. Kein Erbrechen herbeiführen. Arzt konsultieren.
- Nach dem Einatmen von Dämpfen für ausreichend frische Luft sorgen. Ruhe bewahren, Atemwege frei halten und Arzt rufen.
Recycling: Reinigungsmittel/Lacke fachgerecht entsorgen! Nationale/länderspezifische Entsorgungsvorschriften beachten.
Informationen zum Fahrzeugschutz
- Fahrzeugteile im Reparaturbereich oder die durch Hitze, Funken oder Staub gefährdet sind, müssen entfernt oder abgedeckt werden.
INFORMATIONS-/WARNAUFKLEBER
Fehlende oder beschädigte Schilder (z. B. Reifendruck) müssen ersetzt werden.
→ Übersicht des EINBAUORTS
Einbaulösung für Nietmutter mit geradem Schaft/Sechskant
Schutzmaßnahmen!
- Schutzbrille tragen
- Schutzhandschuhe tragen
Sechskant-/Glattschaft-Blindnietmutter (bis Gewinde M8) mit Handnietgerät ZS308
WICHTIG: Beschädigungsgefahr! Bei Nichtbeachtung kann der Bohrer abrutschen und erhebliche Lackschäden verursachen.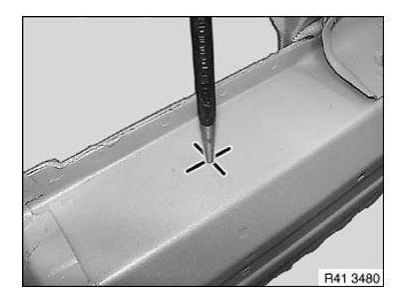
1. Position der Bohrung markieren und Bauteil anschließend körnen
WICHTIG: Wird der ermittelte Bohrerdurchmesser nicht eingehalten: Die Rändelung der Durchsteckmutter ist wirkungslos, und das Bauteil wird beim Einsetzen der Durchsteckmutter beschädigt.Ermittlung des geeigneten Bohrers:
Je nach Schaftdurchmesser der Blindnietmutter kann der nächsthöhere Bohrerdurchmesser (5/10-Stufe) verwendet werden.
Z. B. bei einem Schaftdurchmesser von 10,1 mm kann der Bohrer mit 10,5 mm verwendet werden. Der Bohrer mit 11,0 mm darf nicht verwendet werden.
2. Bohrung mit dem ermittelten Bohrer bohren und entgraten, bei Bedarf mit einem kleineren Bohrer vorbohren
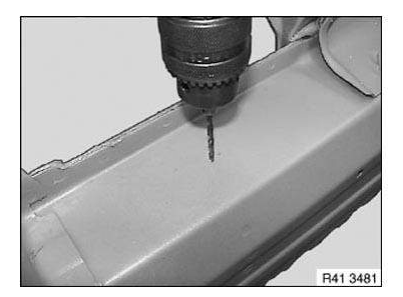
3. Bauteil reinigen, Lackschäden bei Bedarf ausbessern
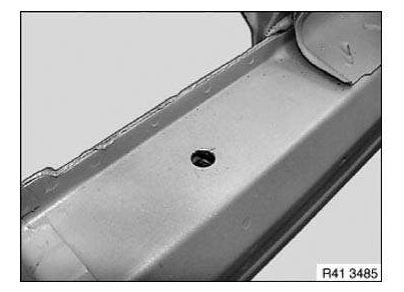
4. Hohlraum konservieren
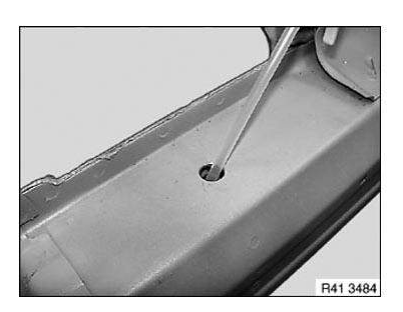
5. Blindnietmutter mit Handnietgerät setzen
HINWEIS: Laut Hersteller ist das abgebildete Werkzeug bis zu einem Gewinde M8 geeignet.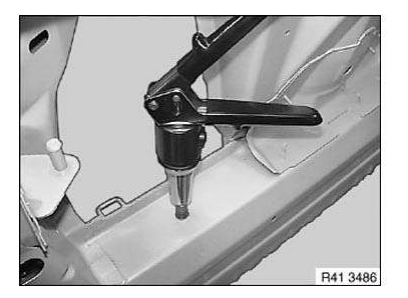
Sechskant-/Glattschaft-Blindnietmutter (bis Gewinde M12) mit Handnietgerät MB512
WICHTIG: Herstellerangaben zur Bedienung beachten. Sicherstellen, dass die Sechskant-Blindnietmutter korrekt am Bauteil anliegt.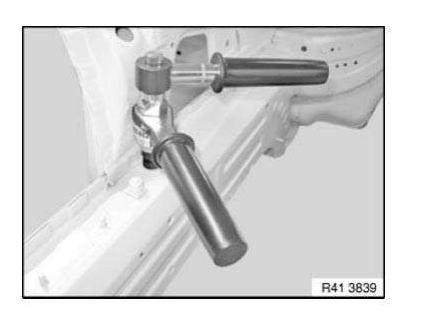
Blindnietmutter mit Handnietgerät setzen
HINWEIS: Laut Hersteller ist das abgebildete Werkzeug bis zu einem Gewinde M12 geeignet.Einbau einer Hohlraumversiegelung mit 2-Komponenten-PU-Hohlraumschaum
BEZUGSQUELLE für Hohlraumschaum HS1.
WICHTIG: Der Hohlraumschaum darf nur zur Hohlraumversiegelung an den Stellen verwendet werden, an denen serienmäßig eine Hohlraumversiegelung vorhanden ist!Die folgende Reparatur beschreibt den Austausch eines Formteils zur Hohlraumversiegelung durch Verwendung von Hohlraumschaum.
Diese Art der Hohlraumversiegelung wird an Stellen verwendet, an denen Formteile für Reparaturen nicht eingesetzt werden können.
Dies ist der Fall, wenn in unmittelbarer Umgebung oder an der Stelle der standardmäßigen Hohlraumversiegelung große Wärmemengen entstehen (z. B. durch Schweißen, Löten oder Verzinnen).
Hier ist der Einbau von Formteilen zur Hohlraumversiegelung aufgrund der Brandgefahr nicht möglich! Um Formteile an weiteren Stellen durch Hohlraumschaum zu ersetzen, dieses Verfahren anwenden und entsprechend den jeweiligen Verhältnissen anpassen.
Es muss sichergestellt sein, dass die Hohlraumversiegelung vollständig ausgeführt wird.
HINWEIS: Nach dem Entfernen der defekten Teile die Zugänglichkeit des Sprührohrs für den Hohlraumschaum zum betroffenen Hohlraum prüfen.Eigenschaften von Hohlraumschaum HS1:
- 2-Komponenten-PU-Schaum, lösemittelfrei.
- Hervorragendes Fließvermögen, ermöglicht die vollständige Versiegelung von Hohlräumen.
- Gute Festigkeit, verhindert das Verrutschen in Hohlräumen.
- Geringe Wasseraufnahme, verhindert Korrosion.
- Ideal als Dämm- und Dichtmasse.
Hinweise zu Gefahren/Risiken:
- Kontakt mit Augen und Haut vermeiden.
Augenschutz, lösemittelbeständige Schutzhandschuhe und Schutzkleidung tragen.
- Nicht einatmen.
Nur in gut belüfteten Räumen anwenden.
- Geöffnete Dose nach Gebrauch vollständig entleeren.
- Nicht verwendete Restmengen können aufgrund einer chemischen Reaktion (Wärmestau) zum Bersten der Dose führen!
- Alternativ die Dose mit der nicht entfernten Restmenge mehrere Stunden in kaltem Wasser abkühlen.
- Beim Arbeiten mit diesen Produkten nicht essen, trinken oder rauchen.
- Wärme- und Zündquellen fernhalten.
- Vor der Anwendung die Herstellerangaben zu Gefahren/Risiken (auf der Dose aufgedruckt) lesen.
Verarbeitungshinweise:
- Das Verfallsdatum auf der Kartusche beachten.
Sprühdose nach Ablauf des Verfallsdatums nicht mehr verwenden. Nach Ablauf des Verfallsdatums erfüllt Hohlraumschaum nicht mehr die Anforderungen der BMW Group.
- Konservierung des Reparaturbereichs im Hohlraum nach einer Ablüftzeit von 1 Stunde möglich.
- Die Oberfläche muss sauber sein und frei von Staub, Fett, Öl und Trennmitteln.
- Verarbeitungstemperatur mindestens 15 °C. Optimal 20 °C.
- Vor dem Auftragen am Fahrzeug einen gut sichtbaren Hohlraum entsprechender Größe an einem Altteil mit Schaum füllen.
Dadurch kann eine optimale Dosierung (d. h. Sprühzeit) für das Befüllen des Hohlraums am Fahrzeug mit Schaum vorgegeben werden.
- Offene Durchgänge zu sichtbaren Bereichen mit Klebeband abkleben, um ein Austreten des Schaums zu verhindern.
- Die Aushärtung dauert ca. 30 Minuten. Danach ist die mechanische Bearbeitung (z. B. Bohren, Trennen usw.) möglich.
- Konservierung des Reparaturbereichs im Hohlraum nach einer Ablüftzeit von 1 Stunde möglich.
- Frischen, nicht ausgehärteten Polyurethan-Schaum mit Klebstoffentferner 208 entfernen.
Bezugsquelle: BMW Teilevertrieb.
Ausgehärteter Polyurethan-Schaum kann nur mechanisch entfernt werden.
- Überschüssiger, ausgehärteter Polyurethan-Schaum kann über den Restmüll entsorgt werden.
Dosen, die nicht vollständig leer sind oder ungebraucht und deren Haltbarkeitsdatum abgelaufen ist, gelten als Sondermüll.
Landesspezifische Entsorgungsvorschriften beachten.
- Die Verarbeitungshinweise des Herstellers (auf der Dose aufgedruckt) beachten.
Einbau einer Hohlraumversiegelung (expandierend)
HINWEIS: Schema auf den jeweiligen Fahrzeugtyp übertragen.Die folgende Reparatur beschreibt das Vorgehen bei einem bereits aufgeschäumten Hohlraumschallschutz.
Der Hohlraumschallschutz verbleibt in diesem Fall an der Karosserie.
Vor diesen Arbeitsschritten das neue Teil einbaufertig vorbereiten (anpassen, zuschneiden, Schweißprimer auftragen usw.).
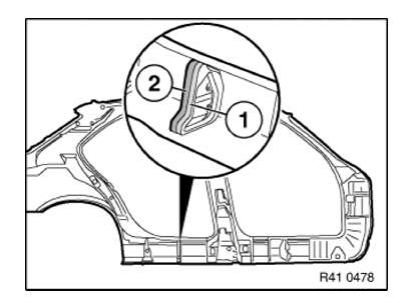
Kontaktfläche (1) mit Reinigungsmittel R2 reinigen.
Eine ca. 15 mm hohe Raupe (2) DICHTMASSE D2 auf die Kontaktfläche (1) auftragen.
Falls erforderlich, DICHTMASSE D2 auf beiden Seiten etwas dünner auftragen, damit die Dichtmasse nicht verläuft.
Neues Teil einpassen, befestigen und verschweißen.
Einbau einer Hohlraumversiegelung (nicht expandierend)
HINWEIS: Schema auf den jeweiligen Fahrzeugtyp übertragen.Die folgende Reparatur beschreibt den Austausch eines Hohlraumschallschutzes.
Vor diesen Arbeitsschritten das neue Teil einbaufertig vorbereiten (anpassen, zuschneiden, Schweißprimer auftragen usw.).
Kontaktfläche des Hohlraumschallschutzes (1) mit grobkörnigem Schleifpapier (Körnung 50-100) anschleifen.
Kontaktfläche (1) mit Reinigungsmittel R2 reinigen.
Eine ca. 15 mm hohe Raupe DICHTMASSE D2 auf die Kontaktfläche (1) auftragen.
Falls erforderlich, DICHTMASSE D2 auf beiden Seiten etwas dünner auftragen, damit die Dichtmasse nicht verläuft.
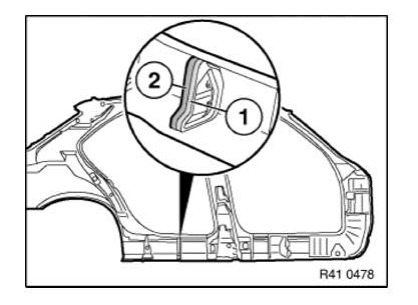
Hohlraumschallschutz in der vorgegebenen Position anbringen (siehe Altteil).
Neues Teil einpassen, befestigen und verschweißen.
WARNUNG: Während des gesamten Verarbeitungszeitraums für ausreichende Belüftung sorgen.Werkstoffkunde
1. Aluminium
1.1 Fahrwerkskomponenten VOR Arbeiten an Aluminium die Hinweise zu Fahrwerkskomponenten LESEN und beachten.
1.2 Materialeinflüsse
| Ursachen | Auswirkungen/Abhilfe |
| Unter Feuchtigkeitseinfluss entsteht durch Kontakt mit Werkstoffen wie Kupfer, Zinn, Nickel, Eisen und Zink ein galvanisches Element. Werkzeuge, die auch für Stahlbauteile verwendet werden, können Stahlpartikel in die weichere Oberfläche eines Aluminiumbauteils einbringen. Bei Verwendung von Flussmitteln werden die Oberflächen angegriffen. Aluminium-/Stahlschleifstaub aus angrenzenden Arbeitsbereichen. |
Durch diesen Galvanisierungsprozess wird Aluminium an der Verbindungsstelle abgetragen. Dies führt zu Flächenkorrosion oder Lochfraß. Neue Teile und Zubehörteile, die von der BMW Group für Aluminium freigegeben sind (Schrauben, Scheiben, Muttern usw.), haben eine spezielle Oberflächenbehandlung erhalten. Diese Teile dürfen nicht durch herkömmliche Teile ersetzt werden. HINWEIS: Beschädigte Teile verlieren diesen Schutz und müssen speziell beschichtet oder ersetzt werden.Schäden durch Kontaktkorrosion sind von der Gewährleistung ausgeschlossen. Es tritt Flächenkorrosion oder Lochfraß auf. Für die Verarbeitung/Bearbeitung von Aluminium ist ein separater Werkzeugsatz erhältlich. Löten ist zum Verbinden von Aluminiumbauteilen nicht zulässig. Gefahr von Korrosion durch chemische Einflüsse. Dies führt zu Flächenkorrosion. Aufstellen von Schutzabdeckungen. |
1.3 Bearbeitungseigenschaften
| Eigenschaften von Aluminium im Vergleich zu Stahl | Auswirkungen |
| Aluminiumteile sind magnetisch neutral. Die Elastizität ist nur 1/3 so hoch. Die Bruchdehnung ist ca. 50 % geringer. Die elektrische Leitfähigkeit ist fast 4-mal so hoch. Die Wärmeausdehnung des Werkstoffs ist doppelt so hoch. Die Wärmeleitfähigkeit ist 3-mal so hoch. Gefügeumwandlung zwischen 200 °C und 250 °C Aluminium zeigt keine Anlassfarben. |
Befestigung mit Magnetwerkzeugen/Hilfsmitteln ist nicht möglich. Die Umformbarkeit ist im Vergleich zu Stahl eingeschränkt. Eine Überdehnung des Werkstoffs führt zu Kaltverfestigung und einer erhöhten Rissneigung. Elektrische Schweißverfahren erfordern andere Ausrüstung (MIG-Schweißen). Der Werkstoff dehnt sich stärker aus. Zum Ausbeulen ist eine kürzere Wärmebehandlung erforderlich. Die Wärme wird schneller abgeleitet. Angrenzende Arbeitsbereiche werden stärker beeinflusst, z. B. beim Schweißen. Die Dehnungseigenschaften und damit die Plastizität sind verbessert. Die Festigkeit ist verringert. WICHTIG: Bei Reparaturarbeiten an der Fahrzeugstruktur keine Wärmebehandlung durchführen! Im Werkstattbetrieb lässt sich die Temperatur nicht ausreichend genau steuern. Der Schmelzpunkt liegt bei 650 °C. Sobald die Schmelztemperatur erreicht ist, beginnt der Werkstoff ohne weitere Anzeichen zu fließen. Die Temperatur kann nur anhand der Lackverfärbung und des Oberflächenverzugs abgeschätzt werden. WICHTIG: Keine Thermokreiden verwenden. Für den Werkstattbetrieb nicht geeignet, da die Farbe zu schnell verläuft. |
1.4 Lagerung
| Besonderheiten von Aluminium | Besondere Maßnahmen |
| Korrosion (Alterung) in feuchter Umgebung. Kontaktkorrosion bei Berührung, z. B. mit Stahlbauteilen. Anfälligkeit für Lackunterwanderung. |
Aluminiumbauteile trocken lagern. Aluminiumbauteile stets getrennt von Stahlbauteilen oder isoliert lagern. Werkseitige Schutzschicht der Oberfläche nicht beschädigen, da sonst Oxidation entsteht. Die Nichtbeachtung führt zu zusätzlichen Lackierarbeiten. |
Hinweise zur Reparatur von Aluminiumfelgen
Generell muss vor der Reparatur die Wirtschaftlichkeit geprüft werden.
Folgende Schäden können repariert werden (gilt für Gussfelgen aus Aluminium mit der Kennzeichnung AlSi7, AlSi11, AlSi12):
- Tiefe der Beschädigung im Aluminium maximal 1 mm
- Abstand der Beschädigung von der äußeren Felgenkante maximal 50 mm
- Lackschaden an der verbleibenden Felgenschüssel
Folgende Schäden können nicht repariert werden:
- Verformungen und Risse
- Polierte, geschmiedete Aluminiumfelgen sind für eine Reparatur nicht geeignet.
Hinweise zum Klebstoff K1
WICHTIG: Vor Beginn des Auftragens von Klebstoff die folgenden Informationen beachten! Länderspezifische Sicherheits- und Arbeitsschutzvorschriften Sicherheitsdatenblatt des Herstellers Verarbeitungshinweise auf der KlebstoffkartuscheLagerung: Trocken bei 15 °C – 25 °C.
Haltbarkeit: Die Klebstoffkartusche ist mit einem Datum gekennzeichnet.
Den Klebstoff nach diesem Datum nicht mehr verwenden.
Oberflächenvorbehandlung: Die VORBEHANDLUNG richtet sich nach dem zu verklebenden Werkstoff und dessen Beschichtung.
Erforderliche Kartuschenpistole: ÜBERSICHT DER KLEBSTOFF-KARTUSCHENPISTOLEN
Keine druckluftbetriebenen Kartuschenpistolen verwenden!
Vorbereitung der Klebstoffkartusche: Angebrochene Klebstoffkartuschen dürfen vor dem Verfallsdatum weiterverwendet werden, sofern ein neues Mischrohr verwendet wird.
Die Arbeitstemperatur der Klebstoffkartusche muss mindestens 20 °C betragen.
Klebstoffkartusche in die Kartuschenpistole einlegen, Kappe entfernen und beide Klebstoffkomponenten austreten lassen. Klebstoffkomponenten gleichmäßig ausdrücken und Mischrohr aufsetzen. Nur die der Klebstoffkartusche beiliegenden Mischrohre verwenden.
Ca. 10 cm angemischten Klebstoff austreten lassen.
Erst danach den angemischten Klebstoff auf eine Seite der Klebefläche auftragen.
Verarbeitungszeit des angemischten Klebstoffs ca. 2 Stunden. Ein Wechsel des Mischers ist nur erforderlich, wenn über einen Zeitraum von 1 Stunde kein Material durch den Mischer geflossen ist.
Zweikomponenten-Klebstoffauftrag: Die fahrzeugspezifischen Reparaturanleitungen lesen, um Dicke und Position der Klebstoffraupe zu bestimmen.
Nach dem Auftragen prüfen, ob an der Rückseite der Klebstoffkartusche eine Klebstoffkomponente austritt. Falls ja, Klebevorgang abbrechen. Neuteil reinigen. Neue Klebstoffkartusche verwenden.
Verschmutzungen durch Klebstoffreste sofort entfernen.
Ausgehärteter Klebstoff kann nur mechanisch entfernt werden.
Aushärtezeit:
Fahrzeug erst bewegen, nachdem der Klebstoff ausgehärtet ist.
Die Härte des Klebstoffs mit dem Fingernagel prüfen.
Lässt sich der Klebstoff mit dem Fingernagel nicht weiter eindrücken, darf das Fahrzeug für weitere Arbeiten (z. B. Lackierung) ohne Motorkraft bewegt werden.
Die Fahrzeugfestigkeit für den Fahrbetrieb wird erreicht nach:
48 Stunden bei einer Bauteiltemperatur von 15 °C.
10 Stunden bei einer Bauteiltemperatur von 23 °C.
1 Stunde bei einer Bauteiltemperatur von 60 °C.
0,5 Stunden bei einer Bauteiltemperatur von 85 °C.
Entsorgung des Klebstoffs: Ausgehärteter Klebstoff wird als normaler Abfall entsorgt.
Leere Klebstoffkartuschen werden als Hausmüll entsorgt.
Nicht ausgehärtete Klebstoffe sowie Gemische aus Klebstoff und Lösemittel o. Ä. müssen als Sondermüll entsorgt werden.
Diese Vorschriften gelten für die Bundesrepublik Deutschland.
In anderen Ländern die (ggf. abweichenden) national gültigen Vorschriften beachten.
Hinweise zum Klebstoff K2
WICHTIG: Vor Beginn des Auftragens von Klebstoff die folgenden Informationen beachten! Länderspezifische Sicherheits- und Arbeitsschutzvorschriften Sicherheitsdatenblatt des Herstellers Verarbeitungshinweise auf der KlebstoffkartuscheLagerung: Trocken bei 15 °C – 25 °C.
Haltbarkeit: Die Klebstoffkartusche ist mit einem Datum gekennzeichnet.
Den Klebstoff nach diesem Datum nicht mehr verwenden.
Oberflächenvorbehandlung: Siehe fahrzeugspezifische Reparaturanleitungen oder Hinweise.
Erforderliche Kartuschenpistole: KARTUSCHENPISTOLE 81 43 2 159 881/883 für 195-ml-Behälter
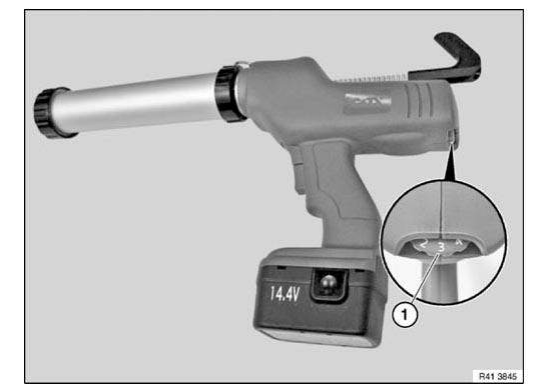
KARTUSCHENPISTOLE 81 49 2 355 475 für 2x290-ml-Behälter
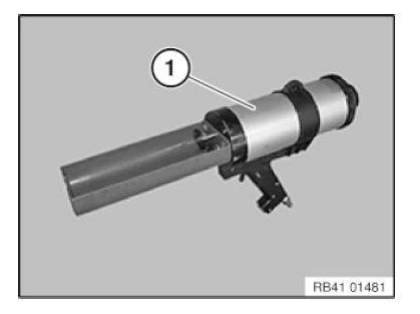
Vorbereitung der Klebstoffkartusche (195 ml): Angebrochene Klebstoffkartuschen dürfen vor dem Verfallsdatum weiterverwendet werden, sofern ein neues Mischrohr verwendet wird.
Die Arbeitstemperatur der Klebstoffkartusche muss mindestens 20 °C betragen.
Verarbeitungszeit des Klebstoffs ca. 20 Min.
WICHTIG: Bei Arbeitstemperaturen über 30 °C verkürzt sich die Verarbeitungszeit des Klebstoffs auf 10 min!Klebstoffkartusche in die Kartuschenpistole einlegen, Kappe entfernen und beide Klebstoffkomponenten austreten lassen. Klebstoffkomponenten gleichmäßig ausdrücken und Mischrohr aufsetzen. Nur die der Klebstoffkartusche beiliegenden Mischrohre verwenden.
Ca. 10 cm angemischten Klebstoff austreten lassen.
Erst danach den angemischten Klebstoff auf eine Seite der Klebefläche auftragen.
Vorbereitung der Klebstoffkartusche (2x290 ml): Angebrochene Klebstoffkartuschen dürfen vor dem Verfallsdatum weiterverwendet werden, sofern ein neues Mischrohr verwendet wird.
Die Arbeitstemperatur der Klebstoffkartusche muss mindestens 20 °C betragen.
Verarbeitungszeit des Klebstoffs bei 28 °C 35 Min. und bei 18 °C 50 Min. Die Verschlusskappe auf der Rückseite der Klebstoffkartusche entfernen. Das Sicherheits- und Verbindungsrohr abnehmen. Die Klebstoffkartuschen öffnen. Das Verbindungsrohr aufsetzen und die Klebstoffkartusche in die Kartuschenpistole einlegen. Beide Klebstoffkomponenten austreten lassen. Klebstoffkomponenten gleichmäßig ausdrücken und Mischrohr aufsetzen. Nur die der Klebstoffkartusche beiliegenden Mischrohre verwenden. Ca. 10 cm angemischten Klebstoff austreten lassen.
Erst danach den angemischten Klebstoff auf eine Seite der Klebefläche auftragen.
Zweikomponenten-Klebstoffauftrag: Die fahrzeugspezifischen Reparaturanleitungen lesen, um Dicke und Position der Klebstoffraupe zu bestimmen.
Nach dem Auftragen prüfen, ob an der Rückseite der Klebstoffkartusche eine Klebstoffkomponente austritt. Falls ja, Klebevorgang abbrechen. Neuteil reinigen. Neue Klebstoffkartusche verwenden.
Verschmutzungen durch Klebstoffreste sofort entfernen.
Ausgehärteter Klebstoff kann nur mechanisch entfernt werden.
Aushärtezeit: Das Fahrzeug nicht bewegen, bevor der Klebstoff ausgehärtet ist. Sofern in den fahrzeugspezifischen Reparaturanleitungen keine abweichenden Angaben gemacht werden, gelten folgende Aushärtezeiten:
Klebstoff K2 (2x290 ml):
WICHTIG: In den ersten 12 Stunden ist keine beschleunigte Aushärtung mit Heißluftgebläse oder Wärmekammer zulässig!Die Standfestigkeit für Montagearbeiten am Fahrzeug wird erreicht nach: 12 Stunden bei einer Bauteiltemperatur von 18 °C.
Die Fahrzeugfestigkeit für den Fahrbetrieb wird erreicht nach: 48 Stunden bei einer Bauteiltemperatur von 18 °C.
WICHTIG: Wird eine komplette Seitenwand ersetzt (ohne Teilersatz), verlängert sich die Aushärtezeit bis zum Beginn der Montagearbeiten auf 24 Stunden.Entsorgung des Klebstoffs: Ausgehärteter Klebstoff wird als normaler Abfall entsorgt.
Leere Klebstoffkartuschen werden als Hausmüll entsorgt.
Nicht ausgehärtete Klebstoffe sowie Gemische aus Klebstoff und Lösungsmittel o. Ä. müssen als Sondermüll entsorgt werden.
Diese Vorschriften gelten für die Bundesrepublik Deutschland.
In anderen Ländern die (ggf. abweichenden) national gültigen Vorschriften beachten.
Hinweise zum Klebstoff K3
WICHTIG: Vor Beginn des Auftragens von Klebstoff die folgenden Informationen beachten! Länderspezifische Sicherheits- und Arbeitsschutzvorschriften Sicherheitsdatenblatt des Herstellers Verarbeitungshinweise auf der KlebstoffkartuscheLagerung: Trocken bei 15 °C – 25 °C.
Haltbarkeit: Die Klebstoffkartusche ist mit einem Datum gekennzeichnet.
Den Klebstoff nach diesem Datum nicht mehr verwenden.
Oberflächenvorbehandlung: Siehe fahrzeugspezifische Reparaturanleitungen
Erforderliche Kartuschenpistole: ÜBERSICHT DER KLEBSTOFF-KARTUSCHENPISTOLEN
Vorbereitung der Klebstoffkartusche: Die Klebstoffkartusche erst unmittelbar vor dem Klebstoffauftrag vorbereiten.
Die Arbeitstemperatur der Klebstoffkartusche muss mindestens 18 °C betragen.
Topfzeit des Klebstoffs ca. 10 Minuten bei 25 °C.
Klebstoffkartusche in die Kartuschenpistole einlegen, Kappe entfernen und beide Klebstoffkomponenten austreten lassen. Klebstoffkomponenten gleichmäßig ausdrücken und Mischrohr aufsetzen. Nur die der Klebstoffkartusche beiliegenden Mischrohre verwenden.
Vor Beginn des Klebstoffauftrags ca. eine Mischrohrlänge angemischten Klebstoff austreten lassen. Erst danach den angemischten Klebstoff auf eine Seite der Klebefläche auftragen.
Angebrochene Kartuschen dürfen vor dem Verfallsdatum weiterverwendet werden, sofern ein neues Mischrohr verwendet wird.
Zweikomponenten-Klebstoffauftrag: Die fahrzeugspezifischen Reparaturanleitungen lesen, um Dicke und Position der Klebstoffraupe zu bestimmen.
Aushärtezeit: Siehe fahrzeugspezifische Reparaturanleitungen
Entsorgung des Klebstoffs: Ausgehärteter Klebstoff wird als normaler Abfall entsorgt.
Leere Klebstoffkartuschen werden als Hausmüll entsorgt.
Nicht ausgehärtete Klebstoffe sowie Gemische aus Klebstoff und Lösungsmittel o. Ä. müssen als Sondermüll entsorgt werden.
Diese Vorschriften gelten für die Bundesrepublik Deutschland.
In anderen Ländern die (ggf. abweichenden) national gültigen Vorschriften beachten.
Hinweise zum Klebstoff K4
WICHTIG: Vor Beginn des Auftragens von Klebstoff die folgenden Informationen beachten! Länderspezifische Sicherheits- und Arbeitsschutzvorschriften Sicherheitsdatenblatt des Herstellers Verarbeitungshinweise auf der KlebstoffkartuscheLagerung: Trocken bei 15 °C – 25 °C.
Haltbarkeit: Die Klebstoffkartusche ist mit einem Datum gekennzeichnet.
Den Klebstoff nach diesem Datum nicht mehr verwenden.
Oberflächenvorbehandlung: Siehe fahrzeugspezifische Reparaturanleitungen
Erforderliche Kartuschenpistole: ÜBERSICHT DER KLEBSTOFF-KARTUSCHENPISTOLEN
Vorbereitung der Klebstoffkartusche: Die Klebstoffkartusche erst unmittelbar vor dem Klebstoffauftrag vorbereiten.
Angebrochene Klebstoffkartuschen dürfen vor dem Verfallsdatum weiterverwendet werden, sofern ein neues Mischrohr verwendet wird.
Die Arbeitstemperatur der Klebstoffkartusche muss mindestens 18 °C betragen.
Verarbeitungszeit des Klebstoffs ca. 10 Minuten.
Klebstoffkartusche in die Kartuschenpistole einlegen, Kappe entfernen und beide Klebstoffkomponenten austreten lassen. Klebstoffkomponenten gleichmäßig ausdrücken und Mischrohr aufsetzen. Nur die der Klebstoffkartusche beiliegenden Mischrohre verwenden.
Vor Beginn des Klebstoffauftrags ca. eine halbe Mischrohrlänge angemischten Klebstoff austreten lassen. Erst danach den angemischten Klebstoff auf eine Seite der Klebefläche auftragen.
Zweikomponenten-Klebstoffauftrag: Die fahrzeugspezifischen Reparaturanleitungen lesen, um Dicke und Position der Klebstoffraupe zu bestimmen.
Aushärtezeit: Die Klebeverbindung ist nach 30 Minuten belastbar.
Entsorgung des Klebstoffs: Ausgehärteter Klebstoff wird als normaler Abfall entsorgt.
Leere Klebstoffkartuschen werden als Hausmüll entsorgt.
Nicht ausgehärtete Klebstoffe sowie Gemische aus Klebstoff und Lösungsmittel o. Ä. müssen als Sondermüll entsorgt werden.
Diese Vorschriften gelten für die Bundesrepublik Deutschland.
In anderen Ländern die (ggf. abweichenden) national gültigen Vorschriften beachten.
Hinweise zum Klebstoff K5
WICHTIG: Vor Beginn des Auftragens von Klebstoff die folgenden Informationen beachten! Länderspezifische Sicherheits- und Arbeitsschutzvorschriften Sicherheitsdatenblatt des Herstellers Verarbeitungshinweise auf der KlebstoffkartuscheLagerung: Trocken bei 15 °C – 32 °C.
Haltbarkeit: Die Klebstoffkartusche ist mit einem Datum gekennzeichnet.
Den Klebstoff nach diesem Datum nicht mehr verwenden.
Oberflächenvorbehandlung: Siehe fahrzeugspezifische Reparaturanleitungen
Erforderliche Kartuschenpistole: ÜBERSICHT DER KLEBSTOFF-KARTUSCHENPISTOLEN
Vorbereitung der Klebstoffkartusche: Die Arbeitstemperatur der Klebstoffkartusche muss mindestens 20 °C betragen.
Angebrochene Klebstoffkartuschen dürfen vor dem Verfallsdatum weiterverwendet werden, sofern ein neues Mischrohr verwendet wird.
Klebstoffkartusche in die Kartuschenpistole einlegen, Kappe entfernen und beide Klebstoffkomponenten austreten lassen. Klebstoffkomponenten gleichmäßig ausdrücken und Mischrohr aufsetzen. Nur die der Klebstoffkartusche beiliegenden Mischrohre verwenden.
Vor Beginn des Klebstoffauftrags ca. eine Mischrohrlänge angemischten Klebstoff austreten lassen. Erst danach den angemischten Klebstoff auf eine Seite der Klebefläche auftragen.
Topfzeit des Klebstoffs ca. 60 Minuten bei 23 °C.
Zweikomponenten-Klebstoffauftrag: Die fahrzeugspezifischen Reparaturanleitungen lesen, um Dicke und Position der Klebstoffraupe zu bestimmen.
Nach dem Auftragen prüfen, ob an der Rückseite der Klebstoffkartusche eine Klebstoffkomponente austritt. Falls ja, Klebevorgang abbrechen. Neuteil reinigen. Neue Klebstoffkartusche verwenden.
Verschmutzungen durch Klebstoffreste sofort entfernen.
Ausgehärteter Klebstoff kann nur mechanisch entfernt werden.
Aushärtezeit: Das Fahrzeug nicht bewegen, bevor der Klebstoff ausgehärtet ist. Den Härtegrad des Klebstoffs mit dem Fingernagel prüfen.
Lässt sich der Klebstoff mit dem Fingernagel nicht weiter eindrücken, darf das Fahrzeug für weitere Arbeiten (z. B. Lackierung) ohne Motorkraft bewegt werden.
Die Fahrzeugfestigkeit für den Fahrbetrieb wird erreicht nach:
48 Stunden bei einer Bauteiltemperatur von 15 °C.
10 Stunden bei einer Bauteiltemperatur von 23 °C.
1 Stunde bei einer Bauteiltemperatur von 60 °C.
0,5 Stunden bei einer Bauteiltemperatur von 85 °C.
Entsorgung des Klebstoffs: Ausgehärteter Klebstoff wird als normaler Abfall entsorgt.
Leere Klebstoffkartuschen werden als Hausmüll entsorgt.
Nicht ausgehärtete Klebstoffe sowie Gemische aus Klebstoff und Lösungsmittel o. Ä. müssen als Sondermüll entsorgt werden.
Diese Vorschriften gelten für die Bundesrepublik Deutschland.
In anderen Ländern die (ggf. abweichenden) national gültigen Vorschriften beachten.
Hinweise zum Klebstoff K6
WICHTIG: Vor Beginn des Auftragens von Klebstoff die folgenden Informationen beachten! Länderspezifische Sicherheits- und Arbeitsschutzvorschriften Sicherheitsdatenblatt des Herstellers Verarbeitungshinweise auf der KlebstoffkartuscheLagerung: Trocken bei 15 °C – 25 °C.
Haltbarkeit: Die Klebstoffkartusche ist mit einem Datum gekennzeichnet.
Den Klebstoff nach diesem Datum nicht mehr verwenden.
Oberflächenvorbehandlung: Siehe fahrzeugspezifische Reparaturanleitungen
Erforderliche Kartuschenpistole: ÜBERSICHT DER KLEBSTOFF-KARTUSCHENPISTOLEN
Vorbereitung der Klebstoffkartusche: Die Klebstoffkartusche erst unmittelbar vor dem Klebstoffauftrag vorbereiten.
Die Arbeitstemperatur der Klebstoffkartusche muss mindestens 18 °C betragen.
Topfzeit des Klebstoffs ca. 10 Minuten bei 25 °C.
Klebstoffkartusche in die Kartuschenpistole einlegen, Kappe entfernen und beide Klebstoffkomponenten austreten lassen. Klebstoffkomponenten gleichmäßig ausdrücken und Mischrohr aufsetzen. Nur die der Klebstoffkartusche beiliegenden Mischrohre verwenden.
Vor Beginn des Klebstoffauftrags ca. eine Mischrohrlänge angemischten Klebstoff austreten lassen. Erst danach den angemischten Klebstoff auf eine Seite der Klebefläche auftragen.
Angebrochene Kartuschen dürfen vor dem Verfallsdatum weiterverwendet werden, sofern ein neues Mischrohr verwendet wird.
Zweikomponenten-Klebstoffauftrag: Die fahrzeugspezifischen Reparaturanleitungen lesen, um Dicke und Position der Klebstoffraupe zu bestimmen.
Aushärtezeit: Siehe fahrzeugspezifische Reparaturanleitungen
Entsorgung des Klebstoffs: Ausgehärteter Klebstoff wird als normaler Abfall entsorgt.
Leere Klebstoffkartuschen werden als Hausmüll entsorgt.
Nicht ausgehärtete Klebstoffe sowie Gemische aus Klebstoff und Lösungsmittel o. Ä. müssen als Sondermüll entsorgt werden.
Diese Vorschriften gelten für die Bundesrepublik Deutschland.
In anderen Ländern die (ggf. abweichenden) national gültigen Vorschriften beachten.
HINWEISE ZUM REINIGUNGSMITTEL R1
Nur Reinigungsmittel R1 verwenden, da andere Reinigungsmittel fettend oder rückfettend wirken oder die kathodische Tauchgrundierung anlösen können.
Hinweise zum Umgang mit dem Hochdruckreiniger
WARNUNG: Nur einen von BMW freigegebenen Hochdruckreiniger verwenden! Hochdruckreiniger dürfen nur von unterwiesenen Personen über 16 Jahren bedient werden. Hochdruckreiniger und elektrische Leitungen auf sichtbare Schäden prüfen. Nur an einem geeigneten Standort verwenden. WICHTIG: Folgende Gefahrenhinweise beachten: Verletzungsgefahr durch Wasserstrahl. Kontakt mit Gefahrstoffen im Sprühnebel. Rutschgefahr auf nassem Boden. Stolpergefahr durch Schläuche und Kabel. HINWEISE UND ANWEISUNGEN ZUM UMGANG MIT REINIGUNGSMITTELN BEACHTEN! Verbrühungsgefahr bei Reinigung mit Heißwasser. Bei Elektro- oder Hybridfahrzeugen sind die Sicherheitshinweise für den Umgang mit Hybridfahrzeugen zu beachten. WARNUNG: Folgende persönliche Schutzausrüstung verwenden: Schutzbrille/Gesichtsschutz Geeignete Handschuhe Schürze Gummistiefel Gehörschutz Sicherheitsschuhe WICHTIG: Hinweise zum Waschen eines Fahrzeugs mit dem Hochdruckreiniger: Bei Motorwäsche nicht direkt auf Dichtungen und Steuergeräte spritzen. Für Reifen und Reifenventile einen Mindestabstand von 30 cm einhalten. Für das Verdeck und lackierte Teile einen Mindestabstand von 30 cm einhalten. Nicht verwenden, solange der Motor noch heiß ist. Maximale Wassertemperatur von 60 Grad nicht überschreiten. Nicht direkt auf Kameras/Sensoren sprühen. Bei Elektro- oder Hybridfahrzeugen nicht an Hochvoltkomponenten waschen.Hinweise zur Instandsetzung von Gewinden
WICHTIG: Helicoil-Gewindeeinsätze bündig zum Originalgewinde einbauen! HINWEIS: Beschädigte Gewinde können mit Helicoil-Gewindeeinsätzen repariert werden. Das im Beispiel beschriebene VORGEHEN beachten.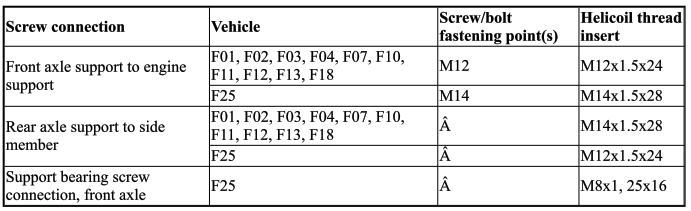
Hinweise zum Wasserablaufschlauch des Schiebe-/Hebeschiebedachs
Die Wasserablaufschläuche für das Schiebe-/Hebeschiebedach sind teilweise fest in die Karosserie integriert und können nicht einzeln ersetzt werden.
Diese Wasserablaufschläuche können nur bei umfangreichen Karosseriearbeiten (z. B. nach einem Unfall) komplett ersetzt werden.
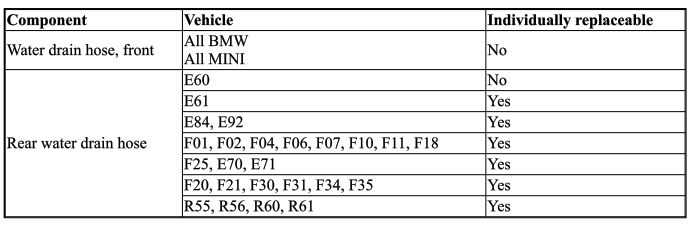
Bei Schäden, die nicht durch einen Unfall verursacht wurden, ist eine individuelle Lösung erforderlich.
Hinweise zur Verwendung temperaturgeregelter Infrarotstrahler
Bei Verwendung von temperaturgeregelten Infrarotstrahlern können beim Trocknen von Spachtel und Füller Schäden an Klebeverbindungen, Lack und Fahrzeugteilen auftreten.
Die Temperatursensoren im Infrarotstrahler arbeiten nur auf großen, gleichmäßigen Flächen zuverlässig.
Auf kleinen Flächen wie C-Säulen oder Schwellern wird oft nur ein kälterer, angrenzender Bereich gemessen.
Dadurch treten tatsächliche Oberflächentemperaturen von bis zu 130 °C auf, auch wenn am Infrarotstrahler nur 70 °C eingestellt sind.
Wenn die hinteren Seitenwände teilweise durch Kleben und Nieten ersetzt werden, können diese hohen Temperaturen im Bereich der Verbindung ein sichtbares Muster verursachen.
Abhilfe: Oberflächentemperaturen an kleinen Bauteilflächen während des Trocknungsvorgangs mit einem externen Temperatursensor prüfen.
Grundregel: Die Oberflächentemperaturen dürfen 85 °C nicht überschreiten.
WICHTIG: Keine Infrarotstrahler an Carbonteilen verwenden! Gefahr der Bauteilzerstörung.Öffnen von Klebeverbindungen
1. Öffnen von punktgeschweißten Klebeverbindungen SCHWEISSPUNKTE ÖFFNEN.
WARNUNG: Dämpfe und Gase absaugen. Persönliche Schutzkleidung/Schutzausrüstung verwenden.Verbindungsflansch mit einem Heißluftgebläse erwärmen. Bauteile auf max. 250 °C Objekttemperatur erwärmen.
Verbindungsflansch mit einem Meißel lösen.
Klebstoffreste vom Verbindungsflansch entfernen.
2. Öffnen von Klebeverbindungen Falls erforderlich, vorhandene STANZ- ODER BLINDNIETE öffnen.
Beschädigtes Bauteil grob herausschneiden.
WARNUNG: Dämpfe und Gase absaugen. Persönliche Schutzkleidung/Schutzausrüstung verwenden.Klebeflansch mit einem Heißluftgebläse erwärmen. Bauteile auf max. 250 °C Objekttemperatur erwärmen.
Das Bauteil kann mit Hilfe einer Zange abgezogen werden. Angrenzende Bauteile nicht beschädigen.
Klebstoffreste vom Verbindungsflansch entfernen.
3. Öffnen von Klebeverbindungen an Aluminiumdächern Das Vorgehen ist ausführlich in der jeweiligen Reparaturanleitung beschrieben.
4. Öffnen von Klebeverbindungen an Bauteilen aus kohlenstofffaserverstärktem Kunststoff Das Vorgehen ist ausführlich in der jeweiligen Reparaturanleitung beschrieben.
LÖSEN VON LÖTVERBINDUNGEN
Die Reparaturmethode „Kleben und Nieten“ ersetzt die wasserdichte Lötverbindung durch Klebstoff.
Daraus ergibt sich ein neues Verfahren zum Öffnen von Lötverbindungen.
Lötnaht mit einem Bandschleifer abschleifen. Dadurch bleibt der Wärmeeinfluss im Bereich um die Lötnaht so gering wie möglich.
WICHTIG: Niemals eine Gasflamme verwenden.Es müssen nicht alle Reste des Lötzinns entfernt werden.
Karosserieteile nicht dünn schleifen.
Öffnen von Nietverbindungen
Bei BMW Fahrzeugen werden unterschiedliche Nietarten verwendet.
1. Öffnen von Blindnieten:
1.1 Lösen von Blindnieten (N1, N2, N7, N8, N9 und N10): Blindnietkopf mit einem Band- oder Winkelschleifer abschleifen. Grundwerkstoff nicht abschleifen. Nietreste mit einem Durchschlag entfernen.
1.2 Öffnen von Blindnieten (N3 und N6): Blindnietkopf mit einem 5-mm-Bohrer ausbohren. Grundwerkstoff nicht beschädigen. Nietreste mit einem Durchschlag entfernen.
2. Öffnen von Stanznieten:
2.1 Öffnen von Stanznieten durch Herausziehen: Dieses Verfahren wird am gewichtsreduzierten Vorbau aus Aluminium angewendet.
Empfohlene Werkzeuge und Ausrüstung:
- Bolzenschweißgerät mit Gasflasche, die Schutzgas enthält (82 % Argon, 18 % CO2).
- Edelstahlbolzen (Bezugsquelle über die BMW Teile-Abteilung, Bildtafel Aluminium und Stahl/Kleben und Schweißen)
- Universal-Nietwerkzeug
Farbe und dunkelgraue Beschichtung der Stanzniete abschleifen.
Bolzen mittig auf den Niet setzen und senkrecht aufschweißen. Der Bereich, in dem die Bolzen aufgeschweißt werden, sollte zwischen den beiden Masseklemmen liegen. Beide Klemmen, wenn möglich, auf der Oberseite des Blechs anbringen, auf dem sich der Niet befindet.
Bolzen mit aufgeschweißtem Niet mit dem Universal-Nietwerkzeug herausziehen. Eine große Kunststoffnase verwenden, sofern in der Reparaturanleitung nichts anderes angegeben ist. Kunststoffnase vor Gebrauch auf Verschleiß prüfen.
Die Kunststoffnase muss rundum auf dem Blech aufliegen; falls erforderlich, die Kunststoffnase im Kollisionsbereich abschleifen.
Nietwerkzeug nicht mit Gewalt auf Spezialstahl-Bolzen drücken.
Nietwerkzeug nicht zum Biegen von Spezialstahl-Bolzen verwenden.
Bei Verwendung des kleinen Kunststoffmundstücks besonders auf die mittige Positionierung des Bolzens achten.
Die Gebrauchsanweisung des Geräteherstellers befolgen.
2.2 Öffnen von Stanznieten durch Ausbohren: Niete mit einem Hartmetallbohrer 6 mm Durchmesser ausbohren.
Stanzniete können von beiden Seiten ausgebohrt werden. Beim Bohren von der überstehenden Rückseite nur den Nietschaft anbohren und den Rest mit einem Nietdorn entfernen.
HINWEIS: Verbleibenden Grat auf der Rückseite abschleifen und egalisieren. Bohrungen entgraten.Stanznietreste im Aluminium mit einem Durchschlag entfernen (Korrosionsgefahr).
Fahrzeug reinigen, um Späne zu entfernen (Korrosionsgefahr).
Öffnen von Schweißverbindungen
1. Bauteile aus Stahl:
1.1 Öffnen von Schweißpunkten (Widerstandspunktschweißen): Stahlbleche aus hoch- und höchstfesten Werkstoffen stellen hohe Anforderungen an die verwendeten Werkzeuge.
Nur mit speziellen Hartmetall-Fräsern lassen sich Schweißpunkte an diesen Blechteilen ausbohren.
BTR/BOR-Fräser nur in Verbindung mit dem Punktschweißentferner Vario Drill verwenden. Bezugsquelle für Punktschweißentferner und BTR/BOR-Fräser.
- Vorgehen: Vorhandene Unebenheiten im Bereich der Schweißpunkte bei Bedarf mit Band- oder Winkelschleifer plan schleifen.
Körner in der Mitte des Schweißpunkts ansetzen. Schweißpunktbohrer mit 8 mm Durchmesser auf den Körnerpunkt setzen und das obere Blech durchbohren.
1.2 Öffnen von MAG-Schweißnähten und MIG-Lötnähten:
- Vorgehen: Schweißnähte mit Band- oder Winkelschleifer abschleifen. Grundwerkstoff nicht zu dünn schleifen.
Blechflansch mit einem Meißel trennen und das Bauteil entfernen.
1.3 Öffnen von Laserschweißnähten: Laserschweißnähte werden im Bereich der Dachaußenhaut verwendet.
- Vorgehen: Dachaußenhaut im Dachkanal grob ausschneiden, um die Zugänglichkeit zu verbessern.
Winkelschleifer mit Trennscheibe auf die Laserschweißnaht setzen und das obere Blech durchtrennen.
Darauf achten, das darunterliegende Blech nicht durchzuschneiden und zu beschädigen.
Blechflansch entfernen.
2. Bauteile aus Aluminium:
2.1 Öffnen von MIG-Schweißnähten:
- Vorgehen: Schweißnähte mit Band- oder Winkelschleifer abschleifen. Grundwerkstoff nicht zu dünn schleifen.
Keinen Meißel verwenden.
Bauteil entfernen.
Übersicht Kartuschenpistolen für Kleber
Klebepistole 83 19 2 149 522
Verwendbar für Klebstoffe K4, K5a.
Verwendbar für BMW 2K-Polyurethanschaum.
Einschließlich Einsatz 1:1 und 2:1.
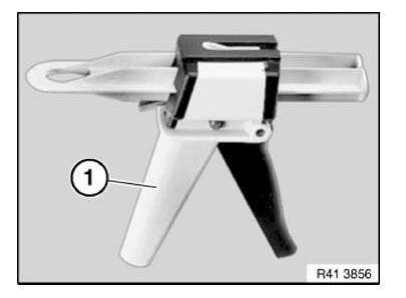
Klebepistole 81 49 0 443 166
Verwendbar für Klebstoff K3.
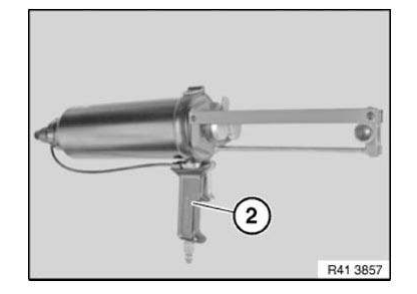
Kartuschenpistole 81 49 2 213 059
Verwendbar für Klebstoffe K1, K5b, Dichtmassen D1/D2, Scheibenklebstoff und alle Euro-Kartuschen mit 310 ml.
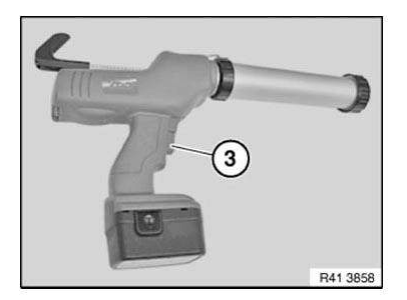
Kartuschenpistole 83 30 0 494 836
Verwendbar für Strukturschaum HS2.
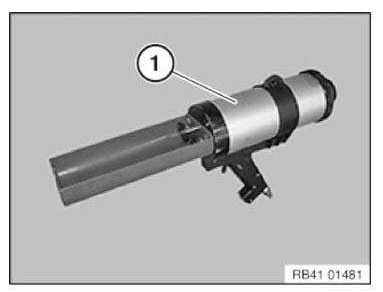
HINWEIS: Spezialwerkzeug Nummer 41 3 010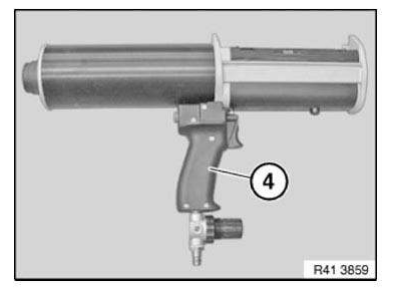
Kartuschenpistole 81 49 2 355 475
Verwendbar für Klebstoff K2 (2 x 290 ml Klebstoffkartusche)
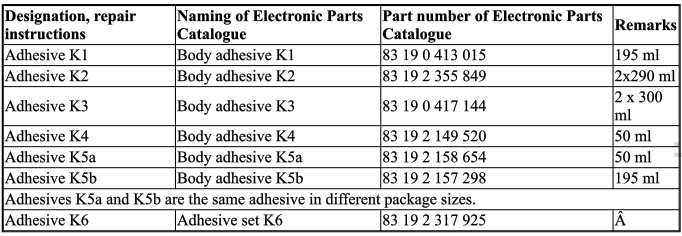
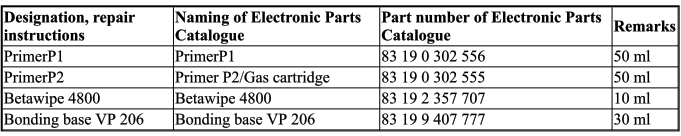
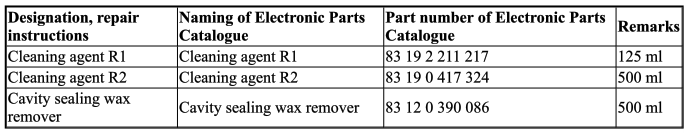
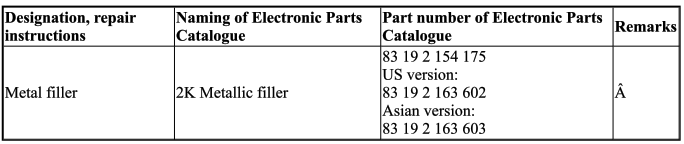
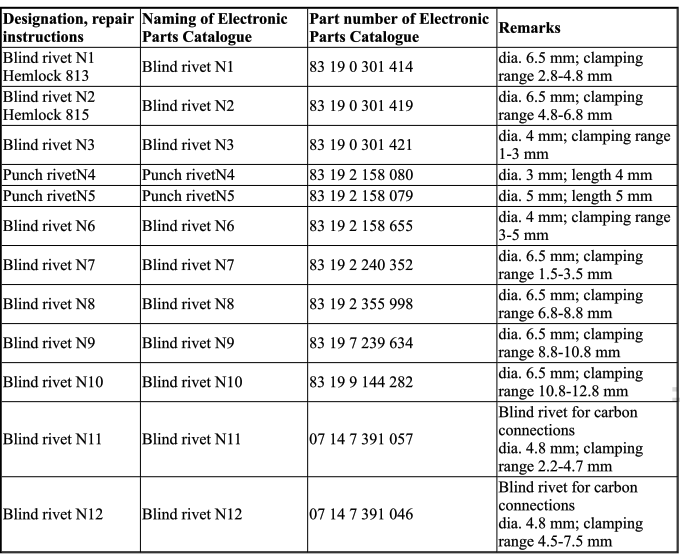
ÜBERSICHT VERBRAUCHSMATERIALIEN
1.0 Klebstoffe
1.1 Primer/Aktivator
1.2 Reinigungsmittel
1.3 Füller
2.1 Nietelemente
2.2 Kunststoffmuttern
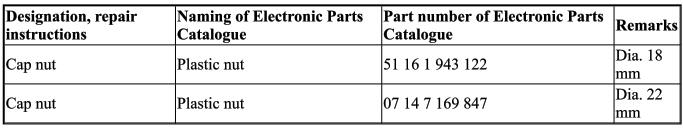
3.0 Primer/Lackspray (Aerosol)
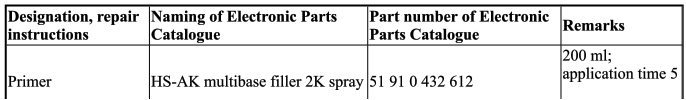
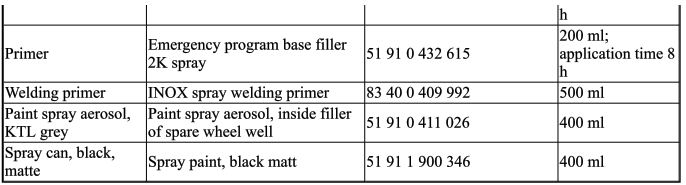
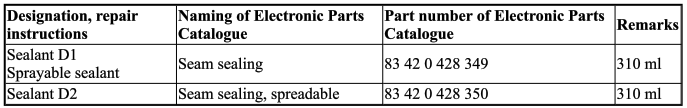
4.0 Dichtmasse
5.0 Hohlraumkonservierung
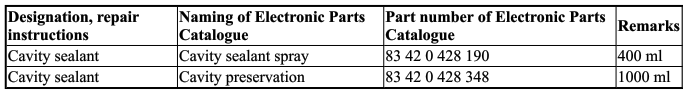
6.0 Hohlraumschaum
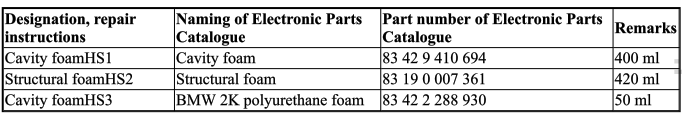
7.0 EMV-Schraube (elektromagnetische Verträglichkeit)
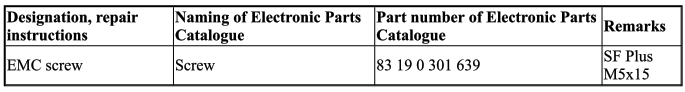
8.0 Spiralbohrer
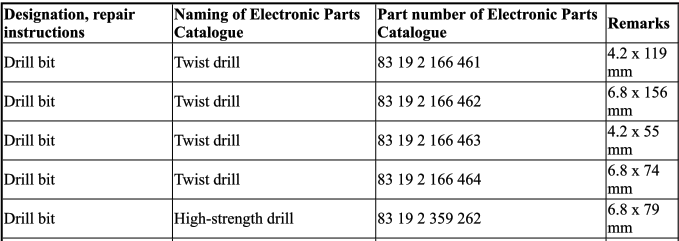

9.0 Schleifmittel
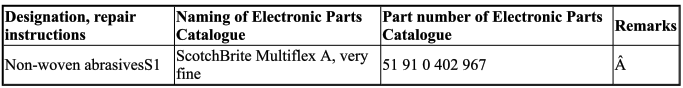
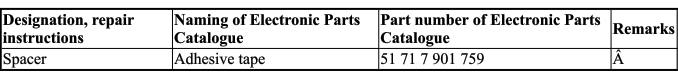
10.0 Abstandshalter
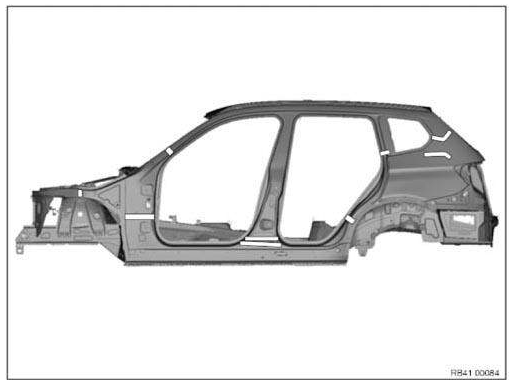
Position der Formteile für die Hohlraumversiegelung
Hohlraumversiegelung wird an bestimmten Karosseriebereichen durchgeführt, um Innengeräusche zu reduzieren und Kondensatbildung zu verringern.
Dazu werden Formteile in die Hohlräume eingesetzt. Diese passen sich durch Erwärmen der Karosserie auf ca. 180 °C durch Ausdehnung optimal an die Form der Hohlräume an.
Da die Karosserie bei einer Karosseriereparatur nicht in diesem Umfang erwärmt werden kann, wird ein anderes Verfahren angewendet.
Stanznieten
Die Reparaturmethode „Kleben und Nieten“ verwendet bei der Reparatur erstmals Stanzniete. Dafür sind neue Werkzeuge und Verfahren erforderlich.
Die Stanzniete sind in Größe und Werkstoffdicke auf die jeweilige Verbindungsstelle abgestimmt.
1.0 Empfohlene Werkzeuge und Geräte
- Stanznietwerkzeug (05 03 09 (535))
Stanzniete setzen:
- Die Stanznietgröße ist den fahrzeugspezifischen Reparaturanleitungen zu entnehmen.
- Positionen der Niete am Fahrzeug anzeichnen. Stanzniete in etwa gleichen Abständen setzen.
Stanzniete benötigen kein vorgebohrtes Loch. Sie werden direkt in den vollen Werkstoff gedrückt.
- Stanzniet in die Nietmatrize einlegen. Stanznietwerkzeug auf die zu verbindenden Blechteile setzen.
Nietrichtung: Immer vom Neuteil zum Altteil.
Abweichungen sind in den fahrzeugspezifischen Reparaturanleitungen angegeben.
- Stanzniete mit dem Stanznietwerkzeug setzen. Dabei Nietmatrize und Matrize reinigen, falls sie mit Klebstoff verschmutzt sind.
- Stanzniete in feuchten Bereichen (z. B. Radhaus oder Trägerauflage) beidseitig mit SEALANT D1 abdichten (Korrosionsgefahr).
- Hohlräume nach dem Lackieren des Fahrzeugs mit CAVITY SEALANT abdichten (Korrosionsgefahr).
Qualitätsstandard
- Die Gesamtanforderungen an ein Fahrzeug können nur durch Einbeziehung „aller“ Bauteile erfüllt werden.
Dies gilt insbesondere für die Karosserie. Im Hinblick auf ein optimales Crashverhalten ist es erforderlich, die konstruktiven Maßnahmen beizubehalten.
Die in den Reparaturanleitungen beschriebenen Verfahren müssen eingehalten werden. Abweichungen sind nur nach Absprache mit und Genehmigung durch BMW zulässig.
Die Verwendung nicht freigegebener Reparaturschritte oder Werkzeuge kann schwerwiegende Folgen für die Fahrzeugstruktur haben (z. B. bei einem Unfall). Dies kann letztlich nicht kalkulierbare Sicherheits- und Produkthaftungsrisiken nach sich ziehen.
Korrosionsschutzmaßnahmen während und nach Reparaturarbeiten sind entscheidend, um den Wert des Fahrzeugs zu erhalten.
- Für Reparaturarbeiten nur Original-BMW/MINI-Teile oder gleichwertige Teile sowie freigegebene Hilfsstoffe und Betriebsflüssigkeiten verwenden.
Für Reparaturen, die über Garantie oder Kulanz abgewickelt werden, dürfen nur Original-BMW/MINI-Teile verwendet werden.
Verstärkungsblech (geklebt)
Bei einem Teilersatzstück wird ein Karosseriebauteil an einer in der Reparaturanleitung beschriebenen Stelle getrennt.
Zur Sicherstellung der ausreichenden Festigkeit wird eine Verstärkungsplatte eingeklebt.
Hinweise zu REPARATURSTUFE 2 beachten.
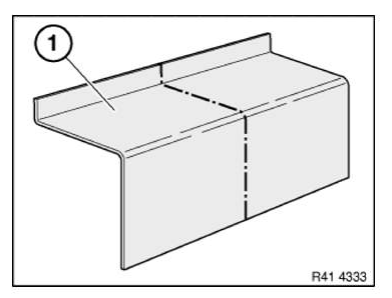
HINWEIS: Die folgenden Abbildungen dienen als allgemeine Darstellung von Verstärkungsblech-Reparaturen. Sie gelten für Teilreparaturen an der Struktur.Bauteil gemäß Maß a anzeichnen und trennen.
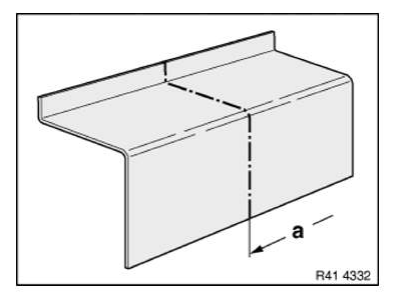
Vorbereitung des Neuteils: Neuteil (1) gemäß dem Schnitt am Fahrzeug ablängen und bei Bedarf mit Richtaufnahme oder Universalaufnahme anpassen.
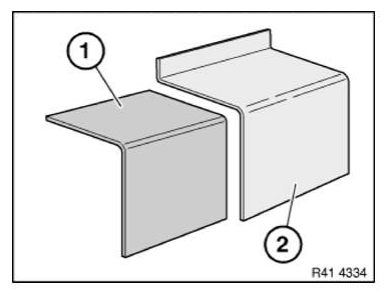
Verstärkungsplatte (1) aus dem Zuschnitt des Neuteils (2) fertigen.
Länge der Verstärkungsplatte beträgt 80 mm.
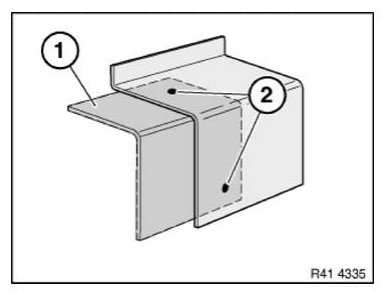
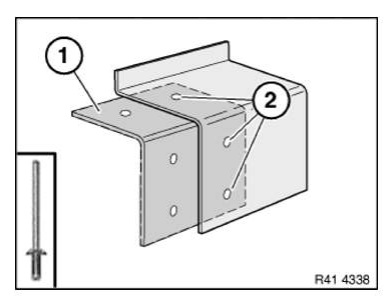
Verstärkungsplatte (1) bis zur Hälfte in das Bauteil an der Karosserie schieben und mit 2 selbstschneidenden Schrauben (2) befestigen.
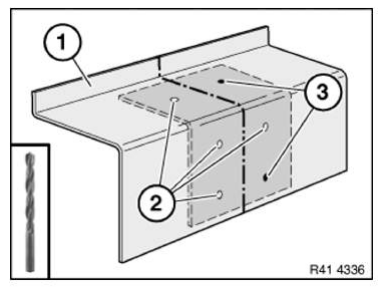
Neuteil (1) anpassen und Bohrungen mit 4.3 mm Durchmesser setzen (2).
Neuteil wieder abnehmen.
Selbstschneidende Schrauben (3) lösen.
Verstärkungsplatte entfernen.
Bohrungen (3) für Schrauben auf Ø 4.3 mm aufbohren.
Alle Bohrungen entgraten.
Verstärkungsblech einbauen
Alle Klebeflächen mit Reiniger R1 reinigen.
Klebstoff (1) auf die Klebefläche des Verstärkungsblechs auftragen.
Verstärkungsblech vorsichtig halb in das Karosseriebauteil (2) schieben.
WICHTIG: Beim Fügen des Verstärkungsblechs sicherstellen, dass ausreichend Klebstoff auf den Klebeflächen aufgetragen ist.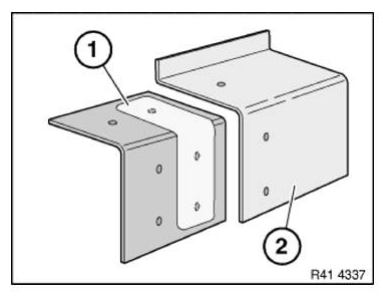
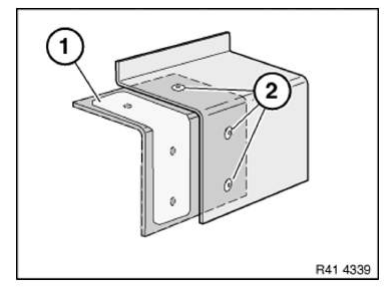
Verstärkungsblech (1) bis zur Hälfte mit Blindnieten N3 (2) nieten.
Klebstoff (1) auf die Klebefläche des Verstärkungsblechs auftragen.
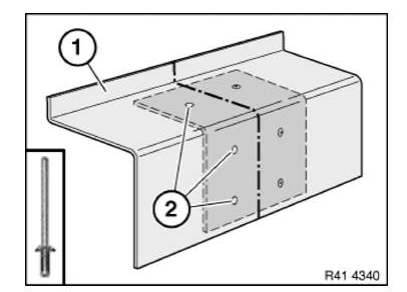
Neues Teil (1) mit Richtaufsatz oder Universalaufnahme einbauen und mit Blindnieten N3 (2) nieten.
Nach dem Aushärten des Klebstoffs die Klebefläche verspachteln und die Blindniete abdichten.
Verstärkungsblech mit Bolzen (geklebt)
Bei einem Teilersatz wird ein Karosseriebauteil an der in der Reparaturanleitung beschriebenen Stelle abgetrennt.
Zur Sicherstellung der ausreichenden Festigkeit wird eine Verstärkungsplatte eingeklebt.
Verstärkungsbleche sind als Neuteile erhältlich und müssen ebenfalls verwendet werden.
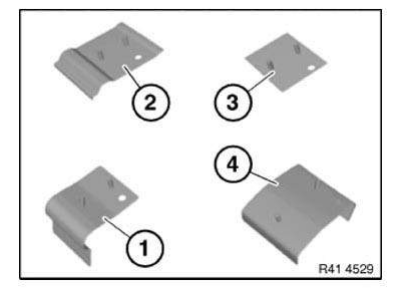
HINWEIS: Die folgenden Abbildungen dienen als allgemeine Darstellung von Verstärkungsblech-Reparaturen. Sie gelten für Teilreparaturen an der Außenhaut, die im Klebeverfahren gefügt werden.Übersicht der Verstärkungsbleche:
- Verstärkungsblech, Schweller
- Verstärkungsblech, C-Säule
- Verstärkungsblech, universal
- Verstärkungsblech, C- oder D-Säule
- Muttern (nicht abgebildet)
- Kunststoffmutter Ø 18 mm, Teilenummer 07 14 1 943 122
- Expansionsmutter Ø 22 mm, Teilenummer 07 14 7 169 847
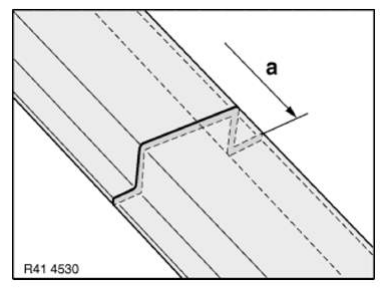
Bauteil gemäß Maß a anzeichnen und abtrennen.
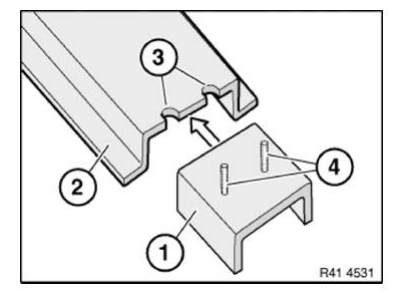
Vorbereitung des Neuteils: Einige Verstärkungsbleche sind übermaßig.
Gegebenenfalls müssen die Verstärkungsbleche an den Kanten nachgearbeitet oder zugeschnitten werden, bis sie spannungsfrei an der Außenhaut anliegen.
Die Verstärkungsbleche müssen sich ohne Abscheren des Klebstoffs in die Karosserie schieben lassen.
Verstärkungsblech (1) so anpassen, dass es im Bauteil (2) am Fahrzeug passt.
Halbkreisförmige Ausschnitte (3) für die Stehbolzen (4) anbringen.
Durchmesser der Ausschnitte ca. 10 - 12 mm.
Verstärkungsblech durch Aufschrauben der Muttern (1) sichern.
Neuteil (2) einpassen. Ausschnitte (3) im Neuteil halbkreisförmig anbringen.
Durchmesser der Ausschnitte ca. 10 - 12 mm.
Verstärkungsblech wieder entfernen.
HINWEIS: Breite der Fuge zwischen neuem Teil und Bauteil am Fahrzeug ca. 5 - 8 mm (mindestens 30 mm Flanschbreite pro Seite).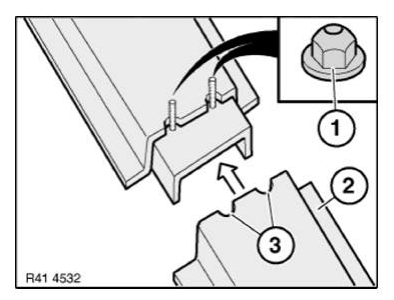
Schnittkanten (1) an der Verbindungsstelle durch Schleifen anfasen.
- Bauteil am Fahrzeug
- Neuteil
Einbauhinweis:
Wenn die Schnittkanten nicht ausreichend angefast wurden, können nach der Lackierung Fehlstellen im Lack auftreten.
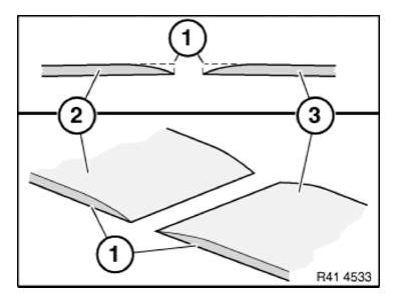
Vorgehensweise bei Verwendung des universellen Verstärkungsblechs: Das universelle Verstärkungsblech muss angepasst werden. Das Blech muss geteilt werden, wenn der Abstand zwischen den Stiften zu groß ist.
Maß a beträgt je nach verfügbarem Platz zwischen 40 und 80 mm.
Bleche mit N4-Stanznieten befestigen.
HINWEIS: Sicherstellen, dass der Niet korrekt positioniert ist! Der Nietkopf liegt auf der Klebeseite!Blech innen am Flansch nieten!
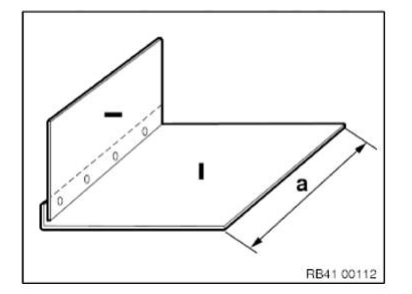
Verstärkungsblech einbauen
Alle Klebeflächen reinigen.
Klebstoff auf das Verstärkungsblech im Bereich (1) auftragen.
In den Radien zusätzlich Klebstoff auftragen, um Lufteinschlüsse zu vermeiden.
Zusätzlichen Klebstoff um die Radien auf die Außenhaut auftragen.
Verstärkungsblech vorsichtig in das Bauteil am Fahrzeug schieben und mit den Muttern (2) festschrauben. Muttern nur wenige Umdrehungen aufschrauben.
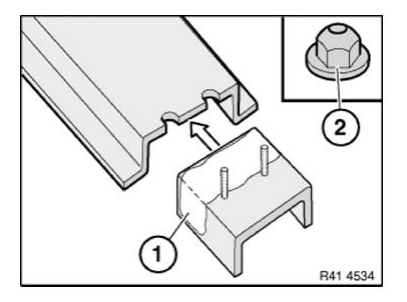
Klebstoff auf die Klebefläche des Verstärkungsblechs (1) auftragen.
In den Radien zusätzlich Klebstoff auftragen, um Lufteinschlüsse zu vermeiden.
Zusätzlichen Klebstoff um die Radien auf die Außenhaut auftragen.
Neuteil (2) einpassen.
Neuteil am angrenzenden Bauteil ausrichten und mit Greifzange sichern.
Zuerst die Muttern an den Radien festziehen.
Danach erst alle Muttern in den ebenen Bereichen festziehen.
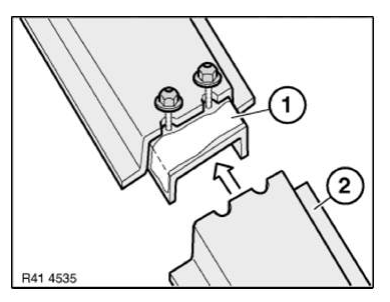
Abschließende Arbeiten an der Trennstelle:
Nach dem Aushärten des Klebstoffs:
Im kundensichtbaren Bereich:
Stehbolzen mit der Karosseriesäge abschneiden.
Klebstoffrückstände in der Verbindung (1) vollständig entfernen.
Scharfe Kanten durch Schleifen verrunden.
WICHTIG: Eine Erwärmung der Trennstelle durch übermäßiges Schleifen vermeiden! Nacharbeit durch Pressen ist nicht zulässig!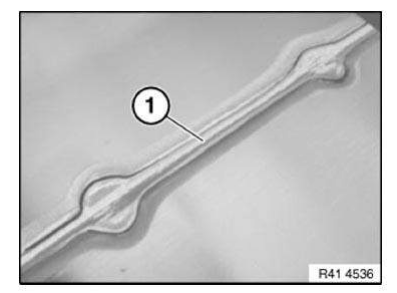
An der Verbindung darf nur der von BMW freigegebene METALLFÜLLER verwendet werden.
METALLFÜLLER - VERARBEITUNGSHINWEISE
Im nicht kundensichtbaren Bereich:
Beispiele: Die Verbindung ist durch Schwellerverkleidung, Scheiben, Dichtungen usw. abgedeckt.
Stehbolzen und überschüssigen Klebstoff bündig abschleifen. Keinen Metallfüller verwenden. Bereich gemäß BMW Lackierhandbuch lackieren.
HINWEIS: Nach der Lackierung wird die Fuge sichtbar, da der Klebstoff schrumpft. Dies hat keinen Einfluss auf die Qualität.Lösen von geklebten Falznahtverbindungen
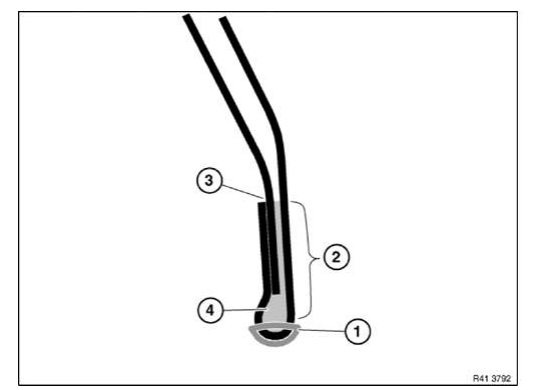
- Bereich (1) der Sickenkante an der Radhausbiegung mit einem einhändigen Winkelschleifer und einer Schruppscheibe abtragen.
- Bereich (2) mit einem Heißluftgebläse erwärmen.
- Verbindungsflansch mit einem Meißel lösen.
- Klebstoffrückstände (4) am Radhaus-Verbindungsflansch abschleifen.
- Dichtmassenreste im Bereich (3) entfernen.
Reparaturverfahren, Reparaturstufe 1
Alle Arbeiten, bei denen verschraubte Karosseriebauteile ersetzt werden müssen.
Reparaturtechniken
- GEWINDEREPARATUR
Reparaturstufe 1a
- Blindniet.
- BLINDNIETMUTTERN UND BLINDNIETBOLZEN
- Glasscheibe.
Alle Arbeiten, bei denen Reparaturen an der Außenhaut durchgeführt werden.
Reparaturtechniken
- Richten der Außenhaut
- RICHTEN VON ALUMINIUMTEILEN
Reparaturstufe 1b
- RICHTEN VON STAHLBAUTEILEN
- REPARATUR VON KUNSTSTOFFBAUTEILEN
- METALLFÜLLER
- Schleifen
- ALUMINIUMBAUTEILE SCHLEIFEN
- STAHLTEILE SCHLEIFEN
Reparaturlösung für Nietmutter mit geradem Schaft/Sechskant
Schutzmaßnahmen!
- Schutzbrille tragen
- Schutzhandschuhe tragen
1. Nietkopf vorsichtig mit einem größeren Bohrer/Senker anbohren
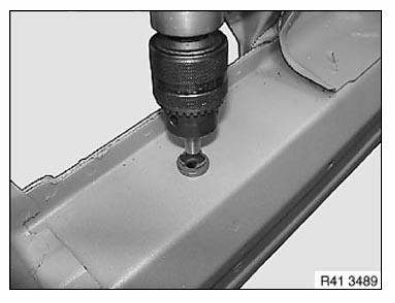
2. Nietkopf mit einem Meißel abschlagen
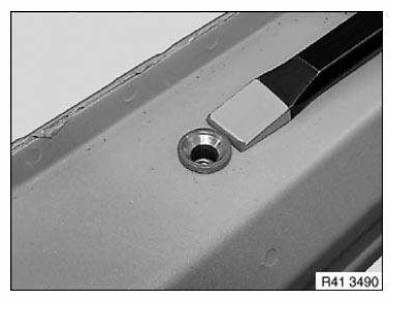
3. Nietschaft in den Hohlraum durchschlagen, bei Bedarf entfernen
4. Bauteil reinigen, bei Bedarf Lackschäden beseitigen
Wenn der Nietschaft entfernt werden kann:
WICHTIG: Um Korrosion zu vermeiden, Späne/Metallspäne durch Hohlraumkonservierung abdichten. HINWEISE ZUM KORROSIONSSCHUTZ beachten.5. Hohlraum konservieren
Wenn der Nietschaft nicht entfernt werden kann:
WARNUNG: Verletzungsgefahr! HINWEISE ZU HOHLRAUMSCHAUM beachten. WICHTIG: Um Korrosion und Klappergeräusche zu vermeiden, Späne/Metallspäne und den Schaft der Blindmutter mit Hohlraumschaum abdichten. Schaumreste mit Isohexan (Benzin) entfernen.
5. Nietschaft durch gezieltes Ausschäumen abdichten
6. Nietmutter mit Handnietzange setzen
HINWEIS: Blindmutter so schnell wie möglich einsetzen, idealerweise bevor der Hohlraumschaum aushärtet.Sechskant-/Glattschaft-Nietmutter (bis Gewinde M8) mit Handnietzange ZS308
WICHTIG: Die Bedienungsanleitung des Herstellers beachten. Sicherstellen, dass die Blindmutter korrekt am Bauteil anliegt. HINWEIS: Laut Hersteller ist das abgebildete Werkzeug für Gewinde bis M8 geeignet.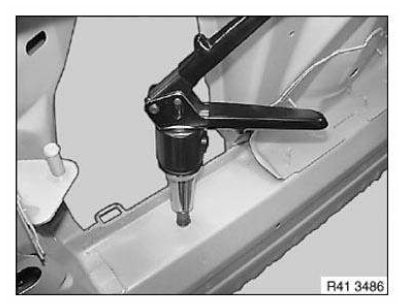
Sechskant-/Glattschaft-Blindnietmutter (bis Gewinde M12) mit Handnietgerät MB512
WICHTIG: Die Bedienungsanleitung des Herstellers beachten. Sicherstellen, dass die Blindmutter korrekt am Bauteil anliegt.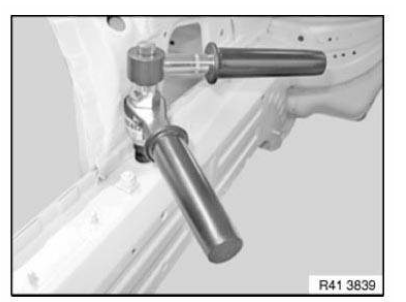
Reparaturtechniken, Reparaturstufe 2
Reparaturen, die durch Kleben und Nieten und/oder Schweißen mit MAG-Schweißgerät ohne Einsatz einer Richtbank ausgeführt werden.
Reparaturtechniken
- Ausbau des Altteils
- SCHWEISSVERBINDUNGEN ÖFFNEN
- LÖSEN VON LÖTVERBINDUNGEN
- NIETVERBINDUNGEN ÖFFNEN
- Klebeverbindungen öffnen.
- ALUMINIUMBAUTEILE SCHLEIFEN
- STAHLBAUTEILE SCHLEIFEN
- Teilreparatur
- Verstärkungsblech (geklebt).
- METALLFÜLLER
- Einbau des Neuteils
- Hinweise zu Verbrauchsmaterialien.
- Hinweise zum Klebstoff.
- KLEBEN AUF LACKIERTEN FLÄCHEN
- BLINDNIETE
- STANZNIETE
- STAHLBAUTEILE SCHWEISSEN
- Hohlraumabdichtung.
- EMV-SCHRAUBEN
Reparaturtechniken, Reparaturstufe 3
Reparaturen, die durch Kleben und Nieten unter Einsatz einer Richtbank oder durch Schweißen ausgeführt werden.
Reparaturtechniken
- Karosserie richten
- ALUMINIUMBAUTEILE AM FAHRZEUG RICHTEN
- STAHLBAUTEILE AM FAHRZEUG RICHTEN
- Ausbau des Altteils
- SCHWEISSVERBINDUNGEN ÖFFNEN
- LÖSEN VON LÖTVERBINDUNGEN
- NIETVERBINDUNGEN ÖFFNEN
- KLEBEVERBINDUNGEN ÖFFNEN
- ALUMINIUMBAUTEILE SCHLEIFEN
- STAHLBAUTEILE SCHLEIFEN
- Teilreparatur
- VERSTÄRKUNGSBLECH (BLECHSTAHL) EINSCHWEISSEN
- Teilreparatur (Stahl) mit Reparaturelement
Teilreparatur (Aluminium) mit Reparaturelement - Einbau des Neuteils
- Aluminiumbauteile schweißen
- STAHLBAUTEILE SCHWEISSEN
- STAHLBAUTEILE PUNKTSCHWEISSKLEBEN
- STAHLBAUTEILE LÖTEN
- Hinweise zu Verbrauchsmaterialien.
- HINWEISE ZUM KLEBSTOFF
- Aluminium auf Stahl kleben
- STAHL AUF STAHL KLEBEN
- BLINDNIETE
- STANZNIETE
- Hohlraumabdichtung.
- EMV-SCHRAUBEN
Reparatur der Clips für Dachleiste
Die folgenden Anweisungen beschreiben das dauerhafte Reparaturkleben von Clips, die ursprünglich mit T-Stiften befestigt waren.
Das Reparaturkleben schützt gleichzeitig den Bereich des abgerissenen T-Stifts dauerhaft vor Korrosion.
1.0 Informationen zu Gefahren/Risiken:
- Vor der Anwendung die Hinweise des Herstellers zu Gefahren/Risiken lesen und beachten.
- Augen- und Hautkontakt vermeiden. Lösemittelbeständige Schutzhandschuhe tragen.
- Klebstoffdämpfe nicht einatmen. Nur in gut belüfteten Räumen verarbeiten.
1.0 Ausrüstung
- KLEBSTOFF K4
- Statikmischrohr
- KLEBEPISTOLE
- Reiniger R1
- Klebeband zur Fixierung
2.0 Oberfläche vorbereiten:
- Oberflächentemperatur der Klebefläche und Raumtemperatur mindestens 18 °C.
- Umgebung der Klebefläche abdecken.
- Späne, abgeplatzten Lack usw. mit einer Bürste von der Klebefläche entfernen. Druckluft ist verboten!
- Klebefläche mit Reiniger R1 reinigen.
- Gereinigte Fläche mindestens 2 Minuten ablüften lassen. Klebefläche muss vollständig trocken sein.
- Gereinigte Klebeflächen nicht verunreinigen (Schweiß von Händen, Fingerabdrücke usw.).
3.0 Klebstoff auftragen:
- Das durch den abgerissenen T-Stift entstandene Loch (1) mit Klebstoff füllen und auf einer Länge von ca. 4 cm (2) im Dachkanal verteilen.
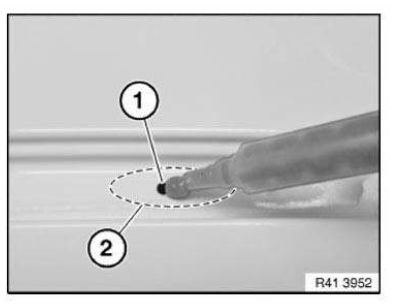
Klebstoffraupe (1) auf die Unterseite des Clips auftragen.
Dabei den Kanal des Clips mit Klebstoff füllen.
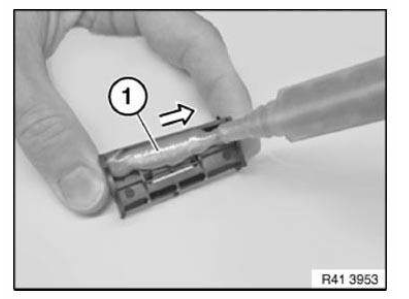
Clip (1) in Position bringen und von Hand fixieren.
Wenn der Klebstoff nicht bereits gleichmäßig durch den Kanal austritt, von oben zusätzlichen Klebstoff auftragen.
Klebstoffraupe (2) muss unterhalb der Clip-Höhe liegen.
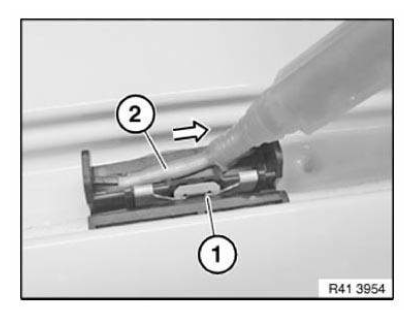
Clip mit Klebeband (1), ca. 150 mm lang, fixieren.
Klebeband in Fahrtrichtung aufbringen.
4.0 Aushärtezeit:
- Klebeband kann nach ca. 10 Min. entfernt werden.
- Frühestmögliche Belastbarkeit, z. B. Montage der Dachleiste, nach 30 Minuten.
Scheinwerfer reparieren
Folgende Schäden können repariert werden:
- Verformte oder gebrochene Halterungen können mit den verfügbaren Reparatursätzen ersetzt werden.
Ein Austausch des Scheinwerfers ist nicht erforderlich! Aus Gründen des Fußgängerschutzes ist es nicht zulässig, gebrochene Halterungen mit Klebstoff oder Verstärkungen zu reparieren!
Folgende Schäden können nicht repariert werden:
- Verformtes oder gebrochenes Scheinwerfergehäuse.
- Verkratzte oder beschädigte Scheinwerferscheiben
Reparatur von Kunststoffbauteilen
1.0 Allgemeine Hinweise
- Generell muss vor der Reparatur die Wirtschaftlichkeit geprüft werden.
- Folgende lackierte BAUTEILE DER AUSSENHAUT sind für eine Reparatur geeignet:
- Stoßfängerverkleidungen (Ausnahme: E52)
- Schwellerverkleidungen
- Seitenteile
- Türaußenhaut
- Hardtop/Dach
- Klappe Verdeckkasten
- Heckklappe
- Folgende Schäden können repariert werden:
- Leichte Verformungen ohne sichtbare Risse im Lack.
Sichtbare Risse reichen bis zum Bauteil, und der Schaden lässt sich nicht dauerhaft beheben.
Risse werden nach einiger Zeit erneut auf der Lackierung sichtbar.
- Leichte Beschädigungen, z. B. Kratzer, sofern das darunterliegende Bauteil nicht sichtbar wird.
- Risse und Löcher bis zu 2,5 Zentimeter Länge.
Risse dürfen nicht bis zur Kante des Bauteils reichen.
- Leichte Verformungen ohne sichtbare Risse im Lack.
- Achtung! Folgende Bauteile können nicht repariert werden:
- Bauteile, die serienmäßig nicht lackiert sind.
Strukturierte Oberfläche kann nicht wiederhergestellt werden.
- Kraftstofftank, Flüssigkeitsbehälter (z. B. Scheibenwaschanlage, Bremsflüssigkeit, Kühlmittelausgleichsbehälter usw.)
- Bauteile, die serienmäßig nicht lackiert sind.
2.0 Umformen von Kunststoffteilen
- Kunststoffteile können gemäß den genannten Kriterien mit einem Heißluftgebläse umgeformt werden.
3.0 Kleben von Kunststoffteilen
WICHTIG: Sicherheitsvorschriften beachten.- Für eine kostengünstige Reparatur mit angemessenen Zeitwerten wird ein Kunststoff-Reparaturset angeboten (Bezugsquelle über die BMW Teile-Abteilung).
- Das Verfahren zur Reparatur von Kunststoffteilen ist im Kunststoff-Reparaturset enthalten.
- Aus Gründen des Fußgängerschutzes dürfen keine Klammern oder andere Metallverstärkungen verwendet werden.
4.0 Schweißen von Kunststoffteilen
- Kunststoffschweißverfahren sind zulässig, da sie im Verhältnis zum aktuellen Wert der Bauteile kostengünstige Reparaturen darstellen.
- Aus Gründen des Fußgängerschutzes dürfen keine Klammern oder andere Metallverstärkungen verwendet werden.
Standards für Ersatzteile
THEMA
Standards für Ersatzteile
MODELL
Alle
SITUATION
BMW/MINI Fahrzeuge werden von internen Abteilungen der BMW/MINI, staatlichen Stellen sowie zusätzlichen Crashtests unabhängiger Organisationen strengen Prüfungen unterzogen. Wenn Reparaturen erforderlich sind, lässt sich die Einhaltung aller Crashanforderungen nach der Reparatur nur sicherstellen, wenn die BMW/MINI Reparaturrichtlinien befolgt und ausschließlich neue Original BMW/MINI Teile verwendet werden. Jede Abweichung kann die Crashsicherheit des Fahrzeugs erheblich beeinträchtigen und die Sicherheit der Insassen gefährden.
BMW/MINI verwendet bei der Fertigung der Karosserie viele verschiedene Werkstoffe und Fügeverfahren.
Hochfeste Stähle, Aluminium und Kunststoffe werden eingesetzt, um Gewicht, Festigkeit, Energieaufnahme und Korrosionsbeständigkeit zu verbessern. Diese Werkstoffe wirken im Zusammenspiel mit dem übrigen Fahrzeug und sorgen für das Sicherheits-, Fahr- und Erscheinungsbild, das häufig mit der Marke BMW/MINI verbunden wird.
VORGEHENSWEISE
BMW/MINI of North America unterstützt die Verwendung von Ersatzteilen anderer Hersteller, Nachbauteilen, aufbereiteten Teilen und Unfallteilen nicht. Die Instandsetzung von BMW/MINI Fahrzeugen gemäß den Herstellervorgaben erfordert geschultes Fachpersonal, das ausschließlich zugelassene Werkzeuge, Werkstoffe und Fügeverfahren verwendet. BMW/MINI Reparaturanleitungen gelten nur bei Verwendung neuer Original BMW/MINI Teile.
BMW/MINI of North America stützt seine Überlegungen auf folgende Punkte:
- Es kann nicht bestätigt werden, dass für Ersatzteile anderer Hersteller gleichwertige Werkstoffe verwendet werden.
- Alle Crashtests und Zertifizierungen wurden mit Original BMW/MINI Teilen und Originalfügeverfahren durchgeführt.
- Es kann nicht bestätigt werden, dass aufbereitete Bauteile externer Anbieter die BMW/MINI Reparaturvorgaben erfüllen.
- Unfallteile lassen sich bei einer Rückrufaktion des Herstellers nicht nachverfolgen.
- Es kann nicht bestätigt werden, dass Unfallteile zuvor keinen Aufprallbelastungen ausgesetzt waren, nicht früher repariert wurden, nicht witterungsbedingt beansprucht wurden und/oder keinen weiteren Einflüssen wie Feuer, Rauch-/Hitzeschäden oder Überflutung ausgesetzt waren.
- Nicht originale BMW/MINI Teile können eine schlechte Passgenauigkeit, Oberflächengüte und Qualität aufweisen, was sich direkt auf den Wiederverkaufswert des Fahrzeugs auswirkt. Original BMW/MINI Teile sind dieselben Teile, die auch beim Bau der Fahrzeuge verwendet werden.
Austausch von Blindnieten
Benötigte Spezialwerkzeuge:
- 2 348 128
- 72 1 210
Prinzipskizze Halterung Faltpaket Kopfairbag: Nietkopfplatte mit 10-mm-Spiralbohrer bis zum Nietschaft abbohren.
Beschrieben für Haltegriffhalterung: Nietkopfplatte mit 10-mm-Spiralbohrer bis zum Nietschaft abbohren.
Blindnietschäfte möglichst eben mit dem Blech abschneiden.
Verbleibende Nieten mit Kneifzange entgraten.
Hinweis zur Montage: Grundierung auf Lackschäden am Seitenrahmen auftragen.
HINWEIS: Je nach Zugänglichkeit müssen die Nietköpfe mit Spezialwerkzeug 2 348 128 oder 72 1 210 entfernt werden.Nietköpfe (1) mit Spezialwerkzeug 2 348 128 abdrücken und entfernen.
Spezialwerkzeug 72 1 210 zum Auffangen der Nietköpfe.
Schaft (1) des Spezialwerkzeugs ist flexibel und kann an die jeweiligen Karosseriekonturen angepasst werden.
HINWEIS: Butyl in die Auffangschale (2) einlegen, um die Nietköpfe zu sichern und ein Herausfallen zu verhindern.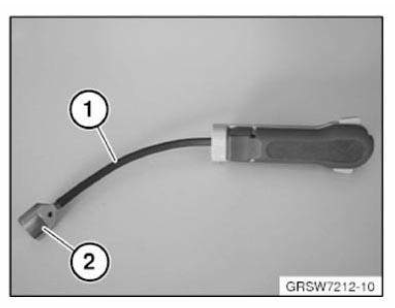
Spezialwerkzeug 72 1 210 durch das Bohrloch in der Karosserie neben den Befestigungspunkten einführen.
Spezialwerkzeug von hinten im Hohlraum auf den Nietkopf setzen.
HINWEIS: Beim Austreiben wird eine zweite Person benötigt, die das Spezialwerkzeug am Nietkopf hält.Sicherstellen, dass die Auffangschale korrekt auf dem Nietkopf sitzt.
Schaft mit Hammer und 6-mm-Körner austreiben.
Spezialwerkzeug vorsichtig aus der Karosserie herausführen, damit der Nietkopf nicht aus der Auffangschale fällt.
HINWEIS: Fällt der Niet beim Ausfahren des Spezialwerkzeugs aus der Auffangschale in den Seitenrahmen, muss dieser Bereich großzügig mit Schaum gefüllt werden.Zum Verfahren für das Ausschäumen von Hohlräumen siehe weitere Arbeitsschritte.
Für die Schaumfüllung Hohlraumkonservierung verwenden.
Bei Bedarf kann auch Hohlraumschaum verwendet werden.
Schlauch auf die Schaumdose aufsetzen.
Schlauch durch die Holmbohrungen einführen.
Hohlraum mit Füllmaterial ausfüllen.
WARNUNG: Die leere Schaumdose vollständig auf Pappe entleeren und den Schaum nach dem Aushärten sowie die Dose im Restmüll entsorgen. Die Dose kann platzen, wenn sie nicht vollständig entleert ist.
Übersicht Nietgerät: Vernieten von Gasgeneratorgehäuse und Halterungen für Faltpaket mit Nietgerät.
Der austauschbare Kopf wird für die verschiedenen Arbeitsgänge gewechselt.
Vernieten des Gasgeneratorgehäuses mit:
- 17/36 Nasenstück und kurzer Schaft
Vernieten der Halter für Faltpaket: - 17/40 Nasenstück und langer Schaft
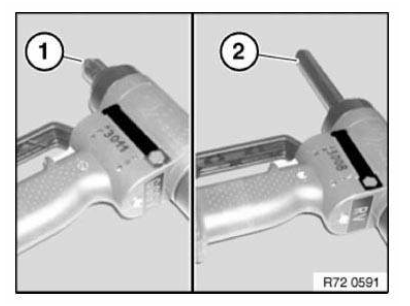
Arbeitssicherheit
Nationale Vorschriften beachten.
1.0 Druckluft:
- Druckluftpistolen dürfen nicht auf Personen gerichtet werden. „Abblasen“ des Körpers mit Druckluft kann zu schweren Verletzungen führen.
- Die Geräte dürfen aufgrund von Staubverschmutzung nicht mit Druckluft gereinigt werden.
2.0 Elektrische Systeme/Geräte:
- Es dürfen nur einwandfrei funktionierende Systeme und Geräte verwendet werden.
- Reparaturen an elektrischen Systemen und Geräten dürfen nur von zertifizierten Elektrikern durchgeführt werden.
3.1 Arbeiten mit Aluminiumstaub:
- Feinstaubmaske tragen.
- Nur zutreffend für E52 und I01: Explosionsgeschützte Absauganlage verwenden.
- Nationale Vorschriften beachten.
3.2 Entfernen von Dichtmasse:
- Salzsäure entsteht, wenn PVC-Dichtmasse auf Temperaturen über 180 °C erhitzt wird.
- PVC-Dichtmasse nur mit einer rotierenden Drahtbürste entfernen oder das Material mit einem Heißluftgebläse auf maximal 180 °C erhitzen und mit einem Spachtel entfernen.
- Sicherstellen, dass alle geschlossenen Bereiche gut belüftet sind oder mit einer direkten Absaugung ausgestattet sind.
3.3 Lichtbogenschweißen und Hartlöten:
WICHTIG: Der extrem helle Lichtbogen beim Schweißen kann bei fehlenden geeigneten Schutzmaßnahmen zu schweren Augenverletzungen führen.- Eine für das jeweilige Schweißverfahren geeignete Schweißschutzwand verwenden (Metall-Aktivgasschweißen oder Metall-Schutzgasschweißen).
- Arbeitsbereiche mit Schutzvorhängen abtrennen.
- Eine Schweißrauchabsaugung verwenden.
- Der Schweißer muss für das Schweißen geeignete Schutzkleidung und Handschuhe tragen (d. h. flammhemmend).
- Ein Feuerlöscher muss in Reichweite des Schweißbereichs stehen.
- Keine Schweißarbeiten in der Nähe eines Kraftstofftanks durchführen, z. B. wenn dieser eingebaut ist.
- Nationale Vorschriften beachten.
3.4 Arbeiten mit Chemikalien (Klebstoffe, Reinigungsmittel, Füllstoffe usw.): Sicherheitsdatenblätter der Hersteller beachten.
WICHTIG: Der Umgang mit chemischen Produkten kann allergische Haut- und Atemwegsreaktionen hervorrufen.- Beim Arbeiten mit diesen Produkten nicht essen, trinken oder rauchen.
- Direkten Kontakt mit Augen und Haut vermeiden.
- Schutzbrille, Schutzhandschuhe und gegebenenfalls Schürze tragen.
- Für ausreichende Belüftung aller geschlossenen Bereiche sorgen oder Dämpfe direkt absaugen.
- Bei unzureichender Belüftung ein Atemschutzgerät mit geeignetem Filtertyp verwenden.
- Undurchlässige Schutzkleidung tragen.
- Verschmutzte Arbeitskleidung sofort wechseln.
- Nach Arbeitsende Hände gründlich reinigen und Hautschutzcreme auftragen.
- Stets eine Augenspüleinrichtung griffbereit halten und das Wasser regelmäßig (einmal im Monat) wechseln.
- Klebstoffprodukte nur in einem verschlossenen Schrank lagern.
- Klebstoffprodukte von offenem Feuer und anderen Zündquellen fernhalten.
- Klebstoffprodukte vor starker Hitzequellen und direkter Sonneneinstrahlung schützen.
- Nationale Vorschriften beachten.
Erste Hilfe: Gelangt das Produkt in die Augen, sofort etwa 10–15 Minuten mit fließendem Wasser spülen.
Augenarzt aufsuchen.
Bei Hautkontakt und gegebenenfalls allergischer Hautreaktion die betroffenen Stellen sofort mit Seife und Wasser reinigen und anschließend silikonfreie Hautcreme auftragen. Gegebenenfalls Arzt aufsuchen.
Wird ein Klebstoffprodukt verschluckt, Mund/Mundbereiche gründlich mit fließendem Wasser ausspülen. 1 - 2 Gläser Wasser trinken. Kein Erbrechen herbeiführen. Arzt konsultieren.
Nach dem Einatmen von Klebstoffdämpfen für ausreichend Frischluft sorgen. Ruhig bleiben. Atemwege freihalten.
Arzt aufsuchen.
3.5 Reparaturarbeiten mit Carbon:
- Beim Arbeiten mit diesen Produkten nicht essen, trinken oder rauchen.
Nach Arbeitsende Hände gründlich reinigen. Hautschutzcreme verwenden.
- Feuer, Rauchen und offenes Feuer sind verboten.
- Arbeitskleidung, Sicherheitsschuhe, Schutzbrille und Schutzhandschuhe tragen.
- Schleif- und Trennarbeiten nur mit explosionsgeschützter Absaugung durchführen.
Gehörschutz tragen.
- Staubmaske tragen (mindestens Klasse FFP2).
- Kontakt von Carbonstaub mit Haut, Augen und Kleidung vermeiden.
- Arbeitsbereich regelmäßig mit einem Staubsauger reinigen und die Oberflächen mit einem feuchten Tuch abwischen.
- Arbeitsbereich durch mobile Trennwände oder Schutzvorhänge abtrennen.
Sicherheitshinweise für Arbeiten an Fahrzeugen mit automatischer Motor-Start-Stopp-Funktion (MSA)
WARNUNG: Wird der Motorhaubenkontakt nach oben gezogen (Werkstattmodus), wird die Information „Schalter geschlossen“ ausgegeben. Die automatische Motor-Start-Stopp-Funktion ist aktiv. Ein automatischer Motorstart ist möglich.Sicherheitshinweise bei Arbeiten an MSA-Fahrzeugen beachten. Vor praktischen Arbeiten am Motor stets sicherstellen, dass die MSA-Funktion deaktiviert ist, um einen automatischen Motorstart während Arbeiten im Motorraum zu verhindern.
Die MSA-Funktion wird deaktiviert durch:
- MSA deaktivieren mit Taste (1) im Fahrgastraum
- Gurtschloss öffnen und Fahrertür öffnen
- Motorhaube öffnen und sicherstellen, dass sich der Motorhaubenkontakt nicht im Werkstattmodus befindet
- Werkstattmodus
A = 10 mm - Grundeinstellung (Motorhaube geöffnet)
B = 7 mm
- Werkstattmodus
Um sicherzustellen, dass sich der Motorhaubenkontakt in der Grundeinstellung befindet, den Motorhaubenkontakt vor Arbeitsbeginn gegebenenfalls bis zur Endposition drücken und langsam loslassen.
Beim Arbeiten mit Diagnosegeräten:
- Anweisungen im Diagnosegerät beachten
Sicherheitshinweise zum Umgang mit Magneten
Beim Umgang mit Magneten sind Vorsichtsmaßnahmen erforderlich, um jegliche potenzielle Gefahr auszuschließen.
Unterschreitet der Abstand zwischen den Magneten den Mindestabstand, ziehen sich die Magnete plötzlich an. Die spröden Magnete prallen dann mit hoher Geschwindigkeit aufeinander.
Dabei können sehr scharfe Splitter (ähnlich Glassplittern) abplatzen.
Dabei können auch Quetsch- oder Schnittverletzungen entstehen.
Sicherheitsdatenblätter des Herstellers beachten.
WARNUNG: Quetschgefahr Verletzungsgefahr durch Splitter Verletzungsgefahr durch MagnetfelderHandhabungshinweise
- Schutzbrille und Schutzhandschuhe tragen.
- Personen mit Herzschrittmachern dürfen die Magnete nicht verwenden.
- Keine Eisenteile (Werkzeuge, Kleinteile) in der Nähe der Magnete lagern.
- Magnete von magnetischen Datenträgern fernhalten (Kreditkarten, Speicherkarten).
- Magnete nicht bearbeiten.
- Magnete von direkter Hitze und offenem Feuer fernhalten.
- Beim Arbeiten mit diesen Produkten nicht essen, trinken oder rauchen.
Ermittlung des Trennschnitts mit einer Schablone
Bei einem Teilersatzstück wird ein Karosseriebauteil an einer in der Reparaturanleitung beschriebenen Stelle getrennt.
Für die genaue Positionsbestimmung des Trennschnitts kann eine Schablone verwendet werden.
Die Schablone wird aus dem Verstärkungsblech hergestellt und kann wiederverwendet werden.
Schemaskizze des Trennschnitts an der C-Säule auf den jeweiligen Fahrzeugtyp übertragen.
Stehbolzen (1) entfernen.
Bohrungen Ø 4 mm an den Positionen der entfernten Stehbolzen setzen.
Falls erforderlich, zusätzliche Bohrungen im Bereich der Kanten setzen.
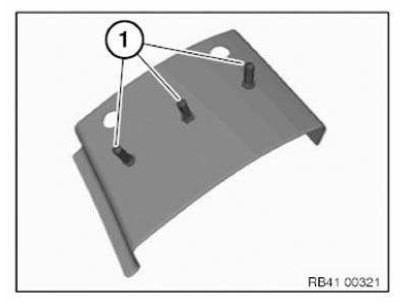
Schablone (1) in Pfeilrichtung in das neue Teil einsetzen, bis sie bündig anliegt (ohne Spalt).
Positionen der Bohrungen (2) auf das neue Teil übertragen.
Verstärkungsblech wieder entfernen.
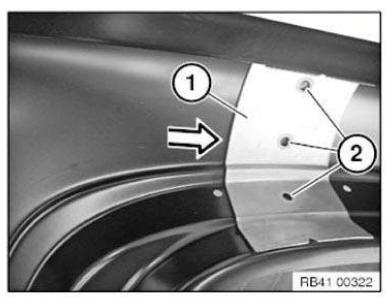
Markierungen (Bohrungspositionen) mit der Trennschnittlinie (1) verbinden.
Trennschnitt durchführen.
Trennschnitt am Fahrzeug entsprechend dem neuen Teil aufbrechen und trennen.
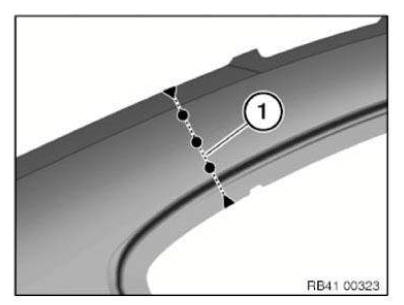
SETZEN VON BLINDNIETMUTTERN UND BLINDNIETBOLZEN
- Werkseitig angeschweißte Stehbolzen werden immer durch Blindnietbolzen ersetzt.
- Bohrungen setzen (0,2 mm größer als der Außendurchmesser der Blindnietmuttern bzw. Blindnietbolzen).
- Blindnietmuttern und Blindnietbolzen müssen zum Korrosionsschutz eine spezielle Beschichtung haben (Bezugsquelle: BMW Teilevertrieb).
Die im Lieferumfang des manuellen Nietwerkzeugs enthaltenen Blindnietmuttern und Blindnietbolzen nur für Stahl verwenden!
- Eine Blindnietmutter kann nicht mehr gesetzt werden, wenn die Bohrung zu groß ist. In diesem Fall eine Klemmmutter setzen (Bezugsquelle: BMW Teilevertrieb). Diese Mutter zieht sich beim Verschrauben mit dem Bauteil automatisch fest.
- Blindnietmuttern bzw. Blindnietbolzen einsetzen und MIT NIETWERKZEUG FESTZIEHEN.
- Blindnietmuttern und Blindnietbolzen mit DICHTMASSE D1 abdichten (Korrosionsgefahr).
Löten von Stahlbauteilen
WICHTIG: Beachten Sie die folgenden Themen aus „Karosserie, allgemein“: Sicherheitsvorschriften . Umgang mit Elektrik, Elektronik, Airbags und Rückhaltesystemen .1. Allgemeine Informationen
- Bei Reparaturen wird folgendes Verfahren angewendet:
- Autogenes Löten
- Das MIG-Lötverfahren wird bei Reparaturen aus Festigkeitsgründen nicht angewendet. In der Serienfertigung eingesetzte MIG-gelötete Nähte werden bei Reparaturen durch MAG-Schweißnähte ersetzt.
- Im Werk gelötete Bereiche werden nach demselben Verfahren gefügt.
2. Arbeitsmaterialien
- Gasschweißgerät mit Brenner (Autogenbrenner)
- Lötzusatz
- Gasflaschen (Sauerstoff und Acetylen)
- Schutzbrille
3. Vorbereitung
- Lack- und Zinkschicht in einem Bereich von ca. 30 mm um die zu lötende Naht entfernen.
4. Durchführung
- Lötnaht ohne Überhitzung des Lots und mit geringer Wärmeableitung ausführen. Falls erforderlich, hitzeschützende Paste verwenden.
5. Nachbehandlung von Lötverbindungen:
- Verbrannte Restzinkschicht vollständig entfernen. Sichtbare Verbindungsflächen ausrichten und schleifen.
- Verbrannten Lack mit einer Edelstahldrahtbürste entfernen.
6. Hinweise zum Schmelzen/Verzinnen: Nur innerhalb der Europäischen Union anwendbar! Die europäischen Altfahrzeugvorschriften verbieten die Verwendung bleihaltigen Zinns in Kraftfahrzeugen, die nach dem 01.07.2003 eingeführt wurden! Unebenheiten kleiner als 2 mm mit Füller gemäß Lackierhandbuch ausgleichen. Ist eine außergewöhnliche Unebenheit größer als 2 mm, METALLSPACHTEL verwenden.
Nur an sichtbaren Bereichen der Außenhaut und am Trägerteil ausführen.
Alle Bereiche mit Abdeckungen am Fahrzeug nicht bearbeiten.
Punktschweißkleben von Stahlbauteilen
WICHTIG: Beachten Sie die folgenden Themen aus „Karosserie, allgemein“: Sicherheitsvorschriften . Umgang mit Elektrik, Elektronik, Airbags und Rückhaltesystemen .- Ab E65 wird das Punktschweiß-Klebeverfahren zur Erhöhung der Fahrzeugsteifigkeit angewendet. In Teilbereichen der Karosserie wird ein 1-Komponenten-Klebstoff auf die Punktschweißflansche aufgetragen; anschließend erfolgt das Widerstandspunktschweißen. Der Klebstoff härtet erst nach dem Lacktrocknungsprozess (bei ca. 180 °C) aus.
- Bei Reparaturen wird kein Klebstoff auf die Punktschweißflansche aufgetragen. Die Anzahl der Schweißpunkte wird als Ersatz für den entfallenen Klebstoff verdoppelt.
- Der Mindestabstand zwischen Schweißpunkten (1) beträgt 25 mm. Wichtig! Der Mindestabstand darf nicht unterschritten werden! Falls nicht genug Platz für die doppelte Anzahl Widerstandsschweißpunkte vorhanden ist, muss jeder nicht gesetzte Widerstandsschweißpunkt durch eine MAG-Schweißnaht (2) ersetzt werden. Länge einer MAG-Schweißnaht = 20 mm.
MAG-Schweißnähte in gleichen Abständen über die Fläche verteilt setzen.
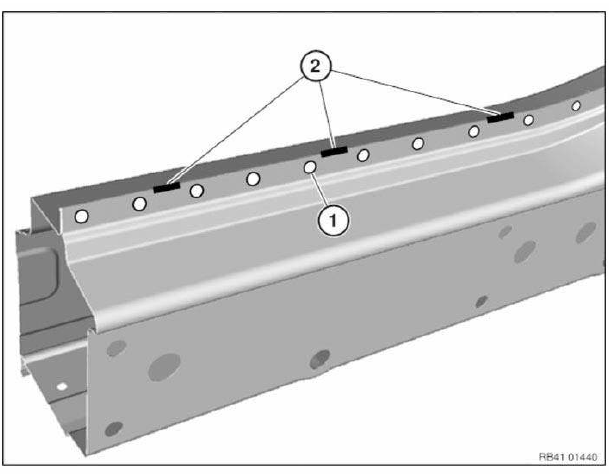
- Als Ersatz für das Punktschweiß-Klebeverfahren werden folgende Verfahren angewendet:
- MAG-Schweißen (Metall-Aktivgas-Schweißen)
- Widerstandspunktschweißen (im Folgenden und in den Reparaturanleitungen als Punktschweißen bezeichnet).
- Bei neuen Teilen mit 2- oder Mehrblechverbindungen wird zwischen den Punktschweißflanschen kein Klebstoff aufgetragen.
Bereiche, die mit der Punktschweißzange nicht erreicht werden können, lassen sich durch MAG-Lochschweißen verbinden. Die Anzahl der Schweißpunkte wird als Ersatz für den entfallenen Klebstoff verdoppelt.
- Ausnahmen (z. B. E65) sind in den jeweiligen Reparaturanleitungen beschrieben. Schweißpunkte an vorhandene Schweißpunkte am neuen Teil setzen. Dies ist erforderlich, weil der Klebstoff zwischen den Punktschweißflanschen des neuen Teils als Isolator wirkt.
Spritzpistole für Hohlraumversiegelung
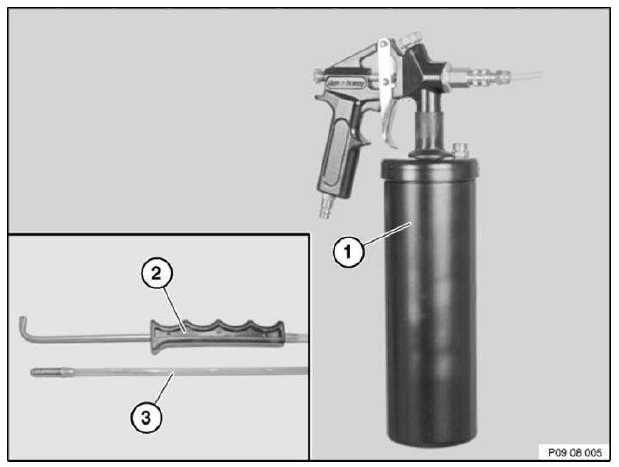
1.0 Lieferumfang:
- Betriebsanleitung
- Druckbehälter-Spritzpistole (1) für Hohlraumversiegelung
- Spritzsatz, bestehend aus Spritzschläuchen: Winkeldüse (2) und Rundstrahldüse (3)
2.0 Inbetriebnahme:
- Druckbehälter öffnen und die Hohlraumversiegelung in Form einer 1-Liter-Dose einfüllen.
Druckbehälter schließen.
- Spritzschlauch an die Schnellkupplung anschließen.
- Gerät an die Druckluftversorgung anschließen.
Betriebsdruck 2–6 bar, max. 8 bar!
3.0 Funktionsprinzip:
HINWEIS: Im Gegensatz zu früheren Geräten lässt sich das Sprühbild dieses Geräts mit der Luftmengen-Regulierschraube (große Rändelschraube) verändern.- Die Luftmengen-Regulierschraube hineindrehen verringert die Luftmenge und damit die Bildung von Materialnebel.
- Die Luftmengen-Regulierschraube herausdrehen erhöht die Luftmenge und damit die Bildung von Materialnebel. (Für geschlossene Hohlräume)
- Der Abzug hat zwei Stellungen.
1. Stellung – nur Luftaustritt.
2. Stellung – Luft- und Materialaustritt.
- Nach Abschluss der Arbeiten die 1. Stellung drücken, um den Spritzschlauch mit Druckluft zu reinigen.
- Vor dem Lagern daran denken, die Luftmengen-Regulierschraube zu schließen, um die Gefahr des Austrocknens des Materials zu verringern.
- Vor einer längeren Nichtbenutzung (2 Wochen und länger) die Pistole reinigen.
- Damit die Spritzschläuche einwandfrei funktionieren, nicht aufgerollt lagern, z. B. im Bereich des Längsträgers! Spritzschläuche gestreckt lagern.
4.0 Anwendungsbeispiele:
- Für die verschiedenen Hohlraum- und Oberflächentypen die passenden Spritzschläuche verwenden.
- Beispiel – Türen, Klappen und Heckklappen: Spritzschlauch mit Winkeldüse. Luftmenge reduzieren, um die Nebelbildung gering zu halten.
- Beispiel – Längsträger: Langes Sprührohr mit runder Sprühdüse. Das Luftvolumen muss je nach verwendetem Typ etwas erhöht werden.
- Grundsätzlich die Nebelbildung gering halten, um Verschmutzungen und unangenehme Gerüche zu vermeiden.
5.0 Sicherheitshinweise:
- Sprühnebel nicht einatmen.
- Nur in gut belüfteten Räumen verwenden.
- Betriebsdruck max. 8 bar.
Fahrzeug-Identifizierungsnummer prägen (Nadelprägegerät)
ALLGEMEINE HINWEISE lesen und beachten.
Das Nadelprägesystem 360 - VRM - BMW wird zum Prägen der Fahrzeug-Identifizierungsnummer benötigt.
Bestellnummer: 81 43 2 155 736
Der Werkzeugsatz des Nadelprägesystems 360 umfasst:
- (1) Display
- (2) Netzadapter
- (3) Nadelprägeeinheit
- (4) Verbindungskabel
- (5) Stromkabel
- (6) Druckluftschlauch
Notwendige Vorarbeiten:
- Obere hintere Verbindung ausbauen
Vorgehen für zusätzliche Fahrzeug-Identifizierungsnummer
- Ursprüngliche Fahrzeug-Identifizierungsnummer durchstreichen.
Einfüllstutzen (1) nach oben abziehen.
Schraube (1) lösen.
Schrauben (2) und (3) lösen und Halter für Seitenwand abnehmen.
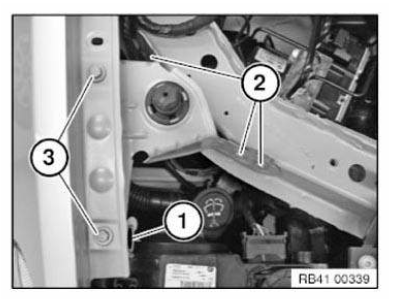
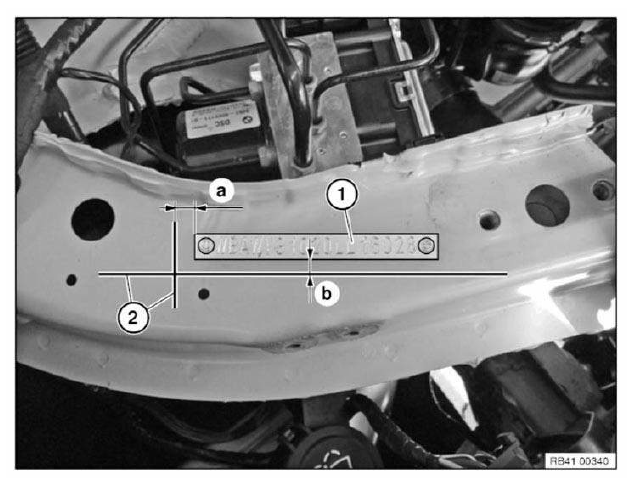
1. = Ursprüngliche Fahrzeug-Identifizierungsnummer (Zeile 1).
Positionslinien (2) gemäß den angegebenen Maßen markieren.
Maß a = 12 mm
Maß b = 10 mm
Eingabe am Display:
- Layout 5 mit der Pfeiltaste wählen.
- Fahrzeug-Identifizierungsnummer mit F10 eingeben.
- Taste "ENTER" drücken.
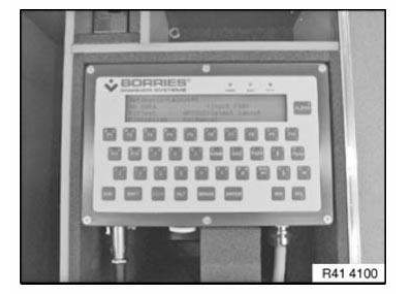
Bohrung (1) mit einem glatten Klebeband (2) abkleben.
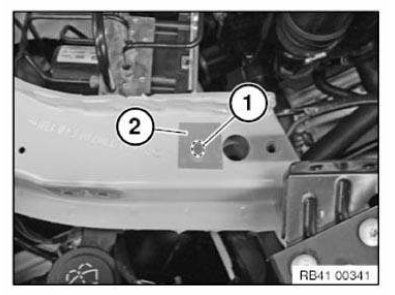
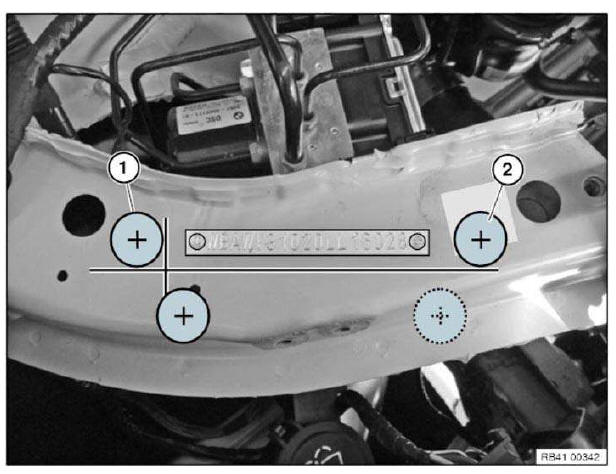
Saugfüße der Nadelprägeeinheit in die Positionen (1) und (2) bringen.
HINWEIS: Die Kontaktfläche für die Saugnäpfe des Nadelprägegeräts muss trocken sowie frei von Staub und Fett sein!Sicherstellen, dass die Einheit sicher aufliegt. Falls nötig, Höhe und Position der Saugfüße anpassen.
Taste (1) für Unterdruck drücken.
Dann Prägevorgang mit Taste (2) starten.
WICHTIG: Nach Abschluss des Prägevorgangs die Position des Geräts nicht verändern. Unterdruck nicht abschalten.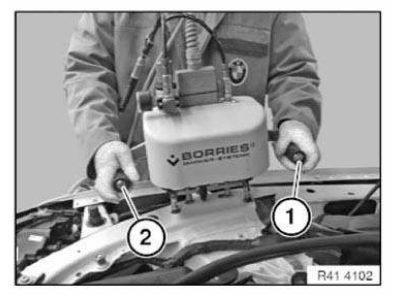
Zweite Fahrzeug-Identifizierungsnummer prägen
Eingabe am Display:
- Layout 2 mit der Pfeiltaste wählen.
- Taste "ENTER" drücken.
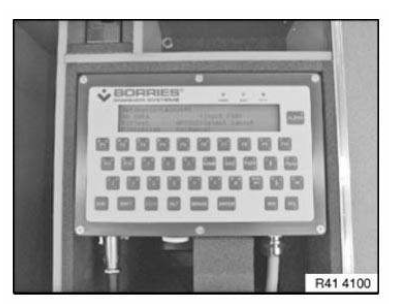
Prägevorgang mit Taste (2) starten.
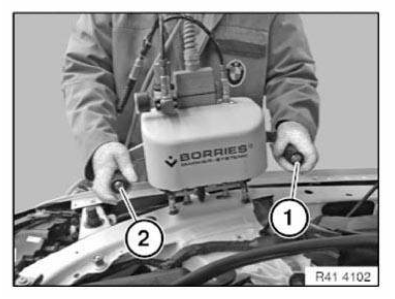
Folgende Layout-Funktionen sind verfügbar:
| Layoutauswahl | Fahrzeug-Identifizierungsnummer |
| Layout 1 | In Zeile 1 |
| Layout 2 | In Zeile 2 |
| Layout 3 | Um 180° gedreht in Zeile 1 |
| Layout 4 | Um 180° gedreht in Zeile 2 |
| Layout 5 | Durchgestrichen in Zeile 1 |
| Layout 6 | Durchgestrichen in Zeile 2 |
Richten von Aluminiumbauteilen an der Außenhaut
1.0 Voraussetzungen
Das Bauteil muss ersetzt werden, wenn Risse vorhanden sind und weder ein Bohren am Rissende noch ein Schweißen möglich ist.
2.0 Empfohlene Werkzeuge
- Nur Werkzeuge verwenden, die speziell für Aluminiumreparaturen vorgesehen sind.
- Keine Werkzeuge und Betriebsstoffe verwenden, die bereits für Stahlreparaturen eingesetzt wurden (z. B. Schleifscheibe). Gefahr von Kontaktkorrosion.
- Keine scharfkantigen Werkzeuge verwenden (Kerbwirkung).
3.0 Außenhaut richten
- "Kalt" richten: Beulen von ihrer Mitte aus herausdrücken und mit sanften Schlägen nach außen glätten.
Bei kleinen, weichen Beulen (Hagel- und Parkschäden) ist dies auch ohne Beschädigung der Lackierung möglich. Hierzu sind Spezialwerkzeuge und ein geschulter Mitarbeiter erforderlich.
- "Warm" richten: Das Bauteil im beschädigten Bereich mit einem Heißluftgebläse auf ca. 60 °C erwärmen. Dadurch wird die zum Richten erforderliche Kraft deutlich reduziert.
- Kerben und Rissbildung vermeiden.
- Verhärtung und Überdehnung vermeiden.
- Flächiges Erwärmen und Überhitzen der Außenhaut vermeiden.
Richten von Aluminiumbauteilen in der Struktur
- Das Umformen oder Erwärmen von Strangpressprofilen und Gussteilen ist nicht zulässig! Die Nichtbeachtung dieser Vorgabe hat folgende Auswirkungen:
Beim Umformen reißen Schweißnähte (E52) oder Klebeverbindungen (E60, E61, E63, E64) im angrenzenden Bereich.Beim Umformen verliert der Werkstoff bis zu 40 % seiner ursprünglichen Festigkeit.
Beim Erwärmen verliert der Werkstoff bis zu 40 % seiner ursprünglichen Festigkeit.
Der Klebstoff wird bei Temperaturen ≥120 °C zerstört (E60, E61, E63, E64).
Strangpressprofile und Gussteile, die sichtbare oder messbare Anzeichen einer Verformung aufweisen, müssen ersetzt werden.
Die Prüfung auf Verformung mithilfe des Richtsystems durchführen.
Bei Unklarheiten für die optische Prüfung angrenzende Bauteile entfernen.
Strangpressprofile werden beim E52 als Motorträger, Türsäulen, Längsträger usw. verwendet.
Strangpressprofile werden beim E60, E61, E63, E64 als Motorträger verwendet.
Gussteile werden bei den Baureihen E60, E61, E63, E64, E70 und E71 als Federstützen verwendet.
- Das Nachformen von Strangpressprofilen und Gussteilen darf nur angewendet werden, um die Verbindungsflächen optimal zu fügen (z. B. wenn die Spritzwand beschädigt ist). Nachgeformte Teile müssen ersetzt werden.
Reparaturen, die die Aufnahmepunkte von mechanischen Baugruppen und Fahrwerkskomponenten betreffen, müssen auf der Richtbank durchgeführt werden. Verwenden Sie den fahrzeugspezifischen Richtaufnahmensatz oder das fahrzeugspezifische Datenblatt.
Richtaufnahmen und Datenblätter sind auch für den Dachbereich verfügbar, z. B.: Türsäulen, Verdeckaufnahmen, Frontscheibenträger (Cowl), Heckklappenscharniere usw.
- Prüfen Sie die Ausschnitte für Windschutzscheibe und Heckscheibe auf Verwindung, indem Sie das Originalglas einsetzen.
- Entnehmen Sie die Fugenmaße für Türen, Motorhaube und Heckklappe dem fahrzeugspezifischen Fugenmaßschema.
- Ausnahmen bei den Baureihen E60, E61, E63, E64:
Trägerauflage und Spritzwand dürfen gerichtet werden, wenn sie keine Risse, scharfkantigen Beschädigungen oder Löcher aufweisen. Prüfen Sie die Teile nach den Instandsetzungsarbeiten erneut auf Risse.Prüfen Sie angrenzende Klebeflansche auf Ablösung. Bei Bedarf mit Dichtstoff abdichten und konservieren.
Beachten Sie das Rahmenbezugsmaß für die Trägerauflage.
Instandsetzungen an der Spritzwand bei Rissen, die außerhalb des zugelassenen Umfangs der Instandsetzungsarbeiten liegen, sind nur nach Rücksprache mit und Genehmigung durch BMW zulässig.
Richten von Stahlbauteilen in der Struktur
- Hochfeste und höchstfeste Stahlbleche lassen sich in der Regel nicht nachformen. Nachformen dient nur als vorbereitende Maßnahme zum Austausch des Bauteils, um eine optimale Fügung der Verbindungsstellen zu erreichen.
- Tragende Karosseriebauteile wie z. B. Motorlager, Türsäulen, Längsträger usw. mit Verformungen, die durch "Kaltrichten" nicht mehr in ihre ursprüngliche Form gebracht werden können, müssen ersetzt werden.
Das Erwärmen tragender Karosseriebauteile zum leichteren Richten ist nicht zulässig! Die Nichtbeachtung dieser Vorgabe führt zu einem Verlust der ursprünglichen Festigkeit von bis zu 40 %. - Die Karosserie muss zum Richten wie folgt verankert werden: Bei Verwendung fahrzeugspezifischer/universeller Richtaufnahmensätze (Carbench/Celette/Car-O-Liner) ist es notwendig, die Karosserie zusätzlich mit 4 Haltespannern am Punktschweißflansch des Einstiegs oder an den 4 Aufnahmepunkten für den Wagenheber zu sichern. Der Punktschweißflansch (sofern vorhanden) ist vorzuziehen.
Bei Verwendung universeller elektronischer oder mechanischer Richtsysteme (Car-O-Liner/Celette) ist es notwendig, die Karosserie mit 4 Haltespannern am Punktschweißflansch des Einstiegs oder an den 4 Aufnahmepunkten für den Wagenheber zu sichern. Der Punktschweißflansch (sofern vorhanden) ist vorzuziehen. Zusätzlich mindestens 2 Punkte mit dem Sicherungssatz verankern.
Die Nichtbeachtung dieser Anweisungen führt beim Richten zu Schäden an der Karosserie in unbeschädigten Bereichen. Fahrzeugspezifische Richtaufnahmen und universelle Aufnahmen können beschädigt werden.
- Reparaturen, die die Aufnahmepunkte von Baugruppen und Fahrwerkskomponenten betreffen, müssen auf der Richtbank mit dem passenden Richtaufnahmensatz oder dem Datenblatt für das Fahrzeug durchgeführt werden.
Richtaufnahmen und Datenblätter sind auch für den Dachbereich verfügbar, z. B.: Türsäulen, Verdeckaufnahmen, Frontscheibenträger (Cowl), Heckdeckelscharniere usw.
- Prüfen Sie die Ausschnitte für Frontscheibe und Heckscheibe auf Verwindung, indem Sie das Originalglas einsetzen.
- Entnehmen Sie die Fugenmaße für Türen, Motorhaube und Heckdeckel dem fahrzeugspezifischen Fugenmaßschema.
Richten von Stahlbauteilen an der Außenhaut
1.0 Empfohlenes Werkzeug.
Verwenden Sie nur Werkzeuge, die für Stahlinstandsetzungen ausgelegt sind.
2.0 Richten der Außenhaut.
- "Kaltrichten": Drücken Sie Beulen von ihrer Mitte aus heraus und glätten Sie sie mit sanften Schlägen in Richtung Innenseite.
Bei kleinen, weichen Beulen (Hagel- und Parkschäden) ist dies auch ohne Beschädigung des Lacks möglich. Dafür sind Spezialwerkzeuge und ein geschulter Mitarbeiter erforderlich.
- Bei beschädigten Bereichen, die nur von einer Seite zugänglich sind, kann ein Reparatursystem mit Schweißen verwendet werden.
- Risse vermeiden.
- Verhärtung und Überdehnung vermeiden.
- Kleine Bereiche der Außenhaut nicht überhitzen.
- Weist die Oberfläche nach dem Richten eine Unebenheit von höchstens 2 mm auf, kann Spachtelmasse zum Ausgleich verwendet werden (siehe Lackierhandbuch).
Unebenheiten größer als 2 mm mit Metallspachtel ausgleichen.
- Bei Hochsicherheitsfahrzeugen die besonderen Hinweise in der Reparaturanleitung beachten!
2.1 Richten des Radlaufs (hintere Seitenwand). Fahrzeuge, bei denen der Radlauf nicht verschweißt, sondern verklebt und umbördelt ist, können gerichtet werden.
Dies ist in folgenden Situationen möglich:
- Die hintere Seitenwand (Radlauf) ist im Bereich der Verklebung nicht eingerissen. Schweißen in diesem Bereich ist nicht zulässig.
- Die Außenhaut hat sich nicht vom äußeren Radlaufbereich gelöst.
Generell gilt: Beim Richten des Radlaufs Dichtstoff auf der Innenseite auftragen. Nach dem Richten muss der Bereich grundiert und mit Dichtstoff D1 nachgedichtet werden. Von innen mit Hohlraumkonservierung schützen.
Ausbessern von Lackschäden
Diese Hinweise gelten für Lackschäden am Karosserieausschnitt, die beim Lösen der verklebten Fensterscheibe entstanden sind.
Für einen langfristigen Korrosionsschutz ist es unbedingt erforderlich, Lackschäden auszubessern! Das Lackierhandbuch "BMW Color System" bildet die Grundlage dieser Reparaturanleitungen und ist unbedingt zu beachten.
Lackschäden am Karosserieausschnitt abschleifen und mit BMW Multibase-Füller ausbessern.
Größere Bereiche oder Schäden bis auf das blanke Blech abschleifen und mit BMW Multibase-Füller beschichten (Schichtdicke 30 bis 40 μm).
Aushärtezeit:
- Mit Infrarot mindestens 10 Minuten
- Ohne Infrarot bei mindestens 60 °C, mindestens 30 Minuten
- Ohne Infrarot bei mindestens 20 °C, mindestens 24 Stunden
Wenn im sichtbaren Bereich ein kompletter Lackaufbau erforderlich ist:
- Grundierten Klebeflansch vor dem Auftragen des Decklacks abkleben
Werkstoffverwendung in der Außenhaut
Die folgende Abbildung ist eine schematische Darstellung aller Karosserievarianten.
Bringen Sie diese Abbildung am jeweiligen Fahrzeug an.
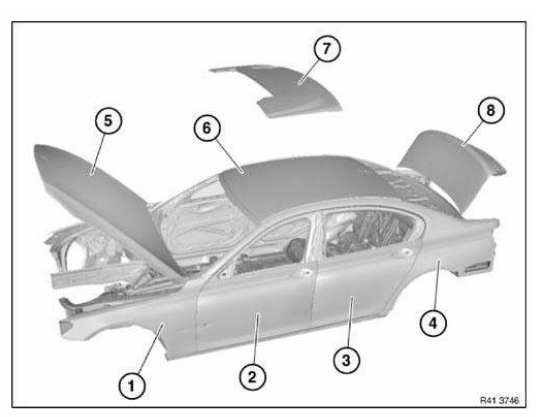
| Bauteil | Fahrzeug | Werkstoff |
| (1) Seitenwand, vorne | F01, F02, F04, F10, F11, F18, F80, F82, F83 | Aluminium |
| F06, F12, F13, F15, F16 | Kunststoff | |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Stahl | |
| (2) Tür, vorne | F01, F02, F04, F06, F07, F10, F11, F12, F13, F18 | Aluminium |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36, F80, F82, F83 | Stahl | |
| (3) Tür, hinten | F01, F02, F04, F06, F07, F10, F11, F18 | Aluminium |
| F20, F25, F26, F30, F31, F34, F35, F36 | Stahl | |
| (5) Motorhaube | F01, F02, F04, F06, F07, F10, F11, F12, F13, F15, F16, F18, F80, F82, F83 | Aluminium |
| F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Stahl | |
| (6) Hardtop/Dach | F01, F02, F04 | Aluminium |
| F06, F07, F10, F11, F13, F15, F16, F18, F20, F21, F22, F25, F26, F30, F31, F32, F33, F34, F35, F36 | Stahl | |
| F82 | Carbon | |
| (7) Verdeckkastendeckel | F12 | Kunststoff |
| F23, F33 | Stahl | |
| (8) Heckklappe | F07 | Aluminium |
| F06, F12, F13, F82 | Kunststoff | |
| F01, F02, F04, F10, F11, F15, F16, F18, F20, F21, F22, F23, F25, F26, F30, F31, F32, F33, F34, F35, F36, F80 | Stahl |
Fahrzeug-Identifizierungsnummer, allgemein
Je nach Fahrzeug kommen bei der Reparatur 2 Verfahren zum Einsatz. Das richtige Verfahren den fahrzeugspezifischen Reparaturanleitungen entnehmen.
1. Allgemeine Hinweise zu eingeschlagenen Fahrzeug-Identifikationsnummern:
Die FIN wird mit einem Spezialwerkzeug eingeschlagen. Für die verschiedenen Fahrzeuge gibt es unterschiedliche Spezialwerkzeugnummern und Einschlagverfahren. Die jeweilige Reparaturanleitung beachten.
Bei Reparaturen wird die FIN immer in eine Ersatz-FIN-Fläche eingeschlagen. Die Ersatzfläche befindet sich in der Regel unterhalb der originalen FIN-Fläche.
Die IGEF-Nummer (Karosserienummer) entfällt beim Austausch des Radhauses.
Bei Bauteil- oder Karosserieaustausch durch BMW Betriebe die FIN vorne und hinten deutlich abgrenzen, indem anstelle des BMW-Emblems ein + eingeschlagen wird.
Wird zusätzlich zur originalen FIN eine FIN in die Ersatzfläche eingeschlagen (z. B. wenn die originale FIN manipuliert wurde), gilt Folgendes: Die originale FIN muss durchgestrichen werden. Dazu den Buchstaben I aus den Prägezeichen längs durch die originale FIN einschlagen.
WICHTIG: Winkelschleifer nicht in Verbindung mit einer Trennscheibe verwenden!Die serienmäßige Schutzfolie entfällt nach dem manuellen Einschlagen der FIN. Lackierung gemäß BMW Lackierhandbuch. Auf geringe Schichtdicken achten.
Landesspezifische Vorschriften beachten.
2. Allgemeine Hinweise zu geprägten Fahrzeug-Identifikationsnummern:
Dieses Verfahren gilt für alle Fahrzeuge, bei denen die FIN nicht eingeschlagen werden kann.
Für die Reparatur können Neuteile mit geprägter FIN in der Regel über die BMW Teileabteilung bestellt werden. Ist dies nicht möglich, landesspezifische Vorschriften beachten.
Die IGEF-Nummer (Karosserienummer) entfällt beim Austausch des Radhauses.
Wird zusätzlich zur originalen FIN eine FIN in die Ersatzfläche geprägt (z. B. wenn die originale FIN manipuliert wurde), gilt Folgendes: Das fahrzeugspezifische Reparaturverfahren ist in der jeweiligen Reparaturanleitung beschrieben.
Die serienmäßige Schutzfolie entfällt nach dem Prägen der FIN. Lackierung gemäß BMW Lackierhandbuch. Auf geringe Schichtdicken achten.
Landesspezifische Vorschriften beachten.
Verstärkungsblech einschweißen (Stahlblech)
Bei einem Teilersatzstück wird ein Karosseriebauteil an einer in der Reparaturanleitung beschriebenen Stelle getrennt.
Zur Sicherstellung ausreichender Festigkeit wird ein Verstärkungsblech eingeschweißt.
Hinweise zu SCHWEISSEN VON STAHLBAUTEILEN beachten.
HINWEIS: Die folgenden Abbildungen dienen als allgemeine Darstellung von Verstärkungsblech-Reparaturen. Sie gelten für alle Teilreparaturen.Bauteil gemäß Maß A anzeichnen und trennen.
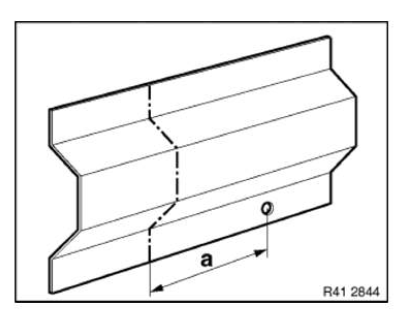
Neuteil (1) gemäß Schnitt zuschneiden und bei Bedarf mit Ausrichtlehre oder Universalaufnahme anpassen.
Einbauhinweis: Am Trennschnitt einen Abstand von etwa einer bis maximal zwei Materialdicken einhalten, um das Schweißen mit dem Verstärkungsblech zu ermöglichen und eine toleranzreichere Anpassung zu erreichen.
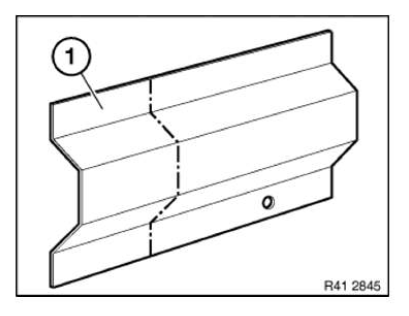
Innen- und Außenseiten der Anschlussflächen (1) am Neuteil und (2) an der Karosserie reinigen.
Innenseiten mit Schweißprimer beschichten.
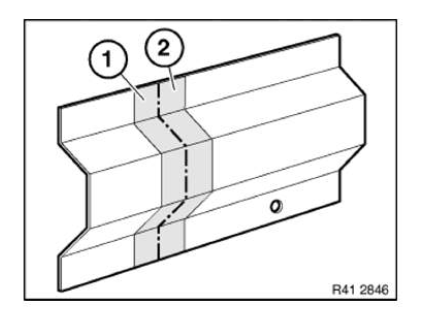
Bohrungen (1) und (2) im Abstand von 25 mm bohren.
Lochdurchmesser ca. 8 mm.
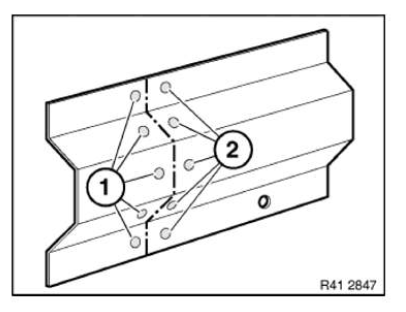
Verstärkungsblech (1) aus Verschnitt des Neuteils fertigen.
Ggf. weitere Verstärkungsbleche fertigen.
Länge der Verstärkungsbleche mind. 40 mm.
Verstärkungsbleche (1) und (2) beidseitig mit Schweißprimer beschichten.
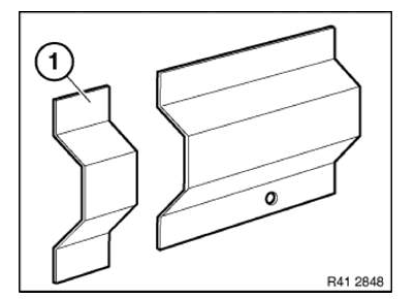
Verstärkungsblech (1) bis zur Hälfte in das Bauteil an der Karosserie schieben und lochschweißen (3).
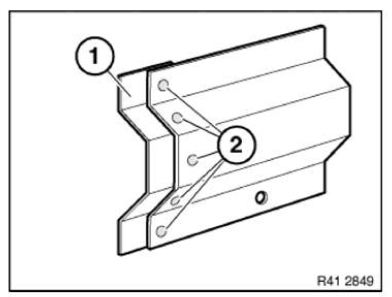
Ggf. Neuteil (1) mit der Ausrichtlehre oder dem Universalwerkzeug anpassen und lochschweißen (2).
Fuge (3) MAG-schweißen.
Schweißnaht und Lochschweißungen schleifen und reinigen.
Nur sichtbare Bereiche der Außenhaut und an der Trägerauflage müssen verzinnt werden.
Alle Bereiche, die am Fahrzeug mit Abdeckungen versehen sind, dürfen nicht verzinnt werden.
HINWEIS: Nur innerhalb der Europäischen Union gültig!Die EU-Altfahrzeugverordnung untersagt die Verwendung von bleihaltigem Zinn in Kraftfahrzeugen, die nach dem 01.07.2003 in Verkehr gebracht wurden!
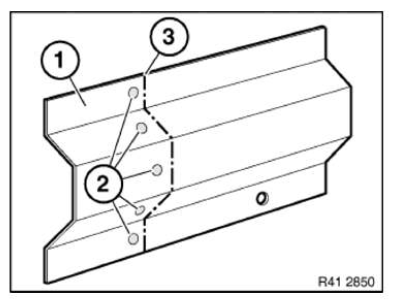
Schweißen von Stahlbauteilen
WICHTIG: Beachten Sie die folgenden Themen aus „Karosserie, allgemein“: Sicherheitsvorschriften . Umgang mit Elektrik, Elektronik, Airbags und Rückhaltesystemen .1. Allgemeine Informationen
- Für Reparaturen werden folgende Verfahren angewendet:
- MAG-Schweißen (Metall-Aktivgas-Schweißen)
- Widerstandspunktschweißen (im Folgenden und in den Reparaturanleitungen als Punktschweißen bezeichnet).
- Anzahl und Lage der Schweißpunkte und MAG-Schweißnähte vom abgetrennten Teil übernehmen.
Bereiche, die mit der Punktschweißzange nicht zugänglich sind, mit MAG-Lochschweißungen im gleichen Abstand ersetzen.
Durchmesser der Bohrungen für Lochschweißungen 8 mm.
- Bei Absaugung während des Schweißvorgangs einen Mindestabstand von 30 cm zum MAG-Schweißen einhalten. Andernfalls würde das Schutzgas abgesaugt.
- Die Gebrauchsanweisung des Geräteherstellers befolgen.
2. Arbeitsmaterialien
- MAG-Schweißen:
- Stahlschweißgerät (siehe WERKSTATTAUSRÜSTUNG).
- Stahlschweißdraht - G3SI1 (SG2) oder alternativ G4SI1 (SG3)
- Schweißschutzmaske
- Gasflasche mit Schutzgas (82 % Argon, 18 % CO2)
- Widerstandspunktschweißen:
- Punktschweißgerät (siehe WERKSTATTAUSRÜSTUNG).
- Schutzbrille
3. Vorbereitungen für MAG- und Punktschweißen
- Lackschicht im Bereich von ca. 30 mm um die Schweißnaht bzw. den Schweißpunkt entfernen.
- Die darunterliegende Zinkschicht muss beim MAG-Schweißen entfernt werden.
- Beim Punktschweißen ist das Entfernen der darunterliegenden Zinkschicht nicht erforderlich.
- Lackschicht auf der Rückseite der Schweißnaht bzw. des Schweißpunktes entfernen.
- Andernfalls gelangen Verunreinigungen über den Nahtgrund in das Schweißbad.
- Ein unzureichender Stromfluss verhindert eine optimale Punktschweißverbindung.
- Alle Blechüberlappungen und Schweißflansche mit Schweißprimer beschichten.
- Zur Ermittlung der optimalen Elektrodenanpresskraft für das Punktschweißen Scherzugversuche an Probeblechen durchführen.
- Um den Stromweg beim MAG-Schweißen an der Karosserie kurz zu halten, die Masseklemme nach Möglichkeit direkt am zu schweißenden Bauteil anbringen.
4. Schweißen
- Beim MAG-Schweißen den Schweißspalt so klein wie möglich halten. Je größer der Schweißspalt, desto geringer die Festigkeit der Verbindung.
- Beim Punktschweißen die zu verbindenden Blechflansche möglichst spaltfrei aneinanderlegen.
Je größer der Spalt, desto geringer die Festigkeit der Verbindung.
Mindestabstand zwischen Schweißpunkten 25 mm.
5. Nachbehandlung von Schweißverbindungen:
- Beim Schleifen der Schweißnaht das Grundmaterial neben der Naht nicht dünn schleifen.
- Nach dem Fügen alle Schweißnähte und Schweißpunkte mit einer Edelstahldrahtbürste reinigen.
- Verbrannten Lack mit einer Edelstahldrahtbürste entfernen.
- Alle im Originalzustand mit Karosseriedichtmasse abgedichteten Schweißverbindungen müssen nach der Reparatur gründlich grundiert und neu abgedichtet werden. Beschädigte oder entfernte Dröhnschutzschichten erneuern.
Arbeiten mit 2-Komponenten-PU-Hohlraumschaum
Eigenschaften des Hohlraumschaums:
- 2-Komponenten-PU-Schaum, lösemittelfrei.
- Hervorragendes Fließvermögen, ermöglicht die vollständige Versiegelung von Hohlräumen.
- Gute Festigkeit, verhindert das Verrutschen in Hohlräumen.
- Geringe Wasseraufnahme, verhindert Korrosion.
- Ideal als Dämm- und Dichtmasse einsetzbar.
Hinweise zu Gefahren/Risiken:
- Kontakt mit Augen und Haut vermeiden.
Schutzbrille, lösemittelbeständige Schutzhandschuhe und Schutzkleidung tragen.
- Nicht einatmen.
Nur in gut belüfteten Räumen anwenden.
- Geöffnete Dose nach Gebrauch vollständig entleeren.
- Nicht verbrauchte Restmengen können aufgrund einer chemischen Reaktion (Wärmestau) zur Explosion der Dose führen!
Alternativ die Dose mit der nicht entnommenen Restmenge mehrere Stunden in kaltem Wasser abkühlen. - Während dieses Arbeitsschritts nicht essen, trinken oder rauchen.
- Wärme- und Zündquellen fernhalten.
- Vor der Anwendung die Herstellerangaben zu Gefahren/Risiken (auf der Dose aufgedruckt) lesen.
Anwendungshinweise:
- Verfallsdatum auf der Dose beachten.
Die Sprühdose nach Ablauf des Verfallsdatums auf der Dose nicht mehr verwenden. Nach Ablauf des Verfallsdatums erfüllt der Hohlraumschaum nicht mehr die Anforderungen der BMW Group.
- Hohlraumversiegelung der Reparaturstelle nach einer Lufttrocknungszeit von 1 Stunde möglich.
- Untergrund muss sauber und frei von Staub, Fett, Öl und Ablösemittel sein.
- Verarbeitungstemperatur mindestens 15 °C. Optimal 20 °C.
- Frischen, nicht ausgehärteten PU-Schaum mit Haftreiniger 208 entfernen.
Bezugsquelle: BMW Teile-Service.
Ausgehärteter PU-Schaum kann nur mechanisch (maschinell) entfernt werden.
- Überschüssiger, ausgehärteter PU-Schaum kann als Restmüll entsorgt werden.
Nicht vollständig entleerte, ungebrauchte Dosen mit abgelaufenem Verfallsdatum gelten als Sondermüll.
Landesspezifische Entsorgungsvorschriften beachten.
- Die Verarbeitungshinweise des Herstellers (auf der Dose aufgedruckt) beachten.
- Die Aushärtung dauert ca. 30 Minuten. Danach ist mechanische Bearbeitung (z. B. Bohren, Trennen usw.) möglich.
Werkstattausrüstung (BMW und MINI Fahrzeuge)
Mindestanforderungen an die Werkstattausrüstung für eine korrekte und fachgerechte Karosseriereparatur: Die nachfolgend aufgeführten Werkzeuge müssen verwendet werden.
Reparaturstufe 1:
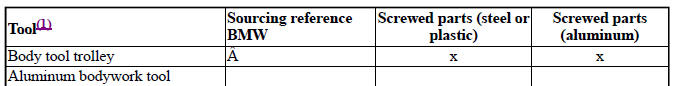
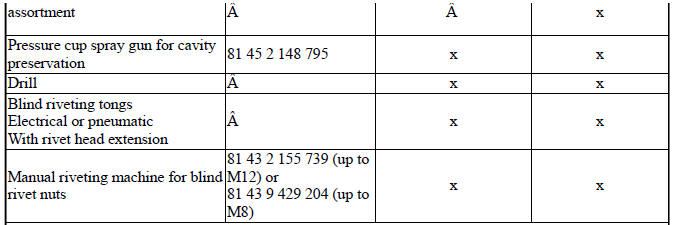
(1) Bezugsquelle: BMW Werkstattausrüstungskatalog
Reparaturstufe 2:
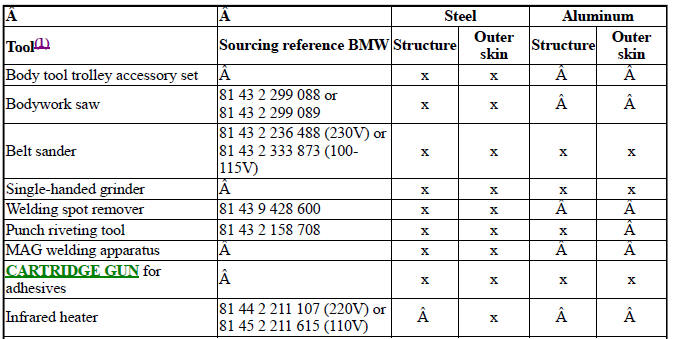
(1) Bezugsquelle: BMW Werkstattausrüstungskatalog
Zusätzlich werden die Werkzeuge der Reparaturstufe 1 benötigt.
Reparaturstufe 3:
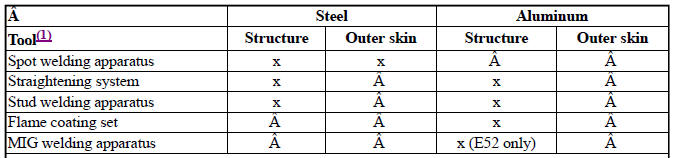
Zusätzlich werden die Werkzeuge der Reparaturstufen 1 und 2 benötigt.
WICHTIG: Bei Fahrzeugen ab Modelljahr 2001 werden in bestimmten Bereichen höherfeste und hochfeste Stähle verwendet. Es ist unbedingt zu prüfen, ob das verwendete Punktschweißgerät den technischen Anforderungen der aktuell empfohlenen Schweißsätze entspricht. Die Verwendung technisch veralteter Geräte kann schwerwiegende Folgen für die Struktur des Fahrzeugs haben (z. B. bei einem Unfall). Letztendlich können daraus nicht kalkulierbare Sicherheits- und Produkthaftungsrisiken entstehen.Einsatz und Einschränkungen:
Definition der Empfehlung:
Alle aktuell empfohlenen Punktschweißgeräte erfüllen nach den neuesten Erkenntnissen die Anforderungen an das zuverlässige Schweißen der heutigen und zukünftigen Fahrzeuge der BMW Group. Ein Punktschweißgerät verliert seine Empfehlung, sobald Prüfungen mit Werkstoffen und Werkstoffkombinationen, die für zukünftige Fahrzeuge der BMW Group vorgesehen sind, negative Ergebnisse liefern (siehe Tabelle Gruppe 1). Alle bisherigen Anwendungen vor dem Entzug der Empfehlung bleiben unberührt.
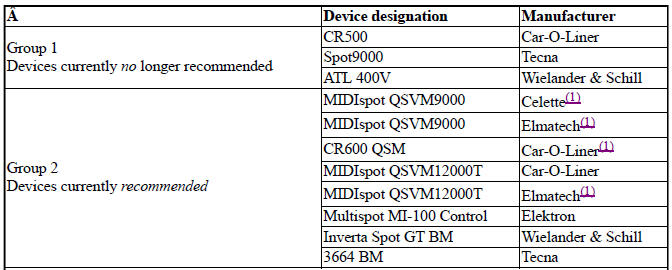
(1) wird nicht mehr produziert
Einsatzmöglichkeiten und Einschränkungen der oben genannten Geräte.
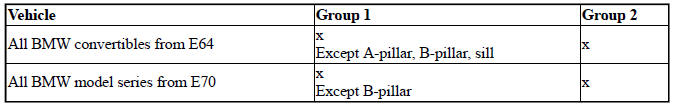
Alle nicht genannten BMW und MINI Fahrzeuge können mit der Ausrüstung der Gruppe 1 und Gruppe 2 repariert werden.
Testen Sie sich
Ein kurzes Quiz zum BMW X3: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.