Zylinderblock
- Vorsichtsmaßnahmen
- Demontage
- Prüfung
- Zusammenbau
Vorsichtsmaßnahmen
VORSICHTSMASSNAHMEN
HINWEIS:
- Nachkommastellen über die Stelle 0.01 mm (1/1000 Zoll) hinaus bei Standard-, Minimal- und Maximalwerten dienen nur als Richtwert.
- Wenn bei einer Prüfung sowohl Standard- als auch Maximal- oder Minimalwerte angegeben sind, dient der Standardwert nur als Richtwert. Die Beurteilung erfolgt anhand der Maximal- und Minimalwerte.
Demontage
AUSBAU
Die erforderlichen Arbeitsschritte (Einstellen, Kalibrieren, Initialisieren oder Registrieren), die nach dem Ausbauen und Einbauen oder Austauschen von Teilen beim Aus- und Einbau der Motoreinheit durchzuführen sind, werden nachfolgend gezeigt.
Notwendige Arbeitsschritte nach Ausbau/Einbau/Austausch von TeilenAusgetauschtes Teil oder durchgeführter Arbeitsschritt | Notwendiges Verfahren | Wirkung/Eingeschränkte Funktion, wenn das notwendige Verfahren nicht durchgeführt wird | Verweis |
|---|---|---|---|
| *: Auch wenn das Teil nicht ersetzt wird, müssen nach dem Einbau die vorgeschriebenen notwendigen Verfahren durchgeführt werden. *1: Auch nach einem Reifenwechsel (Rotation) notwendig. *2: Dieses Verfahren ist nicht erforderlich, wenn die Reifendrucksensoren und Sender an derselben Position installiert sind. |
|||
Austausch des ECM |
ECU-Sicherheitsschlüssel aktualisieren |
Die Fahrzeugsteuerungshistorie (RoB) des Toyota Prius wird gespeichert |
 |
ECU-Konfiguration |
- |
 |
|
Fahrzeug-Identifizierungsnummer (VIN) des Toyota Prius registrieren |
DTC wird ausgegeben |
 |
|
|
Inspektion nach der Reparatur |
|
 |
Austausch des Wechselrichters mit Wandler-Baugruppe |
ECU-Konfiguration |
- |
 |
Resolver-Lernen |
|
 |
|
Austausch der Hybrid-Getriebeeinheit |
|
|
 |
Fahrwerksteile |
Optische Achse der Rückfahrkamera-Baugruppe (Einstellung der Rückfahrkamera-Position) |
Einparkhilfe-Überwachungssystem |
 |
Initialisierung des Parkassistenz-ECU |
Panoramic-View-Monitorsystem |
 |
|
Advanced Park |
 |
||
Reifen |
|
Reifendruck-Warnsystem |
Siehe Tabelle „Erforderliche Verfahren beim Austausch von Teilen (für Reifendruck-Warnsystem)“ unten |
Optische Achse der Rückfahrkamera-Baugruppe (Einstellung der Rückfahrkamera-Position) |
Einparkhilfe-Überwachungssystem |
 |
|
Initialisierung des Parkassistenz-ECU |
Panoramic-View-Monitorsystem |
 |
|
Advanced Park |
 |
||
Austausch der vorderen Stoßfänger-Baugruppe* |
Einstellung der Frontkamera-Ansicht |
Panoramic-View-Monitorsystem |
 |
Advanced Park |
 |
||
HINWEIS:
Wenn das Kabel an der Hilfsbatterie-Klemme ab- bzw. angeschlossen wird, stellen die Systeme vorübergehend den Betrieb ein. Jedes System verfügt jedoch über eine Funktion, die den Lernvorgang beim ersten Gebrauch des Systems abschließt.
- Das Lernen ist abgeschlossen, wenn das Toyota Prius Fahrzeug gefahren wird.
Auswirkung/Funktionsausfall, wenn die erforderlichen Arbeiten nicht durchgeführt werden
Erforderliche Arbeiten
Verweis
Frontkamerasystem
Das Toyota Prius Fahrzeug 5 Sekunden lang oder länger geradeaus mit mindestens 35 km/h fahren.

- Lernvorgang wird abgeschlossen, wenn das Fahrzeug normal betrieben wird
Auswirkung/Funktionsausfall, wenn die erforderlichen Arbeiten nicht durchgeführt werden
Erforderliche Arbeiten
Verweis
*1: ohne Heckklappen-Elektrosystem *2: mit Heckklappen-Elektrosystem
Zentralverriegelungssystem*1
- Heckklappenöffner
Entriegeln Sie die Tür mit dem Türsteuerschalter oder dem Schalter des elektrischen Schlüsselsenders.

Heckklappen-Elektrosystem*2
Position "Heckklappe geschlossen" zurücksetzen

Klimaanlage
Nachdem der Zündschalter auf EIN gedreht wurde, wird die Standardposition des Servomotors erkannt.
-
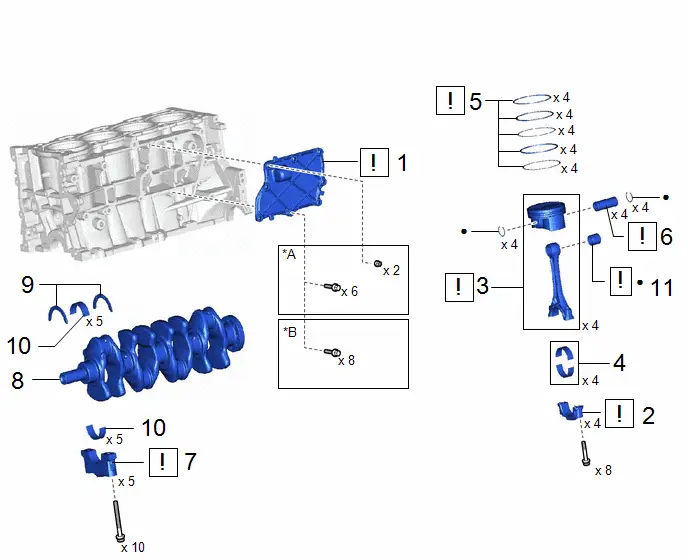
Arbeitsablauf | Teilebezeichnung Code |  |  |  |
|
|---|---|---|---|---|---|
1 |
BELÜFTUNGSGEHÄUSE NR. 1 |
12211 |
 |
- |
- |
2 |
PLEUELDECKEL |
- |
 |
- |
- |
3 |
KOLBEN-BAUGRUPPE MIT PLEUEL |
- |
 |
- |
- |
4 |
PLEUELLAGER |
13041 |
- |
- |
- |
5 |
KOLBENRINGSATZ |
13011 |
 |
- |
- |
6 |
KOLBENBOLZEN |
- |
 |
- |
- |
7 |
KURBELWELLENLAGERDECKEL |
- |
 |
- |
- |
8 |
KURBELWELLE |
13411 |
- |
- |
- |
9 |
OBERE KURBELWELLEN-ANLAUFSCHEIBE |
11791 |
- |
- |
- |
10 |
KURBELWELLENLAGER |
11711 |
- |
- |
- |
11 |
PLEUELBUCHSE IM KLEINEN PLEUELAUGE |
13201A |
 |
- |
- |
*A |
Typ A |
*B |
Typ B |
● |
Nicht wiederverwendbares Teil |
- |
- |
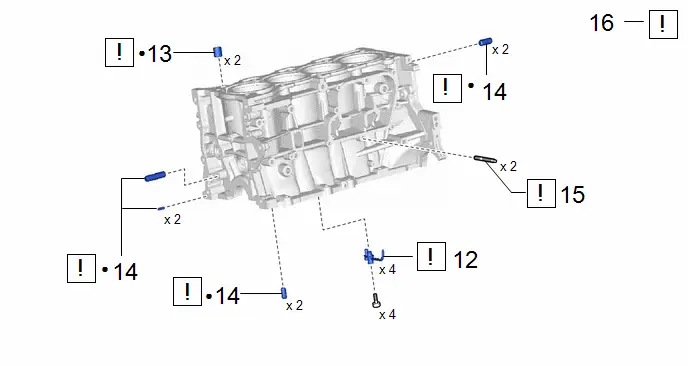
Arbeitsablauf | Teilebezeichnung Code |  |  |  |
|
|---|---|---|---|---|---|
12 |
ÖLDÜSEN-BAUGRUPPE NR. 1 |
15708 |
 |
- |
- |
13 |
RINGSTIFT |
- |
 |
- |
- |
14 |
PASSSTIFT |
- |
 |
- |
- |
15 |
STIFTSCHRAUBE |
- |
 |
- |
- |
16 |
ZYLINDERBLOCK REINIGEN |
- |
 |
- |
- |
● |
Nicht wiederverwendbares Teil |
- |
- |
ARBEITSSCHRITTE
1. BELÜFTUNGSGEHÄUSE NR. 1 ABBAUEN
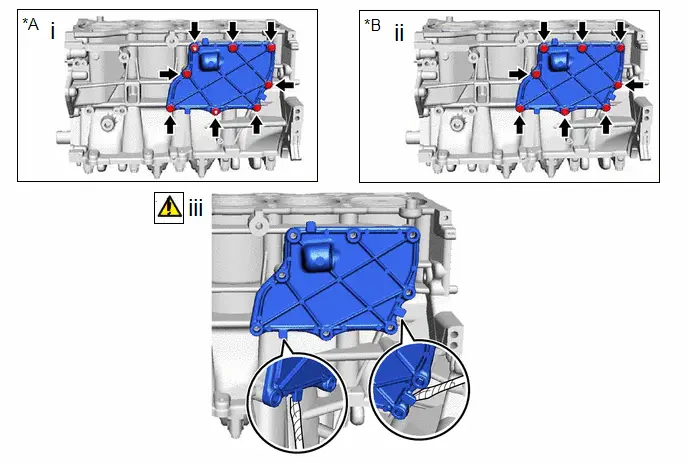
*A |
Typ A |
*B |
Typ B |
(1) Typ A:
Die 6 Schrauben und 2 Muttern entfernen.
(2) Typ B:
Die 8 Schrauben entfernen.
(3) Das Belüftungsgehäuse Nr. 1 abnehmen, indem man mit einem Schraubendreher, dessen Spitze mit Schutzband umwickelt ist, zwischen Belüftungsgehäuse Nr. 1 und Zylinderblock-Baugruppe hebelt.
HINWEIS:
Darauf achten, die Dichtflächen von Zylinderblock-Baugruppe und Belüftungsgehäuse Nr. 1 nicht zu beschädigen.
2. PLEUELDECKEL ABBAUEN
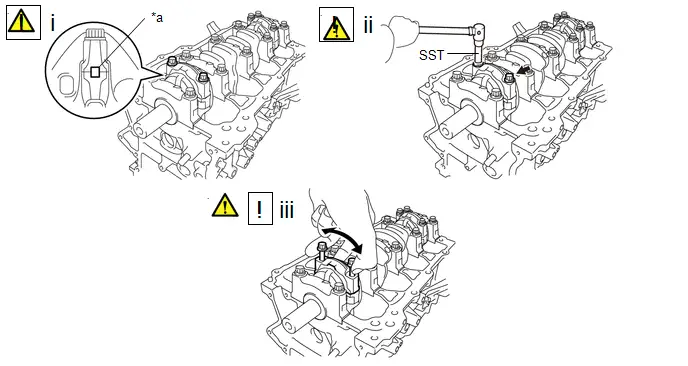
*a |
Farbmarkierung |
- |
- |
(1) Jedes Pleuel und den zugehörigen Pleueldeckel mit einer Farbmarkierung kennzeichnen.
HINWEIS:
Die Farbmarkierungen dienen dazu, sicherzustellen, dass dieselben Teile in derselben Kombination an ihre ursprünglichen Positionen eingebaut werden.
(2) Mit SST die 8 Pleuelschrauben von den Pleueldeckeln lösen und entfernen.
SST: 09205-16011
(3) Mit den 2 ausgebauten Pleuelschrauben die 4 Pleueldeckel mit Pleuellagern abnehmen, indem jeder Pleueldeckel nach links und rechts gewackelt wird.
HINWEIS:
Das Pleuellager im Pleueldeckel belassen.
3. KOLBEN-BAUGRUPPE MIT PLEUEL ABBAUEN
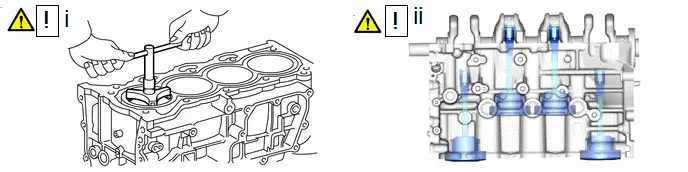
(1) Mit einem Ringreiber Kohleablagerungen von der Oberseite des Zylinders abkratzen.
(2) Die 4 Kolben mit 4 Pleueln und 4 Pleuellagern durch die Oberseite des Zylinderblocks herausdrücken.
HINWEIS:
- Pleuellager, Pleuel und Pleueldeckel zusammen aufbewahren.
- Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
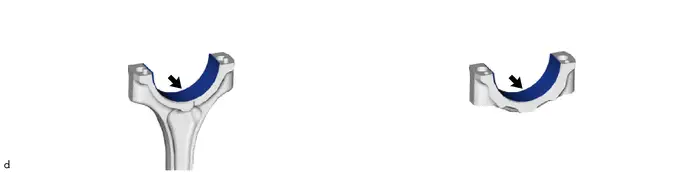
4. PLEUELLAGER ABBAUEN
5. KOLBENRINGSATZ ABBAUEN
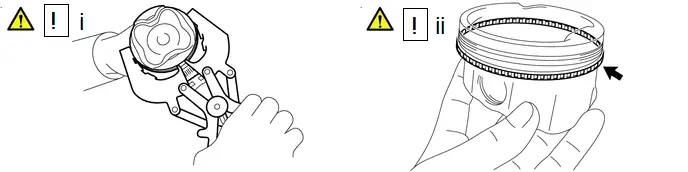
(1) Den ersten Verdichtungsring und den zweiten Verdichtungsring mit einer Kolbenringzange vom Kolben abnehmen.
(2) Den Ölabstreifring-Expander, die obere Schiene und die untere Schiene von Hand vom Kolben abnehmen.
HINWEIS:
Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
6. KOLBENBOLZEN ABBAUEN
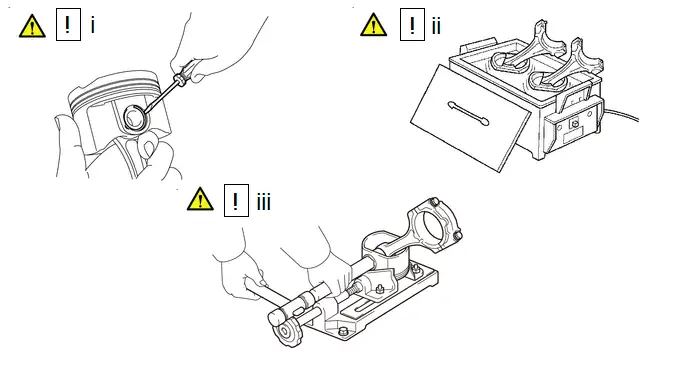
(1) Mit einem Schraubendreher den Sicherungsring der Kolbenbolzenbohrung aus dem Kolben hebeln.
HINWEIS:
- Den Sicherungsring der Kolbenbolzenbohrung (hintere Seite) nur entfernen, wenn er ersetzt werden muss.
- Beim Entfernen des Sicherungsrings der Kolbenbolzenbohrung (hintere Seite) darauf achten, den Kolben nicht zu beschädigen.
(2) Jeden Kolben allmählich auf etwa 80 bis 90 °C erwärmen.
VORSICHT:
Unbedingt Schutzhandschuhe tragen.
(3) Mit einem Kunststoffhammer und einem Messingstab den Kolbenbolzen leicht herausschlagen und das Pleuel abnehmen.
HINWEIS:
- Kolben und Kolbenbolzen sind ein Paar.
- Kolben, Kolbenbolzen, Kolbenringe, Pleuel und Pleuellager in der richtigen Reihenfolge ablegen.
7. KURBELWELLENLAGERDECKEL ABBAUEN
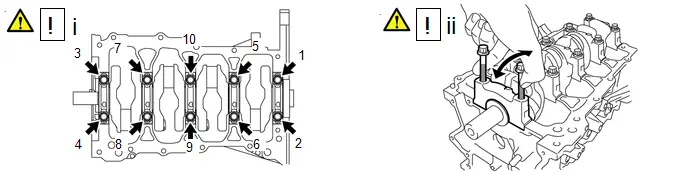
(1) Die 10 Schrauben der Kurbelwellenlagerdeckel in mehreren Schritten gleichmäßig in der in der Abbildung gezeigten Reihenfolge lösen und entfernen.
(2) Mit den 2 ausgebauten Schrauben der Kurbelwellenlagerdeckel die 5 Kurbelwellenlagerdeckel von der Zylinderblock-Baugruppe abnehmen, indem jeder Kurbelwellenlagerdeckel vor und zurück gewackelt wird.
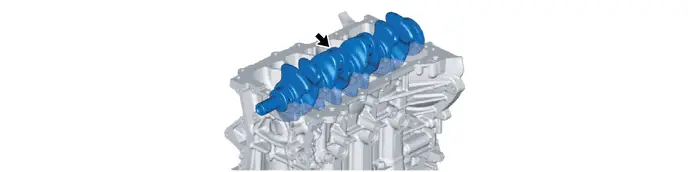
8. KURBELWELLE ABBAUEN
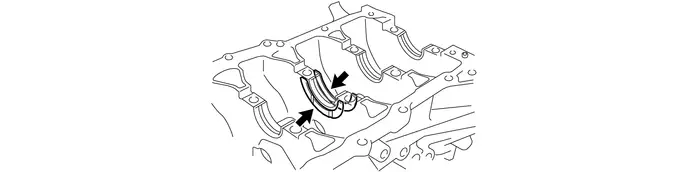
9. OBERE KURBELWELLEN-ANLAUFSCHEIBE ABBAUEN
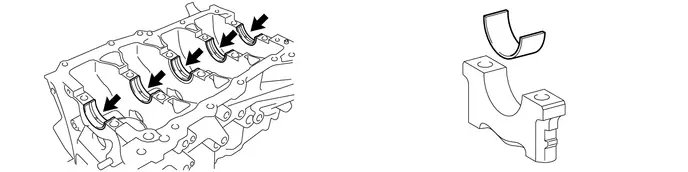
10. KURBELWELLENLAGER ABBAUEN
11. PLEUELBUCHSE IM KLEINEN PLEUELAUGE ABBAUEN
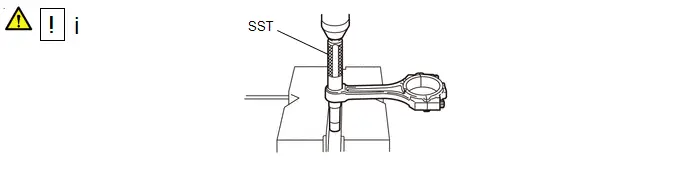
(1) Die Pleuelbuchse im kleinen Pleuelauge mit SST und einer Presse herauspressen.
SST: 09222-30010
12. ÖLDÜSEN-BAUGRUPPE NR. 1 ABBAUEN
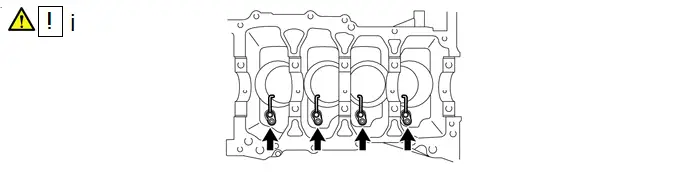
(1) Mit einem Innensechskantschlüssel 5 mm die 4 Schrauben und 4 Öldüsen-Baugruppen Nr. 1 von der Zylinderblock-Baugruppe entfernen.
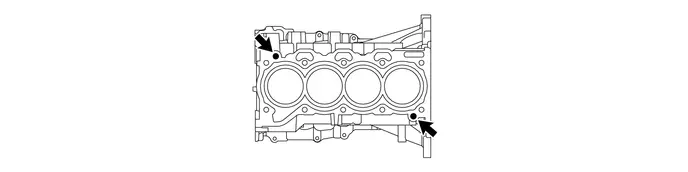
13. RINGSTIFT ABBAUEN
 |
HINWEIS: Die Ringstifte nur entfernen, wenn sie ersetzt werden müssen. |
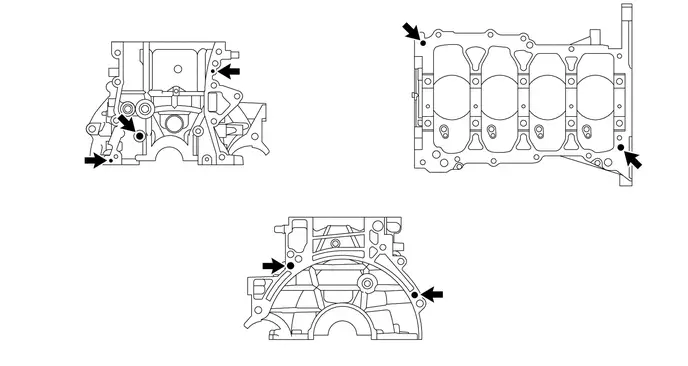
14. PASSSTIFT ABBAUEN
 |
HINWEIS: Die Passstifte nur entfernen, wenn sie ersetzt werden müssen. |
15. STIFTSCHRAUBE AUSBAUEN
 |
HINWEIS: Wenn ein Stehbolzen verformt ist oder die Gewinde beschädigt sind, den Stehbolzen ersetzen. |
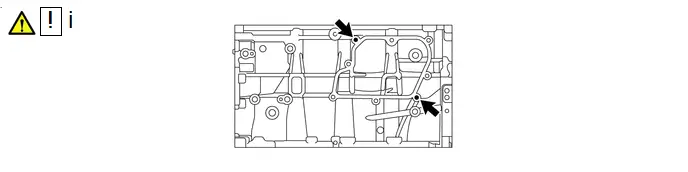
(1) Mit einem Steckschlüssel E6 „TORX“ die 2 Stehbolzen von der Zylinderblock-Baugruppe entfernen.
16. ZYLINDERBLOCK REINIGEN
 |
HINWEIS: Wird der Zylinder bei hoher Temperatur gereinigt, ragt die Zylinderlaufbuchse über den Zylinderblock hinaus. Den Zylinderblock stets bei einer Temperatur von höchstens 45 °C reinigen. |
Prüfung
PRÜFUNG
ARBEITSSCHRITTE
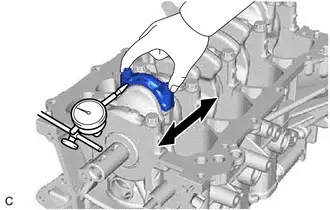
1. PLEUEL-AXIALSPIEL PRÜFEN
(a) Mit einer Messuhr das Axialspiel messen, während das Pleuel vor und zurück bewegt wird. Standard-Axialspiel:
|
 |
(b) Ist das Axialspiel größer als der Maximalwert, das Pleuel ersetzen. Falls nötig, die Kurbelwelle ersetzen.
2. PLEUELLAGERSPIEL PRÜFEN
HINWEIS:
Mit SST die 2 Pleuelschrauben einsetzen und in mehreren Schritten abwechselnd festziehen.
Vorarbeiten 1
(a) Pleuellagerdeckel abnehmen.
HINWEIS:
Hier klicken
(b) Pleuellagerschale ausbauen.
HINWEIS:
Hier klicken
(c) Hubzapfen der Kurbelwelle und Pleuellagerschale reinigen.
(d) Hubzapfen der Kurbelwelle und Pleuellagerschale auf Pitting und Kratzer prüfen.
(e) Ist der Hubzapfen oder die obere Pleuellagerschale beschädigt, die Pleuellagerschalen ersetzen. Falls nötig, die Kurbelwelle ersetzen.
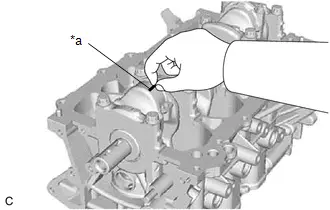
(f) Einen Streifen Plastigage auf den Hubzapfen legen. |
|
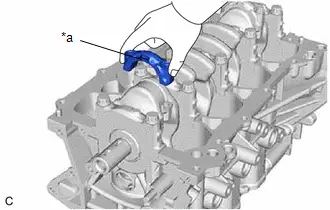
(g) Prüfen, dass die Vorderseitenmarkierung des Pleuellagerdeckels in die richtige Richtung zeigt, und den Pleuellagerdeckel am Pleuel montieren. |
|
(h) Gewinde und Unterseite der Köpfe der 2 Pleuelschrauben leicht mit Motoröl benetzen.
(i) Mit SST die 2 Pleuelschrauben einsetzen und in mehreren Schritten abwechselnd festziehen. SST: 09205-16011 Drehmoment: 20 N·m {204 kgf·cm, 15 ft·lbf} |
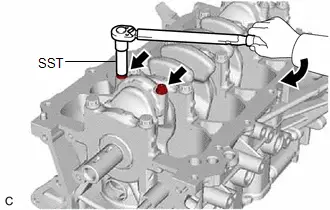 |
(j) Die Vorderseite jeder Pleuelschraube mit Farbe markieren.
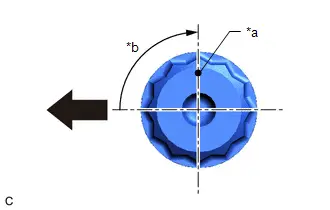
*a |
Farbmarkierung |
*b |
90° |
 |
Motorvorderseite |
(k) Die Pleuelschrauben wie in der Abbildung gezeigt um 90° weiterdrehen.
HINWEIS:
Die Kurbelwelle während der Messung nicht drehen.
(l) Die 2 Pleuelschrauben und den Pleuellagerdeckel abnehmen.
Arbeitsablauf 1
(m) Die Plastigage an der breitesten Stelle messen. Standard-Lagerspiel:
HINWEIS: Beim Ersetzen einer Pleuellagerschale eine neue mit derselben Nummer wie auf dem Pleuellagerdeckel markiert wählen. Es gibt 3 Größen von Standard-Pleuellagerschalen, markiert mit "1", "2" bzw. "3". Standard-Durchmesser der Pleuelstange im großen Lagerauge:
Standard-Dicke der Pleuellagerschale:
Standard-Durchmesser des Kurbelwellen-Hubzapfens:
HINWEIS: Die Plastigage nach der Messung vollständig entfernen. |
|
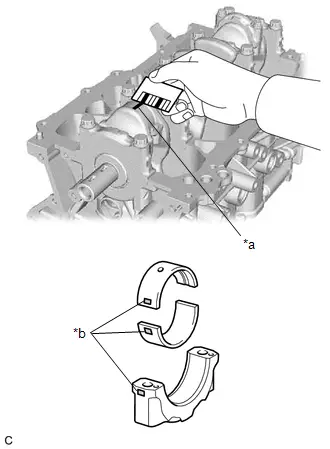
(n) Ist das Lagerspiel größer als der Maximalwert, die Pleuellagerschalen ersetzen. Falls nötig, die Kurbelwelle ersetzen.
Abschlussarbeiten 1
(o) Keine
3. KURBELWELLEN-AXIALSPIEL PRÜFEN
(a) Mit einer Messuhr das Kurbelwellen-Axialspiel messen, während die Kurbelwelle mit einem Schraubendreher hin- und her gehebelt wird. Standard-Axialspiel:
Standard-Dicke der Axial-Anlaufscheiben:
|
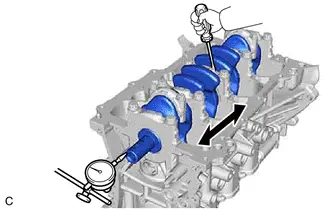 |
(b) Ist das Axialspiel größer als der Maximalwert, den Satz Axial-Anlaufscheiben der Kurbelwelle ersetzen. Falls nötig, die Kurbelwelle ersetzen.
4. KURBELWELLEN-LAGERSPIEL PRÜFEN
Vorarbeiten 1
(a) Kurbelwellenlagerzapfen und Kurbelwellenlager auf Pitting und Kratzer prüfen.
(b) Die Kurbelwellenlager einbauen.
HINWEIS:
Hier klicken
(c) Die oberen Axial-Anlaufscheiben der Kurbelwelle einbauen.
HINWEIS:
Hier klicken
(d) Jeden Hauptlagerzapfen und jedes Kurbelwellenlager reinigen.
(e) Die Kurbelwelle auf die Zylinderkurbelgehäuse-Baugruppe legen.
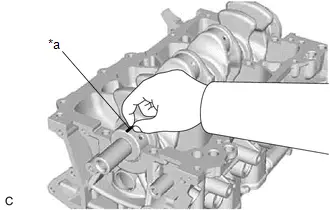
(f) Über jeden Lagerzapfen einen Streifen Plastigage legen. |
|
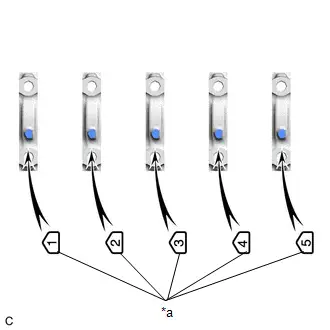
(g) Vorderseitenmarkierungen und Nummern prüfen und die 5 Kurbelwellenlagerdeckel auf die Zylinderkurbelgehäuse-Baugruppe setzen. HINWEIS: Auf jedem Kurbelwellenlagerdeckel ist eine Nummer eingeprägt, die die Einbauposition angibt. |
|
(h) Die Kurbelwellenlagerdeckel montieren.
HINWEIS:
Kurbelwelle nicht drehen.
HINWEIS:
Hier klicken
(i) Die Kurbelwellenlagerdeckel abnehmen.
HINWEIS:
Hier klicken
Arbeitsablauf 1
(j) Die Plastigage an der breitesten Stelle messen.
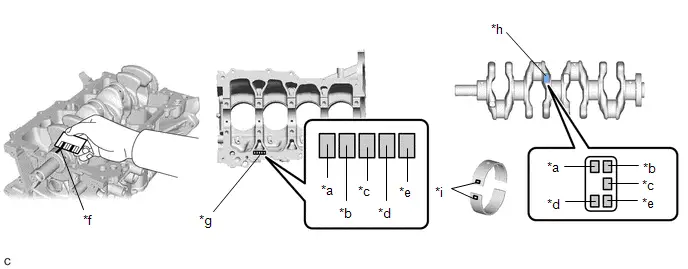
*a |
Nr. 1 |
*b |
Nr. 2 |
*c |
Nr. 3 |
*d |
Nr. 4 |
*e |
Nr. 5 |
*f |
Plastigage |
*g |
Nummernmarkierung des Zylinderkurbelgehäuses |
*h |
Nummernmarkierung der Kurbelwelle |
*i |
Durchmessermarkierung |
- |
- |
Standard-Lagerspiel:
Maximales Lagerspiel | Vorgegebene Bedingung | Ergebnis |
|---|---|---|
0.05 mm 0.00197 in. |
0.014 bis 0.038 mm 0.00055 bis 0.00150 in. |
mm in. |
HINWEIS:
Die Plastigage nach der Messung vollständig entfernen.
(k) Beim Ersetzen eines Kurbelwellenlagers ein neues mit derselben Nummer wählen.
HINWEIS:
- Lässt sich die Nummer des Kurbelwellenlagers nicht bestimmen, die richtige Kurbelwellenlagernummer ermitteln, indem die auf der Zylinderkurbelgehäuse-Baugruppe und der Kurbelwelle eingeprägten Nummern addiert werden. Anschließend die passende Kurbelwellenlagernummer der folgenden Tabelle entnehmen. Es gibt 4 Größen von Standard-Kurbelwellenlagern, markiert mit "1", "2", "3" bzw. "4".
- Beispiel: Zylinderkurbelgehäuse "4" Kurbelwelle "3" = Gesamtnummer 7 (Kurbelwellenlager "3" verwenden)
Kurbelwellenlager:
Zylinderkurbelgehäuse-Baugruppe Kurbelwelle | Zu verwendendes Kurbelwellenlager |
|---|---|
0 bis 2 |
"1" |
3 bis 5 |
"2" |
6 bis 8 |
"3" |
9 bis 11 |
"4" |
Standard-Durchmesser Zylinderblock-Lagerbohrung:
Kennzeichnung | Vorgegebene Bedingung |
|---|---|
0 |
52.000 bis 52.002 mm (2.04724 bis 2.04732 in.) |
1 |
52.003 bis 52.004 mm (2.04736 bis 2.04740 in.) |
2 |
52.005 bis 52.006 mm (2.04744 bis 2.04748 in.) |
3 |
52.007 bis 52.009 mm (2.04752 bis 2.04759 in.) |
4 |
52.010 bis 52.011 mm (2.04763 bis 2.04767 in.) |
5 |
52.012 bis 52.013 mm (2.04771 bis 2.04775 in.) |
6 |
52.014 bis 52.016 mm (2.04779 bis 2.04787 in.) |
Standard-Durchmesser Kurbelwellenlagerzapfen:
Kennzeichnung | Vorgegebene Bedingung |
|---|---|
0 |
47.999 bis 48.000 mm (1.88972 bis 1.88976 in.) |
1 |
47.997 bis 47.998 mm (1.88964 bis 1.88968 in.) |
2 |
47.995 bis 47.996 mm (1.88956 bis 1.88960 in.) |
3 |
47.993 bis 47.994 mm (1.88948 bis 1.88952 in.) |
4 |
47.991 bis 47.992 mm (1.88941 bis 1.88945 in.) |
5 |
47.988 bis 47.990 mm (1.88929 bis 1.88937 in.) |
Standard-Wandstärke Lagermitte:
Kennzeichnung | Vorgegebene Bedingung |
|---|---|
1 |
1.991 bis 1.994 mm (0.07839 bis 0.07850 in.) |
2 |
1.995 bis 1.997 mm (0.07854 bis 0.07862 in.) |
3 |
1.998 bis 2.000 mm (0.07866 bis 0.07874 in.) |
4 |
2.001 bis 2.003 mm (0.07878 bis 0.07886 in.) |
Abschlussarbeiten 1
(l) Keine
5. ZYLINDERBLOCK AUF VERZUG PRÜFEN
(a) Mit einem Präzisionslineal und einer Fühlerlehre die Flächen prüfen, die die Zylinderkopfdichtung berühren, ob sie verzogen sind. Maximaler Verzug:
|
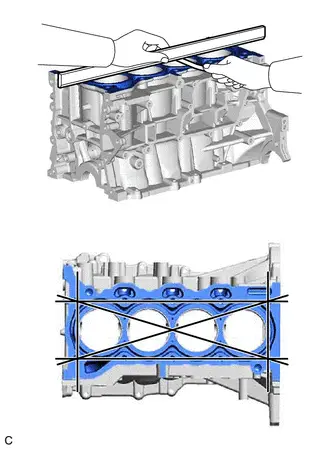 |
(b) Ist der Verzug größer als der Maximalwert, die Zylinderblock-Baugruppe ersetzen.
6. ZYLINDERBOHRUNG PRÜFEN
(a) Mit einer Zylinderbohrungs-Messuhr den Bohrungsdurchmesser an den Positionen (A) und (B) in Querrichtung und Axialrichtung messen.
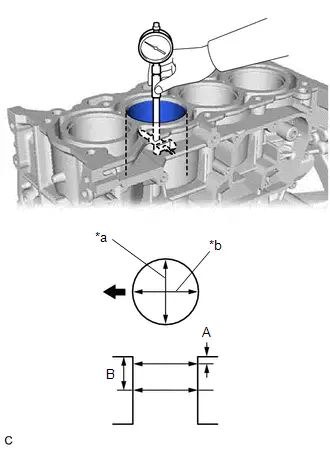
*a |
Querrichtung |
*b |
Axialrichtung |
 |
Motorvorderseite |
Referenzdurchmesser (Neuteile):
Maximaler Durchmesser | Vorgegebene Bedingung | Ergebnis |
|---|---|---|
80.63 mm 3.17 in. |
80.500 bis 80.513 mm 3.16929 bis 3.16980 in. |
mm in. |
Messposition:
Messposition | Position Zylinderbohrung |
|---|---|
(A) |
10 mm (0.394 in.) von der Oberkante |
(B) |
50 mm (1.97 in.) von der Oberkante |
(b) Ist der Durchschnittsdurchmesser der 4 Positionen größer als der Maximalwert, die Zylinderblock-Baugruppe ersetzen.
7. ÖLDÜSE NR. 1 BAUGRUPPE PRÜFEN
(a) Das Rückschlagventil mit einem Stift eindrücken und prüfen, ob es nicht klemmt. |
|
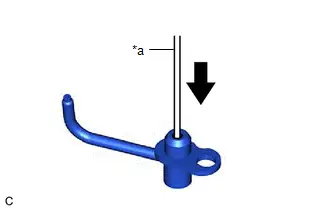
(b) Klemmt das Rückschlagventil, die Öldüse Nr. 1 Baugruppe ersetzen.
(c) Druckluft in (A) einleiten. Prüfen, dass keine Luft durch (B) entweicht. |
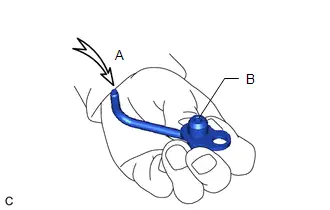 |
(d) Entweicht Luft, die Öldüse Nr. 1 Baugruppe reinigen oder ersetzen.
(e) Das Rückschlagventil mit einem Stift eindrücken und gleichzeitig Druckluft in (A) einleiten. Prüfen, dass Luft durch (B) strömt. |
|
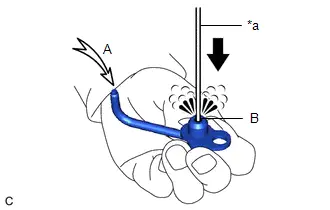
(f) Strömt keine Luft durch (B), die Öldüse Nr. 1 Baugruppe reinigen oder ersetzen.
8. KOLBEN-BAUGRUPPE MIT PLEUELSTANGE PRÜFEN
(a) Den Sitz zwischen Kolben und Kolbenbolzen prüfen, indem der Kolben auf dem Kolbenbolzen hin und her bewegt wird. |
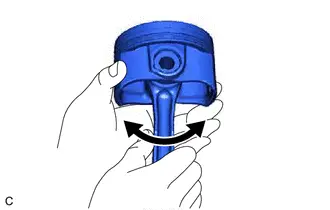 |
(b) Wird eine ungewöhnliche Bewegung festgestellt, Kolben und Kolbenbolzen nur als Satz ersetzen.
9. KOLBEN PRÜFEN
(a) Mit einem Messschraube den Kolbendurchmesser an einer Position 9.0 mm (0.354 in.) von der Kolbenunterseite messen (siehe Abbildung). Referenz-Kolbendurchmesser (Neuteile):
|
|
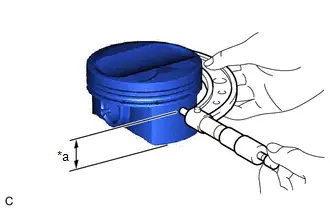
(b) Ist der Kolbendurchmesser kleiner als der Minimalwert, Kolben und Kolbenbolzen nur als Satz ersetzen.
10. KOLBENSPIEL PRÜFEN
(a) Den Kolbendurchmesser vom gemessenen Zylinderbohrungsdurchmesser abziehen.
Referenz-Ölspiel (Neuteile):
Maximales Lagerspiel | Vorgegebene Bedingung | Ergebnis |
|---|---|---|
0.08 mm 0.00315 in. |
-0.003 bis 0.040 mm -0.000118 bis 0.00157 in. |
mm in. |
(b) Ist das Kolben-Ölspiel größer als der Maximalwert, alle Kolben mit Kolbenbolzen ersetzen. Falls erforderlich, die Zylinderblock-Baugruppe ersetzen.
11. RINGNUTSPIEL PRÜFEN
(a) Mit einer Fühlerlehre das Spiel zwischen einem neuen Kolbenringsatz und der Wand der Ringnut messen. Standard-Ringnutspiel:
|
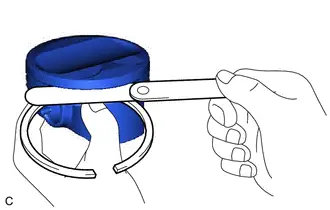 |
(b) Wenn das Nutspiel nicht den Vorgaben entspricht, Kolben und Kolbenbolzen als Satz austauschen.
12. RINGSTOSSSPIEL DER KOLBENRINGE PRÜFEN
Vorarbeiten 1
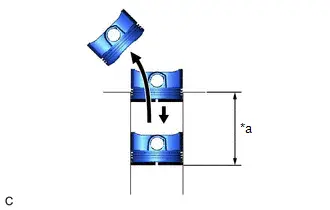
(a) Einen Kolben verwenden, um den Kolbenring etwas über den unteren Hubpunkt hinaus zu schieben, 50 mm (1.97 in.) von der Oberseite des Zylinderblock-Teilmontagesatzes entfernt. |
|
Arbeitsablauf 1
(b) Das Ringstoßspiel mit einer Fühlerlehre messen. Standard-Ringstoßspiel:
|
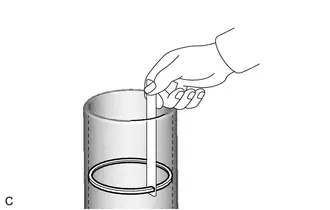 |
(c) Wenn das Ringstoßspiel größer als der Maximalwert ist, den Kolbenring austauschen. Wenn das Ringstoßspiel auch mit einem neuen Kolbenring über dem Maximalwert liegt, den Zylinderblock-Teilmontagesatz austauschen.
Abschlussarbeiten 1
(d) Keine
13. KOLBENBOLZEN-ÖLSPIEL PRÜFEN
HINWEIS:
Beim Austausch von Kolben und Kolbenbolzen aus Ersatzteilen stehen mehrere Kolbendurchmesser zur Auswahl, der Kolbenbolzendurchmesser ist jedoch nur in einer Größe erhältlich.
(a) Den Durchmesser der Kolbenbolzenbohrung mit einem Innenmessgerät messen. Standard-Durchmesser der Kolbenbolzenbohrung: 20.006 bis 20.015 mm (0.78764 bis 0.78799 in.)
|
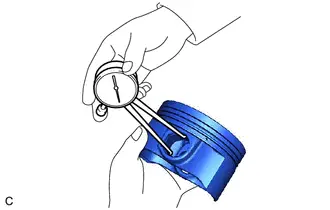 |
(b) Wenn der Durchmesser nicht den Vorgaben entspricht, Kolben und Kolbenbolzen als Satz austauschen.
(c) Den Durchmesser des Kolbenbolzens mit einer Bügelmessschraube messen. Standard-Durchmesser des Kolbenbolzens: 20.004 bis 20.013 mm (0.78756 bis 0.78791 in.)
Messposition:
|
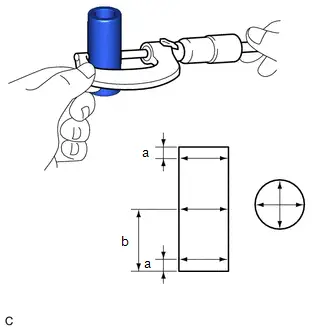 |
(d) Wenn der Durchmesser nicht den Vorgaben entspricht, Kolben und Kolbenbolzen als Satz austauschen.
(e) Den Durchmesser der Bohrung der Pleuelbuchse im kleinen Pleuelauge mit einem Innenmessgerät messen. Standard-Durchmesser der Bohrung der Pleuelbuchse im kleinen Pleuelauge: 20.012 bis 20.021 mm (0.78787 bis 0.78823 in.)
|
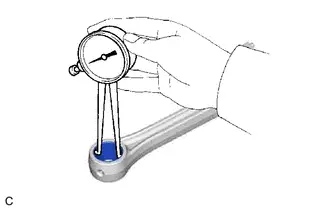 |
(f) Wenn der Durchmesser nicht den Vorgaben entspricht, die Pleuelbuchse im kleinen Pleuelauge austauschen.
(g) Den Messwert des Kolbenbolzendurchmessers vom Messwert des Durchmessers der Kolbenbolzenbohrung subtrahieren. Standard-Lagerspiel:
|
|
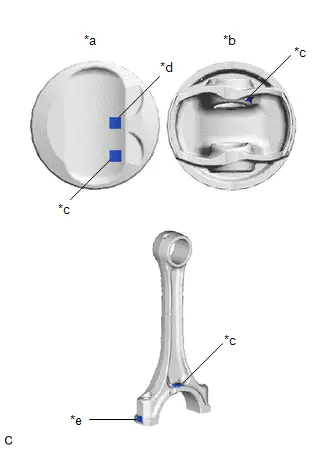
(h) Wenn das Ölspiel größer als der Maximalwert ist, Kolben und Kolbenbolzen als Satz austauschen.
(i) Den Messwert des Kolbenbolzendurchmessers vom Messwert des Innendurchmessers der Buchse subtrahieren.
Standard-Lagerspiel:
Maximales Lagerspiel | Vorgegebene Bedingung | Ergebnis |
|---|---|---|
0.014 mm 0.000551 in. |
0.005 bis 0.011 mm 0.000197 bis 0.000433 in. |
mm in. |
(j) Wenn das Ölspiel größer als der Maximalwert ist, die Pleuelbuchse im kleinen Pleuelauge austauschen. Bei Bedarf Kolben und Kolbenbolzen als Satz austauschen.
14. PLEUELSCHRAUBE PRÜFEN
(a) Den Durchmesser der Pleuelschraube mit einer Schieblehre an mehreren Stellen im in der Abbildung gezeigten Bereich messen. Standard-Durchmesser:
HINWEIS:
|
|
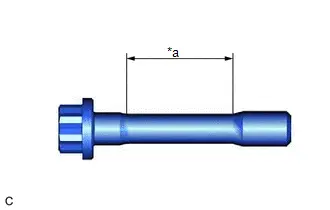
(b) Wenn der Durchmesser kleiner als der Mindestwert ist, die Pleuelschraube ersetzen.
15. KURBELWELLE PRÜFEN
(a) Rundlauf prüfen.
(1) Mit einer Messuhr und V-Blöcken den Rundlauf gemäß Abbildung messen. Maximaler Rundlauf:
|
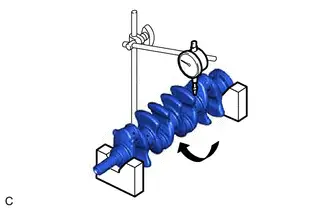 |
(2) Wenn der Rundlauf größer als der Maximalwert ist, die Kurbelwelle ersetzen.
(b) Hauptlagerzapfen prüfen.
(1) Mit einer Bügelmessschraube den Durchmesser jedes Hauptlagerzapfens messen. Standard-Durchmesser: 47,988 bis 48,000 mm (1,88929 bis 1,88976 in.) Standarddurchmesser (Referenz):
|
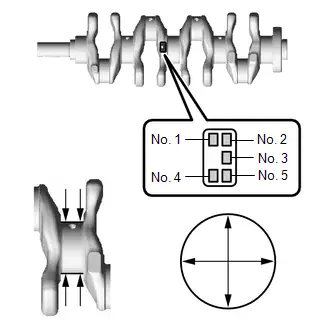 |
(2) Wenn der Durchmesser nicht den Vorgaben entspricht, das Öl-Spiel der Kurbelwelle prüfen.
(3) Jeden Hauptlagerzapfen gemäß Abbildung auf Konizität und Unrundheit prüfen.
Maximale Konizität und Unrundheit:
Vorgegebene Bedingung | Ergebnis |
|---|---|
0,004 mm 0,000157 in. |
mm in. |
(4) Wenn die Konizität oder Unrundheit größer als der Maximalwert ist, die Kurbelwelle ersetzen.
(c) Hubzapfen prüfen.
(1) Mit einer Bügelmessschraube den Durchmesser jedes Hubzapfens messen. Standard-Durchmesser:
|
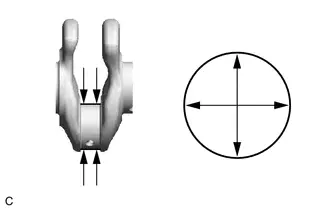 |
(2) Wenn der Durchmesser nicht den Vorgaben entspricht, das Öl-Spiel des Pleuels prüfen.
(3) Jeden Hubzapfen auf Konizität und Unrundheit prüfen.
Maximale Konizität und Unrundheit:
Vorgegebene Bedingung | Ergebnis |
|---|---|
0,004 mm 0,000157 in. |
mm in. |
(4) Wenn die Konizität oder Unrundheit größer als der Maximalwert ist, die Kurbelwelle ersetzen.
16. LAGERDECKEL-BEFESTIGUNGSSCHRAUBEN DER KURBELWELLE PRÜFEN
(a) Mit einer Schieblehre die Länge der Lagerdeckel-Befestigungsschraube der Kurbelwelle vom Sitz bis zum Ende messen. Standardlänge:
HINWEIS:
|
|
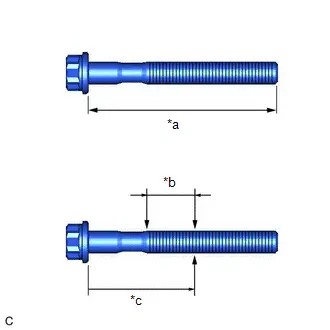
(b) Mit einer Schieblehre den minimalen Gewindedurchmesser an mehreren Punkten im in der Abbildung gezeigten Bereich messen.
Standard-Durchmesser:
Messpunkt (Abstand vom Sitz) | Mindestdurchmesser | Vorgegebene Bedingung | Ergebnis |
|---|---|---|---|
55 mm 2,17 in. |
9,1 mm 0,358 in. |
9,77 bis 9,96 mm 0,385 bis 0,392 in. |
mm in. |
HINWEIS:
- Durchmessermessungen sind an mehreren Stellen durchzuführen.
- Wenn der Durchmesser kleiner als der Mindestwert ist, die Lagerdeckel-Befestigungsschraube der Kurbelwelle durch eine neue ersetzen. Andernfalls kann der Motor beschädigt werden.
- Bei Gewindeverformung die Lagerdeckel-Befestigungsschraube der Kurbelwelle durch eine neue ersetzen.
Zusammenbau
MONTAGE
HINWEIS:
Nach dem Austausch von Kolben oder Kolbenring die „Prüfung nach der Reparatur“ durchführen.
Hier klicken
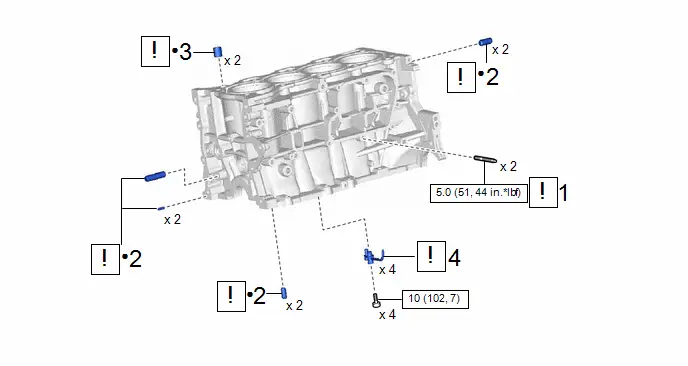
Arbeitsablauf | Teilebezeichnung Code |  |  |  |
|
|---|---|---|---|---|---|
1 |
STIFTSCHRAUBE |
- |
 |
- |
- |
2 |
PASSSTIFT |
- |
 |
- |
- |
3 |
RINGSTIFT |
- |
 |
- |
- |
4 |
ÖLDÜSEN-BAUGRUPPE NR. 1 |
15708 |
 |
- |
- |
 |
N*m (kgf*cm, ft.*lbf): Vorgegebenes Anzugsdrehmoment |
● |
Nicht wiederverwendbares Teil |
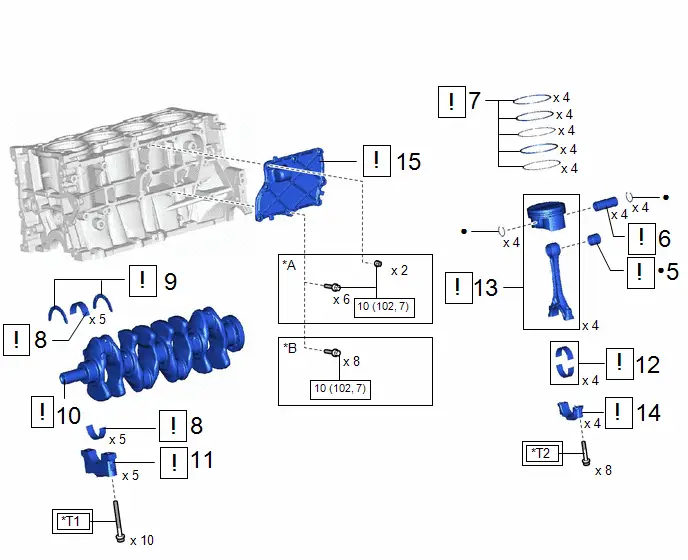
Arbeitsablauf | Teilebezeichnung Code |  |  |  |
|
|---|---|---|---|---|---|
5 |
PLEUELBUCHSE IM KLEINEN PLEUELAUGE |
13201A |
 |
- |
- |
6 |
KOLBENBOLZEN |
- |
 |
- |
- |
7 |
KOLBENRINGSATZ |
13011 |
 |
- |
- |
8 |
KURBELWELLENLAGER |
11711 |
 |
- |
- |
9 |
OBERE KURBELWELLEN-ANLAUFSCHEIBE |
11791 |
 |
- |
- |
10 |
KURBELWELLE |
13411 |
 |
- |
- |
11 |
KURBELWELLENLAGERDECKEL |
- |
 |
- |
- |
12 |
PLEUELLAGER |
13041 |
 |
- |
- |
13 |
KOLBEN-BAUGRUPPE MIT PLEUEL |
- |
 |
- |
- |
14 |
PLEUELDECKEL |
- |
 |
- |
- |
15 |
BELÜFTUNGSGEHÄUSE NR. 1 |
12211 |
 |
- |
- |
*A |
Typ A |
*B |
Typ B |
 |
Anzugsmoment für "Hauptbereiche mit grundlegender Fahrzeugleistung des Toyota Prius wie Bewegen/Lenken/Anhalten": N*m (kgf*cm, ft.*lbf) |
 |
N*m (kgf*cm, ft.*lbf): Vorgegebenes Anzugsdrehmoment |
● |
Nicht wiederverwendbares Teil |
- |
- |
*T1 |
1. Schritt: 40 (408, 30) 2. Schritt: 90° weiterdrehen |
*T2 |
1. Schritt: 20 (204, 15) 2. Schritt: 90° weiterdrehen |
ARBEITSSCHRITTE
1. STEHBOLZEN EINBAUEN
 |
HINWEIS: Wenn ein Stehbolzen verformt ist oder die Gewinde beschädigt sind, den Stehbolzen ersetzen. |
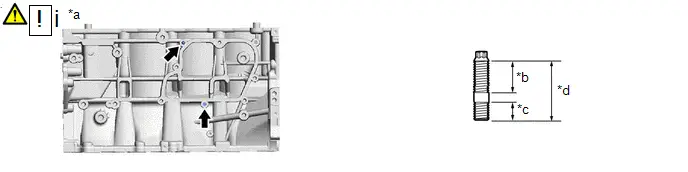
*a |
Linke Seite |
*b |
16 mm (0.630 in.) |
*c |
9 mm (0,354 in.) |
*d |
27 mm (1,06 in.) |
(1) Mit einem E6-„TORX“-Steckschlüssel die 2 Stehbolzen gemäß Abbildung in die Zylinderblock-Baugruppe einschrauben.
Drehmoment:
5 N·m {51 kgf·cm, 44 in·lbf}
2. GERADSTIFT EINBAUEN
 |
HINWEIS: Die Passstifte nur entfernen, wenn sie ersetzt werden müssen. |
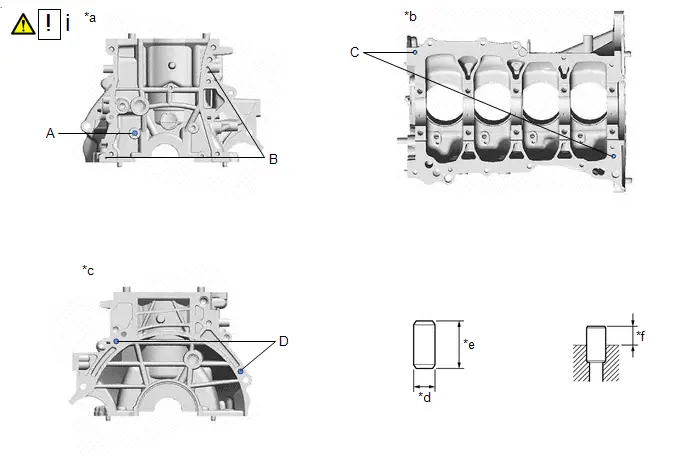
*a |
Vorderseite |
*b |
Unterseite |
*c |
Rückseite |
*d |
Breite |
*e |
Höhe |
*f |
Überstandshöhe |
(1) Mit einem Kunststoffhammer neue Geradstifte in die Zylinderblock-Baugruppe einschlagen.
Standard-Geradstift:
Punkt | Höhe | Breite | Überstandshöhe |
|---|---|---|---|
Stift (A) |
36 mm (1,42 in.) |
10 mm (0.394 in.) |
18,5 bis 19,5 mm (0,728 bis 0,768 in.) |
Stift (B) |
12 mm (0,472 in.) |
4 mm (0,157 in.) |
5,0 bis 7,0 mm (0,197 bis 0,276 in.) |
Stift (C) |
18 mm (0,709 in.) |
8 mm (0,315 in.) |
8,0 bis 10,0 mm (0,315 bis 0,394 in.) |
Stift (D) |
22 mm (0,866 in.) |
10 mm (0.394 in.) |
11,0 bis 13,0 mm (0,433 bis 0,512 in.) |
3. RINGSTIFT EINBAUEN
 |
HINWEIS: Die Ringstifte nur entfernen, wenn sie ersetzt werden müssen. |
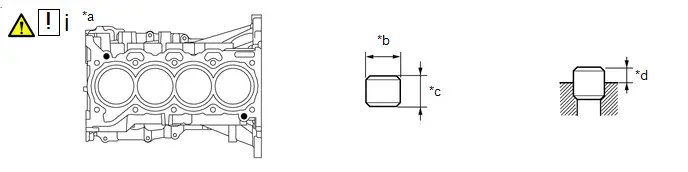
*a |
Oberseite |
*b |
Breite |
*c |
Höhe |
*d |
Überstandshöhe |
(1) Mit einem Kunststoffhammer 2 neue Ringstifte in die Zylinderblock-Baugruppe einschlagen.
Standard-RingstiftPunkt | Höhe | Breite | Überstandshöhe |
|---|---|---|---|
Ringstift |
14,3 bis 14,7 mm (0,563 bis 0,579 in.) |
12,9 bis 13,0 mm (0,508 bis 0,512 in.) |
7,5 bis 8,5 mm (0,295 bis 0,335 in.) |
4. ÖLDÜSEN-BAUGRUPPE NR. 1 EINBAUEN
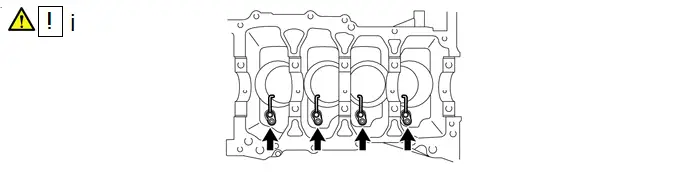
(1) Mit einem 5-mm-Innensechskantschlüssel die 4 Öldüsen-Baugruppen Nr. 1 mit den 4 Schrauben einbauen.
Drehmoment:
10 N·m {102 kgf·cm, 7 ft·lbf}
5. PLEUELKLEINENDBUCHSE EINBAUEN
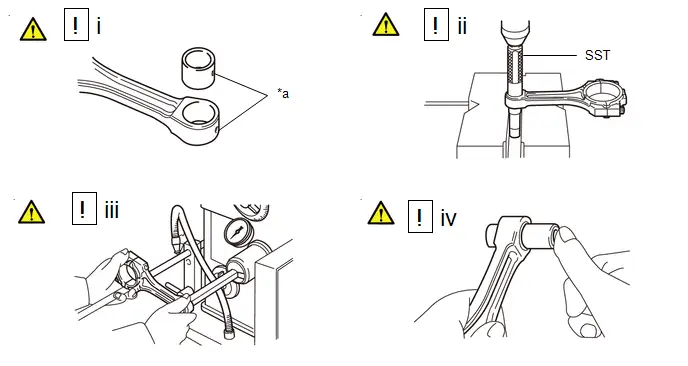
*a |
Ölbohrung |
- |
- |
(1) Die Ölbohrungen der neuen Pleuelkleinendbuchse und der Pleuelstange ausrichten.
(2) Mit SST und einer Presse die Pleuelkleinendbuchse einpressen.
SST: 09222-30010
(3) Mit einem Honwerkzeug für Kolbenbolzenbohrungen die Pleuelkleinendbuchse honen, um das Standard-Ölspiel zwischen Pleuelkleinendbuchse und Kolbenbolzen zu erreichen.
Standard-Lagerspiel:
0.005 bis 0.011 mm (0.000197 bis 0.000433 in.)
(4) Den Kolbenbolzen mit Motoröl benetzen. Den Kolbenbolzen mit dem Daumen in die Pleuelstange schieben, um bei normaler Raumtemperatur den Sitz des Kolbenbolzens zu prüfen.
6. KOLBENBOLZEN EINBAUEN
HINWEIS:
Dieses Verfahren nur durchführen, wenn der Sicherungsring der Kolbenbolzenbohrung (Rückseite) ersetzt werden muss.
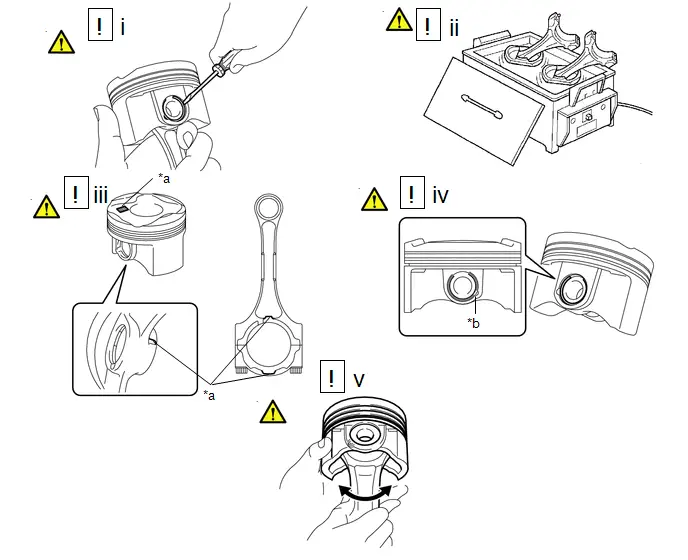
*a |
Vorderseitenmarkierung |
*b |
Aussparung |
(1) Mit einem Schraubendreher einen neuen Sicherungsring der Kolbenbolzenbohrung (Rückseite) an einem Ende der Kolbenbolzenbohrung einsetzen.
(2) Den Kolben schrittweise auf etwa 80 bis 90 °C erwärmen.
VORSICHT:
Unbedingt Schutzhandschuhe tragen.
(3) Die vorderen Markierungen von Kolben und Pleuelstange ausrichten, die Pleuelstange in den Kolben einführen und dann den Kolbenbolzen mit dem Daumen einschieben, bis der Kolbenbolzen am Sicherungsring anliegt.
HINWEIS:
Kolben und Kolbenbolzen sind ein Paar.
(4) Mit einem Schraubendreher einen neuen Sicherungsring am anderen Ende der Kolbenbolzenbohrung einsetzen.
HINWEIS:
Sicherstellen, dass der Stoß des Sicherungsrings nicht mit der Aussparung der Kolbenbolzenbohrung fluchtet.
(5) Die Passung zwischen Kolben und Kolbenbolzen prüfen, indem der Kolben auf dem Kolbenbolzen vor- und zurückbewegt wird.
HINWEIS:
Nach dem Austausch des Kolbens „Prüfung nach der Reparatur“ durchführen.
Hier klicken
7. KOLBENRINGSATZ EINBAUEN
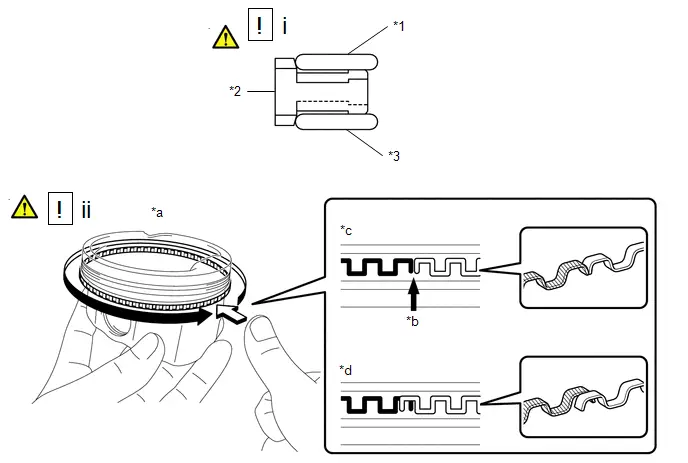
*1 |
Obere Schiene |
*2 |
Ölabstreiferfeder |
*3 |
Untere Schiene |
- |
- |
*a |
Ringsum mit dem Finger andrücken |
*b |
Ringstoß |
*c |
Korrigieren |
*d |
Falsch (Enden der Ölabstreiferfeder überlappen sich) |
(1) Die Ölabstreiferfeder, die obere Schiene und die untere Schiene von Hand auf den Kolben aufsetzen.
HINWEIS:
Beim Einbau der oberen Schiene und der unteren Schiene können sich die Enden der Ölabstreiferfeder überlappen. Tritt dies auf, kann die obere Schiene oder die untere Schiene aus ihrer Nut rutschen.
(2) Prüfen, dass sich die Enden der Ölabstreiferfeder nicht überlappen und dass die obere Schiene und die untere Schiene sicher in der Nut sitzen.
HINWEIS:
- Nach dem Einbau der Ölabstreiferfeder, der oberen Schiene und der unteren Schiene ringsum mit einem Finger andrücken, um zu prüfen, ob sie sicher in der Nut sitzen.
- Wenn die Ölabstreiferfeder nicht sicher in der Nut sitzt, prüfen, dass sich die Enden der Ölabstreiferfeder nicht überlappen.
- Wenn sich die Enden der Ölabstreiferfeder überlappen, die obere Schiene und die untere Schiene abnehmen und die Ölabstreiferfeder mit einem Schraubendreher neu ausrichten.
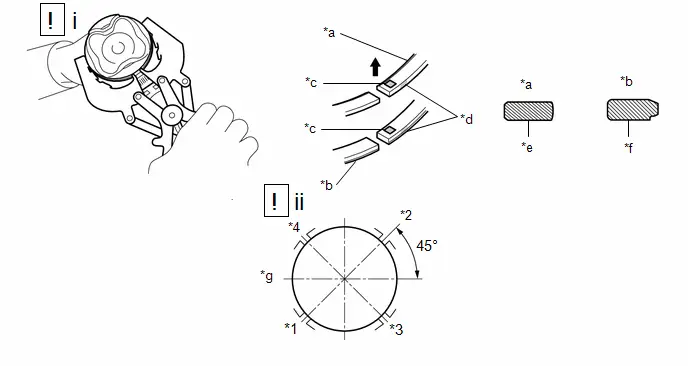
*1 |
Verdichtungsring Nr. 1 und Ölabstreiferfeder |
*2 |
2. Verdichtungsring |
*3 |
Obere Schiene |
*4 |
Untere Schiene |
*a |
1. Verdichtungsring |
*b |
2. Verdichtungsring |
*c |
Kennzeichnung |
*d |
Farbmarkierung |
*e |
Kennzeichnung (ohne Markierung) |
*f |
Kennzeichnung (2T) |
*g |
Motorvorderseite |
- |
- |
 |
Aufwärts |
- |
- |
(1) Mit einer Kolbenringzange den Verdichtungsring Nr. 1 und den Verdichtungsring Nr. 2 so einbauen, dass die Farbmarkierungen wie in der Abbildung gezeigt liegen.
HINWEIS:
- Den Verdichtungsring Nr. 2 mit der Kennzeichnung (2T) nach oben einbauen.
- Farbmarkierungen können nur an neuen Verdichtungsringen geprüft werden. Bei Wiederverwendung von Verdichtungsringen das Profil jedes Verdichtungsrings prüfen, um sie in die richtigen Positionen einzubauen.
(2) Den Kolbenringsatz so positionieren, dass die Ringstöße wie in der Abbildung gezeigt liegen.
HINWEIS:
Nach dem Austausch des Kolbenrings „Prüfung nach der Reparatur“ durchführen.
Hier klicken
8. KURBELWELLENLAGER EINBAUEN
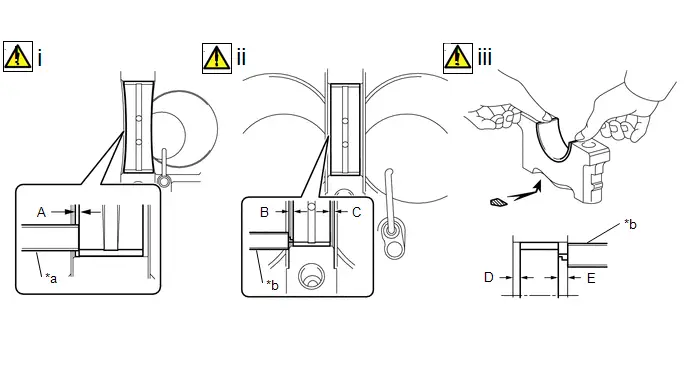
*a |
Skala |
*b |
Schieblehre |
(1) Die 4 oberen Kurbelwellenlager (außer Lagerstelle Nr. 3) einbauen.
1. Die 4 oberen Kurbelwellenlager in die Zylinderblock-Baugruppe einbauen.
HINWEIS:
Die 4 oberen Kurbelwellenlager und die Anlageflächen nicht mit Motoröl benetzen.
HINWEIS:
Beide Seiten der Ölnut in der Zylinderblock-Baugruppe sollten durch die Ölzuführbohrungen im Kurbelwellenlager sichtbar sein. Der sichtbare Anteil auf beiden Seiten der Bohrungen sollte gleich groß sein.
2. Mit einem Maßstab den Abstand zwischen der Kante der Zylinderblock-Baugruppe und der Kante des Kurbelwellenlagers messen.
Maß (A):
0.5 bis 1.0 mm (0.0197 bis 0.0394 in.)
(2) Das Kurbelwellenlager (für Lagerstelle Nr. 3) einbauen.
1. Das Kurbelwellenlager in die Zylinderblock-Baugruppe einbauen.
HINWEIS:
Das obere Kurbelwellenlager und die Anlagefläche nicht mit Motoröl benetzen.
HINWEIS:
Beide Seiten der Ölnut in der Zylinderblock-Baugruppe sollten durch die Ölzuführbohrungen im oberen Kurbelwellenlager sichtbar sein. Der sichtbare Anteil auf beiden Seiten der Bohrungen sollte gleich groß sein.
2. Mit einer Schieblehre den Abstand zwischen der Kante der Zylinderblock-Baugruppe und der Kante des Kurbelwellenlagers messen.
Differenz zwischen (B) und (C):
0.5 mm (0.0197 in.) oder weniger
(3) Das Kurbelwellenlager einbauen.
1. Das Kurbelwellenlager in die Zylinderblock-Baugruppe einbauen.
HINWEIS:
Beide Seiten der Ölnut in der Zylinderblock-Baugruppe sollten durch die Ölzuführbohrungen im Kurbelwellenlager sichtbar sein. Der sichtbare Anteil auf beiden Seiten der Bohrungen sollte gleich groß sein.
2. Mit einer Schieblehre den Abstand zwischen der Kante der Kurbelwellenlagerdeckel und der Kante des Kurbelwellenlagers messen.
Differenz zwischen (D) und (E):
0.5 mm (0.0197 in.) oder weniger
HINWEIS:
Die Kurbelwellenlager und die Anlageflächen nicht mit Motoröl benetzen.
9. OBERE KURBELWELLEN-ANLAUFSCHEIBE EINBAUEN
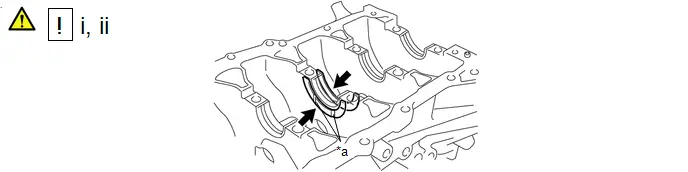
*a |
Ölnuten |
- |
- |
(1) Die 2 oberen Kurbelwellen-Anlaufscheiben an der Position der Lagerstelle Nr. 3 der Zylinderblock-Baugruppe mit den Ölnuten nach außen einbauen.
(2) Die oberen Kurbelwellen-Anlaufscheiben mit Motoröl benetzen.
10. KURBELWELLE EINBAUEN
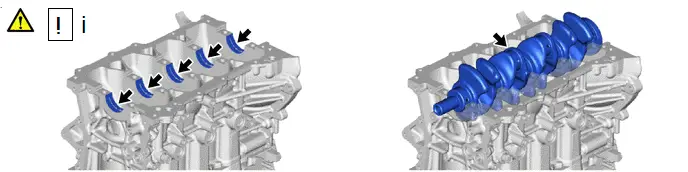
(1) Die oberen Kurbelwellenlager mit Motoröl benetzen und die Kurbelwelle in die Zylinderblock-Baugruppe einbauen.
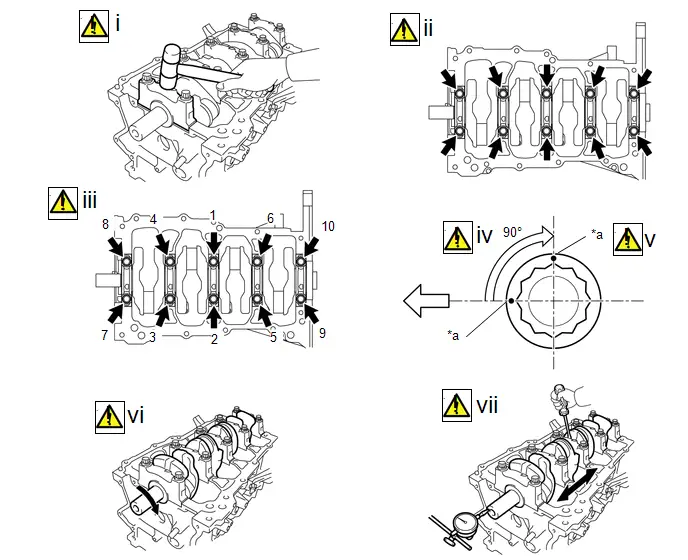
11. KURBELWELLENLAGERDECKEL EINBAUEN
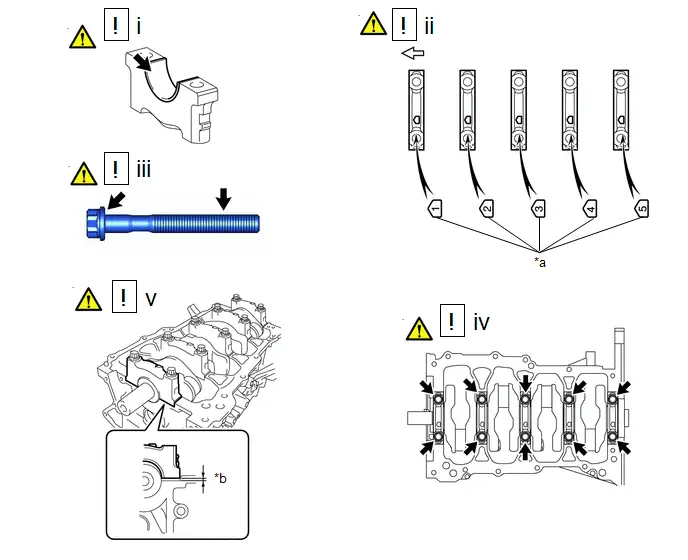
*a |
Vorderseitenmarkierung und Nummer |
*b |
Weniger als 5 mm |
 |
Motorvorderseite |
- |
- |
(1) Die unteren Kurbelwellenlager mit Motoröl benetzen.
(2) Die vorderen Markierungen und Nummern prüfen und die 5 Kurbelwellenlagerdeckel auf die Zylinderblock-Baugruppe setzen.
(3) Die Gewinde und die Unterseiten der Köpfe der Kurbelwellenlagerdeckel-Schrauben dünn mit Motoröl einölen.
(4) Die 10 Kurbelwellenlagerdeckel-Schrauben vorläufig einbauen.
(5) Den Kurbelwellenlagerdeckel mit der Hand andrücken, bis der Abstand zwischen Kurbelwellenlagerdeckel und Zylinderblock-Baugruppe weniger als 5 mm (0.197 in.) beträgt.
*a |
Farbmarkierung |
- |
- |
 |
Motorvorderseite |
- |
- |
(1) Den Kurbelwellenlagerdeckel mit einem Kunststoffhammer leicht antippen, um einen korrekten Sitz sicherzustellen.
(2) Die Kurbelwellenlagerdeckel-Schrauben einbauen.
HINWEIS:
Die Kurbelwellenlagerdeckel-Schrauben werden in 2 Schritten stufenweise angezogen.
(3) Schritt 1
1. Die 10 Schrauben der Kurbelwellenlagerdeckel einbauen und in der in der Abbildung gezeigten Reihenfolge gleichmäßig anziehen.
Drehmoment:
40 N·m {408 kgf·cm, 30 ft·lbf}
HINWEIS:
Wenn eine Schraube des Kurbelwellenlagerdeckels nicht mit dem vorgeschriebenen Drehmoment angezogen werden kann, ist sie zu ersetzen.
(4) Schritt 2
1. Die Vorderseite der Schrauben der Kurbelwellenlagerdeckel mit Farbe markieren.
2. Die Schrauben der Kurbelwellenlagerdeckel in der in Schritt 1 gezeigten Reihenfolge um 90° weiter anziehen.
(5) Prüfen, dass die Farbmarkierungen nun einen Winkel von 90° zueinander bilden.
(6) Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
(7) Das Axialspiel der Kurbelwelle prüfen.
Hier klicken
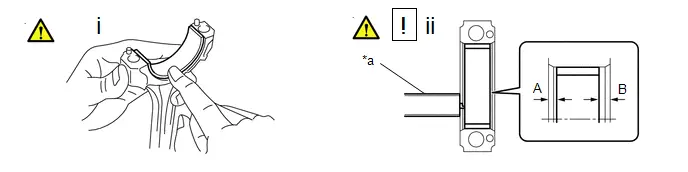
12. PLEUELLAGER EINBAUEN
*a |
Schieblehre |
- |
- |
(1) Die 8 Pleuellager in die 4 Pleuelstangen und 4 Pleuellagerdeckel einbauen.
(2) Mit einem Messschieber den Abstand zwischen der Kante von Pleuelstange und Pleuellager sowie zwischen Pleuellagerdeckel und Pleuellager messen.
Differenz zwischen (A) und (B):
0,7 mm (0,0276 in.) oder weniger
HINWEIS:
Kein Motoröl auf die Pleuellager oder die Kontaktflächen auftragen.
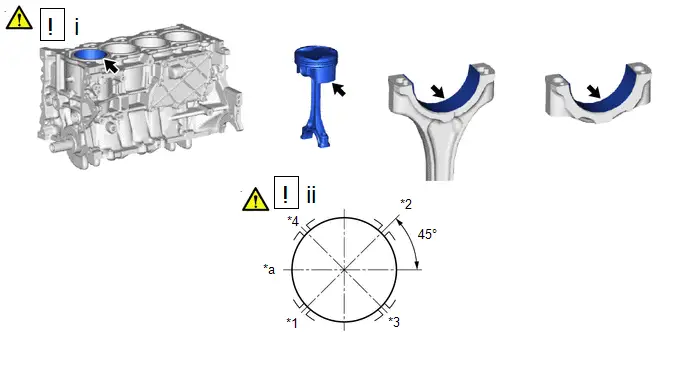
13. KOLBENBAUGRUPPE MIT PLEUELSTANGE EINBAUEN
*1 |
Verdichtungsring Nr. 1 und Ölabstreiferfeder |
*2 |
2. Verdichtungsring |
*3 |
Obere Schiene |
*4 |
Untere Schiene |
*a |
Motorvorderseite |
- |
- |
(1) Motoröl auf die Zylinderwände, Kolben und Oberflächen der Pleuellager auftragen.
(2) Den Kolbenringsatz so positionieren, dass die Ringstöße wie in der Abbildung gezeigt liegen.
*a |
Ringsum mit dem Finger andrücken |
*b |
Ringstoß |
*c |
Korrigieren |
*d |
Falsch (Enden der Ölabstreiferfeder überlappen sich) |
*e |
Vorderseitenmarkierung |
- |
- |
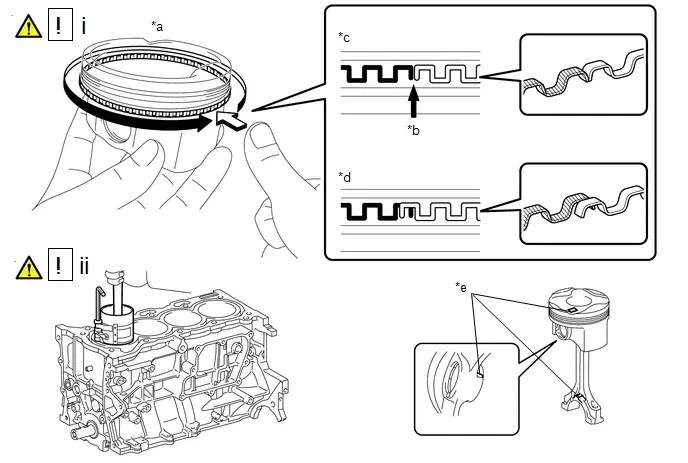
(1) Prüfen, dass sich die Enden der Ölabstreiferfeder nicht überlappen und dass der obere und untere Ölabstreifring korrekt in der Nut sitzen.
HINWEIS:
- Nach dem Einbau der Ölabstreiferfeder, der oberen Schiene und der unteren Schiene ringsum mit einem Finger andrücken, um zu prüfen, ob sie sicher in der Nut sitzen.
- Wenn die Ölabstreiferfeder nicht sicher in der Nut sitzt, prüfen, dass sich die Enden der Ölabstreiferfeder nicht überlappen.
- Wenn sich die Enden der Ölabstreiferfeder überlappen, die obere Schiene und die untere Schiene abnehmen und die Ölabstreiferfeder mit einem Schraubendreher neu ausrichten.
(2) Mit einem Kolbenringspanner den richtig nummerierten Kolben mit Pleuelstange in den Zylinder drücken, wobei die Vorderseitenmarkierung jeder Kolbenbaugruppe mit Pleuelstange zur Motorvorderseite zeigt.
HINWEIS:
- Beim Einsetzen der Kolbenbaugruppe mit Pleuelstange darf diese nicht die Ölspritzdüse Nr. 1 berühren.
- Den nummerierten Pleuellagerdeckel der zugehörigen Pleuelstange zuordnen.
14. PLEUELLAGERDECKEL EINBAUEN
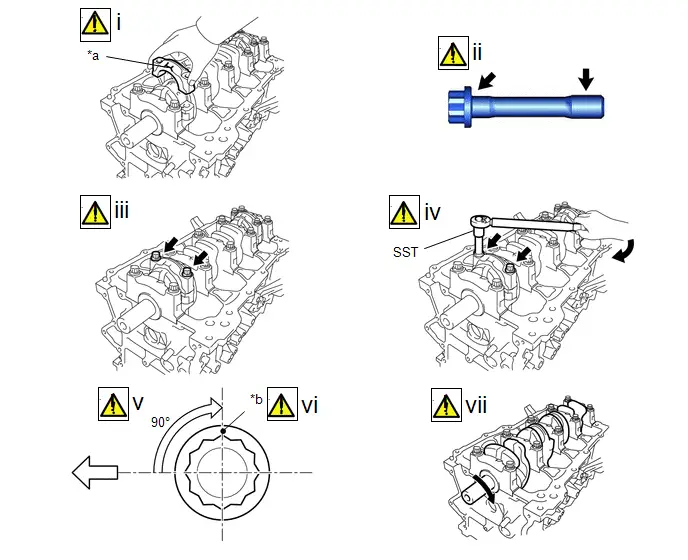
*a |
Vorderseitenmarkierung |
*b |
Farbmarkierung |
 |
Motorvorderseite |
- |
- |
(1) Prüfen, dass die Vorderseitenmarkierung des Pleuellagerdeckels in die richtige Richtung zeigt.
(2) Ein dünnes Motoröl auf die Gewinde und unter die Köpfe der Pleuelschrauben auftragen.
(3) Die 8 Pleuelschrauben einbauen.
HINWEIS:
Die Pleuelschrauben werden in 2 Stufen angezogen.
(4) Schritt 1
1. Mit dem SST die Pleuelschrauben in mehreren Schritten wechselseitig anziehen.
SST: 09205-16011
Drehmoment:
20 N·m {204 kgf·cm, 15 ft·lbf}
(5) Schritt 2
1. Die Vorderseite der Pleuelschrauben mit Farbe markieren.
2. Die Pleuelschrauben wie in der Abbildung gezeigt um weitere 90° anziehen.
(6) Prüfen, dass die Farbmarkierungen nun einen Winkel von 90° zueinander bilden.
(7) Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
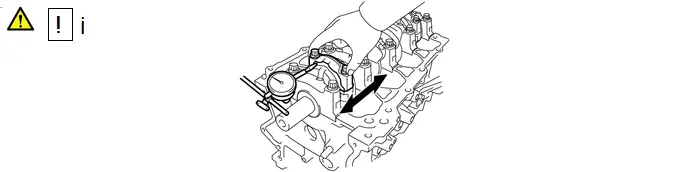
(1) Das Axialspiel der Pleuelstangen prüfen.
Hier klicken
15. BELÜFTUNGSGEHÄUSE NR. 1 EINBAUEN
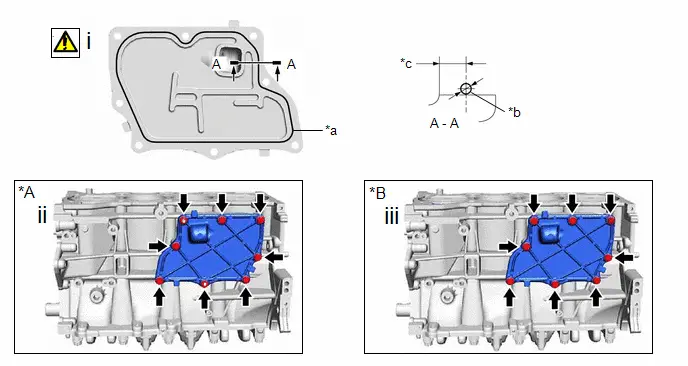
*A |
Typ A |
*B |
Typ B |
*a |
Dichtmasse |
*b |
2,0 bis 3,0 mm |
*c |
5,0 mm |
- |
- |
(1) Dichtmasse wie in der Abbildung gezeigt als durchgehende Raupe auftragen.
Dichtmasse:
Toyota Original Dichtmasse Schwarz, Three Bond 1207B oder gleichwertig
Auftragsvorgaben:
Durchmesser der Dichtmasse | Abstand von der Innenkante des Deckels zur Mitte der Dichtmasse |
|---|---|
2,0 bis 3,0 mm (0,0787 bis 0,118 in.) |
5,0 mm (0,197 in.) |
HINWEIS:
- Öl von den Kontaktflächen entfernen.
- Das Belüftungsgehäuse Nr. 1 innerhalb von 3 Minuten einbauen und die Schrauben und Muttern innerhalb von 15 Minuten nach dem Auftragen der Dichtmasse anziehen.
- Den Motor nach dem Einbau mindestens 2 Stunden nicht starten.
(2) Typ A:
Das Belüftungsgehäuse Nr. 1 mit den 6 Schrauben und 2 Muttern einbauen.
Drehmoment:
10 N·m {102 kgf·cm, 7 ft·lbf}
(3) Typ B:
Das Belüftungsgehäuse Nr. 1 mit den 8 Schrauben einbauen.
Drehmoment:
10 N·m {102 kgf·cm, 7 ft·lbf}